EP1591577B1 - Verfahren zum Herstellen eines gedruckten textilen Bandes - Google Patents
Verfahren zum Herstellen eines gedruckten textilen Bandes Download PDFInfo
- Publication number
- EP1591577B1 EP1591577B1 EP05008313A EP05008313A EP1591577B1 EP 1591577 B1 EP1591577 B1 EP 1591577B1 EP 05008313 A EP05008313 A EP 05008313A EP 05008313 A EP05008313 A EP 05008313A EP 1591577 B1 EP1591577 B1 EP 1591577B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- text character
- fact
- procedure
- per
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 10
- 239000004753 textile Substances 0.000 title claims description 7
- 238000000034 method Methods 0.000 claims abstract description 51
- 238000000859 sublimation Methods 0.000 claims abstract description 39
- 230000008022 sublimation Effects 0.000 claims abstract description 39
- 239000003086 colorant Substances 0.000 claims abstract description 24
- 239000000463 material Substances 0.000 claims description 35
- 239000004744 fabric Substances 0.000 claims description 21
- 239000013013 elastic material Substances 0.000 claims description 3
- QTBSBXVTEAMEQO-UHFFFAOYSA-M Acetate Chemical compound CC([O-])=O QTBSBXVTEAMEQO-UHFFFAOYSA-M 0.000 claims description 2
- 229920003043 Cellulose fiber Polymers 0.000 claims description 2
- 229920000297 Rayon Polymers 0.000 claims description 2
- 239000004627 regenerated cellulose Substances 0.000 claims description 2
- 239000000975 dye Substances 0.000 claims 11
- 238000010521 absorption reaction Methods 0.000 claims 1
- 238000007688 edging Methods 0.000 claims 1
- 239000013067 intermediate product Substances 0.000 claims 1
- 239000000976 ink Substances 0.000 abstract description 7
- 238000010438 heat treatment Methods 0.000 description 10
- 239000000047 product Substances 0.000 description 5
- 230000007704 transition Effects 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 3
- 238000009941 weaving Methods 0.000 description 2
- 239000002759 woven fabric Substances 0.000 description 2
- 239000007795 chemical reaction product Substances 0.000 description 1
- 238000005034 decoration Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 239000012634 fragment Substances 0.000 description 1
- 239000002243 precursor Substances 0.000 description 1
- 230000002940 repellent Effects 0.000 description 1
- 239000005871 repellent Substances 0.000 description 1
Images



Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D1/00—Woven fabrics designed to make specified articles
- D03D1/0011—Woven fabrics for labels
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06P—DYEING OR PRINTING TEXTILES; DYEING LEATHER, FURS OR SOLID MACROMOLECULAR SUBSTANCES IN ANY FORM
- D06P5/00—Other features in dyeing or printing textiles, or dyeing leather, furs, or solid macromolecular substances in any form
- D06P5/003—Transfer printing
- D06P5/004—Transfer printing using subliming dyes
Definitions
- the invention is directed to a method referred to in the preamble of claim 1.
- Artile bands are often attached to a product and sold together with this.
- the object of such a band may be decoration, it may serve as a reflector or as an advertising medium, or may also be an integral part of a product, such as. a BH carrier (see, for example, WO-A-98/03724 and DE-U-7 827 418).
- textile tapes are sold as such, for example as a lanyard. In many of these applications, it is mainly on the most attractive design of the tape. This should promote the sale of related goods. It is therefore important to update the appearance of the band over and over again.
- the production of a printed tape is particularly fast and inexpensive executable.
- On at least one side of the tape appear graphic or alphanumeric representations in at least one, often more colors, which will be summarized below under the term "print image”.
- a "figure" in a respect to the printed image different color is usually an alphanumeric text that makes particular information about the goods, the manufacturer, the distributor and / or use of the goods, contains advertising instructions, or decorative purposes.
- bands with matching printed image but have different figures to each other. It is cumbersome for each of these bands to produce a separate printed image with the respective associated figure. Therefore, it was often necessary to forego such a different color figure in the printed image in principle and to accept the resulting disadvantages.
- the invention has for its object to develop a method referred to in the preamble of claim 1, which allows the precise production of a textile tape with different printed images and figures in a cost effective manner. This is inventively achieved by the process steps mentioned in claim 1, which have the following special significance.
- the desired print image can be produced quickly and inexpensively in many different colors via a suitable computer.
- the peculiarity of the invention is to apply this printing technique to textile tapes, which are normally produced in multiple arrangement on a web. The print image is pressed against the web in a digital printing technique without the figure and heated. The sublimation colors then pass onto the web, creating the desired printed image for the tape.
- the peculiarity of the invention already exists to apply this digital printing technique to the production of textile tapes.
- This method is advantageously carried out in the following special manner, if, as mentioned above, in addition to the printed image on the one side of the tape and a figure should appear.
- the figure is not included in the print image in the first phase of the process, whereby the figure-free printed image extends over the area where later appear the figure should.
- the actual figure is incorporated in the parallel process phase in the same with the web.
- Two different strip materials are used for web production, which have a different affinity for the sublimation inks of the printing technology.
- the figure is produced in the web from a ribbon material which does not accept sublimation inks of the digital printing technique.
- the figure formed from separate strip material does not accept the sublimation colors, but remains invariably colored while all other areas of the web receive and fix the printed image.
- the figure from the one side works out in relief in the manufacture of the web.
- the figure relief does not accept the sublimation colors of the printed image, but passes them on to neighboring areas of the web, which consist of a strip material which has a good affinity for the sublimation colors.
- the design and production of the printed image in the first stage of the process need not take account of the shape and position of the figure in the later volume.
- the printed image is applied in a mirror-image manner on an intermediate carrier.
- This carrier is then pressed onto a train to be formed later band with its side having the sublimation colors on the web and also heated in this process.
- the sublimation colors then reach the web, with their band material they connect and thereby detach from the intermediate carrier.
- the first strip material and / or the second strip material may be made of an elastic material.
- one or both of the materials may be inelastic as needed. This results in a broad range of applications for the process.
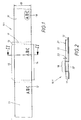
- the first process stage of the method according to the invention is explained in more detail with reference to FIG. 1; It is first made a web 10.1, which is to form a band 10 later.
- the web 10.1 consists in the present case of a woven belt, which already has the desired bandwidth 13. It is understood that a summative path 10.1 extending over several bandwidths can be generated, on which then, after the last process step, individual bands 10.1 'to 10.1' '' 'of the type to be described in more detail in FIG. 11 can be produced , If a label tape 10.2 is to be produced from the web 10.1, as in this embodiment, the bandwidth 13 suitably already corresponds to the label width.
- the web 10.1 is made by weaving from two different strip materials 11, 12.
- the first strip material 11, the properties of which are described in more detail in connection with FIG. 3, consists, as is usual in the case of woven fabrics, of base warp threads and base weft threads which produce a uniform plain ground fabric 15.
- the base fabric 15 extends in the case of the label tape blank shown here in sections over a length 14 which corresponds to that of a finished label 30 of FIG. 5.
- Fig. 1 shows transitions 16, which have a smaller thickness and where necessary also mark 17 for later separating cuts between the individual labels 30 as shown in FIG. 5 form.
- These markings 17 it is sufficient to emphasize webtechnisch over the character of the background fabric 15.
- the thin transitions 16 can simply arise because not all shots that contribute to the structure of the base tissue 15 are entered there.
- the entire web 10.1 preferably has the color "white” or another light education.
- the web 10.1 consists in places of a second strip material 12, the nature of which will also be explained in more detail in connection with FIG. 3.
- This second strip material 12 preferably forms in each of the base fabric sections 15 a graphic or alphanumeric representation, which will be referred to below generally as "figure" and is designated by 18.
- FIG. 18 consists of the letters "A B C". This figure is formed by a single figure shot 12 in the base fabric. Instead of a figure shot, a figure chain could additionally or alternatively be used.
- the threads 12 of Figure 18 are the same color as the base fabric 15, namely preferably white or another light color.
- FIG. 18 How exactly the figure 18 is formed, can be seen from the magnification in Fig. 2 better. It is shown only schematically the figure shot 12, without illustrating its actual binding in the base fabric 15. What matters is that in the area of FIG. 18 the figure shot 12 binds in such a way that the figure 18 rises in relief on one side 31 of the path 10. 1 recognizable in FIG. 2. The resulting in Fig. 2 with 33 designated relief. On the other side 32 of the web 10.1, the figure-shot entries 12 extend only in adjacent areas to FIG. 18, specifically in the direction of the bandwidth. Below the figure 18 so the other side of the web of figurative material 12 is free; the figurative material 12 is located in this area entirely in the relief 33 on one side 31st
- a digital print image 26 ' is continuously produced on a subcarrier 20 by means of sublimation inks which, for example, consists simply of paper.
- the print image 26 ' is formed by means of a computer-controlled digital printing technique in several colors 21 to 25.
- the structure of the printed intermediate carrier 20 can be seen from the enlarged fragment of a cross section in Fig. 4.
- print image 26 shows the carrier-side print image 26' is constructed in mirror image.
- the printed image 26 'on the carrier 20 runs continuously, even in the region where in the finished label 30 the figure explained in connection with the web 10.1 and recognizable in the finished label 30 of the label tape 10.2 of FIG.
- the two precursors 10.1 and 20 are now subjected to a common pressure-heat treatment.
- the fabric web 10.1 and the printed intermediate carrier 20 are superposed and pass through pressure rollers, of which at least one brought to a defined higher temperature.
- the result of this heating is that the sublimation inks 21 to 25 sublimate from the printed image 26 'and penetrate into the web of the web 10. 1.
- the sublimating colors 21 to 25 are only picked up by the above-mentioned first strip material 11 in the label ground fabric 15 because these colors 21 to 25 react with this strip material 11.
- the second strip material 12 of the fabric web 10.1 from which the figure 18 is formed on the one side 31, does not accept these sublimation colors 21 to 25, although it does come in contact with the sublimation colors during the pressure-heat treatment.
- the figure 18 remains unchanged in color. The result can be seen in FIGS. 5 and 6.
- the printed image 26 ' is transferred in a mirror-image manner to the fabric web 10.1, whereby the final desired printed image 26 of FIG. 5 is formed on one side 31 there.
- the result from the schematic, enlarged cross section through a section of the label tape 10.2 in FIG. 6 can be seen particularly clearly.
- the sublimation color 22 was used in the Pressure-heat treatment is not assumed by the figure-shot material 12 of FIG. 18, but only appears on the other side 13 in the strip material 11 below FIG. 18.
- the figure-shot material 12 passes the sublimation colors, but discolors itself Not. However, the area colored on the other side 32 is covered by FIG. 18 and therefore can not be seen from the one side 31.
- the figure 18 appears in its original, here white color.
- the woven fabric figure 18 rises in the form of the already mentioned relief 33 on the one side 31 of the finished label 30 up.
- the figure shot material 12, which does not accept the sublimation colors 21 to 25, consists of natural fibers or regenerated cellulose fibers. Viscose or acetate is also suitable for this. Such figure threads 12 could also be formed as reflector threads. These also do not accept the sublimation colors 21 to 25.
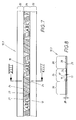
- Figs. 7 and 8 show another, already finished product 10.3, which has been prepared by the described inventive method. It is a waistband 10.3, which is used in pants or skirts. As illustrated in FIG. 8, this waistband 10.3 has a different height. It comprises a center strip with a low band height 37, which is bordered on both sides of two edge strips 35, 36 with a significantly greater band height 38. While the other side 29 of the band 10.3 is essentially planar, height differences 19 result on the one side.
- the sublimation colors 21, 22, 24 can be applied by an intermediate carrier. In the present case, however, these are only transferred to the central strip 34 of the waistband 10.3, because there is the said tape material 11 receiving them.
- figures 18 may be formed from a strip material 12 which has no affinity for the sublimation colors. These areas therefore do not accept the colors in the method according to the invention and can also be raised or recessed in relief. If necessary, you could also the Materials of the edge strips 35, 36 may be formed from the sublimation colors 21 to 25 repellent materials 12.
- FIGS. 9 and 10 show another embodiment of a hook and loop fastener tape made by the method of the invention; FIGS. 9 and 10 thus show the end product.
- a layer 42 of Velcro loops 43 is produced on a base fabric 40 on the side 41. This can be done by weaving technique.
- the loop layer 42 is locally deformed on the side.
- Leveling points 45 are created at the deformation points, which record a printed image 46 in the later digital printing technique.
- the flat areas are made of a material that has a good affinity to the already mentioned sublimation colors. After performing the print-heat treatment, the print image 46 appears on these print pickup stations 45.
- These print pickup sites 45 may be arranged to not only provide the print image 46, as shown in FIG. 9, but a word due to their outline - And / or create an image structure on the Velcro 10.4.
- the undeformed vertex areas of the loop layer 42 do not assume the sublimation colors or at least significantly less than the above-described pressure receiving points 45 in the pressure-heat treatment according to the invention. These take over the function of the above-described "figure" of the band 10.1 and consist of farbab dodem material.
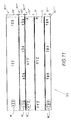
- Fig. 11 shows a plurality of individual bands 10.1 'to 10.1''', which are arranged side by side so that they form an articulated path 10.5.
- This articulated path 10.5 is then subjected to the corresponding pressure-heat treatment.
- the individual bands can in this case have different widths 13 'to 13 "" and / or different figures 18' to 18 "" and can also be printed with different printed images 26.
- the bands 10.1 can all be the same, and likewise a combination of the same and different bands 10.1 is possible. By such an arrangement, different bands 10 can be produced at the same time, which is especially true for small Production quantities has great advantages.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
- Impression-Transfer Materials And Handling Thereof (AREA)
- Decoration Of Textiles (AREA)
- Thermal Transfer Or Thermal Recording In General (AREA)
- Coloring (AREA)
Description
- Die Erfindung richtet sich auf ein Verfahren der im Oberbegriff des Anspruches 1 genannten Art. Textile Bänder werden häufig an einer Ware befestigt und zusammen mit dieser veräußert. Die Aufgabe eines solchen Bandes kann Dekoration sein, es kann als Reflektor oder als Werbeträger dienen, oder auch ein integraler Bestandteil einer Ware sein, wie z.B. ein BH-Träger (siehe z.B. WO-A-98/03724 und DE-U-7 827 418). Es kommt auch vor, dass textile Bänder als solches veräußert werden, beispielsweise als Schlüsselband. Bei vielen dieser Anwendungsmöglichkeiten kommt es vor allem auf eine möglichst attraktive Gestaltung des Bandes an. Dadurch soll der Verkauf der zugehörigen Ware gefördert werden. Es ist daher auch wichtig, das Erscheinungsbild des Bandes immer wieder zu aktualisieren und zu verändern.
- Gegenüber der Herstellung eines mehrfarbigen gewebten Bandes ist die Herstellung eines bedruckten Bandes besonders schnell und preiswert ausführbar. Auf zumindest einer Seite des Bandes erscheinen graphische oder alphanumerische Darstellungen in mindestens einer, häufig auch mehr Farben, die nachfolgend unter dem Begriff "Druckbild" zusammengefasst werden sollen.
- Bei manchen Anwendungen kommt es darauf an, auf der einen Seite des Bandes zugleich eine "Figur" in einer gegenüber dem Druckbild abweichenden Farbe auszubilden. Eine solche Figur ist in der Regel ein alphanumerischer Text, der besondere Angaben zur Ware, zum Hersteller, zum Vertreiber und/oder zum Gebrauch der Ware macht, Werbehinweise enthält, oder Dekorationszwecken dient. In manchen Anwendungsfällen gibt es zwar Bänder mit übereinstimmendem Druckbild, die aber zueinander unterschiedliche Figuren aufweisen. Es ist umständlich für jedes dieser Bänder ein gesondertes Druckbild mit der jeweils zugehörigen Figur zu erzeugen. Deshalb sah man sich oft genötigt, auf eine solche farblich abweichende Figur im Druckbild grundsätzlich zu verzichten und die sich daraus ergebenden Nachteile in Kauf zu nehmen.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren der im Oberbegriff des Anspruches 1 genannten Art zu entwickeln, das die präzise Herstellung eines textilen Bandes mit unterschiedlichen Druckbildern und Figuren in preiswerter Weise zulässt. Dies wird erfindungsgemäß durch die im Anspruch 1 genannten Verfahrensschritte erreicht, denen folgende besondere Bedeutung zukommt.
- Durch digitale Drucktechnik mittels Sublimationsfarben lässt sich das gewünschte Druckbild über einen geeigneten Computer sehr schnell und preiswert in vielen unterschiedlichen Farben herstellen. Die Besonderheit der Erfindung besteht darin, diese Drucktechnik auf textile Bänder anzuwenden, die normalerweise in vielfacher Anordnung auf einer Bahn hergestellt werden. Das Druckbild wird in einer digitalen Drucktechnik ohne die Figur gegen die Bahn gedrückt und erwärmt. Die Sublimationsfarben gelangen dann auf die Bahn, wodurch das gewünschte Druckbild für das Band entsteht. Die Besonderheit der Erfindung besteht bereits darin, diese digitale Drucktechnik auf die Herstellung von textilen Bändern anzuwenden.
- Dieses Verfahren wird vorteilhaft in folgender besonderer Weise durchgeführt, sofern, wie eingangs erwähnt, außer dem Druckbild auf der einen Seite des Bandes auch eine Figur erscheinen soll. In diesem Fall wird in der ersten Verfahrensphase die Figur nicht in das Druckbild aufgenommen, wodurch sich das figurfreie Druckbild auch über den Bereich erstreckt, wo später einmal die Figur erscheinen soll. Die eigentliche Figur wird in der parallelen Verfahrensphase gleich in die Bahn mit eingearbeitet. Dabei werden zur Bahnherstellung zwei unterschiedliche Bandmaterialien verwendet, die gegenüber den Sublimationsfarben der Drucktechnik eine unterschiedliche Affinität aufweisen. Die Figur wird in der Bahn aus einem Bandmaterial hergestellt, das Sublimationsfarben der digitalen Drucktechnik nicht annimmt. In der späteren Verfahrensphase, wo die Bahn die genannte Druck-Wärme-Behandlung erfährt, passiert etwas Überraschendes; die aus gesondertem Bandmaterial gebildete Figur nimmt die Sublimationsfarben nicht an, sondern bleibt farblich unveränderlich, während alle übrigen Bereiche der Bahn das Druckbild aufnehmen und fixieren.
- Dies gilt selbst dann, wenn man, gemäß Anspruch 2, beim Herstellen der Bahn die Figur aus der einen Seite reliefartig herausarbeitet. Das Figur-Relief nimmt die Sublimationsfarben des Druckbilds nicht an, sondern leitet sie an Nachbarbereiche der Bahn weiter, die aus einem Bandmaterial bestehen, welches eine gute Affinität zu den Sublimationsfarben aufweist. Der Entwurf und die Herstellung des Druckbildes in der ersten Verfahrensstufe braucht auf die Form und Lage der Figur im späteren Band keine Rücksicht zu nehmen. Durch Verwendung von Bahnen mit unterschiedlichen Figuren lässt sich das selbe Druckbild wahlweise mit verschiedenen Figuren zuverlässig und präzise erzeugen.
- In einer besonderen Ausführungsform wird das Druckbild in spiegelbildlicher Weise auf einem Zwischenträger aufgebracht. Dieser Träger wird dann auf eine das spätere Band zu bildende Bahn mit seiner die Sublimationsfarben aufweisenden Seite auf die Bahn aufgedrückt und bei diesem Vorgang auch erwärmt. Die Sublimationsfarben gelangen dann auf die Bahn, mit deren Bandmaterial sie sich dabei verbinden und dabei vom Zwischenträger ablösen.
- Je nach Anwendungsfall des fertigen Bandes kann das erste Bandmaterial und/oder das zweite Bandmaterial aus einem elastischen Material ausgeführt sein. Ebenso können je nach Bedarf eines oder beide der Materialien unelastisch ausgeführt sein. Somit ergibt sich für das Verfahren ein breites Anwendungsspektrum.
- Weitere Maßnahmen und Vorteile der Erfindung ergeben sich aus den Unteransprüchen, der nachfolgenden Beschreibung und den Zeichnungen. In den Zeichnungen ist das erfindungsgemäße Verfahren anhand der Fig. 1 bis 6 und 11 näher erläutert, während in den weiteren Figuren 7 bis 10 weitere Beispiele für Produkte beschrieben werden, die mit dem erfindungsgemäßen Verfahren hergestellt werden können. Es zeigen:
- Fig. 1
- die Draufsicht auf einen Abschnitt einer gewebten Bahn, die in einer ersten Verfahrensstufe des erfindungsgemäßen Verfahrens hergestellt wird, wobei das Band als Etikettenband dargestellt ist,
- Fig. 2,
- in Vergrößerung, einen Querschnitt durch ein Teilstück der Bahn längs der Linie II - II von Fig. 1,
- Fig. 3
- einen parallelen weiteren Verfahrensschritt, wo ein Zwischenträger in digitaler Technik mit einem Druckbild versehen worden ist, zum Bedrucken des Bandes aus Fig. 1,
- Fig. 4,
- in starker Vergrößerung, einen schematischen Querschnitt längs der Schnittlinie IV - IV von Fig. 3,
- Fig. 5
- das sich nach einer weiteren, nicht näher gezeigten Verfahrensstufe ergebende Erscheinungsbild eines fertigen Produkts, nämlich eines Etiketten-Bandes, von dem drei aufeinanderfolgende Etiketten zu sehen sind,
- Fig. 6,
- in starker Vergrößerung, einen schematischen Querschnitt durch ein Teilstück eines Etiketts längs der Schnittlinie VI - VI von Fig. 5,
- Fig. 7
- ein mit dem erfindungsgemäßen Verfahren hergestelltes Bundband für Hosen oder Röcke,
- Fig. 8
- ein vergrößerter Querschnitt längs der Schnittlinie VIII - VIII von Fig. 7,
- Fig. 9
- ein Abschnitt eines Klettbandes mit stellenweisen Druckaufnahmeflächen und
- Fig. 10
- schematisch und in starker Vergrößerung, einen Querschnitt durch das Klettband von Fig. 9 längs der Schnittlinie X - X,
- Fig. 11
- schematisch eine gegliederte Bahn aus einer Vielzahl nebeneinander angeordneter einzelner Bänder.
- Anhand der Fig. 1 wird, wie bereits erwähnt wurde, die erste Verfahrensstufe des erfindungsgemäßen Verfahrens näher erläutert; es wird zunächst eine Bahn 10.1 hergestellt, die später ein Band 10 bilden soll. Die Bahn 10.1 besteht im vorliegenden Fall aus einem gewebten Band, das bereits die gewünschte Bandbreite 13 aufweist. Es versteht sich, dass eine über mehrere Bandbreiten sich erstreckende summative Bahn 10.1 erzeugt werden kann, auf welcher dann, nach der letzten Verfahrensstufe, einzelne Bänder 10.1' bis 10.1'''' der in Fig. 11 noch näher zu beschreibenden Art hergestellt werden können. Soll aus der Bahn 10.1, wie in dieser Ausführungsform, ein Etikettband 10.2 hergestellt werden, so entspricht die Bandbreite 13 günstigerweise bereits der Etikettbreite.
- Die Bahn 10.1 wird webtechnisch aus zwei unterschiedlichen Bandmaterialien 11, 12 hergestellt. Das erste Bandmaterial 11, dessen Eigenschaften im Zusammenhang mit Fig. 3 noch näher beschrieben werden, besteht, wie bei Geweben üblich, aus Grundkettfäden und Grundschussfäden, die ein einheitliches Uni-Grundgewebe 15 erzeugen. Im Grundgewebe 15 können mehrere Schussfäden verwendet werden, um diesem Bereich die spätere, für das Band gewünschte Gewebedicke zu geben. Das Grundgewebe 15 erstreckt sich bei dem hier dargestellten Etikettband-Rohling abschnittweise über eine Länge 14, die derjenigen eines fertigen Etiketts 30 von Fig. 5 entspricht. Zwischen aufeinanderfolgenden Etikettlängen 14 gibt es, wie Fig. 1 zeigt, Übergänge 16, die eine geringere Dicke aufweisen und dort bedarfsweise auch Markierungen 17 für spätere Trennschnitte zwischen den einzelnen Etiketten 30 gemäß Fig. 5 bilden. Diese Markierungen 17 genügt es webtechnisch gegenüber dem Charakter des Grundgewebes 15 hervorzuheben. Die dünnen Übergänge 16 können einfach dadurch entstehen, dass dort nicht alle Schüsse eingetragen werden, die zum Aufbau des Grundgewebes 15 beitragen. Die ganze Bahn 10.1 hat vorzugsweise die Farbe "weiß" oder eine andere lichte Ausbildung.
- Die Bahn 10.1 besteht stellenweise noch aus einem zweiten Bandmaterial 12, dessen Beschaffenheit ebenfalls erst im Zusammenhang mit Fig. 3 näher erläutert werden soll. Dieses zweite Bandmaterial 12 bildet in jedem der Grundgewebe-Abschnitte 15 vorzugsweise eine graphische oder alphanumerische Darstellung, die nachfolgend ganz allgemein "Figur" genannt werden soll und mit 18 bezeichnet ist. Im vorliegenden Fall besteht die Figur 18 aus den Buchstaben "A B C". Diese Figur wird durch einen einheitlichen Figurschuss 12 im Grundgewebe gebildet. Statt eines Figurschusses könnte zusätzlich oder alternativ auch eine Figurkette verwendet werden. Die Fäden 12 der Figur 18 haben die gleiche Farbe wie das Grundgewebe 15, nämlich vorzugsweise weiß oder eine andere lichte Farbe.
- Wie die Figur 18 genau ausgebildet ist, lässt sich aus der Vergrößerung in Fig. 2 besser erkennen. Es ist nur schematisch der Figurschuss 12 gezeigt, ohne seine eigentliche Bindung im Grundgewebe 15 zu veranschaulichen. Worauf es ankommt ist: Im Bereich der Figur 18 bindet der Figurschuss 12 so, dass sich die Figur 18 auf der einen Seite 31 der in Fig. 2 erkennbaren Bahn 10.1 reliefartig erhebt. Es entsteht das in Fig. 2 mit 33 bezeichnete Relief. Auf der anderen Seite 32 der Bahn 10.1 verlaufen die Figurschuss-Eintragungen 12 nur in Nachbarbereichen zur Figur 18 und zwar in Richtung der Bandbreite. Unterhalb der Figur 18 ist also die andere Seite der Bahn von Figurschussmaterial 12 frei; das Figurschussmaterial 12 befindet sich in diesem Bereich ganz im Relief 33 auf der einen Seite 31.
- Bei einer bevorzugten Ausführungsform wird in einem parallelen Verfahrensschritt mittels Sublimationsfarben fortlaufend ein digitales Druckbild 26' auf einem Zwischenträger 20 erzeugt, der z.B. einfach aus Papier besteht. Das Druckbild 26' entsteht mittels einer computergesteuerten digitalen Drucktechnik in mehreren Farben 21 bis 25. Der Aufbau des bedruckten Zwischenträgers 20 ist aus dem vergrößerten Bruchstück eines Querschnitts in Fig. 4 zu erkennen. Wie ein Vergleich des Druckbilds 26' mit dem auf dem späteren Etikettband 10.2 von Fig. 5 erkennbaren Druckbild 26 zeigt, ist das trägerseitige Druckbild 26' spiegelbildlich aufgebaut. Das Druckbild 26' auf dem Träger 20 verläuft durchgängig, und zwar auch in dem Bereich, wo im fertigen Etikett 30 die im Zusammenhang mit der Bahn 10.1 erläuterte und im fertigen Etikett 30 des Etikettbands 10.2 von Fig. 5 erkennbare Figur 18 erscheint.
- Die beiden Vorprodukte 10.1 und 20 werden nun einer gemeinsamen Druck-Wärme-Behandlung unterzogen. Die Gewebebahn 10.1 und der bedruckte Zwischenträger 20 werden aufeinandergelegt und durchlaufen Druckwalzen, von denen wenigstens eine auf eine definierte höhere Temperatur gebracht. Die Erwärmung hat zur Folge, dass die Sublimationsfarben 21 bis 25 vom Druckbild 26' sublimieren und in das Gewebe der Bahn 10.1 eindringen. Man braucht beim Bedrucken eines Etikettbandes 10.2 nur darauf zu achten, dass die Lücken 27 zwischen den trägerseitigen Druckbildern 26' im wesentlichen mit den freien Übergängen 16 zwischen den Abschnitten 15 des Etikett-Grundgewebes 15 übereinanderliegen. Die sublimierenden Farben 21 bis 25 werden aber nur von dem oben erwähnten ersten Bandmaterial 11 im Etikett-Grundgewebe 15 aufgenommen, weil diese Farben 21 bis 25 mit diesem Bandmaterial 11 reagieren. Demgegenüber nimmt das zweite Bandmaterial 12 der Gewebebahn 10.1, aus welchem auf der einen Seite 31 die Figur 18 gebildet ist, diese Sublimationsfarben 21 bis 25 nicht an, obwohl sie mit den Sublimationsfarben während der Druck-Wärme-Behandlung durchaus in Kontakt kommt. Auf der einen Seite 31 bleibt die Figur 18 farblich unverändert. Das Ergebnis ist aus den Fig. 5 und 6 zu ersehen.
- Durch die Druck-Wärme-Behandlung wird das Druckbild 26' in spiegelbildlicher Weise auf die Gewebebahn 10.1 übertragen, wodurch dort auf der einen Seite 31 das endgültige gewünschte Druckbild 26 von Fig. 5 entsteht. Besonders deutlich ist das Ergebnis aus dem schematischen, vergrößerten Querschnitt durch ein Teilstück des Etikettbandes 10.2 in Fig. 6 zu erkennen. Die Sublimationsfarbe 22 wurde bei der Druck-Wärme-Behandlung von dem Figurschuss-Material 12 der Figur 18 nicht angenommen, sondern erscheint nur auf der anderen Seite 13 in dem unter der Figur 18 befindlichen Bandmaterial 11. Das Figurschuss-Material 12 lässt die Sublimationsfarben zwar durch, verfärbt sich selbst aber nicht. Durch die Figur 18 ist aber der auf der anderen Seite 32 eingefärbte Bereich überdeckt und daher von der einen Seite 31 nicht erkennbar. Auf der einen Seite 31 erscheint die Figur 18 in ihrer ursprünglichen, hier weißen Farbe. Die im Gewebe eingewebte Figur 18 erhebt sich in Form des bereits erwähnten Reliefs 33 über die eine Seite 31 des fertigen Etiketts 30 empor.
- Das die Sublimationsfarben 21 bis 25 nicht annehmende Figurschuss-Material 12 besteht aus Naturfasern oder regenerierten Zellulosefasern. Dafür eignet sich auch Viskose oder Acetat. Solche Figurfäden 12 könnten auch als Reflektorfäden ausgebildet sein. Auch diese nehmen die Sublimationsfarben 21 bis 25 nicht an.
- Die Fig. 7 und 8 zeigen ein anderes, bereits fertiges Produkt 10.3, das nach dem geschilderten erfindungsgemäßem Verfahren hergestellt worden ist. Es handelt sich dabei um ein Bundband 10.3, das in Hosen oder Röcken verwendet wird. Wie Fig. 8 veranschaulicht, ist dieses Bundband 10.3 höhenunterschiedlich ausgebildet. Es umfasst einen Mittelstreifen mit geringer Bandhöhe 37, der beidlängsseits von zwei Randstreifen 35, 36 mit deutlich größerer Bandhöhe 38 eingefasst ist. Während die andere Seite 29 des Bandes 10.3 im wesentlichen eben ausgebildet ist, ergeben sich auf der einen Seite 28 Höhenunterschiede 19.
- Auch in diesem Fall können die Sublimationsfarben 21, 22, 24, durch einen Zwischenträger aufgebracht werden. Im vorliegenden Fall werden diese aber lediglich auf den Mittelstreifen 34 des Bundbandes 10.3 übertragen, weil dort das genannte sie aufnehmende Bandmaterial 11 vorliegt. Darüber hinaus können auch im Mittelstreifen 34 Figuren 18 aus einem Bandmaterial 12 gebildet sein, welches keine Affinität zu den Sublimationsfarben aufweist. Diese Bereiche nehmen also die Farben beim erfindungsgemäßen Verfahren nicht an und können auch reliefartig emporgehoben oder vertieft ausgebildet sein. Bedarfsweise könnte man auch die Materialien der Randstreifen 35, 36 aus die Sublimationsfarben 21 bis 25 abweisenden Materialien 12 gebildet sein.
- Die Fig. 9 und 10 zeigen ein weiteres Ausführungsbeispiel eines Klettverschlussbandes, welches nach dem erfindungsgemäßen Verfahren hergestellt worden ist; die Fig. 9 und 10 zeigen also das Endprodukt. Dabei wird auf einem Grundgewebe 40 schauseitig 41 eine Schicht 42 aus Klett-Schlaufen 43 erzeugt. Das kann webtechnisch geschehen. Die Schlaufenschicht 42 wird schauseitig stellenweise verformt. An den Verformungsstellen entstehen ebene Stellen 45, die in der späteren digitalen Drucktechnik ein Druckbild 46 aufnehmen. Die ebenen Stellen bestehen aus einem Material, das eine gute Affinität zu den bereits mehrfach erwähnten Sublimationsfarben hat. Nach der Durchführung der Druck-Wärme-Behandlung erscheint das Druckbild 46 auf diesen Druckaufnahmestellen 45. Diese Druckaufnahmestellen 45 können so angeordnet sein, dass sie, wie Fig. 9 verdeutlicht, nicht nur mit dem Druckbild 46 versehen sind, sondern aufgrund ihrer Umrisse eine Wort- und/oder eine Bildstruktur auf dem Klettverschlussband 10.4 erzeugen.
- Die unverformt gebliebenen Scheitelbereiche der Schlaufenschicht 42 nehmen bei der erfindungsgemäßen Druck-Wärme-Behandlung die Sublimationsfarben nicht oder zumindest deutlich weniger als die vorbeschriebenen Druckaufnahmestellen 45 an. Diese übernehmen die Funktion der vorbeschriebenen "Figur" des Bandes 10.1 und bestehen aus farbabweisendem Material.
- Fig. 11 zeigt mehrere einzelne Bänder 10.1' bis 10.1'''', welche so nebeneinander angeordnet sind, dass sie eine gegliederte Bahn 10.5 bilden. Diese gegliederte Bahn 10.5 wird dann der entsprechenden Druck-Wärme-Behandlung unterzogen. Die einzelnen Bänder können hierbei verschiedene Breiten 13' bis 13"" und/oder verschiedene Figuren 18' bis 18"" aufweisen und auch mit unterschiedlichen Druckbildern 26 bedruckt werden. Natürlich können die Bänder 10.1 auch alle gleich sein und genauso ist auch eine Kombination aus gleichen und unterschiedlichen Bändern 10.1 möglich. Durch eine derartige Anordnung können verschiedene Bänder 10 auch gleichzeitig hergestellt werden, was insbesondere auch bei kleinen Produktionsmengen große Vorteile hat. Nach dem Durchlaufen der Druck-Wärme-Behandlung werden die Bänder 10.1' bis 10.1'''' wieder vereinzelt und dann ihrer bestimmungsgemäßen Verwendung zugeführt.
-
- 10
- Band
- 10.1
- Bahn
- 10.2
- fertiges Etikettband aus 10.1
- 10.3
- Bundband
- 10.4
- Klettverschluss-Band
- 10.5
- gegliederte Bahn
- 11
- erstes Bandmaterial von 10.1
- 12
- zweites Bandmaterial von 10.1, Figurschussfaden für 18
- 13
- Bandbreite
- 14
- Etikettlänge
- 15
- Abschnitt des Etikett-Grundgewebes
- 16
- Übergangs-Abschnitt
- 17
- Markierung in 16
- 18
- Figur in 10.1 bzw. 10.2
- 19
- Höhenunterschied zwischen 37, 38 (Fig. 8)
- 20
- Zwischenträger
- 21
- erste Sublimationsfarbe auf 20 (Fig. 3)
- 22
- zweite Sublimationsfarbe auf 20 (Fig. 3)
- 23
- dritte Sublimationsfarbe auf 20 (Fig. 3)
- 24
- vierte Sublimationsfarbe auf 20 (Fig. 3)
- 25
- fünfte Sublimationsfarbe auf 20 (Fig. 3)
- 26
- Druckbild auf 10.2 (Fig. 5)
- 26'
- spiegelbildliches Druckbild auf 20 (Fig. 3)
- 27
- Lücke zwischen 26' von 20 (Fig. 3)
- 28
- eine Seite des Bandes 10.3 (Fig. 8)
- 29
- andere Seite des Bandes 10.3 (Fig. 8)
- 30
- fertiges Etikett (Fig. 5)
- 31
- eine Seite des Bandes 10.1 (Fig. 2)
- 32
- andere Seite des Bandes 10.1 (Fig. 2)
- 33
- Relief von 18 (Fig. 6)
- 34
- Mittelstreifen von 10.3 (Fig. 7, 8)
- 35
- Randstreifen von 10.3 (Fig. 7, 8)
- 36
- Randstreifen von 10.3 (Fig. 7, 8)
- 37
- Bandhöhe von 34 (Fig. 8)
- 38
- Bandhöhe von 35, 36 (Fig. 8)
- 39
- Wort- und/oder Bildstruktur von 46 (Fig. 9)
- 40
- Grundgewebe von 10.4 (Fig. 9, 10)
- 41
- Schauseite von 40 (Fig. 10)
- 42
- Schicht von 43 (Fig. 10)
- 43
- Klett-Schlaufe von 10.4 (Fig. 10)
- 44
- Verformungsstelle von 43 (Fig. 9, 10)
- 45
- Druckaufnahmestelle von 44 (Fig. 9, 10)
- 46
- Druckbild auf 45 (Fig. 9)
Claims (17)
- Verfahren zum Herstellen eines gedruckten textilen Bandes (10),
wobei wenigstens auf einer Seite (31) ein Druckbild mit mindestens einer oder mehr Farben (21 bis 25) aufgebracht wird
und auf der einen Seite (31) des Bandes (10) zugleich eine Figur (18) in einer gegenüber dem Druckbild abweichenden Farbe erzeugt wird,
dadurch gekennzeichnet,
dass eine das spätere Band (10) bildende Bahn (10.1) mit der gewünschten Figur (18) aus zwei unterschiedlichen Materialen (11, 12) hergestellt wird,
indem ein erstes Bandmaterial (11), das sich mit den Sublimationsfarben (21 bis 25) verbindet bis auf die Figur (18) sich auf alle Flächenbereiche der einen Bandseite (31) erstreckt, in denen das Druckbild (26) erscheinen soll,
während im Bereich der Figur (18) ein zweites Bandmaterial (12) vorgesehen ist, welches nicht oder unzureichend die Sublimationsfarben (21 bis 25) aufnimmt,
dass das Druckbild (26) ohne die Figur (18) in einer digitalen Drucktechnik mittels Sublimationsfarben (21 bis 25) so gegen die Bahn (10.1) gedrückt und erwärmt wird,
dass die Sublimationsfarben (21 bis 25) von den aus dem ersten Bandmaterial (11) gebildeten, aufnahmefähigen Stellen auf der einen Seite (31) der Bahn (10.1) angenommen werden und dort das Druckbild (26) erzeugen,
während die aus dem zweiten Bandmaterial (12) gebildeten, mit den Sublimationsfarben (21 bis 25) nicht zusammenwirkenden Materialien im Bereich der Figur (18) zwar mit den Sublimationsfarben (21 bis 25) in Kontakt kommen, diese aber nicht annehmen, wodurch die Figur (18) auf der Bahn (10.1) farblich unverändert bleibt. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Figur (18) beim Herstellen einer Bahn (10.1) aus deren einer Seite (31) reliefartig (33) herausragt
und dass das Figur-Relief (33) trotz der aufgebrachten Sublimationsfarben (21 bis 25) vom Druckbild (26) diese Farben (21 bis 25) nicht annimmt, sondern an Nachbarbereiche der Bahn (10.1) weitergibt. - Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Bahn (10.1) als Breitbahn hergestellt wird
und das nach der Übertragung einer Vielzahl von nebeneinanderliegenden Druckbildern (26) durch Druck und Wärme auf die Breitbahn (10.1) diese in einzelne Bänder (10) geschnitten wird, die dann vereinzelt und verarbeitet werden. - Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Bahn (10.5) aus einer Vielzahl nebeneinander angeordneter einzelner Bänder (10.1' bis 10.1"") besteht, wodurch eine gegliederte Bahn (10.5) entsteht
und dass eine Mehrzahl von nebeneinanderliegenden Druckbildern (26) gemeinsam durch Druck und Wärme auf die gegliederte Bahn (10.5) übertragen wird. - Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass zunächst auf einem Zwischenträger (20) das Druckbild (26') in einer digitalen Drucktechnik mittels Sublimationsfarben (21 bis 25) in spiegelbildlicher Weise aufgebracht wird,
und dass schließlich der Zwischenträger (20) mit seiner die Sublimationsfarben (21 bis 25) aufweisenden Seite so gegen die Bahn (10.1) gedrückt und erwärmt wird, dass dort das Druckbild (26) erzeugt wird. - Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass das erste Bandmaterial (11) und/oder das zweite Bandmaterial (12) aus elastischem Material besteht.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass das erste Bandmaterial (11) und/oder das zweite Bandmaterial (12) aus unelastischem Material besteht.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass das Band als Etikettbahn (10.1) ausgebildet ist
und dass nach der Übertragung des Druckbilds (26) auf die Etikettbahn (10.1) diese in einzelne Etiketten geschnitten wird, welche dann vereinzelt und verarbeitet werden. - Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass die Figur (18) aus textilen Fäden (12) erzeugt wird.
- Verfahren nach Anspruch 9, dadurch gekennzeichnet, dass die Bahn (10.1) webtechnisch hergestellt wird und dass die Figur (18) durch einen oder mehrere Figurschussfäden (12) oder durch Figurkettfäden erzeugt wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass die FigurSchussfäden (12) oder -Kettfäden die Figur (18) als Relief (33) herstellen, das sich über die eine Seite der Bahn (31) erhebt.
- Verfahren nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Figurfäden (12) aus Naturfasern oder regenerierten Zellulosefasern bestehen.
- Verfahren nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Figurfäden (12) aus Viskose oder Azetat gebildet werden.
- Verfahren nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Figurfäden (12) als Reflektorfäden ausgebildet sind.
- Verfahren nach einem oder mehreren der Ansprüche 1 bis 14, dadurch gekennzeichnet, dass die Bahn (10.3) mit wenigstens einer höhenunterschiedlichen (19) Seite (28) ausgebildet wird.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass die höhenunterschiedliche Bahn als Bundband (10.3) für Hosen oder Röcke fungiert, das bereichsweise auf der einen Seite (28) mit den Sublimationsfarben (21, 22, 24) des digitalen Drucks versehen wird.
- Verfahren nach einem oder mehreren der Ansprüche 1 bis 16, dadurch gekennzeichnet, dass die Bahn (10.4) auf ihrer Schauseite (41) mit einer Schicht (42) aus Schlaufen (43) eines Klettverschlusses versehen wird,
dass dann die Schlaufenschicht (42) stellenweise (44) durch Hitze und Druck verformt wird, um an diesen Stellen (44) das Druckbild (46) aufnehmende Bereiche (45) zu erzeugen
und dass dann dieses Zwischenprodukt der digitalen Drucktechnik unterzogen wird, wodurch die verformten Bereiche (45) das Druckbild (46) aufnehmen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004021499 | 2004-04-30 | ||
| DE102004021499A DE102004021499B3 (de) | 2004-04-30 | 2004-04-30 | Verfahren zum Herstellen eines gedruckten Etiketts |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1591577A2 EP1591577A2 (de) | 2005-11-02 |
| EP1591577A3 EP1591577A3 (de) | 2006-06-14 |
| EP1591577B1 true EP1591577B1 (de) | 2007-01-24 |
Family
ID=34801997
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05008313A Expired - Lifetime EP1591577B1 (de) | 2004-04-30 | 2005-04-15 | Verfahren zum Herstellen eines gedruckten textilen Bandes |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US7465695B2 (de) |
| EP (1) | EP1591577B1 (de) |
| AT (1) | ATE352653T1 (de) |
| DE (3) | DE102004021499B3 (de) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20060070166A1 (en) * | 2004-09-15 | 2006-04-06 | David Matt | Garment with apparel information tape |
| DE502007002622D1 (de) * | 2006-05-04 | 2010-03-04 | Textilma Ag | Bandwebmaschine |
| DE202007006706U1 (de) * | 2007-05-07 | 2008-09-18 | Triumph Intertrade Ag | Büstenhalter mit Informationsträger |
| TR200705860A2 (tr) | 2007-08-23 | 2008-03-21 | Küçükçalik Teksti̇l Sanayi̇ Ve Ti̇caret Anoni̇m Şi̇rketi̇ | Desenli laminasyon kumaş üretim yöntemi. |
| US20090300890A1 (en) * | 2008-06-05 | 2009-12-10 | Ykk Corporation Of America | Flexible fastener strip assembly and methods of assembling the same |
| US8043541B2 (en) * | 2009-01-14 | 2011-10-25 | Ykk Corporation | Systems and methods of installing hook fastener elements in a mold assembly |
| US7998548B2 (en) * | 2009-01-19 | 2011-08-16 | Ykk Corporation | Male surface fastener member for use in a cushion body mold and manufacturing method thereof |
| US8593256B2 (en) * | 2009-06-23 | 2013-11-26 | Avery Dennison Corporation | Washable RFID device for apparel tracking |
| CN107447326A (zh) * | 2009-12-14 | 2017-12-08 | 艾利丹尼森公司 | 标签和从回收材料制造标签的方法 |
| GB201013877D0 (en) * | 2010-08-19 | 2010-09-29 | Redbox Technology Ltd | 3d printing process |
| CN104816554A (zh) * | 2015-05-12 | 2015-08-05 | 卢成林 | 深颜色纺织品数码印刷打印色带及其制备方法与应用 |
| CN107709656B (zh) * | 2015-06-26 | 2020-09-29 | 株式会社尼德克 | 印刷控制装置、印刷装置、印刷控制方法以及存储介质 |
| US9524589B1 (en) * | 2015-08-31 | 2016-12-20 | Welspun India Limited | Interactive textile article and augmented reality system |
| CN111144530B (zh) * | 2020-01-17 | 2024-10-11 | 白复华 | 彩色防伪码布标的制备方法 |
| US11425970B2 (en) | 2020-03-17 | 2022-08-30 | Brady Worldwide, Inc. | Printable hook and loop structure |
| US12000085B2 (en) | 2020-07-01 | 2024-06-04 | Daniel Greene | Method for live area printing for dark colored textiles |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE7827418U1 (de) * | 1979-01-04 | Reithmayer, Roland, 8011 Hohenbrunn | ||
| GB1492313A (en) * | 1976-05-20 | 1977-11-16 | Glover R | Method of printing a colour pattern on an open mesh fabric and a fabric printed thereby |
| US4640191A (en) * | 1985-08-13 | 1987-02-03 | Bradley Gerald R | Sublimation printing apparatus |
| DE9109761U1 (de) * | 1991-08-07 | 1992-12-17 | Joachim Hasselbeck GmbH, 5828 Ennepetal | Textiletikett |
| JP2862190B2 (ja) * | 1991-11-26 | 1999-02-24 | 東レ株式会社 | 情報の付与された繊維シートの製造方法およびその繊維シート |
| DE4140609A1 (de) * | 1991-12-10 | 1993-06-17 | Ferdinand Diesner | Verfahren zum herstellen von gewebeteilen |
| JPH06313261A (ja) * | 1993-04-28 | 1994-11-08 | Unitika Ltd | 繊維製品の品質表示方法 |
| NL1003650C2 (nl) * | 1996-07-19 | 1998-01-21 | Thermopatch Bv | Werkwijze en inrichting voor het bedrukken van textiellabels, in het bijzonder heat-sealable textiellabels. |
| US20040058121A1 (en) * | 2002-09-13 | 2004-03-25 | Ideative Product Ventures, Inc. | Flexible bundling and labeling device |
| DE20314291U1 (de) * | 2003-09-16 | 2003-11-06 | Rinke Etiketten Karl Rinke GmbH & Co. KG, 45549 Sprockhövel | Kleidungsstück mit gewebtem Etikett |
-
2004
- 2004-04-30 DE DE102004021499A patent/DE102004021499B3/de not_active Expired - Fee Related
-
2005
- 2005-04-15 DE DE502005000343T patent/DE502005000343D1/de not_active Expired - Lifetime
- 2005-04-15 EP EP05008313A patent/EP1591577B1/de not_active Expired - Lifetime
- 2005-04-15 AT AT05008313T patent/ATE352653T1/de not_active IP Right Cessation
- 2005-04-16 DE DE200520006084 patent/DE202005006084U1/de not_active Expired - Lifetime
- 2005-04-23 US US11/112,873 patent/US7465695B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP1591577A3 (de) | 2006-06-14 |
| EP1591577A2 (de) | 2005-11-02 |
| US7465695B2 (en) | 2008-12-16 |
| DE202005006084U1 (de) | 2005-07-21 |
| DE102004021499B3 (de) | 2005-12-08 |
| DE502005000343D1 (de) | 2007-03-15 |
| US20050264642A1 (en) | 2005-12-01 |
| ATE352653T1 (de) | 2007-02-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102004021499B3 (de) | Verfahren zum Herstellen eines gedruckten Etiketts | |
| DE2632368A1 (de) | Verfahren zum gleichzeitigen bedrucken und praegen von geweben durch sublimationstransfer | |
| DE4314380A1 (de) | Sicherheitspapier | |
| DE4341532C1 (de) | Verfahren zum Herstellen eines gewebten, fälschungssicheren Etiketts | |
| EP0110342A1 (de) | Band oder Schlauch, insbesondere Rundschlinge für Hebe- und Transportzwecke | |
| EP4037913B1 (de) | Herstellverfahren für ein sicherheitspapier und damit erhältliches sicherheitspapier | |
| DE29612814U1 (de) | Kollektion von Kleidungsstücken | |
| DE8533472U1 (de) | Bahnförmiges Flächengebilde zur Herstellung von Bekleidungsstücken | |
| DE9309748U1 (de) | Kleiderbügel aus Karton | |
| DE202013105749U1 (de) | Etikettiereinheit für eine Etikettiermaschine, Etikettiermaschine und verbessertes Etikett | |
| DE2135487C3 (de) | Verfahren zur Erzeugung eines moireartig schillernden Flächenmusters sowie Gegenstand mit einem derartigen Flächenmuster | |
| DE2729088A1 (de) | Einheitlich bedruckter verzierter reissverschluss | |
| DE60010868T2 (de) | Verfahren zur herstellung eines gewebes | |
| DE1943456A1 (de) | Verfahren und Anordnung zum Herstellen und Ausschneiden von mit Verzierungen versehenen Formteilen aus einer biegsamen,aufrollbaren Materialbahn | |
| DE955490C (de) | Textilgewebe, das teilweise aus thermoplastischen Faeden besteht, sowie eine aus solchem Gewebe hergestellte Lasche, insbesondere zum Zeichnen von Waeschestuecken, und Vefahren zur Herstellung des Gewebes | |
| DE60004384T2 (de) | Druckvorrichtung und verfahren um das "banding" phänomen auf einem bedruckten substrat zu vermeiden | |
| EP1348789B1 (de) | Fahne aus einem textilen Flächengebilde | |
| DE2820904A1 (de) | Verfahren zur erzeugung eines thermodrucks auf einem laenglichen textilmaterial | |
| EP1977030A1 (de) | Gewebe mit einer einlegekante und verwendung des gewebes | |
| DE3217600A1 (de) | Anordnung zur kennzeichnung textiler warenbahnen, wie gewebe, gewirke, vliese oder dergl. | |
| CH190438A (de) | Mehrtageabreisskalender mit Blickfang für das jeweils geltende Tagesfeld. | |
| DE3021828A1 (de) | Verfahren und vorrichtung zur herstellung von strukturmustern in plissierten stoffbahnen | |
| DE511099C (de) | Kloeppelspitze | |
| DE97654C (de) | ||
| DE19541817A1 (de) | Verfahren zur Herstellung von Textilfasern oder -endlosfäden und deren Verwendung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| 17P | Request for examination filed |
Effective date: 20060630 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: AVERY DENNISON RINKE GMBH |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AXX | Extension fees paid |
Extension state: MK Payment date: 20060714 Extension state: BA Payment date: 20060714 Extension state: AL Payment date: 20060714 Extension state: YU Payment date: 20060714 Extension state: HR Payment date: 20060714 Extension state: LV Payment date: 20060714 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502005000343 Country of ref document: DE Date of ref document: 20070315 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070424 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070424 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070505 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070524 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070625 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| BERE | Be: lapsed |
Owner name: AVERY DENNISON RINKE G.M.B.H. Effective date: 20070430 |
|
| 26N | No opposition filed |
Effective date: 20071025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070425 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070415 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070415 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20090417 Year of fee payment: 5 Ref country code: IT Payment date: 20090427 Year of fee payment: 5 Ref country code: TR Payment date: 20090325 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070725 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20090429 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090430 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20100415 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20101230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100415 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100415 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100415 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005000343 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R073 Ref document number: 502005000343 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151103 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R074 Ref document number: 502005000343 Country of ref document: DE |
|
| PGRI | Patent reinstated in contracting state [announced from national office to epo] |
Ref country code: DE Effective date: 20160126 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20210318 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005000343 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221103 |