JP5063613B2 - シールド導電体及びシールド導電体の製造方法 - Google Patents
シールド導電体及びシールド導電体の製造方法 Download PDFInfo
- Publication number
- JP5063613B2 JP5063613B2 JP2008548293A JP2008548293A JP5063613B2 JP 5063613 B2 JP5063613 B2 JP 5063613B2 JP 2008548293 A JP2008548293 A JP 2008548293A JP 2008548293 A JP2008548293 A JP 2008548293A JP 5063613 B2 JP5063613 B2 JP 5063613B2
- Authority
- JP
- Japan
- Prior art keywords
- heat transfer
- transfer member
- pipe
- halves
- shield conductor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000004020 conductor Substances 0.000 title claims description 71
- 238000004519 manufacturing process Methods 0.000 title claims description 11
- 210000005069 ears Anatomy 0.000 claims description 18
- 229920003002 synthetic resin Polymers 0.000 claims description 12
- 239000000057 synthetic resin Substances 0.000 claims description 12
- 229910052751 metal Inorganic materials 0.000 claims description 10
- 239000002184 metal Substances 0.000 claims description 10
- 238000003466 welding Methods 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 8
- 230000017525 heat dissipation Effects 0.000 description 14
- 230000002093 peripheral effect Effects 0.000 description 8
- 239000011248 coating agent Substances 0.000 description 7
- 238000000576 coating method Methods 0.000 description 7
- 230000020169 heat generation Effects 0.000 description 5
- 238000005304 joining Methods 0.000 description 4
- 230000005855 radiation Effects 0.000 description 4
- 229910000838 Al alloy Inorganic materials 0.000 description 3
- 230000001012 protector Effects 0.000 description 3
- 229920006395 saturated elastomer Polymers 0.000 description 3
- 229910000881 Cu alloy Inorganic materials 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 238000009423 ventilation Methods 0.000 description 2
- 238000009529 body temperature measurement Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
Images


Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B7/00—Insulated conductors or cables characterised by their form
- H01B7/42—Insulated conductors or cables characterised by their form with arrangements for heat dissipation or conduction
- H01B7/428—Heat conduction
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T156/00—Adhesive bonding and miscellaneous chemical manufacture
- Y10T156/10—Methods of surface bonding and/or assembly therefor
Landscapes
- Insulated Conductors (AREA)
- Shielding Devices Or Components To Electric Or Magnetic Fields (AREA)
- Manufacturing Of Electric Cables (AREA)
Description
パイプを用いたシールド導電体では、電線とパイプとの間に空気層が存在しているため、通電時に電線で発生した熱が、熱伝導率の低い空気によって遮断されてパイプに伝わり難く、しかも、パイプには、編組線における編み目の隙間のような外部との通気経路が存在しないため、電線で発生した熱がパイプの内部に籠もり易く、放熱性が低くなる傾向がある。
(課題を解決するための手段)
前記複数の割体は、一対の半割体からなるものでもよい。
パイプを一対の半割体によって構成したので、筒状の成形されているパイプに伝熱部材を挿通させる構造のものに比べると、伝熱部材に対するパイプの取付けが容易である。
本発明は、シールド導電体の製造方法であって、複数本の電線に対し、その外周に密着し且つ前記複数本の電線を一括して包囲する合成樹脂製の伝熱部材を成形する工程と、前記伝熱部材に対しその外周に密着させて一対の半割体からなる金属製のパイプを取り付ける工程と、を実行し、前記一対の半割体には、合体時に対応する側縁に沿って外側へ張り出す耳部が形成され、前記一対の半割体は、その半割体を前記伝熱部材に対して個別に外嵌した状態で対応する前記耳部同士が離間する形態とされており、前記一対の半割体を前記伝熱部材に外嵌した状態で離間している前記耳部同士を接近させて導通可能に結合することで前記パイプを構成する工程を実行する。
本発明によれば、パイプ内における電線との隙間に合成樹脂製の伝熱部材を介在させたので、電線で発生した熱は、伝熱部材に伝達され、伝熱部材からパイプに伝達され、パイプの外周から大気中へ放出される。本発明によれば、伝熱部材を設けずに電線とパイプとの間に空気層が存在しているものと比較すると、放熱性能に優れている。
また、複数本の電線を一括して伝熱部材で包囲したので、伝熱部材の外周形状を簡素化することにより、伝熱部材の外周に対するパイプの形状追従性を向上させ、ひいては、伝熱部材とパイプとの密着性を高めて、放熱効率を向上させることができる。
さらに、一対の半割体を伝熱部材に外嵌した状態で離間している耳部同士を接近させて結合しているので、半割体、即ちパイプの内周面が伝熱部材の外周面に対して確実に密着する。これにより、伝熱部材の外周からパイプの内周への伝熱効率が向上する。
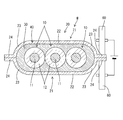
10...電線
20...パイプ
21...半割体
24...耳部
30...伝熱部材
以下、本発明を具体化した実施形態1を図1乃至図4を参照して説明する。本実施形態のシールド導電体Wは、例えば電気自動車において走行用の動力源を構成するバッテリ、インバータ、モータなどの装置(図示せず)の間に配索されるものであり、3本のノンシールドタイプの電線10を、一括シールド機能と電線保護機能を兼ね備えるパイプ20内に挿通し、電線10の外周とパイプ20の内周との隙間に伝熱部材30を介在させた構成になる。
本発明は上記記述及び図面によって説明した実施形態に限定されるものではなく、例えば次のような実施態様も本発明の技術的範囲に含まれる。
(1)参考例として、パイプは、伝熱部材の外周形状に合わせて筒状に成形した単一部品であってもよい。この場合、伝熱部材をパイプに挿通し、この状態で、パイプを、プレス加工して、伝熱部材の外周に密着するように塑性変形させればよい。
(2)一対の半割体を伝熱部材に対して個別に外嵌した状態で、対応する耳部同士が当接又は密着するようにしてもよい。
(3)耳部同士を結合する手段としては、スポット溶接による方法や、半割体の側縁同士を半田付けにより結合する方法や、パイプとは別の結合部品を用いて耳部同士を挟むように結合する方法等が適用できる。
(4)伝熱部材及びパイプの断面形状は、楕円形、真円形等、長円形以外の形状としてもよい。
(5)3本の電線の配列は、これらの電線の軸心が正三角形をなすような形であってもよい。
(6)1つの伝熱部材で包囲する電線の本数は、2本又は4本以上であってもよい。
(7)上記実施形態では伝熱部材の内部において隣り合う電線同士が接触するようにしたが、伝熱部材の内部において電線同士が非接触となる配置であってもよい。
(8)上記実施形態では一対の半割体が電線の並び方向と直角な方向に合体される形態であったが、これに限らず、一対の半割体が電線の並び方向と平行な方向に合体される形態であってもよい。
(9)一対の半割体は、互いに異なる形状のものであってもよい。
(10)パイプは3つ以上の部品を合体させたものであってもよい。
(11)導体11及び絶縁被覆12の断面形状は、楕円形、長円形、長方形等、真円形以外の形状としてもよい。
Claims (7)
- 複数本の電線と、
前記電線の外周に密着し且つ前記電線の外周を一括して包囲するように成形された合成樹脂製の伝熱部材と、
前記伝熱部材に対しその外周に密着するように取り付けられた金属製のパイプと、を備え、
前記パイプは、複数の割体を筒状に合体させて構成されているシールド導電体。 - 前記複数の割体は、一対の半割体からなる請求項1に記載のシールド導電体。
- 前記複数の割体には、合体時に対応する側縁に沿って外側へ張り出す耳部が形成されており、
前記複数の割体は、前記耳部同士がシーム溶接によって固着されている請求項1又は請求項2に記載のシールド導電体。 - 複数本の電線に対し、その外周に密着し且つ前記複数本の電線を一括して包囲する合成樹脂製の伝熱部材を成形する工程と、
前記伝熱部材に対しその外周に密着させて金属製のパイプを取り付ける工程と、
複数の割体の側縁に沿って、前記複数の割体を合体させたときに対応する位置に、外側へ張り出す耳部を形成する工程と、
前記複数の割体を前記伝熱部材に個別に外嵌する工程と、
前記耳部同士を接近させて導通可能に固着することで、前記複数の割体を結合させると共に前記伝熱部材に前記割体を密着させて前記パイプを構成する工程と、を実行するシールド導電体の製造方法。 - 前記複数の割体は、一対の半割体であり、前記一対の半割体を結合させて前記パイプを構成している請求項4に記載のシールド導電体の製造方法。
- 前記対応する耳部同士をシーム溶接によって固着する工程を実行する請求項4又は請求項5に記載のシールド導電体の製造方法。
- シールド導電体の製造方法であって、
複数本の電線に対し、その外周に密着し且つ前記複数本の電線を一括して包囲する合成樹脂製の伝熱部材を成形する工程と、
前記伝熱部材に対しその外周に密着させて一対の半割体からなる金属製のパイプを取り付ける工程と、を実行し、
前記一対の半割体には、合体時に対応する側縁に沿って外側へ張り出す耳部が形成され、前記一対の半割体は、その半割体を前記伝熱部材に対して個別に外嵌した状態で対応する前記耳部同士が離間する形態とされており、
前記一対の半割体を前記伝熱部材に外嵌した状態で離間している前記耳部同士を接近させて導通可能に結合することで前記パイプを構成する工程を実行するシールド導電体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008548293A JP5063613B2 (ja) | 2006-12-04 | 2007-12-04 | シールド導電体及びシールド導電体の製造方法 |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006327148 | 2006-12-04 | ||
| JP2006327148 | 2006-12-04 | ||
| JP2008548293A JP5063613B2 (ja) | 2006-12-04 | 2007-12-04 | シールド導電体及びシールド導電体の製造方法 |
| PCT/JP2007/073406 WO2008069208A1 (ja) | 2006-12-04 | 2007-12-04 | シールド導電体及びシールド導電体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2008069208A1 JPWO2008069208A1 (ja) | 2010-03-18 |
| JP5063613B2 true JP5063613B2 (ja) | 2012-10-31 |
Family
ID=39492094
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008548293A Expired - Fee Related JP5063613B2 (ja) | 2006-12-04 | 2007-12-04 | シールド導電体及びシールド導電体の製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20100051314A1 (ja) |
| JP (1) | JP5063613B2 (ja) |
| CN (1) | CN101568973A (ja) |
| WO (1) | WO2008069208A1 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4897058B2 (ja) | 2010-01-14 | 2012-03-14 | 株式会社オートネットワーク技術研究所 | シールド導電路 |
| JP5475568B2 (ja) | 2010-06-18 | 2014-04-16 | 矢崎総業株式会社 | 一体型シールドプロテクタ及びワイヤハーネス |
| WO2012030367A1 (en) * | 2010-08-31 | 2012-03-08 | 3M Innovative Properties Company | Shielded electrical cable in twinaxial configuration |
| CN102884591B (zh) | 2010-08-31 | 2015-08-12 | 3M创新有限公司 | 高密度屏蔽电缆和其他屏蔽电缆、系统以及方法 |
| US10147522B2 (en) | 2010-08-31 | 2018-12-04 | 3M Innovative Properties Company | Electrical characteristics of shielded electrical cables |
| CN102870171B (zh) | 2010-08-31 | 2016-10-26 | 3M创新有限公司 | 屏蔽电缆 |
| US12205732B2 (en) | 2010-08-31 | 2025-01-21 | 3M Innovative Properties Company | Shielded electric cable |
| JP5578443B2 (ja) * | 2011-04-21 | 2014-08-27 | 日立金属株式会社 | 多心シールドフラットケーブル及び多心シールドフラットケーブルの製造方法 |
| JP6947100B2 (ja) * | 2018-03-28 | 2021-10-13 | 株式会社オートネットワーク技術研究所 | 導電路 |
| JP6977691B2 (ja) * | 2018-09-25 | 2021-12-08 | 株式会社オートネットワーク技術研究所 | ワイヤハーネス |
| JP7290083B2 (ja) * | 2019-07-31 | 2023-06-13 | 株式会社オートネットワーク技術研究所 | 配線部材 |
| JP7750125B2 (ja) * | 2022-01-31 | 2025-10-07 | 株式会社オートネットワーク技術研究所 | 電気機器とワイヤハーネスとの一体化モジュール及びワイヤハーネス |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5874719U (ja) * | 1981-11-16 | 1983-05-20 | 株式会社フジクラ | フロアケ−ブル |
| JPH01298605A (ja) * | 1988-05-27 | 1989-12-01 | Furukawa Electric Co Ltd:The | シールド付フラットケーブル |
| JPH06203646A (ja) * | 1992-10-29 | 1994-07-22 | Kabelmetal Electro Gmbh | 絶縁された複数の導電体を有するケーブルコアを備えたケーブルおよび該ケーブルの製造方法 |
| JP2004171952A (ja) * | 2002-11-20 | 2004-06-17 | Auto Network Gijutsu Kenkyusho:Kk | シールド機能を備えた導電路 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3098115A (en) * | 1960-04-07 | 1963-07-16 | Atlas Copco Ab | Electrical distribution system |
| US3504097A (en) * | 1968-10-22 | 1970-03-31 | Broadhill Dev Corp | Electrical conduit |
| DE4230771C2 (de) * | 1992-09-15 | 1996-03-14 | Daimler Benz Aerospace Airbus | Leitungskanal zur Verlegung von isolierten elektrischen Leitungen |
| WO2006107050A1 (ja) * | 2005-04-04 | 2006-10-12 | Autonetworks Technologies, Ltd. | シールド導電体及びその製造方法 |
-
2007
- 2007-12-04 US US12/312,612 patent/US20100051314A1/en not_active Abandoned
- 2007-12-04 CN CNA2007800447583A patent/CN101568973A/zh active Pending
- 2007-12-04 JP JP2008548293A patent/JP5063613B2/ja not_active Expired - Fee Related
- 2007-12-04 WO PCT/JP2007/073406 patent/WO2008069208A1/ja not_active Ceased
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5874719U (ja) * | 1981-11-16 | 1983-05-20 | 株式会社フジクラ | フロアケ−ブル |
| JPH01298605A (ja) * | 1988-05-27 | 1989-12-01 | Furukawa Electric Co Ltd:The | シールド付フラットケーブル |
| JPH06203646A (ja) * | 1992-10-29 | 1994-07-22 | Kabelmetal Electro Gmbh | 絶縁された複数の導電体を有するケーブルコアを備えたケーブルおよび該ケーブルの製造方法 |
| JP2004171952A (ja) * | 2002-11-20 | 2004-06-17 | Auto Network Gijutsu Kenkyusho:Kk | シールド機能を備えた導電路 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPWO2008069208A1 (ja) | 2010-03-18 |
| WO2008069208A1 (ja) | 2008-06-12 |
| US20100051314A1 (en) | 2010-03-04 |
| CN101568973A (zh) | 2009-10-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2008069208A1 (ja) | シールド導電体及びシールド導電体の製造方法 | |
| US10600530B2 (en) | Conductive member | |
| CN101263756B (zh) | 车辆导体 | |
| JP6784192B2 (ja) | ワイヤハーネス | |
| US9522640B2 (en) | Wire harness and shield conductive path | |
| JP2013135540A (ja) | ワイヤハーネス用中間部材及びワイヤハーネス | |
| JP2017022261A (ja) | シールド構造及びシールド用編組部材 | |
| US20200350097A1 (en) | Shield conduction path | |
| JP2010136556A (ja) | 電線保護管 | |
| JP6838576B2 (ja) | ワイヤハーネス | |
| JP6774627B2 (ja) | 電線の接合構造及びワイヤハーネス | |
| WO2017204036A1 (ja) | 電磁シールド部材、配線モジュール及び電磁シールド部材の製造方法 | |
| JP2015082467A (ja) | 導電路 | |
| JP2006312409A (ja) | シールド導電体の取付け構造 | |
| JP6409672B2 (ja) | 電線モジュール | |
| JP2012085440A (ja) | ワイヤハーネス及び電線保護具 | |
| US20170229216A1 (en) | Wire harness manufacturing method | |
| JP4881611B2 (ja) | シールド導電体 | |
| JP6610392B2 (ja) | 導体の接続構造およびワイヤハーネス | |
| JP5097388B2 (ja) | シールド導電体及びシールド導電体の接続部材 | |
| JP2006318680A (ja) | シールド導電体 | |
| JP2015204402A (ja) | 電磁シールド部材 | |
| CN111128466B (zh) | 线束 | |
| JP2018107020A (ja) | ハーネス及びハーネスの製造方法 | |
| JP2007149550A (ja) | シールド導電体及びシールド導電体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120508 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120629 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120724 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120807 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5063613 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150817 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |