EP3088621B1 - Schaumstoff-dichtstreifen - Google Patents
Schaumstoff-dichtstreifen Download PDFInfo
- Publication number
- EP3088621B1 EP3088621B1 EP16171161.9A EP16171161A EP3088621B1 EP 3088621 B1 EP3088621 B1 EP 3088621B1 EP 16171161 A EP16171161 A EP 16171161A EP 3088621 B1 EP3088621 B1 EP 3088621B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sealing strip
- foam material
- material sealing
- height
- region
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/66—Sealings
- E04B1/68—Sealings of joints, e.g. expansion joints
- E04B1/6812—Compressable seals of solid form
-
- E—FIXED CONSTRUCTIONS
- E06—DOORS, WINDOWS, SHUTTERS, OR ROLLER BLINDS IN GENERAL; LADDERS
- E06B—FIXED OR MOVABLE CLOSURES FOR OPENINGS IN BUILDINGS, VEHICLES, FENCES OR LIKE ENCLOSURES IN GENERAL, e.g. DOORS, WINDOWS, BLINDS, GATES
- E06B1/00—Border constructions of openings in walls, floors, or ceilings; Frames to be rigidly mounted in such openings
- E06B1/62—Tightening or covering joints between the border of openings and the frame or between contiguous frames
- E06B2001/626—Tightening or covering joints between the border of openings and the frame or between contiguous frames comprising expanding foam strips
Definitions
- the invention relates to a foam sealing strip suitable for sealing a window frame against a window reveal, which is impregnated for delayed recovery, wherein the foam sealing strip has two opposite narrow sides, each facing the inside or the outside of the window frame in the installed state, and broad sides suitable for contact with the window side or reveal, wherein at least one edge region of the cross-section designed as a height region has a greater height in the fully recovered state, starting from a base surface given on the broad side, than a low region adjoining in the width direction, wherein the height region and the low region run in alignment with a longitudinal direction of the foam sealing strip and a transition, seen in cross-section, from the height region to the low region is curved or straight.
- foam sealing strips are already known in various designs.
- the EP 1 811 111 A2 In addition, for example, to the EP 1 131 525 B1
- a strip element or a foam strip is inserted associated with a narrow side, which deforms a base surface of the foam sealing strip, the base surface associated with a self-adhesive layer, in such a way that an increase in the foam sealing strip is achieved associated with a narrow side, thus a higher compression in the installed state.
- the invention is concerned with the task of specifying a foam sealing strip which advantageously allows a different compression of the sealing strip across the width in the installed state.
- a possible solution to this problem, which is not claimed, is provided by an article, wherein the base surface is a flat base surface extending over the entire width and formed by the cross-section itself, which is one-piece with respect to the foam.
- the curved course of the surface can ensure that a gap-free system is also provided when installed. A continuous transition with regard to the different compression occurs across the width.
- a possible further solution to the above-mentioned problem is provided according to a further inventive idea in the subject matter of claim 1, whereby the greater height is given starting from a flat base surface and that the height range is achieved by a tiered increase of a first impregnated foam sealing strip forming the low area by a second impregnated foam sealing strip.
- This second foam sealing strip and also the first foam sealing strip are rectangular in design, as explained further below. Because two sealing strips impregnated for delayed resetting are arranged one above the other in tiers, a foam sealing strip forming the low area can initially be used as such or in a tiered state in a simple manner and, as required, variable manner.
- the adhesive connection with the second foam sealing strip in the sense of the tiered increase is easy to carry out.
- the base surface is a flat surface, extends over the entire width and is formed by a foam with a one-piece cross-section. is formed by itself.
- the uneven compression across the width desired in the installed state is achieved by a cross-sectional design of the foam itself that deviates from a rectangular or square shape of the cross-section. No guide element or separate - additional - foam strip is required in the installed state. When installed, there is only one directly connected foam strip, one piece, but it is compressed unevenly.
- the sealing tape is homogeneous in the narrow side direction. Across the width of the sealing gap or, in the fully retracted state, in the retraction direction of the sealing tape, the foam is identical and the impregnation is also carried out in the same way.
- the designations of the outer surfaces of the foam sealing strip as broad sides or narrow sides are chosen with regard to the usual geometry in the installed state.
- the broad side is (in a cross-sectional view) the dimension extending in the joint depth (e.g. perpendicular to the plane of a window frame) and the narrow side is the dimension extending in the joint width (in the example in the plane of the window frame).
- a narrow side can also have a larger dimension than a broad side.
- the invention provides that the low region has a tenth or more of the dimension of a broad side, i.e. the width dimension of the sealing strip.
- the low region has up to nine tenths of the dimension of a broad side.
- all intermediate values are also included in the disclosure here, in particular in 1/10 steps of the width dimension.
- the design of the foam sealing strip in cross-section can be asymmetrical. In other words, as described above, in such a way that one - but preferably only one - height range is provided, preferably on the edge.
- This design is particularly suitable for use in order to achieve a higher level of vapor tightness on one side, usually the inside when installed, as can be seen from the above-mentioned EP 1 811 111 A2 is known.
- a design with two height ranges separated by a low area can also be advantageous. For example, this can be designed so that the sealing strip has a U-profile in cross-section leading to a central depression. The two height ranges correspond to the U-legs.
- the sealing strip is formed symmetrically with respect to a central plane extending transversely to a broad side.
- a height of the low region corresponds to 20% to 80%, preferably 60% to 70% of the height of the high region.
- the height is the dimension measured in the narrow side direction or expansion direction from the base or a self-adhesive strip.
- any intermediate values are also included to a limited extent, in particular in 1/10% steps from the lower and/or upper limit to the other limit.
- the transition, seen in cross-section, from a high area to a low area can be curved or straight.
- the straightness can be designed in the sense of a perpendicular to a broad side, but the straightness can also be designed with a the broad side verticals enclose an acute angle. Preferably an angle in the range of 5 to 60°, whereby all intermediate values are hereby deemed to be disclosed, in particular in 0.5° steps from the lower and/or upper limit to the other limit or in the sense of singular degrees.
- a combination of a straight and curved course can also be provided.
- the height region or the raised second foam sealing strip is flush with a side surface of the first foam sealing strip.
- a thread grid is arranged in the adhesive bonding area between the first foam sealing strip and the second foam sealing strip.
- the height range in particular a height range that leads to a different level of vapor tightness with respect to the side areas, is set in a different color than the low range. This can also be done particularly well in the case of two foam sealing strips arranged one above the other in tiers. This color setting can be used as an installation aid, for example, since it is important to ensure that the installation is in the correct position. The higher level of tightness must be provided on the inside of the room.
- a height range can have a height, measured from a base area, which corresponds to half to 1.5 times the width of the sealing strip (in total).
- This range also includes all intermediate values, unless already specified by way of example, as disclosed, in particular in 1/10 steps from the lower and/or upper limit to the other limit, or in the sense of singular values.
- the fully retracted height of the foam sealing strip in the height range preferably corresponds to 0.25 to 0.75 of the width of the sealing strip.
- the foam sealing strip it is also possible for the foam sealing strip to have a uniform compression across its width when packaged.
- the fact that there is a uniform compression when packaged also results in a uniform recovery during installation in the on-site joint.
- the foam sealing strip "grows" to the same extent across its entire side during recovery. It is practically impossible to observe that the height range would recover more quickly.
- this measure can also lead to an advantageous one-piece design of the foam sealing strip.
- the uniform compression mentioned i.e. that despite the different height extension of the foam strip across the width in the fully recovered state, the degree of compression in the packaging state is always the same across the width, can basically be achieved by means of appropriately adapted packaging that follows the foam strip across the width according to its - uniformly - compressed contour.
- the packaging itself can also be provided in this contour, for example by designing the cover as a corresponding hard material cover with a cross-sectional contour following the correspondingly structured surface of the foam sealing strip.
- an insert part assigned to the area that has a lower height in the fully returned state i.e. the low area.
- This insert part can be a strip-shaped part, as is already known in principle from the above-mentioned EP 1 811 111 A2 is known. However, it is only inserted so that it can be removed at any time after the reset is released and should also be removed as intended. The insert only rests on the sealing strip; it is not connected to it.
- the foam sealing strip has a self-adhesive layer (on the back or associated with the window frame)
- the insert is preferably arranged on the surface of the foam sealing strip facing away from the self-adhesive layer.
- the surface of the foam sealing strip on which the insert is arranged is accordingly preferably (solely) the surface of the lower area.
- the insert can basically also be a foam part.
- the foam part is designed in terms of its elasticity and resilience, and it can also be a rigid foam part, so that due to its size it achieves the desired equal compression of the foam sealing strip in the packaging state across the entire width.
- the insert does not necessarily have to be completely removable. It can also simply be designed to be foldable, for example.
- the uniform compression of the foam sealing strip across the width can be achieved by two identical foam sealing strips arranged at least partially overlapping one another and directed in opposite directions.
- directed in opposite directions means that the areas of greater height, the high areas, point in opposite directions.
- the areas of lower height, the low areas can be arranged one above the other.
- such foam sealing strips can also be arranged one above the other, i.e. completely overlapping.
- the insert part consists of a biodegradable material. This is in view of the fact that the insert part, in contrast to the additional part, as is the case with the subject of the aforementioned EP 1 811 111 A2 is intended, is removed from the foam sealing strip before it is installed or at least from the area where it was located in the packaging. It is not installed or at least not installed completely or not in the arrangement given in the packaging. Preferably it is removed completely and disposed of as waste.
- biodegradable materials there are various different types of biodegradable materials.
- elements made from rye flour are mentioned. It can be made from whole rye flour, water, fine-grained additives such as diatomaceous earth and lime, wood fibers in bale form or jute fabric, preferably also by foaming. a solid body part that is suitable for the purpose used here.
- the material can also be a biodegradable plastic whose main component is flour, which in turn is obtained from rye by milling.
- the material is then in the form of granules that can be processed in plastic extrusion machines or plastic injection molding machines. Once processed, it preferably has a foamy character.
- it can be a material known under the trade name GETREX.
- the insert part can also be a cut part, i.e. one that is cut from a wider part, for example.
- the foam sealing strip 2 can also be wound into a roll without the insert 10. In this case, it has a rectangular or almost rectangular profile on the roll.
- the foam sealing strip 2 has (also) in the fully retracted state, see Fig. 2 or. Fig. 2a , a (geometrically similar) profile that is uneven across the width.
- a smaller height h (thickness) is assigned to a first narrow edge side 3, i.e.
- a low area 14 is formed, and a larger height H (thickness) is assigned to a second narrow edge side 4, i.e. a height area 15 is formed.
- the height area 15 and the low area 14 are aligned with a longitudinal direction of the foam sealing strip. The same cross-sectional profile is always given over the length of the foam sealing strip 2.
- a maximum expansion of the foam sealing strip 2 is specified, which is practically the same across the width of the sealing gap (dimensions perpendicular to the plane of a window frame provided, for example), a higher permanent compression of the foam strip results in the height area 15 assigned to the narrow edge side 4 (the foam sealing strip can only expand to a lesser extent here) than in the low area 14 assigned to the narrow edge side 3.
- the narrow edge side 4 faces the interior of a building. This results in the desired lower vapor permeability inside compared to outside.
- a base surface F of the foam forming the foam sealing strip is flat and extends over the entire width B. This also applies, for example, to the embodiments explained in more detail below in accordance with the Figures 8a and 11a .
- the insert part 10 ensures uniform compression across the width.
- the insert part 10 supplements the low region 14 in such a way that the outer surface of the insert part 10 is flush with the associated surface of the height region 15.
- the height h is between 60 and 70% of the height H and open-cell polymer soft foam is used, such an insert part has proven to be dispensable.
- Fig. 2 is shown in dashed lines how (qualitatively) the foam sealing strip 2 not according to the invention would look when fully expanded (the insert 10 is then removed).
- this can be geometrically similar to the compressed state, which corresponds to the representation of the Fig. 2 corresponds when a corresponding insert part 10 is used in the compressed state.
- the step between the low area 14 and the high area 15 is also correspondingly larger. In the compressed state, therefore, regardless of the uneven profile of the foam sealing strip across the width, a practically equal degree of compression is achieved when an insert part is used.
- the ratio between the height in the fully retracted state and the height in the compressed state is then the same across the width.
- the self-adhesive layer 7 required for installation and the covering layer 8 located thereon are formed on the broad side of the foam sealing strip 2 facing away from the profiling 9 of the foam sealing strip.
- the insert part 10 used, if applicable, can thus be easily removed and disposed of after the foam sealing strip has been unwound from the roll.
- the insert part 10 is made of a biodegradable material, as described above.
- the height range 15, which in the embodiment is assigned to the narrow side 4, can extend in the width direction over 5% or more of the total width of the foam sealing strip. Preferably up to half, i.e. 50% of the width of the foam sealing strip. In the case of a symmetrical design, see below, the height range 15 preferably extends up to about 40% or 45% of the width of the foam strip 2. Both height ranges 15 can extend accordingly up to about 80% to 90% of the width of the foam strip 2. In this case, all intermediate values, in particular in 1/10% steps, are included as disclosed in the specified ranges.
- the one-sided greater height of the foam sealing strip in the expanded state exceeds the height of the lower height region by 5% or more. In particular up to 50%.
- the intermediate values, in particular in 1/10% steps, are also included as disclosed.
- the width of such a sealing strip can be between 40 and 120 mm, but also
- the height of the fully retracted foam can be in the range of lower heights (thickness), for example 30 to 100 mm, or even higher.
- the respective intermediate values, in particular in 1/10 millimeter steps, are also included as disclosed in these ranges.
- the cross-section of the sealing strip can (relative to the fully expanded state) be composed of a rectangular section (across the entire width) and a square or rectangular section arranged on one side. While both sides of the foam sealing strip forming the narrow edge sides are designed to run straight, preferably rectangular to a base area having the self-adhesive strip, the transition from the area of greater thickness to the area of lesser thickness can be formed parallel to a narrow edge side or with a surface running at an acute angle to a narrow edge side in cross-section. However, it is preferred that the edge forming the at least one high area and one low area has a continuous curvature, cf. for example Figures 2a and 8a However, this only describes the geometric shape.
- the foam sealing strip is preferably formed in one piece with regard to the overall cross-sectional geometry.
- Two foam sealing strips 2, 2' are arranged one above the other in such a way that they are directed in opposite directions.
- the areas of greater height are arranged next to each other in this cross-sectional view, but pointing in opposite directions.
- Each height area is assigned an area of lower height of the other foam sealing strip opposite.
- Such a combined arrangement of similar foam sealing strips 2, 2' can be produced in the same way wound onto a roll as a commercial product, as is the case with regard to Fig.1 is explained.
- the foam sealing strips 2, 2' could also be arranged on top of each other only in the areas of lower height.
- the foam sealing strips 2, 2' which complement each other in terms of shape, allow uniform compression to be achieved in the installed state without the need for an insert part 10. In this way, one foam sealing strip 2 acts as an insert part for the other foam sealing strip 2' or vice versa.
- a packaging state is given in which a partial area 11 of a foam sealing strip 2 is folded over onto the foam sealing strip 2 in such a way that it supplements the area of lower height of the foam sealing strip 2 to the same height as is given in the height area 15.
- the area 11 can be folded back again so that the configuration according to Fig.6 which also shows the initial configuration before the packaging state according to Fig.5
- the cover layer 8 or 8' must then be removed for the actual installation.
- a non-continuous separating cut 13 ( Fig.6 ).
- the separating cut 13 has also divided the cover layer 8 and the self-adhesive layer 7 into partial areas 8, 8' and 7, 7' respectively. This embodiment also allows uniform compression in the packaging state to be achieved without the need for an additional part such as an insert part 10.
- the integral connection of the two parts of the foam sealing strip associated with the hinge, which is provided via the remaining web 12, represents an embodiment which can also be modified by completely cutting the parts or by inserting a different or different foam part 11 in the Fig.5 is placed in a corresponding manner on the foam sealing strip in the packaging state.
- a different or other foam part would not necessarily have to have a self-adhesive layer 7' and/or a cover layer 8'.
- the non-inventive embodiment of the Figures 7 to 9 shows a foam sealing strip 2", which has two height areas 15 and a low area 14.
- the height areas 15 are separated by the low area 14 - based on a cross-sectional view, see approximately Fig.8 - distanced.
- Such a design is particularly advantageous if the different vapour permeability of the side areas is not the main concern, although even in this case, by a different height extension of the height areas 15, for example, or by a corresponding impregnation (cf. EP 1 811 111 A2 ) such a thing can be achieved.
- the lower area 14 allows a higher insulation value to be achieved in the installed state, so that despite the comparatively high sealing force in the side areas, a comparatively high thermal resistance value, i.e. a high thermal insulation value, can be achieved.
- Fig. 8a shows the already mentioned (not according to the invention) curved profile.
- An insert part 10 can be placed in the lower region 14 in order to be able to hold the packaging in place, i.e. preferably in a roll 1, cf. Fig.7 , to obtain a uniform compression across the cross section of the foam sealing strip 2".
- the height regions 15 and the low region 14 extend in alignment with the longitudinal direction.
- the embodiment also provides symmetry with respect to a central longitudinal plane EE of the foam sealing strip 2".
- the height area or the two edge areas of higher compression are highlighted by different hatching compared to the low area or the middle area of lower compression.
- the Figures 1 , 7 and 10 For the sake of clarity, the rolls shown are shown with the turns not touching each other. The turns are usually close to each other.
- the foam is preferably at least partially open-cell and elastically resilient soft foam. For example, polyurethane soft foam.
- the Figures 10 to 12 show an embodiment with the formation of a height region by adding a second impregnated foam sealing strip 16 to the first impregnated foam sealing strip 2.
- the first foam sealing strip 2, which forms the low region, extends over the entire width of the foam sealing strip.
- the second foam sealing strip 16 extends accordingly only over part of the width.
- the second foam sealing strip 16 is bonded to the first foam sealing strip by a self-adhesive layer 17, which is basically the same self-adhesive layer as the self-adhesive layer 7 already described.
- a thread grid is inserted into this self-adhesive layer 17, as is preferably also the self-adhesive layer 7.
- the foam sealing strip 16 is a different color to the foam sealing strip 2. While the foam sealing strip 16 can, for example, have a gray color, the foam sealing strip 2 can be black.
- FIG. 11a a representation with a trapezoidal cross-section is reproduced, however, only in the cross-section one side surface of the second foam sealing strip 16, namely the side surface forming the transition to the lower region, is formed at an angle alpha to a perpendicular S perpendicular to the base surface.
- the second foam sealing strip 16 consists of a different material, for example a less or more open-pored material than the first foam sealing strip 2.
- the base area F is a flat surface that extends over the entire width of the given base area.
- the cross-section is curved or also runs along a straight line. Transition between a high area and a low area, as already described.
- a curvature can be provided that a turning point results, as is the case, for example, with the representation of the Fig. 2a can be seen.
- a fully retracted height H of the foam sealing strip preferably corresponds to half to 1.5 times the width B of the sealing strip, for example to one time the width extension B. This obviously applies to all embodiments, in particular the embodiments of the Figures 2a , 8a and 11a .
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Physics & Mathematics (AREA)
- Electromagnetism (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Gasket Seals (AREA)
- Adhesive Tapes (AREA)
Description
- Die Erfindung betrifft einen zur Abdichtung eines Fensterrahmens gegen eine Fensterlaibung geeigneten Schaumstoff-Dichtstreifen, der zur verzögerten Rückstellung getränkt ist, wobei der Schaumstoff-Dichtstreifen zwei gegenüberliegende, jeweils im Einbauzustand der Innen- oder der Außenseite des Fensterrahmens zugewandte Schmalseiten aufweist und zur Anlage an die Fensterseite oder Laibung geeignete Breitseiten, wobei weiter zumindest ein als Höhenbereich ausgebildeter Randbereich des Querschnitts im vollständig rückgestellten Zustand ausgehend von einer an der Breitseite gegebenen Basisfläche eine größere Höhe aufweist als ein sich in Breitenrichtung anschließender Niederbereich, wobei der Höhenbereich und der Niederbereich fluchtend zu einer Längsrichtung des Schaumstoff-Dichtstreifens verlaufen und ein Übergang, im Querschnitt gesehen, von dem Höhenbereich zum Niederbereich gekrümmt oder geradlinig ist.
- Derartige Schaumstoff-Dichtstreifen sind bereits in verschiedener Ausgestaltung bekannt geworden. Insbesondere ist auf die
EP 1 811 111 A2 zu verweisen. Darüber hinaus etwa auf dieEP 1 131 525 B1 . Bei dem aus der erstgenannten Schrift bekannten Schaumstoff-Dichtstreifen ist zugeordnet einer Schmalseite ein Leistenelement oder ein Schaumstoffstreifen eingelegt, das/der eine Basisfläche des Schaumstoff-Dichtstreifens, die einer Selbstkleberschicht zugeordnete Grundfläche, so verformt, dass einer Schmalseite zugeordnet sich eine Erhöhung des Schaumstoff-Dichtstreifens ergibt, also im Einbauzustand eine höhere Komprimierung. - Ausgehend von dem genannten Stand der Technik beschäftigt sich die Erfindung mit der Aufgabe, einen Schaumstoff-Dichtstreifen anzugeben, der in vorteilhafter Weise eine unterschiedliche Komprimierung des Dichtstreifens über die Breite im Einbauzustand erreichen lässt.
- Eine mögliche Lösung dieser Aufgabe, welche jedoch nicht beansprucht ist, ist nach einem Gegenstand gegeben, wobei die Basisfläche eine ebene, sich über die gesamte Breite erstreckende und durch den hinsichtlich des Schaumstoffes einteiligen Querschnitt selbst gebildete Basisfläche ist. Dadurch, dass der so einteilige hergestellte Querschnitt von einer ebenen Basisfläche ausgeht, gleichwohl aber oberseitig im Querschnitt gekrümmt verläuft, ist eine vorteilhaft einfache Herstellbarkeit gegeben. Zudem kann der gekrümmte Verlauf der Oberfläche erreichen lassen, dass im Einbauzustand auch gleichwohl eine lückenlose Anlage gegeben ist. Über die Breite ergibt sich ein kontinuierlicher Übergang hinsichtlich der unterschiedlichen Komprimierung.
- Eine mögliche weitere Lösung der genannten Aufgabe ist nach einem weiteren Erfindungsgedanken beim Gegenstand des Anspruches 1 gegeben, wobei darauf abgestellt ist, dass die größere Höhe von einer ebenen Basisfläche ausgehend gegeben ist und dass der Höhenbereich durch eine etagenmäßige Aufstockung eines den Niederbereich bildenden ersten imprägnierten Schaumstoff-Dichtstreifens durch einen zweiten imprägnierten Schaumstoff-Dichtstreifen erreicht ist. Es ist eine rechteckige Gestaltung dieses zweiten Schaumstoff-Dichtstreifens und auch des ersten Schaumstoff-Dichtstreifens, wie weiter unten auch noch erläutert, gegeben. Dadurch, dass zwei zur verzögerten Rückstellung imprägnierte Dichtstreifen etagenmäßig übereinander angeordnet sind, kann zunächst herstellungsmäßig einfach und nach Bedarf eben variabel ein Schaumstoff-Dichtstreifen, der den Niederbereich bildet, entweder als solcher verwendet werden oder im aufgestockten Zustand. Die aufklebende Verbindung mit dem zweiten Schaumstoff-Dichtstreifen im Sinne der genannten Aufstockung ist einfach durchführbar. Zudem kann es auch vorteilhaft sein, hinsichtlich des ersten und zweiten Schaumstoff-Dichtstreifens unterschiedliche Imprägnierungen zu verwenden. Wenn etwa der zweite Schaumstoff-Dichtstreifen stärker imprägniert ist, kann hiermit erreicht werden, dass die Rückstellung dieses zweiten Schaumstoff-Dichtstreifens verzögerter erfolgt als die Rückstellung des ersten Schaumstoff-Dichtstreifens. Weiter ist auch erfindungsgemäß vorgesehen, dass die Basisfläche eine ebene Fläche ist, sich über die gesamte Breite erstreckt und durch einen einen einteiligen Querschnitt aufweisenden Schaumstoff selbst gebildet ist.
- Eine weitere mögliche - aber nicht beanspruchte - Lösung der genannten Aufgabe ist nach einem weiteren Gegenstand gegeben, wobei zwei als Höhenbereiche ausgebildete Randbereiche des bevorzugt einteiligen Querschnitts im vollständig rückgestellten Zustand eine größere Höhe aufweisen als ein sich in Breitenrichtung zwischen den Höhenbereichen befindender Niederbereich, wobei die Höhenbereiche und der Niederbereich fluchtend zu einer Längsrichtung des Schaumstoff-Dichtstreifens verlaufen. Entsprechend ist der Querschnitt des Dichtstreifens bzw. konkret des Schaumstoffes des Dichtbandes im vollständig rückgestellten Zustand zumindest zugeordnet einem Randbereich höher als ein in Breitenrichtung anschließender Niederbereich. Die im Einbauzustand erwünschte ungleichmäßige Komprimierung über die Breite (bei unterstellt annähernd gleicher Fugenabmessung in dieser Breitenrichtung des Schaumstoff-Dichtbandes) ist durch eine von einer rechteckigen oder quadratischen Form des Querschnittes abweichende Querschnittsgestaltung des Schaumstoffes selbst erreicht. Es bedarf keines im Einbauzustand vorhandenen Leitenelementes oder gesonderten - zusätzlichen - Schaumstoffstreifens. Im Einbauzustand ist vielmehr nur noch ein unmittelbar zusammenhängender Schaumstoffstreifen, einteilig, gegeben, jedoch eben ungleichartig komprimiert. In Schmalseitenrichtung ist das Dichtband homogen ausgebildet. Über die Breite des Dichtspaltes oder, im vollständig rückgestellten Zustand, in Rückstellrichtung des Dichtbandes, ist der Schaumstoff jeweils gleich ausgebildet und auch die Imprägnierung jeweils gleich vorgenommen.
- Die Bezeichnungen der Außenflächen des Schaumstoff-Dichtstreifens als Breitseiten oder Schmalseiten sind im Hinblick auf die übliche gegebene Geometrie im Einbauzustand gewählt. Die Breitseite ist (in einer Querschnittsbetrachtung) die sich in Fugentiefe erstreckende Dimension (bspw. senkrecht zur Ebene eines Fensterrahmens) und die Schmalseite die sich in Fugenbreite (im Beispielsfall in der Ebene des Fensterrahmens) erstreckende Dimension. Grundsätzlich kann eine Schmalseite aber auch eine größere Abmessung aufweisen als eine Breitseite.
- Weitere Merkmale der Erfindung sind nachstehend, auch in der Figurenbeschreibung, oftmals in ihrer bevorzugten Zuordnung zu dem bereits vorstehend behandelten Anspruchskonzept erläutert, sie können aber auch in einer Zuordnung zu nur einem oder mehreren einzelnen Merkmalen dieses Anspruches oder unabhängig bzw. in einem anderen Gesamtkonzept von Bedeutung sein.
- Weiter ist erfindungsgemäß vorgesehen, dass der Niederbereich ein Zehntel oder mehr der Abmessung einer Breitseite, also der Breitenabmessung des Dichtstreifens, aufweist. Insbesondere ist bevorzugt, dass der Niederbereich bis zu neun Zehntel der Abmessung einer Breitseite aufweist. Bezüglich des genannten Bereiches der Abmessung des Niederbereiches, also von ein Zehntel bis neun Zehntel, sind auch alle Zwischenwerte hier mit in die Offenbarung einbezogen, insbesondere in 1/10-Schritten der Breitenabmessung.
- Die Ausbildung des Schaumstoff-Dichtstreifens im Querschnitt kann unsymmetrisch sein. Also derart, wie grundsätzlich auch zuvor beschrieben, dass ein - dann aber auch bevorzugt nur ein - Höhenbereich, und zwar bevorzugt randseitig, vorgesehen ist. Diese Gestaltung eignet sich insbesondere im Hinblick auf eine Verwendung zur Erreichung einer höheren Dampfdichtigkeit auf einer Seite, eben in der Regel der Innenseite im Einbauzustand, wie dies aus der eingangs genannten
EP 1 811 111 A2 bekannt ist. Andererseits kann auch eine Gestaltung mit zwei durch einen Niederbereich distanzierten Höhenbereichen vorteilhaft sein. Etwa dadurch auch gestaltet, dass der Dichtstreifen im Querschnitt eine zur mittigen Einsenkung führende U-Profilierung aufweist. Die beiden Höhenbereiche entsprechen hierbei den U-Schenkeln. - Speziell kann auch bevorzugt sein, dass der Dichtstreifen bezüglich einer sich quer zu einer Breitseite erstreckenden Mittelebene symmetrisch ausgebildet ist.
- Bezogen auf einen vollständig rückgestellten Zustand ist auch bevorzugt, dass eine Höhe des Niederbereiches 20% bis 80%, vorzugsweise 60% bis 70% der Höhe des Höhenbereiches entspricht. Hierbei ist die Höhe die in Schmalseitenrichtung bzw. Expansionsrichtung von der Basis bzw. einem Selbstklebestreifen aus gemessene Abmessung. Hinsichtlich der genannten Bereiche sind auch jegliche Zwischenwerte, insbesondere in 1/10%-Schritten von der unteren und/oder oberen Grenze auf die jeweils andere Grenze hin eingeschränkt einbezogen.
- Der Übergang, im Querschnitt gesehen, von einem Höhenbereich zu einem Niederbereich kann gekrümmt oder geradlinig gegeben sein. Hierbei kann die Geradlinigkeit im Sinne einer Senkrechten zu einer Breitseite gestaltet sein, die Geradlinigkeit kann aber auch mit einer zu der Breitseite Senkrechten einen spitzen Winkel einschließen. Bevorzugt einen Winkel im Bereich von 5 bis 60°, wobei sämtliche Zwischenwerte hiermit als mit offenbart anzusehen sind, und zwar insbesondere in 0,5°-Schritten von der unteren und/oder oberen Grenze auf die jeweils andere Grenze hin eingeschränkt bzw. im Sinne von singulären Gradzahlen. Es kann auch eine Kombination von einem geraden und gekrümmten Verlauf vorgesehen sein.
- Soweit zwei Schaumstoff-Dichtstreifen übereinander angeordnet sind, ist insbesondere deren Verklebung bevorzugt.
- Auch ist bevorzugt, dass der Höhenbereich bzw. der aufgestockte zweite Schaumstoff-Dichtstreifen mit einer Seitenfläche des ersten Schaumstoff-Dichtstreifens fluchtet.
- Soweit eine Verklebung vorgesehen ist, ist insbesondere weiter auch bevorzugt, dass in dem Verklebungsbereich zwischen dem ersten Schaumstoff-Dichtstreifen und dem zweiten Schaumstoff-Dichtstreifen ein Fadengitter angeordnet ist.
- Besonders bevorzugt ist auch, dass der Höhenbereich, insbesondere ein zu einem hinsichtlich der Seitenbereiche zu unterschiedlicher Dampfdichtigkeit führender Höhenbereich, farblich anders eingestellt ist als der Niederbereich. Dies ist besonders günstig auch durchführbar im Falle von zwei etagenartig übereinander angeordneten Schaumstoff-Dichtstreifen. Diese farbliche Einstellung kann etwa dazu dienen, als Einbauhilfe benutzt zu werden, da insofern auf einen lagerichtigen Einbau zu achten ist. Die höhere Dichtigkeit muss rauminnenseitig vorgesehen sein.
- Ein Höhenbereich kann im vollständig rückgestellten Zustand eine Höhe aufweisen, gemessen von einer Basisfläche aus, welche der Hälfte bis zum dem 1,5-fachen einer Breitenerstreckung des Dichtstreifens (insgesamt) entspricht. Diese Bandbreite schließt auch sämtliche Zwischenwerte, soweit nicht ohnehin exemplarisch angegeben, als offenbart ein, und zwar insbesondere in 1/10-Schritten von der unteren und/oder oberen Grenze auf die jeweils andere Grenze hin eingeschränkt bzw. im Sinne von singulären Werten.
- Bei einer Ausbildung mit zwei in Breitenrichtung nebeneinander befindlichen Höhenbereichen entspricht die vollständig rückgestellte Höhe des Schaumstoff-Dichtstreifens im Höhenbereich bevorzugt 0,25 bis 0,75 der Breite des Dichtstreifens. Auch diesbezüglich sind in die Offenbarung, wie vorstehend im Einzelnen aufgeführt, sämtliche Zwischenwerte mit eingeschlossen.
- Es ist auch möglich, dass der Schaumstoff-Dichtstreifen im Verpackungszustand eine gleichartige Komprimierung über seine Breite aufweist. Dadurch, dass eine gleichartige Komprimierung im Verpackungszustand vorliegt, ergibt sich auch eine gleichartige Rückstellung im Zuge des Einbaus in die bauseitige Fuge. Der Schaumstoff-Dichtstreifen "wächst" im Zuge der Rückstellung über seine gesamte Seite in gleichem Maße. Es ist praktisch nicht zu beobachten, dass der Höhenbereich etwa sich schneller zurückstellen würde. Zudem kann auch aufgrund dieser Maßnahme eine vorteilhafte einteilige Ausbildung des Schaumstoff-Dichtstreifens vorgenommen sein. Die genannte gleichartige Komprimierung, d. h., dass trotz unterschiedlicher Höhenerstreckung des Schaumstoffstreifens über die Breite in vollständig rückgestelltem Zustand der Komprimierungsgrad im Verpackungszustand über die Breite jeweils der gleiche ist, lässt sich grundsätzlich etwa durch eine entsprechend angepasste Verpackung erreichen, die über die Breite dem Schaumstoffstreifen entsprechend seiner - gleichartig - komprimierten Kontur folgt. Etwa gebildet durch ein Einlegeteil aus Hartmaterial wie etwa Hartkunststoff. Bei der grundsätzlich auch möglichen Verpackungsvariante "Stick", also in Form eines langgestreckten leistenförmigen Teiles, kann auch die Verpackung selbst in dieser Kontur vorgesehen sein, etwa indem die Abdeckung als entsprechende Hartmaterialabdeckung mit einer der entsprechend strukturierten Oberfläche des Schaumstoff-Dichtstreifens folgenden Querschnittskontur ausgebildet ist.
- Insbesondere ist in diesem Zusammenhang bevorzugt, dass im Verpackungszustand die gleichartige Komprimierung durch ein dem im vollständig rückgestellten Zustand eine geringere Höhe aufweisenden Bereich, also dem Niederbereich, zugeordnetes Einlegeteil erreicht ist. Dieses Einlegeteil kann ein leistenförmiges Teil sein, wie es grundsätzlich auch bereits aus der eingangs genannten
EP 1 811 111 A2 bekannt ist. Es wird jedoch lediglich eingelegt, so dass es nach Freigabe der Rückstellung jederzeit entnehmbar ist und auch bestimmungsgemäß entnommen werden soll. Das Einlegeteil liegt lediglich auf dem Dichtstreifen auf; es ist mit diesem nicht verbunden. Wenn, wie bevorzugt, der Schaumstoff-Dichtstreifen eine (rückseitige bzw. dem Fensterrahmen zugeordnete) Selbstklebelage aufweist, ist das Einlegeteil bevorzugt auf der der Selbstklebelage abgewandten Oberfläche des Schaumstoff-Dichtstreifens angeordnet. Die Oberfläche des Schaumstoff-Dichtstreifens, auf welcher das Einlegeteil angeordnet ist, ist entsprechend bevorzugt (allein) die Oberfläche des Niederbereiches. - Das Einlegeteil kann grundsätzlich auch ein Schaumstoffteil sein. Das Schaumstoffteil ist hinsichtlich seiner Elastizität und Rückstellfähigkeit, wobei es sich auch um ein Hartschaumstoffteil handeln kann, so ausgebildet, dass es aufgrund seiner Größe die gewünschte gleiche Komprimierung des Schaumstoff-Dichtstreifens im Verpackungszustand über die gesamte Breite erbringt. Das Einlegeteil braucht nicht notwendig vollständig entnehmbar zu sein. Es kann auch lediglich bspw. ausklappbar vorgesehen sein.
- Insbesondere kann die gleichartige Komprimierung des Schaumstoff-Dichtstreifens über die Breite durch zwei zumindest teilweise überlappend zueinander angeordnete, gegensinnig gerichtete gleichartige Schaumstoff-Dichtstreifen erreicht sein. Hierbei bedeutet gegensinnig gerichtet, dass die Bereiche größerer Höhe, die Höhenbereiche, in entgegengesetzte Richtungen weisen. Im Hinblick auf eine teilweise Überlappung können einerseits nur die Bereiche geringerer Höhe, die Niederbereiche, übereinander angeordnet sein. Andererseits können aber derartige Schaumstoff-Dichtstreifen auch insgesamt übereinanderliegend, d. h. vollständig überlappend angeordnet sein.
- Besonders bevorzugt ist jedoch, dass das Einlegeteil aus einem biologisch abbaubaren Material besteht. Dies im Hinblick darauf, dass das Einlege teil, entgegen dem Zusatzteil, wie es beim Gegenstand der vorgenannten
EP 1 811 111 A2 vorgesehen ist, vor dem Einbauen des Schaumstoff-Dichtstreifens von diesem entfernt wird bzw. jedenfalls von dem Bereich, auf dem es im Verpackungszustand gelegen hat. Es wird gerade nicht oder jedenfalls nicht vollständig oder nicht in der im Verpackungszustand gegebenen Anordnung mit eingebaut. Bevorzugt wird es vollständig entfernt und als Abfall entsorgt. - Im Falle eines biologisch abbaubaren Materials kann es ohne Weiteres auf der Baustelle entsorgt oder ggf. auch nur achtlos weggeschmissen werden. Es führt dann nicht zur Verschmutzung oder einer Umweltproblematik.
- Als bioabbaubare Materialien bieten sich im Einzelnen verschiedene Ausführungsformen an. Beispielsweise ist auf Basis von Roggenmehl hergestellte Elemente zu verweisen. Es kann bspw. auf Basis von Roggenvollmehl, Wasser, feinkörnigen Zuschlagstoffen wie Kieselgur und Kalk, Holzfasern in Ballenform oder Jutegewebe, bevorzugt auch durch Aufschäumen, ein Festkörperteil erreicht werden, das für den hier verwendeten Zweck günstig ist. Hierzu ist etwa auf die Offenbarung in der
DE 10 2004 024 251 A1 zu verweisen. Auch etwa auf dieDE 10 2004 024 249 B1 . - Es kann sich insbesondere auch um einen biologisch abbaubaren Kunststoff handeln, der als Hauptkomponente auf Mehl, welches wiederum durch mühlentechnische Fraktionierung aus Roggen gewonnen ist, basiert. Das Material liegt dann in Form von Granulat vor, das in Kunststoffextrusionsmaschinen oder Kunststoffspritzgussmaschinen verarbeitbar ist. Fertig verarbeitet hat es bevorzugt einen schaumigen Charakter. Insbesondere kann es sich um ein Material handeln, wie es unter dem Handelsnamen GETREX bekannt ist.
- Insbesondere kann es sich bei dem Einlegeteil auch um ein Zuschnittteil handeln, dass also aus einem breiteren Teil beispielsweise geschnitten vorliegt.
- Nachstehend ist die Erfindung des Weiteren anhand der beigefügten Zeichnung, die jedoch lediglich ein Ausführungsbeispiel darstellt, erläutert. Hierbei zeigt:
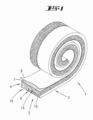
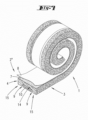
- Fig. 1
- eine perspektivische, schematische Ansicht eines nicht erfindungsgemäßen zur Rolle aufgewickelten Schaumstoff-Dichtstreifens;
- Fig. 2
- eine Querschnittansicht des nicht erfindungsgemäßen Schaumstoff-Dichtstreifens gemäß
Fig. 1 mit strichlinierter Darstellung des Zustandes vollständiger Rückstellung; - Fig. 2a
- hinsichtlich der Kontur abgewandelte, ebenfalls nicht erfindungsgemäßen Ausführungsform;
- Fig. 3
- den Gegenstand gemäß
Fig.1 bzw.Fig. 2 im Einbauzustand; - Fig. 4
- prinzipielle Schnittdarstellung zweier gegensinnig, übereinanderliegend angeordneter nicht erfindungsgemäßen Schaumstoff-Dichtstreifen;
- Fig. 5
- eine schematische Darstellung gemäß
Fig. 4 eines nicht erfindungsgemäßen Schaumstoff-Dichtstreifens mit einem klappverbundenen Einlegeteil; - Fig. 6
- eine Darstellung des nicht erfindungsgemäßen Schaumstoff-Dichtstreifens gemäß
Fig. 5 , im zurückgeklappten Zustand; - Fig. 7
- eine Darstellung gemäß
Fig. 1 , jedoch bei einer nicht erfindungsgemäßen Ausbildung des Schaumstoffstreifens mit zwei Höhenbereichen; - Fig. 8
- eine Darstellung gemäß
Fig. 2 des nicht erfindungsgemäßen SchaumstoffDichtstreifens gemäßFig. 7 ; - Fig. 8a
- eine hinsichtlich der Kontur abgewandelte nicht erfindungsgemäße Ausführungsform;
- Fig. 9
- eine Darstellung gemäß
Fig. 3 des nicht erfindungsgemäßen SchaumstoffDichtstreifens gemäßFig. 7 ; - Fig. 10
- eine Darstellung gemäß
Fig. 1 bzw.Fig. 7 , bei einer Ausbildung eines Schaumstoffstreifens mit zwei etagenartig übereinander angeordneten SchaumstoffDichtstreifen; - Fig. 11
- eine Darstellung gemäß
Fig. 2 bzw.Fig. 8 des Schaumstoff-Dichtstreifens gemäßFig. 10 ; - Fig. 11a
- eine hinsichtlich der Kontur gegenüber der Darstellung gemäß den
Fig. 10 undFig. 11 abgewandelte Ausführungsform; und - Fig. 12
- eine Darstellung des Einbauzustandes des Schaumstoff-Dichtstreifens gemäß
Fig. 10 bzw.Fig. 11 . - Dargestellt und beschrieben ist zunächst mit Bezug zu
Fig. 1 ein zu einer Rolle 1 aufgewickelter nicht erfindungsgemäßer Schaumstoff-Dichtstreifen 2, der im Liefer- bzw. Verpackungszustand, etwa aufgewickelt auf eine Rolle wie inFig. 1 dargestellt, ein über die Breite ungleichmäßiges Profil aufweist (ohne das Einlegeteil 10). Der Schaumstoff-Dichtstreifen 2 kann aber auch ohne das Einlegeteil 10 zu einer Rolle aufgewickelt sein. In diesem Fall weist er auf der Rolle ein rechteckiges oder annähernd rechteckiges Profil auf. Der Schaumstoff-Dichtstreifen 2 weist (auch) im vollständig zurückgestellten Zustand, sieheFig. 2 bzw.Fig. 2a , ein (geometrisch ähnliches) über die Breite ungleichmäßiges Profil aus. Einer ersten Schmalrandseite 3 zugeordnet ist eine geringere Höhe h (Dicke) gegeben, also ein Niederbereich 14 ausgebildet, und einer zweiten Schmalrandseite 4 zugeordnet eine größere Höhe H (Dicke), also ein Höhenbereich 15 ausgebildet. Der Höhenbereich 15 und der Niederbereich 14 sind fluchtend zu einer Längsrichtung des Schaumstoff-Dichtstreifens ausgebildet. Über die Länge des Schaumstoff-Dichtstreifens 2 ist immer dasselbe Querschnittsprofil gegeben. Da im Einbauzustand, sieheFig. 3 , aufgrund des gegebenen, über die Breite des Fensters praktisch gleichen Dichtspaltes zwischen einem Fensterrahmen 5 und einer Mauerlaibung 6 eine maximale und über die Breite des Dichtspaltes (Dimensionen senkrecht zur Ebene eines bspw. vorgesehenen Fensterrahmens) praktisch gleiche Expansion des Schaumstoff-Dichtstreifens 2 vorgegeben ist, ergibt sich in dem der Schmalrandseite 4 zugeordneten Höhenbereich 15 (der Schaumstoff-Dichtstreifen kann hier nur um ein geringeres Maß expandieren) eine höhere bleibende Komprimierung des Schaumstoffstreifens als in dem der Schmalrandseite 3 zugeordneten Niederbereich 14. Hierbei ist die Schmalrandseite 4 dem Innenraum eines Gebäudes zugewandt. So ergibt sich die gewünschte geringere Dampfdurchlässigkeit innen gegenüber außen. Eine Basisfläche F des den Schaumstoff-Dichtstreifen bildenden Schaumstoffs ist eben verlaufend und erstreckte sich über die gesamte Breite B. Dies betrifft auch beispielsweise die nachstehend noch insbesondere in weiterer Einzelheit erläuterten Ausführungsformen gemäß denFiguren 8a und11a . - Es ist möglich, dass im Verpackungszustand gemäß
Fig. 1 , wenn vorgesehen, das Einlegeteil 10 für eine über die Breite gleichmäßige Komprimierung sorgt. Das Einlegeteil 10 ergänzt den Niederbereich 14 so, dass die Außenfläche des Einlegeteils 10 mit der zugeordneten Oberfläche des Höhenbereichs 15 fluchtet. Jedenfalls für die hier bevorzugt gegebenen Dimensionen, wobei die Höhe h zwischen 60 und 70% der Höhe H beträgt und offenzelliger Polymer-Weichschaumstoff verwendet ist, hat sich aber ein solches Einlegeteil als entbehrlich erwiesen. - In
Fig. 2 ist in strichlinierter Darstellung wiedergegeben, wie (qualitativ) der nicht erfindungsgemäße Schaumstoff-Dichtstreifen 2 bei vollständiger Expansion aussehen würde (das Einlegeteil 10 ist dann entfernt). Ersichtlich kann dies geometrisch ähnlich zu dem komprimierten Zustand sein, welcher der Darstellung derFig. 2 entspricht, wenn im komprimierten Zustand ein entsprechendes Einlegeteil 10 verwendet wird. Die Stufe zwischen dem Niederbereich 14 und dem Höhenbereich 15 wird allerdings auch entsprechend größer. Im komprimierten Zustand ist daher ungeachtet des über die Breite ungleichmäßigen Profils des Schaumstoff-Dichtstreifens bei Verwendung eines Einlegeteils ein praktisch gleicher Komprimierungsgrad gegeben. Das Verhältnis zwischen der Höhe im vollständig zurückgestellten Zustand zu der Höhe im komprimierten Zustand ist dann über die Breite jeweils gleich. - Wesentlich ist weiter, dass die zum Einbau gewünschte Selbstkleberschicht 7 und die darauf befindliche Abdecklage 8 auf der der Profilierung 9 des Schaumstoff-Dichtstreifens abgewandten Breitseite des Schaumstoff-Dichtstreifens 2 ausgebildet ist. Das ggf. verwendete Einlegeteil 10 kann so nach Abwickeln des Schaumstoff-Dichtstreifens von der Rolle einfach entnommen und entsorgt werden.
- Es handelt sich im Einzelnen bei dem Einlegeteil 10 um ein solches aus einem biologisch abbaubaren Material, wie weiter vorne beschrieben.
- Der Höhenbereich 15, welcher beim Ausführungsbeispiel der Schmalseite 4 zugeordnet ist, kann sich in Breitenrichtung über 5% oder mehr der Gesamtbreite des Schaumstoff-Dichtstreifens erstrecken. Bevorzugt bis hin zur Hälfte, also 50% der Breite des Schaumstoff-Dichtstreifens. Im Falle einer symmetrischen Ausbildung, siehe weiter unten, erstreckt sich der Höhenbereich 15 bevorzugt bis hin zu etwa 40% oder 45% der Breite des Schaumstoffstreifens 2. Beide Höhenbereiche 15 können sich entsprechend bis hin zu etwa 80% bis 90% der Breite des Schaumstoffstreifens 2 erstrecken. Hierbei sind in die angegebenen Bereiche sämtliche Zwischenwerte, insbesondere in 1/10%-Schritten, als offenbart mit einbezogen.
- Bevorzugt ist auch, dass die im expandierten Zustand gegebene einseitig größere Höhe des Schaumstoff-Dichtstreifens die Höhe des Bereiches geringerer Höhe um 5% oder mehr übersteigt. Insbesondere bis hin zu 50%. In gleicher Weise sind auch hierbei die Zwischenwerte, insbesondere in 1/10%-Schritten, als offenbart mit einbezogen.
- Die Breite eines solchen Dichtstreifens kann bspw. zwischen 40 und 120 mm, aber auch darüber hinaus liegen. Die Höhe des vollständig zurückgestellten Schaumstoffes kann im Bereich geringerer Höhe (Dicke) bspw. 30 bis 100 mm, oder auch darüber hinaus, betragen. Auch in diese Bereichsangaben sind die jeweiligen Zwischenwerte, insbesondere in 1/10-Millimeter-Schritten, als offenbart mit einbezogen.
- Der Querschnitt des Dichtstreifens kann (bezogen auf den vollkommen expandierten Zustand) aus einem rechteckigen Abschnitt (über die gesamte Breite) und einem einseitig darauf angeordneten quadratischen oder rechteckigen Abschnitt zusammengesetzt sein. Während beide die Schmalrandseiten bildenden Seiten des Schaumstoff-Dichtstreifens gerade verlaufend ausgebildet sind, bevorzugt rechteckig zu einer den Selbstklebestreifen aufweisenden Grundfläche, kann der Übergang von dem Bereich größerer Dicke zu dem Bereich geringerer Dicke parallel zu einer Schmalrandseite oder mit einer im Querschnitt im spitzen Winkel zu einer Schmalrandseite verlaufenden Fläche gebildet sein. Bevorzugt ist jedoch, dass die den mindestens einen Höhenbereich und einen Niederbereich bildende Randkante eine stetige Krümmung aufweist, vgl. etwa
Figuren 2a und8a . Dies beschreibt jedoch lediglich die geometrische Form. Der Schaumstoff-Dichtstreifen ist bevorzugt betreffend die Gesamt-Querschnittsgeometrie einteilig ausgebildet. - Unter Bezug auf die
Figuren 4 und 5 sind weitere mögliche, ebenfalls nicht erfindungsgemä-βe Ausführungsformen dargestellt. - Beim Gegenstand der
Fig. 4 sind zwei Schaumstoff-Dichtstreifen 2, 2' übereinanderliegend angeordnet, derart, dass sie gegensinnig gerichtet sind. Die Bereiche größerer Höhe sind in dieser Querschnittsdarstellung nebeneinanderliegend, aber in entgegengesetzte Richtungen weisend angeordnet. Jedem Höhenbereich ist gegenüberliegend ein Bereich geringerer Höhe des anderen Schaumstoff-Dichtstreifens zugeordnet. Eine solche kombinierte Anordnung von gleichartigen Schaumstoff-Dichtstreifen 2, 2' kann in gleicher Weise auf eine Rolle aufgewickelt als Handelsprodukt hergestellt werden, wie dies im Hinblick aufFig. 1 erläutert ist. In einer Variante könnten die Schaumstoff-Dichtstreifen 2, 2' auch nur in den Bereichen geringerer Höhe aufeinanderliegend angeordnet sein. Die sich formmäßig ergänzenden Schaumstoff-Dichtstreifen 2, 2' lassen eine gleichmäßige Komprimierung im Einbauzustand erreichen, ohne dass es eines Einlegeteils 10 bedarf. So gesehen wirkt der eine Schaumstoff-Dichtstreifen 2 als Einlegeteil für den anderen Schaumstoff-Dichtstreifen 2' bzw. umgekehrt. - Beim Gegenstand der
Fig. 5 ist ein Verpackungszustand gegeben, bei welchem ein Teilbereich 11 eines Schaumstoff-Dichtstreifens 2 so auf den Schaumstoff-Dichtstreifen 2 umgeklappt ist, dass er den Bereich geringerer Höhe des Schaumstoff-Dichtstreifens 2 zu einer gleichen Höhe ergänzt, wie es bei dem Höhenbereich 15 gegeben ist. Zum Einbau eines solchen Schaumstoff-Dichtstreifens 2 kann der Bereich 11 wieder zurückgeklappt werden, so dass sich die Konfiguration gemäßFig. 6 ergibt, welche zugleich auch die Ausgangskonfiguration vor dem Verpackungszustand gemäßFig. 5 ist. Natürlich muss zum tatsächlichen Einbau dann noch die Abdecklage 8 bzw. 8' abgezogen werden. Herstellungsmäßig ist hierfür in einem integralen Ausgangsprodukt ein nicht durchgehender Trennschnitt 13 (Fig. 6 ) vorgenommen worden. Der Trennschnitt 13 hat auch die Abdecklage 8 und die Selbstkleberschicht 7 in Teilbereiche 8, 8' bzw. 7, 7' unterteilt. Auch diese Ausführungsform lässt die gleichmäßige Komprimierung im Verpackungszustand erreichen, ohne dass es eines Zusatzteils wie etwa eines Einlegeteils 10 bedarf. - Die über den verbleibenden Steg 12 gegebene integrale Verbindung der beiden klappzugeordneten Teile des Schaumstoff-Dichtstreifens stellt eine Ausführungsform dar, die auch dadurch abgeändert sein kann, dass die Teile voll durchtrennt sind bzw. ein andersartiges oder sonstiges Schaumstoffteil 11 in der
Fig. 5 entsprechenden Weise auf den Schaumstoff-Dichtstreifen im Verpackungszustand aufgelegt ist. Ein solches anderartiges oder sonstiges Schaumstoffteil müsste auch nicht notwendig eine Selbstkleberschicht 7' und/oder eine Abdecklage 8' aufweisen. - Die nicht erfindungsgemäßen Ausführungsform der
Figuren 7 bis 9 zeigt einen Schaumstoff-Dichtstreifen 2", der zwei Höhenbereiche 15 und einen Niederbereich 14 aufweist. Die Höhenbereiche 15 sind hierbei durch den Niederbereich 14 - bezogen auf eine Querschnittsdarstellung, siehe etwaFig. 8 - distanziert. Eine solche Ausgestaltung ist insbesondere vorteilhaft, wenn es auf eine unterschiedliche Dampfdurchlässigkeit der Seitenbereiche nicht vornehmlich ankommt, wobei allerdings auch hierbei, durch eine doch noch unterschiedliche Höhenerstreckung der Höhenbereiche 15 etwa, oder eine entsprechende Imprägnierung (vgl.EP 1 811 111 A2 ) solches erreicht werden kann. Der Niederbereich 14 lässt im Einbauzustand einen höheren Dämmwert erreichen, so dass trotz der vergleichsweise hohen Abdichtkraft in den Seitenbereichen ein vergleichsweise hoher Wärmewiderstandswert, also ein hoher Wärmedämmwert, erreicht sein kann. -
Fig. 8a zeigt das bereits angesprochene (nicht erfindungsgemäße) gekrümmte Profil. - Im Übrigen ergeben sich grundsätzlich gleiche Verhältnisse wie bei den zuvor beschriebenen Ausführungsformen gegeben. In den Niederbereich 14 kann wiederum ein Einlegeteil 10 eingelegt sein, um im Verpackungszustand, also bevorzugt gemäß einer Rolle 1, vgl.
Fig. 7 , über den Querschnitt des Schaumstoff-Dichtbandes 2" eine gleichartige Komprimierung zu erhalten. Die Höhenbereiche 15 und der Niederbereich 14 erstrecken sich fluchtend zur Längsrichtung. Insbesondere ist beim Ausführungsbeispiel auch eine Symmetrie zu einer mittigen Längsebene E-E des Schaumstoff-Dichtstreifens 2" gegeben. - Im Einbauzustand, etwa gemäß den
Figuren 3 ,9 und12 , sind der Höhenbereich oder die beiden randseitigen Bereiche höherer Komprimierung gegenüber dem Niederbereich oder dem mittleren Bereich geringerer Komprimierung durch unterschiedliche Schraffierung verdeutlicht. - Die in den
Figuren 1 ,7 und10 dargestellten Rollen sind nur der Übersichtlichkeit halber mit nicht aneinander anliegenden Windungen wiedergegeben. Üblicherweise sind die Windungen eng aneinander anliegend. Bei dem Schaumstoff handelt es sich bevorzugt um zumindest teilweise offenzelligen und elastisch rückstellfähigen Weichschaumstoff. Beispielsweise Polyurethanweichschaumstoff. - Die
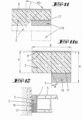
Figuren 10 bis 12 zeigen eine Ausführungsform mit der Ausbildung eines Höhenbereiches durch etagenmäßige Aufstockung eines zweiten imprägnierten Schaumstoff-Dichtstreifens 16 auf den ersten imprägnierten Schaumstoff-Dichtstreifen 2. Der erste Schaumstoff-Dichtstreifen 2, der den Niederbereich bildet, erstreckt sich über die gesamte Breite des Schaumstoff-Dichtstreifens. Der zweite Schaumstoff-Dichtstreifen 16 erstreckt sich entsprechend nur über einen Teil der Breite. - Der zweite Schaumstoff-Dichtstreifen 16 ist mit dem ersten Schaumstoff-Dichtstreifen durch eine Selbstkleberschicht 17 verklebt, die grundsätzlich eine gleiche Selbstkleberschicht ist wie die bereits beschriebene Selbstkleberschicht 7. Zusätzlich ist in diese Selbstkleberschicht 17, wie auch bevorzugt in die Selbstkleberschicht 7, noch ein Fadengitter eingelegt. Weiter ist der Schaumstoff-Dichtstreifen 16 farblich unterschiedlich zu dem Schaumstoff-Dichtstreifen 2 gebildet. Während der Schaumstoff-Dichtstreifen 16 beispielsweise eine graue Farbgebung aufweisen kann, kann der Schaumstoff-Dichtstreifen 2 schwarz ausgebildet sein.
- Während bei den Darstellungen der
Figuren 10 ,11 und 12 der erste Schaumstoff-Dichtstreifen 2 und der zweite Schaumstoff-Dichtstreifen 16 im vollständig rückgestellten Zustand jeweils einen rechteckigen Querschnitt aufweisen, ist inFig. 11a eine Darstellung mit einem trapezartigen Querschnitt wiedergegeben, wobei jedoch nur im Querschnitt eine Seitenfläche des zweiten Schaumstoff-Dichtstreifens 16, nämlich die den Übergang zu dem Niederbereich bildende Seitenfläche, mit einem Winkel Alpha zu einer auf der Basisfläche senkrecht stehenden Senkrechten S verlaufend gebildet ist. - Einen solchen, im Querschnitt gerade verlaufenden Übergang zwischen dem Höhenbereich und einem Niederbereich ist ersichtlich auch bei den nicht erfindungsgemäßen Ausführungsformen der
Figuren 1 ,2 und4 bis 8 gegeben. - In
Fig. 8a ist prinzipiell auch ein derartig gerade verlaufender Übergang, hier jedoch mit deutlich gekrümmten Endbereichen, welche den tatsächlichen Übergang zu dem Niederbereich bzw. zur Ebene des Höhenbereiches erbringen, vorgesehen. - Unter Bezug auf
Fig. 12 ist zu erkennen, dass bei einer Ausführungsform gemäßFig. 10 bzw.Fig. 11 , also bei einem entsprechend geradlinigen Übergang allgemein auch, es möglich ist, dass sich im Einbauzustand ein Zwickel Z einstellt, der nicht mit Schaumstoff ausgefüllt ist. Dieser Zwickel ist hier übertrieben groß dargestellt. Es ist ein gewisses Luftpolster in diesem Bereich erreicht, das sich vorteilhaft auswirken kann. - Bezüglich der Ausführungsform der
Figuren 10 bis 12 kann auch vorteilhaft vorgesehen sein, dass der zweite Schaumstoff-Dichtstreifen 16 aus einem anderen, beispielsweise weniger oder mehr offenporigen Material besteht als der erste Schaumstoff-Dichtstreifen 2. - Von Bedeutung ist auch, dass bei den dargestellten Ausführungsformen die Basisfläche F, wie sie lediglich beispielsweise in den
Figuren 2 und 2a dargestellt ist, eine ebene Fläche ist, die sich über die gesamte Breite der gegebenen Basisfläche erstreckt. Bezogen auf diese Basisfläche ergibt sich der im Querschnitt gekrümmte oder auch gemäß einer Geraden verlaufende Übergang zwischen einem Höhenbereich und einem Niederbereich, wie schon beschrieben. Insbesondere kann bei gekrümmtem Verlauf auch eine solche Krümmung vorgesehen sein, dass sich ein Wendepunkt ergibt, wie dies etwa der Darstellung derFig. 2a zu entnehmen ist. - Eine vollständig rückgestellte Höhe H des Schaumstoff-Dichtstreifens entspricht bevorzugt der Hälfte bis zu dem 1,5-fachen der Breite B des Dichtstreifens, beispielsweise dem Einfachen der Breitenerstreckung B. Dies betrifft ersichtlich alle Ausführungsformen, insbesondere die Ausführungsformen der
Figuren 2a ,8a und11a .
Claims (13)
- Zur Abdichtung beispielsweise eines Fensterrahmens (5) geeigneter Schaumstoff-Dichtstreifen (2, 2', 2"), der zur verzögerten Rückstellung getränkt ist, wobei der Schaumstoff-Dichtstreifen (2, 2', 2") bezogen auf einen Querschnitt zwei gegenüberliegende, jeweils im Einbauzustand der Innenseite oder der Außenseite des Fensterrahmens (5) zugewandte Schmalseiten (3, 4) aufweist und zur Anlage an die Fensterseite oder Laibung (6) geeignete Breitseiten aufweist, wobei weiter zumindest ein als Höhenbereich (15) ausgebildeter Randbereich des Querschnitts im vollständig rückgestellten Zustand ausgehend von einer an der Breitseite gegebenen Basisfläche (F) eine größere Höhe aufweist als ein sich in Breitenrichtung anschließender Niederbereich (14), wobei der Höhenbereich und der Niederbereich fluchtend zu einer Längsrichtung des Schaumstoff-Dichtstreifens (2, 2', 2") verlaufen und ein Übergang, im Querschnitt gesehen, von dem Höhenbereich zum Niederbereich gekrümmt oder geradlinig ist, wobei die Basisfläche (F) eine ebene Fläche ist und sich über die gesamte Breite erstreckt, und wobei der Niederbereich ein Zehntel oder mehr der Abmessung einer Breitseite beträgt und dass die Basisfläche durch einen einen einteiligen Querschnitt aufweisenden Schaumstoff selbst gebildet ist, dadurch gekennzeichnet, dass der Höhenbereich durch eine etagenmäßige Aufstockung eines den Niederbereich (14) bildenden ersten imprägnierten Schaumstoff-Dichtstreifen (2) durch einen zweiten imprägnierten Schaumstoff-Dichtstreifen (16) erreicht ist und der zweite Schaumstoff-Dichtstreifen (16) eine rechteckige Gestaltung aufweist und der ersten Schaumstoff-Dichtstreifen (2) eine rechteckige Gestaltung aufweist.
- Schaumstoff-Dichtstreifen nach Anspruch 1, dadurch gekennzeichnet, dass die Verbindung des ersten Schaumstoff-Dichtstreifens (2) mit dem zweiten Schaumstoff-Dichtstreifen (16) im Sinne der Aufstockung eine Verklebung ist.
- Schaumstoff-Dichtstreifen nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der erste Schaumstoff-Dichtstreifens (2) und der zweite Schaumstoff-Dichtstreifen (16) unterschiedliche Imprägnierungen aufweisen.
- Schaumstoff-Dichtstreifen nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass -jeweils bezogen auf einen vollständig rückgestellten Zustand - eine Höhe (H) des Niederbereichs (14) 60 bis 70 %, der Höhe (H) des Höhenbereichs (15) entspricht.
- Schaumstoff-Dichtstreifen nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Übergang, im Querschnitt gesehen, von einem Höhenbereich zu einem Niederbereich geradlinig ist, wobei bevorzugt die Geradlinigkeit im Sinne einer Senkrechten zu einer Breitseite gestaltet ist.
- Schaumstoff-Dichtstreifen nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bezogen auf einen Höhenbereich (15), die vollständig rückgestellte Höhe (H) des Schaumstoff-Dichtstreifens der Hälfte bis zu dem Anderthalbfachen der Breitenerstreckung (B) des Dichtstreifens beträgt.
- Schaumstoff-Dichtstreifen nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei einer Ausbildung mit zwei Höhenbereichen (15) die vollständig rückgestellte Höhe (H) des Schaumstoff-Dichtstreifens einen Viertel bis ein Dreiviertel der Breite (B) des Dichtstreifens entspricht.
- Schaumstoff-Dichtstreifen nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Schaumstoff-Dichtstreifen (2, 2', 2") im Verpackungszustand eine gleichartige Komprimierung über seine Breite aufweist wobei die gleichartige Komprimierung durch ein dem Niederbereich (14) zugeordnetes Einlegeteil erreicht ist.
- Schaumstoff-Dichtstreifen Anspruch 8, dadurch gekennzeichnet, dass (i) das Einlegeteil leistenartig ausgebildet ist und/oder (ii) dass das Einlegeteil aus einem biologisch abbaubaren Material besteht und/oder (iii) dass das Einlegeteil ein Schaumstoffteil (11) ist.
- Schaumstoff-Dichtstreifen nach einem der Ansprüche 8 oder 9, dadurch gekennzeichnet, dass die gleichartige Komprimierung über die Breite durch zwei zumindest teilweise überlappend zueinander angeordnete, gegensinnig gerichtete Schaumstoff-Dichtstreifen (2, 2') erreicht ist.
- Schaumstoff-Dichtstreifen nach Anspruch 10, dadurch gekennzeichnet, dass die beiden Schaumstoff-Dichtstreifen (2, 2') formgleich sind.
- Schaumstoff-Dichtstreifen nach Anspruch 9, dadurch gekennzeichnet, dass das als Schaumstoffteil (11) ausgebildete Einlegeteil als klappverbundener Teil des Schaumstoff-Dichtstreifens (2) ausgebildet ist.
- Schaumstoff-Dichtstreifen nach Anspruch 12, dadurch gekennzeichnet, dass das Einlegeteil durch einen den Schaumstoff-Dichtstreifen nicht durchtrennenden Trennschnitt gebildet ist.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102008023375 | 2008-05-13 | ||
| DE102008055505 | 2008-12-10 | ||
| DE102009013107A DE102009013107A1 (de) | 2008-05-13 | 2009-03-13 | Schaumstoff-Dichtstreifen |
| EP09745644.6A EP2297411B1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
| PCT/EP2009/054655 WO2009138311A1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
Related Parent Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09745644.6A Division-Into EP2297411B1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
| EP09745644.6A Division EP2297411B1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3088621A1 EP3088621A1 (de) | 2016-11-02 |
| EP3088621B1 true EP3088621B1 (de) | 2024-08-07 |
Family
ID=41180597
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09745644.6A Active EP2297411B1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
| EP16171161.9A Active EP3088621B1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09745644.6A Active EP2297411B1 (de) | 2008-05-13 | 2009-04-20 | Schaumstoff-dichtstreifen |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US9021754B2 (de) |
| EP (2) | EP2297411B1 (de) |
| CA (1) | CA2724225C (de) |
| DE (2) | DE102009013107A1 (de) |
| DK (1) | DK2297411T3 (de) |
| PL (2) | PL3088621T3 (de) |
| RU (1) | RU2470128C2 (de) |
| WO (1) | WO2009138311A1 (de) |
Families Citing this family (36)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102006043050A1 (de) | 2006-01-19 | 2007-07-26 | Tremco Illbruck Produktion Gmbh | Zur Abdichtung eines Fensterrahmens geeigneter Schaumstoff-Dichtstreifen sowie zum Einbau vorbereiteter Fensterrahmen |
| DE202010000317U1 (de) | 2010-02-09 | 2011-08-17 | Tremco Illbruck Produktion Gmbh | Schaumstoff-Dichtstreifen und Fensterrahmen mit Schaumstoff-Dichtstreifen |
| DE202010005431U1 (de) * | 2010-05-11 | 2011-10-12 | Tremco Illbruck Produktion Gmbh | In eine Bauwerksfuge einbringbares Heizelement und Dichtelement |
| DE202010008322U1 (de) | 2010-08-20 | 2011-11-21 | Tremco Illbruck Produktion Gmbh | Schaumstoff-Dichtband in einer Bauwerksfuge und Schaumstoff-Dichtband |
| EP2423396B1 (de) | 2010-08-23 | 2019-11-06 | tremco illbruck GmbH | Schaumstoff-Dichtstreifen |
| DE202011000091U1 (de) | 2011-01-14 | 2012-04-17 | Tremco Illbruck Produktion Gmbh | Schaumstoff-Dichtstreifen |
| DE202010008330U1 (de) | 2010-08-23 | 2011-11-29 | Tremco Illbruck Produktion Gmbh | Schaumstoff-Dichtstreifen |
| US9435114B1 (en) * | 2010-11-24 | 2016-09-06 | Innovations & Ideas, Llc | Expansion or control joint and gasket system |
| DE102010055788A1 (de) | 2010-12-23 | 2012-06-28 | Hanno-Werk Gmbh & Co. Kg | Fugendichtungsband |
| US9476202B2 (en) | 2011-03-28 | 2016-10-25 | Owens Corning Intellectual Capital Llc | Foam board with pre-applied sealing material |
| DE202012104454U1 (de) | 2012-11-19 | 2014-02-25 | Tremco Illbruck Produktion Gmbh | Zwangsbelüftetes Gebäude mit Wandaufbau umfassend Dichtungsband |
| DE202013100308U1 (de) * | 2013-01-23 | 2014-04-24 | Tremco Illbruck Produktion Gmbh | Schaumstoff-Dichtband |
| DE202013101311U1 (de) | 2013-03-26 | 2014-08-06 | Tremco Illbruck Produktion Gmbh | Dichtband |
| DE202013101372U1 (de) | 2013-03-28 | 2014-06-30 | Tremco Illbruck Produktion Gmbh | Dichtband |
| CN104228246A (zh) * | 2013-06-13 | 2014-12-24 | 美国圣戈班性能塑料公司 | 基于聚氨酯分散液的泡棉密封垫片和粘合胶带 |
| AT514581B1 (de) * | 2013-10-14 | 2015-02-15 | Resch Horst Dipl Ing | Vorratsrolle für ein Dichtungsband |
| DK2899356T3 (da) | 2014-01-24 | 2016-08-22 | Iso-Chemie Gmbh | Tætningselement til tætning af fuger i området af vinduer |
| DE202014100478U1 (de) | 2014-02-04 | 2015-05-05 | Pinta Abdichtung Gmbh | Dichtband |
| EP2990551B1 (de) | 2014-08-26 | 2019-05-08 | ISO-Chemie GmbH | Verfahren zur Herstellung einer Dichtbandrolle |
| EP3056625A1 (de) * | 2015-02-13 | 2016-08-17 | HILTI Aktiengesellschaft | Fugendichtband und dichtanordnung mit derartigem dichtband |
| EP3124712B1 (de) | 2015-07-30 | 2023-06-28 | Hanno Werk GmbH & Co. KG | Komprimierbares fugendichtungsband sowie verfahren zur herstellung desselben |
| EP3252244A1 (de) * | 2016-06-02 | 2017-12-06 | HILTI Aktiengesellschaft | Dichtungsschnur zum abdichten einer fuge zwischen bauelementen sowie verfahren zur herstellung eines solchen |
| EP3266946A1 (de) * | 2016-07-07 | 2018-01-10 | Armacell Enterprise GmbH & Co. KG | System zur akustischen thermischen entkopplung |
| DK3346068T4 (da) | 2017-01-06 | 2024-11-11 | Hanno Werk Gmbh & Co Kg | Skumplast samt fugetætningsbånd omfattende et sådant skumplast |
| JP7211697B2 (ja) * | 2017-08-22 | 2023-01-24 | 日鉄鋼板株式会社 | 屋根材の接続構造 |
| EP3489293B1 (de) | 2017-11-24 | 2023-07-12 | Hanno Werk GmbH & Co. KG | Fugendichtungsband, umfassend eine schaumstoff enthaltend wenigstens einem phasenwechselmaterial |
| EP3470610A1 (de) | 2018-03-16 | 2019-04-17 | Hanno-Werk GmbH & Co. KG | Fugendichtungsband und verfahren zur bereitstellung eines fugendichtungsband |
| EP3628789A1 (de) * | 2018-09-25 | 2020-04-01 | Hilti Aktiengesellschaft | Wasserableitendes fugendichtband aus schaumstoff für unterschiedliche profildimensionen und dichtanordnung mit derartigem fugendichtband |
| US10876348B2 (en) * | 2018-10-09 | 2020-12-29 | Milgard Manufacturing Llc | Sash retention system |
| EP3825482B1 (de) | 2019-11-22 | 2025-04-09 | ISO-Chemie GmbH | Dichtband |
| EP3825483B1 (de) | 2019-11-22 | 2024-01-03 | ISO-Chemie GmbH | Dichtband |
| PL3839187T3 (pl) * | 2019-12-18 | 2024-07-01 | Iso-Chemie Gmbh | Fragment budynku z taśmą uszczelniającą |
| EP3878619B1 (de) | 2020-03-13 | 2025-07-02 | Hanno-Werk GmbH & Co. KG | Verfahren zum partiellen imprägnieren eines schaumstoffs |
| CA3189363A1 (en) * | 2020-08-24 | 2022-03-03 | Hilti Aktiengesellschaft | Sealing profile and drywall |
| GB202014939D0 (en) * | 2020-09-22 | 2020-11-04 | Rentokil Initial 1927 Plc | Expansion joints |
| EP4575114A1 (de) | 2023-12-22 | 2025-06-25 | Hanno-Werk GmbH & Co. KG | Fugendichtungsband |
Family Cites Families (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1640595A (en) * | 1925-11-16 | 1927-08-30 | Otto W L Buss | Fireproof sash frame |
| DE1125635B (de) * | 1960-03-18 | 1962-03-15 | Werner Schlegel Dr Ing | Befestigung von Fenstern in fertig verputzten Maueroeffnungen |
| DE1920248B2 (de) * | 1969-04-22 | 1978-09-07 | Dynamit Nobel Ag, 5210 Troisdorf | Profil für feststehende Rahmen von Fenstern oder Türen mit einem tragenden Metallhohlprofil und einem dieses dicht umschließenden Kunststoffmantel aus Weich-PVC |
| US4293173A (en) * | 1978-02-16 | 1981-10-06 | Armstrong Cork Company | Electrical outlet insulation system |
| US4453855A (en) * | 1981-08-03 | 1984-06-12 | Thermetic Glass, Inc. | Corner construction for spacer used in multi-pane windows |
| EP0317833A1 (de) | 1987-11-23 | 1989-05-31 | Irbit Research + Consulting AG | Dichtungselement |
| DE8800023U1 (de) * | 1988-01-04 | 1989-05-03 | Irbit Research + Consulting Ag, Freiburg/Fribourg | Dichtungselement |
| DE9105612U1 (de) | 1991-05-07 | 1991-07-04 | Mader, Kurt, 6942 Mörlenbach | Rahmen für ein Fenster, eine Tür oder für die Auskleidung eines sonstigen Wandungsausbruches in einem Gebäude, sowie Dichtungsprofil für einen solchen Rahmen |
| US5119609A (en) * | 1991-05-10 | 1992-06-09 | Aeroquip Corporation | Plastic nailing fin for window or door assembly |
| DE4123647B4 (de) * | 1991-06-01 | 2004-03-18 | Irbit Research + Consulting Ag | Dichtband |
| DE4307528A1 (de) | 1993-03-10 | 1994-09-15 | Illbruck Gmbh | Fugendichtungsband |
| GB9402812D0 (en) | 1994-02-14 | 1994-04-06 | Speedarrive Projects Limited | For a sealing strip |
| DE29813307U1 (de) | 1998-07-27 | 1999-12-09 | SALAMANDER INDUSTRIE-PRODUKTE GMBH, 86842 TüRKHEIM | Fugendichtungskörper |
| US6418688B1 (en) * | 1999-04-05 | 2002-07-16 | Louis T Jones, Jr. | Joint forming systems |
| DE19944611A1 (de) | 1999-09-17 | 2001-03-22 | Illbruck Gmbh | Dichtstreifen zur Abdichtung einer Fuge |
| US6308475B1 (en) * | 2000-01-26 | 2001-10-30 | Modern Builders Supply, Inc. | Sill for supporting wall panel |
| DE10037097B4 (de) | 2000-07-27 | 2010-02-04 | Max Bögl Bauunternehmung GmbH & Co. KG | Aus mehreren Teilen zusammengesetzte Wand |
| DE10202160A1 (de) | 2002-01-22 | 2003-07-31 | Dortmunder Gusasphalt Gmbh & C | Bitumenband mit Vliesabdeckung |
| US7526897B2 (en) * | 2002-06-25 | 2009-05-05 | Pacc Systems I.P., Llc | J-channel backer material |
| US6910310B2 (en) * | 2002-09-03 | 2005-06-28 | Braided Accents Llc | Chair rail system and method |
| DE102004024249B4 (de) | 2004-05-11 | 2006-12-07 | Igv Institut Für Getreideverarbeitung Gmbh | Geformtes Schalldämmmaterial und Verfahren zu seiner Herstellung |
| DE102004024251A1 (de) | 2004-05-11 | 2005-12-08 | Igv Institut Für Getreideverarbeitung Gmbh | Verfahren und Anlage zur Herstellung von geformten Schaummaterialien auf der Basis von proteinhaltigen Bipolymeren |
| DE102006043050A1 (de) | 2006-01-19 | 2007-07-26 | Tremco Illbruck Produktion Gmbh | Zur Abdichtung eines Fensterrahmens geeigneter Schaumstoff-Dichtstreifen sowie zum Einbau vorbereiteter Fensterrahmen |
| DE102008020955C5 (de) | 2008-04-25 | 2018-05-03 | Tremco Illbruck Produktion Gmbh | Fugendichtband |
| US8402716B2 (en) * | 2008-05-21 | 2013-03-26 | Serious Energy, Inc. | Encapsulated composit fibrous aerogel spacer assembly |
-
2009
- 2009-03-13 DE DE102009013107A patent/DE102009013107A1/de active Pending
- 2009-04-20 EP EP09745644.6A patent/EP2297411B1/de active Active
- 2009-04-20 CA CA2724225A patent/CA2724225C/en active Active
- 2009-04-20 PL PL16171161.9T patent/PL3088621T3/pl unknown
- 2009-04-20 WO PCT/EP2009/054655 patent/WO2009138311A1/de not_active Ceased
- 2009-04-20 US US12/991,488 patent/US9021754B2/en active Active
- 2009-04-20 PL PL09745644T patent/PL2297411T3/pl unknown
- 2009-04-20 EP EP16171161.9A patent/EP3088621B1/de active Active
- 2009-04-20 DK DK09745644.6T patent/DK2297411T3/en active
- 2009-04-20 RU RU2010150757/03A patent/RU2470128C2/ru active
- 2009-04-20 DE DE202009016265U patent/DE202009016265U1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO2009138311A1 (de) | 2009-11-19 |
| PL2297411T3 (pl) | 2019-07-31 |
| EP2297411B1 (de) | 2019-01-23 |
| DK2297411T3 (en) | 2019-04-23 |
| PL3088621T3 (pl) | 2025-01-07 |
| CA2724225A1 (en) | 2009-11-19 |
| RU2010150757A (ru) | 2012-06-20 |
| US9021754B2 (en) | 2015-05-05 |
| CA2724225C (en) | 2015-12-22 |
| RU2470128C2 (ru) | 2012-12-20 |
| EP3088621A1 (de) | 2016-11-02 |
| EP2297411A1 (de) | 2011-03-23 |
| US20110120038A1 (en) | 2011-05-26 |
| DE202009016265U1 (de) | 2010-03-18 |
| DE102009013107A1 (de) | 2009-11-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2297411B1 (de) | Schaumstoff-dichtstreifen | |
| EP1811111B2 (de) | Fensterlaibung mit einem Fensterrahmen und einem Dichtstreifen | |
| EP2620565B1 (de) | Dichtband zum Abdichten einer Fuge | |
| EP2354410B1 (de) | Schaumstoff-dichtstreifen und fensterlaibung mit schaumstoff-dichtstreifen | |
| EP2584134B1 (de) | Verfahren zur Abdichtung bei der Fenstersanierung | |
| EP2065548A2 (de) | Schaumstoff-Dichtstreifen | |
| DE3612857C2 (de) | Dämmstoffbahn aus Mineralfaserfilz | |
| EP2423396B1 (de) | Schaumstoff-Dichtstreifen | |
| DE4123647B4 (de) | Dichtband | |
| DE9001326U1 (de) | Noppenplatte aus Kunststoff | |
| DE102013101653A1 (de) | Abdichtungsbahn | |
| EP2336443A1 (de) | Dichtband und Verfahren zur Ausrüstung eines Bauteils mit diesem Dichtband | |
| EP2759649B1 (de) | Schaumstoff-Dichtband | |
| EP2899324B1 (de) | Entwässerungsrinne mit dichtem Stoßbereich | |
| EP2463060B1 (de) | Werkzeug und Verfahren zum Einführen einer Trägerschicht eines Dichtbandes in Nuten eines Profilrahmens | |
| DE60021803T2 (de) | Haube eines Bewehrungsanschlusskastens und Bewehrungsanschlusskasten mit einer solchen Haube | |
| DE9420809U1 (de) | Gummielastische Profilleiste | |
| DE3100425A1 (de) | Verfahren und befestigungsmittel zum aneinanderbefestigen von bausteinen, sowie baustein zur anwendung des verfahrens | |
| EP1566487B1 (de) | Verfahren zum Abdecken von Dämmschichten unter Verwendung eines Profils | |
| EP1871958A1 (de) | Bauabdichtmaterial | |
| DE4434658C2 (de) | Dämmplatte und Verfahren zur Herstellung einer Dämmplatte | |
| DE8409653U1 (de) | Randdaemmstreifen | |
| DE19507040C2 (de) | Putzschichtaufbau | |
| EP0653526A2 (de) | Abdichtelement und Verfahren zu seiner Herstellung | |
| DE8610417U1 (de) | Zu einer Rolle aufwickelbare Dämmstoffbahn insbesondere aus Mineralfaserfilz |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 2297411 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| 17P | Request for examination filed |
Effective date: 20170502 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TREMCO ILLBRUCK GMBH |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20190723 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TREMCO CPG GERMANY GMBH |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BIRKELBACH, JOERG Inventor name: NAUCK, HELMAR Inventor name: KOEPPL, ALFRED Inventor name: KOMMA, MARKUS Inventor name: WOERMANN, FRANK |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230519 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240227 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 2297411 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502009016479 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241107 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241209 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241209 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241107 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241207 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241108 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009016479 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250428 Year of fee payment: 17 |
|
| 26N | No opposition filed |
Effective date: 20250508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250420 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250420 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250420 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250420 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250420 |