EP1820631B1 - Presse zum Bearbeiten von Material beliebiger Art - Google Patents
Presse zum Bearbeiten von Material beliebiger Art Download PDFInfo
- Publication number
- EP1820631B1 EP1820631B1 EP07008281A EP07008281A EP1820631B1 EP 1820631 B1 EP1820631 B1 EP 1820631B1 EP 07008281 A EP07008281 A EP 07008281A EP 07008281 A EP07008281 A EP 07008281A EP 1820631 B1 EP1820631 B1 EP 1820631B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- press
- hydraulic cylinder
- bed
- wall
- press cover
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000463 material Substances 0.000 title claims abstract description 75
- 238000012545 processing Methods 0.000 title claims description 10
- 238000003825 pressing Methods 0.000 claims description 13
- 238000010008 shearing Methods 0.000 claims description 8
- 238000005520 cutting process Methods 0.000 description 6
- 241001295925 Gegenes Species 0.000 description 5
- 230000006835 compression Effects 0.000 description 5
- 238000007906 compression Methods 0.000 description 5
- 239000002655 kraft paper Substances 0.000 description 5
- 230000000712 assembly Effects 0.000 description 4
- 238000000429 assembly Methods 0.000 description 4
- 238000013461 design Methods 0.000 description 4
- 230000005291 magnetic effect Effects 0.000 description 4
- 230000001133 acceleration Effects 0.000 description 3
- 238000013016 damping Methods 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 230000005540 biological transmission Effects 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000000630 rising effect Effects 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 238000013459 approach Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 210000002023 somite Anatomy 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B9/00—Presses specially adapted for particular purposes
- B30B9/32—Presses specially adapted for particular purposes for consolidating scrap metal or for compacting used cars
- B30B9/326—Presses specially adapted for particular purposes for consolidating scrap metal or for compacting used cars provided with shearing means for the scrap metal, or adapted to co-operate with a shearing machine
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B9/00—Presses specially adapted for particular purposes
- B30B9/32—Presses specially adapted for particular purposes for consolidating scrap metal or for compacting used cars
Definitions
- the invention relates to a press for processing such as pressing and / or shearing material of any kind, in particular metal scrap or waste.
- document DE-A-1 808 136 discloses a press according to the preamble of claim 1.
- a torsion shaft is mounted on or in bed and connected by means of at least one kinematic transmission such as levers via a connecting rod-like tab with the pressure plate such that the torsion shaft with lever and the tab to prevent tilting of the pressure plate of the side slide a horizontal parallel thrust on the material and at the same time exerts a force component to the bottom of the bed to prevent the lifting of the press plate.
- the dimensions of the rammer in its depth are in an optimized ratio to the usual cutting lengths, which also prevents upsetting of the strand-like pre-pressed material.
- the bed 1 is made of a bottom 1.1 of a wall 1.2, a 1.3 parallel to the wall 1.2 sliding pressure plate 1.3 a side slide with the hydraulic cylinder 1.3.1, a 1.2 pivotally mounted on the wall press cover 1.4 with at least a hydraulic cylinder 1.4.1, one on the bottom 1.1 transversely to the direction of the press plate 1.3 slidable feed plate 1.5 a slide with the hydraulic cylinder 1.5.1, 1.8 feet and a hopper 1.9 formed.
- the sideshifter with press plate 1.3 and the press cover 1.4 form the cross section of the extruded material 3.
- the slide with feed plate 1.5 lead the material 3 thus formed in the sense of a feed advance such as pressing and / or shearing in the stator 2 ,
- the stand 2 is formed from the lateral parts 2.3 connecting crosshead 2.1 and the table 2.5 as a closed, rigid frame for receiving the reaction forces occurring and designed to connect the bed 1.
- the hydraulic cylinders 1.3.1, 1.4.1, 1.5.1, 2.2.2, 2.4.2 with pistons have means 4 corresponding to reference points and / or variables for the functionally integrated measurement of the path, the speed, the acceleration and / or the pressure of a kinematic state of at least one machine part, of an operating state and / or of the material 3 for an optimized and tactically coordinated operating sequence and / or machining process of the material 3.
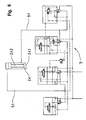
- Corresponding Fig. 6 are provided in the hydraulic control 5 means 5.1, the at least one of the hydraulic cylinders 1.3.1, 1.4.1, 1.5.1, 2.2.2, 2.4.2 at the end of its working stroke a damping pressure as for damping a so-called cutting stroke or end impact produce.
- the bed 1 is advantageous in its assemblies according to the Fig. 4a and 4b split for an optional left or right version with at least one technologically identical module 1.6.
- At least one wear plate 1.7 has a means 1.7.1 for indicating the state of wear.
- a torsion 1.3.2 is mounted and connected by means of at least one kinematic transmission such as 1.3.2.1 lever via a connecting rod like tab 1.3.2.3 with the pressure plate 1.3 so articulated that the torsion 1.3.2 with lever 1.3.2.1 and the tab 1.3.2.3 for preventing the tilting of the pressure plate 1.3 of the side slide a horizontal parallel thrust on the material 3 and at the same time a force component to the bottom 1.1 of the bed 1 for preventing the lifting of the press plate 1.3 exerts
- the press cover 1.4 has a force arm 1.4.2 which can be guided around the wall 1.2 and / or the bottom 1.1, at least in part, which is connected to the hydraulic cylinder 1.4.1, which is preferably articulated below the floor 1.1,
- press arm 1.4.3 which is formed by the actual press cover 1.4.
- the pivot axis 1.2.1 of the press cover 1.4 extends along an upper edge of the wall 1.2.
- the press cover 1.4 With its power arm 1.4.2 and the hydraulic cylinder 1.4.1 and its press arm 1.4.3, the press cover 1.4 is formed in its respective position and exercise of vertically acting on the material 3 compression so that the introduced with the pivoting movement size of the compaction the material 3 causing force of the pressing arm 1.4.3, starting with the angular position 0 ° of the press cover 1.4, based on the wall 1.2, to the angular position about 40 ° -60 ° rising, wherein after reaching an angular position of about 100 ° the acting force is still greater than the force acting on the material 3 at the beginning of the pivoting.
- This effect is in the Fig. 3 represented in a graphic comparison to the prior art.
- the force acting on the formation of the strand of the material 3 in each position> 0 ° of the press cover 1.4 is a multiple of the force acting at 0 °.
- the at least one hydraulic cylinder 1.3.1 for the side slide 1.3 and the at least one hydraulic cylinder 1.4.1 for the press cover 1.4 are spatially integrated into the profile of the bed 1.
- the cross-sectional profile of the bed (1) -shaped, and the hydraulic cylinder 1.3.1, 1.4.1 lie in a plane.
- the hydraulic cylinder 1.3.1 for the side slide 1.3 are supported in a bearing 1.3.2.2 on / in bed 1 and the hydraulic cylinder 1.4.1 articulated for the press cover 1.4 in a bearing 1.10 on / in bed 1.
- the hopper 1.9 is superior to the bed 1 as a structural unit, which then in the open position of the bed 1 according to Fig. 2a take up the entire batch of material to be processed 3 and in the closed position of the bed 1 according to Fig. 2b prefilled material 3 as at least a partial charge of the material to be processed 3 for the subsequent position can hold ready.
- a vertically movable carriage 2.4 for receiving a knife 2.4.1 is performed, which operates against a fixed 2.5.1 knife in the table 2.5, wherein, seen in the feed direction of the strand-like material in the bed 1 material 3, said blades 2.4.1, 2.5. 1 after further compacting and / or holding down of the material 3 by the rammer 2.2 this separate, and the carriage 2.4 on each side part 2.3 of the stand 2 both between an inner, fixed guide 2.3.1 and a - outer, adjustable guide 2.3. 2 led.
- the dimensions of the rammer 2.2 are in its depth (in the feed direction of the material 3 seen) in an optimized ratio to usual cutting lengths.
- compression of the strand-like pre-pressed material 3 can be avoided.
- the tamper 2.2 is guided on a traverse 2.2.1, which counteracts the auf-frame shape of the stator 2 expanding forces.
- At least one of the hydraulic cylinders 2.2.2, 2.4.2 can be used in the crosshead 2.1 of the stator 2 from above in a corresponding breakthrough, as well as locked after radial rotation and releasably secured.
- At least one of the hydraulic cylinders 1.3.1, 2.2.2, 2.42 in its respective receptacle such as e.g. in the crosshead 2.1 of the stator 2 from below, used in a corresponding breakthrough and releasably secured, wherein the fasteners are kraftweise to be laid out so that these only the forces of the respective hydraulic cylinder 1.3.1, 2.2.2, 2.4.2 in the returning stroke have to take up.
- stator 2 designed as a slide 2.6 inclined plane for the gravity-dependent discharge of the cut material. 3 downstream, which is adjustable in dependence on the stroke of responsible for the cut of the material 3 hydraulic cylinder 2.4.2 in their inclination.
- rammer 2.2 can be operated coupled to or decoupled from the carriage 2.4.
- Fig. 1a It is shown that in order to achieve a high degree of pre-assembly and transport to the site a preassembled first assembly 6.1 of 6 pipes to a pair of feet 1.8 on bed 1 and a pre-assembled second assembly 6.2 of 6 pipes are mounted on the stand 2.
- a display with indication of the respective operating condition of at least one of the functions of the bed 1 and / or the stand 2 is to be recommended.
- predefined subprograms can be installed and optionally combined.
- the press according to the invention can be equipped for detecting and / or monitoring the operating state and / or the volume of the hydraulic medium in the entire hydraulic system for the functionally reliable or trouble-free operation with so-called dynamic control means, which are not shown here, via reference measurements at the start of the press check the hydraulic medium for the following operation and either cause the required operating condition and / or the required volume of hydraulic medium in the hydraulic system, such as in the event of leakage, or ensure that the press shuts off in the event of deviations from the nominal operating state of the hydraulic system
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Press Drives And Press Lines (AREA)
- Catalysts (AREA)
- Control Of Presses (AREA)
- Processing Of Solid Wastes (AREA)
- Carbon And Carbon Compounds (AREA)
- Presses And Accessory Devices Thereof (AREA)
- Glass Compositions (AREA)
- Shearing Machines (AREA)
- Lubricants (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Paints Or Removers (AREA)
- Solid-Sorbent Or Filter-Aiding Compositions (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Press-Shaping Or Shaping Using Conveyers (AREA)
- Forging (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Description
- Die Erfindung betrifft eine Presse zum Bearbeiten wie Pressen und/oder Scheren von Material beliebiger Art, insbesondere Metallschrott oder -abfälle.
- Derartige Pressen sind bekannt und weisen im wesentlichen auf:
- Ein Bett zum Auffüllen und strangartigen Verdichten sowie Zuführen dieses Materials zur weiteren Bearbeitung wie Pressen und/oder Scheren mit ersten hydraulischen Zylindern für den Antrieb der Verdichtungs- und Zuführschritte,
- einen nachgeordneten Ständer mit (mindestens) einem darin geführten und von einem in einem Querhaupt des Ständers befestigten zweiten hydraulischen Zylinder angetriebenen Stampfer zum weiteren Verdichten und/oder Niederhalten des Materials gegen einen Tisch,
- mindestens einen dritten hydraulischen Zylinder für die Endbearbeitung wie Pressen und/oder Scheren des Materials gegen den Tisch und
- eine Hydrauliksteuerung mit Steuerblock und Rohrleitungen zum Betrieb der besagten hydraulischen Zylinder .
- Grundsätzlich haben sich diese Pressen bewährt. Sie wurden jedoch bisher nur in einzelnen Funktionen, Baugruppen und Einzelteilen verbessert.
- Bei einer Gesamtbetrachtung der bisherigen Verbesserungen lassen sich keine Ansätze finden, die den Wirkungsgrad derartiger Pressen in ihren technologischen Funktionen und konstruktiven Ausgestaltungen erhöhen.
- Dokument
DE-A-1 808 136 offenbart eine Presse gemäß dem Oberbegriff des Anspruchs 1. - Der Erfindung liegt die Aufgabe zugrunde, Pressen der eingangs beschriebenen Gattung in ihrem gesamten Wirkungsgrad zu erhöhen, wobei in dieser Aufgabenstellung sowohl der technologische Fluß des zu bearbeitenden Materials als auch die Optimierung der Konstruktion zu untersuchen ist. Demzufolge sollen mit den zusammenwirkenden Baugruppen der Presse
- die Zuführung des zu bearbeitenden Materials verbessert,
- ein weitgehend aufeinander abgestimmter Betrieb der Funktionsschritte gesichert,
- der kinematische Ablauf der Funktionselemente und die zu installierenden Antriebskräfte optimiert,
- eine insgesamt kompakte Bauweise wie durch Reduzierung der Beladungshöhe und Bettlänge erzielt,
- der Verschleißzustand kontrolliert und
- der Betriebszustand einerseits von den kinematischen Abläufen der aufeinander abzustimmenden Arbeitsschritte und andererseits vom Hydrauliksystem überwacht und für den Pressenbetreiber sichtbar gemacht
- Erfindungsgemäß wird diese komplexe Aufgabenstellung durch die Merkmale des Anspruchs 1 gelöst.
-
- a) baugruppenmäßig für eine wahlweise Links- oder Rechtsausführung, gesehen in der Draufsicht des Bettes, mit mindestens einer technologisch gleichen Baugruppe aufgeteilt,
- b) mit untereinander baugleichen Verschleißplaten ausgekleidet, die in ihrer jeweiligen Vielzahl den Maßen mindestens einer Baugruppe entsprechen, und
- c) in mindestens einer Verschleißplatte mit einem Mittel zur Anzeige des Verschleißzustandes ausgestaltet.
- Weiterhin ist am oder im Bett eine Torsionswelle gelagert und mittels mindestens eines kinematischen Getriebes wie Hebel über eine pleuelartige Lasche mit der Preßplatte derart gelenkig verbunden, daß die Torsionswelle mit Hebel und der Lasche zur Verhinderung des Verkantens der Preßplatte des Seitenschiebers einen horizontalen Parallelschub auf das Material und zugleich eine Kraftkomponente zum Boden des Bettes zur Verhinderung des Abhebens der Preßplatte ausübt.
- Der Preßdeckel ist derartig gestaltet, daß er
- a) einen um die Wand und/oder den Boden zumindest zu einem Teil herumführbaren Kraftarm aufweist, der mit dem hydraulischen Zylinder verbunden ist, welcher vorzugsweise unterhalb des Bodens angelenkt ist,
- b) einen auf das Material wirkenden Preßarm aufweist, der durch den eigentlichen Preßdeckel gebildet ist, und die Schwenkachse des Preßdeckels entlang einer oberen Kante der Wand verläuft,
- c) mit seinem Kraftarm und hydraulischen Zylinder sowie seinem Preßarm in seiner jeweiligen Stellung und Ausübung der vertikal auf das Material wirkenden Verdichtung so ausgebildet ist, daß die mit der Schwenkbewegung eingeleitete Größe der die Verdichtung des Materials bewirkenden Kraft des Preßarmes, beginnend mit der Winkelstellung 0° des Preßdeckels, bezogen auf die Wand, bis zur Winkelstellung ca. 40°-60° ansteigend ist, wobei nach Erreichen einer Winkelstellung von ca. 100° die wirkende Kraft immer noch größer ist als die bei Beginn der Schwenkung auf das Material wirkende Kraft und
- d) demzufolge die auf die Bildung des Stranges des Materials wirkende Kraft in jeder Stellung >0° des Preßdeckels mit einem Vielfachen der bei 0° wirkenden Kraft ausübt (siehe Diagramm nach
Fig. 3 ). - Die weiteren Ausgestaltungen des Bettes sind den Merkmalen der Ansprüche 2 und 3 zu entnehmen.
- Funktionell und baulich zum Bett korrespondierend wird bei Ausführung der Presse als sogenannte Schrottschere
- a) in dem Ständer ein vertikal beweglicher Schlitten zur Aufnahme eines Messers geführt, welches gegen ein feststehendes Messer im Tisch arbeitet, wobei, in Vorschubrichtung des stangenartig im Bett vorgepreßten Materials gesehen, besagte Messer nach dem weiteren Verdichten und/oder Niederhalten des Materials durch den Stampfer dieses trennen, und
- b) der Schlitten an jeden Seiten des Ständers sowohl zwischen einer inneren, feststehenden Führung als auch einer äußeren, nachstellbaren Führung geführt ist.
- Zur Realisierung größerer Schnittlängen im sogenannten Teilhub des Schlittens, d.h. bei nicht vollständig hochgefahrenem Schlitten, steht die Dimensionierung des Stampfers in seiner Tiefe (in Vorschubrichtung des Materials gesehen) in einem optimierten Verhältnis zu üblichen Schnittlängen, wodurch auch Stauchungen des strangartig vorgepreßten Materials vermieden werden.
- In der erfindungsgemäßen Presse können die Mittel zur funktionell integrierten Messung des Weges der Geschwindigkeit, der Beschleunigung und/oder des Druckes eines kinematischen Zustandes
- berührungslos,
- absolut in jeder Stellung,
- optisch,
- magnetisch und/oder
- mittels Schall
- Es zeigen
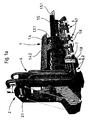
- Fig. 1a
- die Presse in perspektivischer Gesamtdarstellung, gesehen vom Stand-ort des abzuführenden, bearbeiteten Materials,
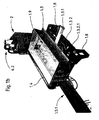
- Fig. 1b
- die Presse in perspektivischer Draufsicht auf den Bereich des auf das Bett aufzugebenden Materials,
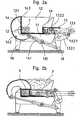
- Fig. 2a
- das Bett der Presse im Querschnitt in offener Stellung,
- Fig. 2b
- das Bett gemäß
Fig. 2a in geschlossener Stellung mit gepreßtem Strang und vorgefülltem Material, - Fig. 3
- die grafische Darstellung der erfindungsgemäß wirkenden Kräfte (neu) des Preßdeckels im Vergleich zu den bisher wirkenden Kräften (alt),
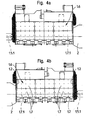
- Fig. 4a
- das Bett in der Draufsicht im Längsschnitt in sogenannter Linksausführung,
- Fig. 4b
- das Bett in der Draufsicht im Längsschnitt in sogenannter Rechtsausführung,
- Fig. 5a
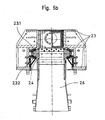
- der Ständer in der Seitenansicht im Längsschnitt in der Ausführung als Schrottschere,
- Fig. 5b
- der Ständer gemäß
Fig. 5a in der Draufsicht im Querschnitt und - Fig. 6
- das Steuerschema einer Dämpfung des Schnittschlages der schematisch eingebundenen Schrottschere.
- Gemäß den
Fig. 1 bis 2 und 4 bis 5 umfasst die Presse in ihrer universellen Funktion zum Bearbeiten wie Pressen und/oder Scheren von Material 3 beliebiger Art, insbesondere Metallschrott oder -abfälle - ein Bett 1 zum Auffüllen und strangartigen Verdichten sowie Zuführen dieses Materials 3 zur weiteren Bearbeitung wie Pressen und/oder Scheren mit ersten hydraulischen Zylindern 1.3.1, 1.4.1, 1.5.1 für den Antrieb der Verdichtungs-und Zuführschritte,
- einen nachgeordneten Ständer 2 mit (mindestens) einem darin geführten und von einem in einem Querhaupt 2.1 des Ständers 2 befestigten zweiten hydraulischen Zylinder 2.2.2 angetriebenen Stampfer 2.2 zum weiteren Verdichten und/oder Niederhalten des Materials 3 gegen einen Tisch 2.5,
- mindestens einen dritten hydraulischen Zylinder 2.4.2 für die Endbearbeitung wie Pressen oder Scheren des Materials 3 gegen den Tisch 2.5 und
- eine Hydrauliksteuerung 5 mit Steuerblock 7 und Rohrleitungen 6 zum Betrieb der hydraulischen Zylinder 1.3.1, 1.4.1, 1.5.1, 2.2.2, 2.4.2.
- Die erfindungsgemäße Presse ist zur Erhöhung ihres gesamten Wirkungsgrades so konzipiert, dass sie
- die Zuführung/Beladung des zu bearbeitenden Materials 3 verbessert,
- einen weitgehend aufeinander abgestimmten Betrieb der Funktionsschritte sichert,
- den kinematischen Ablauf der Funktionselemente und den Kraftaufwand dafür optimiert,
- eine reduzierte Beladungshöhe und Bettlänge aufweist,
- den Verschleißzustand kontrolliert und
- den Betriebszustand sowohl von den kinematischen Abläufen als auch vom Hydrauliksystem überwacht und für den Pressenbetreiber sichtbar macht.
- Somit werden insgesamt einerseits die Verfügbarkeit der Presse und andererseits die Intensität der Bearbeitung des Materials 3 und dessen Ausstoßquote aus der Presse gesteigert.
- Um dies zu realisieren, ist das Bett 1 aus einem Boden 1.1 einer Wand 1.2, einer auf dem Boden 1.1 parallel zur Wand 1.2 verschiebbaren Pressplatte 1.3 eines Seitenschiebers mit dem hydraulischem Zylinder 1.3.1, einem an der Wand 1.2 schwenkbeweglich gelagerten Pressdeckel 1.4 mit mindestens einem hydraulischen Zylinder 1.4.1, einer auf dem Boden 1.1 quer zur Richtung der Preßplatte 1.3 verschiebbaren Vorschubplatte 1.5 eines Schiebers mit dem hydraulischem Zylinder 1.5.1, Füßen 1.8 und einem Fülltrichter 1.9 gebildet. In einer funktionell gesteuerten Taktfolge formen der Seitenschieber mit Pressplatte 1.3 und der Pressdeckel 1.4 den Querschnitt des strangartig verdichteten Materials 3. Der Schieber mit Vorschubplatte 1.5 führen das so geformte Materials 3 im Sinne eines Vorschubs der Endbearbeitung wie Pressen und/oder Scheren im Ständer 2 zu.
- Weiterhin ist der Ständer 2 aus dem die Seitenteile 2.3 verbindenden Querhaupt 2.1 und dem Tisch 2.5 als geschlossener, steifer Rahmen zur Aufnahme der auftretenden Reaktionskräfte gebildet und zum Anschluss des Bettes 1 ausgeführt.
- Die hydraulischen Zylinder 1.3.1, 1.4.1, 1.5.1, 2.2.2, 2.4.2 mit Kolben besitzen zu Bezugspunkten und/oder -größen korrespondierende Mittel 4 zur funktionell integrierten Messung des Weges, der Geschwindigkeit, der Beschleunigung und/oder des Druckes eines kinematischen Zustandes mindestens eines Maschinenteils, eines Betriebszustandes und/oder des Materials 3 für einen optimierten und taktmäßig abgestimmten Betriebsablauf und/oder Bearbeitungsprozess des Materials 3.
- Entsprechend
Fig. 6 sind in der Hydrauliksteuerung 5 Mittel 5.1 vorgesehen sind, die mindestens in einem der hydraulischen Zylinder 1.3.1, 1.4.1, 1.5.1, 2.2.2, 2.4.2 am Ende dessen Arbeitshubes einen Dämpfungsdruck wie zur Dämpfung eines sogenannten Schnittschlages oder Endschlages erzeugen. - Das Bett 1 ist vorteilhaft in seinen Baugruppen gemäß den
Fig. 4a und 4b für eine wahlweise Links- oder Rechtsausführung mit mindestens einer technologisch gleichen Baugruppe 1.6 aufgeteilt. - Dazu ist es mit untereinander baugleichen Verschleißplatten 1.7 ausgekleidet, die in ihrer jeweiligen Vielzahl den Maßen mindestens einer Baugruppe 1.6 entsprechen.
- Mindestens eine Verschleißplatte 1.7 weist ein Mittel 1.7.1 zur Anzeige des Verschleißzustandes auf.
- Am oder im Bett 1 ist eine Torsionswelle 1.3.2 gelagert und mittels mindestens eines kinematischen Getriebes wie Hebel 1.3.2.1 über eine pleuelartige Lasche 1.3.2.3 mit der Pressplatte 1.3 derart gelenkig verbunden ist, dass die Torsionswelle 1.3.2 mit Hebel 1.3.2.1 und der Lasche 1.3.2.3 zur Verhinderung des Verkantens der Pressplatte 1.3 des Seitenschiebers einen horizontalen Parallelschub auf das Material 3 und zugleich eine Kraftkomponente zum Boden 1.1 des Bettes 1 zur Verhinderung des Abhebens der Pressplatte 1.3 ausübt
- Der Pressdeckel 1.4 weist einen um die Wand 1.2 und/oder den Boden 1.1 zumindest zu einem Teil herumführbaren Kraftarm 1.4.2 auf, der mit dem hydraulischen Zylinder 1.4.1 verbunden ist, welcher vorzugsweise unterhalb des Bodens 1.1 angelenkt ist,
- Auf das Material 3 wirkt ein Pressarm 1.4.3, der durch den eigentlichen Pressdeckel 1.4 gebildet ist. Die Schwenkachse 1.2.1 des Pressdeckels 1.4 verläuft entlang einer oberen Kante der Wand 1.2.
- Mit seinem Kraftarm 1.4.2 und dem hydraulischen Zylinder 1.4.1 sowie seinem Pressarm 1.4.3 ist der Pressdeckel 1.4 in seiner jeweiligen Stellung und Ausübung der vertikal auf das Material 3 wirkenden Verdichtung so ausgebildet, dass die mit der Schwenkbewegung eingeleitete Größe der die Verdichtung des Materials 3 bewirkenden Kraft des Pressarmes 1.4.3, beginnend mit der Winkelstellung 0° des Pressdeckels 1.4, bezogen auf die Wand 1.2, bis zur Winkelstellung ca. 40°-60° ansteigend ist, wobei nach Erreichen einer Winkelstellung von ca. 100° die wirkende Kraft immer noch größer ist als die bei Beginn der Schwenkung auf das Material 3 wirkende Kraft. Diese Wirkung ist in der
Fig. 3 in einem grafischen Vergleich zum vorherigen Stand der Technik dargestellt. - Demzufolge beträgt die auf die Bildung des Stranges des Materials 3 wirkende Kraft in jeder Stellung >0° des Pressdeckels 1.4 ein Vielfaches der bei 0° wirkenden Kraft.
- Bei vollständig geöffnetem Pressdeckel 1.4 gemäß
Fig. 2a befindet sich dieser infolge seiner Eigenmasse in einer selbst stabilisierenden Endlage. - Zur Erzielung eines geschlossenen Kraftflusses sind der mindestens eine hydraulische Zylinder 1.3.1 für den Seitenschieber 1.3 und der mindestens eine hydraulische Zylinder 1.4.1 für den Pressdeckel 1.4 räumlich in das Profil des Bettes 1 integriert. Dazu ist das Querschnittsprofil des Bettes (1)-förmig ausgebildet, und die hydraulischen Zylinder 1.3.1, 1.4.1 liegen in einer Ebene.
- Zweckmäßig sind der hydraulische Zylinder 1.3.1 für den Seitenschieber 1.3 in einem Lager 1.3.2.2 am/im Bett 1 abgestützt und der hydraulische Zylinder 1.4.1 für den Pressdeckel 1.4 in einem Lager 1.10 am/im Bett 1 angelenkt.
- Technologisch günstig wird der Fülltrichter 1.9 dem Bett 1 als bauliche Einheit übergeordnet, der dann in offener Stellung des Bettes 1 gemäß
Fig. 2a die gesamte Charge des zu verarbeitenden Materials 3 aufnehmen und in geschlossener Stellung des Bettes 1 gemäßFig. 2b vorgefülltes Material 3 als mindestens eine Teilcharge des zu verarbeitenden Materials 3 für die nachfolgende Stellung bereit halten kann. - Nach gewünschter Taktfolge des Seitenschiebers 1.3 und des Pressdeckels 1.4 ist im Bett 1 in vorgeschobener Position des Seitenschiebers 1.3 und eingeschwenkter Position des Pressdeckels 1.4 das Material 3 zu einem Strang mit annähernd rechteckigem und/oder quadratischem Querschnitt vorverdichtet und für den Vorschub zur weiteren Bearbeitung im Ständer 2 vorbereitet
- Bis hier gilt die Beschreibung einer erfindungsgemäßen Presse für die angestrebte universelle Verwendung, d. h. auch ausschließlich als Presse ohne Scherfunktion.
- Für die Verwendung als Schrottschere, d. h. Presse mit Scherfunktion, ist in dem Ständer 2 entsprechend den
Fig. 5a und5b ein vertikal beweglicher Schlitten 2.4 zur Aufnehme eines Messers 2.4.1 geführt ist, welches gegen ein feststehendes 2.5.1 Messer im Tisch 2.5 arbeitet, wobei, in Vorschubrichtung des strangartig im Bett 1 vorgepressten Materials 3 gesehen, besagte Messer 2.4.1, 2.5.1 nach dem weiteren Verdichten und/oder Niederhalten des Materials 3 durch den Stampfer 2.2 dieses trennen, und der Schlitten 2.4 an jedem Seitenteil 2.3 des Ständers 2 sowohl zwischen einer inneren, feststehenden Führung 2.3.1 als auch einer - äußeren, nachstellbaren Führung 2.3.2 geführt. - Um größere Schnittlängen der Schrottschere im sogenannten Teilhub des Schlittens 2.4 realisieren zu können, d.h. bei nicht vollständig hochgefahrenem Schlitten 2.4 steht die Dimensionierung des Stampfers 2.2 in seiner Tiefe (in Vorschubrichtung des Materials 3 gesehen) in einem optimierten Verhältnis zu üblichen Schnittlängen. Somit werden auch Stauchungen des strangartig vorgepressten Materials 3 vermieden.
- Der Stampfer 2.2 ist an einer Traverse 2.2.1 geführt, die den die Π-Rahmen-Form des Ständers 2 aufweitenden Kräften entgegen wirkt.
- Mindestens einer der hydraulischen Zylinder 2.2.2, 2.4.2 kann im Querhaupt 2.1 des Ständers 2 von oben in einem entsprechenden Durchbruch eingesetzt, sowie nach radialem Drehen arretiert und lösbar befestigt werden.
- Nach einer anderen Variante kann mindestens einer der hydraulischen Zylinder 1.3.1, 2.2.2, 2.42 in seiner jeweiligen Aufnahme, wie z.B. im Querhaupt 2.1 des Ständers 2 von unten, in einem entsprechenden Durchbruch eingesetzt und lösbar befestigt werden, wobei die Befestigungselemente kräftemäßig so ausgelegbar sind, dass diese lediglich die Kräfte des jeweiligen hydraulischen Zylinders 1.3.1, 2.2.2, 2.4.2 im zurückfahrenden Hub aufzunehmen haben.
- Die funktionell integrierten Mittel 4 zur Messung des Weges, der Geschwindigkeit, der Beschleunigung und/oder des Druckes können so ausgeführt werden, dass sie
- berührungslos,
- absolut in jeder Stellung,
- optisch,
- magnetisch und/oder
- mittels Schall
- Nach
Fig. 1a und insbesondereFig. 5a ist dem Ständer 2 eine als Rutsche 2.6 ausgebildete schiefe Ebene zur schwerkraftabhängigen Abführung des geschnittenen Materials 3 nachgeordnet, die in Abhängigkeit vom Hub des für den Schnitt des Materials 3 verantwortlichen hydraulischen Zylinders 2.4.2 in ihrer Neigung veränderbar ist. - Zweckmäßig ist es, wenn die Messer 2.4.1, 2.5.1 in ihrer jeweiligen Halterung mittels einer hydraulischen Messerspannvorrichtung 2.4.1.1, 2.5.2 entsprechend
Fig. 5a zur Vermeidung eines Spiels zwischen den Messern 2.4.1, 2.5.1 und ihrer Halterung befestigt werden. - Zur Ableitung optimierter Betriebsabläufe ist es möglich, aus den Eigenschaften des Materials 3 als Führungsgröße für die Presse Werte über Mittel wie Sensoren 2.7 zu erfassen (
Fig. 5a ). - Aus
Fig. 5 a ist auch ersichtlich, dass der Stampfer 2.2 gekoppelt mit dem oder entkoppelt vom Schlitten 2.4 betrieben werden kann. - Weiterhin ist gemäß
Fig. 5a am Schlitten 2.4 ein dem Messer 2.4.1 zuvor auf das Material 3 wirkender Biegestempel 2.4.3 angeordnet. - In
Fig. 1a ist dargestellt, dass zur Erzielung eines hohen Vormontagegrades und zwecks Transport zur Baustelle eine vormontierte erste Baugruppe 6.1 von Rohrleitungen 6 an einem Paar der Füße 1.8 am Bett 1 und eine vormontierte zweite Baugruppe 6.2 von Rohrleitungen 6 am Ständer 2 angebracht sind. - Für die Bedienungsführung der Presse ist die Verwendung eines Displays mit Anzeige des jeweiligen Betriebszustandes mindestens einer der Funktionen des Bettes 1 und/oder des Ständers 2 zu empfehlen. Dazu können vorgegebene Teilprogramme installiert und wahlweise kombiniert werden.
- Um den Verschleißzustand der Maschine auf der Grundlage der Druckverhältnisse feststellen zu können, sind weitere, nicht dargestellte Mittel an exponierten Stellen der hydraulischen Zylinder 1.3.1, 1.4.1, 1.5.1, 2.2.2, 2.4.2 angeordnet.
- Die erfindungsgemäße Presse kann schließlich zur Feststellung und/oder Überwachung des Betriebszustandes und/oder des Volumens des hydraulischen Mediums im gesamten hydraulischen System für den funktionssicheren bzw. störungsfreien Betrieb mit hier nicht dargestellten, sogenannten dynamischen Kontrollmitteln ausgerüstet werden, die über Referenzmessungen beim Start der Presse das hydraulische Medium für den folgenden Betrieb kontrollieren und entweder bewirken, dass der erforderliche Betriebszustand und/oder das erforderliche Volumen des hydraulischen Mediums im hydraulischen System, wie z.B. bei Leckagen, wieder hergestellt werden oder sicherstellen, dass die Presse bei Abweichungen vom Soll-Betriebszustand des hydraulischen Systems abschaltet
Claims (3)
- Presse zum Bearbeiten von Material (3) beliebiger Art, mit einem Bett (1) zum Auffüllen, strangartigen Verdichten und Zuführen des Materials (3) zur weiteren Bearbeitung wie Pressen und/oder Scheren, wobei das Bett (1) aus einem Boden (1.1), einer Wand (1.2), einer auf dem Boden (1.1) parallel zur Wand verschiebbaren Pressplatte (1.3) eines Seitenschiebers mit mindestens einem hydraulischen Zylinder (1.3.1), einem an der Wand (1.2) schwenkbeweglich gelagerten Pressdeckel (1.4) mit mindestens einem hydraulischen Zylinder (1.4.1) und einer auf dem Boden (1.1) quer zur Richtung der Pressplatte (1.3) verschiebbaren Vorschubplatte (1.5) eines Schiebers mit einem hydraulischen Zylinder (1.5.1) gebildet ist, wobei der Pressdeckel (1.4)a) einen um die Wand (1.2) und/oder den Boden (1.1) zumindest zu einem Teil herum führbaren Kraftarm (1.4.2) aufweist, der mit dem, dem Pressdeckel (1.4) zugeordneten hydraulischen Zylinder (1.4.1) verbunden ist,b) einen auf das Material (3) wirkenden Pressarm (1.4.3) aufweist,c) eine Schwenkachse (1.2.1) aufweist, die entlang einer oberen Kante der Wand (1.2) verläuft,
dadurch gekennzeichnet, dass die Pressed) mit seinem Kraftarm (1.4.2) und seinem hydraulischen Zylinder (1.4.1) sowie seinem Pressarm (1.4.3) so ausgebildet ist, dass die mit einer Schwenkbewegung eingeleitete und auf das Material (3) wirkende Kraft des Pressarms (1.4.3), beginnend mit einer Winkelstellung 0° des Pressdeckels (1.4) bezogen auf die Wand (1.2), bis zur Winkelstellung circa 40-60° ansteigend ist und nach Erreichen einer Winkelstellung von circa 100° diese Kraft immer noch größer ist als die bei Beginn der Schwenkbewegung auf das Material (3) wirkende Kraft, unde) der hydraulische Zylinder (1.4.1) des Pressdeckels (1.4) unterhalb des Bodens (1.1) angelenkt ist. - Presse nach Anspruch 1, dadurch gekennzeichnet, dass bei vollständig geöffnetem Pressdeckel (1.4) dieser sich in Folge seiner Eigenmasse in einer selbst stabilisierenden Endlage befindet.
- Presse nach Anspruch 1, dadurch gekennzeichnet, dass das Querschnittprofil des Bettes (1) U-förmig ist, der mindestens eine hydraulische Zylinder (1.3.1) für den Seitenschieber (1.3) und der mindestens eine hydraulische Zylinder (1.4.1) für den Pressdeckel (1.4) räumlich in das Profil des Bettes (1) integriert sind und die hydraulischen Zylinder (1.3.1, 1.4.1) in einer Ebene liegen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10212730A DE10212730A1 (de) | 2002-03-21 | 2002-03-21 | Presse zum Bearbeiten von Material beliebiger Art |
| EP03709625A EP1485245A1 (de) | 2002-03-21 | 2003-02-18 | Presse zum bearbeiten von material beliebiger art |
Related Parent Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03709625.2 Division | 2003-02-18 | ||
| EP03709625A Division EP1485245A1 (de) | 2002-03-21 | 2003-02-18 | Presse zum bearbeiten von material beliebiger art |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1820631A2 EP1820631A2 (de) | 2007-08-22 |
| EP1820631A3 EP1820631A3 (de) | 2009-03-25 |
| EP1820631B1 true EP1820631B1 (de) | 2010-05-26 |
Family
ID=28050754
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07008281A Expired - Lifetime EP1820631B1 (de) | 2002-03-21 | 2003-02-18 | Presse zum Bearbeiten von Material beliebiger Art |
| EP03709625A Withdrawn EP1485245A1 (de) | 2002-03-21 | 2003-02-18 | Presse zum bearbeiten von material beliebiger art |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03709625A Withdrawn EP1485245A1 (de) | 2002-03-21 | 2003-02-18 | Presse zum bearbeiten von material beliebiger art |
Country Status (24)
| Country | Link |
|---|---|
| US (1) | US20050223915A1 (de) |
| EP (2) | EP1820631B1 (de) |
| JP (1) | JP2005526622A (de) |
| KR (1) | KR20040111416A (de) |
| CN (1) | CN1321806C (de) |
| AT (1) | ATE468964T1 (de) |
| AU (1) | AU2003214004A1 (de) |
| BR (1) | BR0308595A (de) |
| CA (1) | CA2479689A1 (de) |
| DE (3) | DE10212730A1 (de) |
| DK (1) | DK1820631T3 (de) |
| EA (1) | EA006692B1 (de) |
| ES (1) | ES2344125T3 (de) |
| GE (1) | GEP20074187B (de) |
| HR (1) | HRPK20040978B3 (de) |
| IS (1) | IS7428A (de) |
| MX (1) | MXPA04009087A (de) |
| NO (1) | NO20044430L (de) |
| PL (1) | PL371579A1 (de) |
| PT (1) | PT1820631E (de) |
| UA (1) | UA77497C2 (de) |
| WO (1) | WO2003080323A1 (de) |
| YU (1) | YU82204A (de) |
| ZA (1) | ZA200408483B (de) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005018928A1 (de) * | 2005-04-22 | 2006-10-26 | Metso Lindemann Gmbh | Presse zum Bearbeiten von Material beliebiger Art mit schwenkbarem Pressflügel und Pressdeckel |
| CZ302111B6 (cs) * | 2006-03-09 | 2010-10-20 | ŽDAS, a. s. | Zavážecí zarízení nužek |
| DE102006052350B4 (de) * | 2006-11-07 | 2014-11-20 | Falko Kuhnke | Vorrichtung zur Steuerung von Hydraulikpressen durch quasi-kontinuierliche Messung des Druckes |
| US8201767B2 (en) * | 2010-03-08 | 2012-06-19 | Harris Waste Management Group, Inc. | Comminuting device with removable bearing |
| AT510053B1 (de) * | 2010-06-15 | 2013-04-15 | Atm Recyclingsystems Gmbh | Scherpaketierpresse |
| DE202011109860U1 (de) | 2011-05-27 | 2012-05-08 | Schubert Maschinen- Und Anlagenbau Gmbh | Werkzeugmaschine |
| ITRE20120093A1 (it) * | 2012-12-13 | 2014-06-14 | Cesare Bonfiglioli | Gruppo di frantumazione per rottami |
| CN105365253B (zh) * | 2015-12-02 | 2017-08-25 | 江苏旭田环保机械有限公司 | 一种新型的多用途液压打包机及使用方法 |
| BE1023797B1 (fr) * | 2016-01-22 | 2017-07-27 | Presses Et Cisailles Lefort, Société Anonyme | Méthode de travail pour le traitement de ferrailles sur un chantier de recyclage de ferrailles et presse-cisaille ou presse ou cisaille utilisée pour cette méthode |
| CN107458286A (zh) * | 2017-07-18 | 2017-12-12 | 合肥余塝电子商务有限公司 | 一种建筑材料废料收集处理装置 |
| US11203053B2 (en) | 2019-10-03 | 2021-12-21 | Shyam Newar | Peripheral combination hydraulic press to forge and method of manufacturing thereof |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2932247A (en) * | 1958-10-27 | 1960-04-12 | Harris Foundry & Machine Co | Charging box for a machine for operating on metal scrap |
| DE1652783A1 (de) * | 1968-01-27 | 1971-11-25 | Helmut Schoenauer | Schrottschere |
| DE1752353A1 (de) * | 1968-05-14 | 1971-07-01 | Demag Hydraulik Gmbh | Maschine zum Aufbereiten von Schrott,bestehend aus einer Schrottschere und einer seitlich daran angeschlossenen Paketierpresse mit einem Hubbegrenzungsmittel fuer den Schrottschieber |
| DE1752352A1 (de) * | 1968-05-14 | 1971-05-19 | Eugen Siempelkamp | Rahmenpresse |
| DE1808136A1 (de) * | 1968-11-09 | 1970-08-27 | Lindemann Gmbh Maschinenfabrik | Hydraulische Schrottschere |
| US3942432A (en) * | 1974-10-15 | 1976-03-09 | Cantine Jr Thomas G | Control system for a vehicle press |
| US4205604A (en) * | 1979-03-29 | 1980-06-03 | Mosley Machinery Company, Inc. | Scrap shear machine with adjustable throat |
| US4333394A (en) * | 1979-12-31 | 1982-06-08 | Brown Stanford M | Method for handling and baling metallic scrap material |
| DE3439002A1 (de) * | 1984-10-25 | 1986-04-30 | Lindemann Maschinenfabrik GmbH, 4000 Düsseldorf | Schrottschere |
| JPS61159318A (ja) * | 1984-12-27 | 1986-07-19 | Fuji Sharyo Kk | スクラツプシヤ−の空切り防止方法 |
| US4594942A (en) * | 1985-02-12 | 1986-06-17 | B.V. Machinefabriek Boa | Baling press with large supply hopper |
| DE3638621A1 (de) * | 1986-11-12 | 1988-05-26 | Lindemann Maschfab Gmbh | Positionsueberwachungsvorrichtung |
| DE4204841C1 (de) * | 1992-02-18 | 1993-09-09 | Thyssen Industrie Ag, 45128 Essen, De | |
| DE4420682A1 (de) * | 1994-06-14 | 1996-01-04 | Rexroth Mannesmann Gmbh | Hydrauliksteuerung für eine teilende Werkzeugmaschine |
| CN2207280Y (zh) * | 1994-09-28 | 1995-09-13 | 谢志平 | 活塞式人造木炭挤压机 |
| DE29522100U1 (de) * | 1995-10-13 | 1999-09-30 | Svedala Lindemann GmbH, 40231 Düsseldorf | Schleißplatten |
| DE19804789B4 (de) * | 1998-02-06 | 2004-04-08 | Metso Lindemann Gmbh | Verfahren zur Herstellung von Preßlingen mittels einer Scherpaketierpresse und Scherpaketierpresse zur Durchführung des Verfahrens |
-
2002
- 2002-03-21 DE DE10212730A patent/DE10212730A1/de not_active Withdrawn
-
2003
- 2003-02-18 PT PT07008281T patent/PT1820631E/pt unknown
- 2003-02-18 DE DE10391685T patent/DE10391685B4/de not_active Expired - Fee Related
- 2003-02-18 WO PCT/DE2003/000490 patent/WO2003080323A1/de not_active Ceased
- 2003-02-18 CN CNB038066416A patent/CN1321806C/zh not_active Expired - Fee Related
- 2003-02-18 YU YU82204A patent/YU82204A/sh unknown
- 2003-02-18 UA UA20040907423A patent/UA77497C2/uk unknown
- 2003-02-18 ES ES07008281T patent/ES2344125T3/es not_active Expired - Lifetime
- 2003-02-18 MX MXPA04009087A patent/MXPA04009087A/es unknown
- 2003-02-18 EA EA200401087A patent/EA006692B1/ru not_active IP Right Cessation
- 2003-02-18 AT AT07008281T patent/ATE468964T1/de active
- 2003-02-18 EP EP07008281A patent/EP1820631B1/de not_active Expired - Lifetime
- 2003-02-18 DK DK07008281.3T patent/DK1820631T3/da active
- 2003-02-18 CA CA002479689A patent/CA2479689A1/en not_active Abandoned
- 2003-02-18 US US10/508,627 patent/US20050223915A1/en not_active Abandoned
- 2003-02-18 KR KR10-2004-7014612A patent/KR20040111416A/ko not_active Ceased
- 2003-02-18 AU AU2003214004A patent/AU2003214004A1/en not_active Abandoned
- 2003-02-18 EP EP03709625A patent/EP1485245A1/de not_active Withdrawn
- 2003-02-18 HR HR20040978A patent/HRPK20040978B3/xx not_active IP Right Cessation
- 2003-02-18 BR BR0308595-3A patent/BR0308595A/pt not_active IP Right Cessation
- 2003-02-18 DE DE50312752T patent/DE50312752D1/de not_active Expired - Lifetime
- 2003-02-18 JP JP2003578129A patent/JP2005526622A/ja active Pending
- 2003-02-18 PL PL03371579A patent/PL371579A1/xx not_active Application Discontinuation
- 2003-02-18 GE GEAP8455A patent/GEP20074187B/en unknown
-
2004
- 2004-08-30 IS IS7428A patent/IS7428A/is unknown
- 2004-10-19 NO NO20044430A patent/NO20044430L/no not_active Application Discontinuation
- 2004-10-20 ZA ZA2004/08483A patent/ZA200408483B/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| GEP20074187B (en) | 2007-08-27 |
| WO2003080323A1 (de) | 2003-10-02 |
| EA200401087A1 (ru) | 2005-04-28 |
| MXPA04009087A (es) | 2005-07-13 |
| DE10212730A1 (de) | 2004-02-12 |
| IS7428A (is) | 2004-08-30 |
| DE10391685B4 (de) | 2006-04-20 |
| YU82204A (sh) | 2006-03-03 |
| EP1820631A3 (de) | 2009-03-25 |
| BR0308595A (pt) | 2005-02-09 |
| PL371579A1 (en) | 2005-06-27 |
| ZA200408483B (en) | 2005-07-27 |
| CA2479689A1 (en) | 2003-10-02 |
| ES2344125T3 (es) | 2010-08-18 |
| JP2005526622A (ja) | 2005-09-08 |
| EP1820631A2 (de) | 2007-08-22 |
| CN1321806C (zh) | 2007-06-20 |
| ATE468964T1 (de) | 2010-06-15 |
| KR20040111416A (ko) | 2004-12-31 |
| DE10391685D2 (de) | 2005-02-24 |
| DE50312752D1 (de) | 2010-07-08 |
| NO20044430L (no) | 2004-12-14 |
| AU2003214004A1 (en) | 2003-10-08 |
| EA006692B1 (ru) | 2006-02-24 |
| US20050223915A1 (en) | 2005-10-13 |
| DK1820631T3 (da) | 2010-08-09 |
| HRP20040978A2 (en) | 2004-12-31 |
| HRPK20040978B3 (en) | 2006-02-28 |
| PT1820631E (pt) | 2010-08-04 |
| CN1642722A (zh) | 2005-07-20 |
| EP1485245A1 (de) | 2004-12-15 |
| UA77497C2 (en) | 2006-12-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0418779B1 (de) | Verfahren zum Herstellen von Werkstücken durch Schneiden, insbesondere in einem Konterschneidwerkzeug | |
| DE202016102297U1 (de) | Presse | |
| EP1820631A2 (de) | Presse zum Bearbeiten von Material beliebiger Art | |
| EP1871593B1 (de) | Presse zum bearbeiten von material beliebiger art mit schwenkbarem pressflügel und pressdeckel | |
| EP2292418B1 (de) | Ballenpresse | |
| DE102018133264B4 (de) | Paketierpresse und Verfahren zum Paketieren von verformbarem Material | |
| DE2033106A1 (de) | Stauch oder Schmiedepresse | |
| DE2355937A1 (de) | Scheren-einrichtung fuer eine kontinuierliche stranggiessanlage mit mehreren straengen | |
| DE2734642A1 (de) | Verfahren und einrichtung zum absatzweisen indirekten strangpressen langer straenge, insbesondere gusstraenge, zu profilen o.dgl. | |
| DE19954210B4 (de) | Rundknetmaschine | |
| AT510053B1 (de) | Scherpaketierpresse | |
| DE3318312C2 (de) | ||
| EP0363621B1 (de) | Presse zum Verdichten von länglicher radioaktiven Strukturteilen und Verfahren zu ihrem Betrieb | |
| DE102019121951B4 (de) | Paketierpresse und verfahren zum paketieren von verformbarem material | |
| DE19754937A1 (de) | Verfahren und Vorrichtung zur Übergabe eines breiten Profilsortimentes von noch walzwarmem, zu einzelnen Walzstäben geschnittenem Walzgut auf ein Rechenkühlbett | |
| EP1323518B1 (de) | Hydraulische Pressvorrichtung | |
| AT217832B (de) | Schrottschere | |
| DE2409491C3 (de) | Müllpresse für sperriges Gut, Haushaltsmüll u.dgl | |
| DE10138664A1 (de) | Presse und Verfahren zum Betreiben der Presse | |
| EP0728573A1 (de) | Presse, insbesondere zum Massivumformen | |
| DE1684037C3 (de) | Beschickungswagen für zur Herstellung keramischer und feuerfester Gegenstände dienende Pressen mit korn- oder pulverförmigen Materialien | |
| DE1652864C (de) | Liegende Mehrstufenpresse | |
| DE104995C (de) | ||
| WO1981001023A1 (fr) | Procede d'ouverture du revetement routier et dispositif pour la mise en oeuvre de ce procede | |
| EP0675771B1 (de) | Arbeitsverfahren zum laden eines pressblockes in eine metallstrangpresse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 1485245 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: LT LV MK RO |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BUCH, REYK Inventor name: VAN DER BEEK, AUGUST Inventor name: KLOTHER, ANDREAS Inventor name: SCHAAF, MICHAEL Inventor name: PECHTEL, HARALD |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: LT LV MK RO |
|
| 17P | Request for examination filed |
Effective date: 20090317 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 1485245 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: HANS RUDOLF GACHNANG PATENTANWALT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50312752 Country of ref document: DE Date of ref document: 20100708 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20100728 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2344125 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20100401664 Country of ref document: GR |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 7505 Country of ref document: SK |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100526 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100526 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100526 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20110301 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50312752 Country of ref document: DE Effective date: 20110228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100826 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100526 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: GACHNANG AG PATENTANWAELTE, CH |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20140221 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20140221 Year of fee payment: 12 Ref country code: SK Payment date: 20140210 Year of fee payment: 12 Ref country code: FI Payment date: 20140219 Year of fee payment: 12 Ref country code: CZ Payment date: 20140210 Year of fee payment: 12 Ref country code: DE Payment date: 20140305 Year of fee payment: 12 Ref country code: CH Payment date: 20140220 Year of fee payment: 12 Ref country code: NL Payment date: 20140220 Year of fee payment: 12 Ref country code: SE Payment date: 20140220 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20140218 Year of fee payment: 12 Ref country code: BE Payment date: 20140219 Year of fee payment: 12 Ref country code: AT Payment date: 20140219 Year of fee payment: 12 Ref country code: ES Payment date: 20140220 Year of fee payment: 12 Ref country code: IT Payment date: 20140225 Year of fee payment: 12 Ref country code: TR Payment date: 20140210 Year of fee payment: 12 Ref country code: GR Payment date: 20140218 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20140220 Year of fee payment: 12 Ref country code: PT Payment date: 20140210 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50312752 Country of ref document: DE Representative=s name: HOFFMANN - EITLE PATENT- UND RECHTSANWAELTE PA, DE Ref country code: DE Ref legal event code: R082 Ref document number: 50312752 Country of ref document: DE Representative=s name: HOFFMANN - EITLE, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150228 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20150818 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50312752 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20150901 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP Effective date: 20150228 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150901 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 468964 Country of ref document: AT Kind code of ref document: T Effective date: 20150218 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150818 Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150228 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150228 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 7505 Country of ref document: SK Effective date: 20150218 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: ML Ref document number: 20100401664 Country of ref document: GR Effective date: 20150902 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20151030 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150219 Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150902 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150228 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150302 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20160428 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150218 |