EP0933473B1 - Doppelsieb-Former - Google Patents
Doppelsieb-Former Download PDFInfo
- Publication number
- EP0933473B1 EP0933473B1 EP98121729A EP98121729A EP0933473B1 EP 0933473 B1 EP0933473 B1 EP 0933473B1 EP 98121729 A EP98121729 A EP 98121729A EP 98121729 A EP98121729 A EP 98121729A EP 0933473 B1 EP0933473 B1 EP 0933473B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wire
- fourdrinier
- twin
- web
- roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
- D21F9/003—Complete machines for making continuous webs of paper of the twin-wire type
Definitions
- the invention relates to a twin-wire former in the overall sense of Claim 1 specified type.
- twin-wire former are from the publications DE 195 30 983 A1 and US 4 925 531 known.
- twin wire former known from DE 195 30 983 A1 the fibrous web formed following the further drainage elements either together with the bottom wire or together guided with the top wire around a deflection roller.
- twin wire former known with two sieve belts, which together form a twin-wire zone.
- the two sieve belts form a wedge-shaped together Inlet gap that receives the pulp suspension directly from a headbox Es is a so-called gap former.
- the two screens run over a rotating forming roller. Behind in the direction of the wire This forming roller essentially brings the two wire belts within the twin wire zone only in contact with forming strips and / or forming shoes.
- the two screens run within the twin-wire zone essentially in the horizontal direction or rising obliquely. Therefore, the drainage devices located in the loop of the top wire need to drain the water relatively high negative pressure.
- the two sieve belts run essentially vertically from below above, at the inlet nip, first via a forming roller, which is usually called Suction roll is formed. In the drainage boxes located above the forming roller At least some deflecting surfaces are required to drain the water u.U. again a vacuum connection.
- Twin wire formers of the type according to publication D3 have proven themselves in practice, especially in the variant with a forming roller arranged directly at the inlet nip. Due to the presence of this forming roller, the two screens become immediate behind the inlet gap on the circumference of the forming roller over a relatively sharply curved Led away; because the jacket of the forming roller has a relatively small radius of curvature, compared to the large radius of curvature arranged at the inlet gap Forming shoe. If now the suspension jet coming from the headbox enters the wedge-shaped inlet gap, a relatively large proportion of the suspension water flows almost straight through the top sieve. This will loosen the Water jet quickly and evenly from the top wire across the machine width. This condition contributes significantly to a rapid and in particular even formation of the web. In other words, you get a high quality of the finished fibrous web despite one Rapid formation of webs with a compact, inexpensive construction of the former.
- Another advantage of a forming roll located at the beginning of the twin wire zone is in the following: As is well known, not only the lower sieve but also the upper sieve is in Longitudinal direction and is stretched with this longitudinal tension when running over the forming roller diverted. This prevents the risk of so-called sieve tubes form, which extend in the running direction. In other words, the top sieve becomes special also kept taut in the transverse direction in the critical initial area of web formation, which in turn contributes to the uniform formation of the path. In particular, a so-called Longitudinal streak in the paper web avoided.
- a disadvantage of the twin-wire former known from publication D3 is that a relatively large amount of energy is used in the operation to provide negative pressure. Moreover it is sometimes difficult to start the former when it becomes a so-called Water is coming.
- the present invention is based on the object known twin-wire former to further develop that the drainage elements the twin-wire zone can be operated with lower negative pressures than previously can and that at the same time with as little effort as possible a stable operating state can be manufactured and maintained in continuous operation.
- the height of the Vacuum (if this is necessary at all) less than before, thanks to the water drainage (as already mentioned) with the support of gravity. This condition also facilitates the start-up of the former and the establishment of a stable operating state (without risk of water jams).
- the high arrangement of the headbox reduces the risk of backflow (especially important for low speeds).
- the headbox also lies there in a clean area with good accessibility and good environmental conditions for control elements, e.g. for the valves for sectioned dilution water addition to set the desired basis weight cross-section of the finished Paper web.
- control elements e.g. for the valves for sectioned dilution water addition to set the desired basis weight cross-section of the finished Paper web.
- the forming roller is in a more favorable position than before, so that it can be easily installed or removed with the crane.
- the new design is ideal for converting four-wire sections because the The height of the existing fourdrinier wire is not relevant. With the previous design, the Headbox is often difficult to accommodate.
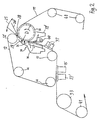
- FIG. 1 shows schematically one Twin wire former in side view
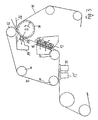
- FIG. 2 shows one according to the invention
- Twin-wire former with deflector shows while the remaining figures are just the serve further explanation of the invention.
- the twin-wire former shown in FIG. 1 comprises two wire belts, namely an upper wire 11 and a top wire 12. Starting from a forming roller 30, these form a Twin. Before the top wire 12 on the circumference of the forming roller 30 with the bottom wire 11 comes into contact, it runs over a breast roller 32. Between the two rollers 30 and 32, the two sieve belts 11 and 12 form a wedge-shaped inlet gap with one another 28, which receives a fiber suspension directly from a headbox 26.
- the headbox 26 is only indicated schematically. It is preferably a Headbox, which in a known manner with a sectionally controllable dilution water addition is equipped for the purpose of setting a desired basis weight cross section the finished paper web.
- the twin-wire former designated with a total of 20, has within the loop of the Upper screen 12 in the area of the forming roller 30 a water collecting device 39 a large part of the suspension water reaches the beginning of the Double sieve zone penetrates the upper sieve 12. This occurs essentially in the descending upper range Quadrants of the forming roller 30. Approximately at the level of the forming roller axis of rotation the two sieves 11 and 12 run with the fibrous web formed between them down from the forming roller. You then run over one in the Loop of the upper wire 12 arranged, convexly curved forming shoe 36, the with a plurality of strips 34 abuts the top wire 12. Penetrates between the strips 34 more suspension water in the collecting basin 39.
- the jacket of the forming roller 30 has recesses for temporary use in a known manner Storing water, e.g. in the form of a honeycomb cover and one attached to it Siebstrumpfes.
- the forming roller 30 can be used as a suction roller be trained. This applies to all exemplary embodiments.
- a suction device is shown however only in Figures 1 and 6, paragraph 29. Also those in the loop of the Upper sieve 12 arranged water collecting device 39 and the forming shoe 36 can be connected to a vacuum source 29 'if required.
- the twin-wire zone 11 and 12 all of the exemplary embodiments have in common that the two screens in the twin-wire zone 11 and 12, starting directly from the forming roller 30, run steeply downwards.
- the twin-wire zone forms an angle with an imaginary vertical plane a, which is between 10 and 50 degrees, the upper sieve 12 in this section is always located above the lower wire 11.
- the angle a is preferably smaller than 45 degrees.
- you can still further drainage elements may be provided, e.g. B. touching the bottom wire 11 Suction boxes 37.
- a deflection roller 42 is provided, which the two sieve belts 11, 12 are deflected in a substantially horizontal running direction.
- a separating suction device 15 is provided in the loop of the lower wire 11, on which the Upper sieve 12 stands out from the lower sieve and from the paper web located thereon.
- the Upper screen 12 runs from here via guide rollers 46 back to breast roller 32.
- Lower screen 11 runs after the separating suction device 15 - if necessary via at least one further suction box 37 '- to a screen suction roller 33, then via guide rollers 41 back to the forming roller 30.
- the paper web formed is known Removed from the lower wire 11 by means of a felt 9 and a take-off roller 8.
- the outflow direction of the headbox 26 is almost horizontal or - as shown - rising slightly upwards.
- the latter arrangement has the advantage that the headbox is at a temporary standstill of the paper machine does not run empty, so that it does not cool down during standstill deformed.
- the top wire 12 wraps around the entire upper descending quadrant the forming roller 30. Deviating from this is a smaller wrap zone in FIGS. 2 and 3 the upper wire 12 is provided on the forming roller 30. Is accordingly the outflow direction of the headbox 26 'directed obliquely from top to bottom. If you want to change the position of the inlet gap 28 from time to time, the headbox 26 'and the breast roller 32' are pivoted about the axis of rotation of the forming roller 30, as indicated in Figure 2 with a double arrow 25; see publication D4.
- the forming roller 30 at least one resiliently pressable to the top wire 12 forming bar 27 can be provided, as is known from the publication mentioned D3.
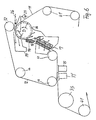
- a special feature of the embodiment of FIG. 3 is that in the steep downward section of the twin-wire zone constant pressure drainage elements 16, 17 are provided; these are preferably perforated plates or plate segments.
- a constant pressure drainage element 16 is part of a stationary (and possibly suctioned drainage box) and is, for example, on the top sieve 12.
- the Opposite constant pressure drainage element 17 rests with the help of pneumatic hoses 14 on another stationary box; it is hereby by means of a selectable Resilient force adjustable to the lower sieve 11.
- Equal pressure dewatering elements this type is the subject of the patent application mentioned at the beginning under D5; Such elements can also be arranged in the approximately horizontal part of the twin-wire zone his. 6 is between the forming roller 30 and the elements 16/17 a (preferably perforated) convexly curved guide plate 14 on the top wire 14 designed to avoid that the sieves temporarily in a straight wire run separate from each other.
- a special feature of the twin wire former according to FIG. 4 is that inside the twin wire zone, the two wire belts 11, 12 except the forming roller 30 only with stationary Drainage elements come into contact, namely with the formation shoe 36, if necessary with the formation bars 38 and a suction box 37.
- a stationary separating suction device 25 follows. From here the top wire 12 is passed over the guide roller 42 ' returned to the top. After the separating suction device 25, the lower wire 11 continues to run steeply down, preferably via further suction boxes 37 ', after which the paper web by means of Felt 9 and take-off roller 8 is removed from the lower wire 11.
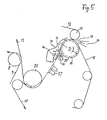
- FIG. 5 Another twin wire former is shown in FIG. 5.
- a wire suction roll 35 is provided, via which both screens 11 and 12 with the one in between Run paper web.
- the sieve suction roller 35 has a separating suction zone on which the Bottom wire 11 is separated from the paper web and the top wire 12.
- the paper web by means of felt 9 and take-off roller 8) removed from the top wire 12.
- the forming roller 30 has a relatively large diameter D. This can be, for example, between 1.5 and 2.5 m.
- D the diameter of the inlet gap 28
- sealing elements according to the entry below D6 patent application may be provided.
- Fig. 6 The essential peculiarity of Fig. 6 is that the entire web formation without Last takes place, i.e. without introducing pressure pulsations into the fiber suspension.
- the forming roller 30 preferably as a suction roller
- the guide plate 14 and those based on of the elements 16 and 17 described in FIG. 3. This leaves a higher proportion of the Fine and fillers in the paper web formed.
- twin-wire former according to the invention is used to form a layer a multilayer paper or cardboard web.
Landscapes
- Paper (AREA)
- Organic Insulating Materials (AREA)
- Macromolecular Compounds Obtained By Forming Nitrogen-Containing Linkages In General (AREA)
Description
Claims (8)
- Doppelsieb-Former zur Herstellung einer Faserstoffbahn, insbesondere Papierbahn, aus einer Faserstoffsuspension, mit den folgenden Merkmalen:a) zwei Siebbänder (Untersieb 11 und Obersieb 12) bilden miteinander eine Doppelsiebzone;b) in einem ersten Abschnitt der Doppelsiebzone, in dem die beiden Siebbänder (11, 12) über ein Entwässerungselement in Form einer rotierenden Formierwalze (30) laufen, bilden die beiden Siebbänder unmittelbar an der Formierwalze miteinander einen keilförmigen Einlaufspalt (28), der unmittelbar von einem Stoffauflauf (26) die Faserstoffsuspension aufnimmt ("Gap-Former");c) in einem zweiten Abschnitt der Doppelsiebzone laufen die beiden Siebbänder (11, 12) mit der dazwischen sich bildenden Faserstoffbahn über weitere Entwässerungselemente (36, 37 oder 16, 17);d) am Ende der Doppelsiebzone laufen die Siebbänder über eine Trenneinrichtung (15, 25, 35), die eines der Siebbänder von der gebildeten Faserstoffbahn und dem anderen Siebband trennt;e) die Doppelsiebzone verläuft, wie an sich bekannt, unmittelbar ausgehend von der Formierwalze (30) steil nach unten,
dadurch gekennzeichnet,f) dass im Anschluss an die zusätzlich zur Formierwalze (30) vorgesehenen weiteren Entwässerungselemente (36, 37 oder 16, 17) eine Umlenkeinrichtung (42) die beiden Siebbänder (11, 12) aus dem steil nach unten führenden Laufweg in einen im wesentlichen horizontalen oder leicht ansteigenden Abschnitt umlenkt, undg) dass in dem steil nach unten verlaufenden Abschnitt der Doppelsiebzone ein am Obersieb (12) anliegender konvex gekrümmter Formierschuh (36) vorgesehen und im Bereich des Formierschuhes (36) dem Untersieb (11) wenigstens ein Deflektor (40) zugeordnet ist. - Doppelsieb-Former nach Anspruch 1,
dadurch gekennzeichnet , dass der steil nach unten verlaufende zweite Abschnitt der Doppelsiebzone mit einer gedachten Vertikalebene einen Winkel (a) einschließt, der zwischen 10 und 50° beträgt, vorzugsweise ist der Winkel (a) kleiner als 45°. - Doppelsieb-Former nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass die Größe des Umschlingungswinkels des Obersiebes (12) an der Formierwalze (30) in an sich bekannter Weise veränderbar ist durch Verschwenken des Stoffauflaufs (26') und der das Obersieb (12) zur Formierwalze führenden Brustwalze (32') um die Drehachse der Formierwalze. - Doppelsieb-Former nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass am Umfang der Formierwalze (30) wenigstens eine nachgiebig an das Obersieb (12) andrückbare Formierleiste (27) vorgesehen ist. - Doppelsieb-Former nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass in dem steil nach unten verlaufenden Abschnitt der Doppelsiebzone so genannte Gleichdruck-Entwässerungselemente (16, 17) vorgesehen sind, wobei ein stationäres Gleichdruck-Entwässerungselement (16) an dem einen Siebband (12) anliegt und wenigstens ein gegenüberliegendes Gleichdruck-Entwässerungselement (17) mittels einer wählbaren Kraft nachgiebig an das andere Siebband (11) anstellbar ist. - Doppelsieb-Former nach Anspruch 5,
dadurch gekennzeichnet, dass die Gleichdruck-Entwässerungselemente (16, 17) als Platten oder als Plattensegmente ausgebildet sind. - Doppelsieb-Former nach Anspruch 5 oder 6,
dadurch gekennzeichnet, dass die Gleichdruck-Entwässerungselemente (16, 17) fluiddurchlässig, vorzugsweise perforiert sind. - Doppelsieb-Former nach Anspruch 5,
dadurch gekennzeichnet, dass die Siebbänder (11, 12) unmittelbar nach der Formierwalze (30) über eine am Obersieb (12) anliegende (vorzugsweise perforierte) konvex gekrümmte Führungsplatte (14) laufen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19803591A DE19803591A1 (de) | 1998-01-30 | 1998-01-30 | Doppelsieb-Former |
| DE19803591 | 1998-01-30 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0933473A2 EP0933473A2 (de) | 1999-08-04 |
| EP0933473A3 EP0933473A3 (de) | 2000-12-06 |
| EP0933473B1 true EP0933473B1 (de) | 2004-06-16 |
Family
ID=7856129
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98121729A Expired - Lifetime EP0933473B1 (de) | 1998-01-30 | 1998-11-14 | Doppelsieb-Former |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US6267846B1 (de) |
| EP (1) | EP0933473B1 (de) |
| JP (1) | JP4301619B2 (de) |
| AT (1) | ATE269439T1 (de) |
| CA (1) | CA2260511C (de) |
| DE (2) | DE19803591A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009147198A1 (de) * | 2008-06-06 | 2009-12-10 | Voith Patent Gmbh | Verfahren zur herstellung von testliner und/oder wellenstoff |
| DE102008002280A1 (de) | 2008-06-06 | 2009-12-10 | Voith Patent Gmbh | Verfahren zur Herstellung von Testliner und/oder Wellenstoff |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19733316A1 (de) * | 1997-08-01 | 1999-02-04 | Voith Sulzer Papiermasch Gmbh | Verfahren und Vorrichtung zum Bilden einer Faserstoffbahn |
| DE19903943A1 (de) * | 1999-01-28 | 2000-08-03 | Voith Sulzer Papiertech Patent | Verfahren und Vorrichtung zum Bilden einer Faserstoffbahn |
| US6932886B2 (en) * | 2000-03-30 | 2005-08-23 | Voith Paper Patent Gmbh | Multi-ply fibrous plasterboard web |
| DE10020666A1 (de) * | 2000-04-27 | 2001-10-31 | Voith Paper Patent Gmbh | Doppelsiebformer |
| DE10021320A1 (de) * | 2000-05-02 | 2001-11-08 | Voith Paper Patent Gmbh | Doppelsiebformer |
| DE10122047A1 (de) * | 2001-05-07 | 2002-11-14 | Voith Paper Patent Gmbh | Blattbildungsvorrichtung und -verfahren |
| DE10161056A1 (de) * | 2001-12-12 | 2003-06-26 | Voith Paper Patent Gmbh | Siebpartie |
| DE10242564A1 (de) * | 2002-09-13 | 2004-03-25 | Voith Paper Patent Gmbh | Verfahren und Doppelsiebformer einer Maschine zur Herstellung einer Faserstoffbahn |
| DE10303464A1 (de) * | 2003-01-29 | 2004-09-30 | Voith Paper Patent Gmbh | Verfahren und Doppelsiebformer einer Maschine zur Herstellung einer Faserstoffbahn |
| ATE386155T1 (de) * | 2002-09-13 | 2008-03-15 | Voith Patent Gmbh | Doppelsiebformer zur herstellung einer faserstoffbahn |
| AT412098B (de) * | 2002-11-11 | 2004-09-27 | Andritz Ag Maschf | Vorrichtung zur trennung einer papierbahn von einem sieb |
| DE10255471A1 (de) * | 2002-11-28 | 2004-07-22 | Voith Paper Patent Gmbh | Doppelsiebformer einer Maschine zur Herstellung einer Faserstoffbahn und dazugehöriges Verfahren |
| DE10327477A1 (de) * | 2003-06-18 | 2005-01-05 | Voith Paper Patent Gmbh | Doppelsiebformer einer Maschine zur Herstellung einer Faserstoffbahn aus mindestens einer Faserstoffsuspension |
| DE102004032858A1 (de) * | 2004-07-07 | 2006-02-16 | Voith Paper Patent Gmbh | Doppelsiebformer in einer Maschine zur Herstellung einer Faserstoffbahn und Verfahren zum Herstellen einer Faserstoffbahn |
| DE202004021817U1 (de) | 2004-10-21 | 2011-06-09 | Voith Patent GmbH, 89522 | Blattbildungssystem |
| DE102008040688A1 (de) * | 2008-07-24 | 2010-01-28 | Voith Patent Gmbh | Verfahren zur Optimierung der Energiebilanz in Formiereinheiten in Maschinen zur Herstellung von Faserstoffbahnen und Formiereinheit |
| DE102009000696A1 (de) | 2009-02-06 | 2010-08-12 | Voith Patent Gmbh | Verfahren zur Herstellung einer mehrlagigen Faserstoffbahn und Blattbildungsvorrichtung zur Durchführung des Verfahrens |
| DE102009000803A1 (de) | 2009-02-12 | 2010-08-19 | Voith Patent Gmbh | Doppelsiebformer |
| FI125148B (fi) * | 2011-06-07 | 2015-06-15 | Valmet Technologies Inc | Päänvientisovitelma ja päänvientinauhan katkaisulaite kuiturainakonetta varten |
| DE102011081312A1 (de) | 2011-08-22 | 2013-02-28 | Voith Patent Gmbh | Doppelsiebformer für eine Maschine zur Herstellung einer Faserstoffbahn aus wenigstens einer Faserstoffsuspension |
| RU2656428C1 (ru) * | 2014-06-12 | 2018-06-05 | Диопасс Спрл | Устройство для перфорирования пленки |
| SE539795C2 (en) * | 2014-07-01 | 2017-12-05 | Valmet Oy | Adjustable device for recovering energy from stock momentum |
| DE102024110101A1 (de) * | 2024-04-11 | 2025-10-16 | Voith Patent Gmbh | Doppelsiebformer |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2881676A (en) * | 1955-05-18 | 1959-04-14 | St Annes Board Mill Co Ltd | Paper or board machine and method |
| GB1262091A (en) * | 1968-01-24 | 1972-02-02 | Beloit Corp | Improvements in and relating to board- or paper-making machines |
| US3619362A (en) * | 1969-02-03 | 1971-11-09 | Beloit Corp | Papermaking headbox stock nozzle with liquid jacket means for elimination of stock exposure to air |
| BE757784R (fr) * | 1969-10-22 | 1971-04-01 | Beloit Corp | Dispositif ameliore de formage |
| CA929772A (en) * | 1970-01-26 | 1973-07-10 | Enso-Gutzeit Osakeyhtio | Method and apparatus for the manufacturing of paper, cardboard and the like fibrous material web |
| US3726758A (en) | 1971-07-08 | 1973-04-10 | J Parker | Twin-wire web forming system with dewatering by centrifugal forces |
| US3839143A (en) * | 1972-06-08 | 1974-10-01 | Beloit Corp | Multi-ply two wire former wherein multiple headboxes are used and inflatable air bellows provide adjustments therebetween |
| FI760291A7 (de) * | 1976-02-06 | 1977-08-07 | Tampella Oy Ab | |
| US4167441A (en) * | 1978-05-03 | 1979-09-11 | Sandy Hill Corporation | Papermaking machine |
| DE8205443U1 (de) * | 1982-02-27 | 1982-07-22 | J.M. Voith Gmbh, 7920 Heidenheim | Vorrichtung zum kontinuierlichen entwaessern einer faserstoffbahn |
| DE3222428C2 (de) * | 1982-06-15 | 1985-04-04 | Sulzer-Escher Wyss GmbH, 7980 Ravensburg | Doppelsieb-Papiermaschine |
| FI84734C (fi) * | 1988-05-23 | 1992-01-10 | Valmet Paper Machinery Inc | Dubbelviraformare foer pappersmaskin. |
| FI98540C (fi) * | 1989-05-08 | 1997-07-10 | Valmet Corp | Laite paperi- tai kartonkirainan muodostamiseksi kuitumateriaalista |
| DE3927597A1 (de) | 1989-08-22 | 1991-02-28 | Voith Gmbh J M | Doppelsieb-former |
| US5389206A (en) * | 1989-08-22 | 1995-02-14 | J. M. Voith Gmbh | Twin wire former |
| FI83977C (fi) * | 1989-11-06 | 1991-09-25 | Valmet Paper Machinery Inc | Gapformare i pappersmaskin. |
| DE4102065C2 (de) * | 1991-01-24 | 1996-02-01 | Voith Sulzer Papiermasch Gmbh | Doppelsiebformer |
| DE4301103C1 (de) * | 1993-01-18 | 1994-08-18 | Voith Gmbh J M | Siebpartie einer Papiermaschine |
| DE4328997C2 (de) | 1993-08-28 | 1998-07-02 | Voith Gmbh J M | Naßpartie eines Doppelsieb-GAP-Formers |
| DE4420801C2 (de) | 1994-06-16 | 1997-01-30 | Voith Gmbh J M | Verfahren zum Betreiben einer Doppelsiebzone einer Papiermaschine zur Herstellung von Faserstoffbahnen sowie Siebzone hierzu |
| DE19530983B4 (de) * | 1995-08-23 | 2006-04-27 | Voith Paper Patent Gmbh | Vorrichtung zum Herstellen eines mehrlagigen Papiers oder Kartons |
| DE19733316A1 (de) * | 1997-08-01 | 1999-02-04 | Voith Sulzer Papiermasch Gmbh | Verfahren und Vorrichtung zum Bilden einer Faserstoffbahn |
| DE19803451A1 (de) | 1998-01-30 | 1999-08-05 | Voith Sulzer Papiertech Patent | Naßpartie und Verfahren zum Herstellen einer Faserstoffbahn |
-
1998
- 1998-01-30 DE DE19803591A patent/DE19803591A1/de not_active Withdrawn
- 1998-11-14 DE DE59811574T patent/DE59811574D1/de not_active Expired - Lifetime
- 1998-11-14 EP EP98121729A patent/EP0933473B1/de not_active Expired - Lifetime
- 1998-11-14 AT AT98121729T patent/ATE269439T1/de active
-
1999
- 1999-01-27 JP JP01868399A patent/JP4301619B2/ja not_active Expired - Fee Related
- 1999-01-27 US US09/237,842 patent/US6267846B1/en not_active Expired - Fee Related
- 1999-01-28 CA CA002260511A patent/CA2260511C/en not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009147198A1 (de) * | 2008-06-06 | 2009-12-10 | Voith Patent Gmbh | Verfahren zur herstellung von testliner und/oder wellenstoff |
| DE102008002278A1 (de) | 2008-06-06 | 2009-12-10 | Voith Patent Gmbh | Verfahren zur Herstellung von Testliner und/oder Wellenstoff |
| DE102008002280A1 (de) | 2008-06-06 | 2009-12-10 | Voith Patent Gmbh | Verfahren zur Herstellung von Testliner und/oder Wellenstoff |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4301619B2 (ja) | 2009-07-22 |
| JPH11269793A (ja) | 1999-10-05 |
| DE19803591A1 (de) | 1999-08-05 |
| ATE269439T1 (de) | 2004-07-15 |
| EP0933473A3 (de) | 2000-12-06 |
| US6267846B1 (en) | 2001-07-31 |
| EP0933473A2 (de) | 1999-08-04 |
| DE59811574D1 (de) | 2004-07-22 |
| CA2260511A1 (en) | 1999-07-30 |
| CA2260511C (en) | 2008-01-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0933473A2 (de) | Doppelsieb-Former | |
| EP0489094B2 (de) | Doppelsieb-former | |
| DE4420801C2 (de) | Verfahren zum Betreiben einer Doppelsiebzone einer Papiermaschine zur Herstellung von Faserstoffbahnen sowie Siebzone hierzu | |
| DE69020106T2 (de) | Doppelsiebformer in einer Papiermaschine. | |
| DE69505759T2 (de) | Doppelsiebformer, insbesondere für Hochgeschwindigkeitspapiermaschinen | |
| EP0665914B1 (de) | Doppelsieb-blattbildner | |
| EP3987113B1 (de) | Maschine zur herstellung einer faserstoffbahn | |
| AT16049U1 (de) | Siebpartie, insbesondere eine umgebaute siebpartie | |
| DE3204465A1 (de) | Siebpartie fuer eine papiermaschine | |
| DE1147470B (de) | Vorrichtung zum Herstellen von Bahnen aus Papier, Pappe od. dgl. | |
| EP0894894A2 (de) | Verfahren und Vorrichtung zum Bilden einer Faserstoffbahn | |
| EP1936026B1 (de) | Nassteil für eine Maschine zur Herstellung von Faserstoffbahnen, insbesondere Papiermaschine zur Herstellung holzfreier Papiere | |
| EP0967323B1 (de) | Doppelsiebformer | |
| DE10021320A1 (de) | Doppelsiebformer | |
| EP1077283A2 (de) | Pressenpartie | |
| DE69415338T2 (de) | Formiervorrichtung zur formung einer faserstoffbahn | |
| DE69523257T2 (de) | Doppelsiebformer in einer papiermaschine | |
| DE102024110101A1 (de) | Doppelsiebformer | |
| DE9201722U1 (de) | Doppelsiebpartie für eine Papiermaschine | |
| EP1659211B1 (de) | Blattbildungssystem einer Maschine zur Herstellung einer Faserstoffbahn | |
| EP4328376A1 (de) | Schrägsiebformer | |
| DE1511189C (de) | Entwässerungsvorrichtung für eine Langsieb-Papiermaschine | |
| DE19728439A1 (de) | Siebpartie und Verfahren zum Herstellen einer Papier- oder Kartonbahn | |
| WO2013026597A1 (de) | Doppelsiebformer für eine maschine zur herstellung einer faserstoffbahn aus wenigstens einer faserstoffsuspension | |
| WO1995019467A1 (de) | Verfahren und doppelsieb-former zum bilden einer faserstoffbahn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT DE FI IT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Free format text: 7D 21F 9/00 A |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOITH PAPER PATENT GMBH |
|
| 17P | Request for examination filed |
Effective date: 20010606 |
|
| AKX | Designation fees paid |
Free format text: AT DE FI IT SE |
|
| 17Q | First examination report despatched |
Effective date: 20030224 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FI IT SE |
|
| REF | Corresponds to: |
Ref document number: 59811574 Country of ref document: DE Date of ref document: 20040722 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050317 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20101122 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20111128 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121114 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20141112 Year of fee payment: 17 Ref country code: DE Payment date: 20141119 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20141120 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59811574 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 269439 Country of ref document: AT Kind code of ref document: T Effective date: 20151114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151114 |