EP0370956B1 - Verfahren und Vorrichtung zum Biegen von Blechstücken - Google Patents
Verfahren und Vorrichtung zum Biegen von Blechstücken Download PDFInfo
- Publication number
- EP0370956B1 EP0370956B1 EP89810882A EP89810882A EP0370956B1 EP 0370956 B1 EP0370956 B1 EP 0370956B1 EP 89810882 A EP89810882 A EP 89810882A EP 89810882 A EP89810882 A EP 89810882A EP 0370956 B1 EP0370956 B1 EP 0370956B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- die
- bending
- punch
- cylinder units
- metal piece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000005452 bending Methods 0.000 title claims abstract description 104
- 239000002184 metal Substances 0.000 title claims abstract description 66
- 238000000034 method Methods 0.000 title claims abstract description 30
- 230000003247 decreasing effect Effects 0.000 claims description 2
- 230000000704 physical effect Effects 0.000 claims 1
- 230000003019 stabilising effect Effects 0.000 claims 1
- 238000006073 displacement reaction Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 230000006641 stabilisation Effects 0.000 description 2
- 238000011105 stabilization Methods 0.000 description 2
- 238000003754 machining Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/02—Bending sheet metal along straight lines, e.g. to form simple curves on press brakes without making use of clamping means
- B21D5/0272—Deflection compensating means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/02—Bending sheet metal along straight lines, e.g. to form simple curves on press brakes without making use of clamping means
- B21D5/0209—Tools therefor
- B21D5/0236—Tool clamping
Definitions
- the present invention relates to a method for bending sheet metal pieces with a bending punch and a bending die, to the use of a device for bending sheet metal pieces and to an apparatus for carrying out the method.
- press brakes For bending sheet metal pieces, press brakes are used, which have a movable bending punch and a bending die arranged in a die holder, the high working pressures that occur necessitate a heavy type of press brake.
- deflection of the machining tools as a result of deflection of the press frame cannot be prevented.
- deflections naturally impair the accuracy of the bending process and efforts have been made to prevent or compensate for the possible deflections.
- a proposal by the applicant was for the use of a work table, the table top of which rests on a support element corresponding to its length, which is vertically displaceable in a base part and is supported on an oil cushion.
- a further completion of such a press brake was to place the die holder on a number of pistons lined up side by side Arranged cylinder units. If the workpiece to be machined is shorter than the available length of the work table, the workpiece is pressed too hard at the ends and there are inaccuracies.
- a press brake allows a more precise processing, in which the elastically resiliently supported tool itself or its support is formed from a number of sub-elements which are arranged next to one another independently of one another and are vertically displaceable. Under the load, only those sub-elements are shifted against the elastic base on which the workpiece rests directly or indirectly. With such a press brake, it is advantageous if the die holder rests on a number of piston-cylinder units lined up next to one another, while the bending die is provided with an adjustable base, so that any angle can be set by the base adjustment.
- such a device has a die with a groove, which is equipped with movable pins.
- the lower end faces of the pins rest on the surface of a wedge which is movably mounted. When the wedge was moved, the pins were raised and lowered.
- a press brake is designed in such a way that the lower or upper tool is separated from the pistons of several vertical hydraulic support cylinder distributed over the length of the press brake is supported. These are interconnected to form a self-contained hydraulic system.
- a particular advantage of the proposed method is that even extremely narrow sheet metal strips can be processed with great precision without one-sided displacements or unstabilities occurring.
- the piece of sheet metal is pressed against the die bottom continuously and with constant pressure. In this way, a constant bending angle is ensured over the entire bending length, regardless of whether the sheet length corresponds to the length of the bending punch, is shorter than the bending punch or is significantly shorter than the bending punch.
- the pressure of the corresponding piston-cylinder units is only varied to compensate for local irregularities in the sheet metal properties or in the mechanical and strength properties of the sheet metal piece.
- the die base in the region of the piston-cylinder units lying on the left and right is increased by the sheet thickness, provided that these piston-cylinder units arranged on both sides are outside the area of the sheet-metal piece.
- the corresponding segments of the bending die i.e. those segments that lie in the area of the two piston-cylinder units on the right and left, can be reduced by the sheet thickness, provided the sheet piece is narrow and in the area of the there is no sheet metal in the outermost piston-cylinder units.
- the air gap is bridged at both ends of the punch between the punch and the bending die, once by the increase the bottom of the bending die and, alternatively, by lowering the corresponding segments of the punch, so that the high forces occurring during bending cannot cause instability.
- the remaining units which are also outside the area of the sheet metal piece, are relieved.
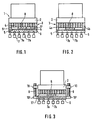
- a folding press designated 1 in FIG. 1 is used to carry out the proposed method, which has a hydraulically actuated ram 2 which is provided with a bending punch 3.
- the bending punch 3 is in one piece or composed of individual segments 4.
- a length adjustment of the stamp 3 is made possible by adding or omitting segments 4.
- the bending die 3 interacts with a bending die 5, which is arranged in a die holder 6 and has a height-adjustable bottom, also consisting of individual segments, which is then described and explained in more detail in connection with FIG. 4.
- the die including die holder 6 is supported by the pistons of a number of piston-cylinder units 7 lined up next to one another, which can be actuated individually or together, as will be described later.
- Air bending force is the force that is required to deform the sheet metal piece, which initially lies flat on the die 5 and is pressed into the die 5.
- This air bending force is the pressing pressure required to deform the sheet metal piece 8, namely until the sheet metal piece touches the bottom of the die 5. After the bending edge lies on the base of the die, this provides resistance, which leads to an increase in the pressure.
- the height-adjustable bottom of the bending die is set beforehand in accordance with the bending angle, this setting being able to be carried out in a known manner by means of adjustable wedges.
- the sheet metal piece 8 is significantly narrower than the bending die 3 and the bending die 5, an unstable state arises when the bending edge of the sheet metal piece 8 strikes the bottom of the bending die 5, since an air gap remains outside the area of the sheet metal piece 8 and no resistance to the punch 3 is opposed.
- the air gap is bridged by stops.
- the bottom of the die 5 is increased at both ends at 5 'by the sheet thickness h.
- the bottom of the die is increased at both ends of the die 5 by separate wedges, not shown, which can be actuated by an adjusting spindle.
- the spindles are expediently driven by a motor and precisely adjusted. This arrangement will be explained in more detail later.
- the piston-cylinder units which are outside the area of the sheet metal pieces, are relieved after the end of the air bending.
- FIG. 2 Another possibility is shown in FIG. 2.
- the die is designated by 5 and the die holder by 6.
- the procedure is exactly the same as that described with reference to FIG. 1, with the difference that the two outer segments 4a and 4b of the Stamp 3 are extended by the sheet thickness h down.
- FIG. 3 Another possibility is shown in FIG. 3.
- a stop 9 in the form of a threaded spindle is arranged on the ram 2 of the press brake on both ends thereof on the right and left, which are adjustable in a holder 10 fastened to the ram 2.
- a counter stop 10 ' is laterally movably arranged synchronously with the die bottom on the die holder 6. With these counter stops 10 ', the threaded spindles work together as stops 9, which are set so that an air gap 11' remains at both ends of the punch 3, the height of which corresponds to the sheet thickness h.
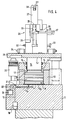
- FIG. 4 shows a device which is particularly suitable for carrying out the described method, the design of the die and the die holder and a piston-cylinder unit being shown in more detail.
- a number of piston-cylinder units are arranged, which are arranged closely next to each other and each have a cylinder 12 with stepped pistons 13, 14.
- the piston part 13 is guided in the usual way in the cylinder 12, while the piston part 14, whose diameter is smaller than that of the piston part 13, is arranged in a cover 15, which cover is ring-shaped and is provided with sealing rings 16.
- the cover 15 also has a ring extension 17 pointing downward, which extends into the interior of the cylinder 12 and with its end face 17 ′ forms a stop for the top dead center position of the piston part 13.
- the lower stroke limitation is the corresponding surface 11a of the support plate 11. In this way, a piston stroke H remains.
- a pressure channel 18 is provided in the stationary support plate 11 and is connected to a pressure source.
- Another pressure line 19 leads from the channel 18 into a three-way valve 20, which connects the line 19 with a line 21 in one position and the line 21 with a return channel 24 in the other position.
- the line 21 leads into the space 23 below the piston part 13, while the line 22 is a return line to the return channel 24.
- a common plate 25 is provided, which rests on the various piston-cylinder units arranged next to one another, specifically on the facing surfaces 14 ′ of the piston parts 14, and serves to receive the die holder 26.
- the die 27 is arranged, which is provided with an adjustable die bottom 28.
- the die base 28 expediently consists of pin-shaped inserts 29 which are received in bores in the die holder and protrude into the cutout 27 ′ of the die 27 at the top. With their lower end they rest on the surface of a carrier 30, which can be adjusted in height with the aid of a wedge 31.
- Spindles 32 with regulating members 33 are used for wedge adjustment.
- the die 27 together with the wedge adjustment is accommodated on or in the die holder 26, which is fastened on the continuous table top 25 by means of clamping members 34.
- the die holder 26 can be horizontal Plane displaceable and adjustable, so that the die 27 can be moved relative to the plunger 2, not shown in this FIG. 4, by moving the die holder 26.
- a spindle (not shown in detail) can be provided for the displacement.
- the proposed method can be carried out in a simple manner.
- the three-way valve 20 connects the pressure line 19 to the line 21, which opens into the space 23.
- the stepped piston 13, 14 is in the upper end position, as can be seen in FIG. 4.
- the shoulder 13 'of the piston part 13 will abut against the end face 17' of the extension 17.
- the pressure acting on the stepped piston 13, 14 in the space 23 is somewhat greater than the air bending force required for bending, so that the stepped piston 13, 14 remains in the illustrated top dead center position during air bending.
- the stepped pistons 13, 14 which are below the sheet metal piece to be bent are pushed back. If the sheet metal piece to be bent is shorter than the die, the stabilization measures mentioned take effect at both ends of the die.
- the two ends of the bending punch, not shown, abut corresponding stops which are arranged for compensation. Either parts of the die base 28 are raised at the corresponding points or segments of the ram are lowered. In this way, the thickness of the sheet metal piece is compensated so that the entire press brake remains stable.
- the remaining step pistons 13, 14, which are not under the sheet, are relieved.
- step pistons 13, 14 it is also possible for the step pistons 13, 14 to be in the bottom dead center position without pressure in the starting position.
- the bending of the sheet metal piece is carried out with the bending punch, the plunger being stopped before reaching the die bottom 28.
- the pistons 13, 14 are then pressurized so that they press the entire die 27 together with the adjustable die bottom 28 against the die with constant pressure Press the piece of sheet metal, whereupon there is a uniform deformation along the bending edge of the stamp.
- the die base 28 remains in the desired position during the entire operation.
- each stepped piston 13, 14 can be pressurized and controlled separately and independently of the others. The individual control makes it possible to compensate for unevenness in the nature of the piece of sheet metal to be bent by locally increasing or decreasing the pressure.
- the die holder rests on a number of piston-cylinder units lined up next to one another.
- the press brake is designated 40, which is equipped with a punch 41 which is received in a punch holder 42.
- the punch holder 42 is arranged on the ram 43 of the press brake with the aid of piston-cylinder units 44.
- the design of the piston-cylinder units 44 corresponds to the design described above.
- a piston-cylinder unit 44 ′′ is arranged in a holding arm 42 ′.
- a bending die 46 works together with the bending die 41, which is arranged in a die holder 47 on a table 48. At both ends of the bending die 46 there is a holder 49 for the adjustable reception of a threaded spindle 45 each, which extend into the movement path of the two piston-cylinder units 44 ′′.
- the brackets 49 are adjusted synchronously with the height-adjustable bottom parts of the die 46, which are on the outside on both sides, as will be explained in more detail below.
- This height-adjustable die base is designated 50 in FIG. 5 and is shown in more detail in FIGS. 6, 7 and 8.
- pins 51 which are inserted into corresponding bores in the die 46.
- the upper ends of the pins 51 are expediently provided with square heads 52, which together form a smooth surface of the die base.
- the starting position can be seen in FIG. 5, where all the pins 51 assume the same height and their heads 52 define the flat die bottom 50.
- the height of the pins 51 can be adjusted by means of wedges 54 which can be adjusted jointly or individually.
- FIG. 8 schematically shows a view of FIG.
- FIGS. 6 and 7 show that the two outer pins 51 with heads 52 assume a higher position than the rest.
- the brackets 49 are adjusted synchronously with these.
- the height of the adjustable base 50 of the bending die 46 is first set exactly according to the bending angle.
- the punch 41 is lowered while the piston-cylinder units 44 have a pressure which is greater than the pressure required for air bending.
- the two lateral piston-cylinder units 44 ' which act as stops, abut against the upper ends of the precisely adjusted threaded spindles 45. whereby the pistons of the piston-cylinder units 44 located in the area of the sheet-metal piece 53 and the pistons of the two piston-cylinder units 44 ′ lying on the extreme side are pushed back.
- piston-cylinder units 44 are held in the top dead center position without pressure during the air bending, after which the punch 41 is stopped before reaching the die bottom.
- the pistons of the piston-cylinder units 44 which are located above the sheet-metal piece 53, and the two outermost units 44 'are then pressurized, so that they press the bending punch 41 against the bending edge or against the stops 49 with constant pressure.
- FIG. 6 A variant is shown in Figures 6 and 7.
- the die base 50 is increased by the sheet thickness of the sheet metal piece 53 in the region of the piston-cylinder units lying on the extreme left and right. This position can be seen from FIG. 6 and in an enlarged view from FIG. 7.
- the die base is increased at the corresponding points by adjusting the corresponding wedges 54 under the two outer pins 51.
- FIG. 9 A somewhat more detailed illustration of the device described last can be seen in FIG. 9.
- the parts which are already shown in FIG. 4 have been given the same reference numerals.
- the press brake shown is provided with a die 27 with an adjustable die bottom 28, in which in turn pin-shaped inserts 29 rest against a carrier 30 which can be adjusted by means of a wedge system 31 through transverse spindles 32 with regulating members 33.
- the parts mentioned are arranged in a die holder 26, in which, as already described, there is an additional wedge system 35 which can be actuated by a spindle 36 with a motor 37.
- the two clamping members 34 serve to fasten the die holder on the table 58 of the press brake.
- a punch 41 interacts with the die 27 and is fastened in the punch holder 42 with the aid of a fastening device 56. This is on the piston part 14 of the stepped piston 13, 14 arranged.
- the ram 2 of the press brake is provided with a support plate 11, on which a number of cylinders 12 are provided side by side.
- a stepped piston 13, 14 is guided in each cylinder 12, which collectively hold the punch holder 42 with the bending punch 41.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Description
- Die Vorliegende Erfindung bezieht sich auf ein Verfahren zum Biegen von Blechstücken mit einem Biegestempel und einer Biegematrize, auf die Verwendung einer Einrichtung zum Biegen von Blechstücken sowie auf eine Vorrichtung zur Ausübung des Verfahrens.
- Zum Biegen von Blechstücken werden Abkantpressen verwendet, welche einen beweglichen Biegestempel und eine, in einem Matrizenhalter angeordnete Biegematrize aufweisen, wobei die dabei auftretenden hohen Arbeitsdrucke eine schwere Bauart der Abkantpresse bedingen. Es hat sich aber gezeigt, dass eine Durchbiegung der Bearbeitungswerkzeuge infolge Durchbiegung des Pressengestelles nicht verhindert werden kann. Solche Durchbiegungen beeinträchtigen natürlich die Genauigkeit des Biegevorgangs und man war bestrebt, die möglichen Durchbiegungen zu verhindern oder zu kompensieren. Ein Vorschlag der Anmelderin lautete auf die Verwendung eines Arbeitstisches, dessen Tischplatte auf einem ihrer Länge entsprechenden Stützelement ruht, das in einem Bodenteil vertikal verschiebbar, auf einem ölkissen aufliegend gelagert ist. Eine weitere Vervollständigung einer solchen Abkantpresse bestand darin, dass man den Matrizenhalter auf einer Anzahl nebeneinander aufgereihten Kolben Zylindereinheiten anordnete. Falls das zu bearbeitende Werkstück kürzer ist als die verfügbare Länge des Arbeitstisches, so wird das Werkstück an den Enden zu stark gepresst und es ergeben sich dort Ungenauigkeiten. Eine präzisere Bearbeitung erlaubt eine Abkantpresse, bei welcher das elastisch nachgiebig abgestützte Werkzeug selbst oder seine Stütze aus einer Anzahl von Teilelementen gebildet wird, die unabhängig voneinander vertikal verschiebbar nebeneinander angeordnet sind. Unter der Belastung werden nur diejenigen Teilelemente gegen die elastische Unterlage verschoben, auf welche das Werkstück unmittelbar oder mittelbar aufruht. Bei einer solchen Abkantpresse ist es vorteilhaft, wenn der Matrizenhalter auf einer Anzahl nebeneinander aufgereihten Kolben-Zylindereinheiten ruht, während die Biegematrize mit einem verstellbaren Boden versehen ist, so dass durch die Bodenverstellung jeder beliebige Winkel eingestellt werden kann.
- Eine solche Einrichtung nach dem Oberbegriff der Ansprüche 7 und 8 weist gemäss FR-A-2 315 334 eine Matrize mit Nute auf, die mit beweglichen Stiften ausgerüstet ist. Die unteren Stirnflächen der Stifte ruhen auf der Oberfläche eines Keils auf, welcher beweglich gelagert ist. Bei der Verschiebung des Keils wurden die Stifte gehoben und gesenkt.
- Gemäss einem weiteren Vorschlag nach FR-A-2 315 334 wird eine Abkantpresse so ausgebildet, dass das Unter- bzw. Oberwerkzeug von den Kolben mehrerer, vertikaler, an der Unter- bzw. Oberwange befestigter, über die Länge der Abkantpresse verteilter, hydraulischer Stützzylinder abgestützt ist. Diese sind untereinander zu einem in sich geschlossenen hydraulischen System verbunden.
- Alle diese Vorschläge haben jedoch mehrere Nachteile und können nicht die gestellte Aufgabe erfüllen, welche darin besteht, ein präzises Biegen mit verschiedenen Biegewinkeln auch dann zu ermöglichen, wenn das zu bearbeitende Blechstück kürzer als der Biegestempel bzw. als die Biegematrize ist und durch einseitige Belastungen die Stabilität des Biegevorgangs gefährdet wird.
- Zur Lösung der Aufgabe wird das in Anspruch 1 definierte Verfahren sowie die in Anspruch 7 definierte Vorrichtung zur Ausübung des Verfahrens vorgeschlagen.
- Varianten weitere Merkmale des vorgeschlagenen Verfahrens sind in den Ansprüchen 2 - 6 und der Vorrichtung in den Ansprüchen 8 und 9 definiert, wobei Anspruch 6 die Verwendung einer aus FR-2 315 334 bekannten Biegeeinrichtung zur Ausübung des vorgeschlagenen Verfahrens beinhaltet.
- Ein besonderer Vorteil des vorgeschlagenen Verfahrens besteht darin, dass auch extrem schmale Blechstreifen mit grosser Präzision bearbeitet werden können ohne dass dabei einseitige Verlagerungen bzw. Unstabilitäten auftreten würden.
- Wesentlich ist, dass bei beiden der vorgeschlagenen Varianten, das Blechstück kontinuierlich und mit konstantem Druck gegen den Matrizenboden gepresst wird. In dieser Weise wird über die ganze Biegelänge ein konstanter Biegewinkel gewährleistet und zwar unabhängig davon, ob die Blechlänge der Länge des Biegestempels entspricht, kürzer als der Biegestempel oder wesentlich kürzer als der Biegestempel ist. Nur zum Ausgleich von örtlichen Unregelmässigkeiten in der Blechbeschaffenheit bzw. in den mechanischen und Festigkeitseigenschaften des Blechstücks wird der Druck der entsprechenden Kolben-Zylindereinheiten variiert.
- Bei einer bevorzugten Ausführungsform des erfindungsgemässen Verfahrens wird der Matrizenboden im Bereiche der links und rechts zuäusserst liegenden Kolben-Zylindereinheiten um die Blechstärke erhöht, sofern diese beidseitig zuäusserst angeordneten Kolben-Zylindereinheiten ausserhalb des Bereichs des Blechstücks liegen.
- Anstelle der Erhöhung des Matrizenbodens können mit der gleichen Wirkung die entsprechenden Segmente des Biegestempels, d.h. diejenigen Segmente, welche im Bereiche der beiden rechts und links zuäusserst liegenden Kolben-Zylindereinheiten liegen, um die Blechstärke gesenkt werden, sofern das Blechstück schmal ist und im Bereiche der beiden äussersten Kolben-Zylindereinheiten kein Blech vorhanden ist. In beiden Fällen wird der Luftspalt an beiden Enden des Biegestempels zwischen dem Biegestempel und der Biegematrize überbrückt, einmal durch die Erhöhung des Bodens der Biegematrize und alternativ durch Senken der entsprechenden Segmente des Biegestempels, so dass die beim Biegen auftretenden hohen Kräfte keine Unstabilität hervorrufen können. Die übrigen Einheiten, die ebenfalls ausserhalb des Bereichs des Blechstücks liegen, werden entlastet.
- Das vorgeschlagene Verfahren sowie die entsprechende Einrichtung wird anhand der nachfolgenden Ausführungsbeispiele unter Bezugnahme auf die Zeichnungen näher erläutert. Es zeigen:
- Fig. 1
- die schematische Darstellung einer Abkantpresse zur Ausführung des Verfahrens;
- Fig. 2
- eine Variante einer Abkantpresse, ebenfalls schematisch dargestellt;
- Fig. 3
- die schematische Darstellung einer Presse gemäss einer bevorzugten Ausführungsform;
- Fig. 4
- eine ausführlichere Schnittdarstellung einer Matrize mit Matrizenhalter und darunter angeordneter Kolben-Zylindereinheit;
- Fig. 5
- die schematische Darstellung einer weiteren Ausführungsvariante einer Abkantpresse;
- Fig. 6
- den verstellbaren Boden der Matrize;
- Fig. 7
- eine vergrössert gezeichnete Einzelheit zu Fig. 6;
- Fig. 8
- eine Ansicht in der Pfeilrichtung P in Fig. 7; und
- Fig. 9
- einen Schnitt durch eine Matrize mit Matrizenhalter und darüber angeordnetem Stempel und Kolben-Zylindereinheiten.
- Zur Durchführung des vorgeschlagenen Verfahrens dient eine in Fig. 1 mit 1 bezeichnete Abkantpresse, welche einen hydraulisch betätigbaren Stössel 2 aufweist, der mit einem Biegestempel 3 versehen ist. Der Biegestempel 3 ist einteilig oder aus einzelnen Segmenten 4 zusammengesetzt. Durch Hinzufügen oder Weglassen von Segmenten 4 wird eine Längenanpassung des Stempels 3 ermöglicht. Mit dem Biegestempel 3 wirkt eine Biegematrize 5 zusammen, welche in einem Matrizenhalter 6 angeordnet ist und einen in der Höhe verstellbaren, ebenfalls aus einzelnen Segmenten bestehenden Boden besitzt, welcher dann in Verbindung mit der Fig. 4 näher beschrieben und erläutert wird. Bei dieser Ausführung ist die Matrize samt Matrizenhalter 6 von den Kolben einer Anzahl nebeneinander aufgereihter Kolben-Zylindereinheiten 7 gestützt, die einzeln oder gemeinsam betätigbar sind, wie dies später beschrieben wird.
- Zwischen dem Biegestempel 3 und der Biegematrize 5 ist ein Blechstück 8 vorhanden, welches im Verhältnis zur Länge des Stössels 2 sehr schmal ist. Die Dicke des Blechstücks 8 beträgt selbstverständlich nur einige Millimeter, ist aber in der Zeichnung zur Erläuterung der Probleme stark übertrieben gezeichnet. Unterhalb des Blechstücks 8 befinden sich die beiden Kolben-Zylindereinheiten 7a, 7b.
- Zum Bearbeiten des Blechstücks 8 werden vor dem Biegeprozess die Kolben-Zylindereinheiten 7 mit einem Druck beaufschlagt, welcher grösser ist als die zum Biegen erforderliche Luft-Biegekraft. Mit Luft-Biegekraft wird die Kraft bezeichnet, welche zum Verformen des Blechstücks, welches zunächst eben auf der Matrize 5 aufliegt und in die Matrize 5 gedrückt wird, erforderlich ist. Diese Luft-Biegekraft ist der zum Verformen des Blechstücks 8 erforderliche Pressdruck, und zwar bis das Blechstück den Grund der Matrize 5 berührt. Nach Aufliegen der Biegekante auf den Matrizengrund leistet dieser Widerstand, was zur Erhöhung des Pressdrucks führt. Der in der Höhe verstellbare Boden der Biegematrize wird vorgängig dem Biegewinkel entsprechend eingestellt, wobei diese Einstellung in bekannter Weise mittels verstellbaren Keilen erfolgen kann.
- Nach Beendigung des Luftbiegens, beim Auftreffen der Biegekante des Blechstücks 8 auf den Grund der Matrize 5, wird der Pressdruck infolge des durch die Kolben-Zylindereinheiten 7 geleisteten Widerstandes erhöht, so dass die sich unter dem Blechstück 8 befindlichen Kolbeneinheiten 7a und 7b zurückgedrängt werden. Das Biegen des Blechstücks erfolgt der elastischen Linie der Kante des Biegestempels 3 entlang, mit gleichmässigem Druck.
- Falls, wie erwähnt, das Blechstück 8 wesentlich schmaler ist als der Biegestempel 3 und die Biegematrize 5, so entsteht beim Auftreffen der Biegekante des Blechstücks 8 auf den Boden der Biegematrize 5 ein unstabiler Zustand, da ausserhalb des Bereichs des Blechstücks 8 ein Luftspalt verbleibt und kein Widerstand dem Biegestempel 3 entgegengesetzt wird. Um diesem Nachteil abzuhelfen, wird der Luftspalt durch Anschläge überbrückt. Zu diesem Zwecke wird gemäss der Ausführung nach Fig. 1 der Boden der Matrize 5 an beiden Enden desselben bei 5' um die Blechstärke h erhöht. Dadurch wird der Luftspalt an beiden Enden der Matrize 5 überbrückt und der Biegestempel 3 stabil abgestützt. Die Erhöhung des Matrizenbodens an beiden Enden der Matrize 5 erfolgt durch separate, nicht dargestellte Keile, die durch eine Verstellspindel betätigbar sind. Die Spindeln werden zweckmässigerweise motorisch angetrieben und präzis eingestellt. Diese Anordnung wird später noch näher erläutert. Die Kolben-Zylindereinheiten, die ausserhalb des Bereichs der Blechstücke liegen, werden nach Beendigung des Luftbiegens entlastet.
- Eine andere Möglichkeit ist aus Fig. 2 ersichtlich. Hier ist wiederum die Matrize mit 5 und der Matrizenhalter mit 6 bezeichnet. Zur Bearbeitung des Blechstücks 8, welches z.B. mit dem in Fig. 1 gezeigten Blechstücks identisch ist, wird genau gleich vorgegangen wie dies anhand Fig. 1 beschrieben wurde, mit dem Unterschied, dass zum Stabilisieren des Biegestempels 3 die beiden äusseren Segmente 4a und 4b des Stempels 3 um die Blechstärke h nach unten verlängert werden.
- Eine weitere Möglichkeit ist in Fig. 3 dargestellt. Hier wird am Stössel 2 der Abkantpresse auf beiden Enden derselben rechts und links je ein Anschlag 9 in der Form einer Gewindespindel angeordnet, die in je einer am Stössel 2 befestigten Halterung 10 verstellbar sind. Unterhalb der Gewindespindel ist seitlich am Matrizenhalter 6 je ein Gegenanschlag 10' synchron mit dem Matrizenboden beweglich angeordnet. Mit diesen Gegenanschläge 10' wirken die Gewindespindeln als Anschläge 9 zusammen, welche so eingestellt werden, dass an beiden Enden des Stempels 3 ein Luftspalt 11' verbleibt, dessen Höhe der Blechstärke h entspricht.
- In allen Fällen werden die übrigen Kolbeneinheiten, die ebenfalls ausserhalb des Bereichs des Blechstücks 8 liegen, entlastet.
- Die gleiche Wirkung kann erreicht werden, wenn die Kolben der Kolben-Zylindereinheiten 7 zunächst drucklos in der unteren bzw. oberen Totpunktstellung gehalten werden. Nachdem das Luft-Biegen des Blechstücks 8 mit Hilfe des Biegestempels 3 durchgeführt wurde, wird vor Erreichen des Matrizengrundes die Bewegung des Biegestempels 3 angehalten und die Kolben der Kolben-Zylindereinheit 7 unter Druck gesetzt. Unter konstantem Druck wird die Matrize mit dem Matrizenboden gegen das Blechstück 8 gepresst, welcher somit mit konstantem Druck fertig geformt wird. Auch in diesem Falle ist es erforderlich, beim Vorliegen von schmalen Blechstücken die vorangehend erörterten Stabilisierungsmassnahmen zu ergreifen.
- Falls in der Beschaffenheit des zu biegenden Blechstücks Unregelmässigkeiten vorhanden sind, so erfolgt das Biegen entlang der Biegekante nicht mit konstantem Druck, sondern es werden Kolben-Zylindereinheiten eingesetzt, welche verschieden druckbeaufschlagt sind. Mit dieser Massnahme können die erwähnten Unregelmässigkeiten im Blechgefüge kompensiert werden.
- Aus Fig. 4 ist eine zur Durchführung des beschriebenen Verfahrens besonders geeignete Einrichtung dargestellt, wobei die Ausbildung der Matrize und des Matrizenhalters nebst einer Kolben-Zylindereinheit näher gezeigt wird.
- Auf einer ortsfesten Tragplatte 11, welche sich senkrecht zur Zeichnungsebene entlang der ganzen Presse erstreckt, sind eine Anzahl Kolben-Zylindereinheiten angeordnet, die dicht nebeneinander gereiht sind und je einen Zylinder 12 mit Stufenkolben 13, 14 aufweisen. Der Kolbenteil 13 ist in üblicher Weise im Zylinder 12 geführt, während der Kolbenteil 14, dessen Durchmesser kleiner ist als derjenige des Kolbenteils 13, in einem Deckel 15 angeordnet ist, welcher Deckel ringförmig ausgebildet und mit Dichtungsringen 16 versehen ist. Der Deckel 15 weist ferner einen nach unten weisenden Ringfortsatz 17 auf, welcher sich in das Innere des Zylinders 12 erstreckt und mit seiner Stirnfläche 17' einen Anschlag für die obere Totpunktlage des Kolbenteils 13 bildet. Die untere Hubbegrenzung ist die entsprechende Oberfläche 11a der Tragplatte 11. In dieser Weise verbleibt ein Kolbenhub H.
- In der ortsfesten Tragplatte 11 ist ein Druckkanal 18 vorgesehen, welcher mit einer Druckquelle in Verbindung steht. Eine weitere Druckleitung 19 führt vom Kanal 18 in ein Dreiwegventil 20, welches in einer Stellung die Leitung 19 mit einer Leitung 21 und in der anderen Stellung die Leitung 21 mit einem Rücklaufkanal 24 verbindet. Die Leitung 21 führt in den Raum 23 unterhalb des Kolbenteils 13, während die Leitung 22 eine Rücklaufleitung zum Rücklaufkanal 24 ist.
- Oberhalb der Kolben-Zylindereinheiten ist eine gemeinsame Platte 25 vorgesehen, welche auf den verschiedenen, nebeneinander angeordneten Kolben-Zylindereinheiten, und zwar an den zugekehrten Flächen 14' der Kolbenteile 14 ruht und zur Aufnahme des Matrizenhalters 26 dient. In diesem ist die Matrize 27 angeordnet, die mit einem verstellbaren Matrizenboden 28 versehen ist. Der Matrizenboden 28 besteht zweckmässigerweise aus stiftförmigen Einsätzen 29, die in Bohrungen des Matrizenhalters Aufnahme finden und oben in den Ausschnitt 27' der Matrize 27 heineinragen. Mit ihrem unteren Ende ruhen sie auf der Oberfläche eines Trägers 30, welcher mit Hilfe eines Keils 31 in der Höhe verstellt werden kann. Zur Keilverstellung dienen Spindeln 32 mit Regulierorganen 33. Die Matrize 27 samt Keilverstellung ist auf dem bzw. im Matrizenhalter 26 untergebracht, welcher auf der durchgehenden Tischplatte 25 mittels Klemmorganen 34 befestigt ist.
- Gemäss einer Variante kann der Matrizenhalter 26 in der horizontalen Ebene verschiebbar und einstellbar sein, so dass durch die Verschiebung des Matrizenhalters 26 die Matrize 27 gegenüber dem, in dieser Fig. 4 nicht gezeichneten Stössel 2 verschoben werden kann. Zur Verschiebung kann eine nicht näher dargestellte Spindel vorhanden sein.
- Um die Teile des Matrizenbodens 28, die sich an beiden Enden der Matrize 27 befinden, nach oben zu verschieben, damit der durch die Blechstärke verursachte Luftspalt überbrückt werden kann, wie dies vorangehend erwähnt wurde, ist noch ein zusätzliches Keilsystem 35 vorhanden, welches durch eine Spindel 36 und einen Motor 37 betätigt wird. Dieses Keilsystem 35 wirkt nur auf die stiftförmigen Einsätze 29, die sich an den beiden Enden der sich in der senkrecht zur Zeichnungsebene erstreckenden Matrize befinden.
- In ähnlicher Weise ist es möglich, zum Senken der Segmente an den beiden Enden des Biegestempels ein Keilsystem zu verwenden. Dieses Keilsystem ist ähnlich wie das beschriebene System ausgebildet und ist in Fig. 4 nicht dargestellt.
- Mit der beschriebenen Einrichtung kann das vorgeschlagene Verfahren in einfacher Weise ausgeführt werden. Zum Beaufschlagen des Stufenkolbens 13, 14 mit Druck wird mit Hilfe des Dreiwegventils 20 die Druckleitung 19 mit der Leitung 21 verbunden, welche in den Raum 23 mündet. Der Stufenkolben 13, 14 befindet sich in der oberen Endstellung, wie dies aus Fig. 4 hervorgeht.
- Dabei wird die Schulter 13' des Kolbenteils 13 gegen die Stirnfläche 17' des Fortsatzes 17 anstossen. Der auf die Stufenkolben 13, 14 wirkende Druck im Raum 23 ist etwas grösser als die zum Biegen erforderliche Luft-Biegekraft, so dass der Stufenkolben 13, 14 während des Luftbiegens in der dargestellten oberen Totpunktlage verbleibt. Beim Anstossen des Biegestempels auf den Matrizenboden 28 werden diejenigen Stufenkolben 13, 14 zurückgedrängt, welche sich unterhalb des zu biegenden Blechstücks liegen. Falls das zu biegende Blechstück kürzer ist als die Matrize, so werden an den beiden Enden der Matrize die erwähnten Stabilisierungsmassnahmen wirksam. Die beiden Enden des nicht dargestellten Biegestempels stossen dabei gegen entsprechende Anschläge, welche zur Kompensation angeordnet werden. Entweder werden an den entsprechenden Stellen Teile des Matrizenbodens 28 gehoben oder aber Segmente des Stössels gesenkt. In dieser Weise wird die Dicke des Blechstücks kompensiert, so dass die ganze Abkantpresse stabil bleibt. Die übrigen Stufenkolben 13, 14, die nicht unter dem Blech liegen, werden entlastet.
- Es ist auch möglich, dass sich in der Ausgangslage die Stufenkolben 13, 14 drucklos in der unteren Totpunktstellung befinden. Mit dem Biegestempel wird das Luftbiegen des Blechstücks durchgeführt, wobei vor Erreichen des Matrizenbodens 28 der Stössel angehalten wird. Anschliessend werden die Kolben 13, 14 unter Druck gesetzt, so dass sie die ganze Matrize 27 samt verstellbaren Matrizenboden 28 mit konstantem Druck gegen das Blechstück pressen, worauf eine gleichmässige Verformung entlang der Biegekante des Stempels erfolgt. Während der ganzen Operation verbleibt der Matrizenboden 28 in der Sollstellung. Schliesslich sei noch bemerkt, dass jeder Stufenkolben 13, 14 separat und von den anderen unabhängig mit Druck beaufschlagt und gesteuert werden kann. Durch die individuelle Steuerung ist es möglich, Ungleichmässigkeiten in der Beschaffenheit des zu biegenden Blechstücks auszugleichen, indem örtlich der Druck erhöht oder vermindert werden kann.
- Bei den beschriebenen Ausführungen ruht der Matrizenhalter auf einer Anzahl nebeneinander aufgereihten Kolben-Zylindereinheiten. Gemäss einer weiteren Ausbildung des Erfindungsgegenstandes ist es aber möglich, dass der Biegestempel bzw. der Biegestempelhalter mit Hilfe von nebeneinander aufgereihten Kolben-Zylindereinheiten abgestützt wird. Eine solche Ausführung ist rein schematisch in der Fig. 5 dargestellt. Hier ist die Abkantpresse mit 40 bezeichnet, welche mit einem Biegestempel 41 ausgerüstet ist, der in einem Biegestempelhalter 42 Aufnahme findet. Am Stössel 43 der Abkantpresse ist der Biegestempelhalter 42 mit Hilfe von Kolben-Zylindereinheiten 44 angeordnet. Die Ausbildung der Kolben-Zylindereinheiten 44 entspricht der vorangehend beschriebenen Ausbildung. An beiden seitlichen Enden des Stempelhalters 42 ist je eine Kolben-Zylinereinheit 44'' in je einem Haltearm 42' angeordnet.
- Mit dem Biegestempel 41 arbeitet eine Biegematrize 46 zusammen, welche in einem Matrizenhalter 47 auf einem Tisch 48 angeordnet ist. An beiden Enden der Biegematrize 46 ist je eine Halterung 49 zur verstellbaren Aufnahme je einer Gewindespindel 45 angeordnet, die sich in die Bewegungsbahn der beiden Kolben-Zylindereinheiten 44'' erstrecken. Die Halterungen 49 werden synchron mit dem höheneinstellbaren, beidseitig zuäusserst liegenden Bodenteilen der Matrize 46 verstellt, wie dies anschliessend näher erläutert wird.
- Dieser höhenverstellbare Matrizenboden ist in Fig. 5 mit 50 bezeichnet und in den Figuren 6, 7 und 8 näher dargestellt. Es sind zu diesem Zwecke einzelne Stifte 51 vorhanden, welche in entsprechenden Bohrungen der Matrize 46 eingesetzt sind. Die oberen Enden der Stifte 51 sind mit zweckmässigerweise viereckigen Köpfen 52 versehen, die zusammen eine glatte Oberfläche des Matrizenbodens bilden. Die Ausgangsstellung ist in Fig. 5 ersichtlich, wo sich sämtliche Stifte 51 die gleiche Höhenlage einnehmen und ihre Köpfe 52 den ebenen Matrizenboden 50 definieren. Mittels gemeinsam oder einzeln verstellbaren Keilen 54 sind die Stifte 51 in der Höhe verstellbar. In Fig. 8 ist eine Ansicht auf Fig. 6 in der Pfeilrichtung P schematisch dargestellt, wo auch ersichtlich ist, dass die Keile 54 in der Querrichtung Q unter den unteren Enden der Stifte 51 verschiebbar sind und so eine Höhenverstellung des Bodens verursachen. In den Figuren 6 und 7 ist dargestellt, dass die beiden äusseren Stifte 51 mit Köpfen 52 eine höhere Stellung einnehmen als die übrigen. Mit diesen synchron werden die Halterungen 49 eingestellt.
- Vor Beginn des Biegeprozesses wird zunächst der verstellbare Boden 50 der Biegematrize 46 genau dem Biegewinkel entsprechend, in der Höhe eingestellt. Zum Luftbiegen wird der Biegestempel 41 gesenkt während die Kolben-Zylindereinheiten 44 einen Druck aufweisen, welcher grösser ist als der zum Luftbiegen erforderliche Druck. Beim Absenken des Biegestempels 41 stossen die beiden seitlichen Kolben-Zylindereinheiten 44', die als Anschläge wirken, gegen die oberen Enden der präzis eingestellten Gewindespindeln 45. In diesem Moment ist das Luftbiegen beendet und die Biegekante des Blechstücks 53 stösst auf dem Matrizenboden 50 an, wobei die sich im Bereiche des Blechstücks 53 befindlichen Kolben der Kolben-Zylindereinheiten 44 sowie die Kolben der beiden seitlich zuäusserst liegenden Kolben-Zylindereinheiten 44' zurückgedrängt werden.
- Eine andere Möglichkeit besteht darin, dass die Kolben-Zylindereinheiten 44 während des Luftbiegens drucklos in der oberen Totpunktlage gehalten werden, wonach der Biegestempel 41 vor Erreichen des Matrizenbodens angehalten wird. Anschliessend werden die Kolben der Kolben-Zylindereinheiten 44, die sich oberhalb des Blechstücks 53 befinden sowie die beiden äussersten Einheiten 44' unter Druck gesetzt, so dass sie den Biegestempel 41 mit konstantem Druck gegen die Biegekante bzw. gegen die Anschläge 49 pressen.
- Eine Variante ist in den Figuren 6 und 7 dargestellt. Bei dieser Ausführung sind keine Anschläge und keine Gewindespindeln vorhanden. Vielmehr wird der Matrizenboden 50 im Bereiche der links und rechts zuäusserst liegenden Kolben-Zylindereinheiten um die Blechstärke des Blechstücks 53 erhöht. Diese Stellung ist aus Fig. 6 und in vergrösserter Darstellung aus Fig. 7 ersichtlich. Die Erhöhung des Matrizenbodens an den entsprechenden Stellen erfolgt durch die Verstellung der entsprechenden Keile 54 unter den beiden äusseren Stiften 51.
- Eine etwas detailliertere Darstellung der zuletzt beschriebenen Einrichtung ist aus Fig. 9 ersichtlich. In dieser Figur wurden die Teile welche in Fig. 4 bereits dargestellt sind, mit den gleichen Bezugszeichen bezeichnet.
- Die dargestellte Abkantpresse ist mit einer Matrize 27 mit verstellbarem Matrizenboden 28 versehen, in welchem wiederum stiftförmige Einsätze 29 gegen einen Träger 30 aufliegen, welcher mit Hilfe eines Keilsystems 31 durch quer verlaufende Spindeln 32 mit Regulierorganen 33 verstellbar ist. Die genannten Teile sind in einem Matrizenhalter 26 angeordnet, in welchem, wie bereits beschrieben, ein zusätzliches Keilsystem 35 vorhanden ist, das durch eine Spindel 36 mit Motor 37 betätigt werden kann. Zum Befestigen des Matrizenhalters auf dem Tisch 58 der Abkantpresse dienen die beiden Klemmorgane 34.
- Mit der Matrize 27 wirkt ein Biegestempel 41 zusammen, welcher mit Hilfe einer Befestigungsvorrichtung 56 im Biegestempelhalter 42 festgemacht ist. Dieser ist am Kolbenteil 14 des Stufenkolbens 13, 14 angeordnet. Der Stössel 2 der Abkantpresse ist mit einer Tragplatte 11 versehen, auf welcher eine Anzahl Zylinder 12 nebeneinander vorgesehen sind. In jedem Zylinder 12 ist ein Stufenkolben 13, 14 geführt, die gemeinsam den Stempelhalter 42 mit Biegestempel 41 aufnehmen.
- Die Wirkungsweise dieser Abkantpresse wurde bereits unter Bezugnahme auf die Figuren 5 - 8 ausführlich beschrieben. Nicht näher dargestellt ist die Synchronverstellung der Anschläge bzw. der Gewindespindelhalterungen mit dem verstellbaren Boden. Dies kann hydraulisch, mechanisch oder auch elektrisch erfolgen und bildet den Stand der Technik, so dass eine nähere Darstellung dieser Einzelheiten nicht als notwendig erscheint.
Claims (9)
- Verfahren zum Biegen von Blechstücken mit einem Biegestempel (3,41) und einer Biegematrize (5,27), die einen höhenverstellbaren Boden (28,50) besitzt und bei welchem die Matrize (5,27) oder der Stempel (3,41) von den Kolben (14) einer Anzahl nebeneinander aufgereihter Kolben-Zylindereinheiten gestützt ist, wobei nach Beendigung des Luftbiegens das Blechstück (8,53), welches kürzer als die Matrize (5,27) und der Stempel (3,41) ist, durch Zusammenwirken der sich im Bereich des Blechstücks (8,53) befindlichen, mit Druck beaufschlagten, Kolben-Zylindereinheiten mit der Biegematrize (5,27) oder mit dem Stempel (3,41), der elastischen Linie der Stempelkante (3,41) bzw. des Matrizenbodens (28,50) entlang, gleichmässig verformt wird, dadurch gekennzeichnet, dass im Bereich der beiden rechts und links zuäusserst liegenden ebenfalls mit Druck beaufschlagten Kolben-Zylindereinheiten die zwischen Stempel (3,41) und Matrizenboden (28,50) vorhandenen Luftspalte (11'), welche der Stärke des an diesen Stellen fehlenden Blechstücks (8,53) entsprechen, zur Stabilisierung des Biegestempels (3,41) bzw. der Biegematrize (5,27) durch Anschläge überbrückt werden und die übrigen Kolben-Zylindereinheiten, sofern sie ausserhalb des Bereiches des Blechstücks (8,53) liegen und mit Druck beaufschlagt sind, nach Beendigung des Luftbiegens entlastet werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass zum Überbrücken der zwischen Stempel (3,41) und Matrizenboden (28,50) vorhandenen Luftspalte (11') die rechts und links zuäusserst liegenden Matrizenboden-Segmente (52) erhöht oder die rechts und links zuäusserst liegenden Stempel-Segmente (4a,4b) gesenkt werden, wobei der Stempel (3,41) gegen die erhöhten Matrizenboden-Segmente (52) oder der Matrizenboden (28,50) gegen die gesenkten Stempel-Segmente (4a,4b) anstösst.
- Verfahren nach den Ansprüchen 1 und 2, dadurch gekennzeichnet, dass vor dem Biegeprozess alle Kolben-Zylindereinheiten mit einem Druck aufgeladen werden, welcher grösser ist als die zum Biegen erforderliche Luft-Biegekraft, wodurch die Kolben (14) gegen einen Anschlag bewegt werden, worauf, - nach Beendigung des Luftbiegens -, beim Anstossen der Biegekante des Blechstücks (8,53) auf den Matrizenboden (28,50) die sich im Bereich des Blechstücks (8,53) befindlichen (14) Kolben sowie die beiden äussersten Kolben (14) der Kolben-Zylindereinheiten zurückgedrängt werden.
- Verfahren nach den Ansprüchen 1 und 2, dadurch gekennzeichnet, dass die Kolben-Zylindereinheiten während des Luftbiegens drucklos sind und somit in der unteren Totpunktlage gehalten bzw. in die obere Totpunktlage gedrückt werden, wonach der Biegestempel (3,41), kurz vor Erreichen des Matrizenbodens (28,50), angehalten wird und die Kolben (14) der Kolben-Zylindereinheiten, die sich unter- bzw. oberhalb des Blechstücks (8,53) befinden, sowie die beiden äussersten Kolben (14) unter Druck gesetzt werden, so dass die Biegekante des Blechstücks (8,53) gegen den Matrizenboden (28,50) drückt und die im Bereich der beiden äussersten Kolben-Zylindereinheiten vorhandenen Anschläge den Luftspalt (11') überbrücken
- Verfahren nach den Ansprüchen 1 - 4, dadurch gekennzeichnet, dass zum Ausgleich von örtlichen Unregelmässigkeiten in der Blechbeschaffenheit bzw. in den mechanischen und festigkeitstechnischen Eigenschaften des Blechstücks (8,53) an den betreffenden Stellen der Arbeitsdruck in den Kolben-Zylindereinheiten vergrössert oder vermindert wird.
- Verwendung einer Einrichtung zum Biegen von Blechstücken, welche Einrichtung einen von einem Stössel (43) betätigbaren aus Segmenten (4) bestehenden Biegestempel (41) mit Stempelhalter (42) und eine Biegematrize (5) mit verstellbarem ebenfalls aus Segmenten (52) bestehenden Boden (28,50) aufweist, welche Matrize (5) in einem Matrizenhalter (26,47) Aufnahme findet, wobei der Matrizenhalter (26,47) oder der Stempelhalter (42) direkt oder unter Zwischenschaltung einer Platte (25) von den Kolben (14) einer Anzahl nebeneinander aufgereihten Kolben-Zylindereinheiten gestützt ist und wobei nach Beendigung des Luftbiegens das Blechstück (8,53), welches kürzer als die Matrize (5) und der Stempel (41) ist, durch Zusammenwirken der sich im Bereich des Blechstücks (8,53) befindlichen, mit Druck beaufschlagten, KolbenZylindereinheiten mit der Biegematrize (5) oder mit dem Stempel (41), der elastischen Linie der Stempelkante (41) bzw. des Matrizenbodens (28,50) entlang, gleichmässig verformt wird, dadurch gekennzeichnet, dass zur Ausübung des Verfahrens nach den Ansprüchen 1 - 3 die der Blechstärke entsprechenden Luftspalte (11') an beiden Enden des Biegestempels (41) wahlweise mittels Anhebung der zuäusserst liegenden Matrizenbodensegmente (52) oder durch Absenkung der zuäusserst liegenden Stempelsegmente (4a,4b) um die Stärke des Blechstücks (8,53) überbrückt werden.
- Vorrichtung zur Ausübung des Verfahrens zum Biegen von Blechstücken nach den Ansprüchen 1 - 5, mit einem von einem Stössel (43) betätigbaren aus Segmenten (4) bestehenden Biegestempel (41) mit Stempelhalter (42) und einer in einem Matrizenhalter (26,47) angeordneten Biegematrize (5), die einen verstellbaren ebenfalls aus Segmenten (52) bestehenden Boden (28,50) aufweist, wobei der Matrizenhalter (26,47) oder der Stempelhalter (42) direkt oder unter Zwischenschaltung einer Platte (25) von den Kolben (14) einer Anzahl nebeneinander aufgereihter und einzeln und voneinander unabhängig steuerbaren und mit Druck beaufschlagbaren Kolben-Zylindereinheiten gestützt ist, dadurch gekennzeichnet, dass an beiden Enden des Stössels (2) in Halterungen (10) verstellbare Anschläge (9) vorhanden sind, welche mit Gegenanschlägen (10') zusammenwirken, die synchron mit dem Matrizenboden (28,50) bewegbar sind, um den durch das fehlende Blechstück (8,53) vorhandenen Luftspalt (11') an diesen Stellen zu überbrücken.
- Vorrichtung nach dem Oberbegriff des Anspruchs 7, dadurch gekennzeichnet, dass an beiden Enden des Matrizenhalters (47) verstellbare Anschläge (45) vorhanden sind, welche in synchron mit dem Matrizenboden (28,50) bewegbaren Halterungen (49) gelagert sind und gegen die an beiden Enden des Stempelhalters (42) angeordneten Kolben-Zylindereinheiten stossen.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass zum Überbrücken eines der Blechstärke entprechenden, an beiden Enden des Stössels (43) vorhandenen Luftspaltes (11') die Anschläge als einstellbare Gewinnspindeln (9,45) ausgebildet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT0284288A AT392023B (de) | 1988-11-21 | 1988-11-21 | Verfahren zum biegen von blechstuecken |
| AT2842/88 | 1988-11-21 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0370956A2 EP0370956A2 (de) | 1990-05-30 |
| EP0370956A3 EP0370956A3 (de) | 1991-05-02 |
| EP0370956B1 true EP0370956B1 (de) | 1993-09-08 |
Family
ID=3541164
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89810882A Expired - Lifetime EP0370956B1 (de) | 1988-11-21 | 1989-11-20 | Verfahren und Vorrichtung zum Biegen von Blechstücken |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US5097694A (de) |
| EP (1) | EP0370956B1 (de) |
| JP (2) | JPH02160120A (de) |
| AT (2) | AT392023B (de) |
| DE (1) | DE58905534D1 (de) |
| ES (1) | ES2043097T3 (de) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0624411A1 (de) * | 1993-05-13 | 1994-11-17 | Hämmerle Ag | Verfahren zum Biegen von Blechen und Abkantpresse zur Durchführung des Verfahrens |
| FR2708219B1 (fr) * | 1993-07-27 | 1995-10-20 | Amada Europ Sa | Procédé de compensation des déformations des tabliers de presses hydrauliques, tabliers et presses hydrauliques ainsi équipés. |
| US5969973A (en) * | 1994-11-09 | 1999-10-19 | Amada Company, Ltd. | Intelligent system for generating and executing a sheet metal bending plan |
| EP0841106A1 (de) * | 1996-11-12 | 1998-05-13 | Maru Kikai Kogyo Co., Ltd. | Abkantpresse |
| US20070056348A1 (en) * | 2005-09-09 | 2007-03-15 | David Leland | Brake punch inserts |
| AT507809B1 (de) * | 2009-01-27 | 2010-11-15 | Trumpf Maschinen Austria Gmbh | Biegepresse mit einem mehrteiligen pressenbalken |
| NL2006854C2 (nl) * | 2011-05-26 | 2012-12-05 | Wila Bv | Werkwijze en inrichting voor het compenseren van afwijkingen bij een vervormende bewerking tussen twee balken van een pers. |
| AT512465B1 (de) * | 2012-02-10 | 2014-01-15 | Trumpf Maschinen Austria Gmbh | Presstisch oder pressbalken mit verstellbarem balkenelement |
| CN116475307B (zh) * | 2023-04-23 | 2024-03-19 | 宝玛克(合肥)科技有限公司 | 一种辊压件在线翻孔模具及其使用方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3677009A (en) * | 1970-11-12 | 1972-07-18 | Kelso Marine Inc | Control arrangement for the male die of a hydraulic press brake |
| FR2119528A5 (de) * | 1970-12-25 | 1972-08-04 | Amada Co Ltd | |
| AT332703B (de) * | 1974-05-27 | 1976-10-11 | Haemmerle Ag Maschf | Arbeitstisch an blechbearbeitungsmaschinen |
| NL179349C (nl) * | 1975-06-24 | Haemmerle Ag Maschf | Buigwerktuig. | |
| AT343435B (de) * | 1976-04-02 | 1978-05-26 | Haemmerle Ag Maschf | Abkantpresse mit arbeitstisch |
| DE2631292A1 (de) * | 1976-07-12 | 1978-01-19 | Bauer Guenter | Vorrichtung zum abkanten von blechen |
| DE2714958C2 (de) * | 1977-04-02 | 1983-01-27 | G. Siempelkamp Gmbh & Co, 4150 Krefeld | Hydraulische Blechbiegepresse |
| JPS54417A (en) * | 1977-06-03 | 1979-01-05 | Hayashigumi Kk | Method of construction of pressing in presssin pipe |
| DE3245755A1 (de) * | 1982-12-10 | 1984-06-14 | Dorstener Maschinenfabrik Ag, 4270 Dorsten | Verfahren zum korrigieren der biegelinie des biegewerkzeuges einer biegepresse, insbesondere abkantpresse |
| JPS59212121A (ja) * | 1983-05-17 | 1984-12-01 | Amada Co Ltd | プレスブレーキ |
| JPS6037195U (ja) * | 1983-08-19 | 1985-03-14 | 三洋電機株式会社 | 電磁調理器 |
| DE3511685A1 (de) * | 1984-03-30 | 1985-10-03 | Amada Co. Ltd., Isehara, Kanagawa | Abkantmaschine und werkzeugwechselvorrichtung dafuer |
| IT1204521B (it) * | 1986-04-11 | 1989-03-03 | Amada Co Ltd | Macchina piegatrice per lamiere |
| JPS63157800A (ja) * | 1987-11-06 | 1988-06-30 | Amino Tekkosho:Kk | プレス機におけるスライドの動的平衡精度維持装置 |
-
1988
- 1988-11-21 AT AT0284288A patent/AT392023B/de not_active IP Right Cessation
-
1989
- 1989-11-16 JP JP1296313A patent/JPH02160120A/ja active Pending
- 1989-11-17 US US07/438,516 patent/US5097694A/en not_active Expired - Fee Related
- 1989-11-20 EP EP89810882A patent/EP0370956B1/de not_active Expired - Lifetime
- 1989-11-20 ES ES89810882T patent/ES2043097T3/es not_active Expired - Lifetime
- 1989-11-20 AT AT89810882T patent/ATE94095T1/de active
- 1989-11-20 DE DE89810882T patent/DE58905534D1/de not_active Expired - Fee Related
-
1995
- 1995-07-26 JP JP1995009029U patent/JP2518512Y2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP0370956A3 (de) | 1991-05-02 |
| JP2518512Y2 (ja) | 1996-11-27 |
| US5097694A (en) | 1992-03-24 |
| JPH08537U (ja) | 1996-03-26 |
| JPH02160120A (ja) | 1990-06-20 |
| ES2043097T3 (es) | 1993-12-16 |
| AT392023B (de) | 1991-01-10 |
| EP0370956A2 (de) | 1990-05-30 |
| DE58905534D1 (de) | 1993-10-14 |
| ATE94095T1 (de) | 1993-09-15 |
| ATA284288A (de) | 1990-07-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0453955B1 (de) | Zieheinrichtung in einer Presse zum Ziehen von Blechformteilen | |
| DE102007033199B3 (de) | Verfahren und Biegemaschine zur Kompensation der Durchbiegung von Teilen dieser Biegemaschine | |
| EP2210681B1 (de) | Biegepresse mit einem mehrteiligen Pressenbalken | |
| DE1777332A1 (de) | Tiefziehvorrichtung | |
| DE19929163C1 (de) | Vorrichtung zum Feinschneiden von Werkstücken aus einem Blech | |
| DE2830779C2 (de) | Hydraulische Doppeldruckpresse | |
| DE3008947A1 (de) | Mechanische presse | |
| EP2658708B1 (de) | Pulverpresse oder pulverpressenadapter sowie verfahren zum betrieb einer pulverpresse | |
| DE4112656A1 (de) | Zieheinrichtung in einer presse zum ziehen von blechformteilen | |
| AT392023B (de) | Verfahren zum biegen von blechstuecken | |
| EP3160726B1 (de) | Verbesserte c-gestell-presse | |
| DE19928422A1 (de) | Presse zum Außenhochdruckformen | |
| EP1252010B1 (de) | Presse | |
| DE2748462A1 (de) | Presse zur herstellung keramischer oder feuerfester fliesen oder kacheln | |
| DE3002039A1 (de) | Stehende hydraulische gesenkpresse | |
| DE69602878T2 (de) | Walzwerk mit grosser Öffnung | |
| DE2210795C3 (de) | Hydraulische Senkrechtpresse | |
| DE4016838A1 (de) | Ziehapparat in einer presse | |
| EP1799372B1 (de) | Verfahren und vorrichtung zum herstellen und/oder bearbeiten von teilen | |
| DE10215003A1 (de) | Hydraulische Presse | |
| DE3802266A1 (de) | Presse | |
| DE3233860A1 (de) | Einrichtung zur parallelhaltung des stoessels an hydraulischen stanzpressen | |
| DE10030792C2 (de) | Mehrstufenpresse, insbesondere Quertransportpresse, mit hydraulischer Schließvorrichtung | |
| DE102024115234B4 (de) | Presse, insbesondere zum Entgraten eines Werkstücks | |
| DE10023879A1 (de) | Stanzvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19910607 |
|
| 17Q | First examination report despatched |
Effective date: 19920406 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19930908 |
|
| REF | Corresponds to: |
Ref document number: 94095 Country of ref document: AT Date of ref document: 19930915 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19931011 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19931012 Year of fee payment: 5 Ref country code: AT Payment date: 19931012 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19931013 Year of fee payment: 5 |
|
| REF | Corresponds to: |
Ref document number: 58905534 Country of ref document: DE Date of ref document: 19931014 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19931015 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19931020 Year of fee payment: 5 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930923 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19931027 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19931101 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19931110 Year of fee payment: 5 |
|
| ET | Fr: translation filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19931130 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2043097 Country of ref document: ES Kind code of ref document: T3 |
|
| EPTA | Lu: last paid annual fee | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19941120 Ref country code: GB Effective date: 19941120 Ref country code: AT Effective date: 19941120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19941121 Ref country code: ES Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 19941121 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19941130 Ref country code: CH Effective date: 19941130 Ref country code: BE Effective date: 19941130 |
|
| EAL | Se: european patent in force in sweden |
Ref document number: 89810882.4 |
|
| BERE | Be: lapsed |
Owner name: HAEMMERLE A.G. Effective date: 19941130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19950601 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19941120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19950731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19950801 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 89810882.4 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20010402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051120 |