EP0690151A2 - Elektrode zum Galvanischen Beschichten von Bauteilen - Google Patents
Elektrode zum Galvanischen Beschichten von Bauteilen Download PDFInfo
- Publication number
- EP0690151A2 EP0690151A2 EP95107450A EP95107450A EP0690151A2 EP 0690151 A2 EP0690151 A2 EP 0690151A2 EP 95107450 A EP95107450 A EP 95107450A EP 95107450 A EP95107450 A EP 95107450A EP 0690151 A2 EP0690151 A2 EP 0690151A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- electrode according
- component carrier
- magnet
- contact surface
- components
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000009713 electroplating Methods 0.000 title description 4
- 230000005294 ferromagnetic effect Effects 0.000 claims abstract description 7
- 229910052751 metal Inorganic materials 0.000 claims description 35
- 239000002184 metal Substances 0.000 claims description 35
- 238000000576 coating method Methods 0.000 claims description 26
- 239000011248 coating agent Substances 0.000 claims description 22
- 230000005291 magnetic effect Effects 0.000 claims description 15
- 239000010410 layer Substances 0.000 claims description 7
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 4
- 239000000463 material Substances 0.000 claims description 4
- -1 polytetrafluoroethylene Polymers 0.000 claims description 4
- 229920001343 polytetrafluoroethylene Polymers 0.000 claims description 4
- 239000004810 polytetrafluoroethylene Substances 0.000 claims description 4
- 239000011241 protective layer Substances 0.000 claims description 4
- 230000036961 partial effect Effects 0.000 claims description 3
- 239000004033 plastic Substances 0.000 claims description 3
- 229910052759 nickel Inorganic materials 0.000 claims description 2
- 230000005298 paramagnetic effect Effects 0.000 claims description 2
- 239000000615 nonconductor Substances 0.000 claims 1
- 238000013461 design Methods 0.000 description 6
- 230000000694 effects Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 239000003792 electrolyte Substances 0.000 description 4
- 239000007788 liquid Substances 0.000 description 4
- 238000007747 plating Methods 0.000 description 4
- 238000012546 transfer Methods 0.000 description 4
- 238000000429 assembly Methods 0.000 description 3
- 230000000712 assembly Effects 0.000 description 3
- 238000011010 flushing procedure Methods 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000005452 bending Methods 0.000 description 2
- 238000000151 deposition Methods 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 238000007688 edging Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- JZULKTSSLJNBQJ-UHFFFAOYSA-N chromium;sulfuric acid Chemical compound [Cr].OS(O)(=O)=O JZULKTSSLJNBQJ-UHFFFAOYSA-N 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 239000012777 electrically insulating material Substances 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 229910000939 field's metal Inorganic materials 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 230000002401 inhibitory effect Effects 0.000 description 1
- 230000002452 interceptive effect Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 239000004922 lacquer Substances 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000000873 masking effect Effects 0.000 description 1
- 238000001465 metallisation Methods 0.000 description 1
- 239000011253 protective coating Substances 0.000 description 1
- 230000002829 reductive effect Effects 0.000 description 1
- 238000007788 roughening Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
- 230000003313 weakening effect Effects 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/06—Suspending or supporting devices for articles to be coated
Definitions
- the invention relates to an electrode for electroplating components according to the preamble of claim 1.
- Electrodes are used to hold and make electrical contact with metal parts when they are immersed in a galvanic bath for their coating, for example for hard chrome plating.
- the electrodes should remain equipped with the components at least during most of the process steps.
- the interference-free electrical contacting of the components on the electrode during the coating process has a significant influence on the quality of the coating. Even a slightly incorrect positioning of the components in relation to the electrode can result in the current density, which is critical for electrolytic deposition, falling below 20 to 80 A / cm2. The contact is therefore decisive for the reject rate for coating.
- the mechanical contacting of the components by means of contact springs which has been frequently used up to now, is not very suitable, especially for series coating with large quantities, since mechanical damage to the components is usually difficult to avoid.
- the plug-in activity turns out to be very labor-intensive and extremely difficult to automate. Another problem is to be seen in the requirement for partial coating of the components, since coating-free surfaces of the component now have to be protected from metal deposition by means of masking tapes, lacquers, protective coatings or the like.
- the design according to the invention has the advantage that the magnet used for securely contacting the components on the electrode-side contact surface is arranged in the cavity of a component carrier. As a result, the magnet is protected against corrosive properties of the electroplating bath or the rinsing baths, which also ensures long-term reliable adhesion of the components to the contact surface.
- the pole axis of the magnet is aligned transversely to the contact surface and thus towards the components.
- the polar axis is preferably aligned perpendicular to the contact surface or to the component.
- a smooth current flow during the coating process is ensured in which the current transfer from the electrically conductive contact surface takes place directly into the wall of the component carrier, which is directly connected to the electrode-side power connection.
- the current-carrying path between the components and the power connection is thus kept short.
- the contact area is also dimensioned in accordance with the current density required for electrolytic deposition.
- the component carrier of the electrode is preferably formed by a profile tube, the contact surface extending in the longitudinal direction of the profile tube.
- the use of a profile tube ensures, on the one hand, cost-effective manufacture and, on the other hand, sufficient bending stiffness, which is the case in particular with square profile tubes.
- the dimensional stability of the electrode is thus ensured, in particular under thermally changing conditions, during the entire coating process. Because a high dimensional stability of the component carrier is a guarantee that the current transmitted between the components and the contact surface is not impaired by the curvature of the contact surface, which in turn ensures a reliable layer quality of the components of an electrode.
- a permanent magnet is preferred for the non-positive fixation of the components on the contact surface because, in contrast to an electromagnet, it ensures an insensitive function.
- a high magnetic field strength for strong fixation of the components can be generated in the limited interior of the component carrier.
- a qualitative disturbance of the coating by the magnetic effect can be excluded by the magnetic field density in the area the surface to be coated is as small as possible. This can be achieved by positioning the magnet accordingly in relation to the component.
- the design of the electrode according to claim 7 ensures that once the positioning of the magnet has been selected, it is reproducible even after the electrode has been re-installed since the magnet is centered between the inner walls of the component carrier due to the mounting of the magnet in the U-shaped magnet carrier.
- the magnet If the magnet is to be removed for replacement, it can be pulled out with the magnet carrier as a complete unit from the component carrier via a lockable opening and a new magnet with magnet carrier can be pushed back in.
- the opening with the closure cap is preferably provided at an end of the component carrier located outside the plating bath, so that no rinsing liquid and no electrolyte can penetrate into the interior of the component carrier.
- the design of the electrode with respect to the power connection leads to a simplification of the structure of the electrode and, above all, ensures a fault-insensitive current transfer between the power connection and component carrier.
- the power connection is designed with a screw thread, operating and weight loads of the electrode can be transferred from the power connection to a holding frame, so that even when the screw connection is loosened, the full current strength can be transmitted undisturbed.
- the design of the contact surface as a ferromagnetic metal strip encased in the component carrier on the surface has a targeted effect Influencing the magnetic field.
- It is preferably a nickel-coated metal strip made of sheet steel, the favorable abrasion and corrosion resistance of which increases the service life of the contact surface.
- the component carrier is made of aluminum or an aluminum alloy.
- the magnet adheres to the inner wall of the component carrier on the contact surface side even when the electrode is not equipped, since the contact surface is ferromagnetic.
- the electrode can be fitted in any position without additional fixation of the magnet.
- the form-fitting and flat edging of the metal strip in the component carrier ensures a low-resistance and trouble-free current transfer between the component carrier and the contact surface.
- the groove provided in the metal strip in the position area of the components has an aperture effect on the spread of the magnetic field lines. While the metal strip protruding on both sides of the longitudinal groove above the magnet, together with the reduced wall thickness of the component carrier in this area, has a shielding effect on the propagation of the magnetic field lines, the magnetic field penetrates the component carrier in the region of the groove almost without weakening, so that the components directly above it firmly the contact surface are fixed. At the same time, the groove enables the interior of sleeve-shaped components to be flushed, since the flushing liquid can escape there via the groove.
- the component carrier is protected from corrosive influences of the electrolyte or the rinsing liquid by coating the component carrier with plastic, preferably with polytetrafluoroethylene, with the exception of the contact surface provided for the component assembly and the electrical contact points.
- the coating with polytetrafluoroethylene is particularly resistant to chromium-sulfuric acid, which means that the electrode can also be used when chrome-plating components.
- the coating has plane-machined contact surfaces, which allows a relative sliding movement between the panel and component carrier, in particular when polytetrafluoroethylene is used as coating material, so that certain thermally induced expansion differences are evenly balanced.
- the form-fitting edging of the coating near the edge of the support surface prevents the coating from peeling off and infiltrating prematurely.
- the component carrier can be connected to a panel according to patent claims 27 to 38. If the component carrier has several separately formed contact areas to increase the assembly capacity, it can accordingly be connected to several panels. If the components are to be coated only partially, it is advisable to use panels with component receptacles that shield the coating-free surfaces of the components from direct contact with the live electrolyte.
- the geometry of the layer can also be influenced. For example, a layer with a conical shape can be created.
- the panel has one or more rinsing channels, which preferably extend in the longitudinal direction of the panel. This means that the component surfaces within the panel can be wetted in sequence.
- the screen is made of an electrically insulating material, so that coating of the component surfaces lying in the rinsing channel is avoided when immersed in the galvanic bath.
- the current density in the rinsing channel is in any case lowered by the insulating diaphragm to such an extent that there is no coating.
- longitudinal guiding surfaces are provided on the diaphragm, which, in cooperation with contact surfaces of the component carrier, ensure exact positioning of the diaphragm relative to the component carrier.
- the design of the guide and support surfaces tolerate a different elongation of the panel and the component carrier. This results in a slight displacement of the components in the longitudinal direction of the flat contact surface, but without interfering with the current transfer.
- the rectilinear component carrier 2 is formed by an aluminum profile tube with a rectangular cross section.
- the edges 13 of the component carrier are reinforced on the inside by a sloping wall section in the cavity 14, so that there is a higher bending stiffness for the component carrier 2.
- the cavity 14 extends essentially over the entire length of the component carrier 2 and is closed at both ends.
- a nickel-plated steel sheet metal strip 16 is enclosed in the component carrier 2 on the surface side.
- one of the two metal strips 16a, b has a rectangular contact surface 19 which runs in the longitudinal direction L and is plan-machined for surface contact with components 12 lined up along the contact surface 19.
- the contact surface 19 is interrupted by a groove 20 with a rectangular cross section, which is machined into the center of the metal strip 16a.
- FIG. 4 shows how the groove 20 reduces the thickness d1 of the metal strip 16a to the remaining thickness d2.
- the groove 20 runs over the entire length of the metal strip 16a or its contact surface 19.
- the contact surface width b is somewhat kept larger than the diameter of the component 12 in the region of the contact surface 19 so that somewhat larger than the components 12 shown can be accommodated.
- the components 12, 12 ' are shown as hollow, rod-shaped turned parts, whose axis of rotation R, R' in the cross-sectional view according to FIGS. 3a and 3b with the axis of symmetry S perpendicular to the longitudinal axis L. , Si of the electrode 1 or 1 'coincides.
- the components 12 are thus perpendicular to the contact surface 19.
- the components 12 are fixed on the contact surface 19 by a magnet enclosed in the cavity 14 of the component carrier 2 and extending along the metal strip 16a, the pole axis or pole plane P in FIGS. 3a and 3b coincides with the axis of symmetry S and in the rotating part axis R, R ', as a result of which the magnetic field lines are centered on the components 12, 12' for better holding.
- the magnet 3 designed as a permanent magnet according to FIG. 3a, is composed of two parallel pole bars 22 with a rectangular cross section and a yoke 23 and a U-shaped magnet carrier 24, spaced apart by an intermediate piece. Due to the magnetic force exerted by the magnet 3 on the components 12 and on the ferromagnetic metal strips 16a, the pole strips 22, which are enclosed between the flanks 25 of the magnet carrier 24, adhere flatly to the machined component-side wall of the component carrier 2. This exerts a significant influence on the expansion and strength of the magnetic field Metal strips 16a with its groove 20. The metal strip 16a thus projects above the pole strips 22 in width and length, as a result of which a certain shielding of the magnetic field is achieved.
- the holding force for fixing the ferromagnetic components 12 arranged centrally above the groove 20 can be adjusted via the remaining thickness d2 of the metal strip 16a remaining in the region of the groove 20 and the remaining wall thickness d3 between the magnetic strip 16a and the magnet 3. Due to the arrangement of the ferromagnetic metal strip 16a between magnets 3 and components 12, these can be fixed to the electrode 1 without the coating being disturbed by the magnetic field lines.
- the component carrier 2 is covered all around with a protective layer 26, with the exception of the contact area 19 and other electrical contact points.
- the protective layer 26 is machined on both sides of the longitudinal edges 13 on the contact surface.
- the contact surfaces 11 thus formed serve the guide surfaces 10 for the central positioning of the diaphragm 4 relative to the component carrier 2.
- the opening 7 formed at the end of the component carrier 2 serves to insert and remove the magnet 3.
- FIG. 5 shows the opening 7 in the unlocked state, an external thread 27 attached around the opening 7 serving to close the opening 7 by means of the flap 6, as is shown in FIG. 2.
- the electrode 1 can be connected to a power source via the flap 6 and / or via the soldering tab 36 connected to the metal strip 16a.
- the aperture 4 has 12 pairs of drill holes as component receptacles 28 for receiving a rotationally symmetrical component.
- the boreholes of a pair designed according to the component contour are aligned coaxially with one another and are perpendicular to the longitudinal axis L with their borehole axis B or coincide with the axis of symmetry S in FIG. 3a.
- the component receptacles 28 arranged in a row are spaced apart from one another in sections in the longitudinal direction L, so that interference effects when coating the components 12 can be excluded.
- a flushing channel 29a is provided, which is designed as a bore extending within the diaphragm 4.
- the components penetrate through the diametrically opposite arrangement of the drill holes of the pairs 12 the rinsing channel 29a, which ensures that the surfaces of the components 12 to be kept free of the coating can be rinsed.
- the sinkings and radii 30 provided on the boreholes favor the introduction and removal of the components 12. Since only the end face is to be coated in the component 12 shown in FIG. 3a, the component 12 has a shelter relative to the component receptacle 28. The lateral surface of component 12 thus remains uncoated. In contrast, the component 12 'according to FIG.
- the cover 4 forms a second flushing channel 29b with the component carrier. This is formed on the dazzle side by a recess 31 which extends in the longitudinal direction L and, together with the longitudinal surface 15 of the component carrier 2 on the contact surface, spatially closes off the second rinsing channel 29b.
- This second rinsing channel 29b and the groove 20 also ensure that hollow components 12 can be rinsed.
- Both rinsing channels 29a and 29b are open at the end of the diaphragm 4, so that the rinsing channels 29a, b fill automatically when the electrode 1 is immersed in a liquid bath.
- the clamping means 5 used for the releasable connection of the panel 4 and component carrier 2, as in FIGS. 3b, consist of a clamping bracket 32 and clips 33. Enclosing the component carrier 2, the clamping bracket 32 engages in a form-fitting manner in recesses 34 in the panel 4 and is clamped with clamps 33 relative to the component carrier 2. This clamp connection ensures a firm fit of the panel 4 on the component carrier 2 without inhibiting thermally induced expansion movements in the longitudinal direction L between the panel 4 and component carrier 2.
- the electrode 1 can be attached to one Plating frame not shown are attached.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electroplating Methods And Accessories (AREA)
- Thermistors And Varistors (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
- Electroplating And Plating Baths Therefor (AREA)
Abstract
Description
- Die Erfindung betrifft eine Elektrode zum Galvanischen Beschichten von Bauteilen nach dem Oberbegriff des Patentanspruches 1.
- Elektroden dienen zum Halten und zum elektrischen Kontaktieren von Metallteilen wenn diese zu ihrer Beschichtung, beispielsweise zum Hartverchromen in ein galvanisches Bad eingetaucht werden. Um ein unnötiges Umsetzen der Bauteile von der Elektrode zu anderen Haltevorrichtungen beim Wechsel der aufeinander abfolgenden Prozeßschritte, wie Spülen, Aufrauhen, Beschichten und Trocknen zu vermeiden, sollen die Elektroden zumindest während der meisten Verfahrensschritte mit den Bauteilen bestückt bleiben.
- Von wesentlichem Einfluß auf die Qualität der Beschichtung ist die störungsfreie elektrische Kontaktierung der Bauteile auf der Elektrode während des Beschichtungsvorganges. Schon eine geringfügig falsche Positionierung der Bauteile gegenüber der Elektrode kann zum Unterschreiten der für die elektrolytische Abscheidung kritischen Stromdichte, die zwischen 20 und 80 A/cm² liegt, führen. Die Kontaktierung ist somit bestimmend für die Ausschußquote beim Beschichten. Die bisher häufig angewandte mechanische Kontaktierung der Bauteile mittels Kontaktfedern ist gerade bei der Serienbeschichtung mit großen Stückzahlen wenig geeignet, da eine mechanische Beschädigung der Bauteile meist schwer zu vermeiden ist. Desweiteren stellt sich die Aufstecktätigkeit als sehr arbeitsintensiv und äußerst schlecht automatisierbar heraus. Ein weiteres Problem ist in der Forderung nach teilflächenweiser Beschichtung der Bauteile zu sehen, da beschichtungsfreie Oberflächen des Bauteils heute arbeitsintensiv mittels Abdeckbänder, Lacke, Schutzüberzüge oder dergl. vor der Metallabscheidung geschützt werden müssen.
- Hiervon ausgehend ist es Aufgabe der Erfindung, eine Elektrode anzugeben, bei welcher die Bauteile zur Verbesserung der Automatisierbarkeit des Be- und Entstückungsvorganges einfacherweise auf der Elektrode fixiert werden können wobei während des Beschichtungsprozesses eine sichere Kontaktierung der Bauteile auf der Elektrode sichergestellt sein muß. Desweiteren soll die Gefahr der mechanischen Beschädigung der Bauelemente beim Beund Entstücken weitgehend ausgeschlossen werden.
- Erfindungsgemäß wird die Aufgabe durch die im kennzeichnenden Teil des Patentanspruches 1 angegebenen Merkmale gelköst.
- Die erfindungsgemäße Ausbildung hat den Vorteil, daß der zur sicheren Kontaktierung der Bauteile auf der elektrodenseitigen Kontaktfläche verwendete Magnet im Hohlraum eines Bauteilträgers angeordnet ist. Hierdurch ist der Magnet vor korrosiven Eigenschaften des Galvanikbades oder der Spülbäder geschützt, wodurch eine zuverlässige Haftung der Bauteile auf der Kontaktfläche auch langfristig sichergestellt ist. Um die Magnetkraft optimal auszunutzen, ist die Polachse des Magneten quer zur Kontaktfläche und damit auf die Bauteile hin ausgerichtet. Vorzugsweise wird die Polachse senkrecht auf die Kontaktfläche bzw. auf das Bauteil ausgerichtet sein. Für einen störungslosen Stromfluß während des Beschichtungsvorganges ist gesorgt, in dem der Stromübergang von der elektrisch leitenden Kontaktfläche unmittelbar in die Wandung des Bauteilträgers erfolgt, welcher mit dem elektrodenseitigen Stromanschluß unmittelbar verbunden ist. Somit wird die stromführende Strecke zwischen den Bauteilen und dem Stromanschluß kurz gehalten. Auch ist die Kontaktfläche entsprechend der für die elektrolytische Abscheidung notwendigen Stromdichte dimensioniert.
- Weitere vorteilhafte Ausführungsformen der Erfindung ergeben sich aus den Patentansprüchen 2 bis 40.
- Vorzugsweise wird der Bauteilträger der Elektrode von einem Profilrohr gebildet, wobei sich die Kontaktfläche in Längsrichtung des Profilrohrs erstreckt. Die Verwendung eines Profilrohrs gewährleistet zum einen eine kostengünstige Herstellbarkeit und zum anderen eine ausreichende Biegesteifigkeit, was insbesondere bei Vierkant-Profilrohren der Fall ist. Somit wird die Formbeständigkeit der Elektrode insbesondere unter thermisch wechselnden Bedingungen während des gesamten Beschichtungsverfahrens gewährleistet. Denn eine hohe Formbeständigkeit des Bauteilträgers ist Garant dafür, daß die zwischen den Bauteilen und der Kontaktfläche übertragenden Stromstärke nicht durch Wölbung der Kontaktfläche beeinträchtigt wird, wodurch wiederum eine einwandfreie Schichtqualität der Bauteile einer Elektrode zuverlässig sichergestellt wird.
- Für die kraftschlüssige Fixierung der Bauteile auf der Kontaktfläche wird ein Dauermagnet bevorzugt da er im Gegensatz zu einem Elektromagneten für eine unempfindliche Funktion sorgt. In Ausbildung als Dipolmagneten mit Eisenjoch läßt sich im begrenzten Innenraum des Bauteilträgers eine zur kräftigen Fixierung der Bauteile hohe magnetische Feldstärke erzeugen.
- Eine Qualitative Störung der Beschichtung durch die Magnetwirkung kann ausgeschlossen werden, indem die magnetische Felddichte im Bereich der zu beschichtenden Oberflächen möglichst klein ist. Dies kann erreicht werden, indem der Magnet gegenüber dem Bauteil entsprechend positioniert wird. Die Ausbildung der Elektrode gemäß Anspruch 7 gewährleistet, daß eine einmal gewählte Positionierung des Magneten auch nach erneuter Montage der Elektrode reproduzierbar ist da durch die Fassung des Magneten im U-profilförmigen Magnetträger sich der Magnet zwischen den Innenwänden des Bauteilträgers zwangsläufig zentriert.
- Soll der Magnet zum Auswechseln entnommen werden, so kann dieser mit dem Magnetträger als komplette Einheit aus dem Bauteilträger über eine verschließbare Öffnung herausgezogen und ein neuer Magnet mit Magnetträger wieder hineingeschoben werden.
- Die Öffnung mit Verschlußkappe ist vorzugsweise an einem außerhalb des Galvanisierbades gelegenen Ende des Bauteilträgers vorgesehen, so daß in das Innere des Bauteilträgers keine Spülflüssigkeit und kein Elektrolyt eindringen kann.
- Die Ausführung der Elektrode bezüglich des Stromanschlusses nach den Merkmalen der Ansprüche 10 bis 13 führt zu einer Vereinfachung des Aufbaus der Elektrode und stellt vor allem einen störungsunempfindlichen Stromübergang zwischen Stromanschluß und Bauteilträger sicher. Bei der Ausführung des Stromanschlusses mit Schraubgewinde können vom Stromanschluß Betriebs- und Gewichtslasten der Elektrode auf ein Haltegestell übertragen werden, so daß selbst beim Lockern der Schraubverbindung die volle Stromstärke ungestört übertragen werden kann.
- Die vorteilhaften Weiterbildungen der Erfindung nach den Merkmalen der Ansprüche 14 bis 21 nehmen Einfluß auf die Kontaktierung der Bauteile mit der Kontaktfläche. So bewirkt die Ausführung der Kontaktfläche als oberflächenseitig im Bauteilträger eingefaßter, ferromagnetischer Metallstreifen eine gezielte Beeinflussung des Magnetfeldes. Vorzugsweise handelt es es sich dabei um einen nickelbeschichteten Metallstreifen aus Stahlblech dessen günstige Abrieb- und Korrosionsbeständigkeit die Standzeit der Kontaktfläche erhöht. Dies gilt insbesondere dann, wenn aus Gründen des Leichtbaues und einer wünschenswerten paramagnetischen Eigenschaft des Bauteilträgers dieser aus Aluminium oder einer Aluminiumlegierung hergestellt ist. Vorteilhaft ist dabei, daß der Magnet auch im unbestückten Zustand der Elektrode kontaktflächenseitig an der Innenwandung des Bauteilträgers haftet, da die Kontaktfläche ferromagnetisch ist. So kann die Elektrode ohne zusätzliche Fixierung des Magneten in jeder Lage bestückt werden. Die formschlüssige und flächige Einfassung des Metallstreifens im Bauteilträger geährleistet einen widerstandsarmen und störungsfreien Stromübergang zwischen Bauteilträger und Kontaktfläche.
- Die im Positionsbereich der Bauteile vorgesehenen Nut im Metallstreifen hat eine Blendenwirkung auf die Ausbreitung der magnetischen Feldlinien. Während sich der beidseitig der Längsnut über den Magneten hinausragende Metallstreifen zusammen mit der in diesem Bereich verminderten Wandstärke des Bauteilträgers abschirmend auf die Ausbreitung der magnetischen Feldlinien auswirkt, durchsetzt das Magnetfeld den Bauteilträger im Bereich der Nut nahezu ungeschwächt, so daß die unmittelbar darüberliegenden Bauteile fest auf der Kontaktfläche fixiert sind. Gleichzeitig ermöglicht die Nut die Spülung des Innenraumes hülsenförmiger Bauteile, da dort über die Nut die Spülflüssigkeit austreten kann. Die Ausbildung weiterer Metallstreifen auf der Außenseite des Bauteilträgers dient nicht nur der erweiterten Bestückbarkeit der Elektrode mit Bauteilen, sondern der dem ersten Metallstreifen gegenüberliegende zweite Metallstreifen dient einer symmetrischen Ausbildung des Bauteilträgers, so daß dieser bei thermisch unterschiedlichen Einsatzbedingungen keinen bimetallähnlichen Formänderungen unterliegt.
- Durch die Beschichtung des Bauteilträgers mit Kunststoff, vorzugsweise mit Polytetraflourethylen, unter Aussparung der für die Bestückung mit Bauteilen vorgesehenen Kontaktfläche und der elektrischen Kontakstellen wird der Bauteilträger vor korrosiven Einflüssen des Elektrolyts oder der Spülflüssigkeit geschützt. Die Beschichtung mit Polytetraflourethylen ist besonders gegenüber Chrom-Schwefel-Säure beständig, wodurch die Elektrode auch beim Verchromen von Bauteilen Verwendung finden kann. Um eine positionsgenaue Verbindung des Bauteilträgers mit einer die Bauteile tragende Blende zu ermöglichen, weist die Beschichtung planbearbeitete Auflageflächen auf, die insbesondere bei der Verwendung von Polytetraflourethylen als Beschichtungsmaterial eine relative Gleitbewegung zwischen Blende und Bauteilträger erlaubt, so daß sich gewisse thermisch bedingte Dehnungsunterschiede stetig ausgleichen. Die formschlüssige Einfassung der Beschichtung in Randnähe zur Auflagefläche verhütet ein vorzeitiges Ablösen und Unterwandern der Beschichtung.
- Ist eine exakte Positionierung der Bauteile über die Kontaktfläche hinweg erforderlich oder soll nur eine Teilfläche der Bauteile beschichtet werden so läßt sich der Bauteilträger mit einer Blende gemäß den Patentansprüchen 27 bis 38 verbinden. Weist der Bauteilträger zur Erhöhung der Bestückungskapazität mehrere separat ausgebildete Kontaktflächen auf, so kann er dementsprechend mit mehreren Blenden verbunden werden. Sollen die Bauteile nur teilflächenweise beschichtet werden, so empfiehlt sich die Verwendung von Blenden mit Bauteilaufnahmen, die die beschichtungsfreien Flächen der Bauteile vom unmittelbaren Kontakt mit dem stromführenden Elektrolyt abschirmen.
- Während also die zu beschichtende Fläche unmittelbar vom stromführenden Elektrolyt benetzt wird, wird die übrige Kontur der Bauteile von der Blende umschlossen. Die Bauteilaufnahmen sind als, der Kontur des Bauteils entsprechende Ausnehmungen in der Blende ausgeführt. Sind zylindrische Bauteile oder Drehteile zur Beschichtung vorgesehen, so dienen Bohrlöcher als Bauteilaufnahmen, deren Bohrlochdurchmesser dem Durchmesser des Bauteils angepaßt ist. Sind diese Bohrlöcher mit einer Senkung versehen, so vereinfacht dies die Bestückbarkeit der Bauteilaufnahmen. Je nach Ausführung des Senkwinkels kann auch Einfluß auf die Geometrie der Schicht genommen werden. So läßt sich beispielsweise eine Schicht mit konischem Verlauf erzeugen.
- Um die Spülbarkeit der Blende und Bauteile während des galvanischen Prozesses oder beim Spülen zu ermöglichen, weist die Blende einen oder mehrere Spülkanäle auf, die sich vorzugsweise in Längsrichtung der Blende erstrecken. Somit lassen sich die innerhalb der Blende liegende Bauteilflächen der Reihe nach benetzen. Hierbei ist die Blende aus einem elektrisch isolierenden Werkstoff hergestellt, so daß ein Beschichten der im Spülkanal liegenden Bauteiloberflächen beim Eintauchen in das galvanische Bad vermieden wird. Die Stromdichte im Spülkanal wird durch die isolierende Blende jedenfalls so weit abgesenkt, daß eine Beschichtung ausbleibt.
- Desweiteren sind an der Blende längsverlaufende Führungsflächen vorgesehen, die im Zusammenwirken mit Auflageflächen des Bauteilträgers eine exakte Positionierung der Blende gegenüber dem Bauteilträger gewährleistet. Die Gestaltung der Führungs- und Auflageflächen dulden dabei eine unterschiedliche Längendehnung der Blende und des Bauteilträgers. Dabei ergibt sich eine geringfügige Verschiebung der Bauteile in Längsrichtung der ebenen Kontaktfläche ohne jedoch den Stromübergang zu stören.
- Bevorzugte Ausführungsformen werden nachfoglend unter Bezugnahme auf die Zeichnung erläutert. Es zeigt:
- Fig. 1
- eine Explosionszeichnung einer Elektrode mit angedeutetem Montageablauf,
- Fig. 2
- eine Seitenansicht der komplett montierten Elektrode,
- Fig. 3a
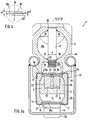
- einen vergrößerten Querschnitt durch die Elektrode gemäß Fig. 2,
- Fig. 3b
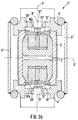
- einen Querschnitt einer Elektrode mit doppelseitiger Bestückungsmöglichkeit,
- Fig. 4
- eine Ausschnittsvergrößerung im Bereich der Kontaktfläche der Elektrode,
- Fig. 5
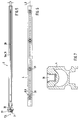
- eine Ansicht eines Bauteilträgers der Elektrode nach Fig. 1,
- Fig. 6
- eine Ansicht einer Blende der Elektrode nach Fig. 1 und
- Fig. 7
- einen Querschnitt durch die Blende gemäß Fig. 5 im Bereich eines Positioniermittels
- Die Fig. 3a und 3b zeigen eine bestückte bzw. doppelt bestückte Elektrode 1, 1' mit ihren Baugruppen 2,3,4 und 5 im Querschnitt. Der geradlinig verlaufende Bauteilträger 2 wird von einem Aluminiumprofilrohr mit rechteckigem Querschnitt gebildet. Die Kanten 13 des Bauteilträgers sind innen durch eine schräg verlaufende Wandpartie im Hohlraum 14 verstärkt ausgeführt, so daß sich eine höhere Biegesteifigkeit für den Bauteilträger 2 ergibt. Der Hohlraum 14 erstreckt sich im wesentlichen über die gesamte Länge des Bauteilträgers 2 und ist an beiden Enden abgeschlossen. An zwei gegenüberliegenden Längsflächen 15 des Bauteilträgers 2 ist jeweils ein vernickelter Stahlblech-Metallstreifen 16 im Bauteilträger 2 oberflächenseitig eingefaßt. Durch die formschlüssigen Einfassungen 17 am Rand 18 des Metallstreifens 16 sind diese quer zur tung des Bauteilträgers 2 fest eingefaßt, während sie in Längsrichtung L Dehnungsbewegungen der Metallstreifen 16 in Längsrichtung L erlauben. Oberflächenseitig weist einer der beiden Metallstreifen 16a, b eine in Längsrichtung L verlaufende, rechteckige Kontaktfläche 19 auf, die zur flächigen Kontaktierung mit längs der Kontaktfläche 19 aufgereihten Bauteilen 12 planbearbeitet ist. Die Kontaktfläche 19 wird von einer mittig in den Metallstreifen 16a eingearbeiteten Nut 20 mit rechteckigem Querschnitt unterbrochen.
- Fig. 4 zeigt, wie die Nut 20 die Dicke d1 des Metallstreifens 16a bis auf die Restdicke d2 vermindert. Wie in Fig. 5 ersichtlich, verläuft die Nut 20 über die gesamte Länge des Metallstreifens 16a bzw. dessen Kontaktfläche 19. Die Kontaktflächenbreite b ist etwas größer gehalten als der Durchmesser des Bauteils 12 im Bereich der Kontaktfläche 19 so daß auch etwas größere als die abgebildeten Bauteile 12 aufgenommen werden können.
- Wie aus den Fig. 3a und 3b ersichtlich, sind die Bauteile 12,12' als hohle, stabförmige Drehteile dargestellt, deren Drehachse R,R' in der Querschnittsdarstellung gemäß der Fig. 3a und 3b mit der senkrecht auf der Längsachse L stehenden Symmetrieachse S,Si der Elektrode 1 bzw. 1' zusammenfällt. Die Bauteile 12 stehen somit senkrecht auf der Kontaktfläche 19. Fixiert werden die Bauteile 12 auf der Kontaktfläche 19 von einem im Hohlraum 14 des Bauteilträgers 2 eingeschlossenen, längs des Metallstreifens 16a sich erstreckenden Magneten, dessen Polachse bzw. Polebene P in den Fig. 3a und 3b mit der Symmetrieachse S und in der Drehteilachse R,R' zusammenfällt, wodurch die magnetischen Feldlinien zum besseren Halt der Bauteile 12,12' zentrisch auf diese ausgerichtet sind.
- Der als Dauermagnet ausgeführte Magnet 3 gemäß der Fig. 3a, setzt sich aus zwei parallel, von einem Zwischenstück beabstandete Polleisten 22 mit rechteckigem Querschnitt aus einem Joch 23 und einem U-profilförmigen Magnetträger 24 zusammen. Aufgrund der vom Magneten 3 auf die Bauteile 12 und auf den ferromagnetischen Metallstreifen 16a ausgeübten Magnetkraft haften die zwischen den Flanken 25 des Magnetträgers 24 eingefaßten Polleisten 22 flächig auf der planbearbeiteten bauteilseitigen Wandung des Bauteilträgers 2. Einen wesentlichen Einfluß auf Ausdehnung und Stärke des Magnetfeldes übt der Metallstreifen 16a mit seienr Nut 20 aus. So überragt der Metallstreifen 16a die Polleisten 22 in Breite und Länge, wodurch eine gewisse Abschirmung des Magnetfeldes erzielt wird. Über die im Bereich der Nut 20 verbleibende Restdicke d2 des Metallstreifens 16a sowie die verbleibende Wandstärke d3 zwischen Magnetstreifen 16a und Magneten 3 läßt sich die Haltekraft zum Fixieren der zentrisch oberhalb der Nut 20 angeordneten ferromagnetischen Bauteile 12 einstellen. Durch die Anordnung des ferromagnetischen Metallstreifens 16a zwischen Magneten 3 und Bauteilen 12 lassen sich diese an der Elektrode 1 fixieren ohne daß die Beschichtung durch die magnetischen Feldlinien gestört wird. Zum Schutz des Bauteilträgers 2 vor den elektrochemischen Eigenschaften des Galvanikbades ist der Bauteilträger 2 ringsum unter Aussparung der Kontaktfläche 19 und anderer elektrischer Kontaktstellen mit einer Schutzschicht 26 überzogen. Jeweils beidseitig der kontaktflächenseitigen Längskanten 13 ist die Schutzschicht 26 planbearbeitet. Die hierdurch sich ausbildenden Auflageflächen 11 dienen den Führungsflächen 10 zur zentrischen Positionierung der Blende 4 gegenüber dem Bauteilträger 2.
- Zum Einschieben und Herausnehmen des Magneten 3 dient die am Ende des Bauteilträgers 2 ausgebildete Öffnung 7.
- Fig. 5 zeigt die Öffnung 7 im unverschlossenen Zustand, wobei ein um die Öffnung 7 angebrachtes Außengewinde 27 zum Verschluß der Öffnung 7 mittels der Klappe 6 dient, wie dies in Fig. 2 gezeigt wird. Über die Klappe 6 und/oder über die mit dem Metallstreifen 16a verbundene Anlötfahne 36 läßt sich die Elektrode 1 an eine Stromquelle anschließen.
- Wie den Fig. 3a und 6 zu entnehmen, weist die Blende 4 zur Aufnahme jeweils eines drehsymmetrischen Bauteils 12 Paare von Bohrlöchern als Bauteilaufnahmen 28 auf. Die entsprechend der Bauteilkontur ausgebildeten Bohrlöcher eines Paares sind koaxial zueinander ausgerichtet und stehen mit ihrer Bohrlochachse B senkrecht auf der Längsachse L bzw. fallen in Fig. 3a mit der Symmetrieachse S zusammen. Wie in Fig. 6 ersichtlich sind die in einer Reihe angeordneten Bauteilaufnahmen 28 abschnittsweise in Längsrichtung L voneinander beabstandet, so daß Interferenzeinflüsse bei der Beschichtung der Bauteile 12 ausgeschlosssen werden können. Bei der in Fig. 3a dargestellten Blende 4 ist ein als innerhalb der Blende 4 sich erstreckende Bohrung ausgeführter Spülkanal 29a vorgesehen. Durch die diametral gegenüberliegende Anordnung der Bohrlöcher der Paare durchdringen die Bauteile 12 den Spülkanal 29a, womit die Spülbarkeit der von der Beschichtung frei zu bleibenden Oberflächen der Bauteile 12 gewährleistet ist. Durch an den Bohrlöchern angebrachte Senkungen und Radien 30 wird das Ein- und Ausbringen der Bauteile 12 begünstigt. Da bei dem in Fig. 3a dargestellten Bauteil 12 nur die Stirnfläche beschichtet werden soll, weist das Bauteil 12 gegenüber der Bauteilaufnahme 28 einen Unterstand auf. Die Mantelfläche des Bauteils 12 bleibt somit unbeschichtet. Demgegenüber weist das Bauteil 12' gemäß Fig. 3b gegenüber der Bauteilaufnahme 28' einen Überstand auf, so daß der aus der Blende 4 herausragende Teil des Bauteils 12' beschichtet wird. Für die Bespülbarkeit des aus der Bauteilaufnahme 28 bauteilträgerseitig herausragenden Ende des Bauteils 12 gemäß Fig. 3a, bildet die Blende 4 mit dem Bauteilträger einen zweiten Spülkanal 29b aus. Dieser wird blendenseitig von einer in Längsrichtung L sich erstreckenden Ausnehmung 31 gebildet, die zusammen mit der kontaktflächenseitigen Längsfläche 15 des Bauteilträgers 2 den zweiten Spülkanal 29b räumlich abschließt. Über diesen zweiten Spülkanal 29b und über die Nut 20 wird auch die Spülbarkeit hohler Bauteile 12 gewährleistet. Beide Spülkanäle 29a und 29b sind am Ende der Blende 4 offen ausgeführt, so daß sich die Spülkanäle 29a, b beim Eintauchen der Elektrode 1 in ein Flüssigkeitsbad selbständig füllen.
- Die zur lösbaren Verbindung von Blende 4 und Bauteilträger 2 dienende Klemmmittel 5, wie in Fig. 1,2,3a u. 3b gezeigt, bestehen aus einem Klemmbügel 32 und Klammern 33. Unter Umfassung des Bauteilträgers 2 greift der Klemmbügel 32 formschlüssig in Vertiefungen 34 der Blende 4 ein und wird mit Klammern 33 gegenüber dem Bauteilträger 2 verspannt. Diese Klemmverbindung sorgt für einen festen Sitz der Blende 4 auf dem Bauteilträger 2, ohne dabei thermisch bedingte Dehnungsbewegungen in Längsrichtung L zwischen Blende 4 und Bauteilträger 2 zu hemmen.
- Über die Kappe 6 und über ein am gegenüberliegenden Ende des Bauteilträgers 2 angeordnetes Fußteil 37 kann die Elektrode 1 an einem nicht weiter dargestellten Galvanisiergestell befestigt werden.
Claims (40)
- Elektrode zum galvanischen Beschichten von Bauteilen (12) mit zumindest einem Magneten (3) zum Halten der Bauteile (12) auf mindestens einer Kontaktfläche (19) eines elektrisch leitenden Bauteilträgers (2), der einen Stromanschluß aufweist, dadurch gekennzeichnet, daß die elektrisch leitende Kontaktfläche (19) sich auf einer Außenseite des hohl ausgeführten Bauteilträgers (2) erstreckt, der in seinem Hohlraum den längs der Kontaktfläche (19) sich erstreckenden Magneten (3) aufnimmt, wobei die Polachse (P) des Magneten (3) quer zur Kontaktfläche (19) steht.
- Elektrode nach Anspruch 1, dadurch gekennzeichnet, daß der Bauteilträger (2) von einem Profilrohr gebildet wird und sich die Kontaktfläche (19) in dessen Längsrichtung (L) erstreckt.
- Elektrode nach Anspruch 2, dadurch gekennzeichnet, daß das Profilrohr ein Vierkant-Profilrohr ist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Magnet ein Dauermagnet ist.
- Elektrode nach Anspruch 4, dadurch gekennzeichnet, daß der Magnet (3) zur Bildung eines Dipolmagneten zwei parallel voneinander beabstandet verlaufende Polleisten (22) aufweist, deren Polung ungleichnamig ist.
- Elektrode nach Anspruch 5, dadurch gekennzeichnet, daß die Polleisten (22) zur Verstärkung der Magnetkraft an den der Kontaktfläche (19) abgewandten Pol enden mit einem Joch (23) verbunden sind.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Magnet (3) zwischen den Flanken (25) eines U-profilförmigen Magnetträgers (24) gehalten ist, der wiederum zwischen zwei gegenüberliegenden Innenwänden des Bauteilträgers (2) geführt ist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Bauteilträger (2) eine verschließbare Öffnung (7) zum Einsetzen und Herausnehmen des Magneten (3) bzw. des Magnetträgers (24) aufweist.
- Elektrode nach Anspruch 8, dadurch gekennzeichnet, daß die Öffnung (7) an einem von den Bauteilen (12) beabstandeten Ende des Bauteilträgers (2) vorgesehen ist.
- Elektrode nach Anspruch 8 oder 9, dadurch gekennzeichnet, daß eine die Öffnung (7) verschließende Kappe (6) den Stromanschluß aufweist und die Kappe (6) mit dem Bauteilträger (2) elektrisch leitend verbindbar ist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch ghekennzeichnet, daß die Verbindung zwischen der Kappe (6) bzw. dem Stromanschluß und dem Bauteilträger (2) eine Schraubverbindung ist.
- Elektrode nach Anspruch 11, dadurch gekennzeichnet, daß die Gewinde der Schraubverbindung mit einer Schicht guter elektrischer Leitfähigkeit versehen sind.
- Elektrode nach einem der vorhergehenden Ansprüche dadurch gekennzeichnet, daß die Kappe (7) bzw. der Stromanschluß ein Schraubgewinde zur Befestigung der Elektrode (1) in einem Haltegestell und zur Verbindung mit der gestellseitigen Stromzuführung aufweist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Kontaktfläche (19) als Metallstreifen (16a,16b) ausgeführt ist.
- Elektrode nach Anspruch 14, dadurch gekennzeichnet, daß der Metallstreifen (16a,16b) oberflächenseitig vom Bauteilträger (2) formschlüssig eingefaßt ist.
- Elektrode nach Anspruch 14 oder 15, dadurch gekennzeichnet, daß der Metallstreifen (16a,b) an seiner dem Magneten (3) zugewandten Längsfläche flächig auf einer zwischen Metallstreifen (16a,b) und Magneten (3) liegenden Wandung des Bauteilträgers (2) aufliegt.
- Elektrode nach einem der Ansprüche 14 bis 16, dadurch gekennzeichnet, daß der Werkstoff des Metallstreifens (16a,b) ferromagnetisch ist.
- Elektrode nach einem der Ansprüche 14 bis 17, dadurch gekennzeichnet, daß der Metallstreifen (16a,b) jeweils im Positionsbereich der Bauteile (12) eine die Stärke des Metallstreifens (16a,b) reduzierende Ausnehmung (20) aufweist.
- Elektrode nach Anspruch 18, dadurch gekennzeichnet, daß die Ausnehmung (20) als in Längsrichtung (L) des Metallstreifens (16a,b) sich erstreckende Nut (20) ausgeführt ist.
- Elektrode nach einem der Ansprüche 14 bis 19, dadurch gekennzeichnet, daß der Bauteilträger (2) an einer dem bauteilseitigen Metallstreifen (16a) gegenüberliegenden Wandung einen zweiten Metallstreifen (16b) mit in wesentlichen gleichen Abmessungen aufweist, der parallel zum bauteilseitigen Metallstreifen (16a) verläuft.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Kontaktfläche mit einer Nickelschicht überzogen ist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Werkstoff des Bauteilträgers (2) paramagnetisch ist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Außenfläche des Bauteilträgers (2) unter Aussparung der Kontaktfläche (16a) und der elektrischen Kontaktstellen (27) mit einer elektrochemisch beständigen Schutzschicht überzogen ist.
- Elektrode nach Anspruch 23, dadurch gekennzeichnet, daß die Schutzschicht eine Kunststoffschicht vorzugsweise aus Polytetrafluorethylen ist.
- Elektrode nach Anspruch 23 oder 24, dadurch gekennzeichnet, daß die Beschichtung eine planbearbeitete Auflagefläche (11) aufweist.
- Elektrode nach einem der Ansprüche 23 bis 24, dadurch gekennzeichnet, daß die Beschichtung in Randnähe zur Auflagefläche (11) im Bauteilträger (2) oder im Metallstreifen (16a,b) eingefaßt ist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Elektrode (1) zur Positionierung der Bauteile (12) auf der Kontaktfläche und/oder zur teilflächenweisen Abdeckung der Bauteile eine Blende (4) mit Bauteilaufnahmen (28) aufweist, die mit dem Bauteilträger (2) verbindbar ist.
- Elektrode nach Anspruch 27, dadurch gekennzeichnet, daß der Bauteilträger (2) zumindest zwei Kontaktflächen (19) aufweist und je Kontaktfläche (19) eine separate Blende (4) vorgesehen ist.
- Elektrode nach Anspruch 27 oder 28 dadurch gekennzeichnet, daß die Blende (4) mehrere längs der langgestreckt ausgeführten Kontaktfläche (19) aufgereihte Bauteilaufnahmen (28) aufweist.
- Elektrode nach einem der Ansprüche 27 bis 29, dadurch gekennzeichnet, daß die Blende (4) zumindest einen längs der Bauteilaufnahmen (28) sich erstreckenden Spülkanal (29a,b) zur Beaufschlagung beschichtungsfreier Teilflächen der Bauteile (12) aufweist.
- Elektrode nach Anspruch 30, dadurch gekennzeichnet, daß die Blende (4) eine längs der Bauteilaufnahmen (28) sich erstreckende nutförmige Ausnehmung (31) aufweist, die zusammen mit dem Bauteilträger (2) einen Spülkanal (29b) bildet.
- Elektrode nach Anspruch 30, dadurch gekennzeichnet, daß der Spülkanal (29a) als innerhalb der Blende (4) sich erstreckende Bohrung ausgeführt ist.
- Elektrode nach Anspruch 32, dadurch gekennzeichnet, daß zur Aufnahme zylindrischer Bauteile (12) die Bauteilaufnahmen (28) als Bohrlöcher ausgeführt sind, die sich paarweise bezüglich der Spülkanalachse diametral gegenüberliegen.
- Elektrode nach einem der Ansprüche 27 bis 32, dadurch gekennzeichnet, daß die Blende (4) Bohrlöcher als Bauteilaufnahmen (28) für zylindrische Bauteile (12) aufweist, wobei die Lochachse (B) zur planen Kontaktierung der Bauteile (12) auf der Kontaktfläche (19) im wesentlichen senkrecht auf der Kontaktfläche (19) steht.
- Elektrode nach einem der Ansprüche 27 bis 34, dadurch gekennzeichnet, daß die als Bohrloch ausgeführten Bauteilaufnahmen (28) an einem oder beiden Lochrändern Senkungen (30) zur Beeinflussung des Schichtverlaufs oder zur einfacheren Bestückbarkeit aufweisen.
- Elektrode nach einem der Ansprüche 27 bis 35, dadurch gekennzeichnet, daß die Blende (4) mit dem Bauteilträger (2) klemmverbindbar ist.
- Elektrode nach einem der Ansprüche 27 bis 36, dadurch gekennzeichnet, daß der Werkstoff der Blende (4) oder zumindest dessen Oberfläche ein elektrischer Nichtleiter, vorzugsweise ein elektrochemisch beständiger Kunststoff ist.
- Elektrode nach einem der Ansprüche 27 bis 37, dadurch gekennzeichnet, daß die Blende (4) seitens der Bauteilaufnahmen (2) Positioniermittel (35) zur Bauteilbestückung der Elektrode (1) aufweist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Metallstreifen (16a,b) eine Kontaktstelle (36) zur unmittelbaren Stromzuführung aufweist.
- Elektrode nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Elektrode (1) bezüglich einer Längsachse (L) des Bauteilträgers (2) im wesentlichen spiegelsymmetrisch ausgebildet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4419982A DE4419982C1 (de) | 1994-06-08 | 1994-06-08 | Halte- und Kontaktiervorrichtung zum galvanischen Beschichten von Bauteilen |
| DE4419982 | 1994-06-08 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0690151A2 true EP0690151A2 (de) | 1996-01-03 |
| EP0690151A3 EP0690151A3 (de) | 1998-11-11 |
| EP0690151B1 EP0690151B1 (de) | 2001-02-28 |
Family
ID=6520066
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95107450A Expired - Lifetime EP0690151B1 (de) | 1994-06-08 | 1995-05-17 | Elektrode zum Galvanischen Beschichten von Bauteilen |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5618396A (de) |
| EP (1) | EP0690151B1 (de) |
| JP (1) | JPH0841691A (de) |
| AT (1) | ATE199414T1 (de) |
| DE (2) | DE4419982C1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004085714A1 (de) * | 2003-03-24 | 2004-10-07 | Wieland Dental + Technik Gmbh & Co. Kg | Vorrichtung und deren teile für die galvanische abscheidung von dentalen formteilen |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2134724B1 (es) * | 1997-05-30 | 2000-05-01 | Espan Carburos Metal | Equipo y procedimiento para llevar a cabo la extraccion electrolitica de metales en disolucion en una celda electrolitica. |
| DE19901624A1 (de) * | 1999-01-18 | 2000-09-14 | Helmut Fischer Gmbh & Co | Bauteilträger |
| GB0002677D0 (en) * | 1999-02-12 | 2000-03-29 | Helmut Fischer Gmbh & Co | Handling module for at least one component for mounting on and removal from a component carrier |
| US6134998A (en) * | 1999-04-05 | 2000-10-24 | Loeffler; Fredrick L. | Part positioner and holder for lathes |
| GB2564896B (en) * | 2017-07-27 | 2021-12-01 | Semsysco Gmbh | Substrate locking system for chemical and/or electrolytic surface treatment |
| CN113718320B (zh) * | 2021-11-04 | 2022-03-29 | 山东盛世恒机械制造有限公司 | 一种便于控制的金属镀覆固定装置 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE520334C (de) * | 1929-12-01 | 1931-03-10 | Langbein Pfanhauser Werke Akt | Aufhaengung von zu galvanisierenden, sperrigen, nadelartigen Waren aus magnetisierbarem Stoff |
| US2911347A (en) * | 1957-04-01 | 1959-11-03 | Intercompany Corp | Plating rack |
| DE2537362C2 (de) * | 1975-08-19 | 1986-12-04 | Schering AG, 1000 Berlin und 4709 Bergkamen | Vorrichtung zur Aufnahme von Kleinteilen zum Zwecke der galvanischen Oberflächenbehandlung |
| JPS56169791A (en) * | 1980-05-29 | 1981-12-26 | Mazda Motor Corp | Plating method |
-
1994
- 1994-06-08 DE DE4419982A patent/DE4419982C1/de not_active Expired - Fee Related
-
1995
- 1995-05-17 DE DE59509045T patent/DE59509045D1/de not_active Expired - Fee Related
- 1995-05-17 AT AT95107450T patent/ATE199414T1/de not_active IP Right Cessation
- 1995-05-17 EP EP95107450A patent/EP0690151B1/de not_active Expired - Lifetime
- 1995-06-06 JP JP7139654A patent/JPH0841691A/ja active Pending
- 1995-06-07 US US08/480,896 patent/US5618396A/en not_active Expired - Fee Related
Non-Patent Citations (1)
| Title |
|---|
| None |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004085714A1 (de) * | 2003-03-24 | 2004-10-07 | Wieland Dental + Technik Gmbh & Co. Kg | Vorrichtung und deren teile für die galvanische abscheidung von dentalen formteilen |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0690151B1 (de) | 2001-02-28 |
| DE4419982C1 (de) | 1995-10-26 |
| JPH0841691A (ja) | 1996-02-13 |
| DE59509045D1 (de) | 2001-04-05 |
| EP0690151A3 (de) | 1998-11-11 |
| ATE199414T1 (de) | 2001-03-15 |
| US5618396A (en) | 1997-04-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0858690A1 (de) | Vorrichtung zum verbinden des elektrisch leitfähigen mantels einer leitung mit einem erdleiter | |
| EP0667034A1 (de) | Magnetfeldkathode | |
| DE3007216A1 (de) | Gestell mit klemmvorrichtung zur verwendung in metallisierungsbaedern | |
| DE4419982C1 (de) | Halte- und Kontaktiervorrichtung zum galvanischen Beschichten von Bauteilen | |
| EP2893056B1 (de) | Galvanische beschichtung von behandlungsgut unter verwendung einer innenanode | |
| EP1115912B1 (de) | Vorrichtung zum partiellen elektrochemischen behandeln von stabförmigem behandlungsgut | |
| DE69411872T2 (de) | Zylindrischen Isolationsverdrängungsklemme | |
| DE1621143C3 (de) | Vorrichtung zur selektiven galvanischen Metallisierung | |
| EP0874921B1 (de) | Verfahren und vorrichtung zum elektrochemischen behandeln langgestreckter gegenstände | |
| DE10340888B3 (de) | Stromversorgungseinrichtung in einer Vorrichtung zur elektrochemischen Behandlung | |
| DE1771953B2 (de) | Vorrichtung zur elektrobeschichtung von hohlkoerpern | |
| DE19722983C2 (de) | Verfahren zur elektrochemischen Behandlung von stabförmigem Behandlungsgut und Vorrichtung zur Durchführung des Verfahrens | |
| DE4317408C2 (de) | Vorrichtung zur Reduzierung von korrosionsbedingten elektrischen Übergangswiderständen an Kontaktstellen an Anoden- und Kathodenschienen elektrolytischer Bäder | |
| DE4442388C2 (de) | Elektrode mit plattenförmigem Elektrodenträger | |
| DE2553276C3 (de) | Haltevorrichtung für galvanisch zu behandelnde, insbesondere zu verchromende Kleinteile | |
| DE19635735C1 (de) | Klemmhalter | |
| DE19814885C2 (de) | Galvanoklammer | |
| EP1606436B1 (de) | Vorrichtung und deren teile für die galvanische abscheidung von dentalen formteilen | |
| DE9115308U1 (de) | Werkstückträgervorrichtung zur Aufnahme und Fixierung von zu galvanisierenden Werkstücken | |
| DE10142530A1 (de) | Verfahren zur Herstellung partiell galvanisierter Kunststoffbauteile und partiell galvanisiertes Kunststoffbauteil | |
| DE69305636T2 (de) | Verfahren zur partiellen Plattierung eines Werkstückes und Maskierungsklemme zur Verwendung in diesem Verfahren | |
| DE19519492A1 (de) | Tragvorrichtung für metallische Werkstücke | |
| DE2655679C3 (de) | Bezugselektrode für Anlagen zum anodischen Schutz der inneren Oberfläche von Badbehältern mit Lösungen für die chemische Vernickelung | |
| DE167314C (de) | ||
| DE1771527A1 (de) | Verfahren und Vorrichtung zum Elektroplattieren |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT DE FR GB IT |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT DE FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19981216 |
|
| 17Q | First examination report despatched |
Effective date: 19991105 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 199414 Country of ref document: AT Date of ref document: 20010315 Kind code of ref document: T |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: BL PRODUKTIONS GMBH Owner name: MTU AERO ENGINES GMBH |
|
| REF | Corresponds to: |
Ref document number: 59509045 Country of ref document: DE Date of ref document: 20010405 |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20010503 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20060515 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20060519 Year of fee payment: 12 Ref country code: DE Payment date: 20060519 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20060522 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20060531 Year of fee payment: 12 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20070517 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070517 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20080131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070517 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070517 |