EP0459342A2 - Sortiereinrichtung - Google Patents
Sortiereinrichtung Download PDFInfo
- Publication number
- EP0459342A2 EP0459342A2 EP91108564A EP91108564A EP0459342A2 EP 0459342 A2 EP0459342 A2 EP 0459342A2 EP 91108564 A EP91108564 A EP 91108564A EP 91108564 A EP91108564 A EP 91108564A EP 0459342 A2 EP0459342 A2 EP 0459342A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- sorting
- central computer
- units
- control
- sorting units
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
- B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
- B07C5/36—Sorting apparatus characterised by the means used for distribution
- B07C5/361—Processing or control devices therefor, e.g. escort memory
Definitions
- the invention relates to a device for sorting individual parts, e.g. glass fragments according to their color.
- a device for sorting individual parts e.g. glass fragments according to their color.
- Such a device is known from DE-OS 38 04 391.2. It is used to recycle used glass, which is usually in a mixture of differently colored glass, for economic recycling.
- the waste glass is broken up into fragments with an edge length of approximately 5 to 50 mm.
- the fragments are then guided past a color recognition unit via a U-shaped slide.
- the color recognition unit sends light through the fragment and determines the absorption of the light in the fragment. It is determined whether the fragment is colored, clear or opaque.
- the distribution of the fragments on the individual channels depending on the type of fragment takes place via floor openings in the bottom of the slide.
- the bottom openings are provided with flaps that can be actuated by electromagnets.
- the lower channels are each provided with floor openings.
- the invention has for its object to make the control for such a variety of sorting units advantageous.
- the necessary control is split up into a part that is only assigned to the individual sorting unit and a part that is only available once for the system. These parts are assigned very specific tasks. This division is possible through networking.
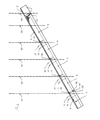
- the sorting unit in FIG. 1 is constructed from a metal angle with a leg 1 lying in the plane of the drawing and a leg 2 protruding in the direction of the viewer from the plane of the drawing.
- the leg 2 is covered with a glass plate 3 on which the fragments lie flat and from the right slide to the bottom left of the drawing.
- the slide's angle of inclination is about 30 degrees.
- the chute 1, 2 is tilted in such a way that the fragments 4 lie against the edge (38 in FIG. 2) of the leg 2 facing the leg 1 when it slides. An angle of approximately 4 degrees is sufficient. So that the leg 1 does not wear out, it is also covered with glass panes 5-9.
- 10 - 17 fragment detection sensors are provided at several locations. At positions 10, 12, 14 and 16 z. B. color detection sensors and at points 11, 13, 15 and 17 metal detection sensors are provided.
- a pulse generator 18 - 21 belongs to each of a color detection sensor and a metal detection sensor.
- the pulse transmitters are capable of applying a mechanical pulse to the fragment, which is directed in such a way that the fragment can be accelerated away from the leg 1.
- the pulse generators 18-21 are arranged so that the pulse hits the narrow break edge of the fragment. The fragment 4 is thus hit at the center of gravity. As a result, the fragment 4 is actually moved in the direction of the pulse and does not perform any uncontrollable rotary movements.
- the pulse generators 18-21 are air nozzles, which the fragment 4 slides past the air nozzle for a very short time, e.g. B. can apply 0.1 seconds with a pressure pulse. This pulse accelerates the fragment 4 perpendicular to the normal direction of movement of the fragment. It falls over the edge of the leg 2 from the slide.
- a drop chute is assigned to each pulse generator 18-21.
- the chutes are separated from one another by partitions 22 and end at the bottom on conveyors which are not shown here.
- No pulse generator is assigned to the chute on the far left in FIG. 1. Parts are conveyed here that were not considered worthy of promotion at any recognition station.
- the chute 1, 2 simply has a boundary wall 23 at its lower end. The parts that have not previously been conveyed out collide against this wall 23 and, since the parts are piled up, fall down from the slide into the chute below. This desired jamming effect on the wall 23 prevents the parts of the device from being worn out by the impact.
- green glass is sorted out, including the other glass colors that were not sorted out at the first two sorting points.
- the first three digits are each equipped with a metal detection sensor 11, 13 and 15 in order to exclude fragments that have metal residues from being sorted out. Such fragments, which still carry remnants of metal, and also individual pieces of metal should only be sorted out at the fourth pulse generator 21.
- This fourth sorting point can again be equipped with a color sensor 16 and a metal detection sensor 17. However, it is sufficient to provide only one light barrier which registers the passage of the fragment and allows the pulse generator 21 to respond at the right time. The fact that it is a fragment containing metal is already from the previous sorting point 14, 15, 20 with the metal detector 15 present there. The light barrier then only serves to precisely determine the time of ejection.
- the fifth chute e.g. made of ceramic, porcelain or stone.
- the disks 5 - 9, against which the fragments 4 abut during the slide, are arranged next to one another with an intermediate space 24.
- the gap 24 is so large that the pulse generators 18-21 fit through this slot.
- the fragments 4 could each abut the front edge of each glass sheet 5-9. Such a collision could cause the fragment 4 to move in an uncontrolled manner and hinder the sliding movement.
- the end of the glass panes 6, 7, 8, 9 is lifted by a few tenths of a millimeter from the leg 1 of the angle 1, 2, e.g. B. by placing a spacer.
- the glass panes are arranged in a scale-like manner. In each case towards the end of the glass pane, the fragment 4 is rejected somewhat more by the leg 1 than at the beginning of the pane. This prevents a collision with the front edge of the pane.
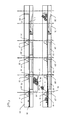
- FIG. 2 shows the same sorting device as Figure 1 in plan view. Two sorting devices are shown parallel to each other to describe a further detail of the sorting devices. The same parts contain the same reference numerals as in Figure 1.
- valve blocks 27-30 are visible, which are supplied with air via an air supply hose 31.
- the valve blocks are connected to one another by means of connecting pipes 33 for the supply of air.
- the valve blocks 27-30 contain air channels and electromagnetically actuated valves which can release the air flow to the pulse generator nozzles 18-21 mentioned in FIG.
- the valve block 30 contains an additional outlet hose 32 and an additional valve for controlling the supply of fragments to the sorting channel.
- the feed device is not described in detail here.
- Line 34 shows the path of a piece of white glass.
- the fragment is recognized as white glass on the color recognition sensor 10. It is recognized on the metal detector 11 that it is not a piece of metal and is not contaminated with residues of metal. Because these two conditions are met, the nozzle 18 is actuated at the right time and the fragment 4 is deflected along the line 34. The fragment 4 is thrown onto a plate 35, where a pile 36 of white glass fragments has already accumulated. The accumulated pile 36 of the fragments protects the plate 35 against wear from the impact. When heap 36 is piled high enough, fall the fragments in the direction of arrow 37 into the chute below. In the same way, collecting plates 35 are provided in the other chutes, but are not shown.
- Suitable sensors are connected to the computer via analog channels to determine the type of fragments and output drivers to control the valve blocks 27-30.
- the fragment is illuminated from below with a white light beam for color recognition.
- the chute 2 there are optical sensors which deliver analog intensity signals for the spectral ranges "red”, “green” and “blue”. These signals are fed to the analog channels of the single-board computer and are evaluated to control the pulse generators 18-21. The glass color is used to determine the relationship between the signals.
- metal detection sensors 11, 13, 15 and 17 which use the eddy current loss of a coil fed with alternating current for detection.
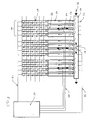
- FIG. 3 shows a sorting device in which a multiplicity of individual sorting units 45 already described work in parallel in order to increase the throughput of the system. 12 of the sorting units 45 already described with reference to FIGS. 1 and 2 are provided.
- Each sorting unit 45 has its own control computer and is functional on its own.
- the sorting units 45 are connected to a central computer 47 via a BUS system 48.
- the central computer 47 can query statistical data from the individual sorting units via this BUS system 48. For example, the current throughput rate can be queried.
- the fragments are fed to the sorting units 45 via vibrating tables 40 and 52.
- a vibrating table 52 feeds four sorting units 45. It executes vibrating movements in the direction of the arrows 44.
- a separating trough 42 is attached to the vibrating table 52 for each sorting unit. The separating trough 42 is slightly inclined in the same way as the sorting unit, so that the fragments line up on the left edge in the drawing and are separated in the process. Separation means that only a fraction after the other is fed to the sorting unit 45.
- the delivery rate of the vibrating table 52 is determined by the amplitude of the vibrating movement.
- the amplitude of the vibrating table 52 can be controlled by the central computer 47 via a control line 49. Asks during the operation of the sorting system the central computer determines from the connected sorting units 46 the throughput reached. In the sense of a control loop stabilizing the throughput, the amplitude of the vibrating table 52 is controlled as a function of the query result.
- Fragments are fed to the separating troughs 42 via a further vibrating table 40 lying transversely in front of the vibrating tables 52.
- This vibrating table 40 carries out shaking movements in the direction of the arrows 41, so that the fragments are moved past the entry points of the separating troughs 42 in the direction of arrow 51 .
- a light barrier 43 is assigned to each separation channel 42.
- an air nozzle is provided for each separation channel, which is indicated by line 53. The air nozzle is arranged so that it can blow or push a fragment into the separating channel.
- the air nozzle is controlled so that a fragment is always blown into the sorting trough when there is no fragment in the area of the light barrier 43.
- the amplitude and thus the throughput of the vibrating table 40 is also controlled via a control line 50 by the central computer as a function of the throughput of the individual sorting units.
- Each sorting unit is pluggably connected to a fixed assembly part.
- the sorting unit is powered and connected to the bus system via an electrical connector. It is desirable that the central computer be able to address the slot of the sorting units using an address. This address should also be retained if the sorting unit is replaced for service purposes. For this purpose there is an information carrier in the mounting part that contains the address. The computer of the sorting unit reads out this address via the plug connection and can then be addressed at this address.
- This design of the sorting device enables the sorting results to be used to derive the information required for controlling the delivery rate of the assigned vibrating tables, as described above.
- the computer of the sorting unit contains additional identification information belonging to this sorting unit.
- the central computer can automatically recognize a change in a sorting unit. So that's it too possible that the central computer monitors when the failure of individual components is expected. For example, the number of valve actuations can be counted and compared with the guaranteed values.
Landscapes
- Sorting Of Articles (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf eine Einrichtung zum Sortieren von Einzelteilen, z.B von Glasbruchstücken nach ihrer Farbe. Eine solche Einrichtung ist durch die DE-OS 38 04 391.2 bekannt. Sie dient dazu Altglas, das meist in einem Gemisch aus verschiedenfarbigem Glas vorliegt, einer wirtschaftlichen Wiederverwertung zuzuführen. Das Altglas wird in Bruchstücke mit einer Kantenlänge von etwa 5 bis 50 mm zerkleinert. Die Bruchstücke werden dann über eine U-förmige Rutsche an einer Farberkennungseinheit vorbeigeführt. Die Farberkennungseinheit sendet Licht durch das Bruchstück und ermittelt die Absorbtion des Lichtes in dem Bruchstück. Dabei wird ermittelt, ob das Bruchstück farbig, klar oder undurchsichtig ist.
- Zur Sortierung der Bruchstücke sind mehrere Rinnen übereinander angeordnet. Die Verteilung der Bruchstücke auf die einzelnen Rinnen je nach Art des Bruchstückes erfolgt über Bodenöffnungen im Boden der Rutsche. Die Bodenöffnungen sind mit Klappen versehen, die von Elektromagneten betätigt werden können. Die tieferliegenden Rinnen sind jeweils wieder mit Bodenöffnungen versehen. Durch ganz bestimmte Betätigung der Bodenklappen kann erreicht werden, daß die Bruchstücke über die gewünschte Rinne ausgeführt und entsprechenden Fördereinrichtungen zugeführt werden.
- Zur Erhöhung der Durchsatzmenge werden bei der bekannten Einrichtung eine Vielzahl solcher Sortiereinrichtungen parallel betrieben. Sie sind mit einer gemeinsamen Auswerteelektronik und zentralen Steuereinheit verbunden.
- Der Erfindung liegt die Aufgabe zugrunde, die Steuerung für eine solche Vielzahl von Sortiereinheiten vorteilhaft zu gestalten.
- Diese Aufgabe wird durch die im Patentanspruch 1 angegebene Erfindung gelöst. In den Unteransprüchen sind vorteilhafte Ausführungsformen der Erfindung angegeben.
- Bei der erfindungsgemäßen Einrichtung die erforderliche Steuerung so aufgesplittet in einen Teil, der nur der einzelnen Sortiereinheit zugeordnet ist, und einen Teil, der nur einmal für die Anlage vorhanden ist. Diesen Teilen werden ganz bestimmte Aufgaben zugeteilt. Durch die Vernetzung ist diese Aufteilung möglich.
- Die Erfindung wird im folgenden anhand eines Ausführungsbeispiels beschrieben.
- Es zeigen
- Figur 1 den Aufbau einer einzelne Sortiereinrichtung,
- Figur 2 zwei nebeneinanderliegende Sortiereinrichtungen in Draufsicht und
- Figur 3 eine Sortieranlage, bei der eine Vielzahl von Sortiereinrichtungen in der erfindungsgemäßen Weise zusammengeschaltet sind.
- Die Sortiereinheit in Figur 1 ist aufgebaut aus einem Metallwinkel mit einem in der Zeichnungsebene liegenden Schenkel 1 und einem in Richtung des Betrachters aus der Zeichnungsebene herausragenden Schenkel 2. Der Schenkel 2 ist mit einer Glasplatte 3 belegt, auf der die Bruchstücke flach aufliegen und von rechts oben in der Zeichnung nach links unten rutschen. Der Neigungswinkel der Rutsche beträgt etwa 30 Grad. Die Rutsche 1,2 ist so gekippt, daß die Bruchstücke 4 sich beim Rutschen an die dem Schenkel 1 zugewandten Kante (38 in Fig.2) des Schenkels 2 anlegen. Dazu genügt eine Neigung des Winkels von circa 4 Grad. Damit der Schenkel 1 sich nicht abnutzt, ist dieser ebenfalls mit Glasscheiben 5 - 9 belegt.
- Entlang der Rutsche 1,2 sind an mehreren Orten 10 - 17 Bruchstück-Erkennungssensoren vorgesehen. An den Stellen 10, 12, 14 und 16 sind z. B. Farberkennungssensoren und an den Stellen 11, 13, 15 und 17 Metallerkennungssensoren vorgesehen. Jeweils zu einem Farberkennungssensor und einem Metallerkennungssensor gehört ein Impulsgeber 18 - 21. Die Impulsgeber sind in der Lage, das Bruchstück mit einem mechanischen Impuls zu beauflagen, der so gerichtet ist, daß das Bruchstück von dem Schenkel 1 fort beschleunigt werden kann. Die Impulsgeber 18 - 21 sind so angeordnet, daß der Impuls die schmale Bruchkante des Bruchstückes trifft. Das Bruchstück 4 wird damit auf der Höhe des Masseschwerpunktes getroffen. Das hat zur Folge, daß das Bruchstück 4 auch wirklich in Richtung des Impulses bewegt wird und nicht irgendwelche unkontrollierbaren Drehbewegungen ausführt.
- In einem realisierten Beispiel sind die Impulsgeber 18 - 21 Luftdüsen, die das Bruchstück 4 beim Vorbeirutschen an der Luftdüse für eine sehr kurze Zeit von z. B. 0,1 Sekunden mit einem Druckimpuls beaufschlagen können. Durch diesen Impuls wird das Bruchstück 4 senkrecht zur normalen Bewegungsrichtung des Bruchstückes beschleunigt. Es fällt über die Kante des Schenkels 2 von der Rutsche herunter.
- Jedem Impulsgeber 18 - 21 ist ein Fallschacht zugeordnet. Die Fallschächte sind durch Trennwände 22 voneinander getrennt und enden unten auf Fördereinrichtungen, die hier nicht dargestellt sind.
- Dem Fallschacht ganz links in der Figur 1 ist kein Impulsgeber zugeordnet. Hier werden Teile ausgefördert, die an keiner Erkennungsstation für ausförderungswürdig gehalten worden sind. Die Rutsche 1,2 weist an ihrem unteren Ende einfach eine Begrenzungswand 23 auf. Die vorher nicht ausgeförderten Teile prallen gegen diese Wand 23 und fallen, da sich die Teile häufen, von der Rutsche herunter in den darunterliegenden Fallschacht. Durch diesen erwünschten Staueffekt an der Wand 23 wird verhindert, daß die Teile der Einrichtung durch den Aufprall verschlissen werden.
- Bei der Abnahme von Altglas durch die Glashütten werden bei den verschiedenen Farben unterschiedliche Reinheitsanforderungen gestellt. Während z.B. Grünglas ohne weiteres Gläser der Farben braun und weiß enthalten darf, darf Weißglas nur sehr geringe Anteile der anderen Farben enthalten. Braunglas darf zwar Anteile von Weißglas enthalten, jedoch nur geringe Anteile Grünglas. Bei der beschriebenen Sortiereinrichtung wird dieser Tatsache Rechnung getragen, indem die einzelnen Farben und Bestandteile in einer ganz bestimmten Reihenfolge aussortiert werden.
- An erster Stelle (Impulsgeber 18) wird Weißglas aussortiert.
- An zweiter Stelle (Impulsgeber 19) wird Braunglas und eventuell noch auf der Rutsche verbliebenes Weißglas aussortiert. Das hier noch auftretende Weißglas kann entweder an der ersten Lesestelle übersehen worden sein, oder es kann das Ausstoßen mit dem Impulsgeber 18 durch unglückliche Umstände mißlungen sein. Auch können die Anforderungen an das Weißglas (Lichtabsorption, Einfärbung) an den beiden Aussortierstellen unterschiedlich sein.
- An dritter Stelle wird Grünglas aussortiert, einschließlich der bei den ersten beiden Aussortierstellen nicht aussortierten anderen Glasfarben.
- Die ersten drei Stellen sind jeweils mit einer Metallerkennungssensor 11, 13 und 15 ausgestattet, um Bruchstücke, die mit Metallresten behaftet sind, von der Aussortierung auszuschließen. Solche Bruchstücke, die noch Reste von Metall tragen, und auch einzelne Metallstücke sollen erst an dem vierten Impulsgeber 21 aussortiert werden. Dieser vierte Aussortierungspunkt kann wieder mit einem Farbsensor 16 und einem Metallerkennungssensor 17 ausgestattet sein. Es genügt jedoch, hier lediglich eine Lichtschranke vorzusehen, die den Durchgang des Bruchstückes registriert und den Impulsgeber 21 zur richtigen Zeit ansprechen läßt. Die Tatsache, daß es sich um ein Metall enthaltendes Bruchstück handelt, ist ja bereits von der vorhergehenden Sortierstelle 14, 15, 20 mit dem dort vorhandenen Metalldetektor 15 erkannt worden. Die Lichtschranke dient dann nur zur genauen Ermittlung des Ausstoßzeitpunktes.
- Im Idealfall dürften in dem fünften Fallschacht nur noch undurchsichtige Bruchstücke z.B. aus Keramik, Porzellan oder Stein erscheinen.
- Die Scheiben 5 - 9, an denen die Bruchstücke 4 während des Rutschens anliegen, sind mit einem Zwischenraum 24 nebeneinander angeordnet. Der Zwischenraum 24 ist so groß, daß die Impulsgeber 18 - 21 durch diesen Schlitz hindurchpassen. Die Bruchstücke 4 könnten jeweils an der Vorderkante jeder Glasscheibe 5 - 9 anstoßen. Eine solche Kollision könnte das Bruchstück 4 zu unkontrollierten Bewegungen veranlassen und die Rutschbewegung behindern.
- Um dieses zu verhindern, ist das Ende der Glasscheiben 6, 7, 8, 9 um einige Zehntel Millimeter von dem Schenkel 1 des Winkels 1,2 abgehoben, z. B. durch Unterlegen eines Abstandhalters. Die Glasscheiben sind also schuppenartig angeordnet. Jeweils zum Ende der Glasscheibe hin, wird das Bruchstück 4 etwas mehr von dem Schenkel 1 abgewiesen als am Anfang der Scheibe. Damit ist eine Kollision mit der Vorderkante der Scheibe vermieden.
- Figur 2 zeigt die gleiche Sortiereinrichtung wie Figur 1 in Draufsicht. Es sind zwei Sortiereinrichtungen parallel zueinander dargestellt, um ein weiteres Detail der Sortiereinrichtungen zu beschreiben. Die gleichen Teile enthalten die gleichen Bezugszeichen wie in Figur 1. In dieser Ansicht sind Ventilblöcke 27 - 30 sichtbar, die über einen Luftzufuhrschlauch 31 mit Luft versorgt sind. Die Ventilblöcke sind untereinander mittels Verbindungsrohren 33 zur Luftzufuhr verbunden. Die Ventilblöcke 27 - 30 enthalten Luftkanäle und elektromagnetisch betätigbare Ventile, die den Luftstrom zu den in Figur 1 erwähnten Impulsgeberdüsen 18 - 21 freigeben können. Der Ventilblock 30 enthält einen zusätzlichen Abgangsschlauch 32 und ein zusätzliches Ventil zur Steuerung der Zufuhr von Bruchstücken zum Sortierkanal. Die Zuführeinrichtung ist hier nicht näher beschrieben.
- Die Linie 34 zeigt den Weg eines Weißglasbruchstückes. An dem Farberkennungssensor 10 wird das Bruchstück als Weißglas erkannt. An dem Metalldetektor 11 wird erkannt, daß es kein Metallstück und auch nicht mit Resten von Metall behaftet ist. Weil diese beiden Bedingungen erfüllt sind, wird die Düse 18 zum richtigen Zeitpunkt angesteuert und und das Bruchstück 4 entlang der Linie 34 abgelenkt. Das Bruchstück 4 wird auf eine Platte 35 geschleudert, wo sich schon ein Haufen 36 von Weißglasbruchstücken angesammelt hat. Der angesammelte Haufen 36 der Bruchstücke schützt die Platte 35 vor Verschleiß durch den Aufprall. Wenn der Haufen 36 hoch genug aufgeschüttet ist, fallen die Bruchstücke in Richtung des Pfeiles 37 in den darunterliegenden Fallschacht hinein. In gleicher Weise sind bei den anderen Fallschächten Auffangplatten 35 vorgesehen, die jedoch nicht dargestellt sind.
- Alle beschriebenen Funktionen werden mittels eines Einplatinen-Computers gesteuert, der hier nicht näher dargestellt ist. An den Computer sind über Analogkanäle geeignete Sensoren angeschlossen zur Ermittlung der Art der Bruchstücke und Ausgangstreiber zur Ansteuerung der Ventilblöcke 27 - 30.
- Zur Farberkennung wird bei einem realisierten Beispiel das Bruchstück von unten mit einem weißen Lichtstrahl beleuchtet. Oberhalb der Rutsche 2 sind optische Sensoren angeordnet, die für die Spektralbereiche "Rot", "Grün" und "Blau" analoge Intensitätssignale liefern. Diese Signale sind den Analogkanälen des Einplatinencomputers zugeführt und werden zur Ansteuerung der Impulsgeber 18 - 21 ausgewertet. Von der Relation der Signale zueinander wird dabei auf die Glasfarbe geschlossen.
- Als Metallerkennungssensoren 11,13,15 und 17 können bekannte Schaltungsanordnungen verwendet werden die zur Erkennung den Wirbelstromverlust einer mit Wechselstrom gespeisten Spule ausnutzen.
- Figur 3 zeigt eine Sortiereinrichtung, bei der eine Vielzahl von einzelnen bereits beschriebenen Sortiereinheiten 45 parallel arbeiten, um den Durchsatz der Anlage zu erhöhen. Es sind 12 der bereits an Hand von Figur 1 und 2 beschriebenen Sortiereinheiten 45 vorgesehen. Jede Sortiereinheit 45 hat ihren eigenen Steuerungscomputer und ist für sich funktionsfähig. Die Sortiereinheiten 45 sind über ein BUS-System 48 mit einem Zentralcomputer 47 verbunden. Der Zentralcomputer 47 kann über dieses BUS-System 48 statistische Daten von den einzelnen Sortiereinheiten abfragen. Z. B. kann die momentane Durchsatzrate abgefragt werden.
- Die Bruchstücke werden den Sortiereinheiten 45 über Rütteltische 40 und 52 zugeführt. Ein Rütteltisch 52 beschickt vier Sortiereinheiten 45. Er führt Rüttelbewegungen in Richtung der Pfeile 44 aus. Für jede Sortiereinheit ist auf dem Rütteltisch 52 eine Vereinzelungsrinne 42 angebracht. Die Vereinzelungsrinne 42 ist in gleicher Weise wie die Sortiereinheit leicht schräggestellt, so daß die Bruchstücke sich an der linken Kante in der Zeichnung anlegen und dabei vereinzelt werden. Vereinzelung heißt, es wird nur ein Bruchstück nach dem anderen der Sortiereinheit 45 zugeführt.
- Die Fördermenge des Rütteltisches 52 ist durch die Amplitude der Rüttelbewegung bestimmt. Über eine Steuerleitung 49 kann die Amplitude des Rütteltisches 52 von dem Zentralcomputer 47 gesteuert werden. Während des Betriebes der Sortieranlage fragt der Zentralcomputer von den angeschlossenen Sortiereinheiten 46 die erreichte Durchsatzmenge ab. Im Sinne eines die Durchsatzmenge stabilisierenden Regelkreises wird in Abhängigkeit von dem Abfrageergebnis die Amplitude des Rütteltisches 52 gesteuert.
- Die Zufuhr von Bruchstücken zu den Vereinzelungsrinnen 42 erfolgt über einen quer vor den Rütteltischen 52 liegenden weiteren Rütteltisch 40. Dieser Rütteltisch 40 führt Rüttelbewegungen in Richtung der Pfeile 41 aus, so daß die Bruchstücke in Richtung des Pfeiles 51 an den Eingangsstellen der Vereinzelungsrinnen 42 vorbeibewegt werden. Jeder Vereinzelungsrinne 42 ist eine Lichtschranke 43 zugeordnet. Weiter ist für jede Vereinzelungsrinne eine Luftdüse vorgesehen, die durch die Linie 53 angedeutet ist. Die Luftdüse ist so angeordnet, daß sie ein Bruchstück in die Vereinzelungsrinne hineinblasen bzw. stoßen kann. Die Luftdüse wird so gesteuert, daß immer ein Bruchstück in die Sortierrinne hineingeblasen wird, wenn sich im Bereich der Lichtschranke 43 kein Bruchstück befindet. Die Amplitude und damit die Durchsatzmenge des Rütteltisches 40 wird ebenfalls über eine Steuerleitung 50 von dem Zentralcomputer in Abhängigkeit von der Durchsatzmenge der einzelnen Sortiereinheiten gesteuert.
- An den Rütteltisch 40 können rechts in der Zeichnung weitere Rütteltische angereiht sein, die in gleicher Weise mit Sortierrinnen und Sortiereinheiten zusammengebaut sind. In diesem Fall muß die Amplitude des Rütteltisches 40 nicht nur von den direkt an diesen Rütteltisch angeschlossenen Sortiereinheiten bestimmt werden, sondern auch von den dahinterliegenden Sortiereinheiten. Die nachfolgenden Sortiereinheiten müssen ja ebenfalls mit einer ausreichenden Menge von Bruchstücken versorgt werden.
- Jede Sortiereinheit ist steckbar mit einem ortsfesten Montageteil verbunden. Über eine elektrische Steckverbindung erfolgt die Stromversorgung der Sortiereinheit und die Verbindung mit dem Bus-System. Es ist erwünscht, daß der Zentralcomputer den Steckplatz der Sortiereinheiten mittels einer Adresse ansprechen kann. Diese Adresse soll auch erhalten bleiben, wenn die Sortiereinheit zu Servicezwecken ausgetauscht wird. Zu diesem Zweck befindet sich in dem Montageteil ein Informationsträger, der die Adresse enthält. Der Computer der Sortiereinheit liest diese Adresse über die Steckverbindung aus und ist dann unter dieser Adresse ansprechbar.
- Durch diese Gestaltung der Sortiereinrichtung kann aus den Sortierergebnissen die erforderliche Information zur Steuerung der Fördermenge der zugeordneten Rütteltische abgeleitet werden, wie weiter oben beschrieben.
- Außerdem enthält der Computer der Sortiereinheit eine zusätzliche Information zur Identifikation, die zu dieser Sortiereinheit gehört. Auf diese Weise kann der Zentralcomputer automatisch einen Wechsel einer Sortiereinheit erkennen. Damit ist es auch möglich, daß der Zentralcomputer überwacht, wann mit dem Ausfall einzelner Komponenten zu rechnen ist. Z.B. kann die Zahl der Ventilbetätigungen mitgezählt und mit den garantierten Werten verglichen werden.
Claims (9)
- Sortiereinrichtung mit einer Steuer- und Auswerteeinrichtung und mit einer Vielzahl von parallel betriebenen Sortiereinheiten (Fig. 3),
dadurch gekennzeichnet,- daß die einzelnen Sortiereinheiten (45) als unabhängig funktionsfähige Einheiten aufgebaut sind mit je einer eigenen Steuer- und Auswerteeinrichtung und- daß die Sortiereinheiten (45) über ein Bus-System (48) mit einem Zentralcomputer (47) vernetzt sind. - Einrichtung nach Anspruch 1,
dadurch gekennzeichnet,- daß Mittel vorgesehen sind, durch die die Sortiereinheiten (45) vom Zentralcomputer addressierbar sind, wobei die Adressen dem Ort der Sortiereinheit zugeordnet sind. - Einrichtung nach Anspruch 2,
dadurch gekennzeichnet,- daß die Sortiereinheiten mit je einem ortsfesten Montageteil verbunden sind und- daß das Montageteil einen von der zugehörigen Sortiereinheit lesbaren Informationsträger aufweist, der die Adresse enthält. - Einrichtung nach Anspruch 3,
dadurch gekennzeichnet,- daß die Sortiereinheiten einen Speicher enthaltend in dem eine zusätzliche Information zur ortsunabhängigen Identifikation dieser Sortiereinheit gespeichert ist und- daß sowohl diese Information als auch die Adresse von dem Zentralcomputer abrufbar sind und bei der Steuerung der gesamten Einrichtung ausgewertet werden. - Einrichtung nach einem oder mehreren der vorhergehenden Ansprüche mit Zufuhreinrichtungen (40,52) für die zu sortierenden Teile,
dadurch gekennzeichnet,- daß die Fördermenge der Zufuhreinrichtungen (40,52) von dem Zentralcomputer (47) gesteuert wird. - Einrichtung nach Anspruch 5,
dadurch gekennzeichnet,- daß statistische Daten über den Durchsatz und die Sortierergebnisse der einzelnen Sortiereinheiten zu dem Zentralcomputer (47) übertragen werden und daß die Zufuhreinrichtungen (40,52) in Abhängigkeit von diesen Daten zur Sicherstellung einer ausreichenden Zufuhr gesteuert werden. - Einrichtung nach einem oder mehreren der vorhergehenden Ansprüche,
dadurch gekennzeichnet,- daß Steuer- und Auswerteeinrichtungen der einzelnen Sortiereinheiten als programmierbare Computerschaltungen ausgeführt sind. - Einrichtung nach Anspruch 7,
dadurch gekennzeichnet,- daß die Computerschaltungen mit einem Betriebsprogramm ausgestattet sind zum Empfang des benötigten Steuer- und Auswerteprogramms vom Zentralcomputer (47). - Einrichtung nach Anspruch 5,
dadurch gekennzeichnet,- daß die Zufuhreinrichtungen (40,52) Rütteltische sind, deren Rüttelamplitude zur Steuerung der Fördermenge veränderbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19904017126 DE4017126A1 (de) | 1990-05-28 | 1990-05-28 | Einrichtung zum sortieren von glasbruchstuecken |
| DE4017126 | 1990-05-28 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0459342A2 true EP0459342A2 (de) | 1991-12-04 |
| EP0459342A3 EP0459342A3 (en) | 1992-05-06 |
Family
ID=6407325
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19910108564 Withdrawn EP0459342A3 (en) | 1990-05-28 | 1991-05-27 | Sorting device |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0459342A3 (de) |
| DE (1) | DE4017126A1 (de) |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3037594A1 (de) * | 1980-10-04 | 1982-05-19 | Klöckner-Humboldt-Deutz AG, 5000 Köln | Verfahren zum steuern oder regeln von sortieranlagen |
| DE3174515D1 (en) * | 1981-01-19 | 1986-06-05 | Gunsons Sortex Ltd | Sorting machine |
| DE3119329C2 (de) * | 1981-05-15 | 1983-03-31 | Gerresheimer Glas AG, 4000 Düsseldorf | Vorrichtung zur Farbsortierung von Althohlglas |
| FR2543457B1 (fr) * | 1983-03-29 | 1985-07-19 | Inst Nat Polytechnique | Procede et dispositif pour le triage d'objets en fonction de leur aspect externe, en particulier pour un tirage colorimetrique d'objets |
| US4687107A (en) * | 1985-05-02 | 1987-08-18 | Pennwalt Corporation | Apparatus for sizing and sorting articles |
| US4762544A (en) * | 1987-01-02 | 1988-08-09 | Owens-Illinois Glass Container Inc. | Automated control of glass container manufacture |
| DE3804391A1 (de) * | 1988-02-12 | 1989-08-24 | Hubertus Exner | Verfahren und vorrichtung zum sortieren von altglasbruchstuecken |
-
1990
- 1990-05-28 DE DE19904017126 patent/DE4017126A1/de active Granted
-
1991
- 1991-05-27 EP EP19910108564 patent/EP0459342A3/de not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| DE4017126A1 (de) | 1991-12-05 |
| EP0459342A3 (en) | 1992-05-06 |
| DE4017126C2 (de) | 1992-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0666115A2 (de) | Verfahren zum Sortieren von Partikeln eines Schüttgutes und Vorrichtung hierfür | |
| DE1524522C3 (de) | Lochkartenmaschine | |
| DE4340231A1 (de) | Glassortierer | |
| DE2803884A1 (de) | Einrichtung zur abgabe und verteilung von gegenstaenden | |
| EP1763408A1 (de) | Detektiervorrichtung zum erkennen von gegenständen in einem materialstrom | |
| EP0328126B1 (de) | Verfahren und Vorrichtung zum Sortieren von Altglas | |
| EP0183074A1 (de) | Rechnergesteuerte Kommissionieranlage | |
| DE69700944T2 (de) | Rutsche für Sortiereinrichtung | |
| DE3828067C2 (de) | ||
| EP0461616A2 (de) | Verfahren und Vorrichtung zum Sortieren von Altglas | |
| EP4087802A1 (de) | System zum sortieren von sortierstücken in mit ihrer zieldestination logisch verknüpfte zielstellen in matrixanordnung | |
| EP0479756B1 (de) | Sortiereinrichtung | |
| DE4017126C2 (de) | ||
| DE4224540C2 (de) | Verfahren und Vorrichtung zur Überwachung von Glasbehältern | |
| DE19921723A1 (de) | Vorrichtung zur Sortierung von gleichförmigen kartenartigen Elementen | |
| DE4017129C2 (de) | ||
| EP0459341B1 (de) | Sortiereinrichtung für Altglas | |
| DE4017128C2 (de) | ||
| EP0785828A1 (de) | Verfahren zum sortieren von sendungen | |
| DE4017127C2 (de) | ||
| DE19708457C1 (de) | Fördereinrichtung für eine Sortiermaschine | |
| DE4017130A1 (de) | Einrichtung zum sortieren von glasbruchstuecken | |
| DE3910378A1 (de) | Sortieranlage fuer parkettstaebe | |
| DE20207881U1 (de) | Fördersystem mit einem Förderband zur Förderung von Sortierteilen | |
| DE1032696B (de) | Selbsttaetige Wende- und Stapelvorrichtung zum Ordnen von rechteckigen flaechenhaften Gegenstaenden |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE ES FR GB IT |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE ES FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19920518 |
|
| 17Q | First examination report despatched |
Effective date: 19921022 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19940422 |