EP0418638B1 - Zwischenablage zwischen Bearbeitungsstufen einer Presse - Google Patents
Zwischenablage zwischen Bearbeitungsstufen einer Presse Download PDFInfo
- Publication number
- EP0418638B1 EP0418638B1 EP90116942A EP90116942A EP0418638B1 EP 0418638 B1 EP0418638 B1 EP 0418638B1 EP 90116942 A EP90116942 A EP 90116942A EP 90116942 A EP90116942 A EP 90116942A EP 0418638 B1 EP0418638 B1 EP 0418638B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- actuating means
- mounting plate
- movement
- press
- slide plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000012432 intermediate storage Methods 0.000 title description 2
- 239000002184 metal Substances 0.000 claims description 19
- 239000000969 carrier Substances 0.000 claims 1
- 238000006073 displacement reaction Methods 0.000 claims 1
- 238000009434 installation Methods 0.000 claims 1
- 230000002441 reversible effect Effects 0.000 claims 1
- 241000239290 Araneae Species 0.000 description 5
- 230000005540 biological transmission Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/05—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work specially adapted for multi-stage presses
- B21D43/057—Devices for exchanging transfer bars or grippers; Idle stages, e.g. exchangeable
Definitions
- the invention relates to a clipboard between processing stages of a forming machine according to claim 1.
- Clipboards must be set up in the empty stages of presses to bridge the gap between the processing stages.
- a transfer press with empty stages in the stand areas shows, for example, US-A-3,875,808.
- US-A-4,730,825 is also shown a clipboard according to the preamble of claim 1, the support surface, which can also be formed by stencils, is adjustable in height. Likewise, the size of the contact surface or the spacing of the templates from one another can be adjusted by a motor.
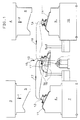
- FIGs. 1 and 2 two processing stages of a press are indicated with 1 and 2, respectively.
- Tappets 3 and 4 are indicated, the upper tool parts 5 and 8 move against lower tool parts 6 and 9 for forming sheet metal parts 11, 11 '' '.
- the tools 5, 6 and 8, 9 are interchangeable by means of sliding tables 7, 10.
- the sheet metal parts 11, 11 '' ' are transported further by suction spiders 12, 13 in the transfer movements 17, 18.
- the suction spider 14 serves to transfer the sheet metal part 11' '' to the following clipboard.
- an intermediate storage is indicated with stencils 16 for storing and removing the sheet metal parts 11.
- the stencils 16 are by means of adjusting means and movement deflection means, which will be described in detail below, in e.g. the position shown 16 'movable.
- the suction spider 12 removes a shaped sheet metal part 11 from the processing stage 1 and places it on the stencils 16 in the clipboard 15.
- the suction spider 13 removes the sheet metal part 11 ′′ previously pivoted in the clipboard 15 and deposits it in the processing station 2.
- the swiveling and correcting movements of the templates 16 take place during the movement of the sheet metal parts 11. During this period, a new sheet metal part 11 '' '' can be inserted in processing stage 1 by means of the insertion feeder 19 (FIG. 2).
- 11 indicates a sheet metal part which is in the transfer movement 17 and which has the inclined position of processing stage 1.
- 11 ′′′ a sheet metal part is indicated during the transfer movement 18 in an inclined position for storage in the following processing stage.
- This new inclined position is caused by a pivoting movement 20 of the templates from position 11 'to position 11 Stellung.
- the pivoting movement 20 leads to a shift of the center of the sheet metal part 11, which is to be compensated for by a horizontal correction movement 21, movement of the templates in the direction 21 ', and by a vertical correction movement 22, movement of the templates in the direction 22'. Since between the tool 5, 6 of processing stage 1 and the tool 8, 9 of the following processing stage 2 (Fig.
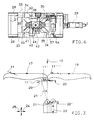
- FIGs. 4, 5 and 6 a clipboard 15 is shown in detail.
- a frame 27 is firmly placed on the foundation 26.
- the frame 27 has guide rails 28 and a motor 29 for the longitudinal movement (horizontally) of a mounting plate 32 which can be displaced in the guide rails 28.
- 30 is a spindle, and 31 a nut lock for the movement transmission from motor 29 to the mounting plate 32.
- guides of the mounting plate 32 are numbered.
- a slide plate 36 in guide rails 34 and guides 35 can be moved horizontally, but transversely to the previously described possibility of movement. This movement takes place by means of the motor 37 fixed on the mounting plate 32, a spindle 38 driven by the latter and a nut lock 39 fixed on the slide plate 36.
- the slide plate 36 carries in support frames 40 guide columns 41, in which guide rods 42 are mounted so as to be vertically movable. With the guide rods 42, a bracket 45 can be raised and lowered. The The lifting and lowering movement of the bracket 45 is brought about by a vertical motor 43 arranged on the slide plate 36, the spindle 44 of which engages on the bracket 45.
- a pivot bearing 50 is provided on the bracket 45.
- an adjusting means 51 is pivotally mounted (pivoting movement 20).
- a second position of the adjusting means 51 is indicated by 51 '.
- the pivoting movement takes place from an adjusting means 47.
- the actuating means 47 is fastened to the bracket 45 by holding plates 46 and engages the actuating means 51 via the rod 49 and a tab 48.
- the adjusting means 51 engages directly on support straps 52 for their rotary adjustment about the central axis of the adjusting means 51.
- Template supports 53 are fastened to the support tabs 52 for the templates 16 indicated in a raised position in FIG. 4 the motors or actuating means 29, 37, 43, 47, 51 can be controlled in accordance with the circuit structure mentioned.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Press Drives And Press Lines (AREA)
- Registering Or Overturning Sheets (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Description
- Die Erfindung betrifft eine Zwischenablage zwischen Bearbeitungsstufen einer Umformmaschine gemäß Anspruch 1.
- In den Leerstufen von Pressen sind Zwischenablagen einzurichten, um den Abstand zwischen den Bearbeitungsstufen zu überbrücken.
- Eine Transferpresse mit Leerstufen in den Ständerbereichen zeigt beispielsweise die US-A- 3,875,808. In der US-A- 4,730,825 ist darüberhinaus eine Zwischenablage nach den Oberbegriff des Anspruchs 1 gezeigt, deren Auflagefläche, die auch durch schablonen gebildet sein kann, in der Höhe einstellbar ist. Gleichermaßen kann die Größe der Auflagefläche bzw. der Abstand der Schablonen zueinander motorisch verstellt werden.
- Demgegenüber ist es Aufgabe der Erfindung, das jeweils in die Zwischenablage eingelegte Blechteil in Bezug auf die nachfolgende Bearbeitungsstufe zu positionieren und durch ggf. hierbei notwendige Schwenkbewegungen bewirkte Schwenkfehler auszugleichen.
- Diese Aufgabe ist gelöst durch die Merkmale des Anspruchs 1. Die Merkmale der weiteren Ansprüche stellen bevorzugte Ausführungsformen nach der Erfindung dar.
- Wesentliche Vorteile einer derartigen Zwischenablage ergeben sich daraus, daß diese auf unterschiedliche Werkzeugsätze automatisch einstellbar ist. Mit dem Einrichten auf ein neues Blechteil werden die beim Ersteinrichten ermittelten und elektronisch gespeicherten Werte wieder eingestellt.
- Im folgenden wird die Erfindung anhand eines in den Figuren dargestellten Ausführungsbeispiels erläutert.
- Dabei zeigen:
- Fig. 1
- eine zwischen zwei Bearbeitungsstufen einer Presse angeordnete, teilweise dargestellte Zwischenablage,
- Fig. 2
- eine der Fig. 1 gemäße Darstellung zur Veranschaulichung der Umsetzbewegungen,
- Fig. 3
- in einer vereinfachten Darstellung die Umsetzbewegungen der Blechteile und die für die Ausrichtung auf die folgende Bearbeitungsstufe erforderlichen Ausricht- und Korrekturbewegungen der Zwischenablage,
- Fig. 4
- die Vorderansicht einer Zwischenablage,
- Fig. 5
- die Seitenansicht der in Fig. 4 gezeigten Zwischenablage und
- Fig. 6
- eine Draufsicht auf die Zwischenablage entsprechend einem Schnittverlauf VI-VI in Fig. 4.
- In den Fign. 1 und 2 sind zwei Bearbeitungsstufen einer Presse mit 1 bzw. 2 angegeben. Mit 3 bzw. 4 sind Stößel angedeutet, die Werkzeugoberteile 5 bzw. 8 gegen Werkzeugunterteile 6 bzw. 9 bewegen zum Umformen von Blechteilen 11, 11'''. Die Werkzeuge 5, 6 bzw. 8, 9 sind mittels Schiebetischen 7, 10 austauschbar. Der Weitertransport der Blechteile 11, 11''' erfolgt durch Saugerspinnen 12, 13 in den Umsetzbewegungen 17, 18. Die Saugerspinne 14 dient dem Umsetzen des Blechteils 11''' in die folgende Zwischenablage. Mit 15 ist eine Zwischenablage angedeutet mit Schablonen 16 zur Ablage und Entnahme der Blechteile 11. Die Schablonen 16 sind vermittels Stellmittel und Bewegungs-Umlenkmittel, die im einzelnen nachfolgend noch beschrieben werden, in z.B. die gezeigte Position 16′ bewegbar. Die Saugerspinne 12 entnimmt ein geformtes Blechteil 11 aus der Bearbeitungsstufe 1 und legt es in der Zwischenablage 15 auf den Schablonen 16 ab. Die Saugerspinne 13 entnimmt das zuvor in der Zwischenablage 15 geschwenkte Blechteil 11'' und legt es in der Bearbeitungsstation 2 ab. Die Schwenkbewegungen und Korrekturbewegungen der Schablonen 16 erfolgen in der Zeit der Umsetzbewegung der Blechteile 11. In diesem Zeitraum ist vermittels Einlegefeeder 19 (Fig.2) ein neues Blechteil 11'''' in der Bearbeitungsstufe 1 einlegbar.
- In Fig. 3 ist mit 11 ein in der Umsetzbewegung 17 befindliches Blechteil angedeutet, das die Schräglage der Bearbeitungsstufe 1 aufweist. Mit 11‴ ist ein Blechteil während der Umsetzbewegung 18 angedeutet in einer Schräglage für die Ablage in der folgenden Bearbeitungsstufe. Diese neue Schräglage wird durch eine Schwenkbewegung 20 der Schablonen aus der Stellung 11′ in die Stellung 11˝ bewirkt. Die Schwenkbewegung 20 führt zu einer Verlagerung der Mitte des Blechteils 11, die durch eine horizontale Korrekturbewegung 21, Bewegung der Schablonen in Richtung 21′, und durch eine vertikale Korrekturbewegung 22, Bewegung der Schablonen in Richtung 22′ auszugleichen ist. Da zwischen dem Werkzeug 5, 6 der Bearbeitungsstufe 1 und dem Werkzeug 8, 9 der folgenden Bearbeitungsstufe 2 (Fig. 1) sowohl höhenmäßige Unterschiede als auch seitlicher Versatz (Außermittigkeit) möglich ist, sind weitere Zusatzbewegungen für eine vertikale Bewegung 23 und für zwei horizontale Bewegungen 24, 25 ausführbar. Die sich in der Vorumformstufe - hier ersten Bearbeitungsstufe - verändernde Lage des Masseschwerpunktes des Blechteils kann durch entsprechend horizontale Bewegungen mit Bezug auf die Saugerspinnen ausgeglichen werden. Die elektrische bzw. elektronische Steuerung für diese Bewegungen kann beispielsweise erfolgen durch eine in der DE 27 47 238 A1 gezeigte Programmsteuerung.
- In den Fign. 4, 5 und 6 ist eine Zwischenablage 15 im Detail dargestellt. Auf dem Fundament 26 ist ein Rahmengestell 27 fest aufgesetzt. Das Rahmengestell 27 weist Führungsschienen 28 auf sowie einen Motor 29 für die Längsbewegung (horizontal) einer in den Führungsschienen 28 verschiebbaren Aufbauplatte 32. Mit 30 ist eine Spindel, mit 31 ein Mutternschloß für die Bewegungsübertragung von Motor 29 auf die Aufbauplatte 32 positioniert. Mit 33 sind Führungen der Aufbauplatte 32 beziffert.
- Auf der Aufbauplatte 32 ist eine Schlittenplatte 36 in Führungsschienen 34 und Führungen 35 horizontal, jedoch quer zur zuvor beschriebenen Bewegungsmöglichkeit, verschiebbar. Diese Bewegung erfolgt vermittels an der Aufbauplatte 32 festgesetztem Motor 37, einer von diesem drehgetriebenen Spindel 38 und einem an der Schlittenplatte 36 festgesetzten Mutternschloß 39.
- Die Schlittenplatte 36 trägt in Stützrahmen 40 Führungssäulen 41, in denen Führungsstangen 42 vertikal beweglich gelagert sind. Mit den Führungsstangen 42 ist eine Konsole 45 anhebbar und absenkbar. Die Hebe- und Senkbewegung der Konsole 45 wird durch einen vertikal, an der Schlittenplatte 36 angeordneten Motor 43 bewirkt, dessen Spindel 44 an der Konsole 45 angreift.
- An der Konsole 45 ist ein Drehlager 50 vorgesehen. In dem Drehlager 50 ist ein Stellmittel 51 schwenkbar (Schwenkbewegung 20) gelagert. Eine zweite Lage des Stellmittels 51 ist mit 51′ angedeutet. Die Schwenkbewegung erfolgt von einem Stellmittel 47 aus. Das Stellmittel 47 ist an der Konsole 45 durch Haltebleche 46 befestigt und greift über die Stange 49 und eine Lasche 48 an dem Stellmittel 51 an.
- Das Stellmittel 51 greift direkt an Stützlaschen 52 an zu deren Drehverstellung um die Mittenachse des Stellmittels 51. An den Stützlaschen 52 sind Schablonenträger 53 befestigt für die in Fig. 4 in einer angehobenen Lage angedeuteten Schablonen 16. Mit 54 sind allgemein Anschlüsse positioniert, mit denen die Motore bzw. Stellmittel 29, 37, 43, 47, 51 entsprechend dem angeführten Schaltungsaufbau ansteuerbar sind.
Claims (3)
- Zwischenablage zwischen Bearbeitungsstufen (3, 4) einer Presse, Pressenstraße, Hybrid-Pressen-Anlage u. dgl. Umformmaschine, mit Schablonen (16) zum Abstützen der Blechteile (11) von unten, die durch Stell- und Bewegungs-Umlenkmittel (29, 30, 31, 37, 38, 39, 43, 44) in Höhe und Abstand für ein anderes Blechteil einstellbar sind, gekennzeichnet durcha) eine Aufbauplatte (32), die durch ein erstes Stellmittel (29) horizontal und gegenüber dem Fundament (26, 27) verschiebbar ist,b) eine Schlittenplatte (36), die durch ein zweites Stellmittel (37) horizontal und quer zur erstgenannten Verschiebebewegung auf der Aufbauplatte (32) verschiebbar ist,c) eine Konsole (45), die vertikal an der Schlittenplatte (36) gelagert und durch ein drittes Stellmittel (43) anhebbar und absenkbar ist,d) ein Drehlager (50) an der Konsole (45) und ein fünftes, in dem Drehlager (50), um eine horizontale Achse und quer zu seiner Längsrichtung schwenkbar gelagertes Stellmittel (51),e) ein viertes Stellmittel (47), das über eine Lasche (48) an dem fünften Stellmittel (51) angreift, um eine Schwenkbewegung der Blechteile zu bewirken, wobeif) das fünfte Stellmittel (51) drehtreibbar und in der Drehbewegung reversierbar, und abtriebsseitig über Stützlaschen (52) direkt oder vermittels Stützlaschen (52) und Schablonenträger (53) mit den Schablonen (16) verbunden ist, um die Schablonen (16), um die Längsachse des fünften Stellmittels zu schwenken.
- Zwischenablage nach Anspruch 1, gekennzeichnet durch ein fest auf das Fundament (26) aufgesetztes Rahmengestell (27), an dessen Oberseite sich in Richtung der Umsetzbewegung der Blechteile (11) durch die Presse erstreckende Schienen (28) verlaufen zur Führung der Aufbauplatte (32), und das erste Stellmittel (29), das am Rahmengestell (27) befestigt ist und über eine drehgetriebene, parallel zu den Schienen (28) verlaufende Spindel (30) und ein mit der Aufhauplatte (32) fest verbundenes Mutternschloß (31) auf die Aufhauplatte (32) wirkt.
- Zwischenablage nach Anspruch 1, gekennzeichnet durch die in schienen (34) der Aufhauplatte (32) geführte Schlittenplatte (36), das auf der Aufbauplatte (32) befestigte zweite Stellmittel (37) und eine von dem zweiten Stellmittel (37) drehgetriebene Spindel 38), die quer zur erstgenannten Spindel (30) verläuft und die über ein mit der Schlittenplatte (36) festes Mutternschloß (39) auf die Schlittenplatte (36) wirkt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3931081 | 1989-09-18 | ||
| DE3931081A DE3931081A1 (de) | 1989-09-18 | 1989-09-18 | Zwischenablage zwischen bearbeitungsstufen einer presse |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0418638A2 EP0418638A2 (de) | 1991-03-27 |
| EP0418638A3 EP0418638A3 (en) | 1991-04-17 |
| EP0418638B1 true EP0418638B1 (de) | 1995-02-01 |
Family
ID=6389644
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90116942A Expired - Lifetime EP0418638B1 (de) | 1989-09-18 | 1990-09-04 | Zwischenablage zwischen Bearbeitungsstufen einer Presse |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US5048318A (de) |
| EP (1) | EP0418638B1 (de) |
| CA (1) | CA2025143C (de) |
| DD (1) | DD295781A5 (de) |
| DE (2) | DE3931081A1 (de) |
| ES (1) | ES2069642T3 (de) |
| RU (1) | RU1831399C (de) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4124083A1 (de) * | 1991-07-19 | 1993-01-21 | Erfurt Umformtechnik Gmbh | Transferpressenlinie |
| DE4237312A1 (de) * | 1992-11-05 | 1994-05-11 | Schuler Gmbh L | Transferpresse o. dgl. Umformmaschine |
| DE4237316A1 (de) * | 1992-11-05 | 1994-05-11 | Schuler Gmbh L | Einrichtung zum Umsetzen von Blechteilen in einer Pressenanlage |
| US5632181A (en) * | 1995-02-23 | 1997-05-27 | Verson, A Division Of Allied Products Corporation | System and method for transferring a work piece in a multi-station press |
| DE19618167C2 (de) * | 1996-05-03 | 1998-07-02 | Erfurt Umformtechnik Gmbh | Ablagestation für Blechteile zwischen zwei benachbarten Werkzeugstufen einer Transferpressenlinie |
| US5875673A (en) * | 1997-12-30 | 1999-03-02 | Verson, A Division Of Allied Products Corporation | Orientation station for multi-station metal-forming machines |
| US20060191312A1 (en) * | 2004-03-16 | 2006-08-31 | Mccallum Scott | Tri-axis hard die check |
| DE102007060738A1 (de) | 2007-12-17 | 2009-06-18 | Wilhelm Karmann Gmbh | Pressenstraße zur Fertigung von Fahrzeugteilen |
| DE102013223252B4 (de) * | 2013-11-14 | 2015-09-03 | Trumpf Sachsen Gmbh | Maschinelle Werkstück-Transfervorrichtung sowie maschinelle Entladevorrichtung und maschinelle Anordnung zum Bearbeiten von Werkstücken mit einer derartigen Werkstück-Transfervorrichtung |
| CN111842592B (zh) * | 2020-07-21 | 2022-06-03 | 泉州市池瑞科技有限公司 | 能够加工薄板的两工位定向折边机 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2111852B1 (de) * | 1970-10-27 | 1974-03-29 | Amada Co Ltd | |
| GB1435028A (en) * | 1973-11-29 | 1976-05-12 | Hitachi Shipbuilding Eng Co | Multi-station transfer presses |
| DE2747238A1 (de) * | 1974-04-09 | 1979-04-26 | Schuler Gmbh L | Pressenstrasse mit werkstuecktransportvorrichtung |
| US4056198A (en) * | 1976-03-29 | 1977-11-01 | Danly Machine Corporation | Transfer and turnover mechanism for use with power press or the like |
| DE2726289C3 (de) * | 1977-06-10 | 1980-01-10 | Maschinenfabrik Weingarten Ag, 7987 Weingarten | Zwischen zwei Pressen angeordnete Wendeeinrichtung für insbesondere flächige Werkstücke |
| DE2757622C2 (de) * | 1977-12-23 | 1987-02-05 | Peter 3180 Wolfsburg Epp | Transportvorrichtung, insbesondere für den Werkstücktransport zwischen Bearbeitungsmaschinen |
| JPS58100927A (ja) * | 1981-12-09 | 1983-06-15 | Nissan Motor Co Ltd | アイドルステ−ジの受台 |
| DE3473574D1 (en) * | 1984-03-20 | 1988-09-29 | Schuler Gmbh L | Intermediate work piece support in a transfer press |
| JPS60238252A (ja) * | 1984-05-11 | 1985-11-27 | Nissin Electric Co Ltd | ワ−ク搬送装置 |
| DE3504765A1 (de) * | 1985-02-13 | 1986-08-21 | L. Schuler GmbH, 7320 Göppingen | Transferpresse |
| DE3519334A1 (de) * | 1985-05-30 | 1986-12-04 | L. Schuler GmbH, 7320 Göppingen | Einrichtung zum zufuehren von blechzuschnitten zur ersten bearbeitungsstufe einer mehrstufenpresse |
| JPS6224927A (ja) * | 1985-07-24 | 1987-02-02 | Hitachi Ltd | テ−ブル装置 |
| DE3737913C2 (de) * | 1987-11-07 | 1996-09-05 | Mueller Weingarten Maschf | Einrichtung zum Aufstapeln von Preßteilen zur Entsorgung einer Presse |
| JPH01197013A (ja) * | 1988-01-29 | 1989-08-08 | Shinwa Giken:Kk | 突曲げ加工用加工物追従支持装置 |
-
1989
- 1989-09-18 DE DE3931081A patent/DE3931081A1/de not_active Withdrawn
-
1990
- 1990-09-04 DE DE59008407T patent/DE59008407D1/de not_active Expired - Fee Related
- 1990-09-04 ES ES90116942T patent/ES2069642T3/es not_active Expired - Lifetime
- 1990-09-04 EP EP90116942A patent/EP0418638B1/de not_active Expired - Lifetime
- 1990-09-12 CA CA002025143A patent/CA2025143C/en not_active Expired - Fee Related
- 1990-09-12 US US07/580,967 patent/US5048318A/en not_active Expired - Fee Related
- 1990-09-17 DD DD90344050A patent/DD295781A5/de not_active IP Right Cessation
- 1990-09-17 RU SU4831076A patent/RU1831399C/ru active
Also Published As
| Publication number | Publication date |
|---|---|
| ES2069642T3 (es) | 1995-05-16 |
| DD295781A5 (de) | 1991-11-14 |
| US5048318A (en) | 1991-09-17 |
| DE3931081A1 (de) | 1991-03-28 |
| CA2025143C (en) | 2001-02-13 |
| RU1831399C (ru) | 1993-07-30 |
| DE59008407D1 (de) | 1995-03-16 |
| EP0418638A3 (en) | 1991-04-17 |
| CA2025143A1 (en) | 1991-03-19 |
| EP0418638A2 (de) | 1991-03-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4413807C1 (de) | Vorrichtung zum Wechseln der Zylinder an einer Druckmaschine | |
| DE69310224T2 (de) | Transportrolle zum Vorbiegen einer Glasscheibe | |
| DE3316663C2 (de) | Anordnung zum Austausch von Zylindern in einer Druckmaschine | |
| EP0384188A2 (de) | Umsetzeinrichtung in einer Transferpresse o.dgl. Umformmaschine | |
| DE3533235A1 (de) | Biegepresse | |
| EP0714839A1 (de) | Verfahren zur Inbetriebnahme oder Umrüstung einer Zargenschweissmaschine sowie ein modulares Magazin zum Durchführen des Verfahrens | |
| EP0047909A1 (de) | Druckwerk für eine Rollen-Rotationsdruckmaschine | |
| EP0453743B1 (de) | Vorrichtung zum Klebebinden von Büchern und Broschüren | |
| EP0418638A2 (de) | Zwischenablage zwischen Bearbeitungsstufen einer Presse | |
| EP0155332A1 (de) | Zwischenablage in einer Transferpresse | |
| EP0551656B1 (de) | Rollenrichtmaschine | |
| DE10021398A1 (de) | Druckwerk einer Rollenrotationsdruckmaschine, vorzugsweise einer Tiefdruck-Rollenrotationsdruckmaschine | |
| EP0384187A1 (de) | Umsetzeinrichtung in einer Transferpresse o.dgl. Umformmaschine | |
| EP0596489A1 (de) | Transferpresse o.dgl. Umformmaschine | |
| EP1429923B1 (de) | Oberwerk einer siebdruckmaschine mit auflagewinkeln für eine siebdruckschablone | |
| DE3750924T2 (de) | Justiervorrichtung für Schichtdicke von Druckplatten in einer Maschine für die Herstellung von lichtemfindlichen Kunststoffplatten. | |
| EP0394723B1 (de) | Umsetzeinrichtung in einer Transferpresse od. dgl. Umformmaschine | |
| EP0523478B1 (de) | Transferpressenlinie | |
| DE2738081C2 (de) | Werkzeugwechseleinrichtung an einer Presse | |
| DE3346128C2 (de) | ||
| DE767014T1 (de) | Richtmaschine mit parallelem zylinder | |
| EP0498071A1 (de) | Verfahren zum Vorstapeln in einem Bogenanleger von Rotationsdruckmaschinen | |
| DE3420075A1 (de) | Vorrichtung zum transfer von werkstuecken zwischen mehreren stationen einer presseinrichtung | |
| EP0597386B1 (de) | Einrichtung zum Umsetzen von Blechteilen in einer Pressenanlage | |
| EP0578161B1 (de) | Druckelement für eine Rotationsdruckmaschine mit mehreren Aufnahmewagen für einen Druckzylinder |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE ES FR GB IT SE |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE ES FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19910928 |
|
| 17Q | First examination report despatched |
Effective date: 19921203 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT SE |
|
| REF | Corresponds to: |
Ref document number: 59008407 Country of ref document: DE Date of ref document: 19950316 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950308 |
|
| ITF | It: translation for a ep patent filed | ||
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: SCHULER PRESSEN GMBH & CO. |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2069642 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20020814 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20020911 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20020918 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20020924 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030905 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030905 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| EUG | Se: european patent has lapsed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040528 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20041115 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060401 |