EP0402762B1 - Maschinenverbund zwischen Spinn- und Spulmaschinen - Google Patents
Maschinenverbund zwischen Spinn- und Spulmaschinen Download PDFInfo
- Publication number
- EP0402762B1 EP0402762B1 EP90110752A EP90110752A EP0402762B1 EP 0402762 B1 EP0402762 B1 EP 0402762B1 EP 90110752 A EP90110752 A EP 90110752A EP 90110752 A EP90110752 A EP 90110752A EP 0402762 B1 EP0402762 B1 EP 0402762B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pallets
- mechanical connection
- spinning
- connection according
- pallet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000009987 spinning Methods 0.000 title claims description 41
- 238000004804 winding Methods 0.000 title claims description 35
- 230000002093 peripheral effect Effects 0.000 claims 1
- 230000032258 transport Effects 0.000 description 28
- 238000000034 method Methods 0.000 description 12
- 238000007378 ring spinning Methods 0.000 description 6
- 229910000831 Steel Inorganic materials 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 230000005540 biological transmission Effects 0.000 description 2
- 238000009825 accumulation Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000010485 coping Effects 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01H—SPINNING OR TWISTING
- D01H9/00—Arrangements for replacing or removing bobbins, cores, receptacles, or completed packages at paying-out or take-up stations ; Combination of spinning-winding machine
- D01H9/18—Arrangements for replacing or removing bobbins, cores, receptacles, or completed packages at paying-out or take-up stations ; Combination of spinning-winding machine for supplying bobbins, cores, receptacles, or completed packages to, or transporting from, paying-out or take-up stations ; Arrangements to prevent unwinding of roving from roving bobbins
- D01H9/187—Arrangements for replacing or removing bobbins, cores, receptacles, or completed packages at paying-out or take-up stations ; Combination of spinning-winding machine for supplying bobbins, cores, receptacles, or completed packages to, or transporting from, paying-out or take-up stations ; Arrangements to prevent unwinding of roving from roving bobbins on individual supports, e.g. pallets
Definitions
- the invention relates to a machine network between spinning and winding machines according to the preamble of claim 1.
- DE-OS 32 35 442 describes such a spinning / winding machine combination in which the pallets, which carry cops or sleeves, circulate in a closed loop between the two machines. It is necessary that both machines are matched to a given pallet size.
- the invention has for its object to propose a machine network between spinning and winding machines that does not require a uniform pallet size and allows a high throughput of cops and sleeves.
- the configuration of the contact area between the transport loops according to the invention results in a further significant advantage. It is in fact possible to lift the cops and sleeves from the arbors of the pallets by the gripping devices, then the pallets by one division continue to move and put the cops and sleeves held by the gripping devices on the next pallet. The complete exchange process is thus realized without the gripping devices having to carry out a horizontal movement. Since the transfer process has to be carried out relatively quickly at the high throughput rate, there is a risk when using known transfer devices that, in particular, the cops oscillate during the horizontal movement of the gripping devices and thus the exact positioning over the arbors of the pallets on which they are to be placed is difficult.
- a slideway 6 runs along the spindles 7 of a ring spinning machine 1.
- the spinning machine-specific pallets 25 are exactly guided along this slideway by drivers 4, which are fastened on an upright steel belt 3 moving around the spinning machine. This deflected by the pulleys 5 and 5 'steel belt 3 leaves the further transport path of the spinning machine-side pallets 25 in the head region of the ring spinning machine 1.
- These pallets 25 are transferred from the slideway 6 by the driver 4 to an arranged at the end of the slideway 6 conveyor belt 8.
- This conveyor belt 8 is driven by a motor 10 via a drive roller 8 'and deflected by a guide roller 8'. Since the pallets 25 are carried along by the conveyor belt 8 by friction, their transport is no longer inevitable, that is, it is also possible to form a storage path without the continuous movement of the conveyor belt 8 being interrupted.
- a conveyor belt 11 is arranged, which is driven by a motor 12 via a drive roller 11 'and deflected by a guide roller 11'.
- the pallets 25 move from the conveyor belt 8 to the conveyor belt 11 with the aid of the guide edges 9.
- This conveyor belt 11 leads into the area of pockets 19 of a disk 13.
- a conveyor belt 31 also opens into the area of a pocket 19 of the disk 13.
- This conveyor belt 31, which is driven by a motor 32 via a drive roller 31 'and is deflected by a guide roller 31' is supplied by a conveyor belt 29 with pallet 28 on the dishwasher side.
- the pallet 28 on the winding machine side arriving on the conveyor belt 29 carries empty sleeves 27 which were ejected from the winding stations of a winding machine 2 after the unwinding process. Between the winding units and the end of the conveyor belt 29 facing the spinning machine are not shown here Branches are arranged on which sleeves with residual threads have been discarded. Only pallets 28 with empty sleeves 27 arrive at this point.
- the conveyor belt 29 is continuously driven by a motor 30 via a drive roller 29 '. Leading edges 33 guide the pallets 28 from the conveyor belt 29 onto the conveyor belt 31, on which they are fed to the disk 13.
- the disk 13 has eleven pockets 19 arranged at the same distance from one another. As will be explained later, the number of pockets 19 must in any case be an odd number.
- Conveyor belts 20 and 34 which each transport in the direction of the ring spinning machine 1 or winding machine 2, open out on the opposite side of the disk 13.
- the conveyor belt 34 is driven by a motor 35 via a drive roller 34 ′ and deflected by a deflection roller 34 ′′.
- the conveyor belt 34 conveys the pallets 28 located in the pocket 19 by means of the guide through guide edges 38 via a slide 36 ′′ onto the conveyor belt 36, which is driven by a motor 37 via a drive roller 36 'and transported in the direction of the winder 2.
- This conveyor belt 20 conveys in the direction of a conveyor belt 23 arranged at an angle thereto a motor 24 driven by a drive roller 23 'and deflected by a deflection roller 23 ".
- the pallet 25 released from the pocket 19 of the disk 13 is directed by the conveyor belt 20 by means of guide edges 22 onto the conveyor belt 23, which transports these pallets to the spinning machine 1. There this pallet is taken over by means of the carriers 4 and pushed onto the slide 6.
- This accumulation section can also be monitored by a sensor, not shown here, which stops the transport of the steel strip 3 if there are no pallets.
- Brackets 17 are arranged on the pockets 19 of the disk 13 and are actuated by means of hydraulic cylinders 18.
- the closed position of the clamps 17 must be variable, since in the same pocket spinning machine-specific pallets 25 and winding machine-specific pallets 28 are alternately transported. This results from the odd number of pockets 19.
- the clamps 17 ensure both a reliable holding of the pallets 25 and 28 during the rotation of the disk and a uniform centering, as a result of which the mandrels of the pallets each have a clearly defined position in the rest position of the disk take in.
- the hydraulic cylinders 18 of the brackets 17 are actuated by means of a control unit 41, for which purpose they are provided with connections 18 '. Details of this will be explained later.
- the surface of the disc 13 In order to ensure a quick and safe supply and removal of the pallets 25 and 28 to and from the pockets 19, the surface of the disc 13 must be at the same level or lower than the surface of the conveyor belts 11, 20, 31 and when the disc is stationary 34. However, since the mentioned conveyor belts would be in the way when the disk 13 rotated, the disk 13 must be lifted above the level of the conveyor belts during this time.
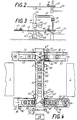
- Fig. 2 shows a section of the disc 13 during the rotational movement. It can be clearly seen that the disc 13 is above the level of the conveyor belt 34, whereby no mutual hindrance occurs.
- Fig. 3 shows how the disc 13 has lowered after completing its rotation, that their surface forms a plane with the conveyor belt 34. However, the pallet 28 with the sleeve 27 can only be transported away by the conveyor belt 34 when the hydraulic cylinder 18 has opened the clamps 17.
- the vertical movement can be effected, for example, by means of a lifting cylinder within the gear 47.
- the gear 47 is connected via a control line 47 'to the control unit 41.
- a gear 44 is attached, which carries a bush 43.
- six gripper arms 15 are attached at the same distance from each other, which carry grippers 16 at their other end.
- the bushing 43 By means of the gear 44, which is driven by a motor 45, the bushing 43 can be pivoted about the axis 42 by an amount which corresponds to the positioning of the grippers over adjacent pockets 19.
- a lifting cylinder which is also contained in the gear 44, the bush 43 can be displaced vertically by an amount which exceeds the height of the arbors of the pallets 25 and 28.
- the transmission 44 is actuated via a line 44 'by the control unit 41.
- the contacts 18 ' which are connected to the hydraulic cylinders 18, can for example be designed as sliding contacts. Accordingly, contacts 18 ⁇ that connect to Represent control unit 41, arranged only opposite the ends of said conveyor belts.
- sensors 39 and 40 are arranged on the conveyor belts 11 and 31, which have connections 39 'and 40' to the control unit 41. If no pallet is positioned in relation to these sensors, the program sequence is interrupted until both sensors 39 and 40 again face a pallet 25 and 28, respectively.
- the disk 13 has eleven pockets 19 which are numbered from one to eleven in order to be able to demonstrate the program sequence.
- the pockets 1 to 7 are alternately filled with pallets 25 and 28.
- the pallet 25, which is in position 7, is empty, that is, neither a cop 26 nor a sleeve 27 is placed on it.
- the pallets in the positions 1 to 7 are fixed in their position by the clamps 17, so that in particular the bands 20 and 34 cannot be effective in order to remove the pallets 25 and 28 from the pockets 19, respectively.
- the cops 26 or sleeves 27 are gripped by the six grippers 16, which are arranged above the positions 1 to 6.
- the gripper arms 15 connected to the bush 43 are raised so far that the heads 26 or sleeves 27 are arranged with their lower ends above the arbors of the pallets.
- the bushing 43 is then rotated counterclockwise again by means of the gear 44 until all the grippers 16 are positioned above the respectively adjacent pallet.
- the bush 43 is lowered again by means of the lifting cylinder arranged in the gear 44, so that the cops or sleeves are open the arbors of the neighboring pallets are attached. In this way, a complete exchange of cops and sleeves between pallets on the spinning and winding machine side has taken place.
- the grippers 16 After the grippers 16 have released the cops or sleeves again, they are raised and the entire transfer device is turned back. It then returns to the starting position for the next transfer process.
- the disc 13 After a certain time, which is either permanently entered in the control unit 41 or is monitored by sensors (not shown) next to the conveyor belts 34 and 20, the disc 13 is lifted, offset by two pocket divisions counterclockwise and lowered again.
- the clamps 17, controlled by the control unit 41 are opened, which are positioned above the conveyor belts 11, 20, 31 or 34.
- new pallets are simultaneously conveyed into pockets 10 and 11 and the pallets are removed from pockets 4 and 5.
- the pallets 25 and 28 can be retained on the conveyor belts 11 and 31, if necessary by additionally arranged stoppers, not shown, until the respective rotary movement of the disk 13 has ended. These stoppers would then also be actuated by the control unit 41.
- the next switching step is the same as the previous one.
- the pockets of positions 2 and 3 are unloaded while pockets 8 and 9 are loaded.
- the pockets 6 and 7 are loaded, while, controlled by the control unit 41, the clamps 17 of the positions 1 and 11 initially remain closed. Since during the previous change of the cops 26 was removed from the pallet 25, which was in position 1, without replacement, this pallet, which is now on the conveyor belt 20, is ready to receive a sleeve 27 which, when changing from the neighboring one Pallet is placed here. After the renewed change, the pallets 25 and 28 located in positions 1 and 11 are released again in the ways provided for them.
- the cycle of the change processes for a disk 13 with eleven pockets is carried out over eleven changes, each of which takes place in the same way.
- the twelfth change then takes place again in the same way as the first change, that is to say with all pockets 19 in the same position.
- a particularly advantageous solution is also obtained if the transfer device can only carry out a vertical movement and the disk 13 makes a movement for the transfer process that corresponds to a pocket division, but is opposite to its normal transport direction. In this case it would Transmission 44 replaced by a simple lifting cylinder.
- the particular advantage of this solution results from the fact that the cops 26 or sleeves 27 are only moved vertically, as a result of which an oscillating movement is avoided during the transfer. This oscillating movement can arise in particular because the cops or sleeves are gripped by the grippers 16 only at their tips.
- gripping devices as described for example in DE-AS 25 31 283, which grip the tip of the cops or the sleeve relatively reliably and which can be used as grippers 16.
- the contact area is formed by a conveyor belt 49 on which pallets 25 on the spinning machine side and pallets 28 on the winding machine side are arranged alternately (FIG. 4).
- FIG. 4 This figure also shows that two different pallet sizes are used for the spinning machine cycle and the winding machine cycle. It is assumed here that the pallets have different base plates, but the diameter of the bases seated on the base plates, which carry the arbors, are approximately the same. The two types of pallets are securely guided by an equal distance between the guide edges 50.
- the pallets are from the ring spinning machine 1 25 delivered by means of a conveyor belt 52 which is driven by a motor 53 via a drive roller 53 '.
- the dishwasher-side pallets 28 are delivered by a conveyor belt 55 which is driven by a motor 56 by means of a drive roller 55 '.
- Sensors 80 and 81 determine that the respective storage section is adequately supplied with pallets. These sensors 80 and 81 are connected via lines 80 'and 81' to a control unit 58.
- the supply of the pallets 25 and 28 is also controlled by the control unit 58 by means of stoppers 82 and 83 via control lines 82 'and 83'.
- stoppers 82 and 83 For the transfer process, an odd number of pallets is always arranged in the common transport path formed by the conveyor belt 49.
- These pallets are jammed by means of a stopper 84, which is also connected to the control unit 58 via a control line 84 '.
- the foremost pallet in the common transport path is empty.
- the last pallet in the common transport route is empty.
- the converter not shown here, with grippers operating analogously to the first example has four grippers arranged in a row. When moving, after gripping the cops or sleeves by the grippers, they are lifted up to above the arbors, moved forward by a pallet division and set down again. The grippers then return to their starting position.
- the stopper 84 opens, the pallets located in the common transport path being able to be transported alternately into their respective circuits.
- a switch 87 is arranged, which switches to the other position when touched.
- the pallets are transported away on the spinning machine side by a conveyor belt 54, of which the deflection roller 54 'is shown.
- the removal after the Winding machine side is carried out by a conveyor belt 57, of which the deflection roller 57 ⁇ is shown. It is assumed that both conveyor belts are driven continuously.
- the conveyor belt 49 can be driven continuously, which is done by a motor 51 via a drive roller 49 '.
- the conveyor belt 49 is deflected by a guide roller 49 ⁇ .
- the stoppers 82 and 83 are alternately opened to ensure that the pallets 25 and 28 can alternately run in the common transport path.
- the stoppers 82 and 83 are actuated by control lines 82 'and 83' from the control unit 58.
- Sensors 85 and 86 can be used to monitor when the filling state of the common transport path has been reached in order to be able to initiate the transfer process.
- the pulses from sensor 86 can be fed to the control unit via line 86 'and counted.
- the stopper 84 is actuated via the line 84 'by the control unit 58.
- the pulses of the sensor 85 which is connected via the line 85 'to the control unit 58, are counted in order to stop the supply of new pallets into the common transport path via the stoppers 82 and 83.
- the motor 51 would have to switch in the opposite direction of rotation after the filled level of the common transport path with pallets, between which cops and sleeves are to be exchanged.
- a further stopper not shown here, would have to be arranged at the end of the common transport route facing the conveyor belts 52 and 55 so that the Backward movement of the pallets arranged in the common transport path takes place only by one pallet division.
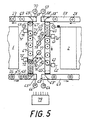
- two transport tracks formed by conveyor belts 60 and 67 are arranged in parallel. These two parallel bands form the contact area according to the invention.
- the pallets 25 are delivered by a conveyor belt 65, which is driven by a motor 66 via a drive roller 65 '.
- a guide edge 67 ⁇ these pallets are directed into the area of the conveyor belt 67, which is driven by a motor 68 via a drive roller 67 'and deflected by a guide roller 67 ⁇ .
- At the end of the conveyor belt 67 there is a guide edge 69 ⁇ which directs the pallets onto a conveyor belt 69 which is driven by a motor 70 via a drive roller 69 '. is driven.
- the pallets 28 are delivered by a conveyor belt 58 which is driven by a motor 59 via a drive roller 58 '.
- the pallets 28 are guided by a guide edge 58 ′ onto the conveyor belt 60, which is driven by a motor 61 via a drive roller 60 ′ and deflected by a deflection roller 60 ′′.
- a guide edge 63 ′′ is arranged, which holds the pallets steers on the conveyor belt 63, which is driven by a motor 64 via a drive roller 63 '.
- converters 77 and 78 are arranged, which have grippers attached to arms, as described, for example, in DE-AS 25 31 283.
- the converter 77 and 78 can pivot between the two belts 60 and 67.
- the converter 77 converts copes 26 from the spinning machine-specific pallets 25 to winding machine-specific pallets 28.
- the converter 78 converts sleeves 27 from the winding machine-specific pallets 28 to the spinning machine-specific pallets 25, of which the cops 26 were previously removed by the converter 77. Since the conveyor belts 60 and 67 run in opposite directions, the stoppers 61 and 71 and 62 and 72 are each offset by a pallet division in order to form the pair of pallets required for the transfer operation.
- the stoppers 61, 62, 71 and 72 are connected to a control unit 79 by lines 61 ', 62', 71 'and 72'. In each case, in addition to the positions of the pallets at which the copings or sleeves are to be moved, sensors 73 to 76 are arranged, which are also connected to the control unit 79 via control lines 73 'to 76'.
- a plurality of relocators can also be arranged, the stoppers then having to be switched so that they can also pass several pallets at a time.
- the pulses from the sensor 74 can also be counted, which results in a respective assignment of the cop 26 detected by the converter 77 to the spinning station that produced it.
- the pulses counted by the control unit 79 can then be forwarded to a coding device which can be arranged next to the stopper 62 and which codes the respective pallet 28 specific to the winder. Since considerably fewer pallets circulate in the winding machine circuit, considerable savings are possible in that only these pallets have to carry coding.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Replacing, Conveying, And Pick-Finding For Filamentary Materials (AREA)
- Spinning Or Twisting Of Yarns (AREA)
Description
- Die Erfindung betrifft einen Maschinenverbund zwischen Spinn- und Spulmaschinen gemäß dem Oberbegriff des Anspruches 1.
- Seit etwa zwanzig Jahren ist es bekannt, Kopse für deren Transport auf Paletten aufzusetzen, insbesondere um Beschädigungen der oberen Fadenlage des Kopses zu vermeiden. Ebenso ist es bekannt, Spinn- und Spulmaschinen unmittelbar miteinander zu verbinden.
- Zum Beisiel die DE-OS 32 35 442 beschreibt eine solche Spinn-/Spulmaschinenkombination, in der die Paletten, die Kopse beziehungsweise Hülsen tragen, in einer geschlossenen Schleife zwischen beiden Maschinen zirkulieren. Dabei ist es notwendig, daß beide Maschinen auf eine vorgegebene Palettengröße abgestimmt sind.
- Der Erfindung liegt die Aufgabe zugrunde, einen Maschinenverbund zwischen Spinn- und Spulmaschinen vorzuschlagen, der kein einheitliches Palettenmaß erfordert und eine hohe Durchsatzleistung von Kopsen und Hülsen gestattet.
- Diese Aufgabe wird erfindungsgemäß durch die Merkmale des Anspruches 1 gelöst.
- Die Bildung jeweils geschlossener Transportschleifen im Spinn-und im Spulmaschinenbereich gestattet die Verwendung unterschiedlicher Palettenarten. Das ist insbesondere dann vorteilhaft, wenn der Hersteller der Spinnmaschine und der Hersteller der Spulmaschine nicht übereinstimmen. Damit erhöht sich die Flexibilität der Kombination von Maschinensystemen beim Spinnereibetrieb erheblich. Durch die Bildung eines Berührungsbereiches zwischen den Transportschleifen ist der Austausch von Kopsen und Paletten in kurzen Zeitabständen möglich.
- Die Erfindung ist durch die Merkmale der Ansprüche 2 bis 12 vorteilhaft weitergebildet.
- Der Einsatz von Greifeinrichtungen, die die Kopse beziehungsweise Hülsen nur an ihren Spitzen erfassen, gestattet es, den Vorteil der Schonung der Fadenoberflächen der Kopse auch in diesem System voll zu nutzen.
- Besonders vorteilhaft ist die Bildung einer gemeinsamen Transportbahn im Berührungsbereich, in der die beiden Palettenarten abwechselnd angeordnet sind. In diesem Fall bietet sich die Verwendung von Umsetzeinrichtungen mit mehreren Greifern an. Auf diese Weise kann das Umsetzen von Kopsen und Hülsen gleichzeitig durchgeführt werden, wodurch eine erhebliche Zeitersparnis eintritt. Mit steigender Länge des Berührungsbereiches kann die Anzahl der Greifeinrichtungen entsprechend erhöht werden. Dadurch wird die für das Umsetzen erforderliche Zeitspanne je Kops beziehungsweise Hülse insgesamt erheblich reduziert.
- Die erfindungsgemäße Ausgestaltung des Berührungsbereiches zwischen den Transportschleifen ergibt noch einen weiteren wesentlichen Vorteil. Es ist nämlich möglich, die Kopse und Hülsen durch die Greifeinrichtungen von den Aufsteckdornen der Paletten abzuheben, dann die Paletten um eine Teilung weiterzubewegen und die von den Greifeinrichtungen gehaltenen Kopse und Hülsen auf die nächsten Paletten aufzusetzen. Damit ist der komplette Austauschvorgang realisiert, ohne daß die Greifeinrichtungen eine Horizontalbewegung ausführen mußten. Da bei der hohen Durchsatzleistung der Umsetzvorgang relativ schnell durchgeführt werden muß, besteht bei Einsatz bekannter Umsetzeinrichtungen die Gefahr, daß insbesondere die Kopse während der Horizontalbewegung der Greifeinrichtungen pendeln und damit das genaue Positionieren über den Aufsteckdornen der Paletten, auf die sie aufgesetzt werden sollen, erheblich erschwert wird.
- Die Erfindung soll nachstehend anhand von Ausführungsbeispielen näher erläutert werden. Es zeigt:
- Fig. 1
- einen Ausschnitt eines Maschinenverbundes zwischen einer Spinn- und einer Spulmaschine, wobei der Berührungsbereich durch eine Scheibe gebildet wird,
- Fig. 2
- eine Teilansicht aus Fig. 1,
- Fig. 3
- einen Schnitt A-A aus Fig. 1 mit gegenüber Fig. 2 veränderter Position der Scheibe,
- Fig. 4
- einen Berührungsbereich zwischen Spinn- und Spulmaschine, bestehend aus einer geradlinigen gemeinsamen Transportbahn und
- Fig. 5
- einen Ausschnitt aus einem Maschinenverbund zwischen Spinn-und Spulmaschine mit zwei parallelen Transportbahnen im Berührungsbereich.
- Gemäß Fig. 1 verläuft entlang der Spinnspindeln 7 einer Ringspinnmaschine 1 eine Gleitbahn 6. Diese Gleitbahn 6, von der in der Fig. 1 lediglich die der Spulmaschine zugewandten Enden dargestellt sind, verläuft U-förmig um die Ringspinnmaschine 1. Die spinnmaschinenspezifischen Paletten 25 werden entlang dieser Gleitbahn durch Mitnehmer 4 exakt geführt, die auf einem aufrechtstehenden und um die Spinnmaschine bewegten Stahlband 3 befestigt sind. Dieses durch die Umlenkrollen 5 und 5′ umgelenkte Stahlband 3 verläßt die weitere Transportbahn der spinnmaschinenseitigen Paletten 25 im Kopfbereich der Ringspinnmaschine 1. Diese Paletten 25 werden von der Gleitbahn 6 durch die Mitnehmer 4 an ein am Ende der Gleitbahn 6 angeordnetes Transportband 8 übergeben. Dieses Transportband 8 wird durch einen Motor 10 über eine Antriebsrolle 8′ angetrieben und durch eine Umlenkrolle 8˝ umgelenkt. Da die Paletten 25 vom Transportband 8 durch Reibschluß mitgenommen werden, ist ihr Transport nicht mehr zwangsläufig, das heißt, es ist auch eine Bildung einer Speicherstrecke möglich, ohne daß die kontinuierliche Bewegung des Transportbandes 8 unterbrochen wird.
- Am Ende des Transportbandes 8 ist ein Transportband 11 angeordnet, welches von einem Motor 12 über eine Antriebsrolle 11′ angetrieben und durch eine Umlenkrolle 11˝ umgelenkt wird. Die Paletten 25 gelangen mit Hilfe der Führungskanten 9 vom Transportband 8 auf das Transportband 11. Dieses Transportband 11 führt bis in den Bereich von Taschen 19 einer Scheibe 13.
- Im Abstand der am gesamten Umfang der Scheibe 13 angeordneten Taschen 19 mündet ein Transportband 31 ebenfalls in den Bereich einer Tasche 19 der Scheibe 13. Dieses Transportband 31, welches von einem Motor 32 über eine Antriebsrolle 31′ angetrieben und von einer Umlenkrolle 31˝ umgelenkt wird, wird von einem Transportband 29 mit spulmaschinenseitigen Paletten 28 beliefert. Die auf dem Transportband 29 ankommenden spulmaschinenseitigen Paletten 28 tragen leere Hülsen 27, die von den Spulstellen einer Spulmaschine 2 nach dem Abspulvorgang ausgeworfen wurden. Zwischen den Spulstellen und dem der Spinnmaschine zugewandten Ende des Transportbandes 29 sind noch hier nicht dargestellte Abzweigungen angeordnet, an denen Hülsen mit Restfäden ausgesondert wurden. Es kommen an dieser Stelle ausschließlich Paletten 28 mit leeren Hülsen 27 an. Das Transportband 29 wird durch einen Motor 30 über eine Antriebsrolle 29' kontinuierlich angetrieben. Führungskanten 33 lenken die Paletten 28 vom Transportband 29 auf das Transportband 31, auf dem sie der Scheibe 13 zugeführt werden.
- Im dargestellten Beispiel besitzt die Scheibe 13 elf in gleichem Abstand zueinander angeordnete Taschen 19. Wie später noch erläutert werden wird, muß es sich bei der Anzahl der Taschen 19 in jedem Fall um eine ungerade Zahl handeln. Auf der gegenüberliegenden Seite der Scheibe 13 münden benachbart Transportbänder 20 und 34 ein, die jeweils in Richtung zur Ringspinnmaschine 1 beziehungsweise Spulmaschine 2 transportieren. Das Transportband 34 wird von einem Motor 35 über eine Antriebsrolle 34' angetrieben und von einer Umlenkrolle 34" umgelenkt. Das Transportband 34 fördert die sich jeweils in der Tasche 19 befindenden Paletten 28 mittels der Führung durch Führungskanten 38 über ein Gleitstück 36" auf das Transportband 36, welches von einem Motor 37 über eine Antriebsrolle 36' angetrieben wird und in Richtung der Spulmaschine 2 transportiert. In die benachbarte Tasche 19 mündet ein Transportband 20, welches von einem Motor 21 über eine Antriebsrolle 20' angetrieben und von einer Umlenkrolle 20" umgelenkt wird. Dieses Transportband 20 fördert in Richtung auf ein im Winkel dazu angeordnetes Transportband 23. Dieses Transportband 23 wird von einem Motor 24 über eine Antriebsrolle 23' angetrieben und von einer Umlenkrolle 23" umgelenkt. Die von der Tasche 19 der Scheibe 13 jeweils freigegebene Palette 25 wird vom Transportband 20 mittels Führungskanten 22 auf das Transportband 23 gelenkt, welches diese Paletten zur Spinnmaschine 1 transportiert. Dort wird diese Palette mittels der Mitnehmer 4 übernommen und auf die Gleitbahn 6 geschoben. Um das Entstehen von Lücken zu vermeiden, muß vor der Einmündung in die Gleitbahn 6 eine ausreichend lange Staustrecke vorhanden sein. Diese Staustrecke kann auch noch von einem hier nicht dargestellten Sensor überwacht werden, der bei Fehlen von Paletten erforderlichenfalls den Transport des Stahlbandes 3 stoppt.
- An den Taschen 19 der Scheibe 13 sind jeweils Klammern 17 angeordnet, die mittels Hydraulikzylindern 18 betätigt werden. Dabei muß die Schließstellung der Klammern 17 variabel sein, da in der gleichen Tasche abwechselnd spinnmaschinenspezifische Paletten 25 und spulmaschinenspezifische Paletten 28 transportiert werden. Das ergibt sich aus der ungeraden Anzahl von Taschen 19. Die Klammern 17 sichern sowohl eine zuverlässige Halterung der Paletten 25 und 28 während der Drehung der Scheibe als auch eine einheitliche Zentrierung, wodurch die Aufsteckdorne der Paletten in der Ruhestellung der Scheibe jeweils eine eindeutig definierte Position einnehmen. Die Hydraulikzylinder 18 der Klammern 17 werden mittels einer Steuereinheit 41 betätigt, wozu sie mit Anschlüssen 18′ versehen sind. Einzelheiten dazu werden später noch erläutert.
- Um eine schnelle und sichere Zuführung und auch Abführung der Paletten 25 und 28 zu beziehungsweise aus den Taschen 19 zu gewährleisten, muß die Oberfläche der Scheibe 13 im Stillstand der Scheibe auf gleichem Niveau oder niedriger liegen als die Oberfläche der Transportbänder 11, 20, 31 und 34. Da jedoch dann bei Drehung der Scheibe 13 die genannten Transportbänder im Weg wären, muß während dieser Zeit die Scheibe 13 über das Niveau der Transportbänder ausgehoben werden.
- Fig. 2 zeigt einen Ausschnitt der Scheibe 13 während der Drehbewegung. Dabei ist deutlich zu erkennen, daß die Scheibe 13 über dem Niveau des Förderbandes 34 liegt, wodurch keine gegenseitige Behinderung auftritt. Fig. 3 zeigt dann, wie sich die Scheibe 13 nach Abschluß ihrer Drehbewegung so abgesenkt hat, daß ihre Oberfläche mit dem Transportband 34 eine Ebene bildet. Der Abtransport der Palette 28 mit Hülse 27 durch das Transportband 34 kann aber erst erfolgen, wenn der Hydraulikzylinder 18 die Klammern 17 geöffnet hat.
- Die Scheibe 13, die mit einer Buchse 46 auf einer Achse 42 gelagert ist, wird mittels eines von einem Motor 48 angetriebenen Getriebes 47 nach einem vorgegebenen Programm schrittweise gedreht sowie vor Beginn der Drehbewegung und unmittelbar nach Abschluß der Drehbewegung gehoben beziehungsweise abgesenkt. Die Vertikalbewegung kann zum Beispiel mittels eines Hubzylinders innerhalb des Getriebes 47 bewirkt werden. Das Getriebe 47 ist über eine Steuerleitung 47′ mit der Steuereinheit 41 verbunden.
- Auf der gleichen Achse 42 ist ein Getriebe 44 angebracht, welches eine Buchse 43 trägt. An dieser Buchse 43 sind sechs Greiferarme 15 in gleichem Abstand zueinander befestigt, die an ihrem anderen Ende Greifer 16 tragen.
- Mittels des Getriebes 44, welches von einem Motor 45 angetrieben wird, läßt sich die Buchse 43 um die Achse 42 um einen Betrag schwenken, der der Positionierung der Greifer über benachbarten Taschen 19 entspricht. Durch einen Hubzylinder, der ebenfalls im Getriebe 44 enthalten ist, kann die Buchse 43 um einen Betrag vertikal verschoben werden, der die Höhe der Aufsteckdorne der Paletten 25 und 28 übertrifft. Das Getriebe 44 wird über eine Leitung 44′ durch die Steuereinheit 41 betätigt.
- Es wird davon ausgegangen, daß die Ruhestellung der Klammern 17 der geschlossenen Stellung entspricht. Deshalb sind jeweils nur die Klammern 17 gesondert anzusteuern, die gerade an einem der Transportbänder 11, 20, 31 oder 34 positioniert sind. Die Kontakte 18′, die mit den Hydraulikzylindern 18 verbunden sind, können zum Beispiel als Schleifkontakte ausgebildet sein. Dementsprechend sind Kontakte 18˝, die eine Verbindung zur Steuereinheit 41 darstellen, nur gegenüber den Enden der genannten Transportbänder angeordnet.
- Zur Überwachung der Bereitstellung von Paletten 25 beziehungsweise 28 vor der Scheibe 13 sind an den Transportbändern 11 und 31 Sensoren 39 und 40 angeordnet, die Verbindungen 39' und 40' zur Steuereinheit 41 aufweisen. Ist gegenüber diesen Sensoren keine Palette positioniert, wird der Programmablauf solange unterbrochen, bis beiden Sensoren 39 und 40 wieder eine Palette 25 beziehungsweise 28 gegenübersteht.
- Im vorliegenden Fall weist, wie bereits dargelegt, die Scheibe 13 elf Taschen 19 auf, die von eins bis elf durchnumeriert sind, um den Programmablauf demonstrieren zu können.
- Gemäß Fig. 1 sind die Taschen 1 bis 7 abwechselnd mit Paletten 25 und 28 besetzt. Die Palette 25, die sich in Position 7 befindet, ist leer, das heißt, es ist weder ein Kops 26 noch eine Hülse 27 aufgesetzt. Die Paletten in den Positionen 1 bis 7 sind durch die Klammern 17 in ihrer Position fixiert, so daß insbesondere die Bänder 20 und 34 nicht wirksam werden können, um die Paletten 25 beziehungsweise 28 aus den Taschen 19 zu entfernen.
- Gemäß der Darstellung werden von den sechs Greifern 16, die über den Positionen 1 bis 6 angeordnet sind, die Kopse 26 beziehungsweise Hülsen 27 erfaßt. Durch den im Getriebe 44 angeordneten Hubzylinder werden die mit der Buchse 43 verbundenen Greiferarme 15 so weit angehoben, daß die Kopse 26 beziehungsweise Hülsen 27 mit ihrem unteren Ende oberhalb der Aufsteckdorne der Paletten angeordnet sind. Anschließend wird die Buchse 43 wieder mittels des Getriebes 44 entgegen dem Uhrzeigersinn so weit gedreht, bis alle Greifer 16 über der jeweils benachbarten Palette positioniert sind. Anschließend wird mittels des im Getriebe 44 angeordneten Hubzylinders die Buchse 43 wieder abgesenkt, so daß die Kopse beziehungsweise Hülsen auf die Aufsteckdorne der Nachbarpaletten aufgesteckt werden. Auf diese Weise hat ein kompletter Austausch von Kopsen und Hülsen zwischen spinn- und spulmaschinenseitigen Paletten stattgefunden. Nachdem die Greifer 16 die Kopse beziehungsweise Hülsen wieder freigegeben haben, werden sie angehoben und die gesamte Umsetzeinrichtung zurückgedreht. Sie nimmt dann wieder die Ausgangsposition für den nächsten Umsetzvorgang ein.
- Nach Freigabe der Kopse 26 beziehungsweise Hülsen 27 und Anheben der Greifer 16 werden, gesteuert von der Steuereinheit 41, über die Kontakte 18˝ und 18′ die Hydraulikzylinder 18 betätigt, die die Klammern 17 in den Positionen 6 und 7 der Scheibe 13 betätigen. Dadurch werden diese Paletten 25 beziehungsweise 28 von den Transportbändern 20 beziehungsweise 34 jeweils in den Kreislauf zurückgeführt, dem sie angehören.
- Nach einer bestimmten Zeit, die entweder in der Steuereinheit 41 fest eingegeben ist oder durch nicht dargestellte Sensoren neben den Transportbändern 34 und 20 überwacht wird, wird die Scheibe 13 ausgehoben, um zwei Taschenteilungen entgegen dem Uhrzeigersinn versetzt und wieder abgesenkt. Beim Absenken werden die Klammern 17, gesteuert durch die Steuereinheit 41, geöffnet, die über den Transportbändern 11, 20, 31 oder 34 positioniert sind. Bei Erreichen des Niveaus der Förderbänder werden gleichzeitig in die Taschen 10 und 11 neue Paletten gefördert und aus den Taschen 4 und 5 die Paletten entfernt. Die Paletten 25 und 28 können auf den Förderbändern 11 und 31 gegebenenfalls durch zusätzlich angeordnete nicht dargestellte Stopper so lange zurückgehalten werden, bis die jeweilige Drehbewegung der Scheibe 13 beendet ist. Diese Stopper würden dann ebenfalls durch die Steuereinheit 41 betätigt.
- Der nächste Schaltschritt verläuft analog dem vorangehenden. Dabei werden die Taschen der Positionen 2 und 3 entladen, während die Taschen 8 und 9 beladen werden. Nach dem nächsten Schaltschritt werden die Taschen 6 und 7 beladen, während, gesteuert durch die Steuereinheit 41, die Klammern 17 der Positionen 1 und 11 zunächst geschlossen bleiben. Da beim vorangehenden Wechsel der Kops 26 von der Palette 25, die sich in Position 1 befand, ohne Ersatz entnommen wurde, ist diese Palette, die sich jetzt am Transportband 20 befindet, für die Aufnahme einer Hülse 27 bereit, die beim Wechsel von der benachbarten Palette her aufgesetzt wird. Nach dem erneuten Wechsel werden die in Positionen 1 und 11 befindlichen Paletten 25 und 28 in die für sie vorgesehenen Wege erneut freigegeben. Der Zyklus der Wechselvorgänge bei einer Scheibe 13 mit elf Taschen geht über elf Wechsel, die jeweils in gleicher Weise ablaufen. Der zwölfte Wechsel erfolgt dann wieder analog dem ersten Wechsel, das heißt mit gleicher Position aller Taschen 19.
- Durch die Anordnung einer ungeradzahligen Anzahl von Taschen 19 am Umfang der Scheibe 13 sowie der erfindungsgemäßen Anordnung der Bänder 11, 20, 31 und 34 am Umfang der Scheibe 13 ist gewährleistet, daß einerseits die spinnmaschinenseitigen Paletten 25 wieder in den Kreislauf der Spinnmaschine und andererseits die spulmaschinenseitigen Paletten 28 wieder in den Spulmaschinenkreislauf zurückkehren. Dabei ist noch von Bedeutung, daß die Bänder 11 und 31 sowie die Bänder 20 und 34 in benachbarte Taschen münden und daß zwischen den Bändern 31 und 34 eine ungeradzahlige Anzahl von Taschen angeordnet ist, während zwischen den Bändern 11 und 20 eine geradzahlige Anzahl von Taschen angeordnet sein muß. Das ist jedoch genau umgekehrt, wenn die Drehrichtung der Scheibe 13 umgekehrt wird, wobei dann auch entsprechend die Umsetzeinrichtung positioniert werden müßte.
- Eine besonders vorteilhafte Lösung ergibt sich auch dann, wenn die Umsetzeinrichtung nur eine Vertikalbewegung ausführen kann und für den Umsetzvorgang die Scheibe 13 eine Bewegung macht, die einer Taschenteilung entspricht, aber ihrer normalen Transportrichtung entgegengesetzt ist. In diesem Falle würde das Getriebe 44 durch einen einfachen Hubzylinder ersetzt. Der besondere Vorteil dieser Lösung ergibt sich daraus, daß die Kopse 26 beziehungsweise Hülsen 27 lediglich vertikal bewegt werden, wodurch eine Schwingbewegung während des Umsetzens vermieden wird. Diese Schwingbewegung kann insbesondere deshalb entstehen, weil die Kopse beziehungsweise Hülsen nur an ihren Spitzen von den Greifern 16 erfaßt werden. Allerdings gibt es Greifeinrichtungen, wie zum Beispiel beschrieben in der DE-AS 25 31 283, die die Kops- beziehungsweise Hülsenspitzen relativ sicher erfassen und die als Greifer 16 Verwendung finden können. Geht man jedoch davon aus, daß eine relativ kurze Taktzeit aufgrund der hohen Kapazität der Spinn- und Spulmaschinen beim Umsetzen zu beachten ist, kann es durchaus von Vorteil sein, wenn diese Schwingbewegung von vornherein vermieden wird. Da die Paletten 25 beziehungsweise 28 mittels der Klammern 17 gut gehaltert sind, kann die Rückwärtsbewegung der Scheibe 13 für den Umsetzvorgang relativ schnell vonstatten gehen. Zu beachten ist dabei jedoch, daß in diesem Falle die Kopse 26 beziehungsweise Hülsen 27 durch die Greifer 16 so weit ausgehoben werden müssen, daß sie von den Aufsteckdornen der Paletten auch dann nicht berührt werden, wenn die Scheibe, wie beschrieben, während ihrer Drehbewegung ausgehoben wird.
- In einer Variante der Erfindung ist der Berührungsbereich durch ein Transportband 49 gebildet, auf dem abwechselnd spinnmaschinenseitige Paletten 25 und spulmaschinenseitige Paletten 28 angeordnet sind (Fig. 4). In dieser Figur ist auch verdeutlicht, daß zwei verschiedene Palettengrößen für den Spinnmaschinenkreislauf und den Spulmaschinenkreislauf Verwendung finden. Es wird hier davon ausgegangen, daß die Paletten zwar unterschiedliche Grundplatten besitzen, aber der Durchmesser der auf den Grundplatten sitzenden Sockel, die die Aufsteckdorne tragen, etwa gleich sind. Durch einen gleichen Abstand der Führungskanten 50 zueinander werden die beiden Palettenarten sicher geführt. Von der Ringspinnmaschine 1 werden die Paletten 25 mittels eines Transportbandes 52 angeliefert, welches von einem Motor 53 über eine Antriebsrolle 53′ angetrieben wird. Die spulmaschinenseitigen Paletten 28 werden von einem Transportband 55 angeliefert, welches von einem Motor 56 mittels einer Antriebsrolle 55′ angetrieben wird. Sensoren 80 und 81 stellen fest, daß die jeweilige Staustrecke ausreichend mit Paletten versorgt ist. Diese Sensoren 80 und 81 sind über Leitungen 80′ und 81′ mit einer Steuereinheit 58 verbunden. Die Zufuhr der Paletten 25 und 28 wird mittelsstoppern 82 und 83 über Steuerleitungen 82′ und 83′ ebenfalls von der Steuereinheit 58 gesteuert. Für den Umsetzvorgang ist in der gemeinsamen Transportstrecke, die durch das Transportband 49 gebildet wird, immer eine ungerade Anzahl von Paletten angeordnet. Diese Paletten werden mittels eines Stoppers 84, der über eine Steuerleitung 84′ ebenfalls mit der Steuereinheit 58 verbunden ist, gestaut.
- Vor Beginn des Umsetzvorganges ist jeweils die in der gemeinsamen Transportbahn befindliche vorderste Palette leer. Nach dem Umsetzen ist, wie in Fig. 4 dargestellt, die in der gemeinsamen Transportstrecke letzte Palette leer. Der hier nicht dargestellte Umsetzer mit analog dem ersten Beispiel arbeitenden Greifern besitzt vier in einer Reihe angeordnete Greifer. Beim Umsetzen werden ebenfalls nach dem Erfassen der Kopse beziehungsweise Hülsen durch die Greifer diese bis über die Aufsteckdorne ausgehoben, um eine Palettenteilung nach vorn bewegt und wieder abgesetzt. Anschließend kehren die Greifer in ihre Ausgangsstellung zurück. Nach Durchführung des Umsetzvorganges öffnet der Stopper 84, wobei die in der gemeinsamen Transportstrecke befindlichen Paletten abwechselnd in ihre jeweiligen Kreisläufe transportiert werden können. Dazu ist eine Weiche 87 angeordnet, die bei Berührung in die jeweils andere Stellung umschaltet. Der Abtransport der Paletten erfolgt auf der Spinnmaschinenseite durch ein Transportband 54, von dem die Umlenkrolle 54˝ dargestellt ist. Der Abtransport nach der Spulmaschinenseite erfolgt durch ein Transportband 57, von dem die Umlenkrolle 57˝ dargestellt ist. Es wird davon ausgegangen, daß beide Transportbänder kontinuierlich angetrieben werden. Ebenso kann bei der beschriebenen Variante das Transportband 49 ständig angetrieben werden, was durch einen Motor 51 über eine Antriebsrolle 49′ erfolgt. Das Transportband 49 wird durch eine Umlenkrolle 49˝ umgelenkt.
- Nach erfolgtem Umsetzvorgang werden alternierend die Stopper 82 und 83 geöffnet, um zu sichern, daß die Paletten 25 und 28 abwechselnd in die gemeinsame Transportbahn laufen können. Die Stopper 82 und 83 werden durch Steuerleitungen 82′ und 83′ von der Steuereinheit 58 betätigt. Durch Sensoren 85 und 86 kann jeweils überwacht werden, wann der Füllungszustand der gemeinsamen Transportstrecke erreicht ist, um den Umsetzvorgang einleiten zu können. Dabei können zum Beispiel die Impulse des Sensors 86 der Steuereinheit über die Leitung 86′ zugeleitet und gezählt werden. Nach Austritt aller Paletten, die bereits umgesetzte Kopse beziehungsweise Hülsen tragen, aus der gemeinsamen Transportstrecke wird der Stopper 84 über die Leitung 84′ von der Steuereinheit 58 betätigt. In gleicher Weise können die Impulse des Sensors 85, der über die Leitung 85′ mit der Steuereinheit 58 verbunden ist, gezählt werden, um damit über die Stopper 82 und 83 die Zufuhr neuer Paletten in die gemeinsame Transportstrecke zu stoppen.
- Auch bei dieser Variante ist es möglich, die Greifer für den Umsetzvorgang ausschließlich vertikal zu bewegen. Dazu müßte der Motor 51 nach erkanntem Füllstand der gemeinsamen Transportstrecke mit Paletten, zwischen denen Kopse und Hülsen auszutauschen sind, in die entgegengesetzte Drehrichtung umschalten. Außerdem müßte am den Transportbändern 52 und 55 zugewandten Ende der gemeinsamen Transportstrecke ein weiterer hier nicht dargestellter Stopper so angeordnet sein, daß die Rückwärtsbewegung der in der gemeinsamen Transportstrecke angeordneten Paletten nur um eine Palettenteilung erfolgt.
- Da vor dem Umsetzvorgang am vorderen Ende der gemeinsamen Transportstrecke eine leere Palette stehen muß, ist eine Überwachung auch ohne Zählung möglich. Passiert diese leere Palette, die bei Öffnung des Stoppers 84 am hinteren Ende der gemeinsamen Transportstrecke stand, den Sensor 86, kann dieser unmittelbar das Schließen des Stoppers 84 steuern. Dazu müßten zwei Sensoren übereinander angeordnet werden, die gemeinsam in der Zeichnung ebenfalls durch das Bezugszeichen 86 erfaßt sind. Würde der untere Sensor den Vorbeigang einer Palette erkennen und der obere Sensor, der über dem Niveau der Aufsteckdorne angeordnet sein müßte, zur gleichen Zeit weder Kops noch Hülse feststellen, wäre damit der Vorbeigang der leeren Palette eindeutig definiert.
- Wenn auch hier nicht dargestellt, ist es auch möglich, die Paletten in der gemeinsamen Transportstrecke formschlüssig durch Mitnehmer zu bewegen, so wie das an der Ringspinnmaschine entlang der Spinnspindeln 7 geschieht.
- In einer weiteren Variante der Erfindung, dargestellt in Fig. 5, sind zwei durch Transportbänder 60 und 67 gebildete Transportbahnen parallel angeordnet. Diese beiden parallelen Bänder bilden den Berührungsbereich gemäß der Erfindung. Von der Spinnmaschinenseite werden die Paletten 25 durch ein Transportband 65 angeliefert, welches von einem Motor 66 über eine Antriebsrolle 65′ angetrieben wird. Durch eine Führungskante 67˝ werden diese Paletten in den Bereich des Transportbandes 67 gelenkt, welches durch einen Motor 68 über eine Antriebsrolle 67′ angetrieben und von einer Umlenkrolle 67˝ umgelenkt wird. Am Ende des Transportbandes 67 ist eine Führungskante 69˝ angeordnet, die die Paletten auf ein Transportband 69 lenkt, welches von einem Motor 70 über eine Antriebsrolle 69′ angetrieben wird. Auf der Seite der Spulmaschine 2 werden die Paletten 28 durch ein Transportband 58 angeliefert, welches von einem Motor 59 über eine Antriebsrolle 58' angetrieben wird. Durch eine Führungskante 58˝ werden die Paletten 28 auf das Transportband 60 geleitet, welches von einem Motor 61 über eine Antriebsrolle 60' angetrieben und von einer Umlenkrolle 60" umgelenkt wird. Am Ende dieses Transportbandes 60 ist eine Führungskante 63" angeordnet, die die Paletten auf das Transportband 63 lenkt, welches von einem Motor 64 über eine Antriebsrolle 63′ angetrieben wird. Zwischen den beiden Transportbändern 60 und 67 sind Umsetzer 77 und 78 angeordnet, die an Armen befestigte Greifer, wie sie zum Beispiel in der DE-AS 25 31 283 beschrieben sind, besitzen. Diese Umsetzer 77 und 78 können zwischen den beiden Bändern 60 und 67 schwenken. Der Umsetzer 77 setzt Kopse 26 von den spinnmaschinenspezifischen Paletten 25 auf spulmaschinenspezifische Paletten 28 um. Der Umsetzer 78 setzt Hülsen 27 von den spulmaschinenspezifischen Paletten 28 auf die spinnmaschinenspezifischen Paletten 25 um, von denen durch den Umsetzter 77 vorher die Kopse 26 abgenommen wurden. Da die Transportbänder 60 und 67 entgegengesetzt laufen, sind die Stopper 61 und 71 sowie 62 und 72 jeweils um eine Palettenteilung versetzt angeordnet, um das für den Umsetzvorgang erforderliche Palettenpaar zu bilden. Die Stopper 61, 62, 71 und 72 sind durch Leitungen 61', 62', 71' und 72' mit einer Steuereinheit 79 verbunden. Jeweils neben den Positionen der Paletten, an denen die Umsetzung der Kopse beziehungsweise Hülsen erfolgen soll, sind Sensoren 73 bis 76 angeordnet, die über Steuerleitungen 73' bis 76' ebenfalls mit der Steuereinheit 79 verbunden sind.
- Je nach Länge der parallel verlaufenden Strecken im Berührungsbereich können auch mehrere Umsetzer angeordnet sein, wobei die Stopper dann so geschaltet sein müssen, daß sie jeweils auch mehrere Paletten auf einmal durchlassen können.
- Die Impulse des Sensors 74 können auch gezählt werden, wodurch sich jeweils ei ne Zuordnung des vom Umsetzer 77 erfaßten Kopses 26 zur Spinnstelle ergibt, die ihn hergestellt hat. Die von der Steuereinheit 79 gezählten Impulse können dann an eine Codiereinrichtung weitergegeben werden, die neben dem Stopper 62 angeordnet werden kann und die jeweilige spulmaschinenspezifische Palette 28 codiert. Da im Spulmaschinenkreislauf wesentlich weniger Paletten zirkulieren, sind erhebliche Einsparungen dadurch möglich, daß nur diese Paletten eine Codierung tragen müssen.
Claims (12)
- Maschinenverbund zwischen Spinn- und Spulmaschinen, wobei im Spinnmaschinenbereich und im Spulmaschinenbereich Kopse (26) und Hülsen (27) mit Paletten (25, 28), auf die sie aufgesetzt sind, entlang vorgegebener Transportwege befördert werden,
dadurch gekennzeichnet,daß spinnmaschinenspezifische und spulmaschinenspezifische Paletten (25, 28) vorgesehen sind, die jeweils aufTransportmittel aufweisenden Transportwegen zirkulieren, die jeweils spinn- und spulmaschinenseitig geschlossene Transportschleifen bilden, daß zwischen Spinn- undSpulmaschine ein Berührungsbereich der Transportwege beider Palettenarten vorgesehen ist, daß im Berührungsbereich eine oder mehrere Umsetzeinrichtungen angeordnet sind, und daß Mittel zur benachbarten Anordnung der beiden unterschiedlichen Palettenarten im Berührungsbereich vorhanden sind, die eine solche Palettenanordnung bewirken, daß die jeweils von der Spinnmaschine (1) gelieferten Kopse (26) und die von der Spulmaschine (2) gelieferten Hülsen (27) durch die Umsetzeinrichtung erfaßbar und zwischen den beiden Palettenarten gegeneinander austauschbar sind. - Maschinenverbund nach Anspruch 1, dadurch gekennzeichnet, daß der Berührungsbereich eine beiden Transportschleifen gemeinsame Tansportbahn (13; 49) enthält, in der die beiden Palettenarten (25, 28) abwechselnd angeordnet sind.
- Maschinenverbund nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Umsetzeinrichtungen eine Mehrzahl von Greifeinrichtungen (16) zum Erfassen der Kopsbeziehungsweise Hülsenspitze besitzen.
- Maschinenverbund nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der Berührungsbereich durch eine getaktet schaltbare Scheibe (13) gebildet wird, die eine ungeradzahlige Anzahl von Taschen (19) am Umfang im gleichen Abstand zueinander für die Aufnahme sowohl der spinnmaschinenspezifischen als auch der spulmaschinenspezifischen Paletten besitzt.
- Maschinenverbund nach Anspruch 4, dadurch gekennzeichnet, daß sowohl die Transportwege der Spinn- und der Spulmaschine, die zum Berührungsbereich hinführen als auch die jeweiligen Transportwege, die vom Berührungsbereich wegführen, in einem Abstand zueinander am Umfangsbereich der Scheibe (13) angeordnet sind, der dem Abstand benachbarter Taschen (19) entspricht, und daß der Abstand, der zwischen den beiden Einmündungen der Transportwege der Spinn- oder der Spulmaschine, zwischen denen die Scheibe sich in Richtung von der Palettenzulieferung zur Palettenabgabe hin bewegt, so bemessen ist, daß eine ungeradzahlige Anzahl von Taschen zwischen ihnen liegt.
- Maschinenverbund nach Anspruch 4 oder 5, dadurch gekennzeichnet, daß im Bereich der Taschen (19) der Scheibe (13) Mittel zum Halten und Zentrieren der Paletten (25, 28) angeordnet sind.
- Maschinenverbund nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß eine Schaltung vorhanden ist, durch die die Greifeinrichtungen (16) mit den erfaßten Kopsen beziehungsweise Hülsen so lange in ihrer oberen Stellung gehalten werden, bis die Transportmittel (13; 49) die jeweilig benachbarten Paletten unter den Greifeinrichtungen positioniert haben.
- Maschinenverbund nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die Umsetzeinrichtung (14) um die gleiche Achse (42) drehbar ist wie die Scheibe (13).
- Maschinenverbund nach Anspruch 1, 3 oder 7, dadurch gekennzeichnet, daß der Berührungsbereich aus einer den Transportwegen gemeinsamen geradlinigen Bahn (49) besteht.
- Maschinenverbund nach Anspruch 1, dadurch gekennzeichnet, daß der Berührungsbereich aus zwei parallelen Bahnen (60, 67) besteht, von denen eine für die spinnmaschinenspezifischen Paletten und die andere für die spulmaschinenspezifischen Paletten bestimmt ist.
- Maschinenverbund nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß an den Einmündungen der Transportwege Mittel (17; 82, 83, 84; 61, 62, 71, 72) angeordnet sind, die die Zufuhr beziehungsweise den Abtransport der Paletten (25, 28) steuern.
- Maschinenverbund nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß die Transportwege der Spinnmaschine (1) entlang der Spinnspindeln (7) Zwangsführungen (4) für die Paletten (25) enthalten und an der dem Berührungsbereich zugewandten Seite aus Förderbändern bestehen, die die Paletten durch Reibschluß transportieren.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3919525 | 1989-06-15 | ||
| DE3919525A DE3919525C2 (de) | 1989-06-15 | 1989-06-15 | Maschinenverbund zwischen Spinn- und Spulmaschinen |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0402762A2 EP0402762A2 (de) | 1990-12-19 |
| EP0402762A3 EP0402762A3 (de) | 1991-05-22 |
| EP0402762B1 true EP0402762B1 (de) | 1996-09-11 |
Family
ID=6382771
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90110752A Expired - Lifetime EP0402762B1 (de) | 1989-06-15 | 1990-06-07 | Maschinenverbund zwischen Spinn- und Spulmaschinen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0402762B1 (de) |
| JP (1) | JP2752504B2 (de) |
| DE (2) | DE3919525C2 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4034824A1 (de) * | 1990-11-02 | 1992-05-07 | Schlafhorst & Co W | Spulenwechsel- und transportsystem fuer huelsen und kopse mit paletten, auf die die kopse und huelsen aufgesetzt sind |
| DE4129537C2 (de) * | 1991-09-05 | 2000-01-27 | Rieter Ag Maschf | Transportsystem zur Beförderung von Voll- und Leerhülsen bei Spinn- und Spulmaschinen |
| JPH08157144A (ja) * | 1994-11-30 | 1996-06-18 | Toyota Autom Loom Works Ltd | 紡機におけるボビン搬送システム |
| DE19646337A1 (de) * | 1996-11-09 | 1998-05-14 | Schlafhorst & Co W | Spulenwechsel- und Transporteinrichtung |
| JP6031876B2 (ja) * | 2012-07-31 | 2016-11-24 | Jfeスチール株式会社 | 長尺丸断面材の仕分け設備 |
| CH710526A2 (de) * | 2014-12-16 | 2016-06-30 | Rieter Ag Maschf | Transporteinrichtung für leere oder bewickelte Hülsen einer Spinnmaschine. |
| CN106915663B (zh) * | 2017-04-21 | 2023-02-17 | 福建省长乐市长源纺织有限公司 | 络筒机纱管输料装置及其工作方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3714440A1 (de) * | 1987-04-30 | 1988-11-10 | Gebald Gregor | Vorrichtung zum transportieren von kopsen und huelsen zwischen spinn- und spulmaschinen |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2655334A1 (de) * | 1976-12-07 | 1978-06-08 | Schlafhorst & Co W | Pufferspeicher zur uebergabe von textilspulen |
| JPS5859167A (ja) * | 1981-09-25 | 1983-04-08 | Murata Mach Ltd | 管糸搬送システム |
| JPS5917464A (ja) * | 1982-07-19 | 1984-01-28 | Murata Mach Ltd | 異種管糸の搬送システム |
| JPS6031478A (ja) * | 1983-07-30 | 1985-02-18 | Murata Mach Ltd | ボビン搬送システム |
| DE3637172A1 (de) * | 1986-10-31 | 1988-05-05 | Schlafhorst & Co W | Verfahren und vorrichtung zum erhoehen der spulgeschwindigkeit eines spulautomaten |
| DE3822800A1 (de) * | 1988-07-06 | 1990-01-11 | Peter Krieger | Transportvorrichtung |
-
1989
- 1989-06-15 DE DE3919525A patent/DE3919525C2/de not_active Expired - Fee Related
-
1990
- 1990-06-07 EP EP90110752A patent/EP0402762B1/de not_active Expired - Lifetime
- 1990-06-07 DE DE59010489T patent/DE59010489D1/de not_active Expired - Fee Related
- 1990-06-15 JP JP2155586A patent/JP2752504B2/ja not_active Expired - Fee Related
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3714440A1 (de) * | 1987-04-30 | 1988-11-10 | Gebald Gregor | Vorrichtung zum transportieren von kopsen und huelsen zwischen spinn- und spulmaschinen |
Also Published As
| Publication number | Publication date |
|---|---|
| DE59010489D1 (de) | 1996-10-17 |
| EP0402762A2 (de) | 1990-12-19 |
| DE3919525C2 (de) | 1998-01-29 |
| EP0402762A3 (de) | 1991-05-22 |
| JP2752504B2 (ja) | 1998-05-18 |
| DE3919525A1 (de) | 1990-12-20 |
| JPH03158362A (ja) | 1991-07-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0452978B1 (de) | Spinnmaschine | |
| DE3215160C2 (de) | ||
| DE3046065C2 (de) | Bodenfaltungspacker | |
| DE2342445A1 (de) | Palettiervorrichtung | |
| DE3909786A1 (de) | Vorrichtung zum transportieren von kopsen und huelsen zwischen im verlauf des transportes wechselnden ebenen | |
| DE10022272A1 (de) | Vorrichtung zum Palettieren von Paketen | |
| DE3518906C2 (de) | Kopsladevorrichtung in einer Kopstransportvorrichtung für den Kopstransport von einer Spinnmaschine zu einem Spulautomaten | |
| CH662586A5 (de) | Spinnanlage zur herstellung von garn aus vorgarn. | |
| DE3141784C2 (de) | Vorrichtung zum Zu- und Wegführen von Statoren elektrischer Maschinen | |
| DE4412830A1 (de) | Vorrichtung zum Palettieren von rechteckigen Säcken, Kisten, Kartons und dergleichen Stückgut | |
| EP0483639B1 (de) | Spulenwechsel- und Transportsystem für Hülsen und Kopse mit Paletten, auf die die Kopse und Hülsen aufgesetzt sind | |
| DE3712027C2 (de) | ||
| DE2852954C2 (de) | Verfahren zum Palettieren von offenen Behältern und Vorrichtung zu dessen Durchführung | |
| EP0085768A1 (de) | Arbeitsverfahren zum Bilden von unverschachtelten bzw. verschachtelten Profilstabpaketen und Einrichtungen zur Durchführung des Verfahrens | |
| DE3919525C2 (de) | Maschinenverbund zwischen Spinn- und Spulmaschinen | |
| EP0493669B1 (de) | Zwischen einer Spülmaschine und einer Kopslieferstelle angeordnete Vorrichtung zum Abziehen von auf Einzelträger aufgesteckten Spulenhülsen | |
| DE7713605U1 (de) | Beschickungsvorrichtung fuer werkzeugmaschinen | |
| DE3823009C2 (de) | ||
| DE3606612A1 (de) | Verfahren und vorrichtung zum selbsttaetigen wechseln von auslaufenden vorgarnspulen an einer spinnmaschine | |
| CH691490A5 (de) | Transport- und Umsetzanlage zwischen mindestens einer Vorspinnmaschine und einem nachgeordneten Lager- oder Verarbeitungsbereich. | |
| EP0841278B1 (de) | Spulenwechsel- und Transporteinrichtung | |
| DE4312855A1 (de) | Be- und Entladestation zum Be- und Entladen von Caddy's, auf deren Aufsteckdorne Textilspulen oder Textilspulenhülsen aufgesetzt sind | |
| CH633326A5 (de) | Verfahren und spulenwechsler zum gruppenweisen auswechseln von vollspulen an einer spinnmaschine. | |
| CH683783A5 (de) | Verfahren und Einrichtung zum Wechseln der Faserbandkannen eines Spinnautomaten. | |
| DE2318261A1 (de) | Verfahren und vorrichtung zum stapeln von zigaretten in einen behaelter |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE FR IT LI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE FR IT LI |
|
| 17P | Request for examination filed |
Effective date: 19911023 |
|
| 17Q | First examination report despatched |
Effective date: 19930803 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR IT LI |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 59010489 Country of ref document: DE Date of ref document: 19961017 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20020619 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20020625 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040227 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20060630 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070820 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070607 |