EP0029933B1 - Vorrichtung und Verfahren zum periodischen Abreinigen von Wärmeaustauscherrohren von Feststoffablagerungen und Verwendung dieser Vorrichtung - Google Patents
Vorrichtung und Verfahren zum periodischen Abreinigen von Wärmeaustauscherrohren von Feststoffablagerungen und Verwendung dieser Vorrichtung Download PDFInfo
- Publication number
- EP0029933B1 EP0029933B1 EP80106863A EP80106863A EP0029933B1 EP 0029933 B1 EP0029933 B1 EP 0029933B1 EP 80106863 A EP80106863 A EP 80106863A EP 80106863 A EP80106863 A EP 80106863A EP 0029933 B1 EP0029933 B1 EP 0029933B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas
- pipes
- cleaning
- heat exchanger
- line
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims description 61
- 238000004140 cleaning Methods 0.000 title claims description 36
- 239000007787 solid Substances 0.000 title claims description 21
- 239000007789 gas Substances 0.000 claims description 99
- 238000011010 flushing procedure Methods 0.000 claims description 11
- 238000004519 manufacturing process Methods 0.000 claims description 7
- 230000000737 periodic effect Effects 0.000 claims description 5
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 4
- 230000001698 pyrogenic effect Effects 0.000 claims description 4
- 239000006229 carbon black Substances 0.000 claims description 3
- 238000010924 continuous production Methods 0.000 claims description 3
- 229910052809 inorganic oxide Inorganic materials 0.000 claims description 2
- 235000012239 silicon dioxide Nutrition 0.000 claims description 2
- 239000000377 silicon dioxide Substances 0.000 claims description 2
- 235000019241 carbon black Nutrition 0.000 claims 1
- 239000002912 waste gas Substances 0.000 claims 1
- 239000004071 soot Substances 0.000 description 17
- 238000010926 purge Methods 0.000 description 12
- 230000000694 effects Effects 0.000 description 8
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 6
- 239000002245 particle Substances 0.000 description 5
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 4
- 239000006232 furnace black Substances 0.000 description 4
- 230000015572 biosynthetic process Effects 0.000 description 3
- 238000001816 cooling Methods 0.000 description 3
- 239000000203 mixture Substances 0.000 description 3
- 230000032258 transport Effects 0.000 description 3
- 238000003466 welding Methods 0.000 description 3
- 241000196324 Embryophyta Species 0.000 description 2
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 2
- 239000000567 combustion gas Substances 0.000 description 2
- 230000017525 heat dissipation Effects 0.000 description 2
- 230000008646 thermal stress Effects 0.000 description 2
- 230000001960 triggered effect Effects 0.000 description 2
- 229910018125 Al-Si Inorganic materials 0.000 description 1
- 229910018520 Al—Si Inorganic materials 0.000 description 1
- 208000012868 Overgrowth Diseases 0.000 description 1
- 241000872198 Serjania polyphylla Species 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- 125000003118 aryl group Chemical group 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000006731 degradation reaction Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000000446 fuel Substances 0.000 description 1
- 239000002737 fuel gas Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000012265 solid product Substances 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 230000035882 stress Effects 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 239000004408 titanium dioxide Substances 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28G—CLEANING OF INTERNAL OR EXTERNAL SURFACES OF HEAT-EXCHANGE OR HEAT-TRANSFER CONDUITS, e.g. WATER TUBES OR BOILERS
- F28G1/00—Non-rotary, e.g. reciprocated, appliances
- F28G1/16—Non-rotary, e.g. reciprocated, appliances using jets of fluid for removing debris
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28G—CLEANING OF INTERNAL OR EXTERNAL SURFACES OF HEAT-EXCHANGE OR HEAT-TRANSFER CONDUITS, e.g. WATER TUBES OR BOILERS
- F28G9/00—Cleaning by flushing or washing, e.g. with chemical solvents
Definitions
- the invention relates to a device and a method for the periodic cleaning of the tubes through which a process gas flows and of a heat exchanger used for heat dissipation from a hot, finely dispersed process gas stream containing deposits of the solid and the use of this device.
- the task is to add the heat carried by the transport gas withdraw in order to be able to separate the solid matter in bag filters or other devices and to be able to return the heat dissipated to the production process.
- the heat is usually extracted via heat exchangers, the exchange elements of which consist of tube bundles or individual tubes through which the transport or process gas is passed.
- a device for cleaning the pipes through which a process gas flows is known from a heat exchanger used to remove heat from a hot solid gas containing process gas from deposits of the solid.
- a line provided with at least one shut-off device for the periodic supply of a cleaning gas which is overpressure the process gas in connection with jet nozzles is provided centrally above the gas outlet openings of the heat exchanger tubes. The counterflow of process gas and cleaning gas is essential for a good cleaning effect.
- the invention has for its object to provide a device for the same purpose, with which the risk of blockages of the blow nozzles or the process gas pipes in the blow nozzle area by the solid particles suspended in the process gas and the braking of the process gas flow by the purge gas jet can be avoided.
- the device should be structurally compact and insensitive to thermal stresses and should allow a simple cleaning of a limited number of tubes of the heat exchanger to avoid major pressure fluctuations in systems in which the heat exchanger is integrated.
- the device is characterized in that the jet nozzles above the gas inlet openings of the process gas pipes and the supply lines for the cleaning gas are each arranged on a line of pipes, at least two of these supply lines lying one above the other and the lower, shorter line on the outside and the upper line internal nozzles supplied and the length of the external and internal jet nozzles are dimensioned such that their outlet openings open in the same plane.
- the jet nozzles are arranged at a distance above the gas inlet mouths of the heat exchanger tubes so that the gas jet, which is intended to clean off the solid deposits in the process of being prepared, attains its full cross section at the gas inlet mouth of each tube. Since the jet nozzles emit a fan-shaped gas jet, their outlet cross-section also has a distance-determining effect.
- the cross section of the nozzle orifices is significantly smaller than the inlet cross section of the exchanger tubes and can e.g. have a ratio of 1: 9.4 in tube bundle heat exchangers used in furnace black systems. With such a design, nozzle spacings between 90 and 150 mm have proven to be favorable.
- shut-off devices switched on in the purge gas supply lines serve to specifically limit the supply of purge gas to certain purge gas supply lines. This means that the heat is cleaned off in series or in succession exchanger tubes enabled. As a result, the cleaning periods do not interfere with the continuous process in which the heat exchanger works.
- the supply lines for the cleaning gas which are led through the process gas inflow pipe on the heat exchanger, can be rigid with the inflow pipe, e.g. connected by welding, and the uppermost supply line can be divided into two line sections which are closed at the end and are at a short distance from one another. Each section of the uppermost line thus spans half of the relevant inflow pipe cross section and carries a shut-off device at its outer end. It is also advantageous if the closed ends of these two line sections are received in a sliding guide, because this avoids thermal stresses and the line arrangement becomes insensitive to vibration.
- An advantageous variant of the invention which can be applied to all embodiments of the device described so far, consists in that the individual supply lines for the cleaning gas are combined to form a main line and a pressure pulse generator for registering the cleaning periods is installed in the main line, the latter in the area of a or a venturi tube installed in the main line is connected.
- a particularly preferred embodiment of the device according to the invention provides that the jet nozzles are designed as Laval nozzles with which gas inflow velocities above the speed of sound can be achieved.
- tubes of a heat exchanger charged with a hot, finely dispersed solid containing process gas stream can be easily and effectively cleaned from the inevitable deposits of the solid by periodically abruptly directing the tubes during the continuous process operation with a centrically directed into the gas inlet mouths of the tubes released and briefly maintained gas jet flushes at high speed.
- the purge gas jet should suddenly, i.e. Unleash its full strength in less than 3 seconds.
- the duration of the rinsing period is of course influenced by the type of solid to be cleaned, its tendency to adhere and aggregate.
- the cleaning effect increases with the speed of the flushing gas jet, which is why a variant of the method according to the invention provides that the gas jet has a supersonic speed. This can be achieved with Laval nozzles.
- a preferred variant of the method provides for flushing the tubes of the heat exchanger in series during a cleaning cycle by means of the shut-off elements assigned to the cleaning gas in order to keep the effects on the parallel heat exchange and the effects on the overall process as low as possible.
- the duration of the breaks between the cleaning periods is also of particular importance. It has proven to be useful. to choose an empirically determined time interval for the cleaning period, in which none of the heat exchanger tubes can overgrow with solids.
- tube bundle exchangers With tube bundle exchangers, one can proceed in such a way that the jacket temperature of the outer tubes, which has been found to be most at risk of clogging, is monitored and the flushing process is triggered when the empirically or mathematically determined threshold value is undershot. As an alternative to this, the temperature of the process gas flowing out of the external heat exchanger tubes can also be monitored and the purging process triggered if a predetermined value is exceeded.
- the choice of the purge gas generally depends on the type of process gas that transports the solid particles. It is important, however, that the gas is dry, so that the separated solid does not stick or clump together. In the furnace black process, the use of hot steam at a temperature that is above the gas outlet temperature of the heat exchanger to be cleaned has proven itself.
- the purge gas can also be supplied to the jet nozzles in a pulsating manner.
- the intermittent gas jet pulses transmitted into the exchanger tubes amplify the detachment or degradation of the solid layers due to a kind of cavitation effect.
- an object of the invention is the use of the cleaning device using the cleaning method for heat dissipation from the process exhaust gas of the production of carbon black or pyrogenic inorganic oxides, such as silicon dioxide or else titanium dioxide, aluminum oxide, Al-Si mixed oxides and oxide mixtures.
- the cleaning device is installed in the process exhaust gas inflow pipe 6 of a tube bundle heat exchanger which is switched on in the furnace black process in front of the filter system for soot separation.
- the inflow pipe 6 is connected via flanges 12 to the jacket of the heat exchanger; however, it could also be part of the heat exchanger.
- Whose exchange tubes 2 with a 43.1 mm clear opening with their inlet openings for the soot particle-containing process exhaust gas in the bores of a holding and distribution plate 13 and are with this is connected by welding.
- jet nozzles 5 with a nozzle diameter of 14 mm open out.
- the nozzles 5 for the inner tubes are located on the upper feed lines 4 for the cleaning gas, the nozzles 5 'for the outer tubes on the lower purge gas feed lines 4'.
- the lines 4 ' each with their rear sections guided through the inflow tube 6 and rigidly connected to it, are firmly connected on their upper side to the underside of the lines 4 by welding.
- Opposing lines 4 span approximately half the cross-section of the inflow tube 6 and are accommodated at their closed end in a sliding sleeve 7, one line end each being firmly connected to the sleeve and the corresponding line end being slidably inserted into the sleeve.
- a blocking element 3 is provided outside the inflow pipe for controlling the purging gas flow.
- the individual supply lines for the cleaning gas are combined to form a main line 9, in which a pressure pulse generator 10 is connected in the area of a Venturi tube 11.
- the routing of the collecting and main line shown in FIG. 2 and curved around the inflow pipe not only reduces the space requirement, but also simplifies, above all, thermal protection measures against the formation of condensate within the pipe system.
- 3 rinsing jets are let out of the nozzles 5, 5 'within a predetermined time interval or on the basis of a temperature signal taken from the jackets or gas outlet openings by suddenly opening shut-off elements. They generate a strong gas acceleration in the tubes 2, whereby the fine soot particles adhering to the tube walls are detached and discharged.
- not all nozzles are put into operation at the same time, but in series or in succession. This ensures that a flushing process practically does not interfere with the operation of the heat exchanger and that the flushing gas supply lines can be economically dimensioned.
- a powdered carbon black is produced in a plant for the production of furnace black with the following test data: Particle diameter electron micro Color strength
- This soot is produced by generating a stream of hot combustion gases by converting air with fuel (e.g. fuel gas) and spraying a highly aromatic soot raw material into the hot combustion gases. After the soot formation, water is sprayed in and the soot-containing exhaust gas flow is first passed through a system of heat exchangers and then through filters which separate the soot from the exhaust gas.
- fuel e.g. fuel gas
- the soot exhaust gas mixture is cooled to 570 ° C by cooling with 3300 Nm l / h process air.
- This heat exchanger was charged with 12,000 Nm 3 / h of air at 70 ° C on the cooling air side.
- the exhaust-gas-carrying pipes (mostly two pipes at a time) were flushed with 0.83 kg of steam at 310 ° G for 3 seconds, the steam having an exit speed of 960 m / sec.
- the rinse cycle was completed after 90 seconds, followed by a dead time of 7 minutes.
- the heat exchanger cooled the soot-containing exhaust gas from 570 ° to 280 ° C.
- the pressure loss in the heat exchanger was 65 mbar. A water injection behind the heat exchanger to lower the temperature to the permissible temperature of the subsequent bag filter was not necessary.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
- Cleaning In General (AREA)
- Incineration Of Waste (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung und ein Verfahren zum periodischen Abreinigen der mit einem Prozessgas durchströmten Rohre eines zur Wärmeabfuhr aus einem heissen, feindispersen Feststoff enthaltenden Prozessgasstrom verwendeten Wärmeaustauschers von Ablagerungen des Feststoffs und Verwendung dieser Vorrichtung.
- Bei der Abtrennung von feindispersen Feststoffen, die in einem thermischen Prozess, wie der Russerzeugung oder der Gewinnung pyrogener Kieselsäuren gebildet werden und von einem Gasstrom - in den genannten Fällen vom eigenen Prozessgasstrom - transportiert werden, stellt sich die Aufgabe, die vom Transportgas mitgeführte Wärme zu entziehen, um den Feststoff in Schlauchfiltern oder anderen Einrichtungen abscheiden zu können und die abgeführte Wärme dem Produktionsprozess wieder zuführen zu können. Die Wärme wird dabei meist über Wärmeaustauscher entzogen, deren Austauschorgane aus Rohrbündeln oder Einzelrohren bestehen, durch die das Transport- bzw. Prozessgas geleitet wird. Je nach Art des im Gasstrom enthaltenen festen Schwebestoffs kommt es im Laufe der Betriebsdauer zu Ablagerungen desselben an den Innenwänden der Rohre, wodurch einerseits der Gasdurchfluss und andererseits der Wärmeübergang vermindert wird. Dieser Vorgang kann zum vollständigen Zuwachsen einzelner Rohre führen, was eine Beschädigung des Wärmeaustauschers zur Folge haben kann. Wenn nämlich, wie üblich, die Rohrenden von Rohrbündel-Wärmetauschern an bzw. in den einander gegegenüberliegenden Stirnplatten des Austauschers befestigt sind, bewirkt das infolge zunehmender Wärmeisolation zustandekommende Kälterwerden verstopfter Rohre in der Nachbarschaft heisserer Rohre das Auftreten von Materialspannungen. Das zugesetzte, verkürzte Rohr kann dabei durch die es überdehnenden Nachbarrohre abgerissen werden.
- Es bestand daher bei Prozessen, bei denen ein heisses Prozessgas bzw. -abgas ein feinteiliges Festprodukt mit sich führt, welches aus dem vorher abgekühlten Gasstrom abgeschieden werden muss, seit langem ein dringendes Bedürfnis, das Ansatzproblem in mit Rohren arbeitenden Wärmeaustauschern zu lösen, ohne den Betrieb des Wärmetauschers unterbrechen zu müssen oder Zuflucht zu aufwendigen und reparaturanfälligen mechanischen Reinigungsapparaturen zu nehmen. Besondere Probleme bereitete das Zusetzen von Wärmetauschern bei der Herstellung von Russen und pyrogenen Kieselsäuren, welche wegen ihrer hohen Oberflächenaktivität besonders stark zum Ansetzen und Aufwachsen neigen.
- Nach der DE-A-1 501 477 ist eine Vorrichtung zum Abreinigen der mit einem Prozessgas durchströmten Rohre eines zur Wärmeabfuhr aus einem heissen, Feststoff enthaltenden Prozessgasstrom verwendeten Wärmeaustauschers von Ablagerungen des Feststoffs bekannt. Dabei ist zentrisch über den Gasaustrittsmündungen der Wärmeaustauscherrohre eine mit mindestens einem Absperrorgan versehene Leitung für die periodische Zufuhr eines gegenüber dem Prozessgas Überdruck aufweisenden Reinigungsgases in Verbindung mit Strahldüsen vorgesehen. Das einander Entgegenströmen von Prozessgas und Reinigungsgas ist wesentlich für eine gute Abreinigungswirkung.
- Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung für denselben Zweck zu schaffen, mit der sich die Gefahrvon Verstopfungen der Blasdüsen bzw. der Prozessgasrohre im Blasdüsenbereich durch die im Prozessgas suspendierten Feststoffteilchen sowie die Abbremsung des Prozessgasstroms durch den Spülgasstrahl vermeiden lässt. Daneben sollte die Vorrichtung bauliche Kompaktheit und Unempfindlichkeit gegenüber Wärmespannungen aufweisen und auf einfache Weise eine aufeinanderfolgende Abreinigung jeweils einer begrenzten Rohrzahl des Wärmeaustauschers zur Vermeidung von grösseren Druckschwankungen in Anlagen, in welchen der Wärmeaustauscher eingebunden ist, ermöglichen.
- Es wurde nun gefunden, dass man die geschilderten Probleme einfach und nachhaltig mit einer Vorrichtung lösen kann, welche lediglich in das Prozessgasanströmrohr eingebaut zu werden braucht und Strahldüsen benutzt, welche zentrisch über den auf einer Seite des Wärmeaustauschers befindlichen Mündungen der Prozessgasrohre justiert sind und mit einer mit Absperrorganen versehenen Leitung für die periodische Zufuhr eines gegenüber dem Prozessgas Überdruck aufweisenden Reinigungsgases in Verbindung stehen.
- Die Vorrichtung ist dadurch gekennzeichnet, dass die Strahldüsen über den Gaseintrittsmündungen der Prozessgasrohre und die Zufuhrleitungen für das Reinigungsgas jeweils über einer auf einer Linie liegenden Rohrserie angeordnet sind, wobei mindestens jeweils zwei dieser Zufuhrleitungen übereinander liegen und die untere, kürzere Leitung aussenliegende und die obere Leitung innenliegende Düsen versorgt und wobei die Länge der aussen- und innenliegenden Strahldüsen so bemessen sind, dass ihre Austrittsöffnungen in derselben Ebene münden.
- Die Strahldüsen sind über den Gaseintrittsmündungen der Wärmeaustauscherrohre in einem Abstand angeordnet, dass der Gasstrahl, der die im Ansetzen begriffenen Feststoffbeläge abreinigen soll, an der Gaseintrittsmündung jedes Rohrs dessen vollen Querschnitt erlangt. Da die Strahldüsen einen fächerförmigen Gasstrahl aussenden, wirkt auch deren Austrittsquerschnitt abstandbestimmend. Im allgemeinen ist der Querschnitt der Düsenmündungen wesentlich geringer als der Eintrittsquerschnitt der Austauscherrohre und kann z.B. bei in Furnacerussanlagen verwendeten Rohrbündelwärmeaustauschern ein Verhältnis von 1 : 9,4 aufweisen. Bei einer solchen Auslegung haben sich Düsenabstände zwischen 90 und 150 mm als günstig erwiesen.
- Die in den Spülgaszufuhrleitungen eingeschalteten Absperrorgane dienen dazu, die Zufuhr von Spülgas gezielt auf bestimmte Spülgaszufuhrleitungen zu beschränken. Es wird dadurch ein serienweises oder nacheinander erfolgendes Abreinigen der Wärmeaustauscherrohre ermöglicht. Dadurch beeinflussen die Abreinigungsperioden den kontinuierlichen Prozess, in dem der Wärmeaustauscher arbeitet, nicht störend.
- Die durch das Prozessgasanströmrohr am Wärmeaustauscher geführten Zufuhrleitungen für das Reinigungsgas können mit dem Anströmrohr starr, z.B. durch Einschweissen, verbunden und die zuoberste Zufuhrleitung in zwei am Ende geschlossene, in kleinem Abstand einander gegenüberliegende Leitungsabschnitte geteilt sein. Jeder Abschnitt der obersten Leitung überspannt hierbei also die Hälfte des betreffenden Anströmrohrquerschnitts und trägt an seinem äusseren Ende ein Absperrorgan. Von Vorteil ist ferner, wenn die geschlossenen Enden dieser beiden Leitungsabschnitte in einer Gleitführung aufgenommen sind, weil damit Wärmespannungen vermieden werden und die Leitungsanordnung schwingungsunempfindlich wird.
- Eine vorteilhafte Variante der Erfindung, die sich auf alle bisher beschriebenen Ausführungsformen der Vorrichtung anwenden lässt, besteht darin, dass die einzelnen Zufuhrleitungen für das Reinigungsgas zu einer Hauptleitung zusammengefasst sind und in der Hauptleitung ein Druckimpulsgeberzur Registrierung der Abreinigungsperioden eingebaut ist, wobei letzterer im Bereich einer in der Hauptleitung eingebauten Blende oder eines in der Hauptleitung eingebauten Venturirohrs angeschlossen ist.
- Da die Abreinigungswirkung um so intensiver ist, je höher die Geschwindigkeit des Gasstrahls ist, sieht schliesslich eine besonders bevorzugte Ausbildung der erfindungsgemässen Vorrichtung vor, dass die Strahldüsen als Lavaldüsen ausgebildet sind, mit denen sich Gasanströmgeschwindigkeiten oberhalb der Schallgeschwindigkeit erreichen lassen.
- Mit der beschriebenen Vorrichtung lassen sich mit einem heissen, feindispersen Feststoff enthaltenden Prozessgasstrom beaufschlagte Rohre eines Wärmeaustauschers leicht und nachhaltig wirksam von den unvermeidlichen Ablagerungen des Feststoffs abreinigen, indem man die Rohre während des kontinuierlichen Prozessbetriebs periodisch mit einem zentrisch in die Gaseintrittsmündungen der Rohre gerichteten, schlagartig freigesetzten und kurzzeitig aufrechterhaltenen Gasstrahl hoher Geschwindigkeit spült.
- Der Spülgasstrahl soll schlagartig, d.h. in einer Zeitspanne von weniger als 3 sec seine volle Stärke entfalten.
- Die Dauer der Spülperiode wird natürlich von der Art des abzureinigenden Feststoffs, seiner Adhäsions- und Aggregationsneigung beeinflusst. Der Abreinigungseffekt wächst mit der Geschwindigkeit des spülenden Gasstrahls, weshalb eine Variante des erfindungsgemässen Verfahrens vorsieht, dass der Gasstrahl Überschallgeschwindigkeit aufweist. Diese lässt sich mit Lavaldüsen erzielen.
- Eine bevorzugte Verfahrensvariante sieht vor, die Rohre des Wärmeaustauschers während eines Abreinigungszyklus mittels der einzelnen Leitungen für das Reinigungsgas zugeordneten Absperrorgane serienweise zu spülen, um die Auswirkungen auf den parallellaufenden Wärmeaustausch und die Rückwirkungen auf den Gesamtprozess so gering wie möglich zu halten.
- Besondere Bedeutung kommt auch der Dauer der Pausen zwischen den Abreinigungsperioden zu. Es hat sich als zweckmässig erwiesen. für die Abreinigungsperiode ein empirisch ermitteltes Zeitintervall zu wählen, in dem keines der Wärmeaustauscherrohre mit Feststoff zuwachsen kann.
- Bei Rohrbündelaustauschern kann man so vorgehen, dass man die Manteltemperatur der - so wurde gefunden - am meisten verstopfungsgefährdeten Aussenrohre überwacht und bei Unterschreiten eines empirisch oder rechnerisch ermittelten Schwellenwertes den Spülvorgang auslöst. Alternativ hierzu kann man auch die Temperatur des aus den aussenliegenden Wärmeaustauscherrohren abströmenden Prozessgases überwachen und bei Überschreiten eines vorgegebenen Wertes den Spülvorgang auslösen.
- Die Wahl des Spülgases richtet sich im allgemeinen nachder Art des Prozessgases, welcher die Feststoffteilchen transportiert. Wichtig ist aber, dass das Gas trocken ist, damit der abgeschiedene Feststoff nicht verklebt oder verklumpt. Beim Furnacerussverfahren hat sich die Anwendung von Heissdampf mit einer Temperatur, die über der Gasaustrittstemperatur des zu reinigenden Wärmeaustauschers liegt, bewährt.
- Wo es das den sogenannten Prozessgasstrom liefernde Verfahren erlaubt, kann das Spülgas den Strahldüsen auch pulsierend zugeführt werden. Die dabei in die Austauscherrohre hinein übertragenen intermittierenden Gasstrahlimpulse verstärken durch eine Art Kavitationseffekt die Ablösung bzw. den Abbau von Ansatzschichten des Feststoffs.
- Ein Gegenstand der Erfindung ist schliesslich die Verwendung der Abreinigungsvorrichtung unter Anwendung des Abreinigungsverfahrens bei der Wärmeabfuhr aus dem Prozessabgas der Gewinnung von Russen oder pyrogenen anorganischen Oxiden, wie Siliciumdioxid oder auch Titandioxid, Aluminiumoxid, Al-Si-Mischoxiden und -Oxidmischungen.
- Aufbau und Verfahrensfunktion der erfindungsgemässen Vorrichtung werden im folgenden anhand der beiliegenden Zeichnung und eines Ausführungsbeispiels näher erläutert.
- In der Zeichnung zeigen:
- Fig. 1 eine Seitenansicht der im Anströmrohr eines Rohrbündelwärmeaustauschers angeordneten Abreinigungsvorrichtung mit fixen Strahldüsen im Schnitt A-A von Fig. 2;
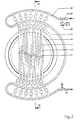
- Fig. 2 eine Draufsicht auf die Vorrichtung von Fig. 1.
- Nach Fig. 1 und 2 ist die Abreinigungsvorrichtung in das Prozessabgasanströmrohr 6 eines im Furnacerussprozess vor der Filteranlage zur Russabscheidung eingeschalteten Rohrbündelwärmeaustauschers eingebaut.
- Das Anströmrohr 6 ist über Flansche 12 mit dem Mantel des Wärmeaustauschers verbunden; es könnte indessen auch Teil des Wärmeaustauschers sein. Dessen Austauschrohre 2 mit 43,1 mm lichter Weise münden mit ihren Eintrittsöffnungen für das Russteilchen-haltige Prozessabgas in den Bohrungen einer Halte- und Verteilerplatte 13 und sind mit dieser durch Verschweissen verbunden. Zentrisch über den Gaseintrittsöffnungen 1 und in kleinem Abstand zu diesen (ca. 100 mm) münden Strahldüsen 5 mit einem Düsendurchmesser von 14 mm. Die Düsen 5 für die inneren Rohre sitzen an den oberen Zufuhrleitungen 4 für das Reinigungsgas, die Düsen 5' für die äusseren Rohre an den unteren Spülgaszufuhrleitungen 4'. Die jeweils mit ihrenn rückwärtigen Abschnitten durch das Anströmrohr 6 geführten und mit diesem starr verbundenen Leitungen 4' sind auf ihrer Oberseite mit der Unterseite der Leitungen 4 durch Anschweissen fest verbunden. Gegenüberliegende Leitungen 4 überspannen in etwa den halben Querschnitt des Anströmrohrs 6 und sind an ihrem verschlossenen Ende in einer Gleithülse 7 aufgenommen, wobei je ein Leitungsende mit der Hülse fest verbunden ist und das korrespondierende Leitungsende in die Hülse verschieblich eingesteckt ist.
- In jede der Spülgaszufuhrleitungen ist ausserhalb des Anströmrohrs ein Ansperrorgan 3 für die Steuerung des Spülgasflusses vorgesehen. Die einzelnen Zufuhrleitungen für das Reinigungsgas sind zu einer Hauptleitung 9 zusammengefasst, in welcher im Bereich eines Venturirohrs 11 ein Druckimpulsgeber 10 angeschlossen ist. Die in Fig. 2 gezeigte, um das Anströmrohr gekrümmte Führung von Sammel- und Hauptleitung verringert nicht bloss den Platzbedarf, sondern vereinfacht vor allem Wärmeschutzmassnahmen gegen Kondensatbildung innerhalb des Rohrsystems.
- Bei der Durchführung des Abreinigungsverfahrens in der Vorrichtung nach Fig. 1 und 2 lässt man innerhalb eines vorgegebenen Zeitintervalls oder anhand eines an den Mänteln oder Gasaustrittsmündungen äusserer Rohre abgenommenen Temperatursignals durch schlagartiges Öffnen von Absperrorganen 3 Spülstrahlen aus den Düsen 5, 5' austreten. Sie erzeugen in den Rohren 2 eine starke Gasbeschleunigung, wodurch die an den Rohrwandungen anhaftenden feinen Russteilchen abgelöst und ausgetragen werden. Obwohl grundsätzlich möglich, werden nicht gleichzeitig alle Düsen in Betrieb gesetzt, sondern serienweise oder nacheinander. Damit wird erreicht, dass ein Spülvorgang den Betrieb des Wärmetauschers praktisch nicht stört und die Spülgaszufuhrleitungen wirtschaftlich dimensioniert werden können.
- In einer Anlage zur Herstellung von Furnaceruss wird ein pulverförmiger Russ mit folgenden Prüfdaten hergestellt:


- Die Herstellung dieses Russes erfolgt durch Erzeugen eines Stromes heisser Verbrennungsgase durch Umsatz von Luft mit Brennstoff (z.B. Brenngas) und Einsprühen eines hocharomatischen Russrohstoffes in die heissen Verbrennungsabgase. Nach der Russbildung wird Wasser eingesprüht und der russhaltige Abgasstrom zuerst durch ein System von Wärmeaustauschern und dann durch Filter, die den Russ vom Abgas trennen, geschickt.
- Im vorliegenden Fall wurde ein Abgasmengenstrom von 6250 Nm3/h mit einer Temperatur von 780°C in den ersten Wärmeaustauscher geschickt. In diesem wasserdampfhaltigen Abgasstrom waren ca. 1050 kg/h des oben definierten Russes enthalten. Das von Wasserdampf befreite Abgas hat folgende Zusammensetzung:

- In dem ersten Wärmeaustauscher wird das Russ-Abgasgemisch durch Kühlung mit 3300 Nml/h Prozessluft auf 570°C abgekühlt.
- Um nun das russhaltige Abgas einem mit Glasfilterschläuchen ausgestatteten Filter zuführen zu können, musste die Temperatur auf mindestens 280°C abgesenkt werden. Hierzu wurde das Abgas durch einen zweiten Wärmeaustauscher geschickt, der folgende Baudaten aufwies:
- Abgasführende Rohre: 57 Stück
- Dieser Wärmeaustauscher wurde auf der Kühlluftseite mit 12 000 Nm3/h Luft von 70°C beschickt. Gleichzeitig wurden die abgasführenden Rohre (meistens jeweils 2 Rohre zugleich) 3 Sekunden stossweise mit 0,83 kg Dampf von 310° Ggespült, wobei der Dampf eine Austrittsgeschwindigkeit von 960 m/sec aufwies. Der Spülzyklus war nach 90 sec abgeschlossen, worauf eine Totzeit von 7 Minuten folgte. Bei dieser Arbeitsweise brachte der Wärmeaustauscher eine Abkühlung des russhaltigen Abgases von 570° auf 280°C. Der Druckverlust im Wärmeaustauscher betrug 65 mbar. Eine Wassereinspritzung hinter dem Wärmeaustauscher zur Absenkung der Temperatur auf die zulässige Temperatur des nachfolgenden Schlauchfilters war nicht erforderlich.
- Zum Vergleich wurden die gleichen Bedingungen in der Russerzeugungsanlage und in der Wärmeaustauscher/Abscheideanlage beibehalten, jedoch die Dampfspülung abgestellt. Bereits nach 60 Minuten kühlte der Wärmeaustauscher das russhaltige Abgas nur noch von 570° auf 350°C ab und der Druckverlust stieg auf 95 mbar an.
- Dieses Experiment zeigt für die erfindungsgemässe Arbeitsweise folgende Vorteile auf:
- 1. Durch die Dampfspülung bleiben die Wärmeaustauscherrohre frei und bedingen einen geringen Druckabfall.
- 2. Durch den geringen Druckabfall können höhere Mengendurchsätze gefahren werden.
- 3. Durch die Dampfspülung wird dem russhaltigen Abgas mehr Wärme entzogen, so dass direkt in ein Schlauchfilter gefahren werden kann.
- 4. Ohne die Dampfspülung müsste hinter dem Wärmeaustauscher noch einmal Wasser eingespritzt werden, was durch Knötchenbildung zu einer Verschlechterung der Russqualität führt.
Claims (15)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE2948201 | 1979-11-30 | ||
| DE2948201A DE2948201C2 (de) | 1979-11-30 | 1979-11-30 | Vorrichtung und Verfahren zum periodischen Abreinigen von Wärmeaustauscherrohren von Feststoffablagerungen und Verwendung dieser Vorrichtung |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0029933A2 EP0029933A2 (de) | 1981-06-10 |
| EP0029933A3 EP0029933A3 (en) | 1981-12-30 |
| EP0029933B1 true EP0029933B1 (de) | 1983-05-18 |
Family
ID=6087241
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP80106863A Expired EP0029933B1 (de) | 1979-11-30 | 1980-11-07 | Vorrichtung und Verfahren zum periodischen Abreinigen von Wärmeaustauscherrohren von Feststoffablagerungen und Verwendung dieser Vorrichtung |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4366003A (de) |
| EP (1) | EP0029933B1 (de) |
| JP (2) | JPS5687799A (de) |
| DE (2) | DE2948201C2 (de) |
| MX (1) | MX6651E (de) |
| PL (1) | PL136094B1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11371788B2 (en) | 2018-09-10 | 2022-06-28 | General Electric Company | Heat exchangers with a particulate flushing manifold and systems and methods of flushing particulates from a heat exchanger |
Families Citing this family (48)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4655846A (en) * | 1983-04-19 | 1987-04-07 | Anco Engineers, Inc. | Method of pressure pulse cleaning a tube bundle heat exchanger |
| US4562885A (en) * | 1983-08-29 | 1986-01-07 | General Resource Corporation | Plate heat exchanger and pressure blast cleaner |
| US4551181A (en) * | 1983-09-01 | 1985-11-05 | Uop Inc. | Corrosion prevention and cleaning of air-cooled heat exchangers |
| DE3343639A1 (de) * | 1983-12-02 | 1985-06-13 | Henkel KGaA, 4000 Düsseldorf | Verfahren zum verhindern der bildung schwer entfernbarer ablagerungen in abhitze-rueckgewinnungsanlagen von glasoefen, insbesondere von wasserglasoefen |
| US4645542A (en) * | 1984-04-26 | 1987-02-24 | Anco Engineers, Inc. | Method of pressure pulse cleaning the interior of heat exchanger tubes located within a pressure vessel such as a tube bundle heat exchanger, boiler, condenser or the like |
| US4577680A (en) * | 1984-05-23 | 1986-03-25 | J. M. Huber Corporation | Air recuperator cleaner |
| US4846894A (en) * | 1984-05-23 | 1989-07-11 | J. M. Huber Corporation | Air recuperator cleaner |
| US4699665A (en) * | 1984-12-26 | 1987-10-13 | Anco Engineers, Inc. | Method of pressure pulse cleaning heat exchanger tubes, upper tube support plates and other areas in a nuclear steam generator and other tube bundle heat exchangers |
| FR2589229B1 (fr) * | 1985-10-25 | 1988-01-08 | Neu Ets | Procede et dispositif automatique de nettoyage d'un echangeur de chaleur pour fluides gazeux |
| JPS62109000A (ja) * | 1985-11-07 | 1987-05-20 | Takao Sakamoto | 熱交換器における伝熱管の内面洗浄方法 |
| US4785877A (en) * | 1986-05-16 | 1988-11-22 | Santa Fe Braun Inc. | Flow streamlining device for transfer line heat exchanges |
| US4703793A (en) * | 1986-06-13 | 1987-11-03 | Sante Fe Braun Inc. | Minimizing coke buildup in transfer line heat exchangers |
| DE3624593C1 (en) * | 1986-07-21 | 1987-07-30 | Sts Stahl Technik Straub Gmbh | Device for periodic cleaning of shell- and -tube heat exchanges during operations |
| US4773357A (en) * | 1986-08-29 | 1988-09-27 | Anco Engineers, Inc. | Water cannon apparatus and method for cleaning a tube bundle heat exchanger, boiler, condenser, or the like |
| ES2022803B3 (es) * | 1986-10-30 | 1991-12-16 | Anco Eng Inc | Metodo de limpieza por presion de impulso de un haz tubular intercambiador de calor. |
| DE4004837C1 (de) * | 1990-02-16 | 1991-07-11 | Continental Aktiengesellschaft, 3000 Hannover, De | |
| US5251575A (en) * | 1991-06-12 | 1993-10-12 | Sulzer Brothers Limited | Installation for cooling hot, dust-charged gas in a steam generator, and a process for operating said installation |
| JP3324805B2 (ja) * | 1992-12-04 | 2002-09-17 | 住友化学工業株式会社 | 配管用閉塞検知装置 |
| US5442921A (en) * | 1993-02-22 | 1995-08-22 | Epri | Targeted fluid delivery system |
| DE4404068C1 (de) * | 1994-02-09 | 1995-08-17 | Wolfgang Engelhardt | Wärmetauscher |
| JP2959763B1 (ja) * | 1998-01-13 | 1999-10-06 | 島田理化工業株式会社 | ウェーハ洗浄装置 |
| US6290778B1 (en) | 1998-08-12 | 2001-09-18 | Hudson Technologies, Inc. | Method and apparatus for sonic cleaning of heat exchangers |
| US6179048B1 (en) | 1998-08-28 | 2001-01-30 | Engineered Carbons, Inc. | Heat exchange system having slide bushing for tube expansion |
| US6213133B1 (en) | 1998-12-02 | 2001-04-10 | Dan Reicks | Method and apparatus for flushing contaminants from oil in an oil cooler |
| JP3717143B2 (ja) * | 1999-03-10 | 2005-11-16 | カルソニックコンプレッサー株式会社 | アイドリング回転数制御装置 |
| GB2353837B (en) * | 1999-09-04 | 2003-02-26 | Aim Design Ltd | Methods and apparatus for clearing pipes |
| US6571420B1 (en) * | 1999-11-03 | 2003-06-03 | Edward Healy | Device and process to remove fly ash accumulations from catalytic beds of selective catalytic reduction reactors |
| US6821411B2 (en) * | 2001-08-16 | 2004-11-23 | Chevron Phillips Chemical Company Lp | Steam injection system on the TLE cones of a hydrocarbon cracking furnace |
| KR100775324B1 (ko) * | 2001-11-14 | 2007-11-08 | 주식회사 포스코 | 건식 소화 설비의 급수 열교환기 전열관 외표면 이물질처리장치 |
| US7056442B2 (en) * | 2002-08-21 | 2006-06-06 | Hansen Dennis B | Method and apparatus for flushing contaminants from a container of fluids |
| US7510662B1 (en) | 2002-08-21 | 2009-03-31 | Hansen Dennis B | Method and apparatus for flushing contaminants from a container of fluids |
| WO2006047857A1 (en) * | 2004-11-04 | 2006-05-11 | Novelis Inc. | Apparatus and method for cleaning regenerative-burner media bed |
| CN1322287C (zh) * | 2004-11-29 | 2007-06-20 | 王继柱 | 污水热泵供热制冷空调系统中板式换热器的冲洗方法 |
| US7179390B1 (en) * | 2005-01-18 | 2007-02-20 | George F Layton | Method of filtering a fluid and remote filtering station |
| CN1862213B (zh) * | 2005-05-13 | 2010-05-12 | 湖南工业大学 | 一种喷气脉冲螺旋自动清洗式高效传热装置 |
| DE102006018384A1 (de) | 2006-04-20 | 2007-10-25 | Linde Ag | Verfahren und Vorrichtung zur Enteisung und Reinigung von Ventilatoren |
| EP1911541A1 (de) * | 2006-10-12 | 2008-04-16 | Linde Aktiengesellschaft | Verfahren zum und Einrichtung für die Reiningung von Schweissbrennern unter Verwendung eines kurzer Zeit dauerden Gasstromes mit hoher Geschwindigkeit |
| CN101949545A (zh) * | 2010-09-28 | 2011-01-19 | 佛山市汇控热能制冷科技有限公司 | 壳管式换热器的烟垢自动清除装置 |
| CN103977990B (zh) * | 2014-05-13 | 2015-12-02 | 西安热工研究院有限公司 | 一种利用压缩空气吹扫清洁螺旋管式换热器的方法 |
| JP6337385B1 (ja) * | 2017-07-11 | 2018-06-06 | 三菱重工環境・化学エンジニアリング株式会社 | 熱交換器 |
| JP7223595B2 (ja) * | 2019-02-19 | 2023-02-16 | ポリプラスチックス株式会社 | 付着物除去装置及び方法 |
| CN110030548B (zh) * | 2019-04-01 | 2024-06-25 | 黑龙江赫尔特生物质能源发展有限公司 | 一种特别适合生物质燃烧系统的模块化换热装置 |
| ES2935190T3 (es) | 2019-09-02 | 2023-03-02 | Orion Eng Carbons Ip Gmbh & Co Kg | Dispositivo antiincrustante para intercambiadores de calor y su uso |
| CN110779199B (zh) * | 2019-11-25 | 2021-11-12 | 山东康堡汽车配件有限公司 | 自清洁型空调换热器 |
| US11382243B1 (en) * | 2020-12-29 | 2022-07-05 | Dynascan Technology Corp. | Display apparatuses |
| EP4198429A1 (de) * | 2021-12-15 | 2023-06-21 | Mathias Kleine | Rückgewinnungsvorrichtung |
| KR102589166B1 (ko) * | 2023-05-19 | 2023-10-13 | 주식회사 삼탑엔지니어링 | 미세분진 집진장치용 유입공기 냉각설비 |
| WO2025093269A1 (en) * | 2023-10-30 | 2025-05-08 | Tetra Laval Holdings & Finance S.A. | Cleaning of a condenser in a system for heat treatment of liquid food |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA457641A (en) * | 1949-06-28 | N. Wheelock Louis | Boiler tube cleaner | |
| US2069574A (en) * | 1935-12-03 | 1937-02-02 | Diamond Power Speciality | Fluid heater cleaner |
| US2717658A (en) * | 1952-01-02 | 1955-09-13 | Phillips Petroleum Co | Carbon black collecting and separating process and apparatus |
| GB812244A (en) * | 1956-07-09 | 1959-04-22 | Metals Disintegrating Co | A gas filtering apparatus |
| US3364983A (en) * | 1965-01-04 | 1968-01-23 | Cabot Corp | Heat exchange process and apparatus |
| BE666832A (de) * | 1964-07-13 | |||
| GB1075925A (en) * | 1964-09-28 | 1967-07-19 | Combustion Eng | Method and apparatus for soot blower operation in vapour generators |
| US3827102A (en) * | 1972-02-14 | 1974-08-06 | Diamond Power Speciality | Soot blower with gas temperature or heat flow detecting means |
| DE2615433C2 (de) * | 1976-04-09 | 1982-08-12 | Kraftanlagen Ag, 6900 Heidelberg | Vorrichtung zur Reinigung der wärmetauschenden Flächen der Speichermassen von umlaufenden Regenerativ-Wärmetauschern |
| IT1069399B (it) * | 1976-12-23 | 1985-03-25 | Autelli Giulio | Lancia multipla pluriugelli per il lavaggio di scambiatori di calore rotanti e distributore per dette lance |
| US4141754A (en) * | 1977-05-10 | 1979-02-27 | Svenska Rotor Maskiner Aktiebolag | Apparatus and method for cleaning the heat exchanging surfaces of the heat transfer plates of a rotary regenerative heat exchanger |
| DE2725045B2 (de) * | 1977-06-03 | 1980-07-10 | Mtu Motoren- Und Turbinen-Union Friedrichshafen Gmbh, 7990 Friedrichshafen | Verfahren zur Reinigung eines Wärmetauschers |
-
1979
- 1979-11-30 DE DE2948201A patent/DE2948201C2/de not_active Expired
-
1980
- 1980-11-07 DE DE8080106863T patent/DE3063369D1/de not_active Expired
- 1980-11-07 EP EP80106863A patent/EP0029933B1/de not_active Expired
- 1980-11-25 US US06/210,434 patent/US4366003A/en not_active Expired - Lifetime
- 1980-11-27 JP JP16598080A patent/JPS5687799A/ja active Pending
- 1980-11-27 MX MX809178U patent/MX6651E/es unknown
- 1980-11-28 PL PL1980228147A patent/PL136094B1/pl unknown
-
1991
- 1991-04-26 JP JP029539U patent/JPH0590129U/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11371788B2 (en) | 2018-09-10 | 2022-06-28 | General Electric Company | Heat exchangers with a particulate flushing manifold and systems and methods of flushing particulates from a heat exchanger |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3063369D1 (en) | 1983-07-07 |
| EP0029933A2 (de) | 1981-06-10 |
| DE2948201A1 (de) | 1981-06-11 |
| PL228147A1 (de) | 1981-09-04 |
| JPS5687799A (en) | 1981-07-16 |
| JPH0590129U (ja) | 1993-12-07 |
| EP0029933A3 (en) | 1981-12-30 |
| PL136094B1 (en) | 1986-01-31 |
| MX6651E (es) | 1985-10-01 |
| US4366003A (en) | 1982-12-28 |
| DE2948201C2 (de) | 1985-09-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2948201C2 (de) | Vorrichtung und Verfahren zum periodischen Abreinigen von Wärmeaustauscherrohren von Feststoffablagerungen und Verwendung dieser Vorrichtung | |
| DE970433C (de) | Verfahren und Vorrichtung zur Entfernung von feinverteilter suspendierter Materie aus Gasen | |
| DE69709697T2 (de) | Gasfilter und verfahren zur reinigung desselben | |
| EP0034645B1 (de) | Zwei-Stufen-Injektor zur Abgasreinigung von Staubfiltern | |
| DE2245702C3 (de) | Verfahren und Vorrichtung zum Ablösen von Ablagerungen an heißen Flächen | |
| EP1890823A1 (de) | Sprühdüse, sprühanordnung und verfahren zum betreiben einer sprühdüse und einer sprühanordnung | |
| DE2416195C2 (de) | Staubfilter | |
| DE3019839A1 (de) | Vorrichtung zur fremdstoffabtrennung in einem fluessigkeitsstrom | |
| DE2029596A1 (de) | Verfahren zur Gasfiltration und zur Entfernung von Filterrückständen aus Filtern | |
| EP0077851B1 (de) | Gaskühler-Anordnung zu Kohlevergasungsanlage | |
| DE60005406T2 (de) | Filtereinheit zur gasfiltration | |
| AT404468B (de) | Verfahren zur behandlung von druckvergasungsgasen, insbesondere zur kühlung, entstaubung und wasserdampfsättigung von gasen unter druck, sowie vorrichtung zur durchführung des verfahrens | |
| DE69023897T2 (de) | Ultraschallwascheinrichtung. | |
| EP0358921B1 (de) | Rohrbündel-Apparat | |
| DE2702859A1 (de) | Vorrichtung zur reinigung von tinte in tintenstrahldruckern | |
| DE2065715A1 (de) | Vorrichtung zum entfernen fester rueckstaende und zum reinigen schlauch- oder beutelfoermiger filter | |
| DE1939776A1 (de) | Verfahren und Vorrichtung zur Reinigung von hochgespannten Gasen | |
| DE1782187A1 (de) | Verfahren zur Wiederherstellung der durchlaessigkeit eines nichtstarren Filtermaterials | |
| DE202007019690U1 (de) | Vorrichtung zur Reinigung von Heizflächen in thermischen Anlagen | |
| WO1993000148A1 (de) | Nassreinigungseinrichtung, insbesondere zum abscheiden gasförmiger und/oder flüssiger und/oder fester verunreinigungen aus gasströmen | |
| DE307890C (de) | ||
| DE1034147B (de) | Vorrichtung zur Entstaubung von Industriegas | |
| DE4411177C2 (de) | Vorrichtung zur Erhöhung der Effizienz eines Abwärmekessels | |
| DE69412617T2 (de) | Apparat zur Entfernung von Staub | |
| DE1501477B2 (de) | Verfahren zum Verhindern der Bildung und zum Entfernen von Feststoffablagerungen an den Innenwänden der Rohre von Wärmetauschern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT NL |
|
| 17P | Request for examination filed |
Effective date: 19810529 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| ITCL | It: translation for ep claims filed |
Representative=s name: JACOBACCI CASETTA & PERANI S.P.A. |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT NL |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT NL |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 3063369 Country of ref document: DE Date of ref document: 19830707 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19991012 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19991014 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19991025 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19991122 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19991129 Year of fee payment: 20 |
|
| BE20 | Be: patent expired |
Free format text: 20001107 *DEGUSSA A.G. |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001107 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Effective date: 20001106 |
|
| NLV7 | Nl: ceased due to reaching the maximum lifetime of a patent |
Effective date: 20001107 |