EP4141905B1 - Röntgenröhre mit einem isolationskörper, der einen gusskörper umfasst - Google Patents
Röntgenröhre mit einem isolationskörper, der einen gusskörper umfasst Download PDFInfo
- Publication number
- EP4141905B1 EP4141905B1 EP22189864.6A EP22189864A EP4141905B1 EP 4141905 B1 EP4141905 B1 EP 4141905B1 EP 22189864 A EP22189864 A EP 22189864A EP 4141905 B1 EP4141905 B1 EP 4141905B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- ray tube
- hoses
- anode
- turns
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J35/00—X-ray tubes
- H01J35/02—Details
- H01J35/04—Electrodes ; Mutual position thereof; Constructional adaptations therefor
- H01J35/08—Anodes; Anti cathodes
- H01J35/12—Cooling non-rotary anodes
- H01J35/13—Active cooling, e.g. fluid flow, heat pipes
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J35/00—X-ray tubes
- H01J35/02—Details
- H01J35/16—Vessels; Containers; Shields associated therewith
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05G—X-RAY TECHNIQUE
- H05G1/00—X-ray apparatus involving X-ray tubes; Circuits therefor
- H05G1/02—Constructional details
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05G—X-RAY TECHNIQUE
- H05G1/00—X-ray apparatus involving X-ray tubes; Circuits therefor
- H05G1/02—Constructional details
- H05G1/025—Means for cooling the X-ray tube or the generator
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05G—X-RAY TECHNIQUE
- H05G1/00—X-ray apparatus involving X-ray tubes; Circuits therefor
- H05G1/08—Electrical details
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J2235/00—X-ray tubes
- H01J2235/02—Electrical arrangements
- H01J2235/023—Connecting of signals or tensions to or through the vessel
- H01J2235/0233—High tension
Definitions
- X-rays are used in many different ways in instrumental analysis or to produce images of human and animal patients in medicine.
- X-rays are typically generated in an X-ray tube by emitting electrons from an electrically heated cathode and accelerating the electrons in a vacuum using an electric field to an anode, where bremsstrahlung and characteristic X-rays are released depending on the target material used for the anode (e.g. tungsten, molybdenum or rhodium).
- target material used for the anode e.g. tungsten, molybdenum or rhodium
- the anode When generating X-rays, only a small part, usually around 1%, of the energy used is converted into X-ray power. The remaining part of the energy used generates heat. In order to prevent the anode from melting, it is therefore common practice to cool the anode.
- the anode is usually cooled using a coolant that flows through the anode. The coolant is passed through cooling channels within the anode.
- the anode is typically at high voltage potential. As a result, electrical insulation of the anode is necessary.
- the anode can be arranged on an electrically insulating insulating body. Coolant lines that supply the anode with coolant typically also run through the insulating body. Since the coolant in the anode is also at high voltage, care must be taken to ensure that voltage breakdowns do not occur across the coolant column. For this, the length of the coolant column, the conductivity or dielectric strength of the coolant and the applied voltage must be selected appropriately. Only coolants with low electrical conductivity, such as fully demineralized water (deionized water), are usually used as coolants.
- the reference cited at the beginning [1] shows a high-voltage X-ray tube which comprises a cathode and an anode as well as an anode insulation element.
- the anode insulation element is designed as a ceramic cone and comprises an opening for a high-voltage plug.
- An intermediate element is arranged between the Anode insulation element and a high-voltage plug inserted into the opening for the high-voltage plug are used.
- An inflow channel and an outflow channel run through the intermediate element, through which a cooling liquid, in particular a cooling oil, is fed to the anode.
- the inflow and outflow channels can be spiral-shaped. Drilling and casting are suggested for the production of line structures.
- inflow and outflow channels are designed in a spiral shape, a longer insulation distance can be provided in the cooling liquid.
- spiral-shaped line structures within the intermediate body are difficult to implement in production. Reference [1] does not provide any further information on how spiral-shaped inflow and outflow lines should be manufactured, particularly in the intermediate body.
- the standing anode comprises a base anode body.
- the base anode body contains spiral-shaped cooling sections through which a cooling fluid flows to cool the anode.
- spiral-shaped cooling sections allow the anode base body to be cooled better.
- an insulating body for electrical insulation of the anode base body could look like and how an inflow channel and an outflow channel for the cooling fluid could be designed.
- An X-ray tube in this series essentially comprises an anode at high voltage potential, which is attached to a ring-shaped glass element with a double U-shaped cross-section.
- An oil-filled hollow body is attached to the underside of the glass element facing away from the anode.
- a coolant line leads in the oil-filled hollow body from a rear part of the X-ray tube through the glass element to the anode and back again into the rear part of the X-ray tube.
- the coolant line runs in the rear part of the X-ray tube with coils around a high-voltage connection. The coils lie axially against one another and radially outwards against a plastic wall.
- the coils retain a certain degree of mobility in the oil, which can encourage voltage breakdowns.
- the coils that are adjacent to one another also have a relatively low dielectric strength.
- a relatively long coolant line is required to prevent voltage breakdowns, and this design is accordingly relatively long.
- even a small leak in the hollow body of the X-ray tube can lead to oil leaking out and contaminating the rest of the X-ray tube and the surrounding area. This oil contamination is often difficult to remove.
- the radiation generator comprises a tube protection housing which is filled with a cooling liquid.
- a radiation generation tube with a cathode and an anode is arranged inside the tube protection housing filled with the cooling liquid.
- a flow channel is formed on the tube protection housing which is filled with a cooling medium. The inside of the tube protection housing can be cooled with the flow channel. The cooling medium is fed into and out of the flow channel via a supply and discharge line.
- the X-ray tube comprises a housing, a cathode assembly with a cathode attached to the housing, a stator assembly with a rotating anode attached to the housing, and an X-ray window which is attached to a window frame on the housing.
- Liquid cooling channels are formed in the housing and in the stator assembly. Coolant can be fed into and out of the liquid cooling channels via connections on the housing and the stator assembly. The housing and the stator assembly can be cooled using the coolant.
- the X-ray tube device comprises an X-ray tube, a stress relaxation film and a molded part.
- the X-ray tube has a cathode, an anode and the vacuum envelope.
- the film is glued to the outer surface of the vacuum envelope.
- the molded part completely covers the vacuum envelope and the film and is glued to them.
- the present invention proposes using at least one straightening body made of plastic in order to arrange the hoses with the multiple turns in the casting chamber.
- the at least one straightening body enables a defined and exact arrangement of the hoses in the casting chamber, in particular during the pouring of the casting material and until the casting material has hardened; after this, the defined and exact arrangement is also maintained.
- the straightening body guides and stabilizes the hoses in the casting chamber.
- the hoses can be positioned safely and easily so that the hoses do not directly touch the inner casting mold or the outer casting mold. This prevents arcing from the hoses or the coolant contained therein onto the inner and outer casting mold (or the outside of the filled casting chamber) during operation of the X-ray tube, thus preventing damage to the X-ray tube.
- the straightening bodies also enable a defined, for example uniform, arrangement of the hoses, in particular in the radial direction and/or axial direction.
- the straightening bodies can ensure a minimum spacing between hose sections. In other words, less safety reserve is required when spacing the hoses from the inner and outer casting mold, or preferably between the turns of the hoses themselves. This means that the space required for the multiple-turned hoses can be reduced and the X-ray tube can be made even more compact, particularly in the radial and/or axial direction depending on the design.
- the inlet line and the outlet line generally each run essentially helically (helically shaped) around a tube axis of the X-ray tube and thereby form a double helix structure (i.e. the individual turns can be alternately assigned to the inlet line and the outlet line); the double helix can be cylindrical (straight) or conical (tapering).
- the inlet line and the outlet line run in a similar (symmetrical) manner around the tube axis, in particular with the same (local) gradient and the same (local) radius, with the inlet line and the outlet line being arranged rotated by 180° relative to one another around the tube axis.
- the plastic casting material is poured into the casting chamber in a liquid state.
- the X-ray tube can be positioned so that the anode faces the support surface; an opening leading into the casting chamber points upwards in the opposite direction.
- the liquid casting material can be in the casting chamber (between the inner casting mold and the outer casting mold) evenly and without the formation of gaps or cavities.
- the casting material can also be distributed particularly between the hoses, which are held in position by at least one straightening body.
- the casting material is then hardened, which depending on the material system can be done for example by waiting and/or heat treatment, and retains its shape in the hardened state.
- the outer casting mold can be removed from the rest of the casting body (in particular from the hardened casting material of the filled casting space) in the hardened state of the casting material.
- the plastic casting material possibly together with the plastic material of the at least one straightening body - permanently separates the tubes from the walls of the inner casting mold and the outer casting mold (or the outside of the filled casting space) and preferably also the tubes from each other, so that contact between the tubes and the walls, and preferably also between each other, is no longer possible.
- the cast material can also help to minimize the risk of voltage flashovers between the hoses or the adjacent turns, which can reduce the thickness of the hose walls or make the dielectric strength of the hose material less relevant.
- the ceramic body can be connected to the cast body tightly and without gaps or cavities; typically, the cast body is already mechanically attached to the ceramic body by pouring the cast body onto the ceramic body.
- the cast material As a plastic, the cast material has good dielectric strength, which means that arcing and thus damage to the components of the X-ray tube can be avoided with a compact design.
- an oil-filled hollow body with electrically insulating oil through which the hoses are fed is no longer necessary.
- the hardened cast material can still be flexible ("soft") to a certain extent, but is no longer flowable and, in particular, no longer liquid.
- the anode can be attached to the ceramic body in a simple and vacuum-tight manner, for example by soldering it onto a metallized surface of the ceramic body, or by gluing it onto the ceramic body in a way that is resistant to temperature and vacuum.
- the design of the ceramic body also allows the creepage distance to be adjusted on both the side of the ceramic body facing the anode and the side of the ceramic body facing the cast body, thereby improving the dielectric strength.
- the ceramic body can be made from Al 2 O 3 or ZrO 2 , for example.
- the hoses have a certain degree of flexibility, particularly for laying in the casting chamber, with the hoses being aligned in the casting chamber via the at least one straightening body.
- the hoses preferably have a minimum degree of inherent rigidity, through which the respective hose has a basic geometry that is adapted to the desired hose geometry in the X-ray tube.
- the inner walls of the hoses can be designed in such a way that they have a low level of roughness and thus offer little flow resistance to the coolant flowing through the hoses. This allows an efficient inflow and outflow of coolant to the anode.
- the inner walls of the hose can also be additionally coated for this purpose, in particular to adjust the surface tension between the coolant and the hose.
- the coolant used can be, for example, fully demineralized water (“deionized”), single distilled water or multiply distilled water. Due to their high specific Heat capacity is preferred; however, in addition to water-based coolants, other coolants can also be used, for example an oil, in particular silicone oil.
- the coolant preferably has a low electrical conductivity of less than 1 ⁇ S/cm. Since the length of the required coolant column and thus the length of the hoses filled with coolant depends, among other things, on the conductivity of the cooling medium, the length of the hoses can be reduced by choosing a suitable coolant with a low conductivity and thus the space required for the X-ray tube can be reduced.
- the X-ray tube according to the invention is typically connected with the cathode to ground (without prejudice to the heating current of the cathode) and the anode to a (positive) high voltage potential.
- the cathode is also possible to connect the cathode to a (negative) high voltage potential if desired.
- the hoses in the casting chamber are further aligned with the at least one straightening body, so that the turns of the hoses are also spaced apart from one another, and that the casting space is further filled with the casting material, so that the spaces between the turns are also taken up by the plastic of the at least one straightening body and/or the plastic of the casting material.
- the at least one straightening body allows the turns of the hoses to be reliably and precisely spaced apart from one another in the casting space, in particular with regard to the axial direction.
- the distance between the turns of the hoses can be set so precisely that when the X-ray tube is in operation at a given high voltage, there are no arcings between the turns of the hoses or the coolant contained therein, thus damaging the X-ray tube.
- the precise alignment allows the space in the X-ray tube or in its insulation body to be used efficiently and thus the space required by the hoses to be kept to a minimum.
- the X-ray tube can therefore be made even more compact.
- the hoses can be held securely in position and spaced apart from one another by the casting material using the straightening bodies while the mold is being filled. When the mold is filled with the casting material in a liquid state, the casting material can be distributed evenly in the spaces between the turns without forming gaps or cavities.
- a further preferred embodiment is characterized in that the ceramic body has a circumferential depression between the cathode housing and the anode on a front side facing the anode, and that the ceramic body has a central recess on a rear side of the ceramic body facing the cast body.
- the circumferential depression extends the path between the anode and the cathode housing (which is grounded) on the front side of the ceramic body, thereby establishing a long creepage distance.
- the central recess extends the path between structures connected to the anode that lead through the ceramic body (typically a high-voltage feedthrough and usually also tubes for the coolant) and the outside of the insulation body (which is usually grounded) on the rear side of the ceramic body, thereby establishing a long creepage distance between the ceramic body and the cast body.
- the ceramic body In longitudinal section, the ceramic body can then be approximately W-shaped; the ceramic body is then also referred to as crown-shaped due to the multiple depressions.
- the circumferential recess is typically V-shaped or U-shaped (on each side in longitudinal section), and the central recess is also typically (inverted) V-shaped or U-shaped in longitudinal section along the tube axis. Note that in some embodiments only the central recess is provided, and in other embodiments both the circumferential recess and the central recess are provided.
- the tubes are partially arranged in a region of the central recess of the ceramic body, in particular wherein at least half a turn of the Tubes and/or at least 10% of the length of the tubes is arranged in the central recess of the ceramic body.
- This allows the space of the recess to be used efficiently and the tubes to be connected closer to the anode (for example to tubes/pipe sockets that protrude through the ceramic body), thus extending the length of the tubes and thus the path for the high voltage to drop off from the anode.
- the recess typically extends in the direction of the tube axis over at least 50% of the axial extent of the ceramic body.
- the recess can be conical in shape, preferably with the widest radius of the recess on the back of the ceramic body extending over at least 2/3 of the outer radius of the ceramic body on its back.
- the inner mold is designed as a socket for a high-voltage plug for connection to the anode.
- the socket and the high-voltage plug can be used to connect the anode to the high voltage in a simple, particularly reversible manner.
- the socket which is made of electrically insulating material (usually a plastic), can provide the necessary creepage distance to prevent arcing caused by the high voltage applied from a connection pole (usually at the base of the socket) to the grounded parts of the X-ray tube (such as the coolant connections) or the cable shield.
- the socket can protect the high-voltage connection of the high-voltage plug (which protrudes into the socket when connected and contacts the connection pole) from accidental contact.
- the inner mold is designed as a cable which has a insulating jacket and a core running in the jacket to which the anode is connected.
- This embodiment is particularly cost-effective and can achieve an even more compact structure, especially in the radial direction.
- the cable can be cast directly with the casting material.
- a particularly preferred embodiment is one in which the at least one straightening body and the cast material are made of the same plastic.
- the same plastic for the straightening body(s) and the cast material By using the same plastic for the straightening body(s) and the cast material, a particularly good connection between the straightening body and the cast material is achieved. This results in a largely monolithic cast body with defined internal hoses for the coolant. Distortions of field lines at the interface between the straightening body and the cast material are minimized, and leakage currents at these interfaces are also minimized. The structure of the cast body is therefore far less susceptible to voltage breakdowns. By using the same plastics for the straightening body(s) and the cast material, the structure of the X-ray tube can be made even more compact due to the improved dielectric strength.
- the plastic of the casting material comprises a silicone or an epoxy resin or a polyurethane.
- These plastics have proven particularly useful in practice.
- the plastics are inexpensive to purchase, can be easily cast in liquid form, are hardenable and have good electrical insulation properties.
- these materials are only subject to minimal aging effects (especially in comparison to insulation oil).
- a further development of this embodiment is advantageous in which the straightening bodies are arranged at angular positions in a respective cutting plane perpendicular to a tube axis of the X-ray tube, whereby the angular positions form a rotationally symmetrical arrangement with respect to the tube axis. Due to the rotationally symmetrical arrangement of the straightening bodies, they can act on the tubes evenly from several directions, so that the tubes are subjected to approximately even radial force (clamping force) over the circumference of their windings and/or are radially aligned. This allows the roundness of the windings to be minimized and the tubes to be supported particularly stably by the straightening bodies.
- N straightening bodies support the hoses towards the inner cast body
- N straightening bodies support the hoses towards the outer cast body
- the rotationally symmetrical arrangement of the angular positions has an N-fold number, where N is a natural number with N ⁇ 2.
- This distribution of the straightening bodies has proven particularly useful in practice. This means that the hoses can be positioned particularly precisely in the casting chamber and held well in position.
- one or more straightening bodies of the at least one straightening body are designed as a perforated plate, comprising a plate and several holes in the plate through which the hoses are guided, in particular, wherein a respective perforated plate is clamped between the inner mold and the outer mold.
- Such perforated plates are easy to manufacture and easy to position in the mold.
- the hoses are guided through the holes in the perforated plate (typically before the perforated plate and the hoses are arranged between the outer mold and the inner mold).
- a uniform arrangement of the hoses is easily possible due to the predetermined structure of the perforated plate.
- the distance between the hoses can be adjusted via the distances between the individual holes.
- the distance of the hoses to the inner and outer mold can be adjusted via the distance of the holes to the side edges of the perforated plate when the side edges rest against the inner and outer mold in the clamped state.
- a further embodiment is advantageous, which is characterized in that one or more straightening bodies of the at least one straightening body are designed as a groove bar, comprising a bar and several grooves, in particular semicircular grooves, into which the hoses are inserted, in particular, a respective groove bar is clamped between the hoses on the one hand and the inner mold or the outer mold on the other hand.
- Such groove bars are particularly easy to manufacture.
- the groove bars can be easily and flexibly arranged on the inner mold and/or the outer mold.
- the hoses are placed in the grooves of the groove bars and thereby aligned. By clamping the groove bars between the hoses and one of the molds, the groove bars can be easily fixed for the casting process.
- groove bars that support the hoses towards the inner cast body and groove bars that support the hoses towards the outer cast body are arranged in pairs opposite each other. This makes it easy to hold the hoses precisely in position, in particular with the hoses being clamped between the opposing groove bars. If the groove bars are of a suitable size, the groove bars can also support each other.
- An embodiment in which the turns of the hoses are wound around a tube axis and are lined up along a tube axis is also advantageous. In this way, the hoses can be arranged easily. The turns of the hoses can be arranged in a space-saving manner.
- a further development of this embodiment is also advantageous in which the windings have a constant radius with respect to the tube axis, in particular wherein the outer mold and the inner mold are essentially cylindrical in shape and coaxial with the tube axis, so that the windings have a constant radial distance from the outer mold and the windings have a constant radial distance to the inner mold.
- this can be set up particularly easily and precisely.
- a particularly advantageous development of this further development is one in which the turns are at a constant distance from one another in the axial direction. This can also be set up easily and precisely in practice.
- the constant (even) distances between the turns of the hoses, with a constant radius of the turns, distributes the voltage drop over the length of the coolant column evenly across all turns; the potential difference between adjacent turns (at the same angular positions) is the same for all turns. This allows optimal use of space in the cast body with the desired dielectric strength between the turns of the hoses to be achieved.
- the turns have a radius with respect to the tube axis that increases away from the anode
- the outer mold and the inner mold are essentially cylindrical and coaxial to the tube axis, so that the turns have a radial distance from the outer mold that decreases away from the anode and the turns have a radial distance from the inner mold that increases away from the anode.
- the hose sections that are close to the anode with respect to the coolant path there is still a comparatively high potential. Due to the small radius of the turns near the anode, a larger radial distance from the outer mold (which typically has contact with the ground) is maintained here, so that a better dielectric strength is achieved in this area.
- An embodiment of the X-ray tube according to the invention is preferred, wherein after the X-ray tube has been manufactured, the outer mold remains on the rest of the cast body.
- the outer mold required for casting is not removed after casting, but remains part of the X-ray tube during operation. This is particularly simple.
- the outer mold can also mechanically stabilize the X-ray tube during operation. If necessary, The outer mold must be wrapped with a material that is highly electrically conductive and/or highly X-ray absorbent, e.g. lead foil, to ensure grounding and radiation protection.
- the outer mold is removed from the rest of the cast body.
- the mold required for casting is only arranged on the ceramic body during the casting process and is no longer part of the X-ray tube during operation. This makes it possible to use one outer mold for the manufacture of a large number of X-ray tubes.
- the rest of the cast body can be wrapped with a material that is highly electrically conductive and/or strongly absorbs X-rays, e.g. lead foil, to ensure grounding and radiation protection.
- the plastic of the straightening body and the plastic of the casting material can be the same plastic. If the plastic of the (at least one) straightening body and the plastic of the casting material are the same plastic, the (at least one) straightening body is typically pre-manufactured and cured before it is inserted into the casting space.
- the tube head in particular the cathode housing and the anode
- the tube head has typically already been arranged on the ceramic body.
- the method according to the invention can be used to produce an X-ray tube according to the invention as described above, including the embodiments described above.
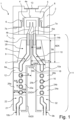
- the Fig. 1 shows a first embodiment of an X-ray tube 1 according to the invention in a schematic longitudinal section.
- the X-ray tube 1 extends along a tube axis RA.
- the X-ray tube 1 comprises a cathode housing 2, which is attached to a ceramic body 3 in a vacuum-tight manner, for example by soldering.
- an anode 4 (here with an approximately cylindrical anode body) is arranged within the cathode housing 2, which is also attached to the ceramic body 3. is attached in a vacuum-tight manner, typically also by soldering.
- the cathode housing 2, the ceramic body 3 and the anode 4 define an evacuated space 5.
- a cathode here a hot cathode 6, is arranged in the evacuated space 5, typically designed with incandescent filaments.
- the hot cathode 6 can be supplied with an electric current via a ground connection 7a and a power connection 7b, which are passed through the cathode housing 2 in a vacuum-tight manner.
- the electric current is typically an alternating current, preferably of low voltage, usually with a maximum voltage amplitude of 24 V or less.
- the hot cathode 6 can be made to glow using this electric current (also called heating current), whereby electrons emerge from the hot cathode 6.
- the anode 4 is at a positive high-voltage potential (typically 20 kV to 60 kV, in other applications possibly more) compared to the hot cathode 6.
- the hot cathode 6 is grounded in the embodiment shown here, regardless of the heating current already explained. Electrons emerging from the hot cathode 6 are accelerated by the high voltage, under the influence of a shield 8 connected to ground, from the hot cathode 6 to the anode 4, here to an upper side 4a of the anode 4. When they hit the anode 4, the electrons are slowed down, generating X-rays in the form of bremsstrahlung.
- X-rays are emitted in the form of characteristic X-rays.
- a desired material is attached to the top side 4a of the anode 4 in order to generate the X-ray radiation characteristic of this material.
- the generated X-ray radiation exits the X-ray tube 1 through a radiation exit window 13, here a beryllium window, and can be used for measurements, for example an X-ray fluorescence measurement on a sample, or for taking an X-ray image.
- an inlet line 9 is formed which leads the coolant to the anode 4, and also an outlet line 10 which leads the coolant away from the anode 4. Note that the inlet line 9 and the return line 10 can also be connected to the coolant flow in reverse if desired.
- the anode 4 which is at high voltage potential, must be electrically insulated. In particular, voltage breakdowns to the outside of the X-ray tube 1 and other grounded structures should be prevented.
- the electrical insulation of the anode 4 on the X-ray tube 1 is provided essentially by an insulating body 11 and the evacuated space 5 provided in the cathode housing 2.
- this insulating body 11 comprises the ceramic body 3 made of ceramic material, on which the anode 4 and the cathode housing 2 sit, and a cast body 12 which is attached to the back of the ceramic body 3.
- the ceramic body 3 consists of a vacuum-tight, ceramic material, for example Al 2 O 3 .
- the cast body 12 consists essentially of a cast material 32 made of plastic.
- the plastic of the cast material 32 can be silicone, for example.
- the inlet line 9 and the outlet line 10 are guided through the insulating body 11 to the anode 4.
- the insulation body 11 (and correspondingly also the respective associated section of the ceramic body 3 and cast body 12) is approximately circular-cylindrical on the outside and aligned along the tube axis RA.
- the coolant in the anode 4 is in contact with the high-voltage potential and is grounded in the area of the coolant connections 9b, 10b. Accordingly, the high voltage drops in the coolant over the length of the inlet line 9 and over the length of the outlet line 10.
- a coolant with low electrical conductivity or high dielectric strength e.g. deionized water or a silicone oil.
- the X-ray tube 1 is designed in such a way that it allows a large length (path length) of the inlet line 9 and the outlet line 10 in a compact space, and also ensures sufficient spacing of structures at different electrical potential.
- two tubes 14a, 14b typically made of metal, lead through the ceramic body 3, to which anode channels 4b for the coolant are connected at the top, which run inside the anode 4, and to which hoses 9a, 10a are connected at the bottom.
- the coolant passage through the ceramic body 3 can also be designed differently, for example with coaxial tubes or tubes made of ceramic or simple holes into which plug connections protrude (not shown).
- the hoses 9a, 10a form the inlet line 9 and the outlet line 10, insofar as they run inside the cast body 12.
- the hoses 9a, 10a are made of a plastic material.
- the tubes 9a, 9b each form several turns 16 in a central part, which are arranged one behind the other in the axial direction and form a double helix in this area (more on this below).
- the ceramic body 3 forms a central recess 15 on its rear side facing away from the anode 4, which is conical in shape here.
- the recess 15 extends at its widest point on the rear side of the ceramic body 3 with a largest radius GRR, and at its end near the anode at its narrowest point with a smallest radius KRR.
- the ceramic body 3 has an outer radius RK in the area of its rear side; note that the ceramic body 3 has a uniform outer radius in the embodiment shown.
- the recess 15 in the ceramic body 3 allows the hoses 9a, 10a to move axially close to the anode 4, and the depth TR of the recess 15 can be used at least in part to allow the high voltage to drop via the coolant in the hoses 9a, 10a.
- the tubes 14a, 14b, with which the anode channels 4b are connected to the hoses 9a, 10a, can be made comparatively short.
- a considerable length of hose usually at least 10% of the respective total hose length or a hose length corresponding to at least half a turn 16 (i.e. at least R*Pi, with R: radius of the turns 16), can be accommodated in the area of the recess 15.
- the recess 15 also causes a comparatively long creepage distance from the tubes 14a, 14b to the radial outside of the ceramic body 3 along the interface to the cast body 12, in particular much longer than the radius RK of the ceramic body 3.
- a contacting element 17 made of metal is also guided through the ceramic body 3, which connects the anode 4 to a connection pole 18.
- the contacting element 17 runs centrally in the X-ray tube 1 through the cast body 12 and, in the embodiment shown, leads into a socket 19 for a high-voltage plug (the latter not shown), with which the high voltage for the anode 4 can be connected to the connection pole 18 in the socket 19.
- the socket is made of an electrically insulating material, for example a plastic.
- the bushing 19 simultaneously forms an inner casting mold 20 for the cast body 12.
- the bushing 19 is approximately cylindrical and aligned with the tube axis RA.
- the cast body 12 further comprises an outer casting mold 21, which is designed here as a cylinder tube that can be made of metal or plastic, for example.
- the inner casting mold 20, the outer casting mold 21 and the ceramic body 3 delimit a casting chamber 22.
- the hoses 9a, 10a run in this casting chamber 22.
- the hoses 9a, 10a are aligned in the casting chamber 22 with the aid of straightening bodies 23.
- the straightening bodies 23 are made of plastic.
- the straightening bodies 23 are typically arranged in a clamped manner in the casting chamber 22.
- the straightening bodies 23 are designed as groove bars 24.
- the groove bars 24 each comprise a bar 24a on which several grooves 24b, here semicircular grooves, are formed.
- a turn 16 of a hose 9a, 10a is inserted into each groove 24b.
- radially inner groove bars 25a, 25b and radially outer groove bars 26a, 26b are located opposite each other, between which the turns 16 of the hoses 9a, 10a are clamped.
- the slotted bars 24 are clamped accordingly between one of the casting molds 20, 21 and the hoses 9a, 10a.
- the straightening bodies 23 align the turns 16 of the hoses 9a, 10a with high precision. In doing so, the distance between the individual turns 16 is set radially inwards towards the bushing 19/inner mold 20 (RAI), radially outwards towards the outer mold 21 (RAA), and in the axial direction between each other (AA). In the embodiment shown, in the area of the turns 16 it is ensured that the adjacent turns 16 of the various hoses 9a, 10a, and furthermore the hoses 9a, 10a and the inner mold 20, and finally the hoses 9a, 10a and the outer mold 21, do not touch each other (i.e. AA>0, RAI>0, RAI>0).
- the radial distance RAI inwards to the inner mold 20 is the same for all windings 16
- the radial distance RAA outwards to the outer mold 21 is the same
- the radius R of the windings 16 with respect to the X-ray axis RA is the same.
- the axial distance AA between each other is the same for all windings 16.
- the casting space 22 was filled with a liquid casting material 32 made of plastic, so that the entire casting space 22 that was not occupied by other structures (hoses 9a, 10a, straightening body 23, contacting element 17) was filled with the casting material 32.
- the straightening bodies 23 ensured that the hoses 9a, 10a could not shift during casting and during the subsequent hardening of the casting material 32, and in particular that the intended distances relevant to the dielectric strength (e.g. RAI, RAA, AA for the respective windings 16) were maintained with high precision.
- the plastic of the casting material 32 and the plastic of the straightening bodies 23 were selected to be the same, in particular as a silicone material. This minimizes leakage currents at the interfaces between the straightening bodies 23 and the casting material 32; this interface (as far as the electrical properties are concerned) essentially disappears after the casting material 32 has hardened.
- the cast body 12 engages with a conical front end 29 in the recess 15 of the ceramic body 3 and is attached to it.
- the X-ray tube 1 can set up good vacuum tightness and high voltage strength with the ceramic body 3, and good water tightness and also good high voltage strength with the cast body 12 in a compact space.
- the cast material 32 is easy to handle and easy to maintain (in particular, the hardened cast material 32 can no longer leak out of the casting chamber 22 and shows only little thermal expansion and aging, unlike an insulating oil).
- a long coolant column path length of the inlet line and outlet line) can be set up, in particular by using installation space axially and radially within the ceramic body 3.
- the hoses 9a, 10a can have a certain flexibility for this, which can nevertheless be defined due to the straightening bodies 23 and can be placed with the required distances in the cast body 12. Creepage distances can easily be set up with a large length (for example between the cast body 12 and the ceramic body 3) or can be avoided completely (by using the same plastic for the straightening bodies 23 and the cast material 32). Overall, a simple and compact structure the X-ray tube 1, whereby voltage breakdowns can be reliably prevented and the coolant flow is defined and safely guaranteed.
- the outer casting mold 21 can also be removed (not shown in detail in Fig. 1 , cf. but Fig. 12 rear).
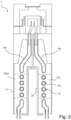
- the Fig. 2 shows a second embodiment of an X-ray tube 1 according to the invention.
- the alignment bodies 23 for the hoses 9a, 10a are designed as perforated plates 27.
- the perforated plates 27 are each formed by a plate 27a in which several holes 27b are contained.
- the windings 16 of the hoses 9a, 10a are guided through the holes 27b.
- the perforated plates 27 are typically arranged clamped between the inner mold 20 and the outer mold 21, in particular during the casting and curing of the casting material.
- the perforated plates 27 can also be aligned with respect to the rest of the X-ray tube 1 during the casting and curing using an external holder.
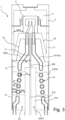
- the Fig. 3 shows a third embodiment of an X-ray tube 1 according to the invention.
- the ceramic body 3 is formed with a circumferential recess 30 on its front side facing the anode 4. This recess 30 lies radially between the anode 4 and the cathode housing 2.
- the circumferential depression 30 appears approximately V-shaped in longitudinal section on each side of the tube axis RA (in other embodiments also U-shaped, not shown). In longitudinal section, the ceramic body 3 as a whole appears approximately W-shaped, or in three dimensions also approximately crown-shaped.
- a cable 31 serves as the inner mold 20, which is formed with an insulating jacket 31a made of plastic and a core 31b made of metal.
- the core 31b is connected to the contacting element 17, so that the anode 4 can be subjected to high voltage via the core 31b.
- the insulating jacket 31a projects in the axial direction (along the tube axis RA) beyond the windings 16 into the cast body 12.
- the jacket 31a is formed with a constant diameter, and the cable 31 is aligned along the tube axis RA.
- appropriate straightening bodies 23 are provided so that the radial distance RAA decreases towards the outside of the turns 16 of the hoses 9a, 10a to the outer mold 21 away from the anode 4. Conversely, the radial distance RAI increases towards the inside of the turns 16 of the hoses 9a, 10a to the inner mold 20 away from the anode 4.
- the (local) potential is higher the closer a respective line section (along the line path of the inlet line 9 or the outlet line 10) is to the anode 4. This design therefore ensures that the radial distance of line sections with high potential from the outer mold 21 (which is in contact with the ground) is greater than for line sections with low potential.
- the radial distance between line sections with low potential and the core 31b is also greater than that between line sections with high potential. This prevents voltage breakdowns, and allows a particularly compact construction of the X-ray tube 1 at a given high voltage.
- the straightening bodies 23 are designed as wedge-shaped slot bars 24, and the windings 16 have an equal axial distance AA from one another.
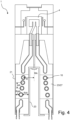
- the Fig. 4 shows a fourth embodiment of an X-ray tube 1 according to the invention.
- the straightening bodies 23 are again designed such that the radial distance RAA decreases towards the outside of the turns 16 of the hoses 9a, 10a to the outer mold 21 away from the anode 4. Conversely, the radial distance RAI increases towards the inside of the turns 16 of the hoses 9a, 10a to the inner mold 20 away from the anode 4.
- the axial distance AA increases from adjacent turns 16 away from the anode 4. Due to the increase in the radii R of the respective turns 16 in the axial direction away from the anode 4, a higher voltage per turn 16 is dropped for turns 16 that are further away from the anode 4 than for turns 16 that are closer to the anode 4. Due to the larger axial distances AA between the windings 16, which are located further away from the anode 4, voltage breakdowns between axially adjacent windings 16 can be prevented and a more compact construction of the X-ray tube 1 can be achieved.
- An inner groove bar 25a, 25b and an outer groove bar 26a, 26b are located opposite each other and clamp the hoses 9a, 10a between them.
- the inner groove bars 25a, 25b are supported on the inner mold 20.
- the outer groove bars 26a, 26b are supported on the outer mold 21.
- the angular positions of the two inner groove bars 25a, 25b are offset from each other by 180°, and the angular positions of the outer groove bars 26a, 26b are offset from each other by 180°.
- the arrangement of the angular positions of the straightening bodies 23 has a 2-fold rotational symmetry.
- An inner groove bar 25a, 25b, 25c, 25d and an outer groove bar 26a, 26b, 26c, 26d are located opposite each other and clamp the hoses 9a, 10a between them.
- the inner groove bars 25a, 25b, 25c, 25d are supported on the inner mold 20.
- the outer groove bars 26a, 26b, 26c, 26d are supported on the outer mold 21.
- the angular positions of the four inner groove bars 25a, 25b, 25c, 25d are offset from each other by 90°, and the angular positions of the outer groove bars 26a, 26b, 26c, 26d are offset from each other by 90°.
- the arrangement of the angular positions of the straightening bodies 23 here has a 4-fold rotational symmetry.
- the inner slotted bars 25a, 25b are supported on the inner mold 20.
- the outer slotted bars 26a, 26b are supported on the outer mold 21.
- the angular positions of the two inner slotted bars 25a, 25b are offset from each other by 180°, and the angular positions of the outer slotted bars 26a, 26b are offset from each other by 180°. offset.
- the angular positions of the inner groove bars 25a, 25b are offset by 90° from the angular positions of the outer groove bars 26a, 26b.
- the hoses 9a, 10a are also held clamped here by the straightening bodies 23, whereby the hoses 9a, 10a in this embodiment should have a certain minimum rigidity against radial compression and stretching (against an "oval deformation") so that the straightening bodies 23 have a good clamping effect.
- the arrangement of the angular positions of the straightening bodies 23 has a 2-fold rotational symmetry here.
- the groove bars 24 can run parallel to the tube axis RA, in which case the grooves must be introduced into the respective bar with an inclination corresponding to the pitch of the double helix of the tubes 9a, 10a.
- the groove bars 24 can also run with grooves introduced perpendicular to their direction of extension, and then be arranged in the casting chamber 12 with an inclination to the tube axis RA that corresponds to the pitch of the tubes 9a, 10a.
- the inner groove bars 25a-25d can not only be supported on the inner casting mold 20, but alternatively or additionally also on each other, in particular wherein the inner groove bars 25a-25d form partial shells (in particular half shells or quarter shells) that encompass the inner casting mold (not shown in more detail).
- the perforated plates 27 are each supported with their plates 27a (or their side edges) on both the inner casting mold 20 and the outer casting mold 21.
- the hoses 9a, 10a are guided in the holes 27b of the plates 27a.
- the arrangement of the angular positions of the straightening bodies 23 has a 3-fold rotational symmetry here.
- FIGS. 9 to 11 illustrate schematically the sequence in the manufacture of an X-ray tube 1 according to the invention.
- Schematic longitudinal sections along the tube axis RA are shown.
- the production begins with the provision of a partially manufactured X-ray tube 100, essentially comprising the ceramic body 3, to which the anode 4 and the cathode housing 2 are already attached, cf. Fig. 9
- the cathode housing 2 is directed downwards.
- the casting material 32 is most easily poured into the casting chamber 22 from above.
- the liquid casting material 32 is distributed throughout the entire available casting chamber 22 up to a surface 32a of the casting material 32.
- the casting material 32 gets in particular between the windings 16 and the inner casting mold 20, between the windings 16 and the outer casting mold 21, and axially between adjacent windings 16.
- the casting material 32 thus encloses the hoses 9a, 10a and also the straightening bodies 23.
- the filled state of the casting chamber 22 is in Fig.
- the liquid casting material 32 is then hardened; typically, a certain amount of time is waited for the hardening and/or heat is applied. After the casting material 32 has hardened, the cast body 12 and the X-ray tube 1 are completely finished. In this variant, the outer casting mold 21 remains on the X-ray tube 1; the outer casting mold 21 can be covered with lead foil for grounding and radiation protection (not shown). With a coolant, e.g. deionized water, in the During operation, X-rays can be generated by means of the X-ray tube 1 using a high voltage applied between the anode 4 and the heated hot cathode 6 and the anode 4 cooled by tubes 9a, 10a.
- a coolant e.g. deionized water
- Fig. 11 In another variant, starting from the Fig. 11 shown X-ray tube, after the hardening of the casting material 32, the outer casting mold of the cast body is removed; a corresponding X-ray tube 1 with the outer casting mold removed is shown in Fig. 12 shown.
- a remaining cast body 12a of the cast body then remains in the X-ray tube 1, which is essentially formed by the casting chamber 22 filled with hardened casting material 32 (including the cast-in straightening body(s) and the cast-in hose sections) and the inner casting mold 20.
- a (radially outer) side surface 32b of the hardened casting material 32 or the filled casting chamber 22 is exposed accordingly; this side surface 32b can be covered with a lead foil for grounding and radiation protection (not shown).
- the outer casting mold can be used several times (and is then usually designed in several parts for radial molding and permanently arranged at a casting station, not shown).
- the Fig. 12 X-ray tube 1 shown can be used in the same way as the Fig. 11
- the X-ray tube shown can be used in operation to generate X-rays.
Landscapes
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- X-Ray Techniques (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
Description
- Die Erfindung betrifft eine Röntgenröhre,
- welche ein Kathodengehäuse mit einem Strahlungsaustrittsfenster, eine gekühlte Anode, eine Kathode, insbesondere Glühkathode, einen Isolationskörper zur elektrischen Isolation eines Hochspannungspotentials der Anode, eine Zulaufleitung für Kühlmittel zur Anode und eine Ablaufleitung für Kühlmittel von der Anode umfasst,
- und wobei im Isolationskörper die Zulaufleitung und die Ablaufleitung jeweils mehrere Windungen umfassen.
- Eine solche Röntgenröhre ist aus der
WO 2008/148426 A1 (= Referenz [1]) und aus derDE 674415 C bekannt geworden. - Röntgenstrahlung wird in vielfältiger Weise in der instrumentellen Analytik oder auch zur Fertigung von Bildaufnahmen von menschlichen und tierischen Patienten in der Medizin eingesetzt. Die Erzeugung von Röntgenstrahlung erfolgt typischerweise in einer Röntgenröhre durch Emission von Elektronen an einer elektrisch beheizten Glühkathode, und Beschleunigung der Elektronen im Vakuum durch ein elektrisches Feld auf eine Anode, an der Bremsstrahlung und charakteristische Röntgenstrahlung entsprechend dem verwendeten Target-Material der Anode (z. B. Wolfram, Molybdän oder Rhodium) freigesetzt wird.
- Bei der Erzeugung von Röntgenstrahlung wird nur ein kleiner Teil, meist ungefähr 1 %, der eingesetzten Energie in Röntgenleistung umgesetzt. Der restliche Teil der eingesetzten Energie erzeugt Wärme. Um ein Aufschmelzen der Anode zu verhindern, ist es daher üblich, die Anode zu kühlen. Die Kühlung der Anode erfolgt in der Regel mit einem Kühlmittel, welches die Anode durchströmt. Das Kühlmittel wird hierbei durch Kühlkanäle innerhalb der Anode geleitet.
- Während des Betriebs liegt typischerweise die Anode auf Hochspannungspotential. In Folge dessen ist eine elektrische Isolation der Anode notwendig. Die Anode kann auf einem elektrisch isolierenden Isolationskörper angeordnet werden. Durch den Isolationskörper verlaufen typischerweise auch Kühlmittelleitungen, mit denen die Anode mit dem Kühlmittel versorgt wird. Da das Kühlmittel in der Anode auch auf Hochspannung liegt, muss darauf geachtet werden, dass es über die Kühlmittelsäule nicht zu Spannungsdurchschlägen kommt, wofür die Länge der Kühlmittelsäule, die Leitfähigkeit bzw. Durchschlagfestigkeit des Kühlmittels und die angelegte Spannung passend gewählt werden müssen. Als Kühlmittel werden regelmäßig nur elektrisch gering leitende Kühlmittel, wie beispielsweise vollentsalztes Wasser (VE-Wasser) verwendet.
- Die eingangs zitierte Referenz [1] zeigt eine Hochspannungs-Röntgenröhre, die eine Kathode und eine Anode sowie ein Anodenisolationselement umfasst. Das Anodenisolationselement ist als Keramikkonus ausgebildet und umfasst eine Öffnung für einen Hochspannungsstecker. Ein Zwischenelement ist zwischen dem Anodenisolationselement und einem in die Öffnung für den Hochspannungsstecker eingeführten Hochspannungsstecker eingesetzt. Im Zwischenelement verlaufen ein Zuflusskanal und ein Abflusskanal, durch die eine Kühlflüssigkeit, insbesondere ein Kühlöl, zur Anode geleitet wird. Der Zufluss- und Abflusskanal können spiralförmig geführt sein. Für die Fertigung von Leitungsstrukturen werden Bohren und Gießen vorgeschlagen.
- Werden der Zufluss- und der Abflusskanal spiralförmig ausgebildet, kann eine längere Isolationsstrecke in der Kühlflüssigkeit zur Verfügung gestellt werden. Jedoch sind spiralförmige Leitungsstrukturen innerhalb des Zwischenkörpers schwer in der Herstellung umzusetzen. Die Referenz [1] macht keine nähere Angaben dazu, wie insbesondere in dem Zwischenkörper spiralförmige Zulauf- und Ablaufleitungen gefertigt werden sollen.
- Ein unpräzises Platzieren der Zulaufleitung und der Ablaufleitung in einem Isolationskörper, insbesondere ein zu geringer Abstand von Windungen zueinander oder zu einer Innenwand oder Außenwand des Isolationskörpers, kann zu Spannungsüberschlägen und einer Beschädigung der Röntgenröhre führen.
- Aus der
DE 10 2017 217 181 B3 (= Referenz [2]) und aus derUS 10,714,300 B2 - Durch die spiralförmig ausgebildeten Kühlabschnitte kann der Anodengrundkörper besser gekühlt werden. Jedoch wird nicht weiter darauf eingegangen, wie ein Isolationskörper zur elektrischen Isolation des Anodengrundkörpers aussehen könnte und wie ein Zuflusskanal und ein Abflusskanal für das Kühlfluid ausgebildet sein könnten.
- Eine weitere Röntgenröhre ist durch die Röntgenröhren der Serie OEG 9X der Varex Imaging Corporation, Salt Lake City, UT 84104, USA (zuvor Varian Medical Systems), bekannt geworden, vgl. die Firmendruckschrift "OEG-92J Industrial X-Ray tube", Version 2021 (=Referenz [4]). Eine Röntgenröhre dieser Serie umfasst im Wesentlichen eine auf Hochspannungspotential liegende Anode, die an einem ringförmigen, im Querschnitt doppelt U-förmigen Glaselement angebracht ist. An der der Anode abgewandten Unterseite des Glaselements schließt sich ein ölgefüllter Hohlkörper an. Eine Kühlmittelleitung führt im ölgefüllten Hohlkörper von einem hinteren Teil der Röntgenröhre durch das Glaselement hindurch zur Anode und wieder zurück in den hinteren Teil der Röntgenröhre. Die Kühlmittelleitung verläuft im hinteren Teil der Röntgenröhre mit Wendeln um einen Hochspannungsanschluss herum. Die Wendeln liegen axial aneinander und radial nach außen an einer Plastikwand an.
- Die Wendeln behalten im Öl eine gewisse Beweglichkeit, was Spannungsdurchschläge begünstigen kann. Die aneinander anliegenden Wendeln weisen zudem eine eher geringe Durchschlagfestigkeit auf. Es wird eine vergleichsweise große Länge der Kühlmittelleitung benötigt, um Spannungsdurchbrüche zu vermeiden, und entsprechend weist diese Bauform eine relativ große Länge auf. Weiterhin kann bereits eine geringe Undichtigkeit des Hohlkörpers der Röntgenröhre dazu führen, dass Öl austritt und die übrige Röntgenröhre und die Umgebung verschmutzt werden. Diese Verschmutzungen mit Öl sind oftmals nur schwer zu entfernen.
- Aus der
DE 10 2008 017 153 A1 (=Referenz [5]) ist ein gekühlter Strahlungserzeuger bekannt geworden. Der Strahlungserzeuger umfasst ein Röhrenschutzgehäuse, welches mit einer Kühlflüssigkeit gefüllt ist. Im Inneren des mit der Kühlflüssigkeit gefüllten Röhrenschutzgehäuses ist eine Strahlungserzeugungsröhre mit einer Kathode und einer Anode angeordnet. Am Röhrenschutzgehäuse ist ein Strömungskanal ausgeformt, der mit einem Kühlmedium gefüllt ist. Mit dem Strömungskanal kann das Innere des Röhrenschutzgehäuses gekühlt werden. Das Kühlmedium wird über eine Zu- und Ableitung in den Strömungskanal hinein- und herausgeführt. - Aus der
US 2012 / 0 076 278 A1 (=Referenz [6]) ist eine gekühlte Röntgenröhre bekannt geworden. Die Röntgenröhre umfasst ein Gehäuse, eine am Gehäuse angebrachte Kathodenbaugruppe mit einer Kathode, eine am Gehäuse angebrachte Statorbaugruppe mit einer rotierenden Anode sowie ein Röntgenfenster, welches an einem Fensterrahmen am Gehäuse angebracht ist. Im Gehäuse sowie in der Statorbaugruppe sind Flüssigkeits-Kühl-Kanäle ausgebildet. Über Anschlüsse am Gehäuse und der Statorbaugruppe kann Kühlmittel in die Flüssigkeits-Kühl-Kanäle ein- und ausgeleitet werden. Mittels des Kühlmittels kann das Gehäuse und die Statorbaugruppe gekühlt werden. - Aus der
JP 2015-232 944 A - Es ist die Aufgabe der vorliegenden Erfindung, eine einfach zu fertigende Röntgenröhre vorzustellen, mit der eine hohe elektrische Durchschlagfestigkeit und ein kompakter Aufbau erreicht werden kann.
- Diese Aufgabe wird erfindungsgemäß gelöst durch eine Röntgenröhre der eingangs genannten Art, die dadurch gekennzeichnet ist,
- dass der Isolationskörper einen Keramikkörper und einen Gusskörper umfasst, wobei die Anode und das Kathodengehäuse auf dem Keramikkörper befestigt sind, und der Gusskörper am Keramikkörper befestigt ist,
- dass der Gusskörper eine innere Gussform und zumindest zeitweise während der Herstellung der Röntgenröhre eine äußere Gussform umfasst,
- dass in einem Gussraum zwischen der äußeren Gussform und der inneren Gussform die Zulaufleitung und die Ablaufleitung jeweils mit einem Schlauch ausgebildet sind, der die mehreren Windungen ausbildet,
- dass im Gussraum wenigstens ein Richtkörper aus Kunststoff angeordnet ist, mit dem die Schläuche im Gussraum ausgerichtet sind, so dass die Windungen der Schläuche jeweils von der äußeren Gussform und der inneren Gussform beabstandet sind,
- und dass der Gussraum mit einem Gussmaterial aus Kunststoff in einem ausgehärteten Zustand aufgefüllt ist, so dass die Zwischenräume zwischen den Windungen einerseits und der äußeren Gussform und der inneren Gussform andererseits von dem Kunststoff des wenigstens einen Richtkörpers und/oder dem Kunststoff des Gussmaterials eingenommen sind.
- Die vorliegende Erfindung schlägt vor, wenigstens einen Richtkörper aus Kunststoff einzusetzen, um die Schläuche mit den mehreren Windungen im Gussraum anzuordnen. Der wenigstens eine Richtkörper ermöglicht eine definierte und exakte Anordnung der Schläuche im Gussraum, insbesondere während des Vergießens des Gussmaterials und bis das Gussmaterial ausgehärtet ist; danach wird die definierte und exakte Anordnung auch weiterhin beibehalten.
- Der Richtkörper (Hilfskörper) führt und stabilisiert die Schläuche im Gussraum. Mit dem wenigstens einen Richtkörper können die Schläuche sicher und einfach so positioniert werden, dass die Schläuche weder die innere Gussform noch die äußere Gussform direkt berühren. Hierdurch können während des Betriebs der Röntgenröhre Überschläge von den Schläuchen bzw. dem darin enthaltenen Kühlmittel auf die innere und äußere Gussform (oder die Außenseite des aufgefüllten Gussraums) verhindert und somit eine Beschädigung der Röntgenröhre vermieden werden.
- Die Richtkörper ermöglichen außerdem eine definierte, beispielsweise gleichmäßige, Anordnung der Schläuche, insbesondere in radialer Richtung und/oder axialer Richtung.
- Dadurch, dass die Schläuche im Gusskörper exakt positioniert werden können, also die Positionierungstoleranzen klein sind, brauchen auch nur diese kleinen Positionierungstoleranzen bei der Auslegung der Röntgenröhre in Hinblick auf die im Betrieb gewünschte Hochspannung (und zugehörige Durchschlagfestigkeit) berücksichtigt zu werden. Insbesondere kann über die Richtkörper eine Mindestbeabstandung von Schlauchabschnitten sichergestellt werden. Mit anderen Worten, bei der Beabstandung der Schläuche von der inneren und äußeren Gussform, oder auch bevorzugt zwischen den Windungen der Schläuche untereinander, wird weniger Sicherheitsreserve benötigt. Dadurch kann der Platzbedarf der mehrfach gewundenen Schläuche reduziert werden und die Röntgenröhre noch kompakter gebaut werden, insbesondere je nach Bauform in radialer und/oder in axialer Richtung kompakter gebaut werden.
- Die Zulaufleitung und die Ablaufleitung verlaufen im Allgemeinen im Wesentlichen jeweils helikal (helixförmig) um eine Röhrenachse der Röntgenröhre und bilden dabei eine Doppelhelixstruktur aus (d. h. die einzelnen Windungen können im Wechsel der Zulaufleitung und der Ablaufleitung zugeordnet werden); die Doppelhelix kann dabei zylindrisch (gerade) oder konisch (zulaufend) ausgebildet sein. Bevorzugt verlaufen die Zulaufleitung und die Ablaufleitung in gleichartiger (symmetrischer) Weise um die Röhrenachse, insbesondere mit gleicher (lokaler) Steigung und gleichem (lokalen) Radius, wobei die Zulaufleitung und die Ablaufleitung um 180° um die Röhrenachse zueinander verdreht angeordnet sind.
- Das Gussmaterial aus Kunststoff wird im flüssigem Zustand in den Gussraum eingefüllt. Hierzu kann die Röntgenröhre beispielsweise so aufgestellt werden, dass die Anode zur Auflagefläche zeigt; eine in den Gussraum führende Öffnung zeigt in die entgegensetzte Richtung nach oben. Das flüssige Gussmaterial kann sich im Gussraum (zwischen der inneren Gussform und der äußeren Gussform) gleichmäßig und ohne Bildung von Lücken oder Hohlräumen verteilen. Das Gussmaterial kann sich insbesondere auch zwischen den Schläuchen verteilen, die durch den wenigsten einen Richtkörper in Position gehalten werden.
- Das Gussmaterial wird sodann ausgehärtet, was je nach Materialsystem beispielsweise durch Zuwarten und/oder Wärmebehandlung erfolgen kann, und behält im ausgehärteten Zustand seine Form. Falls gewünscht, kann im ausgehärteten Zustand des Gussmaterials die äußere Gussform vom übrigen Gusskörper (insbesondere von dem ausgehärteten Gussmaterial des aufgefüllten Gussraums) entfernt werden. Im ausgehärteten Zustand trennt das Gussmaterial aus Kunststoff - ggf. zusammen mit dem Kunststoffmaterial des wenigstens einen Richtkörpers - die Schläuche dauerhaft von den Wänden der inneren Gussform und der äußeren Gussform (bzw. der Außenseite des aufgefüllten Gussraums) und bevorzugt auch die Schläuche voneinander, sodass eine Berührung der Schläuche mit den Wänden, und bevorzugt auch untereinander, nicht mehr möglich ist. Dadurch kann die Gefahr eines Überschlags zwischen den Schläuchen und den Wänden im Betrieb der Röntgenröhre minimiert werden; mit Gussmaterial zwischen den Schläuchen kann weiterhin das Gussmaterial auch dazu beitragen, die Gefahr von Spannungsüberschlägen zwischen den Schläuchen bzw. der benachbarten Windungen zu minimieren, wodurch ggf. die Dicke der Schlauchwände reduziert werden kann oder auch die Durchschlagfestigkeit des Schlauchmaterials weniger relevant wird. Weiterhin kann der Keramikkörper dicht und ohne Lücken oder Hohlräume mit dem Gusskörper verbunden werden; typischerweise wird bereits durch das Angießen des Gusskörpers an den Keramikkörper der Gusskörper gut am Keramikkörper mechanisch befestigt.
- Das Gussmaterial weist als Kunststoff eine gute Durchschlagsfestigkeit auf, wodurch Überschläge und damit Schäden an den Bauteilen der Röntgenröhre bei kompaktem Bau vermieden werden können. Durch den Einsatz des Gussmaterials kann auf einen ölgefüllten Hohlkörper mit einem elektrisch isolierenden Öl verzichtet werden, durch den die Schläuche geführt werden. Das ausgehärtete Gussmaterial kann noch in gewissem Umfang flexibel ("weich") sein, ist aber nicht mehr fließfähig und insbesondere nicht mehr flüssig.
- Die Anode kann auf einfache Weise und vakuumdicht auf dem Keramikkörper angebracht werden, beispielsweise durch Auflöten auf eine metallisierte Oberfläche des Keramikkörpers, oder durch temperatur- und vakuumbeständigen Aufkleben auf den Keramikkörper. Durch die Ausgestaltung des Keramikkörpers kann zudem die Kriechstrecke sowohl auf der Seite des Keramikkörpers, die der Anode zugewandt ist, als auch auf der Seite des Keramikkörpers, die dem Gusskörper zugewandt ist, angepasst werden und dadurch die Durchschlagsfestigkeit verbesset werden. Der Keramikkörper kann beispielsweise aus Al2O3 oder ZrO2 gefertigt werden.
- Die Schläuche weisen insbesondere für die Verlegung im Gussraum eine gewisse Biegsamkeit bzw. Flexibilität auf, wobei über den wenigstens einen Richtkörper eine Ausrichtung der Schläuche im Gussraum erfolgt. Die Schläuche weisen bevorzugt dabei ein Mindestmaß an Eigensteifigkeit auf, durch die der jeweilige Schlauch eine Grundgeometrie aufweist, die an die gewünschte Schlauchgeometrie in der Röntgenröhre angepasst ist. Weiterhin können die Innenwände der Schläuche so beschaffen sein, dass sie eine geringe Rauigkeit aufweisen und somit dem durch die Schläuche fließenden Kühlmittel einen geringen Flusswiderstand entgegensetzen. Hierdurch kann ein effizienter Zufluss und Abfluss von Kühlmittel zur Anode eingerichtet werden. Ebenso können die Innenwände des Schlauchs zu diesem Zweck zusätzlich beschichtet sein, insbesondere um die Oberflächenspannung zwischen dem Kühlmittel und dem Schlauch einzustellen.
- In der Regel ist es problemlos möglich, die Schläuche flüssigkeitsdicht auszugestalten. Hierdurch können Flüssigkeitslecks im Isolationskörper vermieden werden, die beispielsweise zu ungewollten Überschlägen im Isolationskörper führen könnten und damit die Bauteile der Röntgenröhre beschädigen könnten.
- Als Kühlmittel kann beispielsweise vollentsalztes ("deionisiertes") Wasser (VE-Wasser), einfach destilliertes Wasser oder mehrfach destilliertes Wasser verwendet werden. Wasserbasierte Kühlmittel sind aufgrund ihrer hohen spezifischen Wärmekapazität bevorzugt; neben wasserbasierten Kühlmitteln können allerdings auch andere Kühlmittel eingesetzt werden, beispielsweise ein Öl, insbesondere Silikonöl. Bevorzugt hat das Kühlmittel einen geringen elektrischen Leitwert von weniger als 1 µS/cm. Da die Länge der benötigten Kühlmittelsäule und damit die Länge der mit Kühlmittel gefüllten Schläuche unter anderem vom Leitwert des Kühlmediums abhängig ist, kann durch geeignete Wahl eines Kühlmittels mit einem geringen Leitwert die Länge der Schläuche verringert und damit der Platzbedarf der Röntgenröhre verringert werden.
- Die erfindungsgemäße Röntgenröhre wird typischerweise mit der Kathode auf Masse gelegt (unbeschadet des Heizstroms der Kathode), und die Anode auf ein (positives) Hochspannungspotential. Im Rahmen der Erfindung ist auch möglich, die Kathode auf ein (negatives) Hochspannungspotential zu legen, falls gewünscht.
- Bei einer bevorzugten Ausführungsform der erfindungsgemäßen Röntgenröhre ist vorgesehen, dass mit dem wenigstens einen Richtkörper weiterhin die Schläuche im Gussraum ausgerichtet sind, so dass auch die Windungen der Schläuche voneinander beabstandet sind,
und dass der Gussraum mit dem Gussmaterial weiterhin aufgefüllt ist, so dass auch die Zwischenräume zwischen den Windungen untereinander von dem Kunststoff des wenigstens einen Richtkörpers und/oder dem Kunststoff des Gussmaterials eingenommen sind. Durch den wenigstens einen Richtkörper können die Windungen der Schläuche zuverlässig und präzise im Gussraum voneinander beabstandet werden, insbesondere bezüglich der axialen Richtung. Zwischen den Windungen der Schläuche kann der Abstand so präzise eingestellt werden, dass es im Betrieb der Röntgenröhre bei gegebener Hochspannung zu keinen Überschlägen zwischen den Windungen der Schläuche bzw. des darin enthaltenen Kühlmittels und damit zur Beschädigung der Röntgenröhre kommt. Durch die präzise Ausrichtung kann der Platz in der Röntgenröhre bzw. in deren Isolationskörper effizient genutzt und damit der Platzbedarf der Schläuche gering gehalten werden. Die Röntgenröhre kann also noch kompakter ausgestaltet werden. Die Schläuche können während des Auffüllens der Gussform durch das Gussmaterial mit den Richtkörpern sicher in ihrer Position und voneinander beabstandet gehalten werden. Beim Auffüllen der Gussform mit dem Gussmaterial in flüssigem Zustand kann sich das Gussmaterial in den Zwischenräumen der Windungen gleichmäßig und ohne Bildung von Lücken oder Hohlräumen verteilen. - Eine weitere bevorzugte Ausführungsform ist dadurch gekennzeichnet, dass der Keramikkörper an einer der Anode zugewandten Vorderseite eine umlaufende Vertiefung zwischen dem Kathodengehäuse und der Anode aufweist, und dass der Keramikkörper an einer dem Gusskörper zugewandten Rückseite des Keramikkörpers eine zentrale Rücknehmung aufweist. Die umlaufende Vertiefung verlängert den Weg zwischen der Anode und dem Kathodengehäuse (das geerdet ist) an der Vorderseite des Keramikkörpers, wodurch eine lange Kriechstrecke eingerichtet ist. Die zentrale Rücknehmung verlängert den Weg zwischen mit der Anode verbundenen Strukturen, die durch den Keramikkörper führen (typischerweise eine Hochspannungsdurchführung und meist auch Röhrchen für die Kühlflüssigkeit) und der Außenseite des Isolationskörpers (die in der Regel geerdet ist) an der Rückseite des Keramikkörpers, wodurch eine lange Kriechstrecke zwischen Keramikkörper und Gusskörper eingerichtet ist. Im Längsschnitt kann der Keramikkörper dann näherungsweise W-förmig ausgebildet sein; der Keramikkörper wird aufgrund der mehreren Vertiefungen dann auch als Kronen-förmig bezeichnet. Die umlaufende Vertiefung ist (auf jeder Seite im Längsschnitt) typischerweise V-förmig oder U-förmig, und die zentrale Rücknehmung ist ebenfalls typischerweise (umgekehrt) V-förmig oder U-förmig im Längsschnitt entlang der Röhrenachse. Man beachte, dass in manchen Ausführungsformen nur die zentrale Rücknehmung vorgesehen ist, und in anderen Ausführungsformen sowohl die umlaufende Vertiefung als auch die zentrale Rücknehmung vorgesehen ist.
- Bei einer bevorzugten Weiterbildung dieser Ausführungsform sind die Schläuche teilweise in einem Bereich der zentralen Rücknehmung des Keramikkörpers angeordnet, insbesondere wobei jeweils wenigstens eine halbe Windung der Schläuche und/oder wenigstens 10% der Länge der Schläuche in der zentralen Rücknehmung des Keramikkörpers angeordnet ist. Dadurch können der Raum der Rücknehmung effizient genutzt und die Schläuche näher bei der Anode angeschlossen werden (etwa an Röhrchen/Rohrstutzen, die durch den Keramikkörper ragen), und so die Länge der Schläuche und damit der Weg für das Abfallen der Hochspannung der Anode verlängert werden. Die Rücknehmung reicht typischerweise in Richtung der Röhrenachse über wenigstens 50% der axialen Ausdehnung des Keramikkörpers in diesen hinein. Die Rücknehmung kann konisch geformt sein, bevorzugt wobei der weiteste Radius der Rücknehmung an der Rückseite des Keramikkörpers sich über wenigstens 2/3 des äußeren Radius des Keramikkörpers an dessen Rückseite erstreckt.
- Weiterhin bevorzugt ist eine Ausführungsform, bei der die innere Gussform als eine Buchse für einen Hochspannungsstecker zum Anschließen an die Anode ausgebildet ist. Mittels der Buchse und dem Hochspannungsstecker kann auf einfache, insbesondere reversible Weise der Anschluss der Anode an die Hochspannung erfolgen. Durch die Buchse, die aus elektrisch isolierendem Material (meist einem Kunststoff) gefertigt ist, kann eine nötige Kriechstrecke zur Verfügung gestellt werden, um Überschläge durch die angelegte Hochspannung von einem Anschlusspol (meist am Buchsengrund) auf die geerdeten Teile der Röntgenröhre (etwa die Kühlmittelanschlüsse) oder den Kabelschirm zu verhindern. Außerdem kann durch die Buchse der Hochspannungsanschluss des Hochspannungssteckers (der im angeschlossenen Zustand in die Buchse einragt und den Anschlusspol kontaktiert) vor einer versehentlichen Berührung geschützt werden. Die Buchse befindet sich typischerweise an der der Anode abgewandten Seite des Isolationskörpers radial zentral im Gusskörper, und bevorzugt verlaufen die Zulaufleitung und die Ablaufleitung auch um die Buchse herum, wodurch ein besonders kompakter und ein elektrostatisch stabiler koaxialer Aufbau der Hochspannungs-Potentiale erreicht werden kann.
- Ebenso bevorzugt ist eine alternative Ausführungsform, die dadurch gekennzeichnet ist, dass die innere Gussform als ein Kabel ausgebildet ist, welches einen isolierenden Mantel und eine im Mantel verlaufende Seele umfasst, an welche die Anode angeschlossen ist. Diese Ausführungsform ist besonders kostengünstig, und kann einen noch kompakteren Aufbau erreichen, insbesondere in radialer Richtung. Das Kabel kann direkt mit dem Gussmaterial vergossen werden.
- Besonders bevorzugt ist eine Ausführungsform, bei der der wenigstens eine Richtkörper und das Gussmaterial aus dem gleichen Kunststoff bestehen. Durch den Einsatz des gleichen Kunststoffs für den oder die Richtkörper und das Gussmaterial wird eine besonders gute Anbindung zwischen Richtkörper und Gussmaterial erzielt. Es ergibt sich ein weitgehend monolithischer Gusskörper mit definiert innenliegend verlaufenden Schläuchen für das Kühlmittel. Verwerfungen von Feldlinien an der Grenzfläche zwischen Richtkörper und Gussmaterial sind minimiert, und ebenso sind Kriechströme an diesen Grenzflächen minimiert. Der Aufbau des Gusskörpers ist dadurch weit weniger anfällig für Spannungsdurchschläge. Durch die Verwendung der gleichen Kunststoffe für den oder die Richtkörper und das Gussmaterial kann aufgrund der verbesserten Durchschlagsfestigkeit der Aufbau der Röntgenröhre noch deutlich kompakter werden.
- Bei einer bevorzugten Weiterbildung dieser Ausführungsform umfasst der Kunststoff des Gussmaterials ein Silikon oder ein Epoxidharz oder ein Polyurethan. Diese Kunststoffe haben sich in der Praxis besonders bewährt. Die Kunststoffe sind günstig in der Anschaffung, können im flüssigen Zustand leicht vergossen werden, sind aushärtbar und weisen gute elektrische Isolationseigenschaften auf. Zudem unterliegen diese Materialien nur geringen Alterungseffekten (insbesondere im Vergleich zu Isolationsöl).
- Bei einer besonders bevorzugten Ausführungsform ist vorgesehen, dass im Gussraum mehrere Richtkörper angeordnet sind,
- insbesondere wobei die Richtkörper jeweils
- zwischen der inneren Gussform und der äußeren Gussform
- und/oder zwischen den Schläuchen einerseits und der inneren Gussform oder der äußeren Gussform andererseits
- eingeklemmt angeordnet sind. Durch die Nutzung mehrerer Richtkörper lassen sich die Schläuche noch besser im Gussraum ausrichten und können besonders leicht in Position gehalten werden. Durch Verklemmung der Richtkörper an den Schläuchen und den Gussformen ist auf einfache Weise ein sicherer Halt der Richtkörper, insbesondere für den Gussvorgang, möglich. Es ist alternativ auch möglich, dass sich die Richtkörper aneinander und zumindest an der äußeren Gussform klemmend abstützen. Allgemein liegen die Richtkörper an den Schläuchen an, um diese (während des Gussprozesses) ausgerichtet zu halten.
- Vorteilhaft ist eine Weiterbildung dieser Ausführungsform, bei der in einer jeweiligen Schnittebene senkrecht zu einer Röhrenachse der Röntgenröhre die Richtkörper an Winkelpositionen angeordnet sind, wobei die Winkelpositionen eine drehsymmetrische Anordnung bezüglich der Röhrenachse bilden. Durch die drehsymmetrische Anordnung der Richtkörper können diese gleichmäßig von mehreren Richtungen auf die Schläuche einwirken, so dass die Schläuche über den Umfang ihrer Windungen näherungsweise gleichmäßig mit radialer Kraft (Klemmkraft) beaufschlagt werden und/oder radial ausgerichtet werden. Hierdurch können Unrundheiten der Windungen minimiert werden und die Schläuche besonders stabil durch die Richtkörper gestützt werden.
- Vorteilhaft ist auch eine Weiterentwicklung dieser Weiterbildung, die dadurch gekennzeichnet ist, dass N Richtkörper die Schläuche zum inneren Gusskörper hin abstützen, und N Richtkörper die Schläuche zum äußeren Gusskörper hin abstützen, und die drehsymmetrische Anordnung der Winkelpositionen eine N-fache Zähligkeit aufweist, wobei N eine natürliche Zahl mit N≥2 ist. Diese Verteilung der Richtkörper hat sich in der Praxis besonders bewährt. Die Schläuche können hierdurch im Gussraum besonders genau positioniert und gut in Position gehalten werden.
- Ebenso vorteilhaft ist dabei, wenn die N Richtkörper, die die Schläuche zum inneren Gusskörper hin abstützen, und die N Richtkörper, die die Schläuche zum äußeren Gusskörper hin abstützen, bezüglich der Röhrenachse in einer jeweiligen Schnittebene angeordnet sind
- an identischen Winkelpositionen, oder
- an um 360°/(2*N) zueinander versetzten Winkelpositionen. Die Positionierung der Richtkörper an identischen Winkelpositionen ermöglicht ein besonders einfaches Einklemmen eines jeweiligen Schlauchabschnitts zwischen den sich gegenüberliegenden Richtkörpern; hierdurch kann auch eine sehr genaue Ausrichtung der Schläuche erfolgen, insbesondere mit minimierten Stauchungen der Windungen. In manchen Ausführungsformen kann bei identischen Winkelpositionen von Richtkörpern auch vorgesehen sein, dass die Richtkörper sich gegenseitig abstützen. Durch die Positionierung der Richtkörper an unterschiedlichen Winkelpositionen kann die Ausrichtung der Schläuche in Umfangsrichtung an besonders vielen Stellen erfolgen, wodurch die Ausrichtung der Schläuche insbesondere in axialer Richtung besonders präzise gestaltet werden kann. Man beachte, dass die N Richtkörper, die die Schläuche zum inneren Gusskörper hin abstützen, und die N Richtkörper, die die Schläuche zum äußeren Gusskörper hin abstützen, bei Anordnung an identischer Winkelposition einstückig (etwa als Lochplatte) oder auch mehrstückig (etwa als gegenüberliegende Nutenriegel) ausgebildet sein können.
- Bevorzugt ist auch eine Ausführungsform, bei der ein oder mehrere Richtkörper des wenigstens einen Richtkörpers ausgebildet sind als eine Lochplatte, umfassend eine Platte und mehrere Löcher in der Platte, durch die die Schläuche geführt sind,
insbesondere wobei eine jeweilige Lochplatte zwischen der inneren Gussform und der äußeren Gussform eingeklemmt angeordnet ist. Solche Lochplatten sind einfach zu fertigen und einfach in der Gussform positionierbar. Die Schläuche werden durch die Löcher der Lochplatte geführt (typischerweise bevor die Lochplatte und die Schläuche zwischen der äußeren Gussform und der inneren Gussform angeordnet werden). Eine gleichmäßige Anordnung der Schläuche ist durch die vorgegebene Struktur der Lochplatte problemlos möglich. Über die Abstände der einzelnen Löcher zueinander kann der Abstand zwischen den Schläuchen eingestellt werden. Ebenso kann über den Abstand der Löcher zu den Seitenkanten der Lochplatte der Abstand der Schläuche zur inneren und äußeren Gussform eingestellt werden, wenn die Seitenkanten im eingeklemmten Zustand an der inneren und äußeren Gussform anliegen. - Vorteilhaft ist eine weitere Ausführungsform, die dadurch gekennzeichnet ist, dass ein oder mehrere Richtkörper des wenigstens einen Richtkörpers ausgebildet sind als ein Nutenriegel, umfassend einen Riegel und mehrere Nuten, insbesondere halbrunde Nuten, in die die Schläuche eingelegt sind,
insbesondere wobei ein jeweiliger Nutenriegel zwischen den Schläuchen einerseits und der inneren Gussform oder der äußeren Gussform andererseits eingeklemmt angeordnet ist. Solche Nutenriegel sind besonders einfach zu fertigen. Die Nutenriegel können einfach und flexibel an der inneren Gussform und/oder der äußeren Gussform angeordnet werden. Die Schläuche werden in die Nuten der Nutenriegel eingelegt und dadurch ausgerichtet. Durch Verklemmen der Nutenriegel zwischen den Schläuchen und einer der Gussformen können die Nutenriegel für den Gießvorgang auf einfache Weise fixiert werden. - Bei einer vorteilhaften Weiterbildung dieser Ausführungsform sind jeweils Nutenriegel, die Schläuche zum inneren Gusskörper hin abstützen, und Nutenriegel, die Schläuche zum äußeren Gusskörper hin abstützen, paarweise einander gegenüber liegend angeordnet sind. Hierdurch können die Schläuche auf einfache Weise exakt in Position gehalten werden, insbesondere wobei die Schläuche zwischen den gegenüberliegenden Nutenriegeln eingeklemmt werden. Bei entsprechender Größe der Nutenriegel können sich die Nutenriegel auch gegenseitig abstützen.
- Ebenso vorteilhaft ist eine Ausführungsform, in der die Windungen der Schläuche um eine Röhrenachse gewunden sind und entlang einer Röhrenachse aufgereiht sind. Auf diese Weise lassen sich die Schläuche einfach anordnen. Die Windungen der Schläuche können platzsparend angeordnet werden.
- Vorteilhaft ist auch eine Weiterbildung dieser Ausführungsform, bei der die Windungen bezüglich der Röhrenachse einen konstanten Radius aufweisen, insbesondere wobei die äußere Gussform und die innere Gussform im Wesentlichen zylindermantelförmig und koaxial zur Röhrenachse ausgebildet sind, so dass die Windungen einen konstanten radialen Abstand zur äußeren Gussform aufweisen und weiterhin die Windungen einen konstanten radialen Abstand zur inneren Gussform aufweisen. Dies kann in der Praxis besonders einfach und exakt eingerichtet werden.
- Besonders vorteilhaft ist eine Weiterentwicklung dieser Weiterbildung, in der die Windungen in axialer Richtung einen konstanten Abstand zueinander aufweisen. Auch dies lässt sich in der Praxis einfach und exakt einrichten. Die konstanten (gleichmäßigen) Abstände der Windungen der Schläuche, bei gleichzeitig konstantem Radius der Windungen, verteilt den Spannungsabfall über die Länge der Kühlmittelsäule gleichmäßig über alle Windungen; die Potentialdifferenz zwischen benachbarten Windungen (an jeweils gleichen Winkelpositionen) ist für alle Windungen gleich. Dadurch kann eine optimale Raumausnutzung im Gusskörper bei einer gewünschten Durchschlagfestigkeit zwischen den Windungen der Schläuche erreicht werden.
- Weiterhin vorteilhaft ist eine alternative Weiterbildung der obigen Ausführungsform, bei der die Windungen bezüglich der Röhrenachse einen Radius aufweisen, der von der Anode weg zunimmt,
insbesondere wobei die äußere Gussform und die innere Gussform im Wesentlichen zylindermantelförmig und koaxial zur Röhrenachse ausgebildet sind, so dass die Windungen einen von der Anode weg abnehmenden radialen Abstand zur äußeren Gussform aufweisen und weiterhin die Windungen einen von der Anode weg zunehmenden radialen Abstand zur inneren Gussform aufweisen. In den Schlauchabschnitten, die bezüglich des Kühlmittelpfades nahe der Anode sind, herrscht noch ein vergleichsweise hohes Potential. Durch den nahe der Anode noch kleinen Radius der Windungen wird hier ein größerer radialer Abstand zur äußeren Gussform (die typischerweise Kontakt zur Masse hat) eingehalten, so dass eine bessere Durchschlagfestigkeit in diesem Bereich erreicht wird. Umgekehrt ist in den Schlauchabschnitten, die bezüglich des Kühlmittelpfades fern der Anode sind, nur noch ein niedriges (näher an der Masse liegendes) Potential vorhanden. Durch den fern der Anode großen Radius der Windungen wird hier ein größerer radialer Abstand zur inneren Gussform (in deren Innerem im Betrieb ein das Hochspannungspotential führender Leiter angeordnet ist) eingehalten, so dass eine bessere Durchschlagfestigkeit auch in diesem Bereich erreicht wird. Dadurch kann der Bauraum in der Röntgenröhre optimal genutzt werden. - Vorteilhaft ist auch eine Weiterentwicklung dieser Weiterbildung, die dadurch gekennzeichnet ist, dass die Windungen
- einen konstanten axialen Abstand zueinander
- oder einen von der Anode weg zunehmenden axialen Abstand zueinander aufweisen. Ein konstanter axiale Abstand der Windungen zueinander kann besonders einfach eingerichtet werden. Durch einen von der Anode weg zunehmenden axialen Abstand der Windungen zueinander, bei gleichzeitig zunehmendem Radius der Windungen, kann die Durchschlagsfestigkeit noch weiter verbessert werden. Durch den von der Anode weg zunehmenden Radius der Windungen erhöht sich der Spannungsabfall über das Kühlmittel pro Windung von der Anode weg. Dadurch erhöht sich die Potentialdifferenz zwischen benachbarten Windungen (an jeweils gleichen Winkelpositionen) von der Anode weg, was die Gefahr von Spannungsüberschlägen erhöht. Durch den von der Anode weg zunehmenden axialen Abstand kann dies bezüglich der Durchschlagfestigkeit (zumindest teilweise) kompensiert werden. Bevorzugt verhalten sich die axialen Abstände der Windungen proportional zu den Radien der Windungen; hierdurch wird ein überall ungefähr gleicher Spannungsabfall pro axialer Entfernung (bzw. eine überall gleiche Feldstärke) im Gusskörper zwischen den Windungen erreicht, soweit er durch das lineare Abfallen der Hochspannung der Anode über die Länge der Schläuche im Kühlmittel bedingt ist. Der Bauraum in der Röntgenröhre wird optimal genutzt.
- Bevorzugt ist eine Ausführungsform der erfindungsgemäßen Röntgenröhre, wobei nach der Herstellung der Röntgenröhre die äußere Gussform am übrigen Gusskörper verblieben ist. Mit anderen Worten, die beim Gießen benötigte äußere Gussform wird nach dem Gießen nicht entfernt, sondern bleibt Teil der Röntgenröhre in deren Betrieb. Dies ist besonders einfach. Die äußere Gussform kann zudem die Röntgenröhre auch im Betrieb mechanisch stabilisieren. Falls nötig, kann die äußere Gussform mit einem elektrisch gut leitfähigen und/oder die Röntgenstrahlung stark absorbierenden Material, z.B. einer Bleifolie, umwickelt werden, um Erdung und Strahlenschutz zu gewährleisten.
- In einer alternativen Ausführungsform ist vorgesehen, dass nach der Herstellung der Röntgenröhre die äußere Gussform vom übrigen Gusskörper entfernt ist. Mit anderen Worten, die beim Gießen benötigte Gussform ist nur während des Gießvorgangs am Keramikkörper angeordnet, und ist nicht mehr Teil der Röntgenröhre in deren Betrieb. Dadurch ist es möglich, eine äußere Gussform für die Herstellung einer Vielzahl von Röntgenröhren zu nutzen. Falls nötig, kann der übrige Gusskörper mit einem elektrisch gut leitfähigen und/oder die Röntgenstrahlung stark absorbierenden Material, z.B. einer Bleifolie, umwickelt werden, um Erdung und Strahlenschutz zu gewährleisten.
- Weiterhin in den Rahmen der vorliegenden Erfindung fällt auch ein Verfahren zur Herstellung einer oben beschriebenen Röntgenröhre, mit den Schritten:
- a) zur Einrichtung des Gussraums wird die äußere Gussform an einer der Anode abgewandten Rückseite des Keramikkörper abdichtend angeordnet und die innere Gussform wird vor der Rückseite des Keramikkörpers angeordnet, und im Gussraum zwischen der inneren Gussform und der äußeren Gussform werden der wenigstens eine Richtkörper aus Kunststoff und die Schläuche angeordnet, wobei mit dem wenigstens einen Richtkörper die Schläuche im Gussraum so ausgerichtet werden, dass die Windungen der Schläuche jeweils von der äußeren Gussform und der inneren Gussform beabstandet sind, und bevorzugt auch die Windungen voneinander beabstandet sind,
- b) der Gussraum wird mit dem Gussmaterial aus Kunststoff in einem flüssigen Zustand aufgefüllt, so dass die Zwischenräume zwischen den Windungen einerseits und der äußeren Gussform und der inneren Gussform andererseits, und bevorzugt auch die Zwischenräume zwischen den Windungen untereinander, von dem Kunststoff des wenigstens einen Richtkörpers und/oder dem Kunststoff des Gussmaterials eingenommen werden,
- c) das Gussmaterial aus Kunststoff wird ausgehärtet. Mit diesem Herstellungsverfahren kann auf einfache Weise eine Röntgenröhre gefertigt werden, mit der eine hohe elektrische Durchschlagfestigkeit und ein kompakter Aufbau erreichbar ist. In den abgedichteten Gussraum kann das Gussmaterial im flüssigen Zustand problemlos und sauber gefüllt werden, und das Gussmaterial erfüllt den zur Verfügung gestellten Gussraum selbsttätig und vollständig, insbesondere ohne Lücken und Hohlräume. Die Richtkörper und Schläuche werden vom Gussmaterial eingeschlossen, und es ergibt sich ein Gusskörper aus Vollmaterial, das eine gute Durchschlagfestigkeit zur Verfügung stellen kann. Durch den wenigstens einen Richtkörper können die Schläuche besonders einfach und exakt im Gussraum angeordnet werden, wobei gewünschte Abstände zur inneren Gussform und äußeren Gussform eingestellt werden können, insbesondere mit geringen Toleranzen. Weiterhin können die Schläuche durch den wenigstens einen Richtkörper mit gewünschten Abständen der Windungen zueinander angeordnet werden, insbesondere mit geringen Toleranzen. Der wenigstens eine Richtkörper hält die Schläuche während des Auffüllens des Gussraums mit dem Gussmaterial im flüssigen Zustand stabil und in Position. Nach dem Aushärten des Gussmaterials bleiben die Schläuche weiterhin in den gewünschten, exakt eingerichteten Positionen, wobei sie weiterhin durch die Richtkörper und nun auch durch das ausgehärtete Gussmaterial gehalten werden.
- Die Einzelschritte des Schritts a) können grundsätzlich in beliebiger Reihenfolge stattfinden. Typischerweise wird der wenigstens eine Richtkörper im Rahmen von Schritt a) mit am Richtkörper anliegenden Schläuchen mechanisch verklemmt, typischerweise zwischen der inneren und äußeren Gussform (v.a. im Falle einer Lochplatte), oder zwischen den Schläuchen einerseits und der inneren oder äußeren Gussform andererseits (vor allem im Falle von Nutenriegeln).
- Um eine bessere Anbindung zwischen dem Richtkörper und dem Gussmaterial zu erzielen, kann der Kunststoff des Richtkörpers und der Kunststoff des Gussmaterials der gleiche Kunststoff sein. Wenn der Kunststoff des (wenigstens einen) Richtkörpers und der Kunststoff des Gussmaterials der gleiche Kunststoff sind, so wird typischerweise der (wenigstens eine) Richtkörper vorab gefertigt und ausgehärtet, bevor er in den Gussraum eingesetzt wird.
- Man beachte, dass zu Beginn von Schritt a) typischerweise der Röhrenkopf (insbesondere das Kathodengehäuse und die Anode) bereits am Keramikkörper angeordnet wurde. Mit dem erfindungsgemäßen Verfahren kann eine erfindungsgemäße, oben beschriebene Röntgenröhre einschließlich der oben beschriebenen Ausführungsformen hergestellt werden.
- In einer bevorzugten Variante des erfindungsgemäßen Verfahrens ist vorgesehen, dass nach Schritt c) die äußere Gussform am übrigen Gusskörper verbleibt; entsprechend wird in dieser Variante eine Röntgenröhre hergestellt, bei der nach der Herstellung der Röntgenröhre die äußere Gussform am übrigen Gusskörper verblieben ist. Dies ist besonders einfach umzusetzen; insbesondere ist nach dem Gießen kein Ausformschritt für die äußere Gussform nötig.
- In einer anderen Variante des erfindungsgemäßen Verfahrens umfasst das Verfahren weiterhin einen Schritt
- d) die äußere Gussform wird vom übrigen Gusskörper entfernt; entsprechend wir die dieser Variante eine Röntgenröhre hergestellt, bei der nach der Herstellung der Röntgenröhre die äußere Gussform vom übrigen Gusskörper entfernt ist. Die äußere Gussform kann dann bei der Herstellung einer Vielzahl von Röntgenröhren eingesetzt werden; alternativ kann jedoch auch die äußere Gussform lediglich einmalig verwendet werden, falls gewünscht, insbesondere wenn die Ausformung ein Zerstören der äußeren Gussform erfordert.
- Weitere Vorteile der Erfindung ergeben sich aus der Beschreibung und der Zeichnung. Ebenso können die vorstehend genannten und die noch weiter ausgeführten Merkmale erfindungsgemäß jeweils einzeln für sich oder zu mehreren in beliebiger Kombination Verwendung finden. Die gezeigten und beschriebenen Ausführungsformen sind nicht als abschließende Aufzählung zu verstehen, sondern haben vielmehr beispielhaften Charakter für die Schilderung der Erfindung.
-
- Fig. 1
- zeigt im schematischen Längsschnitt eine erste Ausführungsform einer erfindungsgemäßen Röntgenröhre, mit Nutenriegeln und Windungen der Schläuche mit einheitlichem Radius;
- Fig. 2
- zeigt im schematischen Längsschnitt eine zweite Ausführungsform einer erfindungsgemäßen Röntgenröhre, mit Lochplatten und Windungen der Schläuche mit einheitlichem Radius;
- Fig. 3
- zeigt im schematischen Längsschnitt eine dritte Ausführungsform einer erfindungsgemäßen Röntgenröhre, mit Nutenriegeln und Windungen der Schläuche mit veränderlichem Radius und Kronen-förmigem Keramikkörper;
- Fig. 4
- zeigt im schematischen Längsschnitt eine vierte Ausführungsform einer erfindungsgemäßen Röntgenröhre, mit Lochplatten und Windungen der Schläuche mit veränderlichem Radius und veränderlichem axialem Abstand;
- Fig. 5
- zeigt einen schematischen Querschnitt durch eine Röntgenröhre gemäß der Erfindung, mit Richtkörpern auf Winkelpositionen bei drehsymmetrischer Anordnung der Winkelpositionen, wobei zwei innere Nutenriegel und zwei äußere Nutenriegel einander gegenüber liegen;
- Fig. 6
- zeigt einen schematischen Querschnitt durch eine Röntgenröhre gemäß der Erfindung, mit Richtkörpern auf Winkelpositionen bei drehsymmetrischer Anordnung der Winkelpositionen, wobei vier innere Nutenriegel und vier äußere Nutenriegel einander gegenüber liegen;
- Fig. 7
- zeigt einen schematischen Querschnitt durch eine Röntgenröhre gemäß der Erfindung, mit Richtkörpern auf Winkelpositionen bei drehsymmetrischer Anordnung der Winkelpositionen, wobei zwei innere Nutenriegel um 90° zu zwei äußeren Nutenriegeln versetzt angeordnet sind;
- Fig. 8
- zeigt einen schematischen Querschnitt durch eine Röntgenröhre gemäß der Erfindung, mit Richtkörpern auf Winkelpositionen bei drehsymmetrischer Anordnung der Winkelpositionen, wobei drei Lochplatten um 120° zueinander versetzt angeordnet sind;
- Fig. 9
- zeigt in einem schematischen Längsschnitt eine teilweise gefertigte Röntgenröhre, mit Kathodengehäuse und Keramikkörper, die gemäß der Erfindung zu einer vollständigen Röntgenröhre gefertigt wird;
- Fig. 10
- zeigt die teilweise gefertigte Röntgenröhre von
Fig. 9 , mit positionierter innerer und äußerer Gussform, die einen Gussraum ausbilden, mit positionierten Richtkörpern und mit positionierten Schläuchen; - Fig. 11
- zeigt die Röntgenröhre von
Fig. 10 , nunmehr vollständig gefertigt, wobei der Gussraum mit einer Gussmasse aufgefüllt ist; - Fig. 12
- zeigt die in einer Variante für die Erfindung die Röntgenröhre von
Fig. 11 , nach Entfernen der äußeren Gussform. - Die
Fig. 1 zeigt eine erste Ausführungsform einer Röntgenröhre 1 gemäß der Erfindung in einem schematischen Längsschnitt. Die Röntgenröhre 1 erstreckt sich entlang einer Röhrenachse RA. - Die Röntgenröhre 1 umfasst ein Kathodengehäuse 2, welches auf einem Keramikkörper 3 vakuumdicht befestigt ist, beispielsweise durch Löten. Zudem ist innerhalb des Kathodengehäuses 2 eine Anode 4 (hier mit einem näherungsweise zylindrischen Anodenkörper) angeordnet, die ebenfalls auf dem Keramikkörper 3 vakuumdicht befestigt ist, typischerweise ebenfalls durch Löten. Das Kathodengehäuse 2, der Keramikkörper 3 und die Anode 4 begrenzen einen evakuierten Raum 5.
- Im evakuierten Raum 5 ist eine Kathode, hier eine Glühkathode 6, angeordnet, typischerweise ausgebildet mit Glühwendeln. Die Glühkathode 6 ist in der gezeigten Ausführungsform über einen Masseanschluss 7a und einen Stromanschluss 7b, die durch das Kathodengehäuse 2 vakuumdicht hindurchgeführt sind, mit einem elektrischen Strom beaufschlagbar. Der elektrische Strom ist typischerweise ein Wechselstrom, bevorzugt von geringer Spannung, meist mit einer maximalen Spannungsamplitude von 24 V oder weniger. Mittels dieses elektrischen Stroms (auch Heizstrom genannt) kann die Glühkathode 6 zum Glühen gebracht werden, wodurch Elektronen aus der Glühkathode 6 austreten.
- Die Anode 4 liegt im Betrieb auf einem positiven Hochspannungspotential (typischerweise 20 kV bis 60 kV, in anderen Anwendungen ggf. auch mehr) gegenüber der Glühkathode 6. Die Glühkathode 6 liegt im Betrieb in der hier gezeigten Ausführungsform auf Masse, unbeschadet des bereits erläuterten Heizstroms. Aus der Glühkathode 6 austretende Elektronen werden durch die Hochspannung, unter Einfluss einer auf Masse liegenden Schirmung 8, von der Glühkathode 6 auf die Anode 4, hier auf eine Oberseite 4a der Anode 4, beschleunigt. Beim Auftreffen auf die Anode 4 werden die Elektronen abgebremst, wodurch Röntgenstrahlung in Form von Bremsstrahlung erzeugt wird. Zudem werden Elektronen aus den inneren Schalen der Atome des an der Oberseite 4a angeordneten Materials ("Target") der Anode 4 herausgeschlagen. Wenn Elektronen aus den äußeren Schalen die inneren Schalen dieser Atome auffüllen, wird Röntgenstrahlung in Form von charakteristischer Röntgenstrahlung emittiert. In der Regel ist an der Oberseite 4a der Anode 4 ein gewünschtes Material angebracht, um die für dieses Material charakteristische Röntgenstrahlung zu erzeugen. Die erzeugte Röntgenstrahlung tritt durch ein Strahlungsaustrittsfenster 13, hier ein Berylliumfenster, aus der Röntgenröhre 1 aus und kann für Messungen genutzt werden, beispielsweise eine Röntgenfluoreszenzmessung an einer Probe, oder auch für die Aufnahme eines Röntgenbildes.
- Die Elektronen, die auf die Anode 4 beschleunigt werden, erhitzen die Anode 4, die aus Metall besteht. Um ein Aufschmelzen der Anode 4 zu verhindern, wird die Anode 4 mit einem Kühlmittel gekühlt. In der Röntgenröhre 1 ist eine Zulaufleitung 9 ausgebildet, die das Kühlmittel zur Anode 4 leitet, und weiterhin eine Ablaufleitung 10, die das Kühlmittel wieder von der Anode 4 weg leitet. Man beachte, dass die Zulaufleitung 9 und die Rücklaufleitung 10 auch umgekehrt an den Kühlmittelfluss angeschlossen werden können, falls gewünscht.
- Die Anode 4, die auf Hochspannungspotential liegt, muss elektrisch isoliert werden. Insbesondere sollten Spannungsdurchschläge auf die Außenseite der Röntgenröhre 1 und andere auf Masse liegende Strukturen verhindert werden.
- Die elektrische Isolation der Anode 4 erfolgt an der Röntgenröhre 1 im Wesentlichen durch einen Isolationskörper 11 und den im Kathodengehäuse 2 eingerichteten evakuierten Raum 5. Dieser Isolationskörper 11 umfasst gemäß der Erfindung den Keramikkörper 3 aus keramischem Material, auf dem die Anode 4 und das Kathodengehäuse 2 aufsitzen, und einen Gusskörper 12, der rückseitig am Keramikkörper 3 befestigt ist. Der Keramikkörper 3 besteht aus einem vakuumdichten, keramischen Material, beispielsweise Al2O3. Der Gusskörper 12 besteht zu einem wesentlichen Teil aus einem Gussmaterial 32 aus Kunststoff. Der Kunststoff des Gussmaterials 32 kann beispielsweise ein Silikon sein. Die Zulaufleitung 9 und die Ablaufleitung 10 sind durch den Isolationskörper 11 zur Anode 4 geführt. Der Isolationskörper 11 (und entsprechend auch der jeweils zugehörige Abschnitt von Keramikkörper 3 und Gusskörper 12) ist außenseitig näherungsweise kreiszylinderförmig ausgebildet und entlang der Röhrenachse RA ausgerichtet.
- Man beachte, dass das Kühlmittel in der Anode 4 mit dem Hochspannungspotential in Kontakt steht, und im Bereich von Kühlmittelanschlüssen 9b, 10b auf Masse liegt. Entsprechend fällt über die Länge der Zulaufleitung 9 und über die Länge der Ablaufleitung 10 im Kühlmittel die Hochspannung ab. Um ein Durchschlagen der Hochspannung zu verhindern, wird zum einen ein Kühlmittel mit geringer elektrischer Leitfähigkeit bzw. hoher Durchschlagfestigkeit eingesetzt, z.B. deionisiertes Wasser oder ein Silikonöl. Zum anderen ist die Röntgenröhre 1 so konstruiert, dass sie auf kompaktem Raum eine große Länge (Pfadlänge) der Zulaufleitung 9 und der Ablaufleitung 10 ermöglicht, und weiterhin eine ausreichende Beabstandung von Strukturen auf unterschiedlichem elektrischem Potential sicherstellt.
- Durch den Keramikkörper 3 führen in der gezeigten Bauform zwei Röhrchen 14a, 14b, typischerweise aus Metall, an die oberenends Anodenkanäle 4b für das Kühlmittel angeschlossen sind, die innerhalb der Anode 4 verlaufen, und an die unterenends Schläuche 9a, 10a angeschlossen sind. Man beachte, dass in anderen Bauformen die Kühlmitteldurchführung durch den Keramikkörper 3 auch anders ausgebildet sein kann, beispielsweise mit koaxiale Röhrchen oder Röhrchen aus Keramik oder einfachen Löchern, in die Steckanschlüsse ragen (nicht dargestellt). Die Schläuche 9a, 10a bilden die Zulaufleitung 9 und die Ablaufleitung 10 aus, soweit diese innerhalb des Gusskörpers 12 verlaufen. Die Schläuche 9a, 10a sind aus einem Kunststoffmaterial gefertigt. Im Gusskörper 12 bilden die Schläuche 9a, 9b in einem mittleren Teil jeweils mehrere Windungen 16 aus, die in axialer Richtung hintereinander angeordnet sind und in diesem Bereich eine Doppelhelix ausbilden (mehr dazu unten).
- Der Keramikkörper 3 bildet an seiner der Anode 4 abgewandten Rückseite einen zentralen Rücksprung 15 aus, der hier konusförmig ausgebildet ist. In axialer Richtung (entlang der Röhrenachse RA) erstreckt sich der Rücksprung 15 über eine Tiefe TR in den Keramikkörper 3 hinein, der insgesamt eine axiale Erstreckung AEK aufweist. In der gezeigten Ausführungsform gilt ca. TR=0,8*AEK; allgemein bevorzugt ist TR≥0,5*AEK oder auch TR≥0,75*AEK. In radialer Richtung (senkrecht zur Röhrenachse RA) erstreckt sich der Rücksprung 15 an seiner weitesten Stelle an der Rückseite des Keramikkörpers 3 mit einem größten Radius GRR, und an seinem anodennahen Ende an seiner engsten Stelle mit einem kleinsten Radius KRR. Der Keramikkörper 3 hat im Bereich seiner Rückseite einen äußeren Radius RK; man beachte, dass der Keramikkörper 3 in der gezeigten Ausführungsform einen einheitlichen äußeren Radius aufweist. In der gezeigten Ausführungsform gilt ca. GRR=0,75*RK; allgemein bevorzugt ist GRR≥0,5*RK oder auch GRR≥0,67*RK. Weiterhin gilt in der gezeigten Ausführungsform ca. KRR=0,53*RK; allgemein bevorzugt ist KRR≥0,33*RK oder auch KRR≥0,40*RK.
- Durch den Rücksprung 15 im Keramikkörper 3 können die Schläuche 9a, 10a axial nahe an die Anode 4 heranrücken, und die Tiefe TR des Rücksprungs 15 kann zumindest zum Teil dafür genutzt werden, die Hochspannung über das Kühlmittel in den Schläuchen 9a, 10a abfallen zu lassen. Die Röhrchen 14a, 14b, mit denen die Anodenkanäle 4b mit den Schläuchen 9a, 10a verbunden werden, können vergleichsweise kurz ausgebildet werden. Im Bereich des Rücksprungs 15 kann eine erhebliche Schlauchlänge, meist wenigstens 10% der jeweiligen Gesamtschlauchlänge oder auch eine Schlauchlänge entsprechend wenigstens einer halben Windung 16 (also wenigstens R*Pi, mit R: Radius der Windungen 16), untergebracht werden. Der Rücksprung 15 bewirkt zudem eine vergleichsweise lange Kriechstrecke von den Röhrchen 14a, 14b zur radialen Außenseite des Keramikkörpers 3 entlang der Grenzfläche zum Gusskörper 12, insbesondere viel länger als der Radius RK des Keramikkörpers 3.
- Durch den Keramikkörper 3 ist auch ein Kontaktierungselement 17 aus Metall geführt, welches die Anode 4 mit einem Anschlusspol 18 verbindet. Das Kontaktierungselement 17 verläuft zentral in der Röntgenröhre 1 weiterhin durch den Gusskörper 12 und führt in der gezeigten Ausführungsform in eine Buchse 19 für einen Hochspannungsstecker (letzterer nicht dargestellt), mit dem am Anschlusspol 18 in der Buchse 19 die Hochspannung für die Anode 4 angeschlossen werden kann. Die Buchse ist aus einem elektrisch isolierenden Material gefertigt, beispielsweise einem Kunststoff.
- Die Buchse 19 bildet hier gleichzeitig eine innere Gussform 20 für den Gusskörper 12 aus. Die Buchse 19 ist näherungsweise zylindrisch ausgebildet und an der Röhrenachse RA ausgerichtet.
- Der Gusskörper 12 umfasst weiterhin eine äußere Gussform 21, die hier als ein Zylinderrohr ausgebildet ist, das beispielsweise aus Metall oder Kunststoff gefertigt sein kann. Die innere Gussform 20, die äußere Gussform 21 und der Keramikkörper 3 begrenzen einen Gussraum 22. In diesem Gussraum 22 verlaufen insbesondere die Schläuche 9a, 10a.
- Die Schläuche 9a, 10a sind im Gussraum 22 mit Hilfe von Richtkörpern 23 ausgerichtet. Die Richtkörper 23 bestehen aus Kunststoff. Typischerweise sind die Richtkörper 23 im Gussraum 22 verklemmt angeordnet. In der gezeigten Ausführungsform sind die Richtkörper 23 als Nutenriegel 24 ausgebildet. Die Nutenriegel 24 umfassen jeweils einen Riegel 24a, an dem mehrere Nuten 24b, hier halbrunde Nuten, ausgebildet sind. In jede Nut 24b ist eine Windung 16 eines Schlauches 9a, 10a eingelegt. In der gezeigten Ausführungsform liegen sich jeweils radial innere Nutenriegel 25a, 25b und radial äußere Nutenriegel 26a, 26b gegenüber, zwischen denen die Windungen 16 der Schläuche 9a, 10a, eingeklemmt sind. Die Nutenriegel 24 sind entsprechend jeweils zwischen einer der Gussformen 20, 21 und den Schläuchen 9a, 10a eingeklemmt.
- Durch die Richtkörper 23 werden die Windungen 16 der Schläuche 9a, 10a mit hoher Genauigkeit ausgerichtet. Dabei wird sowohl der Abstand der einzelnen Windungen 16 nach radial innen zur Buchse 19/inneren Gussform 20 hin (RAI), nach radial außen zur äußeren Gussform 21 hin (RAA), und in axialer Richtung untereinander (AA) eingestellt. Hierbei wird in der gezeigten Ausführungsform im Bereich der Windungen 16 sichergestellt, dass sich die benachbarten Windungen 16 der verschiedenen Schläuche 9a, 10a, und weiterhin die Schläuche 9a, 10a und die die innere Gussform 20, und schließlich die Schläuche 9a, 10a und die äußere Gussform 21, nicht berühren (also AA>0, RAI>0, RAI>0). In der gezeigten Ausführungsform ist für alle Windungen 16 der radiale Abstand RAI nach innen zur inneren Gussform 20 jeweils gleich, weiterhin der radiale Abstand RAA nach außen zur äußeren Gussform 21 jeweils gleich, und weiterhin der Radius R der Windungen 16 bezüglich der Röntgenachse RA gleich. Zudem ist für alle Windungen 16 der axiale Abstand AA untereinander jeweils gleich.
- Der Gussraum 22 wurde mit einem flüssigen Gussmaterial 32 aus Kunststoff aufgefüllt, so dass der gesamte Gussraum 22, der nicht von anderen Strukturen (Schläuche 9a, 10a, Richtkörper 23, Kontaktierungselement 17) eingenommen wurde, von dem Gussmaterial 32 erfüllt wurde. Durch die Richtkörper 23 wurde sichergestellt, dass beim Gießen und während des nachfolgenden Aushärtens des Gussmaterials 32 die Schläuche 9a, 10a sich nicht verschieben konnten, und insbesondere die für die Durchschlagfestigkeit relevanten, vorgesehenen Abstände (zB RAI, RAA, AA für die jeweiligen Windungen 16) mit hoher Genauigkeit eingehalten wurden. Der Kunststoff des Gussmaterials 32 und der Kunststoff der Richtkörper 23 wurden gleich gewählt, insbesondere als ein Silikonmaterial. Dadurch werden Kriechströme an den Grenzflächen zwischen Richtkörpern 23 und dem Gussmaterial 32 minimiert; diese Grenzfläche (soweit es die elektrischen Eigenschaften angeht) verschwindet im Wesentlichen nach dem Aushärten des Gussmaterials 32.
- Der Gusskörper 12 greift mit einem konischen vorderen Ende 29 in den Rücksprung 15 des Keramikkörpers 3 ein und ist an diesem befestigt. Die Röntgenröhre 1 kann mit dem Keramikkörper 3 eine gute Vakuumdichtigkeit und Hochspannungsfestigkeit, und mit dem Gusskörper 12 eine gute Wasserdichtigkeit und ebenfalls gute Hochspannungsfestigkeit auf kompaktem Raum einrichten. Das Gussmaterial 32 ist einfach zu handhaben und wartungsfreundlich (insbesondere kann das ausgehärtete Gussmaterial 32 nicht mehr aus dem Gussraum 22 auslaufen und zeigt nur wenig Wärmeausdehnung und Alterung, anders als ein Isolationsöl). Es kann eine lange Kühlmittelsäule (Pfadlänge der Zulaufleitung und Ablaufleitung) eingerichtet werden, insbesondere unter Nutzung von Bauraum axial und radial innerhalb des Keramikkörpers 3. Die Schläuche 9a, 10a können dafür eine gewisse Flexibilität aufweisen, die aufgrund der Richtkörper 23 dennoch definiert und mit den erforderlichen Abständen im Gusskörper 12 platziert werden können. Kriechstrecken können problemlos mit großer Länge eingerichtet werden (etwa zwischen dem Gusskörper 12 und dem Keramikkörper 3) oder ganz vermieden werden (durch gleichen Kunststoff für die Richtkörper 23 und das Gussmaterial 32). Insgesamt ist ein einfacher und kompakter Aufbau der Röntgenröhre 1 möglich, wobei Spannungsdurchschläge zuverlässig verhindert werden können, und der Kühlmittelfluss definiert und sicher gewährleistet ist.
- Man beachte, dass bei der Röntgenröhre 1 auch (nach dem Giesen des Gussmaterials und dessen Aushärtung) die äußere Gussform 21 entfernt werden kann (nicht näher dargestellt in
Fig. 1 , vgl. aberFig. 12 hinten). - In den
Figuren 2 bis 4 werden weitere Ausführungsformen einer erfindungsgemäßen Röntgenröhre 1 erläutert, die weitgehend der Ausführungsform vonFig. 1 entsprechen. Es werden jeweils nur die wesentlichen Unterschiede zur Ausführungsform vonFig. 1 erläutert. - Die
Fig. 2 zeigt eine zweite Ausführungsform einer erfindungsgemäßen Röntgenröhre 1. - Bei dieser Röntgenröhre 1 sind die Richtkörper 23 für die Schläuche 9a, 10a als Lochplatten 27 ausgebildet. Die Lochplatten 27 werden jeweils durch eine Platte 27a ausgebildet, in der mehrere Löcher 27b enthalten sind. Durch die Löcher 27b sind die Windungen 16 der Schläuche 9a, 10a geführt. Die Lochplatten 27 sind typischerweise zwischen der inneren Gussform 20 und der äußeren Gussform 21 verklemmt angeordnet, insbesondere während des Vergießens und Aushärtens des Gussmaterials. Alternativ können die Lochplatten 27 auch während des Vergießens und Aushärtens mit einer externen Halterung gegenüber der übrigen Röntgenröhre 1 ausgerichtet werden.
- Die
Fig. 3 zeigt eine dritte Ausführungsform einer erfindungsgemäßen Röntgenröhre 1. - In dieser Ausführungsform ist der Keramikkörper 3 an seiner der Anode 4 zugewandten Vorderseite mit einer umlaufenden Vertiefung 30 ausgebildet. Diese Vertiefung 30 liegt radial zwischen der Anode 4 und dem Kathodengehäuse 2.
- Dadurch wird eine Kriechstrecke von der Anode 4 zur Außenseite des Keramikkörpers 3 an der Grenzfläche von Keramikkörper 3 und evakuiertem Raum 5 verlängert, insbesondere deutlich länger als der Abstand AAG zwischen Anode 4 und Kathodengehäuse 2. Die umlaufende Vertiefung 30 erscheint im Längsschnitt zu jeder Seite der Röhrenachse RA näherungsweise V-förmig (in anderen Ausführungsformen auch U-förmig, nicht dargestellt). Im Längsschnitt erscheint der Keramikkörper 3 insgesamt näherungsweise W-förmig, oder im Dreidimensionalen auch näherungsweise Kronen-förmig.
- Als innere Gussform 20 dient in der gezeigten Ausführungsform ein Kabel 31, das mit einem isolierenden Mantel 31a aus Kunststoff und einer Seele 31b aus Metall ausgebildet ist. Die Seele 31b ist mit dem Kontaktierungselement 17 verbunden, so dass über die Seele 31b die Anode 4 mit Hochspannung beaufschlagt werden kann. Der isolierende Mantel 31a ragt hier in axialer Richtung (entlang der Röhrenachse RA) über die Windungen 16 hinaus in den Gusskörper 12 hinein. Der Mantel 31a ist mit einem konstanten Durchmesser ausgebildet, und dass Kabel 31 ist entlang der Röhrenachse RA ausgerichtet. Beim Vergießen des Gussraums 22 wird das Kabel 31 in die Röntgenröhre 1 dauerhaft eingegossen.
- Weiterhin ist in dieser Ausführungsform durch entsprechende Richtkörper 23 vorgesehen, dass der radiale Abstand RAA nach außen der Windungen 16 der Schläuche 9a, 10a zur äußeren Gussform 21 von der Anode 4 weg abnimmt. Umgekehrt nimmt der radial Abstand RAI nach innen der Windungen 16 der Schläuche 9a, 10a zur inneren Gussform 20 von der Anode 4 weg zu. In der Zulaufleitung 9 und in der Ablaufleitung 10 ist das (lokale) Potential umso höher, je näher ein jeweiliger Leitungsabschnitt (entlang des Leitungspfads der Zulaufleitung 9 oder der Ablaufleitung 10) an der Anode 4 liegt. Deshalb wird mit dieser Ausgestaltung erreicht, dass der radiale Abstand von Leitungsabschnitten mit hohem Potential von der (mit der Masse in Kontakt stehenden) äußeren Gussform 21 größer ist als bei Leitungsabschnitten mit niedrigem Potential. Umgekehrt wird auch erreicht, dass der radiale Abstand von Leitungsabschnitten mit niedrigem Potential von der (auf Hochspannung liegenden) Seele 31b größer ist als bei Leitungsabschnitten mit hohem Potential. Dies beugt Spannungsdurchschlägen vor, und gestattet einen besonders kompakten Bau der Röntgenröhre 1 bei gegebener Hochspannung.
- Die Richtkörper 23 sind in dieser Bauform als keilförmige Nutenriegel 24 ausgebildet, und die Windungen 16 haben einen gleichen axialen Abstand AA zueinander.
- Die
Fig. 4 zeigt eine vierte Ausführungsform einer erfindungsgemäßen Röntgenröhre 1. - Bei dieser Ausführungsform sind die Richtkörper 23 wiederum so ausgebildet, dass der radiale Abstand RAA nach außen der Windungen 16 der Schläuche 9a, 10a zur äußeren Gussform 21 von der Anode 4 weg abnimmt. Umgekehrt nimmt der radial Abstand RAI nach innen der Windungen 16 der Schläuche 9a, 10a zur inneren Gussform 20 von der Anode 4 weg zu. Zusätzlich ist hier vorgesehen, dass der axiale Abstand AA von benachbarten Windungen 16 von der Anode 4 weg zunimmt. Aufgrund der Zunahme der Radien R der jeweiligen Windungen 16 in Richtung axial von der Anode 4 weg fällt bei Windungen 16, die weiter von der Anode 4 weg sind, eine höhere Spannung je Windung 16 ab als bei Windungen 16, die näher zur Anode 4 liegen. Durch die größeren axialen Abstände AA bei den Windungen 16, die weiter von der Anode 4 weg liegen, kann daher Spannungsdurchschlägen zwischen axial benachbarten Windungen 16 vorgebeugt werden, und ein kompakterer Bau der Röntgenröhre 1 erreicht werden.
- Die
Figuren 5 bis 8 zeigen schematische Querschnitte durch Röntgenröhren gemäß der Erfindung senkrecht zur jeweiligen Röntgenachse RA in verschiedenen Ausführungsformen, jeweils im Bereich der Windungen 16 und der Richtkörper 23. Dabei wird die Anordnung von Winkelpositionen, an denen die jeweiligen Richtkörper 23 im Gussraum 22 zwischen der äußeren Gussform 21 und der inneren Gussform 20 vorteilhaft angeordnet werden können, beispielhaft illustriert. Gestrichelt dargestellt ist jeweils der Ort bzw. die Projektion der Schläuche 9a, 10a. - In der Ausführungsform von
Fig. 5 sind die Richtkörper 23 als Nutenriegel 24 ausgebildet, wobei zwei (N=2) innere Nutenriegel 25a, 25b und zwei (N=2) äußere Nutenriegel 26a, 26b vorgesehen sind. Ein innerer Nutenriegel 25a, 25b und ein äußerer Nutenriegel 26a, 26b liegen sich jeweils gegenüber und klemmen zwischen sich die Schläuche 9a, 10a ein. Die inneren Nutenriegel 25a, 25b stützen sich an der inneren Gussform 20 ab. Die äußeren Nutenriegel 26a, 26b stützen sich an der äußeren Gussform 21 ab. Die Winkelpositionen der beiden inneren Nutenriegel 25a, 25b sind zueinander um 180° versetzt, und die Winkelpositionen der äußeren Nutenriegel 26a, 26b sind zueinander um 180° versetzt. Die Anordnung der Winkelpositionen der Richtkörper 23 hat hier eine 2-zählige Drehsymmetrie. - In der Ausführungsform von
Fig. 6 sind die Richtkörper 23 ebenfalls als Nutenriegel 24 ausgebildet, wobei vier (N=4) innere Nutenriegel 25a, 25b, 25c, 25d und vier (N=4) äußere Nutenriegel 26a, 26b, 26c, 26d vorgesehen sind. Ein innerer Nutenriegel 25a, 25b, 25c, 25d und ein äußerer Nutenriegel 26a, 26b, 26c, 26d liegen sich jeweils gegenüber und klemmen zwischen sich die Schläuche 9a, 10a ein. Die inneren Nutenriegel 25a, 25b, 25c, 25d stützen sich an der inneren Gussform 20 ab. Die äußeren Nutenriegel 26a, 26b, 26c, 26d stützen sich an der äußeren Gussform 21 ab. Die Winkelpositionen der vier inneren Nutenriegel 25a, 25b, 25c, 25d sind zueinander um 90° versetzt, und die Winkelpositionen der äußeren Nutenriegel 26a, 26b, 26c, 26d sind zueinander um 90° versetzt. Die Anordnung der Winkelpositionen der Richtkörper 23 hat hier eine 4-zählige Drehsymmetrie. - In der Ausführungsform von
Fig. 7 sind die Richtkörper 23 wiederum als Nutenriegel 24 ausgebildet, wobei zwei (N=2) innere Nutenriegel 25a, 25b und zwei (N=2) äußere Nutenriegel 26a, 26b vorgesehen sind. Die inneren Nutenriegel 25a, 25b stützen sich an der inneren Gussform 20 ab. Die äußeren Nutenriegel 26a, 26b stützen sich an der äußeren Gussform 21 ab. Die Winkelpositionen der beiden inneren Nutenriegel 25a, 25b sind zueinander um 180° versetzt, und die Winkelpositionen der äußeren Nutenriegel 26a, 26b sind zueinander um 180° versetzt. Die Winkelpositionen der inneren Nutenriegel 25a, 25b sind dabei gegenüber den Winkelpositionen der äußeren Nutenriegel 26a, 26b um 90° zueinander versetzt. Die Schläuche 9a, 10a, werden auch hier von den Richtkörpern 23 verklemmt gehalten, wobei die Schläuche 9a, 10a in dieser Ausführungsform eine gewisse Mindeststeifigkeit gegenüber radialen Stauchungen und Streckungen (gegen eine "ovale Verformung") haben sollten, damit eine gute Klemmwirkung der Richtkörper 23 eintritt. Die Anordnung der Winkelpositionen der Richtkörper 23 hat hier eine 2-zählige Drehsymmetrie. - Man beachte, dass die Nutenriegel 24 parallel zur Röhrenachse RA verlaufen können, dann müssen die Nuten mit einer Neigung entsprechend der Steigung der Doppelhelix der Schläuche 9a, 10a in den jeweiligen Riegel eingebracht werden. Alternativ können die Nutenriegel 24 auch mit senkrecht zu ihrer Erstreckungsrichtung eingebrachten Nuten verlaufen, und dann mit einer Neigung zur Röhrenachse RA im Gussraum 12 angeordnet werden, die der Steigung der Schläuche 9a, 10a entspricht. Man beachte zudem, dass die inneren Nutenriegel 25a-25d nicht nur an der inneren Gussform 20 abgestützt werden können, sondern alternativ oder zusätzlich auch aneinander, insbesondere wobei die inneren Nutenriegel 25a-25d Teilschalen (insbesondere Halbschalen oder Viertelschalen) ausbilden, die die innere Gussform umgreifen (nicht näher dargestellt).
- In der Ausführungsform von
Fig. 8 sind die Richtkörper 23 als Lochplatten 27 ausgebildet, wobei drei (N=3) Lochplatten 28a, 28b, 28c vorgesehen sind, deren Winkelpositionen um 120° zueinander versetzt sind. Die Lochplatten 27 stützen sich jeweils mit ihren Platten 27a (bzw. deren Seitenkanten) sowohl an der inneren Gussform 20 als auch an der äußeren Gussform 21 ab. In den Löchern 27b der Platten 27a sind die Schläuche 9a, 10a geführt. Die Anordnung der Winkelpositionen der Richtkörper 23 hat hier eine 3-zählige Drehsymmetrie. - Die
Figuren 9 bis 11 illustrieren schematisch die Abfolge bei der Fertigung einer Röntgenröhre 1 gemäß der Erfindung. Beispielhaft wird eine Röntgenröhre 1 wie inFig. 1 beschrieben gefertigt. Es sind jeweils schematisch Längsschnitte entlang der Röhrenachse RA dargestellt. - Die Fertigung beginnt mit der Bereitstellung einer teilweise gefertigten Röntgenröhre 100, umfassend im Wesentlichen den Keramikkörper 3, an dem bereits die Anode 4 und das Kathodengehäuse 2 befestigt sind, vgl.
Fig. 9 . Das Kathodengehäuse 2 ist dabei nach unten gerichtet. - Sodann wird der Gussraum 22 vorbereitet, indem (in grundsätzlich beliebiger Reihenfolge)
- die äußere Gussform 21 auf dem Keramikkörper 3 aufgesetzt wird,
- die innere Gussform 20 (hier eine Buchse 19 einschließlich Anschlusspol 18) innerhalb der äußeren Gussform 21 platziert wird, und
- die Richtkörper 23 und die Schläuche 9a, 10a im Bereich zwischen der inneren Gussform 20 und der äußeren Gussform 21 angeordnet werden. Der danach erreichte Zustand ist in
Fig. 10 gezeigt. Durch die Richtkörper 23, hier die Nuten 24b, werden die Schläuche 9a, 10a in Position gehalten. Der Gussraum 22 ist nach oben hin offen. - Sodann wird in den Gussraum 22 ein flüssiges, aushärtbares Gussmaterial 32 aus Kunststoff eingefüllt, das zum Beispiel als ein Silikon ausgewählt ist. Das Gussmaterial 32 wird am Einfachsten von oben in den Gussraum 22 eingeschüttet. Das flüssige Gussmaterial 32 verteilt sich im gesamten, zur Verfügung stehenden Gussraum 22 bis zu einer Oberfläche 32a des Gussmaterials 32. Das Gussmaterial 32 gelangt insbesondere zwischen die Windungen 16 und die innere Gussform 20, zwischen die Windungen 16 und die äußere Gussform 21, und axial zwischen benachbarte Windungen 16. Das Gussmaterial 32 umschließt also die Schläuche 9a, 10a und auch die Richtkörper 23. Der befüllte Zustand des Gussraums 22 ist in
Fig. 11 gezeigt. Sodann wird das flüssige Gussmaterial 32 ausgehärtet; typischerweise wird für das Aushärten eine gewisse Zeit zugewartet und/oder Wärme angewandt. Nach dem Aushärten des Gussmaterials 32 sind der Gusskörper 12 und die Röntgenröhre 1 insgesamt fertiggestellt. In dieser Variante verbleibt die äußere Gussform 21 an der Röntgenröhre 1; die äußere Gussform 21 kann für Erdung und Strahlenschutz mit Bleifolie ummantelt werden (nicht dargestellt). Mit über ein Kühlmittel, z.B. deionisiertes Wasser, in den Schläuchen 9a, 10a gekühlter Anode 4 und zwischen der Anode 4 und der beheizten Glühkathode 6 anliegender Hochspannung kann im Betrieb dann Röntgenstrahlung mittels der Röntgenröhre 1 erzeugt werden. - In einer anderen Variante wird, ausgehend von der in
Fig. 11 gezeigten Röntgenröhre, nach dem Aushärten des Gussmaterials 32 die äußere Gussform des Gusskörpers entfernt; eine entsprechende Röntgenröhre 1 mit entfernter äußerer Gussform ist inFig. 12 dargestellt. Vom Gusskörper verbleibt dann in der Röntgenröhre 1 noch ein übriger Gusskörper 12a, der im Wesentlichen durch den mit ausgehärtetem Gussmaterial 32 aufgefüllten Gussraum 22 (einschließlich des oder der eingegossenen Richtkörper und der eingegossenen Schlauchabschnitte) und die innere Gussform 20 gebildet wird. Eine (radial äußere) Seitenfläche 32b des ausgehärteten Gussmaterials 32 bzw. des aufgefüllten Gussraums 22 ist entsprechend freigelegt; diese Seitenfläche 32b kann für Erdung und Strahlenschutz mit einer Bleifolie ummantelt werden (nicht dargestellt). In dieser Variante kann die äußere Gussform mehrfach verwendet werden (und ist dann meist mehrteilig für eine radiale Ausformung ausgebildet und an einer Gießstation dauerhaft angeordnet, nicht dargestellt). Die inFig. 12 gezeigte Röntgenröhre 1 kann ebenso wie die inFig. 11 gezeigte Röntgenröhre im Betrieb zur Erzeugung von Röntgenstrahlung eingesetzt werden. -
- 1
- Röntgenröhre
- 2
- Kathodengehäuse
- 3
- Keramikkörper
- 4
- Anode
- 4a
- Oberseite der Anode ("Target")
- 4b
- Anodenkanäle für Kühlmittel (im Anodenkörper)
- 5
- evakuierter Raum
- 6
- Glühkathode
- 7a
- Masseanschluss
- 7b
- Stromanschluss (für Heizstrom)
- 8
- Schirmung
- 9
- Zulaufleitung
- 9a
- Schlauch der Zulaufleitung
- 9b
- Kühlmittelanschluss (Zulaufleitung)
- 10
- Ablaufleitung
- 10a
- Schlauch der Ablaufleitung
- 10b
- Kühlmittelanschluss (Ablaufleitung)
- 11
- Isolationskörper
- 12
- Gusskörper
- 12a
- übriger Gusskörper
- 13
- Strahlungsaustrittsfenster, hier Berylliumfenster
- 14a
- Röhrchen der Zulaufleitung
- 14b
- Röhrchen der Ablaufleitung
- 15
- Rücksprung
- 16
- Windung
- 17
- Kontaktierungselement
- 18
- Anschlusspol
- 19
- Buchse
- 20
- innere Gussform
- 21
- äußere Gussform
- 22
- Gussraum
- 23
- Richtkörper
- 24
- Nutenriegel
- 24a
- Riegel
- 24b
- Nut
- 25a-25d
- innere Nutenriegel
- 26a-26d
- äußere Nutenriegel
- 27
- Lochplatte
- 27a
- Platte
- 27b
- Loch
- 28a-28d
- Lochplatten
- 29
- konisches vorderes Ende des Gusskörpers
- 30
- umlaufende Vertiefung
- 31
- Kabel
- 31a
- Mantel
- 31b
- Seele
- 32
- Gussmaterial
- 32a
- Oberfläche (Gussmaterial)
- 32b
- Seitenfläche (Gussmaterial)
- 100
- teilweise gefertigte Röntgenröhre
- AA
- axialer Abstand
- AAG
- radialer Abstand von Anode und Kathodengehäuse
- AEK
- axiale Erstreckung des Keramikkörpers
- GRR
- größter Radius des Rücksprungs
- KRR
- kleinster Radius des Rücksprungs
- R
- Radius der Windung
- RA
- Röhrenachse
- RK
- äußerer Radius des Keramikkörpers an der Rückseite
- RAA
- radialer Abstand nach außen
- RAI
- radialer Abstand nach innen
- TR
- axiale Tiefe des Rücksprungs
-
- [1]
WO 2008/148426 A1 - [2]
DE 10 2017 217 181 B3 - [3]
US 10,714,300 B2 - [4] Firmendruckschrift "OEG-92J Industrial X-Ray tube", Version 2021, der Varex Imaging Corporation, Salt Lake City, UT 84104, USA.
- [5]
DE 10 2008 017 153 A1 - [6]
US 2012 / 0 076 278 A1 - [7]
JP 2015-232 944 A
Claims (25)
- Röntgenröhre (1),welche ein Kathodengehäuse (2) mit einem Strahlungsaustrittsfenster (13), eine gekühlte Anode (4), eine Kathode, insbesondere Glühkathode (6), einen Isolationskörper (11) zur elektrischen Isolation eines Hochspannungspotentials der Anode (4), eine Zulaufleitung (9) für Kühlmittel zur Anode (4) und eine Ablaufleitung (10) für Kühlmittel von der Anode (4) umfasst,und wobei im Isolationskörper (11) die Zulaufleitung (9) und die Ablaufleitung (10) jeweils mehrere Windungen (16) umfassen;dadurch gekennzeichnet,dass der Isolationskörper (11) einen Keramikkörper (3) und einen Gusskörper (12) umfasst, wobei die Anode (4) und das Kathodengehäuse (2) auf dem Keramikkörper (3) befestigt sind, und der Gusskörper (12) am Keramikkörper (3) befestigt ist,dass der Gusskörper (12) eine innere Gussform (20) und zumindest zeitweise während der Herstellung der Röntgenröhre (1) eine äußere Gussform (21) umfasst,dass in einem Gussraum (22) zwischen der äußeren Gussform (21) und der inneren Gussform (20) die Zulaufleitung (9) und die Ablaufleitung (10) jeweils mit einem Schlauch (9a, 10a) ausgebildet sind, der die mehreren Windungen (16) ausbildet,dass im Gussraum (22) wenigstens ein Richtkörper (23) aus Kunststoff angeordnet ist, mit dem die Schläuche (9a, 10a) im Gussraum (22) ausgerichtet sind, so dass die Windungen (16) der Schläuche (9a, 10a) jeweils von der äußeren Gussform (21) und der inneren Gussform (20) beabstandet sind,und dass der Gussraum (22) mit einem Gussmaterial (32) aus Kunststoff in einem ausgehärteten Zustand aufgefüllt ist, so dass die Zwischenräume zwischen den Windungen (16) einerseits und der äußeren Gussform (21) und der inneren Gussform (20) andererseits von dem Kunststoff des wenigstens einen Richtkörpers (23) und/oder dem Kunststoff des Gussmaterials (32) eingenommen sind.
- Röntgenröhre (1) nach Anspruch 1, dadurch gekennzeichnet, dass mit dem wenigstens einen Richtkörper (23) weiterhin die Schläuche (9a, 10a) im Gussraum (22) ausgerichtet sind, so dass auch die Windungen (16) der Schläuche (9a, 10a) voneinander beabstandet sind,
und dass der Gussraum (22) mit dem Gussmaterial (32) weiterhin aufgefüllt ist, so dass auch die Zwischenräume zwischen den Windungen (16) untereinander von dem Kunststoff des wenigstens einen Richtkörpers (23) und/oder dem Kunststoff des Gussmaterials (32) eingenommen sind. - Röntgenröhre (1) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Keramikkörper (3) an einer der Anode (4) zugewandten Vorderseite eine umlaufende Vertiefung (30) zwischen dem Kathodengehäuse (2) und der Anode (4) aufweist, und dass der Keramikkörper (3) an einer dem Gusskörper (12) zugewandten Rückseite des Keramikkörpers (3) eine zentrale Rücknehmung (15) aufweist.
- Röntgenröhre (1) nach Anspruch 3, dadurch gekennzeichnet, dass die Schläuche (9a, 10a) teilweise in einem Bereich der zentralen Rücknehmung (15) des Keramikkörpers (3) angeordnet sind, insbesondere wobei jeweils wenigstens eine halbe Windung (16) der Schläuche (9a, 10a) und/oder wenigstens 10% der Länge der Schläuche (9a, 10a) in der zentralen Rücknehmung (15) des Keramikkörpers (3) angeordnet ist.
- Röntgenröhre (1) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die innere Gussform (20) als eine Buchse (19) für einen Hochspannungsstecker zum Anschließen an die Anode (4) ausgebildet ist.
- Röntgenröhre (1) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die innere Gussform (20) als ein Kabel (31) ausgebildet ist, welches einen isolierenden Mantel (31a) und eine im Mantel (31a) verlaufende Seele (31b) umfasst, an welche die Anode (4) angeschlossen ist.
- Röntgenröhre (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der wenigstens eine Richtkörper (23) und das Gussmaterial (32) aus dem gleichen Kunststoff bestehen.
- Röntgenröhre (1) nach Anspruch 7, dadurch gekennzeichnet, dass der Kunststoff des Gussmaterials (32) ein Silikon oder ein Epoxidharz oder ein Polyurethan umfasst.
- Röntgenröhre (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass im Gussraum (22) mehrere Richtkörper (23) angeordnet sind,
insbesondere wobei die Richtkörper (23) jeweils- zwischen der inneren Gussform (20) und der äußeren Gussform (21)- und/oder zwischen den Schläuchen (9a, 10a) einerseits und der inneren Gussform (20) oder der äußeren Gussform (21) andererseits eingeklemmt angeordnet sind. - Röntgenröhre (1) nach Anspruch 9, dadurch gekennzeichnet, dass in einer jeweiligen Schnittebene senkrecht zu einer Röhrenachse (RA) der Röntgenröhre (1) die Richtkörper (23) an Winkelpositionen angeordnet sind, wobei die Winkelpositionen eine drehsymmetrische Anordnung bezüglich der Röhrenachse (RA) bilden.
- Röntgenröhre (1) nach Anspruch 10, dadurch gekennzeichnet, dass N Richtkörper (23) die Schläuche (9a, 10a) zum inneren Gusskörper (20) hin abstützen, und N Richtkörper (23) die Schläuche (9a, 10a) zum äußeren Gusskörper (21) hin abstützen, und die drehsymmetrische Anordnung der Winkelpositionen eine N-fache Zähligkeit aufweist, wobei N eine natürliche Zahl mit N≥2 ist.
- Röntgenröhre (1) nach Anspruch 11, dadurch gekennzeichnet, dass die N Richtkörper (23), die die Schläuche (9a, 10a) zum inneren Gusskörper (20) hin abstützen, und die N Richtkörper (23), die die Schläuche (9a, 10a) zum äußeren Gusskörper (21) hin abstützen, bezüglich der Röhrenachse (RA) in einer jeweiligen Schnittebene angeordnet sind- an identischen Winkelpositionen, oder- an um 360°/(2*N) zueinander versetzten Winkelpositionen.
- Röntgenröhre (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass ein oder mehrere Richtkörper (23) des wenigstens einen Richtkörpers (23) ausgebildet sind als eine Lochplatte (27, 28a-28c), umfassend eine Platte (27a) und mehrere Löcher (27b) in der Platte (27a), durch die die Schläuche (9a, 10a) geführt sind,
insbesondere wobei eine jeweilige Lochplatte (27, 28a-28c) zwischen der inneren Gussform (20) und der äußeren Gussform (21) eingeklemmt angeordnet ist. - Röntgenröhre (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass ein oder mehrere Richtkörper (23) des wenigstens einen Richtkörpers (23) ausgebildet sind als ein Nutenriegel (24), umfassend einen Riegel (24a) und mehrere Nuten (24b), insbesondere halbrunde Nuten (24b), in die die Schläuche (9a, 10a) eingelegt sind,
insbesondere wobei ein jeweiliger Nutenriegel (24) zwischen den Schläuchen (9a, 10a) einerseits und der inneren Gussform (20) oder der äußeren Gussform (21) andererseits eingeklemmt angeordnet ist. - Röntgenröhre (1) nach Anspruch 14, dadurch gekennzeichnet, dass jeweils Nutenriegel (25a-25d), die Schläuche (9a, 10a) zum inneren Gusskörper (20) hin abstützen, und Nutenriegel (26a-26d), die Schläuche (9a, 10a) zum äußeren Gusskörper (21) hin abstützen, paarweise einander gegenüber liegend angeordnet sind.
- Röntgenröhre (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Windungen (16) der Schläuche (9a, 10a) um eine Röhrenachse (RA) gewunden sind und entlang einer Röhrenachse (RA) aufgereiht sind.
- Röntgenröhre (1) nach Anspruch 16, dadurch gekennzeichnet, dass die Windungen (16) bezüglich der Röhrenachse (RA) einen konstanten Radius (R) aufweisen,
insbesondere wobei die äußere Gussform (21) und die innere Gussform (20) im Wesentlichen zylindermantelförmig und koaxial zur Röhrenachse (RA) ausgebildet sind, so dass die Windungen (16) einen konstanten radialen Abstand (RAA) zur äußeren Gussform (21) aufweisen und weiterhin die Windungen (16) einen konstanten radialen Abstand (RAI) zur inneren Gussform (20) aufweisen. - Röntgenröhre (1) nach Anspruch 17, dadurch gekennzeichnet, dass die Windungen (16) in axialer Richtung einen konstanten Abstand (AA) zueinander aufweisen.
- Röntgenröhre (1) nach Anspruch 16, dadurch gekennzeichnet, dass die Windungen (16) bezüglich der Röhrenachse (RA) einen Radius (R) aufweisen, der von der Anode (4) weg zunimmt,
insbesondere wobei die äußere Gussform (21) und die innere Gussform (20) im Wesentlichen zylindermantelförmig und koaxial zur Röhrenachse (RA) ausgebildet sind, so dass die Windungen (16) einen von der Anode (4) weg abnehmenden radialen Abstand (RAA) zur äußeren Gussform (21) aufweisen und weiterhin die Windungen (16) einen von der Anode (4) weg zunehmenden radialen Abstand (RAI) zur inneren Gussform (20) aufweisen. - Röntgenröhre (1) nach Anspruch 19, dadurch gekennzeichnet, dass die Windungen (16)- einen konstanten axialen Abstand (AA) zueinander- oder einen von der Anode (4) weg zunehmenden axialen Abstand (AA) zueinander
aufweisen. - Röntgenröhre (1) nach einem der Ansprüche 1 bis 20, dadurch gekennzeichnet, dass nach der Herstellung der Röntgenröhre (1) die äußere Gussform (21) am übrigen Gusskörper (12a) verblieben ist.
- Röntgenröhre (1) nach einem der Ansprüche 1 bis 20, dadurch gekennzeichnet, dass nach der Herstellung der Röntgenröhre (1) die äußere Gussform (21) vom übrigen Gusskörper (12a) entfernt ist.
- Verfahren zur Herstellung einer Röntgenröhre (1) nach einem der vorhergehenden Ansprüche,
mit den Schritten:a) zur Einrichtung des Gussraums (22) wird die äußere Gussform (21) an einer der Anode (4) abgewandten Rückseite des Keramikkörper (3) abdichtend angeordnet und die innere Gussform (20) wird vor der Rückseite des Keramikkörpers (3) angeordnet, und im Gussraum (22) zwischen der inneren Gussform (20) und der äußeren Gussform (21) werden der wenigstens eine Richtkörper (23) aus Kunststoff und die Schläuche (9a, 10a) angeordnet, wobei mit dem wenigstens einen Richtkörper (23) die Schläuche (9a, 10a) im Gussraum (22) so ausgerichtet werden, dass die Windungen (16) der Schläuche (9a, 10a) jeweils von der äußeren Gussform (21) und der inneren Gussform (20) beabstandet sind, und bevorzugt auch die Windungen (16) voneinander beabstandet sind,b) der Gussraum (22) wird mit dem Gussmaterial (32) aus Kunststoff in einem flüssigen Zustand aufgefüllt, so dass die Zwischenräume zwischen den Windungen (16) einerseits und der äußeren Gussform (21) und der inneren Gussform (20) andererseits, und bevorzugt auch die Zwischenräume zwischen den Windungen (16) untereinander, von dem Kunststoff des wenigstens einen Richtkörpers (23) und/oder dem Kunststoff des Gussmaterials (32) eingenommen werden,c) das Gussmaterial (32) aus Kunststoff wird ausgehärtet. - Verfahren nach Anspruch 23, dadurch gekennzeichnet,
dass mit dem Verfahren eine Röntgenröhre (1) nach Anspruch 21 hergestellt wird, wobei nach Schritt c) die äußere Gussform (21) am übrigen Gusskörper (12a) verbleibt. - Verfahren nach Anspruch 23, dadurch gekennzeichnet,
dass mit dem Verfahren eine Röntgenröhre (1) nach Anspruch 22 hergestellt wird, wobei das Verfahren weiterhin umfasst einen Schritt d) die äußere Gussform (21) wird vom übrigen Gusskörper (12a) entfernt.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102021209350.7A DE102021209350B3 (de) | 2021-08-25 | 2021-08-25 | Röntgenröhre mit einem Isolationskörper, der einen Gusskörper umfasst |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4141905A1 EP4141905A1 (de) | 2023-03-01 |
| EP4141905B1 true EP4141905B1 (de) | 2025-02-19 |
Family
ID=82899323
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22189864.6A Active EP4141905B1 (de) | 2021-08-25 | 2022-08-11 | Röntgenröhre mit einem isolationskörper, der einen gusskörper umfasst |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US11756760B2 (de) |
| EP (1) | EP4141905B1 (de) |
| DE (1) | DE102021209350B3 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118612927B (zh) * | 2024-08-08 | 2024-10-18 | 电子科技大学 | 一种x射线源高压绝缘结构 |
| DE102024136111B3 (de) * | 2024-12-04 | 2026-02-05 | Incoatec Gmbh | Röntgenröhre mit verbesserter Kühlung des Anodenkopfs |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3511972A1 (de) * | 2018-01-11 | 2019-07-17 | Siemens Healthcare GmbH | Effiziente wärmeabfuhr über gleitlager einer drehanode |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE674415C (de) * | 1931-03-01 | 1939-04-14 | Koch & Sterzel Akt Ges | Aus Isoliermaterial bestehendes Hochspannungsschutzgehaeuse fuer gekuehlte Vakuum-, insbesondere Roentgenroehren |
| US2790102A (en) * | 1955-10-04 | 1957-04-23 | Dunlee Corp | X-ray tube anode |
| DE2813860A1 (de) * | 1978-03-31 | 1979-10-04 | Philips Patentverwaltung | Eintank-roentgengenerator |
| FR2698721B1 (fr) * | 1992-11-27 | 1995-01-27 | Gen Electric Cgr | Système de refroidissement d'une anode pour tube à rayons X dans un bloc radiogène sans échangeur de chaleur. |
| US5737387A (en) * | 1994-03-11 | 1998-04-07 | Arch Development Corporation | Cooling for a rotating anode X-ray tube |
| EP2163142A1 (de) | 2007-06-06 | 2010-03-17 | Comet Holding AG | Röntgenröhre mit anodenisolationselement zur flüssigkeitskühlung und aufnahme eines hochspannungssteckers |
| DE102008017153A1 (de) | 2008-04-03 | 2009-11-12 | Siemens Aktiengesellschaft | Strahlungserzeuger |
| US8675819B2 (en) | 2010-09-27 | 2014-03-18 | Varian Medical Systems, Inc. | Integral liquid-coolant passageways in an x-ray tube |
| JP2015232944A (ja) | 2014-06-09 | 2015-12-24 | 株式会社東芝 | X線管装置 |
| JP6677420B2 (ja) * | 2016-04-01 | 2020-04-08 | キヤノン電子管デバイス株式会社 | X線管装置 |
| DE102017217181B3 (de) | 2017-09-27 | 2018-10-11 | Siemens Healthcare Gmbh | Stehanode für einen Röntgenstrahler und Röntgenstrahler |
-
2021
- 2021-08-25 DE DE102021209350.7A patent/DE102021209350B3/de active Active
-
2022
- 2022-08-11 EP EP22189864.6A patent/EP4141905B1/de active Active
- 2022-08-17 US US17/820,399 patent/US11756760B2/en active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3511972A1 (de) * | 2018-01-11 | 2019-07-17 | Siemens Healthcare GmbH | Effiziente wärmeabfuhr über gleitlager einer drehanode |
Also Published As
| Publication number | Publication date |
|---|---|
| US20230062446A1 (en) | 2023-03-02 |
| EP4141905A1 (de) | 2023-03-01 |
| US11756760B2 (en) | 2023-09-12 |
| DE102021209350B3 (de) | 2022-09-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3536693C2 (de) | ||
| DE19856123C2 (de) | Hohlisolator | |
| DE102021209350B3 (de) | Röntgenröhre mit einem Isolationskörper, der einen Gusskörper umfasst | |
| DE69004112T2 (de) | Anordnung zur Hochspannungsversorgung einer Röntgenröhre. | |
| DE102012200249B3 (de) | Röntgenröhre und Verfahren zur Herstellung einer elektrischen Durchführung für eine Röntgenröhre | |
| DE102021119405A1 (de) | Stator für eine elektrische Maschine, elektrische Maschine, Statorkühlsystem und Verfahren zum Kühlen eines Stators | |
| EP0215286A1 (de) | Hochleistungs-Impulsübertrager für kurze Impulse hoher Spannung und/oder hoher Ströme | |
| WO2021099190A1 (de) | Kühlsystem und bauteil für eine elektrische maschine mit hohlleiterkühlung | |
| WO2010018035A1 (de) | Hochspannungsisolator mit feldsteuerelement | |
| DE69203415T2 (de) | Röntgeneinheit mit im Gehäuse integrierter Hochspannungsversorgungsanordnung. | |
| EP2287864B1 (de) | Ausleitungsrohr | |
| EP2380414B1 (de) | Strahlrohr sowie teilchenbeschleuniger mit einem strahlrohr | |
| DE4014377A1 (de) | Hochfrequenzverstaerker mit langsamwellen-verzoegerungsleitung | |
| DE3427289A1 (de) | Hochleistungsozonisator | |
| DE2628524C2 (de) | Hochspannungswicklung aus mehreren Teilspulen für Spannungswandler, | |
| DE976500C (de) | Mit einer mehrstufigen elektrischen Entladungsroehre zusammengebauter mehrstufiger Hochspannungserzeuger | |
| DE69201842T2 (de) | Vorrichtung und Hochspannungsversorgungseinheit für eine Röntgenröhre. | |
| WO2009006972A1 (de) | Vorrichtung zur erzeugung eines plasma-jets | |
| EP1995739A1 (de) | Hochspannungsisolator und Kühlelement mit diesem Hochspannungsisolator | |
| EP2942800B1 (de) | Festanoden-röntgenröhre mit zweiteiliger hochspannungs-vakuumdurchführung | |
| DE2128255C3 (de) | Elektronenstrahlgenerator | |
| DE7415211U (de) | Vorrichtung zur Strombegrenzung | |
| DE3050677C1 (de) | Direkt gekühlte Ständerspule eines Hochspannungsgenerators | |
| EP3142206B1 (de) | Gleichspannungs-hochspannungsisolator zur isolierung eines mit gleichspannung beaufschlagten leiters und zugehöriges herstellungsverfahren | |
| DE102020125923A1 (de) | Absorptionsfilter sowie Verfahren zur Herstellung eines solchen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230331 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240930 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_65825/2024 Effective date: 20241213 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022002920 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250519 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250519 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250619 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250620 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250520 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20250821 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250825 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250821 Year of fee payment: 4 Ref country code: AT Payment date: 20251020 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502022002920 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251231 |
|
| 26N | No opposition filed |
Effective date: 20251120 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260324 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250811 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250831 |