EP4043625B1 - Garnbildungselement - Google Patents
Garnbildungselement Download PDFInfo
- Publication number
- EP4043625B1 EP4043625B1 EP21156375.4A EP21156375A EP4043625B1 EP 4043625 B1 EP4043625 B1 EP 4043625B1 EP 21156375 A EP21156375 A EP 21156375A EP 4043625 B1 EP4043625 B1 EP 4043625B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- forming element
- partial segment
- yarn forming
- segment
- yarn
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01H—SPINNING OR TWISTING
- D01H1/00—Spinning or twisting machines in which the product is wound-up continuously
- D01H1/11—Spinning by false-twisting
- D01H1/115—Spinning by false-twisting using pneumatic means
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01H—SPINNING OR TWISTING
- D01H4/00—Open-end spinning machines or arrangements for imparting twist to independently moving fibres separated from slivers; Piecing arrangements therefor; Covering endless core threads with fibres by open-end spinning techniques
- D01H4/02—Open-end spinning machines or arrangements for imparting twist to independently moving fibres separated from slivers; Piecing arrangements therefor; Covering endless core threads with fibres by open-end spinning techniques imparting twist by a fluid, e.g. air vortex
Definitions
- the invention relates to a yarn-forming element, an air-jet spinneret comprising such a yarn-forming element, and a method for producing such a yarn-forming element.
- Yarn-forming elements for spinning devices in particular for air-jet spinning devices, are known in a wide variety of designs from the prior art.
- Yarn-forming elements are used to produce an air-jet spun thread from a fiber sliver coming from a drafting system, which is fed in a controlled manner into a spinneret comprising the yarn-forming element, by means of compressed spinning air fed into the spinneret to generate a swirling air flow.
- the air-jet spun thread is discharged from the spinneret via the yarn-forming element.
- a yarn forming element is known, for example, from the publications EP 3 293 294 A1 , WO 2010/034416 A1 , EP 2 573 218 A2 , EP 3 428 330 A1 , JP 2017 025437 A , EP 3 115 485 A1 and CH 679 491 A5 known, in which the yarn-forming element is composed of several assembled components. Due to the fluid flows used for spinning, on the one hand to spin the fiber sliver into a thread using spinning compressed air and, on the other hand, to discharge the air-spun thread, a particularly precise and tight connection must be created between the individual components, necessitating particularly complex and cost-intensive manufacturing with very tight tolerances.
- the yarn forming elements of the state of the art also have the disadvantage that fibers can get caught at the separation points or seams of the individual components and are thereby detached from the thread, which can impair the strength of the thread and also leads to an accumulation of detached fibers at the separation points, which can also impair the spinning result.
- the invention is therefore based on the object of providing a yarn forming element which can be produced at least cost-effectively and, in particular, is also of simple construction. Furthermore, the yarn forming element proposed by the invention should preferably enable a spinning process with improved accuracy and efficiency, in particular Contamination by detached fibers during spinning and piecing can be reduced.
- the yarn-forming element for an air spinneret comprises a spinning cone with a cone tip forming a first end face with an inlet opening for receiving a yarn. Furthermore, a channel body is provided, which has a second end face with an outlet opening for discharging a yarn from the yarn-forming element, wherein the channel body and the spinning cone are connected to one another. A passage passes through the channel body and the spinning cone to connect the inlet opening to the outlet opening for passing the yarn. The yarn received by the inlet opening can thus be guided via the passage to the outlet opening and discharged from the outlet opening of the yarn-forming element.
- the yarn-forming element is characterized in that the spinning cone has a truncated cone-shaped sub-segment which extends in the direction of the second end face with increasing distance between its inner surface and an outer surface of the channel body radially delimiting the passage, forming an intermediate space.
- the truncated cone-shaped sub-segment can preferably be arranged adjacent to a sub-segment forming the cone tip, either directly or via at least one additional sub-segment in between. This allows the conical region of the spinning cone to be designed as required in a direction pointing from the inlet opening to the outlet opening, for example, taking into account the fiber length to be spun, whether short, medium, or long staple fibers.
- the spinning cone has a cylindrical sub-segment into which the truncated cone-shaped sub-segment merges on its side facing away from the cone tip, wherein an inner surface side of the cylindrical The sub-segment is spaced apart from the outer surface of the channel body, continuing the formed intermediate space.
- the yarn-forming element can thus also be provided with a horizontal, outer stop surface, saving material, via which the yarn-forming element can be suitably and very precisely positioned within the spinneret relative to a fiber sliver feed of the spinneret, via which the fiber sliver is fed to the yarn-forming element.
- the intermediate space is accessible or open from a direction extending from the outlet opening to the inlet opening.
- the end of the spinning cone facing the second end face is spaced from the outer surface of the channel body such that the outer intermediate space enclosed by the spinning cone can communicate with the surroundings of the spinning cone.
- a stabilizing element suitable for stabilizing the position of the yarn-forming element can thus engage in the intermediate space.
- the channel body projects beyond the spinning cone in the direction of the second end face. Consequently, the channel body extends along the passage such that the second end face or the outlet opening projects at a distance from the end of the spinning cone facing this second end face or the outlet opening.
- the channel body can be aligned with an outer surface of the cover element with respect to its extension length or spaced therefrom as required.
- the cylindrical sub-segment comprises a first sub-segment and a second sub-segment, wherein an outer diameter of the first sub-segment differs from an outer diameter of the second sub-segment.
- the first sub-segment and the second sub-segment are connected to one another via a stepped increase in their outer diameters.
- the outer surface sides of the first and second sub-segments merge into one another in a stepped manner.
- a stop acting along the passage can be provided for a fastening element engaging the yarn forming element on the outside in order to be able to reliably position the yarn forming element within the spinneret in the direction of passage.
- the first sub-segment is arranged along the channel body closer to the cone tip than the second sub-segment, wherein the outer diameter of the second sub-segment is larger than the outer diameter of the first sub-segment.
- the section of the second sub-segment radially projecting beyond the first sub-segment provides a stop as described above on a side of the second sub-segment facing the inlet opening and a further stop on a side of the second sub-segment facing the outlet opening, via which the second sub-segment and thus the yarn-forming element can be clamped or locked in position via clamping or fastening means of the spinneret. This allows simple and secure installation of the yarn-forming element within the spinneret.
- the cylindrical sub-segment comprises a first sub-segment and a second sub-segment, wherein an inner diameter of the first sub-segment is equal to an inner diameter of the second sub-segment.
- the cylindrical sub-segment is formed with its inner surface side equidistant from the outer surface side of the channel body over its extension length running along the channel body. This allows for deeper engagement for engagement elements of the spinneret in order to achieve more stable positioning of the yarn-forming element within the spinneret.
- the yarn-forming element has a three-segmented passage.
- the passage preferably comprises at least three segments, each with a different inner diameter, wherein two consecutive segments merge seamlessly into one another with the interposition of a transition region.
- the transition region thus connects a segment of the passage with a diameter that is different from a diameter of the segment following along the passage.
- a first passage segment, which adjoins the inlet opening has the smallest inner diameter and a third passage segment, which adjoins the outlet opening, has the largest inner diameter.
- An intermediate second passage segment comprises an inner diameter that is larger than the inner diameter of the first passage segment, but smaller than the inner diameter of the third inner diameter. The passage consequently widens from the inlet opening to the outlet opening. This allows the thread to be reliably introduced and discharged to the inlet opening and via this into the vortex chamber of the spinneret, particularly with regard to a piecing process in which the thread for piecing is preferably to be introduced into the yarn forming element via the outlet opening.
- the yarn-forming element can be made of any material, according to the invention the yarn-forming element is formed from a single piece, which allows for particularly good guidance of the fibers or thread and a surface that is particularly free of separations and joints or seamless to be easily designed.
- the yarn-forming element can be formed using an additive manufacturing process, which reliably prevents separations and joints.
- Possible additive manufacturing processes can be, for example, 3D printing, selective laser melting (SLM), electron beam melting (EBM), binder jetting (BJ) and/or fused deposition modeling (FDM).
- SLM selective laser melting
- EBM electron beam melting
- BJ binder jetting
- FDM fused deposition modeling
- the workpiece can also be sintered, particularly if the yarn-forming element is to be formed entirely from a ceramic material.
- the stereolithography process (SLA) can also be used to form the yarn-forming element from the ceramic material.
- the yarn-forming element can preferably have a ceramic coating on at least all fiber-guiding surface sections in order to provide a particularly smooth, stable, and also resistant surface.
- a ceramic coating on at least all fiber-guiding surface sections in order to provide a particularly smooth, stable, and also resistant surface.
- at least the outer surface side of the spinning cone and/or the inner surface sides of the passage have a ceramic coating.
- the yarn-forming element is formed rotationally symmetrically and/or mirror-symmetrically to a central longitudinal axis of the passage.
- the latter configuration is particularly preferred when the channel body is not to be formed rotationally symmetrically.
- the symmetrical configuration of the yarn-forming element in any case facilitates its production.
- an air spinneret which has a yarn forming element as described above.
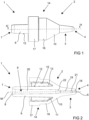
- Figures 1 and 2 show a schematic side and sectional view of a yarn forming element 1 formed from a single piece of ceramic material according to an embodiment of the present invention.
- the yarn forming element 1 comprises a spinning cone 2 with a cone tip 3, which forms a first end face 4 with an inlet opening 5 for the yarn forming element 1.
- the yarn forming element 1 further comprises a channel body 6, which forms a second end face 7 with an outlet opening 8 for the yarn forming element 1. Due to the one-piece design of the yarn forming element 1, the channel body 6 merges seamlessly into the Spinning cone 2 above.
- the channel body 6 and the spinning cone 2 are passed through a passage 9, via which the inlet opening 5 and the outlet opening 8 are communicatively connected to one another for the passage of a thread.
- the passage 9 is divided into three segments 18, 19, 20, each with a different inner diameter, with two consecutive segments 18, 19, 20 merging seamlessly or without separation or connection points via a transition region 21, 22.
- a first passage segment 18, which adjoins the inlet opening 5, has the smallest inner diameter
- a third passage segment 20, which adjoins the outlet opening 8 has the largest inner diameter.
- An intermediate second passage segment 19, enclosed by a first 21 and a second transition region 22, via which the first 18 and second passage segments 20 are connected, comprises an inner diameter that is larger than the inner diameter of the first passage segment 18, but smaller than the inner diameter of the third inner diameter 20.
- the passage 9 consequently widens from the inlet opening 5 to the outlet opening 8.
- the spinning cone 2 has a truncated cone-shaped sub-segment 10, which extends in the direction of the second end face 7 with increasing distance between its inner surface 11 and an outer surface 12 of the channel body 6 radially delimiting the passage 9, forming an intermediate space 13.
- Adjoining the truncated cone-shaped sub-segment 10 is a cylindrical sub-segment 14 assigned to the spinning cone 2, into which the truncated cone-shaped sub-segment 10 merges seamlessly, i.e., without separations or joints, on its side facing away from the cone tip 3 due to the one-piece design of the yarn-forming element 1.
- the cylindrical sub-segment 14 comprises a first sub-segment 16 and a second sub-segment 17, wherein an inner diameter of the first sub-segment 16 is equal to an inner diameter of the second sub-segment 17.
- the outer diameter of the first sub-segment 16 is smaller than the outer diameter of the second sub-segment 17.
- the second sub-segment 17 is consequently formed with a greater material thickness than the first sub-segment 16.
- the first 16 and second sub-segment 17 merge into one another in a stepped manner on the outside, whereby a stop is formed both in the direction of the inlet opening 5 and in the direction of the outlet opening 8. is trained in a pointing manner.
- the intermediate space 13 delimited on the outside by the truncated cone-shaped sub-segment 10 and the cylindrical sub-segment 14 is accessible from a direction running from the outlet opening 8 to the inlet opening 5, wherein the channel body 6 projects beyond the spinning cone 2 in the direction of the second end face 7 or the outlet opening 8.
- the yarn forming element 1 is rotationally symmetrical with respect to a central longitudinal axis M of the passage 9.
- the yarn-forming element 1 is suitable for an air-jet spinneret, by means of which an air-spun thread can be produced.
- the air-jet spinneret has appropriate fastening means for receiving the yarn-forming element 1 in order to be able to position the yarn-forming element 1 precisely and as required opposite a fiber sliver feed with the conical tip 3.
- the air-jet spinneret can comprise engagement elements which come into contact with the radially outer surface side of the first sub-segment 16 as well as with the stop and with the surface side of the second sub-segment 17 facing the outlet opening 8. This enables reliable and stable positioning of the yarn-forming element 1 within the air-jet spinneret, which also allows effortless replacement of the yarn-forming element 1.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Spinning Or Twisting Of Yarns (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
Description
- Die Erfindung betrifft ein Garnbildungselement, eine Luftspinndüse umfassend ein solches Garnbildungselement und ein Verfahren zum Herstellen eines solchen Garnbildungselementes. Garnbildungselemente für Spinnvorrichtungen, insbesondere für Luftspinnvorrichtungen, sind in vielfältiger Ausgestaltung aus dem Stand der Technik bekannt. Garnbildungselemente werden dazu verwendet, aus einem von einem Streckwerk kommenden Faserband, das kontrolliert in eine das Garnbildungselement umfassende Spinndüse zugeführt wird, mittels in die Spinndüse zugeführter Spinndruckluft zur Erzeugung einer Wirbelluftströmung einen luftgesponnenen Faden zu erzeugen. Über das Garnbildungselement wird der luftgesponnene Faden aus der Spinndüse ausgeleitet.
- Ein Garnbildungselement ist beispielsweise aus den Druckschriften
EP 3 293 294 A1 ,WO 2010/034416 A1 ,EP 2 573 218 A2 ,EP 3 428 330 A1 ,JP 2017 025437 A EP 3 115 485 A1 undCH 679 491 A5 - Neben dem Problem, dass die Komponenten besonders dicht verbunden werden müssen, haben die Garnbildungselemente des Standes der Technik auch den Nachteil, dass sich durchaus Fasern an Trennstellen bzw. Nähten der einzelnen Komponenten verfangen und dabei vom Faden abgelöst werden, wodurch die Festigkeit des Fadens beeinträchtigt werden kann und zum anderen auch zu einem Ansammeln von abgelösten Fasern an den Trennstellen führt, welches ebenfalls das Spinnergebnis beeinträchtigen kann.
- Der Erfindung liegt daher die Aufgabe zu Grunde, ein Garnbildungselement bereitzustellen, welches zumindest kostengünstig herstellbar und insbesondere weiterhin einfach aufgebaut ist. Weiterhin bevorzugt soll das mit der Erfindung vorgeschlagene Garnbildungselement einen Spinnvorgang mit verbesserter Genauigkeit und Effizienz ermöglichen, wobei insbesondere die Verschmutzung durch abgelöste Fasern während des Spinnbetriebs sowie beim Anspinnprozess verringert werden kann.
- Die Aufgabe wird durch ein Garnbildungselement gemäß Anspruch 1, eine Luftspinndüse gemäß Anspruch 12 sowie ein Verfahren gemäß Anspruch 13 gelöst. Vorteilhafte Weiterbildungen der Erfindung sind in den abhängigen Ansprüchen angegeben.
- Das Garnbildungselement für eine Luftspinndüse nach der vorliegenden Erfindung umfasst einen Spinnkonus mit einer Konusspitze ausbildend eine erste Stirnseite mit einer Einlassöffnung zur Aufnahme eines Fadens. Ferner ist ein Kanalkörper vorgesehen, welcher eine zweite Stirnseite mit einer Auslassöffnung zum Ausleiten eines Fadens aus dem Garnbildungselement aufweist, wobei der Kanalkörper und der Spinnkonus miteinander verbunden sind. Der Kanalkörper und der Spinnkonus werden von einem Durchgang passiert, um die Einlassöffnung mit der Auslassöffnung zum Durchleiten des Fadens zu verbinden. Der von der Einlassöffnung aufgenommene Faden kann folglich über den Durchgang bis zur Auslassöffnung geleitet und aus der Auslassöffnung aus dem Garnbildungselement ausgeleitet werden.
- Das Garnbildungselement zeichnet sich dadurch aus, dass der Spinnkonus ein kegelstumpfartiges Teilsegment aufweist, welches sich in Richtung der zweiten Stirnseite mit zunehmenden Abstand seiner inneren Oberflächenseite zu einer äußeren Oberflächenseite des den Durchgang radial begrenzenden Kanalkörpers unter Ausbildung eines Zwischenraumes erstreckt. Dadurch kann das Garnbildungselement wenigstens materialeinsparender und folglich kostengünstiger ausgestaltet werden. Das kegelstumpfartige Teilsegment kann dabei in bevorzugter Weise unmittelbar oder über wenigstens ein zwischenliegendes weiteres Teilsegment an ein die Konusspitze ausbildendes Teilsegment angrenzend angeordnet sein. Dies erlaubt eine bedarfsgerechte Ausgestaltung des konusförmigen Bereichs des Spinnkonuses in einer von der Einlassöffnung zu der Auslassöffnung weisenden Richtung bspw. unter Berücksichtigung einer zu verspinnenden Faserlänge, ob Kurz-, Mittel- oder Langstapelfasern.
- Nach einer bevorzugten Ausführungsform der vorliegenden Erfindung weist der Spinnkonus ein zylindrisches Teilsegment auf, in welches das kegelstumpfartige Teilsegment auf seiner der Konusspitze abgewandten Seite übergeht, wobei eine innere Oberflächenseite des zylindrischen Teilsegments zu der äußeren Oberflächenseite des Kanalköpers unter Fortführung des ausgebildeten Zwischenraumes beabstandet ist. Das Garnbildungselement kann damit ebenfalls materialeinsparend mit einer horizontalen, äußeren Anschlagfläche versehen werden, über welche das Garnbildungselement innerhalb der Spinndüse zu einer Faserbandzuführung der Spinndüse, über welche das Faserband dem Garnbildungselement zugeführt wird, geeignet und sehr genau positioniert werden kann.
- In bevorzugter Weise ist der Zwischenraum aus einer von der Auslassöffnung zu der Einlassöffnung verlaufenden Richtung zugänglich bzw. offen ausgebildet. Mit anderen Worten ist das der zweiten Stirnseite zugewandte Ende des Spinnkonuses zu der äußeren Oberflächenseite des Kanalkörpers derart beabstandet, dass der von dem Spinnkonus eingefasste außenseitige Zwischenraum mit einer Umgebung des Spinnkonuses kommunizieren kann. Dadurch kann in den Zwischenraum ein zur Stabilisierung der Position des Garnbildungselements geeignetes Stabilisierungselement eingreifen.
- Gemäß einer weiteren bevorzugten Ausführungsform der vorliegenden Erfindung überragt der Kanalkörper den Spinnkonus in Richtung der zweiten Stirnseite. Der Kanalkörper weist folglich entlang des Durchganges eine solche Erstreckungslänge auf, dass die zweite Stirnseite bzw. die Auslassöffnung zu dem dieser zweiten Stirnseite bzw. der Auslassöffnung zugewandten Ende des Spinnkonuses unter Ausbildung eines Abstandes vorsteht. Das ermöglicht die Aufnahme des die Auslassöffnung aufweisenden Endsegments des Kanalkörpers von einer die Spinndüse endseitig begrenzenden und dichtend abschließenden Deckelelements zum sicheren Ausleiten des Fadens aus der Spinndüse. Der Kanalkörper kann dabei bezüglich seiner Erstreckungslänge mit einer äußeren Oberflächenseite des Deckelelementes fluchtend oder dazu bedarfsgerecht beabstandet ausgebildet sein.
- Vorzugsweise weist das zylindrische Teilsegment ein erstes Teilsegment und ein zweites Teilsegment auf, wobei ein Außendurchmesser des ersten Teilsegments unterschiedlich zu einem Außendurchmesser des zweiten Teilsegments ist. Weiter bevorzugt sind das erste Teilsegment und das zweite Teilsegment über einen stufenartigen Anstieg ihrer Außendurchmesser miteinander verbunden. Mit anderen Worten gehen die äußeren Oberflächenseiten des ersten und zweiten Teilsegments stufenartig ineinander über. Dadurch kann ein entlang des Durchganges wirkender Anschlag für ein das Garnbildungselement außenseitig angreifendes Befestigungselement bereitgestellt werden, um das Garnbildungselement innerhalb der Spinndüse zuverlässig in Durchgangsrichtung positionieren zu können.
- Besonders bevorzugt ist das erste Teilsegment entlang des Kanalkörpers näher an der Konusspitze als das zweite Teilsegment angeordnet, wobei der Außendurchmesser des zweiten Teilsegments größer als der Außendurchmesser des ersten Teilsegments ist. Dadurch stellt der das erste Teilsegment radial überragende Abschnitt des zweiten Teilsegments einen wie vorbeschriebenen Anschlag auf einer zu der Einlassöffnung weisenden Seite des zweiten Teilsegments sowie einen weiteren Anschlag auf einer zu der Auslassöffnung weisenden Seite des zweiten Teilsegments bereit, über welche das zweite Teilsegment und somit das Garnbildungselement in seiner Position über Klemm- bzw. Befestigungsmittel der Spinndüse geklemmt bzw. arretiert werden kann. Dies erlaubt eine einfache und sichere Montage des Garnbildungselements innerhalb der Spinndüse.
- Nach einer weiteren bevorzugten Ausführungsform der vorliegenden Erfindung weist das zylindrische Teilsegment ein erstes Teilsegment und ein zweites Teilsegment auf, wobei ein Innendurchmesser des ersten Teilsegments gleich einem Innendurchmesser des zweiten Teilsegments ist. Das zylindrische Teilsegment ist über seine entlang des Kanalkörpers verlaufende Erstreckungslänge mit seiner inneren Oberflächenseite gleichbeabstandet zu der äußeren Oberflächenseite des Kanalkörpers ausgebildet. Dadurch kann ein tieferer Eingriff für Eingriffselemente der Spinndüse bereitgestellt werden, um eine stabilere Positionierung des Garnbildungselements innerhalb der Spinndüse erreichen zu können.
- Gemäß einer weiteren bevorzugten Ausführungsform der vorliegenden Erfindung weist das Garnbildungselement einen dreisegmentierten Durchgang auf. Der Durchgang umfasst vorzugsweise wenigstens drei Segmente mit jeweils zueinander unterschiedlichen Innendurchmessern, wobei jeweils zwei aufeinanderfolgende Segmente unter Zwischenschaltung eines Übergangsbereichs ineinander nahtlos übergehen. Der Übergangsbereich verbindet folglich ein Segment des Durchgangs mit einem Durchmesser, der unterschiedlich zu einem Durchmesser des entlang des Durchgangs folgenden Segments ist.
- Solche Übergangsbereiche begünstigen die Fluidströmungen innerhalb des Durchgangs. In besonders bevorzugter Weise weist ein erstes Durchgangssegment, welches sich der Einlassöffnung anschließt, den kleinsten Innendurchmesser und ein drittes Durchgangssegment, welches sich der Auslassöffnung anschließt, den größten Innendurchmesser auf. Ein zwischenliegendes zweites Durchgangssegment umfasst dabei einen Innendurchmesser, der größer als der Innendurchmesser des ersten Durchgangssegments, aber kleiner als der Innendurchmesser des dritten Innendurchmessers ist. Der Durchgang weitet sich folglich von der Einlassöffnung zu der Auslassöffnung auf. Dadurch kann vor allem mit Blick auf einen Anspinnprozess, bei welchem der Faden zum Anspinnen in bevorzugter Weise über die Auslassöffnung in das Garnbildungselement einzuführen ist, zuverlässig eingeleitet und bis zur Einlassöffnung und über diese in die Wirbelkammer der Spinndüse ausgeleitet werden.
- Obwohl das Garnbildungselement aus einem beliebigen Material bestehen kann, ist das Garnbildungselement erfindungsgemäß einteilig aus einem Stück ausgeformt, wodurch eine besonders gute Führung der Fasern bzw. des Fadens und eine besonders trenn- und verbindungsstellenfreie bzw. nahtlose Oberfläche in einfacher Weise gestaltet werden kann. Beispielsweise kann das Garnbildungselement mittels eines additiven Herstellungsverfahrens ausgeformt sein, worüber sich Trenn- und Anschlussstellen zuverlässig vermeiden lassen. Mögliche additive Herstellungsverfahren können dabei bspw. 3D-Druck, Selective Laser Melting (SLM), Electron Beam Melting (EBM), Binder Jetting (BJ)und/oder Fused Deposition Modeling (FDM) sein. Zusätzlich, nachfolgend oder alternativ kann auch ein Sintern des Werkstücks, insbesondere, wenn das Garnbildungselement vollständig aus einem keramischen Material ausgeformt werden soll, erfolgen. zur Ausbildung des Garnbildungselements aus dem keramischen Material kann alternativ oder zusätzlich auch das Stereolithographieverfahren (SLA) verwendet werden.
- Weiterhin bevorzugt kann das Garnbildungselement wenigstens auf allen faserführenden Oberflächenabschnitten eine Keramikbeschichtung aufweisen, um eine besonders glatte, stabile und auch widerstandsfähige Oberfläche bereitzustellen. Insbesondere bevorzugt weist wenigstens die äußere Oberflächenseite des Spinnkonuses und/oder die inneren Oberflächenseiten des Durchganges eine Keramikbeschichtung auf.
- Gemäß einer weiteren bevorzugten Ausführungsform ist das Garnbildungselement rotationssymmetrisch und/oder spiegelsymmetrisch zu einer Mittellängsachse des Durchgangs ausgeformt. Die letztere Ausgestaltung ist insbesondere dann bevorzugt, wenn der Kanalkörper nicht rotationssymmetrisch auszuformen ist. Die symmetrische Ausgestaltung des Garnbildungselements begünstigt jedenfalls die Herstellung desselbigen.
- Nach einem weiteren Aspekt der vorliegenden Erfindung wird eine Luftspinndüse vorgeschlagen, welche ein wie vorstehend beschriebenes Garnbildungselement aufweist.
- Weitere Merkmale und Vorteile der Erfindung ergeben sich aus der nachfolgenden Beschreibung eines bevorzugten Ausführungsbeispiels, anhand der Figuren und Zeichnungen, die erfindungswesentliche Einzelheiten zeigen, und aus den Patentansprüchen. Die einzelnen Merkmale können je einzeln für sich oder zu mehreren in beliebiger Kombination bei einer bevorzugten Ausführungsform der Erfindung verwirklicht sein.
- Die Erfindung wird nachfolgend anhand eines in den Zeichnungen dargestellten Ausführungsbeispiels näher erläutert.
- Fig. 1
- eine schematische Seitenansicht eines Garnbildungselements nach einem Ausführungsbeispiel, und
- Fig. 2
- eine schematische Schnittansicht des in
Figur 1 gezeigten Garnbildungselements entlang der Schnittlinie A-A. -
Figuren 1 und 2 zeigen in schematischer Seiten- und Schnittansicht ein aus einem keramischen Material aus einem Stück ausgeformtes Garnbildungselement 1 nach einem Ausführungsbeispiel der vorliegenden Erfindung. - Das Garnbildungselement 1 umfasst einen Spinnkonus 2 mit einer Konusspitze 3, der eine erste Stirnseite 4 mit einer Einlassöffnung 5 für das Garnbildungselement 1 ausbildet. Das Garnbildungselement 1 umfasst des Weiteren einen Kanalkörper 6, welcher eine zweite Stirnseite 7 mit einer Auslassöffnung 8 für das Garnbildungselement 1 ausformt. Der Kanalkörper 6 geht aufgrund der Ausformung des Garnbildungselements 1 aus einem Stück nahtlos in den Spinnkonus 2 über.
- Der Kanalkörper 6 und der Spinnkonus 2 werden von einem Durchgang 9 passiert, über welchen die Einlassöffnung 5 und die Auslassöffnung 8 zum Durchleiten eines Fadens miteinander kommunikativ verbunden sind. Der Durchgang 9 ist in drei Segmente 18, 19, 20 mit jeweils zueinander unterschiedlichen Innendurchmesser unterteilt, wobei jeweils zwei aufeinanderfolgende Segmente 18, 19, 20 unter Zwischenschaltung eines Übergangsbereichs 21, 22 ineinander nahtlos bzw. trenn- und verbindungsstellenfrei übergehen. Dabei weist ein erstes Durchgangssegment 18, welches sich der Einlassöffnung 5 anschließt, den kleinsten Innendurchmesser und ein drittes Durchgangssegment 20, welches sich der Auslassöffnung 8 anschließt, den größten Innendurchmesser auf. Ein zwischenliegendes zweites Durchgangssegment 19, eingefasst von einem ersten 21 und zweiten Übergangsbereich 22, über welche sich das erste 18 und zweite Durchgangssegment 20 anschließen, umfasst dabei einen Innendurchmesser, der größer als der Innendurchmesser des ersten Durchgangssegments 18, aber kleiner als der Innendurchmesser des dritten Innendurchmessers 20 ist. Der Durchgang 9 weitet sich folglich von der Einlassöffnung 5 zu der Auslassöffnung 8 auf.
- Der Spinnkonus 2 weist ein kegelstumpfartiges Teilsegment 10 auf, welches sich in Richtung der zweiten Stirnseite 7 mit zunehmenden Abstand seiner inneren Oberflächenseite 11 zu einer äußeren Oberflächenseite 12 des den Durchgang 9 radial begrenzenden Kanalkörpers 6 unter Ausbildung eines Zwischenraumes 13 erstreckt. An das kegelstumpfartige Teilsegment 10 schließt sich ein dem Spinnkonus 2 zugeordnetes zylindrisches Teilsegment 14 an, in welchen das kegelstumpfartige Teilsegment 10 auf seiner der Konusspitze 3 abgewandten Seite aufgrund der Ausbildung des Garnbildungselements 1 aus einem Stück nahtlos, also trenn- und verbindungsstellenfrei, übergeht. Das zylindrische Teilsegment 14 umfasst ein erstes Teilsegment 16 und ein zweites Teilsegment 17, wobei ein Innendurchmesser des ersten Teilsegments 16 gleich einem Innendurchmesser des zweiten Teilsegments 17 ist. Der Außendurchmesser des ersten Teilsegments 16 ist dahingegen kleiner als der Außendurchmesser des zweiten Teilsegments 17. Das zweite Teilsegment 17 ist folglich mit einer größeren Materialstärke als das erste Teilsegment 16 ausgeformt. Das erste 16 und zweite Teilsegment 17 gehen dabei außenseitig stufenartig ineinander über, wodurch ein Anschlag sowohl in Richtung der Einlassöffnung 5 als auch ein Anschlag in Richtung der Auslassöffnung 8 weisend ausgebildet ist.
- Der von dem kegelstumpfartigen Teilsegment 10 sowie dem zylindrischen Teilsegment 14 außenseitig begrenzte Zwischenraum 13 ist aus einer von der Auslassöffnung 8 zu der Einlassöffnung 5 verlaufenden Richtung zugänglich, wobei der Kanalkörper 6 den Spinnkonus 2 in Richtung der zweiten Stirnseite 7 bzw. der Auslassöffnung 8 überragt.
- Das Garnbildungselement 1 ist bezüglich einer Mittenlängsachse M des Durchgangs 9 rotationssymmetrisch ausgeformt.
- Das Garnbildungselement 1 eignet sich für eine Luftspinndüse, mittels welcher ein luftgesponnener Faden erzeugbar ist. Die Luftspinndüse weist zur Aufnahme des Garnbildungselements 1 entsprechende Befestigungsmittel auf, um das Garnbildungselement 1 einer Faserbandzuführung mit der Konusspitze 3 gegenüberliegend exakt und bedarfsgerecht positionieren zu können. Dazu kann die Luftspinndüse nach einem nicht dargestellten Ausführungsbeispiel Eingriffselemente umfassen, welche in Anlage mit der radialen äußeren Oberflächenseite des ersten Teilsegments 16 sowie mit dem Anschlag und mit dem zu der Auslassöffnung 8 weisenden Oberflächenseite des zweiten Teilsegments 17 gelangen. Dadurch kann eine zuverlässige und stabile Positionierung des Garnbildungselements 1 innerhalb der Luftspinndüse erfolgen, welche zudem ein müheloses Auswechseln des Garnbildungselements 1 erlaubt.
-
- 1
- Garnbildungselement
- 2
- Spinnkonus
- 3
- Konusspitze
- 4
- erste Stirnseite
- 5
- Einlassöffnung
- 6
- Kanalkörper
- 7
- zweite Stirnseite
- 8
- Auslassöffnung
- 9
- Durchgang
- 10
- kegelstumpfartiges Teilsegment
- 11
- innere Oberflächenseite des kegelstumpfartigen Teilsegments
- 12
- äußere Oberflächenseite des Kanalkörpers
- 13
- Zwischenraum
- 14
- zylindrisches Teilsegment
- 15
- innere Oberflächenseite des zylindrischen Teilsegments
- 16
- erstes Teilsegment
- 17
- zweites Teilsegment
- 18
- erstes Segment
- 19
- zweites Segment
- 20
- drittes Segment
- 21
- erster Übergangsbereich
- 22
- zweiter Übergangsbereich
- M
- Mittenlängsachse des Durchgangs
Claims (13)
- Garnbildungselement (1) für eine Luftspinndüse umfassendeinen Spinnkonus (2) mit einer Konusspitze (3) ausbildend eine erste Stirnseite (4) mit einer Einlassöffnung (5),einen Kanalkörper (6) ausbildend eine zweite Stirnseite (7) mit einer Auslassöffnung (8), wobei der Kanalkörper (6) und der Spinnkonus (2) miteinander verbunden sind, undeinen Durchgang (9), welcher den Kanalkörper (6) und den Spinnkonus (2) zum Verbinden der Einlassöffnung (5) mit der Auslassöffnung (8) passiert,wobei der Spinnkonus (2) ein kegelstumpfartiges Teilsegment (10) aufweist, welches sich in Richtung der zweiten Stirnseite (7) mit zunehmenden Abstand seiner inneren Oberflächenseite (11) zu einer äußeren Oberflächenseite (12) des den Durchgang (9) radial begrenzenden Kanalkörpers (6) unter Ausbildung eines Zwischenraumes (13) erstreckt,dadurch gekennzeichnet, dassdas Garnbildungselement (1) einteilig aus einem Stück, insbesondere aus einem keramischen Material, ausgeformt ist.
- Garnbildungselement (1) nach Anspruch 1, dadurch gekennzeichnet, dass der Spinnkonus (2) ein zylindrisches Teilsegment (14) aufweist, in welches das kegelstumpfartige Teilsegment (10) auf seiner der Konusspitze (3) abgewandten Seite übergeht, wobei eine innere Oberflächenseite (15) des zylindrischen Teilsegments (14) zu der äußeren Oberflächenseite (12) des Kanalköpers (6) unter Fortführung des ausgebildeten Zwischenraumes (13) beabstandet ist.
- Garnbildungselement (1) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Zwischenraum (13) aus einer von der Auslassöffnung (8) zu der Einlassöffnung (5) verlaufenden Richtung zugänglich ausgebildet ist.
- Garnbildungselement (1) nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Kanalkörper (6) den Spinnkonus (2) in Richtung der zweiten Stirnseite (7) überragt.
- Garnbildungselement (1) nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das zylindrische Teilsegment (14) ein erstes Teilsegment (16) und ein zweites Teilsegment (17) aufweist, wobei ein Innendurchmesser des ersten Teilsegments (16) gleich einem Innendurchmesser des zweiten Teilsegments (17) ist.
- Garnbildungselement (1) nach wenigstens einem der vorhergehenden Ansprüche 1 bis 4, dadurch gekennzeichnet, dass das zylindrische Teilsegment (14) ein erstes Teilsegment (16) und ein zweites Teilsegment (17) aufweist, wobei ein Außendurchmesser des ersten Teilsegments (16) unterschiedlich zu einem Außendurchmesser des zweiten Teilsegments (17) ist.
- Garnbildungselement (1) nach Anspruch 6, dadurch gekennzeichnet, dass das erste Teilsegment (16) entlang des Kanalkörpers (6) näher an der Konusspitze (3) als das zweite Teilsegment (17) angeordnet ist, wobei der Außendurchmesser des zweiten Teilsegments (17) größer als der Außendurchmesser des ersten Teilsegments (16) ist.
- Garnbildungselement (1) nach Anspruch 6 oder 7, dadurch gekennzeichnet, dass ein Innendurchmesser des ersten Teilsegments (16) gleich einem Innendurchmesser des zweiten Teilsegments (17) ist.
- Garnbildungselement (1) nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Durchgang (9) wenigstens drei Segmente (18, 19, 20) mit jeweils zueinander unterschiedlichen Innendurchmesser aufweist, wobei jeweils zwei aufeinanderfolgende Segmente (18, 19, 20) unter Zwischenschaltung eines Übergangsbereichs (21, 22) ineinander nahtlos übergehen.
- Garnbildungselement (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Garnbildungselement (1) wenigstens auf allen faserführenden Oberflächenabschnitten eine Keramikbeschichtung aufweist.
- Garnbildungselement (1) nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Garnbildungselement (1) rotationssymmetrisch und/oder spiegelsymmetrisch zur Mittenlängsachse (M) des Durchgangs (9) ausgeformt ist.
- Luftspinndüse für eine Luftspinnvorrichtung einer Luftspinnmaschine, gekennzeichnet durch ein Garnbildungselement (1) nach wenigstens einem der vorhergehenden Ansprüche.
- Verfahren zum Herstellen eines Garnbildungselements (1), dadurch gekennzeichnet, dass das Garnbildungselement (1) ein Garnbildungselement (1) nach einem der Ansprüche 1 bis 11 ist, wobei das Garnbildungselement (1) einteilig aus einem Stück, insbesondere aus Keramik, insbesondere mittels eines Sinterprozesses oder eines Stereolithographieverfahrens, ausgebildet wird.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP21156375.4A EP4043625B1 (de) | 2021-02-10 | 2021-02-10 | Garnbildungselement |
| CN202210117711.1A CN114908441B (zh) | 2021-02-10 | 2022-02-08 | 纱线形成件 |
| JP2022018835A JP7851738B2 (ja) | 2021-02-10 | 2022-02-09 | 糸形成要素 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP21156375.4A EP4043625B1 (de) | 2021-02-10 | 2021-02-10 | Garnbildungselement |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4043625A1 EP4043625A1 (de) | 2022-08-17 |
| EP4043625B1 true EP4043625B1 (de) | 2025-04-02 |
Family
ID=74586949
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21156375.4A Active EP4043625B1 (de) | 2021-02-10 | 2021-02-10 | Garnbildungselement |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4043625B1 (de) |
| JP (1) | JP7851738B2 (de) |
| CN (1) | CN114908441B (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119800559B (zh) * | 2025-02-10 | 2025-12-16 | 东华大学 | 一种喷气涡流纺引纱锥体及喷气涡流纺纱方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH679491A5 (de) * | 1987-02-18 | 1992-02-28 | Murata Machinery Ltd | |
| DE102007040218A1 (de) * | 2007-08-25 | 2009-02-26 | Oerlikon Textile Gmbh & Co. Kg | Spinnvorrichtung |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008050874A1 (de) | 2008-09-29 | 2010-04-01 | Wilhelm Stahlecker Gmbh | Luftdüsenspinnaggregat mit spindelförmigem Bauteil |
| DE102011053837A1 (de) * | 2011-09-21 | 2013-03-21 | Maschinenfabrik Rieter Ag | Spinnspitze für eine Hohlspindel einer Luftspinnmaschine |
| DE102012110315A1 (de) * | 2012-10-29 | 2014-04-30 | Maschinenfabrik Rieter Ag | Garnbildungselement für eine Luftspinnmaschine mit einem Einsatz sowie damit ausgerüstete Spinndüse |
| JP2017014672A (ja) * | 2015-07-06 | 2017-01-19 | 村田機械株式会社 | ノズルブロック、空気紡績装置及び紡績機 |
| JP2017025437A (ja) * | 2015-07-23 | 2017-02-02 | 村田機械株式会社 | 中空ガイド軸体ユニット、空気紡績装置、紡績機、及び中空ガイド軸体ユニットの組立方法 |
| CH712409A1 (de) * | 2016-04-29 | 2017-10-31 | Rieter Ag Maschf | Luftspinnmaschine sowie Verfahren zur Herstellung eines Garns. |
| DE102016116693A1 (de) | 2016-09-07 | 2018-03-08 | Maschinenfabrik Rieter Ag | Garnbildungselement und Spinndüse für eine Luftspinnmaschine |
| JP2019019416A (ja) * | 2017-07-12 | 2019-02-07 | 村田機械株式会社 | 空気紡績装置 |
| CN107904710A (zh) * | 2017-12-21 | 2018-04-13 | 苏州市星京泽纤维科技有限公司 | 一种新型涡流纺纱喷嘴结构 |
| CN211972536U (zh) * | 2019-12-20 | 2020-11-20 | 苏州世祥生物纤维有限公司 | 一种喷气涡流纺的纺纱机构 |
-
2021
- 2021-02-10 EP EP21156375.4A patent/EP4043625B1/de active Active
-
2022
- 2022-02-08 CN CN202210117711.1A patent/CN114908441B/zh active Active
- 2022-02-09 JP JP2022018835A patent/JP7851738B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH679491A5 (de) * | 1987-02-18 | 1992-02-28 | Murata Machinery Ltd | |
| DE102007040218A1 (de) * | 2007-08-25 | 2009-02-26 | Oerlikon Textile Gmbh & Co. Kg | Spinnvorrichtung |
Also Published As
| Publication number | Publication date |
|---|---|
| JP7851738B2 (ja) | 2026-04-27 |
| JP2022122852A (ja) | 2022-08-23 |
| CN114908441B (zh) | 2024-05-14 |
| CN114908441A (zh) | 2022-08-16 |
| EP4043625A1 (de) | 2022-08-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2329066B1 (de) | Luftdüsenspinnaggregat mit spindelförmigem bauteil | |
| EP1223236B1 (de) | Vorrichtung zur Herstellung eines Core-Garns | |
| EP2730685B1 (de) | Garnbildungselement für eine Luftspinnmaschine mit einem Einsatz sowie damit ausgerüstete Spinndüse | |
| EP1845180A2 (de) | Spindelförmiges Bauteil für eine Luftdüsenspinnvorrichtung mit einem Injektionskanal | |
| EP2573218A2 (de) | Spinnspitze für eine Hohlspindel einer Luftspinnmaschine | |
| WO2017187293A1 (de) | Luftspinnmaschine sowie verfahren zur herstellung eines garns | |
| EP1786961A1 (de) | Luftdüsenspinnvorrichtung | |
| EP2573219A2 (de) | Garnbildungselement für eine Spinnstelle einer Luftspinnmaschine sowie Verfahren zur Vorbereitung eines Anspinnvorgangs an einer Luftspinnmaschine | |
| DE19926492A1 (de) | Spinnvorrichtung | |
| EP4043625A1 (de) | Garnbildungselement | |
| EP3293294B1 (de) | Garnbildungselement und spinndüse für eine luftspinnmaschine | |
| EP0409207A2 (de) | Vorrichtung zum Spinnen von Kern-Mantel-Fasern | |
| WO2021191184A1 (de) | Vorrichtung zur faservereinzelung und spinneinrichtung umfassend eine solche vorrichtung | |
| WO2018087054A1 (de) | Spinndüse für eine luftspinnmaschine sowie verfahren zum betrieb einer solchen | |
| DE19522141C2 (de) | Rotierendes Schaftwerkzeug | |
| EP1563130B1 (de) | Luftdüsenspinnvorrichtung | |
| DE19733614A1 (de) | Absaugeinrichtung am Streckwerk einer Spinnmaschine | |
| EP3536835B1 (de) | Faserleitkanaleinrichtung für eine offenend-spinnvorrichtung mit einer rastverbindung | |
| DE102006040003A1 (de) | Offenend-Spinnvorrichtung mit austauschbarem Drallstauelement | |
| EP3859061B1 (de) | Faserbandaufnahmeeinrichtung | |
| EP1802791A1 (de) | Luftdüsenspinnvorrichtung | |
| DE102005022686A1 (de) | Vorrichtung zum Herstellen eines gesponnenen Fadens | |
| AT405948B (de) | Spinndüse | |
| DE19819850C2 (de) | Spinnflügel für eine Vorspinnmaschine | |
| WO2004059052A1 (de) | Spinndüsengehäuse für eine luftdüsenspinnvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230217 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20240304 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241213 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SAURER INTELLIGENT TECHNOLOGY AG |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021007062 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250804 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250802 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502021007062 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260211 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260301 |
|
| 26N | No opposition filed |
Effective date: 20260105 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260301 Year of fee payment: 6 Ref country code: CZ Payment date: 20260129 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250402 |