EP3953165B1 - Presse zum umformen einer ronde, mit einer werkzeugeinheit und einer aufnahme für die werkzeugeinheit, sowie verfahren zum betriebsbereiten anordnen der werkzeugeinheit in der aufnahme der presse - Google Patents
Presse zum umformen einer ronde, mit einer werkzeugeinheit und einer aufnahme für die werkzeugeinheit, sowie verfahren zum betriebsbereiten anordnen der werkzeugeinheit in der aufnahme der presse Download PDFInfo
- Publication number
- EP3953165B1 EP3953165B1 EP20722220.9A EP20722220A EP3953165B1 EP 3953165 B1 EP3953165 B1 EP 3953165B1 EP 20722220 A EP20722220 A EP 20722220A EP 3953165 B1 EP3953165 B1 EP 3953165B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tool
- press
- ram
- unit
- tool unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/02—Dies or mountings therefor
- B21J13/03—Die mountings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/08—Accessories for handling work or tools
- B21J13/085—Accessories for handling work or tools handling of tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/02—Dies; Inserts therefor; Mounting thereof; Moulds
- B30B15/026—Mounting of dies, platens or press rams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44B—MACHINES, APPARATUS OR TOOLS FOR ARTISTIC WORK, e.g. FOR SCULPTURING, GUILLOCHING, CARVING, BRANDING, INLAYING
- B44B5/00—Machines or apparatus for embossing decorations or marks, e.g. embossing coins
- B44B5/0052—Machines or apparatus for embossing decorations or marks, e.g. embossing coins by pressing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44B—MACHINES, APPARATUS OR TOOLS FOR ARTISTIC WORK, e.g. FOR SCULPTURING, GUILLOCHING, CARVING, BRANDING, INLAYING
- B44B5/00—Machines or apparatus for embossing decorations or marks, e.g. embossing coins
- B44B5/0061—Machines or apparatus for embossing decorations or marks, e.g. embossing coins characterised by the power drive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/16—Shoulder or burr prevention, e.g. fine-blanking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/04—Movable or exchangeable mountings for tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/14—Particular arrangements for handling and holding in place complete dies
Definitions
- the invention relates to a press for forming a round blank, with a tool unit and with a holder for such a tool unit, as well as a method for arranging the tool unit in an operational state in the holder of the press.
- a method not according to the claimed invention also includes exchanging a currently used tool unit with another tool unit.
- a coin press for example, is made of DE 26 28 855 C2 It has a holder for a die (first tool) and a ram that carries a patrix (second tool).
- the holder for the first tool consists of semicircular shells which, when clamped, form a cavity for the first tool.
- the two tools can be exchanged separately and must be aligned with each other when the press is put into operation so that optimal embossing results are achieved.
- a coin minting press with a tool unit according to the preamble of patent claim 1 is described in DE 77 05 789 U described.
- the tool unit has all components for minting.
- the tool unit can be detachably mounted in the coin minting press.
- EP 2 813 345 A1 describes a method for changing tools in which a tool unit is arranged in a press.
- the press has a press table and a swivel table.
- the tool unit consists of a lower tool and an upper tool.
- the swivel table has a holder for the tool unit and can be swiveled over the work station of the press in which the tool unit is arranged. The tool unit can then be lifted against the swivel table using the press table, whereby the upper tool is connected to the swivel table.
- JP S53-67852 U describes a holder or holder for a tool for forming a workpiece.
- the holders for the tools have a protruding pin that engages in a hole on the tool when the tool is positioned. This aligns the tool relative to the holder.
- the tool unit also has a first tool and a second tool.
- the two tools are aligned with a tool axis on the tool carrier.
- the two tools are arranged coaxially to the tool axis A, so to speak.
- the tool unit has a tool guide by means of which the second tool is mounted on the tool carrier so that it can move along the tool axis.
- the second tool can thus be moved in a stroke direction towards the first tool and in a return stroke direction away from the first tool, opposite to the stroke direction.
- the two tools are thus aligned and guided relative to one another by the tool unit itself.
- the second tool can be coupled to a ram of the press via a corresponding coupling device of the press, so that the movement of the ram is transferred to the second tool and a stroke in the stroke direction or a return stroke in the return stroke direction can be initiated.
- the tools of the tool unit are preferably embossing tools for an embossing press, for example to emboss coins, medals or the like from a plate- or disk-shaped blank or a round blank.
- the blank or the round blank can consist of one or more parts, a core and one or more rings arranged concentrically around the core.
- the outer contour The round blank or a round blank part can, for example, be circular or polygonal or have any other essentially arbitrary shape.
- the tool guide is designed to support transverse movements of the second tool transversely to the tool axis and/or tilting movements of the second tool relative to the tool axis.
- the tool guide can be designed such that the second tool can only be moved along the tool axis in a single degree of freedom and movements in all other degrees of freedom - apart from a technically required play - are supported.
- the tool guide can have at least one guide column that is mounted in an associated guide bushing so that it can move parallel to the tool axis.
- the first tool can, for example, be coupled in terms of movement to the at least one guide column, for example, it can be arranged immovably relative to the guide column.
- the at least one guide bushing can be present on the tool carrier.
- the second tool has a tool coupling surface, by means of which the second tool rests against a ram surface of a ram of a press at least during its movement in the stroke direction.
- the tool coupling surface and the ram surface are planar and perpendicular to the tool axis.
- the second tool and the ram are designed in the area of the mutually abutting tool coupling surface and ram surface in particular such that a tilting movement of the ram relative to the tool axis and/or transverse movement of the ram perpendicular to the tool axis is not transferred to the second tool.
- the first tool is movable between a forming position and an ejection position.
- a formed blank can be ejected from a ring after forming or stamping.
- the first tool is supported in a particularly immovable manner in the stroke direction and can be supported either on the tool carrier or on the press.
- the first tool is arranged immovably relative to the tool carrier.
- a transport part with a sliding surface can preferably be present on the tool carrier.
- the transport part with the sliding surface is designed to allow the sliding transport of round blanks into or out of the tool unit. This allows the round blanks to be positioned between the two tools in order to subsequently reshape or emboss and/or punch them and to be transported away via the sliding surface after embossing and/or punching.
- a sliding guide is provided on the tool carrier.
- the sliding guide is designed to work together with a frame guide on a press frame of the press.
- the tool unit can be moved into or out of the press holder via the sliding guide and the frame guide.
- At least one positioning recess is present on the tool carrier of the tool unit.
- the at least one positioning recess is designed to work together with a positioning body of a positioning device of the press. By inserting the at least one positioning body into the at least one positioning recess, the tool carrier and thus the tool unit can be positioned or aligned relative to a press frame of the press.
- the at least one positioning recess has a tapering cross-section starting from its open end and can in particular be conical.
- the at least one positioning projection is preferably designed to be complementary to the at least one positioning recess.
- a press according to the invention for forming a round blank has a holder for an exchangeable tool unit, in particular for a tool unit according to one of the embodiments as explained above.
- the press has a positioning device with at least one positioning body.
- the positioning body can be moved into a positioning position in which it at least partially protrudes into an associated positioning recess on the tool unit.
- the cooperation between the at least one positioning body and the at least one positioning recess allows positioning and/or alignment of the tool unit relative to the press.
- the press has a clamping device which is designed to clamp the tool unit in the holder.
- the clamping device is designed in particular such that during the production the clamping force does not result in a positive connection through the clamping device, but rather a force-fitting or frictional connection is maintained between the clamping device and the tool unit. It is particularly advantageous if the press is designed to move the at least one positioning body of the positioning device out of the positioning position after the tool unit has been clamped, so that there is no contact between the at least one positioning body and the at least one positioning recess. In another embodiment, the clamping device can alternatively or additionally be designed such that a positive connection is created when the clamping force is generated.
- the press has a coupling device.
- the coupling device is designed to couple the second tool to a ram of the press, so that the movement of the ram can be transferred to the second tool in order to move it in the stroke direction or in the return stroke direction.
- the coupling device is designed to push or pull the second tool towards the ram in the return stroke direction with a coupling force.
- a preferably positionable or adjustable stop surface can be present on the press, against which the second tool is pushed or pulled by the coupling force when it assumes a rest position. In the rest position, the second tool has a maximum distance from the first tool when the first tool is in the forming position. In the rest position, the second tool is not lifted off the contact surface by the ram.
- the ram is in the area its reversal point in the return stroke direction away from the first tool, which can also be referred to as the lower reversal point.
- the coupling device is designed to allow transverse movements of the ram transverse to the tool axis and/or tilting movements of the ram relative to the tool axis. This prevents such transverse movements or tilting movements of the ram from being transmitted to the second tool. This prevents the second tool, which is guided by the tool guide independently of the guide of the ram on the tool unit, from jamming.
- a tool unit in the holder of a press ready for operation, proceed as follows: First, the tool unit is inserted into the holder of the press.
- the slide guide on the tool carrier and the frame guide on the press frame can be used and the tool unit can be pushed into the holder on the press frame transversely to the tool axis.
- the tool unit is then positioned and/or aligned relative to the press frame.
- the at least one positioning body is moved into the respectively assigned at least one positioning recess on the tool unit by means of the positioning device, so that the at least one positioning body comes into contact with the tool unit in the at least one positioning recess, so that the position and/or alignment of the tool unit relative to the press frame is determined.
- the tool unit is then positioned and/or aligned by means of a clamping device on the press frame. After clamping, the at least one positioning body is withdrawn from the respective associated positioning recess so that there is no contact between the at least one positioning body and the tool unit.
- a movement coupling between the second tool and a ram of the press is established by means of a coupling device of the press, in particular by urging the second tool against the ram in the return stroke direction by means of a coupling force.
- FIG. 6 and 7 is a perspective Representation of an embodiment of a tool unit 20 and a press 21 is illustrated, the press 21 being only partially shown.
- the press 21 is set up as a stamping press, in particular a coin stamping press, for forming one-piece or multi-piece blanks into coins, medals or the like.
- the press 21 has a press frame 22 with a holder 23 which is designed to hold the tool unit 20.
- a frame guide 24 is present in the holder 23, which works together with a slide guide 25 present on the tool unit 20, so that the tool unit 20 can be pushed into the holder 23 on the press frame 22 at right angles to a stroke direction H and a return stroke direction R.
- the tool unit 20 is shown completely inserted into the holder 23.
- the frame guide 24 has two guide projections 26 that are spaced apart from one another and each form a guide rail.
- the guide projections 26 or guide rails extend in an insertion direction at right angles to a stroke direction H and a return stroke direction R.
- the stroke direction H and the return stroke direction R are oriented opposite to one another and define the direction in which a ram 27 of the press 21 and/or a tool of the tool unit 20 that is coupled in motion to the ram 27 can move to form a round blank.
- the movement of the ram 27 is caused by a ram drive 28 of the press 21.
- the tool unit 20 has a tool carrier 31 on which the thrust guide 25 is formed or present.
- the thrust guide 25 has a groove-like thrust recess 32 which is delimited by two groove flanks 33, 34 which are spaced apart from one another.
- the stroke direction H and the return stroke direction R are aligned essentially vertically, so that one groove flank forms an upper groove flank 33, while the groove flank arranged vertically below it represents a lower groove flank 34 when the tool unit 20 is aligned in a position in which it can be inserted into the receptacle 23.
- an associated guide projection 26 engages in the thrust recess 32.
- the upper groove flank 33 rests on top of the associated guide projection 26.
- the tool unit 20 is arranged in the holder 23 of the press 21.
- the complete insertion of the tool unit 20 into the holder 23 is detected, for example, by a sensor device 38.
- the sensor device 38 is, for example, in Figure 3 and for clarity in the Figures 1 , 2 and 4 omitted.
- the sensor device 38 has a light transmitter 39, for example a laser or the like, and a light receiver 40.
- On the tool carrier 31 of the tool unit 20 there is a through hole 41 which clears the light path between the light transmitter 39 and the light receiver 40 when the tool unit 20 is completely and correctly arranged in the holder 23.
- the tool carrier 31 or at least part of it interrupts the light path between the light transmitter 39 and the light receiver 40 so that depending on the signal at the light receiver 40 the correct or incorrect arrangement of the tool unit 20 in the holder 23 can be recognized.
- sensors can also be used, such as proximity switches or contact switches, which can operate electrically and/or magnetically.
- the tool unit 20 has a first tool 45 and a second tool 46, which are arranged in alignment along a common tool axis A.
- the first tool 45 is arranged vertically above the second tool 46, for example, when the tool unit 20 is arranged in the holder 23.
- the tool unit 20 also has a tool guide 47, by means of which the second tool 46 can be moved in the stroke direction H towards the first tool 45 and in the opposite direction in the return stroke direction R away from the first tool 45.
- the tool guide 47 is preferably designed in such a way that tilting movements of the second tool 46 relative to the tool axis A and/or transverse movements of the second tool 46 radially or at right angles to the tool axis A - apart from the technically necessary play - are supported on the tool carrier 31.
- the tool guide 47 is thus designed as a linear guide for moving the second tool 46 along the tool axis A.
- the tool guide 47 has at least two guide columns 48 which extend parallel to one another and at a distance from the tool axis A in the stroke direction H or return stroke direction R.
- Each guide column 48 is guided in an associated guide bushing 49 so that it can move in the stroke direction H and return stroke direction R.
- the guide bushings 49 are arranged on the tool carrier 31 or in the tool carrier 31.
- the tool carrier 31 can have, for example, recesses or through holes in which one of the guide bushings 49 is arranged.
- the guide bushings 49 can be designed as plain bearing bushes or as roller bearing bushes for the guide columns 48.
- the two guide columns 48 are arranged immovably relative to the second tool 46.
- a cross member 50 and, for example, a plate-shaped cross member 50 are present, to which the two guide columns 48 are fastened.
- the second tool 46 is also fastened to the cross member 50.
- the cross member 50 can be an integrally formed body.
- the two tools 45, 46 of the tool unit 20 are preferably designed in several parts, which is particularly Figure 15
- the first tool 45 has a first pressure piece 51, to which a first stamping die 52 is attached.
- the second tool 46 accordingly has a second pressure piece 53, to which a second stamping die 54 is attached.
- first tool 45 and the second tool 46 in one piece, integrally.
- a transport part 57 is also attached to the tool carrier 31, which is designed in the form of a plate, for example.
- the transport part 57 has a sliding surface 58 on its side facing the first tool 45, which extends in a plane essentially at right angles to the tool axis A.
- the sliding surface 58 is designed to enable a sliding transport of round blanks 59 to be formed or embossed.
- a corresponding transport device can be present in order to transport round blanks 59 into the tool unit 20 and, after the round blank 59 in question has been formed or embossed, out of the tool unit 20.
- a turntable can be used as the transport device, which can be rotated step by step about an axis of rotation and has several transport pockets at a distance from its axis of rotation for each of which can accommodate a round blank 59.
- a transport pocket is aligned with the tool axis A of the tool unit 20.
- the embossed Ronde 59 can then be ejected back into the transport bag, for example by means of an ejector device 62.
- the ejector device 62 can, for example, have an ejector 63 which is movable in the stroke direction H and in the return stroke direction R and on which the first tool 45 is supported when the tool unit 20 is arranged in the holder 23 ( Figure 10 ).
- the first tool 45 can be moved between a forming position I ( Figures 1-3 and 5 ) and an ejection position II ( Figure 4 ) can be moved.
- the ejector device 62 is required when an embossed blank 59 does not simply fall back into the transport bag by itself due to the force of weight.
- a ring 64 which is arranged on the tool carrier 31 and is supported on the tool carrier 31 in the embodiment in the stroke direction H in a spring-elastic manner.
- the blank 59 is located within the ring 64 ( Fig. 3 ).
- the ring 64 limits the radial expansion of the round blank 59 during forming or embossing.
- the round blank 59 can be held or clamped in the ring 64 in a force-locking manner.
- the embossed round blank 59 can be ejected from the ring 64 and conveyed back into the transport bag.
- the first tool 45 is moved from the forming position I to the ejection position II, so that the first tool 45 at least partially engages in the ring 64 and ejects the formed or embossed blank 59, which is shown schematically in Figure 4
- the ejector 63 on which the first Tool 45 is supported, moved in the return stroke direction R.
- the embossed blank 59 can then be removed from the tool unit 20 by means of the transport device and, for example, by means of the turntable, and a new blank 59 to be embossed can be fed in, which is located in the adjacent transport pocket of the turntable.
- the press 21 has a coupling device 68.
- the coupling device 68 is designed to apply a coupling force to the second tool 46, which urges the second tool 46 in the return stroke direction R towards the ram 27 of the press 21.
- the coupling device 68 exerts a force when the coupling is established ( Figures 2-5 ) exerts a tensile force on the second tool 46 in the return stroke direction R.
- a tool coupling surface 69 of the second tool 46 rests against a stop surface 70 of the press 21 or the press frame 22.
- the stop surface 70 is designed in the embodiment as an annular surface which is arranged coaxially to the ram 27.
- the tool coupling surface 69 faces a ram surface 71 of the ram 27.
- the ram surface 71 can be arranged at a distance from the tool coupling surface 69.
- the tool coupling surface 69 is, for example, aligned in a plane perpendicular to the tool axis A.
- the ram surface 71 extends essentially perpendicular to the stroke direction H or return stroke direction R.
- the ram surface 71 can be arranged at least in one or more positions of the ram 27 deviate from the ideal, parallel alignment with respect to the tool coupling surface 69 or move at right angles to the stroke direction H or return stroke direction R during the movement in the stroke direction H or return stroke direction R.
- the coupling device 68 prevents such an undesirable ram alignment or ram transverse movement from being transmitted to the second tool 46 in that the coupling device 68 does not establish a movement coupling in these degrees of freedom between the ram 27 and the second tool 46.
- the coupling device 68 does not establish a movement coupling in these degrees of freedom between the ram 27 and the second tool 46.
- only the movement coupling in the stroke direction H or return stroke direction R is established by means of the coupling device 68.
- the coupling device 68 for example, has a coupling part 72 which is connected to an actuator unit 73 by means of a suitable rod or other connection.
- a pre-tensioning device 74 for example a spring arrangement
- the actuator unit 73 is designed to position or move the coupling part 72 against the force of the pre-tensioning device 74 in the stroke direction H.
- the actuator unit 73 can serve as a stop in order to prevent movement of the coupling part 72 in the return stroke direction R by the pre-tensioning force of the pre-tensioning device 74 ( Figure 1 ).
- the coupling part 72 can be brought into contact with a counter-coupling part 75 which is coupled to the second tool 46.
- the counter-coupling part 75 is arranged immovably relative to the second tool 46, for example. and may be present on the cross member 50 or formed by a part of the cross member 50.
- a coupling surface 76 is present on the coupling part 72, which corresponds in particular to a spherical surface section.
- a counter-coupling surface 77 is present that is complementary to the coupling surface 76 and, for example, also corresponds to a spherical surface section.
- the coupling surface 76 is convex in the embodiment, while the counter-coupling surface 77 is concave.
- An inverted arrangement is also possible as an alternative to the illustrated embodiment. They lie against one another in a sliding manner when a coupling is established between the plunger 27 and the second tool 46 ( Figures 2-5 ).
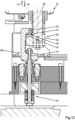
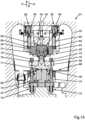
- the coupling surface 76 and the counter-coupling surface 77 may also have different contours than those shown in the Figures 10 and 12 shown shape with concave or convex spherical surface sections.
- the coupling device 68 allows tilting movements of the ram 27 of the press 21 relative to the tool axis A and/or transverse movements at right angles to the tool axis A and does not transmit them to the second tool 46 or only transmits them to a negligible extent.
- the coupling device 68 can have several coupling parts 72, which each cooperate with a counter-coupling part 75 of the tool unit 20.
- the coupling parts 72 can be connected by a common or by each have a pre-tensioning device 74 with a pre-tensioning force and have a common or individual actuator unit 73.
- the press 21 has two coupling parts 72, each with a pretensioning device 74 and an actuator unit 73.
- the coupling device 68 of the press 21 ensures that the second tool 46 executes a movement in the stroke direction H when the ram 27 moves in the stroke direction H and the ram surface 71 rests against the tool coupling surface 69 ( Figure 3 ). This allows a disc 59 to be lifted from the sliding surface 58 and moved into the ring 64 in order to reshape or emboss the disc 59 in the ring 64 between the tools 45, 46.
- the tool coupling surface 69 rests against the stop surface 70 in the rest position of the second tool 46. It is possible that the second tool 46 only carries out part of the stroke movement of the ram 27.
- the stroke of the ram 27 of the press 21 in the stroke direction H can be greater than the movement in the stroke direction H that the second tool 46 carries out.
- the press 21 also has a positioning device 82 with at least one and, for example, two positioning bodies 83.
- the positioning bodies 83 can each be moved in the stroke direction H and in the return stroke direction R by a positioning drive 84.
- the positioning drive 84 can be formed by a cylinder.
- the positioning bodies 83 taper in the return stroke direction R towards their free end and are, for example, conical.
- Each positioning body 83 is assigned to a positioning recess 85 present on the tool unit 20 and, for example, on the tool carrier 31.
- the positioning recesses 85 are open in the stroke direction H. They taper inwards in the return stroke direction R and are conical in particular, analogous to the respectively assigned positioning body 83.
- the positioning bodies 83 can be moved into a positioning position III ( Figure 1 ) in which the positioning bodies 83 engage in the respectively assigned positioning recess 85 and rest against the tool carrier 31 within the positioning recess 85. Because both the positioning bodies 83 and the positioning recesses 85 are tapered in the return stroke direction R and in particular tapered conically, the tool unit 20 is aligned relative to the press frame 22.
- the frame guide 24 and the thrust guide 25 are provided with a corresponding amount of play.
- the holder 23 of the press frame 22 is therefore designed in such a way that a relative movement between the tool unit 20 and the press frame 22 is possible.
- the press 21 has a clamping device 90.
- the clamping device 90 is designed to create a clamping force between the tool carrier 31 and the press frame 22 and, for example, between the slide guide 25 and the frame guide 24. As a result, the tool unit 20 is clamped in the holder 23 of the press frame 22.
- the clamping device 90 has several clamping bodies 91, for example four, which are each connected to a respective associated clamping drive 92 into a clamping position IV ( Figures 2-5 ) are movable. In the exemplary embodiment, the clamping bodies 91 are moved in the return stroke direction R or in the stroke direction H by means of the respectively assigned clamping drive 92.
- the clamping drive 92 can be formed, for example, by a cylinder and in particular a hydraulic cylinder.
- the clamping bodies 91 are pressed against the tool carrier 31 in the return stroke direction R by means of the clamping drives 92.
- the upper groove flanks 33 are thereby pressed with the clamping force against the adjacent guide projection 26.
- a force-fitting fixation of the tool unit 20 in the holder 23 is achieved.
- the clamping bodies 91 only rest against the tool carrier 31 in a force-fitting manner and do not produce a positive connection. This ensures that the relative position and the relative alignment between the tool unit 20 and the press frame 22, which is set by means of the positioning device 82, is not impaired by the clamping device 90.
- FIG 11 an embodiment of the clamping device 90 is illustrated, in which the clamping drive 92 has a spring assembly and in particular a disc spring assembly, which is supported on a piston 94 of a cylinder 95.
- the associated clamping body 91 is arranged on the piston 94 of the respective clamping drive 92 and protrudes from the cylinder 95.
- the disc spring assembly 93 pushes the piston 94 with the clamping body 91 in the return stroke direction R and in the clamping position IV against the tool carrier 31 in order to generate the clamping force.
- a chamber in the cylinder 95 can be subjected to a fluid pressure, for example hydraulic pressure, in order to press the piston 94 with the clamping body 91 in Stroke direction H to move out of the clamping position IV and to release the clamping of the tool unit 20 in the holder 23.
- a fluid pressure for example hydraulic pressure
- the arrangement of a tool unit 20 in the press 21 is carried out, for example, as follows:
- the positioning device 82, the clamping device 90 and the coupling device 68 are moved into a position in which the insertion or pushing of the tool unit 20 into the holder 23 is possible.
- the tool unit 20 is then pushed into the holder 23, for example using the slide guide 25 and the frame guide 24, until the tool unit 20 is completely and correctly arranged in the holder 23. This is detected by the sensor device 38 ( Figure 3 ).
- the positioning, alignment, fixing and coupling of the tool unit 20 to the press 21 is carried out. This can either be carried out fully automatically after the tool unit 20 has been correctly arranged in the holder 23, which is detected by the sensor device 38, or after a corresponding command has been triggered by an operator.
- the positioning device 82 is activated and the positioning bodies 83 are moved to their respective positioning position III.
- the positioning bodies 83 engage in the respective associated positioning recess 85 and align the tool unit 20 relative to the press frame 22. This state is shown schematically in Figure 1 illustrated.
- the clamping device 90 and the coupling device 68 are then activated simultaneously or one after the other.
- the clamping bodies 91 of the clamping device 90 are first moved into their respective clamping position IV, thereby causing a clamping fixation of the tool unit 20 in the holder 23 of the press frame 22.
- the positioning bodies 83 of the positioning device 82 are moved out of their positioning position III, so that there is no longer any contact between the positioning bodies 83 and the tool unit 20 or the tool carrier 31 ( Figure 2 ).
- the coupling device 68 or the actuator unit 73 is actuated so that the second tool 46 is pressed against the stop surface 70 in the rest position with a preload force of the preload device 74 ( Figure 2 ). Press 21 is now ready for operation.
- a round blank 59 can now be fed between the two tools 45, 46 for stamping.
- the ram drive 28 moves the ram 27 in stroke direction H so that the ram surface 71 comes into contact with the tool coupling surface 69.
- the second tool 46 is also moved in stroke direction H.
- the fed round blank 59 is moved along the tool axis A by means of the second tool 46 to the first tool 45, which is in the forming position I, and is formed between the two tools 45, 46 ( Figure 3 ).
- the first tool 45 is supported in the forming position I on the ejector device 62 and does not move in the stroke direction H.
- the disc 59 is located within the ring 64, which limits the radial expansion of the disc 59.
- the round blank 59 After forming, the round blank 59 has an outer diameter that corresponds to the inner diameter of the ring 64.
- the formed or embossed round blank 59 is held in the ring 64 in a force-locking manner when the second tool 46 moves away from the first tool 45 in the return stroke direction R due to the return stroke movement of the ram 27 until it returns to its rest position in which the tool coupling surface 69 rests against the stop surface 70 ( Figure 4 ).
- the ejector device 62 moves the first tool 45 - at least temporarily at the same time as or after the return stroke movement of the second tool 46 - in the return stroke direction R into the ring 64 and presses the formed or embossed blank 59 out of the ring 64 ( Figure 4).
- the first tool 45 is in the ejection position II.
- the first tool 45 is then moved back to the forming position I, while the formed or embossed blank 59 is removed from the tool unit 20 and a new blank 59 to be formed or embossed is fed in. This forming or embossing process is repeated cyclically.
- the sensor device 38 has an additional function for monitoring the forming or embossing, which is shown schematically in Figure 5 If a round blank 59 which is not aligned along the tool axis A with the interior of the ring 64 is lifted by the second tool 46, the round blank 59 does not reach the interior of the Rings 64. Rather, the ring 64 is displaced into the light path against its spring bearing by contact with the round blank 59 and interrupts the light path between the light transmitter 39 and the light receiver 40. This allows an error to be detected when forming or embossing a round blank 59.
- the invention relates to a press 21, in particular a stamping press.
- the tool unit 20 can be easily and quickly arranged in or removed from a holder 23 of the press 21 in order to carry out a quick tool change with a short downtime of the press 21.
- the tool unit 20 has a first tool 45 and a second tool 46, which are arranged along a tool axis A on a tool carrier 31 of the tool unit 20.
- a tool guide 47 By means of a tool guide 47, the second tool 46 is guided and movably mounted relative to the tool carrier 31 and relative to the first tool 45 independently of the guide devices of the press 21.
- the tool unit 20 can therefore be prepared and set up during the ongoing operation of a press 21. If desired or necessary, the prepared tool unit 20 is exchanged for the tool unit 20 currently in use.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Automatic Assembly (AREA)
Description
- Die Erfindung betrifft eine Presse zum Umformen einer Ronde, mit einer Werkzeugeinheit und mit einer Aufnahme für eine solche Werkzeugeinheit, sowie ein Verfahren, um die Werkzeugeinheit in einem betriebsbereiten Zustand in der Aufnahme der Presse anzuordnen. Ein Verfahren nicht gemäß der beanspruchten Erfindung beinhaltet auch das Austauschen einer aktuell verwendeten Werkzeugeinheit durch eine andere Werkzeugeinheit.
- Insbesondere bei schnell laufenden Pressen, beispielsweise Prägepressen zum Prägen von Münzen, Medaillen, Ronden oder anderen plattenförmigen Rohlingen, nimmt das Austauschen und das Einrichten der Werkzeuge für das Umformen eines Rohlings, insbesondere einer Ronde, viel Zeit in Anspruch. Gerade beim Prägen von Münzen müssen die Prägewerkzeuge aufgrund der filigranen Strukturen, die in einer Münze oder Medaille geprägt werden sollen, sehr genau relativ zueinander ausgerichtet werden. Das Einrichten einer Presse vor dem Betrieb nimmt relativ viel Zeit in Anspruch. Tritt während des Betriebs Verschleiß an den Werkzeugen auf, kann es erforderlich sein, die Presse anzuhalten, die Werkzeuge auszutauschen und neu auszurichten und anschließend den Betrieb wieder aufzunehmen. Die bisherigen Prägepressen weisen daher relativ große Stillstandzeiten auf.
- Eine Münzprägepresse ist beispielsweise aus
DE 26 28 855 C2 bekannt. Sie weist eine Aufnahme für eine Matrize (erstes Werkzeug) sowie einen Stößel auf, der eine Patrize (zweites Werkzeug) trägt. Die Halterung für das erste Werkzeug besteht aus halbkreisförmigen Schalen, die in verspanntem Zustand einen Hohlraum für das erste Werkzeug bilden. Die beiden Werkzeuge können separat ausgetauscht werden und müssen im Rahmen der Inbetriebnahme der Presse zueinander ausgerichtet werden, so dass sich optimale Prägeergebnisse einstellen. - Eine Münzprägepresse mit einer Werkzeugeinheit gemäß dem Oberbegriff des Patentanspruches 1 ist in
DE 77 05 789 U beschrieben. Die Werkzeugeinheit weist sämtliche Bauteile zum Prägen auf. Die Werkzeugeinheit kann lösbar in der Münzprägepresse montiert werden. -
EP 2 813 345 A1 beschreibt ein Verfahren zum Werkzeugwechsel, bei dem eine Werkzeugeinheit in einer Presse angeordnet wird. Die Presse hat einen Pressentisch sowie einen Schwenktisch. Die Werkzeugeinheit besteht aus einem Unterwerkzeug und einem Oberwerkzeug. Der Schwenktisch hat eine Aufnahme für die Werkzeugeinheit und kann über die Arbeitsstation der Presse geschwenkt werden, in der die Werkzeugeinheit angeordnet ist. Anschließend kann mittels des Pressentisches die Werkzeugeinheit gegen den Schwenktisch angehoben werden, wobei das Oberwerkzeug mit dem Schwenktisch verbunden wird. -
JP S53-67852 U -
DE 10 2015 010 489 A1 beschreibt eine Schmiedepresse mit einem Werkzeugträger. Der Werkzeugträger hat eine Gleitfläche. Auf dieser Gleitfläche können ein oder mehrere Werkzeuge zum Auswechseln verschiebbar geführt gelagert sein. - Ausgehend vom bekannten Stand der Technik kann es als Aufgabe der vorliegenden Erfindung angesehen werden, eine Werkzeugeinheit für eine Presse, insbesondere eine Prägepresse, zu schaffen, die sich mit geringen Stillstandzeiten der Presse einsetzen bzw. entnehmen lässt.
- Diese Aufgabe wird durch eine Presse mit den Merkmalen des Patentanspruches 1 sowie ein Verfahren mit den Merkmalen des Patentanspruches 12 gelöst.
- Die erfindungsgemäße Presse weist eine Werkzeugeinheit auf, die einen Werkzeugträger hat, der dazu eingerichtet ist, auswechselbar mit der Presse verbunden zu werden. Insbesondere ist der Werkzeugträger dazu eingerichtet, in einer entsprechenden Aufnahme an einem Pressengestell der Presse angeordnet, positioniert und/oder ausgerichtet und am Pressengestell lösbar befestigt zu werden. Die Werkzeugeinheit stellt eine einheitlich handhabbare Baugruppe dar, die manuell oder automatisiert gehandhabt werden kann, um sie an einer Presse anzuordnen bzw. aus einer Presse zu entnehmen.
- Die Werkzeugeinheit hat außerdem ein erstes Werkzeug sowie ein zweites Werkzeug. Die beiden Werkzeuge sind fluchtend mit einer Werkzeugachse am Werkzeugträger angeordnet. Die beiden Werkzeuge sind sozusagen koaxial zur Werkzeugachse A angeordnet.
- Die Werkzeugeinheit weist eine Werkzeugführung auf, mittels der das zweite Werkzeug entlang der Werkzeugachse bewegbar geführt am Werkzeugträger gelagert ist. Das zweite Werkzeug kann dadurch in einer Hubrichtung zum ersten Werkzeug hin und entgegengesetzt zur Hubrichtung in einer Rückhubrichtung vom ersten Werkzeug weg bewegt werden. Die beiden Werkzeuge sind somit durch die Werkzeugeinheit selbst relativ zueinander ausgerichtet und geführt. Wenn die Werkzeugeinheit in die Presse eingesetzt ist, kann das zweite Werkzeug über eine entsprechende Kopplungseinrichtung der Presse mit einem Stößel der Presse gekoppelt werden, so dass die Bewegung des Stößels auf das zweite Werkzeug übertragen und dadurch ein Hub in Hubrichtung bzw. ein Rückhub in Rückhubrichtung veranlasst werden kann.
- Dadurch, dass die beiden Werkzeuge bereits in der Werkzeugeinheit relativ zueinander beweglich geführt und ausgerichtet sind, vereinfacht sich das Einsetzen bzw. Austauschen der Werkzeuge in der Presse erheblich. Die Werkzeugeinheit wird als Baugruppe bzw. Baueinheit insgesamt gehandhabt, so dass ein aufwendiges Ausrichten der beiden Werkzeuge relativ zueinander in der Presse entfällt. Das zweite Werkzeug verwendet im Unterschied zu bisher bekannten Pressen, insbesondere Prägepressen, nicht die Führung des Stößels, sondern die Werkzeugeinheit hat eine separate eigene Werkzeugführung für das zweite Werkzeug.
- Vorzugsweise handelt es sich bei den Werkzeugen der Werkzeugeinheit um Prägewerkzeuge für eine Prägepresse, um beispielsweise Münzen, Medaillen oder dergleichen aus einem platten- oder scheibenförmigen Rohling bzw. einer Ronde zu prägen. Die Rohling bzw. die Ronde kann einteilig oder mehrteilig aus einem Kern und einem oder mehreren konzentrisch um den Kern angeordneten Ringen bestehen. Die Außenkontur der Ronde oder eines Rondenteils kann beispielsweise kreisrund oder polygonal sein oder eine andere im Wesentlichen beliebige Form haben.
- Es ist vorteilhaft, wenn die Werkzeugführung dazu eingerichtet ist, Querbewegungen des zweiten Werkzeugs quer zur Werkzeugachse und/oder Kippbewegungen des zweiten Werkzeugs gegenüber der Werkzeugachse abzustützen. Insbesondere kann die Werkzeugführung derart ausgebildet sein, dass das zweite Werkzeug nur entlang der Werkzeugachse in einem einzigen Freiheitsgrad geführt bewegbar ist und Bewegungen in allen anderen Freiheitsgraden - abgesehen von einem technisch erforderlichen Spiel - abgestützt werden.
- Die Werkzeugführung kann bei einem Ausführungsbeispiel wenigstens eine Führungssäule aufweisen, die in einer zugeordneten Führungsbuchse parallel zur Werkzeugachse bewegbar gelagert ist. Dabei kann beispielsweise das erste Werkzeug mit der wenigstens einen Führungssäule bewegungsgekoppelt sein, beispielsweise gegenüber der Führungssäule unbeweglich angeordnet sein. Die wenigstens eine Führungsbuchse kann am Werkzeugträger vorhanden sein.
- Es ist vorteilhaft, wenn das zweite Werkzeug eine Werkzeugkopplungsfläche aufweist, mittels der das zweite Werkzeug zumindest während seiner Bewegung in Hubrichtung an einer Stößelfläche eines Stößels einer Presse anliegt. Vorzugsweise sind die Werkzeugkopplungsfläche und die Stö-ßelfläche rechtwinklig zur Werkzeugachse eben ausgebildet. Das zweite Werkzeug und der Stößel sind im Bereich der aneinander anliegenden Werkzeugkopplungsfläche und Stößelfläche insbesondere derart ausgebildet, dass eine Kippbewegung des Stößels gegenüber der Werkzeugachse und/oder Querbewegung des Stößels rechtwinklig zur Werkzeugachse nicht auf das zweite Werkzeug übertragen wird.
- Bei einem Ausführungsbeispiel der Werkzeugeinheit ist das erste Werkzeug zwischen einer Umformposition und einer Auswurfposition bewegbar. In der Auswurfposition kann eine umgeformte Ronde nach dem Umformen bzw. Prägen aus einem Ring ausgeworfen werden. In der Umformposition ist das erste Werkzeug in Hubrichtung insbesondere unbeweglich abgestützt und kann sich dabei entweder am Werkzeugträger oder an der Presse abstützen.
- Alternativ ist es bei einem Ausführungsbeispiel auch möglich, dass das erste Werkzeug relativ zum Werkzeugträger unbeweglich angeordnet ist.
- Am Werkzeugträger kann vorzugsweise ein Transportteil mit einer Gleitfläche vorhanden sein. Das Transportteil mit der Gleitfläche ist dazu eingerichtet, das gleitende Transportieren von Ronden in die Werkzeugeinheit bzw. aus der Werkzeugeinheit zu gestatten. Dadurch können die Ronden zwischen den beiden Werkzeugen positioniert werden, um diese anschließend umzuformen bzw. zu prägen und/oder zu lochen und nach dem Prägen und/oder Lochen über die Gleitfläche abtransportiert werden.
- Es ist außerdem vorteilhaft, wenn an dem Werkzeugträger eine Schubführung vorhanden ist. Die Schubführung ist dazu eingerichtet, mit einer Gestellführung an einem Pressengestell der Presse zusammenzuarbeiten. Über die Schubführung und die Gestellführung kann die Werkzeugeinheit in die Aufnahme der Presse hinein bzw. aus der Aufnahme der Presse herausbewegt werden.
- Bei einer bevorzugten Ausführungsform ist an dem Werkzeugträger der Werkzeugeinheit wenigstens eine Positioniervertiefung vorhanden. Die wenigstens eine Positioniervertiefung ist dazu eingerichtet, mit einem Positionierkörper einer Positioniereinrichtung der Presse zusammenzuarbeiten. Durch das Einführen des wenigstens einen Positionierkörpers in die wenigstens eine Positioniervertiefung kann der Werkzeugträger und mithin die Werkzeugeinheit relativ zu einem Pressengestell der Presse positioniert bzw. ausgerichtet werden. Die wenigstens eine Positioniervertiefung weist ausgehend von ihrem offenen Ende einen sich verjüngenden Querschnitt auf und kann insbesondere konisch ausgebildet sein. Der wenigstens eine Positioniervorsprung ist vorzugsweise komplementär zur wenigstens einen Positioniervertiefung ausgebildet.
- Eine erfindungsgemäße Presse zum Umformen einer Ronde weist eine Aufnahme für eine austauschbare Werkzeugeinheit auf, insbesondere für eine Werkzeugeinheit nach einem der Ausführungsbeispiele, wie sie vorstehend erläutert wurden. Die Presse hat eine Positioniereinrichtung mit wenigstens einem Positionierkörper. Der Positionierkörper kann in eine Positionierstellung bewegt werden, in der er in jeweils eine zugeordnete Positioniervertiefung an der Werkzeugeinheit zumindest teilweise hineinragt. Durch das Zusammenarbeiten zwischen dem wenigstens einen Positionierkörper und der wenigstens einen Positioniervertiefung kann eine Positionierung und/oder Ausrichtung der Werkzeugeinheit relativ zur Presse erfolgen. Außerdem hat die Presse eine Klemmeinrichtung, die zum Festklemmen der Werkzeugeinheit in der Aufnahme eingerichtet ist. Die Klemmeinrichtung ist insbesondere derart ausgebildet, dass während des Erzeugens der Klemmkraft kein Formschluss durch die Klemmeinrichtung entsteht, sondern eine kraftschlüssige bzw. reibschlüssige Verbindung zwischen der Klemmeinrichtung und der Werkzeugeinheit aufrechterhalten wird. Es ist insbesondere vorteilhaft, wenn die Presse dazu eingerichtet ist, nach dem Festklemmen der Werkzeugeinheit den wenigstens einen Positionierkörper der Positioniereinrichtung aus der Positionierstellung herauszubewegen, so dass kein Kontakt zwischen dem wenigstens einen Positionierkörper und der wenigstens einen Positioniervertiefung besteht. Bei einer anderen Ausführungsform kann die Klemmeinrichtung alternativ oder zusätzlich derart ausgebildet sein, dass während des Erzeugens der Klemmkraft ein Formschluss entsteht.
- Bei einer bevorzugten Ausführungsform hat die Presse eine Kopplungseinrichtung. Die Kopplungseinrichtung ist dazu eingerichtet, das zweite Werkzeug mit einem Stößel der Presse zu koppeln, so dass die Bewegung des Stößels auf das zweite Werkzeug übertragbar ist, um dieses in Hubrichtung bzw. in Rückhubrichtung zu bewegen.
- Es ist bevorzugt, wenn die Kopplungseinrichtung dazu eingerichtet ist, das zweite Werkzeug in Rückhubrichtung mit einer Kopplungskraft zum Stößel hin zu drücken bzw. zu ziehen. An der Presse kann eine vorzugsweise positionierbare bzw. verstellbare Anschlagfläche vorhanden sein, gegen die das zweite Werkzeug durch die Kopplungskraft gedrückt bzw. gezogen wird, wenn es eine Ruheposition einnimmt. In der Ruheposition hat das zweite Werkzeug einen maximalen Abstand zum ersten Werkzeug, wenn sich das erste Werkzeug in der Umformposition befindet. In der Ruheposition wird das zweite Werkzeug durch den Stößel nicht von der Anlagefläche abgehoben. Der Stößel befindet sich im Bereich seines in Rückhubrichtung vom ersten Werkzeug entfernten Umkehrpunkts, der auch als unterer Umkehrpunkt bezeichnet werden kann.
- Es ist vorteilhaft, wenn die Kopplungseinrichtung dazu eingerichtet ist, Querbewegungen des Stößels quer zur Werkzeugachse und/oder Kippbewegungen des Stößels gegenüber der Werkzeugachse zuzulassen. Dadurch wird verhindert, dass solche Querbewegungen oder Kippbewegungen des Stößels auf das zweite Werkzeug übertragen werden. Dies verhindert ein Klemmen des zweiten Werkzeugs, das mittels der Werkzeugführung unabhängig der Führung des Stößels an der Werkzeugeinheit geführt ist.
- Zum betriebsbereiten Anordnen einer Werkzeugeinheit in der Aufnahme einer Presse wird insbesondere wie folgt vorgegangen:
Zunächst wird die Werkzeugeinheit in die Aufnahme der Presse eingesetzt. Dazu kann beispielsweise die Schubführung an dem Werkzeugträger und die Gestellführung am Pressengestell verwendet und die Werkzeugeinheit quer zur Werkzeugachse in die Aufnahme am Pressengestell eingeschoben werden. Anschließend wird die Werkzeugeinheit relativ zum Pressengestell positioniert und/oder ausgerichtet. Dazu wird mittels der Positioniereinrichtung der wenigstens eine Positionierkörper in die jeweils zugeordnete wenigstens eine Positioniervertiefung an der Werkzeugeinheit bewegt, so dass der wenigstens eine Positionierkörper in der wenigstens einen Positioniervertiefung in Kontakt mit der Werkzeugeinheit gelangt, so dass die Position und/oder Ausrichtung der Werkzeugeinheit relativ zum Pressengestell festgelegt wird. Anschließend wird die Werkzeugeinheit mittels einer Klemmeinrichtung am Pressengestell festgeklemmt. Nach dem Festklemmen wird der wenigstens eine Positionierkörper wieder aus der jeweils zugeordneten Positioniervertiefung zurückgezogen, so dass zwischen dem wenigstens einen Positionierkörper und der Werkzeugeinheit kein Kontakt besteht. - Außerdem ist es vorteilhaft, wenn mittels einer Kopplungseinrichtung der Presse eine Bewegungskopplung zwischen dem zweiten Werkzeug und einem Stößel der Presse hergestellt wird, insbesondere indem das zweite Werkzeug mittels einer Kopplungskraft in Rückhubrichtung gegen den Stö-βel gedrängt wird.
- Vorteilhafte Ausgestaltungen der Erfindung ergeben sich aus den abhängigen Patentansprüchen, der Beschreibung und den Zeichnungen. Nachfolgend werden bevorzugte Ausführungsbeispiele der Erfindung anhand der beigefügten Zeichnungen im Einzelnen erläutert. Es zeigen:
-
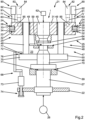
Figur 1 eine schematische, blockschaltbildähnliche Darstellung einer in einem Aufnahmeraum einer Presse angeordneten Werkzeugeinheit während des Positionierens und/oder Ausrichtens, -
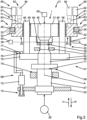
Figur 2 das Blockschaltbild ausFigur 1 nach dem Ausrichten in einem betriebsbereiten Zustand während der Zufuhr einer Ronde in die Werkzeugeinheit, -
Figur 3 das Ausführungsbeispiel gemäß derFiguren 1 und2 während des Prägens der zugeführten Ronde, -
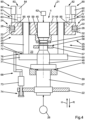
Figur 4 das Ausführungsbeispiel gemäß derFiguren 1-3 während des Auswerfens der Ronde nach dem Prägen, -
Figur 5 das Ausführungsbeispiel gemäß derFiguren 1-4 , bei der die Ronde vor dem Prägen fehlerhaft positioniert wurde, -
Figur 6 eine perspektivische Darstellung eines Ausführungsbeispiels einer Werkzeugeinheit und einer Presse vor dem Einsetzen der Werkzeugeinheit in die Aufnahme der Presse, -
Figur 7 das Ausführungsbeispiel der Werkzeugeinheit und der Presse ausFigur 6 in einer weiteren perspektivischen Ansicht, -
Figur 8 das Ausführungsbeispiel der Werkzeugeinheit und der Presse gemäß derFiguren 6 und 7 nachdem die Werkzeugeinheit in die Aufnahme der Presse eingesetzt wurde, -
Figur 9 eine perspektivische Ansicht des Ausführungsbeispiels der Werkzeugeinheit gemäß derFiguren 6-8 , -
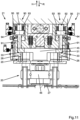
Figuren 10-13 jeweils eine Schnittdarstellung durch die Werkzeugeinheit und die Presse gemäß derFiguren 6-9 , wobei die Werkzeugeinheit in der Aufnahme der Presse angeordnet ist und -
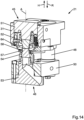
Figuren 14 und15 jeweils eine perspektivische Schnittdarstellung des Ausführungsbeispiels der Werkzeugeinheit gemäß derFiguren 6-13 . - In den
Figuren 6 und 7 ist jeweils eine perspektivische Darstellung eines Ausführungsbeispiels einer Werkzeugeinheit 20 sowie einer Presse 21 veranschaulicht, wobei die Presse 21 lediglich teilweise dargestellt ist. Die Presse 21 ist als Prägepresse, insbesondere Münzprägepresse, zum Umformen von einteiligen oder mehrteiligen Ronden in Münzen, Medaillen oder ähnliches eingerichtet. - Die Presse 21 hat ein Pressengestell 22 mit einer Aufnahme 23, die zur Aufnahme der Werkzeugeinheit 20 eingerichtet ist. Beim Ausführungsbeispiel ist in der Aufnahme 23 eine Gestellführung 24 vorhanden, die mit einer an der Werkzeugeinheit 20 vorhandenen Schubführung 25 zusammenarbeitet, so dass die Werkzeugeinheit 20 rechtwinklig zu einer Hubrichtung H und einer Rückhubrichtung R in die Aufnahme 23 am Pressengestell 22 eingeschoben werden kann. In
Figur 8 ist die in die Aufnahme 23 vollständig eingeschobene Werkzeugeinheit 20 veranschaulicht. - Bei dem bevorzugten Ausführungsbeispiel weist die Gestellführung 24 zwei sich mit Abstand gegenüberliegende Führungsvorsprünge 26 auf, die jeweils eine Führungsschiene bilden. Die Führungsvorsprünge 26 bzw. Führungsschienen erstrecken sich in einer Einschubrichtung rechtwinklig zu einer Hubrichtung H und einer Rückhubrichtung R. Die Hubrichtung H und die Rückhubrichtung R sind entgegengesetzt zueinander orientiert und definieren die Richtung, in die sich ein Stößel 27 der Presse 21 und/oder ein mit dem Stößel 27 bewegungsgekoppeltes Werkzeug der Werkzeugeinheit 20 zum Umformen einer Ronde bewegen kann. Die Bewegung des Stößel 27 wird durch einen Stößelantrieb 28 der Presse 21 verursacht.
- Die Werkzeugeinheit 20 hat einen Werkzeugträger 31, an dem die Schubführung 25 ausgebildet oder vorhanden ist. Beim Ausführungsbeispiel weist die Schubführung 25 jeweils eine nutartige Schubvertiefung 32 auf, die durch zwei sich mit Abstand gegenüberliegende Nutflanken 33, 34 begrenzt ist. Beim Ausführungsbeispiel sind die Hubrichtung H und die Rückhubrichtung R im Wesentlichen vertikal ausgerichtet, so dass die eine Nutflanke eine obere Nutflanke 33 bildet, während die vertikal darunter angeordnete Nutflanke eine untere Nutflanke 34 darstellt, wenn die Werkzeugeinheit 20 in einer Lage ausgerichtet ist, in der sie in die Aufnahme 23 eingesetzt werden kann. In die Schubvertiefung 32 greift beim Einschieben der Werkzeugeinheit 20 in die Aufnahme 23 der Presse 21 jeweils ein zugeordneter Führungsvorsprung 26 ein. Dabei liegt beim Ausführungsbeispiel die obere Nutflanke 33 oben auf dem jeweils zugeordneten Führungsvorsprung 26 auf.
- In den
Figuren 1-5 sind die wesentlichen Teile der Werkzeugeinheit 20 sowie Elemente der Presse 21 jeweils nach Art eines Blockschaltbilds veranschaulicht. DieFiguren 14 und15 zeigen jeweils eine perspektivische Schnittdarstellung durch ein konkretes Ausführungsbeispiel der Werkzeugeinheit 20 gemäß denFiguren 6-13 . - Bei den Blockschaltbilddarstellungen gemäß den
Figuren 1-5 ist die Werkzeugeinheit 20 in der Aufnahme 23 der Presse 21 angeordnet. Das vollständige Einschieben der Werkzeugeinheit 20 in die Aufnahme 23 wird beispielsgemäß durch eine Sensoreinrichtung 38 erfasst. Die Sensoreinrichtung 38 ist beispielsweise inFigur 3 dargestellt und der Übersicht halber in denFiguren 1 ,2 und4 weggelassen. Beim Ausführungsbeispiel weist die Sensoreinrichtung 38 einen Lichtsender 39, beispielsweise einen Laser oder dergleichen, sowie einen Lichtempfänger 40 auf. An dem Werkzeugträger 31 der Werkzeugeinheit 20 ist ein Durchgangsloch 41 vorhanden, das den Lichtweg zwischen dem Lichtsender 39 und dem Lichtempfänger 40 freigibt, wenn die Werkzeugeinheit 20 vollständig und korrekt in der Aufnahme 23 angeordnet ist. Ist die Werkzeugeinheit 20 nicht in der korrekten Position in der Aufnahme 23, unterbricht der Werkzeugträger 31 oder zumindest ein Teil davon den Lichtweg zwischen dem Lichtsender 39 und dem Lichtempfänger 40, so dass abhängig vom Signal am Lichtempfänger 40 das korrekt bzw. nicht korrekte Anordnen der Werkzeugeinheit 20 in der Aufnahme 23 erkannt werden kann. - Anstelle des Lichtsenders 39 und des Lichtempfängers 40 kann auch eine andere Sensorik verwendet werden, wie etwa Näherungsschalter oder Kontaktschalter, die elektrisch und/oder magnetisch arbeiten können.
- Die Werkzeugeinheit 20 weist ein erstes Werkzeug 45 sowie ein zweites Werkzeug 46 auf, die entlang einer gemeinsamen Werkzeugachse A fluchtend angeordnet sind. Das erste Werkzeug 45 ist beispielsgemäß vertikal über dem zweiten Werkzeug 46 angeordnet, wenn die Werkzeugeinheit 20 in der Aufnahme 23 angeordnet ist. Die Werkzeugeinheit 20 verfügt außerdem über eine Werkzeugführung 47, mittels der das zweite Werkzeug 46 in der Hubrichtung H zum ersten Werkzeug 45 hin und entgegengesetzt in der Rückhubrichtung R vom ersten Werkzeug 45 weg bewegt werden kann. Vorzugsweise ist die Werkzeugführung 47 derart ausgestaltet, dass Kippbewegungen des zweiten Werkzeugs 46 gegenüber der Werkzeugachse A und/oder Querbewegungen des zweiten Werkzeugs 46 radial bzw. rechtwinklig zur Werkzeugachse A - abgesehen vom technisch notwendigen Spiel - am Werkzeugträger 31 abgestützt werden. Die Werkzeugführung 47 ist somit als Linearführung zur Bewegung des zweiten Werkzeugs 46 entlang der Werkzeugachse A ausgebildet.
- Bei dem hier veranschaulichten bevorzugten Ausführungsbeispiel weist die Werkzeugführung 47 wenigstens zwei Führungssäulen 48 auf, die sich parallel zueinander und mit Abstand von der Werkzeugachse A in Hubrichtung H bzw. Rückhubrichtung R erstrecken. Jede Führungssäule 48 ist in einer zugeordneten Führungsbuchse 49 in Hubrichtung H und Rückhubrichtung R verschiebbar geführt. Die Führungsbuchsen 49 sind am Werkzeugträger 31 bzw. im Werkzeugträger 31 angeordnet. Hierzu können in dem Werkzeugträger 31 beispielsweise Aussparungen oder Durchgangslöcher vorhanden sein, in denen jeweils eine der Führungsbuchsen 49 angeordnet ist. Die Führungsbuchsen 49 können als Gleitlagerbuchsen oder als Wälzlagerbuchsen für die Führungssäulen 48 ausgebildet sein.
- Wie es schematisch in den
Figuren 1-5 und bei einem Ausführungsbeispiel der Werkzeugeinheit 20 insbesondere anhand derFigur 15 zu erkennen ist, sind die beiden Führungssäulen 48 relativ zum zweiten Werkzeug 46 unbeweglich angeordnet. Dazu ist beim Ausführungsbeispiel ein Querträger 50 und beispielsweise ein plattenförmiger Querträger 50 vorhanden, an dem die beiden Führungssäulen 48 befestigt sind. An dem Querträger 50 ist außerdem das zweite Werkzeug 46 befestigt. Der Querträger 50 kann ein integral ausgebildeter Körper sein. - Die beiden Werkzeuge 45, 46 der Werkzeugeinheit 20 sind vorzugsweise mehrteilig ausgebildet, was insbesondere in
Figur 15 zu erkennen ist. Das erste Werkzeug 45 hat ein erstes Druckstück 51, an dem ein erster Prägestempel 52 befestigt ist. Entsprechend weist das zweite Werkzeug 46 ein zweites Druckstück 53 auf, an dem ein zweiter Prägestempel 54 befestigt ist. In Abwandlung hierzu wäre es jedoch auch möglich, das erste Werkzeug 45 und das zweite Werkzeug 46 jeweils einteilig integral auszubilden. - An dem Werkzeugträger 31 ist außerdem ein Transportteil 57 befestigt, das beispielsgemäß plattenförmig ausgestaltet ist. Das Transportteil 57 weist auf seiner dem ersten Werkzeug 45 zugewandten Seite eine Gleitfläche 58 auf, die sich im Wesentlichen rechtwinklig zur Werkzeugachse A in einer Ebene erstreckt. Die Gleitfläche 58 ist dazu eingerichtet, einen gleitenden Transport von umzuformenden bzw. zu prägenden Ronden 59 zu ermöglichen. Hierzu kann eine entsprechende Transporteinrichtung vorhanden sein, um Ronden 59 in die Werkzeugeinheit 20 und nach dem Umformen bzw. Prägen der betreffenden Ronde 59 aus der Werkzeugeinheit 20 zu transportieren. Beispielsweise kann als Transporteinrichtung ein Drehteller verwendet werden, der schrittweise um eine Drehachse drehbar ist und mit Abstand zu seiner Drehachse mehrere Transporttaschen zur Aufnahme jeweils einer Ronde 59 aufweist. In jeder Drehstellung des Drehtellers fluchtet eine Transporttasche mit der Werkzeugachse A der Werkzeugeinheit 20. Die in einer der Transporttaschen befindliche Ronde 59 gleitet beim Drehen des Drehtellers auf der Gleitfläche 58 in eine Position, in der sie sich zwischen den beiden Werkzeugen 45, 46 befindet und durch einen Hub des zweiten Werkzeugs 46 relativ zum ersten Werkzeug 45 umgeformt bzw. geprägt werden kann.
- Anschließend kann die geprägte Ronde 59 wieder in die Transporttasche zurück ausgeworfen werden, beispielsweise mittels einer Auswerfereinrichtung 62. Die Auswerfereinrichtung 62 kann zum Beispiel einen Auswerfer 63 aufweisen, der in Hubrichtung H und in Rückhubrichtung R bewegbar ist und an dem sich das erste Werkzeug 45 abstützt, wenn die Werkzeugeinheit 20 in der Aufnahme 23 angeordnet ist (
Figur 10 ). Mittels der Auswerfereinrichtung 62 und insbesondere des Auswerfers 63 kann das erste Werkzeug 45 zwischen einer Umformposition I (Figuren 1-3 und5 ) und einer Auswurfposition II (Figur 4 ) bewegt werden. - Die Auswerfereinrichtung 62 wird benötigt, wenn eine geprägte Ronde 59 nicht ohne Weiteres von allein durch die Gewichtskraft zurück in die Transporttasche fällt. Beim Ausführungsbeispiel ist benachbart zum ersten Werkzeug 45, wenn es sich in der Umformposition I befindet, ein Ring 64 vorhanden, der am Werkzeugträger 31 angeordnet ist und sich beim Ausführungsbeispiel in Hubrichtung H federelastisch gelagert am Werkzeugträger 31 abstützt. Beim Umformen bzw. Prägen der Ronde 59 befindet sich die Ronde 59 innerhalb des Rings 64 (
Fig. 3 ). Der Ring 64 begrenzt die radiale Ausdehnung der Ronde 59 beim Umformen bzw. Prägen. Nach dem Umformen bzw. Prägen kann die Ronde 59 im Ring 64 kraftschlüssig gehalten bzw. geklemmt sein. Durch eine Relativbewegung zwischen dem Ring 64 und dem ersten Werkzeug 45 kann die geprägte Ronde 59 aus dem Ring 64 ausgeworfen und zurück in die Transporttasche gefördert werden. - Beim Ausführungsbeispiel wird hierzu das erste Werkzeug 45 aus der Umformposition I in die Auswurfposition II bewegt, so dass das erste Werkzeug 45 zumindest teilweise in den Ring 64 eingreift und die umgeformte bzw. geprägte Ronde 59 auswirft, was schematisch in
Figur 4 gezeigt ist. Dazu wird der Auswerfer 63, an dem sich das erste Werkzeug 45 abstützt, in Rückhubrichtung R bewegt. Anschließend kann die geprägte Ronde 59 mittels der Transporteinrichtung und beispielsgemäß mittels des Drehtellers aus der Werkzeugeinheit 20 heraus und eine neue zu prägende Ronde 59 zugeführt werden, die sich in der benachbarten Transporttasche des Drehtellers befindet. - Zur Bewegungskopplung des zweiten Werkzeugs 46 mit dem Stößel 27 der Presse 21 weist die Presse 21 eine Kopplungseinrichtung 68 auf. Die Kopplungseinrichtung 68 ist dazu eingerichtet, das zweite Werkzeug 46 mit einer Kopplungskraft zu beaufschlagen, die das zweite Werkzeug 46 in Rückhubrichtung R zum Stößel 27 der Presse 21 hin drängt. Beim Ausführungsbeispiel übt die Kopplungseinrichtung 68 bei hergestellter Kopplung (
Figuren 2-5 ) eine Zugkraft auf das zweite Werkzeug 46 in Rückhubrichtung R aus. In einer Ruhestellung des zweiten Werkzeugs 46 (Figur 2 ) liegt eine Werkzeugkopplungsfläche 69 des zweiten Werkzeugs 46 an eine Anschlagfläche 70 der Presse 21 bzw. des Pressengestells 22 an. Die Anschlagfläche 70 ist beim Ausführungsbeispiel als Ringfläche ausgestaltet, die koaxial zum Stößel 27 angeordnet ist. Die Werkzeugkopplungsfläche 69 ist einer Stößelfläche 71 des Stößels 27 zugewandt. In der inFigur 2 dargestellten Ruheposition kann die Stößelfläche 71 von der Werkzeugkopplungsfläche 69 mit Abstand angeordnet sein. - Die Werkzeugkopplungsfläche 69 ist beispielsgemäß in einer Ebene rechtwinklig zur Werkzeugachse A ausgerichtet. Wie es beispielhaft veranschaulicht ist, erstreckt sich die Stößelfläche 71 im Wesentlichen rechtwinklig zur Hubrichtung H bzw. Rückhubrichtung R. Die Stößelfläche 71 kann zumindest in einer oder mehreren Positionen des Stö-ßels 27 von der idealen, parallelen Ausrichtung gegenüber der Werkzeugkopplungsfläche 69 abweichen oder sich bei der Bewegung in Hubrichtung H bzw. Rückhubrichtung R auch rechtwineklig zur Hubrichtung H bzw. Rückhubrichtung R bewegen. Durch die Kopplungseinrichtung 68 wird vermieden, dass eine derart unerwünschte Stößelausrichtung bzw. Stö-βelquerbewegung auf das zweite Werkzeug 46 übertragen wird, indem die Kopplungseinrichtung 68 keine Bewegungskopplung in diesen Freiheitsgraden zwischen dem Stößel 27 und dem zweiten Werkzeug 46 herstellt. Vorzugsweise wird mittels der Kopplungseinrichtung 68 lediglich die Bewegungskopplung in Hubrichtung H bzw. Rückhubrichtung R hergestellt.
- Die Kopplungseinrichtung 68 beispielsgemäß hat ein Kopplungsteil 72, das mittels eines geeigneten Gestänges oder einer sonstigen Verbindung mit einer Aktuatoreinheit 73 verbunden ist. Mittels einer Vorspanneinrichtung 74, beispielsweise einer Federanordnung, wird das Kopplungsteil 72 in Rückhubrichtung R relativ zum Pressengestell 22 gedrängt und dadurch vorgespannt. Die Aktuatoreinheit 73 ist dazu eingerichtet, das Kopplungsteil 72 gegen die Kraft der Vorspanneinrichtung 74 in Hubrichtung H zu positionieren bzw. zu bewegen. Dabei kann die Aktuatoreinheit 73 als Anschlag dienen, um eine Bewegung des Kopplungsteil 72 in Rückhubrichtung R durch die Vorspannkraft der Vorspanneinrichtung 74 zu unterbinden (
Figur 1 ). Sobald die Aktuatoreinheit 73 in einen Zustand oder eine Position bewegt wird, in der das Kopplungsteil 72 durch die Vorspanneinheit 74 in Rückhubrichtung R frei bewegt werden kann, kann das Kopplungsteil 72 mit einem Gegenkopplungsteil 75 zur Anlage gebracht werden, das mit dem zweiten Werkzeug 46 gekoppelt ist. Das Gegenkopplungsteil 75 ist beispielsgemäß unbeweglich gegenüber dem zweiten Werkzeug 46 angeordnet und kann am Querträger 50 vorhanden oder durch einen Teil des Querträgers 50 gebildet sein. - Wie es insbesondere in den
Figuren 10 und12 zu erkennen ist, ist bei einem Ausführungsbeispiel am Kopplungsteil 72 eine Kopplungsfläche 76 vorhanden, die insbesondere einem Kugelmantelflächenabschnitt entspricht. Am Gegenkopplungsteil 75 ist eine zur Kopplungsfläche 76 komplementäre Gegenkopplungsfläche 77 vorhanden, die beispielsgemäß ebenfalls einem Kugelmantelflächenabschnitt entspricht. Die Kopplungsfläche 76 ist beim Ausführungsbeispiel konvex, während die Gegenkopplungsfläche 77 konkav ausgebildet ist. Auch eine umgekehrte Anordnung ist alternativ zum veranschaulichten Ausführungsbeispiel möglich. Die liegen gleitbeweglich aneinander an, wenn eine Kopplung zwischen dem Stößel 27 und dem zweiten Werkzeug 46 hergestellt ist (Figuren 2-5 ). Die Kopplungsfläche 76 und die Gegenkopplungsfläche 77 können auch andere Konturen haben als die in denFiguren 10 und12 dargestellte Form mit konkaven bzw. konvexen Kugelmantelflächenabschnitten. - Dadurch, dass die Kopplungsfläche 76 und Gegenkopplungsfläche 77 gleitbeweglich aneinander anliegen wird erreicht, dass die Kopplungseinrichtung 68 Kippbewegungen des Stößels 27 der Presse 21 relativ zur Werkzeugachse A und/oder Querbewegungen rechtwinklig zur Werkzeugachse A zulässt und nicht oder lediglich in vernachlässigbarem Umfang auf das zweite Werkzeug 46 überträgt.
- Die Kopplungseinrichtung 68 kann mehrere Kopplungsteile 72 aufweisen, die mit jeweils einem Gegenkopplungsteil 75 der Werkzeugeinheit 20 zusammenarbeiten. Die Kopplungsteile 72 können durch eine gemeinsame oder durch jeweils eine Vorspanneinrichtung 74 mit einer Vorspannkraft beaufschlagt werden und eine gemeinsame oder jeweils eine Aktuatoreinheit 73 aufweisen. Bei dem Ausführungsbeispiel gemäß den
Figuren 6-15 weist die Presse 21 jeweils zwei Kopplungsteile 72 mit jeweils einer Vorspanneinrichtung 74 und jeweils einer Aktuatoreinheit 73 auf. - Durch die Kopplungseinrichtung 68 der Presse 21 wird erreicht, dass das zweite Werkzeug 46 eine Bewegung in Hubrichtung H ausführt, wenn der Stößel 27 sich in Hubrichtung H bewegt und die Stößelfläche 71 an der Werkzeugkopplungsfläche 69 anliegt (
Figur 3 ). Dadurch kann eine Ronde 59 von der Gleitfläche 58 abgehoben und in den Ring 64 bewegt werden, um die Ronde 59 im Ring 64 zwischen den Werkzeugen 45, 46 umzuformen bzw. zu prägen. - Die Werkzeugkopplungsfläche 69 liegt in der Ruhestellung des zweiten Werkzeugs 46 an der Anschlagfläche 70 an. Es ist möglich, dass das zweite Werkzeug 46 nur einen Teil der Hubbewegung des Stößels 27 ausführt. Der Hub des Stößels 27 der Presse 21 in Hubrichtung H kann größer sein als die Bewegung in Hubrichtung H, die das zweite Werkzeug 46 ausführt.
- Die Presse 21 hat außerdem eine Positioniereinrichtung 82 mit wenigstens einem und beispielsgemäß zwei Positionierkörpern 83. Die Positionierkörper 83 sind durch jeweils einen Positionierantrieb 84 in Hubrichtung H und in Rückhubrichtung R bewegbar. Der Positionierantrieb 84 kann durch einen Zylinder gebildet sein.
- Die Positionierkörper 83 verjüngen sich in Rückhubrichtung R zu ihrem freien Ende hin und sind beispielsgemäß konisch ausgebildet. Jeder Positionierkörper 83 ist einer an der Werkzeugeinheit 20 und beispielsgemäß am Werkzeugträger 31 vorhandenen Positioniervertiefung 85 zugeordnet. Die Positioniervertiefungen 85 sind beim Ausführungsbeispiel in Hubrichtung H offen. Sie verjüngen sich in Rückhubrichtung R nach innen und sind insbesondere analog zum jeweils zugeordneten Positionierkörper 83 konisch ausgebildet.
- Mittels der Positionierantriebe 84 können die Positionierkörper 83 in eine Positionierstellung III (
Figur 1 ) bewegt werden, in der die Positionierkörper 83 in die jeweils zugeordnete Positioniervertiefung 85 eingreifen und innerhalb der Positioniervertiefung 85 am Werkzeugträger 31 anliegen. Dadurch, dass sowohl die Positionierkörper 83, als auch die Positioniervertiefungen 85 in Rückhubrichtung R verjüngend und insbesondere konisch verjüngend ausgebildet sind, richtet sich die Werkzeugeinheit 20 relativ zum Pressengestell 22 aus. Die Gestellführung 24 und die Schubführung 25 sind mit einem entsprechenden Spiel versehen. Die Aufnahme 23 des Pressengestells 22 ist daher derart ausgebildet, dass eine Relativbewegung zwischen der Werkzeugeinheit 20 und dem Pressengestell 22 möglich ist. - Außerdem hat die Presse 21 eine Klemmeinrichtung 90. Die Klemmeinrichtung 90 ist dazu eingerichtet, eine Klemmkraft zwischen dem Werkzeugträger 31 und dem Pressengestell 22 und beispielsgemäß zwischen der Schubführung 25 und der Gestellführung 24 zu bewirken. Dadurch wird die Werkzeugeinheit 20 in der Aufnahme 23 des Pressengestells 22 klemmend fixiert. Die Klemmeinrichtung 90 hat beim Ausführungsbeispiel dazu mehrere und beispielsgemäß vier Klemmkörper 91, die mittels eines jeweils zugeordneten Klemmantriebs 92 in eine Klemmstellung IV (
Figuren 2-5 ) bewegbar sind. Beim Ausführungsbeispiel werden die Klemmkörper 91 mittels des jeweils zugeordneten Klemmantriebs 92 in Rückhubrichtung R bzw. in Hubrichtung H bewegt. Der Klemmantrieb 92 kann beispielsweise durch einen Zylinder und insbesondere einen Hydraulikzylinder gebildet sein. In der Klemmstellung IV werden Klemmkörper 91 mittels der Klemmantriebe 92 in Rückhubrichtung R gegen den Werkzeugträger 31 gedrückt. Beim Ausführungsbeispiel werden dadurch die oberen Nutflanken 33 mit der Klemmkraft gegen den jeweils benachbarten Führungsvorsprung 26 gedrückt. Es wird eine kraftschlüssige Fixierung der Werkzeugeinheit 20 in der Aufnahme 23 erreicht. Die Klemmkörper 91 liegen lediglich kraftschlüssig an dem Werkzeugträger 31 an und stellen keinen Formschluss her. Somit wird sichergestellt, dass die Relativposition und die Relativausrichtung zwischen der Werkzeugeinheit 20 und dem Pressengestell 22, die mittels der Positioniereinrichtung 82 eingestellt wird, nicht durch die Klemmeinrichtung 90 beeinträchtigt wird. - In
Figur 11 ist ein Ausführungsbeispiel der Klemmeinrichtung 90 veranschaulicht, bei der der Klemmantrieb 92 jeweils ein Federpaket und insbesondere ein Tellerfederpaket aufweist, das sich an einem Kolben 94 eines Zylinders 95 abstützt. Am Kolben 94 des jeweiligen Klemmantriebs 92 ist der zugeordnete Klemmkörper 91 angeordnet und ragt aus dem Zylinder 95 heraus. Das Tellerfederpaket 93 drängt den Kolben 94 mit dem Klemmkörper 91 in Rückhubrichtung R und in der Klemmstellung IV gegen den Werkzeugträger 31, um die Klemmkraft zu erzeugen. Entgegen der Kraft des Tellerfederpakets 93 kann eine Kammer im Zylinder 95 mit einem Fluiddruck, beispielsweise Hydraulikdruck, beaufschlagt werden, um den Kolben 94 mit dem Klemmkörper 91 in Hubrichtung H aus der Klemmstellung IV heraus zu bewegen und das Klemmen der Werkzeugeinheit 20 in der Aufnahme 23 aufzuheben. Durch die Erzeugung der Klemmkraft mit einem Federpaket und insbesondere einem Tellerfederpaket 93 ist eine Klemmwirkung unabhängig von einer extern verfügbaren Energie und insbesondere einem Fluiddruck gewährleistet. - Das Anordnen einer Werkzeugeinheit 20 in der Presse 21 erfolgt beispielsgemäß wie folgt:
- Vor dem Einsetzen der Werkzeugeinheit 20 in die Aufnahme 23 wird die Positioniereinrichtung 82, die Klemmeinrichtung 90 und die Kopplungseinrichtung 68 in eine Stellung bewegt, in der das Einsetzen bzw. Einschieben der Werkzeugeinheit 20 in die Aufnahme 23 ermöglicht ist. Anschließend wird die Werkzeugeinheit 20 in die Aufnahme 23 eingeschoben, beispielsgemäß unter Verwendung der Schubführung 25 und der Gestellführung 24, bis die Werkzeugeinheit 20 vollständig und korrekt in der Aufnahme 23 angeordnet ist. Dies wird mittels der Sensoreinrichtung 38 erfasst (
Figur 3 ). Sobald die Werkzeugeinheit 20 korrekt in die Aufnahme 23 eingesetzt wurde, wird das Positionieren, Ausrichten, Fixieren und Koppeln der Werkzeugeinheit 20 mit der Presse 21 durchgeführt. Dies kann entweder vollautomatisch nach dem korrekten Anordnen der Werkzeugeinheit 20 in der Aufnahme 23 erfolgen, was durch die Sensoreinrichtung 38 erkannt wird, oder nach dem Auslösen eines entsprechenden Befehls durch eine Bedienperson. - Zunächst wird die Positioniereinrichtung 82 aktiviert und die Positionierkörper 83 werden in ihre jeweilige Positionierstellung III bewegt. Dadurch greifen die Positionierkörper 83 in die jeweils zugeordnete Positioniervertiefung 85 ein und richten die Werkzeugeinheit 20 relativ zum Pressengestell 22 aus. Dieser Zustand ist schematisch in
Figur 1 veranschaulicht. - Anschließend werden die Klemmeinrichtung 90 und die Kopplungseinrichtung 68 gleichzeitig oder zeitlich hintereinander aktiviert. Bevorzugt werden zunächst die Klemmkörper 91 der Klemmeinrichtung 90 in ihre jeweilige Klemmstellung IV bewegt und dadurch eine Klemmfixierung der Werkzeugeinheit 20 in der Aufnahme 23 des Pressengestells 22 bewirkt. Nach diesem Fixieren werden die Positionierkörper 83 der Positioniereinrichtung 82 aus ihrer Positionierstellung III herausbewegt, so dass kein Kontakt mehr zwischen den Positionierkörpern 83 und der Werkzeugeinheit 20 bzw. dem Werkzeugträger 31 besteht (
Figur 2 ). Außerdem wird die Kopplungseinrichtung 68 bzw. die Aktuatoreinheit 73 betätigt, so dass das zweite Werkzeug 46 mit einer Vorspannkraft der Vorspanneinrichtung 74 in der Ruhestellung gegen die Anschlagfläche 70 gedrängt wird (Figur 2 ). Die Presse 21 ist jetzt betriebsbereit. - Zum Prägen kann jetzt eine Ronde 59 zwischen die beiden Werkzeuge 45, 46 zugeführt werden. Über den Stößelantrieb 28 wird der Stößel 27 in Hubrichtung H bewegt, so dass die Stößelfläche 71 in Kontakt mit der Werkzeugkopplungsfläche 69 gelangt. Bei einem fortgesetzten Hub des Stößels 27 in Hubrichtung H wird das zweite Werkzeug 46 in Hubrichtung H mit bewegt. Dabei wird die zugeführte Ronde 59 entlang der Werkzeugachse A mittels des zweiten Werkzeugs 46 zum ersten Werkzeug 45 hin bewegt, das sich in der Umformposition I befindet, und zwischen den beiden Werkzeugen 45, 46 umgeformt (
Figur 3 ). Das erste Werkzeug 45 wird in der Umformposition I an der Auswerfereinrichtung 62 abgestützt und bewegt sich nicht in Hubrichtung H. Die Ronde 59 befindet sich während des Umformens innerhalb des Rings 64, der die radiale Ausdehnung der Ronde 59 begrenzt. - Nach dem Umformen hat die Ronde 59 einen Außendurchmesser, der dem Innendurchmesser des Rings 64 entspricht. Die umgeformte bzw. geprägte Ronde 59 wird kraftschlüssig im Ring 64 gehalten, wenn sich das zweite Werkzeug 46 aufgrund der Rückhubbewegung des Stößels 27 in Rückhubrichtung R vom ersten Werkzeug 45 weg bewegt, bis es wieder seine Ruhestellung einnimmt, in der die Werkzeugkopplungsfläche 69 an der Anschlagfläche 70 anliegt (
Figur 4 ). Um die umgeformte bzw. geprägte Ronde 59 aus dem Ring 64 zu entfernen, bewegt die Auswerfereinrichtung 62 das erste Werkzeug 45 - zumindest zeitweise gleichzeitig oder nach der Rückhubbewegung des zweiten Werkzeugs 46 - in Rückhubrichtung R in den Ring 64 hinein und drückt die umgeformte bzw. geprägte Ronde 59 aus dem Ring 64 heraus (Figur 4). Das erste Werkzeug 45 befindet sich dabei in der Auswurfposition II. Anschließend wird das erste Werkzeug 45 wieder in die Umformposition I zurück bewegt, während die umgeformte bzw. geprägte Ronde 59 aus der Werkzeugeinheit 20 abtransportiert und eine neue umzuformende bzw. zu prägende Ronde 59 zugeführt wird. Dieser Umform- bzw. Prägevorgang wird zyklisch wiederholt. - Die Sensoreinrichtung 38 hat bei einem Ausführungsbeispiel noch eine Zusatzfunktion zur Überwachung des Umformens bzw. Prägens, die schematisch in
Figur 5 veranschaulicht ist. Wenn eine Ronde 59, die nicht fluchtend entlang der Werkzeugachse A mit dem Innenraum des Rings 64 ausgerichtet ist, durch das zweite Werkzeug 46 angehoben wird, gelangt die Ronde 59 nicht in den Innenbereich des Rings 64. Vielmehr wird der Ring 64 durch Kontakt mit der Ronde 59 gegen seine Federlagerung in den Lichtweg verschoben und unterbricht den Lichtweg zwischen dem Lichtsender 39 und dem Lichtempfänger 40. Dadurch kann ein Fehler Beim Umformen bzw. Prägen einer Ronde 59 erkannt werden. - Die Erfindung betrifft eine Presse 21, insbesondere eine Prägepresse. Die Werkzeugeinheit 20 kann einfach und schnell in einer Aufnahme 23 der Presse 21 angeordnet bzw. entnommen werden, um einen schnellen Werkzeugwechsel mit geringer Stillstandzeit der Presse 21 durchzuführen. Hierzu weist die Werkzeugeinheit 20 ein erstes Werkzeug 45 und ein zweites Werkzeug 46 auf, die entlang einer Werkzeugachse A an einem Werkzeugträger 31 der Werkzeugeinheit 20 angeordnet sind. Mittels einer Werkzeugführung 47 ist das zweite Werkzeug 46 relativ zum Werkzeugträger 31 und relativ zum ersten Werkzeug 45 unabhängig von Führungseinrichtungen der Presse 21 geführt bewegbar gelagert. Die Werkzeugeinheit 20 kann daher während des laufenden Betriebs einer Presse 21 vorbereitet und eingerichtet werden. Wenn es gewünscht oder erforderlich ist, wird die vorbereitete Werkzeugeinheit 20 gegen die aktuell verwendete Werkzeugeinheit 20 ausgetauscht.
-
- 20
- Werkzeugeinheit
- 21
- Presse
- 22
- Pressengestell
- 23
- Aufnahme
- 24
- Gestellführung
- 25
- Schubführung
- 26
- Führungsvorsprung
- 27
- Stößel
- 28
- Stößelantrieb
- 31
- Werkzeugträger
- 32
- Schubvertiefung
- 33
- obere Nutflanke
- 34
- untere Nutflanke
- 38
- Sensoreinrichtung
- 39
- Lichtsender
- 40
- Lichtempfänger
- 41
- Durchgangsloch
- 45
- erstes Werkzeug
- 46
- zweites Werkzeug
- 47
- Werkzeugführung
- 48
- Führungssäule
- 49
- Führungsbuchse
- 50
- Querträger
- 51
- erstes Druckstücker
- 52
- erster Prägestempel
- 53
- zweites Druckstück
- 54
- zweiter Prägestempel
- 57
- Transportteil
- 58
- Gleitfläche
- 59
- Ronde
- 62
- Auswerfereinrichtung
- 63
- Auswerfer
- 64
- Ring
- 68
- Kopplungseinrichtung
- 69
- Werkzeugkopplungsfläche
- 70
- Anschlagfläche
- 71
- Stößelfläche
- 72
- Kopplungsteil
- 73
- Aktuatoreinheit
- 74
- Vorspanneinrichtung
- 75
- Gegenkopplungsteil
- 76
- Kopplungsfläche
- 77
- Gegenkopplungsfläche
- 82
- Positioniereinrichtung
- 83
- Positionierkörper
- 84
- Positionierantrieb
- 85
- Positioniervertiefung
- 90
- Klemmeinrichtung
- 91
- Klemmkörper
- 92
- Klemmantrieb
- 93
- Tellerfederpaket
- 94
- Kolben
- 95
- Zylinders
- I
- Umformposition
- II
- Auswurfposition
- III
- Positionierstellung
- IV
- Klemmstellung
- A
- Werkzeugachse
- H
- Hubrichtung
- R
- Rückhubrichtung
Claims (13)
- Presse (21) zum Umformen einer Ronde (59), wobei die Presse (21) aufweist:eine Werkzeugeinheit (20), die ein erstes Werkzeug (45) und ein in einer Hubrichtung (H) zum ersten Werkzeug (45) hin und in einer Rückhubrichtung (R) vom ersten Werkzeug (45) weg bewegbar gelagertes zweites Werkzeug (46) aufweist,eine Aufnahme (23), in der die Werkzeugeinheit (20) austauschbar und lösbar verbindbar angeordnet ist,eine Klemmeinrichtung (90), die zum Festklemmen der in der Aufnahme (23) angeordneten Werkzeugeinheit (20) eingerichtet ist,dadurch gekennzeichnet, dass die Presse (21) außerdem aufweist:
eine Positioniereinrichtung (82), die wenigstens einen Positionierkörper (83) aufweist, der in einer Positionierstellung (III) mit jeweils einer zugeordneten Positioniervertiefung (85) an der Werkzeugeinheit (20) zusammenarbeitet, um die Werkzeugeinheit (20) relativ zur Presse (21) zu positionieren und/oder auszurichten. - Presse nach Anspruch 1,
dadurch gekennzeichnet, dass eine Kopplungseinrichtung (68) vorhanden ist, die dazu eingerichtet ist, das zweite Werkzeug (46) in Rückhubrichtung (R) mit einer Kopplungskraft zu einem Stößel (27) hin zu drängen und mit dem Stößel (27) der Presse (21) derart zu koppeln, dass die Bewegung des Stößels (27) zumindest in einem Bewegungsabschnitt des Stößels (27) auf das zweite Werkzeug (46) übertragen wird. - Presse nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass das zweite Werkzeug (46) eine Werkzeugkopplungsfläche (69) aufweist, mittels der das zweite Werkzeug (46) zumindest während seiner Bewegung in Hubrichtung (H) an einer Stößelfläche (71) des Stößels (27) anliegt, und dass das zweite Werkzeug (46) und der Stößel (27) im Bereich der an einander anliegenden Werkzeugkopplungsfläche (69) und Stößelfläche (71) derart ausgebildet sind, dass eine Kippbewegung des Stößels (27) gegenüber der Werkzeugachse (A) und/oder Querbewegung des Stößels (27) rechtwinklig zur Werkzeugachse (A) nicht auf das zweite Werkzeug (46) übertragen wird. - Presse nach Anspruch 2 und nach Anspruch 3,
dadurch gekennzeichnet, dass die Presse (21) eine Anschlagfläche (70) aufweist, an der die Werkzeugkopplungsfläche (69) des zweiten Werkzeugs (46) anliegt, wenn das zweite Werkzeug (46) eine Ruheposition einnimmt und durch die Kopplungskraft gegen die Anschlagfläche (70) gedrängt wird, und dass die Werkzeugkopplungsfläche (69) einer Stößelfläche (71) des Stößels (27) zugewandt ist. - Presse nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass die Werkzeugeinheit (20) einen Werkzeugträger (31) aufweist, der dazu eingerichtet ist, auswechselbar mit der Presse (21) verbunden zu werden, wobei das erste Werkzeug (45) und das zweite Werkzeug (46) fluchtend mit einer Werkzeugachse (A) am Werkzeugträger (31) angeordnet sind, und wobei das zweite Werkzeug (46) mittels einer Werkzeugführung (47) der Werkzeugeinheit (20) entlang der Werkzeugachse (A) bewegbar geführt am Werkzeugträger (31) angeordnet ist, so dass das zweite Werkzeug (46) in einer Hubrichtung (H) zum ersten Werkzeug (45) hin und in einer Rückhubrichtung (R) vom ersten Werkzeug (45) weg bewegbar ist, wobei das zweite Werkzeug (46) dazu eigerichtet ist, mit einem Stößel (27) der Presse (21) bewegungsgekoppelt zu werden. - Presse nach Anspruch 5,
dadurch gekennzeichnet, dass die Werkzeugführung (47) dazu eingerichtet ist, Querbewegungen des zweiten Werkzeugs (46) quer zur Werkzeugachse (A) und/oder Kippbewegungen des zweiten Werkzeugs (46) gegenüber der Werkzeugachse (A) abzustützen. - Presse nach Anspruch 5 oder 6,
dadurch gekennzeichnet, dass die Werkzeugführung (47) wenigstens eine Führungssäule (48) aufweist, die in einer zugeordneten Führungsbuchse (49) der Werkzeugeinheit (20) in Hubrichtung (H) und Rückhubrichtung (R) bewegbar gelagert ist, wobei das zweite Werkzeug (46) mit der wenigstens einen Führungssäule (48) bewegungsgekoppelt ist und die wenigstens eine Führungsbuchse (49) am Werkzeugträger (31) angeordnet ist. - Presse nach einem der Ansprüche 5 bis 7,
dadurch gekennzeichnet, dass das erste Werkzeug (45) relativ zum Werkzeugträger (31) zwischen einer Umformposition (I) und einer Auswurfposition (II) bewegbar ist. - Presse nach Anspruch 8,
dadurch gekennzeichnet, dass das erste Werkzeug (45) in der Umformposition (I) in Hubrichtung (H) unbeweglich am Werkzeugträger (31) und/oder an der Presse (21) abgestützt ist. - Presse nach einem der Ansprüche 5 bis 9,
dadurch gekennzeichnet, dass am Werkzeugträger (31) ein Transportteil (57) mit einer Gleitfläche (58) für das gleitende Transportieren von Ronden (59) in die Werkzeugeinheit (20) und aus der Werkzeugeinheit (20) vorhanden ist. - Presse nach einem der Ansprüche 5 bis 10,
dadurch gekennzeichnet, dass am Werkzeugträger (31) eine Schubführung (25) vorhanden ist, die dazu eingerichtet ist, mit einer Gestellführung (24) an einem Pressengestell (22) der Presse (21) zusammenzuarbeiten, um die Werkzeugeinheit (20) in einer Einschubrichtung in die Presse (21) hinein oder aus der Presse (21) heraus zu bewegen. - Verfahren zum betriebsbereiten Anordnen einer Werkzeugeinheit (20) in einer Aufnahme (23) an einem Pressengestell (22) einer Presse (21) nach einem der vorhergehenden Ansprüche mit folgenden Schritten:- Einsetzen der Werkzeugeinheit (20) in die Aufnahme (23) der Presse (21),- Positionieren und/oder Ausrichten der Werkzeugeinheit (20) relativ zum Pressengestell (22) mittels einer Positioniereinrichtung (82) dadurch, dass wenigstens ein Positionierkörper (83) der Positioniereinrichtung (82) in jeweils eine zugeordnete Positioniervertiefung (85) an der Werkzeugeinheit (20) eingreift,- Festklemmen der Werkzeugeinheit (20) am Pressengestell (11) mittels einer Klemmeinrichtung (90), und- Zurückziehen des wenigstens einen Positionierkörpers (83) aus der jeweiligen Positioniervertiefung (85) an der Werkzeugeinheit (20).
- Verfahren nach Anspruch 12,
dadurch gekennzeichnet, dass die Werkzeugeinheit (20) ein erstes Werkzeug (45) und ein zweites Werkzeug (46) aufweist, und dass das zweite Werkzeug (46) nach dem Positionieren und/oder Ausrichten der Werkzeugeinheit (20) relativ zum Pressengestell (22) mittels einer Kopplungseinrichtung (68) mit einem Stößel (27) der Presse (21) bewegungsgekoppelt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019109700.2A DE102019109700B4 (de) | 2019-04-12 | 2019-04-12 | Presse zur Aufnahme einer Werkzeugeinheit und Verfahren zum betriebsbereiten Anordnen der Werkzeugeinheit in der Aufnahme der Presse |
| PCT/EP2020/059730 WO2020207954A1 (de) | 2019-04-12 | 2020-04-06 | Werkzeugeinheit, presse zur aufnahme einer solchen werkzeugeinheit und verfahren zum betriebsbereiten anordnen der werkzeugeinheit in der aufnahme der presse |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3953165A1 EP3953165A1 (de) | 2022-02-16 |
| EP3953165B1 true EP3953165B1 (de) | 2025-01-22 |
| EP3953165C0 EP3953165C0 (de) | 2025-01-22 |
Family
ID=70470975
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20722220.9A Active EP3953165B1 (de) | 2019-04-12 | 2020-04-06 | Presse zum umformen einer ronde, mit einer werkzeugeinheit und einer aufnahme für die werkzeugeinheit, sowie verfahren zum betriebsbereiten anordnen der werkzeugeinheit in der aufnahme der presse |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US12409675B2 (de) |
| EP (1) | EP3953165B1 (de) |
| JP (2) | JP2022528424A (de) |
| CN (1) | CN113727836A (de) |
| DE (1) | DE102019109700B4 (de) |
| WO (1) | WO2020207954A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120421453B (zh) * | 2025-04-30 | 2025-11-21 | 江苏郎克斯智能工业科技有限公司 | 一种手机边框波段锻造用自动送料设备 |
Family Cites Families (52)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3111100A (en) * | 1958-01-16 | 1963-11-19 | Danly Mach Specialties Inc | Quick die change press |
| US3638473A (en) * | 1969-11-19 | 1972-02-01 | Wyman Gordon Co | Block and die shoe clamping assembly |
| US3834217A (en) * | 1973-01-05 | 1974-09-10 | J Ducate | Pivotal clamping mechanism for die sets |
| JPS5244066B2 (de) * | 1974-05-27 | 1977-11-04 | ||
| US3881343A (en) * | 1974-07-22 | 1975-05-06 | John S Ducate | Die set clamping mechanism |
| US3926083A (en) * | 1974-09-20 | 1975-12-16 | Kasimir Janiszewski | Die set with two-part leader pins |
| US3949589A (en) * | 1975-02-05 | 1976-04-13 | Gte Sylvania Incorporated | Removable subdie |
| GB1535784A (en) | 1975-02-28 | 1978-12-13 | Ingram A | Fishing lure |
| US4044692A (en) | 1975-10-28 | 1977-08-30 | Caterpillar Tractor Co. | Railroad car vehicle stowing device |
| JPS5538588Y2 (de) * | 1976-03-09 | 1980-09-09 | ||
| US4044592A (en) * | 1976-05-19 | 1977-08-30 | Gulf & Western Manufacturing Company | Coining die assembly |
| DE2628855C2 (de) * | 1976-06-26 | 1986-11-20 | L. Schuler GmbH, 7320 Göppingen | Liegende Münzprägepresse |
| JPS5367852U (de) * | 1976-11-10 | 1978-06-07 | ||
| JPS53133853U (de) * | 1977-03-31 | 1978-10-23 | ||
| SU795703A1 (ru) * | 1978-09-13 | 1981-01-15 | Предприятие П/Я Р-6816 | Штамп дл штамповки деталей |
| JPS56100229U (de) * | 1979-12-26 | 1981-08-07 | ||
| JPS6152942A (ja) | 1984-08-24 | 1986-03-15 | Hitachi Ltd | プレス装置の安全装置 |
| DE3516296C2 (de) * | 1985-05-07 | 1995-01-19 | Schuler Gmbh L | Einrichtung zur Überwachung des Einbauzustandes von Werkzeugen in einer Presse bei Werkzeugwechsel |
| US4703644A (en) * | 1986-02-10 | 1987-11-03 | Kurt Waldner | Die apparatus having an electromagnetic drive |
| EP0294765B1 (de) * | 1987-06-10 | 1992-04-01 | Siemens Aktiengesellschaft | Präzisionsstanzautomat und zugehöriges Verfahren zum Werkzeugwechsel |
| JP2586324Y2 (ja) | 1992-03-31 | 1998-12-02 | 株式会社ヒロテック | 金型交換装置 |
| JP2505346B2 (ja) | 1992-04-14 | 1996-06-05 | 株式会社アマダメトレックス | ダイ成形金型 |
| US5458057A (en) * | 1992-12-21 | 1995-10-17 | Arens; Cornelius G. | Apparatus for facilitating the installation of a dieset in a reciprocating press |
| JPH081555U (ja) * | 1992-12-24 | 1996-11-05 | 愛知製鋼株式会社 | 金型交換装置 |
| JP2585507Y2 (ja) * | 1993-09-27 | 1998-11-18 | 帝国チャック株式会社 | 金型用ノックピンの駆動装置 |
| DE4337902C2 (de) * | 1993-11-08 | 1997-01-16 | Kammann Spezialmaschinen Und S | Stanze für Bahnmaterial |
| JPH07241644A (ja) * | 1994-03-04 | 1995-09-19 | Toyota Motor Corp | 押出装置 |
| JP3320888B2 (ja) | 1994-03-04 | 2002-09-03 | 川崎製鉄株式会社 | 機械的強度に優れる軽量スタンパブルシートの製造方法 |
| JP3031848B2 (ja) * | 1995-11-22 | 2000-04-10 | 本田技研工業株式会社 | 傘歯車の鍛造成形方法およびその装置 |
| JPH09262628A (ja) * | 1996-03-28 | 1997-10-07 | Komatsu Ltd | プレス機械の金型交換装置 |
| JP3438491B2 (ja) * | 1996-11-08 | 2003-08-18 | Jfeスチール株式会社 | 管端アップセッタ金型交換装置 |
| DE19904888C1 (de) * | 1999-02-06 | 2000-08-03 | Thyssenkrupp Ind Ag | Vorrichtung zum Umformen von Blechen |
| DE29910927U1 (de) * | 1999-06-22 | 1999-09-02 | Connectool GmbH & Co., 32758 Detmold | Werkzeugmodul |
| JP2003290993A (ja) * | 2002-03-29 | 2003-10-14 | Tamagawa Machinery Co Ltd | 粉末成形プレス機の金型クランプ装置 |
| KR100732712B1 (ko) * | 2006-08-25 | 2007-06-28 | 박재열 | 욕실방수판금형 |
| JP2008119704A (ja) * | 2006-11-09 | 2008-05-29 | F C C:Kk | プレス加工装置 |
| DE102007015631A1 (de) * | 2007-03-31 | 2008-10-16 | Volkswagen Ag | Schneidwerkzeug sowie Schneidpresse zur Bearbeitung eines Werkstücks |
| DE112011101341A5 (de) * | 2010-04-16 | 2013-01-24 | Kobra Formen Gmbh | Vorrichtung zur Herstellung von Betonformsteinen und Verfahren zur Montage einer Form in einer solchen Vorrichtung |
| CN102892528B (zh) * | 2010-05-10 | 2015-11-25 | 毕晓普操纵技术私人股份公司 | 用于锻造转向齿条的锻模设备 |
| CA2760923C (en) * | 2011-12-06 | 2014-03-11 | Ray Arbesman | Apparatus for texturing the surface of a brake plate |
| EP2813345B1 (de) * | 2013-06-12 | 2015-04-08 | Magna Steyr Fuel Systems GesmbH | Verfahren zum Werkzeugwechsel |
| CN106573393A (zh) * | 2014-05-28 | 2017-04-19 | 斯蒂-B及T集团股份公司 | 用于移除或插入用于陶瓷产品的压力机的模具的设备 |
| DE102014112325B4 (de) * | 2014-08-27 | 2016-12-22 | Benteler Automobiltechnik Gmbh | Pressumformwerkzeug mit Toleranzausgleich |
| CN104875419B (zh) * | 2015-06-10 | 2019-02-26 | 宁波钜智自动化装备有限公司 | 一种模具的快速拆装结构及方法 |
| DE102015010489A1 (de) * | 2015-08-17 | 2017-02-23 | Schuler Pressen Gmbh | Schmiedepresse |
| DE102015119174A1 (de) * | 2015-11-06 | 2017-05-11 | Schuler Pressen Gmbh | Umformvorrichtung sowie Verfahren zum Umformen eines Innenrandes eines Rondenrings |
| DE102015119101B4 (de) * | 2015-11-06 | 2017-12-21 | Schuler Pressen Gmbh | Schmiedehammer und Verfahren zur Verfolgung einer Bewegung eines Hammerbären eines Schmiedehammers |
| DE102016120054A1 (de) * | 2016-10-20 | 2018-04-26 | Fibro Gmbh | Führungssäule mit Käfighalter eines Säulenführungsgestells |
| CN207481298U (zh) * | 2017-06-23 | 2018-06-12 | 上海福帝包装机械有限公司 | 一种便捷更换模具的结构 |
| CN107116130A (zh) * | 2017-06-28 | 2017-09-01 | 昆山申凌精密金属工业有限公司 | 一种冲裁模具 |
| CN109433957A (zh) * | 2018-09-27 | 2019-03-08 | 贵州大道轴承机械有限公司 | 一种轴承制造连接圈用冲压装置 |
| CN109433993B (zh) * | 2018-12-25 | 2024-02-13 | 浙江正昌锻造股份有限公司 | 一种浮动闭塞成型装置 |
-
2019
- 2019-04-12 DE DE102019109700.2A patent/DE102019109700B4/de active Active
-
2020
- 2020-04-06 CN CN202080028328.8A patent/CN113727836A/zh active Pending
- 2020-04-06 EP EP20722220.9A patent/EP3953165B1/de active Active
- 2020-04-06 JP JP2021559309A patent/JP2022528424A/ja active Pending
- 2020-04-06 WO PCT/EP2020/059730 patent/WO2020207954A1/de not_active Ceased
-
2021
- 2021-10-11 US US17/498,018 patent/US12409675B2/en active Active
-
2023
- 2023-12-06 JP JP2023206465A patent/JP7695987B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2020207954A1 (de) | 2020-10-15 |
| CN113727836A (zh) | 2021-11-30 |
| JP2024026297A (ja) | 2024-02-28 |
| US12409675B2 (en) | 2025-09-09 |
| US20220024245A1 (en) | 2022-01-27 |
| JP7695987B2 (ja) | 2025-06-19 |
| DE102019109700A1 (de) | 2020-10-15 |
| EP3953165A1 (de) | 2022-02-16 |
| JP2022528424A (ja) | 2022-06-10 |
| DE102019109700B4 (de) | 2021-09-23 |
| EP3953165C0 (de) | 2025-01-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1986801B1 (de) | Verfahren und vorrichtung zum herstellen eines ausschnittes oder durchbruchs in der wandung eines nach dem innenhochdruck-umformverfahren ausgebildeten bauteils | |
| EP2024111B1 (de) | Vorrichtung und verfahren zur herstellung von profilkörpern | |
| EP2036629A1 (de) | Verfahren und Vorrichtung zum Feinschneidern und Umformen eines Werkstücks | |
| EP0224792B1 (de) | Werkzeugwechseleinrichtung einer mehrstufigen Umformmaschine | |
| CH657567A5 (de) | Revolver-stanze. | |
| DE1602567B2 (de) | Sicherungseinrichtung am auswerfer einer stantmaschine | |
| DE2415549B2 (de) | Vorrichtung für die spanlose Kaltverformung eines Rohlings | |
| DE19836374C1 (de) | Verfahren und Vorrichtung zum Fügen eines Laschenkettengliedes | |
| DE102017203943A1 (de) | Setzeinheit und Verfahren zum Setzen eines Verbindungselements an einem Werkstück | |
| EP3370914B1 (de) | Umformvorrichtung sowie verfahren zum umformen eines innenrandes eines rondenrings | |
| EP0739663A2 (de) | Bearbeitungsmaschine zum Umformen von Werkstücken | |
| DE2829681C2 (de) | Vorrichtung zum kontinuierlichen Stanzen von Löchern in stabförmige Hohlkörper | |
| DE102019109700B4 (de) | Presse zur Aufnahme einer Werkzeugeinheit und Verfahren zum betriebsbereiten Anordnen der Werkzeugeinheit in der Aufnahme der Presse | |
| DE2708172A1 (de) | Praegeeinrichtung fuer muenzen oder dergleichen | |
| DE2748235B2 (de) | Gesenkschmiedepresse | |
| DE102015115647B4 (de) | Transportvorrichtung zum Transportieren von Münzrohlingen und Verfahren zur Herstellung einer Münze | |
| DE102012100340B4 (de) | Mehrstufenpresse, zugehöriges Umformwerkzeug sowie Verfahren | |
| DE19545129C2 (de) | Vorrichtung zur Herstellung von stabförmigen Gegenständen | |
| EP3606688B1 (de) | Austauschbares werkzeug für eine werkzeugmaschine | |
| DE2852909A1 (de) | Vorrichtung zum verbinden wenigstens zweier bauteile durch ein schnitt-umform- verfahren | |
| DE3425317C2 (de) | ||
| DE10063154B4 (de) | Schmiedepresse mit Stellvorrichtung auf Matrizenseite | |
| EP3455041A1 (de) | Hybridsetzenheit für ausbrechstiften und/oder ausbrechkrallen | |
| DE959787C (de) | Vorrichtung zum Herstellen von Hohlnieten | |
| EP4169682B1 (de) | Stanzvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210907 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20230601 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B21D 28/16 20060101ALN20240830BHEP Ipc: B21D 37/04 20060101ALN20240830BHEP Ipc: B21D 37/14 20060101ALN20240830BHEP Ipc: B21J 13/08 20060101ALI20240830BHEP Ipc: B21J 13/03 20060101ALI20240830BHEP Ipc: B21J 13/02 20060101ALI20240830BHEP Ipc: B44B 5/00 20060101ALI20240830BHEP Ipc: B30B 15/02 20060101AFI20240830BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20240919 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020010268 Country of ref document: DE |
|
| U01 | Request for unitary effect filed |
Effective date: 20250130 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250206 |
|
| U1N | Appointed representative for the unitary patent procedure changed after the registration of the unitary effect |
Representative=s name: RUEGER ABEL PATENTANWAELTE PARTGMBB; DE |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20250424 |
|
| RAP4 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: ANDRITZ SCHULER PRESSEN GMBH |
|
| U1H | Name or address of the proprietor changed after the registration of the unitary effect |
Owner name: ANDRITZ SCHULER PRESSEN GMBH; DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250422 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250522 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| 26N | No opposition filed |
Effective date: 20251023 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250406 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260501 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 7 Effective date: 20260427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260501 Year of fee payment: 7 |