EP3356064B1 - Blechspeichereinrichtung sowie blechbearbeitungsvorrichtung mit einer blechbearbeitungsmaschine und einer solchen blechspeichereinrichtung - Google Patents
Blechspeichereinrichtung sowie blechbearbeitungsvorrichtung mit einer blechbearbeitungsmaschine und einer solchen blechspeichereinrichtung Download PDFInfo
- Publication number
- EP3356064B1 EP3356064B1 EP16802128.5A EP16802128A EP3356064B1 EP 3356064 B1 EP3356064 B1 EP 3356064B1 EP 16802128 A EP16802128 A EP 16802128A EP 3356064 B1 EP3356064 B1 EP 3356064B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- storage device
- support
- metal sheet
- sheet metal
- sheet storage
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/20—Storage arrangements; Piling or unpiling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/003—Positioning devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/26—Stops
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/002—Positioning devices
Definitions
- the invention relates to a sheet metal storage device according to claim 1 and a sheet metal processing device, in particular a bending device according to claim 26.
- the operator manually feeds the sheets to be processed and places the processed bent part (workpiece) down himself.
- the operator typically uses the company's own storage devices for sheet metal, such as pallet trucks, pallets, boxes, etc. This storage device with the prepared sheets is placed in front of the bending press. Each sheet must now be removed by the operator and positioned in front of or on the bending press. The removal height of the stack of sheets to be processed continuously decreases.
- US6524052 B1 which partly forms the basis for the preamble of claim 1, describes a pallet feeder comprising magazines for receiving the pallets in a stacked manner, a pulling section for pulling the pallet out of the magazine and carrying it thereon, a lifting-lowering section for vertically moving the pulling section, a discharge section for unassembled parts provided above the magazines, and a Refill section for receiving the pallet that holds the empty tray from which the electronic parts were picked and for reloading the pallet after fresh electronic parts have been replenished.
- US5984293 A describes a universal printed circuit board holder having a base and a plurality of support members movably attached to the base.
- the support members can project away from the base along support paths, and the support members are selectively positionable along the support paths when the support members engage a side of a printed circuit board assembly. Accordingly, the support members can be selectively positioned at heights corresponding to a topography of the side of the printed circuit board assembly to uniformly support the printed circuit board assembly.
- the object of the present invention is therefore to provide a sheet metal storage device and a sheet metal processing device, in particular a bending device, which does not have the aforementioned disadvantages and in particular enables a higher degree of automation than the previous one and offers additional advantages for the operator, in particular for ergonomic working.
- a sheet metal storage device has a housing which has a housing top and at least one support device for supporting sheets or bent parts, wherein the at least one support device has at least one support plane, wherein at least the at least one support plane is displaceable relative to the housing top of the housing of the sheet metal storage device, wherein the at least one support device comprises a plurality of support elements which have free ends on which support partial surfaces are provided which together form the at least one support plane of the at least one support device and which are displaceable relative to one another; wherein at least several of the support elements are each designed in multiple parts and in a telescopic manner.
- Sheet metal (raw parts) or sheet metal parts (semi-finished products) can always be made available at a removal height that is optimal for the operator.
- Bended parts (finished parts or semi-finished products) produced in such a sheet metal storage device can also be deposited at a storage height that is optimal for the operator.
- raw parts and/or semi-finished products and/or other types of workpieces made of metal and/or other materials can also be made available to the operator of the processing machine for removal and/or storage using the sheet metal storage device.
- the removal height and/or the storage height are advantageously kept constant at a height level that is defined in advance, for example, and this height level can also be advantageously adjusted to suit the respective operator.
- the at least one support device is advantageously arranged in the housing of the sheet metal storage device, whereby the sheet metal storage device can be made compact.
- the sheet metal storage device represents an independent, advantageously mobile system, wherein the sheet metal storage device can be arranged, for example, in a front region of a sheet metal processing machine, such as a bending press, a laser cutting machine and/or a water jet cutting machine, and can optionally be fixed thereto via fixing means.
- a sheet metal processing machine such as a bending press, a laser cutting machine and/or a water jet cutting machine
- the fixing means are designed as standardized connections and various sheet metal processing machines have counter-connections matched to these fixing means, so that a sheet metal storage device can be arranged on various sheet metal processing machines, even those designed for different processing methods.
- the sheet metal storage device enables simpler automation in sheet metal processing due to the defined removal height and/or the defined storage height, since a defined removal position or storage position is provided in each case.
- the size of the at least one support plane of the at least one support device is defined by the maximum area to be occupied by the largest sheets and/or bent parts placed on it.
- the design, in particular the shape, of the at least one support plane of the at least one The support device is advantageously adapted to the design of the sheets and/or bent parts placed on it.
- the sheet metal storage device according to the invention can be used as a separate work unit.
- sheet metal processing in particular, there are countless work steps in which sheets or sheet metal parts have to be removed, processed and then put back down again.
- the sheet metal storage device according to the invention enables easy handling of the sheets or sheet metal parts and, in particular, enables ergonomic work for the operator.
- the at least one support device has a guide by means of which at least the at least one support plane is guided, thereby preventing the at least one support plane or the at least one support device from tilting or tipping when it is moved.
- the at least one support plane or the at least one support device is guided vertically, thereby preventing sheets and/or bent parts placed on the at least one support plane from accidentally slipping off in a simple manner.
- At least one adjusting device is provided for adjusting the at least one support device and/or the at least one support plane, so that the position of the at least one support device and/or the at least one support plane can be adjusted relative to the upper side of the housing of the sheet metal storage device.
- the height of the sheet stack is defined by the number of sheets or sheet metal parts and their thickness as well as by the required removal height, also known as the provision height.
- the removal height decreases continuously from sheet or bent part to sheet or bent part. Since the removal height is usually constant for a type of bent part or for an operator, an adjustment of the height of at least one support level is required, which can be easily carried out using the at least one adjusting device.
- the at least one adjusting device the at least one support level can be positioned accordingly relative to the top of the housing of the sheet metal storage device, so that the storage height always is at the optimum height for the operator.
- a sheet metal storage device with at least one adjustment device thus ensures particularly advantageous, ergonomic working for the operator.
- the initial height of the at least one support level relative to the housing top of the housing of the sheet metal storage device is adjusted according to the number, thickness or design of the sheets and/or sheet metal parts and adjusted accordingly by means of the at least one adjusting device.
- the at least one support level is advantageously continuously adjusted by the at least one adjusting device. For example, in the case of flat sheets, the feed per sheet corresponds exactly to its sheet thickness.
- the at least one adjusting device can be operated or controlled manually or mechanically and can be designed as a machine axis with typical, e.g. electromechanical or hydraulic drives.
- the at least one adjusting device can comprise, for example, motorized actuators, one or more spring arrangements (e.g. adjustable gas springs) as well as hydraulic, electromotive or pneumatic devices.
- spring arrangements e.g. adjustable gas springs
- a stop is advantageously provided in order to limit the maximum displacement of the at least one support plane or the at least one support device, in particular in the spring-loaded direction.
- the at least one support device comprises a plurality of support elements, with support partial surfaces being provided at the free ends of the support elements, which together form the at least one support plane of the at least one support device.
- This enables a simple structural design of the at least one support device.
- the support surfaces can advantageously be moved relative to one another, whereby the support elements not loaded with sheets or sheet metal parts serve as guides, in particular as lateral guides for the stacked sheets or sheet metal parts.
- these support elements are tubular and/or rod-shaped, which further simplifies the structural design of the at least one support device.
- the support elements are arranged parallel to one another, which also enables a simple structural design of the at least one support device.
- At least several of the support elements are each designed in several parts, which enables a simple construction of the at least one support device, particularly in the case of a design with support partial surfaces that can be displaced relative to one another.
- each of the support elements of the at least one support device is designed in several parts, thus providing the greatest possible flexibility for the positioning of the sheets and sheet metal parts on the support surface formed by the plurality of support surfaces.
- the support elements of a support element are designed telescopically, so that they are easily guided together when one of the support elements is moved to the other support element.
- the sheets and sheet metal parts can also be positioned in a receiving container, e.g. in a box, on the at least one support level. If the support device comprises several support elements, such a receiving container is guided by the support elements that are not loaded by them.
- the at least one support device comprises at least one support plate, wherein the at least one support plane is formed by at least one of the surfaces of the at least one support plate.
- the at least one support plate can be used to easily provide the at least one support plane for the sheets and sheet metal parts in a sheet metal storage device.
- the guidance of the at least one support plate can be designed in a simple manner.
- the at least one support plate is advantageously guided vertically, which easily prevents sheets and/or bent parts placed on the at least one support plane of the at least one support plate from accidentally slipping off.
- the size of at least one support plate is determined by the maximum area to be occupied by the largest sheets and/or bent parts placed on it defined.
- the design, in particular the shape, of the at least one support plate is advantageously matched to the design of the sheets and/or bent parts placed on it.
- the at least one support device and/or at least a part thereof is subjected to force via at least one force device, whereby the sheets or sheet metal parts are provided at a constant height by using potential energy.
- the at least one force device is tensioned, whereby a sheet or sheet metal part underneath moves downwards.
- the energy stored in the at least one force device is gradually released again, so that the sheet or sheet metal part underneath moves upwards.
- the sheet metal storage device can be easily adapted to any geometry, weight and density of the sheets or sheet metal parts.
- such a solution is maintenance-free and durable, which has a particularly beneficial effect on the operating costs of the sheet metal storage device.
- the force of the at least one force device is adjustable, whereby the storage and release of the potential energy present in the at least one force device can be easily controlled as required.
- the at least one force device comprises at least one spring element, which enables a simple structural design of the support device and thus of the sheet metal storage device.
- the at least one force device comprises at least one fluid-fillable container element which supports the support device and/or at least a part thereof and raises or lowers it as required.
- Compressed air or a hydraulic fluid is advantageously used as the fluid for filling the at least one container element, which is supplied to or discharged from the at least one fluid-fillable container element via a corresponding supply device.
- the at least one fluid-fillable container element is designed, for example, as a bellows cylinder, which is advantageously held in a basic shape by a spring unit of the bellows cylinder.
- the simple structure of a bellows cylinder also enables space-saving installation in the sheet metal storage device and thus a relatively large area occupied. As a result, a comparatively low pressure is sufficient to lift the stack of sheets.
- the pressure in the at least one fluid-fillable container element can be easily adjusted when conditions change by adding or removing fluid.
- At least one additional spring element acting on the at least one fluid-fillable container element or at least one counterweight relieving the at least one fluid-fillable container element can be provided, whereby the sheet metal storage device can be easily adjusted even when loaded with sheets or sheet metal parts with large dimensions and/or with heavy sheets or sheet metal parts.
- a plane of the at least one fluid-fillable container element can itself form the support plane of the support device, which can be displaced relative to the upper side of the housing.
- the at least one fluid-fillable container element When loading the at least one support device, the at least one fluid-fillable container element is advantageously pressureless and is compressed accordingly by the weight of the loaded sheets or bent parts. To remove the sheets or bent parts, the at least one fluid-fillable container element is pressurized with the fluid. Pressure is now built up in the at least one fluid-fillable container element until the stack of sheets moves upwards in the direction of the top of the housing and the top sheet or sheet part reaches the desired removal height. The pressure in the at least one fluid-fillable container element is now no longer increased. The operator can start his work in an ergonomically advantageous working position and remove the top sheet or sheet part for further processing.
- the force acting on the at least one fluid-fillable container element decreases, whereupon the at least one fluid-fillable container element expands again.
- the stack of sheets rises again and the next sheet or sheet part can be removed at the desired height.
- this sheet metal storage device can be transported to a sheet metal processing machine, such as a bending press, for example, and the at least one fluid-fillable container element can only be supplied with the fluid there, for example via a fluid supply device.
- a sheet metal processing machine such as a bending press, for example
- the fluid supply device is, for example, integrated in the sheet metal storage device or assigned to it.
- the fluid supply can also be carried out via the sheet metal processing machine or an energy supply unit, which is advantageously designed to be mobile.
- the fluid supply device comprises, for example, at least one compressor which is supplied with energy via a battery and/or a sheet metal processing machine, or a simple hand pump.
- the sheet metal storage device with a plurality of multi-part support elements, at least one of the support elements is advantageously subjected to force via at least one force device, thus creating a sheet metal storage device that can be used for sheets or sheet metal parts with a wide variety of designs.
- the support elements of a support element are tubular, which enables a simple structural design of the support elements. It is also advantageous if the support elements of a support element overlap at least in some areas, e.g. they are inserted into one another, so that the support elements can be varied in their length and at the same time guided against one another with a simple structural design.
- At least one of the support part elements is subjected to a force.
- the at least one further support element of a support element is advantageously fixed to a base plate and advantageously serves at the same time as a guide for at least one force device arranged thereon, such as at least one spring element.
- the at least one spring element is, for example, placed over the at least one further support element or, if this is, for example, tubular in shape at least in part, arranged in it.
- the at least one force device or the at least a spring element is supported on the base plate or the at least one further support element as well as the other support element, for example placed above it.
- At least the movable support element of a support element is advantageously connected to a guide device, advantageously to a guide plate, with which the preload of the at least one force device can be adjusted particularly advantageously at the same time.
- the sheets or sheet metal parts are stacked on the support element levels of the support elements. When sheets or sheet metal parts are placed on top of each other, the guide length of the support elements is extended accordingly due to the resulting increasing overlap.
- This embodiment of a sheet metal storage device enables an absolutely flexible and automatic adaptation to different sheet metal contours and thus also to different sheet metal weights via such an arrangement of individual force devices and in particular of several individual spring elements.
- At least one attachment element is provided, whereby the at least one support level can be easily adapted to a specific contour of a sheet metal or a bent part, regardless of its design.
- the at least one attachment element is designed as a negative form of the sheet metal or bent parts and is therefore workpiece-specific, which is particularly advantageous for large quantities.
- the at least one attachment element is advantageously geometrically adjustable, whereby frequently changing sheet metal contours or bent part contours can be placed quickly and economically on the at least one support level or, if necessary, fixed and stacked.
- the at least one attachment element is advantageously fixed at a particularly advantageously adjustable angle - according to the principle of the inclined plane - on the at least one support plane in order to make the stacked sheets or bent parts slide, for example.
- the inclination of the at least one attachment element is set according to the ratio of slope force to static friction force.
- the stacked sheets or bent parts slide, for example, against a stop side or stop surface - e.g. inside the sheet storage device - and are held there.
- a stop side or stop surface advantageously extends to a transfer point at which the sheet or bent part is handed over to the operator.
- a corresponding recess is provided on the sheet storage device through which the sheet or bent part can be removed from the stack or slide out.
- the stop side or stop surface is advantageously facing the operator so that the sheet or bent part can be handed over directly to the operator. Additionally or alternatively, an adjustable stop or an anti-slip surface can be provided to fix the sheet metal or sheet metal part in a user-friendly position or to make it available to the user.
- the at least one attachment element can be arranged on or at the at least one height-adjustable support plane as required. If the at least one support plane is formed by the surface of at least one support plate, then the at least one attachment element can be secured to the at least one support plate, for example by plugging it in, with the at least one support plate then advantageously having corresponding plug-in receptacles at least in some areas.
- the at least one support plate can, for example, have a perforated plate structure at least in some areas, with an advantageously uniform hole pattern.
- the at least one attachment element can be clamped or otherwise mechanically connected to the at least one support plate.
- a further variant is, for example, an attachment element that can be connected to the at least one support plate magnetically or temporarily adhesively.
- At least one separating device is provided for separating the sheets or sheet metal parts, which ensures efficient processing of bending plans.
- greased sheets or sheet metal parts make handling even more difficult, as they sometimes stick together and have to be laboriously separated by hand.
- Using at least one separating device, such sheets or sheet metal parts can also be easily separated.
- the at least one separating device comprises a displacement device which is arranged, for example, above the sheet metal or sheet metal part to be separated.
- a displacement device has, for example, a linear guide with a stop attached to it.
- This stop is advantageously adapted or adaptable to the thickness of the sheet metal or sheet metal part. The operator moves the stop along the linear guide, whereby it touches, for example, the rear edge of the top sheet metal or sheet metal part and separates this sheet metal or sheet metal part from the stack during further movement. This separation process can be automated if necessary.
- top sheet or sheet metal part can be the use of spreading magnets.
- the top sheet or sheet metal part is pushed away from the sheet or sheet metal part underneath by the use of two magnets with the same polarity and can then be easily removed by the operator.
- This variant of separation is particularly advantageous for greased and strongly adhesive sheets or bent parts.
- the at least one separating device can also be designed for semi-automatic or fully automatic operation, advantageously motor-operated.
- the at least one separating device is arranged so as to be pivotable away from the sheet metal storage device or from the at least one support device, whereby a sheet metal or sheet metal part can be easily deposited or removed without using the at least one separating device.
- a work area section is provided with a sheet metal storage device support level, which serves as a sheet metal support or feed table.
- a sheet metal or sheet metal part guided upwards is made available to the operator, for example, on one side of the work area section, and the sheet metal storage device support level serves the operator as a work area or storage area.
- a sheet or sheet metal part guided upwards is made available to the operator, for example, on one side of the work area section, while the finished bent parts are deposited and stored on the opposite side.
- the sheet metal storage device support level is thus located between these sides and forms an intermediate zone as a work area for the operator.
- the sheet metal storage device support plane is located in the same plane as the upper side of the housing of the sheet metal storage device, so that a sheet metal or a sheet metal part can be moved in the same plane, thus ensuring easy handling of the same.
- At least one area and in particular the entire area of the sheet metal storage device support plane on which a sheet metal or sheet metal part comes to rest during the processing operation is designed as a fluid bearing, in particular as a gas bearing, advantageously as an air bearing.
- a fluid preferably gas and/or air, emerges from corresponding openings in this area of the sheet metal storage device support plane. This protects the sheets or sheet metal parts from scratches when they are moved over the sheet metal storage device support plane. The resulting reduced friction between the sheets or sheet metal parts and the sheet metal storage device support plane also makes the work easier for the operator.
- the sheet metal storage device can have a corresponding storage device.
- the sheet metal storage device comprises a compressor, which is advantageously integrated in the same.
- a compressor is supplied with energy, for example, from an energy supply outside the sheet metal storage device or an energy supply integrated in the sheet metal storage device.
- At least one conveyor device is provided for conveying the sheets and/or sheet metal parts in, on or near the sheet metal storage device support level, whereby the turning and feeding of the sheets and/or the bent parts is made significantly easier, in particular for the operator.
- work steps can even be omitted, which simplifies operation and/or automation or partial automation.
- the at least one conveyor device comprises, for example, one or more sliding surfaces, which can be provided with a sliding layer, e.g. in the form of a coating or a film.
- the at least one conveyor device can also or alternatively comprise one or more rollers and/or one or more conveyor belts.
- a turntable device or a turntable can also be provided as at least one conveyor device of the sheet metal storage device or as a separate device that can advantageously be coupled to the sheet metal storage device.
- the turntable receives sheets and/or sheet metal parts and conveys them to the operator or bending press for processing them and/or to other storage locations or conveyor devices.
- a sensor device is advantageously provided for detecting a sheet or sheet metal part on the turntable. If a sheet or bent part placed on the turntable is detected, the turntable is set in rotation and the sheet or bent part is transported to the previously defined position.
- the turntable is driven by an electric motor, hydraulically, pneumatically or manually, for example.
- sheet metal part collecting devices are provided for the bent parts, which are advantageously arranged so as to be removable on and/or near the sheet metal storage device.
- Such sheet metal part collecting devices comprise, for example, bags or boxes, each made of, for example, plastic, paper or cardboard, whereby these lists are not exhaustive.
- the sheet metal storage device support plane has a transparent area at least in some areas, which allows the operator to see through it.
- the transparent area is formed from glass or plastic.
- the transparent area is backlit, for example, with a suitable light source, so that sheet metal parts arranged on the transparent area can be easily checked by the operator, for example for their correct design.
- a screen is provided for displaying information.
- the screen is advantageously arranged behind the transparent area of the sheet metal storage device support plane, so that it can be is protected from dirt and wear.
- the screen is located directly in the operator's field of vision.
- the screen is embedded directly in the sheet metal storage device support level and forms part of the sheet metal storage device support level.
- the screen has a touch-sensitive surface (touchscreen, etc.) so that commands can be transmitted directly from the screen to control the bending press, the sheet metal storage device or to other communication.
- a touch-sensitive surface touchscreen, etc.
- information can also be visualized via a projection (e.g. a laser projection), for example onto the sheet metal storage device support level.
- a projection e.g. a laser projection
- the sheet metal storage device advantageously comprises at least one level indicator device which, based on the information detected, enables suitable measures to be taken, advantageously automatically. For example, to reorder sheets or sheet metal parts if a certain quantity is not reached. Information can also be generated to collect the bent parts when there are enough bent parts available.
- the at least one level indicator device advantageously has an interface to the sheet metal processing device, to the sheet metal processing machine and/or to an internal or external IT system, whereby the information recorded by the at least one level indicator device can be easily fed into the corresponding system and processed therein.
- the at least one level indicator can be implemented using conventional sensors, for example.
- the weights of the sheets or sheet metal parts can also be checked and compared.
- an acoustic and/or visually perceptible signal is triggered, making this condition easily recognizable for the operator.
- At least one recess is provided for the operator on the sheet metal storage device, whereby the operator can approach the sheet metal storage device as required and thus work ergonomically.
- the at least one recess can be provided in a vertical plane or in a horizontal plane on the sheet metal storage device.
- several recesses can be arranged in vertical and horizontal planes.
- the geometric shape of the sheet metal storage device is advantageously coordinated with the at least one recess to ergonomic aspects and enables efficient use of the sheet metal processing machine, in particular the bending press. From the point of view of the For ergonomic reasons, it is particularly advantageous to provide at least one recess in the area of the sheet metal storage device support.
- At least one post-processing device is provided for post-processing the sheets and/or bent parts, whereby manufactured bent parts are protected and/or processed.
- Some bent parts, especially those with a sensitive surface, must be protected from scratches and other damage.
- the at least one post-processing device comprises a film device with, for example, at least one film roll from which the protective film can be easily cut to length and easily attached to the bent part.
- a film device can, for example, be attached directly above an opening for receiving the manufactured bent parts.
- a cutting device e.g. a knife
- a guide for the film is also advantageously provided, which allows the operator to apply it manually to the bent part. It is particularly advantageous to provide the operator with adjustment options that allow adaptation to different geometries.
- Such a film device also enables complete automation for applying the protective film.
- the at least one post-processing device comprises, for example, a printer to mark the sheets and/or the manufactured bent parts, e.g. with labels or codes, for further production.
- a printer is advantageously provided in an area of the sheet metal storage device support for an optimal workflow.
- the at least one post-processing device comprises, for example, at least one control device, e.g. for checking the bent parts produced.
- at least one control device e.g. for checking the bent parts produced.
- the at least one post-processing device also includes, for example, a processing unit with which a sheet metal or a sheet metal part can be processed before or after the processing operation, in particular before the actual processing operation such as bending or folding.
- This Processing unit is designed, for example, for threading, deburring, joining, welding, gluing, etc., although this list is not exhaustive
- the sheet metal storage device can also carry out or support further work steps on the sheets or sheet metal parts.
- the devices required for this are advantageously supplied with energy by an energy device integrated in the sheet metal storage device. This means that the sheet metal storage device can also serve as a separate workstation independent of the sheet metal processing machine.
- a "thread cutting" workstation is provided.
- the stacked bent parts with the work area and the now empty feed are used in reverse order as an independent work station.
- the bent part is ergonomically located in the upper area, is picked up and guided to the work area.
- it is advantageously fixed and the thread is cut.
- the bent part is placed in the empty, former feed.
- the "feed” can now serve as a discharge to the same extent. The process now takes place in exactly the opposite way, but removal and stacking also lead to an optimal working height, since the height compensation described is also achieved.
- the sheet metal storage device also advantageously has a clamping and/or holding device for fixing sheets and in particular bent parts.
- the fixed sheets or bent parts can then be easily processed further.
- the independent and modular use of the feed, work and discharge areas means that sheets can be processed separately as raw parts before the actual processing process, especially before a bending process.
- the stacked sheet metal stack can be deburred or measured in the work area and placed in the discharge area as described.
- the discharge area is then the feed area again.
- the modular design of the sheet metal storage device allows these areas to be arranged ergonomically. The operator can then always work "from left to right", i.e.: remove on the left (feed), process in the middle (work area) and place on the right (finished part discharge). Working from "right to left” is also possible. possible. The operator can arrange his personal process by repositioning the areas accordingly. Infeed and outfeed are no longer fixed mechanical assemblies, but rather the definition of the current process.
- the sheet metal storage device has storage devices, such as a docking station for smartphones, speakers for media playback, holders for coffee cups, holders for work papers, general-purpose shelves, which provide support for the operator.
- storage devices such as a docking station for smartphones, speakers for media playback, holders for coffee cups, holders for work papers, general-purpose shelves, which provide support for the operator.
- Another advantage is that there are shelves for measuring instruments in which they can be optimally stored and optionally saved.
- the at least one post-processing device is advantageously arranged in, on or near the sheet metal storage device support level, which makes it easy for the operator to operate. It is also advantageous for the at least one post-processing device to be arranged so that it can be pivoted so that it can be repositioned, for example to fill the sheet metal storage device with sheets or sheet metal parts.
- a first support device for supporting sheets or bent parts and at least one second support device for supporting sheets or bent parts are provided, wherein the at least one support plane of the first support device and the at least one support plane of the at least one second support device are each displaceable relative to the upper side of the housing of the sheet metal storage device.
- the at least one first support device forms, for example, a sheet metal feed area and the at least one second support device forms, for example, a bent part removal area of the sheet metal storage device.
- more than two support devices are provided, which are designed or serve to feed and/or remove the sheets and/or bent parts in accordance with the bending plan or the internal process sequence.
- a working area section is provided between the first support device and the at least one second support device, so that the sheet metal storage device advantageously has three zone areas on the upper side of the housing of the sheet metal storage device, which allow the operator to work easily and efficiently.
- the at least one support plane of the first support device and the at least one support plane of the at least one second support device can be moved separately from one another relative to the upper side of the housing of the sheet metal storage device.
- one support plane moves in the direction relative to the upper side of the housing of the sheet metal storage device.
- another support plane moves in the direction relative to the upper side of the housing of the sheet metal storage device. The movement of the first support plane and/or the at least one second support plane is advantageously controlled.
- the at least one first support plane and the at least one second support plane are coupled to one another, whereby their position relative to one another is directly dependent on one another.
- the at least one first support plane and the at least one second support plane can be moved in opposite directions relative to the upper side of the housing of the sheet metal storage device in order to be able to feed sheets or bent parts into the sheet metal storage device on the one hand and to be able to deposit produced bent parts.
- a simple coupling that does not require special control elements, motors or the like is, for example, an advantageous mechanical connection between the at least one first support level (e.g. as sheet metal feed or bent part feed) and the at least one second support level (e.g. bent part removal), advantageously designed as a beam balance system.
- the weight of the sheet metal or bent part does not change during the bending step and thus remains constant. This solution therefore allows the continuous adjustment of the position of the support levels relative to the top of the housing of the sheet metal storage device based on the changing weights of the stacks and their heights.
- the arms of the mechanical connection are articulated via a swivel joint to the at least one first support plane or support device and the at least one second support plane or support device, so that a rotatable connection is provided in the connection area.
- the mechanical connection for example, can be adjusted in length, particularly in the case of guided support planes or support devices.
- the length is adjusted automatically, e.g. by a corresponding control or structural design.
- the arms of the connection allow constant weight and height compensation of the at least two support levels or support devices. At the start of a production order, the at least one first support level is in a lowest position due to the high weight of the stack with the sheets or the bent parts to be processed.
- the at least one first support level is positioned relative to the top of the housing of the sheet storage device so that the top sheet or bent part is at the height of the work area.
- the at least one second support level on the other hand, is in its top position and can therefore also accommodate the bent parts produced in the bending press in a user-friendly manner. As soon as the operator removes the top sheet or bent part, processes it on the bending press and places the produced bent part on the at least one second support level, the at least one second support level lowers while the at least one first support level rises so that the next sheet or bent part is available again at the desired removal height. This means that a constant, consistent working height is provided for the operator when processing the production order.
- the system of equilibrium can alternatively be achieved, for example, via a rope arrangement or via a hydraulic arrangement.
- At least one energy supply device is provided, thereby creating a self-sufficient and mobile sheet metal storage device. This makes it possible to avoid interfering contours and other tripping hazards that could, for example, hinder operation or pose a potential danger to the operator.
- the at least one energy supply device comprises an energy storage device, which is advantageously rechargeable.
- the energy storage device can be charged, for example, at the energy supply of the sheet metal processing machine or at a corresponding storage location.
- a standardized connection is provided for connecting a power connection cable, with which commercially available power cables can be connected.
- several different, advantageously standardized, connections on the Sheet metal storage device for supplying energy with which commercially available but also energy lines for different energies can be connected.
- At least one detection device is provided for a sheet metal and/or a bent part, wherein the type of the at least one detection device is selected according to the information to be detected.
- an optical unit such as a camera, is provided as at least one detection device to inspect the sheet metal before the bending process and/or the bent part after the bending process.
- the at least one detection device can also be designed to determine the weight of the sheets or bent parts, which can be used, for example, to easily check the number when producing several bent parts.
- the at least one detection device is designed to determine the number of sheets or bent parts.
- the working height of at least part of the sheet metal storage device is adjustable, whereby the sheet metal storage device can be adapted at least in some areas to changing working heights of the bending press and thus an ergonomic working height is guaranteed for a large number of operators.
- This adjustment process can be carried out using a manual device or via a controlled axis and, for example, motorized or hydraulic.
- At least one displacement device is provided for the sheet metal storage device, with which the sheet metal storage device can be easily repositioned if required.
- the at least one displacement device comprises, for example, rollers or wheels, which are advantageously arranged on the underside of the sheet metal storage device.
- the at least one displacement device has, for example, at least one electromechanical, pneumatic or hydraulic drive for easy displacement of the sheet metal storage device.
- At least one lifting device is provided for the sheet metal storage device, which enables the sheet metal storage device to be easily repositioned.
- loops or eyelets for conveyor belts are attached, advantageously at the center of gravity of the sheet metal storage device, which can be attached to the fork of a forklift or to a hook, e.g. of a crane, as a lifting device.
- the sheet metal storage device can be easily repositioned using the forklift and/or the lifting device.
- this solution has the additional advantages that a space-saving design of the sheet metal storage device and flexible adaptation to different fork sizes or hooks are possible.
- the sheet metal storage device can be used not only for feeding and removing sheets or sheet metal parts but also for storage or intermediate storage.
- the at least one displacement device and/or the at least one lifting device ensure that the sheet metal storage device can be easily repositioned.
- At least one sheet metal stop device is provided for stopping sheets or bent parts, which allows them to be easily positioned.
- This at least one sheet metal stop device forms a front stop for the operator.
- the rear stop of the bending press can be dispensed with. Even complex bent parts can be easily positioned for a bending process using the at least one sheet metal stop device. This results in time savings during the bending process - especially for experienced operators - because the influence of the inertia of the rear stop to be adjusted on the bending process is eliminated.
- the at least one sheet metal stop device is provided in a region of the sheet metal storage device support plane, which enables easy stopping of the sheets or bent parts.
- the at least one sheet metal stop device has several fixing points and at least one in at least one of the fixing points Stop element, whereby a desired setting of the front stop created by the at least one sheet metal stop device can be easily adjusted as required.
- the operator selects the stop element suitable for the bending process to be carried out and fixes it at the corresponding fixing point or at the corresponding fixing points.
- the fixing points are designed to accommodate at least one stop element or are adapted to this.
- the fixing points are designed as holes or as depressions or as recesses into which a projection or holding point designed accordingly on the at least one stop element engages.
- the fixing points are designed as elevations and corresponding depressions or recesses are provided on the at least one stop element.
- individual fixing points can be designed as holes or as depressions or as recesses and other fixing points of the same stop device can be designed as elevations.
- the at least one stop element then has corresponding complementary designs for fixing it to the fixing points.
- the at least one stop element does not necessarily have to have two types of designs of the holding parts for arranging it to the fixing points. For example, one stop element is designed for arrangement at fixing points designed as holes and another stop element is designed for arrangement at fixing points designed as elevations.
- the at least one sheet metal stop device comprises a guide for sheets or bent parts and/or the at least one stop element is designed for this guide or has at least one corresponding guide section for this guide.
- small sheets or small bent parts can be pushed in or on such a guide to the bending line. This means that they do not have to be laboriously moved and handled individually, which means that the bending process can be carried out more efficiently and productively than on conventional bending presses.
- a sheet metal processing device comprises a sheet metal processing machine and a sheet metal storage device which at least has one of the aforementioned features.
- the sheet metal processing device is advantageously a bending device which comprises a bending press or a press brake or bending machine and such a sheet metal storage device.
- Other types of suitable sheet metal processing machines for a sheet metal processing device are, for example, laser cutting machines and/or water jet cutting machines, but also thread cutting devices, clinch presses, deburring devices and/or the like.
- Such a sheet metal processing device according to the invention is characterized by high efficiency while ensuring ergonomic working conditions for the operator of the sheet metal processing device.
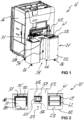
- the bending device 11 shown as a sheet metal processing device comprises a bending press 16 and a sheet metal storage device 21.
- the sheet metal storage device 21 has a housing 22 with a housing top 23. On the underside of the sheet metal storage device 21, several rollers 26 are provided as a displacement device, which enable easy repositioning of the sheet metal storage device 21.
- the sheet metal storage device 21 is advantageously detachably coupled to the bending press 16.
- the sheet metal storage device 21 - based on the drawings on the left - has a first box-shaped space 31, which is correspondingly designed for the sheets to be processed 17 or bent parts has coordinated dimensions.
- a first support plate 32 is provided as a first support device for supporting a stack 18 of the sheets 17 or bent parts to be processed.
- the outward-facing surface of the first support plate 32 in this illustration the upward-facing surface, forms its support plane 35.
- the first support plate 32 is displaceable relative to the upper side 23 of the housing 22 of the sheet metal storage device 21 and is guided vertically via a guide 37.
- a controllable machine axis is provided as an adjustment device 34 for the first support plate 32, which adjusts the first support plate 32 by the sheet thickness of the same after each removal of a sheet 17 in the direction of the upper side 23 of the housing 22 of the sheet metal storage device 21.
- an attachment element 36 is provided, which is arranged on the first support plate 32 if required.
- the first support plate 32 is provided with a hole pattern 33 in some areas, so that the attachment element 36 can be secured to the first support plate 32 via corresponding plug connections.
- this attachment element 36 With the help of this attachment element 36, the stack 18 of the sheets 17 or bent parts to be processed is tilted towards an operator, whereby the top sheet 17 of a stack 18 slides towards the operator as soon as it comes to rest outside the first box-shaped space 31.
- a stop surface 38 is provided to limit the sliding of the top sheet 17.
- the sheet metal storage device 21 has - based on the drawings on the right - a second box-shaped space 41, which has dimensions that are appropriately matched to the manufactured bent parts 19.
- a second support plate 42 is provided as a second support device for supporting the manufactured bent parts 19 to be processed.
- the second support plate 42 is also displaceable relative to the upper side 23 of the housing 22 of the sheet metal storage device 21 and is guided vertically via a guide 47.
- a spring arrangement is provided as an adjusting device 44 for the second support plate 42, which spring-loads the second support plate 42 in the direction of the upper side 23 of the housing 22 of the sheet metal storage device 21.
- the spring force of this adjusting device 44 is set in such a way that when a manufactured bent part 19 is placed on the second Support plate 42 is moved downwards in this illustration so that the operator can always place the produced bent parts 19 at the same working height.
- the first support plate 32 and the second support plate 42 in the sheet metal storage device 21 can be displaced separately from one another relative to the housing top 23 of the housing 22 of the sheet metal storage device 21.
- the working height of the sheet metal storage device 21 is adjustable, for example via the rollers 26, which can be moved for adjustment, e.g. screwed in and unscrewed.
- the sheet metal storage device 21 can thus be adapted to the operator for optimal ergonomic working.
- the second support plate 42 or its support plane 45 is also provided with a hole pattern in some areas, so that one or more attachment elements can also be fixed to it via corresponding plug connections.
- These attachment elements ensure that the manufactured bent parts 19 are stored in an orderly manner or stacked in a space-saving manner.
- Such an attachment element is designed, for example, as a negative form of the manufactured bent part.
- a work area section 51 with a sheet metal storage device support plane 52 is provided between the first space 31 and the second space 41.
- the sheet metal storage device support plane 52 lies in the same plane as the housing top 23 of the housing 22 of the sheet metal storage device 21.
- a recess 54 for the operator is provided in the area of the work area section 51.
- the sheet metal storage device support level 52 also has conveyor devices 56 for conveying the sheets 17 or sheet metal parts, which are designed here as parallel conveyor belts or rollers. The operator can use these to simply pull the sheet metal 17 or bent part removed from the first space 31 or the produced bent part 19 over the sheet metal storage device support level 52.
- the conveyor devices 56 can also be driven so that the sheet metal 17 or bent part or the produced bent part 19 is moved over the sheet metal storage device support level 52 without manual intervention by the operator.
- the sheet metal storage device support level 52 has a transparent area 58 in some areas.
- a screen 59 for displaying information is provided behind the transparent area 58.
- a power supply device 46 is also provided for the sheet metal storage device 21.
- the power supply device 46 is designed, for example, as a rechargeable battery and serves in particular to supply power to the screen 59 and/or the adjustment device 34 for the first support plate 32.
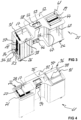
- the sheet metal storage device 61 shown differs from the sheet metal storage device 21 shown above essentially in that a separating device 76 for separating the sheets 17 to be processed is provided in the first space 71.
- the separating device 76 comprises a slider 77 which can be operated manually and is guided laterally. The operator first pulls the slider 77 - in relation to the illustration - all the way to the left and then pushes it back to the right, whereby the slider 77 comes into contact with a stop edge 78 with a side edge of the uppermost sheet 17 to be processed.
- the sheet 17 that is taken along is separated from the stack and pushed onto the sheet metal storage device support level 92.
- the sheet metal storage device 61 has a post-processing device 96 above the second space 81 for post-processing in particular the bent parts 19 produced, but possibly also for the sheets 17.
- This post-processing device 96 comprises a film device with at least one film roll 97.
- a film section can be easily cut to length using a cutting device 98 designed as a knife. The cut film section is then applied, for example, to the bent part 19 produced in order to protect it from external influences and in particular damage, such as scratches.
- a printer is provided in the area of the sheet metal storage device support level 92, with which, for example, the sheet metal 17 or bent part to be processed or the manufactured bent part 19 can be provided with a code.
- a detection device 95 is provided for a sheet metal 17 to be processed and/or a bent part or a manufactured bent part 19.
- the detection device 95 comprises, for example, a scanner with which the ACTUAL value of a sheet metal 17 to be processed and/or a bent part or a manufactured bent part 19 can be detected and compared, for example, with a TARGET value.
- a replenishment of sheets 17 to be processed or bent parts can be requested automatically, e.g. via a control of the sheet metal storage device 61 or a control of the bending press, before the number of sheets 17 to be processed or bent parts available in the sheet metal storage device 61 is used up.
- the quantity of sheets 17 to be processed or bent parts used is determined via the weight of the corresponding parts detected in the first space 71 or in the second space 81.
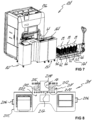
- the sheet metal processing device here the bending device 101 according to Figure 6 comprises, as a sheet metal processing machine, a bending press 106, a sheet metal storage device 111 and a storage unit 116 for the manufactured bent parts 19.
- the sheet metal storage device 111 largely corresponds to the sheet metal storage device 61 in the design of the first space 121 and the work area section 126, but no second space is provided for receiving the manufactured bent parts 19. These are temporarily stored on the storage unit 116.
- the work area section 126 is followed by a transfer section 128 of the sheet metal storage device 111.
- Such a design is advantageous, for example, for large batch sizes or for bent parts 19 that take up a large volume after production.
- This solution is also particularly well suited for bent parts that have been bent multiple times and which, for example, cannot be stacked inside one another.
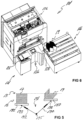
- the Figure 7 as a sheet metal processing device, a bending device 131 with a bending press 136 and a sheet metal storage device 141.
- the sheet metal storage device 141 is designed on the one hand like the previously described sheet metal storage device 21.
- a further, here separate sheet metal storage device element 151 is provided, which has a second space 161, which is analogous to the second space 41 of the sheet metal storage device 21 Alternatively, the sheet metal storage device element 151 can be an integrated part of the sheet metal storage device 141.
- each sub-element of the sheet metal storage device 141 can advantageously be designed as a separate work unit or as a separate work module, so that these can be assembled by the operator as required to form an individual sheet metal storage device. If the operator requires, for example, a large sheet metal storage device support level, he arranges two or more modules having such a sheet metal storage device support level next to a module having at least one support device or between two modules each having at least one support device. Such a modular sheet metal storage device can easily cover a large number of work steps or work processes. However, the operator does not always have to use a sheet metal storage device that is designed for each work step or work process and therefore has large dimensions and a corresponding weight. A modular sheet metal storage device is easy for the operator to handle.
- a pallet truck 171 is used to remove the manufactured bent parts 19.
- the stacked, manufactured bent parts 19 are advantageously removed from the second space 41 or 161 together with the second support plate 42 and the attachment elements 46 arranged thereon.
- a new support plate 42 with attachment elements 46 arranged thereon, if applicable, is inserted into the corresponding second space 41 or 161.
- Figure 5 shows schematically the principle when the first support plate 182 and the second support plate 187 are coupled together.
- the positions of the first support plate 182 and the second support plate 186 are dependent on each other.
- the weight of the sheets 17 or bent parts to be processed and the weight of the manufactured, ie bent, bent parts 19 remain constant. From this point of view, an optimal and uniform working height 13 can still be achieved with a coupled arrangement via the lever law. A controlled drive remains independent of this, but is not required.
- the first boom 192 of the mechanical connection 191 is articulated to the first support plate 182 via a support plate swivel joint 193.
- the second boom 197 is articulated to the second support plate 187 via a support plate swivel joint 198.
- the first boom 192 and the second boom 197 can be pivoted via a boom swivel joint 195, which provides constant weight and height compensation of the two support plates 182 and 187.
- the boom swivel joint 195 and/or at least one of the support plate swivel joints 193 and 198 can be adjusted to optimize the system.
- the first boom 192 and the second boom 197 can be adjusted in length.
- the first support plate 182 is in a lowest position due to the high weight of the stack 18 with the sheets 17 or bent parts to be processed.
- the first support plate 182 is positioned relative to the housing top 23 of the housing 22 so that the top sheet 17 or bent part to be processed is at the height of the work area, i.e. at the desired working height 13.
- the then still empty second support plate 187 is in its top position and can therefore also receive the manufactured bent parts 19 in a user-friendly manner.
- the second support plate 187 lowers and the first support plate 182 raises accordingly.
- the next sheet metal 17 or bent part to be processed is thus available to the operator again at the desired working height 13.
- the sheet metal storage device 201 shown corresponds in its design to the sheet metal storage device 21 or 141 described above.
- a handle element is provided on two opposite sides of the housing 202 as a lifting device 206 for the sheet metal storage device 201.
- the forks of a forklift truck can grip these handles or conveyor belts can be arranged in order to easily reposition the sheet metal storage device 201 if necessary.
- this sheet metal storage device 201 has a sheet metal stop device 211 for stopping sheets 17 or bent parts 19.
- This sheet metal stop device 211 is in an area of the Sheet metal storage device support plane 222 is provided, which faces the bending press.
- the sheet metal stop device 211 has a plurality of fixing points 212 arranged in a grid and designed as holes.
- the sheet metal stop device 211 also has stop elements 216, 217 and 218, which are arranged at the fixing points 212 as required and in a manner adapted to the sheet metal 17 or the sheet metal part.
- the support device 231 shown has a plurality of rod-shaped support elements 236 arranged parallel to one another, all of which are arranged on a base plate 241 and each have a free end.
- a support surface 233 is provided at the free end of each support element 236.
- the support surfaces 233 of all support elements 236 together form the support plane 232 of the support device 231.
- Each support element 236 is made up of several parts and here has two tubular support element parts 237 and 238 which are inserted into one another and thus guided against one another.
- the first, here the lower support element part 237 extends over a certain length from the base plate 241 in the direction of the support plane 232 of the support device 231.
- the other second support element part 238 is placed over the first support element part 238 and can be moved along it in a telescopic manner relative to it.
- the second support element part 238 has the support part surfaces 233 at its free end, whereby these can be moved relative to one another.
- each support element 236 is provided with a spring element 239 which spring-loads the second support element part 238.
- the spring element 239 is a helical spring which is placed over the first support element part 237 and is thus supported by it in a simple manner.
- the spring element 239 is supported with one end on the base plate 241 and with the other end on the end of the second support element part 238 which is opposite the free end of the second support element part 238.
- a section 240 which increases the external dimensions is advantageously provided.
- the second support element parts 238 are guided in a guide plate 243, which is arranged in a region between the base plate 241 and the support plane 232 so as to be displaceable relative to the base plate 241.
- the guide plate 243 has corresponding openings for guiding the second support element parts 238.
- the enlarging section 240 of each second support element part 238 prevents it from being pressed out of this guide plate 243 due to the load from the spring element 239.
- this guide plate 243 forms an adjustment device for adjusting the support plane 232.
- the spring-loaded second support element parts 238 move in the unloaded state until their enlarged section 240 rests against the guide plate 243. If the guide plate 243 is now moved relative to the base plate 241, the distance between the support surface parts 233 in relation to the base plate 241 changes accordingly.
- the guide plate 243 forms an adjustment device for easy adjustment of the spring force of the spring elements 239. If the guide plate 243 is moved relative to the base plate 241, the length of the spring elements 239 and thus also their spring force changes accordingly.
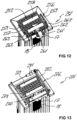
- Figure 12 shows a support device 251 with a semi-automatic separating device 256, which is arranged above the support plane 252.
- the separating device 256 can advantageously be pivoted as a whole arranged, which allows easy filling of the sheet dispenser device.
- the separating device 256 comprises a first roller 257 and a second roller 258 which are connected to one another via drive means 259, such as a belt or toothed belt.
- drive means 259 such as a belt or toothed belt.
- At least one of the rollers 257 or 258, advantageously both rollers 257 and 258, are designed as pressure rollers which are spring-loaded in the direction of the support plane 252. This enables the system to be automatically adapted to changing sheet thicknesses and the rollers 257 and/or 258 are in permanent contact with the uppermost sheet 17 of the stack 18.
- removal rollers 261 are provided, which in turn are connected to the first roller 257 via drive means 262 and 263, such as a belt or toothed belt.
- the removal rollers 261 are advantageously adjustable and particularly advantageously displaceable at the removal point, e.g. along an axis, in order to adapt them to different contours of the sheets 17.
- rollers 257 and/or 258 and/or the removal rollers 261 are provided with a surface that is as rough as possible in order to obtain an optimal coefficient of friction.
- the operator reaches between the two removal rollers 261 and pulls out the sheet 17. Since the removal rollers 261 and also at least one of the rollers 257 or 258 are in contact with the sheet 17 at all times, the translational movement of the sheet 17 when pulled is converted into a rotational movement of the removal rollers 261 and the rollers 257 and 258. Via the drive means 259, 262 and 263, the rotation of the removal rollers 261 also leads to a rotation of the rollers 257 and 258, which supports the removal of the sheet 17 pulled by the operator. The spring-loaded stack 18 is also moved in the direction of the separating device 256, which forms a stop. The next sheet 17 is now positioned for removal. This process can be repeated until the support device 251 or the corresponding sheet storage device is completely empty.
- Figure 13 shows an automatic separating device 276 on a support device 271, whereby the automatic separating device 276 is also arranged so as to be pivotable.
- the automatic separating device 276 is also arranged so as to be pivotable.
- three rollers 277, 278 and 279 are provided, which are set in rotation by a motor 281, which drives a common drive means 282.
- the uppermost sheet 17 is separated from the stack 18.
- a removal roller or a pressure roller or roller - as described for the semi-automatic separating device 256 - is not required.
- the rollers 277, 278 and 279 advantageously have a surface that is as rough as possible.
- the motor 281 is, for example, an electric motor that is supplied with energy, for example, by an integrated or external power supply.
- a sensor is installed at or near the removal point, which monitors the position of the sheet 17 currently being conveyed.
- Another advantage is that the conveyance of the sheet 17 is interrupted when the sheet 17 has been conveyed out far enough that it can be grasped by the operator, but is still held.
- the motor 281 is advantageously de-energized at this time, so that when the sheet 17 is completely removed by the operator, the rollers 277, 278 and 279 and the motor 281 can rotate without damaging them. As soon as the sheet 17 has been completely removed, the process starts again and the next sheet 17 is made available for removal.
- the sheet metal storage device 301 as shown in the Figure 14 has - based on the drawings on the left - a support plane 302 of a support device for supporting a stack of the sheets 17 to be processed.
- the support plane 302 is displaceable and guided vertically.
- this one has - based on the drawings on the right - a conveyor device 316 designed as a turntable 317 for conveying the sheets 17 or sheet metal parts.
- the operator can easily feed or remove sheets 17 or bent parts or manufactured bent parts via this turntable 317.
- the turntable 317 is advantageously driven by a motor, for example an electric motor, so that the sheet metal or bent part arranged on the turntable 317 or the manufactured bent part can be fed to the position between the support device and the Conveyor device 316 arranged sheet metal storage device support level 312 or away from it.
- a plurality of gas outlet openings 322 are provided on the sheet metal storage device support plane 312, from which a gas exits to create a gas storage 321.
- the support device 331 shown has a force device which comprises a fluid-fillable container element 336.
- the fluid-fillable container element 336 is designed as a bellows cylinder.
- the fluid-fillable container element 336 can be pressurized with compressed air.
- the fluid-fillable container element 336 is supported on the base plate 333 of the support device 331 and has the support plane 332 of the support device 331 at its opposite, free end.
- the stack 18 of the sheets 17 rests on this support plane 332.
- a compressor 338 is provided in parallel for generating compressed air. Via the line 339 from the compressor 338 to the fluid-fillable container element 336, the latter can be pressurized with compressed air and, if necessary, also relieved of pressure. Alternatively or additionally, a pressure relief valve can be provided on the fluid-fillable container element 336.
- the fluid-fillable container element 336 When loading the support device 331 with the sheets 17 or sheet metal parts, the fluid-fillable container element 336 is advantageously depressurized. For example, after the loading process has ended, the fluid-fillable container element 336 is filled with compressed air by the compressor until the top sheet 17 of the stack 18 has reached the desired removal height.
- the fluid-fillable container element 336 expands due to the decreasing weight load in such a way that the next sheet 17 again comes to rest at the same removal height.
- the entire sheet metal storage device or at least individual elements thereof are preferably adjustable in height, which allows them to be adapted to changing working heights of the bending press and thus ensures an ergonomic working height.
- the height adjustment can be carried out, for example, by means of a manual device or via a controlled axis.
- the individual elements of the sheet metal storage device can also be designed separately.
- the sheet metal feed, the work area and/or the finished part discharge are each designed as separate sub-devices that can be coupled together. Such a solution is particularly advantageous if the ergonomics of the workplace would otherwise be restricted due to this size.
- a lifting device advantageously attached in or near the work area, can enable and facilitate work for the operator, especially with oversized sheets.
- the sheet metal storage facility can be easily integrated into internal processes, thus minimizing production throughput times and the required storage space.
- the mobility of the sheet metal storage facility is simplified by forklift pickup or driverless transport.
- the sheet metal storage device advantageously comprises communication means with which the sheet metal storage device can communicate with other production parts of the company.
- the sheet metal storage device transmits information to a sheet metal supply device, such as a laser cutting system or a water jet system, that a supply of sheets is required for a smooth further production process, which then produces corresponding sheets as a supply for the sheet metal storage device.
- the sheet metal storage device can be coupled to a tool storage (punches and dies) for the bending press, which allows a precise allocation of the product-specific tools to the respective bending plan and At the same time, the tools can be removed and re-stored after the task has been completed.
- a tool storage punches and dies
- the sheet metal storage device advantageously has a seat for the operator.
- This seat can be folded out so that it only protrudes when necessary and otherwise does not affect the operator's work area.
- the seat is advantageously fixed in this state in the folded state by a holding device such as a latch, a magnet arrangement or the like so that it cannot fold out accidentally.
- the seat is also advantageously height-adjustable so that it can be adapted to the proportions of the operator. ⁇ b>List of reference symbols ⁇ /b> 11 Bending device 56 Conveyor system 13 Working height 58 transparent area 59 Screen 16 Bending press 17 sheet 61 Sheet metal storage facility 18 (Sheet metal) stack 19 manufactured bent part 71 1.
- Guide for 32 98 Cutting device 38 Stop surface 41 2.
- Space 101 Bending device 42 2.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Description
- Die Erfindung betrifft eine Blechspeichereinrichtung nach Anspruch 1 sowie eine Blechbearbeitungsvorrichtung, insbesondere eine Biegevorrichtung nach Anspruch 26.
- Das Bearbeiten von Blechen mit Biegepressen, auch Abkantpressen oder Biegemaschinen genannt, ist traditionell wenig automatisiert.
- Der Bediener führt die zu bearbeitenden Bleche manuell zu und legt das bearbeitete Biegeteil (Werkstück) selbst ab. Als Blechspeichereinrichtungen bedient sich der Bediener typischerweise mit betriebseigenen Speichereinrichtungen, wie z. B. Hubwagen, Paletten, Kisten usw. Diese Speichereinrichtung mit den vorbereiteten Blechen wird vor der Biegepresse abgestellt. Jedes Blech muss nun vom Bediener entnommen und vor bzw. an der Biegepresse positioniert werden. Dabei nimmt die Entnahmehöhe des Stapels der zu bearbeitenden Bleche fortlaufend ab.
- Nachteilig an der bekannten Lösung ist, dass das Handling der Bleche und auch der Biegeteile aufwändig und für den Bediener mühsam ist. Der Bediener muss sich daher für die Entnahme der Bleche oder der Biegeteile von Biegevorgang zu Biegevorgang immer stärker bücken, was ihm kein ergonomisches Arbeiten erlaubt. Diese bekannte Vorgehensweise lässt sich zudem weder in eine Prozesskette integrieren noch optimal automatisieren. Je nach Art der verwendeten betriebseigenen Speichereinrichtung stellt diese zudem eine Stolpergefahr für den Bediener und andere Mitarbeiter dar.
- Bei Laserschneidmaschinen und Wasserstrahlschneidmaschinen stellen sich bei Blechen und Blechteilen mit kleinen Abmessungen ähnliche wenn nicht die gleichen Probleme.
-
US6524052 B1 , die teilweise die Grundlage für den Oberbegriff des Anspruchs 1 bildet, beschreibt einen Palettenzuführer, mit Magazinen zum Aufnehmen der Paletten in gestapelter Weise, einem Ziehabschnitt zum Ziehen der Palette aus dem Magazin und zum Tragen derselben darauf, einem Hebe-Senk-Abschnitt zum vertikalen Bewegen des Ziehabschnitts, einem Austragabschnitt für nicht montierte Teile, der über den Magazinen vorgesehen ist, und einem Nachfüllabschnitt zum Aufnehmen der Palette, die das leere Tablett hält, aus dem die elektronischen Teile aufgenommen wurden, und zum Wiederaufladen der Palette, nachdem frische elektronische Teile aufgefüllt wurden.US5984293 A beschreibt einen universellen Leiterplattenhalter mit einer Basis und einer Vielzahl von beweglich an der Basis befestigten Stützelementen. Die Stützelemente können entlang Stützpfaden von der Basis weg vorstehen, und die Stützelemente sind selektiv entlang der Stützpfade positionierbar, wenn die Stützelemente mit einer Seite einer Leiterplattenanordnung in Eingriff stehen. Dementsprechend können die Stützelemente selektiv in Höhen entsprechend einer Topographie der Seite der Leiterplattenbaugruppe positioniert werden, um die Leiterplattenbaugruppe gleichmäßig zu stützen. - Aufgabe der vorliegenden Erfindung ist es somit, eine Blechspeichereinrichtung sowie eine Blechbearbeitungsvorrichtung, insbesondere eine Biegevorrichtung zu schaffen, welche die vorgenannten Nachteile nicht aufweist und insbesondere einen höheren als den bisherigen Automatisierungsgrad ermöglicht sowie für den Bediener zusätzliche Vorteile, insbesondere für ein ergonomisches Arbeiten, bietet.
- Die Aufgabe wird durch die Merkmale der unabhängigen Ansprüche gelöst. Vorteilhafte Weiterbildungen sind in den Figuren und in den abhängigen Patentansprüchen dargelegt.
- Gemäss der Erfindung weist eine Blechspeichereinrichtung ein Gehäuse, das eine Gehäuseoberseite aufweist, und zumindest eine Auflageeinrichtung für die Auflage von Blechen oder Biegeteilen auf, wobei die zumindest eine Auflageeinrichtung zumindest eine Auflageebene aufweist, wobei zumindest die zumindest eine Auflageebene relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung versetzbar ist, wobei die zumindest eine Auflageeinrichtung mehrere Auflageelemente umfasst, die freie Enden aufweisen, an denen Auflageteilflächen vorgesehen sind, die zusammen die zumindest eine Auflageebene der zumindest eine Auflageeinrichtung ausbilden und die zueinander versetzbar sind; wobei zumindest mehrere der Auflageelemente jeweils mehrteilig und teleskopartig ausgebildet sind.
- Mit einer derartigen Blechspeichereinrichtung lässt sich ein ergonomisches Arbeiten gewährleisten. Bleche (Rohteile) oder Blechteile (Halbfabrikate) können immer in einer für den Bediener optimalen Entnahmehöhe bereitgestellt werden. Auch lassen sich in einer solchen Blechspeichereinrichtung hergestellte Biegeteile (Fertigteile oder Halbfabrikate) in einer für den Bediener optimalen Ablagehöhe ablegen. Neben einem Blech oder einem Blechteil können auch Rohteile und/oder Halbfabrikate und/oder anders geartete Werkstücke aus Metall und/oder aus anderen Materialien mit der Blechspeichereinrichtung dem Bediener der Bearbeitungsmaschine zur Entnahme und/der Ablage zur Verfügung gestellt werden. Die Entnahmehöhe und/oder die Ablagehöhe werden vorteilhaft konstant auf einem beispielsweise vorab definierten Höhenniveau gehalten, wobei dieses Höhenniveau weiter vorteilhaft auf den jeweiligen Bediener einstellbar ist.
- Die zumindest eine Auflageeinrichtung ist vorteilhaft im Gehäuse der Blechspeichereinrichtung angeordnet, womit die Blechspeichereinrichtung kompakt ausgebildet werden kann.
- Die erfindungsgemässe Blechspeichereinrichtung stellt ein selbstständiges, vorteilhaft mobiles System dar, wobei die Blechspeichereinrichtung beispielsweise in einem vorderen Bereich einer Blechbearbeitungsmaschine, wie einer Biegepresse, einer Laserschneidmaschine und/oder einer Wasserstrahlschneidmaschine, anordenbar ist und gegebenenfalls über Fixiermittel daran fixierbar ist.
- Vorteilhaft sind die Fixiermittel als genormte Anschlüsse ausgebildet und verschiedene Blechbearbeitungsmaschinen weisen auf diese Fixiermittel abgestimmte Gegenanschlüsse auf, so dass eine Blechspeichereinrichtung an verschiedene, auch für unterschiedliche Bearbeitungsverfahren ausgebildete Blechbearbeitungsmaschinen anordenbar ist.
- Weiter ermöglicht die erfindungsgemässe Blechspeichereinrichtung durch die definierte Entnahmehöhe und/oder die definierte Ablagehöhe eine einfachere Automatisierung in der Blechbearbeitung, da jeweils eine definierte Entnahmeposition beziehungsweise Ablageposition gegeben ist.
- Die Grösse der zumindest einen Auflageebene der zumindest einen Auflageeinrichtung wird durch die maximal einzunehmende Fläche der grössten aufgelegten Bleche und/oder Biegeteile definiert. Die Ausgestaltung, insbesondere die Form, der zumindest einen Auflageebene der zumindest einen Auflageeinrichtung wird vorteilhaft auf die Ausgestaltung der aufgelegten Bleche und/oder Biegeteile abgestimmt.
- Die erfindungsgemässe Blechspeichereinrichtung ist als eine eigene Arbeitseinheit verwendbar. Insbesondere in der Blechbearbeitung gibt es unzählige Arbeitsschritte bei denen Bleche oder Blechteile entnommen, bearbeitet und wieder abgelegt werden müssen. Bei all diesen Arbeitsschritten ist mit der erfindungsgemässen Blechspeichereinrichtung ein einfaches Handling der Bleche beziehungsweise der Blechteile gegeben und insbesondere ein ergonomisches Arbeiten für den Bediener ermöglicht.
- Vorzugsweise weist die zumindest eine Auflageeinrichtung eine Führung auf, mittels der zumindest die zumindest eine Auflageebene geführt ist, womit ein Verkanten oder Verkippen der zumindest einen Auflageebene beziehungsweise der zumindest einen Auflageeinrichtung beim Versetzen derselben vermieden wird. Vorteilhaft ist die zumindest eine Auflageebene beziehungsweise die zumindest eine Auflageeinrichtung vertikal geführt, womit ein unabsichtliches Abrutschen von auf der zumindest einen Auflageebene aufgelegten Blechen und/oder Biegeteilen auf einfache Art und Weise verhindert wird.
- Bevorzugt ist zumindest eine Justiereinrichtung zur Justierung der zumindest einen Auflageeinrichtung und/oder der zumindest einen Auflageebene vorgesehen, so dass die Position der zumindest einen Auflageeinrichtung und/oder der zumindest einen Auflageebene in relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung einstellbar ist.
- Die Höhe des Blechstapels definiert sich durch die Anzahl der Bleche beziehungsweise Blechteile und deren Dicke sowie durch die erforderliche Entnahmehöhe, auch Bereitstellungshöhe genannt. Bei den zugeführten Blechen oder Biegeteilen nimmt die Entnahmehöhe von Blech oder Biegeteil zu Blech oder Biegeteil fortlaufend ab. Da die Entnahmehöhe meist konstant für eine Biegeteilart beziehungsweise für einen Bediener ist, wird eine Anpassung der Höhe der zumindest einen Auflageebene erforderlich, welche mit der zumindest einen Justiereinrichtung einfach durchführbar ist. Bei der Ablage der gebogenen Biegeteile nimmt die Ablagehöhe fortlaufend von Biegeteil zu Biegeteil zu. Mittels der zumindest einen Justiereinrichtung kann die zumindest eine Auflageebene entsprechend relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung positioniert werden, so dass sich die Ablagehöhe immer auf der für den Bediener optimalen Höhe befindet. Somit gewährleistet eine Blechspeichereinrichtung mit zumindest einer Justiereinrichtung dem Bediener ein besonders vorteilhaftes, ergonomisches Arbeiten.
- Die Ausgangshöhe der zumindest einen Auflageebene relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung wird entsprechend der Anzahl, Dicke oder Ausgestaltung der Bleche und/oder Blechteile justiert und mittels der zumindest einen Justiereinrichtung entsprechend nachgeführt. Vorteilhaft wird die zumindest eine Auflageebene von der zumindest einen Justiereinrichtung fortlaufend nachgeführt. Beispielsweise bei flachen Blechen entspricht der Vorschub pro Blech genau dessen Blechdicke.
- Die zumindest eine Justiereinrichtung kann manuell oder maschinell betätigbar beziehungsweise gesteuert sein sowie als Maschinenachse mit typischen, z.B. elektromechanischen oder hydraulischen Antrieben ausgebildet sein.
- Weiter kann die zumindest eine Justiereinrichtung z. B. motorische Stellglieder, eine oder mehrere Federanordnungen (z. B. einstellbare Gasfedern) sowie hydraulische, elektromotorische oder pneumatische Einrichtungen umfassen. Bei Federanordnungen wird vorteilhaft ein Anschlag vorgesehen, um die maximale Versetzung der zumindest einen Auflageebene beziehungsweise der zumindest einen Auflageeinrichtung, insbesondere in die federbeaufschlagte Richtung, zu begrenzen.
- Vorzugsweise umfasst die zumindest eine Auflageeinrichtung mehrere Auflageelemente, wobei an den freien Enden der Auflageelementen Auflageteilflächen vorgesehen sind, die zusammen die zumindest eine Auflageebene der zumindest einen Auflageeinrichtung ausbilden. Dies ermöglicht eine einfache konstruktive Ausgestaltung der zumindest einen Auflageeinrichtung.
- Die Auflageteilflächen sind vorteilhaft zueinander versetzbar, womit die nicht mit Blechen oder Blechteilen belasteten Auflageelemente als Führung, insbesondere als seitliche Führung für die gestapelten Bleche oder Blechteile dienen.
- Vorteilhaft sind diese Auflageelemente rohrförmig und/oder stabförmig ausgebildet, was die konstruktive Ausgestaltung der zumindest einen Auflageeinrichtung weiter vereinfacht.
- Weiter vorteilhaft sind die Auflageelemente parallel zueinander angeordnet, womit ebenfalls eine einfache konstruktive Ausgestaltung der zumindest einen Auflageeinrichtung ermöglicht ist.
- Zumindest mehrere der Auflageelemente sind jeweils mehrteilig ausgebildet, womit insbesondere bei einer Ausgestaltung mit relativ zueinander versetzbaren Auflageteilflächen eine einfache Konstruktion der zumindest einen Auflageeinrichtung ermöglicht ist.
- Vorteilhaft ist jedes der Auflageelemente der zumindest einen Auflageeinrichtung mehrteilig ausgebildet, womit eine grösstmögliche Flexibilität für die Positionierung der Bleche und Blechteile auf der von den mehreren Auflageteilflächen gebildeten Auflagefläche gegeben ist.
- Weiter vorteilhaft sind die Auflageteilelemente eines Auflageelements teleskopartig ausgebildet, so dass diese beim Versetzen eines der Auflageteilelemente zu dem anderen Auflageteilelement in einfacher Art aneinander geführt sind.
- Anstelle von einer direkten Ablage der Bleche und Blechteile auf der zumindest einen Auflageebene der zumindest einen Auflageeinrichtung können diese auch in einem Aufnahmebehälter, z. B. in einer Box, auf der zumindest einen Auflageebene positioniert werden. Umfasst die Auflageeinrichtung mehrere Auflageelemente, wird ein derartiger Aufnahmebehälter von den durch diese nicht belasteten Auflageelemente geführt.
- Vorzugsweise umfasst die zumindest eine Auflageeinrichtung zumindest eine Auflageplatte, wobei die zumindest eine Auflageebene von zumindest einer der Oberflächen der zumindest einen Auflageplatte gebildet ist. Mit der zumindest einen Auflageplatte lässt sich einfach die zumindest eine Auflageebene für die Bleche und Blechteile in einer Blechspeichereinrichtung zur Verfügung stellen. Zudem lässt sich die Führung der zumindest einen Auflageplatte einfach ausgestalten. Vorteilhaft ist die zumindest eine Auflageplatte vertikal geführt, womit ein unabsichtliches Abrutschen von auf der zumindest einen Auflageebene der zumindest einen Auflageplatte aufgelegten Blechen und/oder Biegeteilen auf einfache Art und Weise verhindert wird.
- Die Grösse der zumindest einen Auflageplatte wird durch die maximal einzunehmende Fläche der grössten aufgelegten Bleche und/oder Biegeteile definiert. Die Ausgestaltung, insbesondere die Form, der zumindest einen Auflageplatte wird vorteilhaft auf die Ausgestaltung der aufgelegten Bleche und/oder Biegeteile abgestimmt.
- Bevorzugt ist die zumindest eine Auflageeinrichtung und/oder zumindest ein Teil davon über zumindest eine Krafteinrichtung kraftbeaufschlagt, womit die Bereitstellung der Bleche oder Blechteile in einer gleichbleibenden Höhe mittels Nutzung von potenzieller Energie erfolgt. Durch das Stapeln von Blechen oder Blechteilen wird die zumindest eine Krafteinrichtung gespannt, womit ein darunterliegendes Blech oder Blechteil nach unten wandert. Beim Entnehmen der Bleche oder Blechteile wird die in der zumindest einen Krafteinrichtung gespeicherte Energie schrittweise wieder abgegeben, so dass das darunterliegende Blech oder Blechteil nach oben wandert.
- Die Blechspeichereinrichtung ist mit zumindest einer solchen Krafteinrichtung in einfacher Weise auf jede Geometrie, Gewicht und auch Dichte der Bleche oder Blechteile anpassbar. Ausserdem ist eine solche Lösung wartungsfrei und langlebig, was sich besonders auf die Betriebskosten der Blechspeichereinrichtung vorteilhaft auswirkt.
- Besonders vorteilhaft sind mehrere Krafteinrichtungen vorgesehen, womit die potenzielle Energie dosierter beim Auflegen der Bleche und Blechteile gespeichert und/oder bei der Entnahme der Bleche und Blechteile abgegeben wird.
- Weiter vorteilhaft ist die Kraft der zumindest einen Krafteinrichtung einstellbar, womit die Speicherung und Abgabe der in der zumindest einen Krafteinrichtung vorhandenen potenziellen Energie einfach bedarfsweise steuerbar ist.
- Vorteilhaft umfasst die zumindest eine Krafteinrichtung zumindest ein Federelement, das eine einfache konstruktive Ausgestaltung der Auflageeinrichtung und somit der Blechspeichereinrichtung ermöglicht.
- In einer Alternative zu dem zumindest einen Federelement oder ergänzend dazu umfasst die zumindest eine Krafteinrichtung zumindest ein fluidbefüllbares Behälterelement, das die Auflageeinrichtung und/oder zumindest einen Teil davon trägt und bedarfsweise anhebt oder senkt. Als Fluid zur Befüllung von dem zumindest einen Behälterelement wird vorteilhaft Druckluft oder eine hydraulische Flüssigkeit verwendet, die über eine entsprechende Zuführeinrichtung dem zumindest einen fluidbefüllbaren Behälterelement zugeführt oder abgeführt wird.
- Das zumindest eine fluidbefüllbare Behälterelement ist beispielsweise als Balgzylinder ausgebildet, der vorteilhaft über eine Federeinheit des Balgzylinders in eine Grundform gehalten wird. Der einfache Aufbau eines Balgzylinders ermöglicht zudem einen platzsparenden Einbau in die Blechspeichereinrichtung und somit eine verhältnismässig grosse einnehmende Fläche. Dadurch ist ein vergleichsweise geringer Druck ausreichend, um den Blechstapel anzuheben.
- Der Druck in dem zumindest einen fluidbefüllbaren Behälterelement kann bei veränderten Bedingungen entsprechend einfach durch Zuführen oder Abführen von Fluid angepasst werden.
- Weiter kann zumindest ein zusätzliches auf das zumindest eine fluidbefüllbare Behälterelement einwirkendes Federelement oder zumindest ein das zumindest eine fluidbefüllbare Behälterelement entlastendes Gegengewicht vorgesehen sein, womit die Blechspeichereinrichtung auch bei einer Beladung mit Blechen oder Blechteilen mit grossen Abmessungen und/oder mit schweren Blechen oder Blechteilen einfach einstellbar ist.
- Eine Ebene des zumindest einen fluidbefüllbaren Behälterelements kann dabei selbst die relativ zur Gehäuseoberseite versetzbare Auflageebene der Auflageeinrichtung ausbilden.
- Beim Beladen der zumindest einen Auflageeinrichtung ist das zumindest eine fluidbefüllbare Behälterelement vorteilhaft drucklos und wird durch das Gewicht der aufgeladenen Bleche oder Biegeteile entsprechend zusammengedrückt. Zur Entnahme der Bleche oder Biegeteile wird das zumindest eine fluidbefüllbare Behälterelement mit dem Fluid beaufschlagt. Es wird nun so lange Druck in dem zumindest einen fluidbefüllbaren Behälterelement aufgebaut, bis der Blechstapel sich in Richtung der Gehäuseoberseite nach oben bewegt und das oberste Blech oder Blechteil die gewünschte Entnahmehöhe erreicht. Der Druck in dem zumindest einen fluidbefüllbaren Behälterelement wird nun nicht weiter erhöht. Der Bediener kann seine Arbeit in einer für ihn ergonomisch vorteilhaften Arbeitsposition beginnen und das jeweils oberste Blech oder Blechteil zur weiteren Bearbeitung entnehmen. Durch das nun verringerte Gewicht des Blechstapels nimmt die auf das zumindest eine fluidbefüllbare Behälterelement einwirkende Kraft ab, worauf sich das zumindest eine fluidbefüllbare Behälterelement wieder ausdehnt. Dadurch steigt der Blechstapel wieder nach oben und das nächste Blech oder Blechteil ist in der gewünschten Höhe entnehmbar.
- Nach einer erfolgten Beladung der Blechspeichereinrichtung kann diese Blechspeichereinrichtung beispielsweise zu einer Blechbearbeitungsmaschine, wie eine Biegepresse transportiert und das zumindest eine fluidbefüllbare Behälterelement z. B. erst dort mit dem Fluid über eine Fluidzuführeinrichtung beaufschlagt werden.
- Die Fluidzuführeinrichtung ist beispielsweise in der Blechspeichereinrichtung integriert oder dieser zugeordnet. Alternativ kann die Fluidzuführung auch über die Blechbearbeitungsmaschine oder eine Energieversorgungseinheit erfolgen, welche vorteilhaft mobil ausgestaltet ist.
- Für die Zuführung von Druckluft als Fluid umfasst die Fluidzuführeinrichtung beispielsweise zumindest einen Kompressor, der über einen Akku und/oder eine Blechbearbeitungsmaschine mit Energie versorgt wird, oder eine einfache Handpumpe.
- In einer Ausführungsform der Blechspeichereinrichtung mit mehreren, mehrteilig ausgebildeten Auflageelementen ist vorteilhaft zumindest eines der Auflageelemente über zumindest eine Krafteinrichtung kraftbeaufschlagt, womit eine für Bleche oder Blechteile mit verschiedensten Ausgestaltungen verwendbare Blechspeichereinrichtung geschaffen wird.
- Vorteilhaft sind die Auflageteilelemente eines Auflageelements rohrförmig ausgebildet, was eine einfache konstruktive Ausgestaltung von Auflageelemente ermöglicht. Weiter vorteilhaft sind die Auflageteilelemente eines Auflageelements zumindest bereichsweise überlappend, z. B. ineinandergesteckt, womit die Auflageteilelemente bei einer einfachen konstruktiven Ausgestaltung in deren Länge variierbar und gleichzeitig aneinander geführt sind.
- Vorteilhaft ist zumindest eines der Auflageteilelemente, weiter vorteilhaft das Auflageteilelement mit der Auflageteilebene, kraftbeaufschlagt.
- Das zumindest eine weitere Auflageteilelement eines Auflageelements ist vorteilhaft auf einer Basisplatte fixiert und dient vorteilhaft gleichzeitig als Führung für zumindest eine daran angeordnete Krafteinrichtung, wie z. B. zumindest ein Federelement. Das zumindest eine Federelement ist beispielsweise über das zumindest eine weitere Auflageteilelement gestülpt oder, wenn dieses beispielsweise zumindest bereichsweise rohrförmig ausgebildet ist, in diesem angeordnet. Die zumindest eine Krafteinrichtung beziehungsweise das zumindest eine Federelement stützt sich an der Basisplatte oder dem zumindest einen weiteren Auflageteilelement sowie dem anderen, beispielsweise darüber gesteckten, Auflageteilelement ab.
- Zumindest das bewegliche Auflageteilelement eines Auflageelements ist vorteilhaft mit einer Führungseinrichtung, vorteilhaft mit einer Führungsplatte verbunden, mit der besonders vorteilhaft gleichzeitig die Vorspannung der zumindest einen Krafteinrichtung einstellbar ist. Auf den Auflageteilebenen der Auflageelemente werden die Bleche oder Blechteile gestapelt. Beim Auflegen von Blechen oder Blechteilen wird aufgrund der daraus resultierenden zunehmenden Überlappung die Führungslänge der Auflageteilelemente entsprechend verlängert wird.
- Diese Ausführungsform einer Blechspeichereinrichtung ermöglicht über eine solche Anordnung von einzelnen Krafteinrichtungen und insbesondere von mehreren Einzelfederelementen eine absolut flexible und selbsttätige Anpassung an verschiedene Blechkonturen und damit auch an verschiedene Blechgewichte.
- Gegenüber bekannten Speichereinrichtungen aus technisch artfremden Gebieten, bei denen einzelne Federn umgesetzt beziehungsweise entfernt oder hinzugenommen werden müssen, um die Kraft an verschiedene Teilegrössen anzupassen, ist dies bei der erfindungsgemässen Blechspeichereinrichtung nicht notwendig. Durch die Federbeaufschlagung der Auflageebene mit mehreren einzelnen Federelementen wird, entsprechend der Kontur und dem Gewicht der Bleche oder Blechteile, nur die wirklich für diese Bleche oder Blechteile benötigte Federkraft zur Verfügung gestellt. Die Federelemente werden entsprechend der Dichte des zu verwendeten Materials ausgewählt, z.B. aus Stahl oder aus Aluminium.
- Vorzugsweise ist zumindest ein Aufsatzelement vorgesehen, womit die zumindest eine Auflageebene unabhängig von deren Ausgestaltung einfach an eine bestimmte Kontur eines Blechs oder eines Biegeteils anpassbar ist. Beispielsweise ist das zumindest eine Aufsatzelement als Negativform der Bleche oder Biegeteile und damit werkstückspezifisch ausgebildet, was sich besonders vorteilhaft bei grossen Stückzahlen erweist. Das zumindest eine Aufsatzelement ist vorteilhaft geometrisch justierbar, womit auch häufig wechselnde Blechkonturen oder Biegeteilkonturen schnell und ökonomisch auf der zumindest einen Auflageebene aufgelegt beziehungsweise gegebenenfalls fixiert und gestapelt werden können.
- Das zumindest eine Aufsatzelement wird vorteilhaft in einem, besonders vorteilhaft einstellbaren, Winkel - nach dem Prinzip der schiefen Ebene - auf der zumindest einen Auflageebene fixiert, um die gestapelten Bleche oder Biegeteile z. B. zum Rutschen zu bringen. Die Neigung des zumindest einen Aufsatzelements wird dafür entsprechend dem Verhältnis von Hangabtriebskraft zu Haftreibungskraft eingestellt. Auf diese Weise rutschen die gestapelten Bleche oder Biegeteile beispielsweise gegen eine Anschlagsseite oder Anschlagsfläche - z. B. im Inneren der Blechspeichereinrichtung - und werden dort gehalten. Eine solche Anschlagsseite oder Anschlagsfläche erstreckt sich vorteilhaft bis zu einem Übergabepunkt an dem das Blech oder das Biegeteil an den Bediener übergeben wird. Beispielsweise wird eine entsprechende Aussparung an der Blechspeichereinrichtung vorgesehen, durch welche das Blech oder das Biegeteil des Stapels entnommen werden bzw. herausrutschen kann. Die Anschlagsseite oder Anschlagsfläche ist vorteilhaft dem Bediener zugewandt, damit das Blech oder das Biegeteil dem Bediener direkt übergeben werden kann. Zusätzlich oder alternativ kann ein justierbarer Anschlag oder eine rutschhemmende Oberfläche vorgesehen sein, um das Blech oder das Blechteil in einer bedienerfreundlichen Lage zu fixieren beziehungsweise ihm zur Verfügung zu stellen.
- Vorteilhaft ist das zumindest eine Aufsatzelement bedarfsweise an oder auf der zumindest einen höhenjustierbaren Auflageebene anordenbar. Wird die zumindest eine Auflageebene von der Oberfläche zumindest einer Auflageplatte gebildet, dann ist das zumindest eine Aufsatzelement beispielsweise steckbar an der zumindest einen Auflageplatte festlegbar, wobei die zumindest eine Auflageplatte dann vorteilhaft zumindest bereichsweise entsprechende Steckaufnahmen aufweist. Die zumindest eine Auflageplatte kann beispielsweise zumindest bereichsweise eine Lochplatten-Struktur aufweisen, mit einem vorteilhaft gleichmässigen Lochbild. Alternativ ist das zumindest eine Aufsatzelement klemmbar oder anderweitig mechanisch mit der zumindest einen Auflageplatte verbindbar ausgebildet. Eine weitere Variante stellt beispielsweise ein Aufsatzelement dar, das magnetisch oder temporär haftbar mit der zumindest einen Auflageplatte verbindbar ist.
- Bevorzugt ist zumindest eine Vereinzelungseinrichtung zur Vereinzelung der Bleche oder Blechteile vorgesehen, womit eine effiziente Abarbeitung von Biegeplänen gewährleistet wird. Insbesondere gefettete Bleche oder Blechteile erschweren das Handling zusätzlich, da sie teilweise zusammenkleben und mühsam von Hand getrennt werden müssen. Mittels der zumindest einen Vereinzelungseinrichtung können auch solche Bleche oder Blechteile einfach vereinzelt werden.
- Beispielsweise umfasst die zumindest eine Vereinzelungseinrichtung eine Verschiebevorrichtung, die z. B. über dem zu separierenden Blech oder Blechteil angeordnet ist. Eine solche Verschiebevorrichtung weist z. B. eine lineare Führung mit einem daran angebrachten Anschlag auf. Dieser Anschlag ist vorteilhaft an die Dicke des Blechs oder des Blechteils angepasst oder anpassbar. Der Bediener bewegt den Anschlag entlang der linearen Führung, wobei dieser beispielsweise die hintere Kante des obersten Blechs oder Blechteils berührt und bei der weiteren Bewegung dieses Blech oder Blechteil vom Stapel trennt. Dieser Vereinzelungsvorgang kann gegebenenfalls automatisiert werden.
- Eine weitere, nicht abschliessende Variante zum Bereitstellen und Trennen des obersten Blechs oder Blechteils von einem Stapel kann die Nutzung von Spreizmagneten sein. Das oberste Blech beziehungsweise Blechteil stösst sich dabei vom darunterliegenden Blech beziehungsweise Blechteil durch die Verwendung zweier, gleichgepolter Magnete ab und kann dann einfach vom Bediener entnommen werden. Diese Variante der Vereinzelung ist besonders vorteilhaft bei gefetteten und stark haftenden Blechen oder Biegeteilen.
- Anstelle der manuellen Betätigung der zumindest einen Vereinzelungseinrichtung kann diese auch für einen halbautomatischen oder vollautomatischen Betrieb ausgebildet sein, vorteilhaft motorisch betrieben.
- Vorteilhaft ist die zumindest eine Vereinzelungseinrichtung wegschwenkbar an der Blechspeichereinrichtung oder an der zumindest einen Auflageeinrichtung angeordnet, womit ein Blech oder Blechteil einfach ablegbar oder ohne Verwendung der zumindest einen Vereinzelungseinrichtung entnehmbar sind.
- Vorzugsweise ist ein Arbeitsbereichsabschnitt mit einer Blechspeichereinrichtungsauflageebene vorgesehen, die als Blechauflage oder Zuführtisch dient. Ein nach oben geführtes Blech oder Blechteil wird dem Bediener beispielsweise an einer Seite des Arbeitsbereichsabschnitts zur Verfügung gestellt und die Blechspeichereinrichtungsauflageebene dient dem Bediener als Arbeitsbereich beziehungsweise Ablage.
- In einer vorteilhaften Variante dazu wird ein nach oben geführtes Blech oder Blechteil dem Bediener beispielsweise an einer Seite des Arbeitsbereichsabschnitts zur Verfügung gestellt, während an der gegenüberliegenden Seite die fertigen Biegeteile abgelegt und gelagert werden. Die Blechspeichereinrichtungsauflageebene liegt somit zwischen diesen Seiten und bildet eine dazwischenliegende Zone als ein Arbeitsbereich für den Bediener.
- Vorteilhaft liegt die Blechspeichereinrichtungsauflageebene in der gleichen Ebene wie die Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung, so dass ein Blech oder ein Blechteil in der gleichen Ebene bewegbar ist und somit ein einfaches Handling derselben gewährleistet wird.
- Vorteilhaft ist zumindest ein Bereich und insbesondere der gesamte Bereich der Blechspeichereinrichtungsauflageebene, auf welchem während des Bearbeitungsvorgangs ein Blech oder Blechteil zu liegen kommt, als Fluidlager, insbesondere als Gaslager, vorteilhaft als Luftlager, ausgebildet. Beispielsweise tritt aus entsprechenden Öffnungen ein Fluid, vorzugsweise Gas und/oder Luft, in diesem Bereich der Blechspeichereinrichtungsauflageebene aus. Dadurch werden die Bleche oder Blechteile beim Verschieben über die Blechspeichereinrichtungsauflageebene vor Kratzern geschützt. Aufgrund der dabei sich ergebenden verringerten Reibung zwischen den Blechen oder Blechteilen und der Blechspeichereinrichtungsauflageebene wird zudem die Arbeit für den Bediener erleichtert.
- Zur Erzeugung eines Gaslagers kann die Blechspeichereinrichtung einen entsprechenden Speicher aufweisen. Zusätzlich oder alternativ umfasst die Blechspeichereinrichtung einen Kompressor, der vorteilhaft in derselben integriert ist. Ein derartiger Kompressor wird beispielsweise von einer ausserhalb der Blechspeichereinrichtung oder einer in der Blechspeichereinrichtung integrierten Energieversorgung mit Energie versorgt.
- Bevorzugt ist zumindest eine Fördereinrichtung zur Förderung der Bleche und/oder Blechteile in, an oder bei der Blechspeichereinrichtungsauflageebene vorgesehen, womit das Drehen und Zuführen der Bleche und/oder der Biegeteile, insbesondere für den Bediener, wesentlich vereinfacht wird. Mittels der zumindest einen Fördereinrichtung können gar Arbeitsschritte entfallen, womit die Bedienung vereinfacht und/oder eine Automatisierung beziehungsweise Teilautomatisierung vereinfacht wird.
- Die zumindest eine Fördereinrichtung umfasst beispielsweise eine Gleitfläche oder mehrere Gleitflächen, wobei diese mit einer Gleitschicht z. B. in Form einer Beschichtung oder einer Folie versehen sein kann beziehungsweise können. Die zumindest eine Fördereinrichtung kann auch oder alternativ eine Rolle oder mehrere Rollen und/oder ein Förderband oder mehrere Förderbänder umfassen.
- Als zumindest eine Fördereinrichtung der Blechspeichereinrichtung oder als separate Einrichtung, die vorteilhaft mit der Blechspeichereinrichtung koppelbar ist, kann eine auch eine Drehtellereinrichtung beziehungsweise ein Drehteller vorgesehen sein. Der Drehteller nimmt Bleche und/oder Blechteile auf und befördert diese zum Bediener oder Biegepresse zur Bearbeitung derselben und/oder zu weiteren Lagerplätzen oder Fördereinrichtungen.
- Vorteilhaft ist eine Sensoreinrichtung zur Erkennung eines auf dem Drehteller befindlichen Blechs oder Blechteils vorgesehen. Wird ein auf dem Drehteller abgelegtes Blech oder Biegeteil erkannt, wird z. B. der Drehteller in Rotation versetzt und das Blech oder Biegeteil auf die zuvor definierte Position befördert. Der Drehteller ist z. B. elektromotorisch, hydraulisch, pneumatisch oder manuell angetrieben.
- Vorteilhaft sind Blechteilauffangvorrichtungen für die gebogenen Biegeteile vorgesehen, die vorteilhaft entfernbar an und/oder bei der Blechspeichereinrichtung angeordnet sind. Derartige Blechteilauffangvorrichtungen umfassen beispielsweise Tüten oder Boxen, jeweils z. B. aus Kunststoff, Papier oder Karton, wobei diese Aufzählungen nicht abschliessend sind.
- Vorzugsweise weist die Blechspeichereinrichtungsauflageebene zumindest bereichsweise einen transparenten Bereich auf, der einen Durchblick des Bedieners ermöglicht. Beispielsweise wird der transparente Bereich von einem Glas oder Kunststoff gebildet. Der transparente Bereich wird beispielsweise mit einem geeigneten Leuchtmittel hinterleuchtet, so dass auf dem transparenten Bereich angeordnete Blechteile einfach vom Bediener z. B. auf deren korrekte Ausgestaltung überprüfbar sind.
- Bevorzugt ist ein Bildschirm zur Anzeige von Informationen vorgesehen. Der Bildschirm ist vorteilhaft hinter dem transparenten Bereich der Blechspeichereinrichtungsauflageebene angeordnet, so dass dieser von diesem vor Verschmutzung und Abnutzung geschützt ist. Dabei kommt der Bildschirm direkt in den Sichtbereich des Bedieners zu liegen. Alternativ ist der Bildschirm direkt in der Blechspeichereinrichtungsauflageebene eingelassen und bildet einen Teil der Blechspeichereinrichtungsauflageebene.
- Dieser Bildschirm stellt beispielsweise hilfreiche Informationen dar und kann dem Bediener zusätzlich der Bedienerführung dienen. Beispielsweise werden auf dem Bildschirm dem Bediener
- die noch herzustellenden Teile angezeigt;
- die nächste Charge angezeigt;
- eine aktuelle Drehrichtung des Bleches visualisiert;
- ein aktueller Biegewinkel sowie gegebenenfalls dessen Richtigkeit angezeigt (Diese Anzeige kann auch in Verbindung mit einer Winkelmesseinrichtung erfolgen);
- Umrüsten der Biegepresse angezeigt, z. B. Art, Anzahl und Position der Werkzeuge;
- Biegepressensteuerung dargestellt;
- Informationen dargestellt, welche den internen Firmenablauf betreffen können, z. B. Eingang eines dringenden Auftrages, sofortiger Stopp und Umbau der Maschine usw., Kommunikation mit anderen Fertigungsstellen usw.;
- Wartungsintervalle oder Störungen der Biegepresse oder der Blechspendereinrichtung angezeigt;
- Lagerposition des fertigen Auftrags innerhalb des Unternehmens angezeigt,
- Der Bildschirm weist beispielsweise eine berührungsempfindliche Oberfläche (Touchscreen, usw.) auf, so dass vom Bildschirm Befehle direkt zur Steuerung der Biegepresse, der Blechspeichereinrichtung oder zu einer sonstigen Kommunikation übertragbar sind.
- Eine Visualisierung von Informationen kann alternativ auch über eine Projektion (z. B. eine Laserprojektion) beispielsweise auf die Blechspeichereinrichtungsauflageebene erfolgen.
- Vorteilhaft umfasst die Blechspeichereinrichtung zumindest eine Füllstandsanzeigeeinrichtung, welche auf Basis der erkannten Informationen das Ergreifen, vorteilhaft automatisch, geeigneter Massnahmen ermöglicht. Beispielsweise zur Nachbestellung von Blechen oder Blechteilen, wenn eine bestimmte Menge unterschritten wird. Weiter kann auch eine Information zur Abholung der gebogenen Biegeteilen generiert werden, wenn genügend Biegeteile vorhanden sind.
- Die zumindest eine Füllstandsanzeigeeinrichtung weist vorteilhaft eine Schnittstelle zu der Blechbearbeitungsvorrichtung, zu der Blechbearbeitungsmaschine und/oder zu einem innerbetrieblichen oder ausserbetrieblichen IT-System auf, womit die von der zumindest einen Füllstandsanzeigeeinrichtung erfassten Informationen in das entsprechende System einfach einspeisbar sind und darin verarbeitet werden kann.
- Die zumindest eine Füllstandsanzeigeeinrichtung kann beispielsweise über konventionelle Sensoren realisiert werden. Ergänzend oder alternativ können auch die Gewichte der Bleche oder der Blechteile dafür geprüft und verglichen werden
Vorteilhaft wird bei einer Unterschreitung einer bestimmten Menge an Blechen oder Blechteilen beziehungsweise bei einer Überschreitung einer bestimmten Menge an gebogenen Blechteilen ein akustisch und/oder visuell wahrnehmbares Signal ausgelöst, womit dieser Zustand für den Bediener einfach erkennbar ist. - Vorzugsweise ist zumindest eine Aussparung für den Bediener an der Blechspeichereinrichtung vorgesehen, womit der Bediener bedarfsweise nahe an die Blechspeichereinrichtung herantreten und dadurch ergonomisch arbeiten kann. Die zumindest eine Aussparung kann in einer vertikaler Ebene oder in einer horizontaler Ebene an der Blechspeichereinrichtung vorgesehen sein. Weiter können mehrere Aussparungen in vertikalen sowie horizontalen Ebenen angeordnet sein. Die geometrische Form der Blechspeichereinrichtung wird mit der zumindest einen Aussparung vorteilhaft auf ergonomische Gesichtspunkte abgestimmt und ermöglicht eine effiziente Benutzung der Blechbearbeitungsmaschine, insbesondere der Biegepresse. Aus Sicht der Ergonomie wird besonders vorteilhaft die zumindest eine Aussparung im Bereich der Blechspeichereinrichtungsauflage vorgesehen.
- Bevorzugt ist zumindest eine Nachbearbeitungseinrichtung zur Nachbearbeitung der Bleche und/oder Biegeteile vorgesehen, womit hergestellte Biegeteile geschützt und/oder bearbeitet werden. Einige Biegeteile, insbesondere solche mit einer empfindlichen Oberfläche, müssen vor Kratzern und anderen Beschädigungen geschützt werden.
- Beispielsweise umfasst die zumindest eine Nachbearbeitungseinrichtung eine Folienvorrichtung mit z. B. zumindest einer Folienrolle, von der die Schutzfolie einfach ablängbar und einfach an dem Biegeteil anbringbar ist. Eine derartige Folienvorrichtung kann beispielsweise direkt über eine Öffnung zur Aufnahme der hergestellten Biegeteile angebracht sein. Zur Ablängung eines Folienabschnitts wird vorteilhaft eine Ablängeinrichtung (z. B. ein Messer) vorgesehen, die vom Bediener manuell bedienbar oder automatisiert ist. Weiter vorteilhaft ist eine Führung für die Folie vorgesehen, die dem Bediener das manuelle Aufbringen auf das Biegeteil ermöglicht. Besonders vorteilhaft werden dem Bediener Justiermöglichkeiten zur Verfügung gestellt, welche eine Anpassung an verschiedene Geometrien erlauben. Eine derartige Folienvorrichtung ermöglicht zudem eine vollständige Automatisierung zum Aufbringen der Schutzfolie.
- Die zumindest eine Nachbearbeitungseinrichtung umfasst beispielsweise einen Drucker, um die Bleche und/oder die hergestellten Biegeteile z. B. mit Labeln oder Codes beispielsweise für die weitere Produktion zu kennzeichnen. Ein solcher Drucker wird für einen optimalen Arbeitsablauf vorteilhaft bei einem Bereich der Blechspeichereinrichtungsauflage vorgesehen.
- Die zumindest eine Nachbearbeitungseinrichtung umfasst beispielsweise zumindest eine Kontrolleinrichtung, z. B. zur Überprüfung der hergestellten Biegeteile. Mit der zumindest einen Kontrolleinrichtung lassen sich direkt an der Biegepresse einfach erste Qualitätskontrollen am hergestellten Biegeteil durchführen und gegebenenfalls dokumentieren.
- Die zumindest eine Nachbearbeitungseinrichtung umfasst beispielsweise auch eine Bearbeitungseinheit mit der eine Bearbeitung eines Blechs oder eines Blechteils vor oder nach dem Bearbeitungsvorgang, insbesondere vor dem eigentlichen Bearbeitungsvorgang wie einem Biegen oder Abkanten, erfolgen kann. Diese Bearbeitungseinheit ist beispielsweise zum Einbringen von Gewinden, zum Entgraten, zum Fügen, zum Schweissen, zum Kleben, usw. ausgebildet, wobei diese Aufzählung nicht abschliessend ist
- Die Blechspeichereinrichtung kann ebenso weitere Arbeitsschritte an den Blechen oder Blechteilen durchführen oder unterstützen. Die dafür benötigten Einrichtungen werden vorteilhaft von einer in der Blechspeichereinrichtung integrierten Energieeinrichtung mit Energie versorgt. Dadurch kann die Blechspeichereinrichtung auch unabhängig von der Blechbearbeitungsmaschine als separater Arbeitsplatz dienen.
- Beispielsweise wird ein Arbeitsplatz "Gewindeschneiden" zur Verfügung gestellt. Hierzu werden die gestapelten Biegeteile mit dem Arbeitsbereich und der nun leeren Zuführung in umgekehrter Reihenfolge als eigenständige Arbeitsstation genutzt. Das Biegeteil befindet sich ergonomisch optimal im oberen Bereich, wird gegriffen und zum Arbeitsbereich geführt. Hier wird es vorteilhaft fixiert und das Gewinde wird geschnitten. Nach Beendigung des Arbeitsschrittes wird das Biegeteil in die leere, ehemalige, Zuführung abgelegt. Die "Zuführung" kann nun in gleichem Masse als Abführung dienen. Der Prozess findet nun genau umgekehrt statt, Entnehmen und Stapeln führen jedoch auch zu einer optimalen Arbeitshöhe, da der beschriebene Höhenausgleich ebenso erreicht wird.
- Die Blechspeichereinrichtung besitzt weiter vorteilhaft eine Spann- und/oder Haltevorrichtung zur Fixierung von Blechen und insbesondere von Biegeteilen. Die fixierten Bleche oder Biegeteile lassen sich anschliessend einfach weiterbearbeiten.
- Durch die eigenständige und modulare Verwendung von Zuführ-, Arbeits-, und Abführbereich können Bleche als Rohteile auch vor dem eigentlichen Bearbeitungsvorgang, insbesondere vor einem Biegevorgang separat bearbeitet werden. Beispielsweise kann der gestapelte Blechstapel im Arbeitsbereich entgratet oder vermessen werden und im Abführbereich wie beschrieben abgelegt werden. Beim nächsten Bearbeitungsschritt (z. B. beim Biegen) ist der Abführungsbereich dann wieder der Zuführungsbereich. Der modulare Aufbau der Blechspeichereinrichtung erlaubt hierbei ein ergonomisches Anordnen dieser Bereiche. Der Bediener kann dann immer "von links nach rechts" arbeiten, also: links entnehmen (Zuführung), in der Mitte bearbeiten (Arbeitsbereich) und rechts ablegen (Fertigteilabführung). Ein Arbeiten von "rechts nach links" ist ebenso möglich. Der Bediener kann sich seinen persönlichen Prozess anordnen, indem er die Bereiche entsprechend umsteckt. Zu- und Abführung sind damit keine festen mechanischen Baugruppen mehr, sondern vielmehr die Definition des aktuellen Prozesses.
- Vorteilhaft weist die Blechspeichereinrichtung Ablageeinrichtungen auf, wie z. B. eine Dockingstation für Smartphones, Lautsprecher zur Medienwiedergabe, Halterungen für Kaffeebecher, Halterungen für Arbeitspapiere, allgemein verwendbare Ablagen, welche Unterstützungen für den Bediener bieten.
- Weiter vorteilhaft sind Ablagen für Messmittel vorgesehen, in welchen diese optimal abgelegt und optional gespeichert werden können.
- Die zumindest eine Nachbearbeitungseinrichtung ist vorteilhaft in, an oder bei der Blechspeichereinrichtungsauflageebene angeordnet, womit diese vom Bediener einfach bedienbar ist. Weiter vorteilhaft ist die zumindest eine Nachbearbeitungseinrichtung verschwenkbar angeordnet, damit diese z. B. zum Befüllen der Blechspeichereinrichtung mit Blechen oder Blechteilen umplatzierbar ist.
- Vorzugsweise sind eine erste Auflageeinrichtung zur Auflage von Blechen oder Biegeteilen sowie zumindest eine zweite Auflageeinrichtung zur Auflage von Blechen oder Biegeteilen vorgesehen , wobei die zumindest eine Auflageebene der ersten Auflageeinrichtung und die zumindest eine Auflageebene der zumindest einen zweiten Auflageeinrichtung jeweils relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung versetzbar sind. Die zumindest eine erste Auflageeinrichtung bildet beispielsweise einen Bereich der Blechzuführung und die zumindest eine zweite Auflageeinrichtung bildet beispielsweise einen Bereich der Biegeteilabführung der Blechspeichereinrichtung. Alternativ sind mehr als zwei Auflageeinrichtungen vorgesehen, die entsprechend des Biegeplans oder des internen Prozessablaufs zur Zuführung und/oder zur Abführung der Bleche und/oder Biegeteile ausgebildet sind beziehungsweise dazu dienen.
- Besonders vorteilhaft ist zwischen der ersten Auflageeinrichtung sowie der zumindest einen zweiten Auflageeinrichtung ein Arbeitsbereichsabschnitt vorgesehen, so dass die Blechspeichereinrichtung drei Zonenbereiche vorteilhaft an der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung aufweist, die dem Bediener ein einfaches und effizientes Arbeiten ermöglichen.
- Bevorzugt sind die zumindest eine Auflageebene der ersten Auflageeinrichtung und die zumindest eine Auflageebene der zumindest einen zweiten Auflageeinrichtung separat voneinander relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung versetzbar. Bei der Entnahme von Blechen oder Biegeteilen bewegt sich die eine Auflageebene in Richtung relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung. Bei der Ablage der hergestellten Biegeteile bewegt sich die eine weitere Auflageebene in Richtung relativ von der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung weg. Die Bewegung der ersten Auflageebene und/oder der zumindest einen zweiten Auflageebene erfolgt vorteilhaft gesteuert.
- Alternativ sind die zumindest eine erste Auflageebene und die zumindest eine zweite Auflageebene miteinander gekoppelt, womit deren Position relativ zueinander direkt voneinander abhängig sind. Vorteilhaft sind die zumindest eine erste Auflageebene und die zumindest eine zweite Auflageebene gegenläufig relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung versetzbar, um in der Blechspeichereinrichtung einerseits Bleche oder Biegeteile zuzuführen und hergestellte Biegeteile ablegen zu können.
- Eine einfache Kopplung, die ohne besondere Steuerelemente, Motoren oder Ähnlichem auskommt, ist beispielsweise eine vorteilhaft mechanische Verbindung zwischen der zumindest einen ersten Auflageebene (z. B. als Blechzuführung oder Biegeteilzuführung) und der zumindest einen zweiten Auflageebene (z. B. Biegeteilabführung), vorteilhaft als System einer Balkenwaage ausgebildet. Das Gewicht des Blechs oder Biegeteils ändert sich durch den Arbeitsschritt des Biegens nicht und bleibt somit konstant. Dadurch erlaubt diese Lösung die fortwährende Anpassung der Position der Auflageebenen relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung basierend auf die sich verändernden Gewichte der Stapel und deren Höhen,
- Vorteilhaft sind die Ausleger der mechanischen Verbindung über ein Drehgelenk an der zumindest einen ersten Auflageebene beziehungsweise Auflageeinrichtung und der zumindest einen zweiten Auflageebene beziehungsweise Auflageeinrichtung angelenkt, so dass im Verbindungsbereich eine drehbare Verbindung gegeben ist. Weiter vorteilhaft ist die beispielsweise mechanische Verbindung, insbesondere bei geführten Auflageebenen beziehungsweise Auflageeinrichtungen, in ihrer Länge anpassbar. Vorteilhaft erfolgt eine Anpassung der Länge, insbesondere bei geführten Auflageebenen, automatisch, z. B, durch eine entsprechende Steuerung oder konstruktive Ausgestaltung. Die Ausleger der Verbindung gestatten einen ständigen Gewichts- und Höhenausgleich der zumindest zwei Auflageebenen beziehungsweise Auflageeinrichtungen. Zu Beginn eines Fertigungsauftrages befindet sich die zumindest eine erste Auflageebene in einer untersten Stellung aufgrund des hohen Gewichts des Stapels mit den Blechen oder den zu bearbeitenden Biegeteilen. Die zumindest eine erste Auflageebene wird relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung so positioniert, dass das oberste Blech oder Biegeteil auf Höhe des Arbeitsbereichs liegt. Die zumindest eine zweite Auflageebene befindet sich hingegen in ihrer obersten Stellung und kann daher auch bedienerfreundlich die in der Biegepresse hergestellten Biegeteile aufnehmen. Sobald der Bediener das oberste Blech oder Biegeteil entnimmt, an der Biegepresse bearbeitet und das hergestellte Biegeteil auf der zumindest einen zweiten Auflageebene ablegt, senkt sich die zumindest eine zweite Auflageebene, während sich die zumindest eine erste Auflageebene anhebt, so dass das nächste Blech oder Biegeteil wieder auf der gewünschten Entnahmehöhe zur Verfügung steht. Somit ist beim Bearbeiten des Fertigungsauftrages eine ständige, gleichbleibende Arbeitshöhe für den Bediener gegeben.
- Vorteilhaft ist eine Justiermöglichkeit des Drehpunkts der, vorteilhaft mechanischen, Verbindung vorgesehen, womit das System einfach optimierbar ist.
- Das System des Gleichgewichts kann alternativ beispielsweise auch über eine Seilanordnung oder über eine Hydraulikanordnung erreicht werden.
- Bevorzugt ist zumindest eine Energieversorgungseinrichtung vorgesehen, womit eine autarke und mobile Blechspeichereinrichtung geschaffen wird. Somit lassen sich Störkonturen und sonstige Stolperquellen vermeiden, welche beispielsweise den Betrieb hemmen oder insbesondere für den Bediener Gefahrenpotential bergen.
- Beispielsweise umfasst die zumindest eine Energieversorgungseinrichtung einen Energiespeicher, der vorteilhaft aufladbar ist. Der Energiespeicher kann beispielsweise an der Energieversorgung der Blechbearbeitungsmaschine oder an einem entsprechenden Lagerplatz aufgeladen werden. Vorteilhaft ist ein genormter Anschluss für das Anschliessen einer Energieanschlussleitung vorgesehen, womit handelsübliche Energieleitungen anschliessbar sind. Weiter vorteilhaft sind mehrere unterschiedliche, vorteilhaft genormte, Anschlüsse an der Blechspeichereinrichtung zur Zuführung von Energien vorgesehen, womit handelsübliche, aber auch Energieleitungen für unterschiedliche Energien anschliessbar sind.
- Vorzugsweise ist zumindest eine Erfassungseinrichtung für ein Blech und/oder ein Biegeteil vorgesehen, wobei die Art der zumindest einen Erfassungseinrichtung entsprechend der zu erfassenden Informationen gewählt wird.
- Beispielsweise wird eine optische Einheit, wie z. B. eine Kamera, als zumindest eine Erfassungseinrichtung vorgesehen, um das Blech vor dem Biegevorgang und/oder das Biegeteil nach dem Biegevorgang zu überprüfen.
- Die zumindest eine Erfassungseinrichtung kann auch zur Ermittlung des Gewichts der Bleche beziehungsweise der Biegeteile ausgebildet sein, womit beispielsweise eine einfache Kontrolle der Anzahl bei der Herstellung mehrerer Biegeteile erfolgen kann. Alternativ ist die zumindest eine Erfassungseinrichtung zur Ermittlung der Anzahl der Bleche oder Biegeteile ausgebildet. Derartige Erfassungseinrichtungen ermöglichen es, dem Bediener oder einer Einrichtung frühzeitig zu signalisieren, dass ein rechtzeitiger Nachschub an Blechen oder Biegeteilen beziehungsweise eine rechtzeitige Abführung von Biegeteilen sichergestellt und somit ein reibungsloser Ablauf auch von grösseren Fabrikationslosen gewährleistet werden.
- Bevorzugt ist die Arbeitshöhe zumindest eines Teils der Blechspeichereinrichtung einstellbar, womit die Blechspeichereinrichtung zumindest bereichsweise an wechselnde Arbeitshöhen der Biegepresse angepasst werden kann und somit für eine Vielzahl von Bedienern eine ergonomische Arbeitshöhe gewährleistet wird. Dieser Einstellvorgang kann mittels einer manuellen Vorrichtung oder auch über eine gesteuerte Achse sowie beispielsweise motorisch oder hydraulisch durchgeführt werden.
- Vorzugsweise ist zumindest eine Verfahreinrichtung für die Blechspeichereinrichtung vorgesehen, womit die Blechspeichereinrichtung bedarfsweise einfach umpositioniert werden kann. Die zumindest eine Verfahreinrichtung umfasst beispielsweise Rollen oder Räder, die vorteilhaft an der Unterseite der Blechspeichereinrichtung angeordnet sind. Die zumindest eine Verfahreinrichtung weist für ein einfaches Verfahren der Blechspeichereinrichtung z. B. zumindest einen elektromechanischen, pneumatischen oder hydraulischen Antrieb auf.
- Bevorzugt ist zumindest eine Hebeeinrichtung für die Blechspeichereinrichtung vorgesehen, was eine einfache Umpositionierung der Blechspeichereinrichtung ermöglicht. Beispielsweise werden, vorteilhaft beim Schwerpunkt der Blechspeichereinrichtung, Schlaufen oder Ösen für Transportbänder angebracht, welche beispielsweise an der Gabel eines Gabelstaplers oder an einem Haken z. B. eines Krans als Hebevorrichtung angehängt werden können. Mittels dem Gabelstapler und/oder der Hebevorrichtung lässt sich die Blechspeichereinrichtung einfach umpositionieren. Diese Lösung hat gegenüber einer alternativen Ausgestaltung mit speziellen und/oder festen Gabelaufnahmen oder Eingreifösen, welche für sich auch Vorteile aufweisen, die zusätzlichen Vorteile, dass eine platzsparende Konstruktion der Blechspeichereinrichtung sowie eine flexible Anpassung an unterschiedliche Gabelgrössen oder Haken möglich sind.
- Durch die Umpositionierbarkeit der Blechspeichereinrichtung, sei es mittels zumindest einer Verfahreinrichtung und/oder mittels zumindest einer Hebeeinrichtung, kann die Blechspeichereinrichtung neben der Zuführung und Abführung von Blechen oder Blechteilen auch der Lagerung oder der Zwischenlagerung dienen. Insbesondere wenn die Blechspeichereinrichtung als eigenständiges (Arbeitsplatz-)Modul verwendet wird, ist mit der zumindest einen Verfahreinrichtung und/oder mit der zumindest einen Hebeeinrichtung eine einfache Umpositionierbarkeit der Blechspeichereinrichtung sichergestellt.
- Vorzugsweise ist zumindest eine Blechanschlagseinrichtung zum Anschlagen von Blechen oder Biegeteilen vorgesehen, womit diese einfach positioniert werden können. Diese zumindest eine Blechanschlagseinrichtung bildet für den Bediener einen Vorderanschlag aus. Auf den Hinteranschlag der Biegepresse kann verzichtet werden. Auch komplexe Biegeteile lassen sich einfach mit der zumindest einen Blechanschlagseinrichtung für einen Biegevorgang positionieren. Dabei ergibt sich - insbesondere für geübte Bediener - eine Zeitersparnis beim Biegevorgang, da der Einfluss der Trägheit des einzustellenden Hinteranschlags auf den Biegeprozess ausgeschaltet wird.
- Vorteilhaft ist die zumindest eine Blechanschlagseinrichtung in einem Bereich der Blechspeichereinrichtungsauflageebene vorgesehen, womit ein einfaches Anschlagen der Bleche oder Biegeteile ermöglicht wird.
- Bevorzugt weist die zumindest eine Blechanschlagseinrichtung mehrere Fixierpunkte und zumindest ein in zumindest einem der Fixierpunkte anordenbares Anschlagselement auf, womit eine gewünschte Einstellung des durch die zumindest eine Blechanschlagseinrichtung geschaffener Vorderanschlag bedarfsweise und einfach einstellbar ist. Der Bediener wählt das für den durchzuführenden Biegevorgang geeignete Anschlagselement aus und fixiert dieses an dem entsprechenden Fixierpunkt oder an den entsprechenden Fixierpunkten.
- Die Fixierpunkte sind zur Aufnahme zumindest eines Anschlagselements ausgebildet beziehungsweise auf diese abgestimmt. Beispielsweise sind die Fixierpunkte als Löcher oder als Vertiefungen beziehungsweise als Ausnehmungen ausgebildet, in welche ein an dem zumindest einen Anschlagselement entsprechend ausgebildeter Vorsprung oder Haltepunkt eingreift. In einer alternativen, jedoch nicht abschliessenden Ausgestaltung, sind die Fixierpunkte als Erhebungen ausgebildet und an dem zumindest einen Anschlagselement sind entsprechend ausgebildete Vertiefungen oder Ausnehmungen vorgesehen.
- Ebenfalls können einzelne Fixierpunkte als Löcher oder als Vertiefungen beziehungsweise als Ausnehmungen und andere Fixierpunkte der gleichen Anschlagseinrichtung als Erhebungen ausgebildet sein. Das zumindest eine Anschlagselement weist dann entsprechende komplementäre Ausgestaltungen zur Fixierung desselben an den Fixierpunkten auf. Dabei muss das zumindest eine Anschlagselement nicht zwingend zwei Arten von Ausgestaltungen der Halteteile zur Anordnung desselben an den Fixierpunkten aufweisen. Ein Anschlagselement ist beispielsweise zur Anordnung an als Löcher ausgebildeten Fixierpunkten und ein anderes Anschlagselement ist zur Anordnung an als Erhebungen ausgebildeten Fixierpunkten ausgebildet.
- Besonders vorteilhaft umfasst die zumindest eine Blechanschlagseinrichtung eine Führung für Bleche oder Biegeteile und/oder das zumindest eine Anschlagselement ist zu dieser Führung ausgebildet oder weist für diese Führung zumindest einen entsprechenden Führungsabschnitt auf. Insbesondere kleine Bleche oder kleine Biegeteile können in oder an einer solchen Führung zur Biegelinie geschoben werden. Diese müssen dadurch nicht umständlich einzeln bewegt und angefasst werden, womit der Biegeprozess effizienter und produktiver als an herkömmlichen Biegepressen durchführbar ist.
- Eine erfindungsgemässe Blechbearbeitungsvorrichtung umfasst eine Blechbearbeitungsmaschine und eine Blechspeichereinrichtung, die zumindest eines der vorgenannten Merkmale aufweist. Die Blechbearbeitungsvorrichtung ist vorteilhaft eine Biegevorrichtung, die eine Biegepresse beziehungsweise eine Abkantpresse oder Biegemaschine sowie eine derartige Blechspeichereinrichtung umfasst. Weitere Arten von geeigneten Blechbearbeitungsmaschinen für eine Blechbearbeitungsvorrichtung sind beispielsweise Laserschneidmaschinen und/oder Wasserstrahlschneidmaschinen aber auch Gewindeschneideinrichtungen, Clinchpressen, Entgrateinrichtungen und/oder dergleichen.
- Eine derartige erfindungsgemässe Blechbearbeitungsvorrichtung, insbesondere eine derartige Biegevorrichtung zeichnet sich durch eine hohe Effizienz bei Gewährleistung ergonomischer Arbeitsbedingungen für den Bediener der Blechbearbeitungsvorrichtung aus.
- Weitere Vorteile, Merkmale und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung, in der unter Bezugnahme auf die Zeichnungen Ausführungsbeispiele der Erfindung beschrieben sind.
- Die Bezugszeichenliste ist wie auch der technische Inhalt der Patentansprüche und Figuren Bestandteil der Offenbarung. Die Figuren werden zusammenhängend und übergreifend beschrieben. Gleiche Bezugszeichen bedeuten gleiche Bauteile, Bezugszeichen mit unterschiedlichen Indices geben funktionsgleiche oder ähnliche Bauteile an.
- Es zeigen dabei:
- Fig. 1
- eine erfindungsgemässe Blechbearbeitungsvorrichtung in Form einer Biegevorrichtung mit einer Biegepresse und einer ersten Ausführungsform einer erfindungsgemässen Blechspeichereinrichtung in einer perspektivischen Darstellung,
- Fig. 2
- die Blechspeichereinrichtung gem.
Fig. 1 in einer Draufsicht, - Fig. 3
- die Blechspeichereinrichtung gem.
Fig. 1 ohne Gehäuse in einer perspektivischen Darstellung, - Fig. 4
- eine zweite Ausführungsform einer erfindungsgemässen Blechspeichereinrichtung in einer perspektivischen Darstellung,
- Fig. 5
- eine schematische Skizze eines Prinzips einer Nachführeinrichtung für eine Blechspeichereinrichtung,
- Fig. 6
- eine dritte Ausführungsform einer erfindungsgemässen Blechspeichereinrichtung mit einer Biegepresse in einer perspektivischen Darstellung,
- Fig. 7
- eine vierte Ausführungsform einer erfindungsgemässen Blechspeichereinrichtung mit einer Biegepresse in einer perspektivischen Darstellung,
- Fig. 8
- eine fünfte Ausführungsform einer erfindungsgemässen Blechspeichereinrichtung in einer Aufsicht,
- Fig. 9
- eine Variante einer Auflageeinrichtung in einer perspektivischen Darstellung,
- Fig. 10
- die Auflageeinrichtung gemäss
Fig. 9 in einer Seitenansicht, - Fig. 11
- die Auflageeinrichtung gemäss
Fig. 9 in einer Aufsicht, - Fig. 12
- eine Variante einer Vereinzelungseinrichtung in einer perspektivischen Darstellung,
- Fig. 13
- eine weitere Variante einer Vereinzelungseinrichtung in einer perspektivischen Darstellung,
- Fig. 14
- eine sechste Ausführungsform einer erfindungsgemässen Blechspeichereinrichtung in einer Aufsicht, und
- Fig. 15
- eine weitere Variante einer Auflageeinrichtung in einer Seitenansicht.
- Die in der
Figur 1 gezeigte Biegevorrichtung 11 als Blechbearbeitungsvorrichtung umfasst eine Biegepresse 16 und eine Blechspeichereinrichtung 21. - Die Blechspeichereinrichtung 21 weist ein Gehäuse 22 mit einer Gehäuseoberseite 23 auf. An der Unterseite der Blechspeichereinrichtung 21 sind mehrere Rollen 26 als Verfahreinrichtung vorgesehen, die eine einfache Umpositionierung der Blechspeichereinrichtung 21 ermöglichen. Die Blechspeichereinrichtung 21 ist vorteilhaft mit der Biegepresse 16 lösbar gekoppelt.
- Wie insbesondere aus den
Figuren 2 und3 ersichtlich, weist die Blechspeichereinrichtung 21 - bezogen auf die Zeichnungen links - einen ersten kastenförmigen Raum 31 auf, der entsprechend auf die zu bearbeitenden Bleche 17 oder Biegeteile abgestimmte Abmessungen aufweist. In dem ersten Raum 31 ist als eine erste Auflageeinrichtung eine erste Auflageplatte 32 für die Auflage eines Stapels 18 der zu bearbeitenden Bleche 17 oder Biegeteilen vorgesehen. Die nach aussen, in dieser Darstellung die nach oben, gewandte Oberfläche der ersten Auflageplatte 32 bildet deren Auflageebene 35. Die erste Auflageplatte 32 ist relativ zu der Gehäuseoberseite 23 des Gehäuses 22 der Blechspeichereinrichtung 21 versetzbar und über eine Führung 37 vertikal geführt. Weiter ist eine steuerbare Maschinenachse als Justiereinrichtung 34 für die erste Auflageplatte 32 vorgesehen, welche die erste Auflageplatte 32 nach jeder Entnahme eines Blechs 17 um die Blechdicke desselben in Richtung zu der Gehäuseoberseite 23 des Gehäuses 22 der Blechspeichereinrichtung 21 nachführt. - Auf der ersten Auflageplatte 32 beziehungsweise auf deren Auflageebene 35 ist ein Aufsatzelement 36 vorgesehen, das bedarfsweise auf der ersten Auflageplatte 32 angeordnet ist. Die erste Auflageplatte 32 ist bereichsweise mit einem Lochbild 33 versehen, so dass das Aufsatzelement 36 über entsprechende Steckverbindungen an der ersten Auflageplatte 32 festlegbar ist. Mit Hilfe dieses Aufsatzelements 36, wird der Stapel 18 der zu bearbeitenden Bleche 17 oder Biegeteile einem Bediener zugewandt geneigt, wodurch das oberste Blech 17 eines Stapels 18 in Richtung des Bedieners rutscht, sobald dieses ausserhalb des ersten kastenförmigen Raums 31 zu liegen kommt. Zur Begrenzung des Rutschens des obersten Blechs 17 ist eine Anschlagsfläche 38 vorgesehen.
- Die Blechspeichereinrichtung 21 weist - bezogen auf die Zeichnungen rechts - einen zweiten kastenförmigen Raum 41 auf, der entsprechend auf die hergestellten Biegeteile 19 abgestimmte Abmessungen aufweist. In dem zweiten Raum 41 ist als eine zweite Auflageeinrichtung eine zweite Auflageplatte 42 für die Auflage der zu bearbeitenden hergestellten Biegeteile 19 vorgesehen. Die nach aussen, in dieser Darstellung die nach oben, gewandte Oberfläche der zweiten Auflageplatte 42 bildet deren Auflageebene 45. Die zweite Auflageplatte 42 ist ebenfalls relativ zu der Gehäuseoberseite 23 des Gehäuses 22 der Blechspeichereinrichtung 21 versetzbar und über eine Führung 47 vertikal geführt. Weiter ist eine Federanordnung als Justiereinrichtung 44 für die zweite Auflageplatte 42 vorgesehen, welche die zweite Auflageplatte 42 in Richtung zu der Gehäuseoberseite 23 des Gehäuses 22 der Blechspeichereinrichtung 21 federbeaufschlagt. Die Federkraft dieser Justiereinrichtung 44 ist derart eingestellt, dass bei Auflage eines hergestellten Biegeteils 19 auf zweite Auflageplatte 42 diese - in dieser Darstellung - nach unten bewegt wird, so dass der Bediener die hergestellten Biegeteile 19 immer auf der gleichen Arbeitshöhe ablegen kann.
- Die erste Auflageplatte 32 und die zweite Auflageplatte 42 sind bei der Blechspeichereinrichtung 21 separat voneinander relativ zu der Gehäuseoberseite 23 des Gehäuses 22 der Blechspeichereinrichtung 21 versetzbar.
- Die Arbeitshöhe der Blechspeichereinrichtung 21 ist einstellbar, beispielsweise über die Rollen 26, die zur Justierung versetzbar, z. B. einschraubbar und ausschraubbar sind. Damit kann die Blechspeichereinrichtung 21 an den Bediener für ein optimales ergonomisches Arbeiten angepasst werden.
- Die zweite Auflageplatte 42 beziehungsweise deren Auflageebene 45 ist ebenfalls bereichsweise mit einem Lochbild versehen, so dass auch auf dieser ein oder mehrere Aufsatzelemente über entsprechende Steckverbindungen festlegbar sind. Mittels dieser Aufsatzelemente wird ein geordnetes Ablegen beziehungsweise platzsparendes Stapeln der hergestellten Biegeteile 19 sichergestellt. Ein solches Aufsatzelement ist beispielsweise als Negativform des hergestellten Biegeteils ausgebildet.
- Zwischen dem ersten Raum 31 und dem zweiten Raum 41 ist ein Arbeitsbereichsabschnitt 51 mit einer Blechspeichereinrichtungsauflageebene 52 vorgesehen. Die Blechspeichereinrichtungsauflageebene 52 liegt in der gleichen Ebene wie die Gehäuseoberseite 23 des Gehäuses 22 der Blechspeichereinrichtung 21. An der dem Bediener zugewandten Seite ist im Bereich des Arbeitsbereichsabschnitts 51 eine Aussparung 54 für den Bediener vorgesehen.
- Bei der Blechspeichereinrichtungsauflageebene 52 sind weiter Fördereinrichtungen 56 zur Förderung der Bleche 17 oder Blechteile vorgesehen, die hier als parallel verlaufende Förderbänder oder Rollen ausgebildet sind. Über diese kann der Bediener das aus dem ersten Raum 31 entnommene Blech 17 oder Biegeteil beziehungsweise das hergestellte Biegeteil 19 einfach über die Blechspeichereinrichtungsauflageebene 52 ziehen. Die Fördereinrichtungen 56 können auch angetrieben sein, so dass das Blech 17 oder Biegeteil beziehungsweise das hergestellte Biegeteil 19 ohne ein manuelles Zutun des Bedieners über die Blechspeichereinrichtungsauflageebene 52 bewegt wird.
- Die Blechspeichereinrichtungsauflageebene 52 weist bereichsweise einen transparenten Bereich 58 auf. Hinter dem transparenten Bereich 58 ist ein Bildschirm 59 zur Anzeige von Informationen vorgesehen.
- Im Bereich des Arbeitsbereichsabschnitts 51 ist weiter eine Energieversorgungseinrichtung 46 für die Blechspeichereinrichtung 21 vorgesehen. Die Energieversorgungseinrichtung 46 ist beispielsweise als eine wiederaufladbare Batterie ausgebildet und dient insbesondere der Energieversorgung für den Bildschirm 59 und/oder die Justiereinrichtung 34 für die erste Auflageplatte 32.
- Die in der
Figur 4 dargestellte Blechspeichereinrichtung 61 unterscheidet sich von der zuvor dargelegten Blechspeichereinrichtung 21 im Wesentlichen dadurch, dass beim ersten Raum 71 eine Vereinzelungseinrichtung 76 zur Vereinzelung der zu bearbeitenden Bleche 17 vorgesehen ist. Die Vereinzelungseinrichtung 76 umfasst einen Schieber 77, der manuell betätigbar und seitlich geführt ist. Der Bediener zieht den Schieber 77 - bezogen auf die Darstellung - zuerst ganz nach links und schiebt diesen dann wieder nach rechts, wobei der Scheiber 77 mit einer Anschlagskante 78 mit einer Seitenkante des obersten der zu bearbeitenden Bleche 17 in Anlage kommt. Dabei wird das mitgenommene Blech 17 von dem Stapel vereinzelt und auf die Blechspeichereinrichtungsauflageebene 92 geschoben. - Weiter weist die Blechspeichereinrichtung 61 über dem zweiten Raum 81 eine Nachbearbeitungseinrichtung 96 zur Nachbearbeitung insbesondere der hergestellten Biegeteile 19, aber gegebenenfalls auch für die Bleche 17 auf. Diese Nachbearbeitungseinrichtung 96 umfasst eine Folienvorrichtung mit zumindest einer Folienrolle 97. Ein Folienabschnitt ist einfach mit einer als Messer ausgebildeten Ablängeinrichtung 98 ablängbar. Der abgelängte Folienabschnitt wird anschliessend z. B. auf das hergestellte Biegeteil 19 aufgebracht, um dieses vor äusseren Einflüssen und insbesondere Beschädigungen, wie z. B. Kratzer, zu schützen.
- Als eine weitere Nachbearbeitungseinrichtung 94 ist im Bereich der Blechspeichereinrichtungsauflageebene 92 ein Drucker vorgesehen, mit dem beispielsweise das zu bearbeitende Blech 17 oder Biegeteil beziehungsweise das hergestellte Biegeteil 19 mit einem Code versehen werden kann.
- Weiter ist eine Erfassungseinrichtung 95 für ein zu bearbeitendes Blech 17 und/oder ein Biegeteil beziehungsweise ein hergestelltes Biegeteil 19 vorgesehen ist. Die Erfassungseinrichtung 95 umfasst beispielsweise einen Scanner mit dem der IST-Wert eines zu bearbeitenden Blechs 17 und/oder eines Biegeteils beziehungsweise eines hergestellten Biegeteils 19 erfasst und beispielsweise mit einem SOLL-Wert verglichen werden kann.
- Registriert die Erfassungseinrichtung 95 auch die Anzahl der erfassten Biegeteile 19 kann, z. B. über eine Steuerung der Blechspeichereinrichtung 61 oder einer Steuerung der Biegepresse, automatisch Nachschub an zu bearbeitenden Blechen 17 oder Biegeteilen angefordert werden, bevor die in der Blechspeichereinrichtung 61 zur Verfügung stehende Anzahl der zu bearbeitenden Blechen 17 oder Biegeteile aufgebraucht ist. Alternativ wird die verbrauchte Menge an zu bearbeitenden Blechen 17 oder Biegeteilen über das in dem ersten Raum 71 oder in dem zweiten Raum 81 erfasste Gewicht der entsprechenden Teile bestimmt.
- Die Blechbearbeitungsvorrichtung, hier die Biegevorrichtung 101 gemäss
Figur 6 umfasst als Blechbearbeitungsmaschine eine Biegepresse 106, eine Blechspeichereinrichtung 111 und eine Lagereinheit 116 für die hergestellten Biegeteile 19. Die Blechspeichereinrichtung 111 entspricht in der Ausgestaltung des ersten Raums 121 und des Arbeitsbereichsabschnitt 126 weitgehend der Blechspeichereinrichtung 61, jedoch ist kein zweiter Raum für die Aufnahme der hergestellten Biegeteile 19 vorgesehen. Diese werden auf der Lagereinheit 116 zwischengelagert. An den Arbeitsbereichsabschnitt 126 schliesst sich ein Übergabeabschnitt 128 der Blechspeichereinrichtung 111 an. Eine derartige Ausgestaltung ist beispielsweise bei umfangreichen Losgrössen oder bei Biegeteilen 19 vorteilhaft, die nach der Herstellung ein grosses Volumen einnehmen. Diese Lösung ist insbesondere auch besonders gut geeignet für mehrfach gebogene Biegeteile, die z. B. nicht ineinander stapelbar sind. - Als weiteres, jedoch nicht abschliessendes Beispiel, zeigt die
Figur 7 als Blechbearbeitungsvorrichtung eine Biegevorrichtung 131 mit einer Biegepresse 136 und einer Blechspeichereinrichtung 141. Die Blechspeichereinrichtung 141 ist einerseits wie die zuvor beschriebene Blechspeichereinrichtung 21 ausgebildet. Um jedoch einen grösseren Aufnahmeraum für die hergestellten Biegeteile 19 zur Verfügung zu stellen ist ein weiteres, hier separates Blechspeichereinrichtungselement 151 vorgesehen, dass einen zweiten Raum 161 aufweist, der analog des zweiten Raums 41 der Blechspeichereinrichtung 21 ausgebildet ist. Alternativ kann das Blechspeichereinrichtungselement 151 ein integrierter Bestandteil der Blechspeichereinrichtung 141 sein. - Wie aus der
Figur 7 ebenfalls ersichtlich, kann vorteilhaft auch jedes Teilelement der Blechspeichereinrichtung 141 als eine separate Arbeitseinheit beziehungsweise als ein separates Arbeitsmodul ausgebildet sein, so dass diese bedarfsweise vom Bediener zu einer individuellen Blechspeichereinrichtung zusammenstellbar sind. Benötigt der Bediener beispielsweise eine grosse Blechspeichereinrichtungsauflageebene ordnet er dafür zwei oder mehrere eine solche Blechspeichereinrichtungsauflageebene aufweisende Module neben einem zumindest eine Auflageeinrichtung aufweisenden Modul oder zwischen zwei jeweils zumindest eine Auflageeinrichtung aufweisende Modulen an. Eine derartig modulare Blechspeichereinrichtung kann in einfacher Weise eine Vielzahl von Arbeitsschritten beziehungsweise Arbeitsprozessen abdecken. Dabei muss der Bediener jedoch nicht immer eine Blechspeichereinrichtung verwenden, die für jeden Arbeitsschritt beziehungsweise Arbeitsprozess ausgebildet ist und daher grosse Abmessungen sowie ein entsprechendes Gewicht aufweist. Eine modulare Blechspeichereinrichtung ist für den Bediener einfach händelbar. - Zur Abführung der hergestellten Biegeteile 19 wird beispielsweise ein Paletten-Hubwagen 171 verwendet. Für einen einfachen Transport werden die gestapelten, hergestellten Biegeteile 19 vorteilhaft samt der zweiten Auflageplatte 42 und den darauf angeordneten Aufsatzelementen 46 aus dem zweiten Raum 41 bzw. 161 entnommen. Für die weitere Ablage von hergestellten Biegeteilen wird nach der Entnahme eine neue Auflageplatte 42 mit gegebenenfalls darauf angeordneten Aufsatzelementen 46 in den entsprechenden zweiten Raum 41 bzw. 161 eingesetzt.
-
Figur 5 zeigt schematisch das Prinzip, wenn die erste Auflageplatte 182 und die zweite Auflageplatte 187 miteinander gekoppelt sind. Somit sind die Positionen der ersten Auflageplatte 182 und der zweiten Auflageplatte 186 voneinander abhängig. Das Gewicht der zu bearbeitenden Bleche 17 oder Biegeteile und das Gewicht der hergestellten, d. h. gebogenen, Biegeteile 19 bleibt konstant. Unter diesem Gesichtspunkt kann bei einer gekoppelten Anordnung über das Hebelgesetz trotzdem eine optimale und gleichmässige Arbeitshöhe 13 realisiert werden. Ein gesteuerter Antrieb bleibt davon jedoch unabhängig, ist jedoch nicht erforderlich. - Der erste Ausleger 192 der mechanischen Verbindung 191 ist über ein Auflageplatten-Drehgelenk 193 an der ersten Auflageplatte 182 angelenkt. Der zweite Ausleger 197 ist über ein Auflageplatten-Drehgelenk 198 an der zweiten Auflageplatte 187 angelenkt. Der erste Ausleger 192 und der zweite Ausleger 197 sind über ein Ausleger-Drehgelenk 195 verschwenkbar, womit ein ständiger Gewichtsausgleich und Höhenausgleich der beiden Auflageplatten 182 und 187 gegeben ist. Das Ausleger-Drehgelenk 195 und/oder zumindest eines der Auflageplatten-Drehgelenke 193 bzw. 198 ist zur Optimierung des Systems justierbar. Weiter sind der erste Ausleger 192 und der zweite Ausleger 197 in ihrer Länge anpassbar.
- Zu Beginn eines Fertigungsauftrages befindet sich die erste Auflageplatte 182 in einer untersten Stellung aufgrund des hohen Gewichts des Stapels 18 mit den zu bearbeitenden Blechen 17 oder den Biegeteilen. Die erste Auflageplatte 182 wird relativ zu der Gehäuseoberseite 23 des Gehäuses 22 positioniert, so dass das oberste zu bearbeitende Blech 17 oder Biegeteil auf Höhe des Arbeitsbereichs, d. h. auf der gewünschten Arbeitshöhe 13, zu liegen kommt. Die dann noch leere zweite Auflageplatte 187 befindet sich hingegen in ihrer obersten Stellung und kann daher auch bedienerfreundlich die hergestellten Biegeteile 19 aufnehmen. Sobald der Bediener das oberste der zu bearbeitenden Bleche 17 oder Biegeteile entnimmt, an der Biegepresse bearbeitet und das hergestellte Biegeteil 19 auf der zweiten Auflageplatte 187 ablegt, senkt sich die zweite Auflageplatte 187 und die erste Auflageplatte 182 hebt sich entsprechend. Somit steht dem Bediener das nächste zu bearbeitende Blech 17 oder Biegeteil wieder auf der gewünschten Arbeitshöhe 13 zur Verfügung.
- Die in der
Figur 8 gezeigte Blechspeichereinrichtung 201 entspricht in deren Ausgestaltung der zuvor beschriebenen Blechspeichereinrichtung 21 bzw. 141. Zusätzlich sind an zwei einander gegenüberliegenden Seiten des Gehäuses 202 je ein Griffelement als Hebeeinrichtung 206 für die Blechspeichereinrichtung 201 vorgesehen. An diesen Griffen können beispielsweise die Gabeln eines Gabelstaplers angreifen oder Transportbänder angeordnet werden, um die Blechspeichereinrichtung 201 bedarfsweise einfach umzuplatzieren. - Weiter weist diese Blechspeichereinrichtung 201 eine Blechanschlagseinrichtung 211 zum Anschlagen von Blechen 17 oder Biegeteilen 19 auf. Diese Blechanschlagseinrichtung 211 ist in einem Bereich der Blechspeichereinrichtungsauflageebene 222 vorgesehen, welcher der Biegepresse zugewandt ist.
- Die Blechanschlagseinrichtung 211 weist mehrere in einem Raster angeordnete und als Löcher ausgebildete Fixierpunkte 212 auf. Weiter weist die Blechanschlagseinrichtung 211 Anschlagselemente 216, 217 und 218 auf, die bedarfsweise und auf das Blech 17 oder das Blechteil abgestimmt an den Fixierpunkten 212 anordnet werden.
- Die in den
Figuren 9 bis 11 dargestellte Auflageeinrichtung 231 weist mehrere stabförmige und parallel zueinander angeordnete Auflageelemente 236 auf, die alle auf einer Basisplatte 241 angeordnet sind und jeweils ein freies Ende aufweisen. An dem freien Ende eines jeden Auflageelements 236 ist eine Auflageteilfläche 233 vorgesehen. Die Auflageteilflächen 233 aller Auflageelemente 236 bilden zusammen die Auflageebene 232 der Auflageeinrichtung 231 aus. - Jedes Auflageelement 236 ist mehrteilig ausgebildet und weist hier zwei rohrförmig ausgebildete Auflageelementteile 237 und 238 auf, die ineinandergesteckt und somit gegeneinander geführt sind. Das erste, hier das untere Auflageelementteil 237 erstreckt sich über eine gewisse Länge ausgehend von der Basisplatte 241 in Richtung der Auflageebene 232 der Auflageeinrichtung 231. Das andere zweite Auflageelementteil 238 ist über das erste Auflageelementteil 238 gestülpt sowie entlang demselben relativ zu diesem teleskopartig versetzbar. Das zweite Auflageelementteil 238 weist an seinem freien Ende die Auflageteilflächen 233 auf, womit diese zueinander versetzbar sind.
- Weiter ist bei jedem Auflageelement 236 ein Federelement 239 vorgesehen, welches das zweite Auflageelementteil 238 federbeaufschlagt. Das Federelement 239 ist eine Schraubenfeder, die über das erste Auflageelementteil 237 gestülpt und dadurch in einfacher Weise von diesem gestützt ist. Das Federelement 239 stützt sich mit einem Ende an der Basisplatte 241 und mit dem anderen Ende an dem Ende des zweiten Auflageelementteils 238 ab, welches dem freien Ende des zweiten Auflageelementteils 238 gegenüberliegt. An diesem Ende des zweiten Auflageelementteils 238 ist vorteilhaft eine die Aussenabmessungen vergrössernder Abschnitt 240 vorgesehen.
- Die zweiten Auflageelementteile 238 sind in einer Führungsplatte 243 geführt, welche in einem Bereich zwischen der Basisplatte 241 und der Auflageebene 232 relativ zu der Basisplatte 241 verschiebbar angeordnet ist. Die Führungsplatte 243 weist entsprechende Öffnungen für die Führung der zweiten Auflageelementteile 238 auf. Der vergrössernde Abschnitt 240 jedes zweiten Auflageelementteils 238 verhindert, dass dieses aufgrund der Belastung durch das Federelement 239 aus dieser Führungsplatte 243 herausgedrückt wird.
- Zudem bildet diese Führungsplatte 243 eine Justiereinrichtung zur Justierung der Auflageebene 232. Die federbeaufschlagten zweiten Auflageelementteile 238 verschieben sich im unbelasteten Zustand bis deren vergrössernder Abschnitt 240 an der Führungsplatte 243 anliegt. Wird nun die Führungsplatte 243 relativ zur Basisplatte 241 bewegt, ändert sich entsprechend der Abstand der Auflageteilflächen 233 in Bezug zu der Basisplatte 241 entsprechend.
- Andererseits bildet die Führungsplatte 243 eine Einstelleinrichtung zur einfachen Einstellung der Federkraft der Federelemente 239 aus. Wird die Führungsplatte 243 relativ zur Basisplatte 241 bewegt, ändert sich entsprechend die Länge der Federelemente 239 und damit auch deren Federkraft.
- Wird nun ein Blech 17 oder ein Stapel 18 auf der Auflageebene 232 abgelegt, verschieben sich aufgrund des Gewichts alle durch dieses Blech 17 beziehungsweise durch diesen Stapel 18 belasteten zweiten Auflageelementteile 238 in Richtung der Basisplatte 241. Dabei werden die Federelemente 239, welche diese zweiten Auflageelementteile 238 federbeaufschlagen komprimiert. Das oberste Blech 17 eines Stapels 18 liegt dann vorteilhaft in der Auflageebene 232. Die unbelasteten Auflageelemente 236 beziehungsweise die unbelasteten Auflageelementteile 238 bilden eine Führung für den Stapel 18 beziehungsweise stützen diesen zumindest bereichsweise seitlich ab.
- Entnimmt der Bediener ein Blech 17 von diesem Stapel 18 sinkt die Gewichtsbelastung auf die entsprechenden Federelemente 239, worauf sich diese ausdehnen. Dabei werden die zweiten Auflageelementteile 238 und damit auch der Stapel 18 in Richtung der Auflageebene 232 verschoben.
-
Figur 12 zeigt eine Auflageeinrichtung 251 mit einer halbautomatischen Vereinzelungseinrichtung 256, die oberhalb der Auflageebene 252 angeordnet ist. Die Vereinzelungseinrichtung 256 ist vorteilhaft als Gesamtes schwenkbar angeordnet, womit ein einfaches Befüllen der Blechspendereinrichtung erfolgen kann. - Die Vereinzelungseinrichtung 256 umfasst eine erste Walze 257 und eine zweite Walze 258 die über Antriebsmittel 259, wie z. B. über einen Riemen oder Zahnriemen, untereinander verbunden sind. Zumindest eine der Walzen 257 oder 258, vorteilhaft beide Walzen 257 und 258, sind als Andrückwalzen ausgebildet, welche in Richtung der Auflageebene 252 federbelastet sind. Damit ist eine automatische Anpassung des Systems an wechselnde Blechdicken ermöglicht und die Walzen 257 und/oder 258 stehen in dauerhaftem Kontakt mit dem obersten Blech 17 des Stapels 18.
- An einer Entnahmestelle, an welcher der Bediener ein Blech 17 der Auflageeinrichtung 251 entnehmen kann, sind Entnahmerollen 261 vorgesehen, welche ihrerseits über Antriebsmittel 262 und 263, wie z. B. über einen Riemen oder Zahnriemen, mit der ersten Walze 257 verbunden sind. Die Entnahmerollen 261 sind vorteilhaft einstellbar und besonders vorteilhaft bei der Entnahmestelle, z. B. entlang einer Achse, verschiebbar, um diese an verschiedene Konturen der Bleche 17 anzupassen.
- Vorteilhaft sind die Walzen 257 und/oder 258 und/oder die Entnahmerollen 261 mit einer möglichst rauen Oberfläche versehen, um einen optimalen Reibwert zu erhalten.
- Zur Entnahme eines Blechs 17 greift der Bediener zwischen die beiden Entnahmerollen 261 und zieht das Blech 17 heraus. Da die Entnahmerollen 261 und auch zumindest eine der Walzen 257 oder 258 jederzeit mit dem Blech 17 in Kontakt stehen, wird die Translationsbewegung des Blechs 17 beim Ziehen in eine Rotationsbewegung der Entnahmerollen 261 und der Walzen 257 und 258 umgewandelt. Über die Antriebsmittel 259, 262 und 263 führt die Rotation der Entnahmerollen 261 auch zu einer Rotation der Walzen 257 und 258, womit die Herausförderung des vom Bediener gezogenen Blechs 17 unterstützt wird. Dabei wird auch der federbelastete Stapel 18 in Richtung der Vereinzelungseinrichtung 256 verschoben, welche einen Anschlag ausbildet. Nun ist das nächste Blech 17 zur Entnahme positioniert. Dieser Prozess lässt sich bis zur vollständigen Entleerung der Auflageeinrichtung 251 beziehungsweise der entsprechenden Blechspeichereinrichtung wiederholen.
-
Figur 13 zeigt eine automatische Vereinzelungseinrichtung 276 an einer Auflageeinrichtung 271, wobei auch die automatische Vereinzelungseinrichtung 276 schwenkbar angeordnet ist. Hier sind drei Walzen 277, 278 und 279 vorgesehen, die über einen Motor 281, der ein gemeinsames Antriebsmittel 282 antreibt, in Rotation versetzt werden. Dabei wird das oberste Blech 17 vom Stapel 18 getrennt. Eine Entnahmerolle oder eine Andrückwalze bzw. -rolle - wie sie bei der halbautomatischen Vereinzelungseinrichtung 256 beschrieben sind - wird nicht benötigt. Vorteilhaft weisen die Walzen 277, 278 und 279 eine möglichst raue Oberfläche auf. - Der Motor 281 ist beispielsweise ein Elektromotor, der z. B. von einer integrierten oder externen Stromversorgung mit Energie versorgt wird.
- Vorteilhaft wird bei oder benachbart zur Entnahmestelle ein Sensor angebracht, welcher die Position des aktuell geförderten Blechs 17 überwacht. Weiter vorteilhaft wird die Förderung des Blechs 17 unterbrochen, wenn das Blech 17 so weit herausgefördert wurde, dass es vom Bediener ergriffen werden kann, aber noch gehalten ist. Der Motor 281 wird zu diesem Zeitpunkt vorteilhaft stromlos geschaltet, so dass sich bei der vollständigen Entnahme des Blechs 17 durch den Bediener die Walzen 277, 278 und 279 und der Motor 281 ohne Beschädigung derselben drehen können. Sobald das Blech 17 vollständig entfernt ist, startet der Vorgang erneut und das nächste Blech 17 wird zur Entnahme zur Verfügung gestellt.
- Die Blechspeichereinrichtung 301, wie sie in der
Figur 14 dargestellt ist, weist - bezogen auf die Zeichnungen links -eine Auflageebene 302 einer Auflageeinrichtung für die Auflage eines Stapels der zu bearbeitenden Bleche 17 auf. Die Auflageebene 302 ist versetzbar und vertikal geführt. - Im Unterschied zu den zuvor beschriebenen Blechspeichereinrichtungen weist diese - bezogen auf die Zeichnungen rechts - eine als Drehteller 317 ausgebildete Fördereinrichtung 316 zur Förderung der Bleche 17 oder Blechteile auf. Über diesen Drehteller 317 kann der Bediener Bleche 17 oder Biegeteile beziehungsweise hergestellte Biegeteile einfach zuführen beziehungsweise abführen. Der Drehteller 317 ist vorteilhaft motorisch, beispielsweise elektromotorisch, angetrieben, so dass das auf dem Drehteller 317 angeordnete Blech oder Biegeteil beziehungsweise das hergestellte Biegeteil ohne ein manuelles Zutun des Bedieners zu der zwischen der Auflageeinrichtung und der Fördereinrichtung 316 angeordneten Blechspeichereinrichtungsauflageebene 312 oder von dieser weg bewegt wird.
- An der Blechspeichereinrichtungsauflageebene 312 sind mehrere Gasaustrittsöffnungen 322 vorgesehen, aus denen ein Gas zur Schaffung eines Gaslagers 321 austritt.
- Die in der
Figur 15 gezeigte Auflageeinrichtung 331 weist eine Krafteinrichtung auf, die ein fluidbefüllbares Behälterelement 336 umfasst. Das fluidbefüllbare Behälterelement 336 ist als Balgzylinder ausgebildet. Das fluidbefüllbare Behälterelement 336 ist mit Druckluft beaufschlagbar. Das fluidbefüllbare Behälterelement 336 stützt sich an der Basisplatte 333 der Auflageeinrichtung 331 ab und weist an seinem gegenüberliegenden, freien Ende die Auflageebene 332 der Auflageeinrichtung 331 auf. Auf dieser Auflageebene 332 liegt der Stapel 18 der Bleche 17 auf. - Hier ist ein Kompressor 338 zur Erzeugung von Druckluft nebengeordnet vorgesehen. Über die Leitung 339 vom Kompressor 338 zu dem fluidbefüllbaren Behälterelement 336 kann dieses mit der Druckluft druckbeaufschlagt und bedarfsweise auch druckentlastet werden. Alternativ oder ergänzend kann an dem fluidbefüllbaren Behälterelement 336 ein Druckentlastungsventil vorgesehen sein.
- Beim Beladen der Auflageeinrichtung 331 mit den Blechen 17 oder Blechteilen ist das fluidbefüllbare Behälterelement 336 vorteilhaft drucklos. Beispielsweise nach Beendigung des Beladevorgangs wird das das fluidbefüllbare Behälterelement 336 von dem Kompressor mit Druckluft befüllt, bis das oberste Blech 17 des Stapels 18 die gewünschte Entnahmehöhe erreicht hat.
- Wird ein Blech entnommen, dehnt sich das fluidbefüllbare Behälterelement 336 infolge der abnehmenden Gewichtsbelastung derart aus, dass das nächste Blech 17 wieder auf der gleichen Entnahmehöhe zu liegen kommt.
- Nachfolgend sind weitere, nicht abschliessende Varianten der Blechspeichereinrichtung angeführt.
- Die gesamte Blechspeichereinrichtung oder zumindest einzelne Elemente davon sind vorzugsweise in der Höhe verstellbar, womit sich diese an wechselnde Arbeitshöhen der Biegepresse anpassen lassen und dadurch eine ergonomische Arbeitshöhe gewährleistet wird. Die Höhenverstellung kann beispielsweise mittels einer manuellen Vorrichtung oder auch über eine gesteuerte Achse durchgeführt werden.
- Bei der Verwendung von besonders grossen, zu bearbeitenden Blechen oder Biegeteilen können die einzelnen Elemente der Blechspeichereinrichtung auch getrennt ausgeführt werden. Die Blechzuführung, der Arbeitsbereich und/oder die Fertigteilabführung sind jeweils als separate, vorteilhaft miteinander koppelbare Teileinrichtungen ausgebildet. Eine solche Lösung ist insbesondere dann vorteilhaft, wenn die Ergonomie des Arbeitsplatzes aufgrund dieser Grösse sonst eingeschränkt wird.
- Ebenso kann eine Hebevorrichtung, vorteilhaft befestigt im oder beim Arbeitsbereich, die Arbeit, insbesondere mit übergrossen Blechen, für den Bediener ermöglichen und erleichtern.
- Der grösste Teil der genannten Merkmale lassen sich vollständig automatisieren. Dabei kann beispielsweise anstelle des Bedieners oder ergänzend zu ihm ein Roboter eingesetzt werden.
- Die Blechspeichereinrichtung ist einfach in innerbetriebliche Abläufe einbindbar, womit sich Durchlaufzeiten bei der Produktion und der erforderliche Lagerplatz minimieren lassen.
- Beispielsweise wird die Mobilität der Blechspeichereinrichtung durch Stapleraufnahme oder fahrerlosen Transport vereinfacht.
- Weiter umfasst die Blechspeichereinrichtung vorteilhaft Kommunikationsmittel, womit die Blechspeichereinrichtung mit anderen Produktionsteilen des Unternehmens kommunizieren kann. Beispielsweise übermittelt die Blechspeichereinrichtung eine Information an eine Blechbereitstellungseinrichtung, wie z. B. eine Laserschneidanlage oder eine Wasserstrahlanlage, dass für einen reibungslosen weiteren Herstellungsprozess Nachschub an Blechen erforderlich ist, die daraufhin entsprechende Bleche als Nachschub für die Blechspeichereinrichtung herstellt.
- Die Blechspeichereinrichtung kann an ein Werkzeuglager (Stempel und Matrizen) für die Biegepresse gekoppelt sein, womit eine genaue Zuordnung der produktspezifischen Werkzeuge zum jeweiligen Biegeplan erfolgen kann und gleichzeitig den Abtransport und die Wiedereinlagerung der Werkzeuge nach Beendigung der Aufgabe ermöglicht ist.
- Vorteilhaft weist die Blechspeichereinrichtung einen Sitz für den Bediener auf. Dieser Sitz ist vorteilhaft herausklappbar, so dass dieser nur bei Bedarf herausragt und ansonsten den Arbeitsbereich des Bedieners nicht beeinflusst. Der Sitz wird vorteilhafterweise im geklappten Zustand von einer Halteeinrichtung, wie einem Riegel, einer Magnetanordnung oder dergleichen, in diesem Zustand fixiert, so dass dieser nicht unbeabsichtigt herausklappen kann. Weiter vorteilhaft ist der Sitz höhenverstellbar, womit dieser an die Proportionen des Bedieners angepasst werden kann.
Bezugszeichenliste 11 Biegevorrichtung 56 Fördereinrichtung 13 Arbeitshöhe 58 transparenter Bereich 59 Bildschirm 16 Biegepresse 17 Blech 61 Blechspeichereinrichtung 18 (Blech-) Stapel 19 hergestelltes Biegeteil 71 1. Raum 21 Blechspeichereinrichtung 76 Vereinzelungseinrichtung 22 Gehäuse 77 Schieber 23 Gehäuseoberseite 26 Rollen 81 2. Raum 31 1. Raum 92 Blechspeichereinrichtungsauflageebene 32 1. Auflageplatte 33 Lochbild v. 32 94 Nachbearbeitungseinrichtung (Drucker) 34 Justiereinrichtung v. 32 95 Erfassungseinrichtung 35 Auflageebene 96 Nachbearbeitungseinrichtung 36 Aufsatzelement 97 Folienrolle 37 Führung für 32 98 Ablängeinrichtung 38 Anschlagsfläche 41 2. Raum 101 Biegevorrichtung 42 2. Auflageplatte 106 Biegepresse 44 Justiereinrichtung v. 42 111 Blechspeichereinrichtung 45 Auflageebene 116 Lagereinheit 46 Energieversorgungseinrichtung 47 Führung für 42 121 1. Raum 51 Arbeitsbereichsabschnitt 52 Blechspeichereinrichtungsauflageebene 126 Arbeitsbereichsabschnitt 54 Aussparung 128 Übergabeabschnitt 131 Biegevorrichtung 216 Anschlagselement 136 Biegepresse 217 Anschlagselement 141 Blechspeichereinrichtung 218 Anschlagselement 151 Blechspeichereinrichtungselement 161 2. Raum 222 Blechspeichereinrichtungsauflageebene 171 Paletten-Hubwagen 231 Auflageeinrichtung 182 1. Auflageplatte 232 Auflageebene 233 Auflageteilfläche 187 2. Auflageplatte 236 Auflageelement 191 mechanische Verbindung 237 1. Auflageelementteil 192 1. Ausleger 238 2. Auflageelementteil 193 Auflageplatten-Drehgelenk 239 Federelement 240 Abschnitt v. 238 195 Ausleger-Drehgelenk 241 Basisplatte 197 2. Ausleger 243 Führungsplatte 198 Auflageplatten-Drehgelenk 251 Auflageeinrichtung 201 Blechspeichereinrichtung 252 Auflageebene 202 Gehäuse 256 Vereinzelungseinrichtung 206 Hebeeinrichtung 257 1. Walze 258 2. Walze 211 Blechanschlagseinrichtung 259 1. Antriebsmittel 212 Fixierpunkt 261 Entnahmerollen 262 2. Antriebsmittel 263 3. Antriebsmittel 271 Auflageeinrichtung 331 Auflageeinrichtung 332 Auflageebene 276 Vereinzelungseinrichtung 333 Basisplatte 277 1. Walze 278 2. Walze 336 fluidbefüllbares Behälterelement 279 3. Walze 338 Kompressor 281 Motor 339 Leitung 282 Antriebsmittel 301 Blechspeichereinrichtung 302 Auflageebene 312 Blechspeichereinrichtungsauflageebene 316 Fördereinrichtung 317 Drehteller 321 Gaslager 322 Gasaustrittsöffnung
Claims (26)
- Blechspeichereinrichtung mit einem Gehäuse (22; 202), das eine Gehäuseoberseite (23) aufweist, und mit zumindest einer Auflageeinrichtung für die Auflage von Blechen (17) oder Biegeteilen (19), wobei die zumindest eine Auflageeinrichtung zumindest eine Auflageebene (35, 45; 232; 252; 302; 332) aufweist, wobei zumindest die zumindest eine Auflageebene (35, 45; 232; 252; 302; 332) relativ zu der Gehäuseoberseite (23) des Gehäuses (22; 202) der Blechspeichereinrichtung (21 ; 61 ; 111 ; 141 ; 201 ; 301) versetzbar ist,wobei die zumindest eine Auflageeinrichtung mehrere Auflageelemente (236) umfasst, die freie Enden aufweisen, an denen Auflageteilflächen (233) vorgesehen sind, die zusammen die zumindest eine Auflageebene (232) der zumindest eine Auflageeinrichtung ausbilden und die zueinander versetzbar sind;dadurch gekennzeichnet, dass zumindest mehrere der Auflageelemente (236) jeweils mehrteilig und teleskopartig ausgebildet sind.
- Blechspeichereinrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die zumindest eine Auflageeinrichtung eine Führung (37, 47) aufweist, mittels der zumindest die zumindest eine Auflageebene (35, 45), vorteilhaft vertikal, geführt ist.
- Blechspeichereinrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass zumindest eine Justiereinrichtung (34, 44) zur Justierung der zumindest einen Auflageeinrichtung und/oder der zumindest einen Auflageebene (35, 45; 232; 252; 302; 332) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Auflageelemente (236) stabförmig sind und/oder parallel zueinander angeordnet sind.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass jedes der Auflageelemente (236), jeweils mehrteilig und teleskopartig ausgebildet ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die zumindest eine Auflageeinrichtung zumindest eine Auflageplatte (32, 42; 182, 187) umfasst, wobei die zumindest eine Auflageebene (35, 45) von zumindest einer der Oberflächen der zumindest einen Auflageplatte (32, 42; 182, 187) gebildet ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die zumindest eine Auflageeinrichtung und/oder zumindest ein Teil davon über zumindest eine Krafteinrichtung kraftbeaufschlagt ist, wobei vorteilhaft die Kraft der zumindest einen Krafteinrichtung einstellbar ist, wobei vorteilhaft die zumindest eine Krafteinrichtung zumindest ein Federelement (239) und/oder zumindest ein fluidbefüllbares Behälterelement (336) umfasst.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass zumindest ein Aufsatzelement (36, 46) vorgesehen ist, das vorteilhaft bedarfsweise an oder auf der zumindest einen Auflageeinrichtung anordnenbar ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass zumindest eine Vereinzelungseinrichtung (76; 256; 276) zur Vereinzelung der Bleche (17) und/oder der Biegeteile vorgesehen ist, wobei die Vereinzelungseinrichtung (76; 256; 276) vorteilhaft wegschwenkbar angeordnet ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass ein Arbeitsbereichsabschnitt (51; 126) mit einer Blechspeichereinrichtungsauflageebene (52; 92; 222; 312) vorgesehen ist, wobei die Blechspeichereinrichtungsauflageebene (52; 92; 222; 312) vorteilhaft in der gleichen Ebene wie die Gehäuseoberseite (23) des Gehäuses (22; 202) der Blechspeichereinrichtung (21; 61; 111; 201; 301) liegt.
- Blechspeichereinrichtung nach Anspruch 10, dadurch gekennzeichnet, dass zumindest eine Fördereinrichtung (56; 316) zur Förderung der Bleche (17) und/oder der Biegeteile in, an oder bei der Blechspeichereinrichtungsauflageebene (52; 312) vorgesehen ist, wobei die zumindest eine Fördereinrichtung (316) vorteilhaft einen Drehteller (317) umfasst.
- Blechspeichereinrichtung nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Blechspeichereinrichtungsauflageebene (52) zumindest bereichsweise einen transparenten Bereich (58) aufweist.
- Blechspeichereinrichtung nach einem der Ansprüche 10 bis 12, dadurch gekennzeichnet, dass, ein Bildschirm (59) zur Anzeige von Informationen vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, dass zumindest eine Aussparung (54) für den Bediener an der Blechspeichereinrichtung (21) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, dass zumindest eine Nachbearbeitungseinrichtung (94, 96) zur Nachbearbeitung der Bleche (17) und/oder Biegeteile (19) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, dass eine erste Auflageeinrichtung zur Auflage von Blechen (17) oder von Biegeteilen sowie zumindest eine zweite Auflageeinrichtung zur Auflage von Blechen oder von Biegeteilen (19) vorgesehen sind, wobei die zumindest eine Auflageebene (35) der ersten Auflageeinrichtung und die zumindest eine Auflageebene (45) der zumindest einen zweiten Auflageeinrichtung jeweils relativ zu der Gehäuseoberseite (23) des Gehäuses (22) der Blechspeichereinrichtung (21) versetzbar sind.
- Blechspeichereinrichtung nach Anspruch 16, dadurch gekennzeichnet, dass die zumindest eine Auflageebene (35) der ersten Auflageeinrichtung und die zumindest eine Auflageebene (45) der zumindest einen zweiten Auflageeinrichtung separat voneinander relativ zu der Gehäuseoberseite (23) des Gehäuses (22) der Blechspeichereinrichtung (21) versetzbar sind.
- Blechspeichereinrichtung nach Anspruch 16, dadurch gekennzeichnet, dass die zumindest eine Auflageebene der ersten Auflageeinrichtung und die zumindest eine Auflageebene der zumindest einen zweiten Auflageeinrichtung miteinander gekoppelt sind und vorteilhaft gegenläufig relativ zu der Gehäuseoberseite des Gehäuses der Blechspeichereinrichtung versetzbar sind.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 18, dadurch gekennzeichnet, dass zumindest eine Energieversorgungseinrichtung (46) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 19, dadurch gekennzeichnet, dass zumindest eine Erfassungseinrichtung (95) für ein Blech (17) und/oder ein Biegeteil (19) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 20, dadurch gekennzeichnet, dass die Arbeitshöhe zumindest eines Teils der Blechspeichereinrichtung (21; 61; 111; 141; 201; 301) einstellbar ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 21, dadurch gekennzeichnet, dass zumindest eine Verfahreinrichtung (26) für die Blechspeichereinrichtung (21) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 22, dadurch gekennzeichnet, dass zumindest eine Hebeeinrichtung (206) für die Blechspeichereinrichtung (201) vorgesehen ist.
- Blechspeichereinrichtung nach einem der Ansprüche 1 bis 23, dadurch gekennzeichnet, dass zumindest eine Blechanschlagseinrichtung (211) zum Anschlagen von Blechen (17) oder Biegeteilen, vorteilhaft in einem Bereich der Blechspeichereinrichtungsauflageebene (222), vorgesehen ist.
- Blechspeichereinrichtung nach Anspruch 24, dadurch gekennzeichnet, dass die zumindest eine Anschlagseinrichtung (211) mehrere Fixierpunkte (212) und zumindest ein in zumindest einem der Fixierpunkte (212) anordnenbares Anschlagselement (216, 217, 218) aufweist.
- Blechbearbeitungsvorrichtung, insbesondere Biegevorrichtung (11), umfassend eine Blechbearbeitungsmaschine, insbesondere eine Biegepresse (16; 136), und eine Blechspeichereinrichtung (21; 61; 111; 141; 201; 301) nach einem der Ansprüche 1 bis 25.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202015006726.3U DE202015006726U1 (de) | 2015-09-28 | 2015-09-28 | Blechspeichereinrichtung sowie Biegevorrichtung mit einer Biegepresse und einer solchen Blechspeichereinrichtung |
| PCT/IB2016/001373 WO2017055903A1 (de) | 2015-09-28 | 2016-09-28 | Blechspeichereinrichtung sowie blechbearbeitungsvorrichtung mit einer blechbearbeitungsmaschine und einer solchen blechspeichereinrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3356064A1 EP3356064A1 (de) | 2018-08-08 |
| EP3356064B1 true EP3356064B1 (de) | 2024-06-12 |
Family
ID=57421896
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16802128.5A Active EP3356064B1 (de) | 2015-09-28 | 2016-09-28 | Blechspeichereinrichtung sowie blechbearbeitungsvorrichtung mit einer blechbearbeitungsmaschine und einer solchen blechspeichereinrichtung |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US10843252B2 (de) |
| EP (1) | EP3356064B1 (de) |
| DE (1) | DE202015006726U1 (de) |
| WO (1) | WO2017055903A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107824696B (zh) * | 2017-11-05 | 2023-06-02 | 龙光电子集团有限公司 | 一种钣金结构件自动组装设备 |
| DE102020103183A1 (de) | 2020-02-07 | 2021-08-12 | Trumpf Werkzeugmaschinen Gmbh + Co. Kg | Maschinelle Anordnung und maschinelles Verfahren für die Blechfertigung |
| CN111267325B (zh) * | 2020-02-19 | 2021-12-24 | 江苏佳美未来科技有限责任公司 | 一种建筑保温板及其加工装置与加工方法 |
| US11666960B2 (en) * | 2020-04-23 | 2023-06-06 | GM Global Technology Operations LLC | Workpiece accumulator for a stamping machine |
| WO2022043878A1 (en) * | 2020-08-24 | 2022-03-03 | Dematic Corp. | Method and apparatus for removing an article from a tray |
| CN117862335B (zh) * | 2024-03-13 | 2024-06-04 | 潍坊埃锐制动系统有限公司 | 一种制动底板abs孔的冲裁模具 |
| CN118106393B (zh) * | 2024-04-26 | 2024-07-23 | 浙江易锻精密机械有限公司 | 一种金属板件的多步冲压装置 |
| US12589933B2 (en) * | 2024-06-24 | 2026-03-31 | Ryan Curtis | Adaptable foam grid system for insertion into protective case |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5984293A (en) * | 1997-06-25 | 1999-11-16 | Mcms, Inc. | Apparatus for holding printed circuit board assemblies in manufacturing processes |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3257015A (en) * | 1962-07-19 | 1966-06-21 | Connecticut Res Associates Inc | Block stacking method |
| US3295660A (en) * | 1965-03-12 | 1967-01-03 | Waldorf Paper Prod Co | Pallet handling apparatus |
| US4195959A (en) * | 1978-02-17 | 1980-04-01 | Columbia Machine, Inc. | Article stacking apparatus |
| JPS5896828A (ja) | 1981-12-02 | 1983-06-09 | Nippon Steel Corp | 焼結鉱の製造方法 |
| JPS5896828U (ja) * | 1981-12-24 | 1983-07-01 | ナショナル住宅産業株式会社 | プレスブレ−キ機構 |
| SE465360B (sv) * | 1984-05-02 | 1991-09-02 | Amada Co Ltd | Skaermaskin |
| US4802567A (en) * | 1986-02-06 | 1989-02-07 | Amada Company, Limited | Plate processing machine |
| DE3630141A1 (de) * | 1986-09-04 | 1988-03-17 | Mueller Weingarten Maschf | Platinenladersystem mit automatischer paket- bzw. platinenstapelausrichtstation |
| US5182936A (en) * | 1988-01-29 | 1993-02-02 | Amada Company, Limited | Plate bending machine equipped with a plate clamping manipulator and a plate position detecting device |
| US5441709A (en) * | 1994-05-27 | 1995-08-15 | Carr Metal Products, Inc. | Selective holder design and positioning pattern |
| US5882174A (en) * | 1995-12-15 | 1999-03-16 | Ats Automation Tooling Systems Inc. | System for loading or unloading of parts onto or from trays |
| JPH10167411A (ja) | 1996-12-11 | 1998-06-23 | Hitachi Telecom Technol Ltd | 板材収納装置 |
| US5932065A (en) * | 1997-04-10 | 1999-08-03 | Mcms, Inc. | Universal fixture for supporting and holding populated sides of printed circuit board assemblies during processing |
| US6298587B1 (en) * | 1998-06-01 | 2001-10-09 | Paul A. Vollom | Multiple orientation three dimensional image screen |
| DE19859302B4 (de) * | 1998-12-22 | 2008-10-09 | Schuler Automation Gmbh & Co. Kg | Anlage für Metallblechplatinen, mit einer Vereinzelungsstation und mindestens einer dieser nachgeordneten Transportstation und/oder Behandlungsstation und/oder Bearbeitungsstation |
| JP3491557B2 (ja) * | 1999-04-22 | 2004-01-26 | 松下電器産業株式会社 | 電子部品供給用のトレイフィーダ |
| US6386534B1 (en) * | 2000-03-08 | 2002-05-14 | S. C. Johnson Home Storage, Inc. | Apparatus for and method of stacking articles |
| DE102004027445B4 (de) * | 2004-06-04 | 2008-01-31 | Jungheinrich Aktiengesellschaft | Vorrichtung zum Halten einer Last auf einem Lasttragmittel eines Flurförderzeugs |
| JP2008004856A (ja) * | 2006-06-26 | 2008-01-10 | Matsushita Electric Ind Co Ltd | 部材支持方法 |
| JP5309467B2 (ja) | 2007-04-25 | 2013-10-09 | 村田機械株式会社 | 板材加工システム |
| JP5440479B2 (ja) | 2010-11-26 | 2014-03-12 | パナソニック株式会社 | 部品実装装置およびトレイフィーダにおけるトレイ交換方法 |
| US9682414B2 (en) * | 2012-04-18 | 2017-06-20 | Murata Machinery, Ltd. | Plate material conveyance apparatus with temporary placement table |
| HK1181961A2 (en) * | 2012-09-27 | 2013-11-15 | Gainteam Holdings Limited | Holder for a sheet of metal |
| JP6517203B2 (ja) * | 2013-08-09 | 2019-05-22 | バイストロニック レーザー アクチェンゲゼルシャフト | 曲げプレス |
-
2015
- 2015-09-28 DE DE202015006726.3U patent/DE202015006726U1/de not_active Expired - Lifetime
-
2016
- 2016-09-28 WO PCT/IB2016/001373 patent/WO2017055903A1/de not_active Ceased
- 2016-09-28 US US15/763,762 patent/US10843252B2/en active Active
- 2016-09-28 EP EP16802128.5A patent/EP3356064B1/de active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5984293A (en) * | 1997-06-25 | 1999-11-16 | Mcms, Inc. | Apparatus for holding printed circuit board assemblies in manufacturing processes |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2017055903A1 (de) | 2017-04-06 |
| EP3356064A1 (de) | 2018-08-08 |
| US10843252B2 (en) | 2020-11-24 |
| US20190047036A1 (en) | 2019-02-14 |
| DE202015006726U1 (de) | 2016-12-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3356064A1 (de) | Blechspeichereinrichtung sowie blechbearbeitungsvorrichtung mit einer blechbearbeitungsmaschine und einer solchen blechspeichereinrichtung | |
| DE102020111022A1 (de) | Handhabungsvorrichtung für Produktstapel | |
| DE102007031117B4 (de) | Vorrichtung und Verfahren zur maschinellen Handhabung von Trays | |
| DE3739659C1 (de) | Vorrichtung zur Zufuehrung eines Stapels von Karton-Zuschnitten zu einem Magazin | |
| EP2870092B1 (de) | Vorrichtung zum mehrlagigen bestapeln einer unterlage | |
| DE102012106109A1 (de) | Vorrichtung zum mehrlagigen Bestapeln einer Unterlage | |
| EP3666696B1 (de) | Vorrichtung und verfahren zur schichtweisen handhabung von übereinander angeordneten stückgutlagen | |
| DE102008020359A1 (de) | Blechverarbeitungssystem | |
| DE102008017788A1 (de) | Vorrichtung zum Transportieren und Aufnehmen von Werkstückplatten sowie Verfahren zum Transportieren und Aufnehmen von Werkstückplatten | |
| DE102012106113A1 (de) | Vorrichtung zum mehrlagigen Bestapeln einer Unterlage | |
| DE102008020349A1 (de) | Blechverarbeitungssystem | |
| DE69834760T2 (de) | Zuführungssystem für Teile zu einem Benutzer | |
| EP2128056A1 (de) | Verfahren und Vorrichtung zum Handhaben eines Stapels von Blättern oder eines Teilstapels davon | |
| DE102022104177A1 (de) | Verpackungsanlage und Verfahren zur Zuführung von flächigen Verpackungsmitteln zu einer Verpackungsanlage | |
| DE102007038184A1 (de) | Plattenmaterial-Austragvorrichtung | |
| DE102012106110B4 (de) | Vorrichtung zum mehrlagigen Bestapeln einer Unterlage | |
| DE3219459A1 (de) | Automatische foerderanlage zum transportieren von werkstuecken in einer maschinenwerkstatt | |
| DE4407324C2 (de) | Robotarm eines Flächenportalroboters | |
| EP0836995A1 (de) | Verfahren und Vorrichtung zum Verpacken von Dosen und Tuben | |
| EP1479476B1 (de) | Ladeeinrichtung für Werkstücke | |
| DE102004054247C5 (de) | Verfahren und Vorrichtung zur Beschickung einer Werkzeugmaschine | |
| WO2023227801A1 (de) | Sortiervorrichtung | |
| DE102012005736A1 (de) | Roboterhandhabungssystem | |
| DE102009022488B4 (de) | Abstapelanlage | |
| EP3476780A1 (de) | Vorrichtung zum bewegen von stapelbaren ladungsträgern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180326 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20210901 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240212 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016016588 Country of ref document: DE |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20240524 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240913 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20240808 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240912 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240913 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240912 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241012 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241012 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20241001 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016016588 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240928 |
|
| 26N | No opposition filed |
Effective date: 20250313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240612 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250805 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250825 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250818 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1693795 Country of ref document: AT Kind code of ref document: T Effective date: 20240928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20160928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20160928 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260504 |