EP1928773B1 - Verfahren zum einfädeln eines fadens - Google Patents
Verfahren zum einfädeln eines fadens Download PDFInfo
- Publication number
- EP1928773B1 EP1928773B1 EP06791899A EP06791899A EP1928773B1 EP 1928773 B1 EP1928773 B1 EP 1928773B1 EP 06791899 A EP06791899 A EP 06791899A EP 06791899 A EP06791899 A EP 06791899A EP 1928773 B1 EP1928773 B1 EP 1928773B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- thread
- guide
- threading
- slot
- thread guide
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H54/00—Winding, coiling, or depositing filamentary material
- B65H54/02—Winding and traversing material on to reels, bobbins, tubes, or like package cores or formers
- B65H54/28—Traversing devices; Package-shaping arrangements
- B65H54/2827—Traversing devices with a pivotally mounted guide arm
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H57/00—Guides for filamentary materials; Supports therefor
- B65H57/003—Arrangements for threading or unthreading the guide
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H67/00—Replacing or removing cores, receptacles, or completed packages at paying-out, winding, or depositing stations
- B65H67/08—Automatic end-finding and material-interconnecting arrangements
- B65H67/081—Automatic end-finding and material-interconnecting arrangements acting after interruption of the winding process, e.g. yarn breakage, yarn cut or package replacement
- B65H67/085—Automatic end-finding and material-interconnecting arrangements acting after interruption of the winding process, e.g. yarn breakage, yarn cut or package replacement end-finding at the take-up package, e.g. by suction and reverse package rotation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
Definitions
- the present invention relates to a method for operating a textile machine according to the preamble of claim 1, such as from US 3,587,989 known.
- a method for transferring a thread to the thread guide at a winding unit of a textile machine wherein the thread is transferred from a thread transfer device to a reciprocating, individually driven thread guide.
- the movement of the thread transfer device and the traversing movement of the thread guide are coordinated so that arrive for the thread transfer of the thread and the thread guide almost simultaneously at a transfer point.
- a sensor device is provided for monitoring the movement of the thread transfer device and the thread guide, which are connected to control devices which determine the exact transfer point of the thread from the thread transfer device to the thread guide.
- a disadvantage is the complexity of the device used to monitor the thread transfer and the yarn guide required to determine the exact time and place of delivery.
- the DE 39 30 136 A1 known methods due to the taking place at the start of the coil transfer of the thread abdominal ligaments or confused layers are placed on the coil, which can affect the subsequent flow behavior.
- the object of the present invention is to provide a method for threading a thread, which allows a simple and secure threading of a thread in a yarn guide.
- the spool is driven in reverse during the threading process so that the thread passes the thread guide counter to the winding direction. This has the advantage that the formation of abdominal ligaments or confused layers on the spool during the process of threading the thread is avoided in the yarn guide.
- the starting position can be selected such that the thread to be threaded into the thread guide is in a position between the thread guide and the threading position in order to ensure secure entrainment of the thread during the transfer of the thread guide from the starting position into the threading position.
- the starting position may be in the region of the reversal point opposite the threading position.
- the thread guide can perform an oscillating movement about the threading position.
- the oscillating movement causes a relative movement between the yarn guide and the yarn in the form of a shaking effect, which leads to a secure threading of the already adjacent to the slot opening thread into the guide slot.
- the threading position can be so far outside the traversing stroke that moves the thread guide taken in the threading position during the transfer along the outer contour of the thread guide into the region of the slot mouth of the guide slot.
- the relative movement is essentially caused by the maintained tension of the thread during threading. The pulling force acting on the thread causes the thread to submerge the thread guide does not follow and substantially by persisting in a horizontal plane along the outer contour of the thread guide slides in the direction of the slot mouth of the guide slot.
- a guide contour can be provided, by which the thread to be threaded is raised in such a way that it moves along the outer contour of the thread guide into the region of the slot opening of the guide slot.
- the relative movement is achieved here by the lifting of the tensioned thread.
- the guide slot may be limited by two legs of different lengths.
- the guide slot may be limited by two legs of different lengths.
- the guide slot formed between the two legs may have such a depth that the thread located in the guide slot is so far in the guide slot during the process of laying on the spool that it can not slide out of the thread guide slot within the traverse stroke.
- the threading should be in the area of the turning point facing the shorter leg.
- the textile machine may comprise a suction nozzle whose position is adjusted during the process of threading on the yarn guide. This serves to position the thread to be threaded at an angle to the thread guide, the cheese and the suction nozzle, such that the thread is in an optimized for entrainment by and threading in the thread guide position. If the thread is held by the suction nozzle such that the thread forms an obtuse angle to the horizontal, and the thread thus largely rests on the drive roller, the thread held under tension can not penetrate the relative movement between the thread guide and the thread during threading Guide slot be threaded.
- the thread to be threaded can be held by the suction nozzle in a position in which the thread slides on the guide contour during the entrainment by the yarn guide. This ensures that the thread is only fed during the process of threading on the guide contour and raised during the transfer of the thread guide with entrainment of the thread to be threaded into the threading of this. In regular operation, the thread is always guided so that the thread guide guides the thread below the guide contour between the regular reversal points.
- the thread guide can be transferred to the completion of the threading in a center position and the suction nozzle synchronously perform a pitching motion. This serves to insert the thread deeper into the slot to provide a better and safer guidance during threading of the thread.
- Fig. 1 is schematically shown in side view the job 2 of a cheese-producing textile machine. It is in the present case to a so-called cheese winder 1. On the jobs 2 such automatic packages 1, as is well known and therefore not explained in more detail, produced on a ring spinning machine spinning cops 3 rewound to large-volume cheeses 5.
- the cheeses 5 are after their completion by means of a (not shown) automatically operating service unit, preferably a so-called cross coil changer, transferred to a machine-length cross-wound conveyor 7 and transported to a machine end side Spulenverladestation or the like.
- a (not shown) automatically operating service unit preferably a so-called cross coil changer
- such automatic packages 1 also have a logistics device in the form of a package and tube transport system 6.
- the spinning cops 3 or empty tubes run on transport plates 11.
- such a cross-winding machine 1 has a central control unit 32, which is connected via a machine bus 33 to the separate workstation computers 31 of the individual winding units 2.
- the individual winding units 2 also have, as is known and therefore only indicated, various means which ensure the proper operation of such jobs 2.
- winding device for example, the winding device.
- the generally designated by the reference numeral 4 winding device has a creel 8, which is movably mounted about a pivot axis 12.
- the coil frame 8 can also, for example, for the production of conical cheeses to be pivotable about a further orthogonal to the pivot axis 12 arranged axis.
- the cross-wound bobbin 5 lies with its surface, for example, on a support and pressure roller 9 and takes this unpowered support and pressure roller 9 via frictional engagement.
- the drive of the cross-wound bobbin 5 takes place in this case via a speed-controllable drive means, not shown, which is preferably formed as an electronically commutated DC motor and arranged directly on the creel 8 or integrated into the creel 8.
- the cross-wound bobbin 5 during the winding process on a single motor driven drive roller.
- the cheese 5 is frictionally entrained by the driven drive roller.
- Fadenchangier listening 10 For traversing the thread 16 during the winding process a Fadenchangier listening 10 is provided which in the Fig. 1 only schematically indicated. Such Fadenchangier disturbed 10 is for example in the DE 198 58 548 A1 described in detail.
- the Fadenchangier listening 10 essentially consists of a finger-shaped thread guide 13, which, acted upon by an electromechanical drive 14, the thread 16 traversed between the two end faces of the cheese 5. The traverse stroke of the thread guide 13 is limited by reversal points.
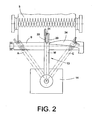
- the in Fig. 2 yarn guide 13 shown schematically has at its free end an elongated, perpendicular to the coil axis guide slot 21, which serves to receive the thread 16 to be laid on the cross-wound bobbin 5.
- the guide slot 21 has such a depth that the thread 16 located in the guide slot 21 is so far in the guide slot 21 during the process of laying on the cheese 5, that it can not slide out of the thread guide slot 21 within the traverse stroke.
- the guide slot 21 delimiting legs 22, 23 of the thread guide 13 are formed differently long. In the present embodiment, the left leg 22 is made longer than the right leg 23rd
- a guide contour 34 is arranged at the workstation 2, which projects beyond the support and pressure roller 9 at least in sections in the vertical direction.
- the guide contour 34 is spaced apart from the support and pressure roller 9 such that the thread guide 13 is located behind the guide contour 34 during traversing.
- the thread 13 is guided during the regular winding process by the yarn guide 16 always below the guide contour 34 between the two regular reversal points.
- Fig. 1 is a suction nozzle 24 and a gripper tube designated 25.
- Such winding units 2 also have a splicer 26, a thread tensioning device 30, a thread cleaner 28, a thread cutting device 27, a yarn tension sensor 29 and a lower thread sensor 22.
- the process of threading the thread 16 in the thread guide 13 is based on a thread interruption, for example by Cops change or thread break, to be performed thread connection process explained.
- the implementation of the process of threading can equally be carried out at a first loading of the textile machine, when the respective winding unit 2, the cop 3 and the cheese 5 are supplied for the first time.
- the implementation of the process of threading is independent of whether a thread has already been wound to prepare for the process of winding on the cheese 5 or whether the cheese 5 of the coming from Kops 3 personallyspulende thread still has to be supplied.
- the starting position A of the yarn guide 13 is reached when the yarn guide 13 is in the range of one of its regular reversal points on the spool travel.
- the choice of the intended as the starting position A reversal point depends on the formation of the yarn guide 13 such that the region of the reversal point represents the starting position A, which lies on the side facing away from the shorter leg 23 side.
- a different position within or outside of the traverse stroke can be selected as the starting position A, wherein the yarn guide 13, starting from this initial position A, first has to be pivoted to a position in which the thread 16 to be threaded is located between the yarn guide 13 and the threading position E. to allow the safe entrainment of the thread 16 in the threading position E.
- the drive of the cross-wound bobbin 5 is initially reversed, so that the cross-wound bobbin 5 is in reverse.
- the suction nozzle 24 executes a pitching motion, wherein it sucks the unwound from the cheese 5 thread and keeps under tension.
- the suction nozzle positions the thread 16 in such a way that it is in an optimized position for the take-up by the thread guide 13.
- the yarn guide 13 is transferred from its initial position A in a threading position E, which assumes the yarn guide 13 with the reaching of a position in the region of the opposite of the starting position A reversal point.
- the threading position E of the thread guide 13 is such that the thread guide 13 is located in a region of the reversal point, so that it is ensured after threading that the thread 16 is so far in the guide slot 21 that the thread 16 is not during the regular winding operation lifts out of the guide slot 21.
- the thread 16 is generally on the outside of the shorter leg 23 of the thread guide 13 at. However, the thread 16 may also abut on the inside of the longer leg 22. In this case, the thread 13 is in a spaced-apart from the support and pressure roller 9 position.
- the thread guide 13 is transferred from the threading position E into a middle position M between the two reversal points.
- the suction nozzle 24 effects a further pitching movement.
- the already threaded into the slot 21 of the thread guide 13 thread 16 is further pulled by the pitching movement of the suction nozzle 24 within the guide slot 21 down to guide it deeper into the guide slot 21.
- the drive of the cheese 5 is stopped.
- yarn 16 is held by the suction nozzle 24 at an angle such that when transferring the yarn guide 13 from the threading position E in the middle position M, the threading of the yarn 16 is prevented.
- the thread joining process is now carried out in a known manner and subsequently the regular winding operation can be resumed.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Replacing, Conveying, And Pick-Finding For Filamentary Materials (AREA)
- Winding Filamentary Materials (AREA)
- Looms (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Betreiben einer Textilmaschine gemäß dem Oberbegriff des Anspruches 1, wie z.B. aus der
US 3,587,989 bekannt. - Bei Textilmaschinen zur Herstellung von Spulen, wie beispielsweise Spulmaschinen oder Offenend-Spinnmaschinen, ist bei einer Unterbrechung der Fadenzuführung auf Grund eines Fadenbruches oder eines Kops- oder Spulenwechsels oder dergleichen, vorgesehen, einen Fadenverbindungsvorgang einzuleiten, um den normalen Betrieb wieder aufnehmen zu können. Nach dem Fadenbruch befindet sich der Faden dabei in der Regel außerhalb eines Fadenführers, der ihn während des Spulvorganges changiert, so dass nach abgeschlossener Fadenverbindung der Faden wieder in den Fadenführer zurückgeführt werden muss.
- Aus der
DE 39 30 136 A1 ist ein Verfahren zur Übergabe eines Fadens an den Fadenführer an einer Spulstelle einer Textil-maschine bekannt, wobei der Faden von einem Fadenübergeber an einen hin- und hergehenden, einzeln angetriebenen Fadenführer übergeben wird. Hierzu werden die Bewegung des Fadenübergebers und die Changierbewegung des Fadenführers so aufeinander abgestimmt, dass zur Fadenübergabe der Faden und der Fadenführer nahezu gleichzeitig an einem Übergabepunkt eintreffen. Um dies zu ermöglichen, ist jeweils eine Sensoreinrichtung zur Überwachung der Bewegung des Fadenübergebers und des Fadenführers vorgesehen, die mit Steuereinrichtungen verbunden sind, die den genauen Übergabepunkt des Fadens vom Fadenübergeber an den Fadenführer bestimmen. - Als Nachteilig erweist sich die Komplexität der Einrichtung, die zur Überwachung des Fadenübergebers und des Fadenführers erforderlich ist, um den genauen Zeitpunkt und Übergabeort zu bestimmen. Zudem können bei dem aus der
DE 39 30 136 A1 bekannten Verfahren auf Grund der beim Anlaufen der Spule stattfindenden Übergabe des Fadens Bauchbinden oder wirre Lagen auf der Spule gelegt werden, die das spätere Ablaufverhalten beeinträchtigen können. - Aufgabe der vorliegenden Erfindung ist es, ein Verfahren zum Einfädeln eines Fadens bereitzustellen, das eine einfache und sichere Einfädelung eines Fadens in einen Fadenführer ermöglicht.
- Diese Aufgabe wird erfindungsgemäß durch ein Verfahren gemäß den kennzeichnenden Merkmalen des Anspruches 1 gelöst.
- Vorteilhafte Ausgestaltungen der Erfindung sind Gegenstand der Unteransprüche.
- Gemäß Anspruch 1 wird vorgeschlagen, dass vor Beginn der Einfädelung der Fadenführer in eine Ausgangsposition überführt wird, dass dann der Fadenführer in eine Einfädelposition überführt wird und den einzufädelnden Faden mitnimmt, dass dabei zwischen dem Fadenführer und dem Faden eine Relativbewegung erzeugt wird, um den Faden in den Fadenführer einzufädeln, und dass der Faden für die Einfädelung unter Spannung gehalten wird. Die während der Mitnahme des unter Spannung stehenden Fadens auftretende Relativbewegung bewirkt eine entlang der Außenkontur des Fadenführers in Richtung der Schlitzmündung des Führungsschlitzes gerichtete Bewegung. Auf diese Weise wird eine sichere Einfädelung des Fadens in den Führungsschlitz erreicht, ohne eine aufwändige Bestimmung der Position des Fadenführers durchführen zu müssen. Zudem ist zur Einfädelung kein zusätzliches Hilfsmittel erforderlich, wie der aus dem Stand der Technik bekannte Fadenübergeber, dessen Bewegungsablauf zur Übergabe des Fadens an den Fadenführer mit dessen Bewegungsablauf abgestimmt werden muss. Außerdem wird eine Vereinfachung des Aufbaus der Textilmaschine erreicht, da durch den Verzicht auf Hilfsmittel und somit deren Überwachung und die des Fadenführers sowie deren Steuerung zum Einhalten eines genauen Übergabepunktes erforderlichen Vorrichtungen wie Sensoren und dergleichen entfallen.
- Die Spule wird während des Vorganges der Einfädelung rückläufig angetrieben, so dass der Faden den Fadenführer entgegen der Spulrichtung passiert. Dies hat den Vorteil, dass die Bildung von Bauchbinden oder von wirren Lagen auf der Spule beim Vorgang des Einfädelns des Fadens in den Fadenführer vermieden wird.
- Vorzugsweise kann die Ausgangsposition derart gewählt werden, dass sich der in den Fadenführer einzufädelnde Faden in einer Position zwischen dem Fadenführer und der Einfädelposition befindet, um die sichere Mitnahme des Fadens bei der Überführung des Fadenführers aus der Ausgangsposition in die Einfädelposition zu gewährleisten. Hierzu kann die Ausgangsposition im Bereich des der Einfädelposition gegenüberliegenden Umkehrpunktes liegen.
- Gemäß einer bevorzugten Ausführungsform kann der Fadenführer eine oszillierende Bewegung um die Einfädelposition ausführen. Durch die oszillierende Bewegung wird eine Relativbewegung zwischen dem Fadenführer und dem Faden in Form eines Rütteleffektes bewirkt, der zu einer sicheren Einfädelung des bereits benachbart zur Schlitzmündung angeordneten Fadens in den Führungsschlitz führt.
- Alternativ oder zusätzlich kann die Einfädelposition soweit außerhalb des Changierhubes liegen, dass sich der vom Fadenführer in die Einfädelposition mitgenommene Faden während der Überführung entlang der Außenkontur des Fadenführers bis in den Bereich der Schlitzmündung des Führungsschlitzes bewegt. Bei dieser Alternative wird die Relativbewegung im Wesentlichen durch die aufrechterhaltene Spannung des Fadens während des Einfädelns hervorgerufen. Die dabei auf den Faden wirkende Zugkraft bewirkt, dass der Faden dem Abtauchen des Fadenführers nicht folgt und im Wesentlichen durch Verharren in einer Horizontalebene entlang der Außenkontur des Fadenführers in Richtung der Schlitzmündung des Führungsschlitzes gleitet.
- Bei einer weiteren Variante des Verfahrens kann eine Leitkontur vorgesehen sein, durch die der einzufädelnde Faden derart angehoben wird, dass sich dieser entlang der Außenkontur des Fadenführers bis in den Bereich der Schlitzmündung des Führungsschlitzes bewegt. Dabei ist eine Bewegung des Fadenführers in eine Position, die außerhalb des Changierhubes liegt, nicht erforderlich, um die Relativbewegung zur Einfädelung des Fadens in den Führungsschlitz zu bewirken. Die Relativbewegung wird hierbei durch das Anheben des unter Spannung gehaltenen Fadens erzielt.
- Vorzugsweise kann der Führungsschlitz durch zwei Schenkel unterschiedlicher Länge begrenzt sein. Dadurch kann beim Einfädeln ein Hinwegrutschen des unter Spannung stehenden Fadens über den Führungsschlitz verhindert werden, da der Faden von dem längeren Schenkel gefangen wird, was zu einem sicheren Einfädeln beiträgt.
- Dabei kann der zwischen den beiden Schenkeln ausgebildete Führungsschlitz eine derartige Tiefe aufweisen, dass sich der im Führungsschlitz befindliche Faden während des Vorganges des Verlegens auf der Spule so weit im Führungsschlitz befindet, dass dieser nicht innerhalb des Changierhubes aus dem Fadenführerschlitz gleiten kann. Dadurch wird während des regulären Betriebes der Textilmaschine ein störungsfreier Ablauf der Spulenherstellung begünstigt.
- Dazu sollte sich die Einfädelposition im Bereich des dem kürzeren Schenkel zugewandten Umkehrpunktes befinden. Durch die Festlegung der Einfädelposition im Bereich des dem kürzeren Schenkel zugewandten Umkehrpunktes des Fadenführers wird sichergestellt, dass bei der Mitnahme des Fadens während der Überführung des Fadenführers von der Ausgangsposition in die Einfädelposition der Faden an der Außenkontur des kürzeren Schenkels oder an der Innenkontur des längeren Schenkels anliegt, der einzufädelnde Faden gefangen wird, wodurch eine sichere Mitnahme bei der Überführung des Fadenführers in die Einfädelposition erreicht wird.
- Des Weiteren kann die Textilmaschine eine Saugdüse umfassen, deren Position während des Vorganges des Einfädelns auf den Fadenführer abgestimmt wird. Dies dient dazu, den einzufädelnden Faden unter einem Winkel zum Fadenführer, der Kreuzspule und der Saugdüse zu positionieren, derart, dass der Faden sich in einer für die Mitnahme durch und die Einfädelung in den Fadenführer optimierten Position befindet. Wird der Faden von der Saugdüse derart gehalten, dass der Faden einen stumpfen Winkel zur Horizontalen einschließt, und der Faden somit weitgehend auf der Antriebswalze aufliegt, kann der unter Spannung gehaltene Faden durch die beim Einfädeln erzeugte Relativbewegung zwischen dem Fadenführer und dem Faden nicht in den Führungsschlitz eingefädelt werden. Ist der Winkel des Fadens der zwischen dem Faden und der Horizontalen eingeschlossen wird, zu spitz, wird der Faden bei der Überführung des Fadenführers aus der Ausgangsposition in die Einfädelposition von diesem nicht erfasst, weil der Faden durch die Saugdüse oberhalb des Fadenführers gehalten wird. Um beim Zurückschwenken des Fadenführers in die Mittenposition zu gewährleisten, dass es während dieser Bewegung nicht zum ausfädeln des Fadens aus dem Fadenführers kommt, wird der Faden durch die Saugdüse derart unter einem Winkel straff gehalten, dass der Faden nur am längeren Schenkel anliegt.
- Vorzugsweise kann der einzufädelnde Faden von der Saugdüse in einer Position gehalten werden, in der der Faden während der Mitnahme durch den Fadenführer auf die Leitkontur aufgleitet. Dadurch wird erreicht, dass der Faden nur während des Vorganges der Einfädelung auf die Leitkontur aufgeleitet und während der Überführung des Fadenführers unter Mitnahme des einzufädelnden Fadens in die Einfädelposition von dieser angehoben wird. Im regulären Betrieb erfolgt die Führung des Fadens stets so, dass der Fadenführer den Faden unterhalb der Leitkontur zwischen den regulären Umkehrpunkten führt.
- Dabei kann der Fadenführer zum Abschluss der Einfädelung in eine Mittenposition überführt werden und die Saugdüse synchron hierzu eine Nickbewegung ausführen. Dies dient dazu, den Faden tiefer in den Schlitz einzuführen, um eine bessere und sichere Führung während des Verlegens des Fadens zu ereichen.
- Die vorliegende Erfindung wird nachfolgend anhand eines in den Zeichnungen dargestellten Ausführungsbeispieles näher erläutert.
- Es zeigt:
- Fig. 1
- eine schematische Ansicht einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine mit einem einzelmotorisch angetriebenen Fadenführer;
- Fig. 2
- eine schematische Vorderansicht des einzelmotorisch angetriebenen Fadenführers.
- In
Fig. 1 ist in Seitenansicht schematisch die Arbeitsstelle 2 einer Kreuzspulen herstellenden Textilmaschine dargestellt. Es handelt sich im vorliegenden Fall um einen so genannten Kreuzspulautomaten 1. Auf den Arbeitsstellen 2 derartiger Kreuzspulautomaten 1 werden, wie bekannt und daher nicht näher erläutert, die auf einer Ringspinnmaschine produzierten Spinnkopse 3 zu großvolumigen Kreuzspulen 5 umgespult. - Die Kreuzspulen 5 werden nach ihrer Fertigstellung mittels eines (nicht dargestellten) selbsttätig arbeitenden Serviceaggregates, vorzugsweise eines so genannten Kreuzspulenwechslers, auf eine maschinenlange Kreuzspulen-Transporteinrichtung 7 übergeben und zu einer maschinenendseitig angeordneten Spulenverladestation oder dergleichen transportiert. Solche Kreuzspulautomaten 1 weisen in der Regel außerdem eine Logistikeinrichtung in Form eines Spulen- und Hülsentransportsystemes 6 auf. In diesem Spulen- und Hülsentransportsystem 6 laufen die Spinnkopse 3 beziehungsweise Leerhülsen auf Transporttellern 11 um. Des Weiteren verfügt ein solcher Kreuzspulautomat 1 über eine Zentralsteuereinheit 32, die über einen Maschinenbus 33 mit den separaten Arbeitsstellenrechnern 31 der einzelnen Spulstellen 2 verbunden ist.
- Von dem Spulen- und Hülsentransportsystem 6 sind in
Fig. 1 lediglich die Kopszuführstrecke 17, die reversierend antreibbare Speicherstrecke 18, eine der zu den Spulstellen 2 führenden Quertransportstrecken 19 sowie die Hülsenrückführstrecke 20 dargestellt. - Die einzelnen Spulstellen 2 verfügen außerdem, wie bekannt und daher nur angedeutet, über verschiedene Einrichtungen, die einen ordnungsgemäßen Betrieb derartiger Arbeitsstellen 2 gewährleisten.
- Eine dieser Einrichtungen ist beispielsweise die Spulvorrichtung. Die insgesamt mit der Bezugszahl 4 gekennzeichnete Spulvorrichtung weist einen Spulenrahmen 8 auf, der um eine Schwenkachse 12 beweglich gelagert ist. Der Spulenrahmen 8 kann dabei außerdem, zum Beispiel zur Fertigung von konischen Kreuzspulen, um eine weitere orthogonal zur Schwenkachse 12 angeordnete Achse verschwenkbar sein.
- Während des Spulprozesses liegt die Kreuzspule 5 mit ihrer Oberfläche beispielsweise auf einer Stütz- und Andrückwalze 9 auf und nimmt diese antriebslose Stütz- und Andrückwalze 9 über Reibschluss mit. Der Antrieb der Kreuzspule 5 erfolgt in diesem Fall über eine nicht dargestellte drehzahlregelbare Antriebseinrichtung, die vorzugsweise als elektronisch kommutierbarer Gleichstrommotor ausgebildet und direkt am Spulenrahmen 8 angeordnet beziehungsweise in den Spulenrahmen 8 integriert ist.
- Bei einer alternativen Ausführungsform liegt die Kreuzspule 5 während des Spulprozesses auf einer einzelmotorisch angetriebenen Antriebswalze auf. In diesem Fall wird die Kreuzspule 5 durch die angetriebene Antriebswalze reibschlüssig mitgenommen.
- Zur Changierung des Fadens 16 während des Spulprozesses ist eine Fadenchangiereinrichtung 10 vorgesehen, die in der
Fig. 1 nur schematisch angedeutet ist. Eine solche Fadenchangiereinrichtung 10 ist beispielsweise in derDE 198 58 548 A1 ausführlich beschrieben. Die Fadenchangiereinrichtung 10 besteht im Wesentlichen aus einem fingerförmig ausgebildeten Fadenführer 13, der, durch einen elektromechanischen Antrieb 14 beaufschlagt, den Faden 16 zwischen den beiden Stirnseiten der Kreuzspule 5 traversiert. Der Changierhub des Fadenführers 13 wird durch Umkehrpunkte begrenzt. - Der in
Fig. 2 schematisch dargestellte Fadenführer 13 weist an seinem freien Ende einen länglichen, senkrecht zur Spulenachse verlaufenden Führungsschlitz 21 auf, der der Aufnahme des zu führenden Fadens 16 beim Verlegen auf der Kreuzspule 5 dient. Der Führungsschlitz 21 weist eine derartige Tiefe auf, dass sich der im Führungsschlitz 21 befindliche Faden 16 während des Vorganges des Verlegens auf der Kreuzspule 5 so weit im Führungsschlitz 21 befindet, dass dieser nicht innerhalb des Changierhubes aus dem Fadenführerschlitz 21 gleiten kann. Die den Führungsschlitz 21 begrenzenden Schenkel 22, 23 des Fadenführers 13 sind dabei unterschiedlich lang ausgebildet. Im vorliegenden Ausführungsbeispiel ist der linke Schenkel 22 länger ausgeführt als der rechte Schenkel 23. - Weiterhin ist eine Leitkontur 34 an der Arbeitsstelle 2 angeordnet, die die Stütz- und Andrückwalze 9 zumindest abschnittsweise in vertikaler Richtung überragt. Die Leitkontur 34 ist derart zur Stütz- und Andrückwalze 9 beabstandet, dass sich der Fadenführer 13 beim Changieren hinter der Leitkontur 34 befindet. Der Faden 13 wird während des regulären Spulprozesses durch den Fadenführer 16 stets unterhalb der Leitkontur 34 zwischen den beiden regulären Umkehrpunkten geführt.
- In
Fig. 1 ist eine Saugdüse mit 24 sowie ein Greiferrohr mit 25 bezeichnet. Solche Spulstellen 2 verfügen außerdem über eine Spleißeinrichtung 26, eine Fadenspanneinrichtung 30, einen Fadenreiniger 28, eine Fadenschneideinrichtung 27, einen Fadenzugkraftsensor 29 sowie einen Unterfadensensor 22. Der Vorgang der Einfädelung des Fadens 16 in den Fadenführer 13 wird anhand eines auf eine Fadenunterbrechung, beispielsweise durch Kopswechsel beziehungsweise Fadenbruch, durchzuführenden Fadenverbindungsvorganges erläutert. - Die Durchführung des Vorganges der Einfädelung kann gleichermaßen bei einer ersten Bestückung der Textilmaschine durchgeführt werden, wenn der jeweiligen Spulstelle 2, der Kops 3 und die Kreuzspule 5 erstmalig zugeführt werden. Die Durchführung des Vorganges der Einfädelung ist unabhängig davon, ob zur Vorbereitung des Vorganges des Aufspulens auf die Kreuzspule 5 bereits ein Faden aufgespult wurde oder ob der Kreuzspule 5 der vom Kops 3 kommende aufzuspulende Faden erst noch zugeführt werden muss.
- Zur Einfädelung des Fadens 16 wird der Fadenführer 13 vor Beginn des Fadenverbindungsvorganges in eine Ausgangsposition A überführt. Die Ausgangsposition A des Fadenführers 13 wird erreicht, wenn sich der Fadenführer 13 im Bereich eines seiner regulären Umkehrpunkte auf der Spulenreise befindet. Die Wahl des als Ausgangsposition A vorgesehenen Umkehrpunktes richtet sich nach der Ausbildung des Fadenführers 13 derart, dass der Bereich des Umkehrpunktes die Ausgangsposition A darstellt, der auf der dem kürzeren Schenkel 23 abgewandten Seite liegt. Durch die Festlegung eines der regulären Umkehrpunkte als Ausgangsposition A wird erreicht, dass der Fadenführer 13 stets eine Position einnimmt, in der er sich vor beziehungsweise hinter dem Faden 16 befindet. Somit wird erreicht, dass der Faden 16 stets vom Fadenführer 13 bei der Überführung aus der Ausgangsposition A in die Einfädelposition E mitgenommen wird.
- Alternativ kann als Ausgangsposition A auch eine andere Position innerhalb oder außerhalb des Changierhubes gewählt werden, wobei der Fadenführer 13 ausgehend von dieser Ausgangsposition A zunächst in eine Position verschwenkt werden muss, in der sich der einzufädelnde Faden 16 zwischen dem Fadenführer 13 und der Einfädelposition E befindet, um die sichere Mitnahme des Fadens 16 in die Einfädelposition E zu ermöglichen.
- Im Anschluss an die Überführung des Fadenführers 13 in die Ausgangsposition A wird zunächst der Antrieb der Kreuzspule 5 umgekehrt, sodass sich die Kreuzspule 5 im Rückwärtslauf befindet. Die Saugdüse 24 führt eine Nickbewegung aus, wobei sie den von der Kreuzspule 5 abgespulten Faden ansaugt und unter Spannung hält. Die Saugdüse positioniert den Faden 16 derart, dass sich dieser in einer für die Mitnahme durch den Fadenführer 13 optimierten Position befindet.
- Nun wird der Fadenführer 13 aus seiner Ausgangsposition A in eine Einfädelposition E überführt, die der Fadenführer 13 mit dem Erreichen einer Position im Bereich des dem der Ausgangsposition A gegenüberliegenden Umkehrpunktes einnimmt. Die Einfädelposition E des Fadenführers 13 ist derart, dass sich der Fadenführer 13 in einem Bereich des Umkehrpunktes befindet, sodass nach erfolgter Einfädelung sichergestellt ist, dass sich der Faden 16 so weit im Führungsschlitz 21 befindet, dass sich der Faden 16 während des regulären Spulbetriebes nicht aus dem Führungsschlitz 21 heraushebt.
- Während der Überführung des Fadenführers 13 aus der Ausgangsposition A in die Einfädelposition E wird der in bereits beschriebener Weise von der Saugdüse 24 bereitgestellte und unter Spannung gehaltene Faden 16 vom Fadenführer 13 erfasst und mitgeführt. Der Faden 16 liegt dabei im Allgemeinen an der Außenseite des kürzeren Schenkels 23 des Fadenführers 13 an. Der Faden 16 kann jedoch ebenso an der Innenseite des längeren Schenkels 22 anliegen. Dabei befindet sich der Faden 13 in einer zur Stütz- und Andrückwalze 9 beabstandeten Position.
- Durch die Überführung des Fadenführers 13 in die Einfädelposition E gleitet der um die Einfädelposition E auf die Leitkontur 34 auf und wird dabei durch die Leitkontur 34 derart angehoben, dass sich der einzufädelnde Faden 16 entlang der Außenkontur des Fadenführers 13 in den Bereich der Schlitzmündung des Führungsschlitzes 21 bewegen kann. Mit dem Erreichen der Einfädelposition E erfolgt die Einfädelung des Fadens 16 in den Führungsschlitz 21 des Fadenführers 13. Hierzu führt der Fadenführer 13 eine oszillierende Bewegung um die Einfädelposition E aus. Diese oszillierende Bewegung bewirkt eine Relativbewegung des Fadens 16 gegenüber dem Fadenführer 13 derart, dass sich der Faden 16 entlang des kurzen Schenkels 23 in Richtung der Schlitzmündung des Führungsschlitzes 21 bewegt und in diesen hineinrutscht.
- Im Anschluss daran wird der Fadenführer 13 aus der Einfädelposition E in eine Mittenposition M zwischen den beiden Umkehrpunkten überführt. Zugleich führt beim Erreichen der Mittenposition M des Fadenführers 13 die Saugdüse 24 eine weitere Nickbewegung aus. Dabei wird der bereits in den Schlitz 21 des Fadenführers 13 eingefädelte Faden 16 durch die die Nickbewegung der Saugdüse 24 innerhalb des Führungsschlitzes 21 weiter nach unten gezogen, um diesen tiefer in den Führungsschlitz 21 zu führen. Mit der Beendigung der Ausführung der Nickbewegung der Saugdüse 24 wird der Antrieb der Kreuzspule 5 angehalten. Zudem wird Faden 16 von der Saugdüse 24 unter einem Winkel gehalten, derart, dass beim Überführen des Fadenführers 13 aus der Einfädelposition E in die Mittenposition M das Ausfädeln des Fadens 16 verhindert wird. Im Anschluss an den abgeschlossenen Vorgang der Einfädelung wird nun der Fadenverbindungsvorgang in bekannter Weise durchgeführt und im Anschluss daran kann der reguläre Spulbetrieb wieder aufgenommen werden.
Claims (12)
- Verfahren zum Einfädeln eines Fadens (16) in einen Führungsschlitz (21) eines einzeln angetriebenen, fingerförmigen Fadenführers (13) einer Textilmaschine, der zur Verlegung eines Fadens (16) auf einer rotierenden Spule (5) den Faden (16) parallel zur Spulenachse über eine Changierhubbreite führt, wobei- vor Beginn der Einfädelung der Fadenführer (13) in eine Ausgangsposition (A) überführt wird;- dann der Fadenführer (13) in eine Einfädelposition (E) überführt wird und den einzufädelnden Faden (16) mitnimmt;- dabei zwischen dem Fadenführer (13) und dem Faden (16) eine Relativbewegung erzeugt wird, um den Faden (16) in den Fadenführer (16) einzufädeln; und- der Faden (16) für die Einfädelung unter Spannung gehalten wird; dadurch gekennzeichnet, dass- die Spule (5) während des Vorganges der Einfädelung nach einer Fadenunterbrechung rückläufig angetrieben wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Ausgangsposition (A) derart gewählt wird, dass sich der in den Fadenführer (13) einzufädelnde Faden (16) in einer Position zwischen dem Fadenführer (13) und der Einfädelposition (E) befindet.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass die Ausgangsposition (A) im Bereich des der Einfädelposition (E) gegenüberliegenden Umkehrpunktes liegt.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der Fadenführer (13) eine oszillierende Bewegung um die Einfädelposition ausführt.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Einfädelposition (E) soweit außerhalb des Changierhubes liegt, dass sich der vom Fadenführer (13) in die Einfädelposition (E) mitgenommene Faden (16) während der Überführung entlang der Außenkontur des Fadenführers (13) bis in den Bereich der Schlitzmündung des Führungsschlitzes (21) bewegt.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass eine Leitkontur (34) vorgesehen ist, durch die der einzufädelnde Faden (16) während der Überführung derart angehoben wird, dass sich dieser entlang der Außenkontur des Fadenführers (13) bis in den Bereich der Schlitzmündung des Führungsschlitzes (21) bewegt.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass der Führungsschlitz (21) durch zwei Schenkel (22, 23) unterschiedlicher Länge begrenzt ist.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass der zwischen den beiden Schenkeln (22, 23) ausgebildete Führungsschlitz (21) eine derartige Tiefe aufweist, dass sich der im Führungsschlitz (21) befindliche Faden (16) während des Vorganges des Verlegens auf der Spule (5) so weit im Führungsschlitz (21) befindet, dass dieser nicht innerhalb des Changierhubes aus dem Fadenführerschlitz (21) gleiten kann.
- Verfahren nach einem der Ansprüche 7 oder 8, dadurch gekennzeichnet, dass sich die Einfädelposition (E) im Bereich des dem kürzeren Schenkel (23) zugewandten Umkehrpunktes befindet.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die Textilmaschine eine Saugdüse (24) umfasst, deren Position während des Vorganges des Einfädelns auf den Fadenführer (13) abgestimmt wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass der einzufädelnde Faden (16) von der Saugdüse (34) in einer Position gehalten wird, in der der Faden (13) während der Mitnahme durch den Fadenführer (13) auf die Leitkontur (34) aufgleitet.
- Verfahren nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass der Fadenführer (13) zum Abschluss der Einfädelung in eine Mittenposition (M) überführt wird und synchron hierzu die Saugdüse (24) eine Nickbewegung ausführt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200510045842 DE102005045842A1 (de) | 2005-09-24 | 2005-09-24 | Verfahren zum Einfädeln eines Fadens |
| PCT/EP2006/008721 WO2007033770A1 (de) | 2005-09-24 | 2006-09-07 | Verfahren zum einfädeln eines fadens |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1928773A1 EP1928773A1 (de) | 2008-06-11 |
| EP1928773B1 true EP1928773B1 (de) | 2011-08-17 |
Family
ID=37499212
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06791899A Active EP1928773B1 (de) | 2005-09-24 | 2006-09-07 | Verfahren zum einfädeln eines fadens |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP1928773B1 (de) |
| JP (1) | JP4988745B2 (de) |
| CN (1) | CN101267999B (de) |
| DE (1) | DE102005045842A1 (de) |
| WO (1) | WO2007033770A1 (de) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007043310A1 (de) * | 2007-09-12 | 2009-03-19 | Oerlikon Textile Gmbh & Co. Kg | Verfahren und Vorrichtung zum Betreiben einer Spulstelle einer Kreuzspulen herstellenden Textilmaschine |
| DE102009009971B4 (de) * | 2009-02-21 | 2017-03-16 | Saurer Germany Gmbh & Co. Kg | Verfahren und Vorrichtung zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine sowie Arbeitsstelle zur Durchführung des Verfahrens |
| CN101837908B (zh) * | 2010-03-15 | 2012-06-20 | 青岛宏大纺织机械有限责任公司 | 一种横动导纱装置及导纱方法 |
| JP2013154991A (ja) | 2012-01-30 | 2013-08-15 | Murata Machinery Ltd | 糸巻取機及び糸巻取方法 |
| JP5584734B2 (ja) * | 2012-06-20 | 2014-09-03 | 金井 宏彰 | トラバース装置およびトラバース方法 |
| CN103774258B (zh) * | 2014-01-07 | 2016-01-20 | 太仓市世博纺织配件有限公司 | 导丝器的转向调节机构 |
| DE102014008574A1 (de) * | 2014-06-11 | 2015-12-17 | Saurer Germany Gmbh & Co. Kg | Textilmaschine mit Spulvorrichtungen |
| CN107840193A (zh) * | 2017-11-03 | 2018-03-27 | 盐城融凡纺织制衣有限公司 | 一种便于拆卸的纱线收卷装置 |
| CN113581933A (zh) * | 2021-07-27 | 2021-11-02 | 吴春燕 | 一种电力施工牵引装置 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1921312U (de) * | 1964-02-10 | 1965-08-12 | Feinmechanik Lotz & Co | Vorrichtung zum selbsttaetigen einfaedeln von faeden, insbesondere von aus der schmelze ausgezogenen glasfaeden, in einen fadenfuehrer. |
| US3587989A (en) * | 1969-02-05 | 1971-06-28 | Don E Fisher | Traverse guide assembly |
| DE3930136A1 (de) * | 1989-09-09 | 1991-03-21 | Schlafhorst & Co W | Verfahren und einrichtung zur uebergabe eines fadens an eine spulstelle einer textilmaschine |
| DE4316566C2 (de) * | 1992-07-06 | 2001-05-31 | Barmag Barmer Maschf | Verfahren zum Anlegen eines Fadens an eine Spulhülse |
| DE4227539A1 (de) * | 1992-08-20 | 1994-02-24 | Rieter Ingolstadt Spinnerei | Vorrichtung zur Fadenverlegung |
| EP1089933B1 (de) * | 1998-06-12 | 2003-10-08 | Maschinenfabrik Rieter Ag | Fadenchangierung |
| DE19858548A1 (de) * | 1998-12-18 | 2000-06-21 | Schlafhorst & Co W | Fadenführer zum traversierenden Zuführen eines Fadens zu einer rotierend angetriebenen Auflaufspule |
| DE19952438A1 (de) * | 1999-10-30 | 2001-05-03 | Schlafhorst & Co W | Verfahren zur Übergabe eines angesponnenen Fadens |
| DE10206288A1 (de) * | 2002-02-15 | 2003-08-28 | Schlafhorst & Co W | Verfahren und Vorrichtung zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine |
| DE10257804A1 (de) * | 2002-12-11 | 2004-07-01 | Saurer Gmbh & Co. Kg | Verfahren und Vorrichtung zur Inbetriebnahme einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine |
-
2005
- 2005-09-24 DE DE200510045842 patent/DE102005045842A1/de not_active Withdrawn
-
2006
- 2006-09-07 EP EP06791899A patent/EP1928773B1/de active Active
- 2006-09-07 WO PCT/EP2006/008721 patent/WO2007033770A1/de not_active Ceased
- 2006-09-07 CN CN2006800340134A patent/CN101267999B/zh active Active
- 2006-09-07 JP JP2008531566A patent/JP4988745B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP4988745B2 (ja) | 2012-08-01 |
| DE102005045842A1 (de) | 2007-03-29 |
| CN101267999B (zh) | 2011-08-31 |
| WO2007033770A1 (de) | 2007-03-29 |
| CN101267999A (zh) | 2008-09-17 |
| EP1928773A1 (de) | 2008-06-11 |
| JP2009508782A (ja) | 2009-03-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2029465B1 (de) | Verfahren zum betreiben einer arbeitsstelle einer kreuzspulen herstellenden textilmaschine | |
| DE102009009971B4 (de) | Verfahren und Vorrichtung zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine sowie Arbeitsstelle zur Durchführung des Verfahrens | |
| EP1995200B1 (de) | Verfahren und Vorrichtung zum Betreiben einer Spulvorrichtung einer Kreuzspulen herstellenden Textilmaschine | |
| DE102008026777A1 (de) | Saugdüse | |
| EP2179954B1 (de) | Kreuzspulen herstellende Textilmaschine und Verfahren zum Betreiben der Textilmaschine | |
| DE102012016853A1 (de) | Verfahren zum Verbinden eines Ober- und Unterfadens an einer Arbeitsstelle einer Spulmaschine und Arbeitsstelle einer Spulmaschine | |
| DE102016119542A1 (de) | Fadenspleißvorrichtung für eine Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| EP3421399A1 (de) | Fadenspleissvorrichtung zum pneumatischen verbinden von fadenenden | |
| EP0846641B1 (de) | Spulaggregat einer Kreuzspulen herstellenden Textilmaschine | |
| DE102012016854A1 (de) | Verfahren zum Verbinden eines Ober- und Unterfadens an einer Arbeitsstelle einer Spulmaschine und Arbeitsstelle einer Spulmaschine | |
| DE19905860A1 (de) | Verfahren zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| EP2066577A1 (de) | Saugdüse für eine arbeitsstelle einer kreuzspulen herstellenden textilmaschine | |
| EP1076028B1 (de) | Fadenverbindungseinrichtung für eine Kreuzspulen herstellende Textilmaschine | |
| EP2388224A2 (de) | Bedienaggregat | |
| EP2279976B1 (de) | Verfahren zum Betreiben von Arbeitsstellen einer Kreuzspulen herstellenden Textilmaschine | |
| EP2801544A1 (de) | Verfahren und Vorrichtung zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| EP1928773A1 (de) | Verfahren zum einfädeln eines fadens | |
| DE102018120457A1 (de) | Fadenspleißvorrichtung für eine Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| DE102004057825A1 (de) | Spulstelle einer Kreuzspule herstellenden Textilmaschine | |
| DE102012005988A1 (de) | Verfahren zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| EP1828040B1 (de) | Arbeitsstelle einer spulmaschine | |
| EP1151951A2 (de) | Verfahren zum Betreiben einer Kreuzspulen herstellenden Textilmaschine | |
| DE102018108151A1 (de) | Fadenspleißvorrichtung für eine Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| DE102018113886A1 (de) | Verfahren bzw. Vorrichtung zur Beeinflussung des Bewicklungszustandes von Ringspinnkopsen | |
| DE10253527A1 (de) | Spulvorrichtung für eine Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20080424 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE IT LI |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: OERLIKON TEXTILE GMBH & CO. KG |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RBV | Designated contracting states (corrected) |
Designated state(s): CH DE IT LI |
|
| 17Q | First examination report despatched |
Effective date: 20091202 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65H 57/00 20060101ALI20110114BHEP Ipc: B65H 54/28 20060101AFI20110114BHEP Ipc: B65H 67/08 20060101ALI20110114BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502006010040 Country of ref document: DE Effective date: 20111013 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20120521 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502006010040 Country of ref document: DE Effective date: 20120521 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: SCHMAUDER AND PARTNER AG PATENT- UND MARKENANW, CH Ref country code: CH Ref legal event code: PUE Owner name: SAURER GERMANY GMBH AND CO. KG, DE Free format text: FORMER OWNER: OERLIKON TEXTILE GMBH AND CO. KG, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502006010040 Country of ref document: DE Owner name: SAURER GERMANY GMBH & CO. KG, DE Free format text: FORMER OWNER: OERLIKON TEXTILE GMBH & CO. KG, 42897 REMSCHEID, DE Effective date: 20130918 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCOW Free format text: NEW ADDRESS: LEVERKUSER STRASSE 65, 42897 REMSCHEID (DE) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20151001 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006010040 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170401 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230519 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251001 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250930 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20251001 Year of fee payment: 20 |