EP0575709B1 - Verfahren zur elektrolytischen Herstellung feinkörniger, einphasiger, metallischer Legierungspulver - Google Patents
Verfahren zur elektrolytischen Herstellung feinkörniger, einphasiger, metallischer Legierungspulver Download PDFInfo
- Publication number
- EP0575709B1 EP0575709B1 EP93105208A EP93105208A EP0575709B1 EP 0575709 B1 EP0575709 B1 EP 0575709B1 EP 93105208 A EP93105208 A EP 93105208A EP 93105208 A EP93105208 A EP 93105208A EP 0575709 B1 EP0575709 B1 EP 0575709B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- process according
- cathode
- powder
- deposition
- powders
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25C—PROCESSES FOR THE ELECTROLYTIC PRODUCTION, RECOVERY OR REFINING OF METALS; APPARATUS THEREFOR
- C25C5/00—Electrolytic production, recovery or refining of metal powders or porous metal masses
- C25C5/02—Electrolytic production, recovery or refining of metal powders or porous metal masses from solutions
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/04—Making non-ferrous alloys by powder metallurgy
Definitions
- the invention relates to a process for the electrolytic production of fine-grained, single-phase, metallic alloy powders, in particular powders of intermetallic compounds and noble metal alloy powders, in which one consists of a known, inorganic, electrolytic deposition bath which contains the alloy components to be deposited in solution, among known ones Powder deposition-producing electrolysis conditions galvanically generates powdery metallic deposits on the cathode.
- Metal powder has become very important with the rise of powder metallurgy.
- the manufacturing processes range from grinding brittle metals or alloys and atomizing melts to reducing powdery oxides and thermal decomposition or precipitation of organometallic compounds to chemical and electrolytic deposition.
- the different processes produce powders with very different properties.
- the morphological powder properties (particle shape, particle size distribution) play a major role in the processing steps of powder preparation, shaping and consolidation. This means that they also have a major influence on the residual porosity, the surface quality and the structure of the product.
- Electrolytically manufactured powders often consist of dendritic crystals. Powders produced on stationary electrodes show, depending on the electrolysis conditions, particle sizes between 300 and 1 ⁇ m.
- the powdery deposit on the cathode is generated in the electrolytic processes under conditions which are opposite to those of the electrolytic layer formation.
- the precipitates crystallize in powder form at high current densities, low metal ion concentrations and low bath temperatures.
- Vibrating or rotating electrodes are used to intensify the mass transport, which at the same time promote the throwing off of the powder grown on the electrode.
- the pulverulent precipitate thrown off or to be brushed off from the electrode collects either on the bottom of the electrolytic cell or in an organic medium submerged in the electrolyte (two-phase bath).
- a process for the electrolytic production of pourable powders from precious metals, in particular from platinum, palladium or gold, is known for example from DD-PS 139 605.
- powders of defined grain size should be able to be produced electrolytically if the deposition is carried out with solutions of the platinum metal hydrochloric acids and gold hydrochloric acids in the diffusion limit current range, ie in the range between solid deposition and hydrogen deposition.
- the grain size in the above-described process should be able to be influenced by varying the concentration, the temperature and the pH.
- a disadvantage of this known method is that the empirically determined ranges of values for the electrolysis parameters are very narrow and relate exclusively to the AgPd system and still to a specific deposition bath. It is not possible to transfer the results obtained to other deposition baths or other alloy systems.
- the object of the invention is to develop a method of the type mentioned at the outset in such a way that single-phase alloy powders can be produced electrolytically for almost any system.
- the driving force for alloy formation is the cathode potential alone.
- Single-phase alloy powders only develop above a critical cathode potential, which depends on the alloy composition. If the critical electrode potential is undershot, only segregated, i.e. heterogeneous alloy powder, with further reduction only mixtures of the individual metals.
- preliminary tests are carried out by successively increasing the cathode potential at otherwise constant, possibly also in preliminary tests with a view to making the method as simple and economical as possible, such as e.g. Bath composition and bath temperature, flow conditions in the border area in front of the cathode, type and nature of the cathode, from which cathode potential single-phase alloy powders are formed and then carries out the powder deposition at a cathode potential lying in the range of single-phase alloy formation.
- Bath composition and bath temperature flow conditions in the border area in front of the cathode, type and nature of the cathode, from which cathode potential single-phase alloy powders are formed
- the potentiostatic way of working is of particular importance. This means that not only can metal powders with a defined chemical and crystallographic composition be produced, but also with a very narrow grain size distribution and defined morphology.
- phase diagram is electrolytically created for an alloy system of interest, in which the phases found (with different symbols for different crystallographic structures) are plotted over the metal ion concentration ratio in the electrolyte depending on the cathode potential.
- metallic powders are deposited and examined for their chemical and crystallographic composition using suitable chemical and structure analysis methods, for example X-ray structure analysis.
- the number of measuring points for the phase diagram and their distribution over the concentration and potential range should be coordinated so that the areas of existence of the individual phases can be clearly delimited from one another with as few measuring points as possible.
- the phase diagram can extend over the entire composition range of the alloy system or only over a comparatively narrow, interesting concentration range.
- the procedure described above has the advantage that with repeated deposition of alloy powders from the same alloy system, but with different compositions, the cathode potential, from which a single-phase alloy formation occurs, must not be determined for each individual alloy composition in complex experiments.
- the critical cathode potential associated with any alloy composition can be read in a simple manner from the phase diagram once created for the alloy system.
- the process according to the invention can be carried out either continuously or batchwise.
- the latter means that the process must be interrupted at regular intervals and the metallic precipitate removed from the cathode mechanically, for example by brushing or stripping.
- the adhesion of the powder to the electrode depends on the physico-chemical properties of the deposited powder, on the electrolyte, on the electrolysis conditions - due to the influence of the crystallization of the powder (crystal shape, size) - on the surface properties of the electrode material (material, roughness, coating) with impurities and additives) and from external interventions such as oscillating, rotating or abrupt electrode movement, rising gas bubbles, use of ultrasound and mechanical brushing.
- the powder dropping behavior is influenced by a large number of interrelated factors in the interplay of the binding and detaching forces.
- laminar and / or turbulent flows of such a strength are generated in the area of the boundary layer in front of the cathode that the powder particles deposited on the cathode are continuously thrown off.
- this has the advantage that the relative movement between the electrolyte and the cathode increases the mass transfer and thus the productivity of the process.
- the relative movement between the electrolyte and the cathode is preferably generated in that the cathode is vibrated in a manner known per se during the deposition process, the powder-dropping behavior being variable within certain limits via the frequency and amplitude of the electrode vibrations.
- the vibration amplitude should be between 0.1 and 200 mm, the upper limit being essentially technical. Vibration amplitudes between 1 and 100 mm are more preferred.
- the relative movement between cathode and electrolyte can also advantageously be used to influence the grain size distribution of the deposited powder. If an oscillating electrode is used as the cathode, an increase in the oscillation width will generally lead to an increase in the grain size and possibly also to a broadening of the grain size distribution curve. However, this mode of operation can still be heavily dependent on the oscillation frequency. Very fine powders with a narrow distribution curve are usually obtained on a stationary cathode.
- the following properties of the alloy powders in particular can be set in a targeted manner: chemical and crystallographic composition, particle size distribution, particle shape and purity of the powder.
- cathode potential cathode potential
- bath composition in particular metal ion concentration ratio of the alloy components and total metal ion concentration
- flow conditions in the region of the boundary layer in front of the cathode - i.e. when using a vibrating electrode system: frequency and amplitude of the vibrating electrode - as well as bath temperature and material and surface quality of the cathode.
- the cathode potential also influences all other powder properties. In particular, it affects the grain size distribution of the powder, whereby there is a close connection with the powder dropping behavior.
- the cathodic decomposition e.g. hydrogen (with) deposition
- an increase in potential with otherwise constant process parameters causes a decrease in the grain size, while powder discharge goes through a maximum and finally to the full Can come to a standstill.
- the grain size of the powder generally continues to decrease, but the opposite stirring action can occur due to the cathodically generated gases.
- a strong gas development can also cause the powder to detach from the cathode again and the particle sizes to decrease.
- the upper limit of the cathode potential is essentially limited by economic aspects: with increasing cathode potential, the current yield decreases.
- the method according to the invention can be carried out with conventional galvanic deposition baths.
- Mandatory bath components are: a solvent, salts of the metals to be separated, at least one acid or alkali.
- the metals in the electrolyte are in the form of similar organic or inorganic compounds, for example in the form of inorganic salts, in particular in the form of very simple, non-complexing nitrates or chlorides. This has the advantage that the diffusion of the metal ions in the cathodic phase boundary layer and not the decomplexation of the metal ions determines the deposition rate. This results in higher deposition rates and easier powder formation.
- the chemical composition of the deposited powders is essentially determined via the metal ion concentration ratio of the alloy components in the electrolyte.
- the total metal ion concentration mainly affects the grain size, but also the productivity of the process. The following applies: the lower the metal ion concentration, the smaller the grain size, but the lower the current efficiency. The upper limit is given when the solubility product is reached. In addition, both the metal ion concentration ratio and the total metal ion concentration influence the powder dropping behavior.
- the pH value of the deposition bath is to be selected depending on the system, care being taken that a precipitation of the metal ions in the electrolyte triggered in a pH-dependent manner should also not occur in the area of the boundary layer in front of the cathode. Powder heavily contaminated by oxygen, for example, is otherwise to be expected.
- the pH should also be set so that the deposited powder largely does not corrode, ie the acid concentration should not be too high.
- One or more inorganic and / or organic additives are advantageously added to the deposition bath to influence the grain size and particle shape. These can, for example, improve the conductivity of the bath (possibly higher productivity, coarser powder), form complexes with one or all of the metal ions involved in the deposition, so that the respective free metal ion concentration drops or the deposition from the complex takes place with a changed deposition mechanism (change the grain size and morphology) or intervene in the electrocrystallization (also changing the grain size and morphology).
- Total concentrations of additives between 1 mg / l and 200 g / l are preferred. At concentrations below 1 mg / l, the measurable effectiveness of the additive diminishes too much. The upper limit is given by the maximum solubility of an additive.
- Preferred organic additives are proteins and / or protein degradation products, in particular gelatin, agar-agar, and / or surfactants, in particular sodium lauryl sulfate.
- Preferred inorganic additives are sulfates, chlorides and / or nitrates of the alkali metals, such as. B. Na2SO4, Li2SO4 and / or, insofar as soluble, also the alkaline earth metals, e.g. MgSO4.
- the bath temperature has almost no influence on the powder properties, but has considerable effects on the current yield and thus on the productivity of the process. This increases with increasing bath temperature.
- the upper limit of the bath temperature is limited to the physical and chemical area of existence of the solvent (e.g. water) and the components or to that of the finished electrolyte.
- the material of the cathode should be selected so that it is not corroded by the electrolyte and enables the powder to be easily separated. Suitable materials are e.g. Aluminum, titanium, stainless steel, nickel, gold or graphite.
- modifying the cathode surface for example by applying oxide layers or applying organic separating layers, such as. B. mineral oils, PTFE, the detachment of the powder from the cathode can be promoted. On the one hand, this results in finer powder (reduction in the mean residence time), and on the other hand the property spectrum of the powder can become narrower (homogenization of the residence time spectrum). A change in the powder morphology is only conceivable if the morphology changes with the dwell time on the electrode.
- the modification of the cathode surface itself takes place in process steps that take place before the actual electrolysis.
- the surface roughness of the cathode surface should be a maximum of a few mm, preferably only a few ⁇ m, in order to ensure that a high powder yield, a uniform powder separation behavior and thus also constant powder properties are achieved.
- the shape of the cathode should be such that the flow and potential distribution on the cathode surface is as uniform as possible. If a vibrating electrode is used as the cathode, this is preferred as a vertically arranged cylinder which is set to vibrate in the vertical direction.
- the method according to the invention can in principle be used for any alloy systems, for example also for alloys of the transition metals and tin alloys.
- alloys of the noble metals Pt, Ru, Rh, Pd, Os, Ir, Ag, Au are to be produced with the method according to the invention.
- the process according to the invention has the particular advantage that, for the first time, single-phase powders can be produced specifically for almost any alloy system. Not only are powders with sharply defined properties such as chemical and crystallographic composition, grain size and morphology obtained, the deposited powders are also characterized by a high level of purity due to the refining effect associated with electrolytic deposition, which is not possible using conventional methods is achievable.
- the powder was deposited using the three-electrode method known per se for electrochemical measurements.
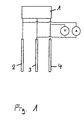
- the electrode arrangement used in this method is shown in FIG.
- the potentiostat is designated by (1) in FIG. 1, the counter electrode by (2), the working electrode by (3) and the reference electrode by (4).
- V and A denote a voltmeter and an ammeter, respectively.
- the centerpiece of the system consisted of a vibrating electrode that was connected to a potentiostat / galvanostat (model PAR 273, Princeton Applied Research) and a desktop computer (model 216, Hewlett Packard).
- the control of the separation process was partly computer-based.
- the vibrating electrode system used consisted of a sine generator (type TPO-25), the frequency and amplitude-variable signal of which controlled an electromagnetic vibrator (type 201, from Ling Dynamics), which in turn set the working electrode in vibration.
- the amplitude of the vibrating electrode was dependent on the frequency and reached a vibration range of 1.8 mm for coupled maximum values at a frequency of 50 Hz.
- a 600 ml wide-mouth glass vessel served as the electrolysis cell.
- the vibrating electrode was placed centrally in the electrolysis cell.
- An insoluble anode made of platinized titanium expanded metal was used as the counter electrode.
- the deposition potential and the concentrations of the alloy components were varied with constant total metal ion concentration in the case of powder deposition, with otherwise constant electrolysis conditions.
- the deposited powders were then examined for their chemical composition and crystallographic structure using methods known per se.
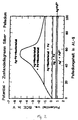
- FIG. 2 It can be seen in FIG. 2 that the alloying behavior of the AgPd system can be represented very clearly in a new type of phase diagram.
- the phases formed during powder deposition are plotted in FIG. 2 as a function of the cathode potential and, for the sake of simplicity, of the Pd concentration in the deposited powder.
- a representation with the metal ion concentration ratio as an abscissa could just as well be chosen.
- An advantage of this type of representation lies not only in the clarity, but in particular also in the simple possibility of reading the quantitative ratios of the separated phases by applying the lever law known per se.
- phase diagram presented here can only be viewed as a rough overview due to the relatively small number of measurement points on which it is based. Additional measurements would have to be carried out for the exact determination of the phase boundary lines.
- the diagram clearly shows the mixture gap within which the alloy powders crystallize heterogeneously. It turns out that two heterogeneous phase areas exist here. With low potentials, silver-rich mixed crystals are formed alongside palladium crystals. At higher potentials, in addition to the silver-rich, palladium-rich mixed crystals are formed until the gap in the mixture disappears with increasing electrode potential and single-phase AgPd alloy powders can be deposited over the entire concentration range.
- the critical potential for single-phase alloy formation depends on the AgPd concentration ratio in the electrolyte or on the alloy composition to be produced.
- the critical potential for a single-phase Ag50Pd50 alloy powder is still above -5 V (vs. SCE), while a single-phase Ag90Pd10 alloy powder is already deposited at -1 V.
- the method according to the invention is also suitable for the production of single-phase powders of intermetallic compounds, as will be demonstrated below using the CuSn system.
- Intermetallic compounds are alloy phases with such a narrow concentration range that a certain stoichiometric composition of the alloy components can be specified.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Electrolytic Production Of Metals (AREA)
- Manufacture Of Metal Powder And Suspensions Thereof (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur elektrolytischen Herstellung feinkörniger, einphasiger, metallischer Legierungspulver, insbesondere Pulver intermetallischer Verbindungen sowie Edelmetallegierungspulver, bei welchem man aus einem an sich bekannten, anorganischen, elektrolytischen Abscheidebad, welches die abzuscheidenden Legierungskomponenten in Lösung enthält, unter an sich bekannten, eine Pulverabscheidung herbeiführenden Elektrolysebedingungen galvanisch auf der Kathode pulverförmige metallische Niederschläge erzeugt.
- Metallpulver haben mit dem Aufschwung der Pulvermetallurgie große Bedeutung gewonnen. Die Herstellungsverfahren reichen vom Mahlen spröder Metalle bzw. Legierungen und der Zerstäubung von Schmelzen über die Reduktion pulverförmiger Oxide und die thermischen Zersetzung bzw. Fällung metallorganischer Verbindungen bis zur chemischen und elektrolytischen Abscheidung. Die verschiedenen Verfahren erzeugen Pulver mit sehr unterschiedlichen Eigenschaften. Dabei spielen für die Verarbeitungsschritte Pulveraufbereiten, Formen und Konsolidieren, neben den Werkstoffeigenschaften die morphologischen Pulvereigenschaften (Teilchenform, Partikelgrößenverteilung) eine große Rolle. Damit haben diese auch einen großen Einfluß auf die Restporosität, die Oberflächenbeschaffenheit sowie auf das Gefüge des Produktes.
- Elektrolytisch hergestellte Pulver bestehen häufig aus dendritisch gewachsenen Kristallen. An stationären Elektroden erzeugte Pulver zeigen, je nach Elektrolysebedingungen, Teilchengrößen zwischen 300 und 1 µm.
- Der pulverförmige Niederschlag auf der Kathode wird bei den elektrolytischen Verfahren unter Bedingungen erzeugt, die gegensätzlich zu denen der elektrolytischen Schichtbildung sind. In der Regel kristallisieren die Niederschläge pulverförmig bei hohen Stromdichten, geringen Metallionenkonzentrationen und niedrigen Badtemperaturen. Zur Intensivierung des Stofftransportes sind schwingende oder rotierende Elektroden im Einsatz, die gleichzeitig das Abwerfen des an der Elektrode aufgewachsenen Pulvers begünstigen. Der von der Elektrode abgeworfene bzw. abzubürstende pulverförmige Niederschlag sammelt sich entweder am Elektrolysezellenboden oder in einem dem Elektrolyten untergeschichteten organischen Medium (Zwei-Phasen-Bad).
- In den letzten Jahren haben auch Edelmetallegierungspulver wegen ihrer interessanten physikalisch-chemischen Eigenschaften Beachtung gefunden. So wurden beispielsweise Silber-Palladium-Legierungspulver für dentalprothetische Applikationen entwickelt. Weitere Verwendungsmöglichkeiten sind im Elektronikbereich und in der chemischen Industrie abzusehen.
- Ein Verfahren zur elektrolytischen Herstellung schüttfähiger Pulver aus Edelmetallen, insbesondere aus Platin, Palladium oder Gold, ist zum Beispiel aus der DD-PS 139 605 bekannt. Nach der Druckschrift sollen Pulver definierter Korngröße auf elektrolytischem Wege dann herstellbar sein, wenn man die Abscheidung mit Lösungen der Platinmetallchlorwasserstoffsäuren und Goldchlorwasserstoffsäuren im Diffusionsgrenzstrombereich, d.h. im Bereich zwischen Massivabscheidung und Wasserstoffabscheidung, durchführt. Insbesondere soll bei dem vorbeschriebenen Verfahren die Korngröße durch Variation der Konzentration, der Temperatur und des pH-Wertes beeinflußbar sein.
- Auch wenn in der Patentschrift als Anwendungsgebiet der Erfindung die elektrolytische Abscheidung von schüttfähigen Pulvern aus Edelmetallen, vorzugsweise Platin, Palladium, Rhodium, Gold und ihren Legierungen, angegeben ist, so bezieht sich die offenbarte technische Lehre jedoch ausschließlich auf die Abscheidung der reinen Metalle. Ein Hinweis auf die elektrolytische Abscheidung legierter metallischer Pulver wird nicht gegeben.
- Ein Verfahren zur elektrolytischen Herstellung legierter AgPd-Pulver wird dagegen in dem Artikel "Electrolytic Preparation of Fine PdAg-Powders of Any Given Composition, M.l. Kalinin Leningrad Engineering Institute, translated from Poroshkovaya Metallurgiya, No. 6 (126), pp. 6-10, June 1973, beschrieben.
- Die Autoren berichten von systematischen Untersuchungen zum Einfluß der Elektrolyseparameter Badzusammensetzung, Badtemperatur und Stromdichte im Pulverabscheidungsbereich auf die chemische und kristallographische Zusammensetzung sowie die Korngröße und Morphologie des abgeschiedenen Pulvers und geben als Ergebnis ihrer Untersuchungen für das System AgPd Wertebereiche für die Elektrolyseparameter an, innerhalb derer eine Abscheidung echter Legierungspulver mit vorbestimmter Zusammensetzung möglich sein soll.
- Ein Nachteil dieses bekannten Verfahrens ist, daß die angegebenen, empirisch ermittelten Wertebereiche für die Elektrolyseparameter sehr eng sind und sich ausschließlich auf das System AgPd und dabei noch auf ein bestimmtes Abscheidebad beziehen. Eine Übertragung der gewonnenen Ergebnisse auf andere Abscheidebäder oder andere Legierungssysteme ist nicht möglich.
- Aufgabe der Erfindung ist, ein Verfahren der eingangs genannten Art so weiterzubilden, daß auf elektrolytischem Wege für nahezu beliebige Systeme einphasige Legierungspulver hergestellt werden können.
- Diese Aufgabe wird mit einem Verfahren gemäß Patentanspruch 1 gelöst.
- Es hat sich in überraschender Weise gezeigt, daß die treibende Kraft für die Legierungsbildung allein das Kathodenpotential ist. Erst oberhalb eines kritischen, von der Legierungszusammensetzung abhängigen Kathodenpotentials entstehen einphasige Legierungspulver. Mit Unterschreiten des kritischen Elektrodenpotentials entstehen in der Regel nur noch entmischte, d.h. heterogene Legierungspulver, bei weiterer Verringerung nur noch Gemische der Einzelmetalle.
- Nach dem erfindungsgemäßen Verfahren ermittelt man daher zunächst in Vorversuchen durch sukzessives Erhöhen des Kathodenpotentials bei sonst konstanten, ggf. ebenfalls in Vorversuchen im Hinblick auf eine möglichst einfache und wirtschaftliche Durchführung des Verfahrens festgelegten übrigen Elektrolysebedingungen, wie z.B. Badzusammensetzung und Badtemperatur, Strömungsverhältnisse im Grenzbereich vor der Kathode, Art und Beschaffenheit der Kathode, ab welchem Kathodenpotential einphasige Legierungspulver entstehen und führt sodann die Pulverabscheidung bei einem im Bereich der einphasigen Legierungsbildung liegenden Kathodenpotential potentiostatisch durch.
- Der potentiostatischen Arbeitsweise kommt dabei eine besondere Bedeutung zu. Damit lassen sich nicht nur Metallpulver mit definierter chemischer und kristallographischer Zusammensetzung, sondern auch mit sehr enger Korngrößenverteilung und definierter Morphologie herstellen.
- Die bekannten Verfahren, so auch die bisher zitierten, werden üblicherweise bei konstanter Stromdichte durchgeführt. Bei der Metallpulverelektrolyse ist jedoch die elektrochemisch wirksame Kathodenoberfläche durch das Aufwachsen und Abtrennen des Metallpulvers erheblichen zeitlichen Änderungen unterworfen. Bleibt dabei der von außen dem System aufgezwungenen Stromfluß konstant, so stellen sich an der Kathode ständig wechselnde Arbeitspotentiale ein. Diese bedingen völlig unterschiedliche Eigenschaften des abgeschiedenen Niederschlages, z.B. seiner Morphologie, Korngröße und insbesondere seiner chemischen und kristallographischen Zusammensetzung. Das Ergebnis sind Metallpulver, deren Eigenschaften in weiten Grenzen unkontrolliert variieren. Nur die in der vorliegenden Erfindung vorgeschlagene potentiostatische Arbeitsweise garantiert dagegen Metallpulver mit definierten Eigenschaften.
- In "Electrodeposition of Silver Alloy Powders on Rotating and Vibrating Cathodes" (Transactions of the Institute of Metal Finishing, Bd. 61, Nr. 1, 1983, Seiten 30 - 34) und "Cathodic codeposition of copper and tin from sulfate solutions" (Chemical Abstracts, Bd. 82, 1975, Zusammenfassung Nr. 23458n (= Zesz. Nauk. Akad. Gorn. Hutn. Cracow, Nr. 42, 1973, Seiten 169-179)) werden Methoden zur elektrolytischen (kathodischen) Abscheidung von Pulvern aus Legierungen (Ag-Sn und Ag-Sn-Cu; Bronze) unter potentiostatischen Bedingungen beschrieben. Zwar wird dort neben dem Einfluß von u.a. Badzusammensetzung, Stromdichte, Zeit und Temperatur auch der des Potentials untersucht; jedoch werden keinerlei Aussagen über den Einfluß des Kathodenpotentials auf die Phasenbildung bei der Abscheidung von Legierungen gemacht.
- In einer vorteilhaften Weiterbildung der Erfindung ist vorgesehen, für ein interessierendes Legierungssystem auf elektrolytischem Wege ein Phasendiagramm zu erstellen, in welchem über dem Metallionenkonzentrationsverhältnis im Elektrolyten in Abhängigkeit vom Kathodenpotential die aufgefundenen Phasen (mit unterschiedlichen Symbolen für unterschiedliche kristallographische Strukturen) aufgetragen werden.
- Zu diesem Zweck werden bei sonst konstantgehaltenen Elektrolysebedingungen für unterschiedliche Metallionenkonzentrationsverhältnisse der Legierungskomponenten bei gegebener Gesamtmetallionenkonzentration und unterschiedliche Kathodenpotentiale metallische Pulver abgeschieden und mittels geeigneter chemischer und strukturanalytischer Verfahren, beispielsweise der Röntgenstrukturanalyse, auf ihre chemische und kristallographische Zusammensetzung hin untersucht.
- Die Zahl der Meßpunkte für das Phasendiagramm und deren Verteilung über den Konzentrations- und Potentialbereich sollten dabei so aufeinander abgestimmt werden, daß mit möglichst wenigen Meßpunkten die Existenzgebiete der einzelnen Phasen deutlich gegeneinander abgrenzt werden können. Das Phasendiagramm kann sich sowohl über den gesamten Zusammensetzungsbereich des Legierungssystems als auch nur über einen vergleichsweise engen, interessierenden Konzentrationsbereich erstrecken.
- Die oben beschriebene Vorgehensweise hat den Vorteil, daß bei wiederholter Abscheidung von Legierungspulvern aus dem gleichen Legierungssystem, aber mit unterschiedlichen Zusammensetzungen, nicht für jede einzelne Legierungszusammensetzung jeweils in aufwendigen Versuchen das Kathodenpotential, ab welchem eine einphasige Legierungsbildung auftritt, ermittelt werden muß. Das zu einer beliebigen Legierungszusammensetzung gehörige kritische Kathodenpotential kann in einfacher Weise aus dem einmal für das Legierungssystem erstellten Phasendiagramm abgelesen werden.
- Es hat sich bei den untersuchten Legierungssystemen gezeigt, daß einzeln oder nebeneinander reine Einzelmetall-, Mischkristall- oder intermetallische Phasen auftreten können. Neben den bei der Elektrolysetemperatur stabilen, im thermodynamischen Gleichgewicht befindlichen Phasen können auch metastabile intermetallische Phasen und übersättigte Mischkristalle auftreten. Die Höhe des Kathodenpotentials, welches zur Abscheidung einphasiger Legierungspulver benötigt wird, ist systemabhängig. Neigt das System zur Bildung intermetallischer Phasen, so genügen oft schon niedrige Potentiale zur Herstellung einphasiger Pulver. Zeigt das System hingegen eine Tendenz zur Entmischung (Mischungslücke), so sind hohe Potentiale erforderlich. Auch können einzelne thermodynamisch stabile Phasen elektrolytisch nicht auftreten.
- Das erfindungsgemäße Verfahren kann sowohl kontinuierlich als auch diskontinuierlich durchgeführt werden. Letzteres bedeutet, daß in regelmäßigen Abständen das Verfahren unterbrochen und der metallische Niederschlag von der Kathode mechanisch, beispielsweise durch Abbürsten oder Abstreifen, entfernt werden muß.
- Unter dem Aspekt einer automationsgerechten Arbeitsweise haben sich in den letzten Jahren bei der elektrolytischen Pulverherstellung jedoch die kontinuierlichen Verfahren zunehmend durchgesetzt. Darüber hinaus garantiert insbesondere das regelmäßige Entfernen des pulverförmigen Niederschlags ein Pulver mit scharf definierten Eigenschaften.
- Die Haftung des Pulvers auf der Elektrode ist abhängig von den physikalisch-chemischen Eigenschaften des abgeschiedenen Pulvers, vom Elektrolyten, den Elektrolysebedingungen - wegen der Beeinflussung der Kristallistion des Pulvers (Kristallform, -größe) - von den Oberflächeneigenschaften des Elektrodenmaterials (Werkstoff, Rauhigkeit, Belegung mit Verunreinigungen und Zusätzen) und von externen Eingriffen, wie schwingende, rotierende oder schlagartige Elektrodenbewegung, aufsteigende Gasblasen, Verwendung von Ultraschall und mechanischem Abbürsten. Das Pulverabwerfverhalten geschieht also beeinflußt durch eine Vielzahl untereinander verknüpfter Faktoren im Wechselspiel der Bindungs- und Ablösekräfte.
- In einer bevorzugten Ausführungsform der Erfindung ist vorgesehen, während des Abscheideprozesses im Bereich der Grenzschicht vor der Kathode laminare und/oder turbulente Strömungen in einer solchen Stärke zu erzeugen, daß die an der Kathode abgeschiedenen Pulverteilchen kontinuierlich abgeworfen werden. Dies hat gleichzeitig den Vorteil, daß durch die Relativbewegung zwischen Elektrolyt und Kathode der Stofftransport und damit die Produktivität des Verfahrens erhöht wird.
- Die Relativbewegung zwischen Elektrolyt und Kathode wird vorzugsweise dadurch erzeugt, daß die Kathode in an sich bekannter Weise während des Abscheideprozesses in Schwingungen versetzt wird, wobei über die Frequenz und Amplitude der Elektrodenschwingungen das Pulverabwerfverhalten in gewissen Grenzen variierbar ist. Frequenzen zwischen 5 Hz und 10 kHz, insbesondere zwischen 10 und 100 Hz werden bevorzugt. Die Schwingungsamplitude sollte zwischen 0,1 und 200 mm liegen, wobei die obere Grenze im wesentlichen technisch bedingt ist. Stärker bevorzugt sind Schwingungsamplituden zwischen 1 und 100 mm.
- Die Relativbewegung zwischen Kathode und Elektrolyt kann auch vorteilhaft dazu genutzt werden, die Korngrößenverteilung des abgeschiedenen Pulvers zu beeinflussen. Bei Einsatz einer Schwingelektode als Kathode wird eine Erhöhung der Schwingungsweite in der Regel zu einer Vergrößerung der Korngröße und gegebenenfalls auch zu einer Verbreiterung der Korngrößenverteilungskurve führen. Diese Wirkungsweise kann allerdings noch stark von der Schwingungsfrequenz abhängig sein. An einer ruhenden Kathode werden üblicherweise sehr feine Pulver mit einer engen Verteilungskurve erhalten.
- Das Anlegen von Ultraschall führt bei schwingender Elektrode zu keiner nennenswerten Änderung der Korngröße, bei ruhender Elektrode wird dagegen eine Verschiebung der Korngrößenverteilungskurve zu kleineren Werten und eine weitere Verschmälerung der Verteilungskurve beobachtet.
- Mit Hilfe des erfindungsgemäßen Verfahrens lassen sich insbesondere die folgenden Eigenschaften der Legierungspulver gezielt einstellen: chemische und kristallographische Zusammensetzung, Korngrößenverteilung, Partikelform und Reinheit des Pulvers.
- Als Verfahrensparameter sind für die oben genannten Pulvereigenschaften in erster Linie von Bedeutung: Kathodenpotential, Badzusammensetzung, insbesondere Metallionenkonzentrationsverhältnis der Legierungskomponenten und Gesamtmetallionenkonzentration, Strömungsverhältnisse im Bereich der Grenzschicht vor der Kathode - d.h. bei Anwendung eines Schwingelektrodensystems: Frequenz und Amplitude der Schwingelektrode -,ferner Badtemperatur und Material und Oberflächenbeschaffenheit der Kathode.
- Grundsätzlich beeinflussen alle diese Verfahrensparameter gemeinsam die Pulvereigenschaften und es ist kaum möglich, durch Änderung eines Verfahrensparameters selektiv nur eine Eigenschaft zu ändern. In der Regel gibt es aber für alle Verfahrensparameter mehr oder weniger große Bereiche, innerhalb derer eine gewünschte Pulvereigenschaft auftritt, so daß ein "Aufeinanderabstimmen" der Verfahrensparameter zur Erzielung einer gewünschten Pulverqualität leicht möglich ist. Dies kann beispielsweise mit Hilfe einiger Routine-Experimente erfolgen.
- Das Kathodenpotential beeinflußt neben der chemischen und kristallographischen Zusammensetzung auch alle übrigen Pulvereigenschaften. Insbesondere wirkt es sich auf die Korngrößenverteilung des Pulvers aus, wobei ein enger Zusammenhang mit dem Pulverabwerfverhalten besteht. Bei der Beschreibung dieser Abhängigkeiten ist prinzipiell die Unterscheidung zwischen zwei Bereichen erforderlich: Unterhalb der kathodischen Zersetzung (z.B. Wasserstoff(mit)abscheidung) des Lösungsmittels bewirkt eine Potentialerhöhung bei sonst konstanten Verfahrensparametern eine Abnahme der Korngröße, während das Pulverabwerfen ein Maximum durchläuft und schließlich ganz zum Erliegen kommen kann. Auch bei weiterer Erhöhung des Kathodenpotentials nimmt in der Regel die Korngröße des Pulvers weiter ab, jedoch kann eine dem entgegengesetzte Rührwirkung durch die kathodisch erzeugten Gase auftreten. Eine starke Gasentwicklung kann aber auch eine erneute Ablösung des Pulvers von der Kathode und damit abnehmende Korngrößen bewirken.
- Nach oben hin ist das Kathodenpotential im wesentlichen durch wirtschaftliche Aspekte begrenzt: mit zunehmendem Kathodenpotential geht die Stromausbeute zurück.
- Das erfindungsgemäße Verfahren kann mit herkömmlichen galvanischen Abscheidebädern durchgeführt werden. Zwingend erforderliche Badkomponenten sind: ein Lösungsmittel, Salze der abzuscheidenen Metalle, mindestens eine Säure bzw. Lauge. In einer bevorzugten Ausführungsform liegen die Metalle im Elektrolyten in Form gleichartiger organischer oder anorganischer Verbindungen, beispielsweise in Form anorganischer Salze, insbesondere in Form sehr einfacher nicht komplexierender Nitrate oder Chloride vor. Dies hat den Vorteil, daß die Diffusion der Metallionen in der kathodischen Phasengrenzschicht und nicht die Dekomplexierung der Metallionen die Abscheidungsgeschwindigkeit bestimmt.
Dadurch ergeben sich höhere Abscheidungsraten und eine erleichterte Pulver bildung. - Über das Metallionenkonzentrationsverhältnis der Legierungskomponenten im Elektrolyten wird im wesentlichen die chemische Zusammensetzung der abgeschiedenen Pulver festgelegt. Die Gesamtmetallionenkonzentration wirkt sich dagegen überwiegend auf die Korngröße, aber auch auf die Produktivität des Verfahrens aus. Es gilt: Je niedriger die Metallionenkonzentration, desto geringer ist die Korngröße, aber desto geringer ist auch die Stromausbeute. Die obere Grenze ist durch Erreichen des Löslichkeitsproduktes gegeben. Darüber hinaus nehmen sowohl das Metallionenkonzentrationsverhältnis als auch die Gesamtmetallionenkonzentration Einfluß auf das Pulverabwerfverhalten.
- Der pH-Wert des Abscheidebades ist systemabhängig zu wählen, wobei darauf zu achten ist, daß eine pH-abhängig ausgelöste Ausfällung der Metallionen im Elektrolyten auch im Bereich der Grenzschicht vor der Kathode nicht einsetzen sollte. Stark, z.B. durch Sauerstoff, verunreinigte Pulver sind sonst zu erwarten. Der pH-Wert sollte des weiteren so eingestellt werden, daß eine Korrosion des abgeschiedenen Pulvers weitgehend unterbleibt, d.h. die Säurekonzentration sollte nicht zu hoch sein.
- Vorteilhafterweise werden dem Abscheidebad zur Beeinflussung der Korngröße und Partikelform ein oder mehrere anorganische und/oder organische Zusätze zugegeben. Diese können beispielsweise die Leitfähigkeit des Bades verbessern (gegebenenfalls höhere Produktivität, gröbere Pulver), Komplexe mit einem oder allen an der Abscheidung beteiligten Metallionen bilden, so daß die jeweilige freie Metallionenkonzentration sinkt bzw. die Abscheidung aus dem Komplex heraus mit verändertem Abscheidungsmechanismus erfolgt (Änderung der Korngröße und Morphologie) oder in die Elektrokristallisation eingreifen (auch Änderung von Korngröße und Morphologie). Bevorzugt sind Gesamtkonzentrationen an Zusätzen zwischen 1 mg/l und 200 g/l. Bei Konzentrationen unterhalb von 1 mg/l läßt die meßbare Wirksamkeit des Zusatzes zu stark nach. Die obere Grenze ist durch die maximale Löslichkeit eines Zusatzes gegeben.
- Bei rein organischen Zusätzen werden Konzentrationen von < 1 g/l bevorzugt, da sie hier bereits ein Maximum ihrer Wirksamkeit erreichen.
- Rein anorganische Zusätze zeigen bei Konzentrationen < 10 g/l eine nur geringe Wirksamkeit. Daher werden hier höhere Konzentrationen bevorzugt.
- Bevorzugte organische Zusätze sind Proteine und/oder Proteinabbauprodukte insbesondere Gelatine, Agar-Agar, und/oder Tenside, insbesondere Natriumlaurylsulfat.
- Bevorzugte anorganische Zusätze sind Sulfate, Chloride und/oder Nitrate der Alkalimetalle, wie z. B. Na₂SO₄, Li₂SO₄ und/oder, soweit löslich, auch der Erdalkalimetalle, z.B. MgSO₄.
- Es wurde festgestellt, daß ein Badverbrauch von bis zu 50 % (bezogen auf die Startkonzentration der Metallionen) in der Regel noch zu keiner nennenswerten Änderung der chemischen und kristallographischen Zusammensetzung der Legierungspulver im Vergleich zur Startlegierungszusammensetzung der Pulver führt. Die Legierungskomponeten werden bei nicht zu kleinen Kathodenpotentialen mit konstantem Konzentrationsverhältnis reduziert. Um dennoch einer Baderschöpfung vorzubeugen, empfiehlt es sich aber, übliche Elektrolytregenerierungsmaßnahmen, wie z.B. Nachdosieren konzentrierter Metallsalzlösungen, zu ergreifen.
- Die Badtemperatur hat nahezu keinen Einfluß auf die Pulvereigenschaften, jedoch erhebliche Wirkungen auf die Stromausbeute und damit auf die Produktivität des Verfahrens. Diese nimmt mit zunehmender Badtemperatur zu. Die Badtemperatur ist nach oben hin auf den physikalischen und chemischen Existenzbereich des Lösungsmittels (z.B. Wasser) und der Bestandteile bzw. auf den des fertigen Elektrolyten begrenzt.
- Das Material der Kathode ist so zu wählen, daß es nicht vom Elektrolyten korrodiert wird und ein leichtes Abtrennen des Pulvers ermöglicht. Geeignete Materialien sind z.B. Aluminium, Titan, Edelstahl, Nickel, Gold oder Graphit. Durch Modifizieren der Kathodenoberfläche, beispielsweise durch Aufbringen von Oxidschichten oder Auftragen von organischen Trennschichten, wie z. B. mineralischen Ölen, PTFE, kann das Ablösen des Pulvers von der Kathode begünstigt werden. Dadurch werden zum einen feinere Pulver erhalten (Verminderung der mittleren Verweilzeit), zum anderen kann das Eigenschaftsspektrum des Pulvers enger werden (Vergleichmäßigung des Verweilzeitspektrums). Eine Veränderung der Pulvermorphologie ist nur denkbar, wenn die Morphologie sich mit der Verweilzeit auf der Elektrode ändert. Die Modifizierung der Kathodenoberfläche selbst erfolgt in Prozeßschritten, die vor der eigentlichen Elektrolyse stattfinden.
- Die Rauhtiefe der Kathodenoberfläche sollte maximal einige mm, vorzugsweise nur einige µm betragen, um zu gewährleisten, daß eine hohe Pulverausbeute, ein gleichmäßiges Pulverabtrennverhalten und damit auch gleichbleibende Pulvereigenschaften erreicht werden.
- Die Form der Kathode sollte so beschaffen sein, daß eine möglichst gleichmäßige Strömung und Potentialverteilung auf der Kathodenoberfläche gegeben ist. Bei Einsatz einer Schwingelektrode als Kathode ist diese vorzugsweise als vertikal angeordneter Zylinder, der in Schwingungen in vertikaler Richtung versetzt wird, auszubilden.
- Das erfindungsgemäße Verfahren kann prinzipiell für beliebige Legierungssysteme, beispielsweise auch für Legierungen der Übergangsmetalle und Zinnlegierungen eingesetzt werden. Vorzugsweise sollen mit dem erfindungsgemäßen Verfahren jedoch Legierungen der Edelmetalle Pt, Ru, Rh, Pd, Os, Ir, Ag, Au hergestellt werden.
- Das erfindungsgemäße Verfahren hat insbesondere den Vorteil, daß erstmals für nahezu beliebige Legierungssysteme gezielt einphasige Pulver elektrolytisch hergestellt werden können. Dabei werden nicht nur Pulver mit scharf definierten Eigenschaften, wie chemische und kristallographische Zusammensetzung, Korngröße und Morphologie erhalten, die abgeschiedenen Pulver zeichnen sich darüber hinaus noch aufgrund des mit der elektrolytischen Abscheidung einhergehenden Raffinationseffektes durch eine hohe Reinheit aus, die mit Hilfe der herkömmlichen Verfahren nicht erzielbar ist.
- Nachfolgend wird die Erfindung anhand der Figuren und der Ausführungsbeispiele näher erläutert:
- Es zeigen:
- Figur 1:
- die Elektrodenanordnung bei einer an sich bekannten Dreielektrodenmethode
- Figur 2:
- ein nach dem erfindungsgemäßen Verfahren für das System AgPd erstelltes Phasendiagramm
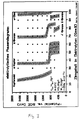
- Figur 3:
- ein nach dem erfindungsgemäßen Verfahren für das System CuSn erstelltes Phasendiagramm.
- Die Pulverabscheidung erfolgte nach der für elektrochemische Messungen an sich bekannten Dreielektrodenmethode.Die bei dieser Methode verwendete Elektrodenanordnung ist in Figur 1 dargestellt. Mit (1) ist in Figur 1 der Potentiostat bezeichnet, mit (2) die Gegenelektrode, mit (3) die Arbeitselektrode und mit (4) die Bezugselektrode. V und A bezeichnen ein Voltmeter bzw. ein Amperemeter.
- Das Kernstück der Anlage bestand aus einer Schwingelektrode, die mit einem Potentio- / Galvanostaten (Modell PAR 273, Firma Princeton Applied Research) und einem Tischrechner (Modell 216, Hewlett Packard) verbunden war. Die Steuerung des Abscheideprozesses erfolgte zum Teil rechnergestützt.
- Das verwendete Schwingelektrodensystem bestand aus einem Sinusgenerator (Typ TPO-25), dessen frequenz - und amplitudenveränderbares Signal einen elektromagnetischen Schwingerreger (Typ 201, Firma Ling Dynamics) steuerte, der wiederum die Arbeitselektrode in Schwingungen versetzte.
- Die Amplitude der Schwingelektrode war von der Frequenz abhängig und erreichte für gekoppelte Maximalwerte, bei einer Frequenz von 50 Hz, eine Schwingungsweite von 1.8 mm.
- Als Elektrolysezelle diente ein 600 ml fassendes Weithalsglasgefäß. Die Schwingelektrode wurde zentrisch in der Elektrolysezelle plaziert. Als Gegenelektrode wurde eine unlösliche Anode aus platiniertem Titan-Streckmetall verwendet. Als Bezugselektrode diente eine gesättigte Kalomelelektrode (SCE, Normalpotential E° = +0.245 V).
- Bei den nachfolgenden Ausführungsbeispielen wurden bei der Pulverabscheidung, bei sonst jeweils konstanten Elektrolysebedingungen, das Abscheidungspotential sowie die Konzentrationen der Legierungskomponenten bei konstanter Gesamtmetallionenkonzentration variiert. Die abgeschiedenen Pulver wurden anschließend mit an sich bekannten Methoden auf ihre chemische Zusammensetzung und kristallographische Struktur hin untersucht.
- Die Ergebnisse für das System AgPd sind in den Tabellen 1 bis 3 aufgeführt und in Figur 2 in Form eines Phasendiagrammes graphisch dargestellt. In den Tabellen und in der Figur bezeichnet MK jeweils Mischkristallbildung. EAg bzw. EPd sind die reversiblen Reduktionspotentiale von Silber bzw. Palladium.
- Es wurden folgende konstante Verfahrensparameter eingestellt:
- Gesamtmetallionenkonzentration (mAg + mPd):
- 1 g/l
- HNO₃ -Konzentration:
- 6 g/l
- Lösungsmittel:
- destilliertes Wasser
- Kathode:
- Graphit; zylindrisch 10 mm x 10 mm Durchm.
- Schwingungsbed.:
- Amplitude = 2 mm; Frequenz = 35 Hz
- Gegenelektrode:
- Titan - Streckmetall
- Temperatur:
- 20°C
- Variiert wurden in den nachfolgenden Tabellen 1 bis 3 jeweils das Metallionenkonzentrationsverhältnis der Legierungskomponenten cAg/Pd und das Kathodenpotential EK.
Tabelle 1: cAg = 0,65 g/l; cPd = 0,35 g/l EK vs. SCE in V Anzahl Phasen im Pulver Art der Phase(n) Chem. Analyse Pulver (gesamt) +0,750 1 Ag 100% Ag +0,100 2 reines Ag, reines Pd 90% Ag, 10% Pd -1,000 2 MKAg₈₇Pd₁₃ +Pd 75% Ag, 25% Pd -2,700 2 MKAg₆₀Pd₄₀ + MKAg₃₇Pd₆₃ 65% Ag, 35% Pd -3,000 1 MKAg₆₅Pd₃₅ 65% Ag, 35% Pd -5,000 1 MKAg₆₅Pd₃₅ 65% Ag, 35% Pd Tabelle 2: cAg = 0,1 g/l; cPd = 0,9 g/l EK vs. SCE in V Anzahl der Phasen im Pulver Art der Phase(n) Chem. Analyse Pulver (gesamt) +0,5 2 reines Ag; reines Pd 95% Ag, 5% Pd -0,5 2 MKAg₉₃Pd₇+reines Pd 70% Ag, 30% Pd -1,5 2 MKAg₇₅Pd₂₅ +MKAg₁₀Pd₉₀ 11% Ag, 89% Pd -3,0 1 MKAg₁₀Pd₉₀ 10% Ag, 90% Pd -6,0 1 MKAg₁₀Pd₉₀ 10% Ag, 90% Pd Tabelle 3: cAg = 0,5 g/l; cPd = 0,5 g/l EK vs. SCE in V Anzahl der Phasen im Pulver Art der Phase(n) Chem. Analyse Pulver (gesamt) +0,5 2 reines Ag, reines Pd 97% Ag, 3% Pd -2,0 2 MKAg₇₃Pd₂₇ + MKAg₂₀Pd₈₀ 63% Ag, 37% Pd -4,0 2 MKAg₅₅Pd₄₅ + MKAg₃₇Pd₆₃ 54% Ag, 46% Pd -6,0 1 MKAg₅₀Pd₅₀ 50% Ag, 50% Pd - Man erkennt in Figur 2, daß sich das Legierungsverhalten des Systems AgPd sehr übersichtlich in einer neuen Art Phasendiagramm darstellen läßt. Angelehnt an herkömmliche Temperatur-Konzentrations-Phasendiagramme sind in Figur 2 die bei der Pulverabscheidung entstandenen Phasen in Abhängigkeit vom Kathodenpotential und der Einfachheit halber von der Pd-Konzentration in dem abgeschiedenen Pulver aufgetragen. Ebensogut könnte eine Darstellung mit dem Metallionenkonzentrationsverhältnis als Abzisse gewählt werden. Ein Vorteil dieser Darstellungsweise liegt nicht nur in der Übersichtlichkeit, sondern insbesondere auch in der einfachen Ablesemöglichkeit der Mengenverhältnisse der abgeschiedenen Phasen durch Anwendung des an sich bekannten Hebelgesetzes.
- Das hier vorgestellte Phasendiagramm kann jedoch wegen der relativ geringen Anzahl der ihm zugrunde liegenden Meßpunkte nur als grober Überblick betrachtet werden. Für die exakte Bestimmung der Phasengrenzlinien wären noch zusätzliche Messungen durchzuführen. Das Diagramm läßt jedoch deutlich die Mischungslücke erkennen, innerhalb derer die erzeugten Legierungspulver heterogen kristallisieren. Es zeigt sich, daß hier zwei heterogene Phasengebiete existieren. Bei geringen Potentialen entstehen silberreiche Mischkristalle neben Palladiumkristallen. Bei höheren Potentialen entstehen neben den silberreichen auch palladiumreiche Mischkristalle, bis mit weiter steigendem Elektrodenpotential die Mischungslücke verschwindet und über den gesamten Konzentrationsbereich einphasige AgPd-Legierungspulver abgeschieden werden können.
- Man erkennt des weiteren, daß das kritische Potential zur einphasigen Legierungsbildung vom AgPd-Konzentrationsverhältnis im Elektrolyten bzw. von der herzustellenden Legierungszusammensetzung abhängt. So liegt das kritische Potential für ein einphasiges Ag50Pd50-Legierungspulver noch oberhalb von -5 V (vs. SCE), während ein einphasiges Ag90Pd10-Legierungspulver schon bei -1 V abgeschieden wird.
- Es zeigt sich somit, daß bei der elektrolytischen Pulverabscheidung die treibende Kraft der einphasigen Legierungsbildung tatsächlich das Elektrodenpotential ist. Erst oberhalb eines kritischen Elektrodenpotentials werden einphasige Legierungspulver beobachtet, die von ihrer chemischen Zusammensetzung den Ag-Pd-Konzentrationsverhältnissen des Elektrolyten sehr nahekommen.
- Das erfindungsgemaße Verfahren eignet sich auch zur Herstellung von einphasigen Pulvern intermetallischer Verbindungen, wie im folgenden am System CuSn demonstriert werden soll. Intermetallische Verbindungen sind Legierungsphasen mit einem so engen Konzentrationsbereich, daß sich eine bestimmte stöchiometrische Zusammensetzung der Legierungskomponenten angeben läßt.
- Die nachfolgenden Tabellen 4 bis 6 zeigen, daß sich auch bei intermetallischen Verbindungen für bestimmte Metallionenkonzentrationsverhältnisse Kathodenpotentiale finden lassen, bei welchen eine einphasige Pulverabscheidung erfolgt.
- Die folgenden Verfahrensparameter wurden konstant gehalten:
- Basiselektrolyt:
- 2 g/l Gesamtmetallionenkonzentration
30 g/l Salzsäure
10 g/l Ammoniumchlorid - Lösungsmittel:
- destilliertes Wasser
- Kathode:
- Titan, zylindrisch 10 mm x 10 mm Durchmesser
- Schwingungsbed.:
- Amplitude = 1 mm, Frequenz = 35 Hz
- Gegenelektrode:
- Titan-Streckmetall
- Badtemperatur:
- = 65°C
- Noch stärker als im Falle des Systems AgPd gibt das anhand der obigen Meßwerte aufgezeichnete elektrolytische Phasendiagramm für das System CuSn in Fig. 3 nur einen sehr groben Überblick über den Phasenbestand und die Phasengrenzen. Jedoch lassen sich ohne weiteres bereits die Existenzgebiete einphasiger Pulver der intermetallischen Verbindungen im System CuSn erkennen.
- In einem letzten Ausführungsbeispiel wird gezeigt, daß auch für das System CuNi bei einem festen Metallionenkonzentrationsverhältnis und sonst konstanten Verfahrensparametern durch Erhöhen des Kathodenpotentials einphasige Legierungspulver herstellbar sind:
- Basiselektrolyt:
- 0,5 g/l Nickel als NiCl₂
0,5 g/l Kupfer als CuCl₂
5,0 g/l Ammoniumchlorid - Kathode:
- Titan, zylindrisch 10 mm x 10 mm Durchmesser
- Schwingungsbed.:
- Amplitude = 1mm; Frequenz = 35 Hz
- Badtemperatur: =
- 65°C
-
- E = - 4 V vs. SCE:
- zweiphasig, reine Nickelphase und Kupfermischkristall
-
- E = -6 V vs. SCE:
- einphasiger Mischkristall (chem. Zusammensetzung: 55 % Cu, 45 % Ni)
| Ek = -400 - -600 mV vs. SCE | ||
| Sn-Ionenkonzentration (Rest Cu) in g/l | Anzahl der Phasen im Pulver | Art der Phase(n) |
| 1,30 - 1,50 | 2 | α-Mischkristall + δ-Bronze |
| 1,55 - 1,65 | 1 | δ-Bronze |
| 1,70 - 1,80 | 2 | δ- + ε-Bronze |
| 1,85 - 1,95 | 1 | ε-Bronze |
| Ek = -400 - -800 mV vs. SCE | ||
| Sn-Ionenkonzentration (Rest Cu) in g/l | Anzahl der Phasen im Pulver | Art der Phase(n) |
| 0,95 - 1,25 | 1 | α-Mischkristall |
| > 1,95 | 2 | ω-Zinn + ε-Bronze |
| Ek = - 1000 - -2000 mV vs. SCE | ||
| Sn-Ionenkonzentration (Rest Cu) in g/l | Anzahl der Phasen im Pulver | Art der Phase(n) |
| 0,80 - 1,30 | 2 | α-Mischkristall + η-Bronze |
| 1,35 - 1,45 | 1 | η-Bronze |
| 1,50 - 1,95 | 2 | η-Bronze + ω-Zinn |
| > 1,95 | 1 | ω-Zinn |
Claims (20)
- Verfahren zur elektrolytischen Herstellung feinkörniger, einphasiger metallischer Legierungspulver, insbesondere Pulver intermetallischer Verbindungen sowie Edelmetallegierungspulver,bei welchem man aus einem an sich bekannten anorganischen elektrolytischen Abscheidebad, welches die abzuscheidenden Legierungskomponenten in Lösung enthält,unter an sich bekannten, eine Pulverabscheidung herbeiführenden Elektrolysebedingungen galvanisch auf der Kathode pulverförmige metallische Niederschläge erzeugt,dadurch gekennzeichnet,daß man in Vorversuchen durch sukzessives Erhöhen des Kathodenpotentials bei sonst konstanten Verfahrensparametern ermittelt, ab welchem Kathodenpotential einphasige Legierungspulver entstehenund sodann die Pulverabscheidung bei einem im Bereich der einphasigen Legierungsabscheidung liegenden Kathodenpotential potentiostatisch durchführt.
- Verfahren nach Anspruch 1,dadurch gekennzeichnet,daß man bei einem Legierungssystem für unterschiedliche Metallionenkonzentrationsverhältnisse der Legierungskomponenten bei festgelegter Gesamtmetallionenkonzentration das Kathodenpotential sukzessive erhöht, die so erhaltenen Pulver auf ihre chemische und kristallographische Zusammensetzung hin untersucht und anhand der gewonnenen Daten ein Phasendiagramm erstellt, in welchem über dem Metallionenkonzentrationsverhältnis in Abhängigkeit vom Kathodenpotential die Existenzgebiete der unterschiedlichen entstehenden Phasen gekennzeichnet sind.
- Verfahren nach Anspruch 1 oder 2,dadurch gekennzeichnet,daß man im Elektrolyten im Bereich der Grenzschicht vor der Kathode laminare und/oder turbulente Strömungen in einer solchen Stärke erzeugt, daß die an der Kathode abgeschiedenen Pulverteilchen kontinuierlich abgeworfen werden.
- Verfahren nach wenigstens einem der Ansprüche 1-3,dadurch gekennzeichnet,daß über die Strömungsverhältnisse im Elektrolyten an der Kathodenoberfläche die Stromausbeute gesteuert wird.
- Verfahren nach wenigstens einem der Ansprüche 1-4,dadurch gekennzeichnet,daß über die Strömungsverhältnisse im Elektrolyten an der Kathodenoberfläche die Korngröße des abgeschiedenen Pulvers eingestellt wird.
- Verfahren nach wenigstens einem der Ansprüche 1-5,dadurch gekennzeichnet,daß die Kathode während des Abscheideprozesses in Schwingungen versetzt wird.
- Verfahren nach Anspruch 6,dadurch gekennzeichnet,daß die Schwingungsamplitude zwischen 0,1 und 200 mm beträgt.
- Verfahren nach Anspruch 6 oder 7,dadurch gekennzeichnet,daß die Schwingungsamplitude zwischen 1 und 100 mm beträgt.
- Verfahren nach wenigstens einem der Ansprüche 6-8,dadurch gekennzeichnet,daß die Schwingungsfrequenz zwischen 5 Hz und 10 kHz beträgt.
- Verfahren nach Anspruch 9dadurch gekennzeichnet,daß die Schwingungsfrequenz zwischen 10 und 100 Hz beträgt.
- Verfahren nach wenigstens einem der Ansprüche 6-10,dadurch gekennzeichnet,daß zur Erhöhung des Stoffumsatzes an das Elektrolytbad Ultraschall angelegt oder eine zusätzliche Rührung eingesetzt wird.
- Verfahren nach wenigstens einem der Ansprüche 1-11,dadurch gekennzeichnet,daß dem Abscheidebad die abzuscheidenden Metalle in Form gleichartiger anorganischer oder organischer Verbindungen zugesetzt werden.
- Verfahren nach wenigstens einem der Ansprüche 1-12,dadurch gekennzeichnet,daß dem Abscheidebad zur Beeinflussung der Stromausbeute, Korngröße und/oder Morphologie ein oder mehrere anorganische und/oder organische Zusätze zugegeben werden, welche die Leitfähigkeit des Bades erhöhen und/oder Komplexe mit einem oder allen an der Abscheidung beteiligten Metallionen bilden und/oder in die Elektrokristallisation eingreifen.
- Verfahren nach Anspruch 13,dadurch gekennzeichnet,daß als organische Zusätze Proteine und/oder Proteinabbauprodukte, insbesondere Gelatine, Agar-Agar, und/oder Tenside, insbesondere Natriumlaurylsulfat verwendet werden.
- Verfahren nach Anspruch 13 oder 14,dadurch gekennzeichnet,daß als anorganische Zusätze Sulfate, Chloride und/oder Nitrate der Alkalimetalle und/oder, soweit löslich, auch der Erdalkalimetalle, verwendet werden.
- Verfahren nach wenigstens einem der Ansprüche 13-15,dadurch gekennzeichnet,daß die Gesamtkonzentration an organischen und anorganischen Zusätzen im Abscheidebad zwischen 1 mg/l und 200 g/l beträgt.
- Verfahren nach wenigstens einem der Ansprüche 13-16,dadurch gekennzeichnet,daß die Konzentration an organischen Zusätzen im Abscheidebad weniger als 1 g/l beträgt.
- Verfahren nach wenigstens einem der Ansprüche 13 - 16,dadurch gekennzeichnet,daß die Konzentration an anorganischen Zusätzen mehr als 10 g/l beträgt.
- Verfahren nach wenigstens einem der Ansprüche 1 - 18dadurch gekennzeichnet,daß die Kathodenoberfläche mit einer dünnen, elektrisch nicht leitenden Schicht belegt ist, welche das Pulverabwerfverhalten der Kathode begünstigt.
- Verfahren nach wenigstens einem der Ansprüche 1-19,dadurch gekennzeichnet,daß die Kathodenoberfläche mit einer Oxidschicht oder einer dünnen organischen Trennschicht belegt ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4220849A DE4220849C1 (de) | 1992-06-25 | 1992-06-25 | |
| DE4220849 | 1992-06-25 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0575709A1 EP0575709A1 (de) | 1993-12-29 |
| EP0575709B1 true EP0575709B1 (de) | 1996-05-08 |
Family
ID=6461808
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93105208A Expired - Lifetime EP0575709B1 (de) | 1992-06-25 | 1993-03-30 | Verfahren zur elektrolytischen Herstellung feinkörniger, einphasiger, metallischer Legierungspulver |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US5370784A (de) |
| EP (1) | EP0575709B1 (de) |
| JP (1) | JP3265409B2 (de) |
| AT (1) | ATE137814T1 (de) |
| DE (2) | DE4220849C1 (de) |
| ES (1) | ES2086814T3 (de) |
Families Citing this family (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5413987A (en) * | 1994-01-24 | 1995-05-09 | Midwest Research Institute | Preparation of superconductor precursor powders |
| DE4408512A1 (de) * | 1994-03-14 | 1995-09-21 | Studiengesellschaft Kohle Mbh | Verfahren zur Herstellung von hochdispersen Metallkolloiden und trägerfixierten Metallclustern |
| US5785837A (en) * | 1996-01-02 | 1998-07-28 | Midwest Research Institute | Preparation of transparent conductors ferroelectric memory materials and ferrites |
| IL149542A0 (en) * | 1999-11-12 | 2002-11-10 | Mi Llc | A method for degrading a substrate |
| US7166203B2 (en) * | 2002-09-12 | 2007-01-23 | Teck Cominco Metals Ltd. | Controlled concentration electrolysis system |
| US20040140222A1 (en) * | 2002-09-12 | 2004-07-22 | Smedley Stuart I. | Method for operating a metal particle electrolyzer |
| US7273537B2 (en) * | 2002-09-12 | 2007-09-25 | Teck Cominco Metals, Ltd. | Method of production of metal particles through electrolysis |
| US7470351B2 (en) * | 2002-09-12 | 2008-12-30 | Teck Cominco Metals Ltd. | Discrete particle electrolyzer cathode and method of making same |
| US6811625B2 (en) * | 2002-10-17 | 2004-11-02 | General Motors Corporation | Method for processing of continuously cast aluminum sheet |
| DE10259367A1 (de) * | 2002-12-18 | 2004-07-08 | Siemens Ag | Verfahren zur Verbesserung der Wechselwirkung zwischen einem Medium und einem Bauteil |
| JP4923763B2 (ja) | 2006-06-09 | 2012-04-25 | 富士ゼロックス株式会社 | 銀三角錐粒子の製造方法、及び銀三角錐粒子 |
| JP4527743B2 (ja) * | 2007-03-09 | 2010-08-18 | アサヒプリテック株式会社 | ルテニウム金属粉末の製造方法 |
| SG183311A1 (en) | 2010-05-07 | 2012-09-27 | Jx Nippon Mining & Metals Corp | Copper foil for printed circuit |
| JP5485239B2 (ja) * | 2010-09-17 | 2014-05-07 | 古河電気工業株式会社 | 銅微粒子の製造方法 |
| JP5654416B2 (ja) | 2011-06-07 | 2015-01-14 | Jx日鉱日石金属株式会社 | 液晶ポリマー銅張積層板及び当該積層板に用いる銅箔 |
| US9381588B2 (en) | 2013-03-08 | 2016-07-05 | Lotus BioEFx, LLC | Multi-metal particle generator and method |
| KR101637993B1 (ko) * | 2014-10-17 | 2016-07-11 | 한양대학교 에리카산학협력단 | 금속 분말 제조방법 및 제조장치 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1305562A (de) * | 1969-08-18 | 1973-02-07 | ||
| FR2526446B1 (fr) * | 1982-05-06 | 1986-02-21 | Penarroya Miniere Metall | Procede et appareil de preparation de metal par electrolyse, notamment de plomb, et demi-produit obtenu par leur mise en oeuvre |
| CA1226456A (en) * | 1984-01-12 | 1987-09-08 | Michael J. Pryor | Method and apparatus for producing acicular iron or iron alloy particles |
| FR2561265B1 (fr) * | 1984-03-16 | 1986-09-26 | Castillo Jean Michel | Procede de production de poudres fines et ultrafines de zinc par electrolyse en milieu basique |
-
1992
- 1992-06-25 DE DE4220849A patent/DE4220849C1/de not_active Expired - Fee Related
-
1993
- 1993-03-30 ES ES93105208T patent/ES2086814T3/es not_active Expired - Lifetime
- 1993-03-30 AT AT93105208T patent/ATE137814T1/de not_active IP Right Cessation
- 1993-03-30 DE DE59302492T patent/DE59302492D1/de not_active Expired - Fee Related
- 1993-03-30 EP EP93105208A patent/EP0575709B1/de not_active Expired - Lifetime
- 1993-06-17 JP JP16983493A patent/JP3265409B2/ja not_active Expired - Fee Related
- 1993-06-25 US US08/081,057 patent/US5370784A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH06101085A (ja) | 1994-04-12 |
| DE4220849C1 (de) | 1993-03-18 |
| ES2086814T3 (es) | 1996-07-01 |
| DE59302492D1 (de) | 1996-06-13 |
| ATE137814T1 (de) | 1996-05-15 |
| JP3265409B2 (ja) | 2002-03-11 |
| EP0575709A1 (de) | 1993-12-29 |
| US5370784A (en) | 1994-12-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4220849C1 (de) | ||
| DE2907179C2 (de) | ||
| DE2640225C2 (de) | Kathode für die Elektrolyse von Wasser oder Alkalichloridlösungen und Verfahren zu deren Herstellung | |
| DE69620198T2 (de) | Intensives, jedoch energieeffizientes verfahren zur elektrogewinnung von zink in mobilen teilchenbetten | |
| DE2636550C3 (de) | Verfahren zum Herstellen von Ferro-Nickel-Granalien für die Galvanoplastik | |
| DE3640433C2 (de) | ||
| DE1105854B (de) | Bleidioxyd-Elektrode fuer elektrolytische Verfahren | |
| EP0279174A1 (de) | Verfahren zur Herstellung von Elektrolytmangandioxid | |
| DE202016007550U1 (de) | Galvanisch hergestellte Kupferlegierungen mit hoher Festigkeit und Leitfähigkeit | |
| DE3046913C2 (de) | ||
| DE2644199A1 (de) | Elektrolytische zelle zur anwendung in der hydroelektrometallurgie | |
| DE3029364A1 (de) | Verfahren zur herstellung von kathoden mit niedriger wasserstoffueberspannung und ihre verwendung | |
| DE2819964C2 (de) | Metallisches Diaphragma | |
| DE2931454A1 (de) | Verwendung von ferro-nickel-granalien | |
| DE2232903C3 (de) | Verfahren zur elektrolytischen Raffination von Kupfer unter Verwendung von Titanelektroden | |
| AT392293B (de) | Verfahren zum elektrolytischen galvanisieren | |
| DE3515742C2 (de) | ||
| DE2060066C3 (de) | Verfahren zur Herstellung von Magnesiumhydroxid und Chlorgas durch Elektrolyse von wäßrigen Elektrolyten, die in der Hauptmenge Magnesiumchlorid sowie Alkalichlorid gelöst enthalten | |
| DE19981314C2 (de) | Sputtertargetmaterial | |
| DE3208835A1 (de) | Unloesliche elektrode und elektrochemische vorrichtung | |
| DE2636552A1 (de) | Verfahren zur galvanischen abscheidung einer ferro-nickel-legierung | |
| EP2342371A2 (de) | Elektrochemisches beschichtungsverfahren | |
| DE69213268T2 (de) | Verfahren zur Herstellung eines feinen dendritischen Pulvers und nach diesem Verfahren erzeugtes Pulver | |
| DE3132269C2 (de) | ||
| DE4018694A1 (de) | Verfahren zum herstellen eines anodenmaterials fuer elektrolytische anwendungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE ES FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19931126 |
|
| 17Q | First examination report despatched |
Effective date: 19950406 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE ES FR GB IT LI |
|
| REF | Corresponds to: |
Ref document number: 137814 Country of ref document: AT Date of ref document: 19960515 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 59302492 Country of ref document: DE Date of ref document: 19960613 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2086814 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19960730 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20020222 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20020225 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20020307 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20020315 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20020320 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030330 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030331 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20030330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031127 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050330 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20060524 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071002 |