EP0173674B1 - Hohlblockstein für die Errichtung von aufgehendem Mauerwerk, sowie Giessform zur Herstellung des Hohlblocksteines - Google Patents
Hohlblockstein für die Errichtung von aufgehendem Mauerwerk, sowie Giessform zur Herstellung des Hohlblocksteines Download PDFInfo
- Publication number
- EP0173674B1 EP0173674B1 EP19850890177 EP85890177A EP0173674B1 EP 0173674 B1 EP0173674 B1 EP 0173674B1 EP 19850890177 EP19850890177 EP 19850890177 EP 85890177 A EP85890177 A EP 85890177A EP 0173674 B1 EP0173674 B1 EP 0173674B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- chambers
- hollow building
- section
- masonry
- building block
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000004519 manufacturing process Methods 0.000 title description 11
- 238000010276 construction Methods 0.000 title description 2
- 230000000630 rising effect Effects 0.000 claims description 3
- 238000005266 casting Methods 0.000 description 18
- 238000009413 insulation Methods 0.000 description 15
- 239000004575 stone Substances 0.000 description 12
- 239000000463 material Substances 0.000 description 8
- 239000011449 brick Substances 0.000 description 5
- 230000000694 effects Effects 0.000 description 5
- 239000004570 mortar (masonry) Substances 0.000 description 5
- 239000004927 clay Substances 0.000 description 3
- 230000008719 thickening Effects 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000004568 cement Substances 0.000 description 2
- 239000004567 concrete Substances 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 230000035515 penetration Effects 0.000 description 2
- 238000000926 separation method Methods 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- 239000004793 Polystyrene Substances 0.000 description 1
- 230000004308 accommodation Effects 0.000 description 1
- 230000001154 acute effect Effects 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 238000005338 heat storage Methods 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 229920002223 polystyrene Polymers 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 210000002023 somite Anatomy 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images
Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04C—STRUCTURAL ELEMENTS; BUILDING MATERIALS
- E04C1/00—Building elements of block or other shape for the construction of parts of buildings
- E04C1/40—Building elements of block or other shape for the construction of parts of buildings built-up from parts of different materials, e.g. composed of layers of different materials or stones with filling material or with insulating inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/16—Moulds for making shaped articles with cavities or holes open to the surface, e.g. with blind holes
- B28B7/18—Moulds for making shaped articles with cavities or holes open to the surface, e.g. with blind holes the holes passing completely through the article
- B28B7/183—Moulds for making shaped articles with cavities or holes open to the surface, e.g. with blind holes the holes passing completely through the article for building blocks or similar block-shaped objects
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/74—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls
- E04B1/82—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls specifically with respect to sound only
- E04B1/84—Sound-absorbing elements
- E04B1/8404—Sound-absorbing elements block-shaped
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B2/00—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls
- E04B2/02—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls built-up from layers of building elements
- E04B2/14—Walls having cavities in, but not between, the elements, i.e. each cavity being enclosed by at least four sides forming part of one single element
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/74—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls
- E04B1/82—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls specifically with respect to sound only
- E04B1/84—Sound-absorbing elements
- E04B2001/8457—Solid slabs or blocks
- E04B2001/8476—Solid slabs or blocks with acoustical cavities, with or without acoustical filling
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B2/00—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls
- E04B2/02—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls built-up from layers of building elements
- E04B2002/0202—Details of connections
- E04B2002/0204—Non-undercut connections, e.g. tongue and groove connections
- E04B2002/0208—Non-undercut connections, e.g. tongue and groove connections of trapezoidal shape
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B2/00—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls
- E04B2/02—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls built-up from layers of building elements
- E04B2002/0202—Details of connections
- E04B2002/0204—Non-undercut connections, e.g. tongue and groove connections
- E04B2002/0226—Non-undercut connections, e.g. tongue and groove connections with tongues and grooves next to each other on the end surface
Definitions
- the invention relates to a hollow block for the erection of rising masonry, with a plurality of rows arranged in parallel to the masonry level, preferably from the upper cover surface of the stone to the opposite lower surface, essentially vertical chambers, which at least in the middle of the direction the width of the stone extending the masonry plane have an arcuate cross section.
- hollow blocks are already known and are installed in droves for the production of masonry.
- the hollow blocks are made of various materials, for example concrete, cement-bound expanded clay, cement-bound wood wool, clay or the like.
- the chambers either form air cells or there are insulating materials in the chambers, for example plates or strips made of polystyrene. In any case, the chambers increase the thermal resistance of the building block and thus improve the thermal insulation.
- Hollow blocks are already known in which the chambers running in rows parallel to the masonry plane are rectangular in cross section.
- it is also known to provide a chamber with a quarter-circular profile in the area of the corner in continuation of the chambers which are rectangular in cross section in order to continue these chambers arranged in a row in the hollow block arranged around the corner achieve. This does not in itself influence the heat-insulating properties of the hollow block.
- chambers with a rectangular cross-section there are also chambers with an approximately roof-shaped cross-section (a cross-section consisting of two interconnected rectangles, the longitudinal axes of which form an acute angle), chambers with an I-, L- or double-L-shaped cross-section and a rhombus-shaped cross-section known. It has also already been proposed to provide chambers with a substantially rectangular cross section at their ends or approximately in the middle with trapezoidal or circular thickenings. However, all these known cross sections of the chambers do not bring about any significant improvement in thermal insulation.
- the thickening mentioned reduces the material required for the production of the hollow block, but at the same time also reduces the load-bearing capacity of the block. In addition, these thickenings support the convection of the air in the chambers, which increases the heat transfer.
- the present invention has set itself the task of creating a hollow block, which on the one hand has an excellent load capacity, on the other hand, an optimal thermal insulation.
- the invention proposes, starting from a hollow block of the type described at the outset, that the region of all the chambers having an arcuate cross section is curved in the same direction.
- the load-bearing capacity of the hollow block is increased by the design according to the invention.
- Static calculations have shown that the load-bearing capacity is increased by about 6% compared to a hollow block with straight chambers, which results from an increase in the moment of inertia, which is twice as large in the hollow block according to the invention as the moment of inertia of a hollow block with straight chambers.
- an increase in load capacity of 8% was determined. Since the chambers are all curved in the same direction, the individual chambers, despite their arcuate cross section, have webs in the hollow block with essentially the same wall thickness, which also has a positive effect on the load-bearing capacity of the hollow block.
- a major advantage of the hollow block according to the invention also results in connection with its production.
- This production takes place according to the invention in a casting mold, in which at least a part of the shape cross-sectionally connected webs are connected to form the chambers. These arcuate webs are therefore only connected to the mold at their edge and are not supported in between.
- the latter has to be shaken for the purpose of compacting the material, whereby the webs formed from sheet metal begin to vibrate, which has the disadvantage that the material is in the area of these webs and thus by means of these Bars produced chambers is insufficiently compressed.
- the curved webs now provide better strength, which also reduces the self-vibrations that occur during shaking and the vibrations that occur during shaking are transferred to the mass introduced into the casting mold.
- Optimal values result when the arch is at least a third, preferably approximately half, of the width of the stone extending in the direction of the masonry plane.
- the arcuate cross section of the chambers can, for example, have the shape of a parabola or an ellipse section.
- the cross-section of the chambers is expediently at least partially delimited by circular arcs, the circular arcs preferably having a common center point from chambers arranged adjacent in the direction perpendicular to the inside of the brick.
- the advantage is achieved that the webs arranged between the circular arc-shaped chambers have the same width everywhere, that is to say the distance between the chambers is the same everywhere, which results in optimal heat and sound-insulating values.
- the arcuate part of the chambers continues in the area of the side surfaces adjacent to adjacent hollow blocks, in a straight part, which has the advantage that the chambers of the hollow block adjacent to the masonry are directly connected, so that optimal thermal insulation is also provided on the shock wave between adjacent hollow blocks.
- the cross section of the chambers is smaller in the area adjacent to the upper cover surface than in the rest of the area.
- the at least partially arcuate chambers only in a section of the stone to which an essentially compact section adjoins, the separation between the two sections running essentially parallel to the masonry plane.
- the section of the stone that has the at least partially arcuate chambers provides the necessary thermal insulation
- the essentially compact section that is arranged on the inside of the masonry when the masonry is erected results in very good sound insulation and acts as a heat accumulator, by means of which a fluctuating temperature acts
- Temperature compensation is achieved inside the building and the temperature prevailing inside the building is kept essentially constant in the desired manner for a certain time.
- the section having the at least partially curved chambers has a lower density, preferably a density between 500 and 700 kg / m 3
- the essentially compact section has a greater density, preferably a density between 800 and 1200 kg / m 3 .
- the lower density improves the thermal insulation, the larger you te an increase in heat storage capacity and sound insulation.
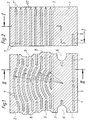
- FIG. 1 shows a hollow block according to the invention in a horizontal section along the line 1-I in FIG.
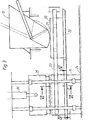
- FIG. 1 shows the hollow block according to FIG. 1 in a vertical section along the line 11-11 in FIG. 3 shows schematically in a side view a device according to the invention for producing a stone according to the invention.
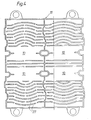
- FIG. 4 shows a section along the line IV-IV in FIG. 3 through four casting molds combined into one unit.
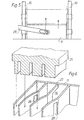
- 3 shows a section along the line V-V in FIG. 3.
- FIG. 1 shows a perspective view of a device for compacting the masses filled into the casting molds
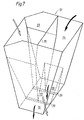
- FIG. 7 also shows a perspective view of the filling device of the device according to the invention.
- the hollow block according to the invention consists of two sections of different density, namely a section 1 of higher density and a section 2 of lower density. Both sections preferably have the same material composition and consist, for example, of concrete, but production using clay is also conceivable.
- the dividing line between the two sections is indicated schematically by the dash-dotted line 3, whereby, however, as the manufacturing method explained in more detail later, no exact dividing line is produced, rather the two sections of different densities are separated within a certain range. However, this does not matter, since an exact separation between the two sections is not important in the hollow block according to the invention.
- the section 1 of greater density which is arranged on the inside in the production of rising masonry by means of the hollow block according to the invention, is essentially compact and forms a storage part which stores the heat and ensures the required sound insulation.
- the bulk density of this section is between 800 and 1200 kg / m 3 .
- grooves 4 adjacent to the inside 5 of the brick are provided. These grooves 4 serve to facilitate the production of channels on the inside of the masonry for the accommodation of installation lines.
- section 1 On the side surfaces, section 1 has large mortar pockets 6, which effectively interrupt the longitudinal sound conduction, but at the same time also bring about additional thermal insulation in the area of the construction joint, especially when using light mortar.
- the section 2 with a lower density of about 600 kg / m 3 , which effects the thermal insulation, has chambers 7, which partially run in the shape of a circular arc, the circular arcs (radii r 1 to r 4 ) having a common center. This results in an equidistant formation of the chambers 7 also in the area of the arcs.
- the length of the arcuate part of the chambers 7 is about half, but at least one third of the width of the stone, that is the dimension between the opposite side surfaces.
- a straight portion adjoins the arcuate portion of the chambers 7, which is partially open on the side faces and continues there in a correspondingly designed part of a chamber of the hollow block brick arranged adjacent to the masonry.
- the concave side of the chambers 7 faces the inside 5 of the hollow block, which results in the aforementioned reflection of the high-frequency waves causing the energy transport in the direction of the interior of the room.
- the section 2 of lower density, which has the chambers 7, has lugs 8 and recesses 9 on the side surfaces for centering with adjacent hollow blocks.
- the cross section of the chambers in the region adjoining the upper cover surface 20 is smaller at 7 ′ than in the rest of the region.
- the thickness of the chambers there is reduced from approximately 8 mm to approximately 3 mm. This makes it possible to guide the chambers 7 up to the upper cover surface 20, although mortar penetration into the chambers, which would impair the insulating effect thereof, is largely avoided.
- the stone according to the invention is produced in casting molds, for example, as can be seen from FIG. 4, four casting molds 10 are combined to form a unit 11 which, as can be seen from FIG. 1, is placed on a flat bottom surface 12.
- four casting molds 10 can also be combined to form a unit, and it is of course also possible to produce only a single stone in a single casting mold 10 during each filling process.
- the two masses of different densities required for the production of the stone according to the invention are filled into a filling device 12, which is shown in perspective in FIG. 7.
- the filling device 12 has two filling openings 13, 14 which are separated from one another by a wall 15 and into which the two masses of different densities are filled.
- the masses of different densities filled into the filling openings 13, 14 are distributed over three outlet openings 16, 17, 18 in such a way that the mass of lower density emerges through the two outer outlet openings 16, 18 the middle outlet opening 17, however, the mass of greater density.
- Crosspieces 19, which separate the outlet openings 16, 17, 18, ensure that the masses separate when exiting Do not mix from the openings 16, 17, 18 immediately.
- the filling device 12 is located above an intermediate container 20, so that after opening a flap 21 which closes the outlet openings 16, 17, 18 and is not shown in FIG. 7, the masses of different densities are filled into the intermediate container.
- the intermediate container 20 has no bottom and is located above a table 22 which prevents the filled-in mass from escaping.
- the flap 21 is closed.
- the intermediate container 20 is moved along rails 23 until it is above the four casting molds 10 combined into one unit.
- a vibrator not shown
- the intermediate container 20 is completely emptied into the casting molds 10 combined into a unit 11.
- a stamp 25 is then lowered, for example by means of a hydraulic cylinder 26, which compresses the masses of different densities filled into the casting molds 10.
- webs 27 are fixed to the side walls of the casting molds, which extend in the upper region of the casting molds from one side wall to the opposite side wall, but are provided with recesses 28 below this uppermost region. These webs 27 serve to produce the chambers 7, the interruptions between the individual chambers being produced where the recesses 28 are provided, since the filled-in masses can pass through these recesses.
- the stamp 25 is lowered to such an extent during the compression of the filled-in masses that the surface of the compressed masses lying against the stamp is below the upper limit of the recesses 28.
- the area of the webs above the recesses 28 thus only serves to enable the webs 27 to be fixed to the side walls of the casting molds 10.
- the four casting molds 10 combined to form a unit 11 are lifted by means of a lifting device 29 (see FIG. 5), the unit being guided along rails 30.
- the stones removed from the surface and resting on the surface 24 can now be removed and left to dry.
- the cross section of the webs 27 is smaller at the lower end adjacent to the support surface 24 than in the rest of the region, so that the regions 7 ′ of reduced cross section of the chambers 7 are formed.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Physics & Mathematics (AREA)
- Acoustics & Sound (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Electromagnetism (AREA)
- Manufacturing & Machinery (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Moulds, Cores, Or Mandrels (AREA)
- Retaining Walls (AREA)
Description
- Die Erfindung betrifft einen Hohlblockstein für die Errichtung von aufgehendem Mauerwerk, mit mehreren, in parallell zur Mauerwerksebene verlaufenden Reihen angeordneten, vorzugsweise von der oberen Deckfläche des Steines zur gegenüberliegenden unteren Fläche durchgehenden, im wesentlichen vertikalen Kammern, die zumindest im mittleren Bereich der sich in Richtung der Mauerwerksebene erstreckenden Breite des Steines einen bogenförmigen Querschnitt aufweisen.
- Derartige Hohlblocksteine sind bereits bekannt und werden zur Herstellung von aufgehendem Mauerwerk scharenweise verlegt. Die Hohlblocksteine werden aus verschiedenen Materialien hergestellt, beispielsweise aus Beton, zementgebundenem Blähton, zementgebundener Holzwolle, Lehm od. dgl. Die Kammern bilden entweder Luftzellen oder es befinden sich in den Kammern Isoliermaterialen, beispielsweise Platten oder Streifen aus Polystyrol. In jedem Fall wird durch die Kammern der Wärmedurchlasswiderstand des Bausteines erhöht und somit die Wärmedämmung verbessert.
- Es sind bereits Hohlblocksteine bekannt, bei welchen die in Reihen parallel zur Mauerwerksebene verlaufenden Kammern im Querschnitt rechteckig ausgebildet sind. Bei der Ausbildung solcher Hohlblocksteine als Ecksteine ist es auch bekannt, im Bereich der Ecke in Fortsetzung der im Querschnitt rechteckig ausgebildeten Kammern eine Kammer mit einem im Querschnitt viertelkreisförmigen Verlauf vorzusehen, um eine Fortsetzung dieser in einer Reihe angeordneten Kammern in dem ums Eck angeordneten Hohlblockstein zu erzielen. Eine Beeinflussung der wärmedämmenden Eigenschaften des Hohlblocksteines an sich ergibt sich hiedurch nicht. Es wurde auch bereits vorgeschlagen, vor und hinter einer parallel zur Mauerwerksebene verlaufenden Reihe mit in Längsrichtung der Reihe verlaufenden Kammern rechteckigen Querschnitts Kammern vorzusehen, deren Längsrichtung etwa senkrecht zu den erstgenannten Kammern verläuft.
- Ausser den Kammern mit rechteckigem Querschnitt sind auch Kammern mit etwa dachförmig verlaufendem Querschnitt (einem Querschnitt bestehend aus zwei miteinander verbundenen Rechtecken, deren Längsachsen miteinander einen spitzen Winkel einschliessen), Kammern mit I-, L- oder Doppel-L-förmigem Querschnitt sowie rhombusförmigem Querschnitt bekannt. Es wurde auch bereits vorgeschlagen, Kammern mit im wesentlichen rechtecksförmigem Querschnitt an ihren Enden oder etwa in der Mitte mit trapezförmigen oder kreisförmigen Verdickungen zu versehen. Alle diese bekannten Querschnitte der Kammern bringen jedoch keine wesentliche Verbesserung der Wärmedämmung mit sich. Durch die erwähnten Verdickungen wird zwar der Materialbedarf für die Herstellung des Hohlblocksteines verringert, jedoch gleichzeitig auch die Tragfähigkeit desselben. Ausserdem unterstützen diese Verdickungen die Konvektion der Luft in den Kammern, wodurch die Wärmeübertragung vergrössert wird.
- Aus der DE-C-860 709 ist ein Hohlblockstein mit einen bogenförmigen Querschnitt aufweisenden vertikalen Kammern bekannt geworden, wobei die konkave Seite der Kammern einmal nach der einen Richtung, einmal nach der entgegengesetzten Richtung weist, so dass diese Kammern ineinandergreifen. Auch bei dieser bekannten Anordnung ergibt sich keine wesentliche Verbesserung der wärmedämmenden Eigenschaften des Hohlblocksteines. Ausserdem wird durch die zwischen den Schenkeln der ineinandergreifenden Kammern entstehenden verhältnismässig dünnen Stege die Tragfähigkeit des bekannten Hohlblocksteines verringert.
- Die vorliegende Erfindung hat sich zur Aufgabe gestellt, einen Hohlblockstein zu schaffen, der einerseits eine hervorragende Tragfähigkeit, andererseits eine optimale Wärmedämmung aufweist. Zur Lösung dieser Aufgabe schlägt die Erfindung, ausgehend von einem Hohlblockstein der eingangs beschriebenen Art, vor, dass der einen bogenförmigen Querschnitt aufweisende Bereich aller Kammern nach derselben Richtung gekrümmt ist.
- Ein solcher Hohlblockstein weist optimale wärmedämmende Eigenschaften auf, ohne dass hiebei seine Tragfähigkeit in ungünstiger Weise beeinflusst wird, was sich sowohl bei Untersuchung eines mit einem solchen Hohlblockstein gebauten Mauerwerks als auch als Resultat theoretischer Berechnungen ergibt. Durch die Anordnung der nach derselben Richtung gekrümmten Kammern ergibt sich nicht nur eine erwünschte Vergrösserung der Längsabmessungen derselben, sondern auch ein optimaler Wärmedurchlasswiderstand aus folgenden Gründen:
- In einem Isolator erfolgt der Energietransport fast ausschliesslich durch hochfrequente elastische Wellen, die sogenannten Phononen. Diese Phononen können sich in einem homogenen Material ungehindert geradlinig ausbreiten, werden jedoch durch den Einbau von Grenzflächen abgelenkt. Trifft eine Welle auf eine solche durch eine luftgefüllte Kammer gebildete Grenzfläche auf, so erfährt diese Welle zum Teil eine Reflexion und zum Teil eine Brechung. Diejenigen Wellen, deren Einfallswinkel grösser als der Winkel der Totalreflexion ist, werden totalreflektiert. Daraus ergibt sich, dass der Neigungswinkel der Grenzfläche, also der die Kammern begrenzenden Wände, gegenüber der Richtung der einfallenden Welle dafür massgebend ist, ob und in welchem Masse eineReflexion dieser Welle stattfindet. Berechnungen haben nun ergeben, dass durch die erfindungsgemässe Ausbildung der Luftkammern ein Grossteil der auftreffenden, den Wärmeenergietransport bewerkstelligenden Wellen total reflektiert wird, so dass sich auch dadurch eine ganz wesentliche Verbesserung der Wärmedämmung ergibt. Die durch die nach derselben Richtung gekrümmten bogenförmigen Kammern erzielte Wärmeisolationswirkung wird somit gegenüber bekannten Ausbildungen wesentlich verbessert.
- Es hat sich aber auch gezeigt, dass durch die erfindungsgemässe Ausbildung die Tragfähigkeit des Hohlblocksteines erhöht wird. Statische Berechnungen haben erheben, dass eine Erhöhung der Tragfähigkeit gegenüber einem Hohlblockstein mit gerade verlaufenden Kammern um etwa 6% erfolgt, was sich aus einer Erhöhung des Trägheitsmoments ergibt, welches beim erfindungsgemässen Hohlblockstein doppelt so gross ist wie das Trägheitsmoment eines Hohlblocksteines mit gerade verlaufenden Kammern. Bei Belastungsversuchen wurde sogar eine Erhöhung der Tragfähigkeit um 8% ermittelt. Da die Kammern alle nach derselben Richtung gekrümmt sind, ergeben sich den einzelnen Kammern trotz des bogenförmigen Querschnittes derselben im Hohlblockstein Stege mit im wesentlichen gleicher Wandstärke, wodurch die Tragfähigkeit des Hohlblocksteines gleichfalls positiv beeinflusst wird.
- Ein wesentlicher Vorteil des erfindungsgemässen Hohlblocksteines ergibt sich weiters in Verbindung mit seiner Herstellung. Diese Herstellung erfolgt erfindungsgemäss in einer Giessform, bei welcher mit wenigstens einem Teil der Form im Querschnitt bogenförmige Stege zur Bildung der Kammern verbunden sind. Diese bogenförmigen Stege sind also nur an ihrem Rand mit der Giessform verbunden und sich dazwischen nicht abgestützt. Nach dem Einfüllen des den Hohlblockstein bildenden Materiales in die Giessform muss diese zwecks Verdichtung des Materiales gerüttelt werden, wodurch die aus Blechen gebildeten Stege zum Schwingen beginnen, was den Nachteil mit sich bringt, dass das Material im Bereich dieser Stege und damit der unter Vermittlung dieser Stege hergestellten Kammern ungenügend verdichtet wird. Die bogenförmig verlaufenden Stege ergeben nun eine bessere Festigkeit, wodurch auch die beim Rütteln entstehenden Selbstschwingungen reduziert werden und die beim Rütteln entstehenden Schwingungen auf die in die Giessform eingebrachte Masse übertragen werden.
- Optimale Werte ergeben sich, wenn der Bogen mindestens ein Drittel, vorzugsweise etwa die Hälfte, der sich in Richtung der Mauerwerksebene erstreckenden Breite des Steines beträgt.
- Der bogenförmige Querschnitt der Kammern kann beispielsweise die Form einer Parabel oder eines Ellipsenabschnittes aufweisen.
- Zweckmässig ist jedoch der Querschnitt der Kammern zumindest teilweise von Kreisbögen begrenzt, wobei vorzugsweise die Kreisbögen von in Richtung senkrecht zur Innenseite des Mauersteines benachbart angeordneten Kammern einen gemeinsamen Mittelpunkt haben. Im letzteren Fall wird der Vorteil erzielt, dass die zwischen den kreisbogenförmig verlaufenden Kammern angeordneten Stege überall dieselbe Breite besitzen, der Abstand zwischen den Kammern also überall gleich gross ist, wodurch sich optimale wärme- und schalldämmende Werte ergeben.
- Ein optimaler Wärmedurchlasswiderstand ergibt sich dann, wenn die konkave Seite der Kammern der Innenseite des Mauersteines zugewendet ist, dain diesem Fall die den Energietransport bewirkenden hochfrequenten elastischen Wellen, die von der Gebäudeaussenseite auf den Hohlblockstein auftreffen, reflektiert werden.
- Gemäss einer weiteren Ausführungsform der Erfindung setzt sich der bogenförmig verlaufende Teil der Kammern im Bereich der an benachbarte Hohlblocksteine angrenzenden Seitenflächen in einen gerade verlaufenden Teil fort, was den Vorteil mit sich bringt, dass die Kammern des bei der Errichtung des Mauerwerkes benachbarten Hohlblocksteines unmittelbar anschliessen, so dass auch an der Stosswelle zwischen benachbarten Hohlblocksteinen eine optimale Wärmedämmung gegeben ist.
- Gemäss einem weiteren Merkmal der Erfindung ist der Querschnitt der Kammern im an die obere Deckfläche angrenzenden Bereich kleiner als im übrigen Bereich. Diese Ausführungsform ergibt den Vorteil, dass die Kammern über die ganze Höhe des Mauersteines durchlaufend ausgebildet sind, so dass ihre Wirkung hinsichtlich Wärmedämmung gross ist, dass jedoch das Eindringen von Mörtel bei der Herstellung des Mauerwerkes in die Kammern weitgehend unterbunden wird, da durch den kleineren Querschnitt der Mörtel kaum in das Innere der Kammern eindringen kann.
- Es hat sich weiters als zweckmässig erwiesen, die zumindest teilweise bogenförmig verlaufenden Kammern lediglich in einem Abschnitt des Steines anzuordnen, an den ein im wesentlichen kompakter Abschnitt anschliesst, wobei die Trennung zwischen den beiden Abschnitten im wesentlichen parallel zur Mauerwerksebene verläuft. Der die zumindest teilweise bogenförmig verlaufenden Kammern aufweisende Abschnitt des Steines bewirkt die erforderliche Wärmedämmung, der im wesentlichen kompakte Abschnitt, der bei Errichtung des Mauerwerkes an der Innenseite desselben angeordnet wird, ergibt eine sehr gute Schalldämmung und wirkt als Wärmespeicher, durch welchen bei schwankenden Temperaturen ein Temperaturausgleich im Inneren des Bauwerkes erzielt wird und über eine gewisse Zeit die im Inneren des Bauwerkes herrschende Temperatur in erwünschter Weise im wesentlichen konstant gehalten wird. Eine optimale Wirkung ergibt sich bei einem derart ausgebildeten Hohlblockstein dann, wenn gemäss einem weiteren Merkmal der Erfindung der die zumindest teilweise bogenförmig verlaufenden Kammern aufweisende Abschnitt eine geringere Dichte, vorzugsweise eine Dichte zwischen 500 und 700 kg/m3, und der im wesentlichen kompakte Abschnitt eine grössere Dichte, vorzugsweise eine Dichte zwischen 800 und 1200 kg/m3, aufweist. Die geringere Dichte bewirkt eine Verbesserung der Wärmedämmung, die grössere Dichte eine Erhöhung des Wärmespeichervermögens und der Schalldämmung.
- In der Zeichnung ist die Erfindung an Hand von Ausführungsbeispielen schematisch veranschaulicht. Fig.1 zeigt einen erfindungsgemässen Hohlblockstein in einem Horizontalschnitt nach der Linie 1-I in Fig. und Fig. stellt den Hohlblockstein nach Fig. 1 in einem Vertikalschnitt nach der Linie 11-11 in Fig. dar. Fig. 3 zeigt schematisch in Seitenansicht eine erfindungsgemässe Vorrichtung zur Herstellung eines erfindungsgemässen Steines. Fig. 4 zeigt einen Schnitt nach der Linie IV-IV in Fig. 3 durch vier zu einer Einheit zusammengefasste Giessformen. Fig. stellt einen Schnitt nach der Linie V-V in Fig. 3 dar. Fig. zeigt in perspektiver Darstellung eine Einrichtung zum Verdichten der in die Giessformen eingefüllten Massen und Fig. 7 stellt, gleichfalls in perspektiver Darstellung, die Fülleinrichtung der erfindungsgemässen Vorrichtung dar.
- Der erfindungsgemässe Hohlblockstein besteht aus zwei Abschnitten verschiedener Dichte, nämlich aus einem Abschnitt 1 grösserer Dichte und aus einem Abschnitt 2 geringerer Dichte. Beide Abschnitte weisen vorzugsweise dieselbe Materialzusammensetzung auf und bestehen beispielsweise aus Beton, jedoch ist auch eine Herstellung unter Verwendung von Lehm denkbar. Die Trennlinie zwischen den beiden Abschnitten ist schematisch durch die strichpunktierte Linie 3 angedeutet, wobei jedoch, wie die später noch näher erläuterte Herstellungsweise erkennen lässt, keine exakte Trennlinie entsteht, vielmehr die Trennung der beiden Abschnitte verschiedener Dichte innerhalb eine gewissen Bereiches stattfindet. Dies spielt jedoch keine Rolle, da es beim erfindungsgemässen Hohlblockstein auf eine exakte Trennung zwischen den beiden Abschnitten nicht ankommt.
- Der Abschnitt 1 grösserer Dichte, welcher bei der Herstellung von aufgehendem Mauerwerk mittels des erfindungsgemässen Hohlblocksteines innen angeordnet ist, ist im wesentlichen kompakt und bildet einen Speicherteil, welcher die Wärme speichert und die erforderliche Schalldämmung gewährleistet. Die Rohdichte dieses Abschnittes beträgt zwischen 800 und 1200 kg/m3. In diesem Abschnitt sind lediglich der Innenseite 5 des Mauersteines benachbarte Nuten 4 vorgesehen. Diese Nuten 4 dienen dazu, die Herstellung von Kanälen an der Innenseite des Mauerwerkes für die Unterbringung von Installationsleitungen zu erleichtern. An den Seitenflächen weist der Abschnitt 1 grosse Mörteltaschen 6 auf, die die Schallängsleitung wirksam unterbrechen, gleichzeitig aber auch vor allem bei Verwendung von Leichtmörteln eine zusätzliche Wärmedämmung im Bereich der Arbeitsfuge bewirken.
- Der Abschnitt 2 mit geringerer Dichte von etwa 600 kg/m3, welcher die Wärmedämmung bewirkt, weist Kammern 7 auf, die teilweise kreisbogenförmig verlaufen, wobei die Kreisbögen (Radien r1 bis r4) einen gemeinsamen Mittelpunkt haben. Dadurch ergibt sich eine äquidistante Ausbildung der Kammern 7 auch im Bereich der Kreisbögen. Die Länge des bogenförmig verlaufenden Teiles der Kammern 7 beträgt etwa die Hälfte, mindestens jedoch ein Drittel der Breite des Steines, also der Abmessung zwischen den gegenüberliegenden Seitenflächen.
- An den bogenförmig verlaufenden Teil der Kammern 7 schliesst sich im Bereich dieser Seitenflächen ein gerade verlaufender Teil an, der teilweise an den Seitenflächen geöffnet ist und sich dort in einem entsprechend ausgebildeten Teil einer Kammer des bei der Errichtung des Mauerwerkes benachbart angeordneten Hohlblocksteines fortsetzt.
- Die konkave Seite der Kammern 7 ist der Innenseite 5 des Hohlblocksteines zugewendet, wodurch sich die bereits erwähnte Reflexion der den Energietransport bewirkenden hochfrequenten Wellen in Richtung zum Rauminneren ergibt.
- Der die Kammern 7 aufweisende Abschnitt 2 geringerer Dichte weist an den Seitenflächen Nasen 8 und Ausnehmungen 9 zur Zentrierung mit benachbarten Hohlblocksteinen auf.
- Wie aus Fig. hervorgeht, ist der Querschnitt der Kammern im an die obere Deckfläche 20 angrenzenden Bereich bei 7' kleiner als im übrigen Bereich. Die Dicke der Kammern ist dort von etwa 8 mm auf ca. 3 mm verringert. Dadurch wird es möglich, die Kammern 7 bis zur oberen Deckfläche 20 zu führen, wobei dennoch ein Eindringen von Mörtel in die Kammern, welches die Isolierwirkung derselben beeinträchtigen würde, weitgehend vermieden wird.
- Die Herstellung des erfindungsgemässen Steines erfolgt in Giessformen, wobei beispielsweise, wie aus Fig. 4 ersichtlich ist, vier Giessformen 10 zu einer Einheit 11 zusammengefasst sind, welche, wie aus Fig. hervorgeht, auf einer ebenen Bodenfläche 12 abgestellt ist. Es können aber auch mehr als vier Giessformen zu einer Einheit zusammengefasst sein und es ist selbstverständlich auch möglich, bei jedem Füllvorgang nur einen einzigen Stein in einer einzigen Giessform 10 herzustellen.
- Die für die Herstellung des erfindungsgemässen Steines benötigten beiden Massen verschiedener Dichte werden in eine Fülleinrichtung 12 eingefüllt, die in Fig. 7 in perspektiver Darstellung gezeigt ist. Die Fülleinrichtung 12 weist in ihrem oberen Bereich zwei Einfüllöffnungen 13, 14 auf, die durch eine Wand 15 voneinander getrennt sind und in die die beiden Massen verschiedener Dichte eingefüllt werden. Durch entsprechende Formgebung mehrerer im Inneren der Fülleinrichtung 12 vorgesehener Trennwände werden die in die Einfüllöffnungen 13, 14 eingefüllten Massen verschiedener Dichte derart auf drei Austrittsöffnungen 16, 17, 18 verteilt, dass durch die beiden äusseren Austrittsöffnungen 16,18 die Masse geringerer Dichte austritt, durch die mittlere Austrittsöffnung 17 hingegen die Masse grösserer Dichte. Stege 19, welche die Austrittsöffnungen 16, 17, 18 voneinander trennen, gewährleisten, dass die Massen sich beim Austreten aus den Öffnungen 16,17,18 nicht sofort miteinander mischen.
- Die Fülleinrichtung 12 befindet sich oberhalb eines Zwischenbehälters 20, so dass nach Öffnen einer die Austrittsöffnungen 16, 17, 18 verschliessenden, in Fig. 7 nicht dargestellten Klappe 21 die Massen verschiedener Dichte in den Zwischenbehälter eingefüllt werden. Der Zwischenbehälter 20 weist keinen Boden auf und befindet sich oberhalb eines Tisches 22, der ein Austreten der eingefüllten Massen verhindert. Sobald das Volumen der im Zwischenbehälter befindlichen Massen für die Füllung der vier zu einer Einheit 11 zusammengefassten Giessformen 10 ausreicht (siehe Fig. 4), wird die Klappe 21 verschlossen. Im Anschluss daran wird der Zwischenbehälter 20 entlang von Schienen 23 verschoben, bis er sich oberhalb der vier zu einer Einheit zusammengefassten Giessformen 10 befindet. Hierauf wird durch einen nicht dargestellten Rüttler bewirkt, dass sich der Zwischenbehälter 20 vollständig in die zu einer Einheit 11 zusammengefassten Giessformen 10 entleert. Nach Entleeren des Zwischenbehälters 20 wird dieser in seine Ausgangsposition unterhalb der Fülleinrichtung 12 zurückgeschoben. Hierauf wird ein Stempel 25 beispielsweise mittels eines Hydraulikzylinders 26 abgesenkt, welcher eine Verdichtung der in die Giessformen 10 eingefüllten Massen verschiedener Dichte bewirkt.
- Wie aus den Fig. 4 und 6 hervorgeht, sind an den Seitenwänden der Giessformen 10 Stege 27 fixiert, welche sich im oberen Bereich der Giessformen von einer Seitenwand zur gegenüberliegenden Seitenwand erstrecken, unterhalb dieses obersten Bereiches jedoch mit Ausnehmungen 28 versehen sind. Diese Stege 27 dienen zur Herstellung der Kammern 7, wobei dort, wo die Ausnehmungen 28 vorgesehen sind, die Unterbrechungen zwischen den einzelnen Kammern hergestellt werden, da über diese Ausnehmungen die eingefüllten Massen hindurchtreten können. Der Stempel 25 wird beim Verdichten der eingefüllten Massen so weit abgesenkt, dass die am Stempel anliegende Fläche der verdichteten Massen sich unterhalb der oberen Begrenzung der Ausnehmungen 28 befindet. Der Bereich der Stege oberhalb der Ausnehmungen 28 dient somit lediglich dazu, eine Fixierung der Stege 27 an den Seitenwänden der Giessformen 10 zu ermöglichen.
- Nach dem Verdichten der in die Giessformen 10 eingefüllten Massen werden die vier zu einer Einheit 11 zusammengefassten Giessformen 10 mittels einer Hebevorrichtung 29 (siehe Fig.5) angehoben, wobei die Einheit entlang von Schienen 30 geführt ist. Die dadurch entformten, auf der Fläche 24 aufruhenden Steine können nun abtransportiert und trocknen gelassen werden.
- Der Querschnitt der Stege 27 ist am unteren, der Auflagefläche 24 benachbarten Ende kleiner als im übrigen Bereich, damit die Bereiche 7' verringerten Querschnittes der Kammern 7 gebildet werden.
Claims (10)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT2784/84 | 1984-08-30 | ||
| AT0278484A AT381532B (de) | 1984-08-30 | 1984-08-30 | Hohlblockstein fuer die errichtung von aufgehendem mauerwerk, sowie giessform zur herstellung des hohlblocksteines |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0173674A2 EP0173674A2 (de) | 1986-03-05 |
| EP0173674A3 EP0173674A3 (en) | 1986-12-30 |
| EP0173674B1 true EP0173674B1 (de) | 1989-11-29 |
Family
ID=3540236
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19850890177 Expired EP0173674B1 (de) | 1984-08-30 | 1985-08-08 | Hohlblockstein für die Errichtung von aufgehendem Mauerwerk, sowie Giessform zur Herstellung des Hohlblocksteines |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0173674B1 (de) |
| AT (1) | AT381532B (de) |
| DE (1) | DE3574487D1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT400456B (de) * | 1986-01-15 | 1996-01-25 | Wienerberger Baustoffind Ag | Hohlformstein |
| AT400458B (de) * | 1988-01-18 | 1996-01-25 | Wienerberger Baustoffind Ag | Hochlochziegel |
| AT402213B (de) * | 1989-12-07 | 1997-03-25 | Wienerberger Baustoffind Ag | Hochlochbaustein mit länglichen, durchgehenden durchbrechungen |
| DE102004063187A1 (de) * | 2004-12-29 | 2006-07-13 | Baustoffwerke Gebhart & Söhne GmbH & Co. KG | Verfahren zur Herstellung eines Bausteins |
| CN112726859B (zh) * | 2020-12-28 | 2023-05-05 | 德州天工装饰工程有限责任公司 | 一种建筑隔噪层板 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE183789C (de) * | ||||
| CH137973A (fr) * | 1928-12-06 | 1930-02-15 | Syndicat Des Brevets Bloc Athe | Perfectionnement aux blocs d'agglomérés pour constructions. |
| FR752953A (fr) * | 1932-07-12 | 1933-10-04 | Perfectionnements aux moellons | |
| DE820801C (de) * | 1948-10-19 | 1951-11-12 | Oswald Koenig | Kunststein, insbesondere Baustein und Vorrichtung zu seiner Herstellung |
| DE804775C (de) * | 1948-12-01 | 1951-04-30 | John Gunnar Adolf Victorin | Verfahren und Form zum Herstellen von Baubloecken aus Beton u. dgl. |
| DE860709C (de) * | 1951-06-28 | 1952-12-22 | Karl Ellwanger | Mauerstein mit Durchlochungen |
| AT298012B (de) * | 1970-06-19 | 1972-04-25 | Wienerberger Baustoffind Ag | Stranggepreßter Hohlziegel |
| AT309759B (de) * | 1971-05-14 | 1973-09-10 | Rudolf Donhauser Dr | Hohlblockstein |
| DE2226460A1 (de) * | 1972-05-31 | 1973-12-06 | Nikol Schaller Ziegelwerk Inh | Grossblockstein |
| AT329830B (de) * | 1974-07-19 | 1976-05-25 | Wienerberger Baustoffind Ag | Hohlraumstein |
| US4023767A (en) * | 1976-06-15 | 1977-05-17 | Fontana Joseph R | Mold box and mold head |
-
1984
- 1984-08-30 AT AT0278484A patent/AT381532B/de not_active IP Right Cessation
-
1985
- 1985-08-08 EP EP19850890177 patent/EP0173674B1/de not_active Expired
- 1985-08-08 DE DE8585890177T patent/DE3574487D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE3574487D1 (de) | 1990-01-04 |
| EP0173674A3 (en) | 1986-12-30 |
| ATA278484A (de) | 1986-03-15 |
| AT381532B (de) | 1986-10-27 |
| EP0173674A2 (de) | 1986-03-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0020628B1 (de) | Bauelement für die luftschalldämmung | |
| EP0599283B1 (de) | Hochloch-Leichtziegel | |
| DE1484046A1 (de) | Gebaeudekonstruktion | |
| EP0214524B1 (de) | Mauerwerk- oder Pflasterstein aus Beton oder dergleichen | |
| EP0173674A2 (de) | Hohlblockstein für die Errichtung von aufgehendem Mauerwerk, sowie Giessform zur Herstellung des Hohlblocksteines | |
| DE102004033535A1 (de) | Platte | |
| EP0173673B1 (de) | Mauerstein für die Errichtung von aufgehendem Mauerwerk, sowie Verfahren und Vorrichtung zur Herstellung solcher Mauersteine | |
| DE2719860A1 (de) | Mauerstein, insbesondere ziegel | |
| EP0528753B1 (de) | Mauerziegel mit verbesserter Wärmedämmung | |
| DE29623096U1 (de) | Vorrichtung zum Herstellen von Verbundleichtziegeln und damit gefertigter Verbundleichtziegel | |
| DE2939832C2 (de) | Wandbaustein | |
| DE4405796C2 (de) | Verfahren zum Erstellen eines Mauerwerks | |
| DE3334124A1 (de) | Leichthochlochziegel | |
| DE3631257C2 (de) | Bauelement für Schallschutzwände | |
| DE3432925C2 (de) | ||
| EP0584455B1 (de) | Hochloch-Leichtziegel | |
| DE102006051707A1 (de) | Hochabsorbierende Gabionenwand | |
| DE4233633A1 (de) | Leicht- / Isolier-Mauerstein | |
| DE841496C (de) | Schalldaemmender Bauteil | |
| DE2712152A1 (de) | Mauerwerk | |
| DE1659120A1 (de) | Schalungshohlblockstein | |
| DE2356483C3 (de) | Vorgefertigtes schall- und wärmedämmendes Bauelement | |
| AT372452B (de) | Blockhaus | |
| AT10860U1 (de) | Leicht-betonstein, vorzugsweise mit dämmstoff-, insbesondere polystyroleinlage | |
| EP1378615B1 (de) | Sturz für eine einen Stockrahmen eines Fensters oder einer Tür aufnehmenden Maueröffnung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): BE CH DE FR GB IT LI SE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BATIWE-BETEILIGUNGS-GESELLSCHAFT M.B.H. |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): BE CH DE FR GB IT LI SE |
|
| 17P | Request for examination filed |
Effective date: 19870625 |
|
| 17Q | First examination report despatched |
Effective date: 19880706 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE CH DE FR GB IT LI SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 19891129 Ref country code: BE Effective date: 19891129 Ref country code: SE Effective date: 19891129 |
|
| REF | Corresponds to: |
Ref document number: 3574487 Country of ref document: DE Date of ref document: 19900104 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19970716 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19970717 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19970731 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19970804 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980808 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980831 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19980808 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990601 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |