EP0015408B1 - Metallurgisches Gefäss, insbesondere kippbarer und/oder umlaufender Stahlwerkskonverter - Google Patents
Metallurgisches Gefäss, insbesondere kippbarer und/oder umlaufender Stahlwerkskonverter Download PDFInfo
- Publication number
- EP0015408B1 EP0015408B1 EP80100688A EP80100688A EP0015408B1 EP 0015408 B1 EP0015408 B1 EP 0015408B1 EP 80100688 A EP80100688 A EP 80100688A EP 80100688 A EP80100688 A EP 80100688A EP 0015408 B1 EP0015408 B1 EP 0015408B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stressed
- vessel
- tie rods
- units
- stressing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 229910000831 Steel Inorganic materials 0.000 title claims description 4
- 239000010959 steel Substances 0.000 title claims description 4
- 230000006835 compression Effects 0.000 abstract 1
- 238000007906 compression Methods 0.000 abstract 1
- 230000008602 contraction Effects 0.000 abstract 1
- 210000000078 claw Anatomy 0.000 description 14
- 125000006850 spacer group Chemical group 0.000 description 11
- 230000036316 preload Effects 0.000 description 9
- 238000000034 method Methods 0.000 description 4
- 238000005452 bending Methods 0.000 description 3
- 230000008646 thermal stress Effects 0.000 description 3
- 238000010276 construction Methods 0.000 description 2
- 230000035882 stress Effects 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000001427 coherent effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000010310 metallurgical process Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 230000009897 systematic effect Effects 0.000 description 1
- 230000002792 vascular Effects 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C5/00—Manufacture of carbon-steel, e.g. plain mild steel, medium carbon steel or cast steel or stainless steel
- C21C5/28—Manufacture of steel in the converter
- C21C5/42—Constructional features of converters
- C21C5/46—Details or accessories
- C21C5/4633—Supporting means
Definitions
- the invention relates to a metallurgical vessel, in particular a tiltable and / or revolving steel mill converter, which, by means of individual or coherent support brackets attached to the vessel wall and prestressed parallel and / or perpendicular to the longitudinal axis of the vessel, bendable, flexible, extensible tie rods in one or more, optionally with the vessel Distance surrounding support or races is held, each consisting of claws with clamping heads, stretchable tie rods and support ring or race with clamping heads existing pretensioning units.
- the present invention is therefore based on the object of better utilizing the load capacity of the pretensioning units mentioned in the introduction in order to make do with a relatively smaller number of pretensioning units for the fastening surfaces available on the support ring or raceway end faces.
- the invention achieves the stated object in the case of the vessel fastenings mentioned at the outset, provided with the aforementioned pretensioning units, in that at least one further pretensioning unit is superimposed on one pretensioning unit, the clamping heads of which are each indirectly or directly supported on the first pretensioning stage, one pretensioning unit in each case the other or penetrated the others with their stretchy tie rods.
- the solution according to the invention has several advantages: A / double or multiple pretensioning unit is created, which also distributes the required pretensioning forces or loads, as is normally transmitted by at least two pretensioning units, to two separate pretensioning units, but in such a way that the one pre-tensioning unit absorbs the other.
- the pretensioning unit according to the invention also leads to particularly favorable solutions in the case of narrow support rings in the tilting pin area thereof, so that existing difficulties are frequently eliminated in conversions and the associated enlargement of the vessels.
- the extremely space-saving design therefore allows tie rods that transmit high preload forces to be accommodated on particularly narrow support rings.
- a plurality of the superimposed pretensioning units are arranged symmetrically to a common central axis. This measure serves to simplify the systematic calculation of equal pre-tensioning forces & in the individual tensile rods.
- the space-saving arrangement is further improved in that several clamping heads of different biasing units are arranged concentrically to the common central axis.
- the following measure also contributes to the easy, independent transfer of preload, according to which the clamping heads with their clamping nuts are each independently supported on the claws and supporting rings or races to be clamped.
- the metallurgical vessel 1 consists of a converter vessel which is operated in the fresh process. Within this metallurgical process, temperatures of over 2000 ° C occur in the center of the fresh gas supply. These high temperatures generate correspondingly high temperatures in the masonry and in the vessel shell surrounding it. The heat radiates from the vessel jacket onto the equipment parts surrounding the metallurgical vessel.
- the container 1 is tiltably mounted for charging, freshening and parting.
- the support ring 2 serves as the tilting device, which is itself supported in tilting bearings (not shown) by means of tilting pins 4 provided in the tilting axis 3.
- the support ring 2 is replaced with rotating vessels 1 by races which are based on known roller arrangements, the rollers being rotatably mounted in the support ring 2 of comparable tilting frames (not shown).
- the connection between the vessel 1 and the support ring 2 initially consists of individual Support claws 5, which are formed by means of ribs 5a and struts 5b welded to the vessel jacket and have a bearing-shaped projection 5c.
- the claws 5 can also be formed from claw rings 5d and the struts 5b. Because of the lower operating temperatures, the claw rings 5d can be arranged in the bottom region 1a of the vessel 1 without constriction stress. In this embodiment, the projections 5c are also present.
- Abutments 6 are fastened to the support ring 2 and are formed from welded-on housing constructions.
- the prestressing units according to the invention are arranged in the direction of the central axes 7, which run parallel to the main vessel axis 1 and in the direction of the central axes 8, which run perpendicular to the main axis 1b of the vessel.
- the prestressing units on the central axes 7 carry the vessel 1 in an upright and upright position and carry weight portions in the tilted positions between 0 ° and 180 ° or between 180 ° and 360 °.
- the prestressing units on the central axes 8 In the horizontal position of the main axis 1b of the vessel (so-called 90 ° position of the vessel), the prestressing units on the central axes 8 essentially bear, which are provided in pairs in the exemplary embodiment per side of the vessel. 1 is connected to the support ring 2 via a total of twelve prestressing units. Eight of these bear preload units in the direction of the central axes 7 and four preload units in the direction of the central axes 8.
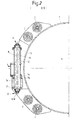
- a prestressing unit (FIG. 2) consists in each case of a projection 5c, which is fixed to the vessel 1, the abutment 6 on the support ring 2, between the two spacers 9a, 9b, a spacer tube 10, clamping heads 11 and 12, and the one to be explained in more detail System of several tie rods 13, 14.
- the spacer tube 10 With the length of the spacer tube 10, the length of the tie rods 13, 14 is structurally determined.
- the length of the tie rods 13, 14 affects, as mentioned, their evasion transversely to the central axes 7 and 8, d. H.
- the pull rods 13 and 14 assume a weak S-shape in extreme cases.
- the tie rods 13 and 14 are made either from rods with a full cross-section, from rods with a tubular cross-section or from bundles of individual wires.
- the package consisting of projection 5c, spacers 9a, 9b abutment 6 and spacer tube 10
- the tie rods 13, 14 are tensioned and this tension state by means of tension nuts to be described on the Clamping heads 11 and 12 fixed by tightening.
- tension nuts to be described on the Clamping heads 11 and 12 fixed by tightening.
- a two-stage or multi-stage prestressing process can be carried out either only on the side of the clamping head 11 or only on the side of the clamping head 12.
- the application of the first pretension stage in the direction of arrow 18a and the application of the second pretension stage take place in the direction of arrow 18b (FIG. 3).
- the core clamping head 12d is therefore provided with an extension on the side of the clamping head 12, so that the clamping nut of a hydraulic clamping device, not shown, can be screwed onto the thread 16 of the core clamping head 12d in addition to the clamping nut 12c which has already been screwed on.
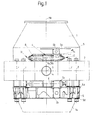
- FIGS. 1 and 2 the metallurgical vessel 1 equipped with the invention in FIGS. 1 and 2 is shown with its prestressing units.
- a spherical bearing ring 15 protrudes in the center, resting on the bearing ring 15 with the same spherical underside, the first clamping head nut 12a, into which the clamping head ring 12b is screwed with thread 16a.
- the tie rods 13a and 13b are anchored in the clamping head ring 12b. In this phase, the clamping nut 12c and the core clamping head 12d are not yet installed.
- the clamping head ring 12b is therefore used with its internal thread 16b to screw in a clamping screw of the hydraulic clamping device provided with a suitable thread 16b.
- the z. B. may be 300 Mp
- the first biasing stage is formed by tensioning the tie rods 13a, 13b.
- the clamping head nut 12a is tightened until it rests on the bearing ring 15.
- the clamping head ring 12b and the clamping head nut 12a are matched to the position of the bearing ring 15.
- a pair of the core clamping heads 12d can now be brought into the position shown in FIG. together with the tie rods 14a, 14b. Then the clamping nuts 12c are screwed on. Then a clamping nut (not shown) of the hydraulic clamping device is screwed onto the thread 16 of the core clamping nut 12d (FIG. 2).
- the clamping nut 12c After applying the second biasing force, which in turn z. B. 300 Mp, the clamping nut 12c is tightened on the side of the clamping head 12.
- the clamping nut 12c thus rests on the clamping head ring 12b located under the first pretensioning stage.
- the clamping nut 12c by pressing together the clamping nut 12c, the clamping head ring 12b, the clamping head nut 12a, the bearing ring 15, the spacer tube 10, the abutment 6 on the support ring 2 (FIG. 2), the spacer rings 9a, 9b of the projection 5c on the vessel 1 and the support ring 17 formed the second biasing unit superimposed on the first biasing unit.
- the core clamping head 12d in which the tie rods 14a, 14b are anchored, is then tightened in the clamping nut 12c.
- the hydraulic tensioning device therefore works in the direction of arrow 18b.
- the tie rods 13, 14 are arranged on inner and outer circular or annular surfaces. Their number is only limited by a spacing of the bores 19 in the core clamping head 12d or in the clamping head ring 12b that is larger than the diameter of the tie rods 13 and 14.
- the tie rods 13 and 14 can also consist of bundles of thin individual wires, which increases the ability to bend, so that the thermal expansion forces between the vessel 1 and the support ring 2 are opposed less resistance.
- the attachment of the ends of the tie rods 13 and 14 can be done by means of upsetting heads 20, threaded lock nuts 21 or otherwise, e.g. B. as shown in Fig. 3, formed.
- the first prestressing unit corresponds in principle to that corresponding to FIG. 3.
- the second pretensioning unit is only different with respect to the clamping nut 12e.
- the tension nut 12e has the shape of an annular housing 12f. It is therefore not on the clamping head ring 12b, but on the spacer tube 10 to 12g.
- the clamping head ring 12b, the clamping head nut 12a on the one hand and the clamping nut 12e and the core clamping head 12d on the other hand thus form separate braces. This separation allows the tension stages to be built up or taken down one after the other. At the same time, only smaller, possibly portable hydraulic tensioning devices can be used to preload the two separate preloading units.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
- Heat Treatment Of Articles (AREA)
- Pressure Vessels And Lids Thereof (AREA)
Description
- Die Erfindung betrifft ein metallurgisches Gefäß, insbesondere einen kippbaren und/oder umlaufenden Stahlwerkskonverter, das mittels an der Gefäßwandung befestigten einzelnen oder zusammenhängenden Tragpratzen und vorgespannten parallel und/oder senkrecht zur Gefäßlängsachse verlaufenden, biegeweichen, dehnbaren Zugstangen in einem oder mehreren, gegebenenfalls das Gefäß mit Abstand umgebenden Trag- oder Laufringen gehalten ist, wobei jeweils aus Pratze mit Spannköpfen, dehnbaren Zugstangen und Tragring bzw. Laufring mit Spannköpfen bestehende Vorspannungseinheiten gebildet sind.
- Lagerungen metallurgischer Gefäße bedürfen zusätzlicher Mittel zum Wärmeausgleich gegenüber den das Gefäß haltenden und umgebenden Einrichtungen. Unter den üblichen, in der Praxis bewährten Gefäßlagerungen nehmen diejenigen nach dem System der vorgespannten Zugstangen eine besondere Stelllung ein. Die an biegeweichen, dehnbaren Zugstangen im Tragring aufgehängten Gefäße können ruckfrei in beliebige Kipp Positionen geschwenkt werden, und nicht kippbare Gefäße lassen sich ohne jede Schwierigkeit gegenüber den hohen Wärmedehnungskräften unter optimaler Ausnutzung der durch Zugkraft beanspruchten Zugstangen lagern. Für jede der wichtigsten im Betrieb vorkommenden Belastungsrichtungen sind Zugstangen vorzusehen und in der Belastungsrichtung anzuordnen. Senkrecht zu diesen Belastungsrichtungen nehmen die Zugstangen daher keine wesentlichen Kräfte auf, d. h. sie verhalten sich in diesen Richtungen biegeweich und gestalten dadurch bei auftretenden Wärmespannungen die Lagerung nachgiebig. Ein weiterer Vorteil des Systems der Vorspannung ergibt sich aus der Dehnbarkeit der Zugstangen im Bereich der sogenannten Hooke'schen Spannung, in dem bekanntlich die Verlängerung des Zugstabes linear mit der Belastung wächst. Das System der vorgespannten biegeweichen, dehnbaren Zugstangen arbeitet nunmehr derart, daß die Zugstangen bis zu einer Vorspannkraft bei der Montage des Gefäßes belastet werden, wobei sich die Zugstangen um den vorgesehenen Betrag längen, während die von den Zugstangen zusammengespannten Teile (Pratze und Tragring bzw. Pratze und Laufring) gleichzeitig um einen bestimmten Betrag zusammengedrückt werden. Tritt jetzt eine Betriebskraft hinzu, die in dem Konvertergewicht zusammen mit dem Gewicht seiner Ausmauerung und seiner Füllung besteht, so werden die Zugstangen noch mehr belastet und die Pratzen bzw. Trag- oder Laufringe entlastet. Bei einer Änderung der Betriebskraft von Null bis zu einer maximalen Kraft ändert sich die Kraft in den Zugstangen nur um die Differenzkraft=Maximalkraft minus Vorspannkraft, wenn die Verbindung von Pratze mit Tragring bzw. von Pratze mit Laufring mit der Betriebskraft vorgespannt ist. Fehlt dagegen die Vorspannkraft, so wird diese Differenzkraft erheblich größer, nämlich gleich der Maximalkraft.
- Je länger derartige Zugstangen gewählt werden, desto leichter erfolgt eine etwa leicht S-förmige Verbiegung der Zugstangen und damit stellt sich eine entsprechende Nachgiebig keit gegenüber Wärmespannungen ein. Für eine große konstruktive Länge der Zugstangen werden daher zwischen Pratze und Tragring bzw. zwischen Pratze und Laufring entsprechende Distanzrohre eingefügt, deren Länge somit ein Mittel zur Beeinflussung des Biegeverhaltens der Zugstangen darstellt.
- Es ist bekannt (DE-C-1 533 909), derartige Gefäßlagerungen aufgrund von einer beliebigen Anzahl von Vorspannungseinheiten entsprechend der eingangs genannten Kombination als Verbindung zwischen einem metallurgischen Gefäß und einem Trag- oder Laufring vorzusehen. Je nach der hohen Belastung einer Zugstange, die sich aus dem Gewicht des Gefäßes zusammen mit seiner Ausmauerung und seinem Füllgewicht ergibt, ist notwendig, in einem Befestigungsfeld zwischen Gefäß und Tragring bzw. zwischen Gefäß und Laufring mehr als eine Zugstange vorzusehen. Es ist bekannt, zwei solcher Zugstangen in einem Befestigungsfeld nebeneinander oder übereinander anzuordnen. Die Größe der einzelnen Zugstangen-Querschnitte ist jedoch durch die aufzubringende Vorspannung und durch auftretende Flächenpressungen zwischen Pratze und Tragring bzw. Laufring begrenzt. Größere Gefäße erfordern andererseits entsprechend stärker dimensionierte Zugstangen, denen entsprechend hohe Belastungen aufgebürdet werden können. Allerdings ist die Belastungsfähigkeit einzelner Zugstangen durch die ihnen zugeordnete Vorspannungskraft begrenzt. Es hat sich in der Praxis gezeigt, daß derartige Vorspannungskräfte aufgrund der zur Verfügung stehenden bewegbaren hydraulischen Spannvorrichtungen nur bis zu Größen von etwa 300 Mp einigermaßen leicht beherrscht werden können, so daß die Leistungsfähigkeit von Zugstangen, die aus hochwertigen Werkstoffen gefertigt sind, nicht voll ausgenutzt werden kann. Andererseits verbietet sich eine Anordnung einer beliebigen Anzahl von Zugstangen, die jeweils eine Vorspannungseinheit bilden, auf Trag- oder Laufringen, da diese schon im Hinblick auf ihre wirtschaftliche Erstellung schmal gehalten werden müssen. Derartige Trag- oder Laufringe können weiterhin auch schmal gehalten werden, was sich durch ihre Biegebeanspruchung ergibt. Diesen Dimensionierungs-Bestrebungen stünden daher unangemessene Forderungen seitens der verlangten Grundflächen für die Anordnung von Zugstangen gegenüber, wenn nur entsprechende Querschnittsflächen geschaffen werden müßten, um eine beliebige Anzahl von Zugstangen unterzubringen.
- Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, die Belastungsfähigkeit der eingangs genannten Vorspannungseinheiten besser auszunutzen, um für die auf den Tragring bzw. Laufring-Stirnseiten zur Verfügung stehenden Befestigungsflächen mit einer relativ geringeren Anzahl von Vorspannungseinheiten auszukommen.
- Die Erfindung löst die gestellte Aufgabe bei der eingangs bezeichneten mit den genannten Vorspannungseinheiten versehenen Gefäßbefestigungen erfindungsgemäß dadurch, daß einer Vorspannungseinheit zumindest eine weitere Vorspannungseinheit überlagert ist, deren Spannköpfe jeweils mittelbar oder unmittelbar auf die erste Vorspannungsstufe gestützt sind, wobei jeweils eine Vorspannungseinheit die andere bzw. die anderen mit ihren dehnbaren Zugstangen durchdringt. Die erfindungsgemäße Lösung besitzt mehrere Vorteile: Es entsteht eine /Doppel- oder Mehrfach-Vorspannungseinheit, der die erforderlichen Vorspannkräfte bzw. -belastungen, wie sonst von mindestens zwei Vorspannungseinheiten übertragen werden, zwar ebenfalls auf zwei separate Vorspannungseinheiten verteilt, jedoch in der Weise, daß die eine Vorspannungseinheit die andere in sich aufnimmt. Dadurch wird eine äußerst raumsparende Bauweise erzielt, die zu erheblichen weiteren Vorteilen bei der übrigen Gestaltung der Gefäßkonstruktion führt. Ein weiterer Vorteil besteht darin, daß das Aufbringen der Vorspannkraft und das Abbauen der Vorspannkraft in zwei oder mehr Stufen erfolgen kann, und zwar in der Weise, daß zuerst die eine Vorspannungseinheit mit der Maximalkraft der zur Verfügung stehenden hydraulischen Spannvorrichtung vorgespannt wird und danach jede weitere Vorspannungseinheit. Dadurch können einerseits die zur Verfügung stehenden Maximalkräfte der markt- üblichen hydraulischen Spannvorrichtungen voll ausgenutzt, verdoppelt bzw. vervielfacht werden oder können andererseits die verwendeten hydraulischen Spannvorrichtungen verhältnismäßig klein gehalten werden. Konstruktiv führt die erfindungsgemäße Vorspannungseinheit außerdem zu besonders günstigen Lösungen bei schmalen Tragringen in deren Kippzapfenbereich, so daß häufig bei Umbauten und damit verbundenen Gefäßvergrößerungen bestehende Schwierigkeiten ausgeräumt werden. Die äußerst raumsparende Bauweise gestattet demnach, auf besonders schmalen Tragringen hohe Vorspannkräfte übertragende Zugstangen unterzubringen.
- Nach einer weiteren, den Erfindungsgedanken ausgestaltenden Verbesserung sind mehrere der einander überlagerten Vorspannungseinheiten symmetrisch zu einer gemeinsamen Mittelachse angeordnet. Diese Maßnahme dient der vereinfachenden systematischen Berechnung gleichgroßer Vorspannkräft& in den einzelnen dehnbaren Zugstangen.
- Die raumsparende Anordnung wird ferner dadurch verbessert, daß mehrere Spannköpfe unterschiedlicher Vorspannungseinheiten konzentrisch zur gemeinsamen Mittelachse angeordnet sind.
- Das Aufbringen der Vorspannungskräfte mittels der genannten hydraulischen Spannvorrichtungen wird vereinfacht, wenn die Zugstangen einer Vorspannungseinheit auf einer inneren Grundrißfläche und die Zugstangen der anderen Vorspannungseinheiten auf äußeren, ringförmigen Grundrißflächen angeordnet sind.
- Das stufenweise Aufbringen der Vorspannkräfte wird ferner dadurch erleichtert, daß die Spannköpfe mehrerer Vorspannungseinheiten aufeinander abgstützt sind.
- Ebenso trägt die folgende Maßnahme zur leichten unabhängigen Vorspannungsübertragung bei, nach der die Spannköpfe sich mit ihren Spannmuttern jeweils unabhängig auf die zu verspannenden Pratzen und Tragringe bzw. Laufringe stützen.
- Ausführungsbeispiele der Erfindung sind in der Zeichnung dargestellt und werden im folgenden näher beschrieben.
- Es zeigt
- Fig. 1 einen Stahlwerkskonverter, der mittels in zwei aufeinander senkrecht stehenden Richtungen angeordneten Vorspannungseinheiten auf dem ihn umgebenden Tragring gelagert ist, im Aufriß,
- Fig.2 einen zur Gefäßhauptachse senkrecht verlaufenden Querschnitt (gemäß der Schnittangabe 11-11 in Fig. 1) in einer Symmetriehälfte und in gegenüber Fig. 1 vergrößertem Maßstab,
- Fig.3 eine Ausführungsform der erfindungsgemäßen Voispannungseinheit im Achsenschnitt an einem Ende der Spannungsverbindung,
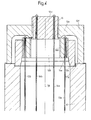
- Fig.4 eine gegenüber Fig. 3 veränderte Ausführungsform der Vorspannungseinheit im Achsenschnitt.
- Das metallurgische Gefäß 1 besteht aus einem Konvertergefäß, das im Frischverfahren betrieben wird. Innerhalb dieses metallurgischen Prozesses treten Temperaturen von über 2000° C im Zentrum der Frischgaszuführung auf. Diese hohen Temperaturen erzeugen entsprechend hohe Temperaturen im Mauerwerk und in dem dieses umgebenden Gefäßmantel. Vom Gefäßmantel strahlt die Wärme auf die das metallurgische Gefäß umgebenden Einrichtungsteile.
- Zum Chargieren, Frischen und Abstechen ist das Gefäß 1 kippbar gelagert. Als Kippvorrichtung dient derTragring 2, der selbst mittels in der Kippachse 3 vorgesehenen Kippzapfen 4 in weiter nicht dargestellten Kipplagern abgestützt ist.
- Der Tragring 2 ist bei umlaufenden Gefäßen 1 durch Laufringe ersetzt, die sich auf bekannte Rollenanordnungen abstützen, wobei die Rollen in dem Tragring 2 vergleichbaren Kippgestellen drehbar gelagert sind (nicht dargestellt).
- Die Verbindung zwischen dem Gefäß 1 und dem Tragring 2 besteht zunächst aus einzelnen Tragpratzen 5, die mittels an dem Gefäßmantel angeschweißter Rippen 5a und Streben 5b gebildet sind und einen lagerförmigen Vorsprung 5c aufweisen. Die Tragpratzen 5 können auch zusammenhängend aus Pratzenringen 5d und den Streben 5b gebildet sein. Die Pratzenringe 5d lassen sich wegen der niedrigeren Betriebstemperaturen ohne Einschnürungs-Beanspruchung im Bodenbereich 1a des Gefäßes 1 anordnen. Bei dieser Ausbildung sind die Vorsprünge 5c ebenso vorhanden. Am Tragring 2 sind Widerlager 6 befestigt, die aus angeschweißten Gehäusekonstruktionen gebildet sind. In Richtung der Mittelachsen 7, die parallel zur Gefäßhauptachse 1 verlaufen und in Richtung der Mittelachsen 8, die senkrecht zur Gefäßhauptachse 1b verläuft, sind die erfindungsgemäßen Vorspannungseinheiten angeordnet. Die Vorspannungseinheiten auf den Mittelachsen 7 tragen das Gefäß 1 in Aufrecht-und Kopflage und tragen Gewichtsanteile in den Kipplagen zwischen 0° und 180° bzw. zwischen 180° und 360°. In der Horizontallage der Gefäßhauptachse 1b (sogenannte 90°-Lage des Gefäßes) tragen im wesentlichen die Vorspannungseinheiten auf den Mittelachsen 8, die im Ausführungsbeispiel paarweise pro Gefäßseite vorgesehen sind. Das Gefäß gemäß Fig. 1 ist über insgesamt zwölf Vorspannungseinheiten mit dem Tragring 2 verbunden. Davon tragen acht Vorspannungseinheiten in Richtung der Mittelachsen 7 und vier Vorspannungseinheiten in Richtung der Mittelachsen 8.
- Die Verbindung zwischen dem Gefäß 1 und dem Tragring 2 besteht sodann aus den Vorspannungseinheiten. Eine Vorspannungseinheit (Fig.2) besteht im einzelnen aus jeweils einem am Gefäß 1 festen Vorsprung 5c, dem Widerlager 6 am Tragring 2, zwischen beiden angeordneten Distanzscheiben 9a, 9b, einem Distanzrohr 10, Spannköpfen 11 und 12, sowie dem noch genauer zu erläuternden System von mehreren Zugstangen 13, 14. Mit der Länge des Distanzrohres 10 wird die Länge der Zugstangen 13, 14 konstruktiv festgelegt. Die Länge der Zugstangen 13, 14 beeinflußt, wie erwähnt, deren Ausweichen quer zu den Mittelachsen 7 bzw. 8, d. h. deren Durchbiegen wodurch Wärmespannungen zwischen dem Gefäß 1 und dem Tragring 2 aufgefangen werden, ohne daß sich das Gefäß während des Kippens im Tragring 2 ruckartig verlagern könnte. Die Zugstangen 13 und 14 nehmen hierbei im extremen Fall eine schwache S-Form an. Die Zugstangen 13 und 14 sind hierzu entweder aus Stangen mit vollem Querschnitt, aus Stangen mit Rohrquerschnitt oder aus Bündeln von Einzeldrähten angefertigt.
- Bei der Montage des Gefäßes 1 im Tragring 2 wird das Paket, bestehend aus Vorsprung 5c, Distanzscheiben 9a, 9b Widerlager 6 und Distanzrohr 10 mit der gewünschten Vorspannkraft zusammengepreßt, danach die Zugstangen 13, 14 gespannt und dieser Spannungszustand mittels noch zu beschreibender Spannmuttern an den Spannköpfen 11 und 12 durch Festziehen fixiert. Ein solcher Spannvorgang wird an jeder Vorspannungseinheit ausgeführt.
- Im Prinzip kann ein zwei- oder mehrstufiger Vorspannungs-Vorgang entweder nur auf der Seite des Spannkopfes 11 oder nur auf der Seite des Spannkopfes 12 ausgeführt werden. Im vorliegenden Beispiel erfolgt das Aufbringen der ersten Vorspannungsstufe in Richtung des Pfeiles 18a und das Aufbringen der zweiten Vorspannungsstufe in Richtung des Pfeiles 18b (Fig. 3).
- Für den zweiten Vorspannungs-Vorgang ist daher auf der Seite des Spannkopfes 12 der Kernspannkopf 12d mit einer Verlängerung ausgeführt, so daß die Spannmutter einer nicht dargestellten hydraulischen Spannvorrichtung auf das Gewinde 16 des Kernspannkopfes 12d zusätzlich zur bereits aufgeschraubten Spannmutter 12c aufgeschraubt werden kann.
- In den Fig. 3 und 4 ist das in den Fig. 1 und 2 mit der Erfindung ausgestattete metallurgische Gefäß 1 mit seinen Vorspannungseinheiten dargestellt. Einer ersten Vorspannungseinheit, von der das Distanzrohr 10 gezeichnet ist, ist eine weitere, auf der ersten Vorspannungseinheit aufbauende zweite Vorspannungseinheit überlagert. In das Distanzrohr 10 ragt zentriert ein einseitig balliger Lagerring 15. An dem Lagerring 15 anliegend ruht mit ebensolch balliger Unterseite die erste Spannkopfmutter 12a, in die mit Gewinde 16a der Spannkopfring 12b eingeschraubt wird. Im Spannkopfring 12b sind die Zugstangen 13a und 13b verankert. In dieser Phase sind die Spannmutter 12c und der Kernspannkopf 12d noch nicht eingebaut. Der Spannkopfring 12b wird daher mit seinem Innengewinde 16b dazu genutzt, eine mit passendem Gewinde 16b versehene Spannschraube der hydraulischen Spannvorrichtung einzuschrauben. Nach Aufbringen der Vorspannkraft, die z. B. 300 Mp betragen kann, auf den Spannkopfring 12b in Richtung des Pfeiles 18a, wird die erste Vorspannungsstufe durch Spannen der Zugstangen 13a, 13b gebildet. In diesem Zustand erfolgt das Festschrauben der Spannkopfmutter 12a bis zum Aufliegen auf dem Lagerring 15. Gegen Ende des Schraubvorganges findet eine Angleichung von Spannkopfring 12b und Spannkopfmutter 12a an die lage des Lagerringes 15 statt.
- in dieser Phase kann nunmehr ein Paar der Kernspannköpfe 12d zusammen mit den Zugstangen 14a, 14b in die in Fig. gezeichnete Position gebracht werden. Danach werden die Spannmuttern 12c aufgeschraubt. Anschließend erfolgt das Aufschrauben einer weiter nicht dargestellten Spannmutter der hydraulischen Spannvorrichtung auf das Gewinde 16 der Kernspannmutter 12d (Fig. 2).
- Nach Aufbringen der zweiten Vorspannungskraft, die wiederum z. B. 300 Mp betragen kann, erfolgt das Festziehen der Spannmutter 12c auf der Seite des Spannkopfes 12. Die Spannmutter 12c ruht somit auf dem unter der ersten Vorspannstufe stehenden Spannkopfring 12b. Damit wird nun durch Zusammenpressen der Spannmutter 12c, des Spannkopfringes 12b der Spannkopfmutter 12a, des Lagerringes 15, des Distanzrohres 10, des Widerlagers 6 am Tragring 2 (Fig. 2), der Distanzringe 9a, 9b des Vorsprunges 5c am Gefäß 1 und des Auflageringes 17 die der ersten Vorspannungseinheit überlagerte zweite Vorspannungseinheit gebildet. In der Spannmutter 12c ist danach der Kernspannkopf 12d, in dem die Zugstangen 14a, 14b verankert sind, festgezogen. Beim Bilden der zweiten Vorspannungsstufe arbeitet die hydraulische Spannvorrichtung daher in Richtung des Pfeiles 18b.
- Die Zugstangen 13, 14 sind auf inneren und äußeren Kreis- bzw. Kreisringflächen angeordnet. Ihre Anzahl ist lediglich durch einen im Kernspannkopf 12d bzw. im Spannkopfring 12b einzuhaltenden Abstand der Bohrungen 19, die größer als der Durchmesser der Zugstangen 13 und 14 sind, beschränkt. Die Zugstangen 13 und 14 können auch aus Bündeln dünner Einzeldrähte bestehen, was die Biegefähigkeit erhöht, so daß den Wärmedehnungskräften zwischen Gefäß 1 und Tragring 2 geringerer Widerstand entgegengesetzt wird. Die Befestigung der Enden der Zugstangen 13 und 14 kann mittels Stauchköpfen 20, Gewindekontermuttern 21 oder anders, z. B. wie in Fig. 3 gezeichnet, ausgebildet sein.
- In der Ausführungsform nach Fig. 4 stimmt die erste Vorspannungseinheit mit derjenigen entsprechend Fig. 3 im Prinzip überein. Lediglich unterschiedlich ist die zweite Vorspannungseinheit in bezug auf die Spannmutter 12e. Die Spannmutter 12e weist die Form eines ringförmigen Gehäuses 12f auf. Sie liegt daher nicht auf dem Spannkopfring 12b, sondern auf dem Distanzrohr 10 bis 12g auf. Damit bilden der Spannkopfring 12b, die Spannkopfmutter 12a einerseits und die Spannmutter 12e sowie der Kernspannkopf 12d andererseits getrennte Verspannungen. Diese Trennung gestattet, die Spannstufen nacheinander auf- oder abzubauen. Gleichzeitig können auch nur kleinere, ggf. tragbare hydraulische Spannvorrichtungen zum Vorspannen der beiden getrennten Vorspannungseinheiten verwendet werden.
- Das Aufbringen der zweiten Vorspannungsstufe auf die erste, bereits vorgespannte Vorspannungseinheit führt zu einer vernachlässigbaren Minderung der Vorspannkraft in der ersten Vorspannungseinheit. Nach einem Beispiel, das für die erste Vorspannungseinheit 320 Mp und für die zweite Vorspannungseinheit 300 Mp vorsieht, so daß eigentlich eine Gesamtvorspannungskraft von 620 Mp zu erwarten wäre, werden deshalb insgesamt nur 600 Mp Gesamtvorspannungskraft erreicht. Diesen Vorspannungskräften, die in den Mittelachsen 7 bzw. 8 erzeugt werden können, stehen niedrigere Betriebskräfte gegenüber, so daß das Gefäß stets spielfrei, jedoch elastisch im Tragring bzw. in den Laufringen befestigt ist.
Claims (6)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT80100688T ATE620T1 (de) | 1979-02-12 | 1980-02-11 | Metallurgisches gefaess, insbesondere kippbarer und/oder umlaufender stahlwerkskonverter. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE2905283A DE2905283C3 (de) | 1979-02-12 | 1979-02-12 | Metallurgisches Gefäß, insbesondere kippbarer und/oder umlaufender Stahlwerkskonverter |
| DE2905283 | 1979-02-12 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0015408A1 EP0015408A1 (de) | 1980-09-17 |
| EP0015408B1 true EP0015408B1 (de) | 1982-01-27 |
Family
ID=6062741
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP80100688A Expired EP0015408B1 (de) | 1979-02-12 | 1980-02-11 | Metallurgisches Gefäss, insbesondere kippbarer und/oder umlaufender Stahlwerkskonverter |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4266758A (de) |
| EP (1) | EP0015408B1 (de) |
| AT (1) | ATE620T1 (de) |
| DE (1) | DE2905283C3 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3410949C2 (de) * | 1984-03-24 | 1991-01-03 | Mannesmann AG, 4000 Düsseldorf | Metallurgisches Gefäß, insbesondere auswechselbarer Stahlwerkskonverter |
| US5479578A (en) * | 1989-06-15 | 1995-12-26 | General Electric Company | Weighted summation circuitry with digitally controlled capacitive structures |
| DE19938202C2 (de) * | 1998-08-18 | 2001-10-31 | Mannesmann Ag | Metallurgisches Gefäß |
| DE102009056219A1 (de) * | 2009-11-28 | 2011-06-01 | Sms Siemag Ag | Befestigungssystem für metallurgische Gefäße |
| IT1404384B1 (it) * | 2011-02-24 | 2013-11-22 | Danieli Off Mecc | Convertitore ad ossigeno ribaltabile. |
| DE102013224072A1 (de) * | 2012-12-21 | 2014-06-26 | Sms Siemag Ag | Befestigungssystem für kippbare metallurgische Behandlungsgefäße |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1533909B2 (de) * | 1967-06-28 | 1975-04-10 | Demag Ag, 4100 Duisburg | Metallurgisches Gefäß, insbesondere kippbarer und/oder umlaufender Stahlwerkskonverter |
| DE1583245B1 (de) * | 1967-12-07 | 1970-08-27 | Demag Ag | Befestigungsvorrichtung fuer metallurgische Gefaesse,insbesondere Stahlwerks-Konverter |
| DE1911948C3 (de) * | 1969-03-10 | 1973-10-11 | Demag Ag, 4100 Duisburg | Befestigung fur warmgangige Gefäße, insbesondere fur kippbare Stahlwerkskonverter |
| DE1919769C3 (de) * | 1969-04-18 | 1974-01-03 | Demag Ag | Metallurgisches Gefäß, insbesondere Stahlwerkskonverter |
| US3711077A (en) * | 1970-08-27 | 1973-01-16 | Pennsylvania Engineering Corp | Stabilized mounting for molten metal vessels |
| US3756583A (en) * | 1971-12-13 | 1973-09-04 | Pennsylvania Engineering Corp | Molten metal vessel suspension system |
| DE2316197C3 (de) * | 1973-03-31 | 1975-08-28 | Demag Ag, 4100 Duisburg | Kippbares warmgängiges Gefäß, insbesondere Stahlwerkskonverter |
| US4121811A (en) * | 1977-07-25 | 1978-10-24 | Pennsylvania Engineering Corporation | Metallurgical vessel suspension system |
| DE2803457C2 (de) * | 1978-01-27 | 1979-05-17 | Demag Ag, 4100 Duisburg | Spannvorrichtung für Zugelemente an metallurgischen Gefäßen, insbesondere an Wechselkonvertern |
-
1979
- 1979-02-12 DE DE2905283A patent/DE2905283C3/de not_active Expired
-
1980
- 1980-02-04 US US06/118,491 patent/US4266758A/en not_active Expired - Lifetime
- 1980-02-11 EP EP80100688A patent/EP0015408B1/de not_active Expired
- 1980-02-11 AT AT80100688T patent/ATE620T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| US4266758A (en) | 1981-05-12 |
| DE2905283A1 (de) | 1980-08-14 |
| DE2905283B2 (de) | 1982-06-24 |
| EP0015408A1 (de) | 1980-09-17 |
| DE2905283C3 (de) | 1983-01-27 |
| ATE620T1 (de) | 1982-02-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2837547A1 (de) | Abstuetzung | |
| EP0553665B1 (de) | Traggerüst | |
| DE2905283C3 (de) | Metallurgisches Gefäß, insbesondere kippbarer und/oder umlaufender Stahlwerkskonverter | |
| DE2644096A1 (de) | Stuetz- und fuehrungsbogen fuer gussstraenge, insbesondere fuer brammengussstraenge | |
| EP0635650B1 (de) | Kippbewegliche Laufrollenlagerung | |
| DD141196A5 (de) | Roehrenwaermeaustauscher mit mantel und verfahren zu dessen herstellung | |
| DE2526660B2 (de) | Gebändekonstruktion mit einem Raumfachwerk aus Stäben und Knotenstücken und einer Außenhaut | |
| DE2459236C3 (de) | Traganordnung für die Wellenlagerung einer vertikalen, elektrischen Maschine | |
| DE2111349A1 (de) | Kernreaktorbrennelement | |
| DE2552526A1 (de) | Mittenfreies grosslager | |
| DE1903685B1 (de) | Metallurgisches Kippgefaess,insbesondere Konverter zum Frischen von Roheisen | |
| EP4341513B1 (de) | Spindelstrebe | |
| DE1118372B (de) | Haltesystem zur Sicherung der Stabilitaet eines Stapels von Moderator- und Reflektorbloecken in einem Kernreaktor | |
| DE2341489C3 (de) | Kernreaktoranlage | |
| EP0657593A2 (de) | Verbindungssystem | |
| DE4034141C1 (en) | Guide for continuous steel casting - comprises supporting segments with rollers clamped by nuts and bolts to one-piece curved supporting frame | |
| DE2340618C3 (de) | Aufhängevorrichtung für warmgängige Gefäße, insbesondere für Stahlwerkskonverter | |
| DE1946892B2 (de) | Konverter | |
| DE2418553A1 (de) | Gehaeuse eines wanderrostes | |
| DE2432011C3 (de) | Anordnung zur wärmebeweglichen Lagerung eines Reaktordruckbehälters | |
| DE2506008C3 (de) | Knotenpunktverbindung für flächige Fachwerkkonstruktionen | |
| DE919522C (de) | Ringausbau fuer Schaechte, insbesondere Blindschaechte, Gesenke u. dgl. und Verfahren zu seiner Herstellung | |
| EP0654570A1 (de) | Stütze | |
| DE102014220435A1 (de) | Lagervorrichtung zum Lagern eines metallurgischen Gefäßes und metallurgisches Gefäß | |
| DD247951A1 (de) | Anordnung zum fuehren ueberlanger wellrohr-kompensatoren mit rohrleitungs-zwangsfuehrung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE FR GB IT LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19801216 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE FR GB IT LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 620 Country of ref document: AT Date of ref document: 19820215 Kind code of ref document: T |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19820228 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19840331 Year of fee payment: 5 Ref country code: BE Payment date: 19840331 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19860122 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19860228 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19870212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19870901 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| BERE | Be: lapsed |
Owner name: MANNESMANN DEMAG A.G. Effective date: 19880228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19890228 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19920113 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19920115 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19920130 Year of fee payment: 13 |
|
| ITTA | It: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19930211 Ref country code: AT Effective date: 19930211 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19930211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19931029 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 80100688.3 Effective date: 19880215 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |