JP2010144580A - ピストン冷却流路形成用環状体、ピストン用クーリングチャンネル形成方法、及び内燃機関用ピストン - Google Patents
ピストン冷却流路形成用環状体、ピストン用クーリングチャンネル形成方法、及び内燃機関用ピストン Download PDFInfo
- Publication number
- JP2010144580A JP2010144580A JP2008321330A JP2008321330A JP2010144580A JP 2010144580 A JP2010144580 A JP 2010144580A JP 2008321330 A JP2008321330 A JP 2008321330A JP 2008321330 A JP2008321330 A JP 2008321330A JP 2010144580 A JP2010144580 A JP 2010144580A
- Authority
- JP
- Japan
- Prior art keywords
- piston
- forming
- annular body
- cooling channel
- flow path
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F3/00—Pistons
- F02F3/16—Pistons having cooling means
- F02F3/20—Pistons having cooling means the means being a fluid flowing through or along piston
- F02F3/22—Pistons having cooling means the means being a fluid flowing through or along piston the fluid being liquid
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Pistons, Piston Rings, And Cylinders (AREA)
Abstract
【解決手段】ピストン冷却流路形成用環状体10は、その壁部に形成された開口形成位置12が、ピストン冷却流路形成用環状体10全体の軸方向に沿って形成された軸方向壁部16を介して段差状態で周囲の壁部に包囲されている。したがって開口周りの壁部が、ピストン本体4との接合面から剥がれても、ピストン本体4の往復運動によりその剥がれが周囲の軸方向壁部16に到達すると、往復運動による慣性力は、軸方向壁部16に対しては剥離力から剪断力へと変化する。このため軸方向壁部16とピストン本体4との接合面の剥離はこれ以上拡大せず、剥離を阻止できる。
【選択図】図7
Description
請求項1に記載のピストン冷却流路形成用環状体は、ピストン内に埋設されることでピストン内部に冷却媒体流通のための冷却流路を形成するピストン冷却流路形成用環状体であって、外部と冷却媒体の給排を行う開口を形成するために壁部に設けられた開口形成位置は、この開口形成位置が、ピストン冷却流路形成用環状体全体の中心軸に沿った方向に形成された軸方向壁部を介して段差状態で周囲の壁部に包囲されている形状であることを特徴とする。
請求項6に記載のピストン冷却流路形成用環状体では、請求項1〜5のいずれか一項に記載のピストン冷却流路形成用環状体において、ピストンはアルミニウム合金製であり、鉄合金製のピストン冷却流路形成用環状体自身が鋳込まれることで前記ピストン内に埋設されるものであることを特徴とする。
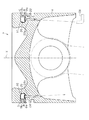
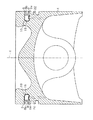
図1は、上述した発明が適用されたピストン2の縦断面図である。このピストン2は、内燃機関、ここではディーゼルエンジンに用いられるものであり、アルミニウム合金からなるピストン本体4にクーリングチャンネル付耐摩環6を鋳込んである。
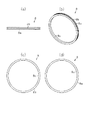
耐摩環本体8は図2に示すごとくの鉄合金製の環状体であり、外周面8aにはトップリング溝8bが形成されている。図2の(a)は正面図、(b)は斜視図、(c)は平面図、(d)は底面図である。
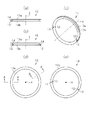
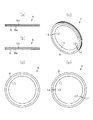
このように形成されたピストン冷却流路形成用環状体10を、耐摩環本体8の内周面8cに溶接することによりクーリングチャンネル付耐摩環6が完成する。
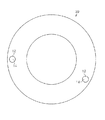
このようにして形成されたピストン本体4が内燃機関に適用されると、内燃機関運転時にはピストン本体4に鋳込まれたクーリングチャンネル付耐摩環6はその全体の軸方向(中心軸Xと同じ)において振動する。このことによりピストン冷却流路形成用環状体10の開口形成位置12に対してもピストン冷却流路形成用環状体10全体の中心軸Xに沿った方向での振動が加えられることになる。
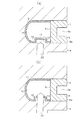
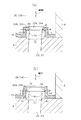
(イ).ピストン冷却流路形成用環状体10は、その壁部に形成された開口形成位置12が、ピストン冷却流路形成用環状体10全体の軸(中心軸X)方向に沿った方向に形成された軸方向壁部16を介して段差状態で周囲の壁部に包囲されている。したがって前述したごとく、ピストン本体4内に埋設された状態のピストン冷却流路形成用環状体10に対して、その開口形成位置12に、図7に示したごとく機械加工(ここではドリル加工)にて開口22a,24aを形成した場合に、開口22a,24a周りの壁部は、ピストン本体4との接合面から剥がれることがある。
しかし図8の(b)に示したごとく、その剥がれが周囲の軸方向壁部16に到達すると、振動する慣性力は、軸方向壁部16に対して剥離力を生じない方向、すなわち剪断力となる。このため軸方向壁部16を凸部4aから剥離する力はほとんど無くなり、あるいは全く無くなり、軸方向壁部16とピストン本体4との接合面の剥離はこれ以上拡大しない。
(ハ).ピストン2は、鉄合金製のピストン冷却流路形成用環状体10がアルミニウム合金製のピストン本体4に鋳込まれることで形成されている。このため開口22a,24aを穿孔する際に前述した剥離が生じ易くなるが、このような場合も、開口形成位置12が軸方向壁部16を介して段差状態で周囲の壁部に包囲されている形状であることにより、剥離したとしても前述のごとく剥離拡大を阻止できる。
(a).前記実施の形態1においては、凹部14は、ピストン冷却流路形成用環状体10全体の中心軸Xに沿った方向にて、その壁部全体を内側に窪ませたものであったが、外側に突出させたものであっても良い。このことによっても開口形成位置がピストン冷却流路形成用環状体全体の中心軸に沿った方向に形成された軸方向壁部を介して段差状態で周囲の壁部に包囲されている形状を実現することができる。この形状では冷却流路を狭めないので、冷却流路内でのオイルの流れが、より円滑なものとなる。
(b).前記実施の形態1ではピストン冷却流路形成用環状体10は耐摩環本体8と一体化されたクーリングチャンネル付耐摩環6がピストン本体4内に鋳込まれることにより埋設されていたが、冷却流路用空間を内部に有するピストン冷却流路形成用環状体を、ピストン本体内に単独に鋳込んだ構成としても良い。
Claims (9)
- ピストン内に埋設されることでピストン内部に冷却媒体流通のための冷却流路を形成するピストン冷却流路形成用環状体であって、
外部と冷却媒体の給排を行う開口を形成するために壁部に設けられた開口形成位置は、この開口形成位置が、ピストン冷却流路形成用環状体全体の中心軸に沿った方向に形成された軸方向壁部を介して段差状態で周囲の壁部に包囲されている形状であることを特徴とするピストン冷却流路形成用環状体。 - 請求項1に記載のピストン冷却流路形成用環状体において、前記開口形成位置は、ピストン冷却流路形成用環状体全体の中心軸に沿った方向にて前記開口形成位置の壁部全体が内側に窪んだ凹部を形成していることにより、前記軸方向壁部を介して段差状態で周囲の壁部に包囲されている形状であることを特徴とするピストン冷却流路形成用環状体。
- 請求項1又は2に記載のピストン冷却流路形成用環状体において、ピストン冷却流路形成用環状体自身は金属製であり、前記開口形成位置及び前記軸方向壁部の形状はプレス加工により形成されていることを特徴とするピストン冷却流路形成用環状体。
- 請求項1〜3のいずれか一項に記載のピストン冷却流路形成用環状体において、ピストン冷却流路形成用環状体自身は金属製であり、前記開口形成位置及び前記軸方向壁部以外の形状は金属板を曲げ加工することにより形成されていることを特徴とするピストン冷却流路形成用環状体。
- 請求項4に記載のピストン冷却流路形成用環状体において、前記曲げ加工は、プレス加工又はロール加工であることを特徴とするピストン冷却流路形成用環状体。
- 請求項1〜5のいずれか一項に記載のピストン冷却流路形成用環状体において、ピストンはアルミニウム合金製であり、鉄合金製のピストン冷却流路形成用環状体自身が鋳込まれることで前記ピストン内に埋設されるものであることを特徴とするピストン冷却流路形成用環状体。
- 請求項6に記載のピストン冷却流路形成用環状体において、ピストン冷却流路形成用環状体自身は、ピストンの外周面に一部が露出する耐摩環の背後に一体化されて前記冷却流路を形成した状態にて鋳込まれることにより、ピストン内に埋設されるものであることを特徴とするピストン冷却流路形成用環状体。
- 請求項1〜7のいずれか一項に記載のピストン冷却流路形成用環状体を、ピストン内に埋設した後に、ピストン底面側からドリル刃により前記開口形成位置に向けて穿孔することで外部と前記冷却流路との間で冷却媒体の給排を行う連通路及び前記開口を形成することを特徴とするピストン用クーリングチャンネル形成方法。
- 請求項8に記載のピストン用クーリングチャンネル形成方法にて形成されたピストン用クーリングチャンネルを有することを特徴とする内燃機関用ピストン。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008321330A JP4835685B2 (ja) | 2008-12-17 | 2008-12-17 | ピストン用クーリングチャンネル形成方法及び内燃機関用ピストン |
| DE102009054673.1A DE102009054673B4 (de) | 2008-12-17 | 2009-12-15 | Ringförmiger Kühlkanalkörper, Verfahren zum Ausbilden eines Kolbenkühlkanals und Kolben für eine Brennkraftmaschine |
| FR0959047A FR2939846B1 (fr) | 2008-12-17 | 2009-12-16 | Corps de canal de refroidissement annulaire, procede de formation de canal de refroidissement de piston, et piston pour moteur a combustion interne |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008321330A JP4835685B2 (ja) | 2008-12-17 | 2008-12-17 | ピストン用クーリングチャンネル形成方法及び内燃機関用ピストン |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010144580A true JP2010144580A (ja) | 2010-07-01 |
| JP4835685B2 JP4835685B2 (ja) | 2011-12-14 |
Family
ID=42221073
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008321330A Expired - Fee Related JP4835685B2 (ja) | 2008-12-17 | 2008-12-17 | ピストン用クーリングチャンネル形成方法及び内燃機関用ピストン |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP4835685B2 (ja) |
| DE (1) | DE102009054673B4 (ja) |
| FR (1) | FR2939846B1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MD4353C1 (ro) * | 2013-12-03 | 2016-01-31 | Ион РАССОХИН | Piston al motorului cu ardere internă |
| JP2020045879A (ja) * | 2018-09-21 | 2020-03-26 | 日立オートモティブシステムズ株式会社 | 内燃機関のピストンの製造方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02301648A (ja) * | 1989-05-17 | 1990-12-13 | Yamaha Motor Co Ltd | 内燃機関用ピストンの冷却機構 |
| JPH04203463A (ja) * | 1990-11-30 | 1992-07-24 | Hino Motors Ltd | 内燃機関に使用されるピストン |
| JPH0569240A (ja) * | 1991-09-10 | 1993-03-23 | Hino Motors Ltd | デイーゼルエンジン用ピストンの中空耐摩環の形成方法 |
| JP2005036771A (ja) * | 2003-07-18 | 2005-02-10 | Art Metal Mfg Co Ltd | 冷却空洞付き耐摩環 |
| JP2007132300A (ja) * | 2005-11-11 | 2007-05-31 | Art Metal Mfg Co Ltd | 内燃機関用ピストン |
| JP2007132302A (ja) * | 2005-11-11 | 2007-05-31 | Art Metal Mfg Co Ltd | 内燃機関用ピストン |
| JP2007255404A (ja) * | 2006-03-27 | 2007-10-04 | Aisin Seiki Co Ltd | 内燃機関用ピストン |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2624412C3 (de) * | 1976-05-31 | 1983-12-01 | Alcan Aluminiumwerk Nürnberg GmbH, 6000 Frankfurt | Verfahren zur Herstellung von Kolben mit einem Ringkanal |
| JP3508294B2 (ja) * | 1995-05-22 | 2004-03-22 | いすゞ自動車株式会社 | 鋳造ピストン |
| DE10105762A1 (de) * | 2001-02-08 | 2002-08-29 | Ks Kolbenschmidt Gmbh | Kühlkanal für Kolben mit Aufweitungen |
| ES2239241T3 (es) * | 2001-07-30 | 2005-09-16 | Roberto Oscar Appo | Metodo de montaje de un anillo de lamina metalica ensamblado y soldado en un aro portador, para conformar el conducto anular refrigerante de un piston de motor de combustion interna, y metodo para fabricar un anillo de lamina metalica ensamblado con un aro portador. |
-
2008
- 2008-12-17 JP JP2008321330A patent/JP4835685B2/ja not_active Expired - Fee Related
-
2009
- 2009-12-15 DE DE102009054673.1A patent/DE102009054673B4/de not_active Expired - Fee Related
- 2009-12-16 FR FR0959047A patent/FR2939846B1/fr not_active Expired - Fee Related
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02301648A (ja) * | 1989-05-17 | 1990-12-13 | Yamaha Motor Co Ltd | 内燃機関用ピストンの冷却機構 |
| JPH04203463A (ja) * | 1990-11-30 | 1992-07-24 | Hino Motors Ltd | 内燃機関に使用されるピストン |
| JPH0569240A (ja) * | 1991-09-10 | 1993-03-23 | Hino Motors Ltd | デイーゼルエンジン用ピストンの中空耐摩環の形成方法 |
| JP2005036771A (ja) * | 2003-07-18 | 2005-02-10 | Art Metal Mfg Co Ltd | 冷却空洞付き耐摩環 |
| JP2007132300A (ja) * | 2005-11-11 | 2007-05-31 | Art Metal Mfg Co Ltd | 内燃機関用ピストン |
| JP2007132302A (ja) * | 2005-11-11 | 2007-05-31 | Art Metal Mfg Co Ltd | 内燃機関用ピストン |
| JP2007255404A (ja) * | 2006-03-27 | 2007-10-04 | Aisin Seiki Co Ltd | 内燃機関用ピストン |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MD4353C1 (ro) * | 2013-12-03 | 2016-01-31 | Ион РАССОХИН | Piston al motorului cu ardere internă |
| JP2020045879A (ja) * | 2018-09-21 | 2020-03-26 | 日立オートモティブシステムズ株式会社 | 内燃機関のピストンの製造方法 |
| WO2020059371A1 (ja) * | 2018-09-21 | 2020-03-26 | 日立オートモティブシステムズ株式会社 | 内燃機関のピストンの製造方法 |
| JP7011561B2 (ja) | 2018-09-21 | 2022-01-26 | 日立Astemo株式会社 | 内燃機関のピストンの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4835685B2 (ja) | 2011-12-14 |
| FR2939846B1 (fr) | 2016-06-10 |
| FR2939846A1 (fr) | 2010-06-18 |
| DE102009054673B4 (de) | 2017-11-23 |
| DE102009054673A1 (de) | 2010-07-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4597997B2 (ja) | 内燃機関のためのピストンを作製する方法 | |
| CN103619507B (zh) | 用于内燃机的活塞及其制造方法 | |
| JP4861394B2 (ja) | ピストン | |
| JP2010537115A (ja) | 内燃機関に用いられるシリンダブロック | |
| US7955035B2 (en) | Rivet | |
| JP4567663B2 (ja) | 一体的なピストンの冷却通路にシェーカ孔を形成する方法 | |
| JP6370394B2 (ja) | シリンダ毎に少なくとも1つの冷却オイルノズルを有する内燃機関用の、閉じられたクーリングチャンバなしのピストン、及び当該ピストンを冷却する方法 | |
| JP2010127248A (ja) | ピストン冷却流路形成用環状体、ピストン用クーリングチャンネル形成方法、及び内燃機関用ピストン | |
| JP2013212535A (ja) | レーザー溶接方法とエンジン冷却構造 | |
| JP4835685B2 (ja) | ピストン用クーリングチャンネル形成方法及び内燃機関用ピストン | |
| JP2013500425A (ja) | ピストンを冷却するための方法並びに冷却されたピストン | |
| US8052355B2 (en) | Cutting tool and processing method by the same | |
| KR100286504B1 (ko) | 금속 파이프의 원주 벽에 관통구를 형성하는 방법 및 이 방법에의해 제작된 금속 파이프 | |
| US6098441A (en) | Method for forming a through-hole through the circumferential wall of a metal pipe and a metal pipe worked by the said method | |
| JP2015078632A (ja) | シリンダブロック及びその製造方法 | |
| CN214883591U (zh) | 一种用于板结砂层的锁口钢管桩 | |
| JP6358276B2 (ja) | シリンダブロックの製造方法 | |
| JP7842176B1 (ja) | 多機能破砕工具、破砕装置および破砕方法 | |
| JP4968131B2 (ja) | 内燃機関のシリンダブロック | |
| KR20210048240A (ko) | 할암봉 | |
| US20050022362A1 (en) | Method for making a composite tool | |
| CN208057926U (zh) | 全钢活塞 | |
| JP4382637B2 (ja) | シリンダブロック、エンジン、自動車両およびシリンダブロックの製造方法 | |
| JP3995376B2 (ja) | バルブシート部材の成形方法 | |
| US7140414B1 (en) | Method of removing a gate remnant from a casting |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101006 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20101012 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20101203 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110628 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110729 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110830 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110912 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141007 Year of fee payment: 3 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 4835685 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141007 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |