EP2614939B1 - Verfahren und Vorrichtung zum Erstellen von Portionen - Google Patents
Verfahren und Vorrichtung zum Erstellen von Portionen Download PDFInfo
- Publication number
- EP2614939B1 EP2614939B1 EP20120199809 EP12199809A EP2614939B1 EP 2614939 B1 EP2614939 B1 EP 2614939B1 EP 20120199809 EP20120199809 EP 20120199809 EP 12199809 A EP12199809 A EP 12199809A EP 2614939 B1 EP2614939 B1 EP 2614939B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- product
- product carrier
- cutting apparatus
- conveying device
- carrier
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/30—Arranging and feeding articles in groups
- B65B35/50—Stacking one article, or group of articles, upon another before packaging
- B65B35/52—Stacking one article, or group of articles, upon another before packaging building-up the stack from the bottom
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/27—Means for performing other operations combined with cutting
- B26D7/32—Means for performing other operations combined with cutting for conveying or stacking cut product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D11/00—Combinations of several similar cutting apparatus
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/04—Processes
- Y10T83/0448—With subsequent handling [i.e., of product]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/202—With product handling means
- Y10T83/2033—Including means to form or hold pile of product pieces
- Y10T83/2037—In stacked or packed relation
- Y10T83/2046—Including means to move stack bodily
- Y10T83/2048—By movement of stack holder
Definitions
- the present invention relates to a method for the automatic production of portions of several food products of different types by means of at least two cutting devices, in particular high-performance slicers.
- Purchasers of packaged food slices are increasingly seeking so-called multi-sort or mixed packs, i. together wrapped slices of different product types. For example, it is desired that different types of sausages, different cheeses, or both sausage and cheese slices be contained in a single package.
- the AT 385 939 B discloses an arrangement of three cold cutting machines, which is associated with a common conveyor belt for removing the cut slices.
- a controller ensures that, for example, a product line completed on the first cutting machine is transported through the conveyor belt to the next cutting machine and is expanded there by a second product line.
- This document thus discloses a method for the automatic production of portions of several food products of different types by means of at least two slicers, in which by means of a first cutting device at least one product slice is separated from a product of a first variety, wherein the separated product slice of the first variety falls onto a conveyor and forms a first partial portion, the conveying device with the first partial portion is conveyed to a second cutting device, and by means of the second cutting device at least one product slice of a second type is separated, wherein the separated product slice of the second type falls onto the conveying device and forms a second partial portion, which supplements the first partial portion to a desired, no longer to be supplemented, total portion or to a partial portion to be supplemented by at least one further cutting device.
- the DE 198 51 149 A1 discloses a slicing machine in which packaging trays are used for the sliced food portions.
- a first cutting device by means of a first cutting device, at least one product slice is separated from a product of a first type, wherein the separated product slice of the first type drops onto a product carrier and forms a first partial portion.
- the product carrier with the first partial portion is conveyed by means of a conveyor to a second cutting device.
- the second cutting device at least one product slice of a second kind is separated, wherein the separated product slice of the second variety falls onto the product carrier and forms a second partial portion which supplements the first partial portion to a desired, no longer to be supplemented, total portion or to a partial portion to be supplemented by at least one further cutting device.
- At least two separate cutting devices are used to cut products of different types.
- the mixed portion of the products of different variety is then assembled on the product carrier, which is movable by means of the conveyor from one of the cutting devices to the other cutting device. Due to the transfer of the product carrier between the cutting devices, the creation of mixed portions can be fully automatic, without an operator having to combine the individual partial portions of a product type into the mixed portion. Overall, this results in a significant increase in effectiveness in the production of packaged food portions.
- the product carrier After receiving the first partial portion and before receiving the second partial portion, the product carrier is moved by means of an adjusting device such that the position of the second partial portion on the product carrier fulfills a predetermined condition relative to the position of the first partial portion on the product carrier.
- the product carrier By such a movement of the product carrier can be prevented that all product slices come to rest one above the other and the lower product slices are thus not visible to a consumer.
- the individual partial portions can be staggered relative to one another on the product carrier, for example shingled or rounded. So it can be achieved an appealing appearance of the created total portion.
- the product carrier is displaced relative to a bearing surface of the conveying device, in particular in or against the conveying direction or transversely to the conveying direction, and / or the product carrier is rotated about a vertical axis.
- the process of dislocation may be before, after, or during the actual conveyance.
- the product carrier can be moved continuously in the conveying direction and be displaced simultaneously on the support surface.
- the partial portions can be arranged in an annular manner, for example, resulting in a particularly attractive appearance.
- the product carrier can be removed from the conveyor before being moved and placed on the conveyor again after being moved.
- the removal, movement and settling for example, by a handling device, in particular a Umsetzroboter or "pick and place” robot, take place. This is advantageous in that when no elaborate adjusting mechanisms must be provided on the conveyor.
- more or fewer product slices are separated for forming the first partial portion than for forming the second partial portion.
- uneven mixing portions can be created, whereby the flexibility of the system is further increased.
- At least two partial portions, which are not formed directly one after the other, can be formed by different tracks of a cutting device, which is designed for multi-track cutting.
- Multi-track cutting can further increase the efficiency and flexibility of the system.
- products of different types can be supplied.
- Each track of a multi-track cutter may, in the context of the invention, be considered as a single-track cutter as a "station" for making a partial portion.
- the cutting devices are arranged spaced apart along a, in particular not closed, conveying path and the product carrier is moved back and forth between at least two cutting devices along at least part of the conveying path in the forward direction and in the backward direction.
- the conveyor track is substantially rectilinear. This allows the use of particularly simple designed conveyors.
- at least one multi-track cutting device can be used, which can be approached several times.
- the cutters may be spaced apart along a closed loop, wherein the loop is traversed more than once by the product carrier. This has the particular advantage that the product carriers are available again immediately after emptying and do not have to be returned in a detour to the starting point.
- at least one multi-track cutting device can be used, which can be approached several times.
- the invention also relates to a device for automatically producing portions from a plurality of food products of different types by means of at least two cutting devices, in particular high-performance slicers, comprising a conveyor, which is adapted to at least one product carrier of a product disc storage area of a first cutting device, in which a Partial portion of at least one product slice of a first variety is formed on the product carrier, to promote a product slice storage area of a second cutting device, in which a partial portion of at least one product slice of a second variety is formed on the product carrier, which together with the first partial portion a desired , no longer to be supplemented total portion or even to be supplemented by at least one further cutting device portion portion.
- a device allows a simple way to automatically create portions of food products of different varieties, the two cutting devices do not necessarily have to have a particularly high cutting performance.
- means for displacing the product carrier relative to a support surface of the conveyor and / or means for rotating the product carrier about a vertical axis can be integrated in the conveyor, for example in the form of a movable within the support surface table.
- the means for displacing the product carrier may also be realized by a handling device arranged outside the conveyor, such as a transfer robot.
- the means for rotating the product carrier may also be integrated into the conveyor, for example in the form of a turntable, or be realized by a handling device located outside the conveyor.
- At least one of the cutting devices may have a single-track product feed. At least one of the cutting devices may have a multi-lane product feed. This cutter can be approached to create the total portion several times. This allows a particularly simple and inexpensive construction.
- the conveyor can be designed for, in particular linear, conveying the product carrier along a straight and / or curved conveying path, wherein the cutting devices are arranged spaced apart along the conveyor track.
- the conveying device is a simple belt conveyor or an arrangement of belt conveyors arranged one behind the other.
- it can also be provided multi-belt or roller conveyor.
- the conveyor may also be designed for conveying the product carrier along a self-contained, in particular circular, loop, the cutting devices being spaced apart from one another are arranged along the loop. Should it require the application, then the conveyor may also include a combination of self-contained and open conveyor sections.
- the conveyor can also be designed for the continuous conveying of a plurality of product carriers in a uniform product carrier distance, wherein in particular the product carrier distance corresponds to the distance between the product disc storage areas of the cutting devices.
- partial portions can be cut at several cutting devices at the same time, whereby the production capacity of the system is increased. For example, a partial portion can be produced on the second cutting device, while a partial portion for the next product carrier is already produced on the preceding first cutting device.
- means for linear movement of the product carrier in and / or opposite to the conveying direction or transversely to the conveying direction are provided.
- the product carrier can be fixedly coupled to the conveyor and in particular integrated into the conveyor. There is then no device for providing empty product carriers or for returning empty product carriers required.
- product carriers could be mounted at regular intervals on the conveyor belt of a belt conveyor, preferably movable. Emptied product carriers are then automatically returned to the starting point at the lower run of the conveyor belt.
- the product carrier may be removable from the conveyor and in particular only on a support surface of the conveyor rest. This allows in particular the use of standard product documents or trays as product carriers. If desired, different product carrier types can also be used on one conveyor.
- the product carrier is positively connected to a conveyor belt of the belt conveyor designed as a conveyor in engagement.
- a conveyor belt of the belt conveyor designed as a conveyor in engagement.
- the product carrier may be a package or part of a package for the total portion, in particular a tray. This allows the additional process step of converting the total portion of the product carrier can be saved in the packaging.
- the invention further relates to a production line for multi-type packages, each containing a total portion of product slices of food products of different types, with a device as described above and a packaging machine.
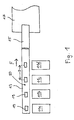
- a production line for multi-sort packages comprises four separate cutters 11a, 11b, 11c, 11d, a first conveyor 13, a second conveyor 15, and a packaging machine 17.
- the first conveyor 13 is a belt conveyor adapted to receive product carriers 19 in FIG to promote a uniform distance D along a conveying direction F.
- the four cutting devices 11a-d are arranged next to the first conveyor 13 such that product slices separated therefrom fall onto the conveyed product carriers 19.
- the cutting devices 11a-d are preferably high-performance slicers of conventional design, which comprise a single-track product feed and a cutting blade moving in a cutting plane.
- the cutting devices 11a-d are arranged such that the respective storage locations of the separated product slices are spaced apart by the distance D.
- Product portions created on the product carriers 19 pass from the first conveyor 13 to the second conveyor 15, which is e.g. is designed as a depositor and ensures that the product portions are correctly transferred to the packaging machine 17 and packaged there.
- the product carrier 19 are fixedly mounted on the first conveyor 13, but with respect to a support surface 20 of the conveyor 13 movable. Specifically, several actuators, not shown, ensure that the product carrier 19 is displaceable relative to the support surface 20, both in and against the conveying direction F and transverse to the conveying direction F. Another, also not shown actuator ensures that the product carrier 19 are additionally rotatable about a vertical axis A. After the transfer of a finished product portion to the second conveyor 15, the empty product carrier 19 at the lower run of the first conveyor 13 are returned to the starting point of the conveyor line again.
- the product carriers 19 are not attached to the conveyor 13, but are only loosely on the support surface 20, wherein for moving the product carrier 19, an external handling device such as a Umsetzroboter is provided.
- the product feeds of the cutting devices 11a-d are each loaded in a manner known in the art with product bars or product slices, the product bars or product slices for the individual slicing devices 11a-d differing with respect to the product type.
- FIG. 1 shows an exemplary product carrier 19 with four partial portions 30a, 30b, 30c, 30d different kind.
- the partial portions 30a-d together form a rounded, mixed total portion 33 of food products of different varieties.
- a plurality of product slices of a first kind are first separated by means of the first cutting device 11a. These product slices fall on the product carrier 19 and form a first partial portion 30a, wherein the continuous movement of the product carrier 19 in the conveying direction F ensures that the product slices of the first partial portion 30a come to lie on the product carrier 19 in a shingled arrangement.
- the product carrier 19 is then further conveyed to the second cutter 11b, which separates a plurality of product slices of a second type of product.
- These product slices also fall on the product carrier 19 and come to rest next to the product slices of the first variety, preferably in direct shingled connection to this.
- a second partial portion 30b is formed.
- the product carrier 19 is then conveyed in an analogous manner to the third cutting device 11c and to the fourth cutting device 11d, with two further partial portions 30c, 30d being added to the partial portions 30a, 30b already located on the product carrier 19, each formed by product slices of a further variety are.
- a partial portion 30a-d of a single variety is created on each of the cutting devices 11a-d, wherein the partial portions 30a-d are all located on the product carrier 19 and thus form the mixed total portion 33.
- the product carrier 19 can also be conveyed back and forth between the cutting devices 11a-d so as to create a total portion 33 which is composed of more than four partial portions 30a-d. That is, the number of sub-portions 30a-d may exceed the number of cutters 11a-d if desired.
- the mixed total portion 33 is then fed to the second conveyor 15 (FIG. Fig. 1 ) and packaged in the packaging machine 17.
- the product carrier 19 By moving the product carrier 19 between the creation of the individual partial portions 30a-d, a multiplicity of different laying patterns can be produced. For example only is in Fig. 3 a rounded arrangement shown.
- Fig. 4 shows a production line for multi-type packages according to an alternative embodiment of the invention, wherein four cutting devices 11a-d along a circular conveyor 25 are arranged, which forms a self-contained loop.
- the loop is preferably traversed several times by each product carrier 19. With this arrangement, it is not necessary that emptied product carrier 19 be conveyed back to the starting point of the conveyor line 27 in a detour.
- twice for example, twice, that is, eight partial portions can be placed on the product carrier 19. This means that a total of eight varieties can be created.
- the invention enables an efficient, fully automatic production of portions of several food products of different types, wherein the cutting devices 11a-d used can be relatively simple and in each case need not have a particularly high cutting performance per se. Because all the cutting devices 11a-d are always operated simultaneously, a high production output results in the total. Unless multi-packs are required, one-packs can be easily produced using the same system.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Architecture (AREA)
- Structural Engineering (AREA)
- Attitude Control For Articles On Conveyors (AREA)
- Meat, Egg Or Seafood Products (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum automatischen Erstellen von Portionen aus mehreren Lebensmittelprodukten unterschiedlicher Sorte mittels wenigstens zweier Schneidvorrichtungen, insbesondere Hochleistungs-Slicer.
- Käufer von abgepackten Lebensmittelscheiben wünschen sich zunehmend so genannte Mehrsortenpackungen oder Mischpackungen, d.h. gemeinsam verpackte Scheiben unterschiedlicher Produktsorten. Beispielsweise wird gewünscht, dass unterschiedliche Wurstsorten, unterschiedliche Käsesorten oder sowohl Wurst- als auch Käsescheiben in einer einzelnen Packung enthalten sind.
- Mit modernen Hochleistungs-Slicern ist es möglich, von einem Produktriegel oder Produktlaib mit hoher Schnittgeschwindigkeit einzelne Produktscheiben abzutrennen. Ebenso können abgetrennte Produktscheiben sowie aus mehreren Produktscheiben bestehende Produktportionen einer bestimmten Produktsorte mittels Fördereinrichtungen wie Band- oder Riemenförderern relativ schnell von einem Slicer abtransportiert und beispielsweise einer Verpackungsmaschine zugeführt werden. Gemischte Portionen aus mehreren Produkten unterschiedlicher Sorte müssen jedoch in Handarbeit zusammengestellt werden. Diese zum Erzeugen der vorstehend erwähnten Mehrsortenpackungen erforderliche manuelle Tätigkeit ist nicht nur lästig, sondern auch zeitaufwändig und kostenintensiv.
- Die
AT 385 939 B - Dieses Dokument offenbart also ein Verfahren zum automatischen Erstellen von Portionen aus mehreren Lebensmittelprodukten unterschiedlicher Sorte mittels wenigstens zweier Slicer, bei dem mittels einer ersten Schneidvorrichtung wenigstens eine Produktscheibe von einem Produkt einer ersten Sorte abgetrennt wird, wobei die abgetrennte Produktscheibe der ersten Sorte auf eine Fördervorrichtung fällt und eine erste Teilportion bildet, die Fördervorrichtung mit der ersten Teilportion zu einer zweiten Schneidvorrichtung gefördert wird, und mittels der zweiten Schneidvorrichtung wenigstens eine Produktscheibe einer zweiten Sorte abgetrennt wird, wobei die abgetrennte Produktscheibe der zweiten Sorte auf die Fördervorrichtung fällt und eine zweite Teilportion bildet, welche die erste Teilportion zu einer gewünschten, nicht mehr zu ergänzenden Gesamtportion oder zu einer noch mittels wenigstens einer weiteren Schneidvorrichtung zu ergänzenden Teilportion ergänzt.
- Bei der in der
EP 0 482 334 A1 offenbarten Anlage werden Wurstportionen in Schalen eingelegt und zwischen verschiedenen Stationen verfahren. - Die
DE 198 51 149 A1 offenbart eine Aufschneidemaschine, bei welcher Verpackungstabletts für die aufgeschnittenen Lebensmittelportionen eingesetzt werden. - Es besteht das Bedürfnis, das Erstellen von Portionen aus mehreren Lebensmittelprodukten unterschiedlicher Sorte weiter zu verbessern.
- Dies wird zum einen durch ein Verfahren mit den Merkmalen des Anspruchs 1 erreicht.
- Erfindungsgemäß wird mittels einer ersten Schneidvorrichtung wenigstens eine Produktscheibe von einem Produkt einer ersten Sorte abgetrennt, wobei die abgetrennte Produktscheibe der ersten Sorte auf einen Produktträger fällt und eine erste Teilportion bildet. Der Produktträger mit der ersten Teilportion wird mittels einer Fördereinrichtung zu einer zweiten Schneidvorrichtung gefördert. Mittels der zweiten Schneidvorrichtung wird wenigstens eine Produktscheibe einer zweiten Sorte abgetrennt, wobei die abgetrennte Produktscheibe der zweiten Sorte auf den Produktträger fällt und eine zweite Teilportion bildet, welche die erste Teilportion zu einer gewünschten, nicht mehr zu ergänzenden Gesamtportion oder zu einer noch mittels wenigstens einer weiteren Schneidvorrichtung zu ergänzenden Teilportion ergänzt.
- Es werden also wenigstens zwei separate Schneidvorrichtungen dazu genutzt, Produkte unterschiedlicher Sorte aufzuschneiden. Die Mischportion aus den Produkten unterschiedlicher Sorte wird dann auf dem Produktträger zusammengestellt, welcher mittels der Fördereinrichtung von einer der Schneidvorrichtungen zu der anderen Schneidvorrichtung bewegbar ist. Aufgrund des Transfers des Produktträgers zwischen den Schneidvorrichtungen kann das Erstellen von Mischportionen vollautomatisch erfolgen, ohne dass eine Bedienperson die einzelnen Teilportionen einer Produktsorte zu der Mischportion zusammenfügen muss. Insgesamt ergibt sich somit eine bedeutende Effektivitätssteigerung beim Herstellen von abgepackten Lebensmittelportionen.
- Grundsätzlich ist darauf hinzuweisen, dass nicht nur unterschiedliche Fleisch-, Wurst- oder Käsearten unterschiedliche Produktsorten im Sinne der vorliegenden Erfindung bilden können, sondern auch Produkte gleicher Art, die sich hinsichtlich eines aus der Sicht des Verbrauchers relevanten Parameters voneinander unterscheiden. Beispielsweise sollen Salami-Scheiben mit großem Durchmesser und Salami-Scheiben mit kleinem Durchmesser als unterschiedliche Produktsorten im Sinne der Erfindung gelten. Für den Verbraucher nicht wahrnehmbare oder vollkommen irrelevante Unterschiede, wie sie naturgemäß bei allen Lebensmittelprodukten auftreten, sollen jedoch nicht unter den Ausdruck "unterschiedliche Sorte" fallen, wobei dies erfindungsgemäß aber gleichwohl möglich ist.
- Der Produktträger wird nach dem Empfangen der ersten Teilportion und vor dem Empfangen der zweiten Teilportion mittels einer Stelleinrichtung derart bewegt, dass die Lage der zweiten Teilportion auf dem Produktträger relativ zu der Lage der ersten Teilportion auf dem Produktträger eine vorgegebene Bedingung erfüllt. Durch eine solche Bewegung des Produktträgers kann verhindert werden, dass alle Produktscheiben übereinander zum Liegen kommen und die unteren Produktscheiben somit für einen Verbraucher nicht sichtbar sind. Stattdessen können durch die Bewegung des Produktträgers die einzelnen Teilportionen zueinander versetzt auf dem Produktträger abgelegt werden, beispielsweise geschindelt oder rundgelegt. Es kann also ein ansprechendes Erscheinungsbild der erstellten Gesamtportion erzielt werden.
- Erfindungsgemäß wird der Produktträger relativ zu einer Auflagefläche der Fördereinrichtung versetzt, insbesondere in oder entgegen der Förderrichtung oder quer zu der Förderrichtung, und/ oder der Produktträger wird um eine vertikale Achse gedreht. Der Vorgang des Versetzens kann vor, nach oder während des eigentlichen Förderns erfolgen. Konkret kann der Produktträger kontinuierlich in der Förderrichtung bewegt werden und gleichzeitig auf der Auflagefläche versetzt werden.
- Durch Drehen des Produktträgers um eine vertikale Achse können die Teilportionen beispielsweise ringförmig angeordnet werden, wodurch sich ein besonders ansprechendes Erscheinungsbild ergibt.
- Der Produktträger kann vor dem Bewegen von der Fördereinrichtung abgenommen und nach dem Bewegen wieder auf der Fördereinrichtung abgesetzt werden. Das Abnehmen, Bewegen und Absetzen kann beispielsweise durch eine Handhabungsvorrichtung, insbesondere einen Umsetzroboter oder "Pick and Place"-Roboter, erfolgen. Dies ist insofern vorteilhaft, als an der Fördereinrichtung keine aufwändigen Stellmechanismen vorgesehen werden müssen.
- Gemäß einer weiteren Ausführungsform der Erfindung werden zum Bilden der ersten Teilportion mehr oder weniger Produktscheiben abgetrennt als zum Bilden der zweiten Teilportion. Dadurch können auch ungleichmäßige Mischportionen erstellt werden, wodurch die Flexibilität der Anlage weiter erhöht wird.
- Auf dem Produktträger können zumindest zwei Teilportionen, die nicht unmittelbar aufeinander folgend gebildet werden, von unterschiedlichen Spuren einer Schneidvorrichtung gebildet werden, die für ein mehrspuriges Schneiden ausgebildet ist. Durch das mehrspurige Schneiden können die Effizienz und die Flexibilität der Anlage weiter gesteigert werden. In den einzelnen Spuren dieser Schneidvorrichtung können Produkte unterschiedlicher Sorte zugeführt werden. Jede Spur einer mehrspurigen Schneidvorrichtung kann im Rahmen der Erfindung wie eine einspurige Schneidvorrichtung als eine "Station" zum Erstellen einer Teilportion angesehen werden.
- Gemäß einer Ausgestaltung der Erfindung sind die Schneidvorrichtungen entlang einer, insbesondere nicht geschlossenen, Förderbahn voneinander beabstandet angeordnet und der Produktträger wird entlang zumindest eines Teils der Förderbahn in Vorwärtsrichtung und in Rückwärtsrichtung zwischen zumindest zwei Schneidvorrichtungen hin- und her bewegt. Bevorzugt verläuft die Förderbahn im Wesentlichen geradlinig. Dies ermöglicht den Einsatz besonders einfach gestalteter Fördereinrichtungen. Insbesondere kann hierbei zumindest eine mehrspurige Schneidvorrichtung eingesetzt werden, die mehrmals angefahren werden kann. Weiterhin können die Schneidvorrichtungen entlang einer in sich geschlossenen Schleife voneinander beabstandet angeordnet sein, wobei die Schleife von dem Produktträger mehr als einmal durchlaufen wird. Dies hat insbesondere den Vorteil, dass die Produktträger unmittelbar nach dem Entleeren wieder zur Verfügung stehen und nicht in einem Umweg zum Ausgangspunkt zurückgeführt werden müssen. Insbesondere kann hierbei zumindest eine mehrspurige Schneidvorrichtung eingesetzt werden, die mehrmals angefahren werden kann.
- Die Erfindung betrifft auch eine Vorrichtung zum automatischen Erstellen von Portionen aus mehreren Lebensmittelprodukten unterschiedlicher Sorte mittels wenigstens zweier Schneidvorrichtungen, insbesondere Hochleistungs-Slicer, umfassend eine Fördereinrichtung, welche dazu ausgebildet ist, wenigstens einen Produktträger von einem Produktscheiben-Ablagebereich einer ersten Schneidvorrichtung, in welcher eine Teilportion aus mindestens einer Produktscheibe einer ersten Sorte auf dem Produktträger gebildet wird, zu einem Produktscheiben-Ablagebereich einer zweiten Schneidvorrichtung zu fördern, in welcher eine Teilportion aus mindestens einer Produktscheibe einer zweiten Sorte auf dem Produktträger gebildet wird, die zusammen mit der ersten Teilportion eine gewünschte, nicht mehr zu ergänzende Gesamtportion oder eine noch mittels wenigstens einer weiteren Schneidvorrichtung zu ergänzende Teilportion bildet. Eine derartige Vorrichtung ermöglicht auf einfache Weise ein automatisches Erstellen von Portionen aus Lebensmittelprodukten unterschiedlicher Sorte, wobei die beiden Schneidvorrichtungen nicht unbedingt eine besonders hohe Schnittleistung aufweisen müssen.
- Es sind weiterhin Mittel zum Versetzen des Produktträgers relativ zu einer Auflagefläche der Fördereinrichtung und/oder Mittel zum Drehen des Produktträgers um eine vertikale Achse vorgesehen. Die Mittel zum Versetzen des Produktträgers können in die Fördereinrichtung integriert sein, beispielsweise in Form eines innerhalb der Auflagefläche beweglichen Tisches. Alternativ können die Mittel zum Versetzen des Produktträgers auch durch eine außerhalb der Fördereinrichtung angeordnete Handhabungsvorrichtung, wie z.B. einen Umsetzroboter, realisiert sein.
- Auch die Mittel zum Drehen des Produktträgers können in die Fördereinrichtung integriert sein, beispielsweise in Form eines Drehtisches, oder aber durch eine außerhalb der Fördereinrichtung befindliche Handhabungsvorrichtung realisiert sein.
- Zumindest eine der Schneidvorrichtungen kann eine einspurige Produktzuführung aufweisen. Zumindest eine der Schneidvorrichtungen kann eine mehrspurige Produktzuführung aufweisen. Diese Schneidvorrichtung kann zum Erstellen der Gesamtportion mehrmals angefahren werden. Dies ermöglicht eine besonders einfache und kostengünstige Konstruktion.
- Weiterhin kann die Fördereinrichtung zum, insbesondere linearen, Fördern des Produktträgers entlang einer gerade und/oder gekrümmt verlaufenden Förderbahn ausgebildet sein, wobei die Schneidvorrichtungen voneinander beabstandet entlang der Förderbahn angeordnet sind. Gemäß einer bevorzugten Ausführungsform handelt es sich bei der Fördereinrichtung um einen einfachen Bandförderer oder um eine Anordnung aus hintereinander angeordneten Bandförderern. Es können jedoch auch Multiriemen- oder Rollenförderer vorgesehen sein.
- Die Fördereinrichtung kann auch zum Fördern des Produktträgers entlang einer in sich geschlossenen, insbesondere kreisförmigen, Schleife ausgebildet sein, wobei die Schneidvorrichtungen voneinander beabstandet entlang der Schleife angeordnet sind. Sollte es die Anwendung erfordern, so kann die Fördereinrichtung auch eine Kombination aus in sich geschlossenen und offenen Förderabschnitten umfassen.
- Die Fördereinrichtung kann ferner zum kontinuierlichen Fördern von mehreren Produktträgern in einem gleichmäßigen Produktträger-Abstand ausgebildet sein, wobei insbesondere der Produktträger-Abstand dem Abstand zwischen den Produktscheiben-Ablagebereichen der Schneidvorrichtungen entspricht. Somit können an mehreren Schneidvorrichtungen gleichzeitig Teilportionen geschnitten werden, wodurch die Produktionsleistung der Anlage gesteigert wird. Z.B. kann eine Teilportion an der zweiten Schneidvorrichtung erzeugt werden, während an der vorangegangenen ersten Schneidvorrichtung bereits eine Teilportion für den nächsten Produktträger erzeugt wird.
- Gemäß einer weiteren Ausführungsform der Erfindung sind Mittel zum linearen Bewegen des Produktträgers in und/oder entgegen der Förderrichtung oder quer zu der Förderrichtung vorgesehen.
- Der Produktträger kann fest mit der Fördereinrichtung gekoppelt und insbesondere in die Fördereinrichtung integriert sein. Es ist dann keine Vorrichtung zum Bereitstellen von leeren Produktträgern bzw. zum Zurückführen von entleerten Produktträgern erforderlich. Beispielsweise könnten Produktträger in regelmäßigen Abständen am Förderband eines Bandförderers montiert sein, vorzugsweise beweglich. Entleerte Produktträger werden dann automatisch am unteren Trum des Förderbands zum Ausgangspunkt zurückgeführt.
- Alternativ kann der Produktträger von der Fördereinrichtung entfernbar sein und insbesondere lediglich auf einer Auflagefläche der Fördereinrichtung aufliegen. Dies ermöglicht insbesondere die Verwendung standardmäßiger Produktunterlagen oder Trays als Produktträger. Auf Wunsch können auch unterschiedliche Produktträgerarten auf einer Fördereinrichtung eingesetzt werden.
- Vorzugsweise steht der Produktträger formschlüssig mit einem Förderband der als Bandförderer ausgebildeten Fördereinrichtung in Eingriff. Durch diesen formschlüssigen Eingriff ist insbesondere eine korrekte Lage des Produktträgers innerhalb der Bandfläche gewährleistet.
- Der Produktträger kann eine Verpackung oder ein Teil einer Verpackung für die Gesamtportion, insbesondere ein Tray, sein. Hierdurch kann der zusätzliche Verfahrensschritt des Umsetzens der Gesamtportion von dem Produktträger in die Verpackung eingespart werden.
- Die Erfindung betrifft weiterhin eine Produktionslinie für Mehrsortenpackungen, die jeweils eine Gesamtportion aus Produktscheiben von Lebensmittelprodukten unterschiedlicher Sorte enthalten, mit einer Vorrichtung wie vorstehend beschrieben und einer Verpackungsmaschine.
- Weiterbildungen der Erfindung sind auch in den abhängigen Ansprüchen, der Beschreibung sowie den beigefügten Zeichnungen angegeben.
- Fig. 1
- ist eine vereinfachte Draufsicht auf eine Produktionslinie für Mehrsortenpackungen gemäß einer ersten Ausführungsform der Erfindung.
- Fig. 2
- ist eine vergrößerte Teildarstellung der Produktionslinie gemäß
Fig. 1 . - Fig. 3
- zeigt eine Mehrsortenpackung, welche mit einer erfindungsgemäßen Produktionslinie erstellt wurde.
- Fig. 4
- ist eine vereinfachte Draufsicht auf eine Produktionslinie für Mehrsortenpackungen gemäß einer zweiten Ausführungsform der Erfindung.
- Gemäß
Fig. 1 umfasst eine Produktionslinie für Mehrsortenpackungen vier separate Schneidvorrichtungen 11a, 11b, 11c, 11d, eine erste Fördereinrichtung 13, eine zweite Fördereinrichtung 15 und eine Verpackungsmaschine 17. Bei der ersten Fördereinrichtung 13 handelt es sich um einen Bandförderer, welcher dazu ausgebildet ist, Produktträger 19 in einem gleichmäßigen Abstand D entlang einer Förderrichtung F zu fördern. Die vier Schneidvorrichtungen 11a-d sind derart neben der ersten Fördereinrichtung 13 angeordnet, dass von ihnen abgetrennte Produktscheiben auf die geförderten Produktträger 19 fallen. Bevorzugt handelt es sich bei den Schneidvorrichtungen 11a-d um Hochleistungs-Slicer herkömmlicher Bauart, welche eine einspurige Produktzuführung und ein sich in einer Schneidebene bewegendes Schneidmesser umfassen. Die Schneidvorrichtungen 11a-d sind derart angeordnet, dass die jeweiligen Ablageorte der abgetrennten Produktscheiben um den Abstand D voneinander entfernt sind. - Auf den Produktträgern 19 erstellte Produktportionen gelangen von der ersten Fördereinrichtung 13 zu der zweiten Fördereinrichtung 15, welche z.B. als Einleger ausgebildet ist und dafür sorgt, dass die Produktportionen in korrekter Weise der Verpackungsmaschine 17 übergeben und dort verpackt werden.
- Wie aus
Fig. 2 hervorgeht, sind die Produktträger 19 fest an der ersten Fördereinrichtung 13 montiert, jedoch in Bezug auf eine Auflagefläche 20 der Fördereinrichtung 13 beweglich. Konkret sorgen mehrere nicht dargestellte Aktuatoren dafür, dass der Produktträger 19 relativ zu der Auflagefläche 20 versetzbar ist, und zwar sowohl in und entgegen der Förderrichtung F als auch quer zu der Förderrichtung F. Ein weiterer, ebenfalls nicht dargestellter Aktuator sorgt dafür, dass die Produktträger 19 zusätzlich um eine vertikale Achse A drehbar sind. Nach der Übergabe einer fertiggestellten Produktportion an die zweite Fördereinrichtung 15 werden die leeren Produktträger 19 am unteren Trum der ersten Fördereinrichtung 13 wieder zum Ausgangspunkt der Förderstrecke zurückgebracht. - Gemäß einer alternativen Ausführungsform sind die Produktträger 19 nicht an der Fördereinrichtung 13 angebracht, sondern liegen lediglich lose auf der Auflagefläche 20 auf, wobei zum Bewegen der Produktträger 19 eine externe Handhabungsvorrichtung wie ein Umsetzroboter vorgesehen ist.
- Die Produktzuführungen der Schneidvorrichtungen 11a-d sind jeweils in grundsätzlich bekannter Weise mit Produktriegeln oder Produktlaiben beladen, wobei sich die Produktriegel oder Produktlaibe für die einzelnen Schneidvorrichtungen 11a-d hinsichtlich der Produktsorte unterscheiden.
- Nachfolgend wird das Erstellen von Portionen mittels der Produktionslinie gemäß
Fig. 1 beschrieben, wobei zusätzlich aufFig. 3 Bezug genommen wird, welche einen beispielhaften Produktträger 19 mit vier Teilportionen 30a, 30b, 30c, 30d unterschiedlicher Sorte zeigt. Die Teilportionen 30a-d bilden gemeinsam eine rundgelegte, gemischte Gesamtportion 33 aus Lebensmittelprodukten unterschiedlicher Sorte. - Zum Erstellen einer Gesamtportion 33 aus Produktscheiben von Lebensmittelprodukten unterschiedlicher Sorte werden zunächst mittels der ersten Schneidvorrichtung 11a mehrere Produktscheiben einer ersten Sorte abgetrennt. Diese Produktscheiben fallen auf den Produktträger 19 und bilden eine erste Teilportion 30a, wobei die kontinuierliche Bewegung des Produktträgers 19 in der Förderrichtung F dafür sorgt, dass die Produktscheiben der ersten Teilportion 30a in geschindelter Anordnung auf dem Produktträger 19 zum Liegen kommen. Der Produktträger 19 wird dann weiter zu der zweiten Schneidvorrichtung 11b gefördert, welche mehrere Produktscheiben einer zweiten Produktsorte abtrennt. Diese Produktscheiben fallen ebenfalls auf den Produktträger 19 und kommen neben den Produktscheiben der ersten Sorte zum Liegen, vorzugsweise in direktem geschindeltem Anschluss an diese. Es wird somit eine zweite Teilportion 30b gebildet. Der Produktträger 19 wird dann in analoger Weise zu der dritten Schneidvorrichtung 11c und zu der vierten Schneidvorrichtung 11d gefördert, wobei den auf dem Produktträger 19 bereits befindlichen Teilportionen 30a, 30b zwei weitere Teilportionen 30c, 30d hinzugefügt werden, die jeweils durch Produktscheiben einer weiteren Sorte gebildet sind. Auf diese Weise wird an jeder der Schneidvorrichtungen 11a-d eine Teilportion 30a-d einer einzelnen Sorte erstellt, wobei sich die Teilportionen 30a-d alle auf dem Produktträger 19 befinden und somit die gemischte Gesamtportion 33 bilden.
- Der Produktträger 19 kann auch zwischen den Schneidvorrichtungen 11a-d hin- und her gefördert werden, um so eine Gesamtportion 33 zu erstellen, die sich aus mehr als vier Teilportionen 30a-d zusammensetzt. Das heißt die Anzahl der Teilportionen 30a-d kann auf Wunsch die Anzahl der Schneidvorrichtungen 11a-d übersteigen.
- Die gemischte Gesamtportion 33 wird dann der zweiten Fördereinrichtung 15 (
Fig. 1 ) übergeben und in der Verpackungsmaschine 17 verpackt. Durch Bewegen des Produktträgers 19 zwischen dem Erstellen der einzelnen Teilportionen 30a-d kann eine Vielzahl von unterschiedlichen Legemustern erzeugt werden. Lediglich beispielhaft ist inFig. 3 eine rundgelegte Anordnung dargestellt. -
Fig. 4 zeigt eine Produktionslinie für Mehrsortenpackungen gemäß einer alternativen Ausführungsform der Erfindung, wobei vier Schneidvorrichtungen 11a-d entlang einer kreisförmigen Fördereinrichtung 25 angeordnet sind, die eine in sich geschlossene Schleife bildet. Die Schleife wird vorzugsweise von jedem Produktträger 19 mehrmals durchlaufen. Bei dieser Anordnung ist es nicht notwendig, dass entleerte Produktträger 19 in einem Umweg wieder an den Ausgangspunkt der Förderstrecke 27 zurückgefördert werden. Bei zweimaligem Durchlaufen der Schleife können z.B. zweimal vier, also acht Teilportionen auf den Produktträger 19 gelegt werden. Das heißt es kann eine aus acht Sorten bestehende Gesamtportion erstellt werden. - Die Erfindung ermöglicht ein effizientes, vollautomatisches Erstellen von Portionen aus mehreren Lebensmittelprodukten unterschiedlicher Sorte, wobei die eingesetzten Schneidvorrichtungen 11a-d relativ einfach sein können und jeweils für sich betrachtet keine besonders hohe Schnittleistung aufweisen müssen. Dadurch dass immer alle Schneidvorrichtungen 11a-d gleichzeitig betrieben werden, entsteht nämlich in der Gesamtsumme eine hohe Produktionsleistung. Sofern keine Mehrsortenpackungen benötigt werden, können mit der gleichen Anlage problemlos auch Einsortenpackungen erzeugt werden.
-
- 11a-d
- Schneidvorrichtung
- 13
- erste Fördereinrichtung
- 15
- zweite Fördereinrichtung
- 17
- Verpackungsmaschine
- 19
- Produktträger
- 20
- Auflagefläche
- 25
- kreisförmige Fördereinrichtung
- 27
- Förderstrecke
- 30a-d
- Teilportion
- 33
- Gesamtportion
- F
- Förderrichtung
- D
- Abstand
- A
- vertikale Achse
Claims (12)
- Verfahren zum automatischen Erstellen von Portionen (33) aus mehreren Lebensmittelprodukten unterschiedlicher Sorte mittels wenigstens zweier Schneidvorrichtungen (11a-d), insbesondere Hochleistungs-Slicer, bei dem
mittels einer ersten Schneidvorrichtung (11a-d) wenigstens eine Produktscheibe von einem Produkt einer ersten Sorte abgetrennt wird, wobei die abgetrennte Produktscheibe der ersten Sorte auf einen Produktträger (19) fällt und eine erste Teilportion (30a) bildet, der Produktträger (19) mit der ersten Teilportion (30a) mittels einer Fördereinrichtung (13, 25) zu einer zweiten Schneidvorrichtung (11a-d) gefördert wird, und
mittels der zweiten Schneidvorrichtung (11a-d) wenigstens eine Produktscheibe einer zweiten Sorte abgetrennt wird, wobei die abgetrennte Produktscheibe der zweiten Sorte auf den Produktträger (19) fällt und eine zweite Teilportion (30b) bildet, welche die erste Teilportion (30a) zu einer gewünschten, nicht mehr zu ergänzenden Gesamtportion (33) oder zu einer noch mittels wenigstens einer weiteren Schneidvorrichtung (11a-d) zu ergänzenden Teilportion ergänzt, wobei der Produktträger (19) nach dem Empfangen der ersten Teilportion (30a) und vor dem Empfangen der zweiten Teilportion (30b) mittels einer Stelleinrichtung derart bewegt wird, dass die Lage der zweiten Teilportion (30b) auf dem Produktträger (19) relativ zu der Lage der ersten Teilportion (30a) auf dem Produktträger (19) eine vorgegebene Bedingung erfüllt,
und wobei der Produktträger (19) relativ zu einer Auflagefläche (20) der Fördereinrichtung (13, 25) versetzt wird, insbesondere in oder entgegen der Förderrichtung (F) oder quer zu der Förderrichtung (F), und/oder dass der Produktträger (19) um eine vertikale Achse (A) gedreht wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass
der Produktträger (19) vor dem Bewegen von der Fördereinrichtung (13, 25) abgenommen und nach dem Bewegen wieder auf der Fördereinrichtung (13, 25) abgesetzt wird. - Verfahren nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
zum Bilden der ersten Teilportion (30a) mehr oder weniger Produktscheiben abgetrennt werden als zum Bilden der zweiten Teilportion (30b). - Verfahren nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
auf dem Produktträger (19) zumindest zwei Teilportionen (30a-d), die nicht unmittelbar aufeinander folgend gebildet werden, von unterschiedlichen Spuren einer Schneidvorrichtung (11a-d) gebildet werden, die für ein mehrspuriges Schneiden ausgebildet ist, wobei insbesondere die Schneidvorrichtungen (11a-d) entlang einer, insbesondere nicht geschlossenen, Förderbahn voneinander beabstandet angeordnet sind und der Produktträger (19) entlang zumindest eines Teils der Förderbahn in Vorwärtsrichtung und in Rückwärtsrichtung zwischen zumindest zwei Schneidvorrichtungen (11a-d) hin-und herbewegt wird, und/oder dass die Schneidvorrichtungen (11a-d) entlang einer in sich geschlossenen Schleife voneinander beabstandet angeordnet sind und die Schleife von dem Produktträger (19) mehr als einmal durchlaufen wird. - Vorrichtung zum automatischen Erstellen von Portionen (33) aus mehreren Lebensmittelprodukten unterschiedlicher Sorte mittels wenigstens zweier Schneidvorrichtungen (11a-d), insbesondere Hochleistungs-Slicer, umfassend eine Fördereinrichtung (13, 25), welche dazu ausgebildet ist, wenigstens einen Produktträger (19) von einem Produktscheiben-Ablagebereich einer ersten Schneidvorrichtung (11a-d), in welcher eine Teilportion (30a) aus mindestens einer Produktscheibe einer ersten Sorte auf dem Produktträger (19) gebildet wird, zu einem Produktscheiben-Ablagebereich einer zweiten Schneidvorrichtung (11a-d) zu fördern, in welcher eine Teilportion (30b) aus mindestens einer Produktscheibe einer zweiten Sorte auf dem Produktträger (19) gebildet wird, die zusammen mit der ersten Teilportion (30a) eine gewünschte, nicht mehr zu ergänzende Gesamtportion (33) oder eine noch mittels wenigstens einer weiteren Schneidvorrichtung (11a-d) zu ergänzende Teilportion bildet, wobei Mittel zum Versetzen des Produktträgers (19) relativ zu einer Auflagefläche (20) der Fördereinrichtung (13, 25) und/oder Mittel zum Drehen des Produktträgers (19) um eine vertikale Achse (A) vorgesehen sind.
- Vorrichtung nach Anspruch 5,
dadurch gekennzeichnet, dass
zumindest eine der Schneidvorrichtungen (11a-d) eine einspurige Produktzuführung aufweist und/oder zumindest eine der Schneidvorrichtungen (11a-d) eine mehrspurige Produktzuführung aufweist. - Vorrichtung nach Anspruch 5 oder 6,
dadurch gekennzeichnet, dass
die Fördereinrichtung (13) zum insbesondere linearen Fördern des Produktträgers (19) entlang einer gerade und/oder gekrümmt verlaufenden Förderbahn ausgebildet ist, wobei die Schneidvorrichtungen (11a-d) voneinander beabstandet entlang der Förderbahn angeordnet sind, oder dass die Fördereinrichtung (25) zum Fördern des Produktträgers entlang einer in sich geschlossenen, insbesondere kreisförmigen, Schleife ausgebildet ist, wobei die Schneidvorrichtungen (11a-d) voneinander beabstandet entlang der Schleife angeordnet sind. - Vorrichtung nach einem der Ansprüche 5 bis 7,
dadurch gekennzeichnet, dass
die Fördereinrichtung (13, 25) zum kontinuierlichen Fördern von mehreren Produktträgern (19) in einem gleichmäßigen Produktträger-Abstand (D) ausgebildet ist, wobei insbesondere der Produktträger-Abstand (D) dem Abstand zwischen den Produktscheiben-Ablagebereichen der Schneidvorrichtungen (11a-d) entspricht. - Vorrichtung nach einem der Ansprüche 5 bis 8,
dadurch gekennzeichnet, dass
Mittel zum linearen Bewegen des Produktträgers (19) in und/oder entgegen der Förderrichtung (F) oder quer zu der Förderrichtung (F) vorgesehen sind, und/oder dass der Produktträger (19) fest mit der Fördereinrichtung (13, 25) gekoppelt ist und insbesondere in die Fördereinrichtung integriert ist. - Vorrichtung nach einem der Ansprüche 5 bis 9,
dadurch gekennzeichnet, dass
der Produktträger (19) von der Fördereinrichtung (13, 25) entfernbar ist, insbesondere lediglich auf einer Auflagefläche (20) der Fördereinrichtung (13, 25) aufliegt, und/oder dass der Produktträger (19) formschlüssig mit einem Förderband der als Bandförderer ausgebildeten Fördereinrichtung (13, 25) in Eingriff steht. - Vorrichtung nach einem der Ansprüche 5 bis 10,
dadurch gekennzeichnet, dass
der Produktträger (19) eine Verpackung oder ein Teil einer Verpackung für die Gesamtportion, insbesondere ein Tray, ist. - Produktionslinie für Mehrsortenpackungen, die jeweils eine Gesamtportion (33) aus Produktscheiben von Lebensmittelprodukten unterschiedlicher Sorte enthalten, mit einer Vorrichtung nach einem der Ansprüche 5 bis 11 und einer Verpackungsmaschine (17).
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201210000545 DE102012000545A1 (de) | 2012-01-13 | 2012-01-13 | Verfahren und Vorrichtung zum Erstellen von Portionen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2614939A1 EP2614939A1 (de) | 2013-07-17 |
| EP2614939B1 true EP2614939B1 (de) | 2014-01-29 |
Family
ID=47561259
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20120199809 Active EP2614939B1 (de) | 2012-01-13 | 2012-12-31 | Verfahren und Vorrichtung zum Erstellen von Portionen |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20130192175A1 (de) |
| EP (1) | EP2614939B1 (de) |
| DE (1) | DE102012000545A1 (de) |
| ES (1) | ES2451866T3 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013221194A1 (de) * | 2013-10-18 | 2015-04-23 | Textor Maschinenbau GmbH | Vorrichtung und Verfahren zum Verarbeiten von Lebensmittelprodukten |
| DE102014000132A1 (de) | 2014-01-13 | 2015-07-16 | Marco Bergmann | Verfahren und Vorrichtung zum Anordnen mehrerer Lebensmittel in wenigstens einem Unterteil einer Verpackung |
| DE102014101008A1 (de) * | 2014-01-28 | 2015-07-30 | Weber Maschinenbau Gmbh Breidenbach | Bilden von Gesamtportionen |
| DE102014106400A1 (de) * | 2014-04-25 | 2015-11-12 | Weber Maschinenbau Gmbh Breidenbach | Individueller transport von lebensmittelportionen |
| DE102014006660A1 (de) | 2014-05-07 | 2015-11-12 | Weber Maschinenbau Gmbh Breidenbach | Mehrsorten-Lebensmittelverarbeitungsvorrichtung und Verfahren |
| DE102015109633A1 (de) * | 2015-06-16 | 2016-12-22 | Weber Maschinenbau Gmbh Breidenbach | Aufschneidevorrichtung |
| ES2616247B1 (es) * | 2015-12-10 | 2017-12-12 | Lonchiber Sl | Procedimiento de envasado de lonchas de productos alimenticios y producto obtenido |
| DE102015121546A1 (de) * | 2015-12-10 | 2017-06-14 | Weber Maschinenbau Gmbh Breidenbach | Verfahren zur erzeugung eines satzes verschiedener verpackter lebensmittelproduktportionen mit variabel vorgebbarer sortenverteilung |
| DE102016107849A1 (de) * | 2016-04-28 | 2017-11-02 | Tvi Entwicklung Und Produktion Gmbh | Schneidemaschine sowie Verfahren zum Aufschneiden von elastischen Strängen, insbesondere Fleischsträngen |
| DE102021105098A1 (de) * | 2021-03-03 | 2022-09-08 | Provisur Technologies, Inc. | Nahrungsmittelverarbeitungsanlage |
| DE102021105104A1 (de) | 2021-03-03 | 2022-09-08 | Provisur Technologies, Inc. | Bandförderer zum Fördern von Nahrungsmittelprodukten |
| IT202100009569A1 (it) * | 2021-04-15 | 2022-10-15 | G Mondini S P A | Apparecchiatura e metodo per il posizionamento di prodotti su supporti |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3183642A (en) * | 1962-09-28 | 1965-05-18 | John M Tindall | Food packaging machine |
| US3708055A (en) * | 1971-06-28 | 1973-01-02 | Kraftco Corp | Dispensing method and apparatus |
| US4428263A (en) * | 1981-10-08 | 1984-01-31 | Formax, Inc. | Food loaf slicing machine |
| AT385939B (de) * | 1986-01-17 | 1988-06-10 | Kuchler Fritz | Aufschnittschneidemaschine |
| DE4033475A1 (de) * | 1990-10-20 | 1992-04-23 | Handtmann A Punkt Automation | Transporteinrichtung |
| DE29720348U1 (de) * | 1997-11-17 | 1999-05-06 | Dixie-Union GmbH & Co. KG, 87437 Kempten | Aufschneidemaschine für Lebensmittelriegel |
| US6763748B2 (en) * | 2002-07-26 | 2004-07-20 | Formax, Inc. | Automatic draft length compensation for slicing machine system |
| DE502005002004D1 (de) * | 2005-09-08 | 2007-12-27 | Weber Maschb Gmbh & Co Kg | Vorrichtung zum Aufschneiden von Lebensmittelsprodukten |
| DE102007036020A1 (de) * | 2007-08-01 | 2009-02-05 | Weber Maschinenbau Gmbh Breidenbach | Ausrichten von Lebensmittelprodukten |
| IT1396039B1 (it) * | 2009-03-23 | 2012-11-09 | Storci S P A | Unita' modulare di confezionamento automatico per prodotti alimentari da confezionare in vaschette |
-
2012
- 2012-01-13 DE DE201210000545 patent/DE102012000545A1/de not_active Withdrawn
- 2012-12-31 EP EP20120199809 patent/EP2614939B1/de active Active
- 2012-12-31 ES ES12199809T patent/ES2451866T3/es active Active
-
2013
- 2013-01-11 US US13/739,651 patent/US20130192175A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| US20130192175A1 (en) | 2013-08-01 |
| EP2614939A1 (de) | 2013-07-17 |
| DE102012000545A1 (de) | 2013-07-18 |
| ES2451866T3 (es) | 2014-03-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2614939A1 (de) | Verfahren und Vorrichtung zum Erstellen von Portionen | |
| EP2420362B1 (de) | Verfahren und Vorrichtung zum Aufschneiden von Lebensmittelprodukten | |
| EP2468466B1 (de) | Vorrichtung und Verfahren zum Aufschneiden mehrerer Lebensmittelprodukte | |
| EP2420365B1 (de) | Portionsbildung beim mehrspurigen Aufschneiden | |
| EP2420364B1 (de) | Portionskomplettierung beim mehrspurigen Aufschneiden | |
| DE69705950T2 (de) | Aufschnittschneiden von produkten | |
| EP3288731B1 (de) | Aufschneidevorrichtung | |
| EP2566744B1 (de) | Verfahren zum betrieb einer aufschneidmaschine mit mehrspuriger zufuhr | |
| DE102013114664A1 (de) | Vorrichtung und Verfahren zum Aufschneiden von Lebensmittelprodukten | |
| DE19713813C1 (de) | Vorrichtung zur Stapelbildung | |
| EP2808136B1 (de) | Verfahren und Vorrichtung zum Aufschneiden von Produkten | |
| DE102013207401A1 (de) | Vorrichtung und Verfahren zum Aufschneiden von Lebensmittelprodukten | |
| WO2024153385A1 (de) | Schneideinrichtung zum aufschneiden von lebensmitteln in scheiben und zugehöriges betriebsverfahren | |
| EP2982622B1 (de) | Vorrichtung zum verteilen eines stroms von produkten | |
| EP3380419B1 (de) | Verfahren und vorrichtung zum portionieren von lebensmittelscheiben mit formveränderung, insbesondere faltung, der portion | |
| DE102015104151A1 (de) | Bilden von Mischprodukten | |
| DE102011112171A1 (de) | Verfahren und Vorrichtung zum mehrspurigen Aufschneiden von Lebensmittelprodukten | |
| EP3268174B1 (de) | Verfahren und vorrichtung zur vermeidung von leerpackungen | |
| EP3377282B1 (de) | Verfahren zur unabhängigen portionsbildung aus lebensmittelscheiben in mehreren spuren | |
| EP2862683A1 (de) | Vorrichtung und Verfahren zum Verarbeiten von Lebensmittelprodukten | |
| EP3386693B1 (de) | Verfahren zur durchführung eines trimmschnitts | |
| DE102024131672A1 (de) | Vorrichtung zum Aufschneiden von Lebensmittelprodukten | |
| DE102020102895A1 (de) | Vorrichtung und System zum Aufschneiden und Portionieren von Lebensmitteln | |
| DE102013221194A1 (de) | Vorrichtung und Verfahren zum Verarbeiten von Lebensmittelprodukten | |
| DE1529236A1 (de) | Brotschneidmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20130612 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20130909 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 651387 Country of ref document: AT Kind code of ref document: T Effective date: 20140215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012000365 Country of ref document: DE Effective date: 20140313 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2451866 Country of ref document: ES Kind code of ref document: T3 Effective date: 20140328 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140529 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140429 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140529 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012000365 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20141030 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012000365 Country of ref document: DE Effective date: 20141030 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141231 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20150831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20121231 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151231 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140129 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 651387 Country of ref document: AT Kind code of ref document: T Effective date: 20171231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171231 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230522 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: HC Owner name: WEBER FOOD TECHNOLOGY GMBH; DE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), CHANGE OF OWNER(S) NAME; FORMER OWNER NAME: WEBER MASCHINENBAU GMBH BREIDENBACH Effective date: 20240206 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502012000365 Country of ref document: DE Owner name: WEBER FOOD TECHNOLOGY SE & CO. KG, DE Free format text: FORMER OWNER: WEBER MASCHINENBAU GMBH BREIDENBACH, 35236 BREIDENBACH, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502012000365 Country of ref document: DE Owner name: WEBER FOOD TECHNOLOGY GMBH, DE Free format text: FORMER OWNER: WEBER MASCHINENBAU GMBH BREIDENBACH, 35236 BREIDENBACH, DE |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A Owner name: WEBER FOOD TECHNOLOGY GMBH Effective date: 20241022 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502012000365 Country of ref document: DE Owner name: WEBER FOOD TECHNOLOGY SE & CO. KG, DE Free format text: FORMER OWNER: WEBER FOOD TECHNOLOGY GMBH, 35236 BREIDENBACH, DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: PD Owner name: WEBER FOOD TECHNOLOGY SE & CO. KG; DE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), CHANGE OF LEGAL ENTITY; FORMER OWNER NAME: WEBER FOOD TECHNOLOGY GMBH Effective date: 20250210 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20250206 AND 20250212 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A Owner name: WEBER FOOD TECHNOLOGY SE & CO. KG Effective date: 20250625 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251218 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20251217 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260119 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251222 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251231 Year of fee payment: 14 |