EP2403663B2 - Verfahren und kühlvorrichtung zum kühlen der walzen eines walzgerüstes - Google Patents
Verfahren und kühlvorrichtung zum kühlen der walzen eines walzgerüstes Download PDFInfo
- Publication number
- EP2403663B2 EP2403663B2 EP10706548.4A EP10706548A EP2403663B2 EP 2403663 B2 EP2403663 B2 EP 2403663B2 EP 10706548 A EP10706548 A EP 10706548A EP 2403663 B2 EP2403663 B2 EP 2403663B2
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- pressure
- roll
- low
- shell
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B27/00—Rolls, roll alloys or roll fabrication; Lubricating, cooling or heating rolls while in use
- B21B27/06—Lubricating, cooling or heating rolls
- B21B27/10—Lubricating, cooling or heating rolls externally
Definitions
- the invention relates to a method and a cooling device for cooling the rolls, in particular the work rolls of a roll stand, see e.g. JP-A 63303609 .
- the rolls involved in the rolling process are heated.
- the rollers are cooled.
- Most rolling mills nowadays use cooling systems that spray a cooling liquid onto the roll surface with the aid of nozzles (preferably flat jet nozzles).
- spray cooling is referred to as spray cooling.
- the selected pressure level is between 6 bar and 12 bar and in exceptional cases 20 bar.
- the work roll cooling should keep the roll free of dirt, oxide and scale particles.
- the cooling effect increases as the amount of coolant increases and the coolant pressure increases.
- the disadvantage of the system is that a large amount of energy is required and the maintenance of the pumps is more complex at higher pressures.
- Another option for cooling the work rolls is low pressure cooling.
- a cooling device with highly turbulent cooling in the low-pressure range is known, in which a roller is cooled with the aid of nozzles or bores which are arranged on a concave-shaped cooling beam.
- the cooling bar and with the help of side plates that are attached to the front of the cooling bar a uniformly designed water cushion with a turbulent and undirected flow is formed.
- the cooling device only works satisfactorily and reproducibly if the diameter range of the roller, which results from the grinding, is matched to the curvature of the cooling device. Since the sanding area of a roller that is customary today is approx.
- Low-pressure cooling in the form of flow cooling is used in the DE 36 16 070 C2 described, with the cooling liquid in a directed manner in a defined, relatively narrow gap between the work roll surface and a cooling shell and is guided past the roller surface with external pressure.
- the pressure level is lower and depends on the gap width and flow velocity. Higher cooling effects are achieved here through higher flow velocities. Due to the lower pressure level, the system has no cleaning effect on the roll surface.
- the disadvantage of this device is that a separate cooling block is required for each roller, since this is mounted on the roller chocks. A large number of these cooling blocks is therefore required for a conventional hot rolling mill.
- the adjustment of the gap width to different work roll diameters as well as the following of the cooling block of the respective work roll position has also proven to be disadvantageous or very complex, since the gap has to be set manually and outside the roll stand.
- the JP 07-232203 discloses a method and a device for cooling the rolls of a roll stand with low-pressure cooling, in which the rolls are acted upon with a low-pressure cooling liquid, the rolls also being subjected to high-pressure cooling at the same time as the low-pressure cooling, the rolls being subjected to high-pressure cooling directly a coolant under high pressure can be sprayed.
- the object of the invention is to provide a method and a cooling device with which the rolls of a roll stand are optimally cooled in order to protect them from thermomechanical fatigue and wear, with energetic aspects such as minimizing the The required coolant flow and the coolant pressure as well as any construction and manufacturing costs must be taken into account.
- the set object is achieved with the features of claim 1 and in terms of the device with the features of claim 11.
- the cooling liquid can be taken from an elevated tank, for example 7-12 m high, or generated directly by low-pressure pumps.
- the required pressure range for the coolant of the Low pressure roller cooling is dependent on the thermal load on the rollers and is between z. B. 0.5 to less than 5 bar.
- a spray cooling, coolant curtain, gap cooling or flow cooling, highly turbulent cooling ( Figure 2 ) or a combination of the various low-pressure systems can be used.
- a single-row or double-row spray nozzle bar can be used for high-pressure roller cooling, which simultaneously fulfills the task of cleaning the roller surface or removing scale.
- the small amount of cooling liquid of approx. 20% of the total amount of cooling liquid is sufficient for this task, with a pressure range between 5 and 50 bar, preferably 12 bar, being required for the cooling liquid.
- the pressure range used for the cooling liquid for high-pressure roll cooling depends on the rolling parameters, thickness reduction, specific surface pressure in the roll gap, rolling speed, strip temperatures, roll material and rolled material.
- the drive power for the pumps is reduced by approx. 1.1 MW.
- the pressure level can be increased accordingly.
- the roller surface can be observed by a camera in order to deduce the change in pressure level.
- the pressure level can be individually adjusted in steps (for example by switching pumps on or off) or steplessly.
- the combined low-pressure and high-pressure cooling is provided for the front stands of a hot strip mill, for example. Pure low-pressure cooling can then also be used in the rear frames.
- the high-pressure chilled beam works over almost the entire length of the bale or in the width direction and can be designed with a local cooling effect. If only a simple low-pressure shell cooling is used in an application, then a combination with the cooling is in accordance with the Japanese patent application JP 07290120 conceivable and intended. With the help of a motor, two spray nozzle bar sections are moved axially or in the width direction and the work roll is cooled differently locally.
- a hydraulically moved single or multi-part articulated rocker arm with spray bars or rotatable nozzle units attached to it can be implemented to direct the coolant jets onto the desired areas of the work roll (within or next to the belt area) to have a positive influence on the belt profile and flatness.
- short segment shell parts with a width of 150 mm can be axially adjustable in the width direction and only act locally (e.g. symmetrically at two points on the work roll) for a segment of the low-pressure shell cooling be.
- the task of the low-pressure work roll cooling system used in accordance with the invention is to cool optimally and efficiently, the cooling effect (heat transfer from the roll to the cooling liquid) being high despite the low cooling liquid pressure. This causes a lower roller temperature or can be used to reduce the amount of coolant.
- Flow cooling is preferably used as efficient low-pressure roller cooling, in which the cooling liquid is conducted past the roller surface in a relatively narrow gap between the work roller and an arcuate cooling shell.
- the cooling device consists essentially of movable cooling shell segments that are connected to one another in an articulated manner.
- three, but usually two cooling shell segments are used.
- only one cooling shell segment can be used.
- the individual cooling shell segments preferably have joints or joint halves on their sides or at their ends.
- On the middle cooling shell segment there is at least one pivot point which accommodates at least one, preferably two cylinders (hydraulic or pneumatic cylinders).
- the cylinders have their second stop on the other links of the adjacent cooling shell segments.
- the cylinders can be arranged in the center of the cooling beam or on both sides at the edges.
- adjustment with cylinders adjustment with, for example, hydraulic motors or electric motors is conceivable.
- the console or the cooling beam support with mounting holes is located on the middle cooling shell segment.
- the cooling beam support it is possible to move the central cooling shell segment and thus all components connected to it, with horizontal, vertical and rotating movement being possible.
- the position adjustment is carried out with a multi-link articulated gear, which is operated pneumatically, hydraulically or electromechanically.
- An advantageous adjustment of the central cooling beam support in the horizontal direction is also possible via, for example, a longitudinal or elongated hole guide and pneumatic or hydraulic cylinder.
- the cooling device according to the invention adapts to the respective roll diameter and roll positions thanks to the existing joint mechanisms, since the adjustment systems of the cooling beams are connected to the thickness control and follow the vertical movement of the work rolls, for example when changing the thickness.
- the cooling shells are automatically swiveled back a little.
- the cooling device forms, with the aid of a sealing function, a space from which only a small amount of cooling liquid reaches the environment. Sealing takes place by placing the shell at the top and bottom of the work roll, which can be pressed on with a predetermined pressure, and / or by applying dynamic pressure to the edge of the cooling shells. This arrangement makes it possible to form an almost closed cooling circuit.
- the gap widths between the cooling shell and the work roll are set specifically and reproducibly during operation, regardless of the roll diameter, between 2 and 40 mm, for example to 5 mm.
- the gap between the work roll and the cooling shell can - seen tangentially - be approximately the same or the shell is adjusted to narrow towards the outlet.
- the section-by-section flow cooling is divided into sections.
- the cooling liquid flows from a, for example, funnel-shaped rectangular slot into the individual areas of the cooling shell against the roller and is deflected to both sides (up or down) or mainly to one side, the cooling shell forcing a flow along the roller.
- the cooling liquid efficiently absorbs the heat from the roller.
- the heated coolant then flows back to the rear, making space for new, cold coolant.
- the cooling bars are designed in such a way that the cooling liquid flowing backwards (away from the roller) can flow away well, primarily with a gradient.
- the coolant flowing back on the upper side is also deflected to the side by means of deflection plates in order to reduce the pool effect above the scraper.
- the individual cooling areas are separated from one another by a mutual shield, so that the cooling liquids of the adjacent cooling beams hardly interfere with one another.
- the coherent flow cooling can be operated on the countercurrent or co-current principle. Due to the long distance between the inlet and outlet side, the cooling shell needs to be sealed on the side.
- an operating mode can also be carried out in which the cooling liquid is supplied to the upper and lower cooling beam piping. The process then takes place specifically to the sides. With this principle, the cooling liquid flowing tangentially to the roller absorbs the heat and is then deflected to the side. The warm cooling liquid thus heats the roller areas next to the strip running area and there leads to the desired positive influence on the thermal crowns. This system is particularly effective when zone cooling is carried out in which the areas next to the belt are not directly cooled.
- zone cooling In the case of zone cooling, only certain areas in the length of the roller in the coolant supply channel of the cooling beam are released for the flow or narrow cooling shells with differently set gap widths are arranged next to one another and spaced apart. Due to the different gap widths result for the narrow ones Cooling shells a corresponding different specific cooling liquid flow and thus a different cooling of the work roll for each cooling shell. To separate the different coolant flows, a barrier coolant or a gap seal is inserted between the narrow cooling shells, depending on the design.
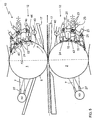
- a spray cooling system according to the prior art is shown, in which a cooling liquid 7 is sprayed onto the roll surface of the work rolls 1, 2 by means of nozzles 27. Due to the relatively large distance between nozzle and roller, a higher coolant pressure range (e.g. 6 ... 15 bar) is selected. Wipers 17 arranged on the inlet and outlet sides ensure that as little cooling liquid as possible can come into contact with the rolling stock 4.
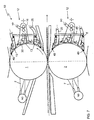
- the Figure 2 shows another known possibility for cooling the work rolls 1, 2. This is a highly turbulent cooling in the low pressure range. With the aid of nozzles 27 arranged on the inlet side and through the bores made on the outlet side in the concavely curved, connected cooling shell 11, water is raised the roll surface of the work rolls 1, 2 is sprayed and a water cushion with a turbulent and undirected flow is formed in front of the work roll. The exchange of water happens relatively slowly in this construction, which has a negative impact on the cooling efficiency.
- a coherent flow cooling according to the invention with a coherent cooling shell 11 is in the Figure 3 shown.
- the cooling device 10 according to the invention here essentially consists of articulated cooling shell segments 13 which surround the work roll 1, 2 at a distance, forming a gap 30 in a larger angular range.
- the hinge axis of the articulated connection is preferably parallel to the longitudinal axis of the roller.
- the cooling liquid 7 flows in countercurrent to the direction of rotation of the roller 5 into the gap 30, in order then to flow out again through the outlet opening 24 and the discharge pipe 26. If the discharge pipe 26 or the outlet opening 24 is closed or not implemented in a special case, a coolant drain can be generated transversely to the roller in a targeted manner. Lateral seals are then only partially present here.
- the segment lengths of the cooling shell segments 13 forming the gap 30 should be approximately the same, so that when the diameter of the work roll 1 changes, the cooling shell segments 13 can optimally follow the change in curvature of the roll jacket surface 6.
- the individual cooling shell segments 13 have joints or joint halves at their ends which, when connected to one another, form a corresponding number of joint pivot points 22 and pivot points 21 which are connected to one another by cylinders 20, for example hydraulic or pneumatic cylinders.
- On the middle cooling shell segment 13 is the cooling beam support 16 with a pivot point 23 through which it is possible to move the cooling shell segments 13 and all components connected to it in the illustrated (horizontal, vertical and rotating) adjustment directions 45 of the cooling beam support with a to move multi-link linkage, not shown here.
- a stripping device 17 arranged below the cooling shell 11 ensures that as little cooling liquid 7 as possible reaches the rolling stock 4.
- the entire cooling shell 11 can be positioned.
- temperature sensors 38 in the middle of the roll or across the width
- the roll temperature is measured continuously in order to regulate the size of the gap 30 accordingly in order to maintain the desired cooling effect.
- FIG. 4 An alternative flow guidance of the cooling liquid 7 within the gap 30 formed by the cooling shell segments 13 of the cooling shell 11 and the roller jacket surface 6 compared to that in FIG Figure 3 described flow is in the cooling device 10 of the Figure 4 shown.
- the supply pipes 25 for the cooling liquid 7 to be used with low pressure LP are arranged here on the upper and lower cooling shell segment 13, so that here the partial quantities of cooling liquid are fed through the gap 30 in countercurrent and cocurrent, based on the direction of rotation of the rollers 5.
- the directions of flow are indicated by arrows 43.
- the upper and lower edges of the cooling shell 11 are designed with a contact surface 46, for example a hard tissue plate, which is guided in a sealing manner against the roller jacket surface 6.
- each work roll 1, 2 is also cooled on the inlet side. Since the achievable cooling is not in the foreground here, z. B. Spray cooling with low pressure LP using nozzles 27.
- FIG Figure 5 A cooling device 10 with a sectional low-pressure flow cooling is shown in FIG Figure 5 .
- the cooling shells 11 are composed of cooling shell segments 13, but coherently form a uniform, self-moving cooling shell 11
- the cooling shell segments 13 of the now radially divided cooling shell 12 are also spatially separated from one another and form separate flow cooling areas s1, s2, s3.
- LP low pressure
- the cooling liquid flows here via a funnel-shaped output slot 44 in the middle area of a cooling shell segment 13 from an outlet opening 24 against the work roll 1, 2 and is deflected up and down on both sides.
- mechanical side seals can be arranged.
- Each cooling shell segment 13 forces a flow in accordance with the drawn arrows 43 along the roller jacket surface 6 and then backwards.
- the cooling shell segments 13 are designed in such a way that the cooling liquid flowing backwards (away from the roller) can flow away well with a gradient.
- the cooling liquid flowing back on the upper side is additionally directed to the side in order to reduce the pool effect above the scraper 17.
- the outlet openings 24 of the cooling shell segments 13 can be provided with an exchangeable mouthpiece (e.g. rectangular nozzle) so that, if necessary, the cross-section and the shape can be easily adapted to changed conditions.
- high-pressure (HP) nozzles are arranged between the scrapers 17 and the cooling shells 12, by means of which the low-pressure / high-pressure cooling combined according to the invention is implemented.
- the high-pressure spray bar can be arranged separately on the cooling bar support 16 or attached to a cooling shell segment so that it can be adjusted with it.
- a completely exchangeable cooling shell plate 47 is attached to the cooling beam of the cooling device 10. Since the mouthpieces of the nozzle openings of the outlet openings 24 can also be exchanged here, the possibility of changing the entire cooling bowl with mouthpiece or also separately is possible.
- the cooling shells of a flow cooling area can also be divided into two parts, so that the outlet opening 24 can be easily adjusted by relative displacement and subsequent fixing of the two halves. Furthermore, slightly different shell thicknesses or gap widths per cooling beam can be set and the amount of cooling liquid that flows up and down can be influenced.
- the spacer plates 49 are arranged only in the cooling bar edge area to the Not to disturb coolant flow in the middle.
- Optional spacer plates 49 that extend over the length of the chilled beam are also conceivable. These can be used to adjust the distance or to influence the direction of flow of the coolant.
- These spacer plates can also be attached to the central cooling shell segment 13 (not shown). With a generated coolant flow to the side, the edge areas of the work roll (next to the strip) are specifically heated from the center by the heated coolant.
- a rigid cooling system is required as a special case, i. H. provided with immovable cooling shells (without cylinder between the shells and without springs 8).
- the use of rigid spacer rods instead of movable cylinders 20 is then also advantageously possible.
- the gaps between the roller and the cooling shell then vary somewhat, but the system with the sectional flow cooling is still effective and the system is simpler to manufacture.
- Only the cooling beam support has to be positioned in front of the roll, depending on the work roll diameter and the work roll position, so that the gaps, that is to say the outlet openings, are arranged relatively close in front of the roll.
- the construction can be carried out the same for several stands and the adaptation to the different stand diameter ranges of a rolling train is done only by means of the length-adjustable rods.
- a low-pressure flow cooling system with integrated roll gap lubrication 19 and roll gap cooling 18 is also arranged on the inlet side.
- the Fig. 8 discloses how different high and low pressure systems can be combined with one another.
- the flow of the cooling liquid 7 can be divided under a cooling shell or, as is shown here by way of example on the inlet side and outlet side, a larger amount of coolant can preferably be directed in one direction. To increase the heat transfer, a flow against the direction of rotation is advantageous.
- the area in which the roll gap lubrication 19 is arranged is kept largely dry by the generated flow direction of the work roll cooling and / or by cooling shells 50 or cooling shells 51 provided with an elastic plastic surface with elastic plastic or hard tissue panels, for which a slight contact pressure is applied by the cooling beam support mechanism is generated over the plates on the roller.
- the panels themselves are continuous across the width and have an elastic effect due to their structural design (not shown).
- the area of the roll surface (seen in the direction of rotation) before the application of the Roll gap lubricant is optionally designed with a compressed air jet (not shown) in order to blow the roll surface dry in a defined manner.
- the cooling device 10 of the Figure 9 It is also possible to design the three cooling bars with exchangeable cooling shells 47 in which many offset holes 52 are drilled, from which individual jets of coolant spray against the rollers 1, 2 from a short distance. Flow cooling in sections can also be established in this way.
- the holes are offset in the width direction so that the most uniform possible cooling effect is created across the width.
- the cross-sectional size and spacing of the holes 52 can be designed differently over the width of the barrel so that a coolant crown can also be generated with this system.
- the holes 52 can be aligned perpendicular to the rollers 1, 2 or also enable the cooling liquid to be sprayed obliquely against the rollers 1, 2.
- cooling shells are designed in such a way that the coolant outlet opening is made simultaneously through a rectangular slot 24 or 44 combined with holes 52 in the plate in order to increase turbulence in the flow gap.
- the funnel-shaped outlet opening shaped in the direction of flow can, if required, be designed with baffles in order to direct the coolant in a targeted manner inwards, outwards or straight ahead, so that ultimately a closed and even jet of cooling liquid emerges over the length of the cooling beam.
- a funnel-shaped design of the cooling liquid supply channel on the broad sides of the cooling beam is also possible in order to reduce the amount of cooling liquid flowing under the shell transversely to the side (beam edges).
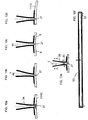
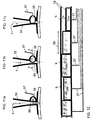
- FIGS Figures 11a to 11c Details for an exemplary embodiment of the gap setting in the feed channel 55 are shown in FIGS Figures 11a to 11c in side view and in the Figure 12 shown in the corresponding top view.
- the elongated exit cross section 58 of the cooling bar is divided into individual width sections 59.
- the flow opening b and thus the volume flow of the cooling liquid can be set individually.
- the width section 59 can be made, for example, 50-500 mm wide.
- the zone cooling can be controlled in pairs symmetrically to the center of the stand (gap setting). All cooling beams of a scaffolding can be provided with zone-wise control of the cooling cross-sections and the zones can be connected accordingly, or the individual beams of a scaffolding can be controlled separately.
- FIG Figure 11 An air or fluid pressure operated system is provided. Depending on the pressure level of the system or the measured volume flow, the flow opening b can be set from open to partially open or closed. Instead of section-wise arranged stretchable plastic tabs 60 can be used for segment-wise To influence the cross section of the outlet opening, rotatable or displaceable flaps or tappets, eccentric adjustments or other mechanical actuators can also be used.
- a pressure chamber 56 is arranged laterally on the feed channel 55 as a closure member, the expandable plastic tube 60 of which forms part of the feed channel 55.
- the air chamber 56 In the initial state of the Figure 11a the air chamber 56 is in the unpressurized state, so that, as in FIG Figure 12 shown on the width section 59a, the flow opening b is fully open.
- the pressure chamber 56 was partially filled with compressed air or a liquid via a pressure line 57, as a result of which the plastic hose 60 was partially pressed into the feed channel 55 and the flow opening b is now partially closed, as in FIG Figure 12 is shown at width portion 59b.
- a completely closed flow opening b shows Figure 12 at width section 59c.
- the pressure chamber 56 is completely filled and thus the feed channel 55 is blocked in this area.
- the thermal expansion of the roller and thus the strip profile and flatness can be positively influenced.
- Closing the cooling zones next to the belt with simultaneous adjustment (reduction) of the water flow rate can advantageously contribute to a further reduction in energy.
- FIG. 13 Another working principle of zone cooling is in Figure 13 shown.
- narrow cooling shells 14 are arranged next to one another in the length of the roller, the gaps 31, 32, 33 of which can be set with different gap widths W1, W2, W3.
- a different specific cooling liquid flow 41 per unit of time can be generated over the length of the roller.
- a barrier coolant generating a dynamic pressure can be introduced into the gap 34 existing between the cooling shells 14.
- a cooling shell can also be implemented without an adjusting device such that the gap between the cooling shell and the roller is of any size over the length of the roller.
- a material can advantageously be used as the material for the cooling shells 13, 14 which may rest against the roller without damaging it and which is elastic.
- This can be, for example, a sand-free cast iron, lubricious plastic, self-lubricating metals, aluminum or hard fabric.
- a fluid jet 28 for example air or coolant, is targeted into the via a pipe 25 and a nozzle 27 Blown opening of the gap 30.
- the fluid jet 28 thus generates a dynamic pressure which prevents the cooling liquid 7 from escaping from the gap 30.
- a locally acting axially adjustable work roll spray cooling which can be designed as high pressure but also as low pressure cooling, show Figures 15a and 15b .
- This cooling represents an additional cooling and can be operated in combination with the low-pressure shell cooling (not shown).
- the local positioning of the spray nozzles or application of the cooling liquid 7 is preferably carried out as a function of the profile and flatness control or regulation.
- the spray nozzle bar sections 40 ′ are moved on a guide rod 63.
- the two spray nozzle bar sections 40 ' are positioned symmetrically to the roll center with the aid of a hydraulic cylinder 61, articulated rods 62 and nozzle bar support 64.
- two hydraulic cylinders 61 are also conceivable, which position both sides 65 individually.
- the spray nozzle bar sections 40 ' are fed individually on the right and left via the respective feed line 25.
- a similar arrangement of locally acting work roll cooling is provided Figure 15b
- a hydraulic cylinder 61 is used here to move articulated rods and articulated rockers 62 with spray nozzle bar sections 40 'attached to them over a pivot point 66 on a circular path 64, thus directing the cooling jet 7 to different positions within or next to the strip area on the work roll 1.
- the two spray nozzle bar sections 40 ' can each be moved with a coupling gear (4-joint arch) if movement on a circular path 64 is to be avoided.
- the use of electric or hydraulic stepper motors at the positions of the pivot points 66 for direct movement of the nozzle units on the spray nozzle bar sections 40 'via a rod on the circular path 64 is also possible.
- the low-pressure cooling system can also be used alone, i.e. not in combination with the high-pressure cooling system.
- Fig. 16 shows spiral springs 8 as an elastic connection between the adjacent cooling shell segments 13.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
Description
- Die Erfindung betrifft Verfahren und eine Kühlvorrichtung zum Kühlen der Walzen, insbesondere der Arbeitswalzen eines Walzgerüstes, siehe z.B.
JP - A 63303609 - Beim Walzen von Metallen werden die am Walzprozess beteiligten Walzen, die Arbeitswalzen, erwärmt. Um sie vor Beschädigungen zu schützen und um eine möglichst lange Standzeit zu erlangen, werden die Walzen gekühlt. In den meisten Walzwerken werden heutzutage Kühlsysteme verwendet, die mit Hilfe von Düsen (vorzugsweise Flachstrahldüsen) eine Kühlflüssigkeit auf die Walzenoberfläche sprühen. Eine solche Kühlung wird als Sprühkühlung bezeichnet. Das gewählte Druckniveau liegt je nach Walzanlage zwischen 6 bar und 12 bar und in Ausnahmefällen bei 20 bar. Neben der Aufgabe, die Arbeitswalzen möglichst intensiv zu kühlen, um deren thermische Belastung und geometrische Ausdehnung zu begrenzen, soll die Arbeitswalzenkühlung die Walze von Schmutz, Oxid- und Zunderpartikeln frei halten. Die Kühlwirkung steigt mit höherer Kühlmittelmenge und zunehmendem Kühlmitteldruck. Nachteil des Systems ist, dass dabei eine hohe Energiemenge benötigt wird und bei höherem Druck die Wartung der Pumpen aufwändiger ist.
- Eine andere Möglichkeit zur Kühlung der Arbeitswalzen ist die Niederdruckkühlung. Aus der
WO 2008/104037 A1 ist eine Kühlvorrichtung mit hochturbulenter Kühlung im Niederdruckbereich bekannt, bei der mit Hilfe von Düsen bzw. Bohrungen, die auf einem konkav geformten Kühlbalken angeordnet sind, eine Walze gekühlt wird. Durch die Anordnung des Kühlbalkens sowie mit Hilfe von Seitenplatten, die am Kühlbalken stirnseitig angebracht sind, wird ein gleichmäßig ausgebildetes Wasserkissen mit einer turbulenten und ungerichteten Strömung gebildet. Die Kühlvorrichtung arbeitet jedoch nur dann zufriedenstellend und reproduzierbar, wenn der Durchmesserbereich der Walze, der sich durch den Abschliff ergibt, auf die Krümmung der Kühlvorrichtung abgestimmt ist. Da der heute übliche Abschliffbereich einer Walze ca. 10 % des maximalen Walzendurchmessers beträgt, sind mehrere Kühlvorrichtungen für unterschiedliche Walzendurchmesser notwendig, was eine ausgefeilte Walzenlogistik erforderlich macht. Es ist als Nachteil festzuhalten, dass keine Einstellung der Krümmung der Kühlvorrichtung zum veränderten Walzendurchmesser für jedes Gerüst und nach jedem Arbeitswalzenwechsel möglich ist und sich somit der Abstand der Düsen bzw. Bohrungen zur Walzenoberfläche und damit die Kühlwirkung während des Walzprozesses von Walzenwechsel zu Walzenwechsel verändert. - Eine Niederdruckkühlung in Form einer Strömungskühlung wird in der
DE 36 16 070 C2 beschrieben, wobei in einem definierten relativ engen Spalt zwischen der Arbeitswalzenoberfläche und einer Kühlschale die Kühlflüssigkeit in gerichteter Art und Weise und mit äußerem Druck an der Walzenoberfläche vorbeigeführt wird. Das Druckniveau ist geringer und hängt von Spaltbreite und Strömungsgeschwindigkeit ab. Höhere Kühlwirkungen werden hier durch höhere Strömungsgeschwindigkeiten erzielt. Infolge des niedrigeren Druckniveaus hat das System keine reinigende Wirkung auf die Walzenoberfläche. Nachteilig an dieser Vorrichtung ist, dass für jede Walze ein eigener Kühlblock nötig ist, da dieser an den Walzeneinbaustücken montiert ist. Für ein konventionelles Warmwalzwerk ist daher eine hohe Anzahl dieser Kühlblöcke erforderlich. Die Anpassung der Spaltbreite an verschiedene Arbeitswalzendurchmesser sowie das Folgen des Kühlblocks der jeweiligen Arbeitswalzenposition hat sich ebenfalls als nachteilig bzw. sehr aufwändig erwiesen, da das Einstellen des Spaltes manuell und außerhalb des Walzgerüstes erfolgen muss. - Die
JP 07-232203 - Ausgehend vom geschilderten Stand der Technik ist es Aufgabe der Erfindung, ein Verfahren und eine Kühlvorrichtung anzugeben, mit dem bzw. der die Walzen eines Walzgerüstes optimal gekühlt werden, um sie vor thermomechanischer Ermüdung und vor Verschleiß zu schützen, wobei energetische Gesichtspunkte wie die Minimierung des benötigten Kühlflüssigkeitsstroms und des Kühlflüssigkeitsdrucks sowie anfallende Konstruktions- und Fertigungskosten zu berücksichtigen sind.
- Die gestellte Aufgabe wird verfahrensmäßig mit den Merkmalen des Anspruchs 1 sowie vorrichtungsmäßig mit den Merkmalen des Anspruchs 11 gelöst.
- Grundsätzlich können alle Walzen eines Walzgerüstes mit der erfindungsgemäßen Kühlvorrichtung gekühlt werden; insbesondere findet die Erfindung jedoch Anwendung bei den Arbeitswalzen.
- Zweckmäßigerweise werden ca. 20 % der gesamten Kühlflüssigkeitsmenge dem Hochdruckkühlsystem und ca. 80 % der gesamten Kühlflüssigkeitsmenge dem die Hauptkühlwirkung erzeugenden Niederdruckkühlsystem zugeführt. Die Kühlflüssigkeit kann einem beispielsweise 7-12 m hohen Hochbehälter entnommen oder von Niederdruckpumpen direkt erzeugt werden. Der erforderliche Druckbereich für die Kühlflüssigkeit der Niederdruckwalzenkühlung ist abhängig von der thermischen Belastung der Walzen und liegt zwischen z. B. 0,5 bis kleiner 5 bar. Als konstruktive Ausführungsform können eine Sprühkühlung, Kühlmittelvorhang, Spaltkühlung bzw. Strömungskühlung, hochturbulente Kühlung (
Figur 2 ) oder eine Kombination der verschiedenen Niederdrucksysteme eingesetzt werden. - Für die Hochdruckwalzenkühlung, die gleichzeitig die Aufgabe einer Walzenoberflächenreinigung bzw. Entfernung von Zunder erfüllt, kann wie bei konventionellen Systemen ein einreihiger oder zweireihiger Sprüzdüsenbalken eingesetzt werden. Die geringe Kühlflüssigkeitsmenge von ca. 20 % der gesamten Kühlflüssigkeitsmenge reicht für diese Aufgabe aus, wobei ein Druckbereich für die Kühlflüssigkeit zwischen 5 - 50 bar, vorzugsweise 12 bar erforderlich ist. Der eingesetzte Druckbereich für die Kühlflüssigkeit der Hochdruckwalzenkühlung ist abhängig von den Walzparametern Dickenabnahme, spezifische Flächenpressung im Walzspalt, Walzgeschwindigkeit, Bandtemperaturen, Walzenwerkstoff und gewalztem Material.
- Aus Umweltgesichtspunkten ist eine Verminderung der Gesamtenergie, die die Pumpen verbrauchen, bei gleichzeitiger Erfüllung aller Systemaufgaben im Sinne der "Green-Plant-Technology" von Vorteil. Vergleicht man die aufgewendete Pumpenenergie der konventionellen Walzenkühlung mit höherem Druck mit dem vorgeschlagenen kombinierten Niederdruck-Hochdruck-Kühlsystem, so ergeben sich folgende Unterschiede:
- Energiebedarf der Pumpe (ohne Berücksichtigung des Pumpenwirkungsgrades) am Beispiel für eine 2m-Warmbandstraße mit 5000 m3/h Gesamt-Walzenkühlmittelstrom (Pumpenleistung = Volumenstrom * Druckerhöhung (Hinweis: 36 ist ein Umrechnungsfaktor)
- Konventionelle Walzenkühlung:
- Druckniveau z. B. 12 bar
- Pumpenleistung = 5000 m3/h * 12 bar/36
- Pumpenleistung = 1667 KW
- Kombinierte Niederdruck-Hochdruck-Kühlung:
- Druckniveau z. B. 12 bar
- Hochdruckkühlmittelmenge 1000 m3/h und
- Druckniveau z. B. 2 bar
- Niederdruckkühlmittelmenge 4000 m3/h
- Pumpenleistung = 1000 m3/h * 12 bar/36 + 4000 m3/h * 2 bar/36
- Pumpenleistung = 333 KW + 222 KW = 555 KW
- Mit der kombinierten Niederdruck-Hochdruck-Kühlung wird eine wesentlich geringere Energiemenge benötigt. Für obiges Beispiel ergibt sich demnach eine Verminderung der Antriebsleistung für die Pumpen von ca. 1,1 MW.
- Bei erhöhtem Schmutz oder Zunderpartikeln sowie bei beispielsweiser rauer Walzenoberfläche oder bei einem Brandrissmuster kann das Druckniveau entsprechend erhöht werden. Durch eine Kamera kann die Walzenoberfläche beobachtet werden, um daraus die Druckniveauveränderung abzuleiten. Weiterhin kann zur Beeinflussung der Oxidschichtdicke auf der Walze das Druckniveau in Stufen (durch beispielsweise Zu- oder Wegschalten von Pumpen) oder stufenlos individuell angepasst werden.
- Die kombinierte Niederdruck-Hochdruck-Kühlung wird beispielsweise für die vorderen Gerüste einer Warmbandstraße vorgesehen. In den hinteren Gerüsten kann dann auch eine reine Niederdruckkühlung zum Einsatz kommen.
- Der Hochdruck-Kühlbalken wirkt über nahezu der gesamten Ballenlänge oder im Breitenrichtung beweglich und mit einer örtlichen Kühlwirkung ausgeführt sein. Werden in einem Einsatzfall nur eine einfache Niederdruckschalenkühlung verwendet, so ist eine Kombination mit der Kühlung entsprechend der japanischen Patentanmeldung
JP 07290120 - Analog zu der Ausführungsform mit den in Breitenrichtung verfahrbaren Spritzbalkenabschnitten, können beispielsweise für ein Segment der Niederdruck-Schalenkühlung kurze Segmentschalenteile mit einer Breite von beispielsweise 150 mm axial in Breitenrichtung verstellbar und nur lokal (z. B. symmetrisch an zwei Stellen der Arbeitswalze) wirkend ausgeführt sein.
- Die erfindungsgemäß verwendete Niederdruck-Arbeitswalzenkühlung hat die Aufgabe, optimal und effizient zu kühlen, wobei trotz niedrigem Kühlflüssigkeitsdruck die Kühlwirkung (Wärmeübergang von der Walze zur Kühlflüssigkeit) hoch sein soll. Dies bewirkt eine niedrigere Walzentemperatur oder kann zur Verminderung der Kühlflüssigkeitsmenge genutzt werden. Als effiziente Niederdruckwalzenkühlung wird vorzugsweise eine Strömungskühlung eingesetzt, bei der die Kühlflüssigkeit in einem relativ engen Spalt zwischen der Arbeitswalze und einer bogenförmig ausgebildeten Kühlschale an der Walzenoberfläche vorbei geleitet wird.
- Erfindungsgemäß besteht die Kühlvorrichtung im Wesentlichen aus gelenkig miteinander verbundenen beweglichen Kühlschalensegmenten. Vorzugsweise kommen drei, in der Regel aber zwei Kühlschalensegmente zum Einsatz. In Sonderfällen kann aber auch nur ein Kühlschalensegment verwendet werden. Die einzelnen Kühlschalensegmente besitzen vorzugsweise seitlich bzw. an deren Enden Gelenke oder Gelenkhälften. Auf dem mittleren Kühlschalensegment ist mindestens ein Drehpunkt vorhanden, der mindestens einen, vorzugsweise zwei Zylinder (Hydraulik- oder Pneumatikzylinder) aufnimmt. Die Zylinder haben ihren zweiten Haltepunkt an den anderen Gliedern der benachbarten Kühlschalensegmente. Die Zylinder können in Kühlbalkenmitte oder beidseitig an den Kanten angeordnet sein. Statt der Schalenverstellung mit Zylindern ist eine Verstellung mit zum Beispiel Hydraulikmotoren oder Elektromotoren denkbar. Auf dem mittleren Kühlschalensegment befindet sich die Konsole bzw. der Kühlbalkenträger mit Befestigungsbohrungen. Über den Kühlbalkenträger ist es möglich, das mittlere Kühlschalensegment und somit alle Bauteile, die mit diesem verbunden sind, zu bewegen, wobei eine horizontale, vertikale und drehende Bewegung möglich ist. Die Positionsverstellung wird mit einem mehrgliedrigen Gelenkgetriebe durchgeführt, welches pneumatisch, hydraulisch oder elektromechanisch betätigt wird. Auch ist eine vorteilhafte Anstellung des mittleren Kühlbalkenträgers in horizontaler Richtung über beispielsweise eine Längsoder Langlochführung und Pneumatik- oder Hydraulikzylinders möglich.
- Die Zylinder besitzen Wegmesssysteme und Druckmessgeber. Die Position der Zylinder und damit die Spalteinstellung bzw. Abstandsbestimmung zwischen Kühlschalensegment und Walze sowie die Überwachung der eingestellten Positionen lässt sich auf folgende unterschiedliche Weise ermitteln und durchführen, wobei auch eine Kombination der angeführten Methoden möglich ist:
- Kalibrieren der Kühlschalen
Zum Einstellen der Positionen der Kühlschalensegmente werden die Kühlbalkenträgeranstellung und die Kühlschalensegmente mit den zugeordneten Zylindern und Gelenkgetrieben mit definiertem Druck gegen die Walze angedrückt. In dieser Position werden die Weggeber auf Null gesetzt. Ausgehend hiervon und mit Kenntnis der geometrischen Zusammenhänge kann danach ein definierter Spalt zwischen Kühlschalensegment und Walze eingestellt werden. Der Kalibrierprozess des Kühlsystems kann während der Gerüstkalibrierprozedur durchgeführt werden. - Berechnen der Positionen
Da die geometrischen Zusammenhänge (Walzendurchmesser, Walzenpositionen in vertikaler Richtung, Zylinderpositionen, Abstände der Gelenke und Drehpunkte, Position des mehrgliedrigen Gelenkgetriebes etc.) bekannt sind, kann in guter Näherung die Schalenposition bzw. mittlere Spaltbreite errechnet werden. Jede relative Änderung der Walzenposition (bei z. B. Banddickenänderung) während des Walzprozesses ist so umrechenbar. - Einsatz von Sensoren
Durch Einsatz von Abstandssensoren kann der Spalt direkt gemessen und die Zylinder und Gelenkgetriebe entsprechend mit einem Regelsystem eingestellt werden. - Gegenüber einer Kühlvorrichtung nach dem Stand der Technik passt sich die erfindungsgemäße Kühlvorrichtung durch die vorhandenen Gelenkmechanismen dem jeweiligen Walzendurchmesser und den Walzenpositionen an, da die Anstellsysteme der Kühlbalken mit der Dickenregelung verbunden sind und der vertikalen Bewegung der Arbeitswalzen, beispielsweise bei einer Dickenumstellung, folgen. Beim Auffahren der Gerüste (beispielsweise bei einem Not-Auf) werden die Kühlschalen automatisch etwas zurück geschwenkt.
- Die Kühlvorrichtung bildet in einer konstruktiven Ausführungsform mit Hilfe einer Abdichtfunktion einen Raum, aus dem nur wenig Kühlflüssigkeit in die Umgebung gelangt. Die Abdichtung erfolgt durch Anlage der Schale oben und unten an die Arbeitswalze, die mit einem vorbestimmten Druck angedrückt werden kann und/oder durch Aufbringen eines Staudrucks am Rande der Kühlschalen. Durch diese Anordnung wird es möglich, einen fast geschlossenen Kühlkreislauf auszubilden.
- Durch eine Positionierung der Schalen kurz vor der Walze wird ein Spalt gebildet, durch den das Kühlmittel strömt. Die Spaltbreiten zwischen Kühlschale und Arbeitswalze werden während des Betriebs gezielt und reproduzierbar unabhängig vom Walzendurchmesser zwischen 2 und 40 mm, beispielsweise auf 5 mm, eingestellt. Der Spalt zwischen Arbeitswalze und Kühlschale kann -tangential gesehen- ca. gleich sein oder die Schale wird zum Auslauf hin verengend angestellt.
- Bei der Verwendung der erfindungsgemäß vorgesehenen Strömungskühlung sind zwei sich unterscheidende Kühlvarianten möglich, die abschnittsweise Strömungskühlung und die zusammenhängende Strömungskühlung.
- Die abschnittsweise Strömungskühlung ist in Abschnitte unterteilt. Die Kühlflüssigkeit strömt aus einem beispielsweise trichterförmigen Rechteckschlitz in die einzelnen Bereiche der Kühlschale gegen die Walze und wird nach beiden Seiten (nach oben bzw. unten) oder auch nur vornehmlich nach einer Seite umgelenkt, wobei die Kühlschale eine Strömung entlang der Walze erzwingt. Durch die Strömungsumlenkung und durch Strömung mit höherer Relativgeschwindigkeit entlang der Walze nimmt die Kühlflüssigkeit die Wärme der Walze effizient auf. Die erwärmte Kühlflüssigkeit strömt danach nach hinten zurück und macht so Platz für neue kalte Kühlflüssigkeit. Die Kühlbalken sind dabei so ausgeführt, dass die nach hinten (von der Walze weg) fließende Kühlflüssigkeit vornehmlich mit Gefälle gut abfließen kann. Durch Umlenkbleche wird das zurückfließende Kühlmittel auf der Oberseite zusätzlich zur Seite gelenkt, um den Pooleffekt über dem Abstreifer zu reduzieren. Die einzelnen Kühlbereiche sind durch eine gegenseitige Abschirmung voneinander getrennt, so dass sich die Kühlflüssigkeiten der benachbarten Kühlbalken kaum gegenseitig stören.
- Bei einer zusammenhängenden Strömungskühlung wird die Kühlflüssigkeit über einen größeren zusammenhängenden Winkelbereich der Walze geführt. Eine geringe anpassbare Spaltbreite und eine hohe Strömungsgeschwindigkeit sind gefordert, um einen guten Wärmeübergang zu erzeugen. Spaltbreite und Kühlflüssigkeitsmenge müssen deshalb aufeinander abgestimmt sein. Die zusammenhängende Strömungskühlung kann im Gegenstromprinzip oder Gleichstromprinzip betrieben werden. Durch den langen Weg zwischen Ein- und Austrittsseite ist eine seitliche Abdichtung der Kühlschale erforderlich. Alternativ zum Gegen- oder Gleichstromprinzip ist auch eine Betriebsweise durchführbar, bei der an der oberen und unteren Kühlbalkenrohrleitung die Kühlflüssigkeit zugeführt wird. Der Ablauf erfolgt dann gezielt zu den Seiten. Bei diesem Prinzip nimmt zunächst die tangential zur Walze strömende Kühlflüssigkeit die Wärme auf und wird anschließend zur Seite umgelenkt. Die warme Kühlflüssigkeit erwärmt so die Walzenbereiche neben dem Bandlaufbereich und führt dort zur gewünschten positiven Beeinflussung der thermischen Crowns. Besonders effektiv ist dieses System, wenn eine Zonenkühlung durchgeführt wird, bei der die Bereiche neben dem Band nicht direkt gekühlt werden.
- Bei der Zonenkühlung sind in Walzenlänge im Kühlmittelzuführkanal des Kühlbalkens nur bestimmte Bereiche für den Durchfluss freigegeben oder schmale Kühlschalen mit unterschiedlich eingestellten Spaltweiten beabstandet nebeneinander angeordnet. Bedingt durch die unterschiedlichen Spaltweiten ergeben sich für die schmalen Kühlschalen ein entsprechender unterschiedlicher spezifischer Kühlflüssigkeitsdurchfluss und damit je Kühlschale eine unterschiedliche Kühlung der Arbeitswalze. Zur Abtrennung der unterschiedlichen Kühlflüssigkeitsdurchflüsse wird je nach Konstruktion zwischen den schmalen Kühlschalen eine Sperrkühlflüssigkeit oder eine Spaltdichtung eingebracht.
- Zur optimalen Steuerung der Kühleinrichtung wird ein Rechenmodell (Prozessmodell bzw. Level 1-Modell) verwendet, das folgende Aufgaben erfüllt:
- Einstellung der Kühlmittelmenge und Druckniveau für den Niederdruckund ggf. für den Hochdruckteil abhängig von Banddickenabnahme, spezifische Flächenpressung im Walzspalt, Walzgeschwindigkeit, Bandtemperaturen, Walzenwerkstoff und gewalztes Material sowie der gemessenen und/oder der berechneten Walzentemperaturen und/oder beobachteten Walzenoberfläche und ebenfalls abhängig von der eingestellten Kühlmittel-Beaufschlagungsbreite,
- Einstellung der Kühlmittelmenge über der Bandbreite durch Verstellung der Austrittsöffnungen des Zuführkanals (parabolisch, Kurve höherer Ordnung oder zonenweise) oder/und Verstellung der Spaltbreite zwischen Kühlschale und Arbeitswalze in Abhängigkeit der Bandbreite und/oder Einstellung der Position der in Breitenrichtung verstellbaren Spritzdüsenbalkenabschnitte und/oder gemessenem Profil- und Planheitszustand über der Bandbreite,
- Austausch von Signalen mit der Dickenregelung (Gerüstanstellung),
- Beschreibung der geometrischen Zusammenhänge der beweglichen Teile der Kühleinrichtung sowie Berücksichtigung der Anstellposition, Passlineposition und Arbeitswalzendurchmesser zwecks optimaler Positionsermittlung bzw. Berechnung der Positionsänderungen,
- Festlegung der Anschwenkposition von Kühlbalkenträger sowie Kühlschalenanstellposition mit Hilfe der Zylinder unter ggf. Verwendung der Druck- und Weggebersignalen,
- Steuerung der Kalibrierprozedur für die Kühlschalenpositionen.
- Weitere vorteilhafte Ausgestaltungen der Erfindung sind Gegenstand der abhängigen Ansprüche.
- Weitere Einzelheiten der Erfindung werden nachfolgend an in schematischen Zeichnungsfiguren dargestellten Ausführungsbeispielen näher erläutert.
- Es zeigen:
-
Fig. 1 eine Sprühkühlung nach dem Stand der Technik, -
Fig. 2 eine hochturbulente Strömungskühlvorrichtung nach dem Stand der Technik, -
Fig. 3 eine erfindungsgemäße Kühlvorrichtung mit mehreren Kühlschalensegmenten, die gelenkig miteinander verbunden sind, -
Fig. 4 die Kühlvorrichtung derFig. 3 mit alternativer Kühlflüssigkeitsströmung, -
Fig. 5 eine erfindungsgemäße Kühlvorrichtung mit radial geteilter Kühlschale -
Fig. 6 die Kühlvorrichtung derFig. 5 mit austauschbarer Kühlschale bzw. Kühlplatte, -
Fig. 7 eine Kühlvorrichtung mit durch Federn angepresste Kühlschalensegmente, -
Fig. 8 eine Kühlvorrichtung mit Walzspaltkühlung / Walzspaltschmierung und kombinierter Niederdruck-Hochdruckwalzenkühlung, -
Fig. 9 eine Kühlvorrichtung mit in den Kühlschalen eingebrachte Löcher, -
Fig. 10a-f Düsen- und Schalenausbildungen, -
Fig. 11a-c eine Spaltbreitenverstellung, -
Fig.12 eine Spaltbreitenverstellung, -
Fig. 13 eine Zonenkühlung, -
Fig. 14 eine Spaltabdichtung, -
Fig. 15a, b eine örtlich wirkende axial verstellbare Walzenkühlung, -
Fig. 16 Biegefedern als gelenkige / elastische Verbindung zwischen benachbarten Kühlschalensegmenten. - In der
Figur 1 ist eine Sprühkühlung nach dem Stand der Technik dargestellt, bei der eine Kühlflüssigkeit 7 mittels Düsen 27 auf die Walzenoberfläche der Arbeitswalzen 1, 2 gesprüht wird. Durch den relativ großen Abstand zwischen Düse und Walze wird ein höherer Kühlmittel-Druckbereich (z. B. 6 ... 15 bar) gewählt. Ein- und auslaufseitig angeordnete Abstreifer 17 sorgen dafür, dass möglichst wenig Kühlflüssigkeit mit dem Walzgut 4 in Kontakt geraten kann. - Die
Figur 2 zeigt eine andere bekannte Möglichkeit zur Kühlung der Arbeitswalzen 1, 2. Es handelt sich hierbei um eine hochturbulente Kühlung im Niederdruckbereich. Mit Hilfe von einlaufseitig angeordneten Düsen 27 und durch die auslaufseitig in der konkav gebogenen zusammenhängenden Kühlschale 11 eingebrachten Bohrungen wird Wasser auf die Walzenoberfläche der Arbeitswalzen 1, 2 gespritzt und ein Wasserkissen mit einer turbulenten und ungerichteten Strömung vor der Arbeitswalze gebildet. Der Austausch des Wassers geschieht bei dieser Konstruktion relativ langsam, was die Kühleffizienz negativ beeinflusst. - Eine zusammenhängende Strömungskühlung nach der Erfindung mit einer zusammenhängenden Kühlschale 11 ist in der
Figur 3 dargestellt. Die erfindungsgemäße Kühlvorrichtung 10 besteht hier im Wesentlichen aus gelenkig miteinander verbundenen Kühlschalensegmenten 13, die die Arbeitswalze 1, 2 mit Abstand unter Ausbildung eines Spaltes 30 in einem größeren Winkelbereich umschließen. - Durch die beansprucht gelenkige Verbindung zwischen den einzelnen Kühlsegmenten einer Kühlschale ist vorteilhafterweise eine optimale Anpassung der Kühlschale an die individuellen Durchmesser der Walzen und damit eine energetisch günstigere Kühlung der Walzen möglich. Die Gelenkachse der gelenkigen Verbindung liegt vorzugsweise parallel zur Längsachse der Walze.
- Über ein Zuführrohr 25 und der Eintrittsöffnung 29 strömt die Kühlflüssigkeit 7 im Gegenstrom zur Walzendrehrichtung 5 in den Spalt 30, um dann durch die Austrittsöffnung 24 und das Abführrohr 26 wieder auszuströmen. Wird das Abführrohr 26 oder die Austrittsöffnung 24 in einem Sonderfall verschlossen oder nicht ausgeführt, kann gezielt ein Kühlmittelablauf quer zur Walze erzeugt werden. Seitliche Abdichtungen sind dann hier nur teilweise vorhanden. Die den Spalt 30 bildenden Segmentlängen der Kühlschalensegmente 13 sollten annähernd gleich groß sein, so dass bei sich änderndem Durchmesser der Arbeitswalze 1 die Kühlschalensegmente 13 der Krümmungsänderung der Walzenmantelfläche 6 optimal folgen können. Die einzelnen Kühlschalensegmente 13 besitzen an ihren Enden Gelenke oder Gelenkhälften, die miteinander verbunden eine entsprechende Anzahl Gelenkdrehpunkte 22 bilden sowie Drehpunkte 21, die durch Zylinder 20, beispielsweise Hydraulik- oder Pneumatikzylinder, miteinander verbunden sind. Auf dem mittleren Kühlschalensegment 13 befindet sich der Kühlbalkenträger 16 mit einem Anlenkpunkt 23, durch den es möglich ist, das Kühlschalensegmente 13 und alle Bauteile, die mit diesem verbunden sind, in die dargestellten (horizontal, vertikal und drehend) Verstellrichtungen 45 des Kühlbalkenträgers mit einem hier nicht dargestellten mehrgliedrigen Gelenkgetriebe zu bewegen. Eine unterhalb der Kühlschale 11 angeordnete Abstreifvorrichtung 17 sorgt dafür, dass möglichst wenig Kühlflüssigkeit 7 auf das Walzgut 4 gelangt.
- Über Sensoren 37 zur Abstandsmessung, Druckmesser 36 in den Zylinderanschlussleitungen sowie an bzw. in den Zylindern 20 angeordnete Wegmesser 39 kann eine Positionierung der gesamten Kühlschale 11 durchgeführt werden. Mit Temperatursensoren 38 (in Walzenmitte oder über der Breite) wird kontinuierlich die Walzentemperatur gemessen, um zur Erhaltung der gewünschten Kühlwirkung die Größe des Spaltes 30 entsprechend zu regeln.
- Die nachfolgend beschriebenen Kühlvorrichtungen sind in ähnlicher Weise konstruktiv aufgebaut, weshalb die die Konstruktion betreffenden gleichwertigen Einzelheiten nicht mehr beschrieben werden, sondern fallweise nur die bereits vorstehend angeführten Bezugszeichen eingezeichnet sind.
- Eine alternative Strömungsführung der Kühlflüssigkeit 7 innerhalb des von den Kühlschalensegmente 13 der Kühlschale 11 und der Walzenmantelfläche 6 gebildeten Spaltes 30 gegenüber der in der
Figur 3 beschriebenen Strömung ist in der Kühlvorrichtung 10 derFigur 4 dargestellt. Die Zuführrohre 25 für die mit Niederdruck ND zu verwendende Kühlflüssigkeit 7 sind hier jeweils am oberen und am unteren Kühlschalensegment 13 angeordnet, so dass hier die Kühlflüssigkeitsteilmengen im Gegenstrom und im Gleichstrom, bezogen auf die Walzendrehrichtung 5, durch den Spalt 30 geführt werden. Die Strömungsrichtungen sind durch Pfeile 43 gekennzeichnet. Zur Abdichtung des Spaltes 30 sind die oberen und unteren Ränder der Kühlschale 11 mit einer Anlagefläche 46, beispielsweise einer Hartgewebeplatte, ausgebildet, die dichtend gegen die Walzenmantelfläche 6 geführt ist. Da somit nur ein seitlicher Ablauf der Kühlflüssigkeit 7 aus dem Spalt 30 möglich ist (Abführrohre sind nicht vorhanden), ist der Spalt 30 gegenüber der Spaltweite derFig. 3 vergrößert. Die Verstellung der einzelnen Kühlschalen erfolgt wie beiFigur 3 mittels Zylinder 20. Statt Zyünder können auch vereinfacht dort Schraubenfedern eingesetzt werden. Zusätzlich zu der auf der Auslaufseite durchgeführten Kühlung mit der dort angeordneten Kühlschale 11 wird jede Arbeitswalze 1, 2 auch auf der Einlaufseite gekühlt. Da hier die erzielbare Kühlung nicht im Vordergrund steht, reicht hier z. B. Sprühkühlung mit Niederdruck ND mittels Düsen 27. - Eine Kühlvorrichtung 10 mit einer abschnittsweisen Niederdruck-Strömungskühlung zeigt die
Figur 5 . Im Gegensatz zu denFiguren 3 und4 , bei denen die Kühlschalen 11 zwar aus Kühlschalensegmenten 13 zusammengesetzt, aber zusammenhängend eine einheitliche in sich bewegliche Kühlschale 11 bilden, sind die Kühlschalensegmente 13 der nun radial geteilten Kühlschale 12 auch örtlich voneinander getrennt und bilden getrennte Strömungskühlbereiche s1, s2, s3. Aus Niederdruck (ND)-Zuführrohren 25 strömt hier die Kühlflüssigkeit über einen trichterförmigen Ausgabeschlitz 44 im mittleren Bereich eines Kühlschalensegmentes 13 aus einer Austrittöffnung 24 gegen die Arbeitswalze 1, 2 und wird nach beiden Seiten nach oben und unten umgelenkt. Um die quer (in Breitenrichtung) fließende Wassermenge zu begrenzen, können mechanische Seitenabdichtungen angeordnet sein. Jedes Kühlschalensegment 13 erzwingt eine Strömung entsprechend der eingezeichneten Pfeile 43 entlang der Walzenmantelfläche 6 und dann nach hinten zurück. Die Kühlschalensegmente 13 sind dabei so ausgeführt, dass die nach hinten (von der Walze weg) fließende Kühlflüssigkeit mit Gefälle gut abfließen kann. Durch (nicht dargestellte) Umlenkbleche wird die zurück fließende Kühlflüssigkeit auf der Oberseite zusätzlich zur Seite gelenkt, um den Pooleffekt über dem Abstreifer 17 zu reduzieren. Die Austrittsöffnungen 24 der Kühlschalensegmente 13 können mit einem austauschbaren Mundstück (z. B. Rechteckdüse) versehen werden, so dass bei Bedarf der Querschnitt und die Form leicht geänderten Bedingungen anzupassen ist. Zwischen den Abstreifern 17 und den Kühlschalen 12 sind bei diesem Ausführungsbeispiel Hochdruck(HD)-Düsen angeordnet, mittels derer die erfindungsgemäß kombinierte Niederdruck-Hochdruck-Kühlung realisiert wird. Der Hochdruckspritzbalken kann wie dargestellt separat am Kühlbalkenträger 16 angeordnet oder an einem Kühlschalensegment befestigt sein, so dass er mit diesem verstellbar ist. - In der
Figur 6 ist angedeutet, dass auf den Kühlbalken der Kühlvorrichtung 10 eine komplett austauschbare Kühlschalenplatte 47 befestigt ist. Da auch hier die Mundstücke der Düsenöffnungen der Austrittsöffnungen 24 ausgetauscht werden können, ist also die Wechselmöglichkeit der gesamten Kühlschale mit Mundstück oder auch separat möglich. Die Kühlschalen eines Strömungskühlbereiches können auch zweigeteilt sein, so dass durch relatives Verschieben und anschließendes Fixieren der beiden Hälften die Austrittsöffnung 24 leicht einstellbar ist. Weiterhin können leicht unterschiedliche Schalendicken bzw. Spaltbreiten pro Kühlbalken eingestellt und die Kühlflüssigkeitsmenge, die nach oben und unten fließen, beeinflusst werden. - Statt wie bei den bisherigen Ausführungsbeispielen der
Figuren 3 bis 6 Zylinder zur Anstellung der Einzelschalen einzusetzen, ist in der Kühlvorrichtung 10 derFigur 7 eine alternative Lösung offenbart und dargestellt. Hier wird der Kühlbalkenträger 16 mit dem mittleren Kühlschalensegment 13 vor die Walze positioniert. Die beiden anderen Kühlschalensegmente 13 legen sich mit Hilfe eines in einem kleinen definierten Bereich drehbaren geraden oder gekrümmten Querbalkens 48 mit entsprechendem Federanpressdruck der Feder 8 an die Arbeitswalzen 1, 2 an. Alternativ können auch im Bereich der Zylinder (sieheFiguren 3 - 6 ) Schraubenfedern 8 mit entsprechenden Halterungen an den Enden angebracht sein. Der Spalt 30 wird dabei durch Abstandsplatten 49 zwischen der Kühlschale 13 und der Arbeitswalze 1, 2 bestimmt. Als Material für die Abstandsplatten eignet sich z. B. Hartgewebe, Aluminium, Gusseisen, selbst schmierende Metalle oder Kunststoff. Die Abstandsplatten 49 sind nur im Kühlbalkenkantenbereich angeordnet, um die Kühlmittelströmung in der Mitte nicht zu stören. Optional sind auch über die Kühlbalkenlänge durchgehende Abstandsplatten 49 denkbar. Diese können als Abstandseinstellung oder zur Beeinflussung der Strömungsrichtung des Kühlmittels dienen. Diese Abstandsplatten können auch auf dem mittleren Kühlschalensegment 13 (nicht dargestellt) angebracht sein. Durch einen erzeugten Kühlmittelstrom zur Seite hin werden die Randbereiche der Arbeitswalze (neben dem Band) durch das erwärmte Kühlmittel gezielt aus der Mitte erwärmt. - Sind die Arbeitswalzen-Durchmesserbereiche, bei denen die Kühlung betrieben wird, klein oder pro Gerüst im gleichen Bereich, so ist als Sonderfall ein starres Kühlsystem, d. h. mit unbeweglichen Kühlschalen (ohne Zylinder zwischen den Schalen und ohne Federn 8) vorgesehen. Auch ist dann in vorteilhafter Weise ein Einsatz von starren Abstandsstangen statt beweglicher Zylinder 20 möglich. Die Spalte zwischen der Walze und der Kühlschale variieren dann etwas, jedoch ist das System mit der abschnittsweisen Strömungskühlung noch wirksam und das System einfacher in der Herstellung. Es muss lediglich der Kühlbalkenträger abhängig vom Arbeitswalzendurchmesser und der Arbeitswalzenposition vor die Walze positioniert werden, so dass die Spalte optimal, also die Austrittsöffnungen relativ dicht vor der Walze angeordnet sind. Die Konstruktion kann so für mehrere Gerüste gleich ausgeführt werden und die Anpassung an die verschiedenen Gerüst-Durchmesserbereiche einer Walzstraße erfolgt lediglich über die in der Länge verstellbaren Stangen.
- In der Kühlvorrichtung 10 der
Figur 8 ist zusätzlich zu der bisher beschriebenen kombinierten Niederdruck-Hochdruck-Kühlung auch eine Niederdruck-Strömungs-kühlung mit integrierter Walzspaltschmierung 19 und Walzspaltkühlung 18 auf der Einlaufseite angeordnet. Gleichzeitig wird in derFig. 8 offenbart, wie verschiedene Hoch- und Niederdruck-Systeme miteinander kombinierbar sind. Die Strömung der Kühlflüssigkeit 7 kann sich unter einer Kühlschale teilen oder, wie hier beispielhaft einlaufseitig und auslaufseitig dargestellt ist, eine größere Kühlmittelmenge bevorzugt in eine Richtung gelenkt werden. Zwecks Vergrößerung des Wärmeübergangs ist eine Strömung gegen die Drehrichtung vorteilhaft. - Der Bereich, in dem die Walzspaltschmierung 19 angeordnet ist, wird durch die erzeugte Strömungsrichtung der Arbeitswalzenkühlung und/oder durch mit einer elastischen Kunststoffoberfläche versehene Kühlschalen 50 oder Kühlschalen 51 mit elastischer Kunststoff- oder Hartgewebeplatten weitgehend trocken gehalten, wozu vom Kühlbalkenträger-Mechanismus ein leichter Anpressdruck über die Platten auf die Walze erzeugt wird. Die Platten selbst sind über der Breite durchgehend ausgeführt und haben durch ihre konstruktive Gestaltung (nicht dargestellt) eine elastische Wirkung. Der Bereich der Walzenoberfläche (in Drehrichtung gesehen) vor der Applizierung des Walzspaltschmiermittels ist optional mit einer (nicht dargestellten) Druckluft-Bedüsung ausgeführt, um die Walzenoberfläche definiert trocken zu blasen.
- Statt des Einsatzes von beispielsweise drei Kühlbalken mit rechteckförmiger Düse ist es entsprechend der Kühlvorrichtung 10 der
Figur 9 auch möglich, die drei Kühlbalken mit austauschbaren Kühlschalen 47 auszuführen, in die viele versetzt angeordnete Löcher 52 gebohrt sind, aus denen einzelne Kühlmittelstrahlen aus kurzer Entfernung gegen die Walzen 1, 2 spritzen. Auch so kann eine abschnittsweise Strömungskühlung aufgebaut werden. Die Löcher sind dabei so in Breitenrichtung versetzt angeordnet, dass eine möglichst gleichmäßige Kühlwirkung über der Breite entsteht. Die Querschnittsgröße und Abstände der Löcher 52 können über der Ballenbreite unterschiedlich ausgeführt sein, damit auch mit diesem System ein Kühlmittelcrown erzeugbar ist. Die Löcher 52 können dabei senkrecht gegen die Walzen 1, 2 ausgerichtet sein oder auch ein schräges Spritzen der Kühlflüssigkeit gegen die Walzen 1, 2 ermöglichen. - In einer nicht dargestellten speziellen Variante ist vorgesehen, die Kühlschalen so zu gestalten, dass die Kühlmittelaustrittsöffnung durch einen Rechteckschlitz 24 bzw. 44 kombiniert mit Löchern 52 in der Platte gleichzeitig ausgeführt sind, um Turbulenzen im Fließspalt zu erhöhen.
- Weitere Details zur Düsen- und Schalengestaltung sind den
Figuren 10a bis 10f zu entnehmen, wobei die Anordnung der Düse in Schalenmitte oder alternativ in symmetrischer Anordnung mit einseitig beispielsweise oben verkürzt ausgeführter Schale erfolgt. Durch Änderung des Anstellungswinkels der Düse oder unterschiedlicher Kühlschalendicken oben/unten (nicht dargestellt) lässt sich die Verteilung des Kühlflüssigkeitsstroms nach oben und unten ebenfalls beeinflussen. Auch sind verschiedene Düsenformen (Strahl fokussierend oder "zerstäubend") angedeutet. Die Kühlschale kann zusätzlich auf der den Walzen zugewandten Seite glatt oder mit Rillen bzw. Stegen 9 versehen sein, um den Kühleffekt durch verursachende Turbolenzen positiv zu beeinflussen. Im Einzelnen sind dargestellt: -
Fig. 10a eine symmetrische Anordnung des unteren Teils des Kühlbalkens 54 auf der Kühlschale 11, 12 mit austauschbarer Düse 27, -
Fig. 10b Kühlflüssigkeitsaustritt aus der Düse 27 mit Winkel α schräg zur Walze, -
Fig. 10c Düse 27 mit alternativer Querschnittsform sowie mögliche Ausführungsformen der Stege bzw. Rillen 9, -
Fig. 10d asymmetrisch zur Düse 27 verkürzte bzw. verlängerte Kühlschale 11, 12. - Die trichterförmige in Strömungsrichtung geformte Austrittsöffnung kann bei Bedarf mit Leitblechen ausgeführt sein, um das Kühlmittel gezielt nach innen, außen oder geradeaus zu lenken, so dass letztlich ein geschlossener und gleichmäßiger Kühlflüssigkeitsstrahl über der Kühlbalkenlänge austritt. Auch eine trichterförmige Ausbildung des Kühlflüssigkeitszuführkanals an den Kühlbalken-Breitseiten ist möglich, um die unter der Schale quer zur Seite (Balkenkanten) fließende Kühl-flüssigkeitsmenge zu reduzieren.
- Weiterhin ist es möglich, die Kühlschale abschnittsweise über der Kühlbalkenlänge mit einer Spaltbreitenverstellung im Kühlflüssigkeitszuführkanal auszubilden und somit die Kühlmittelverteilung sowie die Kühlwirkung über die Walzenlänge zu beeinflussen. Um vereinfacht eine parabolische Veränderung der Spaltbreite der Austrittsöffnung über der Breite durchführen zu können, sind entsprechend dem Beispiel der
Figuren 10e (Seitenansicht) und 10f (Draufsicht) mit einem Verstellmechanismus (nicht dargestellt) verbiegbare Federbleche 53 innerhalb des trichterförmigen Zuführkanals 55 angeordnet. In der Normalposition liegen hier die Federbleche an den Seitenflächen der Austrittsöffnung an. Wird auf einer Seite die Mitte angestellt, so reduziert sich dort der Spalt. Die Kanten werden dabei in einer Langlochführung festgehalten. Bei Anstellung des Federblechs an den beiden Kanten verringert sich alternativ die Spaltbreite dort. - Die Ausführungsform nach
Figur 10e und Figur 10f stellt nur das Prinzip dar. Es sind auch andere Konstruktionen mit gleicher Wirkung möglich. - Details für ein exemplarisches Ausführungsbeispiel der Spalteinstellung im Zuführkanal 55 sind in den
Figuren 11a bis 11c in Seitenansicht und in derFigur 12 in der entsprechenden Draufsicht dargestellt. Hier ist der längliche Austrittsquerschnitt 58 des Kühlbalkens in einzelne Breitenabschnitte 59 aufgeteilt. Für jeden Breitenabschnitt 59 kann die Strömungsöffnung b und damit der Volumenstrom der Kühlflüssigkeit individuell eingestellt werden. Der Breitenabschnitt 59 kann beispielsweise 50 - 500 mm breit ausgeführt sein. Alternativ ist eine paarweise, symmetrisch zur Gerüstmitte angeordnete Ansteuerung der Zonenkühlung (Spalteinstellung) möglich. Es können alle Kühlbalken eines Gerüstes mit einer zonenweisen Ansteuerung der Kühlquerschnitte versehen und die Zonen entsprechend verbunden sein oder die einzelne Balken eines Gerüstes werden separat angesteuert. Als Verschließmechanismus des Austrittsquerschnittes ist für das Ausführungsbeispiel inFigur 11 ein mit Luftdruck oder Flüssigkeitsdruck betriebenes System vorgesehen. Abhängig vom Druckniveau des Systems oder vom gemessenen Volumenstrom kann die Strömungsöffnung b von offen bis zu teilweise geöffnet oder geschlossen eingestellt werden. Statt abschnittsweise angeordneten dehnbaren Kunststofflaschen 60 können zum segmentweisen Beeinflussen des Querschnitts der Austrittsöffnung auch drehoder verschiebbare Klappen bzw. Stößel, Exzenter-Anstellungen oder andere mechanische Stellglieder eingesetzt werden. - Im Ausführungsbeispiel der
Figuren 11a bis 11c ist seitlich am Zuführkanal 55 als Verschlussorgan eine Druckkammer 56 angeordnet, deren dehnbarer Kunststoffschlauch 60 einen Teil des Zuführkanals 55 bildet. Im Ausgangszustand derFigur 11a ist die Luftkammer 56 im drucklosen Zustand, so dass, wie in derFigur 12 am Breitenabschnitt 59a dargestellt, die Strömungsöffnung b voll geöffnet ist. In derFigur 11b wurde über eine Druckleitung 57 die Druckkammer 56 mit Druckluft oder einer Flüssigkeit teilweise gefüllt, wodurch der Kunststoffschlauch 60 teilweise in den Zuführkanal 55 hineingedrückt wurde und die Strömungsöffnung b nun teilweise geschlossen ist, wie inFigur 12 am Breitenabschnitt 59b dargestellt ist. Eine völlig geschlossene Strömungsöffnung b zeigt dieFigur 12 am Breitenabschnitt 59c. Hier wurde entsprechend derFigur 11c die Druckkammer 56 vollständig gefüllt und damit der Zuführkanal 55 in diesem Bereich abgesperrt. Durch Verschließen der Zonen kann die thermische Ausdehnung der Walze und damit das Bandprofil und die Bandplanheit positiv beeinflusst werden. Ein Verschließen der Kühlzonen neben dem Band bei gleichzeitiger Anpassung (Reduktion) der Wasserfördermenge kann zur weiteren Energieverminderung vorteilhaft beitragen. - Ein anderes Wirkprinzip der Zonenkühlung ist in
Figur 13 dargestellt. Hierbei sind in Walzenlänge schmale Kühlschalen 14 nebeneinander angeordnet, deren Spalten 31, 32, 33 mit unterschiedlichen Spaltweiten W1, W2, W3 eingestellt werden können. Durch unterschiedliche Spaltweiten und einer unterschiedlichen Beaufschlagung der Spalten 31, 32, 33 mit Druck und Volumenstrom der Kühlflüssigkeit kann so ein unterschiedlicher spezifischer Kühlflüssigkeitsdurchfluss 41 pro Zeiteinheit über der Walzenlänge erzeugt werden. Zum Trennen der einzelnen Zonen mit unterschiedlichem Kühlflüssigkeitsdurchfluss 41 pro Zeiteinheit kann in den zwischen den Kühlschalen 14 bestehenden Spalt 34 eine einen Staudruck erzeugende Sperrkühlflüssigkeit eingebracht sein. Vereinfacht lässt sich auch eine Kühlschale ohne Verstelleinrichtung der Art ausführen, dass der Spalt zwischen Kühlschale und Walze über der Walzenlänge beliebig unterschiedlich groß ist. - Als Material für die Kühlschalen 13,14 kann mit Vorteil ein Werkstoff eingesetzt werden, welcher an der Walze anliegen darf ohne sie zu beschädigen und elastisch ist. Dies können beispielsweise ein sandfreies Gusseisen, gleitfähiger Kunststoff, selbst schmierende Metalle, Aluminium oder Hartgewebe sein.
- In der
Figur 14 ist eine Möglichkeit zum Abdichten des zwischen der Arbeitswalze 1 und der Kühlschale 14 gebildeten Spaltes 30 an seinen Rändern dargestellt. Über ein Rohr 25 und eine Düse 27 wird ein Fluidstrahl 28, beispielsweise Luft oder Kühlmittel, gezielt in die Öffnung des Spaltes 30 eingeblasen. Der Fluidstrahl 28 erzeugt so einen Staudruck, der das Austreten der Kühlflüssigkeit 7 aus dem Spalt 30 verhindert. - Eine örtlich wirkende axial verstellbare Arbeitswalzen-Sprühkühlung, die als Hochdruck- aber auch als Niederdruckkühlung ausgeführt werden kann, zeigen
Figur 15a und 15b . Diese Kühlung stellt eine Zusatzkühlung dar und kann in Kombination mit der nicht dargestellten Niederdruck-Schalenkühlung betrieben werden. Die örtliche Positionierung der Sprühdüsen bzw. Applizierung der Kühlflüssigkeit 7 erfolgt vorzugsweise in Abhängigkeit der Profil- und Planheitssteuerung oder -regelung. InFigur 15a werden hierzu die Spritzdüsenbalkenabschnitte 40' auf einer Führungsstange 63 bewegt. Die Positionierung der beiden Spritzdüsenbalkenabschnitte 40' erfolgt hier symmetrisch zur Walzenmitte mit Hilfe eines Hydraulikzylinders 61, Gelenkstangen 62 und Düsenbalkenträger 64. Alternativ sind auch zwei Hydraulikzylinder 61 denkbar, die beide Seiten 65 individuell positionieren. Die Speisung der Spritzdüsenbalkenabschnitte 40' erfolgt rechts und links individuell über die jeweilige Zuführleitung 25. Eine ähnliche Anordnung einer örtlich wirkenden Arbeitwalzenkühlung stelltFigur 15b dar. Mit einem Hydraulikzylinder 61 werden hier Gelenkstangen und Gelenkschwingen 62 mit darauf befestigten Spritzdüsenbalkenabschnitte 40' über einen Drehpunkt 66 auf einer Kreisbahn 64 bewegt und so der Kühlstrahl 7 auf unterschiedliche Positionen innerhalb oder neben dem Bandbereich auf die Arbeitswalze 1 gelenkt. Als nicht dargestellte Alternativen zur angelenkten Gelenkschwinge können die beiden Spritzdüsenbalkenabschnitte 40' jeweils mit einem Koppelgetriebe (4-Gelenk-Bogen) bewegt werden, wenn eine Bewegung auf einer Kreisbahn 64 vermieden werden soll. Auch der Einsatz von Elektro- oder Hydro-Schrittmotoren an den Positionen der Drehpunkte 66 zur direkten Bewegung der Düseneinheiten auf den Spritzdüsenbalkenabschnitte 40' über eine Stange auf der Kreisbahn 64 sind möglich. - Das Niederdruck-Kühlsystem ist auch alleine, d.h. nicht in Kombination mit dem Hochdruck-Kühlsystem verwendbar.
-
Fig. 16 zeigt Biegefedern 8 als elastische Verbindung zwischen den benachbarten Kühlschalensegmenten 13. -
- 1, 2 Arbeitswalze
- 3 Walzenbreite
- 4 Walzgut
- 5 Walzendrehrichtung
- 6 Walzenmantelfläche
- 7 Kühlflüssigkeit
- 8 Feder
- 9 Rillen bzw. Stege
- 10 Kühlvorrichtung
- 11 zusammenhängende Kühlschale
- 12 radial geteilte Kühlschale
- 13 Kühlschalensegmente
- 14 schmale Kühlschalen
- 15 Anlenkpunkt der Kühlschale
- 16 Kühlbalkenträger
- 17 Abstreifer
- 18 Walzspaltkühlung
- 19 Walzspaltschmierung
- 20 Zylinder
- 21 Drehpunkt der Zylinder
- 22 Gelenkdrehpunkt der Kühlschalensegmente
- 23 Anlenkpunkt des Kühlbalkenträgers
- 24 Austrittsöffnung
- 25 Zuführrohr
- 26 Abführrohr
- 27 Düse
- 28 Fluidstrahl
- 29 Eintrittsöffnung
- 30 Spalt zwischen Walzenmantelfläche und Kühlschale
- 31 Spalt mit Spaltweite W1
- 32 Spalt mit Spaltweite W2
- 33 Spalt mit Spaltweite W3
- 34 Spalt zwischen den schmalen Kühlschalen
- 36 Druckmesser
- 37 Sensor zur Abstandsmessung
- 38 Temperatursensor
- 39 Wegmesser
- 40 Spritzdüsenbalken für Hochdruckkühlung
- 40' Spritzdüsenbalkenabschnitt
- 41 spezifischer Kühlflüssigkeitsdurchfluss pro Zeiteinheit
- 42 Sperrkühlflüssigkeit zur Trennung der Kühlschalenstreifen
- 43 Strömungsrichtung der Kühlflüssigkeit
- 44 trichterförmiger Ausgabeschlitz
- 45 mögliche Verstellrichtungen des Kühlbalkenträgers
- 46 Anlagefläche
- 47 austauschbare Kühlplatte
- 48 Querbalken
- 49 Abstandsplatte
- 50 Kühlschale mit elastischer Kunststoffoberfläche
- 51 Kühlschale mit elastischer Kunststoffplatte
- 52 Kühlschale mit Löchern
- 53 Federblech
- 54 unterer Teil des Kühlbalkens
- 55 trichterförmiger Zuführkanal
- 56 Druckkammer
- 57 Druckleitung
- 58 Austrittsquerschnitt
- 59 Breitenabschnitt des Austrittsquerschnitts
- 60 dehnbarer Kunststoffschlauch
- 61 Zylinder
- 62 Gelenkstangen
- 63 Führungsstange
- 64 Bewegungsbahn
- 65 beweglicher Düsenbalkenträger
- 66 Drehpunkt
- b Strömungsöffnung
- ND Kühlflüssigkeitszulauf Niederdruckkühlung
- HD Kühlflüssigkeitszulauf Hochdruckkühlung
- s1-s3 Kühlbereich der Kühlschalensegmente
Claims (19)
- Verfahren zum Kühlen der Walzen (1, 2) eines Walzgerüstes mit einer Niederdruckkühlung, bei welcher die Walzen mit einer unter niedrigem Druck stehenden Kühlflüssigkeit beaufschlagt werden;
dadurch gekennzeichnet, dass
die Walzen zeitgleich zu der Niederdruckkühlung auch einer Hochdruckkühlung unterzogen werden, wobei die Walzen bei der Hochdruckkühlung direkt mit einer unter hohem Druck stehenden Kühlflüssigkeit besprüht werden; und für die Hochdruckkühlung, ein ein- oder mehrreihiger Spritzdüsenbalken (40, 40') mit Düsen zur Hochdruckkühlung der Walzen eingesetzt wird, der über nahezu der gesamten Walzenbreite wirkt oder in Breitenrichtung beweglich und mit einer örtlichen Kühlwirkung ausgeführt wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass ca. 20 % der gesamten Kühlflüssigkeitsmenge der Hochdruckkühlung und ca. 80 % der gesamten Kühlflüssigkeitsmenge der die Hauptkühlwirkung erzeugenden Niederdruckkühlung zugeführt werden.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass abhängig von den Walzparametrn Dickenabnahme, spezifische Flächenpressung im Walzspalt, Walzgeschwindigkeit, Bandtemperatur, Walzenwerkstoff und gewalztes Material für die Niederdruckwalzenkühlung bevorzugt ein Druckbereich für die Kühlflüssigkeit (7) zwischen 0,5 bis < 5 bar und für die Hochdruckwalzenkühlung ein Druckbereich für die Kühlflüssigkeit (7) zwischen 5 - 50 bar, vorzugsweise 12 bar, mit Hilfe eines Prozessmodells eingestellt wird.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Niederdruck-Kühlung als Niederdruck-Sprühkühlung, als Niederdruck-Kühlvorhang oder als Niederdruck Strömungskühlung, als hochturbulente Niederdruckkühlung, oder in Form einer Kombination der genannten Kühlarten ausgebildet wird, wobei bei der Niederdruck-Strömungskühlung die Kühlflüssigkeit in einem Spalt (30, 31, 32, 33) zwischen der Walzenoberfläche und mindestens einem Kühlschalensegment strömt, welches einem partiellen Bereich der Walzenoberfläche gegenüberliegt.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass eine Anpassung der Position des Kühlschalensegments (13) an die jeweiligen Walzendurchmesser und / oder Walzenpositionen zur Erzeugung eines reproduzierbaren Kühleffekts erfolgt.
- Verfahren nach einem der vorangegangenen Ansprüche 4 und 5, dadurch gekennzeichnet, dass durch die Kühlschalen (13) vornehmlich ein Kühlmittelstrom (43) tangential entlang der Walzenoberfläche (1, 2) erzeugt wird oder mit Hilfe von in tangentialer Richtung dichten Abstandsplatten bzw. Abstandsleisten (49) optional ein Kühlmittelstrom bzw. Kühlmittelabfluss bevorzugt zur Seite durchgeführt wird, um den Walzenbereich an den Rändern neben dem Bandbereich in der Mitte der mit warmer Kühlflüssigkeit (7) zu erwärmen.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass bei einem bevorzugt parallel zur Walzenachse geführten Kühlmittelabfluss die Kühlmittelzufuhr neben dem Bandbereich durch die Merkmale der Zonenkühlung, beispielsweise dem Kühlschalenabstand zur Walze (1, 2) bzw. zum Kühlmittelzuführkanal (55), abgesperrt wird.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Kühlintensität der Niederdruck-Kühlung, insbesondere bei dem Niederdruck-Kühlvorhang oder der Strömungskühlung, über der Walzenlänge unterschiedlich eingestellt wird.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die optional in Breitenrichtung beweglichen Spritzdüsenbalken des Hochdruckkühlsystems zur Zonenkühlung herangezogen werden und axial mit Hilfe von Elektro- oder Hydromotoren mit Gewindestangen oder durch hydraulisch bewegte ein- oder mehrgliedrigen Gelenkgetriebe (62) mit darauf befestigten Spritzdüsenbalkenabschnitt (40') oder drehbaren Düseneinheiten ausgeführt werden, um die Kühlflüssigkeit (7) mit gerichtetem Strahl auf den gewünschten Bereich der Walze (1, 2) zu lenken.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass ein Rechenmodell z.B. ein Prozessmodell bzw. (Level 1-Modell) eingesetzt wird, das folgende Aufgaben erfüllt:Einstellung der Kühlmittelmenge und Druckniveau für den Niederdruck- und den Hochdruckteil abhängig von Banddickenabnahme, spezifische Flächenpressung im Walzspalt, Walzgeschwindigkeit, Bandtemperaturen, Walzenwerkstoff und gewalztes Material sowie der gemessenen oder/und der berechneten Walzentemperaturen und/oder beobachteten Walzenoberfläche und ebenfalls abhängig von der eingestellten Kühlmittel-Beaufschlagungsbreite,Einstellung der Kühlmittelmenge über der Bandbreite durch Verstellung der Austrittsöffnungen des Zuführkanals (parabolisch, andere Kurve oder zonenweise) oder/und Verstellung der Spaltbreite zwischen Kühlschale und Walze in Abhängigkeit der Bandbreite und/oder Einstellung der Position der in Breitenrichtung verstellbaren Spritzdüsenbalkenabschnitte und/oder gemessenem Profil- und Planheitszustand über der Bandbreite,Austausch von Signalen mit der Dickenregelung,Beschreibung der geometrischen Zusammenhänge der beweglichen Teile der Kühleinrichtung sowie Berücksichtigung der Anstellposition, Passlineposition und Walzendurchmesser zwecks optimaler Positionsermittlung bzw. Berechnung der Positionsänderungen, undFestlegung der Anschwenkposition von Kühlbalkenträger sowie Kühlschalenanstellposition mit Hilfe der Zylinder unter ggf. Verwendung der Druck- und Weggebersignalen.
- Kühlvorrichtung (10) zum Kühlen der Walzen (1, 2) eines Walzgerüstes mit einem Niederdruckkühlsystem, bei welchem die Walzen mit einer unter niedrigem Druck stehenden Kühlflüssigkeit beaufschlagt werden;
dadurch gekennzeichnet, dass
zusätzlich zu dem Niederdruckkühlsystem auch ein Hochdruckkühlsystem vorgesehen ist, welches mit Spritzrohren und Düsen ausgestattet ist zum direkten Besprühen der Walzen mit der unter hohem Druck befindlichen Kühlflüssigkeit zeitgleich zu der Niederdruckkühlung durch das Niederdruck-Kühlsystem, und einen ein- oder mehrreihigen Spritzdüsenbalken (40, 40') mit den Düsen zur Hochdruckkühlung der Walzen aufweist, der über nahezu der gesamten Walzenbreite wirkt oder in Breitenrichtung beweglich und mit einer örtlichen Kühlwirkung ausgeführt wird. - Kühlvorrichtung nach Anspruch 11, dadurch gekennzeichnet, dass das Niederdruckkühlsystem ausgebildet ist zur Erzeugung einer Niederdruck-Sprühkühlung, eines Niederdruck-Kühlvorhanges oder einer Niederdruck Strömungskühlung, oder einer hochturbulenten Niederdruckkühlung, oder einer Kombination der genannten Kühlungsarten.
- Kühlvorrichtung nach Anspruch 12, dadurch gekennzeichnet, dass das Niederdruckkühlsystem zur Erzeugung der Niederdruck-Strömungskühlung mindestens eine Kühlschale (11) mit mindestens einem vorzugsweise bogenförmigen Kühlschalensegment (13, 52) aufweist, welches mit der Oberfläche der zu kühlenden Walze (1, 2) einen mit der strömenden Kühlflüssigkeit (7) befüllbaren Spalt (20) ausbildet, welcher vorzugsweise bezüglich seiner Spaltbreite in Form des Abstandes zwischen der Walzenoberfläche und der Kühlschale einstellbar ist.
- Kühlvorrichtung nach einem der Ansprüche 11 bis 13, dadurch gekennzeichnet, dass bei dem kombinierten Niederdruck-Hochdruck-Kühlsystem die Spritzdüsenbalken (40, 40') des Hochdruckkühlsystems oberhalb und/oder unterhalb und/oder innerhalb des Niederdruckkühlsystems feststehend oder in Breitenrichtung beweglich angeordnet sind.
- Kühlvorrichtung nach einem der Ansprüche 11 bis 14, dadurch gekennzeichnet, dass zwei oder mehr der Kühlschalensegmente beweglich miteinander verbunden sind.
- Kühlvorrichtung nach einem der Ansprüche 11 bis 15, dadurch gekennzeichnet, dass die bewegliche Verbindung zwischen den Kühlschalensegmenten in Form eines Drehgelenks und/oder einer Feder und/oder einer elastischen Verbindung und/oder einer mehrgliedrigen Gelenkgetriebeanordnung ausgeführt ist.
- Kühlvorrichtung (10) nach einem oder mehreren der Ansprüche 14 bis 16, dadurch gekennzeichnet, dass mindestens eines der Kühlschalensegmente (13, 52), z.B. das Mittlere, durch den Kühlbalkenträger (16) vor die Walze (1, 2) positionierbar ist und die anderen Kühlschalensegmente (13, 52) beabstandet durch Abstandsplatten (49) über Federn (8) gegen die Walze (1, 2) drückbar sind.
- Kühlvorrichtung (10) nach einem oder mehreren der Ansprüche 11 bis 17, dadurch gekennzeichnet, dass mit Hilfe einer Abdichtfunktion bzw. eines Abdichtmittels durch einen vorbestimmten Druck gegen die Walzen (1, 2) ein Raum zwischen den Kühlschalen (11, 12) bzw. den Kühlschalensegmenten (13) und den Walzenoberflächen (1, 2) gebildet ist, aus dem wenig Kühlflüssigkeit (7) in die Umgebung gelangt.
- Kühlvorrichtung (10) nach einem der Ansprüche 11 bis 18, dadurch gekennzeichnet, dass das Hochdruck-Kühlsystem auf der Gerüstauslaufseite angeordnet ist.
Applications Claiming Priority (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009011110 | 2009-03-03 | ||
| DE102009011111 | 2009-03-03 | ||
| DE102009014125 | 2009-03-24 | ||
| DE102009036696 | 2009-08-07 | ||
| DE102009053074A DE102009053074A1 (de) | 2009-03-03 | 2009-11-13 | Verfahren und Kühlvorrichtung zum Kühlen der Walzen eines Walzgerüstes |
| PCT/EP2010/001274 WO2010099924A1 (de) | 2009-03-03 | 2010-03-02 | Verfahren und kühlvorrichtung zum kühlen der walzen eines walzgerüstes |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP2403663A1 EP2403663A1 (de) | 2012-01-11 |
| EP2403663B1 EP2403663B1 (de) | 2014-04-30 |
| EP2403663B2 true EP2403663B2 (de) | 2021-03-10 |
Family
ID=42270463
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10706548.4A Not-in-force EP2403663B2 (de) | 2009-03-03 | 2010-03-02 | Verfahren und kühlvorrichtung zum kühlen der walzen eines walzgerüstes |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20120031159A1 (de) |
| EP (1) | EP2403663B2 (de) |
| CN (1) | CN102421541B (de) |
| DE (2) | DE102009053073A1 (de) |
| RU (1) | RU2483817C1 (de) |
| TW (2) | TW201036722A (de) |
| WO (2) | WO2010099924A1 (de) |
Families Citing this family (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011104735A1 (de) * | 2011-06-16 | 2012-12-20 | Sms Siemag Ag | Verfahren und Vorrichtung zum Kühlen einer Arbeitswalze |
| DE102011112519A1 (de) | 2011-09-07 | 2013-03-07 | Gottfried Wilhelm Leibniz Universität Hannover | Vorrichtung zum Aufbringen eines Mediums auf ein Objekt und Verfahren zur Detektion von Abweichungen eines Sprühfeldes |
| DE102012202340A1 (de) | 2011-12-23 | 2013-06-27 | Sms Siemag Ag | Verfahren und Vorrichtung zum Kühlen von Walzen |
| DE102012201157B4 (de) * | 2012-01-26 | 2017-06-01 | Achenbach Buschhütten GmbH & Co. KG | Verfahren und Vorrichtung zur Relativpositionierung eines Düsenbalkens einer Walzgerüsteinlaufarmatur |
| DE102012216570A1 (de) | 2012-05-11 | 2013-11-14 | Sms Siemag Ag | Vorrichtung zum Kühlen von Walzen |
| EP2676744A1 (de) * | 2012-06-22 | 2013-12-25 | Siemens VAI Metals Technologies GmbH | Sprinklervorrichtung einer Walzanlage, und Extraktions-/Einführmethode dieses Systems aus einem/in ein entsprechendes Walzgerüst |
| BR112015021087A2 (pt) * | 2013-03-15 | 2017-07-18 | Novelis Inc | aparelho e método de laminação de metal em folha |
| CN103481198B (zh) * | 2013-09-03 | 2015-12-02 | 中冶南方工程技术有限公司 | 基于磨辊间管理系统的辊轧冷却装置及其冷却方法 |
| EP2881186A1 (de) * | 2013-12-09 | 2015-06-10 | Linde Aktiengesellschaft | Verfahren und Vorrichtung zum Isolieren der Kälte in einer Kryoausrüstung |
| DE102014224318A1 (de) * | 2014-11-27 | 2016-06-02 | Sms Group Gmbh | Vorrichtung und Verfahren zum Kühlen einer Rolle |
| JP6249007B2 (ja) * | 2015-02-19 | 2017-12-20 | Jfeスチール株式会社 | 孔型圧延における圧延油噴射装置 |
| DE102015210680A1 (de) | 2015-06-11 | 2016-12-15 | Sms Group Gmbh | Verfahren und Vorrichtung zum Regeln eines Parameters eines Walzgutes |
| DE102015219053A1 (de) * | 2015-10-01 | 2017-04-06 | Achenbach Buschhütten GmbH & Co. KG | Verfahren und Vorrichtung zum Kühlen einer in einem Walzgerüst angeordneten Walze |
| DE102016223131A1 (de) * | 2016-09-06 | 2018-03-08 | Sms Group Gmbh | Vorrichtung und Verfahren zum Aufbringen eines flüssigen Mediums auf eine Walze und/oder auf ein Walzgut und/oder zum Entfernen des flüssigen Mediums |
| EP3308868B1 (de) | 2016-10-17 | 2022-12-07 | Primetals Technologies Austria GmbH | Kühlung einer walze eines walzgerüsts |
| CN107470363B (zh) * | 2017-06-28 | 2020-06-12 | 柳州钢铁股份有限公司 | 可以实现自动定位的轧机防缠导板的定位方法及定位装置 |
| BE1025125B1 (fr) * | 2017-09-04 | 2018-10-31 | Centre de Recherches Métallurgiques asbl-Centrum voor Research in de Metallurgie vzw | Essuyeur sans contact et installation industrielle comportant un tel essuyeur |
| ES3000586T3 (en) * | 2018-06-13 | 2025-02-28 | Novelis Inc | Systems and methods for removing viscous materials in metal article processing |
| DE202019005931U1 (de) * | 2018-06-13 | 2023-07-06 | Novelis Inc. | Systeme zum Kühlen einer Walze in der Metallverarbeitung |
| ES2880612T3 (es) | 2018-06-13 | 2021-11-25 | Novelis Inc | Sistema y procedimiento para contener materiales viscosos en el tratamiento de rodillos |
| EP3599036B1 (de) * | 2018-07-26 | 2022-06-15 | Primetals Technologies Austria GmbH | Walzgerüst mit hybrider kühleinrichtung |
| ES2970134T3 (es) | 2018-12-19 | 2024-05-27 | Tata Steel Ijmuiden Bv | Dispositivo de refrigeración para un tren de laminación en caliente |
| DE102020204309A1 (de) * | 2020-04-02 | 2021-10-07 | Sms Group Gmbh | Verfahren und Vorrichtung zum Kühlen eine Walze |
| EP3895821B1 (de) * | 2020-04-14 | 2023-03-15 | ABB Schweiz AG | Erkennung fehlerhafter kühleinheiten mit konfiguration zur versorgung von walzwerken mit kühlmittel |
| CN114571702B (zh) * | 2022-03-17 | 2024-03-26 | 广东易聚源塑业科技有限公司 | 一种塑料母粒加工制备系统 |
| CN114522982B (zh) * | 2022-04-02 | 2023-02-24 | 燕山大学 | 一种热轧带材横向辊缝精细调整的分段冷却装置 |
| WO2023242613A1 (en) * | 2022-06-13 | 2023-12-21 | Arcelormittal | Device and method for cooling rolls used for rolling in a highly turbulent environment |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU651862A1 (ru) * | 1977-05-23 | 1979-03-15 | Всесоюзный Научно-Исследовательский И Проектный Институт По Очистке Технологических Газов, Сточных Вод И Использованию Вторичных Энергоресурсов Предприятий Черной Металлургии | Способ охлаждени прокатных валков и проката |
| SU749472A1 (ru) * | 1978-04-12 | 1980-07-25 | Днепропетровский Металлургический Институт | Устройство дл охлаждени валков |
| DE3425129A1 (de) * | 1984-07-07 | 1986-01-16 | Brown, Boveri & Cie Ag, 6800 Mannheim | Verfahren zur walzenkuehlung an einem kaltwalzwerk |
| KR930000465B1 (ko) | 1985-05-17 | 1993-01-21 | 가부시기가이샤 히다찌세이사꾸쇼 | 압연기의 로울냉각장치 및 로울냉각방법 |
| GB8514598D0 (en) * | 1985-06-10 | 1985-07-10 | Davy Mckee Poole | Lubrication of rolling mills |
| JPH0757368B2 (ja) * | 1987-06-03 | 1995-06-21 | 株式会社日立製作所 | 圧延機のロ−ル冷却装置 |
| CH675974A5 (de) * | 1987-10-23 | 1990-11-30 | Lauener Eng Ag | |
| US5212975A (en) * | 1991-05-13 | 1993-05-25 | International Rolling Mill Consultants, Inc. | Method and apparatus for cooling rolling mill rolls and flat rolled products |
| JPH07284820A (ja) * | 1994-04-14 | 1995-10-31 | Hitachi Ltd | 圧延機用ロール冷却装置及び方法 |
| JPH07290120A (ja) | 1994-04-28 | 1995-11-07 | Kawasaki Steel Corp | ロール冷却装置 |
| DE10206244A1 (de) * | 2002-02-15 | 2003-08-28 | Sms Demag Ag | Vorrichtung zum Trockenhalten von Kaltband im Auslauf von Bandwalzanlagen |
| DE102004025058A1 (de) * | 2004-05-18 | 2005-12-08 | Sms Demag Ag | Verfahren und Vorrichtung zur Kühlung und/oder Schmierung von Walzen und/oder Walzgut |
| RU2287384C1 (ru) * | 2005-03-09 | 2006-11-20 | Открытое акционерное общество "Северсталь" | Способ охлаждения валков сортопрокатной клети |
| BE1017462A3 (fr) | 2007-02-09 | 2008-10-07 | Ct Rech Metallurgiques Asbl | Dispositif et procede de refroidissement de cylindres de laminage en regime hautement turbulent. |
-
2009
- 2009-11-13 DE DE102009053073A patent/DE102009053073A1/de not_active Withdrawn
- 2009-11-13 DE DE102009053074A patent/DE102009053074A1/de not_active Withdrawn
-
2010
- 2010-03-02 WO PCT/EP2010/001274 patent/WO2010099924A1/de not_active Ceased
- 2010-03-02 CN CN201080020135.4A patent/CN102421541B/zh not_active Expired - Fee Related
- 2010-03-02 US US13/254,043 patent/US20120031159A1/en not_active Abandoned
- 2010-03-02 RU RU2011139995/02A patent/RU2483817C1/ru active
- 2010-03-02 WO PCT/EP2010/001275 patent/WO2010099925A1/de not_active Ceased
- 2010-03-02 EP EP10706548.4A patent/EP2403663B2/de not_active Not-in-force
- 2010-03-03 TW TW099106104A patent/TW201036722A/zh unknown
- 2010-03-03 TW TW099106110A patent/TW201036721A/zh unknown
Also Published As
| Publication number | Publication date |
|---|---|
| RU2483817C1 (ru) | 2013-06-10 |
| WO2010099925A1 (de) | 2010-09-10 |
| TW201036721A (en) | 2010-10-16 |
| US20120031159A1 (en) | 2012-02-09 |
| EP2403663A1 (de) | 2012-01-11 |
| DE102009053073A1 (de) | 2010-09-09 |
| CN102421541A (zh) | 2012-04-18 |
| CN102421541B (zh) | 2014-10-29 |
| WO2010099924A1 (de) | 2010-09-10 |
| TW201036722A (en) | 2010-10-16 |
| RU2011139995A (ru) | 2013-04-10 |
| EP2403663B1 (de) | 2014-04-30 |
| DE102009053074A1 (de) | 2010-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2403663B1 (de) | Verfahren und kühlvorrichtung zum kühlen der walzen eines walzgerüstes | |
| EP2882542B1 (de) | Verfahren zur reinigung und/oder entzunderung einer bramme oder eines vorbandes mittels eines zunderwäschers und zunderwäscher | |
| EP3308868B1 (de) | Kühlung einer walze eines walzgerüsts | |
| DE10043281B4 (de) | Walzenkühl- und/oder Schmiervorrichtung für Kaltbandwalzwerke, insbesondere Feinband- und Folienwalzwerke | |
| EP2846941B1 (de) | Vorrichtung zum kühlen von walzen | |
| EP2934778B1 (de) | Vorrichtung zum kühlen von walzgut | |
| DE68912671T2 (de) | Doppelbandstranggiessmaschine mit Führung und Kühlung für das Giessprodukt zum Hochgeschwindigkeitsgiessen von Produkten mit flüssigem Kern. | |
| DE3616070A1 (de) | Walzenkuehlvorrichtung und -verfahren | |
| WO2013113775A1 (de) | Vorrichtung zum richten einer strömung zur kühlung einer walze oder eines metallbandes | |
| WO2009089843A1 (de) | Stranggiessanlage insbesondere für stahl-langprodukte sowie ein verfahren zum stranggiessen | |
| EP0998993B1 (de) | Verfahren und Vorrichtung zum Kühlen von walzwarmem Walzgut, insbesondere Warmbreitband | |
| EP1347851A1 (de) | Profilbeeinflussbare giessrolle für das giessen von metallband in einer giessrollenanlage | |
| WO2006056423A1 (de) | Vorrichtung und verfahren zum stranggiessen | |
| DE102011010857A1 (de) | Verfahren sowie Kokille und Walzblock-Einrichtung zur Endlos-Herstellung von insbesondere dünnen Metallbändern | |
| DE102007005778A1 (de) | Stranggießanlage und Verfahren zum Betreiben einer Stranggießanlage | |
| EP1897636B1 (de) | Stranggiessanlage sowie ein Verfahren zum Stranggiessen | |
| DE19960593C2 (de) | Vorrichtung zum Kühlen eines metallischen Gussstrangs | |
| EP1131170B1 (de) | Verfahren und einrichtung zur verringerung von zunderbildung auf einem walzgut | |
| AT412073B (de) | Vorrichtung zum transportieren und kühlen eines metallstranges | |
| AT503980B1 (de) | Durchbiegungsausgleichswalze einer papier-/kartonmaschine oder einer ausrüstungsmaschine | |
| EP3453466A1 (de) | Walzstrasse zum walzen eines metallischen guts und verfahren zum betreiben einer walzstrasse | |
| DE102017219464A1 (de) | Stranggießanlage mit Einzelrollenanstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20110912 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20131113 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 664738 Country of ref document: AT Kind code of ref document: T Effective date: 20140515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010006793 Country of ref document: DE Effective date: 20140612 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140730 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140730 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140731 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140830 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140901 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502010006793 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: ARCELORMITTAL FRANCE Effective date: 20150128 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502010006793 Country of ref document: DE Effective date: 20150128 |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: SMS GROUP GMBH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502010006793 Country of ref document: DE Representative=s name: HEMMERICH & KOLLEGEN, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502010006793 Country of ref document: DE Owner name: SMS GROUP GMBH, DE Free format text: FORMER OWNER: SMS SIEMAG AG, 40237 DUESSELDORF, DE |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150302 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150302 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20151130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150331 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150302 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150302 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20100302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 |
|
| APBM | Appeal reference recorded |
Free format text: ORIGINAL CODE: EPIDOSNREFNO |
|
| APBP | Date of receipt of notice of appeal recorded |
Free format text: ORIGINAL CODE: EPIDOSNNOA2O |
|
| APAH | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOSCREFNO |
|
| APBQ | Date of receipt of statement of grounds of appeal recorded |
Free format text: ORIGINAL CODE: EPIDOSNNOA3O |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140430 |
|
| APBU | Appeal procedure closed |
Free format text: ORIGINAL CODE: EPIDOSNNOA9O |
|
| PUAH | Patent maintained in amended form |
Free format text: ORIGINAL CODE: 0009272 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT MAINTAINED AS AMENDED |
|
| 27A | Patent maintained in amended form |
Effective date: 20210310 |
|
| AK | Designated contracting states |
Kind code of ref document: B2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R102 Ref document number: 502010006793 Country of ref document: DE |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230707 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20240321 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240320 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20240329 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502010006793 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 664738 Country of ref document: AT Kind code of ref document: T Effective date: 20250302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20251001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250302 |