EP1479806B1 - Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine - Google Patents
Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine Download PDFInfo
- Publication number
- EP1479806B1 EP1479806B1 EP20040008049 EP04008049A EP1479806B1 EP 1479806 B1 EP1479806 B1 EP 1479806B1 EP 20040008049 EP20040008049 EP 20040008049 EP 04008049 A EP04008049 A EP 04008049A EP 1479806 B1 EP1479806 B1 EP 1479806B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- transport device
- auxiliary transport
- threads
- warping
- thread
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02H—WARPING, BEAMING OR LEASING
- D02H3/00—Warping machines
- D02H3/04—Sample warpers
Definitions
- the invention relates to a method for producing a pattern chain, in which one deducts a plurality of threads from a rotating rotary gate, leads to the circumference of a warping drum and deposits on a movable parallel to the axis of the warping drum on the circumference of the warping drum transport surface arrangement, being temporarily unnecessary threads from removes the warping and wraps until their reuse on a located in the axis of the warping drum auxiliary transport device and transported with this in a direction away from the rotary gate.
- the invention relates to a sample warping machine with a warping drum having an axially movable transport surface arrangement on the circumference, a plurality of movable around the circumference of the warping thread guides, a synchronously movable with the thread guides rotary gate and an auxiliary transport device arranged in the region of the axis of the warping drum, wherein each yarn guide has a yarn guide device which deposits a yarn on the transport surface arrangement in at least one active working position and winds the yarn around the auxiliary transport device in a passive working position.
- the sample warper has the advantage that it has a relatively high production speed. Namely, several threads can be guided around the warping drum at the same time, at most as many threads as coil positions are provided in the rotary gate. If a thread for a current pattern in the pattern chain is not needed, then this thread is not guided around the circumference of the warping drum, but wound around the auxiliary transport device. In this way, one is relatively free to create different patterns in the pattern chain.
- the invention has for its object to minimize the waste of threads.
- This object is achieved in a method of the type mentioned above in that the auxiliary transport device is moved at least temporarily faster than the transport surface arrangement.
- the speed of the auxiliary transport device is selected or changed depending on the threads removed from the warping process. It thus beforehand calculated how much space is required to store the threads next to each other or with a small overlap on the auxiliary transport device can. Since the sampling is known in a rapport, you can easily determine in advance how much space for the threads not involved in the warping must be present on average. This space can be provided by moving the auxiliary transport device at the appropriate speed. If many threads are taken out of the warping process in a section of the pattern and are no longer guided around the circumference of the warping drum, but are wound around the auxiliary transport device, you need more space accordingly. In this section of the production of the pattern chain, therefore, the speed of the auxiliary transport device is increased. In contrast, if only one thread is taken out of the warping process, then the speed of the auxiliary transport device can be chosen correspondingly smaller.
- the threads wound on the auxiliary transport device are severed at a predetermined distance from the position in which they are wound onto the auxiliary transport device.
- the non-synchronous movement between the transport surface assembly and the auxiliary transport device causes the wound on the auxiliary transport device threads are tensioned.
- This tension can be so great that it leads to uncontrolled tearing of the thread.
- the tensions may also propagate at least partially into the threads that are already wound around the circumference of the warping drum. This can later have unfavorable effects when unwinding the pattern string from the warping drum. In order not to create such stresses, you cut the threads.
- a powered separator has at least one driven separator. It may, for example, be an electromechanical pair of scissors.
- a driven separator By a driven separator, the tension in the threads are kept small, ie you can sever the threads before dangerous voltages have built up. This creates two cut thread ends.
- the first end of the thread which is in communication with the auxiliary transport device, falls loosely into the center of the warping drum and is transported there with the auxiliary transport device on. Since the thread has been wound in a sufficient number of turns around the auxiliary transport device, it is sufficiently fixed there.
- the second end of the thread extends to the circumference the warping drum and is fixed by the winding formed on the transport surface arrangement. Its cut length hangs inside the warping drum, but does not bother there.
- the trimmed thread ends also do not interfere with the clearing or repositioning since a thread is always severed only at the beginning or at the end of the warp length.
- one cuts through the on the Hilfstrans-.
- Portvorraum wound yarns in a region which is defined in the circumferential direction of the warping drum by boundaries of a radially extending opening in an end wall of the warping drum.
- the threads that are removed from the warping process are moved in front of the front side of the warping drum, so that they do not come to rest on the circumference of the warping drum and the transport surface arrangement located there.
- With the radially extending opening in the end wall it is now achieved that all the threads which are wound onto the auxiliary transport device have the same orientation. These threads are then transported through the radially extending opening in the front wall of the warping drum during the movement of the auxiliary transport device. At the same time, one has a defined position at which the threads can be severed.
- the object is achieved in a sample warping machine of the type mentioned above in that the auxiliary transport device moves at least temporarily faster than the transport surface arrangement.
- the drive of the auxiliary transport device is variable in speed. This makes it possible to adjust the speed of the auxiliary transport device to the required space. The adjustment can be done when changing the Shuraitttrags, so if you want to harsher a new pattern with the sample warping machine. One can perform the change of speed but also during the production of a pattern chain. In this case, the auxiliary transport device is moved faster when more threads are taken out of the warping process, and slower when less or only one thread is taken out of the warping process.
- a control device which controls the Fadenleit Vietnameseen and controls the speed of the auxiliary transport device in response to the moving in their passive positions Fadenleit Vietnameseen.
- the control device "knows" which threads have been removed from the warping process and accordingly are not stored on the circumference of the warping drum, but must be wound around the auxiliary transport device. This leaves Simply determine by counting the Fadenleit Vietnameseen that have been driven to their passive positions.
- the control device can accordingly control the speed of the auxiliary transport device as a function of the number of thread guiding devices located in the passive positions.
- a separating device is arranged between the circumference of the warping drum and the auxiliary transport device.
- the separating device may be located at a distance of about 30 cm from the front side of the warping drum. If the auxiliary transport device is moved faster than the transport surface arrangement, for example transport belts on which the threads are deposited on the circumference of the warping drum, then a tension is created in the threads wound around the auxiliary transport device because the length available for the thread increases. As stated above, this tension can lead to uncontrolled tearing of the threads. This rupture comes before with the separator before, in an area where have not built up too high voltages.
- the separating device is arranged, for example, where the length of the thread between the auxiliary transport device and the circumference of the warping drum has increased by 4 to 5%. At this magnification, the allowable thread tension is usually not exceeded.
- the separating device preferably has at least one driven separating element. So you do not just pull the thread over a cutting edge, where it goes In the end it would break, but you actually cut the thread. For this one can use for example an electromechanical scissors. If you want to cut the thread both on its way from the periphery of the transport device as well as on the way from the auxiliary transport device to the circumference of the warping drum, you can certainly use two driven dividing elements, for example, two electromechanical scissors.
- the warping drum preferably has an end wall facing the rotary gate with an opening which opens in the radial direction, and the separating device is arranged in the circumferential direction within the edges of the opening.
- the edges of the opening define the area in which the threads extend from the circumference of the warping drum to the auxiliary transport device and back.
- one will provide a certain distance between the edges of the opening and the threads to avoid collision of the threads with the face of the warping drum. The fact that the threads are stretched but in this area, you can provide a defined space for the separator.
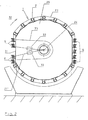
- a sample warping machine has a drum 1, on whose circumference axially parallel transport belts 2 are arranged.
- the conveyor belts 2 are movable with their outer surface in the direction of an arrow 3.
- axially parallel part rods 4, 5, 6 are arranged on the warping drum 1, of which the part rods 4 can be used as cutting rods and the part rods 5 as cross bars.
- the partial rods 6 can serve different, selectable functions.
- the rotary gate 7 Before a front side of the warping drum, a rotary gate 7 is arranged.
- the rotary gate 7 has a rotor 8 which carries a plurality of coils 9 and is driven by a motor 10 via a belt drive 11 and a hollow shaft 12.
- the rotary gate 7 can record, for example, 16 coils.
- the rotary gate 7 is connected via a further hollow shaft 13 with a carrier 15, the thread guide 14 carries.
- the yarn guide 14 therefore rotate synchronously with the rotary gate 7.
- the carrier 15 has retained in a hub 16 radial arms 17, at the outer ends of lever 18 are hinged, which can be pivoted by means of a stepping motor 19.
- the stepping motor 19 is actuated by a control device 20 shown only schematically.
- the control device 20 is provided jointly for all stepper motors 19. It may well be arranged at a certain spatial distance from the stepper motors 19. That's why a connecting line between the control device 20 and the stepping motor 19 shown only in dashed lines (see. Fig. 3 ).
- the yarn guide 14 with respect to the warping drum 1 occupy different positions or working positions, of which 3 in Fig. 1 are shown.
- the yarn guides 14 pull the threads 21 from the rotary gate 7 and put them on the conveyor belt 2, so that one or more Schulr füren 22 form, which are also referred to simply as "winding". Between these two active working positions a, b, a plurality of intermediate positions are possible.
- the yarn guides 14 are inactive during the warping process and the yarn guides 14 guide unnecessary yarns 21 'into a gap 23 between the transport belt 2 and the carrier 15 of the yarn guide 14, so that the yarns 21' do not participate in the warping process.
- auxiliary transport device 24 in the form of a wire-shaped, monofilament plastic thread, which is under enforcement of the hollow shafts 12, 13 between a supply roll 25 on the warping drum 1 side facing away from the rotary gate 7 and a pulling drive device 26 on the the turning gate 7 facing away from the warping drum 1 extends.
- This auxiliary transport device 24 serves as a winding core for the unneeded threads 21 ', the thread guide 14 in the passive working position c have been passed into the gap 23.
- the unneeded threads 21 'therefore form a winding 27 on the auxiliary transport device 24.
- the drive device 26 moves the auxiliary transport device 24 in the direction of the turning gate facing away from the warping drum 1.
- the individual winding 27 thus reach the drive device 26 and can in a waste container 28th to be collected.
- a radially extending opening 30 is provided in the end face 29 of the warping drum 1, the boundary surrounds the auxiliary transport device 24 at a distance.
- the opening has on the periphery of the end wall 29 an open end 31 which bridges the distance between the cutting bars 4 and them in the direction of rotation 32 of the carrier 15 of the yarn guide 14 following cross bars 5.
- the auxiliary transport device 24 should have the smallest possible diameter.
- the diameter of the auxiliary transport device 24 can keep the diameter of the auxiliary transport device 24 at 1 mm, for example.
- the moving speed of the auxiliary transporting device 24 is increased. It then runs faster than the conveyor belt 2, in any case not slower, so that you always have enough space on the circumference of the auxiliary transport device 24 to wind the threads 21 'can. It is quite permissible to wikkeln a few threads 21 'one above the other. However, it is preferable if each thread 21 'is wound directly on the auxiliary transport device 24.
- control device 20 The control of the speed of the auxiliary transport device 24 via the aforementioned control device 20. Namely, the control device 20 "knows" how many threads are removed from the warping process and how much space accordingly for the reception of the threads on the auxiliary transport device 24th is required. It can accordingly control the speed of the drive device 26 accordingly.
- An alternative is to first detect the mean number of threads 21 'removed from the patterning process in a repeat of a pattern and to adjust the drive device 26 so that the speed of the auxiliary transport device 24 is sufficient on average to give the threads the desired space , Finally, it is also possible to set the speed of the auxiliary transporting device 24 to a maximum value, which is determined such that there is sufficient space available for the largest number of threads 21 'removed from the warping process.
- auxiliary transport device 24 moves faster than the transport belt 2, then creates a situation that is schematically in Fig. 1 is shown.
- Fig. 1 is shown.
- threads 21a ', 21b', 21c 'shown which are increasingly "oblique", because the end, which is wound around the auxiliary transport device 24, moves faster than the end, on the conveyor belt 2 through the winding 22nd is fixed.
- a thread is lengthened, it creates tension. This tension could lead to uncontrolled tearing of the threads 21c '.
- a separating device 33 which cuts through the thread 21c 'before an impermissible tension has built up.
- This separator 33 is in Fig. 1 symbolized by scissors. It is therefore an active separator, so a separator with at least one driven element, such as an electromechanical scissors. Of course, a rotating knife or the like is also conceivable.
- two separators 33 are provided, once for the thread running from the periphery of the warping drum 1 to the auxiliary transport device 24 and a separator 33 for the thread, which extends from the auxiliary transport device to the periphery of the warping drum 1.
- the thread end 34 is fastened to the auxiliary transport device 24, because the thread has been wound around the auxiliary transport device 24 a sufficient number of times. It is thus transported with the auxiliary transport device 24 to the waste container 28 and can then be disposed of. The other end of the thread 35 hangs on the conveyor belt 2 and is held there by the winding 22.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Warping, Beaming, Or Leasing (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Erzeugen einer Musterkette, bei dem man mehrere Fäden von einem rotierenden Drehgatter abzieht, um den Umfang einer Schärtrommel führt und auf einer am Umfang der Schärtrommel parallel zur Achse der Schärtrommel bewegbaren Transportflächenanordnung ablegt, wobei man zeitweilig nicht benötigte Fäden aus dem Schärvorgang herausnimmt und bis zu ihrer Wiederverwendung auf eine im Bereich der Achse der Schärtrommel befindliche Hilfstransportvorrichtung wickelt und mit dieser in eine Richtung vom Drehgatter weg transportiert. Ferner betrifft die Erfindung einer Musterkettenschärmaschine mit einer Schärtrommel, die am Umfang eine axial bewegbare Transportflächenanordnung aufweist, mehreren um den Umfang der Schärtrommel bewegbaren Fadenführern, einem synchron mit den Fadenführern bewegbaren Drehgatter und einer im Bereich der Achse der Schärtrommel angeordneten Hilfstransportvorrichtung, wobei jeder Fadenführer eine Fadenleiteinrichtung aufweist, die in mindestens einer aktiven Arbeitsstellung einen Faden auf der Transportflächenanordnung ablegt und in einer passiven Arbeitsstellung den Faden um die Hilfstransportvorrichtung wickelt.
- Ein derartiges Verfahren und eine derartige Musterkettenschärmaschine sind aus
DE 100 61 490 C1 bekannt. Die Musterkettenschärmaschine hat den Vorteil, daß sie eine relativ große Produktionsgeschwindigkeit hat. Es können nämlich gleichzeitig mehrere Fäden um die Schärtrommel herum geführt werden, maximal so viele Fäden, wie Spulenpositionen in dem Drehgatter vorgesehen sind. Wenn ein Faden für ein aktuelles Muster in der Musterkette nicht benötigt wird, dann wird dieser Faden nicht um den Umfang der Schärtrommel geführt, sondern um die Hilfstransportvorrichtung gewickelt. Auf diese Weise ist man relativ frei, in der Musterkette unterschiedliche Muster zu erzeugen. - Um den Verbrauch der Fäden, die zeitweilig nicht am Schärvorgang beteiligt sind, möglichst klein zu halten, verwendet man eine Hilfstransportvorrichtung mit möglichst geringem Durchmesser. Bei jeder Umdrehung der Fadenführer entsteht dann eine Abfallänge, die dem Umfang der Hilfstransportvorrichtung entspricht Wenn man beispielsweise einen Draht mit einem Durchmesser von 1 mm verwendet, dann entsteht bei jeder Umdrehung ein Abfall von 3,14 mm, also eine Länge, die durchaus akzeptabel ist.
- Es treten aber auch Situationen auf, in denen nur wenige Fäden am Schärvorgang beteiligt sind und ein entsprechend größerer Anteil der Fäden um die Hilfstransportvorrichtung gewickelt wird. Theoretisch erhöht sich der Durchmesser der Hilfstransportvorrichtung bei jeder Windung um den 2-fachen Durchmesser des Fadens. Dies führt dazu, daß der Abfall der nicht am Schärvorgang beteiligten Fäden stark vergrößert wird. Diese Problematik verschärft sich bei längeren Musterketten. Wenn man beispielsweise eine Musterkette mit einer Länge von 700 m schären möchte, sind bei einem Umfang der Schärtrommel von 7 m 100 Umdrehungen notwendig. Dabei können ohne zusätzliche Maßnahmen durchaus Abfallängen von über 100 m entstehen, was nicht mehr akzeptabel ist.
- Der Erfindung liegt die Aufgabe zugrunde, den Abfall an Fäden möglichst gering zu halten.
- Diese Aufgabe wird bei einem Verfahren der eingangs genannten Art dadurch gelöst, daß die Hilfstransportvorrichtung zumindest zeitweilig schneller als die Transportflächenanordnung bewegt wird.
- Mit dieser Vorgehensweise erreicht man, daß für die Fäden, die um die Hilfstransportvorrichtung gewickelt werden, immer genügend Platz zur Verfügung steht. Der Durchmesserzuwachs wird also in Grenzen gehalten. Man kann zwar tolerieren, daß einige Fäden übereinander gewickelt werden, so daß sich der Durchmesser der Hilfsvorrichtung beispielsweise von 1 mm auf 2, 3 oder 5 mm vergrößert. Ein größerer Durchmesser wird jedoch vermieden, weil sich die Hilfstransportvorrichtung schneller als die Transportflächenanordnung bewegt und somit genügend Raum für die aus dem Schärvorgang herausgenommenen Fäden schafft. Bei einem Durchmesser der Hilfstransportvorrichtung von beispielsweise 1 mm und einer Kettlänge von 700 m entsteht bei einem nicht am Schärvorgang beteiligten Faden ein Abfall von etwa 3,2 m, also eine Größenordnung, die durchaus akzeptabel ist.
- Vorzugsweise wird die Geschwindigkeit der Hilfstransportvorrichtung in Abhängigkeit von den aus dem Schärvorgang herausgenommen Fäden gewählt bzw. verändert. Man berechnet also zuvor, wieviel Platz erforderlich ist, um die Fäden nebeneinander oder mit einer geringen Überdeckung auf der Hilfstransportvorrichtung ablegen zu können. Da die Bemusterung in einem Rapport bekannt ist, kann man im voraus problemlos ermitteln, wieviel Platz für die nicht am Schärvorgang beteiligten Fäden im Mittel vorhanden sein muß. Dieser Platz kann durch die Bewegung der Hilfstransportvorrichtung mit der entsprechenden Geschwindigkeit zur Verfügung gestellt werden. Wenn in einem Abschnitt des Musters viele Fäden aus dem Schärvorgang herausgenommen werden und nicht mehr um den Umfang der Schärtrommel geführt, sondern um die Hilfstransportvorrichtung gewickelt werden, benötigt man entsprechend mehr Platz. In diesem Abschnitt der Herstellung der Musterkette wird die Geschwindigkeit der Hilfstransportvorrichtung also vergrößert. Wenn hingegen nur ein Faden aus dem Schärvorgang herausgenommen wird, dann kann die Geschwindigkeit der Hilfstransportvorrichtung entsprechend kleiner gewählt werden.
- Vorzugsweise durchtrennt man die auf die Hilfstransportvorrichtung gewickelten Fäden in einer vorbestimmten Entfernung zu der Position, in der sie auf die Hilfstransportvorrichtung aufgewickelt werden. Die nicht synchrone Bewegung zwischen der Transportflächenanordnung und der Hilfstransportvorrichtung führt dazu, daß die auf der Hilfstransportvorrichtung aufgewickelten Fäden gespannt werden. Diese Spannung kann so groß werden, daß sie zum unkontrollierten Zerreißen des Fadens führt. Vor dem Reißen können sich die Spannungen auch zumindest teilweise in die Fäden fortpflanzen, die bereits auf dem Umfang der Schärtrommel aufwickelt sind. Dies kann später ungünstige Auswirkungen beim Abwickeln der Musterkette von der Schärtrommel haben. Um derartige Spannungen nicht entstehen zu lassen, durchtrennt man die Fäden.
- Hierbei ist bevorzugt, daß man zum Durchtrennen eine angetriebene Trenneinrichtung verwendet. Eine angetriebene Trenneinrichtung hat mindestens ein angetriebenes Trennelement. Es kann sich beispielsweise um eine elektromechanische Schere handeln. Durch eine angetriebene Trenneinrichtung werden die Spannungen in den Fäden klein gehalten, d.h. man kann die Fäden durchtrennen, bevor sich gefährliche Spannungen aufgebaut haben. Dabei entstehen zwei abgeschnittene Fadenenden. Das erste Fadenende, das mit der Hilfstransportvorrichtung in Verbindung steht, fällt lose in die Mitte der Schärtrommel und wird dort mit der Hilfstransportvorrichtung weiter transportiert. Da der Faden in einer ausreichenden Anzahl von Windungen um die Hilfstransportvorrichtung gewickelt worden ist, ist er dort ausreichend fixiert. Das zweite Fadenende erstreckt sich zum Umfang der Schärtrommel und wird durch den sich auf der Transportflächenanordnung bildenden Wickel fixiert. Seine abgeschnittene Länge hängt in das Innere der Schärtrommel, stört dort aber nicht. Auch beim Abbäumen oder Umbäumen stören die abgeschnittenen Fadenenden nicht, da ein Faden immer nur am Anfang bzw. am Ende der Kettlänge durchtrennt wird.
- Vorzugsweise durchtrennt man die auf der Hilfstrans-. portvorrichtung aufgewickelten Fäden in einem Bereich, der in Umfangsrichtung der Schärtrommel durch Begrenzungen einer sich radial erstreckenden Öffnung in einer Stirnwand der Schärtrommel definiert ist. Die Fäden, die aus dem Schärvorgang herausgenommen werden, werden vor die Stirnseite der Schärtrommel bewegt, so daß sie nicht auf dem Umfang der Schärtrommel und die dort befindliche Transportflächenanordnung zu liegen kommen. Mit der sich radial erstreckenden Öffnung in der Stirnwand erreicht man nun, daß alle Fäden, die auf die Hilfstransportvorrichtung aufgewickelt werden, die gleiche Ausrichtung haben. Diese Fäden werden dann bei der Bewegung der Hilfstransportvorrichtung durch die sich radial erstreckende Öffnung in der Stirnwand der Schärtrommel hindurch transportiert. Man hat dann gleichzeitig eine definierte Position, an der die Fäden durchtrennt werden können.
- Die Aufgabe wird bei einer Musterkettenschärmaschine der eingangs genannten Art dadurch gelöst, daß sich die Hilfstransportvorrichtung zumindest zeitweilig schneller als die Transportflächenanordnung bewegt.
- Wie oben im Zusammenhang mit dem Verfahren ausgeführt, ist es auf diese Weise möglich, für die Fäden, die aus dem Schärvorgang herausgenommen werden, fortlaufend genügend Platz auf der Hilfstransportvorrichtung zur Verfügung zu stellen, so daß der Durchmesser der Hilfstransportvorrichtung durch aufgewickelte Fäden nicht vergrößert wird. Die Abfallänge der nicht am Schärvorgang beteiligten Fäden kann dadurch relativ klein gehalten werden.
- Vorzugsweise ist der Antrieb der Hilfstransportvorrichtung geschwindigkeitsveränderbar. Damit ist man in der Lage, die Geschwindigkeit der Hilfstransportvorrichtung an den benötigten Platz anzupassen. Die Anpassung kann bei einem Wechsel des Schärauftrags erfolgen, also dann, wenn man ein neues Muster mit der Musterkettenschärmaschine schären möchte. Man kann den Wechsel der Geschwindigkeit aber auch während der Herstellung einer Musterkette durchführen. In diesem Fall wird die Hilfstransportvorrichtung schneller bewegt, wenn mehr Fäden aus dem Schärvorgang herausgenommen werden, und langsamer, wenn weniger oder nur ein Faden aus dem Schärvorgang herausgenommen wird.
- Vorzugsweise ist eine Steuervorrichtung vorgesehen, die die Fadenleiteinrichtungen steuert und in Abhängigkeit von den in ihre passiven Positionen bewegten Fadenleiteinrichtungen die Geschwindigkeit der Hilfstransportvorrichtung steuert. Die Steuervorrichtung "weiß", welche Fäden aus dem Schärvorgang herausgenommen worden sind und dementsprechend nicht auf dem Umfang der Schärtrommel abgelegt werden, sondern um die Hilfstransportvorrichtung gewickelt werden müssen. Dies läßt sich einfach durch Abzählen der Fadenleiteinrichtungen ermitteln, die in ihre passiven Positionen gefahren worden sind. Die Steuereinrichtung kann dementsprechend die Geschwindigkeit der Hilfstransportvorrichtung in Abhängigkeit von der Zahl der in den passiven Positionen befindlichen Fadenleiteinrichtungen steuern.
- Vorzugsweise ist in einer vorbestimmten Entfernung zu den Fadenführern eine Trenneinrichtung zwischen dem Umfang der Schärtrommel und der Hilfstransportvorrichtung angeordnet. Beispielsweise kann die Trenneinrichtung in einer Entfernung von etwa 30 cm von der Stirnseite der Schärtrommel entfernt angeordnet sein. Wenn die Hilfstransportvorrichtung schneller bewegt wird als die Transportflächenanordnung, beispielsweise Transportriemen, auf denen die Fäden am Umfang der Schärtrommel abgelegt werden, dann entsteht eine Spannung in den um die Hilfstransportvorrichtung gewickelten Fäden, weil sich die für den Faden zur Verfügung stehende Länge vergrößert. Diese Spannung kann, wie oben ausgeführt, zu einem unkontrollierten Reißen der Fäden führen. Diesem Zerreißen kommt man mit der Trenneinrichtung zuvor, und zwar in einem Bereich, wo sich noch keine zu großen Spannungen aufgebaut haben. Die Trenneinrichtung ist beispielsweise dort angeordnet, wo sich die Länge des Fadens zwischen der Hilfstransportvorrichtung und dem Umfang der Schärtrommel um 4 bis 5 % vergrößert hat. Bei dieser Vergrößerung ist die zulässige Fadenspannung meistens noch nicht überschritten.
- Bevorzugterweise weist die Trenneinrichtung mindestens ein angetriebenes Trennelement auf. Man zieht den Faden also nicht nur über eine Schneidkante, wo er dann letztendlich doch zerreißen würde, sondern man schneidet den Faden tatsächlich durch. Hierzu kann man beispielsweise eine elektromechanische Schere verwenden. Wenn man den Faden sowohl auf seinem Weg vom Umfang der Transportvorrichtung als auch auf dem Weg von der Hilfstransportvorrichtung zum Umfang der Schärtrommel durchtrennen möchte, kann man durchaus auch zwei angetriebene Trennelemente verwenden, beispielsweise zwei elektromechanische Scheren.
- Bevorzugterweise weist die Schärtrommel eine dem Drehgatter zugewandte Stirnwand mit einer sich in Radialrichtung öffnenden Öffnung auf und die Trenneinrichtung ist in Umfangsrichtung innerhalb der Ränder der Öffnung angeordnet. Die Ränder der Öffnung definieren den Bereich, in dem die Fäden vom Umfang der Schärtrommel zur Hilfstransportvorrichtung und zurück verlaufen. Natürlich wird man einen gewissen Abstand zwischen den Rändern der Öffnung und den Fäden vorsehen, um eine Kollision der Fäden mit der Stirnseite der Schärtrommel zu vermeiden. Dadurch, daß die Fäden aber in diesem Bereich gespannt sind, kann man einen definierten Platz für die Trenneinrichtung vorsehen.
- Die Erfindung wird im folgenden anhand eines bevorzugten Ausführungsbeispiels in Verbindung mit der Zeichnung beschrieben. Hierin zeigen:
- Fig. 1
- eine Musterkettenschärmaschine in einem schematischen Längsschnitt,
- Fig. 2
- einen Querschnitt durch eine Schärtrommel der Musterkettenschärmaschine und
- Fig. 3
- eine Ausführungsform eines Fadenführers mit Fadenleiteinrichtung.
- Eine Musterkettenschärmaschine weist eine Trommel 1 auf, an deren Umfang achsparallele Transportriemen 2 angeordnet sind. Die Transportriemen 2 sind mit ihrer äußeren Oberfläche in Richtung eines Pfeils 3 bewegbar. Ferner sind an der Schärtrommel 1 achsparallele Teilstäbe 4, 5, 6 angeordnet, von denen die Teilstäbe 4 als Schneidstäbe und die Teilstäbe 5 als Kreuzstäbe verwendet werden können. Die Teilstäbe 6 können unterschiedlichen, wählbaren Funktionen dienen.
- Vor einer Stirnseite der Schärtrommel ist ein Drehgatter 7 angeordnet. Das Drehgatter 7 weist einen Rotor 8 auf, der eine Mehrzahl von Spulen 9 trägt und durch einen Motor 10 über einen Riementrieb 11 und eine Hohlwelle 12 angetrieben wird. Das Drehgatter 7 kann beispielsweise 16 Spulen aufnehmen.
- Das Drehgatter 7 ist über eine weitere Hohlwelle 13 mit einem Träger 15 verbunden, der Fadenführer 14 trägt. Die Fadenführer 14 drehen sich daher synchron mit dem Drehgatter 7. Der Träger 15 weist in einer Nabe 16 gehaltenen Radialarme 17 auf, an deren äußeren Enden Hebel 18 angelenkt sind, die mit Hilfe eines Schrittmotors 19 verschwenkt werden können. Der Schrittmotor 19 wird durch eine nur schematisch dargestellte Steuervorrichtung 20 betätigt. Die Steuervorrichtung 20 ist für alle Schrittmotoren 19 gemeinsam vorgesehen. Sie kann durchaus in einer gewissen räumlichen Entfernung zu den Schrittmotoren 19 angeordnet sein. Aus diesem Grund ist eine Verbindungsleitung zwischen der Steuervorrichtung 20 und dem Schrittmotor 19 nur gestrichelt dargestellt (vgl.
Fig. 3 ). - Wie dies schematisch aus den
Figuren 1 und 3 zu erkennen ist, kann der Fadenführer 14 gegenüber der Schärtrommel 1 unterschiedliche Positionen oder Arbeitsstellungen einnehmen, von denen 3 inFig. 1 dargestellt sind. In den beim Schärvorgang aktiven Arbeitsstellungen a und b ziehen die Fadenführer 14 die Fäden 21 vom Drehgatter 7 ab und legen sie auf den Transportriemen 2 ab, so daß sich eine oder mehrere Schärschichten 22 bilden, die auch vereinfacht als "Wickel" bezeichnet werden. Zwischen diesen beiden aktiven Arbeitsstellungen a, b sind eine Vielzahl von Zwischenstellungen möglich. - In einer passiven Arbeitsstellung c sind die Fadenführer 14 beim Schärvorgang inaktiv und die Fadenführer 14 leiten nicht benötigte Fäden 21' in einen Zwischenraum 23 zwischen den Transportriemen 2 und dem Träger 15 der Fadenführer 14, so daß die Fäden 21' nicht am Schärvorgang teilnehmen.
- Entlang der Achse der Schärtrommel 1 erstreckt sich eine Hilfstransportvorrichtung 24 in Form, eines drahtförmigen, monofilen Kunststoffadens, der sich unter Durchsetzung der Hohlwellen 12, 13 zwischen einer Vorratsrolle 25 auf der der Schärtrommel 1 abgewandten Seite des Drehgatters 7 und einer ziehenden Antriebsvorrichtung 26 an dem dem Drehgatter 7 abgewandten Ende der Schärtrommel 1 erstreckt. Diese Hilfstransportvorrichtung 24 dient als Wickelkern für die nicht benötigten Fäden 21', die vom Fadenführer 14 in der passiven Arbeitsstellung c in den Zwischenraum 23 geleitet worden sind. Die nicht benötigten Fäden 21' bilden daher einen Wickel 27 auf der Hilfstransportvorrichtung 24. Die Antriebsvorrichtung 26 bewegt die Hilfstransportvorrichtung 24 in Richtung auf das dem Drehgatter abgewandten Ende der Schärtrommel 1. Die einzelnen Wickel 27 gelangen daher zur Antriebsvorrichtung 26 und können in einem Abfallbehälter 28 gesammelt werden.
- Durch einfache Verlagerung des Fadenführers 14 in die passive Arbeitsstellung c werden die Fäden 21 als Fäden 21' aus dem Schärvorgang herausgenommen. Durch Verlagerung des Fadenführers 14 in eine aktive Arbeitsstellung a oder b oder dazwischen wird der Schärvorgang wieder aufgenommen. Damit die nun zwischen der Hilfstransportvorrichtung 24 und dem Trommelumfang verlaufenden Fäden 21' die Axialbewegung der Hilfstransportvorrichtung 24 nicht stören, ist in der Stirnseite 29 der Schärtrommel 1 eine sich radial erstreckende Öffnung 30 vorgesehen, deren Begrenzung die Hilfstransportvorrichtung 24 mit Abstand umgibt. Die Öffnung hat am Umfang der Stirnwand 29 ein offenes Ende 31, das den Abstand zwischen den Schneidstäben 4 und ihnen in Drehrichtung 32 des Trägers 15 der Fadenführer 14 folgenden Kreuzstäben 5 überbrückt.
- Damit der Abfall durch die Wickel 27 gering bleibt, sollte die Hilfstransportvorrichtung 24 einen möglichst kleinen Durchmesser haben. Durch Verwendung eines Drahtes kann man den Durchmesser der Hilfstransportvorrichtung 24 beispielsweise bei 1 mm halten.
- Wenn das Drehgatter 7 voll bestückt ist, können bis zu 16 Fäden gleichzeitig auf den Transportriemen 2 abgelegt werden. So lange nur ein oder zwei Fäden 21' aus dem Schärvorgang herausgenommen werden, bleibt der Abfall, der durch den Wickel 27 gebildet wird, gering. Mit zunehmender Anzahl der Fäden 21' die aus dem Schärvorgang herausgenommen werden, würde ohne zusätzliche Maßnahmen der Abfall aber ansteigen. Mit jeder Umdrehung der Fadenführer 14 erhöht sich nämlich der Durchmesser der Hilfstransportvorrichtung 24 durch den sich auf der Transportvorrichtung 24 bildenden Wickel um das 2-fache der Fadendicke. Wenn man also die Hilfstransportvorrichtung 24 nur etwa mit der Geschwindigkeit der Transportriemen 2 bewegt, dann steigt der Abfall, der durch den Wickel 27 gebildet wird, an.
- Aus diesem Grund wird die Bewegungsgeschwindigkeit der Hilfstransportvorrichtung 24 erhöht. Sie läuft dann schneller als die Transportriemen 2, auf jeden Fall nicht langsamer, so daß man am Umfang der Hilfstransportvorrichtung 24 immer genügend Platz hat, um die Fäden 21' aufwickeln zu können. Hierbei ist es durchaus zulässig, einige wenige Fäden 21' übereinander zu wikkeln. Vorzuziehen ist aber, wenn jeder Faden 21' unmittelbar auf die Hilfstransportvorrichtung 24 gewickelt wird.
- Die Steuerung der Geschwindigkeit der Hilfstransportvorrichtung 24 erfolgt über die zuvor erwähnte Steuervorrichtung 20. Die Steuervorrichtung 20 "weiß" nämlich, wie viele Fäden aus dem Schärvorgang herausgenommen werden und wieviel Platz dementsprechend für die Aufnahme der Fäden auf der Hilfstransportvorrichtung 24 erforderlich ist. Sie kann dementsprechend die Geschwindigkeit der Antriebsvorrichtung 26 entsprechend steuern.
- Eine Alternative besteht darin, daß man zuvor die mittlere Anzahl der in einem Rapport eines Musters aus dem Schärvorgang herausgenommenen Fäden 21' ermittelt und die Antriebsvorrichtung 26 so einstellt, daß die Geschwindigkeit der Hilfstransportvorrichtung 24 im Mittel ausreicht, um den Fäden den gewünschten Raum zu geben. Schließlich ist es auch möglich, die Geschwindigkeit der Hilfstransportvorrichtung 24 auf einen Maximalwert zu setzen, der so bestimmt wird, daß bei der größten Anzahl der aus dem Schärvorgang herausgenommenen Fäden 21' genügend Platz zur Verfügung steht.
- Dabei entsteht allerdings ein weiteres Problem. Wenn die Hilfstransportvorrichtung 24 sich schneller bewegt als die Transportriemen 2, dann entsteht eine Situation, die schematisch in
Fig. 1 dargestellt ist. Hier sind mehrere Fäden 21a', 21b', 21c' dargestellt, die zunehmend "schräg" verlaufen, weil sich das Ende, das um die Hilfstransportvorrichtung 24 gewickelt ist, schneller bewegt, als das Ende, das auf den Transportriemen 2 durch den Wickel 22 festgelegt ist. Dadurch vergrößert sich die Länge, die die Fäden 21a', 21b', 21c' überbrücken müssen. Wenn ein Faden gelängt wird, dann entsteht eine Spannung. Diese Spannung könnte zu einem unkontrollierten Zerreißen der Fäden 21c' führen. - Man verwendet daher eine Trenneinrichtung 33, die den Faden 21c' durchtrennt, bevor sich eine unzulässige Spannung aufgebaut hat. Diese Trenneinrichtung 33 ist in
Fig. 1 durch eine Schere symbolisiert. Es handelt sich also um eine aktive Trenneinrichtung, also eine Trenneinrichtung mit mindestens einem angetriebenen Element, beispielsweise einer elektromechanischen Schere. Natürlich ist auch ein rotierendes Messer oder ähnliches denkbar. - Wie aus
Fig. 2 zu erkennen ist, sind zwei Trenneinrichtungen 33 vorgesehen und zwar einmal für den Faden, der vom Umfang der Schärtrommel 1 zur Hilfstransportvorrichtung 24 läuft und eine Trenneinrichtung 33 für den Faden, der von der Hilfstransportvorrichtung zum Umfang der Schärtrommel 1 verläuft. - Nach dem Durchtrennen entstehen zwei Fadenenden 34, 35. Das Fadenende 34 ist an der Hilfstransportvorrichtung 24 befestigt, weil der Faden ausreichend oft um die Hilfstransportvorrichtung 24 herumgewickelt worden ist. Es wird also mit der Hilfstransportvorrichtung 24 zum Abfallbehälter 28 transportiert und kann dann entsorgt werden. Das andere Fadenende 35 hängt auf dem Transportriemen 2 fest und wird dort durch den Wickel 22 festgehalten.
- Da die Fäden 21' ohnehin nur am Anfang und am Ende der Kettlänge getrennt werden müssen und man Fäden 21' nur am Anfang und am Ende der Kettlänge, d.h. der Länge der Musterkette, aus dem Schärvorgang herausnimmt, ist das Durchtrennen der Fäden 21' im Inneren der Schärtrommel 1 ohne Probleme möglich.
Claims (11)
- Verfahren zum Erzeugen einer Musterkette, bei dem man mehrere Fäden (21,21') von einem rotierenden Drehgatter (7) abzieht, um den Umfang einer Schärtrommel führt und auf einer am Umfang der Schärtrommel (1) parallel zur Achse der Schärtrommel bewegbaren Transportflächenanordnung (2) ablegt, wobei man zeitweilig nicht benötigte Fäden aus dem Schärvorgang herausnimmt und bis zu ihrer Wiederverwendung auf eine im Bereich der Achse der Schärtrommel befindliche Hilfstransportvorrichtung (24) wickelt und mit dieser in eine Richtung vom Drehgatter weg transportiert, dadurch gekennzeichnet, daß die Hilfstransportvorrichtung (24) zumindest zeitweilig schneller als die Transportflächenanordnung (2) bewegt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Geschwindigkeit der Hilfstransportvorrichtung (24) in Abhängigkeit von den aus dem Schärvorgang herausgenommenen Fäden gewählt bzw. verändert wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß man die auf die Hilfstransportvorrichtung (24) gewickelten Fäden in einer vorbestimmten Entfernung zu der Position, in der sie auf die Hilfstransportvorrichtung aufgewickelt werden, durchtrennt.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, daß man zum Durchtrennen eine angetriebene Trenneinrichtung (33) verwendet.
- Verfahren nach Anspruch 3 oder 4, dadurch gekennzeichnet, daß man die auf der Hilfstransportvorrichtung (24) aufgewickelten Fäden in einem Bereich durchtrennt, der in Umfangsrichtung der Schärtrommel durch Begrenzungen einer sich radial erstrekkenden Öffnung in einer Stirnwand der Schärtrommel definiert ist.
- Musterkettenschärmaschine mit einer Schärtrommel (1), die am Umfang eine axial bewegbare Transportflächenanordnung (2) aufweist, mehreren um den Umfang der Schärtrommel bewegbaren Fadenführern, einem synchron mit den Fadenführern bewegbaren Drehgatter und einer im Bereich der Achse der Schärtrommel angeordneten Hilfstransportvorrichtung (24), wobei jeder Fadenführer eine Fadenleiteinrichtung aufweist, die in mindestens einer aktiven Arbeitsstellung einen Faden auf der Transportflächenanordnung ablegt und in einer passiven Arbeitsstellung den Faden um die Hilfstransportvorrichtung wickelt, dadurch gekennzeichnet, daß sich die Hilfstransportvorrichtung (24) zumindest zeitweilig schneller als die Transportflächenanordnung (2) bewegt.
- Maschine nach Anspruch 6, dadurch gekennzeichnet, daß der Antrieb der Hilfstransportvorrichtung (24) geschwindigkeitsveränderbar ist.
- Maschine nach Anspruch 6 oder 7, dadurch gekennzeichnet, daß eine Steuervorrichtung (20) vorgesehen ist, die die Fadenleiteinrichtungen steuert und in Abhängigkeit von den in ihre passiven Positionen (c) bewegten Fadenleiteinrichtungen die Geschwindigkeit der Hilfstransportvorrichtung (24) steuert.
- Maschine nach einem der Ansprüche 6 bis 8, dadurch gekennzeichnet, daß in einer vorbestimmten Entfernung zu den Fadenführern (14) eine Trenneinrichtung (33) zwischen dem Umfang der Schärtrommel (1) und der Hilfstransportvorrichtung (24) angeordnet ist.
- Maschine nach Anspruch 9, dadurch gekennzeichnet, daß die Trenneinrichtung (33) mindestens ein angetriebenes Trennelement aufweist.
- Maschine nach Anspruch 9 oder 10, dadurch gekennzeichnet, daß die Schärtrommel (1) eine dem Drehgatter (7) zugewandte Stirnwand (29) mit einer sich in Radialrichtung öffnenden Öffnung (30) aufweist und die Trenneinrichtung (33) in Umfangsrichtung innerhalb der Ränder der Öffnung (30) angeordnet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE2003123383 DE10323383B4 (de) | 2003-05-23 | 2003-05-23 | Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine |
| DE10323383 | 2003-05-23 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1479806A2 EP1479806A2 (de) | 2004-11-24 |
| EP1479806A3 EP1479806A3 (de) | 2005-04-27 |
| EP1479806B1 true EP1479806B1 (de) | 2008-09-17 |
Family
ID=33039298
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20040008049 Expired - Lifetime EP1479806B1 (de) | 2003-05-23 | 2004-04-02 | Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1479806B1 (de) |
| JP (1) | JP4088267B2 (de) |
| DE (2) | DE10323383B4 (de) |
| ES (1) | ES2311767T3 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3795893B2 (ja) * | 2004-01-30 | 2006-07-12 | 有限会社スズキワーパー | 糸回収機構付サンプル整経機 |
| DE502006005365D1 (de) * | 2006-12-09 | 2009-12-24 | Mayer Textilmaschf | Musterkettenschärmaschine und Verfahren zum Erzeugen einer Musterkette |
| EP2163668B1 (de) * | 2008-09-12 | 2013-03-27 | Karl Mayer Textilmaschinenfabrik GmbH | Musterkettenschärmaschine, Drehgatter und Spulenhalter |
| EP2284303B1 (de) * | 2009-08-12 | 2011-11-23 | Karl Mayer Textilmaschinenfabrik GmbH | Drehgatter einer Musterkettenschärmaschine, Musterkettenschärmaschine und Verfahren zum Messen eines Spulendurchmessers |
| ATE528422T1 (de) * | 2009-08-14 | 2011-10-15 | Mayer Textilmaschf | Musterkettenschärmaschine und verfahren zum erzeugen einer musterkette |
| EP2784196B1 (de) * | 2013-03-26 | 2015-09-09 | Karl Mayer Textilmaschinenfabrik GmbH | Musterkettenschärmaschine |
| EP3399081B1 (de) * | 2017-05-04 | 2020-04-08 | KARL MAYER R&D GmbH | Musterkettenschärmaschine |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1310010B1 (it) * | 1999-02-23 | 2002-02-05 | Age S N C Di Vieri A & C | Dispositivo per assistere il rientro dei fili nei rispettivi canali di presentazione, per orditoi operanti l'orditura del tipo filo-filo |
| DE10061490C1 (de) * | 2000-12-09 | 2001-11-29 | Mayer Textilmaschf | Verfahren zum Erzeugen einer Musterkette und Musterketten-Schärmaschine |
-
2003
- 2003-05-23 DE DE2003123383 patent/DE10323383B4/de not_active Expired - Fee Related
-
2004
- 2004-04-02 EP EP20040008049 patent/EP1479806B1/de not_active Expired - Lifetime
- 2004-04-02 DE DE200450008071 patent/DE502004008071D1/de not_active Expired - Lifetime
- 2004-04-02 ES ES04008049T patent/ES2311767T3/es not_active Expired - Lifetime
- 2004-05-14 JP JP2004144379A patent/JP4088267B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE10323383A1 (de) | 2004-12-30 |
| EP1479806A3 (de) | 2005-04-27 |
| JP4088267B2 (ja) | 2008-05-21 |
| EP1479806A2 (de) | 2004-11-24 |
| ES2311767T3 (es) | 2009-02-16 |
| DE502004008071D1 (de) | 2008-10-30 |
| JP2004346477A (ja) | 2004-12-09 |
| DE10323383B4 (de) | 2005-07-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3626662B1 (de) | Kabeltrommel | |
| DE3805347A1 (de) | Aufspulmaschine | |
| DE2328828C2 (de) | Hilfsfadenführer | |
| DE69806795T2 (de) | Wickler für synthetische filamente | |
| EP2766289B1 (de) | Verfahren und vorrichtung zum kontinuierlichen aufwickeln eines strangförmigen spulgutes | |
| DE69504789T2 (de) | Schussfadenliefervorrichtung mit vorrichtung zum trennen von wendungen für schnelllaufende luftdüsenwebmaschinen | |
| CH662368A5 (de) | Vorrichtung zur herstellung von kurzketten, insbesondere fuer gewebemuster in der buntweberei. | |
| DE1959377A1 (de) | Verfahren und Einrichtung zum automatischen Durchschneiden von drahtfoermigem Gut in Wickelvorrichtungen | |
| EP2284304B1 (de) | Musterkettenschärmaschine und Verfahren zum Erzeugen einer Musterkette | |
| DE10323383B4 (de) | Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine | |
| DE10061490C1 (de) | Verfahren zum Erzeugen einer Musterkette und Musterketten-Schärmaschine | |
| EP1836334B1 (de) | Verfahren und vorrichtung zum wickeln eines aus einer mehrzahl von fäden bestehenden bandes auf einen um eine drehachse rotierenden wickelkörper | |
| DE19535087A1 (de) | Rundstrickmaschine | |
| EP1930489B1 (de) | Musterkettenschärmaschine und Verfahren zum Erzeugen einer Musterkette | |
| EP1657329A1 (de) | Verfahren und Vorrichtung zum Wickeln eines aus einer Mehrzahl von parallelen Fäden bestehenden Bandes auf eine um eine Drehachse rotierende Trommel | |
| DE102005003234B4 (de) | Muster-Schärmaschine mit Fadenrückholmechanik | |
| EP1479804B1 (de) | Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine | |
| EP1918434B1 (de) | Musterkettenschärmaschine | |
| EP1445361B1 (de) | Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine | |
| EP1479803B1 (de) | Verfahren zum Erzeugen einer Musterkette und Musterkettenschärmaschine | |
| EP2540884B1 (de) | Musterkettenschärmaschine | |
| EP2784196B1 (de) | Musterkettenschärmaschine | |
| EP1657194B1 (de) | Rollenwickelvorrichtung und Verfahren zum Erzeugen von Wickelrollen | |
| DE1816671A1 (de) | Verfahren und Vorrichtung zur Herstellung von Spaltgarn | |
| EP2669227B1 (de) | Gewickelte Drahtspule sowie Vorrichtung und Verfahren zur Herstellung der Drahtspule |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20050330 |
|
| AKX | Designation fees paid |
Designated state(s): CH DE ES IT LI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE ES IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: CH Ref legal event code: NV Representative=s name: BOVARD AG PATENTANWAELTE |
|
| REF | Corresponds to: |
Ref document number: 502004008071 Country of ref document: DE Date of ref document: 20081030 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2311767 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20090618 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: KARL MAYER TEXTILMASCHINENFABRIK GMBH Free format text: KARL MAYER TEXTILMASCHINENFABRIK GMBH#BRUEHLSTRASSE 25#63179 OBERTSHAUSEN (DE) -TRANSFER TO- KARL MAYER TEXTILMASCHINENFABRIK GMBH#BRUEHLSTRASSE 25#63179 OBERTSHAUSEN (DE) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20110419 Year of fee payment: 8 Ref country code: CH Payment date: 20110421 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120430 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120430 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20130715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120403 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502004008071 Country of ref document: DE Ref country code: DE Ref legal event code: R082 Ref document number: 502004008071 Country of ref document: DE Representative=s name: KEIL & SCHAAFHAUSEN PATENT- UND RECHTSANWAELTE, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502004008071 Country of ref document: DE Ref country code: DE Ref legal event code: R081 Ref document number: 502004008071 Country of ref document: DE Owner name: KARL MAYER R&D GMBH, DE Free format text: FORMER OWNER: KARL MAYER TEXTILMASCHINENFABRIK GMBH, 63179 OBERTSHAUSEN, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502004008071 Country of ref document: DE Owner name: KARL MAYER STOLL R&D GMBH, DE Free format text: FORMER OWNER: KARL MAYER TEXTILMASCHINENFABRIK GMBH, 63179 OBERTSHAUSEN, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230421 Year of fee payment: 20 Ref country code: DE Payment date: 20230427 Year of fee payment: 20 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230705 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 502004008071 Country of ref document: DE |