EP1194600B1 - Verfahren zum herstellen von nichtkornorientiertem elektroblech - Google Patents
Verfahren zum herstellen von nichtkornorientiertem elektroblech Download PDFInfo
- Publication number
- EP1194600B1 EP1194600B1 EP00922652A EP00922652A EP1194600B1 EP 1194600 B1 EP1194600 B1 EP 1194600B1 EP 00922652 A EP00922652 A EP 00922652A EP 00922652 A EP00922652 A EP 00922652A EP 1194600 B1 EP1194600 B1 EP 1194600B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- temperature
- weight
- content
- strip
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/008—Heat treatment of ferrous alloys containing Si
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1205—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties involving particular fabrication steps or treatments of ingots or slabs
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1216—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the working steps
- C21D8/1222—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1244—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
- C21D8/1261—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment following hot rolling
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/004—Very low carbon steels, i.e. having a carbon content of less than 0,01%
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1216—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the working steps
- C21D8/1233—Cold rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1244—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
- C21D8/1272—Final recrystallisation annealing
Definitions
- non-grain oriented electrical steel sheet is understood to mean a steel sheet or a sheet steel strip which, regardless of its texture, falls under the sheets mentioned in DIN EN 10106 whose loss anisotropy does not exceed the maximum values specified in DIN EN 10106.
- electrical steel and “electrical steel” are used interchangeably here.
- J2500” and “J5000” designate the magnetic polarization at a magnetic field strength of 2500 A / m and 5000 A / m, respectively.
- P 1.5 is understood to mean the loss of magnetization reversal at a polarization of 1.5 T and a frequency of 50 Hz.
- Non-grain-oriented electrical sheets for To provide their magnetic Polarization values compared to conventional sheets are raised. This is especially true for the area Applications in which the induction of electrical Fields plays a special role. By the increase the magnetic polarization becomes the Reduced magnetization requirement. Go with it also the copper losses back, which is a significant Share in the operation of electrical machines have losses incurred. The economic value Non-grain oriented electrical sheets with increased Permeability is therefore significant.
- Non-grain oriented Electrical sheet metal not only affects Non-grain oriented electrical sheets with high losses (P1.5 ⁇ 5 - 6 W / kg), but also sheets with medium (3.5 W / kg ⁇ P1.5 ⁇ 5.5 W / kg) and low losses (P1.5 ⁇ 3.5). Therefore one strives, the entire spectrum the weak, medium and highly silicated Electrotechnical steels with regard to their magnetic To improve properties. They own the Electro sheet grades with Si contents of up to 2.5% by mass Si a special one in view of its market potential Importance.
- the tape produced according to the known method has a special cube texture, a particularly high one magnetic polarization of more than 1.7 T at one Field strength J2500 from 2500 A / m and low Re-magnetization losses on.
- this one is Success to the specified, special composition bound.
- This applies in particular to the Mn content, for which has surprisingly turned out to be the Setting the desired cube texture required is.
- to maintain a certain ratio of Si and Al contents by which the characteristics of the concerned Electro sheet is decisively influenced.
- This one Requirements not for the entire interest here The product range can be fulfilled in the EP 0 431 502 A2 described in each case only for Production of such sheets, the particularly high Requirements are made.
- EP 0 434 641 A2 discloses a method for making a semi-finished Non-grain oriented steel sheet known. According to the known method is made of a steel which is 0.002 0.01% C, 0.2-2.0% Si, 0.001-0.1% S, 0.001-0.006 % N, 0.2-0.5% Al, 0.2-0.8% Mn, a slab cast. This slab is subjected to a heat treatment 1100 ° C to 1200 ° C and then finished hot rolled, the final rolling temperature between 830 ° c and 950 ° C.
- the hot strip is a Subjected to annealing treatment, which lasts for 30 to 120 Seconds to a temperature that is between 880 ° C and 1030 ° C is located.
- the annealed hot strip is then cold rolled without intermediate annealing, in the course of the Cold Rolling a Thickness Reduction of 70% to 85% is achieved.
- the cold-rolled band a recrystallization annealing at temperatures of 620 ° C to 700 ° C for 30 to 120 seconds subjected.
- EP 0 263 413 A2 discloses a method for Manufacture of final annealed non-grain oriented Electrical sheet, in which at a temperature above 1150 ° C.
- preheating the for producing the sheets used slabs is omitted by a in terms of their Al and Si content exactly matched Steel alloy is used.
- a hot strip annealing is in EP 0 263 413 A2 not described, so that can be assumed that for this Step usually incurred costs do not arise this known method.
- the cooling carried out starting from the rolling end temperature can take place in air or with the assistance of water.
- the reference thickness d 0 is understood to mean the thickness of a sample on which the respective cooling factor has been determined.
- the slab before the final warming in several stitches to a thickness of 20 - 65 mm vorzuwalzen.
- the subsequent Finish rolling to a strip thickness of ⁇ 3.5 mm too achieve low degrees of deformation, whereby the Training excellent magnetic properties of the Electro sheet is favored. It is cheap in this
- the single-copy decrease in the Pre-rolling the slab is not more than 25%. Also This favors the production of an electric sheet with especially good magnetic properties.
- Another Improvement can be achieved in that the Pre-rolling takes place in at least four stitches. Through this Measure will be the emergence of one regarding the desired high magnetic polarization favorable Structure additionally promoted.
- the invention makes it possible, through a targeted Tuning of the individual process steps, in particular by matching the preheat temperature in Dependence on the Si and Al content of the steel and the Tuning of reel temperature depending on respective cooling behavior and the rolling end temperature, improved in terms of their magnetic properties To produce electrical panels, without that one Hot strip annealing must be performed. That's the way to go in accordance with the method of the invention starting from a Steel materials of conventional composition in one Process way produce electrical panels, which the their magnetic properties put increased Meet requirements.
- An essential aspect of the invention consists in how mentioned, in the choice of reel temperature, the according to the invention for this purpose is to be set.
- the thus determined reel temperature is one on the respective final rolling temperature matched homogenization of the structure in the material.
- This causes a Improvement of the properties of the invention produced electrical sheets in relation to the Magnetic losses and the magnetic Polarization.
- Special importance has in this Related also the above rule for the design of the area of final finish temperature.
- the final rolling temperatures are chosen to be fall within the range described by this rule, so are reel temperature and finish rolling temperature in optimized way matched.
- the final annealing required for the production of finally annealed "fully-finished" electrical sheet is preferably carried out in the continuous furnace according to the invention.
- the final annealing is expediently carried out at a final annealing temperature ⁇ 780 ° C.
- the invention is based on Embodiments explained in more detail.
- the single FIGURE shows a flow chart of the in the inventive production of electrical sheets completed production steps.
- slabs are made of a steel made of certain composition.
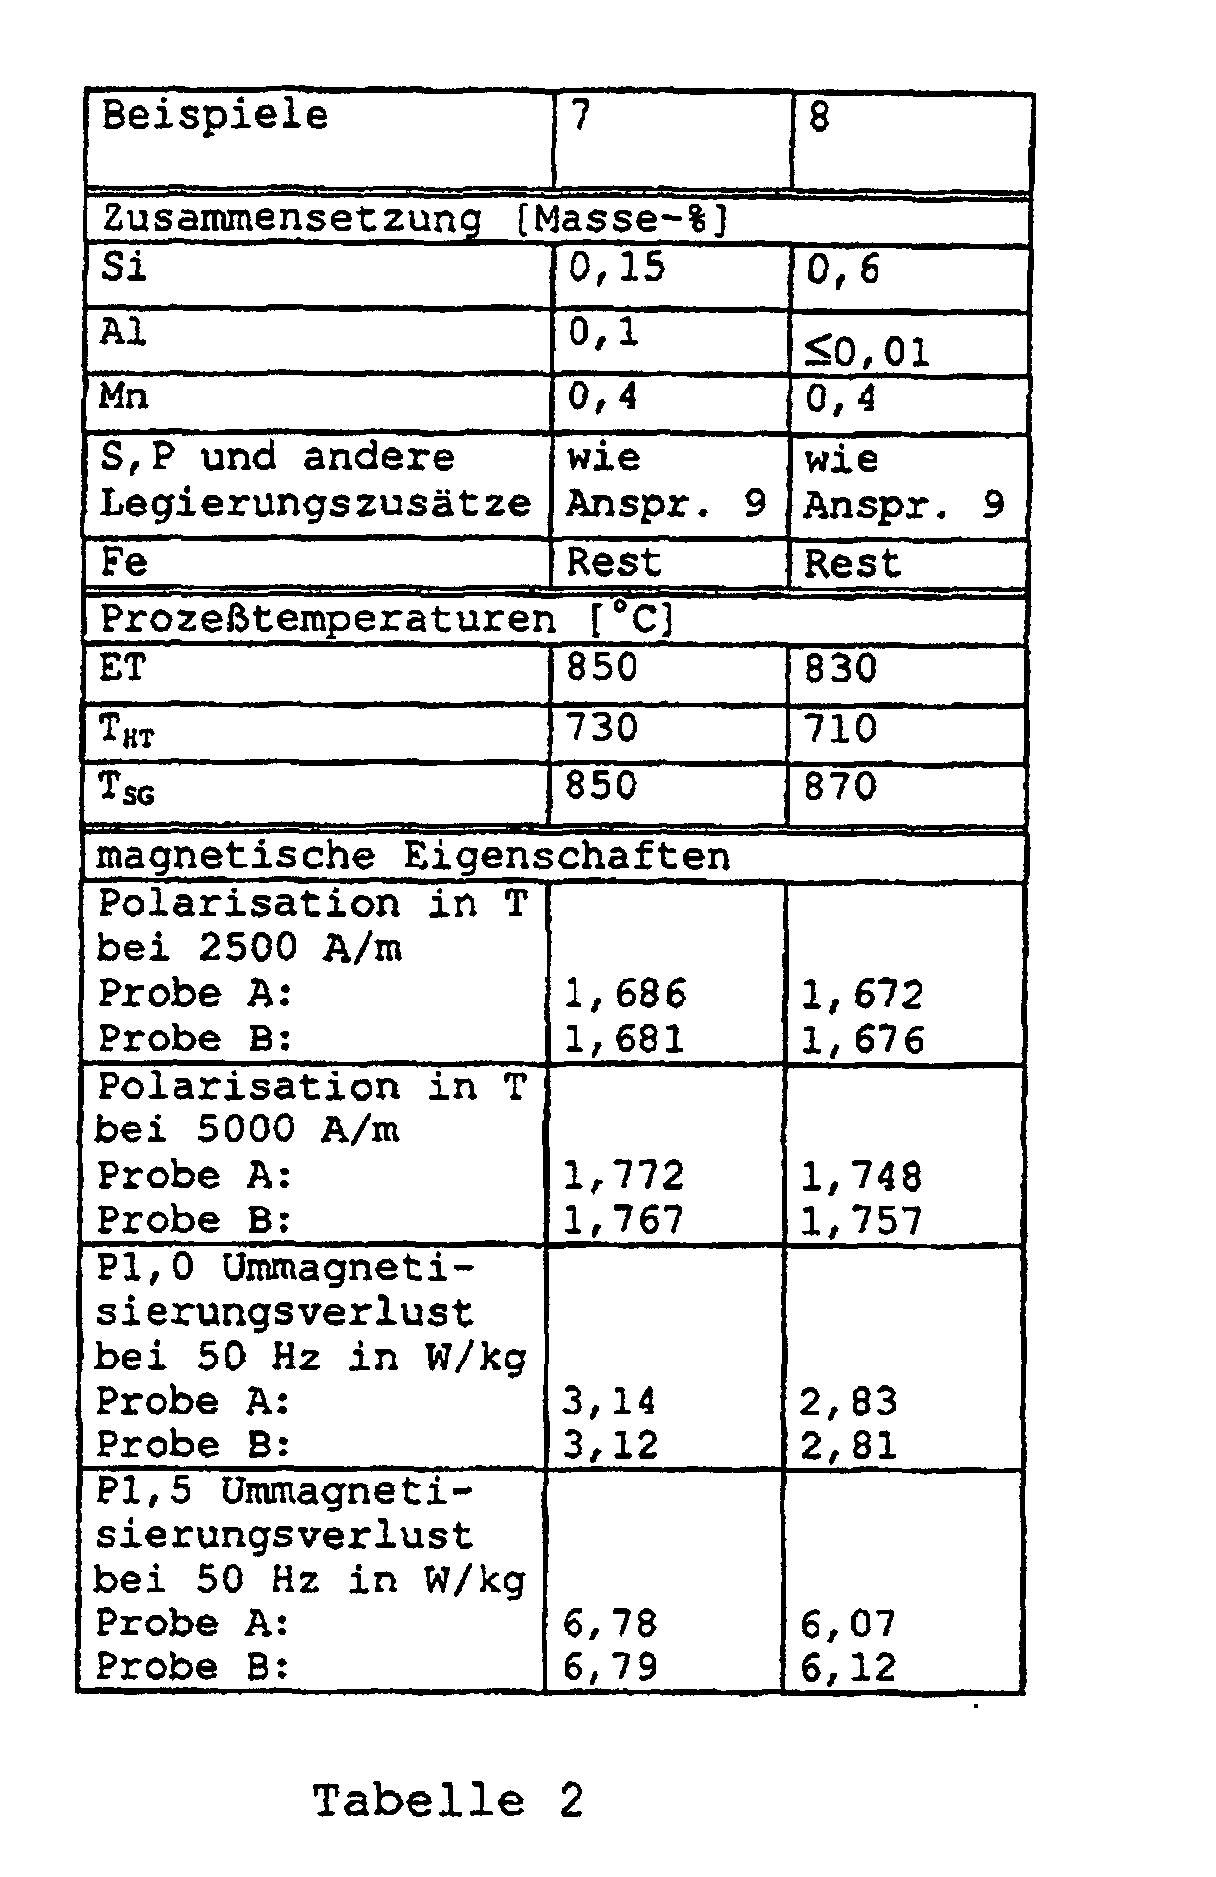
- the concerned Compositions are shown in Tables 1 and 2 for the Examples of electrical sheets 1 to 8 indicated.
- the slabs are then reheated to a reheating temperature T ZBR of up to 1250 ° C.
- T ZBR reheating temperature
- the thus reheated slab is pre-rolled to a thickness of 20-65 mm in several passes, in which the single-stitch decrease is not more than 25%, and introduced into a finishing roll at an inlet temperature T AT of at most 1100 ° C. In this it is rolled in several passes to a hot strip with a thickness of ⁇ 3.5 mm, the degrees of deformation decrease with increasing number of stitches in the range of 50% to 5%.
- the reference thickness d 0 of the hot strip was 3 mm in the examples, while the actually existing thickness d of the hot rolled strip varied between 2.75 and 3.1 mm.
- the cooling factor ⁇ ranged from 0.7 s -1 to 1.3 s -1 .
- the time t between the end of the hot rolling and the reeling was between 10 to 25 and 8 to 30 seconds.
- the final rolling temperature T ET present at the end of the finishing roll scale and the reel temperature T HT actually achieved in each case are likewise indicated in Tables 1 and 2 for the individual examples.
- the hot strip undergoes a pickle without being subjected to hot strip annealing and is cold rolled after pickling in several passes to a cold strip having a thickness of 0.2-1 mm at a maximum degree of strain of 85% maximum. Finally, the electric sheets are finally annealed in a continuous furnace.
- the maximum temperature T SG achieved in each case is also indicated in Tables 1 and 2.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Electromagnetism (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Of Steel Electrode Plates (AREA)
- Soft Magnetic Materials (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Organic Insulating Materials (AREA)
Description
"J2500" bzw. "J5000" bezeichnen im folgenden die magnetische Polarisation bei einer magnetischen Feldstärke von 2500 A/m bzw. 5000 A/m. Unter "P 1,5" wird der Ummagnetisierungsverlust bei einer Polarisation von 1,5 T und einer Frequenz von 50 Hz verstanden.
- TZBR:
- Zieltemperatur der wiedererwärmten Bramme,
- GSi :
- Si-Gehalt in Masse-%,
- GAl :
- Al-Gehalt in Masse-%,
- d0 :
- Referenzdicke des Warmbands = 3 mm
- d :
- tatsächliche Dicke des Warmbands in mm
- t :
- Zeit zwischen dem Ende des Warmwalzens und dem Aufhaspeln in s,
- α :
- 0,7 s-1 bis 1,3 s-1 betragender Kühlfaktor,
- TZET :
- Endwalzzieltemperatur
- GSi :
- Si-Gehalt in Masse-%
- GAl :
- Al-Gehalt in Masse-%.
y > 1,2 : TA [°C] ≥ 780 + 120 (y - 1,2)
mit TA : Schlußglühtemperatur
GSi : Si-Gehalt in Masse-%
GAl : Al-Gehalt in Masse-%
Günstig ist es darüber hinaus, wenn die Haltezeit bei der maximalen Schlußglühtemperatur ≤ 30 Sekunden ist.

Claims (10)
- Verfahren zum Herstellen von nichtkornorientiertem Elektroblech,bei dem ein Stahlvormaterial, welches (in Masse-%)
C: ≤ 0,06 %,
Si: 0,03 - 2,5 %,
Al: ≤ 0,4 %,
Mn: 0,05 - 1,0 %,
S: ≤ 0,02 %,
sowie wahlweise als Legierungszusätze P, Sn, Sb, Zr, V, Ti, N, und/oder B mit einem Gehalt von bis zu insgesamt 1,5 Masse-%
und
als Rest Eisen sowie übliche Begleitelemente enthält,als auf eine Wiedererwärmungstemperatur (TBR), die mit einer maximalen Abweichung von ± 20 °C einer Wiedererwärmungszieltemperatur (TZBR)- TZBR:
- Zieltemperatur der wiedererwärmten Bramme,
- GSi :
- Si-Gehalt in Masse-%,
- GAl :
- Al-Gehalt in Masse-%,
oder als direkt eingesetzte gegossenes Band oder Dünnbrammemit einer Einlauftemperatur von ≤ 1100 °C in eine Fertigstaffel eingeführt und zu einem Warmband mit einer Dicke von < 3,5 mm bei einer Endwalztemperatur (TET) ≥ 770 °C warmgewalzt wird,bei dem das Warmband bei einer Haspeltemperatur (THT) gehaspelt wird, die sich mit einer Abweichung von maximal ± 10 °C wie folgt bestimmt:- d0 :
- Referenzdicke des Warmbands = 3 mm
- d :
- tatsächliche Dicke des Warmbands in mm
- t :
- Zeit zwischen dem Ende des Warmwalzens und dem Aufhaspeln in s,
- α :
- 0,7 s-1 bis 1,3 s-1 betragender Kühlfaktor
bei dem das Warmband anschließend ohne vorhergehende Warmbandglühung gebeizt und nach dem Beizen in mehreren Stichen zu einem Kaltband mit einer Dicke von 0,2 - 1 mm bei einem Gesamtumformgrad von maximal 85 % kaltgewalzt wird, undbei dem das Kaltband einer Schlußglühung unterzogen wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß das Stahlvormaterial eine Bramme ist, die vor dem Fertigwalzen in mehreren Stichen auf eine Dicke von 20 - 65 mm vorgewalzt wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, daß die Einzelstichabnahme beim Vorwalzen der Bramme nicht mehr als 25 % beträgt.
- Verfahren nach Anspruch 2 oder 3, dadurch gekennzeichnet, daß das Vorwalzen in mindestens vier Stichen erfolgt.
- Verfahren nach einem der voranstehenden Ansprüche, dadurch gekennzeichnet, daß die Endwalztemperatur (TET) beim Warmwalzen mit einer maximalen Abweichung von ± 20 °C einer wie folgt bestimmten Endwalzzieltemperatur (TZET) entspricht:
- TZET :
- Endwalzzieltemperatur,
- GSi :
- Si-Gehalt in Masse-%,
- GAl :
- Al-Gehalt in Masse-%.
- Verfahren nach einem der voranstehenden Ansprüche, dadurch gekennzeichnet, daß das Fertigwalzen beim Warmwalzen in mehreren Stichen erfolgt und d a ß die Umformgrade mit zunehmender Stichzahl im Bereich von 50 % bis 5 % abnehmen.
- Verfahren nach einem der voranstehenden Ansprüche, dadurch gekennzeichnet, daß die Schlußglühung im Durchlaufofen bei einer Schlußglühtemperatur (TA) ≥ 780 °C erfolgt.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, daß die Schlußglühtemperatur (TA) maximal 1100 °C beträgt.
- Verfahren nach einem der Ansprüche 7 oder 8, dadurch gekennzeichnet, daß die Schlußglühtemperatur (TA) in Abhängigkeit von der Summe der Si- und Al-Gehalte wie folgt bestimmt wird:
y > 1,2 : TA [°C] ≥ 780 + 120 (y - 1,2)
mit TA : Schlußglühtemperatur
GSi : Si-Gehalt in Masse-%
GAl : Al-Gehalt in Masse-%. - Verfahren nach einem der Ansprüche 7 bis 9, dadurch gekennzeichnet, daß die Haltezeit bei der maximalen Schlußglühtemperatur (TA) ≤ 30 Sekunden beträgt.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19918484A DE19918484C2 (de) | 1999-04-23 | 1999-04-23 | Verfahren zum Herstellen von nichtkornorientiertem Elektroblech |
| DE19918484 | 1999-04-23 | ||
| PCT/EP2000/003558 WO2000065103A2 (de) | 1999-04-23 | 2000-04-19 | Verfahren zum herstellen von nichtkornorientiertem elektroblech |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1194600A2 EP1194600A2 (de) | 2002-04-10 |
| EP1194600B1 true EP1194600B1 (de) | 2003-06-25 |
Family
ID=7905631
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00922652A Expired - Lifetime EP1194600B1 (de) | 1999-04-23 | 2000-04-19 | Verfahren zum herstellen von nichtkornorientiertem elektroblech |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US6582528B1 (de) |
| EP (1) | EP1194600B1 (de) |
| JP (2) | JP2002543274A (de) |
| KR (1) | KR100702242B1 (de) |
| AT (1) | ATE243771T1 (de) |
| AU (1) | AU4296900A (de) |
| BR (1) | BR0009990A (de) |
| CA (1) | CA2367602A1 (de) |
| DE (2) | DE19918484C2 (de) |
| ES (1) | ES2200866T3 (de) |
| MX (1) | MXPA01010684A (de) |
| PL (1) | PL194747B1 (de) |
| WO (1) | WO2000065103A2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021115174A1 (de) | 2021-06-11 | 2021-11-11 | Technische Universität Bergakademie Freiberg, Körperschaft des öffentlichen Rechts | Verfahren zur Herstellung eines höherpermeablen, nichtkornorientierten Elektrobleches und dessen Verwendung |
Families Citing this family (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4303431B2 (ja) * | 2000-12-11 | 2009-07-29 | 新日本製鐵株式会社 | 超高磁束密度無方向性電磁鋼板およびその製造方法 |
| DE10150642A1 (de) * | 2001-10-12 | 2003-04-30 | Thyssenkrupp Stahl Ag | Verfahren zum Herstellen von nicht kornorientierten Elektroblechen |
| DE10153234A1 (de) * | 2001-10-31 | 2003-05-22 | Thyssenkrupp Stahl Ag | Für die Herstellung von nichtkornorientiertem Elektroblech bestimmtes, warmgewalztes Stahlband und Verfahren zu seiner Herstellung |
| DE10156059A1 (de) * | 2001-11-16 | 2003-05-28 | Thyssenkrupp Electrical Steel Ebg Gmbh | Verfahren zur Herstellung von nichtkornorientiertem Elektroblech |
| CN101096724B (zh) * | 2006-06-28 | 2010-05-12 | 宝山钢铁股份有限公司 | 具有优异电磁性能的电磁钢及其制造方法 |
| CN103305748A (zh) | 2012-03-15 | 2013-09-18 | 宝山钢铁股份有限公司 | 一种无取向电工钢板及其制造方法 |
| ES2623834T3 (es) * | 2012-07-30 | 2017-07-12 | Tata Steel Nederland Technology B.V. | Un método para producir una banda de acero de alta resistencia con una buena capacidad de estiramiento profunda y un acero de alta resistencia producido por éste |
| WO2016063098A1 (en) * | 2014-10-20 | 2016-04-28 | Arcelormittal | Method of production of tin containing non grain-oriented silicon steel sheet, steel sheet obtained and use thereof |
| WO2016079565A1 (en) | 2014-11-18 | 2016-05-26 | Arcelormittal | Method for manufacturing a high strength steel product and steel product thereby obtained |
| JP6020863B2 (ja) | 2015-01-07 | 2016-11-02 | Jfeスチール株式会社 | 無方向性電磁鋼板およびその製造方法 |
| DE102017208146B4 (de) * | 2017-05-15 | 2019-06-19 | Thyssenkrupp Ag | NO-Elektroband für E-Motoren |
| CN107460409B (zh) * | 2017-07-05 | 2019-10-18 | 邢台钢铁有限责任公司 | 一种汽车发电机极爪用高Al电工钢方坯及其生产方法 |
| KR102045655B1 (ko) * | 2017-12-26 | 2019-12-05 | 주식회사 포스코 | 자기적 특성 및 형상이 우수한 박물 무방향성 전기강판 및 그 제조방법 |
| KR102043525B1 (ko) * | 2017-12-26 | 2019-11-12 | 주식회사 포스코 | 자기적 특성 및 형상이 우수한 박물 무방향성 전기강판 및 그 제조방법 |
| KR102045653B1 (ko) * | 2017-12-26 | 2019-11-15 | 주식회사 포스코 | 재질과 두께의 편차가 작은 무방향성 전기강판 및 그 제조방법 |
| KR101977510B1 (ko) * | 2017-12-26 | 2019-08-28 | 주식회사 포스코 | 자기적 특성이 우수하고, 두께 편차가 작은 무방향성 전기강판 및 그 제조방법 |
| DE102018201618A1 (de) | 2018-02-02 | 2019-08-08 | Thyssenkrupp Ag | Nachglühfähiges, aber nicht nachglühpflichtiges Elektroband |
| DE102018201622A1 (de) | 2018-02-02 | 2019-08-08 | Thyssenkrupp Ag | Nachglühfähiges, aber nicht nachglühpflichtiges Elektroband |
| WO2020094230A1 (de) | 2018-11-08 | 2020-05-14 | Thyssenkrupp Steel Europe Ag | Elektroband oder -blech für höherfrequente elektromotoranwendungen mit verbesserter polarisation und geringen ummagnetisierungsverlusten |
| DE102019217491A1 (de) | 2019-08-30 | 2021-03-04 | Sms Group Gmbh | Verfahren zur Herstellung eines kaltgewalzten Si-legierten Elektrobandes mit einer Kaltbanddicke dkb < 1 mm aus einem Stahlvorprodukt |
| DE102019216240A1 (de) * | 2019-10-22 | 2021-04-22 | Muhr Und Bender Kg | Verfahren und Vorrichtung zur Herstellung eines nicht-kornorientierten Elektrobands |
| DE102022129242A1 (de) | 2022-11-04 | 2024-05-08 | Thyssenkrupp Steel Europe Ag | Verfahren zur Herstellung eines nicht kornorientierten Elektrobands |
| KR20250093769A (ko) * | 2023-12-15 | 2025-06-25 | 주식회사 포스코 | 무방향성 전기강판 및 그 제조방법 |
| KR20250093768A (ko) * | 2023-12-15 | 2025-06-25 | 주식회사 포스코 | 무방향성 전기강판 및 그 제조방법 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3819426A (en) * | 1972-07-31 | 1974-06-25 | Nat Steel Corp | Process for producing non-silicon bearing electrical steel |
| AT339940B (de) * | 1973-11-05 | 1977-11-10 | Voest Ag | Verfahren zur herstellung von kaltgewalzten, siliziumlegierten elektroblechen |
| US4046602A (en) * | 1976-04-15 | 1977-09-06 | United States Steel Corporation | Process for producing nonoriented silicon sheet steel having excellent magnetic properties in the rolling direction |
| US4306922A (en) * | 1979-09-07 | 1981-12-22 | British Steel Corporation | Electro magnetic steels |
| JPS6254023A (ja) * | 1985-08-31 | 1987-03-09 | Nippon Steel Corp | 高級無方向性電磁鋼板用熱延板の製造方法 |
| JPS6383226A (ja) * | 1986-09-29 | 1988-04-13 | Nkk Corp | 板厚精度および磁気特性が極めて均一な無方向性電磁鋼板およびその製造方法 |
| JP2510640B2 (ja) * | 1987-03-11 | 1996-06-26 | 新日本製鐵株式会社 | 高抗張力無方向性電磁鋼板の製造方法 |
| JPH07116509B2 (ja) * | 1989-02-21 | 1995-12-13 | 日本鋼管株式会社 | 無方向性電磁鋼板の製造方法 |
| JPH07116507B2 (ja) * | 1989-02-23 | 1995-12-13 | 日本鋼管株式会社 | 無方向性電磁鋼板の製造方法 |
| DD299102A7 (de) * | 1989-12-06 | 1992-04-02 | ������@����������@��������@��������@��@��������k�� | Verfahren zur herstellung von nichtorientiertem elektroblech |
| IT1237481B (it) * | 1989-12-22 | 1993-06-07 | Sviluppo Materiali Spa | Procedimento per la prodizione di lamierino magnetico semifinito a grano non orientato. |
| JPH03232924A (ja) * | 1990-02-08 | 1991-10-16 | Nippon Steel Corp | 直送圧延による無方向性電磁鋼板の製造方法 |
| FR2665181B1 (fr) * | 1990-07-30 | 1994-05-27 | Ugine Aciers | Procede de fabrication de tole d'acier magnetique a grains non orientes et tole obtenue par ce procede. |
| US5354389A (en) * | 1991-07-29 | 1994-10-11 | Nkk Corporation | Method of manufacturing silicon steel sheet having grains precisely arranged in Goss orientation |
| JPH06279859A (ja) * | 1993-03-29 | 1994-10-04 | Nkk Corp | 鉄損および磁束密度が極めて優れた無方向性電磁鋼板の製造方法 |
| JP2874564B2 (ja) * | 1994-08-23 | 1999-03-24 | 住友金属工業株式会社 | 磁気特性の優れた無方向性電磁鋼板の製造方法 |
| JPH10245628A (ja) * | 1997-03-04 | 1998-09-14 | Nkk Corp | 磁気異方性の小さな低級電磁鋼板の製造方法及び磁気異方性の小さな低級電磁鋼板 |
-
1999
- 1999-04-23 DE DE19918484A patent/DE19918484C2/de not_active Expired - Fee Related
-
2000
- 2000-04-19 CA CA002367602A patent/CA2367602A1/en not_active Abandoned
- 2000-04-19 AT AT00922652T patent/ATE243771T1/de active
- 2000-04-19 PL PL00360057A patent/PL194747B1/pl unknown
- 2000-04-19 DE DE50002662T patent/DE50002662D1/de not_active Expired - Lifetime
- 2000-04-19 US US09/937,692 patent/US6582528B1/en not_active Expired - Lifetime
- 2000-04-19 EP EP00922652A patent/EP1194600B1/de not_active Expired - Lifetime
- 2000-04-19 AU AU42969/00A patent/AU4296900A/en not_active Abandoned
- 2000-04-19 WO PCT/EP2000/003558 patent/WO2000065103A2/de not_active Ceased
- 2000-04-19 JP JP2000613837A patent/JP2002543274A/ja active Pending
- 2000-04-19 MX MXPA01010684A patent/MXPA01010684A/es not_active Application Discontinuation
- 2000-04-19 ES ES00922652T patent/ES2200866T3/es not_active Expired - Lifetime
- 2000-04-19 KR KR1020017013504A patent/KR100702242B1/ko not_active Expired - Lifetime
- 2000-04-19 BR BR0009990-2A patent/BR0009990A/pt not_active Application Discontinuation
-
2009
- 2009-02-27 JP JP2009045730A patent/JP2009185386A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021115174A1 (de) | 2021-06-11 | 2021-11-11 | Technische Universität Bergakademie Freiberg, Körperschaft des öffentlichen Rechts | Verfahren zur Herstellung eines höherpermeablen, nichtkornorientierten Elektrobleches und dessen Verwendung |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2009185386A (ja) | 2009-08-20 |
| WO2000065103A2 (de) | 2000-11-02 |
| DE19918484A1 (de) | 2000-10-26 |
| ES2200866T3 (es) | 2004-03-16 |
| PL360057A1 (en) | 2004-09-06 |
| ATE243771T1 (de) | 2003-07-15 |
| DE19918484C2 (de) | 2002-04-04 |
| AU4296900A (en) | 2000-11-10 |
| PL194747B1 (pl) | 2007-06-29 |
| CA2367602A1 (en) | 2000-11-02 |
| EP1194600A2 (de) | 2002-04-10 |
| KR20020006039A (ko) | 2002-01-18 |
| DE50002662D1 (de) | 2003-07-31 |
| BR0009990A (pt) | 2002-01-08 |
| MXPA01010684A (es) | 2003-08-20 |
| US6582528B1 (en) | 2003-06-24 |
| WO2000065103A3 (de) | 2001-04-05 |
| KR100702242B1 (ko) | 2007-04-03 |
| JP2002543274A (ja) | 2002-12-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19918484C2 (de) | Verfahren zum Herstellen von nichtkornorientiertem Elektroblech | |
| EP0619376B1 (de) | Verfahren zur Herstellung von kornorientierten Elektroblechen mit verbesserten Ummagnetisierungsverlusten | |
| DE60306365T3 (de) | Verfahren zum kontinuierlichen giessen von nichtorientiertem elektrostahlband | |
| DE69518529T2 (de) | Verfahren zur herstellung von elektrischen nicht orientierten stahlplatten mit hoher magnetischer flussdichte und geringem eisenverlust | |
| EP1056890B1 (de) | Verfahren zur herstellung von nichtkornorientiertem elektroblech | |
| EP1263993B1 (de) | Verfahren zum herstellen von nichtkornorientiertem elektroblech | |
| EP1192287B1 (de) | Verfahren zum herstellen von nicht kornorientiertem elektroblech | |
| DE10221793C1 (de) | Nichtkornorientiertes Elektroband oder -blech und Verfahren zu seiner Herstellung | |
| DE3229256C2 (de) | ||
| DE3147584C2 (de) | Verfahren zur Herstellung von kornorientiertem Siliciumstahl in Band- oder Blechform | |
| EP1440173B1 (de) | Für die herstellung von nichtkornorientiertem elektroblech bestimmtes, warmgewalztes stahlband und verfahren zu seiner herstellung | |
| DE3220307C2 (de) | Verfahren zum Herstellen von kornorientiertem Siciliumstahlblech oder -band | |
| EP1509627B1 (de) | VERFAHREN ZUM HERSTELLEN EINES KALTGEWALZTEN STAHLBANDES MIT EINEM Si-GEHALT VON MINDESTENS 3,2 GEW.-% FÜR ELEKTROMAGNETISCHE ANWENDUNGEN | |
| WO2002048410A1 (de) | Verfahren zum herstellen von warmband oder -blech aus einem mikrolegierten stahl | |
| DE69310218T2 (de) | Orientierte magnetische Stahlbleche und Verfahren zu ihrer Herstellung | |
| EP1444372A1 (de) | Verfahren zur herstellung von nichtkornorientiertem elektroblech | |
| EP1194599B1 (de) | Verfahren zum herstellen von nicht kornorientiertem elektroblech | |
| DE69023291T2 (de) | Verfahren zum Herstellen kornorientierter Elektrobleche aus Stangguss durch Warmwalzen. | |
| EP1411140B1 (de) | Verfahren zum Herstellen eines besonders gut verformbaren kaltgewalzten Stahlbands oder -blechs | |
| EP1420072B1 (de) | Verfahren zum Herstellen eines für die Verarbeitung zu nicht kornorientiertem Elektroband bestimmten Warmbands und daraus hergestelltes nicht kornorientiertes Elektroblech | |
| DE10139699C2 (de) | Nichtkornorientiertes Elektroblech oder -band und Verfahren zu seiner Herstellung | |
| EP1415008A1 (de) | Nichtkornorientiertes elektroblech oder -band und verfahren zu seiner herstellung | |
| DE10159501A1 (de) | Nichtkornorientiertes Elektroblech oder -band und Verfahren zu seiner Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20010811 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 20020516 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: THYSSENKRUPP ELECTRICAL STEEL EBG GMBH |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030625 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030625 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030625 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50002662 Country of ref document: DE Date of ref document: 20030731 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030925 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030925 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030925 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20030625 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2200866 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040419 |
|
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040430 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040430 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040430 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20040326 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| BECA | Be: change of holder's address |
Owner name: *THYSSENKRUPP STAHL A.G.KAISER-WILHELM-STRASSE 10, Effective date: 20050523 |
|
| NLS | Nl: assignments of ep-patents |
Owner name: THYSSENKRUPP STAHL AG Effective date: 20050803 |
|
| NLT1 | Nl: modifications of names registered in virtue of documents presented to the patent office pursuant to art. 16 a, paragraph 1 |
Owner name: THYSSENKRUPP ELECTRICAL STEEL GMBH |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: CD Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A |
|
| BECA | Be: change of holder's address |
Owner name: *THYSSENKRUPP STAHL A.G.KAISER-WILHELM-STRASSE 10, Effective date: 20050523 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100504 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20100422 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20100422 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50002662 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50002662 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20111230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110420 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111031 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20190423 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20190419 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20190424 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20190822 Year of fee payment: 20 Ref country code: AT Payment date: 20190424 Year of fee payment: 20 Ref country code: GB Payment date: 20190418 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MK Effective date: 20200418 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20200418 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MK Effective date: 20200419 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 243771 Country of ref document: AT Kind code of ref document: T Effective date: 20200419 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20200418 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20200902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20200420 |