EP0807494A1 - Spannzange - Google Patents
Spannzange Download PDFInfo
- Publication number
- EP0807494A1 EP0807494A1 EP97106597A EP97106597A EP0807494A1 EP 0807494 A1 EP0807494 A1 EP 0807494A1 EP 97106597 A EP97106597 A EP 97106597A EP 97106597 A EP97106597 A EP 97106597A EP 0807494 A1 EP0807494 A1 EP 0807494A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- collet
- hollow chamber
- clamping
- collet according
- center stop
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/06—Arrangements for positively actuating jaws
- B25B1/08—Arrangements for positively actuating jaws using cams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/06—Arrangements for positively actuating jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/24—Details, e.g. jaws of special shape, slideways
- B25B1/2405—Construction of the jaws
- B25B1/2478—Construction of the jaws with more than one pair of jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B5/00—Clamps
- B25B5/06—Arrangements for positively actuating jaws
- B25B5/08—Arrangements for positively actuating jaws using cams
Definitions
- the invention relates to a collet with a plurality of clamping stops, in particular for fixing hollow chamber profiles which rest on a straightening surface and a processing unit such as e.g. a saw to be fed is used.
- Collets are generally used, which can be adapted to different hollow chamber profiles. However, this always requires a time-consuming and cumbersome process. At least some of the clamping stops that form the actual pliers must be set up or replaced with a tool by the machine operator when changing from one profile to another. This results in long set-up times. Furthermore, it is disadvantageous in known collets with a center stop that this center stop also bears against the latter when the collet is moving along the hollow chamber profiles. This will damage the hollow chamber profiles. Furthermore, known collets do not have a constant clamping force over the entire clamping range. In particular, the clamping force cannot be adjusted if several hollow chamber profiles are to be clamped.
- the object of the invention is to provide a collet which can be easily adapted to different profiles to be clamped with a simple structure.
- a collet according to the invention can be easily adapted to various hollow chamber profiles due to the displaceability of the clamping stops.
- the clamping stops are moved away from the hollow chamber profiles by the drive, and the collet can be moved relative to the hollow chamber profiles without damaging them.
- the clamping stops are adapted to the new dimensions with the drive. This easy adjustability results in extremely short cycle times.
- Another advantageous embodiment of the invention provides a center stop adjustable by a drive.
- This can be used particularly advantageously as a stop between two hollow chamber profiles to be tensioned.
- a center stop designed in this way enables extremely gentle treatment of the hollow chamber profiles, because on the one hand the stabilizing effect of its force acting against the force of the other clamping stops makes it a force Squeezing or shearing is excluded, on the other hand the center stop can be removed from the surfaces of the hollow chamber profiles when releasing the clamping. A subsequent movement of the collet relative to the hollow chamber profiles does not result in the center stop damaging the surface profiles.
- Another advantageous embodiment provides a combined drive of the wedge slide or the wedge slide.
- the fine adjustment is made by servomotors, long and fast movements are accomplished with the help of drive cylinders.
- a center stop with the servomotors can be brought to a dimension which can just be inserted without contact between hollow chamber profiles to be tensioned. For clamping, the center stop is quickly moved up to the surfaces to be clamped by the cylinder or cylinders.
- the collet can only be designed with a driven center stop and fixed external stops, alternatively the external stops can also be designed to be driven.
- the favorable properties result from the first-mentioned version.
- a particularly advantageous operation is ensured by mounting the collet according to the invention on a slide-in frame. With one servomotor each, the collet can be moved approximately along and approximately perpendicular to a profile support adjust. The hollow chamber profiles can be clamped in different places and transported through the collet.
- the flexibility of the collet can be increased if the clamping force is adjusted to the profiles to be clamped via a control.
- the force of drive cylinders can be varied, for example, by pressure reducers.
- the collet according to the invention according to FIGS. 1 to 7 has three clamping stops: a central stop 2 and two external stops 3 and 4 designed as gripper jaws.
- the central stop 2 is adjustable in thickness. For this purpose, it has two wedge slides 5, which can be adjusted via a center stop rod 10 by a center stop cylinder 7 or by a center stop servomotor 6. These two drives are in the same drive train.
- the center stop servomotor 6 is coupled to the center stop cylinder 7 with a center stop spindle 9.
- the center stop servomotor 6 is used for fine adjustment of the starting position of the center stop 2, the center stop cylinder 7 is used for rapid movement of the center stop 2 when the collet is pre-positioned.
- the thickness of the center stop is, for example, preset to a dimension B and adjusted to a larger dimension A for clamping.
- the outer stops 3, 4 are driven by an outer stop cylinder 11 via cross racks 14, toothed wheels 13 and an outer stop rod 15, which has a toothed rack section 12.
- the outer stops 3, 4 are each laterally displaceable in a direction C.
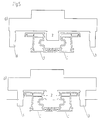
- hollow chamber profiles 1 are clamped in by the thickness adjustment of the center stop 2 and the lateral displacement of the outer stops 3, 4 according to FIG. 5b.
- Fig. 6 shows alternative clamping positions. 6a and 6f, only the center stop 2 and an outer stop 3, 4 are used. In Fig. 6b, the hollow chamber profile 1 is clamped without the center stop 2.
- Fig. 7 shows the operation of a collet mounted on a rack 16.
- the hollow chamber profile 1 to be machined lies on a profile support 19.
- the collet is in the starting position in FIG. 7a.
- Fig. 7b it has been brought into position above the hollow chamber profile 1 by a parallel servomotor 17.
- the stops 2, 3, 4 With the stops 2, 3, 4 it engages the hollow chamber profile 1 in the middle.
- FIG. 7c the collet with the hollow chamber profile 1 is moved in the direction of a processing station 20 by the parallel servomotor 17.
- the hollow chamber profile 1 is processed in the processing station 20.
- the stops 2, 3, 4 are released from the hollow chamber profile 1, and the collet moves again with the parallel servomotor 17 in the direction away from the processing station 20.
- FIG. 7 shows the operation of a collet mounted on a rack 16.
- the hollow chamber profile 1 to be machined lies on a profile support 19.
- the collet is in the starting position in FIG. 7a.
- the collet has come to a standstill again and, with the stops 2, 3, 4, engages the hollow chamber profile 1 at the end facing away from the processing station 20.
- the collet and the clamped hollow chamber profile 1 move again towards the machining station 20 for the second machining of the hollow chamber profile 1.
- the collet has the hollow chamber profile 1 for the second Machining step introduced into the processing station 20.
- the vertical servomotor 18 adapts to different heights of the hollow chamber profiles 1.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Jigs For Machine Tools (AREA)
- Manipulator (AREA)
Abstract
Eine Spannzange, insbesondere zum Einspannen von Hohlkammerprofilen, mit mehreren Spannanschlägen (2,3,4) weist mindestens einen durch einen Antrieb (6,7,9,11,15) verschiebbaren Spannanschlag auf. In einer vorteilhaften Ausführungsform enthält der Antrieb einen Keilschieber. In einer weiteren vorteilhaften Ausführungsform weist die Spannzange einen durch Keilschieber dickenverstellbaren Mittenanschlag (2) auf. <IMAGE>
Description
- Die Erfindung betrifft eine Spannzange mit mehreren Spannanschlägen, die insbesondere zum Fixieren von Hohlkammerprofilen, die auf einer Richtfläche aufliegen und einer Bearbeitungseinheit, wie z.B. einer Säge, zugeführt werden, verwendet wird.
- Es werden Spannzangen allgemein benutzt, die an verschiedene Hohlkammerprofile angepaßt werden können. Dazu ist jedoch immer ein zeitaufwendiger und umständlicher Arbeitsvorgang notwendig. Zumindest ein Teil der Spannanschläge, welche die eigentliche Zange bilden, muß beim Wechsel von einem Profil auf ein anderes durch den Maschinenbediener mit einem Werkzeug eingerichtet oder ausgetauscht werden. Dadurch ergeben sich lange Rüstzeiten. Weiterhin ist bei bekannten Spannzangen mit einem Mittenanschlag nachteilig, daß dieser Mittenanschlag auch bei der Bewegung der Spannzange entlang der Hohlkammerprofile an diesen anliegt. Dadurch werden die Hohlkammerprofile beschädigt. Weiterhin weisen bekannte Spannzangen keine konstante Spannkraft über den gesamten Spannbereich auf. Die Spannkraft ist insbesondere nicht abgleichbar, falls mehrere Hohlkammerprofile gespannt werden sollen.
- Aufgabe der Erfindung ist es, eine Spannzange zu schaffen, die sich bei einfachem Aufbau verschiedenen zu spannenden Profilen besonders leicht anpassen läßt.
- Diese Aufgabe wird für eine gattungsmäßige Spannzange durch die Merkmale des kennzeichnenden Teils des Anspruchs 1 gelöst.
- Eine erfindungsgemäße Spannzange kann durch die Verschiebbarkeit der Spannanschläge problemlos an verschiedene Hohlkammerprofile angepaßt werden. Zum Lösen der Spannung werden die Spannanschläge durch den Antrieb von den Hohlkammerprofilen weggefahren, und die Spannzange kann ohne Beschädigung der Hohlkammerprofile relativ zu diesen bewegt werden. Beim Wechsel von einem Profil auf ein anderes ist kein umständlicher Umbau der Spannzange nötig. Die Spannanschläge werden mit dem Antrieb an die neuen Abmessungen angepaßt. Durch diese problemlose Verstellbarkeit ergeben sich äußerst geringe Taktzeiten.
- Besonders vorteilhafte Ausführungsformen der Erfindung ergeben sich aus den Unteransprüchen.
- Durch Verwendung eines Antriebs, der einen Keilschieber enthält, kann in vorteilhafter Weise eine lineare Umlenkung der Spannkraft erreicht werden, da der Umlenkmechanismus auf kleinem Raum zusammenfaßbar ist und dennoch eine hohe Robustheit aufweist.
- Eine weitere vorteilhafte Ausgestaltung der Erfindung sieht einen durch einen Antrieb verstellbaren Mittenanschlag vor. Dieser kann besonders vorteilhaft als Anschlag zwischen zwei zu spannenden Hohlkammerprofilen benutzt werden. Ein dermaßen gestalteter Mittenanschlag ermöglicht eine äußerst schonende Behandlung der Hohlkammerprofile, denn einerseits wird durch die stabilisierende Wirkung seiner gegen die Kraft der weiteren Spannanschläge wirkenden Kraft eine Quetsch- oder Scherstellung ausgeschlossen, andererseits kann der Mittenanschlag beim Lösen der Einspannung von den Flächen der Hohlkammerprofile entfernt werden. Eine darauffolgende Bewegung der Spannzange relativ zu den Hohlkammerprofilen führt also nicht dazu, daß der Mittenanschlag die Oberflächenprofile beschädigt.
- Eine weitere vorteilhafte Ausführungsform sieht einen kombinierten Antrieb des Keilschiebers oder der Keilschieber vor. Die Feineinstellung wird durch Stellmotoren vorgenommen, lange und schnelle Bewegungen werden mit Hilfe von Antriebszylindern bewerkstelligt. Insbesondere kann ein Mittenanschlag mit den Stellmotoren auf ein Maß gebracht werden, welches gerade noch ohne Berührung zwischen zu spannende Hohlkammerprofile eingeführt werden kann. Zum Einspannen wird der Mittenanschlag durch den oder die Zylinder schnell an die zu spannenden Flächen herangefahren.
- Alternativ zu einem Antrieb mit Keilschiebern wird auch durch ein Zahnstangen-/Zahnradgetriebe eine lineare Umlenkung der Antriebskräfte der Spannanschläge erreicht.
- Die Spannzange kann nur mit einem angetriebenen Mittenanschlag und festen Außenanschlägen ausgeführt sein, alternativ dazu können die Außenanschläge ebenfalls angetrieben ausgeführt sein. Die günstigen Eigenschaften ergeben sich bereits bei der erstgenannten Ausführung.
- Ebenfalls vorteilhaft ist es, die Voreinstellungen sowie die Einspann- und die Spannungslösungsbewegungen durch eine speicherprogrammierbare Steuerung zu steuern.
- Ein besonders vorteilhafter Betrieb ist durch die Montage der erfindungsgemäßen Spannzange auf einem Einschubgestell gewährleistet. Mit je einem Stellmotor läßt sich die Spannzange etwa entlang und etwa senkrecht zu einer Profilauflage verstellen. Die Hohlkammerprofile können an verschiedenen Stellen eingespannt und durch die Spannzange transportiert werden.
- Weiterhin kann die Flexibilität der Spannzange erhöht werden, wenn die Spannkraft über eine Steuerung an die zu spannenden Profile angepaßt wird. Hierzu kann beispielsweise durch Druckminderer die Kraft von Antriebszylindern variiert werden.
- Die Erfindung wird nun anhand einer Zeichnung mit zugehörigen Figuren beschrieben. Es zeigen:
- Fig. 1
- eine schematische Draufsicht auf eine erfindungsgemäße Spannzange;
- Fig. 2
- eine Seitenansicht einer erfindungsgemäßen Spannzange;
- Fig. 3
- eine Draufsicht auf einen Mittenanschlag einer erfindungsgemäßen Spannzange in zusammengezogenem Zustand;
- Fig. 4
- den Mittenanschlag aus Fig. 3 in auseinandergefahrenem Zustand;
- Fig. 5a und 5b
- eine schematische Vorderansicht einer erfindungsgemäßen Spannzange mit zu spannenden Hohlkammerprofilen im gelösten, bzw. im gespannten Zustand;
- Fig. 6a bis 6f
- verschiedene Einspannanordnungen einer erfindungsgemäßen Spannzange und
- Fig. 7a bis 7e
- eine schematische Darstellung eines Betriebsablaufes mit einer erfindungsgemäßen Spannzange.
- Die erfindungsgemäße Spannzange gemäß Fig. 1 bis 7 weist drei Spannanschläge auf: Einen Mittenanschlag 2 und zwei als Greiferbacken ausgestaltete Außenanschläge 3 und 4. Der Mittenanschlag 2 ist dickenverstellbar. Dazu weist er zwei Keilschieber 5 auf, die über eine Mittenanschlag-Stange 10 von einem Mittenanschlag-Zylinder 7 oder von einem Mittenanschlag-Stellmotor 6 verstellt werden können. Diese beiden Antriebe befinden sich im selben Antriebsstrang. Der Mittenanschlag-Stellmotor 6 koppelt mit einer Mittenanschlag-Spindel 9 an den Mittenanschlag-Zylinder 7 an. Der Mittenanschlag-Stellmotor 6 dient zur Feinjustage der Ausgangsstellung des Mittenanschlages 2, der Mittenanschlag-Zylinder 7 dient zur schnellen Bewegung des Mittenanschlages 2 bei vorpositionierter Spannzange. Die Dicke des Mittenanschlages wird beispielsweise auf ein Maß B voreingestellt und zum Einspannen auf ein größeres Maß A verstellt. Die Außenanschläge 3, 4 werden über Querzahnstangen 14, Zahnräder 13 und eine Außenanschlag-Stange 15, die einen Zahnstangenabschnitt 12 aufweist, von einem Außenanschlag-Zylinder 11 angetrieben. Die Außenanschläge 3, 4 sind jeweils in einer Richtung C seitenverschiebbar.
- Wie in Fig. 5 gezeigt ist, werden Hohlkammerprofile 1 durch die Dickenverstellung des Mittenanschlages 2 und die Seitenverschiebung der Außenanschläge 3, 4 entsprechend Fig. 5b eingespannt.
- Fig. 6 zeigt alternative Spannstellungen. Dabei wird in Fig. 6a und 6f nur der Mittenanschlag 2 und ein Außenanschlag 3, 4 benutzt. In Fig. 6b wird das Hohlkammerprofil 1 ohne den Mittenanschlag 2 eingespannt.
- Fig. 7 zeigt die Arbeitsweise einer auf einem Einschubgestell 16 montierten Spannzange. Das zu bearbeitende Hohlkammerprofil 1 liegt auf einer Profilauflage 19 auf. Die Spannzange befindet sich in Fig. 7a in der Ausgangsstellung. In Fig. 7b ist sie durch einen Parallel-Stellmotor 17 in Position über dem Hohlkammerprofil 1 gebracht worden. Sie ergreift mit den Anschlägen 2, 3, 4 das Hohlkammerprofil 1 in der Mitte. In Fig. 7c ist die Spannzange mit dem Hohlkammerprofil 1 durch den Parallel-Stellmotor 17 in Richtung einer Bearbeitungsstation 20 gefahren. Das Hohlkammerprofil 1 wird in der Bearbeitungsstation 20 bearbeitet. Während dessen werden die Anschläge 2, 3, 4 vom Hohlkammerprofil 1 gelöst, und die Spannzange fährt mit dem Parallel-Stellmotor 17 wieder in von der Bearbeitungsstation 20 abweisender Richtung. In Fig. 7d ist die Spannzange wieder zum Stillstand gekommen und greift mit den Anschlägen 2, 3, 4 das Hohlkammerprofil 1 am der Bearbeitungsstation 20 abgewandten Ende. Die Spannzange und das gespannte Hohlkammerprofil 1 fahren nach beendigtem ersten Bearbeitungsvorgang in der Bearbeitungsstation 20, angetrieben durch den Parallel-Stellmotor 17, wieder in Richtung Bearbeitungsstation 20 zur zweiten Bearbeitung des Hohlkammerprofils 1. In Fig. 7e hat die Spannzange das Hohlkammerprofil 1 für den zweiten Bearbeitungsgang in die Bearbeitungsstation 20 eingeführt. Eine Anpassung an verschiedene Höhen der Hohlkammerprofile 1 geschieht durch den Senkrecht-Stellmotor 18.
Claims (9)
- Spannzange, insbesondere zum Einspannen von Hohlkammerprofilen (1), mit mehreren Spannanschlägen (2, 3, 4),
dadurch gekennzeichnet,
daß mindestens ein Spannanschlag (2, 3, 4) durch einen Antrieb (5,6,7,9,10,11,15) verschiebbar ist. - Spannzange nach Anspruch 1,
dadurch gekennzeichnet,
daß der Antrieb (5,6,7,9,10,11,15) einen Keilschieber (5) enthält. - Spannzange nach Anspruch 1,
dadurch gekennzeichnet,
daß mindestens ein durch einen Antrieb (5,6,7,9, 10,11,15) verschiebbarer Mittenanschlag (2) vorhanden ist. - Spannzange nach Anspruch 2,
dadurch gekennzeichnet,
daß der oder die Keilschieber (5) von einem oder mehreren Stellmotoren (6) und Zylindern (7) antreibbar sind. - Spannzange nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß ein durch Keilschieber (5) verschiebbarer, zweiseitiger Mittenanschlag (2) vorhanden ist. - Spannzange nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß zwei von einem Zylinder (11) über ein Zahnradgetriebe (12, 13) angetriebene Außenanschläge (3,4) vorhanden sind. - Spannzange nach Anspruch 3 oder 5,
dadurch gekennzeichnet,
daß der Mittenanschlag (2) durch eine speicherprogrammierbare Steuerung verschiebbar ist. - Spannzange nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß sie auf einem Einschubgestell (16) montiert ist und durch je einen Stellmotor (17, 18) entlang und senkrecht zu einer Profilauflage (19) verstellbar ist. - Spannzange nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die Spannkraft von einer Steuerung den geometrischen Abmessungen und den Materialeigenschaften der zu spannenden Hohlkammerprofile angepaßt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19619256 | 1996-05-13 | ||
| DE1996119256 DE19619256A1 (de) | 1996-05-13 | 1996-05-13 | Spannzange |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0807494A1 true EP0807494A1 (de) | 1997-11-19 |
Family
ID=7794192
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97106597A Ceased EP0807494A1 (de) | 1996-05-13 | 1997-04-21 | Spannzange |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0807494A1 (de) |
| DE (1) | DE19619256A1 (de) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2130933A (en) * | 1982-11-19 | 1984-06-13 | O Kytole Ja Kumpp Ky | Workpiece clamps |
| FR2571288A1 (fr) * | 1984-10-09 | 1986-04-11 | France Outillage Tech | Appareil a serrage multiple pour tables de machines-outils |
| US4741568A (en) * | 1986-04-16 | 1988-05-03 | Robohand Inc. | Method and means for limiting the extent of release travel of piston-operated grippers |
| EP0288786A1 (de) * | 1987-04-11 | 1988-11-02 | Klaus, Lieselotte, geb. Siebel | Spannvorrichtung für Werkstücke |
| WO1989011950A1 (en) * | 1988-06-10 | 1989-12-14 | Kurt Manufacturing Company, Inc. | Multi-purpose machine vise |
| GB2245202A (en) * | 1990-06-19 | 1992-01-02 | Mituo Izumi | A vice |
| US5094436A (en) * | 1991-06-06 | 1992-03-10 | Stephan Iii Philip | Machine vise |
| EP0480299A2 (de) * | 1990-10-06 | 1992-04-15 | Saurer-Allma GmbH | Mehrfachspanner zum Festspannen von mindestens zwei Werkstücken |
-
1996
- 1996-05-13 DE DE1996119256 patent/DE19619256A1/de not_active Withdrawn
-
1997
- 1997-04-21 EP EP97106597A patent/EP0807494A1/de not_active Ceased
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2130933A (en) * | 1982-11-19 | 1984-06-13 | O Kytole Ja Kumpp Ky | Workpiece clamps |
| FR2571288A1 (fr) * | 1984-10-09 | 1986-04-11 | France Outillage Tech | Appareil a serrage multiple pour tables de machines-outils |
| US4741568A (en) * | 1986-04-16 | 1988-05-03 | Robohand Inc. | Method and means for limiting the extent of release travel of piston-operated grippers |
| EP0288786A1 (de) * | 1987-04-11 | 1988-11-02 | Klaus, Lieselotte, geb. Siebel | Spannvorrichtung für Werkstücke |
| WO1989011950A1 (en) * | 1988-06-10 | 1989-12-14 | Kurt Manufacturing Company, Inc. | Multi-purpose machine vise |
| GB2245202A (en) * | 1990-06-19 | 1992-01-02 | Mituo Izumi | A vice |
| EP0480299A2 (de) * | 1990-10-06 | 1992-04-15 | Saurer-Allma GmbH | Mehrfachspanner zum Festspannen von mindestens zwei Werkstücken |
| US5094436A (en) * | 1991-06-06 | 1992-03-10 | Stephan Iii Philip | Machine vise |
Also Published As
| Publication number | Publication date |
|---|---|
| DE19619256A1 (de) | 1997-11-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2839978C2 (de) | ||
| DE2805532C2 (de) | ||
| AT514821B1 (de) | Biegepresse und Biegeverfahren | |
| EP0201456B1 (de) | Presse mit einer oberen und einer unteren Platte zum Aufspannen eines Werkzeugpaketes | |
| WO2019029893A1 (de) | Biegemaschine zum biegen von stab- oder rohrförmigen werkstücken | |
| CH680992A5 (de) | ||
| EP0425724A1 (de) | Biegemaschine | |
| DE10137887B4 (de) | Spannvorrichtung | |
| DE2447243B2 (de) | Niederzug-werkstueckspannvorrichtung, insbesondere niederzug-maschinenschraubstock | |
| EP0623420A1 (de) | Transport- und Haltevorrichtung | |
| DE2627058A1 (de) | Anschlagvorrichtung zum positionieren eines bleches auf einer werkzeugmaschine | |
| DE2318147A1 (de) | Niederzug-werkstueckspannvorrichtung | |
| EP0364836A2 (de) | Verfahren und Vorrichtung zum Biegen von stangenförmigen Werkstücken | |
| DE2807333C2 (de) | Vorrichtung zum Einstellen eines Druckwerks | |
| DE2717563A1 (de) | Greifer | |
| DE69005575T2 (de) | Befestigung eines Werkzeugs zum Ausstossen oder Abtrennen von Teilen oder eines ähnlichen Werkzeugs. | |
| DE102019125205A1 (de) | Spindelpresse | |
| DE3339963C2 (de) | ||
| DE19619256A1 (de) | Spannzange | |
| DE1602632B2 (de) | Vorrichtung zum abschneiden von drahtstuecken unter gleich zeitigem anspitzen | |
| DE2535774A1 (de) | Ausrichteinrichtung fuer werkstuecke an druckpressen | |
| EP0128342B1 (de) | Presse mit einer Werkstück-Auswerfvorrichtung und einer Schliesshöhen-Einstellvorrichtung | |
| DE1477278A1 (de) | Vorschubeinrichtung fuer Automatendrehbaenke | |
| AT354058B (de) | Maschine zum vierseitigen planbearbeiten von rundholz | |
| DE3786120T2 (de) | Universalklemme fuer buerstenmaschine. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI NL |
|
| 17P | Request for examination filed |
Effective date: 19980508 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19990702 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19991219 |