EP0544689B1 - Verfahren zur herstellung von plattenförmigen körpern aus einer mischung von gips und faserstoff sowie anlage zur durchführung dieses verfahrens - Google Patents
Verfahren zur herstellung von plattenförmigen körpern aus einer mischung von gips und faserstoff sowie anlage zur durchführung dieses verfahrens Download PDFInfo
- Publication number
- EP0544689B1 EP0544689B1 EP91912938A EP91912938A EP0544689B1 EP 0544689 B1 EP0544689 B1 EP 0544689B1 EP 91912938 A EP91912938 A EP 91912938A EP 91912938 A EP91912938 A EP 91912938A EP 0544689 B1 EP0544689 B1 EP 0544689B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rough plate
- plate
- water
- station
- press
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000203 mixture Substances 0.000 title claims abstract description 25
- 239000002657 fibrous material Substances 0.000 title claims abstract description 9
- 239000011505 plaster Substances 0.000 title claims abstract description 9
- 238000000034 method Methods 0.000 title claims description 42
- 230000008569 process Effects 0.000 title description 7
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 82
- 238000001035 drying Methods 0.000 claims abstract description 6
- 230000007480 spreading Effects 0.000 claims abstract description 6
- 238000003892 spreading Methods 0.000 claims abstract description 6
- 238000009434 installation Methods 0.000 claims description 13
- 238000003825 pressing Methods 0.000 claims description 12
- 230000006835 compression Effects 0.000 claims description 8
- 238000007906 compression Methods 0.000 claims description 8
- 238000004519 manufacturing process Methods 0.000 claims description 8
- 230000001105 regulatory effect Effects 0.000 claims description 4
- 238000007493 shaping process Methods 0.000 claims description 3
- 230000033228 biological regulation Effects 0.000 claims description 2
- 238000010276 construction Methods 0.000 claims description 2
- 239000000463 material Substances 0.000 claims description 2
- FGUUSXIOTUKUDN-IBGZPJMESA-N C1(=CC=CC=C1)N1C2=C(NC([C@H](C1)NC=1OC(=NN=1)C1=CC=CC=C1)=O)C=CC=C2 Chemical compound C1(=CC=CC=C1)N1C2=C(NC([C@H](C1)NC=1OC(=NN=1)C1=CC=CC=C1)=O)C=CC=C2 FGUUSXIOTUKUDN-IBGZPJMESA-N 0.000 claims 3
- 230000002745 absorbent Effects 0.000 claims 1
- 239000002250 absorbent Substances 0.000 claims 1
- 230000000284 resting effect Effects 0.000 claims 1
- 238000005507 spraying Methods 0.000 claims 1
- 238000009736 wetting Methods 0.000 abstract 1
- 239000004744 fabric Substances 0.000 description 16
- 239000010440 gypsum Substances 0.000 description 11
- 229910052602 gypsum Inorganic materials 0.000 description 11
- 239000007921 spray Substances 0.000 description 9
- 239000013505 freshwater Substances 0.000 description 8
- 238000000465 moulding Methods 0.000 description 4
- 239000002351 wastewater Substances 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 239000000835 fiber Substances 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 239000000314 lubricant Substances 0.000 description 2
- 239000010451 perlite Substances 0.000 description 2
- 235000019362 perlite Nutrition 0.000 description 2
- 230000001603 reducing effect Effects 0.000 description 2
- 238000013022 venting Methods 0.000 description 2
- 206010013786 Dry skin Diseases 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000011093 chipboard Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000000280 densification Methods 0.000 description 1
- 239000011094 fiberboard Substances 0.000 description 1
- 238000007667 floating Methods 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 108090000623 proteins and genes Proteins 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 230000000754 repressing effect Effects 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000009423 ventilation Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B1/00—Producing shaped prefabricated articles from the material
- B28B1/52—Producing shaped prefabricated articles from the material specially adapted for producing articles from mixtures containing fibres, e.g. asbestos cement
- B28B1/521—Producing shaped prefabricated articles from the material specially adapted for producing articles from mixtures containing fibres, e.g. asbestos cement from dry mixtures to which a setting agent is applied after forming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B1/00—Producing shaped prefabricated articles from the material
- B28B1/52—Producing shaped prefabricated articles from the material specially adapted for producing articles from mixtures containing fibres, e.g. asbestos cement
- B28B1/526—Producing shaped prefabricated articles from the material specially adapted for producing articles from mixtures containing fibres, e.g. asbestos cement by delivering the materials on a conveyor of the endless-belt type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B5/00—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping
- B28B5/02—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping on conveyors of the endless-belt or chain type
- B28B5/026—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping on conveyors of the endless-belt or chain type the shaped articles being of indefinite length
- B28B5/027—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping on conveyors of the endless-belt or chain type the shaped articles being of indefinite length the moulding surfaces being of the indefinite length type, e.g. belts, and being continuously fed
Definitions
- the object of the present invention is to design a method or a system of the type mentioned at the outset in such a way that plate-like bodies with higher strength can be obtained in a simple manner.
- the method according to the invention is based on the fact that a pre-moistened mixture after the first pressing process is mechanically stable at the highest pressure used in the entire process so that it bears itself. This is the only way to rewet the underside.
- the subdivision of the overall compression into two stages is advantageous in different ways:
- the process of compacting, which always also means venting the litter mat, is thus separated from the formation of the surface of the raw plate.
- Venting the litter mat is thus separated from the formation of the surface of the raw plate.
- the pattern of the sieves forms on the raw plate surface and must then be ground out on at least one side.
- a smooth pressing surface can be used in the second pressing stage instead of a sieve.
- the water accumulation in the surface zone of the raw plates causes a certain plasticity, so that the screen pattern can be largely leveled by pressing.
- a further advantage of the method according to the invention in the prior art, the plate-shaped body cannot be provided with a coating directly during the shaping because of the necessity of venting. In the method according to the invention, however, a coating can be carried out in the second pressing stage, in which air no longer has to be released respectively. It only has to be designed so that the plate-shaped body can still dry out.
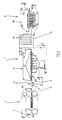
- the reference numeral 1 denotes a continuously running belt press, which corresponds to the function of the belt press 46 of DE-OS 38 01 315 already mentioned above.
- a movable molding line 2 which comprises a closed molding tape 3 which is guided around by the belt press 1
- scatter mats are supplied in the direction of the arrow 4, which consist of a still loose mixture of pre-moistened plaster and fibers.
- the moisture is between 20 and 33% water, based on the dry mixture.
- the litter mat is compressed in the belt press 1 during a pressing time between 10 and 20 s under a pressure of 1 to 2 Mpa and trimmed on the edge in the downstream cutting device 5.
- the raw plate is introduced from a short transfer belt 6 into a rewetting station, which bears the overall reference number 7. Details of the rewetting station 7 are described below with reference to FIG. 2. First of all, it is sufficient to know that the rewetting station 7 is in a rewetting station 7a, in which the underside is rewet in the raw plate, and is divided into a rewetting station 7b in which the top of the raw plate is rewet.
- the raw plate re-moistened on the top and the bottom goes into a continuously operating roller press 9, in which further densification takes place, the gypsum contained in the mass of course also not yet being fully set.
- An endless, smooth press belt 90 is carried in the roller press 9, so that there is a smooth raw plate surface. It is helpful here that the surfaces of the raw plates that have not yet set have a certain plasticity after moistening in station 7.
- the pressure in the roller press 9 is 50 to 100% of the pressure in the belt press 1, but not higher than this. Due to the construction of the roller press 9, the pressure changes periodically.
- roller press 9 a surface press could also be used, the pressing time being between 5 and 30 seconds.
- a structured press plate can also be used in the roller press 9.
- roller press 9 in which the post-moistened raw plate is compressed, is followed by the usual system sections, as are known, for example, from DE-OS 38 01 315. This means in particular that a setting and drying section are provided. However, these are no longer shown in the drawing.
- FIG. 2 shows the details of the rewetting station 7 of Figure 1 can be seen better.
- the raw plate fed from the left on the short conveyor belt 6 in FIG. 2 is transferred to a lifting device 10, which is part of the rewetting station 7a for the underside.
- the lifting device 10 comprises a funnel-shaped vacuum housing 11, the interior of which is evacuated by a vacuum pump 12.
- the lower, flat end face 13 is provided with a multiplicity of through-openings, via which the raw plates passing by are sucked in and held.
- An endless screen belt 14 is guided along the end face 13 of the vacuum housing 11 and around various deflection rollers 15, 16, 17, 18, 19, 20. One of these deflection rollers is driven so that the screen belt 14 moves at the same speed as the raw plate held on the underside of the vacuum housing 11.
- the lifting device 10 is designed overall so that the strand of the raw plate between the short conveyor belt 6 and the conveyor belt 8, the left end of which can be seen in FIG. 2, moves freely floating.
- the mechanical stability which the raw plate has received in the belt press 1 is sufficient for this.
- the underside of the raw plate is accessible and can be sprayed with water from a plurality of nozzles 21.
- Fresh water is supplied to the nozzles 21 via a collecting water line 22 by a pump 23 and via the branch lines 24.
- each branch line 24 there is a solenoid valve 25 so that each nozzle can be switched on and off individually.
- the water which is not absorbed by the underside of the raw plate and which is guided past the nozzles 21 and drips again is collected in a collecting container 26.
- the excess water 27 entered the measuring container via an opening 27 located at the bottom end of the collecting container 26 28 of a differential balance 29.
- the excess water accumulating in the measuring container 28 can be pumped in certain sections over a line 30 by means of a pump 31 into a waste water tank 32.
- the raw plate now moistened from the underside is transferred to the conveyor belt 8.
- This rewetting station 7b comprises a plurality of spray nozzles 33 which are directed against the upper side of the raw plate which passes beneath them.
- Fresh water is fed to the spray nozzles 33 by means of a pump 34 via a manifold 35 and branch lines 36.
- a solenoid valve 37 is located in each branch line 36, so that each associated spray nozzle 33 can be switched on and off individually.
- the humidification of the raw plate on the top and bottom in the rewetting stations 7a and 7b is regulated so that the effectively absorbed amounts of water on the top and bottom of the raw plate are in a certain ratio, for. B. are substantially identical.
- the control device shown is designed for equal amounts of water: A flow meter 38 is inserted in the collecting line 22, which supplies the fresh water to the rewetting station 7a for the underside of the raw plate. This generates an electrical signal which represents the amount of water supplied to the spray nozzles 21 per unit of time and is supplied to a differential element 39. However, the amount of water that emerges from the spray nozzles 21 is not completely absorbed by the raw plate passing by; part of this water drips back and is collected in the differential balance 29.
- a transmitter 40 which the Differential balance 29 is assigned, generates a signal which is representative of the amount of excess water flowing back into the measuring container 28 per unit time.
- the output signal of the transmitter 40 is applied to a second input of the differential element 39, the output signal of which is thus the difference between the amount of water flowing in via the manifold 22 and the amount of water flowing back into the measuring container 28 per unit of time, i.e. the amount absorbed by the underside of the raw plate in the rewetting station 7a Amount of water.
- the output signal of the differential element 39 is applied to a first input of a further differential element 41.
- the amount of the water supplied via the collecting line 35 to the spray nozzles 33 of the rewetting station 7b is determined by a flow meter 42. Since this water is sprayed onto the top of the raw plate passing under the nozzles 33, complete absorption into the raw plate can be assumed. The amount of water detected by the flow meter 42 is thus directly equal to the amount of water absorbed by the raw plate at the top at the rewetting station 7b. The output signal of the flow meter 42 can therefore be applied directly to the second input of the differential element 41. If the amounts of water taken up by the bottom and the top of the raw plate per unit of time are the same, the output signals of the differential element 39 and the flow meter 42 match; the output signal of the differential element 41 is zero.
- the amount of water supplied to the spray nozzles 33 of the rewetting statics 7b via the collecting line 35 differs from the calculated, absorbed amount of water in the rewetting station 7a, an error signal appears at the output of the differential element 41.
- This is fed to a control element 43, which in turn is the motor 44 of the pump 34 accelerated or decelerated in such a way that the amount of water determined by the flow meter 42 is brought to the required value at which the output signal of the differential element 41 is again zero.
- the amount of water supplied to the rewetting station 7b for the upper side of the raw plate is in each case “tracked” by the amount of water effectively received by the underside of the raw plate in the rewetting station 7b.
- the differential element 41 is to be replaced by a corresponding logic circuit arrangement, as is known to the person skilled in the art.
- the amount of water absorbed at the top of the raw plate can be about 1 to 4%, based on the total mass of the raw plate, higher than the amount of water absorbed at the bottom of the raw plate.
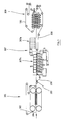
- FIG. 3 shows a second exemplary embodiment of the plant for producing plate-shaped bodies from a mixture of gypsum and fibrous material, which largely corresponds to the exemplary embodiment of FIG. 1. Corresponding parts are therefore identified by the same reference number plus 100.
- the continuously operating belt press 101, the forming line 102 with the forming belt 103, the short belt 106, the rewetting station 7b for the top of the raw plate within the rewetting station 107 and the roller press 109 serving for the final compression of the raw board are identical to the corresponding elements of the exemplary embodiment in FIG Figure 1 match, so that a new description can be dispensed with.
- the exemplary embodiments of FIGS. 1 and 3 differ only in the design of the rewetting station 107a, with which the underside of the raw plate is moistened.
- FIG. 4 shows the rewetting station 107 of the system from FIG. 3 on a larger scale.
- the rewetting station 107a for the underside of the raw plate comprises a multiplicity of pot-like containers 150, the perforated upper side of which is arranged directly below the path of movement of the raw plate.
- a manifold 122 and branch lines 124 fresh water is supplied to each container 150 by means of a pump 123.
- a branch line 151 leads from each three-way valve 125 to a manifold 152, which opens into a waste water tank 132.
- Each container 150 is located within a collecting container 126, in which the excess water that is not absorbed by the underside of the raw plate is collected.
- Branch lines 153 lead from each collecting container 126 to a collecting line 154 which opens into the measuring container 128 of a differential balance 129.
- Each container 150 is also connected to an air blower 157 via a branch duct 155 and a collecting duct 156.
- each branch duct 155 there is an electrically operable flap 156, preferably a three-way flap with throttle, for keeping the pressure constant, so that the air supply from the blower 157 to each individual container 150 can be switched on and off separately.
- the described rewetting station 107a for the underside of the raw plate works as follows: In normal operation, the containers 150 (or a certain one Selection of these - see below) from the pump 123 via the line 122 and the branch lines 124 with the appropriate three-way valve 125 supplied with water. This emerges through the perforations on the upper side of the containers 150 in a surge which is directed against the underside of the raw plate being passed. The raw plate is carried by this surge, so that it slides past the tops of the containers 150 practically smoothly. It absorbs water on the underside in the desired way. The excess water is collected by the collecting containers 126 and passed via the branch lines 153 and the collecting line 154 into the measuring container 128 of the differential balance 129.
- the amount of water supplied to the underside of the raw plate cannot be reduced arbitrarily by reducing the output of the pump 123 in the line 122.
- the total amount of water is therefore set by the number of containers 150, each of which is supplied with water. That is, if a reduction in the water supply against the underside of the raw plate is desired, a certain number of the containers 150 is separated from the water supply by closing the three-way flap 125. Since the water surge as a lubricant is now absent from these containers 150, through which water no longer flows, this is replaced by a corresponding air surge.
- the associated flap 156 (which is closed in the containers 150 through which water flows) is opened.
- the arrangement is thus obviously such that a surge of a flowing medium emerges from all the containers 150 upwards through the perforated top side against the underside of the raw plate passing by.
- the surge medium can be either water or air.
- the water still present in this can be drained into the waste water tank 132 via the branch lines 151 and the collecting line 152 with the three-way valve 125 set accordingly.
- the structure of the remoistening station 107b, with which the top of the raw plate is remoistened, corresponds to that of FIG. 2.
- the control of the system corresponds to that of FIG. 2.
- the differential element 139 by subtracting the signal determined by the flow meter 138, which stands for the amount of fresh water supplied via the line 122, from the signal generated in the transmitter 140 of the differential scales 129, which is representative of the excess water flowing back Signal generated which corresponds to the amount of water absorbed on the underside of the raw plate.
- the difference of this signal is formed in the differential element 141 with the signal generated in the flow meter 142, which is representative of the amount of water supplied through the line 135 to the spray nozzles 133 of the upper rewetting station 107b.
- this difference is zero, so that the control element 143 does not have to operate.
- the amount of water supplied in the rewetting station 107b to the top of the raw plate differs from that which was taken up from the underside of the raw plate in the rewetting station 107a, the desired state is restored by corresponding regulation of the output of the pump 134 by the control element 143.
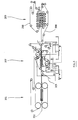
- FIG. 5 The exemplary embodiment of a plant for producing plate-shaped bodies from a mixture of gypsum and fibrous material shown in FIG. 5 largely resembles the plant shown in FIG. Corresponding parts are therefore identified by the same reference number, plus 200.
- the continuously running belt press 201, the forming line 202 with the forming belt 203, the conveyor belt 208 and the continuously operating roller press 209 can be found in FIG. 5 in essentially the same manner as in the exemplary embodiment of FIG. 1.
- the differences between the different exemplary embodiments again lie in the design the rewetting station 207.
- FIG. 6 shows this rewetting station 207 on a larger scale. It can in turn be subdivided into a rewetting station 207a for the underside of the raw plate and a rewetting station 207b for the upper side, which are now practically no longer offset from one another in the direction of movement of the unfinished plate, but rather are arranged more or less directly above one another.
- the rewetting station 207a for the underside of the raw plate comprises an endless felt cloth 260 which is guided around a roller 261 and around deflection rollers 262, 263, 264 and 265
- a felt cloth any flat material can be used that can absorb water and release it again under pressure (eg a sponge cloth).
- the deflection roller 265 is driven by a motor 266. Below the upper one, which runs between the deflection rollers 262 and 263. Approximately horizontal runs of the endless felt cloth 260, several pressure rollers 267 are arranged.
- the lower circumferential area of the roller 261 is immersed in a water reservoir which is kept at a certain level in a tub 267 by an overflow 268. All deflection rollers 262 to 265, the roller 261 and the pressure rollers 267 rotate clockwise in such a way that the felt cloth 260 moves approximately at the speed of the raw plates to be treated.
- a first pressure roller 269 is provided approximately at the point at which the felt cloth 260 lies against the roller 261; a second pressure roller 270 is in place. at which the felt cloth 260 comes loose from the roller 261. At least the contact pressure of the pressure roller 270 against the roller 261 is adjustable. In this way, the extent to which the felt cloth 260 detaching from the roller 261 is squeezed out and water is transported further can be kept variable.
- Fresh water is supplied to the interior of the tub 267 via a line 222.
- the overflow 268 of the trough 267 is connected via a line 254 to the measuring container 228 of a first differential balance 229.
- the rewetting station 207a also comprises an endless screen belt 271 which is wrapped around the deflection rollers 272, 273, 274, 275, 276, 277.
- the deflection roller 274 is driven by a motor 278 so that the Sieve belt 271 moves at the speed of the raw plates to be treated.
- the horizontal run of the screen belt 271 between the deflection rollers 272 and 273 runs directly above the horizontal run of the felt cloth 260 between the deflection rollers 262 and 263 and above the pressure rollers 267 and serves to transport the raw plate.
- the aftertreatment station 207a The operation of the aftertreatment station 207a is readily understandable from the above: While the raw plate is being conveyed onto the sieve belt 271 between the deflection rollers 272 and 273, the felt cloth 260, which was previously in the tub 267, is applied to its underside under the pressure of the pressure rollers 267 was soaked with water to a defined extent. This water is transferred to the underside of the raw plate that is passed by.
- the basic structure and mode of operation of the rewetting station 207b for the top of the raw plate corresponds to that of the rewetting station 207a, the differences only taking into account the direction of action of gravity.
- the rewetting station 207b also comprises an endless felt cloth 280 which is guided around the roller 281 and the deflection rollers 282, 283, 284 and 285.
- the deflection roller 282 is driven by a motor 286 so that all the deflection rollers and the roller 281 turn counterclockwise.
- the speed of movement of the felt cloth 280 corresponds to the speed of movement of the raw plate.
- a plurality of pressure rollers 287 are in turn arranged, which correspond to the pressure rollers 267 of the lower rewetting station 207a.
- the lower region of the roller 281 dips into one Water supply in a tub 288.
- the level of the water supply in the tub 288 is determined by an overflow 289 which is connected via a line 290 to the measuring container 291 of a second differential balance 292.
- the fresh water is fed into the tub 288 via the line 222.
- the upper rewetting station 207b also includes an endless screen belt 293, which is wrapped around the deflection rollers 294, 295, 296 and, in the exemplary embodiment shown (see FIG. 5), is guided in one piece through the upper part of the belt press 201.
- the deflection roller 295 is driven in this way by a motor 297. that the upper sieve belt moves with the speed of the raw plate.
- a first pressure roller 298 At the point where the felt cloth 280 lies against the roller 281, there is a first pressure roller 298; at the point where the felt cloth 280 detaches from the roller 281, there is a second pressure roller 299.
- a first flow meter 238 detects that per unit time the amount of water passing through line 222 and thus supplied to the tub 267 of the lower rewetting station 207a. Its output signal is fed to a differential element 239.
- the first differential balance 229 determines the amount of excess water flowing back from the tub 267 of the lower rewetting station 207a per unit of time, which excess water was not absorbed by the underside of the raw plate.
- the transmitter 240 of the first differential balance generates a corresponding output signal, which is applied to the second input of the differential element 239.
- the output signal of the differential element 239 is therefore a direct measure of the amount of water that was absorbed per unit of time on the underside of the raw plate.
- the flow meter 242 detects the amount of water that is fed via line 235 to the upper rewetting station 207b.
- the second differential balance 292 determines the amount of excess water that flows back from the tub 288 per unit of time, that is to say was not taken up at the top of the raw plate.
- the difference between the signals of the flow meter 242 and the sensor 301 of the second differential balance 292 is formed in a difference element 300, which clearly stands for the amount of water absorbed at the top of the raw plate per unit of time.
- the output signals of the differential elements 293 and 300 are compared with one another in a further differential element 302. If the water quantities picked up on the top and on the bottom of the raw plate match, the output signal of the differential element 302 is zero. If the quantities absorbed differ from one another, the signal generated by the differential element 302 can be used for readjustment. The readjustment happens so that the contact pressure one or both pressure rollers 270 and 299 is changed in the desired sense until the amounts of water absorbed on the top and bottom sides by the raw plate match again.
- the measuring containers 228 and 291 of the first and second differential scales 229 and 292 are emptied, if necessary, via lines 230 and 303 by pumps 231 and 304 into a waste water tank 232.
- gypsum fibreboards are obtained which, at the same pressing pressure, have a considerably higher strength than known gypsum fiberboard.
- Gypsum fibreboards of the same strength as in the prior art can be achieved with an even lower compression pressure. This is of particular importance when gypsum fibreboards are produced with an addition of expanded perlite in order to reduce the density of the raw board. The density reducing effect of perlite decreases as the pressure to which they are subjected increases. In this sense, raw materials can also be saved in the systems described using the methods described.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Press-Shaping Or Shaping Using Conveyers (AREA)
- Paper (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Producing Shaped Articles From Materials (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoffen mit den folgenden Verfahrenensschritten:
- a) Herstellung einer feuchten Mischung aus Gips und Fasern;
- b) Streuen der Mischung zu einer Matte;
- c) Verpressen der Matte zu einer Rohplatte;
- d) Abbinden und Trocknen der Rohplatte.
- Die Erfindung betrifft außerdem eine Anlage zur Durchführung dieses Verfahrens mit
- a) einer Einrichtung, welche eine feuchte Mischung aus Gips und Faserstoffen herstellt;
- b) einer Streueinrichtung, welche die feuchte Mischung auf eine Formstraße zu einer Streumatte aufstreut;
- c) einer Presse, durch welche die auf der Formstraße liegende Streumatte unter Verdichtung zu einer Rohplatte hindurchgeführt wird;
- d) einer Abbindstation, in welcher der Gips in den Rohplatten abbindet;
- e) einer Trockenstation, in welcher den abgebundenen Rohplatten die Feuchtigkeit entzogen wird.
- Ein Verfahren bzw. eine Anlage dieser Art sind in der DE-OS 38 01 315 beschrieben. In dieser Vorveröffentlichung sind die Probleme dargelegt, die sich bei der Einstellung des Wassergehaltes der feuchten Gips-Faser-Mischung ergeben und welche Lösungsmöglichkeiten in diesem Zusammenhang bereits gefunden worden sind. Bei dem in der DE-OS 38 01 315 beschriebenen Verfahren wird die Befeuchtung der Mischung in zwei Stufen durchgeführt. Eine erste Teilmenge des notwendigen Wassers wird in die trockene Mischung eingemischt; die noch streufähige Mischung wird dann ähnlich wie in der Spanplattenherstellung in mehreren Lagen zu einer Streumatte geformt. Die Restmenge des benötigten Wassers wird auf die einzelnen Schichten der gestreuten Mischung aufgesprüht. Die so erstellte Streumatte wird dann in einer Presse zu einer Rohplatte verpreßt. Die Festigkeit der so erzeugten Platten ist zwar sehr gut, hat sich aber als noch verbesserungsfähig herausgestellt.
- Aufgabe der vorliegenden Erfindung ist es, ein Verfahren bzw. eine Anlage der eingangs genannten Art so auszugestalten, daß in einfacher Weise plattenförmige Körper mit höherer Festigkeit erhalten werden können.
- Diese Aufgabe wird, was das Verfahren angeht, dadurch gelöst, daß zwischen Gen Verfahrensschritten c und d die folgenden weiteren Verfahrensschritte stattfinden:
- e) Nachbefeuchten der Ober- und Unterseite der Rohplatten;
- f) Nachverpressen der nachbefeuchteten Rohplatten mit einem Druck, der höchstens gleich dem im Verfahrensschritt c ist.
- Das erfindungsgemäße Verfahren basiert auf der Tatsache, daß eine vorgefeuchtete Mischung nach dem ersten Preßvorgang beim höchsten im gesamten Prozeß angewendeten Druck mechanisch so stabil ist, daß sie sich selbst trägt. Dadurch erst ergibt sich die Möglichkeit, nunmehr die Unterseite nachzubefeuchten. Die Unterteilung der Gesamtverdichtung auf zwei Stufen ist in verschiedener Weise von Vorteil:
Der Vorgang des Verdichtens, der stets auch eine Entlüftung der Streumatte bedeutet, wird so von der Bildung der Oberfläche der Rohplatte getrennt. Zum besseren Verständnis dieses Gesichtspunkts: Für die Produktionsleistung einer Anlage ist immer von besonderer Bedeutung, daß die in der Matte eingeschlossene Luft beim Verpressen schnell und vollständig entweicht. Man erreicht dies in der Praxis durch Verwendung von Entlüftungssieben. die zwischen den Preßflächen und den Oberflächen der Streumatte eingeführt werden. Als Folge bildet sich das Muster der Siebe auf der Rohplattenoberfläche ab und muß anschließend wenigstens auf einer Seite ausgeschliffen werden. Beim erfindungsgemäßen Verfahren kann in der zweiten Preßstufe statt mit einem Sieb mit einer glatten Preßfläche gefahren werden. Die Wasseranreicherung in der Oberflächenzone der Rohplatten bewirkt eine gewisse Plastizität, so daß das Siebmuster durch das Verpressen weitgehend eingeebnet werden kann. - Ein weiterer Vorteil des erfindungsgemäßen Verfahrens: Beim Stande der Technik kann wegen der Notwendigkeit des Entlüftens der plattenförmige Körper nicht direkt bei der Formung mit einer Beschichtung versehen werden. Beim erfindungsgemäßen Verfahren kann jedoch in der zweiten Preßstufe, in der keine Luft mehr abgegeben werden muß, eine Beschichtung erfolgen. Sie muß nur so ausgebildet sein, daß der plattenförmige Körper noch austrocknen kann.
- Vorteilhafte Ausgestaltungen des erfindungsgemäßen Verfahrens sind in den Ansprüchen 2 bis 10 angegeben.
- Die o.g. Aufgabe wird, was die Anlage zur Durchführung des Verfahrens angeht, dadurch gelöst, daß
zwischen die Presse und die Abbindstation geschaltet sind: - f) eine Nachbehandlungstation, in welcher die Ober- und Unterseite der Rohplatten nachbefeuchtet werden;
- g) eine zweite Presse, in welcher die nachbehandelten Rohplatten nachverdichtet werden.
- Die Vorteile einer erfindungsgemäßen Anlage korrespondieren sinngemäß mit den oben bereits erläuterten Vorteilen des erfindungsgemäßen Verfahrens.
- Zweckmäßige Ausgestaltungen der erfindungsgemäßen Anlagen sind in den Ansprüchen 11 bis 21 angegeben.
- Ausführungsbeispiele der Erfindung werden nachfolgend anhand der Zeichnung näher erläutert; es zeigen
- Figur 1:
- einen Ausschnitt aus einer Anlage zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoff;
- Figur 2:
- die Nachbefeuchtungsstation der Anlage von Figur 1 in größerem Maßstab;
- Figur 3:
- ein zweites Ausführungsbeispiel einer Anlage zur Herstellung von plattenförmigen Körpern;
- Figur 4:
- die Nachbefeuchtungsstation der Anlage von Figur 3 in größerem Maßstab;
- Figur 5:
- ein drittes Ausführungsbeispiel einer Anlage zur Herstellung von plattenförmigen Körpern;
- Figur 6:
- die Nachbefeuchtungsstation der Anlage von Figur 5 in größerem Maßstab.
- In Figur 1 ist mit den Bezugszeichen 1 eine kontinuierlich laufende Bandpresse gekennzeichnet, die ihrer Funktion nach der Bandpresse 46 der oben bereits erwähnten DE-OS 38 01 315 entspricht. Zur näheren Beschreibung der der Bandpresse 1 vorgelagerten Verfahrens- bzw. Anlagenabschnitte wird daher auf diese Vorveröffentlichung, insbesondere auf die Figur 1 und die zugehörige Beschreibung, Bezug genommen. Im vorliegenden Zusammenhang genügt zu wissen, daß auf einer beweglichen Formstraße 2, welche ein geschlossenes, durch die Bandpresse 1 herumgeführtes Formband 3 umfaßt, im Sinne des Pfeiles 4 Streumatten zugeführt werden, die aus einer noch losen Mischung vorgefeuchteten Gipses und Fasern bestehen. Die Feuchtigkeit liegt zwischen 20 und 33% Wasser, bezogen auf die trockene Mischung. Die Streumatte wird in der Bandpresse 1 während einer Preßzeit zwischen 10 und 20 s unter einem Druck von 1 bis 2 Mpa verdichtet und in der nachgeschalteten Schneideinrichtung 5 am Rande besäumt.
- Die Rohplatte wird von einem kurzen Übergabeband 6 in eine Nachbefeuchtungsstation eingebracht, die insgesamt das Bezugszeichen 7 trägt. Einzelheiten der Nachbefeuchtungsstation 7 werden weiter unten anhand der Figur 2 beschrieben. Zunächst genügt es zu wissen, daß die Nachbefeuchtungsstation 7 in eine Nachbefeuchtungsstation 7a, in welcher die Unterseite der Rohplatte nachbefeuchtet wird, und in eine Nachbefeuchtungsstation 7b, in welcher die Oberseite der Rohplatte nachbefeuchtet wird, unterteilt ist.
- Auf einem Förderband 8 gelangt die an der Oberseite und der Unterseite nachbefeuchtete Rohplatte in eine kontinuierlich arbeitende Rollenpresse 9, in der eine weitere Nachverdichtung erfolgt, wobei selbstverständlich der in der Masse enthaltene Gips ebenfalls noch nicht vollständig abgebunden ist. In der Rollenpresse 9 ist ein endloses, glattes Preßband 90 mitgeführt, sodaß sich eine glatte Rohplattenoberfläche ergibt. Hierbei ist hilfreich, daß die Oberflächen der noch nicht abgebundenen Rohplatten nach der Befeuchtung in der Station 7 eine gewisse Plastizität aufweisen. Der Preßdruck in der Rollenpresse 9 liegt bei 50 bis 100% des Preßdruckes in der Bandpresse 1, jedoch nicht höher als dieser. Bedingt durch die Konstruktion der Rollenpresse 9 wechselt der Preßdruck periodisch.
- Statt der Rollenpresse 9 könnte auch eine Flächenpresse eingesetzt werden, wobei die Preßdauer zwischen 5 und 30 Sekunden betragen wurde.
- Wird eine Oberflächenstruktur der Rohplatte gewünscht, kann in der Rollenpresse 9 auch eine strukturierte Preßplatte verwendet werden.
- Der Rollenpresse 9, in welcher die Nachverdichtung der nachbefeuchteten Rohplatte stattfindet, sind die üblichen Anlagenabschnitte nachgeschaltet, wie sie etwa aus der DE-OS 38 01 315 bekannt sind. Das heißt insbesondere, daß eine abbinde- und Trockenstrecke vorgesehen sind. Diese sind jedoch in der Zeichnung nicht mehr dargestellt.
- Aus Figur 2 sind die Einzelheiten der Nachbefeuchtungsstation 7 von Figur 1 besser erkennbar. Die auf dem kurzen Förderband 6 in Figur 2 von links zugeführte Rohplatte wird an eine Hebeeinrichtung 10 übergeben, welche Teil der Nachbefeuchtungsstation 7a für die Unterseite ist. Die Hebeeinrichtung 10 umfaßt ein trichterförmiges Vakuumgehäuse 11, dessen Innenraum von einer Vakuumpumpe 12 evakuiert wird. Die untere, ebene Stirnfläche 13 ist mit einer Vielzahl von Durchgangsöffnungen versehen, über welche die vorbeiwandernden Rohplatten angesaugt und gehalten werden.
- Ein endloses Siebband 14 ist an der Stirnfläche 13 des Vakuumgehäuses 11 entlang und um verschiedene Umlenkrollen 15, 16, 17, 18, 19, 20 herumgeführt. Eine dieser Umlenkrollen ist angetrieben, so daß sich das Siebband 14 im gleichen Tempo wie die an der Unterseite des Vakuumgehäuses 11 gehaltene Rohplatte bewegt.
- Die Hebeeinrichtung 10 ist insgesamt so gestaltet, daß sich der Strang der Rohplatte zwischen dem kurzen Förderband 6 und dem Förderband 8, dessen linkes Ende in Figur 2 zu erkennen ist, frei schwebend bewegt. Hierfür reicht die mechanische Stabilität, welche die Rohplatte in der Bandpresse 1 erhalten hat, aus. Auf diese Weise ist die Unterseite der Rohplatte zugänglich und kann von einer Vielzahl von Düsen 21 mit Wasser besprüht werden. Den Düsen 21 wird über eine Sammelwasserleitung 22 durch eine Pumpe 23 sowie über die Zweigleitungen 24 Frischwasser zugeführt. In jeder Zweigleitung 24 liegt ein Magnetventil 25, so daß jede Düse einzeln ein- und ausgeschaltet werden kann.
- Das von der Unterseite der Rohplatte, die an den Düsen 21 vorbeigeführt wird, nicht aufgenommene und wieder abtropfende Wasser wird in einem Sammelbehälter 26 gesammelt. Über eine am untersten Ende des Sammelbehälters 26 befindliche Öffnung 27 gelang das Überschußwasser 27 in den Meßbehalter 28 einer Differentialwaage 29. Das sich in dem Meßbehälter 28 ansammelnde Überschußwasser kann in bestimmten Abschnitten über eine Leitung 30 mittels einer Pumpe 31 in einen Abwassertank 32 umgepumpt werden.
- Am in Figur 2 rechten Ende der Hebeeinrichtung 10 wird die nunmehr von der Unterseite her nachbefeuchteten Rohplatte auf das Förderband 8 übergeben. Dieses führt die Rohplatte in die Nachbefeuchtungsstation 7b für die Oberseite. Diese Nachbefeuchtungsstation 7b umfaßt eine Vielzahl von Sprühdüsen 33, die gegen die Oberseite der unter ihnen hindurchwandernde Rohplatte gerichtet sind. Den Sprühdüsen 33 wird mittels einer Pumpe 34 über eine Sammelleitung 35 und Zweigleitungen 36 Frischwasser zugeführt. In jeder Zweigleitung 36 liegt ein Magnetventil 37, so daß jede zugehörige Sprühdüse 33 einzeln ein- und ausgeschaltet werden kann.
- Die Befeuchtung der Rohplatte an Ober- und Unterseite in den Nachbefeuchtungsstationen 7a und 7b wird so geregelt, daß die effektiv aufgenommenen Wassermengen an der Ober- und Unterseite der Rohplatte in einem bestimmten Verhältnis stehen, z. B. im wesentlichen identisch sind. Die dargestellte Regeleinrichtung ist für gleiche Wassermengen ausgelegt:
In der Sammelleitung 22, welche das Frischwasser der Nachbefeuchtungsstation 7a für die Unterseite der Rohplatte zuführt, ist ein Durchflußmengenmesser 38 eingesetzt. Dieser erzeugt ein elektrisches Signal, welches für die pro Zeiteinheit den Spründüsen 21 zugeführte Wassermenge steht und einem Differenzglied 39 zugeführt wird. Die Wassermenge, welche aus den Sprühdüsen 21 austritt, wird jedoch von der vorbeiwandernden Rohplatte nicht vollständig aufgenommen; ein Teil dieses Wassers tropft zurück und wird in der Differentialwaage 29 gesammelt. Ein Meßgeber 40, welcher der Differentialwaage 29 zugeordnet ist, erzeugt ein Signal, welches für die Menge der pro Zeiteinheit in den Meßbehälter 28 zurückfließenden Überschußwassers repräsentativ ist. Das Ausgangssignal des Meßgebers 40 wird an einen zweiten Eingang des Differenzgliedes 39 gelegt, dessen Augangssignal somit der Differenz der über die Sammelleitung 22 zufließenden Wassermenge und der in den Meßbehälter 28 pro Zeiteinheit zurückfließenden Wassermenge, also der von der Unterseite der Rohplatte in der Nachbefeuchtungsstation 7a aufgenommenen Wassermenge ist. Das Ausgangssignal des Differenzgliedes 39 wird an einen ersten Eingang eines weiteren Differenzgliedes 41 gelegt. - Die Menge des über die Sammelleitung 35 den Sprühdüsen 33 der Nachbefeuchtungsstation 7b zugeführten Wassers wird durch einen Durchflußmengenmesser 42 bestimmt. Da dieses Wasser auf die Oberseite der unter den Düsen 33 vorbeiwandernden Rohplatte gesprüht wird, kann von einer vollständigen Aufnahme in die Rohplatte ausgegangen werden. Die von dem Durchflußmengenmesser 42 erfaßte Wassermenge ist also bei der Nachbefeuchtungsstation 7b direkt gleich der von der Rohplatte an der Oberseite aufgenommenen Wassermenge. Das Ausgangssignal des Durchflußmengenmessers 42 kann daher direkt an den zweiten Eingang des Differenzgliedes 41 gelegt werden. Wenn die von der Unter- und der Oberseite der Rohplatte pro Zeiteinheit aufgenommenen Wassermengen gleich sind, stimmen die Ausgangssignale des Differenzgliedes 39 und des Durchflußmengenmessers 42 überein; das Ausgangssignal des Differenzgliedes 41 ist Null. Weicht dagegen die über die Sammelleitung 35 den Sprühdüsen 33 der Nachbefeuchtungsstaticn 7b zugeführte Wassermenge von der errechneten, aufgenommenen Wassermenge in der Nachbefeuchtungsstation 7a ab, so erscheint am Ausgang des Differenzgliedes 41 ein Fehlersignal. Dieses wird einem Regelglied 43 zugeführt, das seinerseits den Motor 44 der Pumpe 34 in einem solchen Sinne beschleunigt oder verzögert, daß die von dem Durchflußmengenmesser 42 festgestellte Wassermenge auf den erforderlichen Wert gebracht wird, bei dem das Ausgangssignal des Differenzgliedes 41 wieder Null ist. Auf diese Weise wird also die der Nachbefeuchtungsstation 7b für die Oberseite der Rohplatte zugeführte Wassermenge jeweils der effektiv von der Rohplattenunterseite in der Nachbefeuchtungsstation 7b aufgenommenen Wassermenge "nachgeführt".
- Die obige Beschreibung der Regeleinrichtung galt für den Fall, daß an der Ober- und der Unterseite der Rohplatte die gleiche Wassermenge aufgenommen werden soll. Wird ein anderes Verhältnis gewünscht, ist das Differenzglied 41 durch eine entsprechende logische Schaltungsanordnung zu ersetzen, wie dies dem Fachmann bekannt ist. Beispielsweise kann die an der Oberseite der Rohplatte aufgenommene Wassermenge um etwa 1 bis 4%, bezogen auf die Gesamtmasse der Rohplatte, höher sein als die an der Unterseite der Rohplatte aufgenommene Wassermenge.
- In Figur 3 ist ein zweites Ausführungsbeispiel der Anlage zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoff dargestellt, welches weitgehend mit dem Ausführungsbeispiel von Figur 1 übereinstimmt. Entsprechende Teile sind daher mit demselben Bezugszeichen, zuzüglich 100, gekennzeichnet.
- Die kontinuierlich arbeitende Bandpresse 101, die Formstraße 102 mit dem Formband 103, das kurze Band 106, die Nachbefeuchtungsstation 7b für die Oberseite der Rohplatte innerhalb der Nachbefeuchtungsstation 107 sowie die der abschließenden Verdichtung der Rohplatte dienende Rollenpresse 109 stimmen identisch mit den entsprechenden Elementen des Ausführungsbeispiels von Figur 1 überein, so daß auf eine erneute Beschreibung verzichtet werden kann. Die Ausführungsbeispiele der Figuren 1 und 3 unterscheiden sich ausschließlich in der Ausgestaltung der Nachbefeuchtungsstation 107a, mit welcher die Unterseite der Rohplatte nachbefeuchtet wird. Zur näheren Erläuterung wird nachfolgend auf Figur 4 Bezug genommen, welche die Nachbefeuchtungsstation 107 der Anlage von Figur 3 in größerem Maßstabe zeigt.
- Die Nachbefeuchtungsstation 107a für die Unterseite der Rohplatte umfaßt eine Vielzahl von topfartigen Behältern 150, deren perforierte Oberseite unmittelbar unterhalb des Bewegungsweges der Rohplatte angeordnet ist. Über eine Sammelleitung 122 und über Zweigleitungen 124 wird mittels einer Pumpe 123 jedem Behälter 150 Frischwasser zugeführt. In jeder Zweigleitung 124 liegt dabei eine elektromagnetisch betätigtes Dreiwegeventil 125. Eine Zweigleitung 151 führt von jedem Dreiwegeventil 125 zu einer Sammelleitung 152, welche in einen Abwassertank 132 mündet.
- Jeder Behälter 150 befindet sich innerhalb eines Sammelbehälters 126, in welchem das überschüssige, von der Rohplattenunterseite nicht aufgenommene Wasser gesammelt wird. Zweigleitungen 153 führen von jedem Sammelbehälter 126 zu einer Sammelleitung 154, die in den Meßbehälter 128 einer Differentialwaage 129 mündet.
- Jeder Behälter 150 ist außerdem über einen Zweigkanal 155 und einen Sammelkanal 156 mit einem Luftgebläse 157 verbunden. In jedem Zweigkanal 155 liegt eine elektrisch betätigbare Klappe 156, vorzugsweise Dreiwegeklappe mit Drossel zur Konstanthaltung des Druckes, so daß die Luftzufuhr von dem Gebläse 157 zu jedem einzelnen Behälter 150 gesondert ein- und ausgeschaltet werden kann.
- Die beschriebene Nachbefeuchtungsstation 107a für die Unterseite der Rohplatte arbeitet wie folgt:
Im Normalbetrieb wird den Behältern 150 (oder einer bestimmten Auswahl von diesen - siehe unten) von der Pumpe 123 über die Leitung 122 und die Zweigleitungen 124 bei entsprechend gestelltem Dreiwegeventil 125 Wasser zugeführt. Dieses tritt durch die Perforationen an der Oberseite der Behälter 150 in einem Schwall aus, der sich gegen die Unterseite der vorbeigeführten Rohplatte richtet. Die Rohplatte wird von diesem Schwall getragen, so däß sie praktisch reibungslos an den Oberseiten der Behälter 150 vorbeigleitet. Dabei nimmt sie an der Unterseite in der gewünschten Weise Wasser auf. Das Überschußwasser wird von den Sammelbehältern 126 aufgefangen und über die Zweigleitungen 153 und die Sammelleitung 154 in den Meßbehälter 128 der Differentialwaage 129 geleitet. - Da, wie beschrieben der gegen die Unterseite der vorbeiwandernden Rohplatte gerichtete Wasserschwall gleichzeitig als Gleitmedium dient, kann die der Rohplattenunterseite zugeführte Wassermenge nicht beliebig durch Verringerung der Leistung der Pumpe 123 in der Leitung 122 reduziert werden. Die Gesamtwassermenge wird daher durch die Anzahl von Behältern 150 eingestellt, denen jeweils Wasser zugeführt wird. Das heißt, wenn eine Verringerung der Wasserzufuhr gegen die Unterseite der Rohplatte gewünscht wird, wird eine bestimmte Anzahl der Behälter 150 durch Schließen der Dreiwegeklappe 125 von der Wasserzufuhr abgetrennt. Da nunmehr an diesen, nicht mehr von Wasser durchströmten Behältern 150 der Wasserschwall als Gleitmedium fehlt, wird dieser durch einen entsprechenden Luftschwall ersetzt. Hierzu wird die zugehörige Klappe 156 (die bei den wasserdurchströmten Behältern 150 geschlossen ist) geöffnet. Die Anordnung ist also offensichtlich so, daß aus allen Behältern 150 nach oben durch die perforierte Oberseite ein Schwall eines strömenden Mediums gegen die Unterseite der vorbeiwandernden Rohplatte austritt. Das Schwallmedium kann dabei entweder Wasser oder Luft sein.
- Zum Umschalten von Wasser auf Luft im einzelnen Behälter 150 kann das in diesem noch befindliche Wasser über die Zweigleitungen 151 und die Sammelleitung 152 bei entsprechend gestelltem Dreiwegeventil 125 in den Abwassertank 132 abgelassen werden.
- Die Nachbefeuchtungsstation 107b, mit welcher die Oberseite der Rohplatte nachbefeuchtet wird, stimmt in ihrem Aufbau mit derjenigen von Figur 2 überein. Das heißt, die auf dem Förderband 208 transportierte, an der Unterseite schon nachbefeuchtete Rohplatte wird von einer Vielzahl von Sprühdüsen 133 besprüht, die über die Leitung 135 sowie die Zweigleitungen 136 und die Magnetventile 137 mittels der Pumpe 134 mit Frischwasser versorgt werden.
- Die Regelung der Anlage, die in Figur 4 dargestellt ist, stimmt mit derjenigen von Figur 2 überein. In dem Differenzglied 139 wird also durch Subtraktion des von den Durchflußmengenmesser 138 ermittelten Signales, welches für die Menge des über die Leitung 122 zugeführten Frischwassers steht, von dem in dem Meßgeber 140 der Differencialwaage 129 erzeugten Signal, welches für das zurückfließende Überschußwasser repräsentativ ist, ein Signal erzeugt, welches der an den Rohplattenunterseiten aufgenommenen Wassermenge entspricht. In dem Differenzglied 141 wird die Differenz dieses Signales mit den in dem Durchflußmengenmesser 142 erzeugten Signal gebildet, welches für die durch die Leitung 135 den Sprühdüsen 133 der oberen Nachbefeuchtungsstation 107b zugeführte Wassermenge repräsentativ ist.
- Im gewünschten Sollzustand der Anlage ist diese Differenz Null, so daß das Regelglied 143 nicht tätig zu werden braucht. Weicht dagegen die in der Nachbefeuchtungsstation 107b der Oberseite der Rohplatte zugeführte Wassermenge von derjenigen ab, die in der Nachbefeuchtungsstation 107a von der Unterseite der Rohplatte aufgenommen wurde, so wird durch entsprechende Regelung der Leistung der Pumpe 134 durch das Regelglied 143 der gewünschte Zustand wiederhergestellt.
- Auch das in Figur 5 dargestellte Ausführungsbeispiel einer Anlage zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoff ähnelt weitgehend der in Figur 1 dargestellten Anlage. Entsprechende Teile sind daher mit demselben Bezugszeichen, zuzüglich 200, gekennzeichnet.
- Im wesentlichen identisch übereinstimmend wie beim Ausführungsbeispiel von Figur 1 finden sich in Figur 5 die kontinuierlich laufende Bandpresse 201, die Formstraße 202 mit dem Formband 203. das Förderband 208 sowie die kontinuierlich arbeitende Rollenpresse 209. Die Unterschiede zwischen den verschiedenen Ausführungsbeispielen liegen wiederum in der Ausgestaltung der Nachbefeuchtungsstation 207.
- Wegen Einzelheiten der Nachbefeuchtungsstation 207 von Figur 5 wird auf Figur 6 Bezug genommen, welche diese Nachbefeuchtungsstation 207 in größerem Maßstab darstellt. Sie läßt sich wiederum in eine Nachbefeuchtungsstation 207a für die Unterseite der Rohplatte und eine Nachbefeuchtungsstation 207b für die Oberseite unterteilen, die aber nunmehr praktisch nicht mehr in Bewegungsrichtung der Rohplatte gegeneinander versetzt sondern mehr oder weniger direkt übereinander angeordnet sind.
- Die Nachbefeuchtungsstation 207a für die Unterseite der Rohplatte umfaßt ein endloses Filztuch 260, welches um eine Walze 261 sowie um Umlenkrollen 262, 263, 264 und 265 herumgeführt ist Statt eines Filztuches kann jedes flächige Material eingesetzt werden, welches Wasser aufnehmen und unter Druck wieder abgeben kann (z.B. ein Schwammtuch). Die Umlenkrolle 265 wird von einem Motor 266 angetrieben. Unterhalb des oberen, zwischen den Umlenkrollen 262 und 263 verlaufenden. ungefähr horizontalen Trums des endlosen Filztuches 260 sind mehrere Anpreßrollen 267 angeordnet.
- Der untere Unfangsbereich der Walze 261 taucht in einen Wasservorrat ein, der in einer Wanne 267 durch einen Überlauf 268 auf einem bestimmten Niveau gehalten wird. Alle Umlenkrollen 262 bis 265, die Walze 261 und die Anpreßrollen 267 drehen sich im Uhrzeigersinn, derart, daß sich das Filztuch 260 etwa mit der Geschwindigkeit der zu behandelnden Rohplatten bewegt.
- Etwa an der Stelle, an welcher das Filztuch 260 sich an die Walze 261 anlegt, ist eine erste Anpreßrolle 269 vorgesehen; eine zweite Anpreßrolle 270 findet sich an der Stelle. an welcher sich das Filztuch 260 wieder von der Walze 261 löst. Zumindest der Anpreßdruck der Anpreßrolle 270 an die Walze 261 ist einstellbar. Hierdurch kann das Ausmaß, in welchen das sich von der Walze 261 ablösende Filztuch 260 ausgequetscht wird und Wasser weitertransportiert, variabel gehalten werden.
- Dem Inneren der Wanne 267 wird über eine Leitung 222 Frischwasser zugeführt. Der Überlauf 268 der Wanne 267 ist über eine Leitung 254 mit dem Meßbehälter 228 einer ersten Differentialwaage 229 verbunden.
- Die Nachbefeuchtungsstation 207a umfaßt außerdem ein endloses Siebband 271, welches um die Umlenkrollen 272, 273, 274, 275, 276, 277 geschlungen ist. Die Umlenkrolle 274 wird durch einen Motor 278 so angetrieben, daß sich das Siebband 271 mit der Geschwindigkeit der zu behandelnden Rohplatten bewegt. Das horizontale Trum des Siebbandes 271 zwischen den Umlenkrollen 272 und 273 verläuft unmittelbar oberhalb des horizontalen Trums des Filztuches 260 zwischen den Umlenkrollen 262 und 263 und oberhalb der Anpreßrollen 267 und dient dem Transport der Rohplatte.
- Die Funktionsweise der Nachbehandlungsstation 207a ist aus obigem ohne weiteres verständlich: Während die Rohplatte auf den Siebband 271 zwischen den Umlenkrollen 272 und 273 befördert wird, legt sich an ihrer Unterseite unter dem Druck der Anpreßrollen 267 das Filztuch 260 an, welches zuvor in der Wanne 267 in definiertem Maße mit Wasser getränkt wurde. Dieses Wasser überträgt sich dabei auf die Unterseite der vorbeigeführten Rohplatte.
- Die Nachbefeuchtungsstation 207b für die Oberseite der Rohplatte entspricht in ihrem grundsätzlichen Aufbau und der Funktionsweise der Nachbefeuchtungsstation 207a, wobei die Unterschiede nur die Wirkungsrichtung der Schwerkraft berücksichtigen. Auch die Nachbefeuchtungsstation 207b umfaßt ein endloses Filztuch 280, welches um die Walze 281 sowie die Umlenkrollen 282, 283, 284 und 285 geführt ist. Die umlenkrolle 282 wird dabei von einem Motor 286 so angetrieben, daß sich alle Umlenkrollen und die Walze 281 gegen den Uhrzeigersinn drehen. Die Bewegungsgeschwindigkeit des Filztuches 280 entspricht dabei der Bewegungsgeschwindigkeit der Rohplatte.
- Am horizontalen Trum des Filztuches 280 zwischen den Umlenkrollen 284 und 283 sind wiederum mehrere Anpreßrollen 287 angeordnet, welche den Anpreßrollen 267 der unteren Nachbefeuchtungsstation 207a entsprechen.
- Die Walze 281 taucht mit ihrem unteren Bereich in einen Wasservorrat ein der in einer Wanne 288 steht. Das Niveau des Wasservorrates in der Wanne 288 wird durch einen Überlauf 289 bestimmt, der über eine Leitung 290 mit dem Meßbehälter 291 einer zweiten Differentialwaage 292 verbunden ist.
- Die Frischwasserzufuhr in die Wanne 288 erfolgt über die Leitung 222.
- Auch zu der oberen Nachbefeuchtungsstation 207b gehört ein endloses Siebband 293, welches um die Umlenkrollen 294, 295, 296 geschlungen und beim dargestellten Ausführungsbeispiel (vergl. Figur 5) einstückig durch den oberen Teil der Bandpresse 201 hindurchgeführt ist. Selbstverständlich könnten aber für Bandpresse 201 und die obere Nachbefeuchtungsstaton 207b auch getrennte Siebbänder verwendet werden. Die Umlenkrolle 295 ist durch einen Motor 297 derart angetrieben. daß sich das obere Siebband mit der Geschwindigkeit der Rohplatte bewegt. An der Stelle, an welcher sich das Filztuch 280 an die Walze 281 anlegt, befindet sich eine erste Anpreßrolle 298; an der Stelle, an welcher sich das Filztuch 280 von der Walze 281 löst, befindet sich eine zweite Anpreßrolle 299. Durch Variation des Anpreßdruckes zumindest der Anpreßrolle 299 kann die Feuchtigkeit des Filztuches 280 und damit die Menge des Wassers, welches auf die Oberseite der Rohplatte in der Nachbefeuchtungsstation 207b übertragen wird, reguliert werden.
- Auch bei dem in den Figuren 5 und 6 dargestellten Ausführungsbeispiel werden die der Ober- und Unterseite der Rohplatte zugeführten Wassermengen so geregelt. daß sie einander entsprechen. Im einzelnen geschieht die Regelung wie folgt:
Ein erster Durchflußmengenmesser 238 erfaßt die pro Zeiteinheit die Leitung 222 durchsetzende und damit der Wanne 267 der unteren Nachbefeuchtungsstation 207a zugeführte Wassermenge. Sein Ausgangssignal wird einem Differenzglied 239 zugeführt. Die erste Differentialwaage 229 bestimmt die Menge des pro Zeiteinheit aus der Wanne 267 der unteren Nachbefeuchtungsstation 207a zurückfließenden Überschußwassers, welches von der Unterseite der Rohplatte nicht aufgenommen wurde. Der Meßwertgeber 240 der ersten Differentialwaage erzeugt ein entsprechendes Ausgangssignal, welches an den zweiten Eingang des Differenzgliedes 239 gelegt wird. Das Ausgangssignal des Differenzgliedes 239 ist daher ein direktes Maß für diejenige Wassermenge, die pro Zeiteinheit an der Unterseite der Rohplatte aufgenommen wurde. - In entsprechender Weise erfaßt der Durchflußmengenmesser 242 diejenige Wassermenge, die über die Leitung 235 der oberen Nachbefeuchtungsstation 207b zugeführt wird. Die zweite Differentialwaage 292 bestimmt diejenige Menge an Überschußwasser, die pro Zeiteinheit aus der Wanne 288 zurückfließt, also an der Oberseite der Rohplatte nicht aufgenommen wurde. In einem Differenzglied 300 wird die Differenz der Signale des Durchflußmengenmessers 242 und des Meßwertgebers 301 der zweiten Differentialwaage 292 gebildet, welches ersichtlich für die Menge des an der Oberseite der Rohplatte pro Zeiteinheit aufgenommenen Wassers steht.
- Die Ausgangssignale der Differenzglieder 293 und 300 werden in einem weiteren Differenzglied 302 miteinander verglichen. Stimmen die an der Ober- und an der Unterseite der Rohplatte aufgenommenen Wassermengen überein, so ist das Ausgangssignal des Differenzgledes 302 Null. Weichen die aufgenommenen Mengen voneinander ab, so kann das von dem Differenzglied 302 erzeugte Signal zur Nachregelung eingesetzt werden. Die Nachregelung geschieht so, daß der Anpreßdruck einer oder beider Anpreßrollen 270 und 299 im gewünschten Sinne verändert wird, bis die an den Ober- und Unterseiten von der Rohplatte aufgenommenen Wassermengen wieder übereinstimmen.
- Die Meßbehälter 228 bzw. 291 der ersten und zweiten Differentialwaage 229 bzw. 292 werden bei Bedarf über Leitungen 230 bzw. 303 durch Pumpen 231 bzw. 304 in einen Abwassertank 232 entleert.
- Mit allen beschriebenen Anlagen werden Gipsfaserplatten erhalten, die bei gleichen Preßdruck eine erheblich höhere Festigkeit als bekannte Gipsfaserplatten aufweisen. Gipsfaserplatten gleicher Festigkeit wie beim Stande der Technik lassen sich bei bereits geringerem Preßdruck erzielen. Dies ist dann von besonderer Wichtigkeit, wenn Gipsfaserplatten mit einem Zuschlag von geblähter Perlite erzeugt werden, um die Dichte der Rohplatte zu verringern. Die dichtemindernde Wirkung von Perlite nimmt in dem Maße ab, wie der Preßdruck, dem sie unterworfen werden, zunimmt. In diesem Sinne können in den beschriebenen Anlagen nach den beschriebenen Verfahren auch Rohstoffe eingespart werden.
Claims (21)
- Verfahren zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoffen mit den folgenden Verfahrensschritten:a) Herstellung einer feuchten Mischung aus Gips und Fasern;b) Streuen der Mischung zu einer Matte;c) Verpressen der Matte zu einer Rohplatte;d) Abbinden und Trocknen der Rohplatte,
dadurch gekennzeichnet, daß zwischen den Schritten c) und d) die folgenden weiteren Verfahrensschritte stattfinden:e) Nachbefeuchten der Ober- und Unterseite der Rohplatte;f) Nachverpressen der nachbefeuchteten Rohplatte mit einem Druck, der höchstens gleich dem im Verfahrensschritt c) ist. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Ober- und Unterseite der Rohplatte jeweils mit 200 bis 1.000 g/m² Wasser nachbefeuchtet werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß im Verfahrensschritt a) eine Feuchtigkeit von 22 bis 28% Wasser, bezogen auf die trockene Mischung, eingestellt wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die von der Unterseite der Rohplatte aufgenommene Wassermenge erfaßt und die der Oberseite der Rohplatte zugeführte Wassermenge hiernach eingestellt wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Unterseite der Rohplatte durch Besprühen nachbefeuchtet wird, während die Rohplatte frei schwebend gehalten wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die Befeuchtung der Unterseite der Rohplatte dadurch geschieht, daß die Rohplatte über ein Schwallbad geführt wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die Nachbefeuchtung der Rohplatte durch Aufwalzen erfolgt.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Preßdruck im Verfahrensschritt f) zwischen 0,5 und 2 MPa beträgt, wobei dieser Preßdruck 50 bis 100% des Preßdruckes im Verfahrensschritt c) beträgt.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Preßdauer im Verfahrensschritt f) zwischen 5 und 30 s beträgt.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß im Verfahrensschritt f) ein periodisch wechselnder Preßdruck ausgeübt wird.
- Anlage zur Durchführung des Verfahrens nach einem der vorhergehenden Ansprüche mita) einer Einrichtung, welche eine feuchte Mischung aus Gips und Faserstoff herstellt;b) einer Streueinrichtung, welche die feuchte Mischung auf eine Formstraße (2) zu einer Streumatte aufstreut;c) einer Presse, (1; 101; 201), durch welche die auf der Formstraße (2) liegende Streumatte unter Verdichtung zu einer Rohplatte hindurchgeführt wird;d) einer Abbindstation, in welcher der Gips in den Platten abbindet;e) einer Trockenstation, in welcher den abgebundenen Platten die Feuchtigkeit entzogen wird,dadurch gekennzeichnet, daß
zwischen die erste Presse (1; 101; 201) und die Abbindstation geschaltet sind:f) eine Nachbefeuchtungsstation (7; 107; 207), in welcher die Ober- und Unterseite der Rohplatte nachbefeuchtet werden;g) eine zweite Presse (9; 109; 209), in welcher die nachbefeuchtete Rohplatte nachverdichtet wird. - Anlage nach Anspruch 11, dadurch gekennzeichnet, daß die Nachbefeuchtungsstation (7a) für die Unterseite der Rohplatte eine Hebeeinrichtung (10), mit welcher die Rohplatte frei schwebend gehalten und befördert werden kann, sowie eine Vielzahl von Düsen (21) umfaßt, über welche die Unterseite der von der Hebeeinrichtung (10) gehaltenen Rohplatte besprüht werden kann.
- Anlage nach Anspruch 11, dadurch gekennzeichnet, daß die Nachbefeuchtungsstation (7a) für die Unterseite der Rohplatte eine Vielzahl von Behältern (150) umfaßt, denen Wasser zuführbar ist und deren mit mindestens einer Durchströmungsöffnung versehene Oberseite unmittelbar unterhalb des Bewegungsweges der Rohplatte angeordnet ist.
- Anlage nach Anspruch 11, dadurch gekennzeichnet, daß die Nachbefeuchtungsstation (207a) für die Unterseite der Rohplatte ein endlos umlaufendes flächiges und saugfähiges Material (260), welches einen Wasservorrat in einer Wanne (267) durchläuft und welches auf einer bestimmten Wegstrecke an der Unterseite der vorbeigeführten Rohplatte angedrückt wird, sowie ein endloses Siebband (26), auf welchem die Rohplatte gehalten und transportiert wird, umfaßt.
- Anlage nach einem der Ansprüche 11 bis 14, dadurch gekennzeichnet, daß die Nachbefeuchtungsstation (7b; 107b) für die Oberseite der Rohplatte eine Vielzahl von Düsen (33; 133) umfaßt, über welche die Oberseite der auf einem Förderband (8; 108) aufliegenden Rohplatte besprüht werden kann.
- Anlage nach Anspruch 14, dadurch gekennzeichnet, daß die Nachbefeuchtungsstation (207b) für die Oberseite der Rohplatte analog zu der Nachbefeuchtungsstation (207a) für die Unterseite der Rohplatte aufgebaut ist.
- Anlage nach einem der Ansprüche 11 bis 16, gekennzeichnet durch eine Regeleinrichtung, welche einen Meßwertgeber (39; 139; 239) für die an der Unterseite der Rohplatte aufgenommene Wassermenge und einen Meßwertgeber (42; 142; 242) für die an der Oberseite der Rohplatte aufgenommene Wassermenge umfaßt und die beiden Wassermengen durch Nachregulierung der an der Oberseite der Rohplatte zugeführten Wassermenge in einem bestimmten Verhältnis zueinander hält.
- Anlage nach einem der Ansprüche 11 bis 17, dadurch gekennzeichnet, daß die zweite Presse (9; 109; 209) eine Flächenpresse ist.
- Anlage nach einem der Ansprüche 11 bis 17, dadurch gekennzeichnet, daß die zweite Presse (9; 109; 209) eine Rollenpresse ist, in welcher auf die Rohplatte ein periodisch wechselnder Druck ausgeübt wird.
- Anlage nach einem der Ansprüche 11 bis 19, dadurch gekennzeichnet, daß die zweite Presse (9; 109; 209) ein mitgeführtes, glattes Preßblech (90; 190; 290) umfaßt.
- Anlage nach einem der Ansprüche 11 bis 19, dadurch gekennzeichnet, daß die zweite Presse (9; 109; 209) eine strukturierte Preßplatte umfaßt.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4025797A DE4025797C2 (de) | 1990-08-15 | 1990-08-15 | Verfahren zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoffen sowie Anlage zur Durchführung dieses Verfahrens |
| DE4025797 | 1990-08-15 | ||
| PCT/EP1991/001359 WO1992003268A1 (de) | 1990-08-15 | 1991-07-19 | Verfahren zur herstellung von plattenförmigen körpern aus einer mischung von gips und faserstoff sowie anlage zur durchführung dieses verfahrens |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0544689A1 EP0544689A1 (de) | 1993-06-09 |
| EP0544689B1 true EP0544689B1 (de) | 1994-09-07 |
Family
ID=6412254
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91912938A Expired - Lifetime EP0544689B1 (de) | 1990-08-15 | 1991-07-19 | Verfahren zur herstellung von plattenförmigen körpern aus einer mischung von gips und faserstoff sowie anlage zur durchführung dieses verfahrens |
Country Status (6)
| Country | Link |
|---|---|
| US (2) | US5368663A (de) |
| EP (1) | EP0544689B1 (de) |
| JP (1) | JPH06504732A (de) |
| CA (1) | CA2089374A1 (de) |
| DE (2) | DE4025797C2 (de) |
| WO (1) | WO1992003268A1 (de) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4025797C2 (de) * | 1990-08-15 | 1994-10-06 | Babcock Bsh Ag | Verfahren zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoffen sowie Anlage zur Durchführung dieses Verfahrens |
| DE4129466A1 (de) * | 1991-09-05 | 1993-03-11 | Bold Joerg | Verfahren zur herstellung von gipsfaserplatten nach einem halbtrockenverfahren |
| NO176653C (no) * | 1992-12-08 | 1995-05-10 | Walter Nilsen | Fremgangsmåte og anlegg for fremstilling av gipsplater |
| DE4414278C2 (de) * | 1994-04-23 | 2000-12-28 | Siempelkamp Gmbh & Co | Anlage für das Pressen einer endlos und fortlaufend vorgefertigten Preßgutmatte im Zuge der Herstellung von Gipsplatten |
| US6007320A (en) * | 1996-02-14 | 1999-12-28 | G. Siempelkamp Gmbh & Co. | Apparatus for producing wood-based pressed board |
| ITRE20040149A1 (it) * | 2004-12-10 | 2005-03-10 | Sacmi | Impianto perfezionato per la formatura di piastrelle o lastre ceramiche |
| ITRE20040151A1 (it) * | 2004-12-10 | 2005-03-10 | Sacmi | Impianto perfezionato per la formatura di lastre o piastrelle ceramiche |
| ITRE20040150A1 (it) * | 2004-12-10 | 2005-03-10 | Sacmi | Impianto perfezionato per la formatura di lastre o piastrelle ceramiche |
| ITRE20040152A1 (it) * | 2004-12-22 | 2005-03-22 | Sacmi | Sistema di compattazione a nastro di polveri ceramiche per la formatura di lastre |
| DE102017007067A1 (de) * | 2017-07-26 | 2019-01-31 | Siempelkamp Maschinen- Und Anlagenbau Gmbh | Verfahren und Vorrichtung zur Herstellung mineralstoffgebundener Platten |
| CN107398990B (zh) * | 2017-09-26 | 2022-11-29 | 福建磐珉新材有限公司 | 石英石台面板生产线 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE253545C (de) * | 1910-11-22 | |||
| US3363530A (en) * | 1965-06-07 | 1968-01-16 | Eastman Kodak Co | Apparatus for processing film by means of a porous web solution applicator |
| JPS4917853B1 (de) * | 1965-11-16 | 1974-05-04 | ||
| DE2103931A1 (de) * | 1968-09-02 | 1972-08-31 | FERMA International Entwicklungswerk rationelle Fertigbaumethoden und Maschinen anlagen GmbH & Co KG, 7505 Etthngen | Anlage zum kontinuierlichen Her steJJen von Formkorpern, insbesondere von Platten, aus Gips |
| DE2751466B2 (de) * | 1977-11-18 | 1980-07-03 | G. Siempelkamp Gmbh & Co, 4150 Krefeld | Verfahren zur Hersteilung von Platten aus Faserwerkstoff und Gips |
| US4417931A (en) * | 1981-07-15 | 1983-11-29 | Cip, Inc. | Wet compaction of low density air laid webs after binder application |
| DE3439493A1 (de) * | 1984-10-27 | 1986-05-07 | Wuertex Maschinenbau Hofmann G | Verfahren zur kontinuierlichen herstellung von formkoerpern, insbesondere von platten, aus einer mischung von gips- und faserstoff sowie vorrichtung zur durchfuehrung des verfahrens |
| CA1255470A (en) * | 1985-05-15 | 1989-06-13 | Karl Walter | Process for making a composite wood panel |
| DE3730585A1 (de) * | 1987-09-11 | 1989-03-23 | Pfleiderer Ind Gmbh & Co Kg | Verfahren und vorrichtung zum herstellen von gipsfaserplatten |
| DE3801315C2 (de) * | 1988-01-19 | 1994-05-26 | Babcock Bsh Ag | Anlage zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoff |
| JPH0218003A (ja) * | 1988-07-06 | 1990-01-22 | Onoda Cement Co Ltd | 石膏板の製造方法 |
| DE3914106A1 (de) * | 1989-04-28 | 1990-10-31 | Siempelkamp Gmbh & Co | Verfahren und anlage zur kontinuierlichen herstellung von spanplatten, faserplatten u. dgl. |
| DE3928626C1 (de) * | 1989-08-30 | 1991-01-24 | Fraunhofer-Gesellschaft Zur Foerderung Der Angewandten Forschung Ev, 8000 Muenchen, De | |
| DE4025797C2 (de) * | 1990-08-15 | 1994-10-06 | Babcock Bsh Ag | Verfahren zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoffen sowie Anlage zur Durchführung dieses Verfahrens |
-
1990
- 1990-08-15 DE DE4025797A patent/DE4025797C2/de not_active Expired - Fee Related
-
1991
- 1991-07-19 JP JP3512189A patent/JPH06504732A/ja active Pending
- 1991-07-19 US US07/009,724 patent/US5368663A/en not_active Expired - Fee Related
- 1991-07-19 WO PCT/EP1991/001359 patent/WO1992003268A1/de not_active Ceased
- 1991-07-19 DE DE59102866T patent/DE59102866D1/de not_active Expired - Fee Related
- 1991-07-19 CA CA002089374A patent/CA2089374A1/en not_active Abandoned
- 1991-07-19 EP EP91912938A patent/EP0544689B1/de not_active Expired - Lifetime
-
1994
- 1994-03-04 US US08/206,005 patent/US5472551A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US5472551A (en) | 1995-12-05 |
| US5368663A (en) | 1994-11-29 |
| DE4025797A1 (de) | 1992-04-23 |
| CA2089374A1 (en) | 1992-02-16 |
| JPH06504732A (ja) | 1994-06-02 |
| WO1992003268A1 (de) | 1992-03-05 |
| DE4025797C2 (de) | 1994-10-06 |
| EP0544689A1 (de) | 1993-06-09 |
| DE59102866D1 (de) | 1994-10-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0172930B1 (de) | Verfahren und Anlage zur Herstellung einer Holzwerkstoffplatte | |
| DE1303226C2 (de) | Papiermaschine | |
| DE4025797C2 (de) | Verfahren zur Herstellung von plattenförmigen Körpern aus einer Mischung von Gips und Faserstoffen sowie Anlage zur Durchführung dieses Verfahrens | |
| EP2313552B1 (de) | Verfahren zur optimierung der energiebilanz in formiereinheiten in maschinen zur herstellung von faserstoffbahnen und formiereinheit | |
| DE3615370A1 (de) | Verfahren und vorrichtung zur bildung einer bahn | |
| EP1225270B1 (de) | Verfahren zur Konditionierung eines umlaufenden Bandes | |
| EP0602134B1 (de) | Verfahren zur herstellung von gipsfaserplatten nach einem halbtrockenverfahren und anlage zur durchführung des verfahrens | |
| DE68921221T2 (de) | Verfahren und vorrichtung zum herstellen von platten aus mineralwolle. | |
| DE2751473C3 (de) | Anlage zur kontinuierlichen Herstellung von Platten aus Faserwerkstoff und Gips | |
| DE3430467C2 (de) | ||
| DE2903275C2 (de) | Vorrichtung zum Herstellen von Faserplatten | |
| DE202023103776U1 (de) | Vorrichtung zur Befeuchtung von Rohstoffmatten | |
| DE2751466A1 (de) | Verfahren zur herstellung von platten aus faserwerkstoff und gips | |
| DE102017007067A1 (de) | Verfahren und Vorrichtung zur Herstellung mineralstoffgebundener Platten | |
| DE102024001720B3 (de) | Verfahren zur Herstellung einer Werkstoffplatte sowie Werkstoffplatte und Verwendung einer Werkstoffplatte | |
| EP0263919B1 (de) | Vorrichtung zum kontinuierlichen Formen von Mineralstoffplatten, insbesondere von Gipsfaserplatten, aus einer Suspension | |
| DE19824604C2 (de) | Vorrichtung zur Herstellung von Bauplatten | |
| DE102019114021B3 (de) | Verfahren und Vorrichtung zur Vorwärmung einer Pressgutmatte | |
| DE19820810C2 (de) | Verfahren und Anlage zur Herstellung von Holzspanplatten | |
| DE4118058C1 (en) | Mfg. wooden chip or fibre board - subjecting to underpressure during pressing time according to difference between preset equalising and evacuated moisture levels | |
| AT350245B (de) | Durchlaufverfahren zum kontinuierlichen streuen eines gewichtskontrollierten vlieses | |
| AT389841B (de) | Anlage zur herstellung von faserzementrohren | |
| AT164571B (de) | Verfahren und Maschine zur Erzeugung von Platten aus abbindenden, erhärtenden Werkstoffen, wie Beton u. dgl., insbesondere von wasserdichten Bauplatten geringer Wandstärke | |
| DE2850870B1 (de) | Vorrichtung zum Pressen von Pressgutmatten | |
| DE2024038A1 (en) | Compressed cellulose fleece panels |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19930107 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19931217 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT NL SE |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 59102866 Country of ref document: DE Date of ref document: 19941013 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19941206 |
|
| EAL | Se: european patent in force in sweden |
Ref document number: 91912938.7 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19950719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19950720 |
|
| 26 | Opposition filed |
Opponent name: RIGIPS GMBH Effective date: 19950607 Opponent name: CARL SCHENCK AG Effective date: 19950607 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: RIGIPS GMBH Opponent name: CARL SCHENCK AG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19950719 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 91912938.7 |
|
| PLBO | Opposition rejected |
Free format text: ORIGINAL CODE: EPIDOS REJO |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| APAE | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOS REFNO |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20000606 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000724 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20000731 Year of fee payment: 10 |
|
| PLBQ | Unpublished change to opponent data |
Free format text: ORIGINAL CODE: EPIDOS OPPO |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| R26 | Opposition filed (corrected) |
Opponent name: CARL SCHENCK AG * 19950607 RIGIPS GMBH Effective date: 19950607 |
|
| 27O | Opposition rejected |
Effective date: 20010131 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: RIGIPS GMBH Opponent name: CARL SCHENCK AG |
|
| NLR2 | Nl: decision of opposition | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020329 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20020201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020501 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050719 |
|
| APAH | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOSCREFNO |