EP0346580B1 - Verfahren und Vorrichtung zum Herstellen von metallisierten Drahtformteilen - Google Patents
Verfahren und Vorrichtung zum Herstellen von metallisierten Drahtformteilen Download PDFInfo
- Publication number
- EP0346580B1 EP0346580B1 EP89106321A EP89106321A EP0346580B1 EP 0346580 B1 EP0346580 B1 EP 0346580B1 EP 89106321 A EP89106321 A EP 89106321A EP 89106321 A EP89106321 A EP 89106321A EP 0346580 B1 EP0346580 B1 EP 0346580B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- chambers
- wire
- drum
- wire shapes
- line
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 35
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 10
- 239000007788 liquid Substances 0.000 claims description 5
- 239000011810 insulating material Substances 0.000 claims description 3
- 239000012777 electrically insulating material Substances 0.000 claims description 2
- 238000005246 galvanizing Methods 0.000 claims description 2
- 238000000926 separation method Methods 0.000 claims description 2
- 238000005259 measurement Methods 0.000 claims 1
- 230000002093 peripheral effect Effects 0.000 claims 1
- 238000009713 electroplating Methods 0.000 abstract description 11
- 230000007246 mechanism Effects 0.000 abstract description 6
- 230000015572 biosynthetic process Effects 0.000 abstract description 2
- 230000014759 maintenance of location Effects 0.000 abstract 1
- 238000009417 prefabrication Methods 0.000 abstract 1
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 23
- 229910052759 nickel Inorganic materials 0.000 description 11
- 238000001465 metallisation Methods 0.000 description 9
- 238000007747 plating Methods 0.000 description 8
- 238000005452 bending Methods 0.000 description 3
- 238000005520 cutting process Methods 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 238000005234 chemical deposition Methods 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000001427 coherent effect Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1633—Process of electroless plating
- C23C18/1635—Composition of the substrate
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1619—Apparatus for electroless plating
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/06—Suspending or supporting devices for articles to be coated
Definitions
- the invention relates to a method and a device for the production of metallized, in particular electroless or galvanically nickel-plated, bow-shaped and hook-shaped bent wire parts of the type specified in the preamble of claims 1 and 9.
- Bracket-shaped and hook-like wire shaped parts of this type which are intended, for example, as folding brackets for use in letter folder mechanisms, become more compressible and mutually separable in the course of their manufacturing process, with the formation of a continuous conveyor line in nested and mutually touching, in the conveying direction up to the mutual abutment of their cranked bow webs Order strung together.
- the drum nickel plating which is also known, is not suitable for such complicated shaped wire parts because they get caught in one another in the course of the drum movement, so that their subsequent separation is not possible without complicated handling processes.
- the shaped wire parts can bend during the nickel plating process due to mechanical influences and thereby become unusable for their intended purpose.
- the invention has for its object to improve the method and the device of the type specified in such a way that a simplification of the handling processes and a reduction in the space required in the course of the metallization process is made possible.
- the term “metallization” is to be understood primarily to mean the galvanic or electroless chemical deposition of metal coatings on shaped wire parts, and in particular nickel plating.
- the solution according to the invention is based on the idea that, after the cutting and bending process, the wire blank parts are put together to form a conveyor train with an easily separable order and that this order is maintained in the course of the metallization process.
- individual strand sections with a predetermined number of shaped wire parts are continuously cut off or tapped from the conveyor strand and, in the form of the strand section, immersed in packs in at least one bath provided for carrying out the metallization process and moved through the bath.
- the individual strand sections can then be put together again to form a continuous conveyor strand.
- the shaped wire parts within the strand section are advantageously brought into electrical contact with at least one electrode while maintaining their order directly or indirectly via adjacent shaped wire parts.
- the shaped wire parts are displaced and / or tilted to a limited extent during the metallization process while maintaining their order within each strand section and, if necessary, while maintaining electrical contact with the contact electrode.
- the strand sections are captured in the compressed order, preferably in the area of the stirrup webs, by hand or with a handling device when they are separated from the continuous conveyor strand and / or when they are reassembled into the continuous conveyor strand.
- the strand sections are inserted into chambers made of electrically insulating material with walls perforated for the passage of liquid and inside the chambers with at least one guide rail which expediently extends over the length of the strand section and which can also be designed as an electrode Brought in contact.
- a plurality of chambers arranged in spatial association with one another, each receiving one of the strand sections, are immersed together in the bath and moved through the bath.
- the chambers are expediently arranged on the circumference of a drum and moved through the bath while rotating about the drum axis.
- a plurality of drums are arranged in the circumferential direction and in the longitudinal direction on a drum which can be immersed in a metallization bath and rotatable about its axis therein Chambers are provided for receiving a strand section which is separated from the conveyor strand and contains a number of shaped wire parts in the order of the conveyor strand.
- at least one contact electrode is arranged in the chambers in constant contact with the inserted strand sections.
- the inner dimensions or inner contour of the chambers is adapted to the dimensions of the strand section.
- the chamber walls made of an insulating material have openings for the passage of liquid.
- the guide rails or contact electrodes advantageously have the shape of elongated ribs, rails or strips, which preferably lie in the longitudinal direction of the strand section against the web area of the shaped wire parts.
- two or more guide rails or same-pole contact electrodes can also be arranged on opposite side walls in such a way that they bear against the web area of the shaped wire parts.
- a plurality of flat contact electrodes of the same polarity can be arranged on the inside of the chamber walls, against which the wire shaped parts temporarily come to rest when the chamber is moved through the electroplating bath.
- the contact electrodes arranged in the interior of the chamber are connected as the cathode and at least one electrode arranged outside the chambers in the electroplating bath is connected as the anode.
- the strand sections are preferably aligned in the direction of rotation of the drum in the chambers. In principle, however, it is also possible to arrange the strand sections in the chambers in an axis-parallel orientation to the drum.
- Each strand section advantageously comprises between 10 and 20, advantageously between 12 and 16 shaped wire parts. If with a drum diameter of approx. 40 cm and a drum length of approx. 100 cm a total of about 70 chambers on the drum surface, it follows that each drum contains a total of approx. 1000 wire molded parts in easily manageable, ordered strand sections, which can easily be put together again to form a coherent conveyor strand.
- the wire molded part 10 shown in FIG. 1 is designed as a folding bracket for use in a letter folder mechanism.
- the folding bracket 10 has two legs 12 oriented parallel to one another, which are connected to one another at one end by a vertical web 14 and are curved in a hook shape at their free end 16.
- the web 14 has a crank 18, while in the front ends of the legs 12 blind holes 20 are arranged for receiving the end pins, not shown, line-up pins of the file mechanism.
- the folding brackets steel wire is drawn off from a coil, cut to length in a cutting device and brought into the shape shown in FIG. 1 in a bending station. Subsequently, the blind holes 20 are made and the blanks finished in this way are transferred to a belt conveyor to form a conveyor line.
- the legs 12 are aligned with their hook-shaped ends 16 in the conveying direction and are nested with one another with a lateral offset such that they can be compressed up to the mutual abutment of their cranked webs and can be pushed apart in the conveying direction for parting and removing individual strand sections 24 without interlocking .
- the strand sections 24 can be put together again relatively easily to form a continuous conveyor strand. This knowledge is used in the processing steps described below.
- bracket blanks arriving in the conveyor line 22 from the bending and drilling station must be galvanically (or electrolessly electrolessly) nickel-plated before they are fed to an assembly station to complete the folder mechanism.
- strand sections 24 are tapped from the incoming conveyor strand 22 and gripped by hand or with an automatic handling device in the web area of the stirrups and inserted in packages 30 into chambers 30 of an electroplating drum 32 while maintaining order within the strand.
- the chambers 30 are dimensioned such that the brackets can move relative to one another in a loosened order in the strand direction (cf. FIG. 3).
- the strips 34 are inside the chamber 30 which, due to their shape and arrangement, ensure the guidance and order of the stirrup package regardless of the rotational position of the chamber 30.
- the strips 34 In the case of electroless nickel plating, the strips 34 only have a guiding and holding function.
- the guide strips are at the same time designed as contact electrodes so that a plurality of stirrups 10 of the package 24 are in direct electrical contact with them and the remaining stirrups of the package are electrically connected to them indirectly via the contacting stirrups. This can also be achieved in that several electrodes of the same polarity are arranged on the inner surfaces of the chamber walls distributed over the chamber. In the exemplary embodiments shown in FIGS. 3 to 5, two elongated guide strips or electrodes 34 are arranged in the bottom and top area of the chamber 30, the surface of which, in particular, abuts against the web areas 14 of the bracket.
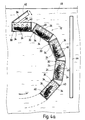
- the chambers are equipped with the stirrup packs 24 via a radially outwardly facing charging opening 36, preferably in the arrangement shown in FIGS. 4a and b, in which the strand sections in the individual chambers are aligned in the direction of rotation of the drum.
- the folding brackets can therefore move against one another in the longitudinal direction, so that undesired shadowing during the galvanizing process is largely avoided.
- the walls 38 of the chambers which are made of insulating material, have openings 40 for the passage of liquid.
- a closing cover 42 on the individual chambers prevents the bracket 10 from rotating the drum 32 can fall out through the loading opening 36.
- a shell which extends over the loading openings and in which the drum 32 is rotatably arranged can also be provided in the lower region of the drum.
- the contact electrodes 34 within the chambers 30 are formed as cathodes during the nickel plating process, while the anode 44 is arranged outside the drum in the electroplating bath. In the area of the anode, there are nickel pellets, not shown, in contact with the anode, which ensure that the nickel which is deposited on the wire molded parts from the nickel bath 46 is continuously fed into the bath.
- the nickel-plated wire molded parts can be removed from the chambers 30 in packages and, while maintaining the strand arrangement, reassembled to form a continuous conveyor strand and can be fed in this form to the subsequent assembly stations.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Electrochemistry (AREA)
- Electroplating Methods And Accessories (AREA)
- Treatment Of Steel In Its Molten State (AREA)
- Wire Processing (AREA)
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zur Herstellung von metallisierten, insbesondere von außenstromlos oder galvanisch vernickelten, bügel- und hakenartig gebogenen Drahtformteilen der im Oberbegriff der Ansprüche 1 und 9 angegebenen Gattung.
- Bügel- und hakenartige Drahtformteile dieser Art, die beispielsweise als Umlegebügel für den Einsatz in Briefordnermechaniken bestimmt sind, werden im Zuge ihres Fertigungsprozesses unter Bildung eines fortlaufenden Förderstrangs in ineinandergeschachtelter und sich gegenseitig berührender, in Förderrichtung bis zum gegenseitigen Anschlag ihrer gekröpften Bügelstege komprimierbarer und entgegengesetzt auseinanderziehbarer Ordnung aneinandergereiht.
- Für derart komplizierte Drahtformteile wurde bisher ausschließlich die galvanische Gestellvernickelung gewählt. Sowohl an der Rohteilaufgabe auf das Gestell als auch bei der Entnahme der vernickelten Drahtformteile vom Gestell zur weiteren Verarbeitung sind hierbei arbeitsaufwendige manuelle Handhabungen notwendig. Um Abschattungen zu vermeiden, werden die Drahtformteile auf dem Gestell relativ weit auseinander gezogen. Die Gestellvernickelung erfordert daher einen erheblichen Raumbedarf.
- Die ebenfalls bekannte Trommelvernickelung ist für derart kompliziert gestaltete Drahtformteile nicht geeignet, weil sie sich im Zuge der Trommelbewegung ineinander verhaken, so daß ihre anschließende Vereinzelung ohne komplizierte Handhabungsvorgänge nicht möglich ist. Hinzu kommt, daß sich die Drahtformteile beim Trommelvernickeln durch mechanische Einwirkungen verbiegen können und dabei für ihren bestimmungsgemäßen Zweck unbrauchbar werden.
- Der Erfindung liegt die Aufgabe zugrunde, das Verfahren und die Vorrichtung der eingangs angegebenen Art dahingehend zu verbessern, daß eine Vereinfachung der Handhabungsvorgänge und eine Verringerung des Platzbedarfs im Zuge des Metallisierungsprozesses ermöglicht wird. Unter dem Begriff der "Metallisierung" soll im folgenden vor allem das galvanische oder das außenstromlose chemische Abscheiden von Metallüberzügen auf Drahtformteilen, und dabei insbesondere das Vernickeln verstanden werden.
- Zur Lösung dieser Aufgabe werden die im Kennzeichenteil der Ansprüche 1,10 und 11 angegebenen Merkmalskombinationen vorgeschlagen. Weitere vorteilhafte Ausgestaltungen und Weiterbildungen der Erfindung ergeben sich aus den abhängigen Ansprüchen.
- Der erfindungsgemäßen Lösung liegt der Gedanke zugrunde, daß im Anschluß an den Abläng- und Biegevorgang die Drahtformrohteile zu einem Förderstrang mit einer leicht vereinzelbaren Ordnung zusammengesetzt werden und daß diese Ordnung im Zuge des Metallisierungsprozesses beibehalten wird. Um dies zu erreichen, wird gemäß der Erfindung vorgeschlagen, daß von dem Förderstrang laufend einzelne Strangabschnitte mit einer vorgegebenen Anzahl Drahtformteile abgetrennt oder abgestochen und in Form des Strangabschnitts paketweise in mindestens ein für die Durchführung des Metallisierungsprozesses vorgesehenes Bad eingetaucht und durch das Bad hindurchbewegt werden. Im Anschluß an den Metallisierungsprozeß können die einzelnen Strangabschnitte dann wieder zu einem fortlaufenden Förderstrang zusammengesetzt werden. Im Falle der Galvanisierung werden die Drahtformteile innerhalb des Strangabschnitts vorteilhafterweise unter Beibehaltung ihrer Ordnung unmittelbar oder über benachbarte Drahtformteile mittelbar in elektrischen Kontakt mit mindestens einer Elektrode gebracht.
- Um Abschattungen zu vermeiden, werden die Drahtformteile während des Metallisierungsprozesses unter Beibehaltung ihrer Ordnung innerhalb eines jeden Strangabschnitts und gegebenenfalls unter Aufrechterhaltung des elektrischen Kontakts mit der Kontaktelektrode begrenzt gegeneinander verschoben und/oder gekippt. Die Strangabschnitte werden bei der Abtrennung aus dem fortlaufenden Förderstrang und/oder beim Wiederzusammensetzen zum fortlaufenden Förderstrang in komprimierter Ordnung vorzugsweise im Bereich der Bügelstege von Hand oder mit einem Handhabungsgerät erfaßt.
- Gemäß einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens werden die Strangabschnitte in Kammern aus elektrisch isolierendem Material mit für den Flüssigkeitsdurchtritt durchbrochenen Wänden eingelegt und im Inneren der Kammern mit mindestens einer sich zweckmäßig über die Länge des Strangabschnitts erstreckenden Führungsschiene, die auch als Elektrode ausgebildet sein kann, in Kontakt gebracht. Vorteilhafterweise wird eine Vielzahl von in räumlicher Zuordnung zueinander angeordneten, jeweils einen der Strangabschnitte aufnehmenden Kammern gemeinsam in das Bad eingetaucht und durch das Bad bewegt. Hierzu werden die Kammern zweckmäßig auf dem Umfang einer Trommel angeordnet und unter Drehung um die Trommelachse durch das Bad bewegt.
- Grundsätzlich ist es sogar möglich, den Förderstrang als solchen unter Beibehaltung seiner inneren Ordnung zusammenhängend durch mindestens ein, für die Durchführung des Metallisierungsprozesses vorgesehenes Bad hindurchzubewegen.
- Zur Durchführung des erfindungsgemäßen Verfahrens wird eine Mehrzahl von in Umfangsrichtung und in Längsrichtung auf einer in ein Metallisierungsbad eintauchbaren und in diesem um ihre Achse drehbaren Trommel angeordneten Kammern zur Aufnahme je eines vom Förderstrang abgetrennten, eine Anzahl von Drahtformteilen in der Ordnung des Förderstrangs enthaltenden Strangabschnittes vorgesehen. Bei der galvanischen Metallisierung ist in den Kammern mindestens eine mit den eingelegten Strangabschnitten in ständigem Kontakt stehende Kontaktelektrode angeordnet. Die Innenabmessungen bzw. Innenkontur der Kammern ist den Abmessungen des Strangabschnitts angepaßt. Die aus einem isolierenden Werkstoff bestehenden Kammerwände weisen Durchbrüche für den Flüssigkeitsdurchtritt auf. Die Führungsschienen oder Kontaktelektroden haben vorteilhafterweise die Gestalt von langgestreckten Rippen, Schienen oder Leisten, die in Längsrichtung des Strangabschnittes bevorzugt gegen den Stegbereich der Drahtformteile anliegen. Grundsätzlich können auch zwei oder mehrere Führungsschienen oder gleichpolige Kontaktelektroden an einander gegenüberliegenden Seitenwänden so angeordnet sein, daß sie gegen den Stegbereich der Drahtformteile anliegen.
- Zusätzlich oder alternativ hierzu können auf der Innenseite der Kammerwände mehrere gleichpolige flächige Kontaktelektroden angeordnet sein, gegen die die Drahtformteile beim Bewegen der Kammer durch das Galvanikbad zeitweilig zur Anlage kommen. Die im Kammerinneren angeordneten Kontaktelektroden sind dabei als Kathode und mindestens eine außerhalb der Kammern in Galvanikbad angeordnete Elektrode als Anode geschaltet.
- Die Strangabschnitte werden bevorzugt in Drehrichtung der Trommel in den Kammern ausgerichtet. Grundsätzlich ist es jedoch auch möglich die Strangabschnitte in achsparalleler Ausrichtung zur Trommel in den Kammern anzuordnen. Jeder Strangabschnitt umfaßt vorteilhafterweise zwischen 10 und 20, zweckmäßig zwischen 12 und 16 Drahtformteile. Wenn bei einem Trommeldurchmesser von ca. 40 cm und einer Trommellänge von ca. 100 cm insgesamt etwa 70 Kammern auf der Trommeloberfläche Platz finden, so ergibt sich hieraus, daß jede Trommel insgesamt ca. 1000 Drahtformteile in leicht handhabbaren, geordneten Strangabschnitten enthalten, die leicht wieder zu einem zusammenhängenden Förderstrang zusammengesetzt werden können.
- Im folgenden wird die Erfindung anhand der Zeichnung näher erläutert. Es zeigen
- Fig. 1 ein als Umlegebügel für eine Briefordnermechanik ausgebildetes Drahtformteil in schaubildlicher Darstellung;
- Fig. 2 einen Förderstrang aus Drahtformteilen mit einem stirnseitig abgetrennten, paketartig entnehmbaren Strangabschnitt in schaubildlicher Darstellung;
- Fig. 3 ein Bügelpaket in einer Galvanisierkammer;
- Fig. 4a und b eine in ein Nickelbad eingetauchte Galvaniktrommel mit einer Mehrzahl Kammern in radial bzw. axial geschnittener Darstellung;
- Fig. 5a und b ein gegenüber Fig. 4 abgewandeltes Ausführungsbeispiel einer Galvaniktrommel.
- Das in Fig. 1 dargestellte Drahtformteil 10 ist als Umlegebügel für den Einsatz in einer Briefordnermechanik ausgebildet. Der Umlegebügel 10 weist zwei parallel zueinander ausgerichtete Schenkel 12 auf, die an ihrem einen Ende durch einen senkrechten Steg 14 miteinander verbunden und an ihrem freien Ende 16 hakenförmig gekrümmt sind. Der Steg 14 weist eine Kröpfung 18 auf, während in den stirnseitigen Enden der Schenkel 12 Sacklochbohrungen 20 zur Aufnahme der Stirnzapfen nicht dargestellter Aufreihstifte der Ordnermechanik angeordnet sind.
- Bei der Herstellung der Umlegebügel wird Stahldraht von einer Spule abgezogen, in einer Schneidvorrichtung abgelängt und in einer Biegestation in die in Fig. 1 gezeigte Form gebracht. Im Anschluß daran werden die Sacklochbohrungen 20 eingebracht und die auf diese Weise fertiggestellten Rohlinge unter Bildung eines Förderstrangs an einen Bandförderer übergeben. In dem Förderstrang sind die Schenkel 12 mit ihren hakenförmigen Enden 16 in Förderrichtung ausgerichtet und so mit seitlichem Versatz ineinandergeschachtelt, daß sie sich bis zum gegenseitigen Anschlag ihrer gekröpften Stege verdichten lassen und sich zum Abstechen und Entnehmen einzelner Strangabschnitte 24 ohne gegenseitiges Verhaken in Förderrichtung auseinanderschieben lassen. Sofern diese ursprünglich durch Aufstauen der Drahtformteile entstandene Ordnung beibehalten wird, können die Strangabschnitte 24 relativ einfach wieder zu einem fortlaufenden Förderstrang zusammengesetzt werden. Von dieser Erkenntnis wird in den nachfolgend beschriebenen Bearbeitungsschritten Gebrauch gemacht.
- Die von der Biege- und Bohrstation in dem Förderstrang 22 ankommenden Bügelrohlinge müssen galvanisch (oder außenstromlos auf chemischen Wege) vernickelt werden, bevor sie einer Montagestation zur Fertigstellung der Ordnermechanik zugeführt werden. Zu diesem Zweck werden vom ankommenden Förderstrang 22 Strangabschnitte 24 abgestochen und von Hand oder mit einem automatischen Handhabungsgerät im Stegbereich der Bügel erfaßt und paketweise in Kammern 30 einer Galvaniktrommel 32 unter Beibehaltung der Ordnung innerhalb des Strangs eingelegt. Die Kammern 30 sind dabei so bemessen, daß sich die Bügel in Strangrichtung relativ zueinander in eine aufgelockerte Ordnung verschieben können (vgl. Fig. 3).
- Im Inneren der Kammer 30 befinden sich als Leisten 34, die aufgrund ihrer Formgestaltung und Anordnung die Führung und Ordnung des Bügelpakets unabhängig von der Drehlage der Kammer 30 sicherstellen. Im Falle der außenstromlosen Vernickelung haben die Leisten 34 lediglich eine Führungsund Haltefunktion. Im Falle der galvanischen Vernickelung sind die Führungsleisten zugleich als Kontaktelektroden ausgebildet, daß immer mehrere Bügel 10 des Pakets 24 in unmittelbarem elektrischen Kontakt mit ihnen stehen und die übrigen Bügel des Pakets mittelbar über die kontaktierenden Bügel elektrisch mit ihnen verbunden sind. Dies kann auch dadurch erreicht werden, daß mehrere gleichpolige Elektroden an den Innenflächen der Kammerwände über die Kammer verteilt angeordnet sind. Bei den in den Fig. 3 bis 5 dargestellten Ausführungsbeispielen sind jeweils zwei langgestreckte Führungsleisten bzw. Elektroden 34 im Boden- und Deckelbereich der Kammer 30 angeordnet, die mit ihrer Oberfläche vor allem gegen die Stegbereiche 14 der Bügel anliegen.
- Auf einer Trommel mit etwa 40 cm Durchmesser und 100 cm Länge haben etwa 70 Kammern zur Aufnahme von Strangabschnitten mit jeweils etwa 15 Bügeln Platz. Die Kammern werden dabei über eine radial nach außen weisende Beschikkungsöffnung 36 mit den Bügelpaketen 24 bestückt, und zwar bevorzugt in der in Fig. 4a und b gezeigten Anordnung, in welcher die Strangabschnitte in den einzelnen Kammern in der Drehrichtung der Trommel ausgerichtet sind. Beim Drehen der Trommel durch das Bad können die Umlegebügel daher je nach Neigung der Kammer sich in Längsrichtung gegeneinander verschieben, so daß unerwünschte Abschattungen während des Galvanisierungsprozesses weitgehend vermieden werden. Für den Flüssigkeitsdurchtritt weisen die aus isolierendem Material bestehenden Wände 38 der Kammern Durchbrüche 40 auf. Ein Schließdeckel 42 an den einzelnen Kammern verhindert, daß die Bügel 10 beim Drehen der Trommel 32 durch die Beschickungsöffnung 36 herausfallen können. Anstelle der Schließdeckel 42 kann im unteren Bereich der Trommel auch eine die Beschickungsöffnungen übergreifende Schale vorgesehen werden, in der in Trommel 32 drehbar angeordnet ist.
- Die Kontaktelektroden 34 innerhalb der Kammern 30 sind beim Vernickelungsprozeß als Kathoden ausgebildet, während die Anode 44 außerhalb der Trommel im Galvanikbad angeordnet ist. Im Bereich der Anode befinden sich im Kontakt mit dieser nicht dargestellte Nickelpellets, die dafür sorgen, daß das aus dem Nickelbad 46 sich an den Drahtformteilen niederschlagende Nickel ständig in das Bad nachgeführt wird.
- Nach Beendigung des Galvanisierungsprozesses können die vernickelten Drahtformteile paketweise aus den Kammern 30 entnommen und unter Beibehaltung der Strangordnung wieder zu einem fortlaufenden Förderstrang zusammengesetzt und in dieser Form den nachfolgenden Montagestationen zugeführt werden.
Claims (22)
- Verfahren zum Herstellen von metallisierten, insbesondere galvanisch oder außenstromlos vernickelten, bügel- und hakenartig gebogenen, vorzugsweise für den Einsatz in Briefordnermechaniken bestimmten Drahtformteilen, die im Verlauf ihres Fertigungsprozesses unter Bildung mindestens eines fortlaufenden Förderstrangs in ineinandergeschachtelter und sich gegenseitig berührender, in Förderrichtung bis zum gegenseitigen Anschlag ihrer Bügelstege komprimierbarer und entgegengesetzt auseinanderziehbarer Ordnung aneinandergereiht sind, dadurch gekennzeichnet, daß von dem Förderstrang (22) laufend einzelne Strangabschnitte (24) mit einer Anzahl Drahtformteile (10) abgetrennt und in dieser Form paketweise in mindestens ein für die Durchführung des Metallisierungsprozesses vorgesehenes Bad (46) eingetaucht und durch das Bad hindurchbewegt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß im Falle der Galvanisierung die Drahtformteile (10) innerhalb des Strangabschnitts (24) unter Beibehaltung ihrer Ordnung unmittelbar oder über benachbarte Drahtformteile mittelbar in elektrischen Kontakt mit mindestens einer Kontaktelektrode (34) gebracht werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Drahtformteile (10) während des Metallisierungsprozesses unter Beibehaltung ihrer Ordnung innerhalb eines jeden Strangabschnitts (24) begrenzt gegeneinander verschoben und/oder gekippt werden.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß die einzelnen Strangabschnitte (24) im Anschluß an den Metallisierungsprozeß wieder zu einem fortlaufenden Förderstrang (22) zusammengesetzt werden.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die Strangabschnitte (24) bei der Abtrennung aus dem fortlaufenden Förderstrang (22) und/oder beim Wiederzusammensetzen zu einem fortlaufenden Förderstrang in komprimierter Ordnung vorzugsweise im Bereich der Bügelstege (14) von Hand oder mit einem Handhabungsgerät erfaßt werden.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die Strangabschnitte (24) in Kammern (30) aus elektrisch isolierendem Material mit für den Flüssigkeitsdurchtritt durchbrochenen Wänden (38) eingelegt werden.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, daß im Inneren der Kammern (30) mindestens eine sich über die Länge des Strangabschnitts (24) erstreckende Führungsschiene oder Kontaktelektrode (34) in Berührung mit den Drahtformteilen (10) gebracht wird.
- Verfahren nach Anspruch 6 oder 7, dadurch gekennzeichnet, daß eine Vielzahl von in räumlicher Zuordnung zueinander angeordneten, jeweils einen der Strangabschnitte (24) aufnehmenden Kammern (30) gemeinsam in das Bad (46) eingetaucht und durch das Bad bewegt wird.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, daß die über die Oberfläche einer Trommel (32) verteilt angeordneten Kammern (30) unter Drehung um die Trommelachse durch das Bad (46) bewegt werden.
- Verfahren zum Herstellen von metallisierten, insbesondere von galvanisch oder außenstromlos vernickelten bügel- und hakenartig gebogenen, vorzugsweise für den Einstz in Briefordnermechaniken bestimmten Drahtformteilen, die im Verlauf ihres Fertigungsprozesses unter Bildung mindestens eines fortlaufenden Förderstrangs in ineinandergeschachtelter und sich gegenseitig berührender, in Förderrichtung bis zum gegenseitigen Anschlag ihrer Bügelstege komprimierbarer und entgegengesetzt auseinanderziehbarer Ordnung aneinandergereiht sind, dadurch gekennzeichnet, daß der Förderstrang (22) zusammenhängend durch mindestens ein für die Durchführung des Metallisierungsprozesses vorgesehenes Bad hindurchbewegt wird.
- Vorrichtung zur Herstellung metallisierter, vorzugsweise galvanisch oder außenstromlos vernickelter bügel- und hakenartig gebogener, für den Einsatz in Briefordnermechaniken bestimmter Drahtformteile mit mindestens einem Förderer für den Transport der Drahtformteile in einem fortlaufenden Förderstrang, in welchem die sich gegenseitig berührenden Drahtformteile in Förderrichtung in bis zum gegenseitigen Anschlag ihrer Bügelstege komprimierbarer und entgegengesetzt auseinanderziehbarer Ordnung aneinandergereiht sind, gekennzeichnet durch eine Mehrzahl von auf einer in ein Metallisierungsbad (46) eintauchbaren und in diesem um ihre Achse drehbaren Trommel (32) angeordneten Kammern (30) zur Aufnahme je eines vom Förderstrang abgetrennten, eine Anzahl von Drahtformteilen (10) in der Ordnung des Förderstrangs (22) enthaltenden Strangabschnitts (24), deren Innenabmessungen bzw. Innenkontur den Abmessungen des Strangabschnitts (24) angepaßt sind, deren aus einem isolierenden Werkstoff bestehenden Wände (38) Durchbrüche (40) für den Flüssigkeitsdurchtritt aufweisen und in denen mindestens eine mit dem eingelegten Strangabschnitt (24) in Kontakt stehende Kontaktelektrode (34) oder Führungsschiene angeordnet ist.
- Vorrichtung nach Anspruch 11, dadurch gekennzeichnet, daß die den Strangabschnitt (24) bildenden Drahtformteile (10) unter Beibehaltung der Ordnung innerhalb der Kammern (30) relativ zueinander begrenzt verschiebbar und/oder kippbar sind.
- Vorrichtung nach Anspruch 11 oder 12, dadurch gekennzeichnet, daß die Kontaktelektroden (34) oder Führungsschienen die Gestalt von langgestreckten Rippen, Schienen oder Leisten aufweisen und in Längsrichtung der Strangabschnitte (24) gegen den Stegbereich (14) der Drahtformteile (10) anliegen.
- Vorrichtung nach Anspruch 13, dadurch gekennzeichnet, daß im Kammerinneren zwei an einander gegenüberliegenden Seitenwänden (38,42) angeordnete, langgestreckte, gegen den Stegbereich der Drahtformteile anliegende Kontaktelektroden (34) oder Führungsschienen vorgesehen sind.
- Vorrichtung nach einem der Ansprüche 11 bis 14, dadurch gekennzeichnet, daß auf der Innenseite der Kammerwände (38) mehrere gleichpolige großflächige Kontaktelektroden angeordnet sind.
- Vorrichtung nach einem der Ansprüche 11 bis 15, dadurch gekennzeichnet, daß die Strangabschnitte (24) in Umfangsrichtung der Trommel (32) in den Kammern (30) ausgerichtet sind.
- Vorrichtung nach einem der Ansprüche 11 bis 16, dadurch gekennzeichnet, daß die Strangabschnitte (24) achsparallel zur Trommel (32) in den Kammern (30) ausgerichtet sind.
- Vorrichtung nach einem der Ansprüche 11 bis 17, dadurch gekennzeichnet, daß bei einem Trommeldurchmesser von etwa 40 cm und einer Trommellänge von etwa 100 cm insgesamt 70 Kammern (30) über die Trommeloberfläche verteilt angeordnet sind.
- Vorrichtung nach einem der Ansprüche 11 bis 18, dadurch gekennzeichnet, daß die Kammern (30) eine mit einem vorzugsweise als Klappdeckel ausgebildeten Schließdeckel (42) verschließbare Beschickungsöffnungen(36) aufweisen.
- Vorrichtung nach einem der Ansprüche 11 bis 19, dadurch gekennzeichnet, daß ein Strangabschnitt (24) 10 bis 20, vorzugsweise 12 bis 16 Drahtformteile (12) enthält.
- Vorrichtung nach einem der Ansprüche 12 bis 20, dadurch gekennzeichnet, daß die im Kammerinneren angeordnete Kontaktelektrode (34) als Kathode und mindestens eine außerhalb der Kammer im Galvanikbad angeordnete Elektrode (44) als Anode geschaltet ist.
- Vorrichtung nach einem der Ansprüche 11 bis 21, dadurch gekennzeichnet, daß die Kammern (30) radial nach außen offene Beschickungsöffnungen (36) aufweisen und daß die Trommel (32) mit ihrem seitlichen und unteren Mantelbereich in einer die Beschickungsöffnungen (36) verschließenden Schale drehbar angeordnet ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT89106321T ATE80419T1 (de) | 1988-06-16 | 1989-04-10 | Verfahren und vorrichtung zum herstellen von metallisierten drahtformteilen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3820516 | 1988-06-16 | ||
| DE3820516A DE3820516A1 (de) | 1988-06-16 | 1988-06-16 | Verfahren und vorrichtung zum herstellen von metallisierten drahtformteilen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0346580A1 EP0346580A1 (de) | 1989-12-20 |
| EP0346580B1 true EP0346580B1 (de) | 1992-09-09 |
Family
ID=6356684
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89106321A Expired - Lifetime EP0346580B1 (de) | 1988-06-16 | 1989-04-10 | Verfahren und Vorrichtung zum Herstellen von metallisierten Drahtformteilen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0346580B1 (de) |
| AT (1) | ATE80419T1 (de) |
| DE (2) | DE3820516A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19619822C2 (de) * | 1996-05-16 | 1998-04-23 | Elba Buerosysteme Erich Kraut | Aufreihvorrichtung für gelochtes Papiergut o. dgl. und Verfahren zu ihrer Herstellung |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1227036A (de) * | 1969-02-26 | 1971-03-31 |
-
1988
- 1988-06-16 DE DE3820516A patent/DE3820516A1/de not_active Withdrawn
-
1989
- 1989-04-10 EP EP89106321A patent/EP0346580B1/de not_active Expired - Lifetime
- 1989-04-10 DE DE8989106321T patent/DE58902236D1/de not_active Expired - Fee Related
- 1989-04-10 AT AT89106321T patent/ATE80419T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| DE3820516A1 (de) | 1989-12-21 |
| EP0346580A1 (de) | 1989-12-20 |
| ATE80419T1 (de) | 1992-09-15 |
| DE58902236D1 (de) | 1992-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3703549C2 (de) | Langgestreckte Gestelle und zugehörige Teile zum lösbaren Befestigen von zu galvanisierenden Leiterplatten | |
| CH671526A5 (de) | ||
| EP0059787B1 (de) | Vorrichtung zum partiellen Galvanisieren von zu elektrisch leitenden Bändern, Streifen oder dgl. zusammengefassten Teilen im Durchlaufverfahren | |
| DE4108297C2 (de) | Verfahren und Einrichtung zum galvanischen Aufbringen einer metallischen Schicht auf Halbgleitlager | |
| DE2051778A1 (de) | Vorrichtung zum Galvanisieren von zylindrisch geformten Gegenstanden | |
| EP0070011B1 (de) | Galvanisiereinrichtung | |
| WO2000011245A2 (de) | Vorrichtung zum partiellen elektrochemischen behandeln von stabförmigem behandlungsgut | |
| DE3638025C2 (de) | Betückungsautomat für axial und radial bedrahtete Bauteile | |
| EP0346580A1 (de) | Verfahren und Vorrichtung zum Herstellen von metallisierten Drahtformteilen | |
| DE2106048A1 (de) | Vorrichtung zum Sammeln diskreter Materialien, insbesondere zur Herstellung von Glasfaserpackungen | |
| EP0150838B1 (de) | Vorrichtung zum Halten von Hohlkörpern | |
| DE2740745C2 (de) | Verfahren zur Herstellung von Festelektrolytkondensatoren | |
| DE19803171A1 (de) | Vorrichtung zur Handhabung vorgeformter Einlegeteile und hergestellter Formteile einer Spritzgießmaschine | |
| EP0053676A1 (de) | Vorrichtung zum galvanischen Abscheiden von Aluminium | |
| DE1621097A1 (de) | Verfahren und Vorrichtung zur elektrolytischen Herstellung von langgestreckten Metallgegenstaenden,insbesondere von Draehten | |
| DE102016107494A1 (de) | Verfahren und Vorrichtung zum Entnehmen von Batteriezellen aus einer rechteckigen Umverpackung | |
| EP2243394A1 (de) | Verfahren zur Bildung eines Borstenbündels sowie eine zur Durchführung des Verfahrens geeignete Vorrichtung | |
| DE1172512B (de) | Haltevorrichtung fuer perforierte Tauch-trommeln bei Anlagen zur Oberflaechen-behandlung von Massenteilen in Fluessigkeiten | |
| DE10108332A1 (de) | Drahtzuführung | |
| EP0522232A2 (de) | Elektrode für das Austragen von Metallen aus Metallionen enthaltender Lösung | |
| DE69408312T2 (de) | Aufnahmebehälter für elektronische Teile | |
| DE3114633C2 (de) | ||
| DE4007984C1 (de) | ||
| EP1003626A1 (de) | Verfahren und vorrichtung zur herstellung von stiften, wie batteriestiften | |
| DE7818903U1 (de) | Schlenkerkathode fuer einen elektrochemischen apparat |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19891006 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE FR GB IT LI NL |
|
| 17Q | First examination report despatched |
Effective date: 19910923 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB IT LI NL |
|
| REF | Corresponds to: |
Ref document number: 80419 Country of ref document: AT Date of ref document: 19920915 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 58902236 Country of ref document: DE Date of ref document: 19921015 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19930310 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19930311 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19930315 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19930316 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19930427 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19930430 Year of fee payment: 5 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19940410 Ref country code: AT Effective date: 19940410 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19940430 Ref country code: CH Effective date: 19940430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19941101 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19940410 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19941229 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19950103 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050410 |