EP0127152A2 - Relais mit waschdichter Bodenplatte - Google Patents
Relais mit waschdichter Bodenplatte Download PDFInfo
- Publication number
- EP0127152A2 EP0127152A2 EP84105975A EP84105975A EP0127152A2 EP 0127152 A2 EP0127152 A2 EP 0127152A2 EP 84105975 A EP84105975 A EP 84105975A EP 84105975 A EP84105975 A EP 84105975A EP 0127152 A2 EP0127152 A2 EP 0127152A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- base plate
- groove
- hood
- channels
- slots
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

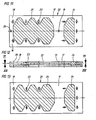


Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01H—ELECTRIC SWITCHES; RELAYS; SELECTORS; EMERGENCY PROTECTIVE DEVICES
- H01H50/00—Details of electromagnetic relays
- H01H50/02—Bases; Casings; Covers
- H01H50/023—Details concerning sealing, e.g. sealing casing with resin
Definitions
- the invention relates to a relay with a wash-tight base plate, through which the connection pins pass in the area of slots and in the area of the slots are tightly connected to the connection pins via a sealing compound.
- a relay mentioned at the outset has become known in various embodiments. All embodiments have in common that the liquid- and gas-tight passage of the connecting pins through the base plate is achieved in that an adhesive is applied to the base plate, which has just been formed from the underside, and is distributed under the influence of heat.
- the base plate forms with the vertically protruding flange of the hood a kind of trough into which the adhesive, which flows under the influence of heat, is introduced.
- the disadvantage of this known relay is that a relatively large amount of adhesive is required to achieve the required, wash-tight termination of the connecting pins in the base plate, and at the same time to ensure a firm connection of the base plate in the hood.
- Another disadvantage of the known relay is that due to the use of a relatively large amount of adhesive, the adhesive creeps up through capillary formation on the connection pins and questions the pluggability and solderability of these connection pins.
- flowable adhesives can only be used when exposed to heat, but not high viscosity adhesives with poor fluidity.
- the invention therefore has the task starting from a relay of the type mentioned asked to develop such a relay so that with an automatic manufacturing process the adhesive can be brought in precisely dosed, relatively small amounts to the places where the relay is to be sealed in the direction of the hood and in the direction of the connection pins.
- the invention is characterized in that groove channels connecting the slots are arranged in the base plate.
- An essential feature of the present invention is that the adhesive is only entered in the area of the groove channels and after all the slots are connected to one another in the area of the base plate by groove channels, only a very small amount of adhesive is required, which is only the groove channels fills, but not the intermediate surfaces of the base plate, as is the case with the known manufacturing process.
- the slot channels naturally surround the slots with a certain circumferential area, so that the slots are completely filled in the area of the base plate by the adhesive that has been introduced into the slot channels.
- the capillary action is now substantially reduced according to the invention, i.e. crawling up of the adhesive on the connection pins, because a much smaller amount of adhesive has to be used as intended.
- the relays are connected on the connection side with a separate base plate or a base plate integrated in the hood (Sealing plate) completed.
- the openings (slots) for the connection pins in the base plate or in the hood are provided with sealing skins which are penetrated by the connection pins when penetrating through the slots in the base plate. Without additional measures, i.e. without the addition of glue, a certain level of tightness is achieved. This has the further advantage that if there are more slots in the base plate than connecting pins, the slots not penetrated by the connecting pins remain closed by the sealing skins, and are additionally sealed with the adhesive given thereon. A flow of glue into the interior of the relay is avoided in any case.
- the relays are completely sealed by the additional sealing compound entered in the groove channels.
- the casting compound is placed in a reservoir of the base plate and is distributed under the action of heat or under pressure over the groove channels and connecting channels in such a way that the connecting pins and the outer edges of the base plate stick or seal with the hood.
- a first embodiment provides that the casting resin is distributed under the action of heat, whereby according to the subject matter of claim 2, the groove channels are designed as profile channels which are open on one side and which start in a star shape from a reservoir which is recessed approximately in the center of the base plate and in an edge side , surrounding groove channel, which adjoins a raised flange of the hood.
- the casting resin remains visible from the outside, and the base plate is easy to manufacture using tools and is designed as a one-piece part.
- Another embodiment of the invention provides a positively guided cast resin distribution.
- the cast resin distribution takes place under pressure, wherein according to the subject matter of claim 3, the groove channels are formed as three-sided closed profile channels in the space between two superimposed base plates and the base plates are held together by a snap connection.
- the outer base plate there is therefore a pouring opening which penetrates the outer base plate and opens into the space between the base plates placed one on top of the other.
- the described, closed groove channels are formed in the space between these base plates.
- the cast resin entered via the outer base plate is distributed in the space between the base plates and completely surrounds the connecting pins which have passed through the slots, so that in turn a complete one Sealing and a connection of the two-part base plate to the edge of the hood is guaranteed.
- an outlet opening is provided at the flow end, so that after the space has been completely filled, the excess casting resin emerges from this outlet opening and it can be determined from the outside whether the Gaps are filled.
- the casting resin distribution is not visible because the top floor plate acts as a screen. There is guaranteed no capillary formation at the edges and the connection pins above the top floor plate, because the casting resin is only in the space between the two floor plates and the floor plate seals both towards the inside of the hood and towards the outside through the closure skins arranged in the slots are closed.
- the two-part design of the base plate consisting of two partial plates results in a relatively simple manufacture because each base plate is produced with its own injection molding tool and the two base plates are then snapped onto one another, after which the space is then filled with the casting resin.
- a third embodiment according to the invention again provides a positively guided cast resin distribution in accordance with the above description of the second embodiment, wherein according to the third embodiment not a two-part base plate, but a one-piece base plate is proposed.
- the base plate according to the third embodiment is designed as a one-piece plate, the groove channels in the region of the peripheral edge being open to the outside and in the cross section of the one-piece base plate an "island" is formed in the middle, which is not filled by the casting resin .
- the circumferential groove channels are produced by several slides inserted in a plane parallel to the plane of the base plate, so that the one-piece base plate is given a double T-shaped profile on average.
- connection of the circumferential groove in the base plate with the hood takes place via a connection channel connected to the groove, which in turn opens into an edge groove in the hood.
- the base plate 2 shown in FIGS. 2 and 2 is sealingly inserted into the space formed between vertically upstanding flanges 31 of a hood 1.
- the base plate 2 is penetrated by wedge-shaped slits 3 narrowing from the underside to the top, each slit of which is closed with a closure skin.
- the connecting pins 4 penetrate the wedge-shaped slots 3, as a result of which the closure skin is severed.
- the slots 3 are therefore wedge-shaped in order to ensure an uncanted, central insertion of the connecting pins 4 into the slots 3.
- the slots 3 surrounding and interconnecting groove channels 5 are formed, which extend in a star shape from a reservoir 6 arranged approximately in the middle of the base plate and into a peripheral one Groove channel 7 open. If an adhesive that is flowable under the influence of heat or a flowable and later hardening adhesive is introduced into the reservoir 6, this adhesive 8 flows immediately from the reservoir 6 via the groove channels 5 towards the peripheral groove channel 7 and fills all groove channels 5, 7 .
- FIGS. 3 to 8 differs from the first embodiment in that the channels are not opened towards the outside of the base plate, but are attached completely closed in the space between two base plates 12, 14.
- a circumferential groove 11 is incorporated in the hood 10, into which a downwardly projecting, circumferential flange of the lower base plate 12 engages.
- the bottom plate 15 has vertically upward locking bolts 15 which snap into corresponding recesses 16 in the upper bottom plate 14. In this way, the upper base plate 14 and the lower base plate 12 can each be produced in a separate operation.
- Closed channels 17, 18 are formed between the stacked base plates 12, 14, all of which are connected to one another.
- the wedge-shaped slots are again provided in the area of the channels 17, 18, with slits 13 narrowing upwards in the form of a wedge in the lower base plate 12, while slots 33 are also provided in the upper base plate 14 in a wedge-shaped manner.
- a sprue opening 19 is provided, which through the Channels 17, 18 formed distribution system opens.
- an outlet opening 20 is provided at the end of the channel system, from which the adhesive emerges when the channel system is completely filled.
- the channel system is completely self-contained, it is also possible to hold the relay in the reverse position, as shown in FIG. 3, and to fill it from below. With this filling position it is avoided with even more certainty that the adhesive can penetrate into the interior of the hood at any point.
- the circumferential and self-contained channel system consisting of the channels 17 and 18, is formed by islands 21 of increased cross-section on the lower base plate 12.
- the upper base plate 14 is easier to manufacture according to FIGS. 7 and 8 because only the different slots and openings 16, 19, 20, 33 must be provided.
- FIGS. 11 and 13 shows that instead of a two-part base plate, a one-part base plate 22 with a self-contained channel system consisting of the channels 17, 18 is also possible.
- the channels 17, 18 are open towards the edges, as can be seen from FIGS. 11 and 13.
- the middle part of the base plate 22 is in turn formed by raised portions 24, 25 of thickened cross section, so that the peripheral peripheral channels 17, 18 are formed outside the raised portions 24, 25.
- the slots 23 and the pouring opening 19 and the outlet opening 20 are again arranged.
- FIGS. 14 to 22 show different variants of cohesive and positive connections between the base plate 9 and the hood 10.
- a semi-open groove 26 running around the edge is provided via a connecting channel 28 with a groove 26 half open at the edge Area of a raised vertical rib 29 of the hood 10 connected.
- 15 shows that the rib 29 can also be arranged on the base plate 9.
- 16 to 22 is common that, in addition to the integral connection with the aid of the adhesive filled into a groove 22 between the hood 10 and the base plate 22, a further positive connection takes place by the engagement of ribs 29 in corresponding grooves 27 between the hood and base plate . 19, a rib 29 and a groove 27 can also be juxtaposed as a positive connection between the Hood 10 and the base plate 22 may be provided.
- the edge 30 of the hood 10 is always raised above the level of the base plate.
Landscapes
- Physics & Mathematics (AREA)
- Electromagnetism (AREA)
- Connector Housings Or Holding Contact Members (AREA)
- Standing Axle, Rod, Or Tube Structures Coupled By Welding, Adhesion, Or Deposition (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
Description
- Die Erfindung betrifft ein Relais mit waschdichter Bodenplatte, durch welche die Anschlußstifte im Bereich von Schlitzen hindurchtreten und im Bereich der Schlitze dicht mit den Anschlußstiften über eine Vergußmasse verbunden sind.
- Ein eingangs genanntes Relais ist in verschiedenartigen Ausführungsformen bekannt geworden. Allen Ausführungsformen ist gemeinsam, daß die flüssigkeits- und gasdichte Durchführung der Anschlußstifte durch die Bodenplatte dadurch erreicht wird, daß auf die - von der Unterseite - eben ausgebildete Bodenplatte eine Klebemasse aufgegeben wird, die sich unter Wärmeeinfluß verteilt. Die Bodenplatte bildet hierbei mit dem vertikal hochragenden Flansch der Haube eine Art Wanne, in welche die unter Wärmeeinwirkung fließfähige Klebemasse eingegeben wird. Nachteil dieses bekannten Relais ist, daß man relativ viel Kleber benötigt, um den geforderten, waschdichten Abschluß der Anschlußstifte in der Bodenplatte zu erreichen, und gleichzeitig eine feste Verbindung der Bodenplatte in der Haube zu gewährleisten. Weiterer Nachteil des bekannten Relais ist, daß aufgrund der Verwendung einer relativ großen Menge von Kleber der Kleber durch Kapillarbildung an den Anschlußstiften hochkriecht und die Steckbarkeit und Lötbarkeit dieser Anschlußstifte in Frage stellt. Außerdem können nur unter Wärmeeinwirkung fließfähige Kleber verwendet werden, nicht doch Kleber hoher Viskosität mit schlechtem Fließvermögen. Die Erfindung hat sich daher ausgehend von einem Relais der eingangs genannten Art die Aufgabe gestellt, ein solches Relais so weiterzubilden, daß mit einem automatischen Herstellungsprozeß der Kleber in genau dosierter, relativ geringer Menge gezielt an die Stellen gebracht werden kann, wo das Relais in Richtung zur Haube und in Richtung zu den Anschlußstiften abgedichtet werden soll.
- Zur Lösung der gestellten Aufgabe ist die Erfindung dadurch gekennzeichnet, daß in der Bodenplatte die Schlitze verbindende Nuten-Kanäle angeordnet sind.
- Wesentliches Merkmal der vorliegenden Erfindung ist also, daß der Kleber nur im Bereich der Nuten-Kanäle eingegeben wird und nachdem alle Schlitze durch Nuten- Kanäle untereinander im Bereich der Bodenplatte verbunden sind, wird eine nur ganz geringe Klebemasse benötigt, welche nur die Nuten-Kanäle ausfüllt, nicht aber die dazwischenliegenden Flächen der Bodenplatte, wie es bei dem bekannten Herstellungsverfahren der Fall ist.
- Die Nuten-Kanäle umgeben selbstverständlich die Schlitze mit einem gewissen Umfangsbereich, damit die Schlitze voll umfänglich im Bereich der Bodenplatte von dem in die Nuten-Kanäle eingegebenen Kleber ausgefüllt werden.
- Mit der gegebenen technischen Lösung wird der weitere wesentliche Vorteil erreicht, daß die Kapillarwirkung nun erfindungsgemäß wesentlich vermindert wird, d.h. ein Hochkriechen des Klebers an den Anschlußstiften, weil bestimmungsgemäß eine wesentlich geringere Menge von Kleber verwendet werden muß.
- Die Relais werden anschlußseitig mit einer separaten oder einer in die Haube integrierten Bodenplatte (Abdichtplatte) abgeschlossen.
- Die Durchbrüche (Schlitze) für die Anschlußstifte in der Bodenplatte bzw. in der Haube erhalten dabei Verschlußhäute, die von den Anschlußstiften beim Durchdringen-durch die Schlitze in der Bodenplatte durchdrungen werden. Ohne zusätzliche Maßnahmen, d.h. ohne Einbringen von Kleber, wird hierdurch schon eine gewisse Dichtigkeitsstufe erreicht. Damit wird der weitere Vorteil erreicht, daß, wenn mehr Schlitze in der Bodenplatte als Anschlußstifte vorhanden sind, die nicht von den Anschlußstiften durchdrungenen Schlitze durch die Verschlußhäute verschlossen bleiben, und zusätzlich noch mit dem darauf gegebenen Kleber versiegelt werden. Ein Einfließen von Kleber in das Innere des Relais wird somit auf jeden Fall vermieden. Dadurch, daß die Anschlußstifte Verschlußhäute in den Schlitzen beim Durchdringen dieser Schlitze durchbrechen, wird der weitere Vorteil erreicht, daß sich diese Verschlußhäute relativ dicht an die Anschlußstifte anlegen und beim Vergießen mit Kleber auf jeden Fall verhindert wird, daß Kleber an den Anschlußstiften vorbei durch die Schlitze in das Innere des Relais gelangt.
- Durch die zusätzlich in die Nuten-Kanäle eingegebene Vergußmasse werden die Relais also vollkommen abgedichtet. Die Vergußmasse wird in ein Reservoir der Bodenplatte gegeben und verteilt sich unter Wärmeeinwirkung oder unter Preßdruck über die Nuten-Kanäle und Verbindungskanäle so, daß die Anschlußstifte und die Außenkanten der Bodenplatte mit der Haube verkleben bzw. abdichten.
- Es gibt insgesamt drei verschiedene Ausführungsformen, die sich auf die Ausführung der Bodenplatte und die damit verbundene Gießharzverteilung beziehen.
- Eine erste Ausführungsform sieht vor, daß das Gießharz unter Wärmeeinwirkung verteilt wird, wobei nach dem Gegenstand des Anspruches 2 die Nuten-Kanäle als einseitig offene Profilkanäle ausgebildet sind, die sternförmig von einem etwa in der Mitte der Bodenplatte vertieft angebrachten Reservoir ausgehen und in einem randseitig, umlaufenden Nuten-Kanal münden, der an einen erhöht ausgebildeten Flansch der Haube angrenzt. Bei dieser Ausführungsform bleibt das Gießharz von außen sichtbar, und die Bodenplatte ist werkzeugtechnisch einfach herstellbar und als einteiliges Teil ausgeführt.
- Eine weitere Ausführungsform der Erfindung sieht eine zwangsgeführte Gießharzverteilung vor. Hierbei erfolgt die Gießharzverteilung unter Druck, wobei nach dem Gegenstand des Anspruches 3 die Nuten-Kanäle als dreiseitig geschlossene Profil-Kanäle im Zwischenraum zwischen zwei aufeinandergelegten Bodenplatten ausgebildet sind und die Bodenplatten durch eine Rastverbindung zusammengehalten sind. In der außenliegenden Bodenplatte ist also eine Eingußöffnung, welche die außenliegende Bodenplatte durchdringt und in den Zwischenraum zwischen die aufeinandergelegten Bodenplatten mündet. In dem Zwischenraum zwischen diesen Bodenplatten sind die beschriebenen, in sich geschlossenen Nuten-Kanäle ausgebildet. Das über die äußere Bodenplatte eingegebene Gießharz verteilt sich im Zwischenraum zwischen den Bodenplatten und umgibt vollumfänglich die durch die Schlitze hindurchgetretenen Anschlußstifte, so daß wiederum eine vollständige Abdichtung und eine Verbindung der zweiteiligen Bodenplatte mit dem Rand der Haube gewährleistet ist. Um feststellen zu können, ob der gesamte Zwischenraum mit Gießharz ausgefüllt wurde, ist es vorgesehen, daß am Fließende eine Austrittsöffnung vorgesehen ist, so daß nach vollständiger Befüllung des Zwischenraums das überschüssige Gießharz aus dieser Austrittsöffnung austritt und man von außen feststellen kann, ob die Zwischenräume gefüllt sind.
- Statt der Einführung des Gießharzes unter Druck ist es selbstverständlich auch möglich, das Gießharz ohne Druck durch Wärmeeinwirkung in die Eingußöffnung einfließen zu lassen. Bei dieser Ausführungsform ist die Gießharzverteilung nicht sichtbar, weil die obenliegende Bodenplatte als Sichtblende wirkt. Es erfolgt garantiert keine Kapillarbildung an den Kanten und den Anschlußstiften oberhalb der oben liegenden Bodenplatte, weil das Gießharz nur im Zwischenraum zwischen den beiden Bodenplatten liegt und die Bodenplatte sowohl in Richtung zum Inneren der Haube als auch nach außen durch die in den Schlitzen angeordneten Verschlußhäute abdichtend verschlossen sind. Durch die zweiteilige Ausbildung der aus zwei Teilplatten bestehenden Bodenplatte erfolgt eine relativ einfache Herstellung, weil jede Bodenplatte mit einem eigenen Spritzgußwerkzeug hergestellt wird und die beiden Bodenplatten dann aufeinander gerastet werden, wonach dann der Zwischenraum mit dem Gießharz ausgefüllt wird.
- Eine dritte Ausführungsform nach der Erfindung sieht wiederum eine zwangsgeführte Gießharzverteilung gemäß der obenstehenden Beschreibung des zweiten Ausführungsbeispieles vor, wobei nach dem dritten Ausführungsbeispiel nicht eine zweiteilige Bodenplatte, sondern eine einteilige Bodenplatte vorgeschlagen wird. Die Bodenplatte nach dem dritten Ausführungsbeispiel ist als einteilige Platte ausgebildet, wobei die Nuten- Kanäle im Bereich des umlaufenden Randes nach außen hin offen sind und im Querschnitt der einteiligen Bodenplatte in der Mitte eine "Insel" gebildet wird, die vom dem Gießharz nicht ausgefüllt wird.
- Fertigungstechnisch werden die randseitig umlaufenden Nuten-Kanäle durch mehrere in paralleler Ebene zur Ebene der Bodenplatte eingeschobene Schieber erzeugt, so daß die einteilige Bodenplatte im Schnitt ein Doppel-T-förmiges Profil erhält.
- Es muß ebenso dafür gesorgt werden, daß der Abschluß zwischen der Bodenplatte und dem Rand der Haube absolut flüssigkeits- und gasdicht ist und trotzdem noch ein gewisses mechanisches Spiel erlaubt. Hierzu ist es nach dem Gegenstand des Anspruches 5 vorgesehen, daß die Verbindung der in der Bodenplatte randseitig umlaufenden Nut mit der Haube über einen, mit der Nut in Verbindung stehenden Verbindungskanal erfolgt, der seinerseits in eine randseitige Nut in der Haube mündet.
- Um eine weitere formschlüssige Verbindung zwischen der Haube und der Bodenplatte zu erreichen, sind zwischen Haube und Bodenplatte ineinandergreifende, formschlüssige Nut-Rippenverbindungen vorgesehen (Anspruch 7).
- Der Erfindungsgegenstand der vorliegenden Erfindung ergibt sich nicht nur aus dem Gegenstand der einzelnen Patentansprüche, sondern auch aus der Kombination der einzelnen Patentansprüche untereinander.
- Alle in den Unterlagen offenbarten Angaben und Merkmale, insbesondere die in den Zeichnungen dargestellte, räumliche Ausbildung werden als erfindungswesentlich beansprucht, soweit sie einzeln oder in Kombination gegenüber dem Stand der Technik neu sind.
- Im folgenden wird die Erfindung anhand von mehrere Ausführungswege darstellenden Zeichnungen näher erläutert. Hierbei gehen aus den Zeichnungen und der Beschreibung weitere erfindungswesentliche Merkmale und Vorteile der Erfindung hervor.
- Es zeigen:
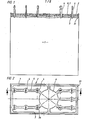
- Fig. 1 Schnitt durch die Bodenplatte nach einer ersten Ausführungsform gemäß Linie I-I in Fig. 2;
- Fig. 2 Draufsicht auf die Bodenplatte nach Fig. 1;
- Fig. 3 Schnitt durch eine Bodenplatte in einem zweiten Ausführungsbeispiel gemäß der Linie III-III in Fig. 4;
- Fig. 4 Draufsicht auf die Bodenplatte in Fig. 3 in Richtung des Pfeiles IV,
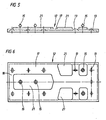
- Fig. 5 Seitenansicht der unteren Bodenplatte,
- Fig. 6 Draufsicht auf die untere Bodenplatte nach Fig. 5;
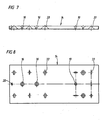
- Fig. 7 Seitenansicht der oberen Bodenplatte;
- Fig. 8 Draufsicht auf die obere Bodenplatte;
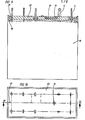
- Fig. 9 Schnitt gemäß der Linie IX-IX in Fig. 10 durch ein drittes Ausführungsbeispiel einer Bodenplatte;
- Fig. 10 Draufsicht auf die Bodenplatte nach Fig. 9;
- Fig. 11 Schnitt gemäß der Linie XI-XI in Fig. 12;
- Fig. 12 Seitenansicht der Bodenplatte nach Fig. 9;
- Fig. 13 Schnitt gemäß der Linie XIII-XIII in Fig. 12;
- Fig. 14 bis 22 Teilschnitte durch den Verbindungsbereich zwischen der Bodenplatte und Haube in mehreren Ausführungsvarianten.
- Die in Fig. und 2 gezeigte Bodenplatte 2 ist abdichtend in den zwischen vertikal hochstehende Flansche 31 einer Haube 1 gebildeten Zwischenraum eingesetzt. Die Bodenplatte 2 wird von keilförmig sich von der Unterseite zur Oberseite hin verengenden Schlitzen 3 durchsetzt, von denen jeder Schlitz mit einer Verschlußhaut verschlossen ist. Sobald das Relais mit seinen Anschlußstiften 4 mit der Bodenplatte 2 montiert wird, durchdringen die Anschlußstifte 4 die keilförmigen Schlitze 3, wodurch die Verschlußhaut durchtrennt wird. Die Schlitze 3 sind deshalb keilförmig angelegt, um ein unverkantetes, zentrisches Einführen der Anschlußstifte 4 in die Schlitze 3 zu gewährleisten.
- An der Oberseite der Bodenplatte 2 sind die Schlitze 3 umgebenden und miteinander verbindene Nuten-Kanäle 5 ausgebildet, die sich sternförmig an einem etwa in der Mitte der Bodenplatte angeordneten Reservoir 6 aus erstrecken und in einen randseitig umlaufenden Nuten-Kanal 7 münden. Wird in das Reservoir 6 ein unter Wärmeeinwirkung fließfähiger oder ein fließfähiger und später aushärtender Kleber eingegeben, dann fließt dieser Kleber 8 sofort vom Reservoir 6 ausgehend über die Nuten-Kanäle 5 in Richtung zu dem randseitig umlaufenden Nutenkanal 7 und füllt alle Nutenkanäle 5,7 aus.
- Auf diese Weise werden die im Bereich der Nuten-Kanäle angebrachten Anschlußstifte 4 vollumfänglich mit der Gießharzmasse umgeben und die Schlitze 3 werden vollständig und abdichtend verschlossen.
- Durch die Verteilung des Klebers in dem randseitig umlaufenden Nuten-Kanal 7 wird gleichzeitig eine feste Verbindung der Bodenplatte 2 mit dem hochgezogenen Flansch 31 der Haube 1 bewerkstelligt.
- Es erfolgt also eine automatische Verteilung des Klebstoffes aufgrund der angelegten Nuten-Kanäle in Verbindung mit dem Reservoir, was bei den herkömmlichen Vergußtechniken nicht der Fall ist. Bei den herkömmlichen waschdichten Relais mußte der Klebstoff an mehrere unterschiedliche Punkte auf die Bodenplatte aufgegeben werden, um dann eine einigermaßen konstante Verteilung auf der Bodenplatte zu erreichen.
- Ein solcher umständlicher Arbeitsvorgang wird nach der vorliegenden Erfindung dadurch vermieden, daß nur ein einziger Klebstofftropfen in die Mitte in das Reservoir 6 aufgegeben wird und sich der Klebstoff dann automatisch verteilt. Mit der Verwendung von dünnflüssigen Klebern kann auch eine Wärmeeinwirkung auf den Kleber entfallen.
- In Fig. 2 ist ein mit einer Schließhaut 34 verschlossener Schlitz 3 gezeigt, der nicht von einem Anschlußstift 4 durchdrungen wird, wodurch dieser Schlitz 3 verschlossen bleibt und durch den darüberlaufenden Kleber noch zusätzlich versiegelt wird.
- Die in den Fig. 3 bis 8 gezeigte Ausführungsform unterscheidet sich von dem ersten Ausführungsbeispiel dadurch, daß die Kanäle nicht in Richtung zur Außenseite der Bodenplatte geöffnet sind, sondern vollständig verschlossen im Zwischenraum zwischen zwei Bodenplatten 12,14 angebracht sind. In der Haube 10 ist hierbei eine umlaufende Nut 11 eingearbeitet, in welche ein nach unten abragender, randseitig umlaufender Flansch der unteren Bodenplatte 12 eingreift. Die untenliegende Bodenplatte 15 weist vertikal nach oben gerichtete Rastbolzen 15 auf, die in entsprechende Rastausnehmungen 16 der oberen Bodenplatte 14 einrasten. Auf diese Weise kann die obere Bodenplatte 14 und die untere Bodenplatte 12 in jeweils einem getrennten Arbeitsgang hergestellt werden.
- Es ist selbstverständlich auch möglich, daß in kinematischer Umkehrung an der oberen Bodenplatte 14 nach unten gerichtete Rastbolzen angeordnet sind, die in entsprechende Rastöffnungen der unteren Bodenplatte eingreifen.
- Zwischen den übereinandergelegten Bodenplatten 12,14 sind in sich geschlossene Kanäle 17,18 ausgebildet, die unter sich alle in Verbindung stehen. Im Bereich der Kanäle 17,18 sind wiederum die keilförmigen Schlitze vorgesehen, wobei in der unteren Bodenplatte 12 keilförmig sich nach oben verengende Schlitze 13 vorgesehen sind, während in der oberen Bodenplatte 14 ebenfalls keilförmig sich nach.oben verengende Schlitze 33 vorgesehen sind. In der oberen Platte 14 ist eine Eingußöffnung 19 vorgesehen, welche in das durch die Kanäle 17,18 gebildete Verteilungssystem mündet.
- Beim Eingeben von Kleber über ein Mundstück in die Eingußöffnung 19 füllt dieser Kleber zwangsläufig die Kanäle 17,18 aus, und erreicht somit in einem einzigen Arbeitsgang die Abdichtung der Schlitze 13, 33, ebenso wie die ranlseitige Verbindung zwischen der Bodenplatte 12,14 mit dem Rand der Haube 10.
- Um festzustellen, wann das Kanalsystem gefüllt ist, ist am Ende des Kanalsystems eine Austrittsöffnung 20 vorgesehen, aus der der Kleber austritt, wenn das Kanalsystem vollständig befüllt ist.
- Dadurch, daß der Kleber zwischen zwei Bodenplatten geführt wird, und die nach oben und unten führenden Schlitze 13,33 in den Bodenplatten jeweils durch Verschlußhäute verschlossen sind, wird auf jeden Fall vermieden, daß der Kleber in das Innere der Haube oder nach außen auf die Außenseite der äußeren Bodenplatte 14 gelangt.
- Dadurch, daß das Kanalsystem vollständig in sich geschlossen ist, ist es auch möglich, das Relais in umgekehrter Stellung, wie in Fig. 3 gezeigt, zu halten und von unten her zu befüllen. Bei dieser Befüllungsstellung wird mit noch weiterer Sicherheit vermieden, daß an irgendeiner Stelle der Kleber in das Innere der Haube eindringen kann.
- Das umlaufende und in sich geschlossene Kanalsystem, bestehend aus den Kanälen 17 und 18, wird durch Inseln 21 erhöhten Querschnittes auf der unteren Bodenplatte 12 gebildet. Die obere Bodenplatte 14 ist gemäß Fig. 7 und 8 werkzeugtechnisch einfacher herzustellen, weil lediglich die verschiedenen Schlitze und Öffnungen 16,19,20,33 vorgesehen werden müssen.
- Die Fig. 9 bis 13 zeigt, daß statt einer zweiteiligen Bodenplatte auch eine einteilige Bodenplatte 22 mit einem in sich geschlossenen Kanalsystem, bestehend aus den Kanälen 17,18, möglich ist. Die Kanäle 17,18 sind zu den Randseiten hin offen, wie es aus Fig. 11 und Fig. 13 zu entnehmen ist. Der Mittenteil der Bodenplatte 22 wird wiederum durch Erhöhungen 24,25 verdickten Querschnittes gebildet, so daß außerhalb der Erhöhungen 24,25 die randseitig umlaufenden Kanäle 17,18 ausgebildet sind. Im Bereich der Kanäle 17,18 sind wiederum die Schlitze 23 sowie die Eingußöffnung 19 und die Austrittsöffnung 20 angeordnet.
- Die Fig. 14 bis 22 zeigen verschiedene Varianten von stoffschlüssigen und formschlüssigen Verbindungen zwischen der Bodenplatte 9 und der Haube 10. Im Ausführungsbeispiel nach Fig. 14 und 15 ist eine randseitig umlaufende, halboffene Nut 26 über einen Verbindungskanal 28 mit einer randseitig halboffenen Nut 26 im Bereich einer erhöht ausgebildeten, vertikalen Rippe 29 der Haube 10 verbunden. Die Fig. 15 zeigt, daß die Rippe 29 auch an der Bodenplatte 9 angeordnet sein kann.
- Den Fig. 16 bis 22 ist gemeinsam, daß neben der stoffschlüssigen Verbindung mit Hilfe des in eine Nut 22 eingefüllten Klebers zwischen der Haube 10 und der Bodenplatte 22 eine weitere formschlüssige Verbindung durch den Eingriff von Rippen 29 in entsprechende Nuten 27 zwischen Haube und Bodenplatte erfolgt. Gemäß Fig. 19 können auch nebeneinanderliegend eine Rippe 29 und eine Nut 27 als Formschlußverbindung zwischen der Haube 10 und der Bodenplatte 22 vorgesehen sein.
- Die Fig. 20 und 21 zeigen, daß die Nut 32 von dem übrigen Nutenverlauf abgetrennt werden kann, und in nicht dargestellter Weise an anderer Stelle in die Hauptnut mündet.
- Der Rand 30 der Haube 10 ist hierbei stets über die Ebene der Bodenplatte hochgezogen.
-
- 1 Haube
- 2 Bodenplatte
- 3 Schlitze
- 4 Anschlußstift
- 5 Nuten-Kanäle
- 6 Reservoir ;
- 7 Nuten-Kanal
- 8 Kleber
- 9 Bodenplatte
- - 10 Haube
- 11 Nut
- 12 Bodenplatte
- 13 Schlitz
- 14 Bodenplatte
- 15 Rastbolzen
- 16 Rastausnehmung
- 17 Kanäle
- 18 Kanäle
- 19 Eingußöffnung
- 20 Austrittsöffnung
- 21 Inseln
- 22 Bodenplatte
- 23 Schlitz
- 24 Erhöhungen
- 25 Erhöhungen
- 26 Nut (Bodenplatte 9)
- 27 Nut (Haube 10)
- 28 Verbindungskanal
- 29 Rippe (Haube 10)
- 3o Rand (Haube 10)
- 31 Flansch
- 32 Nut
- 33 Schlitz
- 34 Schließhaut
Claims (9)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3319329 | 1983-05-27 | ||
| DE3319329A DE3319329C2 (de) | 1983-05-27 | 1983-05-27 | Relais mit waschdichter Bodenplatte |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0127152A2 true EP0127152A2 (de) | 1984-12-05 |
| EP0127152A3 EP0127152A3 (en) | 1985-03-06 |
| EP0127152B1 EP0127152B1 (de) | 1986-12-03 |
Family
ID=6200070
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84105975A Expired EP0127152B1 (de) | 1983-05-27 | 1984-05-25 | Relais mit waschdichter Bodenplatte |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US5135108A (de) |
| EP (1) | EP0127152B1 (de) |
| DE (2) | DE3319329C2 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0262622A1 (de) * | 1986-09-30 | 1988-04-06 | Siemens Aktiengesellschaft | Gehäuse für ein elektrisches Bauelement, insbesondere ein Relais, und Verfahren zur Abdichtung eines solchen |
| DE4015115A1 (de) * | 1990-05-11 | 1991-11-14 | Eberle Gmbh | Elektronisches oder elektromechanisches bauelement z. b. relais |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3544533A1 (de) * | 1985-12-17 | 1987-06-19 | Hengstler Gmbh | Relais mit montage-erleichternder halterung auf einer platine |
| DE3705073A1 (de) * | 1987-02-18 | 1988-09-01 | Hengstler Bauelemente | Relais in waschdichter ausfuehrung |
| DE4337505C1 (de) * | 1993-11-03 | 1995-03-30 | Siemens Ag | Elektromechanisches Bauelement, insbesondere Relais, mit dichtem Gehäuse |
| JP2891324B2 (ja) * | 1994-05-25 | 1999-05-17 | 矢崎総業株式会社 | 電気接続箱の防水シール構造 |
| US20070084633A1 (en) * | 2005-09-21 | 2007-04-19 | Tyco Electronic Corporation | Electromagnetic relay with noise reducing sealant |
| DE102007025338B4 (de) * | 2007-05-31 | 2015-02-05 | Tyco Electronics Amp Gmbh | Verfahren zum Abdichten eines Gehäuses und elektrische Komponente |
| CN112309767B (zh) * | 2020-10-23 | 2024-03-26 | 江苏固特电气控制技术有限公司 | 散热一体化固态继电器 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1509025A (fr) * | 1966-11-23 | 1968-01-12 | Crouzet Sa | Micro-interrupteur hermétique |
| US4004199A (en) * | 1973-06-12 | 1977-01-18 | P. R. Mallory & Co. Inc. | Electrical component seal |
| US3986083A (en) * | 1974-02-11 | 1976-10-12 | General Electric Company | Capacitor case cover disc seal and venting means |
| US4074417A (en) * | 1974-09-09 | 1978-02-21 | P. R. Mallory & Co. Inc. | Method of sealing electrical housing |
| US3917921A (en) * | 1974-09-11 | 1975-11-04 | Illinois Tool Works | Slide actuated switch |
| DE2616299C2 (de) * | 1976-04-13 | 1978-04-27 | Siemens Ag, 1000 Berlin Und 8000 Muenchen | Waschdichte Schutzvorrichtung für ein elektromechanisches Bauelement und Verfahren zu dessen Abdichtung |
| DE2618492C2 (de) * | 1976-04-27 | 1984-03-22 | Siemens Ag, 1000 Berlin Und 8000 Muenchen | Waschdichte Schutzvorrichtung für ein elektromechanisches Bauelement |
| CH625381A5 (de) * | 1977-12-02 | 1981-09-15 | Standard Telephon & Radio Ag | |
| DE7821508U1 (de) * | 1978-07-18 | 1978-10-26 | Siemens Ag, 1000 Berlin Und 8000 Muenchen | Elektromechanisches Bauelement, insbesondere Relais |
| JPS5539154A (en) * | 1978-09-12 | 1980-03-18 | Matsushita Electric Works Ltd | Method of fabricating gassfilled electric switch |
| DE3018410A1 (de) * | 1980-05-14 | 1981-11-19 | Kunststoff-Chemische Produkte GmbH, 7250 Leonberg | Verfahren zum verschliessen von gehaeusen fuer elektrische bauelemente |
| DE8020770U1 (de) * | 1980-08-01 | 1980-10-23 | Siemens Ag, 1000 Berlin Und 8000 Muenchen | Gehäuse für ein elektromagnetisches Relais |
| AT369610B (de) * | 1981-03-25 | 1983-01-25 | Schrack Elektronik Ag | Gehaeuse fuer elektrotechnische bauteile |
| DE3230243C2 (de) * | 1981-08-26 | 1991-01-24 | Siemens AG, 1000 Berlin und 8000 München | Gehäuse für ein elektrisches Bauelement |
-
1983
- 1983-05-27 DE DE3319329A patent/DE3319329C2/de not_active Expired
-
1984
- 1984-05-24 US US06/613,774 patent/US5135108A/en not_active Expired - Lifetime
- 1984-05-25 EP EP84105975A patent/EP0127152B1/de not_active Expired
- 1984-05-25 DE DE8484105975T patent/DE3461573D1/de not_active Expired
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0262622A1 (de) * | 1986-09-30 | 1988-04-06 | Siemens Aktiengesellschaft | Gehäuse für ein elektrisches Bauelement, insbesondere ein Relais, und Verfahren zur Abdichtung eines solchen |
| US4810831A (en) * | 1986-09-30 | 1989-03-07 | Siemens-Albis Aktiengesellschaft | Housing for an electrical component, and method for sealing same |
| DE4015115A1 (de) * | 1990-05-11 | 1991-11-14 | Eberle Gmbh | Elektronisches oder elektromechanisches bauelement z. b. relais |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0127152A3 (en) | 1985-03-06 |
| US5135108A (en) | 1992-08-04 |
| DE3461573D1 (en) | 1987-01-15 |
| DE3319329C2 (de) | 1985-05-30 |
| EP0127152B1 (de) | 1986-12-03 |
| DE3319329A1 (de) | 1985-01-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69301516T2 (de) | Verfahren zum Abdichten einer Verbindung von Haupt- und Abzweigdrähten gegen Wasser und Abdeckung hierfür | |
| DE2505206A1 (de) | Reissverschlusschieber | |
| DE2221312A1 (de) | Vorgefertigte flanschverbindungsvorrichtung | |
| DE4303875A1 (de) | Eckverbindung auf Gehrung geschnittener Hohlprofile eines Rahmens für Fenster, Türen oder Fassaden | |
| DE3815070C2 (de) | Kühler, insbesondere Flüssigkeitskühler | |
| DE69116792T2 (de) | Modulrahmen zum Bestimmen der Seiten von Brunnen, Kanalisierungen und Öffnungen im allgemeinen | |
| DE3319329A1 (de) | Relais mit waschdichter bodenplatte | |
| DE102020100708A1 (de) | Verbinderanordnung und haushaltsgerät mit der verbinderanordnung | |
| DE7821508U1 (de) | Elektromechanisches Bauelement, insbesondere Relais | |
| DE2154629B2 (de) | Selbsttragendes Paket von ge stapelten Verschlußplomben | |
| DE605133C (de) | Adressendruckplattenrahmen | |
| DE2631985C2 (de) | Dialysevorrichtung, vorzugsweise zur Reinigung von Blut | |
| DE102022103403B4 (de) | Eckabdichtungselement | |
| DE2148895A1 (de) | Kontaktstreifen und Giessform zur Montage von Halbleiterbauelementen | |
| EP0726370B1 (de) | Gebäudefassade oder Dach | |
| DE19620978A1 (de) | Entwässerungsrinne | |
| DE4037080C2 (de) | ||
| DE3539894A1 (de) | Verkleidung fuer bauwerke | |
| DE3440637A1 (de) | Brennelementbuendel fuer einen kernreaktor | |
| DE29612476U1 (de) | Dübelstreifen mit mehreren Dübeln | |
| DE2558216A1 (de) | Dachfalzziegel | |
| EP3460161A1 (de) | Verfahren und verbindungsanordnung zum verbinden eines pfostens mit einem rahmenprofil bei einem fenster oder einer türe aus kunststoff | |
| DE2254229A1 (de) | Druckabhaengiger, elektrischer mehrfachschalter | |
| DE3705073A1 (de) | Relais in waschdichter ausfuehrung | |
| DE10023591B4 (de) | Verfahren und Vorrichtung zur Herstellung von gefüllten verschlossenen Behältern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): CH DE FR GB LI SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): CH DE FR GB LI SE |
|
| 17P | Request for examination filed |
Effective date: 19850323 |
|
| 17Q | First examination report despatched |
Effective date: 19860117 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB LI SE |
|
| REF | Corresponds to: |
Ref document number: 3461573 Country of ref document: DE Date of ref document: 19870115 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 84105975.1 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: PATENTANWALTSBUREAU BOSSHARD UND LUCHS |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19990330 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19990505 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19990531 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000525 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20000530 Year of fee payment: 17 Ref country code: CH Payment date: 20000530 Year of fee payment: 17 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20000525 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010301 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010624 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010624 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |