EP0126922B1 - Einlage für Dehnfugen im brennraumseitigen Bodenteil eines gegossenen Leichtmetall-Zylinderkopfes für Brennkraftmaschinen, insbesondere Diesel-Brennkraftmaschinen - Google Patents
Einlage für Dehnfugen im brennraumseitigen Bodenteil eines gegossenen Leichtmetall-Zylinderkopfes für Brennkraftmaschinen, insbesondere Diesel-Brennkraftmaschinen Download PDFInfo
- Publication number
- EP0126922B1 EP0126922B1 EP84104011A EP84104011A EP0126922B1 EP 0126922 B1 EP0126922 B1 EP 0126922B1 EP 84104011 A EP84104011 A EP 84104011A EP 84104011 A EP84104011 A EP 84104011A EP 0126922 B1 EP0126922 B1 EP 0126922B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- insert
- inserts
- casting
- parts
- ring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000002485 combustion reaction Methods 0.000 title claims abstract description 19
- 229910001234 light alloy Inorganic materials 0.000 title 1
- 238000005266 casting Methods 0.000 claims abstract description 44
- 239000002184 metal Substances 0.000 claims abstract description 18
- 230000014759 maintenance of location Effects 0.000 claims abstract 4
- 238000003780 insertion Methods 0.000 description 3
- 230000037431 insertion Effects 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/0009—Cylinders, pistons
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02B—INTERNAL-COMBUSTION PISTON ENGINES; COMBUSTION ENGINES IN GENERAL
- F02B3/00—Engines characterised by air compression and subsequent fuel addition
- F02B3/06—Engines characterised by air compression and subsequent fuel addition with compression ignition
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F2001/008—Stress problems, especially related to thermal stress
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
- F02F2001/248—Methods for avoiding thermal stress-induced cracks in the zone between valve seat openings
Definitions
- the invention relates to expansion joint inserts according to the preamble of claim 1.
- the invention has for its object to show the position of inserts in molds a quick and flawless mounting without special effort on the molds or on additional components of the cylinder head.
- an embodiment of the invention which is gentle on the casting core surface is achieved according to claim 4, according to which inlays arranged in pairs are connected to one another at their adjacent boundaries via the holding parts and have bearing surfaces which are adapted to the contours of adjacent casting cores of inlet and outlet channels. Since, in this embodiment of the holding parts, their contact surfaces lie in the separating surfaces of the casting core from the casting, the advantage of a flawless and clean demolding of the casting and the casting mold is achieved.
- the inserts and the holding parts are components of a sheet metal ring which is closed in its circumference. According to further features of claim 5, the inserts are designed as convex ring parts and the holding parts as concave ring parts.
- the concave ring parts which have the bearing surfaces are each designed in the manner of a conical jacket and taper towards the end face of the ring which is exposed on the combustion chamber side.
- the dimension of the tapering of the concave ring parts is chosen so that the ring sets itself up when the sheet metal ring is inserted between the casting cores of the inlet and outlet channels.
- the degree of tapering of the concave ring parts can also be chosen so that the ring along its upper edge cooperates with the cast cores in a non-positive and positive manner.
- the insert having a ring is a component which is particularly favorable in terms of handling for arranging the ring by hand in the casting mold.
- the ring-shaped component, which is closed on the circumference, is also suitable for mechanical insertion into the casting molds.
- the ring is manufactured particularly cost-effectively as a deep-drawn part.
- inserts 1, 1 'arranged in pairs are provided in parallel spacing.
- a bracket connects both inserts 1 and 1 ' 2.
- the inserts 1 and 1 'and the bracket 2 are stamped in one piece from a sheet, Fig. 2.
- the inserts 1 and 1' are placed at such a mutual distance that they with their adjacent borders 3 and 4 to the Outer contours of cast cores 5 and 6 for gas exchange channels of the internal combustion engine.
- the casting cores 5 and 6 are arranged on a base plate 7 of a permanent casting mold 8 for the cylinder head of the internal combustion engine. With the cast cores 5 and 6, the combustion chamber side part of the gas exchange channels is formed.
- the bracket 2 is resilient and serves as a holding part, which connects the inserts 1 and 1 'with the casting cores 5 and 6 to secure the position.
- the inserts 10, 10 'provided in pairs for expansion joints in the web region of the base part between the inlet and outlet channels (not shown) are connected to one another at the adjacent boundaries by holding parts 11, 11'.
- the inserts 10, 10 'and the holding parts 11, 11' are components of a sheet metal ring 12.
- the holding parts 11, 11 'and the concave ring parts have bearing surfaces 13, 13', which are adapted to face each other outer contours of adjacent cast cores 14 and 15.
- the casting cores 14 and 15 for shaping the sections of the intake and exhaust ports on the combustion chamber side in the cylinder head of the internal combustion engine are arranged on a base plate 16 of a permanent casting mold 17.
- the concave ring parts which form the holding parts 11 and 11 'with the bearing surfaces 13 and 13', are each formed as conical jacket sections and are arranged slightly more convergent relative to the outer contours of the casting cores 14 and 15 in the direction of the combustion chamber-side end face 18 of the sheet metal ring 12 .
- the sheet metal ring 12 which is elastically resilient in the concave ring parts, can interact with the casting cores 14 and 15 by means of zones or in the concave ring parts close to the upper end face 19 of the ring 12.
- the sheet metal ring 12 is arranged between the casting cores 14 and 15 of the casting mold 17 in accordance with the direction of arrow "B, with the end face 18 of the ring 12 exposed on the combustion chamber side the base plate 16 abuts.
- the concave ring parts form the holding parts 11, 11 ', which connect the inserts 10, 10' to secure the position during the casting process for the cylinder head with the cast cores 14 and 15 in a non-positive and positive manner.
- the ring 12 as an element comprising the inserts 10 and 10 'and the holding parts 11 and 11' is designed as a deep-drawn part.
- the ring can also be formed from a sheet metal strip, the butt ends of which are connected or not connected.
- a sheet metal ring suitable for mechanical insertion can have a gripping flange for the insertion machine.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- General Engineering & Computer Science (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Description
- Die Erfindung betrifft Dehnfugen-Einlagen gemäß dem Oberbegriff des Anspruches 1.
- Bei einer bekannten Bauart einzeln angeordneter Einlagen weisen diese jeweils an der brennraumseitigen Stirnseite einen zungenartigen Fortsatz auf. Dieser wird zur Lagefixierung der Einlage in der Gießform in einen Schlitz der Gießform eingesteckt. Diese Einzelanordnung von Einlagen in der Gießform für einen Leichtmetall-Zylinderkopf einer Mehrzylinder-Brennkraftmaschine erfordert einen hohen Arbeitsaufwand. Diese Art der Lagefixierung erfordert weiter bei Dauergießformen eine sorgfältige Kontrolle auf die Anordnung sämtlicher Einlagen vor dem Abguß. Bei einer nicht plazierten Einlage wird der Steckschlitz der Dauerform mit Gießmaterial aufgefüllt, wodurch die Dauerform für anschließende Abgüsse unbrauchbar ist.
- Aus der DE-CS-10 01 860 ist es bekannt, einzeln angeordnete Einlagen mit Auskleidungen der Gaswechselkanäle durch Schweißen oder Löten fest zu verbinden. Das so gebildete Gerüst wird in die Gießform eingelegt und in den Zylinderkopf eingegossen. Zwar sind bei dieser bekannten Bauart die einzeln angeordneten Einlagen zur Lagefixierung in der Gießform an den Auskleidungen der Gaswechselkanäle gehalten, jedoch ist diese Art der Halterung sehr arbeitsaufwendig. Weiter sind solche rohrartigen Auskleidungen nicht ohne weiteres für den Verlauf von stark gekrümmten oder gewinkelten Gaswechselkanälen geeignet.
- Der Erfindung liegt die Aufgabe zugrunde, für die Lagefixierung von Einlagen in Gießformen eine schnelle und einwandfreie Halterung ohne besonderen Aufwand an den Gießformen oder an zusätzlichen Bauteilen des Zylinderkopfes aufzuzeigen.
- Diese Aufgabe wird mit dem kennzeichnenden Merkmal. des Anspruches 1 gelöst. Mit der Erfindung werden vorhandene Gießformteile, ohne diese abzuändern, zur Abstützung bzw. Halterung der Einlagen herangezogen, in-dem sich die Einlagen an den Gießformteilen durch Reibschluß oder Hintergreifen abstützen. Damit entfallen in vorteilhafter Weise gesonderte bauliche Maßnahmen sowohl an der Gießform als auch an Bauteilen des Zylinderkopfes.
- Einzelne, paarweise zwischen Gußkernen der Gießform von Ein- und Auslaßkanälen angeordnete Einlagen können nach Anspruch 2 durch einen Bügel mit ihren Enden zur Anlage am Gußkern gehalten werden. Eine vorteilhafte Weiterbildung dieser Ausgestaltung ist mit dem Anspruch 3 erreicht, nach dem der als Halteteil dienende Bügel die beiden Einlagen einstückig verbindet. Damit ist eine das Halteteil und die Einlagen umfassende, einteilige Vorrichtung erzielt, die schnell und einfach an bzw. zwischen mehreren Gußkernen angeordnet werden kann. Auch ist die Kontrolle über die Anordnung sämtlicher Einlagen durch diese gegenüber einer einzelnen Einlage ein größeres Bauteil darstellende Vorrichtung wesentlich erleichtert.
- Eine die Gußkernoberfläche schonende Ausgestaltung der Erfindung ist nach Anspruch 4 erreicht, wonach paarweise angeordnete Einlagen an ihren benachbarten Begrenzungen miteinander über die Halteteile verbunden sind und diese Auflageflächen aufweisen, die den Konturen benachbarter Gußkerne von Ein- und Auslaßkanälenangepaßt sind. Da bei dieser Ausgestaltung der Halteteile deren Auflageflächen in den Trennflächen von Gußkern von Gußtück liegen, ist hierdurch der Vorteil einer einwandfreien und sauberen Entformung von Gußstück und Gießform erreicht. In weiterer Ausgestaltung dieses Ausführungsbeispieles sind die Einlagen und die Halteteile Bestandteile eines Blechringes, der im Umfang geschlossen ist. Nach weiteren Merkmalen des Anspruches 5 sind hierbei die Einlagen als konvexe Ringteile und die Halteteile als konkave Ringteile gestaltet. Die die Auflageflächen aufweisenden konkaven Ringteile sind jeweils nach Art eines Kegelmantels gestaltet und verjüngen sich zu der brennraumseitig freiliegenden Stirnseite des Ringes. Das Maß der Verjüngungen der konkaven Ringteile ist so gewählt, daß beim Einbringen des Blechringes zwischen die Gußkerne von Ein- und Auslaßkanal der Ring sichselbst einrichtet. Das Maß der Verjüngungen der konkaven Ringteile kann zudem weiter so gewählt sein, daß der Ring entlang seinem oberen Rand mit den Gußkernen kraft- und 'formschlüssig zusammenwirkt. Mit der vorbeschriebenen Ausgestaltung der Erfindung als taillierter. die Einlagen aufweisender Ring ist ein in der Handhabung für das Anordnen des Ringes von Hand in der Gießform besonders günstiges Bauteil geschaffen. Das ringförmige, am Umfang geschlossene Bauteil eignet sich aber auch für ein maschinelles Einlegen in die Gießformen.
- Schließlich ist der Ring nach einem weiteren Anspruch besonders kostengünstig als Tiefziehteil hergestellt.
- Bevorzugte Ausführungsbeispiele der Erfindung sind in der Zeichnung dargestellt. Es zeigen
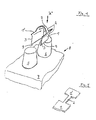
- Figur 1 ein erstes Ausführungsbeispiel mit im parallelen Abstand angeordneten Einlagen, die durch einen Bügel miteinander verbunden sind,
- Figur 2 das Ausführungsbeispiel nach Fig. 1 als Blechstanzteil,
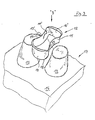
- Figur 3 ein weiteres Ausführungsbeispiel mit paarweise angeordneten, bogenförmigen Einlagen, die über entgegengesetzt bogenförmige Halteteile zu einem geschlossenen Ring vereinigt sind.
- Für die Bildung von Dehnfugen im brennraumseitigen Bodenteil eines nicht dargestellten, gegossenen Leichtmetall-Zylinderkopfes für Brennkraftmaschinen sind im parallelen Abstand paarweise angeordnete Einlagen 1, l' vorgesehen. Beide Einlagen 1 und 1' verbindet ein Bügel 2. Die Einlagen 1 und 1' sowie der Bügel 2 sind in einem Stück aus einem Blech gestanzt, Fig. 2. Die Einlagen 1 und 1' sind in einem solchen gegenseitigen Abstand gebracht, daß sie mit ihren benachbarten Begrenzungen 3 und 4 an den Außenkonturen von Gußkernen 5 und 6 für Gaswechselkanäle der Brennkraftmaschine anliegen. Die Gußkerne 5 und 6 sind auf einer Grundplatte 7 einer dauerhaften Gießform 8 für den Zylinderkopf der Brennkraftmaschine angeordnet. Mit den Gußkernen 5 und 6 wird der brennraumseitige Teil der Gaswechselkanäle ausgeformt.
- Der Bügel 2 ist elastisch nachgiebig und dient als Halteteil, das die Einlagen 1 und 1' mit den Gießkernen 5 und 6 zur Lagesicherung kraftschlüssig verbindet. Die Einlagen 1 und 1' werden gemäß der Pfeilrichtung « A zwischen den Gußkernen 5 und 6 angeordnet und liegen mit ihren brennraumseitig freiliegenden Stirnseiten 9 auf der Grundplatte 7 der Gießform 8 auf. Um eine Beschädigung der Gußkerne 5 und 6 im Dauerbetrieb der Gießform 8 zu vermeiden, sind die Begrenzungen 3 und 4 der Einlagen 1 und l' angefast oder abgewinkelt.
- Bei dem weiteren Ausführungsbeispiel sind die für Dehnfugen im Stegbereich des Bodenteils zwischen Ein- und Auslaßkanal (nicht gezeigt) paarweise im Abstand vorgesehenen Einlagen 10, 10' an den benachbarten Begrenzungen durch Halteteile 11, 11' miteinander verbunden. Die Einlagen 10, 10' und die Halteteile 11, 11' sind Bestandteile eines Blechringes 12. Die Einlagen 10, 10' sind von konvexen Ringteilen und die Halteteile 11, 11' von entgegengesetzt bogenförmigen, konkaven Ringteilen gebildet. Die Halteteile 11, 11' bzw. die konkaven Ringteile weisen Auflageflächen 13, 13' auf, die einander zugewandten Außenkonturen benachbarter Gußkerne 14 und 15 angepaßt sind. Die Gußkerne 14 und 15 zur Ausformung der brennraumseitigen Abschnitte von Ein- und Auslaßkanälen im Zylinderkopf der Brennkraftmaschine (nicht gezeigt) sind auf einer Grundplatte 16 einer dauerhaften Gießform 17 angeordnet. Die konkaven Ringteile, die die Halteteile 11 und 11' mit den Auflageflächen 13 und 13' bilden, sind jeweils als Kegelmantel-Abschnitte gebildet und relativ zu den Außenkonturen der Gußkerne 14 und 15 geringfügig stärker konvergent in Richtung der brennraumseitigen Stirnseite 18 des Blechringes 12 angeordnet. Damit ist beim Einlegen des Blechringes 12 zwischen die Gußkerne 14 und 15 ein selbsttätiges Einrichten des Ringes 12 erreicht. Der in den konkaven Ringteilen elastisch nachgiebige Blechring 12 kann über Zonen in den konkaven Ringteilen nahe der oberen Stirnseite 19 des Ringes 12 mit den Gußkernen 14 und 15 kraft bzw. reibschlüssig zusammenwirken.
- Zur Ausbildung von Dehnfugen im Stegbereich des Bodens eines gegossenen Leichtmetall-Zylinderkopfes durch die Einlagen 10 und 10' wird der Blechring 12 zwischen den Gußkernen 14 und 15 der Gießform 17 gemäß der Pfeilrichtung « B angeordnet, wobei die brennraumseitig freiliegende Stirnseite 18 des Ringes 12 auf der Grundplatte 16 anliegt. Die konkaven Ringteile bilden die Halteteile 11, 11', die die Einlagen 10, 10' zur Lagesicherung während des Gießvorganges für den Zylinderkopf mit den Gußkernen 14 und 15 kraft- und formschlüssig verbinden. Der Ring 12 als ein die Einlagen 10 und 10' sowie die Halteteile 11 und 11' umfassendes Element ist als Tiefziehteil ausgebildet.
- Der Ring kann auch aus einem Blechstreifen gebildet sein, dessen Stoßenden verbunden oder nicht verbunden sind.
- Weiter kann ein für maschinelles Einlegen geeigneter Blechring einen Greifflansch für die Einlege-Maschir3e aufweisen.
Claims (6)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT84104011T ATE20121T1 (de) | 1983-04-27 | 1984-04-10 | Einlage fuer dehnfugen im brennraumseitigen bodenteil eines gegossenen leichtmetallzylinderkopfes fuer brennkraftmaschinen, insbesondere diesel-brennkraftmaschinen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3315131 | 1983-04-27 | ||
| DE19833315131 DE3315131A1 (de) | 1983-04-27 | 1983-04-27 | Einlage fuer dehnfugen im brennraumseitigen bodenteil eines gegossenen leichtmetall-zylinderkopfes fuer brennkraftmaschinen, insbesondere diesel-brennkraftmaschinen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0126922A1 EP0126922A1 (de) | 1984-12-05 |
| EP0126922B1 true EP0126922B1 (de) | 1986-05-28 |
Family
ID=6197417
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84104011A Expired EP0126922B1 (de) | 1983-04-27 | 1984-04-10 | Einlage für Dehnfugen im brennraumseitigen Bodenteil eines gegossenen Leichtmetall-Zylinderkopfes für Brennkraftmaschinen, insbesondere Diesel-Brennkraftmaschinen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0126922B1 (de) |
| AT (1) | ATE20121T1 (de) |
| DE (2) | DE3315131A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3723469A1 (de) * | 1987-07-16 | 1989-01-26 | Kloeckner Humboldt Deutz Ag | Zylinderkopf fuer eine brennkraftmaschine |
| DE3837254A1 (de) * | 1988-11-03 | 1990-05-10 | Bayerische Motoren Werke Ag | Leichtmetall-einlage fuer die bildung einer dehnfuge in aus leichtmetallguss gebildeten brennraumwaenden von brennkraftmaschinen, insbesondere zylinderkopfboden von diesel-brennkraftmaschinen |
| FR2668403A1 (fr) * | 1990-10-30 | 1992-04-30 | Peugeot | Insert metallique a la coulee dans une culasse de moteur a combustion interne. |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB448540A (en) * | 1935-08-07 | 1936-06-10 | Campbell Wyant And Cannon Foun | Improvements in or relating to the cylinder heads of internal combustion engines |
| DE966672C (de) * | 1952-04-11 | 1957-08-29 | Kloeckner Humboldt Deutz Ag | Viertakt-Dieselmotor |
| DE1001860B (de) * | 1952-05-15 | 1957-01-31 | Kloeckner Humboldt Deutz Ag | Zylinderkopf fuer Brennkraftmaschinen |
| DE1709466U (de) * | 1954-05-13 | 1955-10-27 | Paul Jeschor | Gehaeuse fuer motore, insbesondere verbrennungsmotore. |
| US2893371A (en) * | 1957-04-02 | 1959-07-07 | Gen Motors Corp | Expansion joint |
| DE1294093B (de) * | 1967-10-25 | 1969-04-30 | Kloeckner Humboldt Deutz Ag | Zylinderkopf fuer Brennkraftmaschinen |
| DE2102071A1 (de) * | 1971-01-16 | 1972-07-27 | Daimler-Benz Ag, 7000 Stuttgart | Zylinderkopf für Verbrennungsmotoren |
| DE2354798C3 (de) * | 1973-11-02 | 1981-08-06 | Klöckner-Humboldt-Deutz AG, 5000 Köln | Zylinderkopf für Hubkolbenbrennkraftmaschinen |
-
1983
- 1983-04-27 DE DE19833315131 patent/DE3315131A1/de not_active Withdrawn
-
1984
- 1984-04-10 AT AT84104011T patent/ATE20121T1/de not_active IP Right Cessation
- 1984-04-10 EP EP84104011A patent/EP0126922B1/de not_active Expired
- 1984-04-10 DE DE8484104011T patent/DE3460175D1/de not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| DE3460175D1 (en) | 1986-07-03 |
| ATE20121T1 (de) | 1986-06-15 |
| EP0126922A1 (de) | 1984-12-05 |
| DE3315131A1 (de) | 1984-10-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0104535B1 (de) | Verbindungsstange, insbesondere Pleuelstange | |
| EP0080603A1 (de) | Kraftstoff-Einspritzanlage für Brennkraftmaschinen | |
| DE102007030482A1 (de) | Verfahren zum Herstellen von Kühlkanälen im Zylinderkopf einer Brennkraftmaschine | |
| DE2736815C2 (de) | ||
| DE3321425A1 (de) | Zylinderkopfdichtung fuer hubkolbenmaschinen, insbesondere -brennkraftmaschinen | |
| DE69609693T2 (de) | Kolbenringpositionierungsvorrichtung und Kolbenstranggiessverfahren unter Verwendung dieser Vorrichtung | |
| DE3841666A1 (de) | Befestigungsvorrichtung zum befestigen rohrfoermiger bauteile, durch die ein fluid hindurchstroemt | |
| DE3879830T2 (de) | Lager. | |
| DE4304804A1 (de) | Vorrichtung zur Einspritzung eines Brennstoff-Gas-Gemisches | |
| DE2755612C2 (de) | Flüssigkeitsgekühlter Zylinderdeckel für einen Viertakt-Dieselmotor | |
| EP0126922A1 (de) | Einlage für Dehnfugen im brennraumseitigen Bodenteil eines gegossenen Leichtmetall-Zylinderkopfes für Brennkraftmaschinen, insbesondere Diesel-Brennkraftmaschinen | |
| DE2432990A1 (de) | Kolben fuer verbrennungskraftmaschinen | |
| DE3332200A1 (de) | Ventilsitzring | |
| DE102021109356B4 (de) | Verfahren zur herstellung und konstruktion von eingegossenen ventilsitzen | |
| DE19813745B4 (de) | Herstellungsverfahren für einen Zylinderkopf eines Verbrennungsmotors | |
| DE3536522C2 (de) | ||
| EP1875977A1 (de) | Ringträger-Kühlkanalverbund | |
| EP1578549A2 (de) | Formkernanordnung zur herstellung eines zylinderkurbelgeh us es mit getrenntem wasserk hlungsbereich | |
| DE2507977C3 (de) | Ansaugkrümmer für Brennkraftmaschinen mit einer Verdampfungszone | |
| DE2558816A1 (de) | Auspuffreaktorvorrichtung fuer verbrennungsmotoren | |
| DE3937402A1 (de) | Ventilsitzring | |
| DE69101210T2 (de) | Zylinderkopf eines Verbrennungsmotors mit eingegossenem Metalleinsatz. | |
| EP0479011A2 (de) | Lüfterhaube zur Befestigung an dem Kühler einer Brennkraftmaschine | |
| EP0551805A1 (de) | Mehrzylindrige Brennkraftmaschinen mit einem Zyinderkopf | |
| DE69303800T2 (de) | Zusammenstellen von Metalleinsätzen für Dehnungsfuge im Zylinderkopf einer Brennkraftmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT DE FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19850116 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FR GB IT SE |
|
| REF | Corresponds to: |
Ref document number: 20121 Country of ref document: AT Date of ref document: 19860615 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 3460175 Country of ref document: DE Date of ref document: 19860703 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 84104011.6 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20030328 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20030410 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20030425 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20030429 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20030522 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20040409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20040410 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 |
|
| EUG | Se: european patent has lapsed |