EP0012239B1 - Vorrichtung zum Wickeln von Mänteln aus Folienzuschnitten - Google Patents
Vorrichtung zum Wickeln von Mänteln aus Folienzuschnitten Download PDFInfo
- Publication number
- EP0012239B1 EP0012239B1 EP79104556A EP79104556A EP0012239B1 EP 0012239 B1 EP0012239 B1 EP 0012239B1 EP 79104556 A EP79104556 A EP 79104556A EP 79104556 A EP79104556 A EP 79104556A EP 0012239 B1 EP0012239 B1 EP 0012239B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mandrel
- gripper
- grippers
- carrier
- movement
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000013459 approach Methods 0.000 claims abstract description 5
- 238000004804 winding Methods 0.000 description 13
- 235000015243 ice cream Nutrition 0.000 description 3
- 230000001133 acceleration Effects 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 230000001360 synchronised effect Effects 0.000 description 2
- 230000005484 gravity Effects 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000011089 mechanical engineering Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31C—MAKING WOUND ARTICLES, e.g. WOUND TUBES, OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31C1/00—Making tubes or pipes by feeding at right angles to the winding mandrel centre line
- B31C1/08—Accessories of machines therefor not otherwise provided for
Definitions
- the invention relates to a device for winding sleeves from film blanks with a device for holding the blanks ready, a rotating drivable winding mandrel and a carrier carrying two grippers, which can be driven to carry out a conveying movement, in the course of which the grippers alternately on the mandrel and stop on the holding device, the grippers on the carrier being movable in the direction of its conveying movement in order to approach the holding device or on the mandrel.
- the carrier is designed as a cylinder, in the circumference of which two suction strips are set in such a way that they are axially movable, offset from one another by 180 °.
- the suction strips alternately reach a winding mandrel and a magazine. While one suction bar transfers the blank it holds to the winding mandrel, the other suction bar takes a new blank from the magazine.
- the suction strips are drawn into the cylinder circumference with the same surface, while they can be radially pre-stretched for the transfer or removal of blanks under the action of a special control device.
- the prior art is based on the premise that the use of a magazine for operating a winding mandrel is sufficient and optimal in terms of investment costs and cycle times, because during the standstill of a gripper on the mandrel, another gripper also cuts a blank from the Magazine can be removed. It is indeed generally possible in mechanical engineering to double the performance of the machine equipment by doubling it; however, this possibility is linked to the requirement that the duplicate facilities can work simultaneously and independently of one another. This requirement is not met in a magazine from which the blanks are fed to a winding mandrel by grippers arranged on a common carrier.
- the invention has for its object to provide a device of the type mentioned, which provides a higher performance with comparatively little machine effort.
- the solution is that the carrier for the grippers can be moved back and forth essentially tagentially to the mandrel between two gripper end positions, in each of which there is a holding device for blanks assigned to only one gripper.
- a second aspect which according to previous knowledge had to speak against the invention, is the fact that with a rotary movement of the gripper carrier every movement step is a useful step, while with a back and forth movement only every second step is a useful step because the return path of the empty one Gripper from the mandrel to the magazine is an empty step.
- the solution according to the invention enables a considerable increase in performance. This is due to the fact that time is saved in the funding route.
- the solution according to the invention allows the mandrel transfer area to be arranged on the conveying path of the blanks directly next to the magazine transfer area.
- the conveying movement can therefore be limited to a distance that is not significantly greater than the dimension of a blank measured in the direction of the conveying path.
- the ratio of the transfer time to the funding time is therefore shifted in favor of the transfer time within one machine cycle.
- there is a machine design that is simple and clear due to the linearity of the conveying path and the parallel arrangement of the two magazines and the winding mandrel. This not only simplifies operation, but also the construction and maintenance of the control devices.
- the conveying movement is namely a simple oscillating movement of the carrier with the grippers rigidly arranged thereon in the conveying direction, while the control devices for the approximate movement directed transversely to the conveying movement can be arranged in a stationary manner acting laterally on the conveying path and from there acting on the stationary grippers.
- the known control of the grippers from a rotating system is much more cumbersome and therefore less precise and prone to failure.
- the gripper which transfers the blanks to the mandrel, is expediently also provided for removing the blanks from the holding device, so that only a moving member is present between the blanks and the mandrel. It can therefore be expected that the blank will be offered with the same accuracy with which it is removed from the magazine even without special adjustment devices on the mandrel.
- the gripper is advantageously a suction pad that approaches both the magazine and the mandrel with the same side. As a result, the removal and delivery conditions become very similar to one another and the delivery accuracy is accordingly increased.
- the proximity component provided relative to the mandrel is carried out by the mandrel itself, so that the gripper in the mandrel region only needs to carry out the conveying movement component. This reduces the control effort on the part of the grippers. While it would be comparatively complex to control the grippers separately in an approximate movement towards the mandrel, this approximate movement can be concentrated in a relatively simple manner with the mandrel, and the less complex the more mandrels are arranged on a jointly moving mandrel holder. According to the invention, the mandrel holder can namely be simply driven in a substantially harmonic reciprocating movement transversely to the conveying direction of the grippers.
- a resilient pressure bar for pressing the cutting edge against the mandrel is expediently provided on the gripper, by means of which a sufficient dwell time of the gripper on the mandrel is ensured and control inaccuracies are compensated for.
- the mandrel rotation is carefully coordinated with the gripper feed movement so that the suction openings provided on the mandrel for gripping the blank face the blank edge exactly when the mandrel is stopped when the blank is ready for transfer; after the stationary mandrel has gripped the blank, it is rotated again for winding.
- the exact synchronization of the mandrel and gripper movement as well as the alternate stopping and driving of the mandrel are complex, especially given the high number of cycles that the invention allows.
- a further idea of the invention therefore provides that the mandrel can be driven continuously and without taking synchronization into account on the grippers.
- the rotational position of the mandrel is therefore independent of the respective gripper position.
- At least one mechanical driver for the blank is expediently provided on the mandrel.
- This driver can in particular be formed by one or more needles which are arranged on the mandrel circumference and at least superficially engage in the blank in order to pull it along.
- a needle instead of a needle, other mechanical aids, for example friction drivers made of a material with a high coefficient of friction or high surface roughness, can also be provided.
- the mandrel support 3 sitting around 180 ° offset from each other in the horizontal plane two mandrels 5.
- Drive means are provided which constantly drive these mandrels in the winding direction, with a Umwindungsgeschwihdig- kei t, which amounts to a multiple of the number of cycles. There is no synchronization between the mandrel rotation and the machine drive.
- Two horizontal, parallel guide rails 6 are fastened on both sides of the mandrel carrier 3 in the machine frame.
- the sledge drive is synchronized with the vertical drive of the mandrel carrier 3 such that the mandrel carrier reaches its lowest position when the carriage is in the extreme right or left position.
- Two pairs of hinge arms 8 are rigidly attached to each slide 7 and define a hinge axis 9 parallel to the guide 6. They each hold a gripper plate 10 pivotable about this axis.
- Each gripper plate 10 can assume a lowermost pivot position, which is defined by a rigid stop 11 on the slide 7, in which it is slightly inclined, as indicated in FIG. 3.
- one of the two gripper plates 10 is in the transfer position on the associated mandrel 5.
- the inclination of the gripper plates 10 in their lowest position determined by the stop 11 and the lowest position of the mandrel carrier 3 are therefore so selected that in this transfer position a gripper plate is tangent to the associated mandrel 5, to compensate for tolerances and to ensure a certain pressure each gripper plate has a resilient pressure bar 12 in the area which is intended to come into contact with the mandrel on (Fig. 10 to 13), which is held by springs 13 against the mandrel and can yield transversely to the plane of the gripper plate.
- Each gripper plate 10 is approximately limited to the shape of the cut, namely triangular with an arcuate side which is provided with a stop bar 14 which projects beyond the top of the gripper plate and forms a guide stop for the curved side of the blank 19 during winding.
- Each gripper plate is also provided with suction openings 15, which are connected via suitable lines to a controlled suction air source in such a way that the suction openings 15 from the removal of a blank from a magazine 26 until shortly before delivery to a winding mandrel with a blank securing the gripper plate Vacuum can be applied.
- each mandrel also has openings, not yet shown, for connecting compressed air for throwing off the finished ice cream cone.
- a needle 17 is provided which corresponds to a groove 18 on each pressure bar 12.
- the needle 17 should engage in the blank in order to accelerate it jerkily.
- the needle is placed near the largest circumference of the dome for two reasons. First, cutting needs to be accelerated the most in this area. Second, the free edge of the wrapped ice cream cone is often cut off as a waste strip after winding, so that the incision of the needle 17 in this area is no longer present in the finished product.
- the stop bar 14 cooperates with the needle 17 in a special way in that the one-sided strong acceleration of the blank 19 in the sense of arrow 20 gives the blank (with its center of gravity 21) a torque which it pushes against the stop bar 14 in the sense of arrow 22 moves, so that it interacts with the blank and gives it a defined position regardless of the possibly changing starting position of the blank on the gripper plate 10.
- known means can be used, for example an applied weight, a spring clip or a limited suction force.
- FIG. 3 illustrates the lowered position of the gripper plate 10 on the right, it appears raised in the left half of the same figure, namely by a guide bar 23, the height of which can be controlled at will, by means of devices which are simplified in FIG. 3 as a guide rod 24 and guide 25 are illustrated.
- a pair of magazines 26 is provided on each side of the machine, specifically at the point at which the gripper plate 10 which does not interact with the mandrel 5 is located in each extreme position of the slide 7.
- the magazines 26 could of course also be replaced by other devices for delivering film cuts, for example punching devices, each of which holds a cut ready at the moment when an empty gripper plate 10 appears there. The claims therefore speak more generally of a holding device for blanks.
- the magazines 26 shown comprise in a known manner an almost vertical guide shaft for a stack of blanks, which is partially open at the lower end for the removal of the lower blank 19 in each case.
- the position and inclination of the lower opening surface of the magazine corresponds exactly to the position and inclination of the gripper plate 10 determined by the guide bar 23.
- a blank is removed from the magazine in a known manner by connecting the suction openings 15 of the gripper plate to a vacuum source.
- the left gripper plate 10 is located at the associated magazine 26 and is raised against the lower surface thereof by the guide bar 23.
- the guide bar 23 After a blank 19 has been removed from the left magazine 26 by the left gripper plate 10, the guide bar 23 begins a lowering movement, in which the left gripper plate 10 also takes part. At the same time, the mandrel 5 stands out from the right gripper plate.
- the left gripper plate with the associated guide bar 23 continues the downward movement, while at the same time both gripper plates 10 carry out the conveying movement to the right.
- the right gripper plate enters the engagement area above the right guide bar assigned to it.
- the gripper plates 10 have reached the position under the mandrel 5 or under the right magazine 26.
- the mandrel descends on the left gripper plate, while the right gripper plate is raised against the associated magazine.
Landscapes
- Making Paper Articles (AREA)
- Advancing Webs (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zum Wickeln von Mänteln aus Folienzuschnitten mit einer Einrichtung zum Bereithalten der Zuschnitte, einem drehend antreibbaren Wickeldorn und einem zwei Greifer tragenden Träger, der zur Ausführung einer Förderbewegung antreibbar ist, in den Verlauf sich die Greifer wechselweise am Dorn und an der Bereithaltevorrichtung aufhalten, wobei die Greifer am Träger der zur Richtung von dessen Förderbewegung zur Näherung an die Bereithaltevorrichtung bzw. an den Dorn beweglich sind.
- Bei einer bekannten Vorrichtung dieser Art (DE-C719992) ist der Träger als Zylinder ausgebildet, in dessen Umfang um 180° zueinander versetzt zwei Saugleisten als Greifer axial beweglich eingelassen sind. Durch schrittweise Bewegung des Zylinders gelangen die Saugleisten wechselweise an einen Wickeldorn und an ein Magazin. Während eine Saugleiste den von ihr gehaltenen Zuschnitt an den Wickeldorn übergibt, entnimmt die andere Saugleiste aus dem Magazin einen neuen Zuschnitt. Während der Förderbewegung sind die Saugleisten oberflächengleich in den Zylinderumfang eingezogen, während sie zur Übergabe bzw. Entnahme von Zuschnitten unter der Wirkung einer besonderen Steuereinrichtung radial vorstreckbar sind. Ferner enthält der genannte Stand der Technik den Vorschlag, statt eines Zylinders Segmente zu verwenden, welche anstatt einer umlaufenden Bewegung auch eine schwingende Bewegung durchführen können. Die Ausführung dieses Vorschlags wird man sich so vorzustellen haben, daß (wie beispielsweise gemäß US-A-1 953917) bei umlaufender Bewegung der Segmente sich stets gleichzeitig ein Segment am Dorn und am Magazin befindet, während bei hin-und hergehender Bewegung entweder zwei Segmente um 180° zueinander versetzt sind und durch eine Halbdrehung in der einen bzw. anderen Richtung jeweils wechselweise den Wickeldorn bzw. das Magazin erreichen oder nur ein Segment vorgesehen ist, welches sich infolge einer Schwenkbewegung abwechselnd am Dorn bzw. am Magazin befindet.
- Jedenfalls geht der Stand der Technik von der Voraussetzung aus, daß die Verwendung eines Magazins zur Bedienung eines Wickeldorns jeweils ausreichend und im Hinblick auf Investitionskosten und Taktzeiten optimal ist, weil jeweils während des Stillstands eines Greifers am Dorn von einem anderen Greifer auch ein Zuschnitt aus dem Magazin entnommen werden kann. Zwar ist es im Maschinenbau allgemein mitunter möglich, durch die Verdoppelung von Maschineneinrichtungen eine Verdoppelung der Leistung derselben zu erzielen; diese Möglichkeit ist aber an die Voraussetzung gebunden, daß die doppelt vorhandenen Einrichtungen gleichzeitig und unabhängig voneinander arbeiten können. Diese Voraussetzung ist bei einem Magazin, von dem die Zuschnitte durch an einem gemeinsamen Träger angeordnete Greifer einem Wickeldorn zugeführt werden, nicht erfüllt.
- Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung der eingangs genannten Art zu schaffen, die eine höhere Leistung bei vergleichsweise geringem Maschinenaufwand erbringt.
- Die Lösung besteht darin, daß der Träger für die Greifer im wesentlichen tagential zum Dorn hin- und hergehend zwischen zwei Greiferendstellungen beweglich ist, in denen sich je eine nur einem Greifer zugeordnete Bereithaltevorrichtung für Zuschnitte befindet.
- Diese Lösung steht in diametralem Gegensatz zu der bislang die Konstruktionsgrundlage bildenden Erkenntnis, daß eine Magazinverdoppelung bei gattungsgemäßen Maschinen keine Leistungserhöhung bringen kann. In der Tat wird die Übergabeleistung jedes einzelnen Magazins im Falle der erfindungsgemäßen Vorrichtung im Verhältnis zur Gesamtleistung halbiert, weil nur bei jedem zweiten Greiferstillstand ein Zuschnitt daraus entnommen wird. Nach bisheriger Erkenntnis mußte also die Magazinverdoppelung nachteilig sein, weil sie lediglich eine Erhöhung des Bauaufwandes aber keine Leistungsvermehrung bringt.
- Ein zweiter Gesichtpunkt, der nach bisheriger Erkenntnis gegen die Erfindung sprechen mußte, ist der Umstand, daß bei einer Drehbewegung des Greifertragers jeder Bewegungsschritt ein Nutzschritt ist, während bei einer Hin- und Herbwegung nur jeder zweite Schritt ein Nutzschritt ist, weil der Rückweg des leeren Greifers vom Dorn zum Magazin ein Leerschritt ist.
- Um so überraschender ist es, daß die erfindungsgemäße Lösung eine beträchtliche Leistungssteigerung ermöglicht. Diese geht zunächst darauf zurück, daß Zeit im Förderweg eingespart wird. Die erfindungsgemäße Lösung gestattet es nämlich, den Dornübergabebereich am Förderweg der Zuschnitte unmittelbar neben dem Magazinübergabebereich anzuordnen. Die Förderbewegung kann sich also auf eine Strecke beschränken, die nicht wesentlich größer ist als die in Richtung des Förderwegs gemessene Abmessung eines Zuschnitts. Innerhalb eines Maschinentaktes wird daher das Verhältnis der Übergabezeit zur Förderzeit zugunsten der Übergabezeit verschoben. Außerdem ergibt sich eine Maschinengestaltung, die infolge der Linearität des Förderweges und der parallelen Anordnung der beiden Magazine und des Wickeldorns einfach und übersichtlich ist. Dadurch wird nicht nur die Bedienung erleichtert, sondern auch die Konstruktion und Wartung der Steuerungseinrichtungen. Die Förderbewegung ist nämlich eine einfache oszillierende Bewegung des Trägers mit den daran in Förderrichtung starr angeordneten Greifern, während die Steuereinrichtungen für die quer zur Förderbewegung gerichtete Näherungsbewegung leicht seitlich des Förderweges und von dort aus auf die stillstehenden Greifer einwirkend stationär angeordnet werden können. Demgegenüber ist die bekannte Steuerung der Greifer aus einem drehenden System heraus wesentlich umständlicher und deshalb ungenauerund störanfälliger zu verwirklichen.
- Zweckmäßigerweise ist der Greifer, der die Zuschnitte an den Dorn übergibt, auch zur Entnahme der Zuschnitte aus der Bereithalteeinrichtung vorgesehen, so daß zwischen dieser und dem Dorn lediglich ein bewegtes Glied vorhanden ist. Es kann deshalb damit gerechnet werden, daß der Zuschnitt auch ohne besondere Justiereinrichtungen am Dorn mit derselben Genauigkeit angeboten wird, mit der er aus dem Magazin entnommen wird.
- Vorteilhafterweise ist der Greifer eine Saugerpatte, die sich mit derselben Seite sowohl dem Magazin als auch dem Dorn nähert. Dadurch werden die Entnahme- und Zuführungsbedingungen einander sehr ähnlich und es wird dementsprechend auch die Zuführgenauigkeit erhöht.
- Dabei ist es ein besonderes Merkmal der Erfindung, daß die relativ zum Dorn vorgesehene Näherungskomponente von dem Dorn selbst ausgeführt wird, so daß der Greifer im Dornbereich lediglich die Förderbewegungskomponente auszuführen braucht. Dadurch wird der Steuerungsaufwand auf Seiten der Greifer vermindert. Während es nämlich vergleichsweise aufwendig wäre, die Greifer gesondert in einer zum Dorn gerichteten Näherungsbewegung zu steuern, kann diese Näherungsbewegung in verhältnismäßig einfacher Weise beim Dorn konzentriert werden, und zwar um so weniger aufwendig, je mehr Dorne an einer gemeinsam bewegten Dornhalterung angeordnet sind. Nach der Erfindung kann die Dornhalterung nämlich einfach in einer im wesentlichen harmonischen Hin- und Herbewegung quer zur Förderrichtung der Greifer angetrieben sein.
- Zweckmäßigerweise ist am Greifer eine nachgiebige Andrückleiste zum Andrücken des Zuschnittrands an den Dorn vorgesehen, durch die eine ausreichende Verweilzeit des Greifers am Dorn gewährleistet wird und Steuerungsungenauigkeiten ausgeglichen werden.
- Bei herkömmlichen Eistütenmaschinen ist die Dorndrehung sorgfältig auf die Greiferzuführungsbewegung abgestimmt, damit die am Dorn zum Greifen des Zuschnitts vorgesehenen Saugöffnungen genau dann den Zuschnittrand bei angehaltenem Dorn zugewendet sind, wenn der Zuschnitt übergabebereit ist; nachdem der stillstehende Dorn den Zuschnitt erfaßt hat, wird er zum Wickeln wieder in Drehung versetzt. Die genaue Synchronisation der Dorn- und Greiferbewegung sowie das alternierende Stillsetzen und Antreiben des Dorns sind aufwendig, zumal bei den hohen Taktzahlen, die die Erfindung gestattet. Ein weiterführender Gedanke der Erfindung sieht deshalb vor, daß der Dorn ständig und ohne Synchronisationsrücksicht auf die Greifer antreibbar ist. Somit ist die Drehstellung des Dorns unabhängig von der jeweiligen Greiferstellung. Sie ist insbesondere in dem Augenblick ungewiß, in welchem der am Greifer gehaltene Zuschnitt den Dorn erreicht. Damit trozdem in der kurzen zur Verfügung stehenden Zeit der Zuschnitt richtig gegriffen wird, ist vorgesehen, daß die Umdrehungszeit des Dorns wesentlich geringer ist als die Zeit seines Zusammenwirkens mit dem Greifer.
- Damit der Dorn den Zuschnittrand trotz seiner raschen Umdrehung richtig erfaßt, ist zweckmäßigerweise am Dorn mindestens ein mechanischer Mitnehmer für den Zuschnitt vorgesehen. Dieser Mitnehmer kann insbesondere von einem oder mehreren Nadeln gebildet sein, die am Dornumfang angeordnet sind und zumindest oberflächlich in den Zuschnitt eingreifen, um ihn mitzuziehen. Statt einer Nadel können auch andere mechanische Hilfen, beispielsweise Reibungsmitnehmer aus einem Werkstoff mit hohem Reibungskoeffizienten oder großer Oberflächenrauhigkeit, vorgesehen sein.
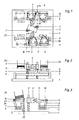
- Die Erfindung wird im folgenden näher unter Bezugnahme auf die Zeichnung erläutert, die ein vorteilhaftes Ausführungsbeispiel veranschaulicht. Darin zeigen in stark schematisierter Darstellung:
- Fig. 1 eine Draufsicht,
- Fig. 2 eine Seitenansicht,
- Fig. einen Schnitt senkrecht zur Blickrichtung der Fig. 2 längs der Linien III-III der Fig. 1,
- Fig. 4 bis 9 aufeinanderfolgende Bewegungsstadien bestimmter Teile der Maschine,
- Fig. 10 und 11 Schnitte durch einen Dorn und einen Greifer in größerem Maßstab,
- Fig. 12 die Teile von Fig. 10 und 11 in einer anderen Schnittansicht und
- Fig. 13 eine Draufsicht auf eine Greiferplatte.
- Auf dem Maschinensockel 1 befinden sich mittig zwei vertikale, starre Führungssäulen 2, an denen der Dornträger 3 vertikal beweglich ist. Sein Gewicht wird teilweise durch Federn 4 ausgeglichen. Es ist ein nicht dargestellter Antrieb vorgesehen, der dem Dornträger eine in Maschinentakt auf und ab gehende Bewegung erteilen kann, die zweckmäßigerweise harmonisch abläuft und in der er eine bestimmte unterste Position einnimmt.
- Am Dornträger 3 sitzen um 180° gegeneinander versetzt in horizontaler Ebene zwei Dorne 5. Es sind Antriebsmittel vorgesehen, die diese Dorne in der Wickelrichtung ständig antreiben, und zwar mit einer Umdrehungsgeschwihdig- keit, die ein Vielfaches der Taktzahl beträgt. Eine Synchronisation zwischen der Dornumdrehung und dem Maschinenantrieb findet nicht statt.
- Zwei horizontale, parallele Führungsholme 6 sind beiderseits des Dornträgers 3 im Maschinenrahmen befestigt. Darauf ist je ein Träger in Form . eines Schlittens .7 mittels eines nicht dargestellten Antriebs verschiebbar, und zwar mit dem halben Maschinentakt. Der Schlittenantrieb ist mit dem Vertikalantrieb des Dornträgers 3 derart synchronisiert, daß der Dornträger jeweils dann seine unterste Stellung erreicht, wenn sich der Schlitten in der extremen rechten oder linken Position befindet. An jedem Schlitten 7 sind zwei Paare von Scharnierarmen 8 starr befestigt, die eine Scharnierachse 9 parallel zur Führung 6 definieren. Sie halten schwenkbar um diese Achse je eine Greiferplatte 10.
- Jede Greiferplatte 10 kann eine unterste Schwenkstellung einnehmen, die durch einen starren Anschlag 11 am Schlitten 7 definiert ist, in der sie schwach geneigt ist, wie dies in Fig. 3 angedeutet ist.
- Wenn die Schlitten 7 eine seitliche Extremstellung einnehmen, befindet sich jeweils eine der beiden Greiferplatten 10 in Übergabestellung an dem zugehörigen Dorn 5. Die Neigung der Greiferplatten 10 in ihrer untersten, durch den Anschlag 11 bestimmten Stellung sowie die unterste Position des Dornträgers 3 sind daher so gewählt, daß in dieser Übergabestellung eine Greiferplatte tangential zu dem zugehörigen Dorn 5 an diesem anliegt, Zum Ausgleich von Toleranzen und zur Gewährleistung eines bestimmten Andrucks weist jede Greiferplatte in dem Bereich, der mit dem Dorn in Berührung zu kommen bestimmt ist, eine federnde Andruckleiste 12 auf (Fig. 10 bis 13), die durch Federn 13 gegen den Dorn gehalten ist und quer zur Ebene der Greiferplatte nachzugeben vermag.
- Jede Greiferplatte 10 ist etwa der Zuschnittform entsprechend begrenzt, nämlich dreieckig mit einer kreisbogenförmigen Seite, die mit einer Anschlagleiste 14 versehen ist, die über die Oberseite der Greiferplatte hinausragt und für die gekrümmte Seite des Zuschnitts 19 während des Wickelns einen Führungsanschlag bildet. Jede Greiferplatte ist außerdem mit Saugöffnungen 15 versehen, die über geeignete Leitungen mit einer gesteuerten Saugluftquelle derart in Verbindung stehen, daß die Saugöffnungen 15 von der Abnahme eines Zuschnitts aus einem Magazin 26 bis kurz vor Abgabe an einen Wickeldorn mit einem den Zuschnitt an der Greiferplatte sichernden Unterdruck beaufschlagbarsind.
- Entsprechende Saugöffnungen 16 sind an den Dornen 5 vorgesehen und zwar längs einer Mantellinie, längs der der vorlaufende Zuschnittrand erfaßt werden soll. Ferner weist jeder Dorn auch noch nicht dargestellte Öffnungen zum Anschluß von Druckluft zum Abwerfen der fertiggewickelten Eistüte auf.
- In der Nachbarschaft der die Saugöffnungen 16 aufweisenden Mantellinie des Dorns 5 ist eine Nadel 17 vorgesehen, der an jeder Andrückleiste 12 eine Nut 18 entspricht. Die Nadel 17 soll bei der Übergabe eines Zuschnitts 19 in den Zuschnitt eingreifen um diesen ruckartig zu beschleunigen. Die Nadel ist nahe dem Größtumfang des Doms vorgesehen, und zwar aus zwei Gründen. Erstens muß der Zuschnitt in diesem Bereich am stärksten beschleunigt werden. Zweitens wird der freie Rand der gewickelten Eistüte häufig als Abfallstreifen nach dem Wickeln abgeschnitten, so daß der in diesem Bereich liegende Einschnitt der Nadel 17 im fertigen Produkt nicht mehr vorhanden ist.
- Die Anschlagleiste 14 wirkt mit der Nadel 17 insofern in besonderer Weise zusammen, als die einseitig starke Beschleunigung des Zuschnitts 19 im Sinne des Pfeils 20 dem Zuschnitt (mit seinem Schwerpunkt 21) ein Drehmoment erteilt, das ihn im Sinne des Pfeils 22 gegen die Anschlagleiste 14 bewegt, so daß diese unabhängig von der möglicherweise wechselnden Ausgangslage des Zuschnitts auf der Greiferplatte 10 jedenfalls mit dem Zuschnitt zusammenwirkt und ihm eine definierte Position erteilt.
- Um den Zuschnitt 19 während der Übergabe an den Dorn 5 in korrekter Lage auf der Greiferplatte zu sichern, können bekannte Mittel angewendet werden, beispielsweise ein raufgelegtes Gewicht, eine Federklammer oder eine begrenzte Saugkraft.
- Während Fig. 3 rechts die abgesenkte Stellung der Greiferplatte 10 veranschaulicht, erscheint diese in der linken Hälfte derselben Figur angehoben, und zwar durch eine Führungsleiste 23, deren Höhe willkürlich steuerbar ist, und zwar mittels Einrichtungen, die in Fig. 3 vereinfacht als Führungsstange 24 und Führung 25 veranschaulicht sind.
- Es sind nicht dargestellte Antriebsmittel vorgesehen, die die Hub- und Senkbewegung der Führungsleiste 23 periodisch synchronisiert mit der Bewegung des Schlittens 7 bewirken. Der Steuerungsablauf wird später unter Bezugnahme auf die Fig. 4 bis 9 näher beschrieben.
- Auf jeder Seite der Maschine ist ein Paar von Magazinen 26 vorgesehen, und zwar jeweils an der Stelle, an der sich in jeder Extremstellung des Schlittens 7 die nicht mit dem Dorn 5 zusammenwirkende Greiferplatte 10 befindet. An die Stelle der Magazine 26 könnten selbstverständlich auch andere Einrichtungen zum Liefern von Folienzuschnitten treten, beispielsweise Stanzeinrichtungen, die jeweils einen Zuschnitt in dem Augenblick bereit halten, in welchem eine leere Greiferplatte 10 dort erscheint. In den Ansprüchen wird deshalb allgemeiner von einer Bereithalteeinrichtung für Zuschnitte gesprochen.
- Die dargestellten Magazine 26 umfassen in bekannter Weise einen nahezu vertikalen Führungsschacht für einen Zuschnittstapel, der am unteren Ende zur Entnahme jeweils des unteren Zuschnitts 19 teilweise offen ist. Die untere Öffnungsfläche des Magazins stimmt in Lage und Neigung genau mit der durch die Führungsleiste 23 bestimmten Lage und Neigung der Greiferplatte 10 überein. Die Entnahme eines Zuschnitts aus dem Magazin geschieht in bekannter Weise durch den Anschluß der Saugöffnungen 15 der Greiferplatte an eine Unterdruckquelle.
- Der Bewegungsablauf der Maschine ergibt sich aus der Folge der Fig.4 bis 9. Darin sind angedeutet ein Dorn 5, das zugehörige Magazinpaar 26 sowie das zwischen diesen Teilen hin-und herbewegte Greiferpaar 10 mit dem zugehörigen Anschlag 11 und der Führungsleiste 23, soweit diese sich in Funktion befinden.
- In der Anfangsstellung gemäß Fig. 4 befindet sich die linke Greiferplatte 10 bei dem zugehörigen Magazin 26 und wird gegen dessen Unterfläche durch die Führungsleiste 23 gehoben. Die andere Greiferplatte 10, die auf den zugehörigen Anschlag 11 abgesenkt ist, wirkt mit dem gleichfalls abgesenkten Dorn 5 zur Übergabe eines Zuschnitts 19 zusammen.
- Nach der Entnahme eines Zuschnitts 19 aus dem linken Magazin 26 durch die linke Greiferplatte 10 beginnt die Führungsleiste 23 mit einer Senkbewegung, an der auch die linke Greiferplatte 10 teilnimmt. Gleichzeitig hebt sich der Dorn 5 von der rechten Greiferpatte ab.
- Im Stadium gemäß Fig. 6 setzt die linke Greiferplatte mit der zugehörigen Führungsleiste 23 die Abwärtsbewegung fort, während gleichzeitig beide Greiferplatten 10 die Förderbewegung nach rechts vollführen. Dabei gelangt die rechte Greiferplatte in den Eingriffsbereich oberhalb der ihr zugeordneten rechten Führungsleiste.
- In einem weiter fortgeschrittenen Stadium gemäß Fig. 7, in welchem die Greiferplatten 10 weiter nach rechts bewegt sind, hat sich die linke Greiferplatte auf den zugehörigen Anschlag 11 aufgelegt, während die linke Führungsleiste 23 in die untere, von der Greiferplatte gelöste Position gegangen ist. Die rechte Greiferplatte wird der von der rechten Führungsleiste angehoben.
- In dem Stadium gemäß Fig. 8, haben die Greiferplatten 10 die Position unter dem Dorn 5 bzw. unter dem rechten Magazin 26 erreicht. Der Dorn senkt sich auf die linke Greiferplatte herab, während die rechte Greiferplatte gegen das zugehörige Magazin gehoben wird.
- In Fig. 9, schließlich, wirkt die linke Greiferplatte 10 mit dem Dorn 5 zusammen, während die rechte Greiferplatte an das rechte Magazin 26 gehoben ist, um dort einen weiteren Zuschnitt zu entnehmen. Dieser Zustand gleicht symmetrisch demjenigen gemäß Fig. 4. Es wiederholt sich das erläuterte Bewegungsspiel in umgekehrter Richtung.
- Man erkennt aus dem Bewegungsablauf, daß die einzelnen Komponenten der Relativbewegung sehr zweckmäßigerweise auf die Greiferplatten 10 und den Dorn 5 aufgeteilt sind. Dadurch können die am einzelnen Maschinenteil auftretenden Beschleunigungen trotz hoher Taktzahl in Grenzen gehalten werden und können verhältnismäßig einfache Bewegungsabläufe und somit auch verhältnismäßig einfache Antriebs- und Steuerungseinrichtungen verwendet werden.
Claims (10)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT79104556T ATE742T1 (de) | 1978-12-08 | 1979-11-19 | Vorrichtung zum wickeln von maenteln aus folienzuschnitten. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE2853044 | 1978-12-08 | ||
| DE2853044A DE2853044C2 (de) | 1978-12-08 | 1978-12-08 | Vorrichtung zum Wickeln von Behältermänteln aus Folienzuschnitten |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0012239A1 EP0012239A1 (de) | 1980-06-25 |
| EP0012239B1 true EP0012239B1 (de) | 1982-03-10 |
Family
ID=6056622
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP79104556A Expired EP0012239B1 (de) | 1978-12-08 | 1979-11-19 | Vorrichtung zum Wickeln von Mänteln aus Folienzuschnitten |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0012239B1 (de) |
| AT (1) | ATE742T1 (de) |
| DE (1) | DE2853044C2 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2001010634A1 (en) * | 1999-08-04 | 2001-02-15 | Michael John Smith | Forming, storing, and using foil cones |
| CN116753784A (zh) * | 2023-07-24 | 2023-09-15 | 陶佑佳 | 一种直纹横卷纸管机 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1577978A (en) * | 1925-10-06 | 1926-03-23 | Mccall Peter Le Roy | Method of and apparatus for making paper cones |
| US1953917A (en) * | 1928-05-25 | 1934-04-10 | Vortex Cup Co | Rotary cup machine |
| DE719992C (de) * | 1937-07-30 | 1942-04-27 | Christian Majer | Vorrichtung an Papierhuelsenwickelmaschinen zum Abheben, Beleimen und Zufuehren des jeweils obersten Zuschnittes eines Stapels mittels eines mit Saugluft arbeitenden Zylinders, Segments o. dgl. |
-
1978
- 1978-12-08 DE DE2853044A patent/DE2853044C2/de not_active Expired
-
1979
- 1979-11-19 EP EP79104556A patent/EP0012239B1/de not_active Expired
- 1979-11-19 AT AT79104556T patent/ATE742T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| DE2853044C2 (de) | 1982-08-05 |
| DE2853044A1 (de) | 1980-06-12 |
| ATE742T1 (de) | 1982-03-15 |
| EP0012239A1 (de) | 1980-06-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CH659210A5 (de) | Drei-messer-schneidemaschine. | |
| DE1277140B (de) | Vorrichtung zum Stapeln und Transportieren von flachen Gegenstaenden, insbesondere Papiertuechern | |
| DE3000723A1 (de) | Beschickungssystem fuer eine maschine der papierverarbeitenden industrie mit kontinuierlicher zufuhr eines papierstreifens oder -bandes | |
| DE2714352B2 (de) | Vorrichtung zum selbsttätigen Ausziehen von Stapeln von fertigen, aus einer Kunststoffolie warmgeformten Hohlgegenständen aus einer Stapelstation | |
| DE3834115C1 (de) | ||
| EP0405260B1 (de) | Verfahren zum Bilden von Gruppen aus (Weich-)Packungen und Vorrichtung hierfür | |
| DE60104936T2 (de) | Vorrichtung zur Ausgabe von gedruckten Papierbögen oder dergleichen in aufeinanderfolgenden Stapeln | |
| DE3213233C2 (de) | Prägemaschine zum Einprägen von Zeichen in Werkstücke | |
| DE2509709A1 (de) | Vorrichtung zum stapeln von blechen elektrischer maschinen | |
| EP0279393A2 (de) | Verstellbare Speicherkassette für Druckprodukte | |
| DE1936371C3 (de) | Vorrichtung zum Abfördern fertiger Stapel von Druckerzeugnissen | |
| EP0296302A1 (de) | Anordnung zur Anbringung von selbstklebenden Etiketten auf der Aussenfläche von thermogeformten Kunststoffbehältern | |
| DE2303659C3 (de) | Vorrichtung zum automatischen Zu- oder Abführen von Werkstucken zu bzw. aus Werkzeugmaschinen | |
| DE2741534C2 (de) | Verfahren zum Herstellen von Schraubenfedern mit ösen aus Draht und Maschine zur Durchführung des Verfahrens | |
| DE3236060C2 (de) | ||
| DE2853044C2 (de) | Vorrichtung zum Wickeln von Behältermänteln aus Folienzuschnitten | |
| DE3337243A1 (de) | Einrichtung zur fertigung gepresster gegenstaende | |
| DE3900776A1 (de) | Vorrichtung zum korrigieren der seitlichen position eines plattenfoermigen elements in der einfuehrstation einer bearbeitungsmaschine | |
| DE2607709B2 (de) | Vorrichtung zum Herstellen von blattförmigen Gegenständen | |
| DE2606391A1 (de) | Transportbahn, insbesondere an maschinen zum herstellen von papiersaecken | |
| DE833896C (de) | Vorrichtung zum Ablegen der aus einer Maschine auslaufenden, aus Papier oder aehnlichem Werkstoff bestehenden Bogen oder Zuschnitte | |
| DE2654707A1 (de) | Vorrichtung zum entfernen von auf einem wickelkern gebildeten wickeln von einer welle und gleichzeitigem anordnen leerer wickelkerne auf dieser welle | |
| EP0310989B1 (de) | Verfahren und Vorrichtung zur Abnahme von Blechen von einem Stapel | |
| DE2741293C2 (de) | Vorrichtung zum Ausrichten von vorgestanzten Blechen, insbesondere Ronden | |
| EP0799781A2 (de) | Vorrichtung zum Stapeln von Platten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT LU NL SE |
|
| 17P | Request for examination filed | ||
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 742 Country of ref document: AT Date of ref document: 19820315 Kind code of ref document: T |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19821025 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19821104 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19821109 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19821130 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19821130 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19821231 Year of fee payment: 4 Ref country code: BE Payment date: 19821231 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19830128 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19831119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19831120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Effective date: 19831130 Ref country code: BE Effective date: 19831130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19840601 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19840731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881118 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 79104556.0 Effective date: 19850607 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |