JP6303003B2 - 樹脂成形品の射出成形方法と型締め力の特定方法 - Google Patents
樹脂成形品の射出成形方法と型締め力の特定方法 Download PDFInfo
- Publication number
- JP6303003B2 JP6303003B2 JP2016525724A JP2016525724A JP6303003B2 JP 6303003 B2 JP6303003 B2 JP 6303003B2 JP 2016525724 A JP2016525724 A JP 2016525724A JP 2016525724 A JP2016525724 A JP 2016525724A JP 6303003 B2 JP6303003 B2 JP 6303003B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- clamping force
- cavity
- pressure
- cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000011347 resin Substances 0.000 title claims description 73
- 229920005989 resin Polymers 0.000 title claims description 73
- 238000000034 method Methods 0.000 title claims description 59
- 238000001746 injection moulding Methods 0.000 title claims description 44
- 238000001816 cooling Methods 0.000 claims description 48
- 238000005259 measurement Methods 0.000 claims description 15
- 230000001629 suppression Effects 0.000 claims description 3
- 238000002347 injection Methods 0.000 description 44
- 239000007924 injection Substances 0.000 description 44
- 238000000465 moulding Methods 0.000 description 16
- 238000001514 detection method Methods 0.000 description 14
- 230000004048 modification Effects 0.000 description 12
- 238000012986 modification Methods 0.000 description 12
- 238000005429 filling process Methods 0.000 description 7
- 230000003287 optical effect Effects 0.000 description 6
- 239000002826 coolant Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 230000007423 decrease Effects 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 125000006850 spacer group Chemical group 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
- B29C45/77—Measuring, controlling or regulating of velocity or pressure of moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/34—Moulds having venting means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/0025—Preventing defects on the moulded article, e.g. weld lines, shrinkage marks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/64—Mould opening, closing or clamping devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
- B29C45/7653—Measuring, controlling or regulating mould clamping forces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76003—Measured parameter
- B29C2945/76006—Pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76177—Location of measurement
- B29C2945/7624—Ejection unit
- B29C2945/76244—Ejection unit ejectors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76177—Location of measurement
- B29C2945/76254—Mould
- B29C2945/76257—Mould cavity
- B29C2945/7626—Mould cavity cavity walls
- B29C2945/76264—Mould cavity cavity walls movable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76344—Phase or stage of measurement
- B29C2945/76414—Solidification, setting phase
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76494—Controlled parameter
- B29C2945/76505—Force
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76822—Phase or stage of control
- B29C2945/76869—Mould clamping, compression of the cavity
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76929—Controlling method
- B29C2945/76939—Using stored or historical data sets
- B29C2945/76943—Using stored or historical data sets compare with thresholds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
- B29C45/766—Measuring, controlling or regulating the setting or resetting of moulding conditions, e.g. before starting a cycle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2011/00—Optical elements, e.g. lenses, prisms
- B29L2011/0016—Lenses
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Description
(構成)
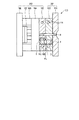
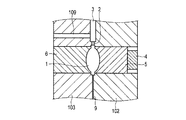
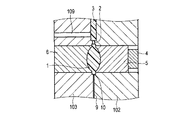
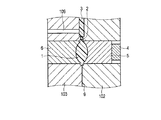
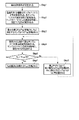
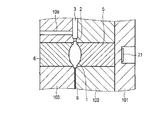
図1と図2と図3と図4と図5と図6と図7とは、本発明の第1の実施の形態を示す。本実施の形態においては、樹脂成形品として光学素子を例に挙げて説明をする。
以下、図3と図4と図5と図6と図7とを用いて、本実施の形態における樹脂成形品の射出成形方法の実施手順の一例を示す。図3中で、参照符号Aはキャビティ1に溶融樹脂が充填される充填工程の領域であり、参照符号Bは保圧工程の領域であり、参照符号Cは冷却工程の領域であり、参照符号Dは型開き・取出し工程の領域である。また、t1は充填工程の終了時点及び保圧工程の開始時点、t2は保圧工程の終了時点及び冷却工程の開始時点、t3は冷却工程の終了時点及び型開きの開始時点をそれぞれ示す。
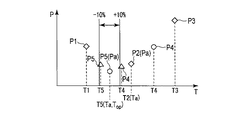
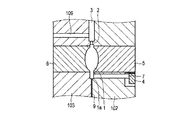
実際の成形(型締め、充填、保圧及び冷却)では、最適型締め力Topが選択されず、最適型締め力Topに前後する型締め力が設定され、この設定された型締め力で成形が実施される。この型締め力は、最適型締め力Topではなく、この最適型締め力Topに対して例えば±10%以内の許容差に存在する許容型締め力である。なお最適型締め力Topで成形(型締め、充填、保圧及び冷却)が実施されてもよい。このように、例えば、最適型締め力Topと許容型締め力とは、冷却工程時のキャビティ1内の圧力が最小を示し且つ複数のサンプルから特定されたサンプルに基づいて予め特定された型締め力である。また例えば、許容型締め力は、冷却工程時のキャビティ1内の圧力が最小を示し且つ複数のサンプルから特定されたサンプルとして実質的に使用される。型締め力特定工程は、型締め力の複数のサンプル各々に対する冷却工程時のキャビティ1内の圧力を測定し、測定結果に基づいて実質的な型締め力である最適型締め力Topと許容型締め力とを特定する。特定工程は、サンプル各々におけるキャビティ1内の圧力の測定結果において最小を示すサンプルを最適型締め力Topとして特定する。また本実施形態の射出成型方法は、固定型201と可動型202とを所定の型締め力にて閉じ、固定型201と可動型202との間に形成されるキャビティ1内に溶融樹脂を充填した後、保圧及び冷却を実施し、固定型201と可動型202とを開く。複数の型締め力のサンプル各々に対する冷却工程時の圧力の測定結果に基づいて、固定型201と可動型202との型締め状態において固定型201と可動型202との接触面の接触状態を保つ。射出成型方法は、キャビティ1から固定型201と可動型202との少なくとも一方の接触面を切り欠くように形成した微小凹部(ガス排出口部9の本体部)と固定型201と可動型202との型締め状態において外部に通じる排出口(ガス排出口部9の端部)とを介して外部へのキャビティ1内に充填された樹脂の排出を抑制し且つキャビティ1内のガスの排出を可能にする。最適型締め力Top及び許容型締め力は、抑制及び排出のために特定される。
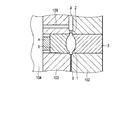
上記構成のものにあっては次の効果を奏する。すなわち、本実施の形態の樹脂成形品の射出成形方法では、成形品の品質及び形状に対して最適な型締め力を特定し、この型締め力で成形品を成形することで、品質の良好な成形品が得られる。圧力センサ4は、成形品の形状を規定するキャビティ1に掛かる樹脂の圧力を検出する。圧力センサ4は、固定入子5と固定取付け板101との間に配置される。圧力センサ4により検出された樹脂の圧力において、冷却工程時の圧力が最小になるような型締め力Tが特定され、この型締め力Tで成形(型締め、充填、保圧及び冷却)が実施される。これにより、成形品を適正な型締め力で成形できる。また、成形品に必要以上の型締め力を掛けないため、射出成形型100の寿命向上に繋がる。したがって、転写不良及びバリの発生を生じさせることなくプラスチックレンズなどの樹脂成形品を成形することができる樹脂成形品の射出成形方法と型締め力の特定方法を提供できる。
図8に示す第1の変形例では、圧力センサ4は可動入子6と可動受け板104との間に配置される。射出成形型の構成上、圧力センサ4が固定型201内に取り付けられない場合、圧力センサ4は可動型202内に配置されても良い。
(構成)
図11と図12と図13と参照して、本発明の第2の実施の形態について説明する。本実施の形態は、第1の実施の形態の射出成形型100の構成を次の通り変更した変形例である。すなわち、第1の実施の形態では、1台の射出成形型100は、1つのキャビティ1を備え、1回の射出成形で1個の成形品を成形する1個取りの射出成形型である。本実施の形態では、1台の射出成形型100は、複数のキャビティ1を備え、1回の射出成形で複数個の成形品を成形する複数個取りの射出成形型100である。本実施の形態の射出成形型100は、2個取りの射出成形型100である。なお、本実施の形態では、第1の実施の形態と同一部分には同一の符号を付してその説明を省略する。
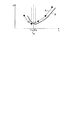
次に、上記構成の作用について説明する。本実施の形態のような複数個取りの射出成形型100の場合、第1のキャビティ11における圧力波形と第2のキャビティ12における圧力波形とは互いに同じになることが理想である。しかしながら、一般的に、射出成形型100の成形誤差と、違いとが発生する。この違いとは、成形誤差に起因する第1のキャビティ11への樹脂の充填の仕方と、成形誤差に起因する第2のキャビティ12への樹脂の充填の仕方との違いである。このため、第1のキャビティ11における圧力波形と第2のキャビティ12における圧力波形とは必ずしも互いに対して一致しない。この結果、図13に示すように、型締め力に対する第1のキャビティ11の残圧の特性曲線Aは第2のキャビティ12の残圧の特性曲線Bとは違ってくる現象が生じる。
そこで、本実施の形態では第1実施形態の効果に加え、多数個取りの射出成形型においても、全体として最適な型締め力を特定できる。
さらに、本発明は上記実施の形態に限定されるものではなく、本発明の要旨を逸脱しない範囲で種々変形実施できることは勿論である。
キャビティ内に溶融樹脂が充填される充填工程と、保圧工程と、冷却工程と、型開き工程とを有する樹脂成形品の成形方法を実施する射出成形型であって、
前記キャビティ内の圧力を検出する検出部を有し、
射出成形型は、冷却工程時に前記検出部から検出データを測定し、
射出成形型は、予め取得した互いに異なる型締め力の複数のサンプル毎に、前記冷却工程時の前記キャビティ内の圧力を測定し、
射出成形型は、前記冷却工程時の前記キャビティ内の圧力の測定結果により、前記型締め力を特定する射出成形型。
付記(2)
前記検出部は、前記キャビティの一部を構成する固定型と可動型との少なくとも一方の入子と、前記一方の本体との間に配置された圧力センサを有する付記(1)に記載の射出成形型。
付記(3)
前記検出部は、前記キャビティの一部を構成する固定型と可動型との入子以外の前記固定型または可動型の本体に作用する圧力を検出する圧力センサを有する付記(1)に記載の射出成形型。
Claims (5)
- 第1型と第2型とを所定の型締め力にて閉じ、前記第1型と前記第2型との間に形成されるキャビティ内に溶融樹脂を充填した後、保圧及び冷却を実施し、前記第1型と前記第2型とを開く樹脂成形品の射出成形方法であって、
冷却工程時において型締め力の複数のサンプルのなかから前記キャビティ内の圧力が最小を示すサンプルに基づいて予め特定された型締め力により、前記第1型と前記第2型とに対して、型締め、充填、保圧及び冷却を実施する樹脂成形品の射出成形方法。 - 第1型と第2型とを所定の型締め力にて閉じ、前記第1型と前記第2型との間に形成されるキャビティ内に溶融樹脂を充填した後、保圧及び冷却を実施し、前記第1型と前記第2型とを開く樹脂成形品の射出成形方法であって、
冷却工程時において型締め力の複数のサンプルのなかから前記キャビティ内の圧力が最小を示すサンプルを型締め力として使用して、前記第1型と前記第2型とに対して、型締め、充填、保圧及び冷却を実施する樹脂成形品の射出成形方法。 - 第1型と第2型とを所定の型締め力にて閉じ、前記第1型と前記第2型との間に形成されるキャビティ内に溶融樹脂を充填した後、保圧及び冷却を実施し、前記第1型と前記第2型とを開く樹脂成形品の射出成形方法であって、
複数の型締め力のサンプル各々に対する冷却工程時の圧力の測定結果に基づいて前記第1型と前記第2型との型締め状態において前記第1型と前記第2型との接触面の接触状態を保ち、前記キャビティから前記第1型と前記第2型との少なくとも一方の接触面を切り欠くように形成した微小凹部と前記第1型と前記第2型の型締め状態において外部に通じる排出口とを介して前記外部への前記キャビティ内に充填された樹脂の排出を抑制し且つ前記キャビティ内のガスの排出を可能にし、前記抑制及び前記排出のために冷却工程時において前記型締め力の複数のサンプルのなかから前記キャビティ内の圧力が最低を示すとして特定された型締め力により、充填、保圧及び冷却を実施する樹脂成形品の射出成形方法。 - 第1型と第2型とを所定の型締め力にて閉じ、前記第1型と前記第2型との間に形成されるキャビティ内に溶融樹脂を充填した後、保圧及び冷却を実施し、前記第1型と前記第2型とを開く樹脂成形品の射出成形における型締め力の特定方法であって、
前記型締め力の複数のサンプル各々に対する冷却工程時の前記キャビティ内の圧力を測定し、測定結果に基づいて前記型締め力の複数のサンプルのなかから前記キャビティ内の圧力が最低を示す型締め力を特定する特定工程を有する型締め力の特定方法。 - 前記特定工程は、
型締め力の複数のサンプルからなる第一サンプル群における前記キャビティ内の前記圧力の測定結果を基に型締め力が最小となっているサンプルを特定する第一工程と、
前記第一工程において特定されたサンプルと、前記特定されたサンプルより大きいサンプル及び小さいサンプルとを含む第二サンプル群における前記キャビティ内の前記圧力の測定結果を基に前記型締め力の複数のサンプルのなかから前記キャビティ内の圧力が最低を示すサンプルを前記型締め力として特定する第二工程と、
を有する請求項4に記載の型締め力の特定方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014116033 | 2014-06-04 | ||
| JP2014116033 | 2014-06-04 | ||
| PCT/JP2015/060350 WO2015186417A1 (ja) | 2014-06-04 | 2015-04-01 | 樹脂成形品の射出成形方法と型締め力の特定方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2015186417A1 JPWO2015186417A1 (ja) | 2017-04-20 |
| JP6303003B2 true JP6303003B2 (ja) | 2018-03-28 |
Family
ID=54766498
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016525724A Expired - Fee Related JP6303003B2 (ja) | 2014-06-04 | 2015-04-01 | 樹脂成形品の射出成形方法と型締め力の特定方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20170080621A1 (ja) |
| JP (1) | JP6303003B2 (ja) |
| CN (1) | CN106414023B (ja) |
| WO (1) | WO2015186417A1 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7322011B2 (ja) * | 2017-11-02 | 2023-08-07 | ユニヴァーサル インストゥルメンツ コーポレイション | リフローの前後で部品を保持する固定具および方法関連出願の相互参照 |
| CN109664455A (zh) * | 2018-12-27 | 2019-04-23 | 佛山市顺德区震旭塑料机械有限公司 | 一种具有内槽二次调整模具的注塑机 |
| US11745399B2 (en) * | 2019-10-08 | 2023-09-05 | Clemson University | System and method for producing multi-material hybrids with a foam structure |
| JP2021165014A (ja) * | 2020-04-07 | 2021-10-14 | 株式会社ジェイテクト | 成形システム、異常予測装置、異常予測方法、プログラム及び学習済みモデル |
| EP3981571A1 (fr) * | 2020-10-12 | 2022-04-13 | Rolex Sa | Moule d'injection pour composant horloger |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01146720A (ja) * | 1987-12-03 | 1989-06-08 | Toshiba Mach Co Ltd | 射出圧縮成形の型締圧力制御方法および射出圧縮成形機 |
| JPH07256722A (ja) * | 1994-03-24 | 1995-10-09 | Fanuc Ltd | 射出成形機における射出成形制御方法 |
| JP2639625B2 (ja) * | 1994-04-15 | 1997-08-13 | 日精樹脂工業株式会社 | 射出成形機の制御方法及び装置 |
| JPH10180808A (ja) * | 1996-10-28 | 1998-07-07 | Ricoh Co Ltd | 樹脂成形装置および方法 |
| JPH11165336A (ja) * | 1997-09-30 | 1999-06-22 | Japan Steel Works Ltd:The | 射出圧縮成形法 |
| JP3986340B2 (ja) * | 2002-03-22 | 2007-10-03 | 三菱重工プラスチックテクノロジー株式会社 | 射出成形機及び射出成形機の型締力制御方法 |
| JP2005231239A (ja) * | 2004-02-20 | 2005-09-02 | Ricoh Co Ltd | 成形方法、射出成形装置、射出圧縮成形装置、成型用金型、光ディスク原盤および光ディスク |
| JP4885589B2 (ja) * | 2006-03-30 | 2012-02-29 | 東洋機械金属株式会社 | 射出成形機 |
| JP5000213B2 (ja) * | 2006-06-28 | 2012-08-15 | 住友重機械工業株式会社 | 型締力設定方法 |
| JP2009269272A (ja) * | 2008-05-07 | 2009-11-19 | Nippon Zeon Co Ltd | 金型、光学用平板部材の製造方法、および光学用平板部材 |
| JP2011183705A (ja) * | 2010-03-09 | 2011-09-22 | Sumitomo Heavy Ind Ltd | 射出成形機及び射出成形方法 |
| JP5684498B2 (ja) * | 2010-06-15 | 2015-03-11 | 住友重機械工業株式会社 | 射出成形方法及び射出成形機 |
| CN102574319B (zh) * | 2010-06-25 | 2014-09-10 | 日精树脂工业株式会社 | 注射成形机的成形方法 |
| JP2012086420A (ja) * | 2010-10-18 | 2012-05-10 | Plamo Kk | 射出成形装置及び射出成形方法 |
| JP5059960B2 (ja) * | 2011-03-15 | 2012-10-31 | ファナック株式会社 | 射出成形機の型締力設定方法および型締力設定装置 |
| JP5421980B2 (ja) * | 2011-12-02 | 2014-02-19 | 日精樹脂工業株式会社 | 射出成形機の制御装置 |
-
2015
- 2015-04-01 JP JP2016525724A patent/JP6303003B2/ja not_active Expired - Fee Related
- 2015-04-01 WO PCT/JP2015/060350 patent/WO2015186417A1/ja not_active Ceased
- 2015-04-01 CN CN201580028851.XA patent/CN106414023B/zh not_active Expired - Fee Related
-
2016
- 2016-11-30 US US15/364,828 patent/US20170080621A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| WO2015186417A1 (ja) | 2015-12-10 |
| CN106414023A (zh) | 2017-02-15 |
| JPWO2015186417A1 (ja) | 2017-04-20 |
| CN106414023B (zh) | 2019-06-21 |
| US20170080621A1 (en) | 2017-03-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2015186417A1 (ja) | 樹脂成形品の射出成形方法と型締め力の特定方法 | |
| CN102328404B (zh) | 注射成形方法及注射成形机 | |
| CA2984952C (en) | Sequential coining | |
| KR101598129B1 (ko) | 런너 표준취출식 3단 사출금형 | |
| JP2009137076A (ja) | 射出成形用金型、射出成形における可塑化不良の検出方法、及び射出成形方法 | |
| CN102223994A (zh) | 光学元件制造方法及成型模具 | |
| JP2009061767A (ja) | 射出プレス成形方法 | |
| KR101173064B1 (ko) | 사출 성형용 금형 장치 | |
| JP2003112246A (ja) | 金属合金射出成形用金型 | |
| JP2002292694A (ja) | 射出成形用金型のガス抜き状態検出方法 | |
| JP2009143051A (ja) | 射出成形機の突出し機構 | |
| JP4847782B2 (ja) | モールド射出成形金型 | |
| CN104822474B (zh) | 一种制造压铸的薄壁金属元件的方法 | |
| JP2918142B2 (ja) | 射出成形方法、金型及び射出成形機 | |
| JP2008230005A (ja) | プラスチックレンズ成形方法およびレンズプリフォーム | |
| US20080073805A1 (en) | Apparatus and Method for Checking Mold Vent Condition | |
| JP2001277315A (ja) | 射出圧縮成形方法及びその方法を実施する射出圧縮成形装置 | |
| JP4378423B1 (ja) | 離型検査装置及びそれに用いられる離型検査方法 | |
| JP2002187169A (ja) | 金型装置 | |
| KR101048625B1 (ko) | 웰드레스 프로세스가 구비된 사출성형금형 | |
| KR20090005419U (ko) | 금형 간의 열팽창 차이를 감소시킨 사출금형장치 | |
| JP4725214B2 (ja) | 成形金型 | |
| JP6189613B2 (ja) | 非球面レンズ及びその製造方法 | |
| JP2002239683A (ja) | 鋳抜きピンの冷却方法 | |
| JP5793015B2 (ja) | 成形品の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A524 | Written submission of copy of amendment under article 19 pct |
Free format text: JAPANESE INTERMEDIATE CODE: A527 Effective date: 20161130 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161130 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170912 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171113 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180206 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180305 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6303003 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |