JP2005294410A - 研磨パッド - Google Patents
研磨パッド Download PDFInfo
- Publication number
- JP2005294410A JP2005294410A JP2004105019A JP2004105019A JP2005294410A JP 2005294410 A JP2005294410 A JP 2005294410A JP 2004105019 A JP2004105019 A JP 2004105019A JP 2004105019 A JP2004105019 A JP 2004105019A JP 2005294410 A JP2005294410 A JP 2005294410A
- Authority
- JP
- Japan
- Prior art keywords
- polishing
- layer
- grooves
- polishing layer
- polishing pad
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
Abstract
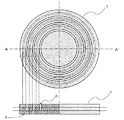
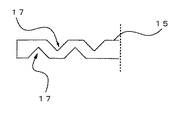
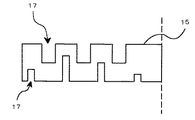
【解決手段】 研磨層表面およびその裏面の両面に、孔および溝の少なくとも1種を有する研磨パッド。
【選択図】 図1
Description
厚み1mm程度になるべく薄くミクロトームカッターで平行に切り出した研磨層を平均気泡径測定用試料とした。試料をスライドガラス上に固定し、画像処理装置(東洋紡社製、Image Analyzer V10)を用いて、任意の0.2mm×0.2mm範囲の全気泡径を測定し、平均気泡径を算出した。
JIS Z8807−1976に準拠して行った。4cm×8.5cmの短冊状(厚み:任意)に切り出した研磨層を比重測定用試料とし、温度23℃±2℃、湿度50%±5%の環境で16時間静置した。測定には比重計(ザルトリウス社製)を用い、比重を測定した。
JIS K6253−1997に準拠して行った。2cm×2cm(厚み:任意)の大きさに切り出した研磨層を硬度測定用試料とし、温度23℃±2℃、湿度50%±5%の環境で16時間静置した。測定時には、試料を重ね合わせ、厚み6mm以上とした。硬度計(高分子計器社製、アスカーD型硬度計)を用い、硬度を測定した。
直径7mmの円(厚み:任意)に切り出した研磨層(研磨層)を圧縮率および圧縮回復率測定用試料とし、温度23℃±2℃、湿度50%±5%の環境で40時間静置した。測定には熱分析測定器 TMA(SEIKO INSTRUMENTS製、SS6000)を用い、圧縮率と圧縮回復率を測定した。また、圧縮率と圧縮回復率の計算式を下記に示す。
T2はT1の状態から180KPa(1800g/cm2)の応力の負荷を60秒間保持した時の研磨層厚みであり、
T3はT2の状態から無負荷状態で60秒間保持し、その後30kPa(300g/cm2)の応力負荷を60秒間保持した場合の研磨層の厚みである。]
研磨装置としてSPP600S(岡本工作機械社製)を用い、作製した研磨パッドを用いて、研磨特性の評価を行った。
研磨層の作製
フッ素コーティングした反応容器内に、ポリエーテル系プレポリマー(ユニロイヤル社製、アジプレンL−325、NCO濃度:2.22meq/g)3000重量部、シリコーン系ノニオン界面活性剤(東レ・ダウシリコーン社製SH192、ジメチルポリシロキサン・ポリオキシアルキレングリコール共重合体)120重量部を混合し、温度を80℃に調整した。フッ素コーティングした撹拌翼を用いて、回転数900rpmで反応系内に気泡を取り込むように約4分間激しく撹拌を行った。その後、撹拌機を交換し、予め溶融させた4,4’−メチレンビス(2−クロロアニリン)(イハラケミカル社製、イハラキュアミンMT)770重量部を添加した。その後、約1分間撹拌を続けてフッ素コーティングしたパン型のオープンモールドへ反応溶液を流し込んだ。この反応溶液の流動性がなくなった時点でオーブン内に入れ、110℃で6時間ポストキュアを行い発泡ポリウレタンを得た。得られた発泡ポリウレタンは、気泡数が350個/mm2であり、アスカーD硬度にて52であり、圧縮率は2.0%、比重は0.8で、平均気泡径40μmであった。また、界面活性剤の含有量を分析したところ約3wt%含有していることを確認した。次にこの発泡ポリウレタンブロックを、約50℃に加熱しながらスライサーVGW−125(アミテック社製)にて厚さ1.5mmにスライスし研磨シートを得た。
クッション層として、ポリエチレンフォーム(東レ社製)をバフ加工により厚み0.8mmに加工したものをコロナ処理し、両面テープとの接着力を向上させたものを使用した。
支持層として、PETフィルムを基材とした両面テープ(積水化学工業社製ダブルタックテープ)を使用した。この両面テープにおけるPETフィルムの厚さは25μmであった。
研磨層裏面の同心円状の溝加工における溝の深さを0.6〜1.1mmの範囲で可変させることによって、それぞれ不均一な深さを有するものとしたことの他は、実施例1と同様にして研磨層を作製し、研磨パッドを完成させた。
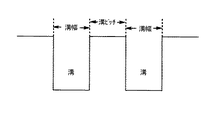
前記研磨層の作製において、溝加工機を用いて研磨表面に溝幅0.50mm、溝ピッチ6.00mm、溝深さ1.00mmの同心円状の溝加工を行い、その裏面には溝加工を行なわなかったこと以外は、実施例1と同様にして、研磨パッドを作製した。
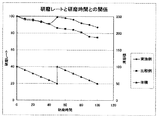
実施例1および比較例1の研磨パッドを用いて研磨操作を行なった場合における、研磨レートと研磨時間との関係を示すグラフを図9に示す。そして、実施例2および比較例1の研磨パッドを用いて研磨操作を行なった場合における、研磨レートと研磨時間との関係を示すグラフを図10に示す。ここで研磨レートは、上記「(研磨特性の評価)」における研磨レートの評価で算出された値である。図9および10に示す表からもわかるように、実施例の研磨パッドは、研磨層が一定量磨滅した時点で裏面の溝が研磨表面に貫通して研磨レートの値が再び高くなる、という優れた特性を有するものであった。また実施例および比較例の平坦化特性はともに優れたものであった。
Claims (13)
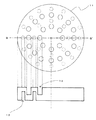
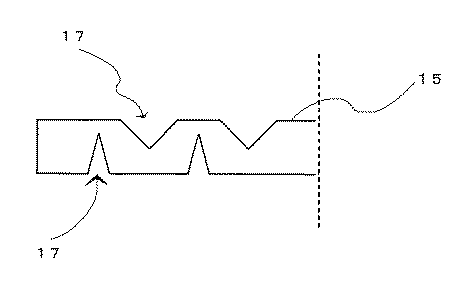
- 研磨層表面およびその裏面の両面に、孔および溝の少なくとも1種を有する、研磨パッド。
- 研磨層表面の孔および溝の少なくとも1種と、その裏面の孔および溝の少なくとも1種とが、いずれも互いに連結しないように形成されている、請求項1記載の研磨パッド。
- 研磨パッドの研磨層表面およびその裏面両面に、1または2以上の同心円状の溝を有し、研磨層表面の溝とその裏面の溝とが、互いに連結しないように形成されている、研磨パッド。
- 研磨層表面の孔および溝の少なくとも1種、およびその裏面の孔および溝の少なくとも1種を、表面および裏面に対して垂直方向に投影した場合に、得られる各投影部が何れも重なり合わない、請求項1〜3いずれかに記載の研磨パッド。
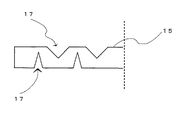
- 研磨層の裏面の孔および溝の少なくとも1種は、何れも研磨層表面に貫通しない、請求項1〜4いずれかに記載の研磨パッド。
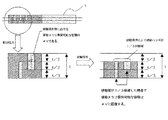
- 研磨層表面の孔および溝の少なくとも1種は、何れも研磨層の厚さ方向に対して1/4〜1/1までの深さを有し、その裏面の孔および溝の少なくとも1種は、何れも研磨層表面に達しない、請求項1〜4いずれかに記載の研磨パッド。
- 研磨層表面の孔および溝の少なくとも1種は、何れも研磨層の厚さ方向に対して1/4〜2/3までの深さを有し、その裏面の孔および溝の少なくとも1種は、何れも研磨層表面に達しない、請求項1〜4いずれかに記載の研磨パッド。
- 研磨層表面の孔および溝の少なくとも1種の容積の総容量は、その裏面の孔および溝の少なくとも1種の容積の総容量よりも大きい、請求項1〜7いずれかに記載の研磨パッド。
- 研磨層表面の溝の溝幅が、その裏面の溝の溝幅に対して1.5〜2.5倍の幅である、請求項1〜7いずれかに記載の研磨パッド。
- 研磨層表面の孔の直径が、その裏面の孔の直径に対して1.2〜1.6倍の幅である、請求項1〜7いずれかに記載の研磨パッド。
- 孔および溝の少なくとも1種を研磨層裏面に2以上有し、それらの深さが不均一である、請求項1〜7いずれかに記載の研磨パッド。
- 前記研磨パッドが、研磨層、クッション層、および該両層の間に設けられた支持層、を有する積層研磨パッドであって、
該支持層が、該研磨層が研磨層表面およびその裏面の両面に孔および溝の少なくとも1種を有することに基づく研磨層の曲げ弾性率の低下を30〜100%補う曲げ弾性率を有する、
請求項1〜11いずれかに記載の研磨パッド。 - 請求項1〜12いずれかに記載の研磨パッドを用いて半導体ウエハの表面を研磨する工程を含む半導体デバイスの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004105019A JP4616571B2 (ja) | 2004-03-31 | 2004-03-31 | 研磨パッド |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004105019A JP4616571B2 (ja) | 2004-03-31 | 2004-03-31 | 研磨パッド |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010176969A Division JP5048107B2 (ja) | 2010-08-06 | 2010-08-06 | 研磨パッド |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005294410A true JP2005294410A (ja) | 2005-10-20 |
| JP4616571B2 JP4616571B2 (ja) | 2011-01-19 |
Family
ID=35327029
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004105019A Expired - Lifetime JP4616571B2 (ja) | 2004-03-31 | 2004-03-31 | 研磨パッド |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4616571B2 (ja) |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006075959A (ja) * | 2004-09-10 | 2006-03-23 | Inoac Corp | 研磨パッド |
| WO2006070629A1 (ja) * | 2004-12-29 | 2006-07-06 | Toho Engineering Kabushiki Kaisha | 研磨用パッド |
| JP2006346856A (ja) * | 2005-06-16 | 2006-12-28 | Rohm & Haas Electronic Materials Cmp Holdings Inc | 二次研磨媒体容積制御溝を有するケミカルメカニカル研磨パッド |
| JP2007245291A (ja) * | 2006-03-16 | 2007-09-27 | Jsr Corp | 化学機械研磨パッドおよび化学機械研磨方法 |
| JP2008221368A (ja) * | 2007-03-09 | 2008-09-25 | Toyo Tire & Rubber Co Ltd | 積層研磨パッド |
| JP2009034770A (ja) * | 2007-08-01 | 2009-02-19 | Toyo Tire & Rubber Co Ltd | 研磨パッド |
| JP2012039093A (ja) * | 2010-07-12 | 2012-02-23 | Jsr Corp | 化学機械研磨パッドおよびその製造方法、ならびに化学機械研磨方法 |
| KR101440175B1 (ko) * | 2010-06-30 | 2014-09-12 | 코오롱인더스트리 주식회사 | 연마패드 및 그 제조방법 |
| JP2016538139A (ja) * | 2013-09-25 | 2016-12-08 | スリーエム イノベイティブ プロパティズ カンパニー | 多層研磨パッド |
| JP2017064820A (ja) * | 2015-09-29 | 2017-04-06 | 富士紡ホールディングス株式会社 | 研磨パッド |
| CN106808362A (zh) * | 2015-11-30 | 2017-06-09 | 台湾积体电路制造股份有限公司 | 研磨垫、研磨垫的制作方法及研磨方法 |
| US10293458B2 (en) | 2013-09-25 | 2019-05-21 | 3M Innovative Properties Company | Composite ceramic abrasive polishing solution |
| CN110253423A (zh) * | 2019-07-11 | 2019-09-20 | 德淮半导体有限公司 | 一种研磨垫 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09117855A (ja) * | 1995-10-25 | 1997-05-06 | Nec Corp | 研磨パッド |
| JPH10100062A (ja) * | 1996-09-26 | 1998-04-21 | Toshiba Corp | 研磨パッド及び研磨装置 |
| JP2002028849A (ja) * | 2000-07-17 | 2002-01-29 | Jsr Corp | 研磨パッド |
| JP2002192455A (ja) * | 2000-12-25 | 2002-07-10 | Toyobo Co Ltd | 研磨パッド |
| JP2004009156A (ja) * | 2002-06-03 | 2004-01-15 | Jsr Corp | 研磨パッド及び複層型研磨パッド |
| JP2004345048A (ja) * | 2003-05-23 | 2004-12-09 | Jsr Corp | 研磨パッド |
| JP2005159340A (ja) * | 2003-11-04 | 2005-06-16 | Jsr Corp | 化学機械研磨パッド |
-
2004
- 2004-03-31 JP JP2004105019A patent/JP4616571B2/ja not_active Expired - Lifetime
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09117855A (ja) * | 1995-10-25 | 1997-05-06 | Nec Corp | 研磨パッド |
| JPH10100062A (ja) * | 1996-09-26 | 1998-04-21 | Toshiba Corp | 研磨パッド及び研磨装置 |
| JP2002028849A (ja) * | 2000-07-17 | 2002-01-29 | Jsr Corp | 研磨パッド |
| JP2002192455A (ja) * | 2000-12-25 | 2002-07-10 | Toyobo Co Ltd | 研磨パッド |
| JP2004009156A (ja) * | 2002-06-03 | 2004-01-15 | Jsr Corp | 研磨パッド及び複層型研磨パッド |
| JP2004345048A (ja) * | 2003-05-23 | 2004-12-09 | Jsr Corp | 研磨パッド |
| JP2005159340A (ja) * | 2003-11-04 | 2005-06-16 | Jsr Corp | 化学機械研磨パッド |
Cited By (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006075959A (ja) * | 2004-09-10 | 2006-03-23 | Inoac Corp | 研磨パッド |
| WO2006070629A1 (ja) * | 2004-12-29 | 2006-07-06 | Toho Engineering Kabushiki Kaisha | 研磨用パッド |
| US7867066B2 (en) | 2004-12-29 | 2011-01-11 | Toho Engineering Kabushiki Kaisha | Polishing pad |
| JP2006346856A (ja) * | 2005-06-16 | 2006-12-28 | Rohm & Haas Electronic Materials Cmp Holdings Inc | 二次研磨媒体容積制御溝を有するケミカルメカニカル研磨パッド |
| JP2007245291A (ja) * | 2006-03-16 | 2007-09-27 | Jsr Corp | 化学機械研磨パッドおよび化学機械研磨方法 |
| JP2008221368A (ja) * | 2007-03-09 | 2008-09-25 | Toyo Tire & Rubber Co Ltd | 積層研磨パッド |
| JP2009034770A (ja) * | 2007-08-01 | 2009-02-19 | Toyo Tire & Rubber Co Ltd | 研磨パッド |
| KR101440175B1 (ko) * | 2010-06-30 | 2014-09-12 | 코오롱인더스트리 주식회사 | 연마패드 및 그 제조방법 |
| JP2012039093A (ja) * | 2010-07-12 | 2012-02-23 | Jsr Corp | 化学機械研磨パッドおよびその製造方法、ならびに化学機械研磨方法 |
| JP2016538139A (ja) * | 2013-09-25 | 2016-12-08 | スリーエム イノベイティブ プロパティズ カンパニー | 多層研磨パッド |
| US10293458B2 (en) | 2013-09-25 | 2019-05-21 | 3M Innovative Properties Company | Composite ceramic abrasive polishing solution |
| JP2017064820A (ja) * | 2015-09-29 | 2017-04-06 | 富士紡ホールディングス株式会社 | 研磨パッド |
| CN106808362A (zh) * | 2015-11-30 | 2017-06-09 | 台湾积体电路制造股份有限公司 | 研磨垫、研磨垫的制作方法及研磨方法 |
| TWI595967B (zh) * | 2015-11-30 | 2017-08-21 | 台灣積體電路製造股份有限公司 | 研磨墊、研磨墊的製作方法及研磨方法 |
| US10189143B2 (en) | 2015-11-30 | 2019-01-29 | Taiwan Semiconductor Manufacturing Company Limited | Polishing pad, method for manufacturing polishing pad, and polishing method |
| US11597053B2 (en) | 2015-11-30 | 2023-03-07 | Taiwan Semiconductor Manufacturing Co., Ltd. | Polishing pad, method for manufacturing polishing pad, and polishing method |
| DE102016114798B4 (de) | 2015-11-30 | 2024-10-24 | Taiwan Semiconductor Manufacturing Co., Ltd. | Polierpad, verfahren zum herstellen eines polierpads und polierverfahren |
| CN110253423A (zh) * | 2019-07-11 | 2019-09-20 | 德淮半导体有限公司 | 一种研磨垫 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4616571B2 (ja) | 2011-01-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3769581B1 (ja) | 研磨パッドおよびその製造方法 | |
| JP4884726B2 (ja) | 積層研磨パッドの製造方法 | |
| KR101107842B1 (ko) | 연마패드 및 이를 사용하는 반도체 디바이스의 제조방법 | |
| JP4971028B2 (ja) | 研磨パッドの製造方法 | |
| JP5661129B2 (ja) | 研磨パッド | |
| JP4616571B2 (ja) | 研磨パッド | |
| JP4563025B2 (ja) | Cmp用研磨パッド、及びそれを用いた研磨方法 | |
| JP5031236B2 (ja) | 研磨パッド | |
| JP5048107B2 (ja) | 研磨パッド | |
| JP2005294412A (ja) | 研磨パッド | |
| JP2009190121A (ja) | 研磨パッド、研磨パッドの製造方法、及び半導体デバイスの製造方法 | |
| JP4149231B2 (ja) | 研磨パッドの製造方法及び研磨パッド | |
| JP2004189820A (ja) | 研磨シート用高分子材料、研磨シート、及び研磨パッド | |
| JP4909706B2 (ja) | 研磨パッド | |
| JP5275012B2 (ja) | 研磨パッド及びその製造方法 | |
| JP2005251851A (ja) | 研磨パッドおよび研磨方法 | |
| JP4621014B2 (ja) | 研磨パッドおよび半導体デバイスの製造方法 | |
| JP3547737B1 (ja) | 研磨シートの製造方法、研磨シート、及び研磨パッド | |
| JP2006186239A (ja) | 研磨パッドおよび半導体デバイスの製造方法 | |
| JP2007283712A (ja) | 溝付き長尺研磨パッドの製造方法 | |
| JP2017113856A (ja) | 研磨パッド及びその製造方法 | |
| JP5147094B2 (ja) | 研磨シート用高分子材料、研磨シート及び研磨パッド | |
| JP4625252B2 (ja) | Cmp用研磨パッド、及びそれを用いた研磨方法 | |
| JP2006346805A (ja) | 積層研磨パッド | |
| JP4941735B2 (ja) | 研磨パッドの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061213 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090717 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100216 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100419 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100608 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100806 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20100928 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20101022 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4616571 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131029 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: R3D02 |
|
| EXPY | Cancellation because of completion of term |