EP4538210A2 - Anpresszylinder für eine materialfördervorrichtung - Google Patents
Anpresszylinder für eine materialfördervorrichtung Download PDFInfo
- Publication number
- EP4538210A2 EP4538210A2 EP25161462.4A EP25161462A EP4538210A2 EP 4538210 A2 EP4538210 A2 EP 4538210A2 EP 25161462 A EP25161462 A EP 25161462A EP 4538210 A2 EP4538210 A2 EP 4538210A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- piston rod
- pressure cylinder
- piston
- rod element
- length
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/008—Mechanical features of drives, e.g. gears, clutches
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B15/00—Fluid-actuated devices for displacing a member from one position to another; Gearing associated therewith
- F15B15/08—Characterised by the construction of the motor unit
- F15B15/14—Characterised by the construction of the motor unit of the straight-cylinder type
- F15B15/1414—Characterised by the construction of the motor unit of the straight-cylinder type with non-rotatable piston
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/08—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work by rollers
- B21D43/09—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work by rollers by one or more pairs of rollers for feeding sheet or strip material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/02—Dies; Inserts therefor; Mounting thereof; Moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/30—Feeding material to presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H20/00—Advancing webs
- B65H20/02—Advancing webs by friction roller
- B65H20/04—Advancing webs by friction roller to effect step-by-step advancement of web
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B15/00—Fluid-actuated devices for displacing a member from one position to another; Gearing associated therewith
- F15B15/08—Characterised by the construction of the motor unit
- F15B15/14—Characterised by the construction of the motor unit of the straight-cylinder type
- F15B15/1423—Component parts; Constructional details
- F15B15/1447—Pistons; Piston to piston rod assemblies
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B15/00—Fluid-actuated devices for displacing a member from one position to another; Gearing associated therewith
- F15B15/08—Characterised by the construction of the motor unit
- F15B15/14—Characterised by the construction of the motor unit of the straight-cylinder type
- F15B15/1423—Component parts; Constructional details
- F15B15/1457—Piston rods
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B15/00—Fluid-actuated devices for displacing a member from one position to another; Gearing associated therewith
- F15B15/20—Other details, e.g. assembly with regulating devices
- F15B15/24—Other details, e.g. assembly with regulating devices for restricting the stroke
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B15/00—Fluid-actuated devices for displacing a member from one position to another; Gearing associated therewith
- F15B15/20—Other details, e.g. assembly with regulating devices
- F15B15/28—Means for indicating the position, e.g. end of stroke
- F15B15/2815—Position sensing, i.e. means for continuous measurement of position, e.g. LVDT
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B21/00—Common features of fluid actuator systems; Fluid-pressure actuator systems or details thereof, not covered by any other group of this subclass
- F15B21/08—Servomotor systems incorporating electrically operated control means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H20/00—Advancing webs
- B65H20/02—Advancing webs by friction roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/44—Moving, forwarding, guiding material
- B65H2301/443—Moving, forwarding, guiding material by acting on surface of handled material
- B65H2301/4431—Moving, forwarding, guiding material by acting on surface of handled material by means with operating surfaces contacting opposite faces of material
- B65H2301/44318—Moving, forwarding, guiding material by acting on surface of handled material by means with operating surfaces contacting opposite faces of material between rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/11—Dimensional aspect of article or web
- B65H2701/113—Size
- B65H2701/1133—Size of webs
- B65H2701/11332—Size of webs strip, tape, narrow web
Definitions
- the present invention relates to a pressure cylinder for a material conveying device, in particular for a roller feed, wherein the pressure cylinder comprises a piston rod, wherein the length of the piston rod is adjustable.
- the present invention also relates to a material conveying device comprising at least one corresponding pressure cylinder, as well as a method for adjusting a length of a piston rod of a pressure cylinder.
- Material conveying devices are used, for example, for conveying and feeding workpieces, such as strip material or coil material, in a timed manner.
- Roller feeds are used, for example, in punching applications.
- the workpiece is fed in a timed manner, with the feed timing synchronized with a punching tool.
- Roller feeds are also known from other applications.
- a roller feed may have a profiled roller and, as the workpiece is advanced, emboss or punch the corresponding profile into the workpiece.
- At least one of the rollers is a driven roller.
- the workpiece is inserted into a gap formed between the rollers.
- the workpiece is then advanced/conveyed by synchronous rotation of the rollers.
- the rotational speed of the rollers determines the conveying or feed rate.
- pressure cylinders are designed to apply pressure to a roller, for example, the upper roller. This pressure enables the strip material fed into the material conveyor to be transported with as little slippage as possible.
- the pressure from the pressure cylinder is applied to a movable rocker, which then transmits the pressure to the roller.
- the rocker can rotate via a pivot point.
- Pressure cylinders should also be able to raise the roller to allow new strip material to be inserted. This lifting can be achieved, for example, by moving a piston in the cylinder upward, causing the rocker and the upper roller to move upward.
- Pressure cylinders should also allow for intermediate lifting, which can also be referred to as "release.”
- Intermediate lifting causes the roller to lift after each feed cycle of the strip material to release the strip material for a subsequent cutting tool. This allows the subsequent cutting tool, such as a punching tool, to be better centered and aligned with previously punched holes.
- subsequent cutting tool such as a punching tool
- intermediate lifting allows strip materials to be aligned with pilot pins and pre-punched pilot holes.
- Conventional configurations do not meet this requirement profile.
- Conventional configurations include, for example, standard pneumatic cylinders or servo motors.
- Standard pneumatic cylinders usually have a long stroke. This long stroke limits the cycle rates (for example, only 300 strokes/min can be achieved).
- the long stroke and the associated larger friction surfaces also lead to adverse material wear. This leads to more frequent malfunctions, which makes the configuration cost-intensive overall.
- Conventional configurations using servo motors allow the position of the rocker to be changed in order to adjust the distance between a roller and the strip material.
- the servo motors are usually attached to the rocker in addition to pressure cylinders. The servo motors thus exert a force directed opposite to the contact pressure of the pressure cylinder. This configuration is therefore very inefficient, cost-intensive and, due to the additional components, structurally challenging and prone to failure.
- An object of the present invention is therefore to overcome the disadvantages of the prior art.
- the present invention is dedicated to the object of providing a pressure cylinder for a material conveying device, wherein the pressure cylinder enables an increased cycle rate.
- a pressure cylinder is to be provided which is flexibly adjustable in order to be able to process different strip materials in a material conveying device. It is a general object of the invention to provide a pressure cylinder which is structurally simple, enables easier operation and automated adjustment to different strip materials, has little material wear, and is cost-effective.
- the aims and objectives of the present invention are achieved, among other things, with a pressure cylinder, a corresponding material conveying device, and a method for adjusting the piston rod length of a pressure cylinder.
- the technical properties presented below for the pressure cylinder, the advantages of the pressure cylinder, and the improvements over the prior art apply equally to the material conveying device and the method.
- a first embodiment of the invention relates to a pressure cylinder for a material conveying device, in particular for a roller feed, comprising: a piston rod configured to engage with a movable component of the material conveying device; a cylinder chamber configured to at least partially guide the piston rod; and a piston movably arranged in the cylinder chamber and connected to the piston rod; wherein the piston rod comprises a first piston rod element and a second piston rod element configured such that a rotational movement of the first piston rod element causes a translational movement of the second piston rod element relative to the piston; wherein the first piston rod element is configured to be rotatable relative to the piston.
- the pressure cylinder according to the invention can also be flexibly adjusted for different thicknesses of strip material and furthermore provides an increased cycle rate. This ensures overall more efficient processing of strip material in material conveying devices, especially in roller feeds with progressive cutting tools, such as punching tools.
- the engagement of the piston rod with a moving component of the material conveying device can be understood as a contact, and in particular, a pressure being exerted by the piston rod on the moving component of the material conveying device during operation of the pressure cylinder in order to move the moving component.
- the "operation" of the pressure cylinder is understood to mean that the piston of the cylinder moves. Thus, intermediate release can be achieved. This "operation” does not necessarily involve the rotational movement of the first piston rod element and/or the translational movement of the second piston rod element relative to the piston. The latter serves to adjust the length of the piston rod. However, it is not excluded that the latter also occurs during operation.
- the first piston rod element is designed to rotate relative to the piston; this can be made possible, for example, by a bearing. Since the first piston rod element is designed to rotate relative to the piston, the rotational movement of the first piston rod element does not usually lead to a rotational movement of the piston. This advantageously prevents the piston from causing frictional forces on a wall of the cylinder chamber (for example, if the piston were to rotate with it). Consequently, the arrangement contributes to low wear and facilitates the adjustment of the piston rod length. The length of the piston rod can therefore be changed without damaging the material, which can increase its longevity.
- a third embodiment of the pressure cylinder relates to one of the preceding embodiments, further comprising: a threaded rod which is arranged at least partially within the piston rod and which is substantially fixedly connected to the second piston rod element.
- a 4th embodiment of the pressure cylinder relates to one of the preceding embodiments, further comprising: A releasable locking device, which in the arranged substantially in the longitudinal direction of the piston rod at one end of the piston rod, and which is configured to lock an adjustable length of the piston rod; wherein the locking device preferably comprises a screw connection which optionally engages with the threaded rod.
- the locking mechanism can, for example, comprise a nut, a lock nut, or a knurled nut.
- a locking mechanism is to be understood as a fastening, locking, and/or blocking of movable components.
- the locking mechanism is arranged in particular at one end of the first piston rod element of the piston rod. This end is typically the end facing away from the movable component of the material conveying device when the pressure cylinder is used in the material conveying device.
- This arrangement has the advantage over arrangements with lateral locking mechanisms, for example, that the components do not protrude unnecessarily beyond the lateral dimensions. Furthermore, this arrangement enables motorized and/or automated adjustment of the length of the piston rod.
- the locking mechanism can reduce or essentially prevent (unintentional) changes to a set length of the piston rod.
- the distance between the locking mechanism and the second piston rod element can be kept essentially constant. In this way, a rotational movement of the first piston rod element during operation of the pressure cylinder is advantageously essentially prevented.
- a washer can be arranged between the locking device and the piston rod.
- the threaded rod can extend through the washer.
- a handwheel can be provided which, when rotating, exerts a correspondingly rectified rotational movement on the first piston rod element.
- the connection between the handwheel and the first piston rod element can be made via a square connection.
- This connection is usually designed so that when the pressure cylinder is in operation, the handwheel moves translationally together with the piston rod and the piston (e.g., during intermediate release).
- a An air gap should be provided between the handwheel and a wall of an upper cylinder component to largely prevent friction losses.
- the air gap should preferably be so narrow that essentially no dirt can penetrate the gap.
- a fifth embodiment of the invention relates to a pressure cylinder for a material conveying device, in particular for a roller feed, comprising: a piston rod configured to engage with a movable component of the material conveying device; a cylinder chamber configured to at least partially guide the piston rod; a piston arranged in the cylinder chamber and connected to the piston rod; and a motor; wherein the piston rod comprises a first piston rod element and a second piston rod element configured such that a rotational movement of the first piston rod element causes a translational movement of the second piston rod element relative to the piston; wherein the motor is configured to cause the rotational movement of the first piston rod element.
- This embodiment advantageously includes a motor, which allows the adjustment of the piston rod length to be optimized.
- Conventional standard pneumatic cylinders do not allow adjustment of the piston rod length and therefore also no motorized adjustment.
- the motor enables the sensible integration of a control system. This allows for improved adjustment of the piston rod length when changing the strip material. This also reduces costs by eliminating cumbersome manual adjustment.
- a strip material change can be automated.
- the motor can be an electric motor, for example. It is conceivable to use a servo motor, a stepper motor, or a direct current (DC) motor.
- the examples of motors listed here are by no means limiting, but are merely intended to provide an understanding. A variety of other technically suitable motors can be used.
- a combination of a motor for adjusting the piston rod length (as described herein) with a pneumatic operation of the pressure cylinder (as described herein) provides significant advantages (as described herein described), which do not result from conventional purely pneumatic pressure cylinders or purely electric cylinders.
- a 7th embodiment of the pressure cylinder relates to one of the preceding 5th or 6th embodiments, wherein the motor is arranged substantially in the longitudinal direction of the piston rod at one end of the piston rod.
- the motor could take on the function of a handwheel to adjust a piston rod length.
- An 8th embodiment of the pressure cylinder relates to one of the preceding 5th to 7th embodiments, further comprising: a coupling which is substantially fixedly connected to a motor shaft of the motor, wherein the coupling is engaged with the first piston rod element, preferably via a square connection; wherein the piston rod, in particular the first piston rod element, is configured to be axially movable relative to the coupling; wherein preferably the piston rod, in particular the first piston rod element, is configured to be non-rotatable relative to the coupling.
- the motor can comprise a motor shaft.
- the motor can further transmit torque to the coupling, which is then transmitted to the piston rod, in particular only to the first piston rod element and not the second piston rod element.
- the piston rod can move translationally, in particular axially, relative to the coupling and thus relative to the motor.
- a clearance such as an air gap, can be provided.
- the air gap can be large enough to enable the relative translational movement.
- the air gap may be small enough to transmit rotational movement (and torque) of the clutch to the first piston rod element.
- the piston rod in particular the first piston rod element, is designed to be non-rotatable relative to the coupling. This means that the first piston rod element essentially does not rotate relative to the coupling. Consequently, an (unintentional) change in a set length of the piston rod can be reduced or essentially prevented. In the motorized version, locking by means of a nut, lock nut, or knurled nut is therefore not absolutely necessary.
- the clutch typically performs no movement (neither rotational nor translational movement). This reduces complexity and simplifies the movement mechanisms.
- the clutch can be viewed as a component that is essentially stationary in the axial direction. The same can therefore apply to the motor. Thus, their positions are essentially fixed during operation of the pressure cylinder, which brings advantages for the arrangement.
- a 10th embodiment of the pressure cylinder relates to one of the preceding 5th to 9th embodiments, wherein the pressure cylinder is a pressure cylinder according to one of the embodiments 1 to 4.
- This stroke length (the distance traveled by the piston in the cylinder chamber when the pressure cylinder is operating) is significantly shorter than in the prior art.
- a significant increase in the cycle rates (strokes/min or number of strokes per minute) of the pressure cylinder for material conveying devices can be achieved compared to conventional configurations. This makes it possible to increase the conveying speed of strip material, enabling more efficient processing of strip material.
- the stroke length can, for example, be defined by an axial length of the cylinder chamber and/or by an axial length of the piston in the cylinder chamber. Typically, a short axial length of the cylinder chamber can be selected, thus reducing the stroke length. This saves material.
- the stroke length of the piston rod is short, yet strip materials of various thicknesses can be processed by increasing or decreasing the piston rod length.
- the pressure cylinder according to the invention can thus be used flexibly thanks to the adjustability of the piston rod length.
- increasing the piston rod length results in a reduction in the distance between two rollers of a material conveyor.
- Reducing the piston rod length results in an increase in the distance between two rollers of a material conveyor.
- the ratio of the length of the piston rod set to a maximum length to the length of the piston rod set to a minimum length is approximately 110% to 150%, preferably 110% to 140%, more preferably 115% to 130%, most preferably 115% to 120% (or up to 125%).
- an extension of the piston rod length of 10% to 50% can be achieved.
- the minimum length of the piston rod can be 86 mm to 106 mm, for example, 96 mm.
- a 13th embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the first piston rod element and the second piston rod element are engaged via a screw contact, in particular a thread.
- the rotational movement of the first piston rod element causes a translational movement of the second piston rod element relative to the piston via a screw contact, e.g., a screw connection.
- a screw contact e.g., a screw connection.
- the second piston rod element is driven via the thread of the screw contact.
- a 14th embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the piston is arranged in such a way that at a Translational movement of the piston to cause a corresponding translational movement of the piston rod.
- the piston rod When the piston performs a translational movement, the piston rod performs a corresponding translational movement of the same type and/or magnitude.
- the first and second piston rod elements also move.
- a 15th embodiment of the pressure cylinder relates to one of the preceding embodiments, further comprising: a sensor, preferably an eddy current sensor, which is configured to detect a current position of the piston, in particular in the cylinder chamber; wherein the sensor is preferably configured to detect a distance between the sensor and an underside of the piston.
- a sensor preferably an eddy current sensor, which is configured to detect a current position of the piston, in particular in the cylinder chamber; wherein the sensor is preferably configured to detect a distance between the sensor and an underside of the piston.
- the sensor is, for example, an analog sensor.
- the sensor is a non-contact sensor.
- An eddy current sensor can reliably measure distance using a magnetic field. These measurements are advantageously very precise.
- a current position can, in particular, include the distance between the sensor and the underside of the piston. Detection can also be understood as a measurement.
- the dimensions of components of the pressure cylinder are known, so that the sensor's measurement can be used to determine the extent to which the piston has moved. In this way, different thicknesses of a strip material can be advantageously detected. This can be helpful, for example, for adjusting the piston rod length when changing strip material.
- the measurement can be used for quality purposes, with evaluation via a control system. Furthermore, by detecting the current position, it can be determined whether intermediate release has occurred. This is particularly advantageous given the high cycle rates of the invention. Consequently, it can be monitored whether the pressure cylinder is still operating as intended.
- a 16th embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the piston rod is driven pneumatically, wherein the pressure cylinder is preferably configured such that translational movements of the piston and/or the first piston rod element occur exclusively pneumatically.
- a pneumatic drive represents a reliable technology that allows the operation, especially the intermediate release, of the pressure cylinder to be carried out efficiently.
- the second piston rod element can also perform a translational movement due to the rotational movement of the first piston rod element. This is possible in addition to the pneumatic drive and is advantageous for adjusting the piston rod length.
- a 17th embodiment of the pressure cylinder relates to one of the preceding embodiments, further comprising: an upper air connection; and preferably a lower air connection; wherein the cylinder space is divided by the piston essentially into an upper cylinder space region, which communicates essentially exclusively with the upper air connection, and preferably into a lower cylinder space region, which communicates essentially exclusively with the lower air connection.
- two air connections offer the advantage of dual action. Therefore, no home position of the piston and/or piston rod is required. This can be achieved by adjusting the pressure.
- the upper cylinder chamber area can be understood as such, when the pressure cylinder is operating properly, that the piston and piston rod increase the contact pressure when pressure is applied.
- the lower cylinder chamber area can be understood as such, when the pressure cylinder is operating properly, that the piston and piston rod decrease the contact pressure when pressure is applied.
- the upper cylinder chamber area can be arranged vertically above the lower cylinder chamber area.
- An 18th embodiment of the pressure cylinder relates to one of the preceding embodiments, further comprising: a spacer disc arranged in the cylinder space; wherein the spacer disc optionally has a thickness of at most 4.0 mm, preferably at most 3.0 mm, further preferably at most 2.5 mm, most preferably at most 2.0 mm; and/or wherein the spacer disc optionally has a thickness of at least 0.5 mm, preferably at least 1.0 mm, further preferably at least 1.5 mm, most preferably at least 2.0 mm.
- the spacer disc allows for individual and flexible adjustment of the stroke length.
- the piston stroke length can be reduced from 2.7 mm to 0.7 mm using a 2.0 mm thick spacer disc.
- the piston stroke length can be reduced from 2.5 mm to 0.5 mm using a 2.0 mm thick spacer disc. This advantageously allows for increased cycle rates. This offers significant advantages over the prior art, which depicts pressure cylinders with stroke lengths of 10 mm.
- the spacer disc is arranged on an upper wall of the cylinder chamber, for example on an upper wall of the upper cylinder chamber region.
- the thickness can be understood as the axial dimension of the spacer.
- the spacer can, in one example, have a shape that corresponds to a shape of the cylinder chamber.
- the spacer can typically be cylindrical.
- the radius of the spacer is significantly larger than the thickness of the spacer, for example by a factor of at least 3, 5 or 8.
- the spacer can, when arranged in the cylinder chamber, also at least partially cover a lateral surface of the cylinder chamber. For assembly purposes, it may be advantageous if the spacer has a smaller radius than the cylinder chamber.
- the arrangement of the upper/lower cylinder components can be understood similarly to the arrangement of the upper/lower cylinder space.
- the upper cylinder component can be arranged vertically above the lower cylinder component.
- the airtight seal can be understood to mean that there is essentially no pressure loss during operation of the pressure cylinder. It is understood that a (planned) air exchange still occurs via the air connection(s). Air exchange between the lower and upper cylinder chamber areas is essentially prevented.
- a coaxial arrangement means that the components essentially share a common axis.
- this could be a longitudinal axis. This allows for a simplified design of the pressure cylinder.
- a 20th embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the first piston rod element has a cavity, wherein the second piston rod element is arranged at least partially within the cavity, wherein preferably the first piston rod element and the second piston rod element are arranged coaxially.
- the part of the second piston rod element arranged in the cavity may comprise at least 5%, preferably at least 10%, further preferably at least 20%, further preferably at least 25%, even more preferably at least 30%, most preferably at least 35% of a length of the second piston rod element; and/or comprise at most 80%, preferably at most 70%, further preferably at most 60%, further preferably at most 50%, even more preferably at most 45%, most preferably at most 40% of a length of the second piston rod element.
- the part of the second piston rod element arranged in the cavity can comprise at least 20%, preferably at least 30%, further preferably at least 40%, more preferably at least 50%, even more preferably at least 60%, most preferably at least 65% of a length of the second piston rod element; and/or comprise at most 95%, preferably at most 90%, further preferably at most 85%, more preferably at most 80%, even more preferably at most 75%, most preferably at most 70% of a length of the second piston rod element.
- the inventors have succeeded in determining an optimal value for the portion of the second piston rod element located within the cavity. This arises from the fact that the possible variation in the piston rod length should be large enough to accommodate a wide variety of strip material thicknesses. At the same time, sufficient piston rod stability should be ensured. These conflicting requirements result in the values described herein for the portion of the second piston rod element enclosed by the cavity.
- the screw contact comprises an internal thread of the first piston rod element and an external thread of the second piston rod element.
- a 21st embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the second piston rod element engages with the movable component of the material conveying device, but not the first piston rod element; wherein the movable component of the material conveying device is preferably a rocker which, upon movement, is configured to cause a translational movement of a roller of the material conveying device.
- the first piston rod element may also be considered an upper piston rod element and the second piston rod element a lower piston rod element. This serves to illustrate the arrangement (during normal operation of the pressure cylinder) and is in no way intended to be limiting.
- the two piston rod elements have an adjustable overlap area, preferably in their respective axial dimensions (as described herein).
- the pressure can be transferred from the pressure cylinder to a rocker.
- the rocker is preferably a movable rocker, which then transfers the pressure to the roller.
- a 22nd embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the piston rod is arranged such that the rotational movement of the first piston rod element causes substantially no translational movement of the first piston rod element relative to the cylinder space.
- This arrangement ensures that the first piston rod element does not shift axially when it performs a rotational movement. This is useful because otherwise the rotational movement described herein might be difficult. Furthermore, the rotational movement of the first piston rod element serves only to move, or shift, the second piston rod element in a translational manner.
- a 23rd embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the piston and the second piston rod element are two separate components, wherein preferably the first piston rod element and the second piston rod element are two separate components.
- a 24th embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the translational movements run parallel to one another, wherein the translational movements preferably run substantially at right angles to a material which is to be conveyed by the material conveying device.
- the translational movements may include the translational displacement/movement and/or axial displacement/movement described herein.
- the translational movements are vertical, with proper operation of the pressure cylinder.
- a 25th embodiment of the pressure cylinder relates to one of the preceding embodiments, wherein the pressure cylinder is configured such that the piston performs a translational movement over the entire axial length of the cylinder chamber.
- the pressure cylinder can be operated, for example, over the entire stroke length.
- the piston therefore performs no movement during the stroke, with a reversal of movement taking place in a central axial region of the cylinder chamber.
- the axial length can be defined as parallel to the translational direction of movement (as described herein).
- the pressure cylinder can always be operated in the same way, regardless of the thickness of the strip material being conveyed.
- a 26th embodiment of the invention relates to a material conveying device, in particular a roller feed, comprising a pressure cylinder according to one of the preceding embodiments.
- the material conveying device can therefore be operated at a significantly increased cycle rate. Due to the flexible adjustability of the pressure cylinder according to the invention, different strip materials can be processed in one material conveying device. This contributes to an efficient and cost-effective material conveying device.
- the material conveying device combines all the above-described advantages of the pressure cylinder with a roller and, if appropriate, with a rocker.
- intermediate ventilation can take place (in this embodiment this is to be seen as an increase/decrease in the pressure understand).
- the intermediate release serves, for example, to lift a roller after each feed cycle of the strip material in order to release the strip material for a subsequent cutting tool.
- the rocker can be set up in such a way that when the pressure on the rocker is reduced (for example when the pressure on a surface of the piston is reversed, thus when the piston moves upwards), the rocker is moved upwards.
- the extension of the length of the piston rod does not necessarily lead to an increase in the pressure described here.
- the extension of the length of the piston rod does not lead to an increase in the pressure described here.
- the pressure described here is preferably applied pneumatically by means of the piston.
- the direction of movement toward the material can be understood, in one example, as vertically downward.
- the direction of movement away from the material can be understood, in one example, as vertically upward.
- a 28th embodiment relates to the material conveying device according to one of the preceding 26th or 27th embodiments, wherein the rotational movement of the first piston rod element changes a distance, preferably an axial distance, of the piston rod and/or the roller to a material to be conveyed by the material conveying device, wherein preferably the rotational movement in a first direction reduces the distance, and the rotational movement in a second direction increases the distance.
- the piston rod length can be changed, for example, to change a home position of the rocker and/or the roller.
- the rotational movement in the first direction causes a length of the piston rod to be increased. Consequently, a distance of the piston rod, the rocker, and/or the roller from a strip material can be reduced.
- the rotational movement in the second direction causes a length of the piston rod to be reduced. Consequently, a distance of the piston rod, the rocker, and/or the roller from a strip material can be increased.
- a 29th embodiment relates to the material conveying device according to one of the preceding 26th to 28th embodiments, wherein the pressure increase and/or the pressure reduction is pneumatic; wherein the rotational movement is non-pneumatic.
- a 30th embodiment of the invention relates to a method for adjusting a piston rod length of a pneumatic pressure cylinder in a material conveying device, in particular a pressure cylinder according to one of embodiments 1 to 25, comprising: optionally depressurizing the pressure cylinder; introducing material, in particular strip material, into the material conveying device; rotating a first piston rod element of a piston rod of the pressure cylinder in a first direction to effect a translational movement of a second piston rod element of the piston rod of the pressure cylinder; terminating the rotation in the first direction when contact or a predefined distance between a movable component of the material conveying device and the material is reached; optionally rotating, preferably when contact has been reached, the first piston rod element in a second direction to effect an opposite translational movement of the second piston rod element.
- Depressurization can be used to allow the piston to move in one direction, for example, upwards, preferably all the way up. This places the piston at the upper end of the cylinder chamber. This facilitates adjusting the length of the piston rod, for example, for thick strip material.
- Rotation in the first direction can also be stopped once a predefined distance has been reached.
- This distance can, for example, be an axial, preferably vertical, distance between the rocker and/or roller (preferably roller) and the strip material (material).
- rotation in the second direction can be performed.
- This rotation in the second direction should preferably only occur to the extent that the strip material is released. It is advantageous to maintain a distance between The pressure between the roller and strip material should be so small that sufficient pressure can be built up between the roller and strip material during a translational movement of the piston over the stroke length (during operation of the pressure cylinder). This pressure should be sufficient to provide sufficient traction for the advancement of the strip material.
- the pressure can vary depending on the strip material and can be adjusted using a pressure regulator. A pressure in the range of 1.5 bar to 8 bar is conceivable, preferably in the range of 2 bar to 6 bar.
- the piston is pressurized so that the material conveying device is ready for operation to convey strip material.
- a 31st embodiment relates to the method according to the preceding embodiment, further comprising: rotating the first piston rod member in the second direction before introducing material.
- a rotary motion, rotation and turning can be understood synonymously here.
- a stroke length can also be understood as a path length, in particular as the total path length that the piston travels in the cylinder chamber during operation of the pressure cylinder.
- This can also be understood as a piston stroke .
- this can be an axial length between the piston and the wall of the cylinder chamber.
- the stroke length may correspond to an entire axial length of the cylinder chamber (less a portion occupied by the piston).
- the pressure cylinder of the present invention can also be considered an intermediate release cylinder.
- the pressure cylinder should not be understood in any way as restrictive in the sense that the pressure cylinder necessarily causes pressure.
- the pressure cylinder is intended to be suitable for a material conveying device and therefore differs, for example, from cylinders commonly used in the operation of motor vehicles and/or piston engines.
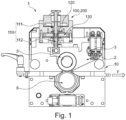
- Fig. 1 shows a pressure cylinder 100, 200 (from now on the reference number 200 will not be listed separately, but should also be used) in a material conveying device (in particular in a roller feed) 1 according to an embodiment of the present invention.
- the material conveying device 1 comprises a rocker 2 and a roller 5.
- the material conveying device 1 further comprises a lower roller 6.
- the rollers 5, 6 of the material conveying device 1 can convey strip material 10 (in Fig. 1 not shown and merely indicated by a reference symbol) in the conveying direction F.
- the pressure cylinder 100 comprises a piston rod 110 configured to engage with a movable component 2 of the material conveying device 1. Furthermore, the pressure cylinder 100 comprises a cylinder chamber 120 configured to at least partially guide the piston rod 110. This means, for example, that the piston rod 110 extends through the cylinder chamber 120. Furthermore, a piston 130 is included, which is movably arranged in the cylinder chamber 120 and which is connected to the piston rod 110 (for example, at least partially by a positive connection).
- the piston rod 110 comprises a first piston rod element 111 and a second piston rod element 112, which are configured such that a rotational movement of the first piston rod element 111 causes a translational movement of the second piston rod element 112 relative to the piston 130. In this way, the length of the piston rod 110 can be changed.
- the piston rod 110 of the pressure cylinder 100 is configured to increase pressure on the rocker 2 in order to effect a translational movement of the roller 5 toward a strip material 10 that is to be conveyed by the material conveying device 1.
- the rocker 2 can rotate about the pivot point 3.
- the piston rod 110 of the pressure cylinder 100 is further configured to reduce pressure on the rocker 2 in order to effect a translational movement of the roller 5 away from the strip material 10 that is to be conveyed by the material conveying device 1.
- the increase or decrease in pressure occurs by means of a pneumatic operation of the drive cylinder 100 and can take place during intermediate release, for example, at at least 1500 strokes/min or at least 2000 strokes/min or at least 2500 strokes/min.
- the direction toward the material 10 can be understood as vertically downward.
- the direction away from the material 10 can be understood as vertically upward.
- Strip materials with a thickness of 0.05 mm to 15 mm, preferably 0.05 mm to 10 mm, more preferably 0.05 mm to 8 mm, most preferably 0.1 mm to 5 mm can be processed.
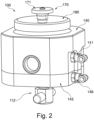
- Fig. 2 shows a pressure cylinder 100 according to a first aspect of the present invention in a perspective view.
- the pressure cylinder 100 comprises an upper cylinder component 140 and a lower cylinder component 145, which are firmly connected to one another, for example, via a screw connection.
- the two cylinder components 140, 145 enclose the cylinder chamber (not shown) in a substantially airtight manner.
- the pressure cylinder 100 also comprises an upper air connection 141 and a lower air connection 146. Through these air connections 141, 146, compressed air can be introduced into the cylinder chamber (or into an upper and a lower cylinder chamber area) (pressure build-up) or released (pressure reduction).
- the pressure cylinder 100 comprises a releasable locking device 170, which is arranged at one end of the piston rod substantially in the longitudinal direction of the piston rod (only the second piston rod element 112 of the piston rod is shown).
- the locking device 170 is designed to lock an adjustable length of the piston rod.
- the locking device 170 comprises a knurled nut 171, which engages the threaded rod (not shown).
- the pressure cylinder 100 comprises a handwheel 180, which, upon rotation, exerts a correspondingly unidirectional rotational movement on the first piston rod element (not shown).
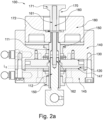
- Fig. 2a shows the pressure cylinder 100 according to Fig. 2 in a lateral cross-sectional view.
- first piston rod element 111 Shown are the first piston rod element 111 and the second piston rod element 112. Both piston rod elements together form the piston rod 110 (not separately marked).
- the cylinder chamber 120 is essentially divided by the piston 130 into an upper cylinder chamber region 142, which communicates essentially exclusively with the upper air connection 141, and a lower cylinder chamber region 147, which communicates essentially exclusively with the lower air connection 146.
- the upper cylinder chamber region 142 is not shown, and the space of the cylinder chamber 120 not filled by the piston 130 is essentially defined by the lower cylinder chamber region 147, since the piston 130 is shown in an upper end position.
- the pressure cylinder 100 comprises two plain bearings 150 configured to support the piston rod 110.
- the first piston rod element 111 is supported by the two plain bearings 150.
- the pressure cylinder 100 comprises a threaded rod 160, which is arranged at least partially within the piston rod 110, in particular within the first piston rod element 111.
- the threaded rod 160 is substantially fixedly connected to the second piston rod element 112.
- a washer 172 is arranged between the locking device 170 and the piston rod 110 (represented by 111 and 112).
- the threaded rod 160 extends through the washer 172.
- the threaded rod 160 is arranged within the first piston rod element 111 and the knurled nut 171.
- the knurled nut 171 can be screwed over the upper thread 161 of the threaded rod 160 and then locks the rotational position of the handwheel 180.
- a set length of the piston rod 110 can advantageously not change.
- the fixed connection between the threaded rod 160 and the second piston rod element 112 can be made via a screw connection, in particular via a lower thread 162 of the threaded rod 160.
- the connection can be made with the aid of an adhesive, for example, Loctite.
- the piston rod 110 (represented by 111 and 112), the upper cylinder component 140 and the lower cylinder component 145 are arranged coaxially.
- the piston rod 110 in particular the second piston rod element 112, protrudes at least partially beyond the lower cylinder component 145.
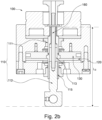
- Fig. 2b shows the pressure cylinder 100 according to Fig. 2a , with the piston rod 110 extended.
- Fig. 2b shows the pressure cylinder 100 according to Fig. 2a , with the piston rod 110 extended.
- Fig. 2b shows the pressure cylinder 100 according to Fig. 2a , with the piston rod 110 extended.
- This figure shows an arrangement in which the length L0 of the piston rod 110 is extended.
- a comparison with the previous figure shows that the second piston rod element 112 is translationally displaced (axially downwards in the figure).
- a rotary movement of the first piston rod element 111 causes a change in the length of the piston rod 110.
- the rotary movement in a first direction increases the length L0, and the rotary movement in a second direction decreases the length L0.
- the first and second directions are opposite.
- the rotary movement occurs by rotation about the longitudinal axis of the first piston rod element 111.
- the first piston rod element 111 and the second piston rod element 112 are engaged via a thread 115.
- the rotary movement is transmitted from the first piston rod element 111 to the second piston rod element 112 via this thread 115.
- a handwheel 180 is shown, which, when rotated, exerts a correspondingly unidirectional rotational movement on the first piston rod element 111. This facilitates the adjustment of the length of the piston rod 110, as it has a larger radius than the first piston rod element 111 and thus requires less force while maintaining the same torque.
- the connection between the handwheel 180 and the first piston rod element 111 can be provided via a square connection.
- the first piston rod element 111 has a cavity 113, wherein the second piston rod element 112 is arranged at least partially within the cavity 113.
- the first piston rod element 111 and the second piston rod element 112 are arranged coaxially.
- the length Lo of the piston rod 110 is set to a minimum length (similar to Fig. 2c )
- the part located in the cavity 113 is L2 (the marking is in Fig. 2c visible) of the second piston rod element 112 at least 20% and/or a maximum of 95%, preferably at least 30% and/or maximum 90%, for example 63% of the length L1 (the marking is in Fig. 2c visible) of the second piston rod element 112.
- the length Lo of the piston rod 110 is set to a maximum length Lo (similar to Fig. 2b )
- the part located in the cavity 113 is L2 (the marking is in Fig. 2c visible) of the second piston rod element 112 at least 5% and/or a maximum of 80%, preferably at least 10% and/or a maximum of 70%, for example 38% of the length L1 (the marking is in Fig. 2c visible) of the second piston rod element 112.
- the maximum length Lo can be 115 mm and the minimum length L0 can be 95 mm.
- Fig. 2c shows the pressure cylinder 100 according to Fig. 2a , with the piston 130 being moved downwards.
- the length Lo of the piston rod 110 is reduced to a minimum (in Fig. 2a the length Lo of the piston rod 110 has not yet been completely reduced to a minimum).
- the air connections serve to provide a pressure in the cylinder chamber 120, which causes the piston 130 to move in the cylinder chamber 120.
- the position of the piston 130 is shown at a lower end of the cylinder chamber 120. Therefore, the lower cylinder chamber area 147 is not shown in this figure, and the cylinder chamber 120 not filled by the piston 130 is essentially defined by the upper cylinder chamber area 142.
- Fig. 2a indicates the arrangement of the handwheel 180 in the two different positions of the piston 130 of the pressure cylinder 100.
- the stroke length L3 is defined by an axial length of the cylinder chamber 120.
- the stroke length L3 can be described, as shown, by the (axial) distance between the piston 130 and the upper end of the cylinder chamber 120.
- the stroke length L3 according to this figure is defined by the axial length of the upper cylinder chamber region 142.
- the axial length of the cylinder chamber 120 (or, as seen here, the upper cylinder chamber area 142) is short, so that the stroke length L3 is kept short. Consequently, an increased cycle rate can be achieved.
- the piston 130 advantageously performs a translational movement over the entire axial length L3 of the cylinder chamber 120 (excluding the axial length of the cylinder chamber 120 occupied by the piston 130).
- the entire axial length is represented by the stroke length L3.
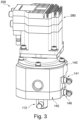
- Fig. 3 shows a pressure cylinder 200, 100 (hereinafter referred to only as 200) according to a second aspect of the present invention in a perspective view.
- the same reference numerals designate the same components of the first aspect.
- 112 stands for the second piston rod element 112. Consequently, the same components of the first aspect can also be used for the second aspect.
- a threaded rod, a handwheel, and/or a separate locking mechanism are not absolutely necessary.
- the first piston rod element 111 can advantageously be configured to be rotatable relative to the piston 130 (or the piston 130 can be rotatable relative to the first piston rod element 111).
- the second piston rod element 112 comprises a fixing component, which can be a transverse pin, whereby rotation of the second piston rod element 112 upon rotation of the first piston rod element 111 can be substantially prevented.
- the fixing component protrudes laterally at least partially beyond a side surface of the piston rod.
- the fixing component can be engaged with a movable component 2 of the material conveying device 1.
- the fixing component can be provided in all second piston rod elements 112 described herein.
- an installation position of the second piston rod element 112 in a movable component 2 of the material conveying device 1 can also substantially prevent rotation of the second piston rod element 112 upon rotation of the first piston rod element 111.
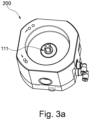
- Fig. 3a shows the pressure cylinder 200 according to Fig. 3 in another perspective view.
- the pressure cylinder 200 is shown without the motor 280 for illustrative purposes. It can be seen that the first piston rod element 111 has a square shape, which enables a positive square connection to a coupling 281 of the motor 280.
- Fig. 3b shows the pressure cylinder 200 according to Fig. 3 in a side cross-sectional view.
- This figure shows the components, the designations of which are familiar to the expert, among other things, Fig. 2-2c and are not listed again for reasons of clarity.
- the motor 280 further comprises a coupling 281, which is substantially fixedly connected to a motor shaft 282 of the motor 280, wherein the coupling 281 engages the first piston rod element 111.
- the piston rod 110 in particular the first piston rod element 111, is configured to be axially movable relative to the coupling 281.
- the piston rod 110 in particular the first piston rod element 111, is not configured to be rotatable relative to the coupling 281.
- the coupling 281 can thus prevent an (unintentional) rotational movement of the first piston rod element 111 and/or cause an (intentional) rotational movement of the first piston rod element 111. Consequently, an (unintentional) change in a set length Lo of the piston rod 110 can be substantially prevented.
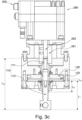
- Fig. 3c shows the pressure cylinder 200 according to Fig. 3b , whereby the piston rod 110 is extended.
- the corresponding description points of the Fig. 2b the person skilled in the art understands the change in the length Lo of the piston rod 110 between Fig. 3b and Fig. 3c by changing the length Lo of the piston rod 110 between Fig. 2b and Fig. 2c (and between Fig. 2b and Fig. 2a ).
- the rotational movement of the first piston rod element 111 is caused by the motor 280.
- the part L2 of the second piston rod element 112 arranged in the cavity 113 is at least 20% and/or a maximum of 95%, preferably at least 30% and/or a maximum of 90%, for example 66% of the length L1 of the second piston rod element 112.
- the part L2 of the second piston rod element 112 arranged in the cavity 113 is at least 5% and/or a maximum of 80%, preferably at least 10% and/or a maximum of 70%, for example 36% of the length L1 of the second piston rod element 112.
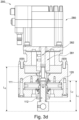
- Fig. 3d shows the pressure cylinder 200 according to Fig. 3b , with the piston moving downwards.
- the length Lo of the piston rod 110 is as in Fig. 3b reduced to a minimum.
- the ratio of length L2 to L1 is thus at its largest.
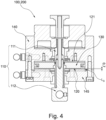
- Fig. 4 shows the pressure cylinder 100, 200 according to an embodiment of the present invention. This embodiment applies equally to both aspects.
- the pressure cylinder 100, 200 comprises a spacer disk 121 arranged in the cylinder chamber 120.
- the spacer disk 121 has a maximum thickness of 4.0 mm and/or at least 0.5 mm. In this example, it has a thickness of 2.0 mm.
- the stroke length L3 in this example is 0.7 mm (2.7 mm without the spacer disk 121).
- the stroke length L3 can be advantageously reduced. This enables higher cycle rates.
- the stroke length L3 of 0.7 mm can also mean an intermediate ventilation opening of 0.7 mm, which the pressure cylinder 100, 200 provides.
- the spacer disc 121 is arranged on an upper wall of the upper cylinder chamber area 141 (not separately marked), this wall coinciding with a lower wall of the upper cylinder component 140.
- the (axial) end positions of the piston 130 in the cylinder chamber 120 are provided via a lower wall of the upper cylinder component 140 (or a spacer 121, as described herein) and an upper wall of the lower cylinder component 145.
- the pressure cylinder 100, 200 can enable at least 1500 strokes/min, or at least 2000 strokes/min. This advantageously provides high cycle rates.
- the amount of time available to execute the stroke might also be relevant.
- the intermediate release angle can influence the time available to perform an intermediate release stroke (i.e., moving the piston up and down).
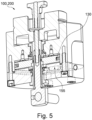
- Fig. 5 shows the pressure cylinder 100, 200 according to another embodiment of the present invention.
- the pressure cylinder 100, 200 comprises a sensor 155, preferably an eddy current sensor 155, which is configured to detect a current position of the piston 130 in the cylinder chamber 120.
- the sensor 155 is configured to detect a distance between the sensor 155 and an underside of the piston 130.
- the principle of a measurement using an eddy current sensor 155 can be understood as follows: When an electrically conductive body is moved in a magnetic field, eddy currents occur in this field because a voltage is induced in the electrically conductive body. Thus, dimensions, distances, and/or positions, particularly of electrically conductive components, can be determined.
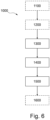
- Fig. 6 shows a schematic flow diagram of a method 1000 for adjusting a length Lo of a piston rod 110 of a pneumatic pressure cylinder 100, 200 in a material conveying device 1 according to an embodiment of the present invention.
- the method 1000 comprises: optionally depressurizing 1100 the pressure cylinder 100, 200; optionally rotating 1200 the first piston rod element 111 in the second direction; introducing 1300 material 10, in particular strip material, into the material conveying device 1; rotating 1400 a first piston rod element 111 of a piston rod 110 of the pressure cylinder 100, 200 in a first direction to effect a translational movement of a second piston rod element 112 of the piston rod 110 of the pressure cylinder 100, 200; Ending the rotation 1500 when a contact or a predefined distance between a movable component 2, 5 of the material conveying device 1 and the material 10 is reached; optionally rotating 1600, preferably when contact has been reached, the first piston rod element 111 in a second direction to cause an opposite translational movement of the second piston rod element 112.
- the piston rod length 110 is typically reduced.
- the piston rod length 110 is typically increased.
- the pressure (contact pressure) provided during operation of the contact cylinder (for intermediate release) may sometimes depend on the strip material, in particular a surface of the strip material, an acceleration of the material conveying device onto the strip material and a variety of other parameters.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Analytical Chemistry (AREA)
- Actuator (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft einen Anpresszylinder für eine Materialfördervorrichtung, insbesondere für einen Walzenvorschub, wobei der Anpresszylinder eine Kolbenstange umfasst, wobei die Länge der Kolbenstange verstellbar ist.
- Die vorliegende Erfindung betrifft außerdem eine Materialfördervorrichtung umfassend zumindest einen entsprechenden Anpresszylinder, sowie ein Verfahren zur Verstellung einer Länge einer Kolbenstange eines Anpresszylinders.
- Materialfördervorrichtungen, insbesondere Walzenvorschübe, werden beispielsweise zum Fördern und Vorschieben, insbesondere zum getakteten Vorschieben von Werkstücken, wie Bandmaterial oder Streifenmaterial, eingesetzt. Beispielhaft kommen Walzenvorschübe bei Stanzanwendung zum Einsatz. Das Werkstück wird hierbei getaktet vorgeschoben, wobei die Taktung des Vorschubs mit einem Stanzwerkzeug synchronisiert ist.
- Ebenso sind Walzenvorschübe aus anderen Anwendungsgebieten bekannt. Beispielsweise kann ein Walzenvorschub eine profilierte Walze aufweisen und beim Vorschieben des Werkstücks die entsprechende Profilierung in das Werkstück einprägen oder einstanzen.
- Das Prinzip des Walzenvorschubes basiert grundsätzlich auf zumindest zwei Walzen, wovon mindestens eine erste Walze auf einer ersten Seite (beispielsweise oberhalb) des zu fördernden Werkstücks und eine zweite Walze auf einer gegenüberliegenden Seite (beispielsweise unterhalb) des zu fördernden Werkstücks angeordnet ist.
- Zumindest eine der Walzen ist eine angetriebene Walze. Zum Vorschieben/Fördern wird das Werkstück in einen Spalt, der zwischen den Walzen ausgebildet ist, eingeführt. Durch eine gleichlaufende Drehung der Walzen wird das Werkstück sodann vorgeschoben/gefördert. Die Drehgeschwindigkeit der Walzen bestimmt die Förder- bzw. Vorschubgeschwindigkeit.
- Materialfördervorrichtungen weisen üblicherweise Anpresszylinder auf, die mehrere Funktionen erfüllen sollen.
- Zum einen sollen Anpresszylinder einen Anpressdruck auf eine Walze, beispielsweise auf die obere Walze aufbringen. Dieser Anpressdruck ermöglicht es, ein in die Materialfördervorrichtung eingeführtes Bandmaterial möglichst schlupffrei transportieren zu können. Üblicherweise wird der Druck vom Anpresszylinder auf eine bewegliche Wippe aufgebracht, die sodann den Druck auf die Walze weitergibt. Die Wippe kann über einen Drehpunkt rotieren.
- Anpresszylinder sollen ferner ein Anheben der Walze bewirken können, um neues Bandmaterial einführen zu können. Dieses Anheben, geschieht beispielsweise dadurch, dass ein Kolben im Zylinder nach oben bewegt wird, wodurch sich die Wippe und die obere Walze nach oben bewegen.
- Anpresszylinder sollen ferner ein Zwischenlüften ermöglichen, welches auch als "Loslassen" bezeichnet werden kann. Das Zwischenlüften bewirkt an Anheben der Walze nach jedem Vorschubtakt des Bandmaterials, um das Bandmaterial für eine Folgeschnittwerkzeug freizugeben. Das Folgeschnittwerkzeug, beispielsweise ein Stanzwerkzeug, kann auf diese Weise besser zentriert und auf bereits vorab gestanzte Löcher ausgerichtet werden. Beispielsweise können Bandmaterialien über Pilotpins mittels vorab gestanzte Pilotlöcher durch das Zwischenlüften ausgerichtet werden.
- Zur Erfüllung der zuvor beschriebenen Funktionen werden an einen Anpresszylinder zumindest folgende Anforderungen gestellt. Beispielsweise stellt die Anzahl der Taktzyklen (auch Vorschubtaktzyklen) pro Zeiteinheit einen bedeutsamen Parameter in Materialfördervorrichtungen dar. Ein Taktzyklus ist der Vorgang eines Anhebens und eines Absenkens des Kolbens im Anpresszylinder (ein Hub). Die Anzahl der Taktzyklen pro Zeiteinheit ist auch als Taktrate zu verstehen und wird üblicherweise als Hub/min ausgedrückt. Erhöhte Taktraten können die Effizienz von Materialfördervorrichtungen wesentlich erhöhen. Die Taktraten des Anpresszylinders sollen folglich erhöht werden. Außerdem soll eine Vielzahl unterschiedlicher Materialdicken von Bandmaterial bearbeitet werden können. Zudem soll der Aufbau konstruktiv einfach und kostengünstig sein.
- Diesem Anforderungsprofil genügen herkömmliche Konfigurationen nicht. Herkömmliche Konfigurationen umfassen beispielsweise Standard-Pneumatik-Zylinder oder Servo-Motoren. Standard-Pneumatik-Zylinder weisen üblicherweise einen langen Hubweg auf. Dieser lange Hubweg begrenzt die Taktraten (beispielsweise können lediglich 300 Hübe/min erreicht werden). Durch den langen Hubweg und die damit verbundenen größeren Reibflächen macht sich zudem ein Materialverschleiß nachteilig bemerkbar. Es kommt zu häufigeren Störfällen, weshalb die Konfiguration insgesamt kostenintensiv ist. Es ist zudem nicht möglich, den Zylinder auf unterschiedliche Bandmaterialdicken flexibel anpassen zu können. Herkömmliche Konfigurationen mittels Servo-Motoren ermöglichen eine Veränderung der Lage der Wippe, um den Abstand einer Walze und dem Bandmaterial einzustellen. Jedoch werden hierzu die Servo-Motoren üblicherweise zusätzlich zu Anpresszylindern an die Wippe angebracht. Die Servo-Motoren prägen somit eine entgegengesetzt zum Anpressdruck des Anpresszylinders gerichtete Kraft aus. Diese Konfiguration ist folglich sehr ineffizient, kostenintensiv und durch die zusätzlichen Bauteile konstruktiv herausfordernd und störanfällig.
- Eine Aufgabe der vorliegenden Erfindung ist es daher, die Nachteile des Stands der Technik zu überwinden. Insbesondere widmet sich die vorliegende Erfindung der Aufgabe, einen Anpresszylinder für eine Materialfördervorrichtung bereitzustellen, wobei der Anpresszylinder eine erhöhte Taktrate ermöglicht. Außerdem soll ein Anpresszylinder bereitgestellt werden, welcher flexibel einstellbar ist, um unterschiedliche Bandmaterialien in einer Materialfördervorrichtung bearbeiten zu können. Es ist generell eine Aufgabe der Erfindung einen Anpresszylinder bereitzustellen, der konstruktiv einfach gestaltet ist, eine erleichterte Bedienung und automatisierte Einstellung auf unterschiedliche Bandmaterialien ermöglicht, wenig Materialverschleiß aufweist und kostengünstig ist.
- Die obigen Aufgaben sowie weitere Aufgaben, die sich aus der folgenden Beschreibung ergeben, werden durch den Gegenstand der unabhängigen Ansprüche gelöst. Bevorzugte Ausführungsformen sind Gegenstand der abhängigen Ansprüche, und der Fachmann findet Hinweise auf andere geeignete Ausführungsformen der vorliegenden Erfindung in der Offenbarung der vorliegenden Anmeldung.
- Die Ziele und Aufgaben der vorliegenden Erfindung, werden unter anderem mit einem Anpresszylinder, sowie einer entsprechenden Materialfördervorrichtung, und einem Verfahren zur Verstellung einer Kolbenstangenlänge eines Anpresszylinders gelöst. Die im Folgenden für den Anpresszylinder gezeigten technischen Eigenschaften, die Vorteile des Anpresszylinders und die Verbesserungen gegenüber dem Stand der Technik treffen genauso auf die Materialfördervorrichtung und das Verfahren zu.
- Eine 1. Ausführungsform der Erfindung betrifft einen Anpresszylinder für eine Materialfördervorrichtung, insbesondere für einen Walzenvorschub, umfassend: eine Kolbenstange, die dazu eingerichtet ist, in Eingriff mit einem beweglichen Bauteil der Materialfördervorrichtung zu kommen; einen Zylinderraum, der dazu eingerichtet ist, die Kolbenstange zumindest zum Teil zu führen; und einen Kolben, der beweglich im Zylinderraum angeordnet ist, und der mit der Kolbenstange in einer Verbindung steht; wobei die Kolbenstange ein erstes Kolbenstangenelement und ein zweites Kolbenstangenelement umfasst, die so eingerichtet sind, dass eine Drehbewegung des ersten Kolbenstangenelements eine Translationsbewegung des zweiten Kolbenstangenelements relativ zum Kolben bewirkt; wobei das erste Kolbenstangenelement drehbar zum Kolben eingerichtet ist.
- Der erfindungsgemäße Anpresszylinder ermöglicht es, eine Länge der Kolbenstange zu verändern, insbesondere einzustellen. Mithin ist dies so zu verstehen, dass die Länge der Kolbenstange relativ zum Kolben verändert wird. Somit kann, weitgehend unabhängig von einer Position des Kolbens die Länge der Kolbenstange eingestellt werden. Vorteilhaft kann dadurch die Weglänge, die der Kolben im Zylinderraum ausführt (Hublänge), klein ausgeführt werden.
- Mithin kann der Zylinderraum (auch als Zylindervolumen zu verstehen) klein ausgeführt werden. Beispielsweise kann eine axiale Länge des Zylinderraums klein sein. Somit kann die Taktrate (ausgedrückt in Hub/min) gegenüber dem Stand der Technik signifikant erhöht werden. Beispielsweise können Taktraten von mindestens 1000 Hub/min, bevorzugt mindestens 1500 Hub/min, am meisten bevorzugt mindestens 2000 Hub/min erreicht werden. Dies trägt wesentlich zu einer Erhöhung des Durchsatzes von Bandmaterial bei. Herkömmliche pneumatische Anpresszylinder erfordern zusätzliche Bauteile, um eine Hublänge zu beschränken, wobei die Kolbenstange nicht verändert werden. Das Zylindervolumen ist bei diesen herkömmlichen Anpresszylindern weiterhin groß, was nachteilig und ineffizient ist.
- Auch kann der erfindungsgemäße Anpresszylinder für verschiedene Dicken von Bandmaterial flexibel eingestellt werden, und weiterhin eine erhöhte Taktrate bereitstellen. Dies sorgt für eine insgesamt effizientere Bearbeitung von Bandmaterial in Materialfördervorrichtungen, insbesondere in Walzenvorschüben mit Folgeschnittwerkzeugen, beispielsweise Stanzwerkzeugen.
- Der Eingriff der Kolbenstange mit einem beweglichen Bauteil der Materialfördervorrichtung kann so verstanden werden, dass ein Kontakt vorliegt und insbesondere ein Druck beim Betrieb des Anpresszylinders von der Kolbenstange auf das bewegliche Bauteil der Materialfördervorrichtung aufgeprägt wird, um das bewegliche Bauteil zu bewegen. Dabei ist der "Betrieb" des Anpresszylinders so zu verstehen, dass sich der Kolben des Zylinders bewegt. Mithin kann dadurch ein Zwischenlüften erreicht werden. Dieser "Betrieb" ist nicht zwingend mit der Drehbewegung des ersten Kolbenstangenelements und/oder der Translationsbewegung des zweiten Kolbenstangenelements relativ zum Kolben zu verstehen. Letzteres dient dazu eine Länge der Kolbenstange einzustellen. Es ist jedoch nicht ausgeschlossen, dass letzteres auch während des Betriebs erfolgt.
- Der Zylinderraum führt die Kolbenstange zumindest zum Teil. Dies kann so verstanden werden, dass die Kolbenstange mit dem Zylinderraum zumindest zum Teil in Kontakt steht. Beispielsweise kann die Kolbenstange mittig durch den Zylinderraum geführt werden.
- Der Kolben wird üblicherweise beim Betrieb des Anpresszylinders im Zylinderraum bewegt, vorzugsweise wird er auf und ab bewegt. Der Betrieb kann zum Beispiel pneumatisch, mithin unter Verwendung von Druckluft erfolgen. Der Kolben steht mit der Kolbenstange in einer Verbindung. Dies kann so verstanden werden, dass sich die Kolbenstange bei einer Bewegung des Kolbens gleichfalls bewegen kann. Die Verbindung ist vorteilhaft keine feste Verbindung, die eine relative Bewegung des Kolbens und der Kolbenstange zueinander in alle Richtungen verhindert (wie hierin durch eine drehbare Einrichtung noch dargelegt).
- Die Drehbewegung des ersten Kolbenstangenelements ist beispielsweise eine Drehbewegung um die Längsachse des ersten Kolbenstangenelements, vorzugsweise um die Längsachse der Kolbenstange.
- Die Translationsbewegung des zweiten Kolbenstangenelements kann insbesondere als Translationsbewegung relativ zum ersten Kolbenstangenelement verstanden werden.
- Das erste Kolbenstangenelement ist drehbar zum Kolben eingerichtet; dies kann beispielsweise durch eine Lagerung ermöglicht sein. Da das erste Kolbenstangenelement drehbar zum Kolben eingerichtet ist, führt die Drehbewegung des ersten Kolbenstangenelements üblicherweise nicht zu einer Drehbewegung des Kolbens. Somit kann vorteilhaft verhindert werden, dass der Kolben an einer Wand des Zylinderraums Reibungskräfte verursacht (beispielsweise, wenn sich der Kolben mitdrehen würde). Folglich trägt die Anordnung zu einem geringen Verschleiß bei und erleichtert die Einstellung der Kolbenstangenlänge. Mithin kann die Länge der Kolbenstange materialschonend verändert werden, wodurch die Langlebigkeit erhöht werden kann.
- Eine 2. Ausführungsform des Anpresszylinders betrifft die vorhergehende Ausführungsform, wobei der Kolben und das erste Kolbenstangenelement zwei separate Bauteile sind.
- Dies ermöglicht die Einstellbarkeit der Kolbenstangenlänge, ohne den Kolben zu beeinträchtigen, beispielsweise ohne den Kolben zu bewegen. Sofern es zu einem Verschleiß eines der beiden Bauteile kommen sollte, genügt ein Austausch des verschlissenen Bauteils. Das nicht verschlissene Bauteil kann weiterhin verwendet werden. Dies spart Material und reduziert die Kosten.
- Das zweite Kolbenstangenelement könnte in dieser Ausführungsform translatorisch bewegt werden, insbesondere ohne wesentlichen Kraftaufwand. Den Erfindern ist es gelungen, dies ohne wesentlichen Kraftaufwand zu ermöglichen, selbst wenn der Zylinderraum mit Druck beaufschlagt ist (mithin, wenn Druck auf den Kolben ausgeübt wird). Beispielsweise könnte der Anpresszylinder mit Druck beaufschlagt sein, sodass der Kolben in einer oberen oder unteren Position innerhalb des Zylinderraums angeordnet ist. In einer solchen Position kann die Kontaktfläche zwischen Kolben und einer Wand des Zylinderraum erhöht sein (da beispielsweise eine Stirnfläche des Kolbens zusätzlich zu einer Mantelfläche die Kontaktfläche bildet). Folglich wären, sofern sich der Kolben als ein integrales Bauteil mit dem ersten Kolbenstangenelement bei einer Drehbewegung des ersten Kolbenstangenelements mitdrehen würde, die Reibungskräfte wesentlich erhöht. Demnach wäre ein wesentlich erhöhter Kraftaufwand von Nöten. Durch die Separierung kann dieser wesentliche Nachteil überwunden werden.
- Eine 3. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, ferner umfassend: eine Gewindestange, die zumindest zum Teil innerhalb der Kolbenstange angeordnet ist, und die im Wesentlichen fest mit dem zweiten Kolbenstangenelement verbunden ist.
- Die Gewindestange kann als Stange, mithin ein längliches Bauteil, aufgefasst werden, welches zumindest zum Teil ein Gewinde aufweist. Die Gewindestange kann dazu beitragen, eine unbeabsichtigte Drehbewegung des ersten Kolbenstangenelements zu verhindern wie hierin beschrieben. Mithin könnte eine unbeabsichtigte Drehbewegung im Betrieb des Anpresszylinders auftreten. Die feste Verbindung zwischen der Gewindestange und dem zweiten Kolbenstangenelement kann so verstanden werden, dass sich die Verbindung im Betrieb nicht löst. Jedoch können beide Bauteile unter Zuhilfenahme weiterer Mittel gelöst werden, sofern dies gewünscht ist (beispielsweise bei einem Austausch der Bauteile).
- Die Anordnung der Gewindestange zumindest zum Teil innerhalb der Kolbenstange begünstigt Platzersparnis und kann das Gewinde vor Schmutz schützen.
- Eine 4. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, ferner umfassend: Eine lösbare Arretierung, die im Wesentlichen in Längsrichtung der Kolbenstange an einem Ende der Kolbenstange angeordnet ist, und die dazu eingerichtet ist, eine verstellbare Länge der Kolbenstange zu arretieren; wobei die Arretierung vorzugsweise eine Schraubverbindung umfasst, die optional mit der Gewindestange im Eingriff steht.
- Die Arretierung kann zum Beispiel eine Mutter, eine Kontermutter oder eine Rändelmutter umfassen. Eine Arretierung ist als ein Feststellen, Sperren und/oder Blockieren von beweglichen Bauteilen zu verstehen. Die Arretierung ist insbesondere an einem Ende des ersten Kolbenstangenelements der Kolbenstange angeordnet. Dieses Ende ist typischerweise das Ende, welches vom beweglichen Bauteil der Materialfördervorrichtung abgewandt ist, wenn der Anpresszylinder in der Materialfördervorrichtung eingesetzt wird. Diese Anordnung erzielt beispielsweise gegenüber Anordnungen mit seitlichen Arretierungen den Vorteil, dass die Bauteile nicht unnötig über die seitlichen Abmessungen hinausragen. Außerdem ermöglicht diese Anordnung eine motorisierte und/oder automatisierte Verstellung der Länge der Kolbenstange.
- Durch die Arretierung kann eine (ungewollte) Veränderung einer eingestellten Länge der Kolbenstangenlänge vermindert, bzw. im Wesentlichen verhindert werden. Durch den Eingriff mit der Gewindestange kann ein Abstand zwischen der Arretierung und dem zweiten Kolbenstangenelement im Wesentlichen konstant gehalten werden. Auf diese Weise wird eine Drehbewegung des ersten Kolbenstangenelements im Betrieb des Anpresszylinders vorteilhaft im Wesentlichen verhindert.
- Zwischen der Arretierung und der Kolbenstange kann eine Unterlegscheibe angeordnet sein. Die Gewindestange kann durch die Unterlegscheibe hindurchragen.
- Vorzugsweise kann ein Handrad vorgesehen sein, welches bei einer Drehbewegung eine entsprechend gleichgerichtete Drehbewegung auf das erste Kolbenstangenelement ausübt. Dies kann die Einstellung der Kolbenstangenlänge erleichtern. Die Verbindung zwischen dem Handrad und dem ersten Kolbenstangenelement kann über eine Vierkantverbindung ermöglicht sein. Üblicherweise ist diese Verbindung so ausgeführt, dass sich im Betrieb des Anpresszylinders das Handrad gemeinsam mit der Kolbenstange und dem Kolben translatorisch bewegt (z.B. beim Zwischenlüften). Hierzu kann ein Luftspalt zwischen dem Handrad und einer Wand eines oberen Zylinderbauteils vorgesehen sein, sodass Reibungsverluste weitgehend vermieden werden. Vorzugsweise ist der Luftspalt in seiner Spaltbreite so gering gewählt, dass im Wesentlichen kein Schmutz durch den Luftspalt gelangt.
- Eine 5. Ausführungsform der Erfindung betrifft einen Anpresszylinder für eine Materialfördervorrichtung, insbesondere für einen Walzenvorschub, umfassend: eine Kolbenstange, die dazu eingerichtet ist, in Eingriff mit einem beweglichen Bauteil der Materialfördervorrichtung zu kommen; einen Zylinderraum, der dazu eingerichtet ist, die Kolbenstange zumindest zum Teil zu führen; einen Kolben, der im Zylinderraum angeordnet ist, und der mit der Kolbenstange in einer Verbindung steht; und einen Motor; wobei die Kolbenstange ein erstes Kolbenstangenelement und ein zweites Kolbenstangenelement umfasst, die so eingerichtet sind, dass eine Drehbewegung des ersten Kolbenstangenelements eine Translationsbewegung des zweiten Kolbenstangenelements relativ zum Kolben bewirkt; wobei der Motor dazu eingerichtet ist, die Drehbewegung des ersten Kolbenstangenelements zu bewirken.
- Vorteilhaft ist in dieser Ausführungsform ein Motor umfasst, womit die Einstellung der Kolbenstangenlänge optimiert werden kann. Herkömmliche Standard-Pneumatik-Zylinder ermöglichen keine Einstellung der Kolbenstangenlänge und folglich auch keine motorisierte Einstellung. Der Motor ermöglicht eine sinnvolle Integration einer Steuerung. Mithin kann bei einem Bandmaterialwechsel eine verbesserte Einstellung der Kolbenstangenlänge erzielt werden. Sodann kann kostenreduzierend auf eine umständliche manuelle Einstellung verzichtet werden. Ein Bandmaterialwechsel kann automatisiert werden. Der Motor kann zum Beispiel ein Elektromotor sein. Es ist denkbar, einen Servo-Motor, einen Schritt-Motor oder einen Gleichstrom-(DC)-Motor einzusetzen. Die hierin aufgeführten Beispiele von Motoren sind keinesfalls einschränkend zu verstehen, sondern dienen lediglich dem Verständnis. Eine Vielzahl weiterer technisch sinnvoller Motoren können Anwendung finden.
- Insbesondere liefert eine Kombination aus einem Motor zur Einstellung der Kolbenstangenlänge (wie hierin beschrieben) mit einem pneumatischen Betrieb des Anpresszylinders (wie hierin beschrieben) wesentliche Vorteile (wie hierin beschrieben), die sich nicht aus herkömmlichen rein pneumatischen Anpresszylindern oder reinen Elektrozylindern ergeben.
- Eine 6. Ausführungsform des Anpresszylinders betrifft die vorhergehende Ausführungsform, wobei der Motor dazu eingerichtet ist, keine Translationsbewegung des ersten Kolbenstangenelements zu bewirken.
- Der Motor muss für den hierin beschriebenen Betrieb des Anpresszylinders, insbesondere für das Zwischenlüften, nicht erforderlich sein. Vorzugsweise geschieht der Betrieb des Anpresszylinders pneumatisch, wie hierin beschrieben, wodurch z.B. ein Zwischenlüften erzielt wird. Beim Betrieb des Anpresszylinders erfolgt mithin eine Translationsbewegung des ersten Kolbenstangenelements. Diese muss vorteilhaft nicht durch den Motor bereitgestellt werden.
- Eine 7. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden 5. oder 6. Ausführungsform, wobei der Motor im Wesentlichen in Längsrichtung der Kolbenstange an einem Ende der Kolbenstange angeordnet ist.
- In einem Beispiel könnte der Motor die Funktion eines Handrads zur Einstellung einer Kolbenstangenlänge übernehmen.
- Eine 8. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden 5. bis 7. Ausführungsform, ferner umfassend: eine Kupplung, die im Wesentlichen fest mit einer Motorwelle des Motors verbunden ist, wobei die Kupplung mit dem ersten Kolbenstangenelement im Eingriff steht, vorzugsweise über eine Vierkantverbindung; wobei die Kolbenstange, insbesondere das erste Kolbenstangenelement, axial beweglich zur Kupplung eingerichtet ist; wobei vorzugsweise die Kolbenstange, insbesondere das erste Kolbenstangenelement, nicht drehbar zur Kupplung eingerichtet ist.
- Der Motor kann eine Motorwelle umfassen. Der Motor kann ferner ein Drehmoment auf die Kupplung übertragen, welches sodann auf die Kolbenstange, insbesondere lediglich auf das erste Kolbenstangenelement und nicht das zweite Kolbenstangenelement übertragen wird. Beim (pneumatischen) Betrieb des Anpresszylinders kann sich die Kolbenstange relativ zur Kupplung und somit relativ zum Motor translatorisch, insbesondere axial, bewegen. Dazu kann ein Spiel, beispielsweise ein Luftspalt vorgesehen sein. Der Luftspalt kann groß genug sein, um eine die relative translatorische Bewegung zu ermöglichen.
- Der Luftspalt kann klein genug sein, um eine Drehbewegung (und das Drehmoment) der Kupplung auf das erste Kolbenstangenelement zu übertragen.
- Die Kolbenstange, insbesondere das erste Kolbenstangenelement, ist nicht drehbar zur Kupplung eingerichtet. Dies ist so zu verstehen, dass sich das erste Kolbenstangenelement im Wesentlichen nicht relativ zur Kupplung dreht. Folglich kann eine (ungewollte) Veränderung einer eingestellten Länge der Kolbenstange vermindert, bzw. im Wesentlichen verhindert werden. Bei der Ausführungsform mit Motor ist folglich eine Arretierung mittels einer Mutter, eine Kontermutter oder eine Rändelmutter nicht zwingend erforderlich.
- Eine 9. Ausführungsform des Anpresszylinders betrifft die vorhergehende Ausführungsform, wobei die Kupplung dazu eingerichtet ist, keine Translationsbewegung auszuführen.
- Beim (pneumatischen) Betrieb des Anpresszylinders führt die Kupplung üblicherweise keine Bewegung aus (sowohl keine Drehbewegung als auch keine Translationsbewegung). Dies reduziert die Komplexität und vereinfacht die Bewegungsmechanismen. Beispielhaft kann die Kupplung als im Wesentlichen in axialer Richtung feststehendes Bauteil aufgefasst werden. Gleiches kann folglich für den Motor gelten. Somit sind vorteilhaft deren Positionen im Betrieb des Anpresszylinders im Wesentlichen fest determiniert, was Vorteile für die Anordnung mit sich bringt.
- Eine 10. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden 5. bis 9. Ausführungsform, wobei der Anpresszylinder ein Anpresszylinder nach einem der Ausführungsformen 1 bis 4 ist.
- Der Fachmann versteht, dass die Merkmale, die technischen Eigenschaften, die Vorteile und die Verbesserungen des Anpresszylinders der Ausführungsformen 1 bis 4 gegenüber dem Stand der Technik gleichfalls auf den Anpresszylinder einer der Ausführungsform 5 bis 9 zutreffen, sofern dies technisch sinnvoll ist.
- Eine 11. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei die Kolbenstange dazu eingerichtet ist, eine Hublänge von maximal 5.0 mm, bevorzugt maximal 3.0 mm, weiter bevorzugt maximal 2.5 mm, noch weiter bevorzugt maximal 2.0 mm, ferner bevorzugt maximal 1.5 mm, noch ferner bevorzugt maximal 1.0 mm, weiter ferner bevorzugt maximal 0.7 mm, am meisten bevorzugt maximal 0.5 mm auszuführen; und/oder wobei die Kolbenstange dazu eingerichtet ist, eine Hublänge von mindestens 0.005 mm, bevorzugt mindestens 0.01 mm, weiter bevorzugt mindestens 0.05 mm, am meisten bevorzugt mindestens 0.1 mm auszuführen.
- Diese Hublänge (Weglänge, die der Kolben im Zylinderraum beim Betrieb des Anpresszylinders ausführt) ist gegenüber dem Stand der Technik wesentlich geringer. Folglich kann eine signifikante Erhöhung der Taktraten (Hub/min oder auch Anzahl der Hübe pro Minute) des Anpresszylinders für Materialfördervorrichtungen gegenüber herkömmlichen Konfigurationen erzielt werden. Somit kann die Fördergeschwindigkeit von Bandmaterial erhöht werden, wodurch ein effizienteres Bearbeiten von Bandmaterial ermöglicht wird. Die Hublänge kann beispielsweise durch eine axiale Länge des Zylinderraums definiert werden und/oder durch eine axiale Länge des Kolbens im Zylinderraum. Üblicherweise kann eine kleine axiale Länge des Zylinderraums gewählt werden, sodass die Hublänge reduziert wird. Dies ist materialsparend.
- Es kann vorteilhaft sein eine minimale Hublänge und/oder mitunter eine größere Hublänge vorzusehen. Vorkommen kann dies beispielsweise bei breiteren Walzenvorschüben und/oder wenn bewegliche Bauteile des Walzenvorschubs (beispielsweise eine Wippe) nachgiebige sind und/oder wenn nachgiebige Bandmaterialien (beispielsweise Kunststoffe) gefördert werden sollen. Nachgiebig kann als biegsam und/oder elastisch verstanden werden. Folglich kann eine größere Hublänge Systemtoleranzen ausgleichen, was in manchen Fällen von Vorteil sein kann.
- Eine 12. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei die Drehbewegung des ersten Kolbenstangenelements eine Länge der Kolbenstange verändert, wobei vorzugsweise die Drehbewegung in eine erste Richtung die Länge vergrößert, und die Drehbewegung in eine zweite Richtung die Länge verkleinert.
- Die Hublänge der Kolbenstange ist gering, dennoch können Bandmaterialien mit verschiedenen Dicken bearbeitet werden, indem die Kolbenstangenlänge vergrößert und verkleinert wird. Der erfindungsgemäße Anpresszylinder lässt sich durch die Einstellbarkeit der Kolbenstangenlänge somit flexibel einsetzen.
- Es müssen folglich nicht unterschiedliche Anpresszylinder bereitgestellt werden. Es genügt ein Anpresszylinder, der einer breiten Palette von Anforderungen gerecht werden kann, wie hierin beschrieben.
- Eine Vergrößerung der Kolbenstangenlänge führt beispielsweise dazu, dass ein Abstand zwischen zwei Walzen einer Materialfördervorrichtung verringert wird. Eine Verkleinerung der Kolbenstangenlänge führt beispielsweise dazu, dass ein Abstand zwischen zwei Walzen einer Materialfördervorrichtung vergrößert wird.
- Vorzugsweise beträgt das Verhältnis der Länge der Kolbenstange, die auf eine maximale Länge eingestellt ist, zu der Länge der Kolbenstange, die auf eine minimale Länge eingestellt ist, in etwa 110% bis 150%, bevorzugt 110% bis 140%, weiter bevorzugt 115% bis 130%, am meisten bevorzugt 115% bis 120% (oder bis 125%). Somit lässt sich beispielsweise eine Verlängerung der Länge der Kolbenstange von 10% bis 50% bewerkstelligen.
- Vorzugsweise kann die minimale Länge der Kolbenstange 86 mm bis 106 mm, zum Beispiel 96 mm betragen. Vorzugsweise kann die maximale Länge der Kolbenstange 110 mm bis 120 mm betragen, zum Beispiel 115 mm. Dies kann einem hierin beschriebenen Verhältnis von 115 mm / 96 mm = 119.8 % (~ 120%) entsprechen. Die Erfinder ermöglichen mit diesen Werten (Verhältnissen) den Einsatz des Anpresszylinders für eine Vielzahl von Walzenvorschüben unterschiedlicher Durchlassbereiche.
- Eine 13. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei das erste Kolbenstangenelement und das zweite Kolbenstangenelement über einen Schraubkontakt, insbesondere ein Gewinde, im Eingriff sind.
- Die Drehbewegung des ersten Kolbenstangenelements bewirkt eine Translationsbewegung des zweiten Kolbenstangenelements relativ zum Kolben mit Hilfe eines Schraubkontakts, bspw. einer Schraubverbindung. Somit wird das zweite Kolbenstangenelement über das Gewinde des Schraubkontakts angetrieben. Dies stellt einen vereinfachten und zuverlässigen Bewegungsmechanismus dar.
- Eine 14. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei der Kolben derart eingerichtet ist, bei einer Translationsbewegung des Kolbens eine entsprechende Translationsbewegung der Kolbenstange zu bewirken.
- Bei Ausführung einer Translationsbewegung des Kolbens führt die Kolbenstange eine entsprechende, also gleichartige und/oder gleichgroße Translationsbewegung aus. Es bewegen sich ebenso das erste und das zweite Kolbenstangenelement.
- Eine 15. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, ferner umfassend: einen Sensor, vorzugsweise einen Wirbelstromsensor, der dazu eingerichtet ist, eine aktuelle Position des Kolbens insbesondere im Zylinderraum zu erfassen; wobei der Sensor vorzugsweise dazu eingerichtet ist, einen Abstand zwischen dem Sensor und einer Unterseite des Kolbens zu erfassen.
- Der Sensor ist beispielsweise ein analoger Sensor. Vorzugsweise ist der Sensor ein berührungsloser Sensor. Ein Wirbelstromsensor kann einen Abstand mittels eines Magnetfelds zuverlässig messen. Vorteilhaft sind diese Messungen sehr präzise.
- Eine aktuelle Position kann insbesondere den Abstand zwischen Sensor und einer Unterseite des Kolbens umfassen. Die Erfassung kann auch als Messung verstanden werden. Vorteilhaft sind Abmessungen von Bauteilen des Anpresszylinders bekannt, sodass mit Hilfe der Messung durch den Sensor festgestellt werden kann, in welchem Ausmaß sich der Kolben bewegt hat. Auf diese Weise können vorteilhaft unterschiedliche Dicke eines Bandmaterials festgestellt werden. Dies kann beispielsweise für die Einstellung der Kolbenstangenlänge bei einem Wechsel von Bandmaterial hilfreich sein.
- Zudem kann die Messung Qualitätszwecken dienen, wobei eine Auswertung über eine Steuerung erfolgen kann. Weiterhin kann mit Hilfe der Erfassung der aktuellen Position festgestellt werden, ob ein Zwischenlüften erfolgt ist. Dies ist insbesondere bei den erfindungsgemäß hohen Taktraten von Vorteil. Es kann folglich kontrolliert werden, ob der Anpresszylinder weiterhin im gewünschten Betrieb ist.
- Die Messung kann außerdem dazu dienen Materialdickenschwankungen eines Bandmaterials beim Vorschieben des Bandmaterials durch eine Materialfördervorrichtung zu erfassen. Die Messergebnisse könnten beispielsweise dazu verwendet werden, einen gegebenenfalls (erforderlichen) weiteren Einstellungsvorgang der Kolbenstangenlänge anzudeuten (beispielsweise ein Nachjustieren).
- Eine 16. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei die Kolbenstange pneumatisch angetrieben wird, wobei der Anpresszylinder vorzugsweise so konfiguriert ist, dass Translationsbewegungen des Kolbens und/oder des ersten Kolbenstangenelements ausschließlich pneumatisch erfolgen.
- Ein pneumatischer Antrieb stellt eine zuverlässige Technik dar, womit der Betrieb, insbesondere das Zwischenlüften, des Anpresszylinders effizient erfolgen kann. Wie hierin beschrieben, kann das zweite Kolbenstangenelement auch aufgrund der Drehbewegung des ersten Kolbenstangenelements eine Translationsbewegung ausführen. Dies ist neben dem pneumatischen Antrieb möglich und vorteilhaft, um die Kolbenstangenlänge einzustellen.
- Eine 17. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, ferner umfassend: einen oberen Luftanschluss; und vorzugsweise einen unteren Luftanschluss; wobei der Zylinderraum durch den Kolben im Wesentlichen in einen oberen Zylinderraumbereich, welcher im Wesentlichen ausschließlich mit dem oberen Luftanschluss kommuniziert, und vorzugsweise in einen unteren Zylinderraumbereich, welcher im Wesentlichen ausschließlich mit dem unteren Luftanschluss kommuniziert, eingeteilt ist.
- Der Luftanschluss kann dazu dienen einen Druck im Zylinderraum bereitzustellen, welcher dazu führen kann, dass sich der Kolben im Zylinderraum bewegt. Vorteilhaft sind zwei Luftanschlüsse bereitgestellt, welche jeweils mit einem Zylinderraumbereich kommunizieren. Das Kommunizieren ist so zu verstehen, dass ein Luftaustausch ermöglicht wird. Druckluft kann so gezielt in den jeweiligen Zylinderraumbereich eingeführt werden.
- Zwei Luftanschlüsse bieten gegenüber einem Luftanschluss den Vorteil einer Doppelwirkung. Mithin ist keine Grundposition des Kolbens und/oder der Kolbenstange erforderlich. Diese kann durch eine Einstellung des Drucks erfolgen.
- Der obere Zylinderraumbereich kann, bei ordnungsgemäßem Betrieb des Anpresszylinders als ein solcher aufgefasst werden, dass bei Druckbeaufschlagung der Kolben und die Kolbenstange einen Anpressdruck erhöhen. Der untere Zylinderraumbereich kann, bei ordnungsgemäßem Betrieb des Anpresszylinders als ein solcher aufgefasst werden, dass bei Druckbeaufschlagung der Kolben und die Kolbenstange einen Anpressdruck verringern. Beispielsweise kann der obere Zylinderraumbereich vertikal über dem unteren Zylinderraumbereich angeordnet sein.
- Eine 18. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, ferner umfassend: eine Distanzscheibe, die im Zylinderraum angeordnet ist; wobei die Distanzscheibe optional eine Dicke von maximal 4.0 mm, bevorzugt maximal 3.0 mm, ferner bevorzugt maximal 2.5 mm, am meisten bevorzugt maximal 2.0 mm aufweist; und/oder wobei die Distanzscheibe optional eine Dicke von zumindest 0.5 mm, bevorzugt zumindest 1.0 mm, ferner bevorzugt zumindest 1.5 mm, am meisten bevorzugt zumindest 2.0 mm aufweist.
- Mittels der Distanzscheibe kann die Hublänge individuell und flexibel angepasst werden. In einem Beispiel kann die Hublänge des Kolbens von 2.7 mm mit Hilfe einer Distanzscheibe von 2.0 mm Dicke auf 0.7 mm reduziert werden. In einem weiteren Beispiel kann die Hublänge des Kolbens von 2.5 mm mit Hilfe einer Distanzscheibe von 2.0 mm Dicke auf 0.5 mm reduziert werden. Vorteilhaft können somit erhöhte Taktraten erzielt werden. Gegenüber dem Stand der Technik, worin Anpresszylinder mit Hublängen von 10 mm gezeigt sind, ergeben sich folglich wesentliche Vorteile.
- Vorzugsweise ist die Distanzscheibe an einer oberen Wand des Zylinderraums, beispielsweise an einer oberen Wand des oberen Zylinderraumbereichs angeordnet.
- Die Dicke kann als axiale Dimension der Distanzscheibe verstanden werden. Die Distanzscheibe kann, in einem Beispiel, eine Form aufweisen, die einer Form des Zylinderraums entspricht. Die Distanzscheibe kann typischerweise zylindrisch ausgeführt sein. Üblicherweise ist der Radius der Distanzscheibe wesentlich größer als die Dicke der Distanzscheibe, beispielsweise um einen Faktor von zumindest 3, 5 oder 8. Die Distanzscheibe kann, wenn sie im Zylinderraum angeordnet ist, auch eine Mantelfläche des Zylinderraums zumindest zum Teil kontaktieren. Zwecks Montage kann es vorteilhaft sein, wenn die Distanzscheibe einen geringeren Radius als der Zylinderraum aufweist.
- Eine 19. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, ferner umfassend: ein, vorzugsweise zwei, Gleitlager, das/die dazu eingerichtet ist/sind, die Kolbenstange aufzunehmen; und ein oberes Zylinderbauteil und ein unteres Zylinderbauteil, die fest miteinander verbunden sind und den Zylinderraum umfassen, vorzugsweise den Zylinderraum im Wesentlichen luftdicht einschließen; wobei die Kolbenstange, das obere Zylinderbauteil und vorzugsweise das untere Zylinderbauteil koaxial angeordnet sind, wobei vorzugsweise die Kolbenstange zumindest zum Teil über das untere Zylinderbauteil hervorsteht.
- Die Anordnung oberes/unteres Zylinderbauteil kann ähnlich wie die Anordnung oberer/unterer Zylinderraumbereich verstanden werden. Beispielsweise kann das obere Zylinderbauteil vertikal über dem unteren Zylinderbauteil angeordnet sein.
- Das luftdichte Abschließen kann so verstanden werden, dass es beim Betrieb des Anpresszylinders im Wesentlichen zu keinem Druckverlust kommt. Es versteht sich, dass über das/die Luftanschlüsse dennoch ein (geplanter) Luftaustausch erfolgt. Ein Luftaustausch zwischen dem unteren und dem oberen Zylinderraumbereich wird im Wesentlichen verhindert.
- Eine koaxiale Anordnung bedeutet, dass die Bauteile im Wesentlichen eine gemeinsame Achse aufweisen. Beispielsweise ist dies eine Längsachse. Dies ermöglicht einen vereinfachten Aufbau des Anpresszylinders.
- Eine 20. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei das erste Kolbenstangenelement einen Hohlraum aufweist, wobei das zweite Kolbenstangenelement zumindest zum Teil innerhalb des Hohlraums angeordnet ist, wobei vorzugsweise das erste Kolbenstangenelement und das zweite Kolbenstangenelement koaxial angeordnet sind.
- Der Hohlraum ermöglicht eine platzsparende Anordnung, wodurch Material und Ressourcen eingespart werden können. Insbesondere kommt es so zu keinen Beschädigungen des zweiten Kolbenstangenelements. Sofern eine Gewindestange umfasst ist, kann diese ebenfalls im Hohlraum des ersten Kolbenstangenelements angeordnet sein.
- Bei Vergrößerung der Kolbenstangenlänge wird der im Hohlraum angeordnete Teil des zweiten Kolbenstangenelements verringert. Bei Verringerung der Kolbenstangenlänge wird der im Hohlraum angeordnete Teil des zweiten Kolbenstangenelements vergrößert.
- In einem Beispiel kann, wenn die Kolbenstangenlänge auf eine maximale Länge eingestellt ist, der im Hohlraum angeordnete Teil des zweiten Kolbenstangenelements mindestens 5%, bevorzugt mindestens 10%, ferner bevorzugt mindestens 20%, weiter bevorzugt mindestens 25%, noch weiter bevorzugt mindestens 30%, am meisten bevorzugt mindestens 35% einer Länge des zweiten Kolbenstangenelements umfassen; und/oder maximal 80%, bevorzugt maximal 70%, ferner bevorzugt maximal 60%, weiter bevorzugt maximal 50%, noch weiter bevorzugt maximal 45%, am meisten bevorzugt maximal 40% einer Länge des zweiten Kolbenstangenelements umfassen.
- In einem weiteren Beispiel kann, wenn die Kolbenstangenlänge auf eine minimale Länge eingestellt ist, der im Hohlraum angeordnete Teil des zweiten Kolbenstangenelements mindestens 20%, bevorzugt mindestens 30%, ferner bevorzugt mindestens 40%, weiter bevorzugt mindestens 50%, noch weiter bevorzugt mindestens 60%, am meisten bevorzugt mindestens 65% einer Länge des zweiten Kolbenstangenelements umfassen; und/oder maximal 95%, bevorzugt maximal 90%, ferner bevorzugt maximal 85%, weiter bevorzugt maximal 80%, noch weiter bevorzugt maximal 75%, am meisten bevorzugt maximal 70% einer Länge des zweiten Kolbenstangenelements umfassen.
- Den Erfindern ist es gelungen, einen optimalen Wert des innerhalb des Hohlraums angeordneten Teils des zweiten Kolbenstangenelements zu ermitteln. Dies ergibt sich daraus, dass die mögliche Veränderung der Kolbenstangenlänge groß genug sein soll, um eine Vielzahl von Bandmaterialdicken bedienen zu können. Gleichzeitig soll genügend Stabilität der Kolbenstange gewährleistet werden. Aus diesen gegensätzlichen Anforderungen ergeben sich die hierin beschriebenen Werte des vom Hohlraum umfassten Teils des zweiten Kolbenstangenelements.
- Es ist denkbar, dass sich der Hohlraum über die gesamte Länge des ersten Kolbenstangenelements erstreckt.
- Vorteilhaft umfasst der Schraubkontakt ein Innengewinde des ersten Kolbenstangenelements und ein Außengewinde des zweiten Kolbenstangenelements.
- Eine 21. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei das zweite Kolbenstangenelement mit dem beweglichen Bauteil der Materialfördervorrichtung in Eingriff kommt, aber nicht das erste Kolbenstangenelement; wobei das bewegliche Bauteil der Materialfördervorrichtung vorzugsweise eine Wippe ist, die dazu eingerichtet ist, bei einer Bewegung eine Translationsbewegung einer Walze der Materialfördervorrichtung zu bewirken.
- Somit wird lediglich der Eingriff mit dem zweiten Kolbenstangenelement bewerkstelligt. Folglich kann das zweite Kolbenstangenelement vorzugsweise für diesen Eingriff mechanisch ausgelegt werden. Das erste Kolbenstangenelement kann folglich mechanisch anders ausgelegt werden. Dies erhöht die Flexibilität.
- Das ersten Kolbenstangenelement kann, in einem Beispiel, auch als oberes Kolbenstangenelement aufgefasst werden und das zweite Kolbenstangenelement als ein unteres Kolbenstangenelement. Dies dient der Veranschaulichung der Anordnung (im gewöhnlichen Betrieb des Anpresszylinders) und soll keinesfalls einschränkend gelten. Die beiden Kolbenstangenelemente weisen einen einstellbaren Überschneidungsbereich auf, vorzugsweise in ihrer jeweiligen axialen Dimension (wie hierin beschrieben).
- Im Betrieb des Anpresszylinders kann der Druck vom Anpresszylinder auf eine Wippe übertragen werden. Die Wippe ist vorzugsweise eine bewegliche Wippe, die sodann den Druck auf die Walze weitergibt.
- Eine 22. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei die Kolbenstange so eingerichtet ist, dass die Drehbewegung des ersten Kolbenstangenelements im Wesentlichen keine Translationsbewegung des ersten Kolbenstangenelements relativ zum Zylinderraum bewirkt.
- Mit dieser Anordnung kann sichergestellt werden, dass sich das erste Kolbenstangenelement axial nicht verschiebt, wenn es eine Drehbewegung ausführt. Dies ist zweckmäßig, da andernfalls die hierin beschriebene Drehbewegung möglicherweise erschwert wäre. Zudem dient die Drehbewegung des ersten Kolbenstangenelements dazu, lediglich das zweite Kolbenstangenelement translatorisch zu bewegen, bzw. zu verschieben.
- Eine 23. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei der Kolben und das zweite Kolbenstangenelement zwei separate Bauteile sind, wobei vorzugsweise das erste Kolbenstangenelement und das zweite Kolbenstangenelement zwei separate Bauteile sind.
- Separate Bauteile bieten den Vorteil, dass bei einem Verschleiß eines der Bauteile, ein Austausch des lediglich verschlissenen Bauteils erforderlich ist. Dies reduziert die Kosten. Zudem ermöglicht die separate Ausführung die vereinfachte Einstellbarkeit der Kolbenstangenlänge.
- Eine 24. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei die Translationsbewegungen parallel zueinander verlaufen, wobei die Translationsbewegungen vorzugsweise im Wesentlichen rechtwinklig zu einem Material verlaufen, welches durch die Materialfördervorrichtung gefördert werden soll.
- Die Translationsbewegungen können die hierin beschriebene translatorische Verschiebung/Bewegung und/oder axiale Verschiebung/Bewegung umfassen. Vorzugsweise verlaufen die Translationsbewegungen vertikal, bei ordnungsgemäßem Betrieb des Anpresszylinders.
- Eine 25. Ausführungsform des Anpresszylinders betrifft eine der vorhergehenden Ausführungsformen, wobei der Anpresszylinder derart eingerichtet ist, dass der Kolben eine Translationsbewegung über die gesamte axiale Länge des Zylinderraums ausführt.
- Dies bietet den Vorteil, dass der Anpresszylinder beispielsweise über die gesamte Hublänge betrieben werden kann. Vorzugsweise führt der Kolben somit keine Bewegungen beim Hub aus, wobei eine Bewegungsumkehr in einem mittleren axialen Bereich des Zylinderraums durchgeführt ist. Die axiale Länge kann als parallel zur translatorischen Bewegungsrichtung (wie hierin beschrieben) aufgefasst werden. Es muss somit nicht zwingend ein separates Bauteil vorgesehen werden, wodurch eine Translationsbewegung des Kolbens im Betrieb beeinträchtigt oder gar verringert wird. Vorteilhaft kann der Anpresszylinder auf diese Weise immer gleich betrieben werden, unabhängig von einer Dicke eines Bandmaterials, welches gefördert werden soll.
- Eine 26. Ausführungsform der Erfindung betrifft eine Materialfördervorrichtung, insbesondere einen Walzenvorschub, umfassend einen Anpresszylinder nach einer der vorhergehenden Ausführungsformen.
- Der Fachmann versteht, dass die hierin für den Anpresszylinder gezeigten technischen Eigenschaften, die Vorteile des Anpresszylinders und die Verbesserungen gegenüber dem Stand der Technik genauso auf die Materialfördervorrichtung zutreffen.
- Die Materialfördervorrichtung kann folglich mit einer signifikant erhöhten Taktrate betrieben werden. Aufgrund der flexiblen Einstellbarkeit des erfindungsgemäßen Anpresszylinders, können unterschiedliche Bandmaterialien in einer Materialfördervorrichtung bearbeitet werden. Dies trägt zu einer effizienten und kostengünstigen Materialfördervorrichtung bei.
- Gemäß einer 27. Ausführungsform umfasst die Materialfördervorrichtung der vorhergehenden Ausführungsform ferner eine Wippe und eine Walze; wobei die Kolbenstange des Anpresszylinders dazu eingerichtet ist einen Druck auf die Wippe zu erhöhen, um eine Translationsbewegung der Walze zu einem Material, das durch die Materialfördervorrichtung gefördert werden soll, hingerichtet zu bewirken; wobei die Kolbenstange des Anpresszylinders ferner dazu eingerichtet ist einen Druck auf die Wippe zu verringern, um eine Translationsbewegung der Walze vom Material, das durch die Materialfördervorrichtung gefördert werden soll, weggerichtet zu bewirken.
- Die erfindungsgemäße Materialfördervorrichtung kombiniert sämtliche vorstehend beschriebenen Vorteile des Anpresszylinders mit einer Walze und gegebenenfalls mit einer Wippe.
- Beim Betrieb des Anpresszylinders kann ein Zwischenlüften erfolgen (dies ist in dieser Ausführungsform als eine Erhöhung/Verringerung des Drucks zu verstehen). Das Zwischenlüften dient beispielsweise dazu, nach jedem Vorschubtakt des Bandmaterials, eine Walze anzuheben, um das Bandmaterial für ein Folgeschnittwerkzeug freizugeben. Die Wippe kann so eingerichtet sein, dass bei einer Verringerung des Drucks auf die Wippe (beispielsweise bei einer Umkehrung des Drucks auf eine Fläche des Kolbens, mithin bei einer Bewegung des Kolbens nach oben), die Wippe nach oben bewegt wird. Die Verlängerung der Länge der Kolbenstange führt nicht zwingend zur Erhöhung des hierin beschriebenen Drucks. Vorzugsweise führt die Verlängerung der Länge der Kolbenstange nicht zur Erhöhung des hierin beschriebenen Drucks. Der hierin beschriebene Druck erfolgt vorzugsweise pneumatisch mittels des Kolbens.
- Die Bewegungsrichtung hin zum Material kann, in einem Beispiel, als vertikal nach unten gerichtet verstanden werden. Die Bewegungsrichtung vom Material weg kann, in einem Beispiel, als vertikal nach oben gerichtet verstanden werden.
- Eine 28. Ausführungsform betrifft die Materialfördervorrichtung gemäß einer der vorhergehenden 26. oder 27. Ausführungsform, wobei die Drehbewegung des ersten Kolbenstangenelements einen Abstand, vorzugsweise einen axialen Abstand, der Kolbenstange und/oder der Walze zu einem Material, das durch die Materialfördervorrichtung gefördert werden soll, verändert, wobei vorzugsweise die Drehbewegung in eine erste Richtung den Abstand verkleinert, und die Drehbewegung in eine zweite Richtung den Abstand vergrößert.
- Die Kolbenstangenlänge kann verändert werden, um beispielsweise eine Grundposition der Wippe und/oder der Walze zu verändern. Wie hierin beschrieben bewirkt die Drehbewegung in die erste Richtung, dass eine Länge der Kolbenstange vergrößert wird. Folglich kann ein Abstand der Kolbenstange, der Wippe und/oder der Walze zu einem Bandmaterial verkleinert werden. Wie hierin beschrieben bewirkt die Drehbewegung in die zweite Richtung, dass eine Länge der Kolbenstange verkleinert wird. Folglich kann ein Abstand der Kolbenstange, der Wippe und/oder der Walze zu einem Bandmaterial vergrößert werden.
- Eine 29. Ausführungsform betrifft die Materialfördervorrichtung gemäß einer der vorhergehenden 26. bis 28. Ausführungsform, wobei die Druckerhöhung und/oder die Druckverringerung pneumatisch erfolgt; wobei die Drehbewegung nicht pneumatisch erfolgt.
- Eine 30. Ausführungsform der Erfindung betrifft ein Verfahren zur Verstellung einer Kolbenstangenlänge eines pneumatischen Anpresszylinders in einer Materialfördervorrichtung, insbesondere eines Anpresszylinders nach einem der Ausführungsformen 1 bis 25, umfassend: optional Drucklosschalten des Anpresszylinders; Einführen von Material, insbesondere Bandmaterial, in die Materialfördervorrichtung; Drehen eines ersten Kolbenstangenelements einer Kolbenstange des Anpresszylinders in eine erste Richtung, um eine Translationsbewegung eines zweiten Kolbenstangenelements der Kolbenstange des Anpresszylinders zu bewirken; Beenden des Drehens in die erste Richtung, wenn ein Kontakt oder ein vordefinierter Abstand zwischen einem beweglichen Bauteil der Materialfördervorrichtung und dem Material erreicht ist; optional Drehen, vorzugsweise wenn ein Kontakt erreicht wurde, des ersten Kolbenstangenelements in eine zweite Richtung, um eine entgegengesetzte Translationsbewegung des zweiten Kolbenstangenelements zu bewirken.
- Das Drucklosschalten kann dazu dienen, dass der Kolben in eine Richtung, beispielsweise nach oben, vorzugsweise gänzlich nach oben bewegt werden kann. Somit ist der Kolben an einem oberen Ende des Zylinderraums angelangt. Dies erleichtert die Einstellung der Länge der Kolbenstange beispielsweise für dickes Bandmaterial.
- Das Drehen in die erste Richtung kann auch beendet werden, sofern ein vordefinierter Abstand erreicht ist. Dieser Abstand kann beispielsweise ein axialer, vorzugsweise ein vertikaler Abstand zwischen Wippe und/oder Walze (vorzugsweise Walze) und dem Bandmaterial (Material) sein.
- Insbesondere kann, sofern ein Motor umfasst ist, das Verfahren automatisiert erfolgen. Das Drehen in die erste Richtung geschieht vorteilhaft mit Hilfe des Motors. Das Drehen in die erste Richtung kann automatisiert erfolgen, bis ein Kontakt zwischen Walze und Bandmaterial erreicht ist. Dieser Kontakt kann beispielsweise durch eine erhöhte Stromaufnahme des Motors ermittelt werden. Es ist auch möglich, den Kontakt mittels eines Sensors, der vorzugsweise im Zylinderraum angeordnet ist, zu ermitteln. Dieser Sensor kann ein Wirbelstromsensor sein.
- Sodann kann ein Drehen in die zweite Richtung vollzogen werden. Dieses Drehen in die zweite Richtung soll vorzugsweise nur in dem Maße geschehen, dass das Bandmaterial freigegeben ist. Vorteilhaft sollte ein Abstand zwischen Walze und Bandmaterial so gering sein, dass bei einer translatorischen Bewegung des Kolbens über die Hublänge (im Betrieb des Anpresszylinders) genügend Druck zwischen Walze und Bandmaterial aufgebaut werden kann. Dieser Druck sollte ausreichend sein, um genügend Traktion für eine Vorschubbewegung des Bandmaterials bereitzustellen. Der Druck kann bandmaterialspezifisch variieren und kann über einen Druckregler eingestellt werden. Es ist ein Druck im Bereich von 1.5 bar bis 8 bar, bevorzugt im Bereich von 2 bar bis 6 bar denkbar.
- Vorzugsweise wird der Kolben mit Druck beaufschlagt, sodass die Materialfördervorrichtung betriebsbereit eingerichtet ist, um Bandmaterial zu fördern.
- Eine 31. Ausführungsform betrifft das Verfahren gemäß der vorhergehenden Ausführungsform, ferner umfassend: Drehen des ersten Kolbenstangenelements in die zweite Richtung, vor dem Einführen von Material.
- Dies bietet den Vorteil, dass die Kolbenstange auf eine verringerte Länge, vorzugsweise auf die kleinste Länge eingestellt werden kann. Folglich stellt dies die Möglichkeit bereit, Bandmaterial mit großer Dicke zu fördern.
- Im Folgenden werden bevorzugte Ausführungsformen nur beispielhaft beschrieben. Es wird auf die folgenden begleitenden Figuren verwiesen:
- Fig. 1
- zeigt einen Anpresszylinder in einer Materialfördervorrichtung gemäß einer Ausführungsform der vorliegenden Erfindung;
- Fig. 2
- zeigt einen Anpresszylinder gemäß einem ersten Aspekt der vorliegenden Erfindung in einer Perspektivansicht;
- Fig. 2a
- zeigt den Anpresszylinder gemäß
Fig. 2 in einer seitlichen Querschnittsansicht; - Fig. 2b
- zeigt den Anpresszylinder gemäß
Fig. 2a , wobei die Kolbenstange verlängert ist; - Fig. 2c
- zeigt den Anpresszylinder ähnlich gemäß
Fig. 2a , wobei der Kolben translatorisch nach unten bewegt ist (die Länge der Kolbenstange ist gegenüberFig. 2a auf ein Minimum verkleinert); - Fig. 3
- zeigt einen Anpresszylinder gemäß einem zweiten Aspekt der vorliegenden Erfindung in einer Perspektivansicht;
- Fig. 3a
- zeigt den Anpresszylinder gemäß
Fig. 3 in einer weiteren Perspektivansicht; - Fig. 3b
- zeigt den Anpresszylinder gemäß
Fig. 3 in einer seitlichen Querschnittsansicht; - Fig. 3c
- zeigt den Anpresszylinder gemäß
Fig. 3b , wobei die Kolbenstange verlängert ist; - Fig. 3d
- zeigt den Anpresszylinder gemäß
Fig. 3b , wobei der Kolben translatorisch nach unten bewegt ist; - Fig. 4
- zeigt einen Anpresszylinder gemäß einer Ausführungsform der vorliegenden Erfindung;
- Fig. 5
- zeigt einen Anpresszylinder gemäß einer weiteren Ausführungsform der vorliegenden Erfindung; und
- Fig. 6
- zeigt ein schematisches Ablaufdiagramm eines Verfahrens zur Verstellung einer Kolbenstangenlänge gemäß einer Ausführungsform der vorliegenden Erfindung.
- Eine Drehbewegung, Rotation und Drehung können hierin synonym aufgefasst werden.
- Eine Hublänge kann auch als eine Weglänge, insbesondere als eine gesamte Weglänge verstanden werden, die der Kolben im Zylinderraum beim Betrieb des Anpresszylinders ausführt. Dies kann auch als Kolbenhub aufgefasst werden. Beispielsweise kann dies eine axiale Länge zwischen Kolben und Wand des Zylinderraums sein. In manchen Fällen kann die Hublänge, wie hierin bevorzugt, einer gesamten axialen Länge des Zylinderraums entsprechen (abzüglich eines Teils, der vom Kolben eingenommen wird).
- Der Anpresszylinder der vorliegenden Erfindung kann auch als Zwischenlüft-Zylinder aufgefasst wird. Der Anpresszylinder soll keinesfalls einschränkend in der Hinsicht verstanden werden, dass der Anpresszylinder zwangsläufig ein Anpressen bewirkt. Der Anpresszylinder soll aber für eine Materialfördervorrichtung geeignet sein und unterscheidet sich daher zum Beispiel von Zylindern, die üblicherweise im Betrieb von Kraftfahrzeugen und/oder Kolbenmaschinen zum Einsatz kommen.
- Im Folgenden werden nur einige mögliche Ausführungsformen der Erfindung im Detail beschrieben. Jedoch ist die vorliegende Erfindung nicht auf diese beschränkt und eine Vielzahl von anderen Ausführungsformen ist anwendbar, ohne vom Umfang der Erfindung abzuweichen. Die vorgestellten Ausführungsformen können auf vielfache Weise modifiziert und miteinander kombiniert werden, wann immer sie kompatibel sind, und bestimmte Merkmale können weggelassen werden, soweit sie entbehrlich erscheinen. Insbesondere können die offenbarten Ausführungsformen durch Kombination bestimmter Merkmale einer Ausführungsform mit einem oder mehreren Merkmalen einer anderen Ausführungsform modifiziert werden.
- In den gesamten vorliegenden Figuren und der Beschreibung beziehen sich die gleichen Bezugszeichen auf die gleichen Elemente. Es versteht sich, dass die Bezugszeichen (100-199) der Figuren des ersten Aspekts, gleichfalls auf die Figuren des zweiten Aspekts Anwendung finden (mit Bezugszeichen 200-299) und lediglich zur Übersicht nicht separat aufgeführt sind. Die Figuren sind möglicherweise nicht maßstabsgetreu, und die relative Größe, Proportionen und Darstellung von Elementen in den Figuren können zur Klarheit, Veranschaulichung und Zweckmäßigkeit übertrieben sein.
-
Fig. 1 zeigt einen Anpresszylinder 100, 200 (fortan wird das Bezugszeichen 200 nicht separat aufgeführt, soll aber gleichfalls Anwendung finden) in einer Materialfördervorrichtung (insbesondere in einem Walzenvorschub) 1 gemäß einer Ausführungsform der vorliegenden Erfindung. - Die Materialfördervorrichtung 1 umfasst eine Wippe 2 und eine Walze 5. Insbesondere umfasst die Materialfördervorrichtung 1 ferner eine untere Walze 6. Die Walzen 5, 6 der Materialfördervorrichtung 1 können Bandmaterial 10 (in
Fig. 1 nicht dargestellt und lediglich mit einem Bezugszeichen angedeutet) in der Förderrichtung F fördern. - Der Anpresszylinder 100 umfasst eine Kolbenstange 110, die dazu eingerichtet ist, in Eingriff mit einem beweglichen Bauteil 2 der Materialfördervorrichtung 1 zu kommen. Ferner umfasst der Anpresszylinder 100 einen Zylinderraum 120, der dazu eingerichtet ist, die Kolbenstange 110 zumindest zum Teil zu führen. Dies bedeutet beispielsweise, dass sich die Kolbenstange 110 durch den Zylinderraum 120 hindurch erstreckt. Ferner ist ein Kolben 130 umfasst, der beweglich im Zylinderraum 120 angeordnet ist, und der mit der Kolbenstange 110 in einer Verbindung steht (beispielsweise zumindest teilweise durch einen Formschluss).
- Die Kolbenstange 110 umfasst ein erstes Kolbenstangenelement 111 und ein zweites Kolbenstangenelement 112, die so eingerichtet sind, dass eine Drehbewegung des ersten Kolbenstangenelements 111 eine Translationsbewegung des zweiten Kolbenstangenelements 112 relativ zum Kolben 130 bewirkt. Auf diese Weise kann die Länge der Kolbenstange 110 verändert werden.
- Die Kolbenstange 110 des Anpresszylinders 100 ist dazu eingerichtet, einen Druck auf die Wippe 2 zu erhöhen, um eine Translationsbewegung der Walze 5 hin zu einem Bandmaterial 10, das durch die Materialfördervorrichtung 1 gefördert werden soll, zu bewirken. Die Wippe 2 kann sich über den Drehpunkt 3 drehen. Die Kolbenstange 110 des Anpresszylinders 100 ist ferner dazu eingerichtet einen Druck auf die Wippe 2 zu verringern, um eine Translationsbewegung der Walze 5 weg vom Bandmaterial 10, das durch die Materialfördervorrichtung 1 gefördert werden soll, bewirken. Die Erhöhung bzw. Verringerung des Drucks geschieht mittels eines pneumatischen Betriebs des Antriebszylinders 100 und kann bei einem Zwischenlüften stattfinden, beispielsweise mit mindestens 1500 Hub/min oder mindestens 2000 Hub/min oder mindestens 2500 Hub/min.
- In dieser beispielhaften Anordnung kann die Richtung hin zum Material 10 als vertikal nach unten gerichtet verstanden werden. Die Richtung weg vom Material 10 kann als vertikal nach oben gerichtet verstanden werden.
- Es können Bandmaterialien mit einer Dicke von 0.05 mm bis 15 mm, vorzugsweise von 0.05 mm bis 10 mm, weiter bevorzugt von 0.05 mm bis 8 mm, am meisten bevorzugt von 0.1 mm bis 5 mm bearbeitet werden.
-
Fig. 2 zeigt einen Anpresszylinder 100 gemäß einem ersten Aspekt der vorliegenden Erfindung in einer Perspektivansicht. - Der Anpresszylinder 100 umfasst ein oberes Zylinderbauteil 140 und ein unteres Zylinderbauteil 145, die fest miteinander verbunden sind. Beispielsweise über eine Schraubverbindung. Die beiden Zylinderbauteile 140, 145 schließen den Zylinderraum (nicht dargestellt) im Wesentlichen luftdicht ein.
- Der Anpresszylinder 100 umfasst außerdem einen oberen Luftanschluss 141 und einen unteren Luftanschluss 146. Durch diese Luftanschlüsse 141, 146 kann Druckluft in den Zylinderraum (bzw. in einen oberen und in einen unteren Zylinderraumbereich) eingeführt (Druckaufbau) oder herausgelassen (Druckabbau) werden.
- Der Anpresszylinder 100 umfasst eine lösbare Arretierung 170, die im Wesentlichen in Längsrichtung der Kolbenstange (lediglich das zweite Kolbenstangenelement 112 der Kolbenstange ist kenntlich gemacht) an einem Ende der Kolbenstange angeordnet ist. Die Arretierung 170 ist dazu eingerichtet, eine verstellbare Länge der Kolbenstange zu arretieren. Die Arretierung 170 umfasst eine Rändelmutter 171, die mit der Gewindestange (nicht dargestellt) im Eingriff steht. Der Anpresszylinder 100 umfasst ein Handrad 180, welches bei einer Drehbewegung eine entsprechend gleichgerichtete Drehbewegung auf das erste Kolbenstangenelement (nicht dargestellt) ausübt.
-
Fig. 2a zeigt den Anpresszylinder 100 gemäßFig. 2 in einer seitlichen Querschnittsansicht. - Dargestellt ist das erste Kolbenstangenelement 111 und das zweite Kolbenstangenelement 112. Beide Kolbenstangenelement bilden zusammen die Kolbenstange 110 (nicht gesondert gekennzeichnet).
- Der Zylinderraum 120 ist durch den Kolben 130 im Wesentlichen in einen oberen Zylinderraumbereich 142, welcher im Wesentlichen ausschließlich mit dem oberen Luftanschluss 141 kommuniziert, und in einen unteren Zylinderraumbereich 147, welcher im Wesentlichen ausschließlich mit dem unteren Luftanschluss 146 kommuniziert, eingeteilt. In dieser Figur ist der oberen Zylinderraumbereich 142 nicht dargestellt und der vom Kolben 130 nicht ausgefüllte Raum des Zylinderraum 120 wird im Wesentlichen durch den unteren Zylinderraumbereich 147 definiert, da der Kolben 130 in einer oberen Endposition dargestellt ist.
- Der Anpresszylinder 100 umfasst zwei Gleitlager 150, die dazu eingerichtet sind, die Kolbenstange 110 aufzunehmen. Insbesondere wird das ersten Kolbenstangenelement 111 durch die zwei Gleitlager 150 aufgenommen.
- Der Anpresszylinder 100 umfasst eine Gewindestange 160, die zumindest zum Teil innerhalb der Kolbenstange 110, insbesondere innerhalb des ersten Kolbenstangenelements 111 angeordnet ist. Die Gewindestange 160 ist im Wesentlichen fest mit dem zweiten Kolbenstangenelement 112 verbunden.
- Zwischen der Arretierung 170 und der Kolbenstange 110 (dargestellt durch 111 und 112) ist eine Unterlegscheibe 172 angeordnet. Die Gewindestange 160 ragt durch die Unterlegscheibe 172 hindurch. Somit ist die Gewindestange 160 innerhalb des ersten Kolbenstangenelements 111 und der Rändelmutter 171 angeordnet. Die Rändelmutter 171 kann über das obere Gewinde 161 der Gewindestande 160 verschraubt werden und sodann die Drehposition des Handrads 180 arretieren. So kann sich beispielsweise im Betrieb des Anpresszylinders 100 eine eingestellte Länge der Kolbenstange 110 vorteilhaft nicht verändern.
- Die feste Verbindung zwischen der Gewindestange 160 und dem zweiten Kolbenstangenelement 112 kann über eine Schraubverbindung, insbesondere über ein unteres Gewinde 162 der Gewindestange 160 erfolgen. Vorzugsweise kann die Verbindung unter Zuhilfenahme eines Klebstoffes, beispielsweise Loctite, erfolgen.
- Die Kolbenstange 110 (dargestellt durch 111 und 112), das obere Zylinderbauteil 140 und das untere Zylinderbauteil 145 sind koaxial angeordnet. Außerdem steht die Kolbenstange 110, insbesondere das zweite Kolbenstangenelement 112 zumindest zum Teil über das untere Zylinderbauteil 145 hervor.
-
Fig. 2b zeigt den Anpresszylinder 100 gemäßFig. 2a , wobei die Kolbenstange 110 verlängert ist. Lediglich aus Übersichtsgründen sind nicht alle Bezugszeichen der vorherigen Figur wiedergegeben. Es gelten die entsprechenden Bezugszeichen der vorangehenden Figuren für nicht explizit gekennzeichnete Bauteile. - Diese Figur zeigt eine Anordnung, bei welcher die Länge L0 der Kolbenstange 110 verlängert ist. Ein Vergleich mit der vorherigen Figure verdeutlicht, dass das zweite Kolbenstangenelement 112 translatorisch verschoben ist (in der Figur axial nach unten). Eine Drehbewegung des ersten Kolbenstangenelements 111 bewirkt eine Veränderung der Länge der Kolbenstange 110. Die Drehbewegung in eine erste Richtung vergrößert die Länge Lo, und die Drehbewegung in eine zweite Richtung verkleinert die Länge Lo. Die erste und die zweite Richtung sind entgegengesetzt. Die Drehbewegung erfolgt durch Drehung um die Längsachse des ersten Kolbenstangenelements 111. Das erste Kolbenstangenelement 111 und das zweite Kolbenstangenelement 112 sind über ein Gewinde 115 im Eingriff. Über dieses Gewinde 115 wird die Drehbewegung von dem ersten Kolbenstangenelement 111 auf das zweite Kolbenstangenelement 112 übertragen.
- Es ist ein Handrad 180 gezeigt, das bei einer Drehbewegung eine entsprechend gleichgerichtete Drehbewegung auf das erste Kolbenstangenelement 111 ausübt. Dies erleichtert die Einstellung der Länge der Kolbenstange 110, da es einen größeren Radius als das erste Kolbenstangenelement 111 aufweist und somit ein geringerer Kraftaufwand bei gleichbleibendem Drehmoment bedingt. Die Verbindung zwischen dem Handrad 180 und dem ersten Kolbenstangenelement 111 kann über eine Vierkantverbindung bereitgestellt sein.
- Das erste Kolbenstangenelement 111 weist einen Hohlraum 113 auf, wobei das zweite Kolbenstangenelement 112 zumindest zum Teil innerhalb des Hohlraums 113 angeordnet ist. Das erste Kolbenstangenelement 111 und das zweite Kolbenstangenelement 112 sind koaxial angeordnet.
- Wenn die Länge Lo der Kolbenstange 110 auf eine minimale Länge eingestellt ist (ähnlich wie in
Fig. 2c ), beträgt der im Hohlraum 113 angeordnete Teil L2 (die Kennzeichnung ist inFig. 2c ersichtlich) des zweiten Kolbenstangenelements 112 mindestens 20% und/oder maximal 95%, bevorzugt mindestens 30% und/oder maximal 90%, beispielsweise 63% der Länge L1 (die Kennzeichnung ist inFig. 2c ersichtlich) des zweiten Kolbenstangenelements 112. - Wenn die Länge Lo der Kolbenstange 110 auf eine maximale Länge Lo eingestellt ist (ähnlich wie in
Fig. 2b ), beträgt der im Hohlraum 113 angeordnete Teil L2 (die Kennzeichnung ist inFig. 2c ersichtlich) des zweiten Kolbenstangenelements 112 mindestens 5% und/oder maximal 80%, bevorzugt mindestens 10% und/oder maximal 70%, beispielsweise 38% der Länge L1 (die Kennzeichnung ist inFig. 2c ersichtlich) des zweiten Kolbenstangenelements 112. - Ein Vergleich der Länge Lo der Kolbenstange 110, die auf eine maximale Länge eingestellt ist (
Fig. 2b ) zu der Länge Lo der Kolbenstange 110, die auf eine minimale Länge eingestellt ist (Fig.2c ), zeigt Werte im Bereich von 110% bis 150%. In diesem Beispiel ergibt sich ein Wert von 120%, sodass die Kolbenstange 110 vorteilhaft um 20% ihrer kleinsten Länge verlängert werden kann. In absoluten Werten ausgedrückt kann die maximale Länge Lo 115 mm betragen und die minimale Länge L0 kann 95 mm betragen. -
Fig. 2c zeigt den Anpresszylinder 100 gemäßFig. 2a , wobei der Kolben 130 nach unten bewegt ist. Außerdem ist die Länge Lo der Kolbenstange 110 auf ein Minimum verkleinert (inFig. 2a ist die Länge Lo der Kolbenstange 110 noch nicht gänzlich auf ein Minimum verkleinert). - Im (pneumatischen) Betrieb des Anpresszylinders 100 dienen die Luftanschlüsse dazu einen Druck im Zylinderraum 120 bereitzustellen, welcher dazu führt, dass sich der Kolben 130 im Zylinderraum 120 bewegt. Dargestellt ist die Position des Kolbens 130 an einem unteren Ende des Zylinderraums 120. In dieser Figur ist daher der untere Zylinderraumbereich 147 nicht dargestellt und der vom Kolben 130 nicht ausgefüllte Zylinderraum 120 wird im Wesentlichen durch den oberen Zylinderraumbereich 142 definiert.
- Im (pneumatischen) Betrieb des Anpresszylinders 100 wird das Handrad 180 gemeinsam mit der Kolbenstange 110 und dem Kolben 130 translatorisch bewegt (z.B. beim Zwischenlüften). Hierzu kann ein Luftspalt zwischen dem Handrad 180 und einer Wand eines oberen Zylinderbauteils 140 vorgesehen sein, sodass Reibungsverluste weitgehend vermieden werden. Ein Vergleich von
Fig. 2a undFig. 2c deutet die Anordnung des Handrads 180 in den zwei unterschiedlichen Positionen des Kolbens 130 des Anpresszylinders 100 an. - Die Hublänge L3 wird durch eine axiale Länge des Zylinderraums 120 definiert. Insbesondere kann die Hublänge L3, wie dargestellt, mittels des (axialen) Abstands zwischen dem Kolben 130 und dem oberen Ende des Zylinderraums 120 beschrieben werden. Mithin ist die Hublänge L3 gemäß dieser Figur durch die axiale Länge des oberen Zylinderraumbereichs 142 definiert.
- Vorteilhaft liegt eine geringe axiale Länge des Zylinderraums 120 (bzw. hier ersichtlich durch den oberen Zylinderraumbereich 142) vor, sodass die Hublänge L3 klein ausgeführt ist. Folglich kann eine erhöhte Taktrate erzielt werden.
- Der Kolben 130 führt vorteilhaft eine Translationsbewegung über die gesamte axiale Länge L3 des Zylinderraums 120 aus (ausgenommen der axialen Länge des Zylinderraums 120, die vom Kolben 130 eingenommen wird). Dargestellt ist die gesamte axiale Länge mittels der Hublänge L3.
-
Fig. 3 zeigt einen Anpresszylinder 200, 100 (nachfolgend nur als 200 bezeichnet) gemäß einem zweiten Aspekt der vorliegenden Erfindung in einer Perspektivansicht. Der Fachmann versteht, dass entsprechend die gleichen Bezugszeichen die gleichen Bauteile des ersten Aspekts bezeichnen. Beispielsweise steht 112 für das zweite Kolbenstangenelement 112. Es können folglich die gleichen Bauteile des ersten Aspekts auch für den zweiten Aspekt verwendet werden. Vorteilhaft ist beim zweiten Aspekt eine Gewindestange, ein Handrad und/oder eine separate Arretierung nicht zwingend erforderlich. Im zweiten Aspekt kann vorteilhaft das erste Kolbenstangenelement 111 drehbar zum Kolben 130 eingerichtet sein (bzw. der Kolben 130 drehbar zum ersten Kolbenstangenelement 111). - Das zweite Kolbenstangenelement 112 umfasst ein Fixierungs-Bauteil, welches ein Querstift sein kann, wodurch eine Drehung des zweiten Kolbenstangenelements 112 bei Drehung des ersten Kolbenstangenelements 111 im Wesentlichen verhindert werden kann. Das Fixierungs-Bauteil ragt lateral zumindest zum Teil über eine Seitenfläche der Kolbenstange hinaus. Das Fixierungs-Bauteil kann im Eingriff mit einem beweglichen Bauteil 2 der Materialfördervorrichtung 1 sein. Das Fixierungs-Bauteil kann in allen hierin beschriebenen zweiten Kolbenstangenelementen 112 vorgesehen sein. Alternativ oder zusätzlich kann auch eine Einbaulage des zweiten Kolbenstangenelements 112 in einem beweglichen Bauteil 2 der Materialfördervorrichtung 1 eine Drehung des zweiten Kolbenstangenelements 112 bei Drehung des ersten Kolbenstangenelements 111 im Wesentlichen verhindern.
- Der Anpresszylinder umfasst ferner einen Motor 280, der dazu eingerichtet ist, die Drehbewegung des ersten Kolbenstangenelements 111 zu bewirken.
-
Fig. 3a zeigt den Anpresszylinder 200 gemäßFig. 3 in einer weiteren Perspektivansicht. - In dieser Figur ist der Anpresszylinder 200 zu Darstellungszwecken ohne den Motor 280 gezeigt. Es ist ersichtlich, dass das erste Kolbenstangenelement 111 eine Vierkantform aufweist, die eine formschlüssige Vierkantverbindung zu einer Kupplung 281 des Motors 280 ermöglicht.
-
Fig. 3b zeigt den Anpresszylinder 200 gemäßFig. 3 in einer seitlichen Querschnittsansicht. Diese Figur zeigt die Bauteile, deren Bezeichnungen sich dem Fachmann unter anderem ausFig. 2-2c erschließen und aus Übersichtsgründen nicht erneut aufgeführt sind. - Der Motor 280 umfasst ferner eine Kupplung 281, die im Wesentlichen fest mit einer Motorwelle 282 des Motors 280 verbunden ist, wobei die Kupplung 281 mit dem ersten Kolbenstangenelement 111 im Eingriff steht. Die Kolbenstange 110, insbesondere das erste Kolbenstangenelement 111, ist axial beweglich zur Kupplung 281 eingerichtet. Die Kolbenstange 110, insbesondere das erste Kolbenstangenelement 111, ist nicht drehbar zur Kupplung 281 eingerichtet. Mithin sind die beiden Bauteile im Wesentlichen drehfest verbunden (über die hierin beschriebene Vierkantverbindung). Die Kupplung 281 kann somit eine (ungewollte) Drehbewegung des ersten Kolbenstangenelements 111 verhindern und/oder eine (gewollte) Drehbewegung des ersten Kolbenstangenelements 111 bewirken. Folglich kann eine (ungewollte) Veränderung einer eingestellten Länge Lo der Kolbenstange 110 im Wesentlichen verhindert werden.
-
Fig. 3c zeigt den Anpresszylinder 200 gemäßFig. 3b , wobei die Kolbenstange 110 verlängert ist. Zum Verständnis der Bezugszeichen dieser Figur gelten die entsprechenden Beschreibungsstellen derFig. 2b . Insbesondere versteht der Fachmann sinngemäß die Veränderung der Länge Lo der Kolbenstange 110 zwischenFig. 3b undFig. 3c unter Zuhilfenahme der Veränderung der Länge Lo der Kolbenstange 110 zwischenFig. 2b undFig. 2c (und zwischenFig. 2b undFig. 2a ). - Vorteilhaft wird unter Bezugnahme auf
Fig. 3b undFig. 3c jedoch die Drehbewegung des ersten Kolbenstangenelements 111 durch den Motor 280 bewirkt. - Wenn die Länge Lo der Kolbenstange 110 auf eine minimale Länge eingestellt ist (ähnlich wie in
Fig. 3b oder auchFig. 3d ), beträgt der im Hohlraum 113 angeordnete Teil L2 des zweiten Kolbenstangenelements 112 mindestens 20% und/oder maximal 95%, bevorzugt mindestens 30% und/oder maximal 90%, beispielsweise 66% der Länge L1 des zweiten Kolbenstangenelements 112. - Wenn die Länge Lo der Kolbenstange 110 auf eine maximale Länge eingestellt ist, beträgt der im Hohlraum 113 angeordnete Teil L2 des zweiten Kolbenstangenelements 112 mindestens 5% und/oder maximal 80%, bevorzugt mindestens 10% und/oder maximal 70%, beispielsweise 36% der Länge L1 des zweiten Kolbenstangenelements 112.
- Ein Vergleich der Länge Lo der Kolbenstange 110, die auf eine maximale Länge eingestellt ist (
Fig. 3c ) zu der Länge Lo der Kolbenstange 110, die auf eine minimale Länge eingestellt ist (Fig. 3b undFig 3d ), zeigt Werte im Bereich von 110% bis 150%. In diesem Beispiel ergibt sich ein Wert von 120%, sodass die Kolbenstange 110 vorteilhaft um 20% ihrer kleinsten Länge verlängert werden kann. -
Fig. 3d zeigt den Anpresszylinder 200 gemäßFig. 3b , wobei der Kolben nach unten bewegt ist. Die Länge Lo der Kolbenstange 110 ist wie inFig. 3b auf ein Minimum verkleinert. Das Verhältnis der Länge L2 zu L1 ist somit am größten. - Ähnlich wie in
Fig. 2c beschrieben, ist inFig. 3d der Kolben 130 in einer unteren Position dargestellt. Mithin wird dies aufgrund des pneumatischen Betriebs des Anpresszylinders 200 erzielt, wodurch der Kolben 130 translatorisch nach unten bewegt wird (durch Druckbeaufschlagung in einen unteren Luftanschluss kann der Kolben 130 entsprechend nach oben bewegt werden). Es gelten die entsprechenden Beschreibungsstellen zuFig. 2c gleichfalls fürFig. 3d . -
Fig. 4 zeigt den Anpresszylinder 100, 200 gemäß einer Ausführungsform der vorliegenden Erfindung. Diese Ausführungsform findet auf beide Aspekte gleichfalls Anwendung. - Der Anpresszylinder 100, 200 umfasst eine Distanzscheibe 121, die im Zylinderraum 120 angeordnet ist. Die Distanzscheibe 121 weist eine Dicke von maximal 4.0 mm, und/oder von zumindest 0.5 mm. In diesem Beispiel weist sie eine Dicke von 2.0 mm auf. Die Hublänge L3 beträgt in diesem Beispiel 0.7 mm (2.7 mm ohne Distanzscheibe 121). Somit kann die Hublänge L3 vorteilhaft reduziert werden. Dies ermöglicht höhere Taktraten. Beispielhaft kann die Hublänge L3 von 0.7 mm auch eine Zwischenlüftöffnung von 0.7 mm bedeuten, die der Anpresszylinder 100, 200 bereitstellt.
- Die Distanzscheibe 121 ist an einer oberen Wand des oberen Zylinderraumbereichs 141 (nicht gesondert gekennzeichnet), wobei diese Wand mit einer unteren Wand des oberen Zylinderbauteils 140 zusammenfällt, angeordnet.
- Die (axialen) Endpositionen des Kolbens 130 im Zylinderraum 120 werden über eine untere Wand des oberen Zylinderbauteils 140 (oder einer Distanzscheibe 121, wie hierin beschrieben) und eine obere Wand des unteren Zylinderbauteils 145 bereitgestellt.
- Beispielsweise kann der Anpresszylinder 100, 200 mindestens 1500 Hub/min, oder mindestens 2000 Hub/min ermöglichen. Dies stellt vorteilhaft hohe Taktraten bereit. In einem Beispiel könnte es auch relevant sein, wie viel Zeit zur Ausführung des Hubs zur Verfügung steht. Dies kann durch einen Zwischenlüftwinkel und/oder einen erforderlichen (Luft-)Druck beeinflusst werden:
Der Zwischenlüftwinkel kann die Zeit beeinflussen, die zur Verfügung steht, um einen Zwischenlüfthub (mithin ein Bewegen des Kolbens nach oben und ein Bewegen des Kolbens nach unten) auszuführen. Beispielsweise bedeutet ein Zwischenlüftwinkel von 60° (unter Annahme von 500 Hub/min, was 0.12 Sekunden/Hub bedeutet), dass lediglich 360°/60° = 1/6 der Zeit zur Verfügung steht, um ein Zwischenlüften auszuführen (0.12 Sekunden/Hub/6 = 0.02 Sekunden/Hub). Folglich können, in einem Beispiel, bei höheren Zwischenlüftwinkeln höhere Taktraten (höhere Hub/min) ausgeführt werden (da mehr Zeit zur Verfügung steht). Das Beispiel dient lediglich dem Verständnis und ist nicht einschränkend zu verstehen. - Die Beeinflussung durch den Druck kann wie folgt verstanden werden: Je weniger Luftdruck benötig wird, desto schneller kann der Zylinderraum gefüllt werden. Bei höherem erforderlichem Luftdruck muss mehr Luftvolumen in den Zylinderraum eingeführt werden, da sich die Luft unter vereinfachenden Annahmen entsprechend dem idealen Gasgesetz verdichten lässt.
-
Fig. 5 zeigt den Anpresszylinder 100, 200 gemäß einer weiteren Ausführungsform der vorliegenden Erfindung. - Der Anpresszylinder 100, 200 umfasst einen Sensor 155, vorzugsweise einen Wirbelstromsensor 155, der dazu eingerichtet ist, eine aktuelle Position des Kolbens 130 im Zylinderraum 120 zu erfassen. Der Sensor 155 ist dazu eingerichtet ist, einen Abstand zwischen dem Sensor 155 und einer Unterseite des Kolbens 130 zu erfassen.
- Das Prinzip einer Messung mittels eines Wirbelstromsensors 155 kann wie folgt verstanden werden: Wenn ein elektrisch leitender Körper in einem Magnetfeld bewegt wird, so treten in diesem Feld Wirbelströme auf, da im elektrisch leitenden Körper eine Spannung induziert wird. Somit können Abmessungen, Abstände und/oder Positionen insbesondere von elektrisch leitenden Bauteilen ermittelt werden.
-
Fig. 6 zeigt ein schematisches Ablaufdiagramm eines Verfahrens 1000 zur Verstellung einer Länge Lo einer Kolbenstange 110 eines pneumatischen Anpresszylinders 100, 200 in einer Materialfördervorrichtung 1 gemäß einer Ausführungsform der vorliegenden Erfindung. Das Verfahren 1000 umfasst: optional Drucklosschalten 1100 des Anpresszylinders 100, 200; optional Drehen 1200 des ersten Kolbenstangenelements 111 in die zweite Richtung; Einführen 1300 von Material 10, insbesondere Bandmaterial, in die Materialfördervorrichtung 1; Drehen 1400 eines ersten Kolbenstangenelements 111 einer Kolbenstange 110 des Anpresszylinders 100, 200 in eine erste Richtung, um eine Translationsbewegung eines zweiten Kolbenstangenelements 112 der Kolbenstange 110 des Anpresszylinders 100, 200 zu bewirken; Beenden des Drehens 1500, wenn ein Kontakt oder ein vordefinierter Abstand zwischen einem beweglichen Bauteil 2, 5 der Materialfördervorrichtung 1 und dem Material 10 erreicht ist; optional Drehen 1600, vorzugsweise wenn ein Kontakt erreicht wurde, des ersten Kolbenstangenelements 111 in eine zweite Richtung, um eine entgegengesetzte Translationsbewegung des zweiten Kolbenstangenelements 112 zu bewirken. - In obigen Ausführungen kann es insbesondere vorteilhaft sein, dass bei dickem Bandmaterial 10, die Kolbenstangenlänge 110 üblicherweise verringert wird. Bei dünnem Bandmaterial 10 wird die Kolbenstangenlänge 110 üblicherweise vergrößert.
- Der Druck (Anpressdruck), der im Betrieb des Anpresszylinders bereitgestellt wird (für ein Zwischenlüften), kann mitunter von dem Bandmaterial, insbesondere einer Oberfläche des Bandmaterials, einer Beschleunigung der Materialfördervorrichtung auf das Bandmaterial und einer Vielzahl weiterer Parameter abhängen.
- Der Schutzumfang wird durch die Patentansprüche bestimmt und ist nicht durch die Ausführungsbeispiele und/oder Figuren beschränkt.
-
- 1
- Materialfördervorrichtung, insbesondere Walzenvorschub
- 2
- Wippe
- 3
- Drehpunkt der Wippe
- 5, 6
- Walze
- 10
- Bandmaterial
- F
- Förderrichtung des Bandmaterials
- Lo
- Länge der Kolbenstange
- L1
- Länge des zweiten Kolbenstangenelements
- L2
- Teil des zweiten Kolbenstangenelements, der im Hohlraum des ersten Kolbenstangenelements angeordnet ist
- L3
- Hublänge
- 100, 200
- Anpresszylinder
- 110
- Kolbenstange
- 111
- Erstes Kolbenstangenelement
- 112
- Zweites Kolbenstangenelement
- 113
- Hohlraum des ersten Kolbenstangenelements
- 115
- Gewinde
- 120
- Zylinderraum
- 121
- Distanzscheibe
- 130
- Kolben
- 140
- Oberes Zylinderbauteil
- 141
- Oberer Luftanschluss
- 142
- Oberer Zylinderraumbereich
- 145
- Unteres Zylinderbauteil
- 146
- Unterer Luftanschluss
- 147
- Unterer Zylinderraumbereich
- 150
- Gleitlager
- 155
- Sensor
- 160
- Gewindestange
- 161
- oberes Gewinde der Gewindestange
- 162
- unteres Gewinde der Gewindestange
- 170
- Arretierung
- 171
- Rändelmutter
- 180
- Handrad
- 280
- Motor
- 281
- Kupplung
- 282
- Motorwelle
- 1000
- Verfahren
- 1100
- Verfahrensschritt: optional Drucklosschalten
- 1200
- Verfahrensschritt: optional Drehen in eine zweite Richtung
- 1300
- Verfahrensschritt: Einführen von Material
- 1400
- Verfahrensschritt: Drehen in eine erste Richtung
- 1500
- Verfahrensschritt: Beenden des Drehens
- 1600
- Verfahrensschritt: optional Drehen in eine zweite Richtung
Claims (15)
- Anpresszylinder (100, 200) für eine Materialfördervorrichtung (1), insbesondere für einen Walzenvorschub, umfassend:eine Kolbenstange (110), die dazu eingerichtet ist, in Eingriff mit einem beweglichen Bauteil (2, 5) der Materialfördervorrichtung (1) zu kommen;einen Zylinderraum (120), der dazu eingerichtet ist, die Kolbenstange (110) zumindest zum Teil zu führen; undeinen Kolben (130), der beweglich im Zylinderraum (120) angeordnet ist, und der mit der Kolbenstange (110) in einer Verbindung steht;wobei die Kolbenstange (110) ein erstes Kolbenstangenelement (111) und ein zweites Kolbenstangenelement (112) umfasst, die so eingerichtet sind, dass eine Drehbewegung des ersten Kolbenstangenelements (111) eine Translationsbewegung des zweiten Kolbenstangenelements (112) relativ zum Kolben (130) bewirkt; wobei das erste Kolbenstangenelement (111) drehbar zum Kolben (130) eingerichtet ist.
- Der Anpresszylinder (100, 200) nach dem vorhergehenden Anspruch, wobei der Kolben (130) und das erste Kolbenstangenelement (111) zwei separate Bauteile sind.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, ferner umfassend:
eine Gewindestange (160), die zumindest zum Teil innerhalb der Kolbenstange (110) angeordnet ist, und die im Wesentlichen fest mit dem zweiten Kolbenstangenelement (112) verbunden ist. - Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, ferner umfassend:
eine lösbare Arretierung (170), die im Wesentlichen in Längsrichtung der Kolbenstange (110) an einem Ende der Kolbenstange (110) angeordnet ist, und die dazu eingerichtet ist, eine verstellbare Länge der Kolbenstange (110) zu arretieren;
wobei die Arretierung (170) vorzugsweise eine Schraubverbindung (171) umfasst, die optional mit der Gewindestange (160) im Eingriff steht. - Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, wobei die Kolbenstange (110) dazu eingerichtet ist, eine Hublänge (L3) von maximal 5.0 mm, bevorzugt maximal 3.0 mm, weiter bevorzugt maximal 2.5 mm, noch weiter bevorzugt maximal 2.0 mm, ferner bevorzugt maximal 1.5 mm, noch ferner bevorzugt maximal 1.0 mm, weiter ferner bevorzugt maximal 0.7 mm, am meisten bevorzugt maximal 0.5 mm auszuführen; und/oder wobei die Kolbenstange (110) dazu eingerichtet ist, eine Hublänge (L3) von mindestens 0.005 mm, bevorzugt mindestens 0.01 mm, weiter bevorzugt mindestens 0.05 mm, am meisten bevorzugt mindestens 0.1 mm auszuführen.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, wobei die Drehbewegung des ersten Kolbenstangenelements (111) eine Länge (Lo) der Kolbenstange (110) verändert, wobei vorzugsweise die Drehbewegung in eine erste Richtung die Länge (Lo) vergrößert, und die Drehbewegung in eine zweite Richtung die Länge (Lo) verkleinert.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, wobei das erste Kolbenstangenelement (111) und das zweite Kolbenstangenelement (112) über einen Schraubkontakt (115), insbesondere ein Gewinde, im Eingriff sind.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, wobei der Kolben (130) derart eingerichtet ist, bei einer Translationsbewegung des Kolbens (130) eine entsprechende Translationsbewegung der Kolbenstange (110) zu bewirken.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, ferner umfassend:einen Sensor (155), vorzugsweise einen Wirbelstromsensor, der dazu eingerichtet ist, eine aktuelle Position des Kolbens (130) insbesondere im Zylinderraum (120) zu erfassen;wobei der Sensor (155) vorzugsweise dazu eingerichtet ist, einen Abstand zwischen dem Sensor (155) und einer Unterseite des Kolbens (130) zu erfassen.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche,wobei die Kolbenstange (110) pneumatisch angetrieben wird,wobei der Anpresszylinder (100, 200) vorzugsweise so konfiguriert ist, dass Translationsbewegungen des Kolbens (130) und/oder des ersten Kolbenstangenelements (111) ausschließlich pneumatisch erfolgen.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, ferner umfassend:eine Distanzscheibe (121), die im Zylinderraum (120) angeordnet ist;wobei die Distanzscheibe (121) optional eine Dicke von maximal 4.0 mm, bevorzugt maximal 3.0 mm, ferner bevorzugt maximal 2.5 mm, am meisten bevorzugt maximal 2.0 mm aufweist;und/oder wobei die Distanzscheibe (121) optional eine Dicke von zumindest 0.5 mm, bevorzugt zumindest 1.0 mm, ferner bevorzugt zumindest 1.5 mm, am meisten bevorzugt zumindest 2.0 mm aufweist.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche,wobei das erste Kolbenstangenelement (111) einen Hohlraum (113) aufweist,wobei das zweite Kolbenstangenelement (112) zumindest zum Teil innerhalb des Hohlraums (113) angeordnet ist,wobei vorzugsweise das erste Kolbenstangenelement (111) und das zweite Kolbenstangenelement (112) koaxial angeordnet sind.
- Der Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche, wobei der Anpresszylinder (100, 200) derart eingerichtet ist, dass der Kolben (130) eine Translationsbewegung über die gesamte axiale Länge des Zylinderraums (120) ausführt.
- Materialfördervorrichtung (1), insbesondere Walzenvorschub, umfassend einen Anpresszylinder (100, 200) nach einem der vorhergehenden Ansprüche.
- Verfahren (1000) zur Verstellung einer Kolbenstangenlänge eines pneumatischen Anpresszylinders (100, 200) in einer Materialfördervorrichtung (1), insbesondere eines Anpresszylinders (100, 200) nach einem der Ansprüche 1 bis 14, umfassend:optional Drucklosschalten (1100) des Anpresszylinders (100, 200);Einführen (1300) von Material (10), insbesondere Bandmaterial, in die Materialfördervorrichtung (1);Drehen (1400) eines ersten Kolbenstangenelements (111) einer Kolbenstange (110) des Anpresszylinders (100, 200) in eine erste Richtung, um eine Translationsbewegung eines zweiten Kolbenstangenelements (112) der Kolbenstange (110) des Anpresszylinders (100, 200) zu bewirken;Beenden des Drehens (1500), wenn ein Kontakt oder ein vordefinierter Abstand zwischen einem beweglichen Bauteil (2, 5) der Materialfördervorrichtung (1) und dem Material (10) erreicht ist;optional Drehen (1600), vorzugsweise wenn ein Kontakt erreicht wurde, des ersten Kolbenstangenelements (111) in eine zweite Richtung, um eine entgegengesetzte Translationsbewegung des zweiten Kolbenstangenelements (112) zu bewirken.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP25161462.4A EP4538210B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP25161462.4A EP4538210B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
| EP22193244.5A EP4331843B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22193244.5A Division EP4331843B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4538210A2 true EP4538210A2 (de) | 2025-04-16 |
| EP4538210A3 EP4538210A3 (de) | 2025-04-30 |
| EP4538210B1 EP4538210B1 (de) | 2026-03-11 |
Family
ID=83151387
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP25161462.4A Active EP4538210B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
| EP22193244.5A Active EP4331843B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22193244.5A Active EP4331843B1 (de) | 2022-08-31 | 2022-08-31 | Anpresszylinder für eine materialfördervorrichtung |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20240068493A1 (de) |
| EP (2) | EP4538210B1 (de) |
| JP (1) | JP2024035211A (de) |
| CN (1) | CN117627995A (de) |
| PL (1) | PL4331843T3 (de) |
| SI (1) | SI4331843T1 (de) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2528759Y2 (ja) * | 1992-10-19 | 1997-03-12 | アイダエンジニアリング株式会社 | ストレートナにおけるフィードロールレリース装置 |
| JP2852627B2 (ja) * | 1995-04-12 | 1999-02-03 | アイダエンジニアリング株式会社 | ロールフィードのクランプ・レリース方法 |
| JP3308452B2 (ja) * | 1996-08-06 | 2002-07-29 | アイダエンジニアリング株式会社 | ロールフィーダのクランプ・レリース装置 |
| EP1657008B1 (de) * | 2004-11-05 | 2008-05-28 | Bruderer Ag | Vorrichtung zum Zuführen eines bandförmigen Halbzeugmaterials zu einer Presse und Verfahren zum Einstellen der Banddicke einer Vorschubvorrichtung |
| JP4832999B2 (ja) * | 2006-08-31 | 2011-12-07 | オリイメック株式会社 | レベラーフィーダ |
| JP4953773B2 (ja) * | 2006-11-08 | 2012-06-13 | オリイメック株式会社 | 板材送り装置の板材リリース機構 |
-
2022
- 2022-08-31 EP EP25161462.4A patent/EP4538210B1/de active Active
- 2022-08-31 EP EP22193244.5A patent/EP4331843B1/de active Active
- 2022-08-31 PL PL22193244.5T patent/PL4331843T3/pl unknown
- 2022-08-31 SI SI202230128T patent/SI4331843T1/sl unknown
-
2023
- 2023-08-29 US US18/457,675 patent/US20240068493A1/en active Pending
- 2023-08-31 CN CN202311113409.XA patent/CN117627995A/zh active Pending
- 2023-08-31 JP JP2023140700A patent/JP2024035211A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP4331843B1 (de) | 2025-03-05 |
| PL4331843T3 (pl) | 2025-06-16 |
| US20240068493A1 (en) | 2024-02-29 |
| EP4331843A1 (de) | 2024-03-06 |
| SI4331843T1 (sl) | 2025-06-30 |
| EP4538210B1 (de) | 2026-03-11 |
| JP2024035211A (ja) | 2024-03-13 |
| CN117627995A (zh) | 2024-03-01 |
| EP4538210A3 (de) | 2025-04-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69604330T2 (de) | Verbesserungen in oder in Verband mit einer Einrichtung zum Kreuzen oder axialen Verschieben von Walzen | |
| DE1290406B (de) | Vorrichtung zum Fuehren einer laufenden Bahn | |
| DE2442865B2 (de) | Vorrichtung, insbesondere Manipulator, zum raschen Bewegen und genauen Positionieren eines Laststellglieds längs eines vorgegebenen Weges | |
| DE69716377T2 (de) | Rotationsschneidmaschine mit einer Vorrichtung zur Druckkraftregelung | |
| DE4223043C2 (de) | Extruder mit Drosselstempel | |
| DD297863A5 (de) | Verfahren zum ausbilden von rollenlagern mit sehr kleinen axialen abmessungen und hoher tragfaehigkeit | |
| EP3698065B1 (de) | Bremsvorrichtung, insbesondere nutzfahrzeugscheibenbremse | |
| EP4331843B1 (de) | Anpresszylinder für eine materialfördervorrichtung | |
| DE102004008090A1 (de) | Vorrichtung zum Positionieren einer Walze in einem Farb- oder Feuchtwerk einer Rotationsdruckmaschine | |
| DE10004707C2 (de) | Selbstverstellende Schrauberanordnung | |
| EP1843960B1 (de) | Verfahren und vorrichtung zum anlegen einer anpresswalze an eine warenführungswalze | |
| EP0696503A2 (de) | Verfahren und Heberantrieb zum Zuführen von Farbe im Heberfarbwerk einer Druckmaschine | |
| DE19748387A1 (de) | Vorrichtung zum intermittierenden Zuführen eines Werkstückes zu einer Presse | |
| DE102004044803A1 (de) | Sich selbst einstellende Spaltdichtung zwischen zwei sich gegeneinander beweglicher Bauteile | |
| DD209587A5 (de) | Sicherheitsabschaltvorrichtung fuer eine zahnradschleifmaschine | |
| DE10001319B4 (de) | Einrichtung und Verfahren zum Aufziehen flexibler Druckformen auf den Plattenzylinder einer Druckmaschine | |
| EP1657008A1 (de) | Vorrichtung zum Zuführen eines bandförmigen Halbzeugmaterials zu einer Presse | |
| EP3980661B1 (de) | Bremsvorrichtung | |
| CH650953A5 (de) | Vorschubvorrichtung fuer den getakteten vorschub von stab- oder bandfoermigem material bei pressen, scheren oder dgl. | |
| EP3609634A2 (de) | Mehrstückiges rollwerkzeug mit schwimmender lagerung und rollmaschine | |
| DE2414442C2 (de) | Auswerfeinrichtung zum Auswerfen von Preßteilen aus der Matrize einer Presse | |
| DE3339168C2 (de) | Kunststoff- oder Kautschukkalander mit einer Einrichtung zum Einstellen der Walzenspaltdicke | |
| DD291507A5 (de) | Vorrichtung zum verstellen der falzklappen eines falzklappenzylinders | |
| EP1751048B1 (de) | Sicherheitsbremse | |
| DE3337309C2 (de) | Vorrichtung zum Druckan- und abstellen eines auf einen Formzylinder wirkenden Gegendruckzylinders einer Rollen-Rotationsdruckmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Free format text: PREVIOUS MAIN CLASS: B65H0023140000 Ipc: B41F0013008000 Ref country code: DE Ref legal event code: R079 Ref document number: 502022007354 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: B65H0023140000 Ipc: B41F0013008000 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 4331843 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65H 23/14 20060101ALI20250324BHEP Ipc: B65H 20/04 20060101ALI20250324BHEP Ipc: B21D 43/09 20060101ALI20250324BHEP Ipc: B41F 13/008 20060101AFI20250324BHEP |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20250827 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20251017 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 4331843 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: F10 Free format text: ST27 STATUS EVENT CODE: U-0-0-F10-F00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260311 Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022007354 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |