EP3700691B1 - Falzzange - Google Patents
Falzzange Download PDFInfo
- Publication number
- EP3700691B1 EP3700691B1 EP18752676.9A EP18752676A EP3700691B1 EP 3700691 B1 EP3700691 B1 EP 3700691B1 EP 18752676 A EP18752676 A EP 18752676A EP 3700691 B1 EP3700691 B1 EP 3700691B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- grip
- axis
- rotation
- clamping
- pliers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/08—Flanging or other edge treatment, e.g. of tubes by single or successive action of pressing tools, e.g. vice jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D39/00—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders
- B21D39/02—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders of sheet metal by folding, e.g. connecting edges of a sheet to form a cylinder
- B21D39/025—Hand tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/04—Bending sheet metal along straight lines, e.g. to form simple curves on brakes making use of clamping means on one side of the work
- B21D5/042—With a rotational movement of the bending blade
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/16—Folding; Pleating
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04D—ROOF COVERINGS; SKY-LIGHTS; GUTTERS; ROOF-WORKING TOOLS
- E04D15/00—Apparatus or tools for roof working
- E04D15/04—Apparatus or tools for roof working for roof coverings comprising slabs, sheets or flexible material
Definitions
- the invention relates to a mobile folding pliers for bending sheet metal on facades and the like, comprising a first clamping surface and a second clamping surface, wherein the clamping surfaces are connected so as to be rotatable about a first axis of rotation, as well as a first handle and a second handle pivotally connected to the first handle, wherein the first handle is connected to the first clamping surface.
- the object of the invention is to provide a tool of the type mentioned at the beginning, which is light and easy to handle and can be used mobile.
- a compact and lightweight device for bending sheet metal can be achieved in a simple manner if a folding pliers is designed accordingly and when the handles move relative to each other, a sheet is initially clamped between the clamping surfaces and when the handles move further relative to each other, the sheet is subsequently bent by a movement of the clamping surfaces together with the sheet relative to the second handle around the second axis of rotation.
- a folding pliers can be lightweight and be compact so that it can also be used mobile, for example for facade work.
- the clamping of the sheet metal is carried out by moving the clamping surfaces relative to each other around the first axis of rotation and the bending of the sheet metal is carried out by moving the clamping surfaces together with the clamped part of the sheet metal around the second axis of rotation with a continuous movement of the handles in order to ensure good handling.
- the first handle is simply moved in the opposite direction to the movement when clamping and folding the sheet metal, so that the folded sheet metal can be released from the folding pliers.
- first axis of rotation and the second axis of rotation are approximately parallel.
- a distance between the axes of rotation is usually less than 20 cm, in particular less than 10 cm, and corresponds to a length of the desired fold or a length of the part of the sheet that is to be bent.
- the clamping surfaces usually extend from the first axis of rotation to the second axis of rotation, so that a sheet can preferably be completely clamped in an area between the first axis of rotation and the second axis of rotation in order to load it evenly and thus achieve a clean edge.
- the sheet metal can be clamped essentially over its entire surface between the first axis of rotation and the second axis of rotation by the clamping surfaces. This means that clamping is possible throughout the area between the axes of rotation. This allows the clamped sheet metal or the sheet metal fixed between the clamping surfaces to be bent cleanly with smooth bending edges.
- a structurally simple and at the same time robust structure is achieved when a rotatable connection between the clamping surfaces and/or between the second clamping surface and the second handle is formed by a hinge, in particular a rod hinge. This also ensures uniform force transmission over the length of the fold.
- the first handle is connected to the first clamping surface via a plate-shaped intermediate element, whereby the first handle is preferably connected via at least two connection positions, in particular arranged at the end, are connected to the plate-shaped intermediate element. This ensures uniform force introduction over the length of the fold, so that a particularly smooth and high-quality bending edge can be achieved.
- the second handle is connected to the second clamping surface via a plate-shaped intermediate element, wherein the second handle is preferably connected to the plate-shaped intermediate element via at least two connection positions, in particular arranged at the end.
- the first clamping surface is rigidly connected to the first handle, preferably at an angle of less than 100°, in particular less than 50°, preferably 15° to 35°.
- the handles can then be arranged adjacent to one another in a transport position, from which transport position a sheet can be clamped and folded directly.
- the first clamping surface and the first handle are usually connected in the area of the first axis of rotation.
- the first clamping surface is rigidly connected to the first handle, whereby in a transport position in which the handles are in contact with one another, the clamping surfaces are arranged and opened at an opening angle of 10° to 90°, in particular 15° to 35°, preferably about 20°, to one another in order to receive a sheet of metal.
- the folding pliers can then be used for folding or folding sheet metal directly from the transport position.
- a moment which is required to move the second handle relative to the second clamping surface about the second axis of rotation is greater than a moment which is required to move the first handle relative to the second clamping surface about the first axis of rotation, so that a movement of the first handle from the transport position initially triggers a movement of the first handle relative to the second clamping surface.
- a robust design of rotary axes with varying degrees of smoothness can be achieved in a simple manner if at least one spring is provided on a joint that forms the second rotary axis, in particular a rod hinge that forms the second rotary axis, with which a frictional force acting between parts of the joint that are movable relative to one another can be introduced into the joint in order to define a moment required to initiate a movement of the joint, wherein a spring force can be adjusted in particular by a clamping screw.
- spring-loaded pressure pieces acting on parts of the second rotary axis that are moved relative to one another can be provided, so that moving the hinge or moving the second clamping surface relative to the second handle about the second rotary axis is only possible by overcoming a frictional moment caused by the spring or a frictional force acting on the parts of the second rotary axis that are movable relative to one another.
- more than one spring can also be provided in order to introduce a uniform frictional force over a length of the hinge.
- the spring thus acts, for example, directly on a first part of the joint forming the second axis of rotation, which is movable relative to a second part of this joint, and presses the first part against the second part with the spring force, so that in order to move the first part relative to the second part, it is necessary to overcome a frictional force which is defined by the spring force and a friction value.
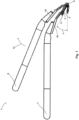
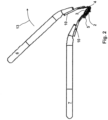
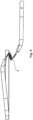
- Fig. 1 to 3 show a folding pliers 1 according to the invention in different operating states.
- the folding pliers 1 have a first handle 6 and a second handle 7, the first handle 6 being rigidly connected to a first clamping surface 2.
- the first handle 6 and the first clamping surface 2 are connected to a second clamping surface 3 so as to be rotatable about a first axis of rotation 4, so that a part of a sheet 8 or the like can be clamped between the clamping surfaces 2, 3.
- the second clamping surface 3 is rotatably connected to a second handle 7 via a second axis of rotation 5, which is parallel to the first axis of rotation 4, so that a sheet 8 clamped between the clamping surfaces 2, 3 can be bent or folded about the second axis of rotation 5 by a rotary movement of the clamping surfaces 2, 3 connected via the clamped sheet metal piece.
- Both the movement of the first clamping surface 2 relative to the second clamping surface 3 about the first axis of rotation 4 and the bending movement of the two clamping surfaces 2, 3 about the second axis of rotation 5 can be triggered by a movement of the first handle 6 relative to the second handle 7, so that clamping and bending of sheet metal 8 can take place with a continuous movement of the first handle 6 relative to the second handle 7.
- Fig. 1 the folding pliers 1 are shown in a transport position in which the folding pliers 1 require minimal space and the handles 6, 7 essentially lie against one another. From this transport position, a sheet 8 can be clamped and folded directly. For this purpose, a sheet 8 to be folded is placed between the clamping surfaces 2, 3 of the folding pliers 1, which are open in this transport position at an opening angle ⁇ of approximately 10° to 35°.
- a first handle 6 of the folding pliers 1 is moved relative to a second handle 7 of the folding pliers 1 from the Fig. 1 shown position clockwise in the direction of movement 13.
- a rotary movement of the first handle 6 also causes a rotary movement of the first clamping surface 2 relative to the second clamping surface 3, whereby a The sheet metal 8 arranged between the clamping surfaces 2, 3 is clamped by the clamping surfaces 2, 3 when the first handle 6 is moved clockwise relative to the second handle 7.
- an opening angle ⁇ between the clamping surfaces 2, 3 is thus 0 °, is shown in Fig. 2 shown.
- FIG. 3 A bending position in which the clamping surfaces 2, 3 are closed and pivoted accordingly relative to the second handle 7 is shown in Fig. 3
- the first clamping surface 2 is connected at an angle ⁇ of approximately 50° to an intermediate element 10, via which the first clamping surface 2 is rigidly connected to the first handle 6.
- the first handle 6 In order to release the finished folded or bent sheet 8 from the folding pliers 1, the first handle 6 is simply moved in the opposite direction to the direction of movement 13 during clamping and folding, i.e. in this case anti-clockwise, so that the clamping surfaces 2, 3 are opened and the sheet 8 is released.
- Fig. 4 to 6 show a folding pliers 1 according to the invention in an operating position as in Fig. 3 shown, but with a sheet 8 clamped between the clamping surfaces 2, 3. As can be seen, the sheet 8 is bent in the area of the second rotation axis 5. This is achieved by the sequence of movements described above.
- the handles 6, 7 are connected to the clamping surfaces 2, 3 via plate-shaped intermediate elements 10, wherein the handles 6, 7 are arranged in end areas of the plate-shaped intermediate elements 10 or at end-arranged Connection positions 11 are connected to the handles 6, 7 in order to ensure a uniform force transmission and introduction into the sheet 8.
- first axis of rotation 4 and the second axis of rotation 5 are structurally formed here by rod hinges 9 in order to transmit forces particularly evenly.
- a length of the plate-shaped intermediate elements 10 or the rotation axes 4, 5 is selected according to a sheet 8 to be folded or bent and can be individually adjusted if necessary.
- a length of the handles 6, 7 or a distance thereof from the rotation axes 4, 5 can be adjusted to a specific application, so that the folding pliers 1 can be easily operated or sheet 8 can be easily folded using corresponding lever lengths.
- Fig. 7 shows a further embodiment of a folding pliers 1 according to the invention together with a sheet 8, wherein the folding pliers 1 are essentially analogous to the Fig. 6 shown folding pliers 1, but additionally has springs fastened with clamping screws 12 in the area of the second axis of rotation 5.
- the springs generate a frictional force acting between parts of the rod hinge 9 forming the second axis of rotation 5 that can be moved relative to one another, so that a frictional moment caused by these springs must be overcome before the second clamping surface 3 can be moved relative to the second handle 7 about the second axis of rotation 5.
- a folding pliers 1 according to the invention is space-saving, lightweight and easy to handle, which is why it can also be used in a mobile manner in a simple manner, for example to bend metal sheets 8 on facades and the like.
- the folding pliers 1 according to the invention are also robustly designed so that they are also suitable for rough operating conditions, in particular on construction sites.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Gripping Jigs, Holding Jigs, And Positioning Jigs (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Pivots And Pivotal Connections (AREA)
Description
- Die Erfindung betrifft eine mobil einsetzbare Falzzange zum Biegen von Blech an Fassaden und dergleichen, aufweisend eine erste Klemmfläche und eine zweite Klemmfläche, wobei die Klemmflächen um eine erste Drehachse drehbar verbunden sind, sowie ein erstes Griffstück und ein mit dem ersten Griffstück schwenkbar verbundenes zweites Griffstück, wobei das erste Griffstück mit der ersten Klemmfläche verbunden ist.
- Aus dem Stand der Technik sind verschiedene Werkzeuge zum Falzen von Blech bzw. zum Biegen von Blech bekannt geworden. Insbesondere offenbart das Dokument
US 5 222 386 A eine Falzzange der eingangs genannten Art. Werkzeuge des Standes der Technik sind jedoch unhandlich und schwer, weswegen diese beispielsweise nicht dazu geeignet sind, Bleche an Fassaden auf einfache Art und Weise zu falzen bzw. zu biegen. - Hier setzt die Erfindung an. Aufgabe der Erfindung ist es, ein Werkzeug der eingangs genannten Art anzugeben, welches leicht und einfach handhabbar sowie mobil einsetzbar ist.
- Diese Aufgabe wird erfindungsgemäß durch eine Falzzange nach Anspruch 1 gelöst.
- Im Rahmen der Erfindung wurde erkannt, dass eine kompakte und leichtgewichtige Vorrichtung zum Biegen von Blech auf einfache Weise erreicht werden kann, wenn eine Falzzange entsprechend ausgebildet ist und bei einer Bewegung der Griffstücke relativ zueinander zunächst ein Blech zwischen den Klemmflächen eingeklemmt und bei einer weiteren Bewegung der Griffstücke relativ zueinander das Blech in weiterer Folge durch eine Bewegung der Klemmflächen samt dem Blech relativ zum zweiten Griffstück um die zweite Drehachse gebogen wird. Eine solche Falzzange kann leichtgewichtig und kompakt ausgebildet sein, sodass diese auch mobil beispielsweise zu Fassadenarbeiten einsetzbar ist. In der Regel erfolgt das Klemmen des Bleches durch eine Bewegung der Klemmflächen relativ zueinander um die erste Drehachse und das Biegen des Bleches durch eine Bewegung der Klemmflächen samt dem geklemmten Teil des Bleches um die zweite Drehachse mit einer durchgängigen Bewegung der Griffstücke, um eine günstige Hantierbarkeit zu gewährleisten.
- Um das fertig gefalzte Blech wieder aus der Falzzange zu lösen, wird das erste Griffstück einfach entgegengesetzt zur Bewegung beim Klemmen und Falzen des Bleches bewegt, sodass gefalzte Blech aus der Falzzange gelöst werden kann.
- Es hat sich als günstig erwiesen, dass die erste Drehachse und die zweite Drehachse etwa parallel sind. Ein Abstand zwischen den Drehachsen beträgt üblicherweise weniger als 20 cm, insbesondere weniger als 10 cm, und korrespondiert mit einer Länge des gewünschten Falzes bzw. einer Länge des Teiles des Bleches, welcher gebogen werden soll. Die Klemmflächen erstrecken sich üblicherweise von der ersten Drehachse bis zur zweiten Drehachse, sodass ein Blech vorzugsweise in einem Bereich zwischen der ersten Drehachse und der zweiten Drehachse vollständig klemmbar ist, um dieses gleichmäßig zu belasten und somit eine saubere Kante zu erreichen.
- Günstig ist es, wenn das Blech zwischen der ersten Drehachse und der zweiten Drehachse im Wesentlichen durch die Klemmflächen vollflächig klemmbar ist. Somit ist ein Klemmen in einem Bereich zwischen den Drehachsen durchgängig möglich. Dadurch wird ein sauberes Biegen des geklemmten bzw. kraftschlüssig zwischen den Klemmflächen fixierten Bleches mit glatten Biegekanten erreicht.
- Ein konstruktiv einfacher und gleichzeitig robuster Aufbau wird erreicht, wenn eine drehbare Verbindung zwischen den Klemmflächen und/oder zwischen der zweiten Klemmfläche und dem zweiten Griffstück durch ein Scharnier, insbesondere ein Stangenscharnier, gebildet ist. Dadurch ist auch eine gleichmäßige Kraftübertragung über eine Länge des Falzes gewährleistet.
- Es hat sich bewährt, dass das erste Griffstück über ein plattenförmiges Zwischenelement mit der ersten Klemmfläche verbunden ist, wobei das erste Griffstück vorzugsweise über zumindest zwei, insbesondere endseitig angeordnete, Verbindungspositionen mit dem plattenförmigen Zwischenelement verbunden ist. Dies gewährleistet eine gleichmäßige Krafteinleitung über eine Länge des Falzes, sodass eine besonders glatte und qualitativ hochwertige Biegekante erreichbar ist.
- Analog hat es sich als vorteilhaft erwiesen, wenn das zweite Griffstück über ein plattenförmiges Zwischenelement mit der zweiten Klemmfläche verbunden ist, wobei das zweite Griffstück vorzugsweise über zumindest zwei, insbesondere endseitig angeordnete, Verbindungspositionen mit dem plattenförmigen Zwischenelement verbunden ist.
- Um einen besonders kompakten Transport zu ermöglichen, ist es vorteilhaft, wenn die erste Klemmfläche mit dem ersten Griffstück starr verbunden ist, vorzugsweise unter einem Winkel von weniger als 100°, insbesondere weniger als 50°, vorzugsweise 15° bis 35°. Die Griffstücke können dann in einer Transportposition aneinander anliegend angeordnet sein, aus welcher Transportposition heraus ein Klemmen eines Bleches und ein Falzen unmittelbar möglich ist. Üblicherweise sind die erste Klemmfläche und das erste Griffstück im Bereich der ersten Drehachse verbunden.
- Günstig ist es, wenn die erste Klemmfläche mit dem ersten Griffstück starr verbunden ist, wobei in einer Transportposition, in welcher die Griffstücke aneinander anliegen, die Klemmflächen unter einem Öffnungswinkel von 10° bis 90°, insbesondere 15° bis 35°, vorzugsweise etwa 20°, zueinander angeordnet und geöffnet sind, um ein Blech aufzunehmen. Dadurch ist einerseits ein platzsparender Transport möglich. Andererseits kann die Falzzange dann unmittelbar aus der Transportposition für das Falzen bzw. von Blech eingesetzt werden.
- Um zu gewährleisten, dass eine Drehung um die zweite Drehachse erst dann erfolgt, wenn die erste Klemmfläche formschlüssig mit der zweiten Klemmfläche verbunden ist, gegebenenfalls über ein zwischen den Klemmflächen geklemmtes Blech, ist bevorzugt vorgesehen, dass in der Transportposition ein Moment, welches erforderlich ist, um das zweite Griffstück relativ zur zweiten Klemmfläche um die zweite Drehachse zu bewegen, größer ist als ein Moment, welches erforderlich ist, um das erste Griffstück um die erste Drehachse relativ zur zweiten Klemmfläche zu bewegen, sodass eine Bewegung des ersten Griffstückes aus der Transportposition zunächst eine Bewegung des ersten Griffstückes relativ zur zweiten Klemmfläche auslöst. Dies kann konstruktiv auf unterschiedlichste Weisen umgesetzt werden, insbesondere durch unterschiedlich leichtgängige Gelenke, welche die Drehachsen bilden.
- Eine robuste Ausführung unterschiedlich leichtgängiger Drehachsen kann auf einfache Weise erreicht werden, wenn an einem Gelenk, welches die zweite Drehachse bildet, insbesondere einem die zweite Drehachse bildenden Stangenscharnier, zumindest eine Feder vorgesehen ist, mit welcher eine zwischen relativ zueinander bewegbaren Teilen des Gelenkes wirkende Reibkraft in das Gelenk einbringbar ist, um ein zum Einleiten einer Bewegung des Gelenkes erforderliches Moment zu definieren, wobei eine Federkraft insbesondere durch eine Klemmschraube einstellbar ist. Beispielsweise können auf relativ zueinander bewegte Teile der zweiten Drehachse wirkende gefederte Druckstücke vorgesehen sein, sodass ein Bewegen des Scharnieres bzw. ein Bewegen der zweiten Klemmfläche relativ zum zweiten Griffstück um die zweite Drehachse nur unter Überwindung eines durch die Feder hervorgerufenen Reibmomentes bzw. einer auf die relativ zueinander bewegbaren Teile der zweiten Drehachse wirkenden Reibkraft möglich ist. Es versteht sich, dass auch mehr als eine Feder vorgesehen sein kann, um über eine Länge des Scharnieres eine gleichmäßige Reibkraft einzubringen. Die Feder wirkt somit beispielsweise direkt auf ein erstes Teil des die zweite Drehachse bildenden Gelenkes, welches relativ zu einem zweiten Teil dieses Gelenkes bewegbar ist, und drückt das erste Teil mit der Federkraft gegen das zweite Teil, sodass zum Bewegen des ersten Teiles relativ zum zweiten Teil die Überwindung einer Reibkraft erforderlich ist, welche durch die Federkraft und einen Reibwert definiert ist.
- Weitere Merkmale, Vorteile und Wirkungen der Erfindung ergeben sich anhand des nachfolgend dargestellten Ausführungsbeispiels. In den Zeichnungen, auf welche dabei Bezug genommen wird, zeigen:
-
Fig. 1 bis 3 eine erfindungsgemäße Falzzange in unterschiedlichen Betriebszuständen; -
Fig. 4 eine erfindungsgemäße Falzzange samt einem Blech; -
Fig. 5 ein Detail einer erfindungsgemäßen Falzzange gemäßFig. 4 ; -
Fig. 6 eine erfindungsgemäße Falzzange samt einem Blech; -
Fig. 7 eine weitere erfindungsgemäße Falzzange samt einem Blech. -
Fig. 1 bis 3 zeigen eine erfindungsgemäße Falzzange 1 in unterschiedlichen Betriebszuständen. Wie ersichtlich weist die Falzzange 1 ein erstes Griffstück 6 und ein zweites Griffstück 7 auf, wobei das erste Griffstück 6 starr mit einer ersten Klemmfläche 2 verbunden ist. Das erste Griffstück 6 und die erste Klemmfläche 2 sind wie dargestellt um eine erste Drehachse 4 drehbar mit einer zweiten Klemmfläche 3 verbunden, sodass zwischen den Klemmflächen 2, 3 ein Teil eines Bleches 8 oder dergleichen klemmbar ist. - Die zweite Klemmfläche 3 ist über eine zweite Drehachse 5, welche zur ersten Drehachse 4 parallel ist, drehbar mit einem zweiten Griffstück 7 verbunden, sodass ein zwischen den Klemmflächen 2, 3 geklemmtes Blech 8 durch eine Drehbewegung der über das geklemmte Blechstück verbundenen Klemmflächen 2, 3 um die zweite Drehachse 5 biegbar bzw. falzbar ist.
- Sowohl die Bewegung der ersten Klemmfläche 2 relativ zur zweiten Klemmfläche 3 um die erste Drehachse 4 als auch die Biegebewegung der beiden Klemmflächen 2, 3 um die zweite Drehachse 5 sind durch eine Bewegung des ersten Griffstückes 6 relativ zum zweiten Griffstück 7 auslösbar, sodass ein Klemmen und Biegen von Blech 8 mit einer durchgängigen Bewegung des ersten Griffstückes 6 relativ zum zweiten Griffstück 7 erfolgen kann.
- In
Fig. 1 ist die Falzzange 1 in einer Transportposition dargestellt, in welcher die Falzzange 1 einen minimalen Raumbedarf aufweist und die Griffstücke 6, 7 im Wesentlichen aneinander anliegen. Aus dieser Transportposition heraus ist ein Klemmen und Falzen eines Bleches 8 unmittelbar möglich. Hierzu wird ein zu falzendes Blech 8 zwischen den in dieser Transportposition unter einem Öffnungswinkel β von etwa 10° bis 35° geöffneten Klemmflächen 2, 3 der Falzzange 1 angeordnet. - Um ein zwischen den Klemmflächen 2, 3 angeordnetes Blech 8 zu klemmen bzw. kraftschlüssig zwischen den Klemmflächen 2, 3 zu fixieren wird ein erstes Griffstück 6 der Falzzange 1 relativ zu einem zweiten Griffstück 7 der Falzzange 1 aus der in
Fig. 1 dargestellten Position im Uhrzeigersinn in Bewegungsrichtung 13 bewegt. Nachdem die erste Klemmfläche 2 starr mit dem ersten Griffstück 6 verbunden ist, bewirkt eine Drehbewegung des ersten Griffstückes 6 auch eine Drehbewegung der ersten Klemmfläche 2 relativ zur zweiten Klemmfläche 3, wodurch ein zwischen den Klemmflächen 2, 3 angeordnetes Blech 8 durch die Klemmflächen 2, 3 geklemmt wird, wenn das erste Griffstück 6 relativ zum zweiten Griffstück 7 im Uhrzeigersinn bewegt wird. Eine solche Position, in welcher die Klemmflächen 2, 3 geschlossen sind, ein Öffnungswinkel β zwischen den Klemmflächen 2, 3 also 0 ° beträgt, ist inFig. 2 dargestellt. - Aus der in
Fig. 2 dargestellten Position ist bei einer weiteren Bewegung des ersten Griffstückes 6 relativ zum zweiten Griffstück 7 in Bewegungsrichtung 13 ist keine weitere Bewegung des ersten Griffstückes 6 relativ zur zweiten Klemmfläche 3 um die erste Drehachse 4 mehr möglich, zumal die Klemmflächen 2, 3 bereits geschlossen sind. Eine weitere Bewegung des ersten Griffstückes 6 relativ zum zweiten Griffstück 7 im Uhrzeigersinn in Bewegungsrichtung 13 bewirkt daher aus der inFig. 2 dargestellten Klemmposition eine Drehbewegung der Klemmflächen 2, 3 samt dem Blech 8 und des ersten Griffstückes 6 im Uhrzeigersinn um die zweite Drehachse 5. Bei dieser Bewegung wird das zwischen den Klemmflächen 2, 3 geklemmte Blech 8 gebogen. Eine Biegeposition, in welcher die Klemmflächen 2, 3 geschlossen und relativ zum zweiten Griffstück 7 dementsprechend verschwenkt sind, ist inFig. 3 dargestellt. Hier ist auch ersichtlich, dass die erste Klemmfläche 2 unter einem Winkel α von etwa 50° mit einem Zwischenelement 10 verbunden ist, über welches die erste Klemmfläche 2 starr mit dem ersten Griffstück 6 verbunden ist. - Um das fertig gefalzte bzw. gebogene Blech 8 aus der Falzzange 1 zu lösen, wird das erste Griffstück 6 einfach entgegengesetzt zu der Bewegungsrichtung 13 beim Klemmen und Falzen, hier also gegen den Uhrzeigersinn, bewegt, sodass die Klemmflächen 2, 3 geöffnet und das Blech 8 freigegeben werden.
-
Fig. 4 bis 6 zeigen eine erfindungsgemäße Falzzange 1 in einer Betriebsposition wie inFig. 3 dargestellt, jedoch samt einem zwischen den Klemmflächen 2, 3 geklemmten Blech 8. Wie ersichtlich ist das Blech 8 im Bereich der zweiten Drehachse 5 gebogen. Dies ist durch die vorstehend beschriebene Bewegungsabfolge erfolgt. - Wie dargestellt sind die Griffstücke 6, 7 über plattenförmige Zwischenelemente 10 mit den Klemmflächen 2, 3 verbunden, wobei die Griffstücke 6, 7 in endseitigen Bereichen der plattenförmigen Zwischenelemente 10 angeordnet bzw. an endseitig angeordneten Verbindungspositionen 11 mit den Griffstücken 6, 7 verbunden sind, um eine gleichmäßige Kraftübertragung und Einleitung in das Blech 8 zu gewährleisten.
- Insbesondere in
Fig. 6 ist ersichtlich, dass die erste Drehachse 4 und die zweite Drehachse 5 konstruktiv hier durch Stangenscharniere 9 gebildet sind, um Kräfte besonders gleichmäßig zu übertragen. - Es versteht sich, dass eine Länge der plattenförmigen Zwischenelemente 10 bzw. der Drehachsen 4, 5 entsprechend einem zu falzenden bzw. biegenden Blech 8 gewählt wird und gegebenenfalls individuell anpassbar ist. Analog sind eine Länge der Griffstücke 6, 7 bzw. ein Abstand derselben von den Drehachsen 4, 5 an einen konkreten Anwendungsfall anpassbar, sodass über entsprechende Hebellängen jeweils ein einfaches Betätigen der Falzzange 1 bzw. ein einfaches Falzen von Blech 8 möglich ist.
-
Fig. 7 zeigt ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Falzzange 1 samt einem Blech 8, wobei die Falzzange 1 im Wesentlichen analog zu der inFig. 6 dargestellten Falzzange 1 ausgebildet ist, jedoch zusätzlich mit Klemmschrauben 12 befestigte Federn im Bereich der zweiten Drehachse 5 aufweist. Über die Federn wird dabei eine zwischen relativ zueinander bewegbaren Teilen des die zweite Drehachse 5 bildenden Stangenscharnieres 9 wirkende Reibkraft hervorgerufen, sodass ein durch diese Federn hervorgerufenes Reibmoment überwunden werden muss, bevor die zweite Klemmfläche 3 relativ zum zweiten Griffstück 7 um die zweite Drehachse 5 bewegt werden kann. An der ersten Drehachse 4 sind keine entsprechenden Federn vorgesehen, weswegen ein Moment, um die zweite Klemmfläche 3 relativ zum zweiten Griffstück 7 um die zweite Drehachse 5 zu drehen, größer ist als ein Moment, um das erste Griffstück 6 um die erste Drehachse 4 relativ zur zweiten Klemmfläche 3 zu drehen. Dadurch ist gewährleistet, dass bei einer Schwenkbewegung des ersten Griffstückes 6 aus der inFig. 1 dargestellten Transportposition in Bewegungsrichtung 13 zunächst eine Drehbewegung des ersten Griffstückes 6 samt erster Klemmfläche 2 um die erste Drehachse 4 relativ zur zweiten Klemmfläche 3 erfolgt und eine Drehbewegung der ersten Klemmfläche 2 samt der zweiten Klemmfläche 3 um die zweite Drehachse 5 erst dann erfolgt, wenn die erste Klemmfläche 2 gegebenenfalls über ein zwischen den Klemmflächen 2, 3 geklemmtes Blech 8 oder dergleichen formschlüssig mit der zweiten Klemmfläche 3 verbunden ist bzw. an dieser anliegt. Analog ist dadurch eine Reihenfolge der Bewegungen beim Öffnen der Falzzange 1 vorgegeben. Dies gewährleistet eine einfache Handhabung des Werkzeuges. Eine Höhe des zu überwindenden Reibmomentes kann dabei über die Klemmschrauben 12 eingestellt werden, über welche eine Vorspannung der Federn einstellbar ist. - Eine erfindungsgemäße Falzzange 1 ist platzsparend, leichtgewichtig und einfach handhabbar, weswegen diese auch auf einfache Weise mobil einsetzbar ist, um beispielsweise Bleche 8 an Fassaden und dergleichen zu biegen. Die erfindungsgemäße Falzzange 1 ist darüber hinaus robust ausgebildet, sodass diese auch für raue Einsatzbedingungen, insbesondere auf Baustellen, geeignet ist.
Claims (9)
- Mobil einsetzbare Falzzange (1) zum Biegen von Blech (8) an Fassaden und dergleichen, aufweisend eine erste Klemmfläche (2) und eine zweite Klemmfläche (3), wobei die Klemmflächen (2, 3) um eine erste Drehachse (4) an einem ersten Ende beider Klemmflächen (2, 3) drehbar verbunden sind, sowie ein erstes Griffstück (6) und ein mit dem ersten Griffstück (6) schwenkbar verbundenes zweites Griffstück (7), wobei das erste Griffstück (6) mit der ersten Klemmfläche (2) drehfest verbunden ist, wobei das zweite Griffstück (7) um eine zweite Drehachse (5) an einem zweiten, dem ersten Ende gegenüberliegenden Ende der zweiten Klemmfläche (3) drehbar mit der zweiten Klemmfläche (3) verbunden ist, sodass, wenn das erste Griffstück (6) relativ zum zweiten Griffstück (7) aus einer Transportposition in eine Bewegungsrichtung (13) geschwenkt wird, die erste Klemmfläche (2) relativ zur zweiten Klemmfläche (3) derart bewegt wird, dass ein zwischen den Klemmflächen (2, 3) angeordnetes Blech (8) durch die Klemmflächen (2, 3) klemmbar ist, wonach eine weitere Schwenkbewegung des ersten Griffstückes (6) relativ zum zweiten Griffstück (7) in Bewegungsrichtung (13) eine Drehbewegung der ersten Klemmfläche (2) samt der zweiten Klemmfläche (3) um die zweite Drehachse (5) relativ zum zweiten Griffstück (7) bewirkt, um das geklemmte Blech (8) zu biegen.
- Falzzange (1) nach Anspruch 1, dadurch gekennzeichnet, dass die erste Drehachse (4) und die zweite Drehachse (5) etwa parallel sind.
- Falzzange (1) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das Blech (8) zwischen der ersten Drehachse (4) und der zweiten Drehachse (5) im Wesentlichen durch die Klemmflächen (2, 3) vollflächig klemmbar ist.
- Falzzange (1) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass eine drehbare Verbindung zwischen den Klemmflächen (2, 3) und/oder zwischen der zweiten Klemmfläche (3) und dem zweiten Griffstück (7) durch ein Scharnier, insbesondere ein Stangenscharnier (9), gebildet ist.
- Falzzange (1) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass das erste Griffstück (6) über ein plattenförmiges Zwischenelement (10) mit der ersten Klemmfläche (2) verbunden ist, wobei das erste Griffstück (6) vorzugsweise über zumindest zwei, insbesondere endseitig angeordnete, Verbindungspositionen (11) mit dem plattenförmigen Zwischenelement (10) verbunden ist.
- Falzzange (1) nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass das zweite Griffstück (7) über ein plattenförmiges Zwischenelement (10) mit der zweiten Klemmfläche (3) verbunden ist, wobei das zweite Griffstück (7) vorzugsweise über zumindest zwei, insbesondere endseitig angeordnete, Verbindungspositionen (11) mit dem plattenförmigen Zwischenelement (10) verbunden ist.
- Falzzange (1) nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die erste Klemmfläche (2) mit dem ersten Griffstück (6) starr verbunden ist, wobei in einer Transportposition, in welcher die Griffstücke (6, 7) aneinander anliegen, die Klemmflächen (2, 3) unter einem Öffnungswinkel (β) von 10° bis 90°, insbesondere 15° bis 35°, vorzugsweise etwa 25°, zueinander angeordnet und geöffnet sind, um ein Blech (8) aufzunehmen.
- Falzzange (1) nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass in der Transportposition ein Moment, welches erforderlich ist, um das zweite Griffstück (7) relativ zur zweiten Klemmfläche (3) um die zweite Drehachse (5) zu bewegen, größer ist als ein Moment, welches erforderlich ist, um das erste Griffstück (6) um die erste Drehachse (4) relativ zur zweiten Klemmfläche (3) zu bewegen, sodass eine Bewegung des ersten Griffstückes (6) aus der Transportposition zunächst eine Bewegung des ersten Griffstückes (6) relativ zur zweiten Klemmfläche (3) auslöst.
- Falzzange (1) nach Anspruch 8, dadurch gekennzeichnet, dass an einem Gelenk, welches die zweite Drehachse (5) bildet, insbesondere einem die zweite Drehachse (5) bildenden Stangenscharnier (9), zumindest eine Feder vorgesehen ist, mit welcher eine zwischen relativ zueinander bewegbaren Teilen des Gelenkes wirkende Reibkraft in das Gelenk einbringbar ist, um ein zum Einleiten einer Bewegung des Gelenkes erforderliches Moment zu definieren, wobei eine Federkraft insbesondere durch eine Klemmschraube (12) einstellbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT601182017 | 2017-10-29 | ||
| PCT/AT2018/060173 WO2019079833A1 (de) | 2017-10-29 | 2018-08-01 | Falzzange |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3700691A1 EP3700691A1 (de) | 2020-09-02 |
| EP3700691C0 EP3700691C0 (de) | 2024-12-04 |
| EP3700691B1 true EP3700691B1 (de) | 2024-12-04 |
Family
ID=63165109
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18752676.9A Active EP3700691B1 (de) | 2017-10-29 | 2018-08-01 | Falzzange |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US20200324331A1 (de) |
| EP (1) | EP3700691B1 (de) |
| JP (1) | JP7070948B2 (de) |
| KR (1) | KR20200078596A (de) |
| CN (1) | CN111601669A (de) |
| AU (1) | AU2018354710B2 (de) |
| BR (1) | BR112020008470A2 (de) |
| CA (1) | CA3080635A1 (de) |
| IL (1) | IL274339A (de) |
| RU (1) | RU2756054C1 (de) |
| WO (1) | WO2019079833A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11111675B1 (en) * | 2018-12-22 | 2021-09-07 | David Smith | Flashing tool |
| US12287116B2 (en) * | 2021-04-30 | 2025-04-29 | Johnson Controls Light Commercial Ip Gmbh | Housing for a heating, ventilation, and/or air conditioning (HVAC) unit |
| RU209579U1 (ru) * | 2021-08-06 | 2022-03-17 | Игорь Сергеевич Виноградов | Устройство для образования двойного стоячего фальцевого соединения |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU20786A1 (ru) * | 1930-04-25 | 1931-05-31 | И.Я. Алавердов | Приспособление дл загибани кровельных листов на карнизах товарных вагонов |
| US2131821A (en) * | 1936-12-09 | 1938-10-04 | Carl R Schlicht | Sheet metal seaming tool |
| DE6937564U (de) * | 1969-09-25 | 1970-05-14 | Ramser Willy | Falzzange. |
| JPS5366855A (en) * | 1976-11-26 | 1978-06-14 | Yoshimitsu Seisakushiyo Kk | Speedy folding machine and steel plate bending device |
| JPS54146737U (de) * | 1978-04-03 | 1979-10-12 | ||
| JPS59165719U (ja) * | 1983-04-25 | 1984-11-07 | 日本軽金属株式会社 | 板材端部の折り曲げ装置 |
| DE3824451A1 (de) * | 1988-07-19 | 1990-01-25 | Gustav Weissenfeld Nachf | Falzzange mit verstellbaren backen zum falzen von hand |
| JPH02175024A (ja) * | 1988-12-27 | 1990-07-06 | Aoi Koki Satsushiyu Kk | 板材の折り曲げ装置 |
| US5065608A (en) * | 1990-08-20 | 1991-11-19 | Skelton Stuart P | Hand-operated batten seamer tool |
| US5222388A (en) * | 1991-03-19 | 1993-06-29 | University Of California Patent, Trademark & Copyright Office | Nitrogen dioxide detection |
| JP3168640B2 (ja) * | 1991-04-17 | 2001-05-21 | ダイキン工業株式会社 | プレスブレーキシステムにおけるワーク取扱装置 |
| CA2082759A1 (en) * | 1991-11-26 | 1993-05-27 | Arthur B. Chubb | Heavy duty sheet bending brake |
| US5222386A (en) * | 1992-03-05 | 1993-06-29 | Jones Jr Robert L | Hand brake |
| JPH06154867A (ja) * | 1992-11-13 | 1994-06-03 | Hayami Yoshioka | 板金のハゼ起し具 |
| RU2212967C1 (ru) * | 2002-04-05 | 2003-09-27 | Кульбацкий Евгений Борисович | Ручное гибочное устройство |
| RU45946U1 (ru) * | 2005-02-07 | 2005-06-10 | Бухарев Николай Александрович | Ручной листогибочный станок |
| US8028560B2 (en) * | 2008-04-14 | 2011-10-04 | Custom Spec Engineering, Inc. | Handheld brake |
| UA42667U (en) * | 2009-03-24 | 2009-07-10 | Александр Петрович Данилов | Sheet bending machine |
| CN203356277U (zh) * | 2013-07-17 | 2013-12-25 | 五冶集团上海有限公司 | 钢梯花纹踏步板的折弯装置 |
-
2018
- 2018-08-01 EP EP18752676.9A patent/EP3700691B1/de active Active
- 2018-08-01 BR BR112020008470-0A patent/BR112020008470A2/pt not_active Application Discontinuation
- 2018-08-01 CA CA3080635A patent/CA3080635A1/en active Pending
- 2018-08-01 WO PCT/AT2018/060173 patent/WO2019079833A1/de not_active Ceased
- 2018-08-01 JP JP2020544064A patent/JP7070948B2/ja active Active
- 2018-08-01 AU AU2018354710A patent/AU2018354710B2/en active Active
- 2018-08-01 CN CN201880081970.5A patent/CN111601669A/zh active Pending
- 2018-08-01 US US16/759,919 patent/US20200324331A1/en not_active Abandoned
- 2018-08-01 KR KR1020207015297A patent/KR20200078596A/ko not_active Ceased
- 2018-08-01 RU RU2020117219A patent/RU2756054C1/ru active
-
2020
- 2020-04-29 IL IL274339A patent/IL274339A/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021501057A (ja) | 2021-01-14 |
| US20200324331A1 (en) | 2020-10-15 |
| RU2756054C1 (ru) | 2021-09-24 |
| EP3700691C0 (de) | 2024-12-04 |
| EP3700691A1 (de) | 2020-09-02 |
| KR20200078596A (ko) | 2020-07-01 |
| CA3080635A1 (en) | 2019-05-02 |
| WO2019079833A1 (de) | 2019-05-02 |
| BR112020008470A2 (pt) | 2020-10-20 |
| IL274339A (en) | 2020-06-30 |
| AU2018354710A1 (en) | 2020-06-11 |
| JP7070948B2 (ja) | 2022-05-18 |
| CN111601669A (zh) | 2020-08-28 |
| AU2018354710B2 (en) | 2024-05-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19963097C5 (de) | Zange zum Verpressen eines Werkstücks | |
| EP3718185B1 (de) | Abisolierzange | |
| EP3718186B1 (de) | Abisolierzange | |
| DE19709639A1 (de) | Zange zum Verpressen von Fassungen, Rohren, Kabelschuhen u. dgl. | |
| DE102012110434B3 (de) | Klemmvorrichtung für Folienrollen | |
| DE102020102207B4 (de) | Vorrichtung zum Bewegen einer Schiebetür oder Falt-Schiebetür | |
| EP3700691A1 (de) | Falzzange | |
| DE102008024370B4 (de) | Mobiles Falzöffnerwerkzeug | |
| DE102016005265B4 (de) | Bowdenzugkupplung zur Betätigung einer ersten und zweiten Funktionskomponente eines Fahrzeugs | |
| EP2696018B1 (de) | Schwenkbare Führungsschere, Lagervorrichtung sowie Führungssystem für Parallel-Ausstellfenster | |
| DE20104732U1 (de) | Handpresszange zum Verpressen von Rohrverbindungen | |
| EP3817627B1 (de) | Stuhl | |
| DE102008032914B4 (de) | Presswerkzeug für einen eine zylindrische Presshülse aufweisenden Pressfitting | |
| DE10217266C5 (de) | Preßzange zum Verpressen von Hohlkörpern | |
| DE102017128474B3 (de) | Rohrschneidemaschine mit Schneiddorn | |
| DE102013211120A1 (de) | Bördelmaschine, Werkzeugmaschine und Verfahren zum Herstellen eines Bördels am Ende eines Rohres | |
| EP3770365A1 (de) | Scharnier, insbesondere verstellbares türscharnier sowie tür | |
| DE102022118175B3 (de) | Fassadentür | |
| DE102006011487B4 (de) | Spanner mit Knarrenverriegelung | |
| EP3141312A1 (de) | Vorrichtung zum anbringen von löchern in blechteilen | |
| DE10044874A1 (de) | Schlüsselzange | |
| EP4449951A1 (de) | Gestell mit einem klammmechanismus und verfahren zum verbinden von zumindest zwel profilan mittels eines klemmmechanismus | |
| DE1260317B (de) | Vorrichtung zum Zusammen- und Auseinanderfalten der Drehfluegel eines Drehfluegelflugzeuges | |
| DE4211591C2 (de) | Schneidwerkzeug für den Handgebrauch, insbesondere Blechschere | |
| DE20304017U1 (de) | Preßwerkzeug zur Herstellung von Rohrverbindungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200528 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20230405 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240710 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018015389 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20241205 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20241213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250404 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 8 Effective date: 20250703 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251015 |
|
| 26N | No opposition filed |
Effective date: 20250905 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260324 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: K11 Free format text: ST27 STATUS EVENT CODE: U-0-0-K10-K11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260421 Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260421 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250831 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250801 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: R17 Free format text: ST27 STATUS EVENT CODE: U-0-0-R10-R17 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260511 |