EP3558833B1 - Etikettiervorrichtung und verfahren zum aufbringen von etiketten auf behältern - Google Patents
Etikettiervorrichtung und verfahren zum aufbringen von etiketten auf behältern Download PDFInfo
- Publication number
- EP3558833B1 EP3558833B1 EP17791615.2A EP17791615A EP3558833B1 EP 3558833 B1 EP3558833 B1 EP 3558833B1 EP 17791615 A EP17791615 A EP 17791615A EP 3558833 B1 EP3558833 B1 EP 3558833B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- unit
- labeling
- buffer unit
- containers
- container
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65C—LABELLING OR TAGGING MACHINES, APPARATUS, OR PROCESSES
- B65C9/00—Details of labelling machines or apparatus
- B65C9/08—Label feeding
- B65C9/18—Label feeding from strips, e.g. from rolls
- B65C9/1803—Label feeding from strips, e.g. from rolls the labels being cut from a strip
- B65C9/183—Label feeding from strips, e.g. from rolls the labels being cut from a strip and transferred by gripping means or feeding rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65C—LABELLING OR TAGGING MACHINES, APPARATUS, OR PROCESSES
- B65C3/00—Labelling other than flat surfaces
- B65C3/06—Affixing labels to short rigid containers
- B65C3/08—Affixing labels to short rigid containers to container bodies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65C—LABELLING OR TAGGING MACHINES, APPARATUS, OR PROCESSES
- B65C9/00—Details of labelling machines or apparatus
- B65C9/40—Controls; Safety devices
- B65C9/42—Label feed control
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H20/00—Advancing webs
- B65H20/30—Arrangements for accumulating surplus web
- B65H20/32—Arrangements for accumulating surplus web by making loops
- B65H20/34—Arrangements for accumulating surplus web by making loops with rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65C—LABELLING OR TAGGING MACHINES, APPARATUS, OR PROCESSES
- B65C9/00—Details of labelling machines or apparatus
- B65C2009/0081—Means for forming a label web buffer, e.g. label web loop
Definitions
- the invention relates to a labeling device for applying labels to containers having the features of the preamble of claim 1, a labeling machine for labeling containers having a conveyor and a labeling device, a system having a labeling machine and having a container manufacturing machine and/or container treatment machine, and a method for applying labels to containers using a labeling device having the features of the preamble of claim 13.
- Labeling machines with at least one labeling device are typically used to apply labels to containers such as cans, tubes, plastic, or glass bottles to identify and/or advertise the contents.
- Such labeling machines typically comprise a conveyor, preferably designed as a carousel, with which the containers are picked up in container receptacles and transported past a labeling device.
- the labeling device comprises an unwinding unit for receiving one or more supply rolls of label tape, an intermediate buffer unit for buffering the label tape, a drive unit for driving the label tape, and a processing unit.
- the processing unit is designed, for example, with a cutting unit with which the label tape is cut into individual labels, glued, and then transferred to the containers.
- the intermediate buffer unit is usually used to compensate for production fluctuations or to buffer the joining of label tapes from two supply rolls in a splicing device.
- Such a labeling device is known, for example, from DE 20 2005 002793 U1 or the DE 3923163 A1 known.
- EP 0 414 056 A2 discloses a labeling device according to the preamble of claim 1.
- Such labeling machines can be integrated with a container manufacturing machine to form a single system.
- the container manufacturing machine stretch-blows preforms into finished containers, which are then transferred directly to the labeling machine.
- the container manufacturing machine and the labeling machine operate at the same cycle time, allowing containers to be transferred between the two machines without an intermediate container buffer.
- an inspection is performed after stretch-blow molding to remove defective containers, for example, in the case of bottle bursts. This may result in incorrect transfer, resulting in gaps in the transfer of containers to the labeling machine.
- the drive unit for the label tape has to be started up or stopped particularly quickly in order to either reach the labeling speed in the shortest possible time or to omit individual labels if a container is missing.
- a disadvantage of conventional labeling machines and units is that very high acceleration or deceleration of the drive unit exerts correspondingly high forces on the label strip. This can result in the label strip or labels being incorrectly cut, incorrectly processed, incorrectly glued, or even damaged. Furthermore, it can lead to malfunctions in the labeling machine or labeling device.
- the DE 10 2010 037285 A1 discloses a device and a method for conveying a label strip and a labeling unit.
- the DE 10 2012 200826 A1 discloses a labeling unit for labeling containers.
- the DE 20 2013 105749 U1 discloses a labeling unit for an article labeling machine.
- the object of the present invention is therefore to provide a labelling machine, a labelling device and a method for labelling containers which enable rapid starting and switching off of the drive for the label strip, whereby correct processing of the label strip or the labels is ensured.
- the invention provides a labeling device with the features of claim 1.
- Advantageous embodiments are mentioned in the subclaims.
- the intermediate buffer unit which is designed for the largest possible buffering of the label web, often reacts too slowly to high accelerations of the label web and correct processing is not always ensured. Due to the fact that the labeling device is located between the intermediate buffer unit and Since the drive unit includes a separate dynamic buffer unit, strong accelerations of the label strip are buffered particularly effectively by the drive unit. Because the second roller unit in the dynamic buffer unit can move independently of the intermediate buffer unit, it can be designed for the most dynamic operation possible. Consequently, the dynamic buffer unit can react particularly quickly to the high accelerations, ensuring reliable processing of the label strip or labels.
- the labeling device can be arranged in a beverage processing plant.
- the labeling device can be arranged downstream of a filling plant for filling a product into containers.
- the labeling device can preferably be arranged in a labeling machine.
- the labeling device can be arranged circumferentially on a conveyor designed as a carousel. It is conceivable that the labeling device is connected to the labeling machine via a detachable connection.
- the labeling device can be arranged at least partially on its own, floor-supported support frame, which can be docked to the labeling machine via at least one coupling element.
- the containers can be designed to hold beverages, hygiene products, pastes, chemical, biological, and/or pharmaceutical products.
- the containers can be plastic bottles, glass bottles, tubes, and/or cans.
- the labels can be labels that are applied to the containers using an adhesive (such as glue).
- the labels can be blanks made of paper or plastic, in particular including an imprint that identifies, describes, and/or advertises the contents of the containers.
- the label strip can comprise a plurality of adjoining labels, wherein the processing unit is configured to cut the label strip into individual labels using a cutting device.
- the unwinding unit can be configured with at least one roll holder for receiving and unwinding the at least one supply roll.
- the unwinding unit can comprise a splicing device for connecting two label strips from two different supply rolls.
- the first movable roller unit of the intermediate buffer unit can comprise two or more deflection rollers.
- the intermediate buffer unit can comprise the first movable roller unit and a rigid roller unit with two or more deflection rollers. It is also conceivable that the intermediate buffer unit, in addition to the first movable roller unit, can comprise a further movable roller unit with two or more deflection rollers.
- the label strip can be guided in at least one loop around the deflection rollers of the intermediate buffer unit.
- the first movable roller unit can be designed with a preferably spring-biased displacement mechanism in order to move it relative to the rigid roller unit. It is also conceivable for the first movable roller unit to be actively driven by a drive in order to move it relative to the rigid roller unit.
- the deflection rollers of the intermediate buffer unit can preferably be arranged along a straight line.
- the first movable roller unit can be preloaded with a first spring element in order to tension the loops of the label strip.
- the labeling device may comprise a travel control unit for adjusting the position of the label strip relative to the drive unit and/or the processing unit.
- the travel control unit may comprise at least one deflection roller whose position is adjustable transversely to the label strip.
- the drive unit may comprise at least one drive roller for driving the label strip in the conveying direction.
- the drive unit may comprise two rollers, at least one of which is driven, with the label strip being guided between the two rollers.
- the drive unit may comprise an electric motor as a drive to provide the driving force for the drive roller.
- the processing unit can comprise a cutting unit for separating the labels from the label strip. It is also conceivable for the processing unit to comprise one or more vacuum cylinders for conveying the label strip or separated labels.
- the processing unit can comprise a vacuum cylinder for guiding the separated labels past a gluing unit and transferring them to the containers.
- the gluing unit can be configured to apply hot or cold glue to the labels, which are preferably held by the vacuum cylinder.
- the dynamic buffer unit can comprise, in addition to the second movable roller unit, a rigid roller unit with at least one deflection roller, wherein the movable and the rigid roller unit are arranged relative to one another in such a way that the label strip is guided in at least one loop through the roller units.
- the roller units can comprise deflection rollers for guiding the label strip.
- the dynamic buffer unit can comprise two rigid deflection rollers, between which the label strip is wound around a deflection roller of the second movable roller unit in a loop. The at least one loop can be enlarged or reduced by the movement of the second movable roller unit.
- the second movable roller unit can comprise a movement mechanism for a deflection roller, wherein the movement mechanism and the deflection roller are designed such that, when the labeling device is started up within a container division, the dynamic tensile force acting on the label strip is limited to 50 N or less. This ensures reliable processing of the label strip.
- the movement mechanism can comprise a second spring element to regulate the tensile force in the label strip.
- the movement mechanism can comprise a drive to actively regulate the tensile force in the label strip, for example, a servo motor.
- Container division can mean a regular period of time that elapses between the labeling of two consecutive containers during trouble-free operation.
- a labeling machine can be configured with a conveyor for transporting the containers into container receptacles and with the labeling device, wherein the container receptacles are arranged at regular intervals on the conveyor, and wherein “container pitch” can mean the time period that elapses between two consecutive container receptacles as they pass the labeling device.
- the dynamic tensile force can be caused at least partially by the mass inertia of the movement mechanism and/or the deflection roller. Additionally or alternatively, the dynamic tensile force can be caused by a spring preload of the movement mechanism.
- the labeling device can comprise deflection rollers for guiding the label strip.
- the deflection rollers can preferably have a diameter in a range of 0-25 mm, optionally in a range of 0-20 mm, furthermore optionally in a range of 16-18 mm.
- at least one of the deflection rollers can be arranged in the dynamic buffer unit. Due to the small diameter, the moments of inertia of the deflection rollers are particularly low and the inertial forces acting on the label strip from the deflection rollers lead to less severe tensions. Consequently, the label strip is subjected to particularly little stress during strong accelerations and is accordingly protected from damage.
- the deflection rollers mentioned above or below can at least partially have a diameter in the range of 0-25 mm, optionally in the range of 0-20 mm, furthermore optionally in the range of 16-18 mm.
- the deflection rollers can be passively driven by the label strip. However, actively driven deflection rollers are also conceivable.
- at least one such deflection roller can be arranged in the dynamic buffer unit. This allows the label strip to be moved even more dynamically in the dynamic buffer unit.
- the dynamic buffer unit is located directly in front of the drive unit in the conveying direction. This minimizes the inertial mass of the conveyor belt and the moments of inertia of the deflection rollers between the drive unit and the dynamic buffer unit.
- the second movable roller unit can have a lower mass than the first movable roller unit. This allows the dynamic buffer unit to be more dynamic than the intermediate buffer unit, compensating for the corresponding forces in the label strip during high accelerations.
- the second movable roller unit comprises fewer deflection rollers than the first movable roller unit, optionally with just one deflection roller.
- the second movable roller unit can be preloaded with a second spring element.
- the second spring element can be a tension or compression spring.
- the dynamic buffer unit can comprise a damping element to dampen the movement of the second movable roller unit. This can dampen or prevent vibrations between the dynamic buffer unit and the intermediate buffer unit.
- the second spring element and/or the damping element can be coupled to the second movable roller unit.
- the second spring element and/or damping element can be arranged between the second movable roller unit and a fixed point on the support frame of the labeling device.
- the second movable roller unit can comprise at least one pivoting or movable deflection roller. This makes the dynamic buffer unit particularly simple in design.
- the second movable roller unit can comprise an optionally spring-loaded pivot lever as a movement mechanism for pivoting the deflection roller about an axis.
- the pivot lever can be pivotably mounted via a joint at one end and connected to the deflection roller at the other end.
- the second movable roller unit can comprise a pivot lever actively driven by a drive as a movement mechanism for pivoting the deflection roller about an axis.
- the second movable roller unit can comprise a movable carriage, optionally spring-loaded with a spring element, as a movement mechanism for moving the deflection roller along an optionally linear path.
- the linear path can comprise a guide rail on which the spring-loaded carriage is movably mounted.
- the movement mechanism for moving the carriage can comprise a drive.
- the dynamic buffer unit can comprise two rigid deflection rollers, between which the label strip is guided in a loop around the deflection roller, which can be moved by the pivoting lever or the movable carriage. This creates a loop between the two rigid deflection rollers and the movable deflection roller. Consequently, the dynamic buffer unit has a particularly compact design.
- the unwinding unit and the intermediate buffer unit can be designed as a separate unit with a support frame separate from the processing unit. This allows the unwinding unit and the intermediate buffer unit to be arranged flexibly within the system. It is conceivable for the separate unit to comprise the unwinding unit with multiple supply rolls, a splicing unit, and/or the intermediate buffer unit, thereby forming the essentially endless label strip. Furthermore, at least one guide roller can be provided to guide the label strip from the separate unit to a labeling unit with the dynamic buffer unit, the drive unit, and the processing unit.
- the unwinding unit, the intermediate buffer unit, the dynamic buffer unit, the drive unit, and the processing unit are integrally designed as a labeling unit.
- the labeling device can be designed as a labeling unit.
- the invention provides a labeling machine for labeling containers with the features of claim 11.
- the labeling device of the labeling machine is designed according to one of claims 1-10, the label strip is subjected to particularly little stress at high accelerations and is therefore not damaged when the label feed is started and stopped quickly.
- the conveyor can preferably be designed as a carousel with container receptacles arranged thereon for transporting the containers.
- the container receptacles can have a turntable and a centering bell to hold the containers at the container base or at the container mouth.
- the turntable can be driven by a drive, for example, a control cam or a servo motor. This allows the containers to rotate during the transfer of the labels, so that the labels can be securely applied to the curved outer surface of the containers.
- the labeling machine may include a control unit to control the labeling device and the conveyor during labeling.
- the invention with claim 12 provides a system with a labeling machine according to claim 11 and with a container manufacturing machine and/or container treatment machine, wherein the labeling machine is directly connected to the container manufacturing machine or to the container treatment machine to form a system without intermediate container buffering.
- the label strip can be started or stopped particularly quickly within a container pitch, with the tensile forces in the label strip being limited by the dynamic buffer unit. This ensures correct processing of the label strip or labels.
- the container manufacturing machine can be or comprise a stretch blow molding machine designed to convert preforms into containers by stretch blow molding.
- "Blocked directly without intermediate container buffering” here can mean that the containers are manufactured on the container manufacturing machine in the same cycle as they are subsequently labeled on the labeling machine, with no buffering of the containers between the container manufacturing machine and the labeling machine. This allows for a particularly compact and cost-effective system.
- the container treatment machine can be or include, for example, a recycling machine, a rinser, or the like.
- a rinser can be arranged downstream of the container manufacturing machine, with the labeling machine directly connected to the rinser without intermediate container buffering.
- the invention provides the method with the features of claim 13 to solve the problem.
- Advantageous embodiments are mentioned in the subclaims.
- the label strip is buffered between the intermediate buffer unit and the drive unit by the separately designed dynamic buffer unit with a roller unit that can move independently of the intermediate buffer unit, strong accelerations of the label strip caused by the drive unit are particularly effectively limited. Because the second roller unit in the dynamic buffer unit can move independently of the intermediate buffer unit, it can be designed for the most dynamic operation possible. Consequently, the dynamic buffer unit can react particularly quickly to the high accelerations, ensuring reliable processing of the label strip or labels.
- the containers can be transported in container receptacles of a conveyor of a labeling machine at a fixed pitch, wherein the label strip is accelerated from a standstill to a labeling speed by the drive unit when starting up and is at least partially removed from the dynamic buffer unit, so that a tensile force in the label strip that occurs during acceleration is limited, preferably to less than 50N.
- a tensile force in the label strip that occurs during acceleration is limited, preferably to less than 50N.
- the label strip is not removed from the more inert intermediate buffer unit, but from the dynamic buffer unit. Consequently, the lower inertial forces of the dynamic buffer unit act on the label strip, which are designed for particularly dynamic operation. By limiting the tensile force to less than 50N, high stress on the label strip is prevented.
- the containers can be transported in container holders of a conveyor of a labeling machine at a fixed pitch.
- the label strip is buffered in the dynamic buffer unit to interrupt the application of labels to the empty container holder. If a gap occurs in the container flow, for example, due to a defective container, this process can be used to temporarily stop and restart the transfer of the corresponding label, preventing malfunctions.
- the containers can be produced with a system according to claim 12 and labeled directly afterwards without intermediate container buffering.
- FIG. 1 is a top view of an embodiment of a labeling device 1 with deflection rollers U 1-4 with a diameter in a range of 0-25 mm.
- the figure shows the labeling device 1, with which the label strip 5 is processed into individual labels 5a, which are then transferred to the containers 2.
- the containers 2 are received in rotatable container receptacles 4 of the conveyor 3 during labeling and are moved past the labeling device 1.
- the containers 2 can be rotated during the transfer of the labels 5a, so that they can be labeled all the way around or only partially.
- the labeling device 1 itself comprises an unwinding unit 20 for receiving the two supply rolls 21 and 22.
- the label tape 5 is currently being unwound from the supply roll 21. When the end is reached, it is spliced with the beginning of the label tape from the supply roll 22. This ensures uninterrupted operation.
- the intermediate buffer unit 30 with the rigid roller unit 31 and the movable roller unit 32 can be seen.
- the roller units 31, 32 each comprise several differently sized deflection rollers around which the label strip 5 is guided in several loops.
- the movable roller unit 31 can be moved away from the rigid roller unit 32 using a spring element (not shown here). This increases the loop length accordingly.
- the movement is reversed so that the loop length is reduced. This bridges the time required for joining the label strips 5 from the supply rolls 21, 22 using the splicing device 23.
- running control unit 60 can be seen in order to adjust the exact position of the label strip 5 relative to the subsequent drive unit 40 and the processing unit 50.
- the drive unit 40 is arranged downstream of the intermediate buffer unit 30 in the conveying direction F. It comprises the drive rollers 41, 42, at least one of which is driven by a drive not shown here, preferably by a servo motor.
- the label strip 5 is clamped between the two drive rollers 41, 42 such that the drive force is transmitted to the label strip 5.
- the drive unit 40 thus pulls the label strip 5 so that it is pulled from the supply roll 21 through the splicing unit 23, through the intermediate buffer unit 30, via the travel control unit 60, to the deflection roller U4 .
- the label strip 5 is then fed to the processing unit 50. Here, it is first separated into individual labels 5a by a cutting unit 51, which are then guided past the gluing station 52 by the vacuum cylinder 53 and glued. The labels 5a are then transferred to the containers 2 in the container receptacles 4.
- the deflection rollers U 1-4 have a diameter of 17 mm. However, any other suitable diameter in the range of 0-25 mm is also conceivable. Due to the low moment of inertia of the deflection rollers U 1-4 , the inertial forces exerted on the label strip 5 are particularly low, so that at accelerations of the lowest possible tensions. Consequently, the label strip 5 is subjected to less stress at high accelerations and is thus protected from damage.
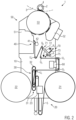
- FIG. 2 A further embodiment of a labeling device 1 with a dynamic buffer unit 70 is shown, which comprises a pivot lever 72 with a deflection roller U 6 arranged thereon.
- the embodiment in the Figure 2 differs from that in the Figure 1 merely by the fact that the separately formed, dynamic buffer unit 70 with the independently movable roller unit 71 is arranged between the intermediate buffer unit 30 and the drive unit 40.
- the previously described with respect to the Figure 1 The features described apply to the Figure 2 accordingly.
- the dynamic buffer unit 70 comprises the two rigidly arranged deflection rollers U 4 , U 5 as well as the movable roller unit 71 with the deflection roller U 6 . It can be seen that the movable deflection roller 6 is arranged on the pivot lever 72 so that it can pivot about the axis A in the direction R 1 .
- the deflection rollers U 4 - 6 form a loop of the label tape 5, which can be enlarged or reduced by moving the pivot lever 42.
- the pivot lever 72 is preloaded with the spring element 73 so that the loop is subject to permanent tension.
- the dynamic buffer unit 70 operates passively according to the tape length requested by the drive unit 40.
- the second movable roller unit 71 comprises only the single deflection roller U6 , it also has a lower mass than the first movable roller unit 31 in the intermediate buffer unit 30. This allows the dynamic buffer unit 70 to operate with a significantly lower mass inertia than the intermediate buffer unit 30, in which the movable roller unit 31 comprises three deflection rollers. As a result, the dynamic buffer unit is particularly effective at particularly high accelerations of the label strip 5 and buffers the resulting tensions particularly well.
- damping element 75 which dampens the movement of the pivot lever 72 or the second movable roller unit 71. This prevents vibrations between the dynamic buffer unit 70 and the intermediate buffer unit 30, which could otherwise have a negative impact on the transport behavior of the label strip 5.
- the dynamic buffer unit 70 and the intermediate buffer unit 30 are designed such that the first movable roller unit 30 is preloaded with a first spring element (not shown here) and the second movable roller unit 71 is preloaded with the second spring element 73.
- the deflection rollers U 4-5 of the dynamic buffer unit 70 have a diameter of 17 mm, but other suitable diameters in a range of 0-25 mm are also conceivable. This makes the inertial forces of the deflection rollers U 4-5 particularly low.
- FIG. 3 A further embodiment of a labeling device 1 with a dynamic buffer unit 80 is shown, which comprises a movable carriage 82 with a deflection roller U 6 arranged thereon.
- the embodiment in the Figure 3 differs from that in the Figure 2 only by the movement mechanism for the second roller unit 81, which is designed here as a movable and spring-loaded carriage 82.
- Corresponding features of the Figures 1 and 2 therefore also apply to the Figure 3 .
- the rigid deflection pulleys U 4-5 are similar to the Figure 2
- the deflection roller U 6 of the second movable roller unit 81 is arranged on a carriage 82, which can be moved on guide rails along the direction R 2 in a linear path. This allows the label strip 5 to be dynamically buffered.
- the spring 83 can be seen, with which the carriage 82 is pulled away from the rigid guide rollers U 4-5 . Similar to the Figure 2 This keeps the loop of the label tape 5 around the deflection rollers U 4-6 under tension so that the label tape 5 is guided safely.
- the damping element 85 can be seen to dampen the movement of the second movable roller unit 81. This dampens or prevents vibrations between the dynamic buffer unit 80 and the intermediate buffer unit 30.
- the label strip 5 is subjected to particularly little stress due to the inertial forces of the rollers U 1-6 .
- the Figures 2 and 3 High accelerations during the drive of the label strip 5 are buffered by the dynamic buffer units 70, 80 shown. Since the dynamic buffer units 70, 80 are arranged directly in the conveying direction F in front of the drive unit 40, the tensions in the label strip 5 are particularly low due to the inertial forces. Consequently, the label strip 5 can be labeled with the labeling devices 1 of the Figures 1-3 be started or stopped particularly gently without damaging it.
- the labeling devices 1 in the Figures 1-3 operated with particularly high dynamics, so that it can be started or stopped between two containers 2 within one work cycle.
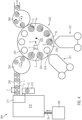
- FIG. 4 An embodiment of a system 200 with a container manufacturing machine 210 and with a labeling machine 220 is shown in a plan view.
- the container manufacturing machine 210 takes the preforms 2a from the supply 230 and forms them into the finished containers 2 using a stretch blow molding process.
- the preforms 2a are preheated in a conventional manner in a continuous furnace and placed in stretch blow molds. There, they are formed into the finished containers 2 by stretching using a stretching mandrel and by inflating using a blow nozzle.
- the container manufacturing machine 210 comprises an inspection device 211 at the outlet, with which the defective containers 2S can be sorted out to an ejector 212. This creates the gap L in the container flow, which remains empty during the subsequent labeling with the labeling machine 220, since no intermediate container buffering takes place.
- the containers 2 can only be produced at a constant operating speed. Therefore, the containers 2 leave the container manufacturing machine 210 at the constant operating speed and pitch T. This circumstance also applies when starting up the container manufacturing machine 210. Consequently, when starting up the container manufacturing machine 210, the container flow shown immediately arises at the constant operating speed and pitch T without a smooth speed transition. Consequently, compensation of the gap L on the part of the container manufacturing machine 210 is not possible.
- the containers 2 are transferred via the conveyor 240 and the infeed starwheel 250 to the conveyor 223 of the labeling machine 220.
- the conveyor 223 is designed here, for example, as a carousel that rotates around the axis A and is provided with container receptacles 224 around its circumference. With the conveyor 223 of the labeling machine 220, the containers 2 are transported in the container receptacles 224 at the fixed pitch T.
- the conveyor 223 is also synchronized with the container manufacturing machine 210, with the pitches T corresponding to one another. Consequently, the containers 2 are processed by the labeling machine 220 at the same rate as they are produced in the container manufacturing machine 210. Accordingly, the gap L cannot be compensated with the labeling machine 220 either.
- the containers 2 are picked up in the container receptacles 224 and transported past the labeling devices 221.
- the labeling devices 221 correspond optionally the previously defined in relation to the Figures 1-3 described labeling devices 1, preferably according to the embodiments of Figures 2 or 3 .
- the labels 5a are applied to the containers 2 using the labeling devices 221.
- the labeling process can be seen, for example, using the container holder 224 E , where the label 5a is just being transferred to the container 2.
- the containers 2 are then transported by the conveyor 223 to the discharge star 260 and fed to further processing steps.
- the container receptacle 224 L is empty due to a gap in the container flow.
- the labeling device 221 assigned to this container receptacle 224 L briefly interrupts the application of the labels 5a.
- the label strip 5 is temporarily stored in the dynamic buffer unit 70, 80 (according to Fig. 2 and 3 ) and released again at the subsequent container holder 224 for labeling the container 2 located therein, thus continuing the labeling after the interruption.
- the label strip 5 is accelerated from a standstill to the labeling speed and is at least partially removed from the dynamic buffer unit 70, 80.
- the dynamic buffer unit 70, 80 is designed such that the resulting tensile force in the label strip 5 during acceleration is limited to less than 50N.
- the dynamic buffer unit 70, 80 exerts particularly low inertial forces on the label strip 5, the tensile force is limited accordingly. Consequently, the label strip 5 is guided and processed particularly reliably by the labeling devices 221 during start-up or during an interruption of the labeling process.
Landscapes
- Labeling Devices (AREA)
Description
- Die Erfindung betrifft eine Etikettiervorrichtung zum Aufbringen von Etiketten auf Behältern mit den Merkmalen des Oberbegriffs von Anspruch 1, eine Etikettiermaschine zur Etikettierung von Behältern mit einem Transporteur und einer Etikettiervorrichtung, ein System mit einer Etikettiermaschine und mit einer Behälterherstellungsmaschine und/oder Behälterbehandlungsmaschine, sowie ein Verfahren zum Aufbringen von Etiketten auf Behältern mit einer Etikettiervorrichtung mit den Merkmalen des Oberbegriffs von Anspruch 13.
- Üblicherweise werden Etikettiermaschinen mit wenigstens einer Etikettiervorrichtung dazu eingesetzt, Behälter, wie Dosen, Tuben, Kunststoff- oder Glasflaschen mit Etiketten zu versehen, die den Behälterinhalt bezeichnen und/oder bewerben. Derartige Etikettiermaschinen umfassen üblicherweise einen vorzugsweise als Karussell ausgebildeten Transporteur, mit dem die Behälter in Behälteraufnahmen aufgenommen und an einer Etikettiervorrichtung vorbei transportiert werden. Die Etikettiervorrichtung umfasst eine Abspuleinheit zur Aufnahme einer oder mehrerer Vorratsrollen mit einem Etikettenband, eine Zwischenpuffereinheit zur Pufferung des Etikettenbands, eine Antriebseinheit zum Antrieb des Etikettenbands und eine Verarbeitungseinheit. Die Verarbeitungseinheit ist beispielsweise mit einem Schneidwerk ausgebildet, mit dem das Etikettenband in Einzeletiketten zerschnitten, beleimt und anschließend an die Behälter übergeben wird.
- Die Zwischenpuffereinheit dient üblicherweise dazu, Produktionsschwankungen auszugleichen oder das Verbinden von Etikettenbändern zweier Vorratsrollen in einer Spleiß-Einrichtung zu puffern.
- Eine derartiges Etikettiervorrichtung ist beispielsweise aus der
DE 20 2005 002793 U1 oder derDE 3923163 A1 bekannt. -
EP 0 414 056 A2 offenbart eine Etikettiervorrichtung gemäß dem Oberbegriff des Anspruchs 1. - Derartige Etikettiermaschinen können mit einer Behälterherstellungsmaschine zu einer Anlage verblockt sein. Beispielsweise werden mit der Behälterherstellungsmaschine Vorformlinge zu den fertigen Behältern streckgeblasen und im direkten Anschluss an die Etikettiermaschine übergeben. Dabei arbeiten die Behälterherstellungsmaschine und die Etikettiermaschine mit demselben Takt, so dass die Behälter zwischen beiden Maschinen ohne Behälterzwischenpuffer übergeben werden können. Allerdings wird nach dem Streckblasen eine Inspektion durchgeführt, um schadhafte Behälter auszuschleusen, beispielsweise bei Flaschenplatzern. Ebenso kann es zu einer fehlerhaften Übergabe kommen. Dadurch entstehen gegebenenfalls Lücken bei der Übergabe der Behälter an die Etikettiermaschine.
- Zudem werden die Behälter bei einer derartigen Behälterherstellungsmaschine prozessbedingt nur bei Betriebsgeschwindigkeit hergestellt. Folglich muss die nachfolgend angeordnete Etikettiermaschine innerhalb einer Behälterteilung aus dem Stand auf die Etikettiergeschwindigkeit angefahren werden.
- Es kann daher vorkommen, dass die Antriebseinheit für das Etikettenband besonders schnell angefahren oder abgestellt werden muss, um entweder in kürzester Zeit auf die Etikettiergeschwindigkeit zu kommen oder einzelne Etiketten beim Fehlen eines Behälters auszulassen.
- Nachteilig bei den bekannten Etikettiermaschinen und -aggregaten ist, dass bei sehr hohen Beschleunigung oder Verzögerung der Antriebseinheit entsprechend hohe Kräfte auf das Etikettenband wirken. Dadurch kann das Etikettenband bzw. die Etiketten falsch geschnitten, falsch verarbeitet, fehlbeleimt oder sogar beschädigt werden. Zudem kann es zu Störungen in der Etikettiermaschine bzw. in der Etikettiervorrichtung kommen.
- Die
DE 10 2010 037285 A1 offenbart eine Einrichtung und ein Verfahren zum Fördern eines Etikettenbands sowie ein Etikettieraggregat. - Die
DE 10 2012 200826 A1 offenbart ein Etikettieraggregat zum Etikettieren von Behältnissen. - Die
DE 20 2013 105749 U1 offenbart eine Etikettiereinheit für eine Etikettiermaschine für Gegenstände. - Aufgabe der vorliegenden Erfindung ist es daher, eine Etikettiermaschine, eine Etikettiervorrichtung und ein Verfahren zur Etikettierung von Behältern bereitzustellen, die ein schnelles Anlaufen und Abschalten des Antriebs für das Etikettenband ermöglichen, wobei eine korrekte Verarbeitung des Etikettenbands bzw. der Etiketten gewährleistet ist.
- Zur Lösung dieser Aufgabenstellung stellt die Erfindung eine Etikettiervorrichtung mit den Merkmalen des Anspruchs 1 bereit. Vorteilhafte Ausführungsformen sind in den Unteransprüchen genannt.
- Es hat sich bei umfangreichen Untersuchungen herausgestellt, dass die für eine möglichst große Pufferung des Etikettenbands ausgelegte Zwischenpuffereinheit oftmals zu träge auf hohe Beschleunigungen des Etikettenbands reagiert und eine korrekte Verarbeitung nicht immer sichergestellt ist. Dadurch, dass die Etikettiervorrichtung zwischen der Zwischenpuffereinheit und der Antriebseinheit die separat ausgebildete, dynamische Puffereinheit umfasst, werden starke Beschleunigungen des Etikettenbands durch die Antriebseinheit besonders wirksam gepuffert. Dadurch, dass die zweite Rolleneinheit in der dynamischen Puffereinheit von der Zwischenpuffereinheit unabhängig bewegbar ist, kann sie auf eine möglichst dynamische Funktionsweise hin ausgelegt werden. Folglich kann die dynamische Puffereinheit auf die hohen Beschleunigungen besonders schnell reagieren, so dass eine zuverlässige Verarbeitung des Etikettenbands bzw. der Etiketten gewährleistet ist.
- Die Etikettiervorrichtung kann in einer Getränkeverarbeitungsanlage angeordnet sein. Die Etikettiervorrichtung kann einer Abfüllanlage zum Abfüllen eines Produkts in die Behälter nachgeordnet sein. Vorzugsweise kann die Etikettiervorrichtung in einer Etikettiermaschine angeordnet sein. Beispielsweise kann die Etikettiervorrichtung umfänglich an einem als Karussell ausgebildeten Transporteur angeordnet sein. Denkbar ist, dass die Etikettiervorrichtung über eine lösbare Verbindung mit der Etikettiermaschine verbunden ist. Beispielsweise kann die Etikettiervorrichtung wenigstens teilweise auf einem eigenen, bodengestützen Traggestell angeordnet sein, das über wenigstens ein Kupplungselement an die Etikettiermaschine andockbar ist.
- Die Behälter können dazu vorgesehen sein, Getränke, Hygieneartikel, Pasten, chemische, biologische und/oder pharmazeutische Produkte aufzunehmen. Die Behälter können Kunststoffflaschen, Glasflaschen, Tuben und/oder Dosen sein.
- Bei den Etiketten kann es sich um Etiketten handeln, die mit einem Haftmittel (wie beispielweise Leim) auf die Behälter aufgebracht werden. Die Etiketten können Zuschnitte aus Papier oder Kunststoff sein, die insbesondere einen Aufdruck umfassen, der den Inhalt der Behälter bezeichnet, beschreibt und/oder bewirbt. Das Etikettenband kann eine Vielzahl von aneinanderhängenden Etiketten umfassen, wobei die Verarbeitungseinheit dazu ausgebildet ist, das Etikettenband mit einem Schneidwerk in einzelne Etiketten zu zerschneiden.
- Die Abspuleinheit kann mit wenigstens einer Rollenaufnahme zur Aufnahme und zum Abspulen der wenigstens einen Vorratsrolle ausgebildet sein. Die Abspuleinheit kann eine Spleiß-Einrichtung zur Verbindung zweier Etikettenbänder von zwei unterschiedlichen Vorratsrollen umfassen.
- Die erste bewegbare Rolleneinheit der Zwischenpuffereinheit kann zwei oder noch mehr Umlenkrollen umfassen. Die Zwischenpuffereinheit kann die erste bewegbare Rolleneinheit und eine starre Rolleneinheit mit zwei oder noch mehr Umlenkrollen umfassen. Denkbar ist auch, dass die Zwischenpuffereinheit zusätzlich zur ersten bewegbaren Rolleneinheit eine weitere bewegbare Rolleneinheit mit zwei oder noch mehr Umlenkrollen umfasst. Das Etikettenband kann in wenigstens einer Schlaufe um die Umlenkrollen der Zwischenpuffereinheit geführt sein. Die erste bewegbare Rolleneinheit kann mit einem vorzugsweise federvorgespannten Verfahrmechanismus ausgebildet sein, um sie gegenüber der starren Rolleneinheit zu verfahren. Ebenso ist denkbar, dass die erste bewegbare Rolleneinheit mit einem Antrieb aktiv angetrieben ist, um sie gegenüber der starren Rolleneinheit zu verfahren. Dadurch wird die Länge der Schlaufen um die Umlenkrollen verändert, so dass das Etikettenband von der Zwischenpuffereinheit aufgenommen oder abgegeben wird. Vorzugsweise können die Umlenkrollen der Zwischenpuffereinheit entlang einer Geraden angeordnet sein. Die erste bewegbare Rolleneinheit kann mit einem ersten Federelement vorgespannt sein, um die Schlaufen des Etikettenbands zu spannen.
- Die Etikettiervorrichtung kann eine Laufregelungseinheit umfassen, um eine Position des Etikettenbands gegenüber der Antriebseinheit und/oder der Verarbeitungseinheit einzustellen. Dazu kann die Laufregelungseinheit wenigstens eine Umlenkrolle umfassen, die in ihrer Position quer zum Etikettenband einstellbar ist.
- Die Antriebseinheit kann wenigstens eine Antriebsrolle umfassen, um das Etikettenband in die Förderrichtung anzutreiben. Beispielsweise kann die Antriebseinheit zwei Rollen umfassen, von denen wenigstens eine angetrieben ist, wobei das Etikettenband zwischen den beiden Rollen geführt wird. Die Antriebseinheit kann einen Elektromotor als Antrieb umfassen, um die Antriebskraft für die Antriebsrolle bereitzustellen.
- Die Verarbeitungseinheit kann ein Schneidwerk zur Vereinzelung der Etiketten des Etikettenbands umfassen. Denkbar ist auch, dass die Verarbeitungseinheit ein oder mehrere Vakuumzylinder umfasst, um das Etikettenband oder vereinzelte Etiketten zu fördern. Beispielsweise kann die Verarbeitungseinheit einen Vakuumzylinder umfassen, um die vereinzelten Etiketten an einem Leimwerk vorbei zu führen und an die Behälter zu übergeben. Das Leimwerk kann dazu ausgebildet sein, die vorzugsweise am Vakuumzylinder aufgenommenen Etiketten mit Heiß- oder Kaltleim zu versehen.
- Die dynamische Puffereinheit kann zusätzlich zur zweiten bewegbaren Rolleneinheit eine starre Rolleneinheit mit wenigstens einer Umlenkrolle umfassen, wobei die bewegbare und die starre Rolleneinheit derart zueinander angeordnet sind, dass das Etikettenband in wenigstens einer Schlaufe durch die Rolleneinheiten geführt wird. Die Rolleneinheiten können Umlenkrollen zur Führung des Etikettenbands umfassen. Beispielsweise kann die dynamische Puffereinheit zwei starre Umlenkrollen umfassen, zwischen denen das Etikettenband um eine Umlenkrolle der zweiten bewegbaren Rolleneinheit in einer Schlaufe geführt wird. Die wenigstens eine Schlaufe kann durch die Bewegung der zweiten bewegbaren Rolleneinheit vergrößert oder verkleinert werden.
- Die zweite bewegbare Rolleneinheit kann einen Bewegungsmechanismus für eine Umlenkrolle umfassen, wobei der Bewegungsmechanismus und die Umlenkrolle derart ausgelegt sind, dass bei einem Anfahren der Etikettiervorrichtung innerhalb einer Behälterteilung eine auf das Etikettenband einwirkende, dynamische Zugkraft auf 50N oder weniger begrenzt wird. Dadurch ist eine zuverlässige Verarbeitung des Etikettenbands sichergestellt. Der Bewegungsmechanismus kann ein zweites Federelement umfassen, um die Zugkraft im Etikettenband zu regulieren. Ebenso kann der Bewegungsmechanismus einen Antrieb umfassen, um die Zugkraft im Etikettenband aktiv zu regulieren, beispielsweise einen Servomotor. Mit "Anfahren der Etikettiervorrichtung innerhalb einer Behälterteilung" kann hier gemeint sein, dass die Verarbeitungseinheit der Etikettiervorrichtung innerhalb der einen Behälterteilung von einem Stillstand auf eine Etikettiergeschwindigkeit angefahren wird. Mit "Behälterteilung" kann hier eine regelmäßige Zeitspanne gemeint sein, die bei einem störungsfreien Betrieb zwischen dem Etikettieren von zwei aufeinanderfolgenden Behälter verstreicht. Ebenso kann eine Etikettiermaschine mit einem Transporteur zum Transport der Behälter in Behälteraufnahmen und mit der Etikettiervorrichtung ausgebildet sein, wobei die Behälteraufnahmen in regelmäßigen Abständen an dem Transporteur angeordnet sind, und wobei mit "Behälterteilung" die Zeitspanne gemeint sein kann, die jeweils zwischen zwei aufeinanderfolgenden Behälteraufnahmen beim Vorbeilauf an der Etikettiervorrichtung verstreicht. Die dynamische Zugkraft kann wenigstens teilweise durch eine Massenträgheit des Bewegungsmechanismus und/oder der Umlenkrolle begründet sein. Zusätzlich oder alternativ kann die dynamische Zugkraft durch eine Federvorspannung des Bewegungsmechanismus begründet sein.
- Die Etikettiervorrichtung kann Umlenkrollen zur Führung des Etikettenbands umfassen. Vorzugsweise können die Umlenkrollen einen Durchmesser in einem Bereich von 0-25 mm, optional in einem Bereich von 0-20 mm, weiterhin optional in einem Bereich von 16-18 mm aufweisen. Insbesondere kann wenigstens eine der Umlenkrollen in der dynamischen Puffereinheit angeordnet sein. Durch den geringen Durchmesser sind die Trägheitsmomente der Umlenkrollen besonders gering und die von den Umlenkrollen auf das Etikettenband einwirkenden Trägheitskräfte führen zu weniger starken Spannungen. Folglich wird das Etikettenband bei starken Beschleunigungen besonders wenig beansprucht und entsprechend vor Beschädigungen geschützt. Die zuvor oder nachfolgend genannten Umlenkrollen können wenigstens teilweise den Durchmesser im Bereich von 0-25 mm, optional in dem Bereich von 0-20 mm, weiterhin optional in dem Bereich von 16-18 mm aufweisen. Die Umlenkrollen können passiv vom Etikettenband angetrieben sein. Aber auch aktiv angetriebene Umlenkrollen sind denkbar. Vorzugsweise kann wenigstens eine derartige Umlenkrolle in der dynamischen Puffereinheit angeordnet sein. Dadurch kann das Etikettenband in der dynamischen Puffereinheit noch dynamischer bewegt werden.
- Die dynamische Puffereinheit ist in Förderrichtung unmittelbar vor der Antriebseinheit angeordnet. Dadurch ist die träge Masse des Förderbands bzw. sind die Trägheitsmomente der Umlenkrollen zwischen der Antriebseinheit und der dynamischen Puffereinheit besonders gering.
- Die zweite bewegbare Rolleneinheit kann eine geringere Masse aufweisen, als die erste bewegbare Rolleneinheit. Dadurch ist die dynamische Puffereinheit gegenüber der Zwischenpuffereinheit dynamischer ausgelegt, um bei hohen Beschleunigungen entsprechende Kräfte im Etikettenband auszugleichen. Die zweite bewegbare Rolleneinheit umfasst weniger Umlenkrollen, als die erste bewegbare Rolleneinheit, optional genau eine Umlenkrolle.
- Die zweite bewegbare Rolleneinheit kann mit einem zweiten Federelement vorgespannt sein. Dadurch kann die Zugkraft im Etikettenband besonders einfach reguliert werden. Das zweite Federelement kann eine Zug-oder Druckfeder sein. Die dynamische Puffereinheit kann ein Dämpfungselement umfassen, um die Bewegung der zweiten bewegbaren Rolleneinheit zu dämpfen. Dadurch können Schwingungen zwischen der dynamischen Puffereinheit und der Zwischenpuffereinheit gedämpft bzw. vermieden werden. Das zweite Federelement und/oder das Dämpfungselement können an die zweite bewegbare Rolleneinheit angekoppelt sein. Beispielsweise können das zweite Federelement und/oder Dämpfungselement zwischen der zweiten bewegbaren Rolleneinheit und einem Fixpunkt am Traggestell der Etikettiervorrichtung angeordnet sein.
- Die zweite bewegbare Rolleneinheit kann wenigstens eine schwenk- oder verfahrbare Umlenkrolle umfassen. Dadurch ist die dynamische Puffereinheit besonders einfach aufgebaut.
- Beispielsweise kann die zweite bewegbare Rolleneinheit als Bewegungsmechanismus einen optional federvorgespannten Schwenkhebel umfassen, um die Umlenkrolle um eine Achse zu schwenken. Beispielsweise kann der Schwenkhebel über ein Gelenk an einem Ende schwenkbar gelagert sein und am anderen Ende mit der Umlenkrolle verbunden sein. Alternativ kann die zweite bewegbare Rolleneinheit als Bewegungsmechanismus einen mit einem Antrieb aktiv angetriebenen Schwenkhebel umfassen, um die Umlenkrolle um eine Achse zu schwenken.
- Denkbar ist auch, dass die zweite bewegbare Rolleneinheit als Bewegungsmechanismus einen verfahrbaren und/oder optional mit einem Federelement federvorgespannten Schlitten umfasst, um die Umlenkrolle entlang einer optional linearen Bahn zu verfahren. Dadurch ist die Masse des Schlittens besonders gering, so dass die dynamische Puffereinheit eine besonders geringe Massenträgheit aufweist. Die lineare Bahn kann eine Führungsschiene umfassen, mit der der federvorgespannten Schlitten verfahrbar gelagert ist. Alternativ kann der Bewegungsmechanismus zum Verfahren des Schlittens einen Antrieb umfassen.
- Beispielsweise kann die dynamische Puffereinheit zwei starre Umlenkrollen umfassen, zwischen der das Etikettenband um die mit dem Schwenkhebel oder mit dem verfahrbaren Schlitten bewegbare Umlenkrolle in einer Schlaufe geführt wird. Dadurch wird die Schlaufe zwischen den beiden starren Umlenkrollen und der bewegbaren Umlenkrolle gebildet. Folglich ist die dynamische Puffereinheit besonders kompakt aufgebaut.
- Die Abspuleinheit und die Zwischenpuffereinheit können als eine separate Einheit mit einem von der Verarbeitungseinheit separaten Traggestell ausgebildet sein. Dadurch kann die Abspuleinheit und die Zwischenpuffereinheit flexibel in der Anlage angeordnet werden. Denkbar ist, dass die separate Einheit die Abspuleinheit mit mehreren Vorratsrollen, eines Spleiß-Einheit und/oder die Zwischenpuffereinheit umfasst, um damit daraus das im Wesentlichen endlose Etikettenband zu bilden. Weiter kann wenigstens eine Führungsrolle vorgesehen sein, um das Etikettenband von der separaten Einheit zu einem Etikettieraggregat mit der dynamischen Puffereinheit, der Antriebseinheit und der Verarbeitungseinheit zu führen.
- Alternativ ist denkbar, dass die Abspuleinheit, die Zwischenpuffereinheit, die dynamische Puffereinheit, die Antriebseinheit und die Verarbeitungseinheit integral als Etikettieraggregat ausgebildet sind. Anders ausgedrückt kann die Etikettiervorrichtung als Etikettieraggregat ausgebildet sein.
- Darüber hinaus stellt die Erfindung zur Lösung der Aufgabenstellung eine Etikettiermaschine zur Etikettierung von Behältern mit den Merkmalen des Anspruchs 11 bereit.
- Dadurch, dass die Etikettiervorrichtung der Etikettiermaschine nach einem der Ansprüche 1-10 ausgebildet ist, wird das Etikettenband bei hohen Beschleunigungen besonders wenig beansprucht und entsprechend beim schnellen Anfahren und Abstellen des Etikettenvorschubs nicht beschädigt.
- Der Transporteur kann vorzugsweise als Karussell mit daran angeordneten Behälteraufnahmen zum Transport der Behälter ausgebildet sein. Die Behälteraufnahmen können einen Drehteller und eine Zentrierglocke aufweisen, um die Behälter am Behälterboden bzw. an der Behältermündung aufzunehmen. Der Drehteller kann mit einem Antrieb, beispielsweise einer Steuerkurve oder einem Servomotor angetrieben sein. Dadurch können die Behälter beim übergeben der Etiketten gedreht werden, so dass die Etiketten sicher auf der gekrümmten Außenfläche der Behälter angebracht werden können.
- Die Etikettiermaschine kann eine Steuereinheit umfassen, um die Etikettiervorrichtung und den Transporteur beim Etikettieren zu steuern.
- Darüber hinaus stellt die Erfindung mit dem Anspruch 12 ein System mit einer Etikettiermaschine nach Anspruch 11 und mit einer Behälterherstellungsmaschine und/oder Behälterbehandlungsmaschine bereit, wobei die Etikettiermaschine im direkten Anschluss ohne Behälterzwischenpufferung mit der Behälterherstellungsmaschine oder mit der Behälterbehandlungsmaschine zu einer Anlage verblockt ist.
- Dadurch, dass die Etikettiermaschine die Etikettiervorrichtung mit der dynamischen Puffereinheit umfasst, kann das Etikettenband besonders schnell innerhalb einer Behälterteilung angefahren oder gestoppt werden, wobei die Zugkräfte im Etikettenband durch die dynamische Puffereinheit begrenzt werden. Dadurch wird eine korrekte Verarbeitung des Etikettenbands bzw. der Etiketten gewährleistet.
- Die Behälterherstellungsmaschine kann eine Streckblasmaschine sein oder umfassen, die dazu ausgebildet ist, Vorformlinge durch Streckblasen zu den Behältern umzuformen. "Im direkten Anschluss ohne Behälterzwischenpufferung ... verblockt" kann hier bedeuten, dass die Behälter im selben Takt mit der Behälterherstellungsmaschine hergestellt werden, wie sie darauf folgend mit der Etikettiermaschine etikettiert werden, wobei keine Pufferung der Behälter zwischen der Behälterherstellungsmaschine und der Etikettiermaschine erfolgt. Dadurch kann die Anlage besonders kompakt und kostengünstig aufgebaut werden.
- Die Behälterbehandlungsmaschine kann beispielsweise eine Recyclingmaschine, ein Rinser oder dergleichen sein bzw. umfassen. Beispielsweise kann ein Rinser im Anschluss an die Behälterherstellungsmaschine angeordnet sein, wobei die Etikettiermaschine im direkten Anschluss ohne Behälterzwischenpufferung mit dem Rinser verblockt ist.
- Darüber hinaus stellt die Erfindung zur Lösung der Aufgabenstellung das Verfahren mit den Merkmalen des Anspruchs 13 bereit. Vorteilhafte Ausführungsformen sind in den Unteransprüchen genannt.
- Dadurch, dass das Etikettenband zwischen der Zwischenpuffereinheit und der Antriebseinheit mit der separat ausgebildeten, dynamische Puffereinheit mit einer von der Zwischenpuffereinheit unabhängig bewegbaren Rolleneinheit gepuffert wird, werden starke Beschleunigungen des Etikettenbands durch die Antriebseinheit besonders wirksam begrenzt. Dadurch, dass die zweite Rolleneinheit in der dynamischen Puffereinheit von der Zwischenpuffereinheit unabhängig bewegbar ist, kann sie auf eine möglichst dynamische Funktionsweise hin ausgelegt werden. Folglich kann die dynamische Puffereinheit auf die hohen Beschleunigungen besonders schnell reagieren, so dass eine zuverlässige Verarbeitung des Etikettenbands bzw. der Etiketten gewährleistet ist.
- Vorzugsweise können die Behälter in Behälteraufnahmen eines Transporteuers einer Etikettiermaschine in einer festen Teilung transportiert werden, wobei das Etikettenband beim Anfahren von der Antriebseinheit aus dem Stand auf eine Etikettiergeschwindigkeit beschleunigt und dabei wenigstens teilweise aus der dynamischen Puffereinheit entnommen wird, so dass eine beim Beschleunigen auftretende Zugkraft im Etikettenband begrenzt wird, vorzugsweise auf weniger als 50N. Dadurch wird das Etikettenband nicht aus der trägeren Zwischenpuffereinheit entnommen, sondern aus der dynamischen Puffereinheit. Folglich wirken also die geringeren Trägheitskräfte der dynamischen Puffereinheit auf das Etikettenband, die auf eine besonders dynamische Funktionsweise ausgelegt sind. Durch die Begrenzung auf eine Zugkraft von weniger als 50N wird eine hohe Beanspruchung des Etikettenbands verhindert.
- Die Behälter können in Behälteraufnahmen eines Transporteuers einer Etikettiermaschine in einer festen Teilung transportiert werden, wobei das Etikettenband bei einer leeren Behälteraufnahme in der dynamischen Puffereinheit gepuffert wird, um das Aufbringen der Etiketten für die leere Behälteraufnahme zu unterbrechen. Entsteht im Behälterstrom eine Lücke, beispielsweise durch einen schadhaften Behälter, so kann mit diesem Verfahren die Übergabe des entsprechenden Etiketts kurzzeitig gestoppt und wieder angefahren werden, so dass es zu keiner Fehlfunktion kommt.
- Vorzugsweise können die Behälter mit einem System nach Anspruch 12 hergestellt und direkt im Anschluss ohne Behälterzwischenpufferung etikettiert werden.
- Weitere Merkmale und Vorteile der Erfindung werden nachfolgend anhand der in den Figuren dargestellten Ausführungsbeispiele näher erläutert. Dabei zeigt:
- Figur 1
- ein Ausführungsbeispiel einer Etikettiervorrichtung mit Umlenkrollen mit einem Durchmesser in einem Bereich von 0-25 mm in einer Draufsicht;
- Figur 2
- ein weiteres Ausführungsbeispiel einer Etikettiervorrichtung mit dynamischer Puffereinheit, die einen Schwenkhebel mit einer daran angeordneten Umlenkrolle umfasst;
- Figur 3
- ein weiteres Ausführungsbeispiel einer Etikettiervorrichtung mit dynamischer Puffereinheit, die einen verfahrbaren Schlitten mit einer daran angeordneten Umlenkrolle umfasst; und
- Figur 4
- ein Ausführungsbeispiel für ein System mit einer Behälterherstellungsmaschine und mit einer Etikettiermaschine in einer Draufsicht.
- In der
Figur 1 ist ein Ausführungsbeispiel einer Etikettiervorrichtung 1 mit Umlenkrollen U1-4 mit einem Durchmesser in einem Bereich von 0-25 mm in einer Draufsicht dargestellt. Zu sehen ist die Etikettiervorrichtung 1, mit der das Etikettenband 5 in einzelne Etiketten 5a verarbeitet wird, die dann an die Behälter 2 übergeben werden. Darüber hinaus ist zu sehen, dass die Behälter 2 bei der Etikettierung in drehbaren Behälteraufnahmen 4 des Transporteurs 3 aufgenommen und an der Etikettiervorrichtung 1 vorbeigefahren werden. Dabei können die Behälter 2 während der Übergabe der Etiketten 5a gedreht werden, so dass sie rundum oder nur teilweise etikettiert werden können. - Die Etikettiervorrichtung 1 selbst umfasst eine Abspuleinheit 20 zur Aufnahme der beiden Vorratsrollen 21 und 22. In der
Figur 1 wird gerade das Etikettenband 5 von der Vorratsrolle 21 abgespult. Wird dessen Ende erreicht, so wird es mit der Spleiß-Einrichtung 23 mit dem Anfang des Etikettenbands von der Vorratsrolle 22 verbunden. Dadurch ist ein unterbrechungsfreier Betrieb gewährleistet. - Des Weiteren ist die Zwischenpuffereinheit 30 mit der starren Rolleneinheit 31 und der bewegbaren Rolleneinheit 32 zu sehen. Die Rolleneinheiten 31, 32 umfassen jeweils mehrere unterschiedlich große Umlenkrollen, um die das Etikettenband 5 in mehreren Schlaufen geführt wird. Um mehr Etikettenband 5 in der Zwischenpuffereinheit 30 aufzunehmen, kann die bewegbare Rolleneinheit 31 von der starren Rolleneinheit 32 mit einem hier nicht dargestellten Federelement wegbewegt werden. Dadurch wird die Schlaufenlänge entsprechend vergrößert. Zur Entnahme des Etikettenbands 5 aus der Zwischenpuffereinheit 30 erfolgt die Bewegung entsprechend umgekehrt, so dass die Schlaufenlänge verringert wird. Dadurch wird beim Verbinden der Etikettenbänder 5 von den Vorratsrollen 21, 22 mittels der Spleiß-Einrichtung 23 die dafür benötigte Zeit überbrückt.
- Des Weiteren ist die Laufregelungseinheit 60 zu sehen, um die genaue Position des Etikettenbands 5 gegenüber der nachfolgenden Antriebseinheit 40 und der Verarbeitungseinheit 50 einzustellen.
- Zum Antrieb des Etikettenbands 5 ist der Zwischenpuffereinheit 30 in Förderrichtung F die Antriebseinheit 40 nachgeordnet. Sie umfasst die Antriebsrollen 41, 42, von denen wenigstens eine mit einem hier nicht dargestellten Antrieb, vorzugsweise mit einem Servomotor angetrieben wird. Zwischen den beiden Antriebsrollen 41, 42 ist das Etikettenband 5 so eingespannt, dass die Antriebskraft auf das Etikettenband 5 übertragen wird. Mit der Antriebseinheit 40 wird also das Etikettenband 5 gezogen, so dass es von der Vorratsrolle 21 durch die Spleiß-Einheit 23, durch die Zwischenpuffereinheit 30 über die Laufregelungseinheit 60 bis hin zu der Umlenkrolle U4 gezogen wird.
- Anschließend wird das Etikettenband 5 der Verarbeitungseinheit 50 zugeführt. Hier wird es zunächst mit einem Schneidwerk 51 in einzelne Etiketten 5a vereinzelt, die dann mit dem Vakuumzylinder 53 an der Beleimungsstation 52 vorbeigeführt und dabei beleimt werden. Anschließend werden die Etiketten 5a an die Behälter 2 in den Behälteraufnahmen 4 übergeben.
- Die Umlenkrollen U1-4 weisen in diesem Beispiel einen Durchmesser von 17 mm auf. Denkbar ist jedoch auch jeder andere geeignete Durchmesser in einem Bereich von 0-25 mm. Durch das geringe Trägheitsmoment der Umlenkrollen U1-4 sind die davon auf das Etikettenband 5 ausgeübten Trägheitskräfte besonders gering, so dass es bei Beschleunigungen möglichst geringen Spannungen unterliegt. Folglich wird also das Etikettenband 5 bei hohen Beschleunigungen weniger beansprucht und so vor Beschädigungen geschützt.
- In der
Figur 2 ist ein weiteres Ausführungsbeispiel einer Etikettiervorrichtung 1 mit dynamischer Puffereinheit 70 dargestellt, die einen Schwenkhebel 72 mit einer daran angeordneten Umlenkrolle U6 umfasst. Das Ausführungsbeispiel in derFigur 2 unterscheidet sich von dem in derFigur 1 lediglich dadurch, dass zwischen der Zwischenpuffereinheit 30 und der Antriebseinheit 40 die separat ausgebildete, dynamische Puffereinheit 70 mit der unabhängig bewegbaren Rolleneinheit 71 angeordnet ist. Die zuvor in Bezug auf dieFigur 1 beschriebenen Merkmale gelten bei derFigur 2 entsprechend. - Die dynamische Puffereinheit 70 umfasst die beiden starr angeordneten Umlenkrollen U4, U5 sowie die bewegbare Rolleneinheit 71 mit der Umlenkrolle U6. Zu sehen ist, dass die bewegbare Umlenkrolle 6 an dem Schwenkhebel 72 angeordnet ist, so dass sie um die Achse A in der Richtung R1 schwenkbar ist. Durch die Umlenkrollen U4-6 wird eine Schlaufe des Etikettenbands 5 gebildet, die durch eine Bewegung des Schwenkhebels 42 vergrößerbar oder verkleinerbar ist. Darüber hinaus ist der Schwenkhebel 72 mit dem Federelement 73 vorgespannt, so dass die Schlaufe einer permanenten Spannung unterliegt. Dadurch arbeitet die dynamische Puffereinheit 70 passiv entsprechend der von der Antriebseinheit 40 angeforderten Bandlänge.
- Dadurch, dass die zweite bewegbare Rolleneinheit 71 lediglich die eine Umlenkrolle U6 umfasst, hat sie auch eine geringere Masse als die erste bewegbare Rolleneinheit 31 in der Zwischenpuffereinheit 30. Dadurch kann die dynamische Puffereinheit 70 mit einer deutlich geringeren Massenträgheit arbeiten, als die Zwischenpuffereinheit 30, bei der die bewegbare Rolleneinheit 31 drei Umlenkrollen umfasst. Dadurch wirkt die dynamische Puffereinheit bei besonders hohen Beschleunigungen des Etikettenbands 5 besonders gut und puffert die dabei auftretenden Spannungen besonders gut ab.
- Darüber hinaus ist das Dämpfungselement 75 zu sehen, das die Bewegung des Schwenkhebels 72 bzw. der zweiten bewegbaren Rolleneinheit 71 dämpft. Dadurch werden Schwingungen zwischen der dynamischen Puffereinheit 70 und der Zwischenpuffereinheit 30 vermieden, die sich andernfalls negativ auf das Transportverhalten des Etikettenbands 5 auswirken könnten.
- Des weiteren sind die dynamische Puffereinheit 70 und die Zwischenpuffereinheit 30 so ausgelegt, dass die erste bewegbare Rolleneinheit 30 mit einem hier nicht dargestellten ersten Federelement und die zweite bewegbare Rolleneinheit 71 mit dem zweiten Federelement 73 so vorgespannt sind.
- Des Weiteren weisen die Umlenkrollen U4-5 der dynamischen Puffereinheit 70 einen Durchmesser von 17 mm auf, es sind jedoch auch andere geeignete Durchmesser in einem Bereich von 0-25 mm denkbar. Dadurch sind die Trägheitskräfte der Umlenkrollen U4-5 besonders gering.
- In der
Figur 3 ist ein weiteres Ausführungsbeispiel einer Etikettiervorrichtung 1 mit dynamischer Puffereinheit 80 dargestellt, die einen verfahrbaren Schlitten 82 mit einer daran angeordneten Umlenkrolle U6 umfasst. Das Ausführungsbeispiel in derFigur 3 unterscheidet sich von dem in derFigur 2 lediglich durch den Bewegungsmechanismus für die zweite Rolleneinheit 81, der hier als verfahrbar und federvorgespannter Schlitten 82 ausgebildet ist. Einander entsprechende Merkmale derFiguren 1 und2 gelten daher auch bei derFigur 3 . - Zu sehen ist, dass die starren Umlenkrollen U4-5 hier ähnlich wie bei der
Figur 2 angeordnet sind. Allerdings ist die Umlenkrolle U6 der zweiten bewegbaren Rolleneinheit 81 an einem Schlitten 82 angeordnet, der an Führungsschienen entlang der Richtung R2 in einer linearen Bahn verfahrbar ist. Dadurch kann das Etikettenband 5 dynamisch gepuffert werden. Zudem ist die Feder 83 zu sehen, mit der der Schlitten 82 von den starren Führungsrollen U4-5 weggezogen wird. Ähnlich wie in derFigur 2 wird dadurch die Schlaufe des Etikettenbands 5 um die Umlenkrollen U4-6 unter Spannung gehalten, sodass das Etikettenband 5 sicher geführt wird. - Des weiteren ist das Dämpfungselement 85 zu sehen, um die Bewegung der zweiten bewegbaren Rolleneinheit 81 zu dämpfen. Dadurch werden Schwingungen zwischen der dynamischen Puffereinheit 80 und der Zwischenpuffereinheit 30 gedämpft bzw. unterbunden.
- Dadurch, dass in den vorangegangenen Ausführungsbeispielen der
Figuren 1-3 die Umlenkrollen U1-6 einen Durchmesser von 17 mm bzw. von 0-25 mm aufweisen, wird das Etikettenband 5 aufgrund der auftretenden Trägheitskräfte der Rollen U1-6 besonders wenig beansprucht. Des weiteren werden durch die in denFiguren 2 und3 dargestellten, dynamischen Puffereinheiten 70, 80 hohe Beschleunigungen beim Antrieb des Etikettenbands 5 gepuffert. Da die dynamischen Puffereinheiten 70, 80 unmittelbar in Förderrichtung F vor der Antriebseinheit 40 angeordnet sind, sind die Spannungen im Etikettenband 5 aufgrund der Trägheitskräfte besonders gering. Folglich kann das Etikettenband 5 mit den Etikettiervorrichtungen 1 derFiguren 1-3 besonders schonend angefahren bzw. angehalten werden, ohne es zu beschädigen. Zudem können die Etikettiervorrichtungen 1 in denFiguren 1-3 mit besonders hoher Dynamik betrieben werden, sodass es auch innerhalb eines Arbeitstaktes zwischen zwei Behältern 2 angefahren bzw. angehalten werden kann. - In der
Figur 4 ist ein Ausführungsbeispiel für ein System 200 mit einer Behälterherstellungsmaschine 210 und mit einer Etikettiermaschine 220 in einer Draufsicht dargestellt. - Zu sehen ist, dass die Behälterherstellungsmaschine 210 die Vorformlinge 2a aus dem Vorrat 230 bezieht und zu den fertigen Behältern 2 mittels eines Streckblasverfahrens umformt. Dabei werden die Vorformlinge 2a in an sich bekannter Weise in einem Durchlaufofen vorgewärmt und in Streckblasformen eingelegt. Dort werden sie durch Strecken mittels eines Reckdorns und durch Aufblasen mittels einer Blasdüse zu den fertigen Behältern 2 geformt.
- Desweiteren umfasst die Behälterherstellungsmaschine 210 am Auslauf eine Inspektionsvorrichtung 211, mit der die schadhaften Behälter 2S zu einem Auswurf 212 hin aussortiert werden können. Dadurch entsteht im Behälterstrom die Lücke L, die während der nachfolgenden Etikettierung mit der Etikettiermaschine 220 leer bleibt, da keine Behälterzwischenpufferung erfolgt.
- Da das Streckblasverfahren unter anderem von der Temperatur der Vorformlinge 2a abhängig ist und damit von der Zeit, mit der diese den Durchlaufofen durchlaufen, können die Behälter 2 nur bei einer konstnten Betriebsgeschwindigkeit hergestellt werden. Daher verlassen die Behälter 2 die Behälterherstellungsmaschine 210 mit der konstanten Betriebsgeschwindigkeit in der Teilung T. Dieser Umstand ist entsprechend auch beim Anfahren der Behälterherstellungsmaschine 210 gültig. Folglich entsteht also beim Anfahren der Behälterherstellungsmaschine 210 unmittelbar der dargestellte Behälterstrom mit der konstanten Betriebsgeschwindigkeit und der Teilung T ohne sanften Geschwindigkeitsübergang. Folglich ist ein Ausgleich der Lücke L seitens der Behälterherstellungsmaschine 210 nicht möglich.
- Zu sehen ist weiter, dass die Behälter 2 über den Transporteur 240 und den Einlaufstern 250 an den Transporteur 223 der Etikettiermaschine 220 übergeben werden. Der Transporteur 223 ist hier beispielsweise als Karussell ausgebildet, das sich um die Achse A dreht und umfänglich mit den Behälteraufnahmen 224 versehen ist. Mit dem Transporteur 223 der Etikettiermaschine 220 werden die Behälter 2 in den Behälteraufnahmen 224 in der festen Teilung T transportiert. Der Transporteur 223 ist zudem mit der Behälterherstellungsmaschine 210 synchronisiert, wobei die Teilungen T einander entsprechen. Folglich werden also die Behälter 2 mit der Etikettiermaschine 220 mit dem gleichen Takt verarbeitet, wie sie in der Behälterherstellungsmaschine 210 hergestellt werden. Demnach kann also auch mit der Etikettiermaschine 220 die Lücke L auch nicht ausgeglichen werden.
- Am Transporteur 223 werden die Behälter 2 in den Behälteraufnahmen 224 aufgenommen und an den Etikettiervorrichtungen 221 vorbeitransportiert. Die Etikettiervorrichtungen 221 entsprechen dabei wahlweise den zuvor in Bezug auf die
Figuren 1-3 beschriebenen Etikettiervorrichtungen 1, vorzugsweise nach den Ausführungsbeispielen derFiguren 2 oder3 . Mit den Etikettiervorrichtungen 221 werden die Etiketten 5a auf die Behälter 2 aufgebracht. Das Etikettieren ist beispielhaft anhand der Behälteraufnahme 224E zu sehen, bei der gerade das Etikett 5a an den Behälter 2 übergeben wird. Anschließend werden die Behälter 2 mit dem Transporteur 223 zum Auslaufstern 260 transportiert und weiteren Behandlungsschritten zugeführt. - Zu sehen ist weiter, dass durch eine Lücke im Behälterstrom die Behälteraufnahme 224L leer ist. Damit nun keine Fehlfunktion der Etikettiermaschine 220 eintritt, unterbricht die dieser Behälteraufnahme 224L zugeordnete Etikettiervorrichtung 221 das Aufbringen der Etiketten 5a kurzzeitig. Währenddessen wird das Etikettenband 5 in der dynamischen Puffereinheit 70, 80 zwischengespeichert (entsprechend
Fig. 2 und3 ) und an der nachfolgenden Behälteraufnahme 224 zum Etikettieren des darin befindlichen Behälters 2 wieder abgegeben und so die Etikettierung nach der Unterbrechung fortgesetzt. - Darüber hinaus wird das Etikettenband 5 beim Anfahren der Antriebseinheit 40 aus dem Stand auf die Etikettiergeschwindigkeit beschleunigt und dabei wenigstens teilweise aus der dynamischen Puffereinheit 70, 80 entnommen. Die dynamische Puffereinheit 70, 80 ist dabei so ausgelegt, dass beim Beschleunigen die dadurch auftretende Zugkraft im Etikettenband 5 auf weniger als 50N beschränkt ist.
- Das durch die dynamische Puffereinheit 70, 80 besonders geringe Trägheitskräfte auf das Etikettenband 5 wirken, wird die Zugkraft entsprechend begrenzt. Folglich wird also das Etikettenband 5 durch die Verarbeitung mit den Etikettiervorrichtungen 221 beim Anfahren oder bei und einer Unterbrechung der Etikettierung besonders zuverlässig geführt und verarbeitet.
Claims (16)
- Etikettiervorrichtung (1, 221) zum Aufbringen von Etiketten (5a) auf Behältern (2), mit- einer Abspuleinheit (20) zur Aufnahme wenigstens einer Vorratsrolle (21, 22) mit einem Etikettenband (5);- einer Zwischenpuffereinheit (30) zur Zwischenspeicherung des von der Vorratsrolle (21, 22) abgespulten Etikettenbands (5), wobei die Zwischenpuffereinheit (30) wenigstens eine erste bewegbare Rolleneinheit (31) umfasst;- einer in Förderrichtung (F) nach der Zwischenpuffereinheit (40) angeordnete Antriebseinheit (40) zum Antrieb des Etikettenbands (5) in die Förderrichtung (F); und- einer Verarbeitungseinheit (50) zur Vereinzelung des Etikettenbands (5) in die Etiketten (5a), zur optionalen Beleimung und zur Übergabe der Etiketten (5a) an die Behälter (2),dadurch gekennzeichnet, dasszwischen der Zwischenpuffereinheit (30) und der Antriebseinheit (40) eine separat ausgebildete, dynamische Puffereinheit (70, 80) mit wenigstens einer zweiten von der Zwischenpuffereinheit (30) unabhängig bewegbaren Rolleneinheit (71, 81) angeordnet ist,dass die dynamische Puffereinheit (70, 80) in Förderrichtung (F) unmittelbar vor der Antriebseinheit (40) angeordnet ist, unddass die zweite bewegbare Rolleneinheit (71, 81) weniger Umlenkrollen (U6) als die erste bewegbare Rolleneinheit (21) aufweist.
- Etikettiervorrichtung (1, 221) nach Anspruch 1, wobei die zweite bewegbare Rolleneinheit (71, 81) einen Bewegungsmechanismus (71, 81) für eine Umlenkrolle (U6) umfasst, und wobei der Bewegungsmechanismus (71, 81) und die Umlenkrolle (U6) derart ausgelegt sind, dass bei einem Anfahren der Etikettiervorrichtung innerhalb einer Behälterteilung eine auf das Etikettenband (5) einwirkende, dynamische Zugkraft auf 50N oder weniger begrenzt wird.
- Etikettiervorrichtung (1, 221) nach Anspruch 1 oder 2, wobei die Etikettiervorrichtung (1, 221) Umlenkrollen (U1 - U6) zur Führung des Etikettenbands (5) umfasst, die einen Durchmesser in einem Bereich von 0 - 25 mm, optional in einem Bereich von 0 - 20 mm, weiterhin optional in einem Bereich von 16 - 18 mm aufweisen, vorzugsweise wobei wenigstens eine der Umlenkrollen (U4 - U6) in der dynamischen Puffereinheit (70, 80) angeordnet ist.
- Etikettiervorrichtung (1, 221) nach einem der vorangegangenen Ansprüche, wobei die zweite bewegbare Rolleneinheit (71, 81) eine geringere Masse aufweist, als die erste bewegbare Rolleneinheit (31).
- Etikettiervorrichtung (1, 221) nach einem der vorangegangenen Ansprüche, wobei die zweite bewegbare Rolleneinheit (71, 81) genau eine Umlenkrolle (U6) aufweist.
- Etikettiervorrichtung (1, 221) nach einem der vorangegangenen Ansprüche, wobei die zweite bewegbare Rolleneinheit (71, 81) mit einem zweiten Federelement (73, 83) vorgespannt ist und/oder wobei die dynamische Puffereinheit (70, 80) ein Dämpfungselement (75, 85) umfasst, um die Bewegung der zweiten bewegbaren Rolleneinheit (71, 81) zu dämpfen.
- Etikettiervorrichtung (1, 221) nach einem der vorangegangenen Ansprüche, wobei die zweite bewegbare Rolleneinheit (71, 81) wenigstens eine schwenk- oder verfahrbare Umlenkrolle (U6) umfasst.
- Etikettiervorrichtung (1, 221) nach Anspruch 7, wobei die zweite bewegbare Rolleneinheit (71) als Bewegungsmechanismus einen optional federvorgespannten Schwenkhebel (72) umfasst, um die Umlenkrolle (U6) um eine Achse (A) zu schwenken.
- Etikettiervorrichtung (1, 221) nach Anspruch 7, wobei die zweite bewegbare Rolleneinheit (81) als Bewegungsmechanismus einen verfahrbaren und/oder federvorgespannten Schlitten (82) umfasst, um die Umlenkrolle (U6) entlang einer optional linearen Bahn zu verfahren.
- Etikettiervorrichtung (1, 221) nach einem der vorangegangenen Ansprüche, wobei die Abspuleinheit (20) und die Zwischenpuffereinheit (30) als eine separate Einheit mit einem von der Verarbeitungseinheit (50) separaten Traggestell ausgebildet sind.
- Etikettiermaschine (220) zur Etikettierung von Behältern (2) , mit einem optional als Karussell ausgebildeten Transporteur (223) zum Transport der Behälter (2) in Behälteraufnahmen (224) und mit einer Etikettiervorrichtung (221) nach einem der Ansprüche 1- 10.
- System (200) mit einer Etikettiermaschine (220) nach Anspruch 11 und mit einer Behälterherstellungsmaschine (210) und/oder Behälterbehandlungsmaschine, wobei die Etikettiermaschine (221) im direkten Anschluss ohne Behälterzwischenpufferung mit der Behälterherstellungsmaschine (210) oder der Behälterbehandlungsmaschine zu einer Anlage verblockt ist.
- Verfahren zum Aufbringen von Etiketten (5a) auf Behältern (2) mit einer Etikettiervorrichtung (1, 221), vorzugsweise nach einem der Ansprüche 1 - 10, wobei ein Etikettenband (5) mit einer Abspuleinheit von einer Vorratsrolle (21, 22) abgespult wird, wobei das Etikettenband (5) in einer Zwischenpuffereinheit (30) mit wenigstens einer ersten bewegbaren Rolleneinheit (31) zwischengepuffert wird, wobei das Etikettenband (5) von einer in Förderrichtung (F) nach der Zwischenpuffereinheit (40) angeordneten Antriebseinheit (40) angetrieben wird, und wobei das Etikettenband (5) mit einer Verarbeitungseinheit (50) in die Etiketten (5a) vereinzelt, optional beleimt und an die Behälter (2) übergeben wird,
dadurch gekennzeichnet, dass
das Etikettenband (5) zwischen der Zwischenpuffereinheit (30) und der Antriebseinheit (40) mit einer separat ausgebildeten, dynamischen Puffereinheit (70, 80) mit wenigstens einer zweiten von der Zwischenpuffereinheit (30) unabhängig bewegbaren Rolleneinheit (71, 81) gepuffert wird, wobei die dynamische Puffereinheit (70, 80) in Förderrichtung (F) unmittelbar vor der Antriebseinheit (40) angeordnet ist, und wobei die zweite bewegbare Rolleneinheit (71, 81) weniger Umlenkrollen (U6) als die erste bewegbare Rolleneinheit (21) aufweist. - Verfahren nach Anspruch 13, wobei die Behälter (2) in Behälteraufnahmen (224) eines Transporteuers (223) einer Etikettiermaschine (220) in einer festen Teilung (T) transportiert werden, wobei das Etikettenband (5) beim Anfahren von der Antriebseinheit (40) aus dem Stand auf eine Etikettiergeschwindigkeit beschleunigt und dabei wenigstens teilweise aus der dynamischen Puffereinheit (70, 80) entnommen wird, so dass eine beim Beschleunigen auftretende Zugkraft im Etikettenband (5) begrenzt wird, vorzugsweise auf weniger als 50 N.
- Verfahren nach Anspruch 13 oder 14, wobei die Behälter (2) in Behälteraufnahmen (224) eines Transporteuers (223) einer Etikettiermaschine (220) in einer festen Teilung (T) transportiert werden, und wobei das Etikettenband (5) bei einer leeren Behälteraufnahme (224) in der dynamischen Puffereinheit (70, 80) gepuffert wird, um das Aufbringen der Etiketten (5a) für die leere Behälteraufnahme (224) zu unterbrechen.
- Verfahren nach einem der Ansprüche 13 - 15 wobei die Behälter (2) mit einem System (200) nach Anspruch 13 hergestellt und/oder behandelt werden und im direkten Anschluss ohne Behälterzwischenpufferung etikettiert werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016226178.9A DE102016226178A1 (de) | 2016-12-23 | 2016-12-23 | Etikettiervorrichtung und Verfahren zum Aufbringen von Etiketten auf Behältern |
| PCT/EP2017/076285 WO2018114077A1 (de) | 2016-12-23 | 2017-10-16 | Etikettiervorrichtung und verfahren zum aufbringen von etiketten auf behältern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3558833A1 EP3558833A1 (de) | 2019-10-30 |
| EP3558833B1 true EP3558833B1 (de) | 2025-06-18 |
Family
ID=60191351
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17791615.2A Active EP3558833B1 (de) | 2016-12-23 | 2017-10-16 | Etikettiervorrichtung und verfahren zum aufbringen von etiketten auf behältern |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11628965B2 (de) |
| EP (1) | EP3558833B1 (de) |
| CN (2) | CN110167844B (de) |
| DE (1) | DE102016226178A1 (de) |
| WO (1) | WO2018114077A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109384070B (zh) * | 2018-09-30 | 2020-04-10 | 温州唇序贸易有限公司 | 一种s形缠绕的防断标签打印机用取纸装置 |
| CN111217180A (zh) * | 2020-01-17 | 2020-06-02 | 广东利元亨智能装备股份有限公司 | 送料装置、贴胶装置和送料方法 |
| EP3960645A1 (de) * | 2020-08-28 | 2022-03-02 | Sidel Participations | Etikettierverfahren zum verpacken eines fliessfähigen produkts mit höherer genauigkeit bei der etikettierung und maschine zur durchführung des etikettierverfahrens |
| EP4005938A1 (de) * | 2020-11-30 | 2022-06-01 | Sidel Participations | Etikettiermaschine und -verfahren mit aktiver band-spannungs-steuerung |
| DE102021112852A1 (de) | 2021-05-18 | 2022-11-24 | Krones Aktiengesellschaft | Etikettieraggregat und Verfahren zum Aufbringen von Etiketten auf Behältern |
| CN117923215B (zh) * | 2024-03-20 | 2024-06-21 | 苏州东方雨虹建筑材料有限公司 | 用于胎基布补料焊接过程中的传输预存缓冲系统 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0414056A2 (de) * | 1989-08-23 | 1991-02-27 | Dennison Danmark A/S | Vorrichtung zum Etikettieren von Waren |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU4690679A (en) * | 1978-06-09 | 1979-12-13 | B & H Manufacturing Company, Inc. | Shock absorber for label feed |
| JPH0354008Y2 (de) * | 1984-10-31 | 1991-11-27 | ||
| DE3923163A1 (de) | 1989-07-13 | 1991-01-17 | Kronseder Maschf Krones | Verfahren und vorrichtung zum anspleissen von bedruckten etikettenbaendern |
| DE19804807A1 (de) * | 1998-02-06 | 1999-11-11 | Avery Dennison Corp | Verfahren und Vorrichtung zum Herstellen von Laminatetiketten sowie Laminatetiketten |
| US6910820B2 (en) * | 2003-07-25 | 2005-06-28 | 3M Innovative Properties Company | Apparatus and method for handling linerless label tape |
| DE202005002793U1 (de) | 2005-02-22 | 2005-04-21 | Krones Ag | Rundumetikettiervorrichtung |
| DE102007062471A1 (de) * | 2007-12-20 | 2009-06-25 | Krones Ag | Vorrichtung und Verfahren zum Aufbringen von Etiketten |
| DE102010011388A1 (de) * | 2010-03-12 | 2011-09-15 | Krones Ag | Vorrichtung zum Bearbeiten von Etikettenstreifen mit Positionserfassung |
| DE102010037285A1 (de) * | 2010-09-02 | 2012-03-08 | Krones Aktiengesellschaft | Einrichtung und Verfahren zum Fördern eines Etikettenbands sowie Etikettieraggregat |
| DE102012200826A1 (de) * | 2011-12-29 | 2013-07-04 | Krones Ag | Etikettieraggregat |
| ITTO20120210U1 (it) * | 2012-12-18 | 2014-06-19 | Sidel Spa Con Socio Unico | Unita' di etichettaggio per una macchina etichettatrice, macchina etichettatrice ed etichetta di tipo perfezionato |
| ITMI20131161A1 (it) * | 2013-07-10 | 2015-01-11 | Smilab S R L | Gruppo di etichettaggio di contenitori |
| CN203727772U (zh) * | 2014-01-22 | 2014-07-23 | 上海麦格标识技术有限公司 | 一种落地式平面贴标机 |
| CN203793807U (zh) * | 2014-04-01 | 2014-08-27 | 广州市瑞扬机械设备有限公司 | 多辊缓冲式高速送标器 |
| DE102014105485A1 (de) * | 2014-04-17 | 2015-10-22 | Krones Ag | Vorrichtung und Verfahren zum Ausstatten von Behältern mit beleimten Etiketten |
| DE102014223696A1 (de) * | 2014-11-20 | 2016-05-25 | Krones Ag | Maschinenblock zum Füllen, Verschließen und Etikettieren von Behältern |
| CN204822304U (zh) * | 2015-08-11 | 2015-12-02 | 乾大新材料有限公司 | 自动贴胶机的标签卷张力控制系统 |
| CN106043870A (zh) * | 2016-03-10 | 2016-10-26 | 广州赛维包装设备有限公司 | 一种无底纸轮转贴标机 |
-
2016
- 2016-12-23 DE DE102016226178.9A patent/DE102016226178A1/de active Pending
-
2017
- 2017-10-16 CN CN201780080154.8A patent/CN110167844B/zh active Active
- 2017-10-16 WO PCT/EP2017/076285 patent/WO2018114077A1/de not_active Ceased
- 2017-10-16 US US16/472,847 patent/US11628965B2/en active Active
- 2017-10-16 CN CN202210030779.6A patent/CN114313519B/zh active Active
- 2017-10-16 EP EP17791615.2A patent/EP3558833B1/de active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0414056A2 (de) * | 1989-08-23 | 1991-02-27 | Dennison Danmark A/S | Vorrichtung zum Etikettieren von Waren |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110167844B (zh) | 2022-02-01 |
| EP3558833A1 (de) | 2019-10-30 |
| CN114313519A (zh) | 2022-04-12 |
| CN114313519B (zh) | 2024-01-09 |
| US20190322403A1 (en) | 2019-10-24 |
| CN110167844A (zh) | 2019-08-23 |
| WO2018114077A1 (de) | 2018-06-28 |
| US11628965B2 (en) | 2023-04-18 |
| DE102016226178A1 (de) | 2018-06-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3558833A1 (de) | Etikettiervorrichtung und verfahren zum aufbringen von etiketten auf behältern | |
| EP3074315B1 (de) | Verfahren zur steuerung einer etikettiermaschine, etikettieraggregat sowie behälterbehandlungsanlage | |
| EP2301867B1 (de) | Einrichtung zum Transfer von Behältern zwischen zwei Bearbeitungsstationen sowie ein Verfahren zum Transfer von Behältern zwischen zwei Bearbeitungsstationen | |
| EP3013696B1 (de) | Vorrichtung zum bilden von verpackungseinheiten | |
| EP3533719B1 (de) | Etikettiervorrichtung zum aufbringen von etiketten auf behältern | |
| DE19502441A1 (de) | Verfahren und Vorrichtung zum Anbringen von Etiketten | |
| EP2830980B1 (de) | Vorrichtung zur herstellung von gebinden | |
| EP3027518B1 (de) | Vorrichtung zum transportieren und einsetzen von trennelementen in verpackungseinheiten | |
| DE102014105998A1 (de) | Faltstation einer Verpackungsmaschine | |
| DE102016002250A1 (de) | Verfahren und Vorrichtung zum Aufbringen von Etiketten auf Produkten | |
| EP1110898A2 (de) | Schnittstelle im Transportsystem einer Kreuzspulen herstellenden Textilmaschine | |
| DE102010037285A1 (de) | Einrichtung und Verfahren zum Fördern eines Etikettenbands sowie Etikettieraggregat | |
| EP3024740B1 (de) | Etikettenzuführvorrichtung sowie etikettiervorrichtung | |
| DE60312521T2 (de) | Maschine zum Anbringen von teilweise klebenden Streifen an Produkte | |
| EP2852531B1 (de) | Vorrichtung zur bildung von verpackungseinheiten | |
| WO2022242985A1 (de) | Etikettieraggregat und verfahren zum aufbringen von etiketten auf behältern | |
| DE102017208501A1 (de) | Wickelmodul für ein Verpackungssystem, Verpackungssystem mit einem solchen Wickelmodul und Verfahren zum Beaufschlagen eines Stroms an Artikeln mit dehnbarer Folie | |
| DE4311129A1 (de) | Verfahren und Vorrichtung zum Fördern einer Materialbahn | |
| DE102022122956A1 (de) | Etikettierstation für eine Etikettiermaschine zum Etikettieren von Behältern | |
| DE202004013734U1 (de) | Vorrichtung zum aufeinanderfolgenden Aufbringen von Etiketten | |
| WO2016191113A1 (en) | Bottling and labeling machine | |
| DE102023113713A1 (de) | Vorrichtung und Verfahren zum Transportieren von Behältern und/oder Vorformlingen | |
| DE10044632A1 (de) | Schnittstelle im Transportsystem einer Kreuzspulen herstellenden Textilmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20181220 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20210226 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250120 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017016912 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250918 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250919 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250922 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250908 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250918 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251020 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251018 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250902 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017016912 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250618 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260430 |