EP3515247B1 - Bündelabnahmevorrichtung, bürstenherstellungsmaschine, verfahren zur herstellung eines bündelabnehmers sowie verfahren zur herstellung eines gegenstücks einer bündelabnahmevorrichtung - Google Patents
Bündelabnahmevorrichtung, bürstenherstellungsmaschine, verfahren zur herstellung eines bündelabnehmers sowie verfahren zur herstellung eines gegenstücks einer bündelabnahmevorrichtung Download PDFInfo
- Publication number
- EP3515247B1 EP3515247B1 EP17755420.1A EP17755420A EP3515247B1 EP 3515247 B1 EP3515247 B1 EP 3515247B1 EP 17755420 A EP17755420 A EP 17755420A EP 3515247 B1 EP3515247 B1 EP 3515247B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tuft
- edge
- chamfer
- dividing
- radius
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images






Classifications
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D1/00—Bristles; Selection of materials for bristles
- A46D1/08—Preparing uniform tufts of bristles
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/04—Machines for inserting or fixing bristles in bodies
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/04—Machines for inserting or fixing bristles in bodies
- A46D3/042—Machines for inserting or fixing bristles in bodies for fixing bristles using an anchor or staple
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/08—Parts of brush-making machines
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/08—Parts of brush-making machines
- A46D3/082—Magazines for bristles; Feeding bristles to magazines; Knot picking
Definitions
- the invention relates to bundle removal devices for brush manufacturing machines.
- Each of the bundle removal devices comprises a bundle remover that is movable relative to a material box and a counterpart that is fixed relative to the movable bundle remover, wherein the bundle remover has at least one bundle removal notch on its front side facing a bristle supply held in the material box in the position of use and can be moved past the bristle supply and the counterpart at least to a delivery position in order to remove a bristle bundle from the bristle supply and to deliver a received bristle bundle to the brush manufacturing machine with the at least one bundle removal notch, wherein the bundle removal notch has two opposing knife edges that delimit a notch opening of the bundle removal notch and are oriented transversely to the direction of movement of the bundle remover, and the counterpart has a dividing edge facing the bundle remover.
- the invention also relates to a brush manufacturing machine with a material box for storing a supply of bristles and with a bundle removal device which has at least one bundle remover for removing bristle bundles from the material box.
- the invention also relates to methods for producing a bundle collector and method for producing a counterpart of a bundle collector.
- the publication EP 0 433 470 A1 shows a brush tucking machine with a rotating turret head on which several brush bodies are clamped to be tugged. Two brush bodies arranged on the turret head can be tugged with bundles of bristles using a double tucking tool.
- a brush stuffing device for stuffing and securing bristle bundles in a brush body or an intermediate container is already known.
- the brush stuffing device has a bundle separator which has receiving recesses for bristle bundles on its outer circumference.
- a transfer tool is provided which transfers the individual bristle bundles to a stuffing tool.
- the publication DE 299 07 810 U1 deals with a universal milling and drilling machine that has an HSC milling head.
- bristles also known as filaments
- a material box which can also be generally referred to as a storage container for bristles, filaments or bristle filaments cut to a certain length
- individual bristles are separated with a so-called bundle removal notch in the A bundle remover moves past the material box.
- the bundle removal notch is closed with the help of a so-called counterpart, so that a bundle arranged in the bundle removal notch made up of a defined number of individual bristle filaments or bristles is securely arranged in the bundle removal notch.
- This bristle bundle is then transported to the next work step with the help of the bundle remover. It can be provided that the bristle bundle is fed to a stuffing tool of a brush manufacturing machine and is anchored in a brush body with the help of this stuffing tool together with a wire anchor.
- Another type of brush production involves feeding the bundle of bristles to a tool using the bundle remover, which then deposits the bundle of bristles in a cassette or other container.
- the bundle remover arranged in the bundle removal notch. Bristle bundles are removed from the bundle removal notch using a suction device and fed into a cassette or other container. This type of procedure is often used in connection with the so-called anchorless production of brushes.
- the bristle bundles consist of individual, round bristle filaments that are cut off on both sides.
- the bundles are removed from the material box of the brush manufacturing machine using a bundle remover and a counterpart of a bundle removal device, folded in the middle with a stuffing tool and stuffed into a brush body or toothbrush body using an anchor wire. After stuffing, the ends of the bundles are cut to a specific length or profile using a milling cutter. The ends of the bristle bundles are then rounded off using several grinding processes.
- individual bristle bundles or even just individual bristle filaments can become distorted.
- distortion means that the bristle bundle or individual bristle filaments in the bristle bundle are displaced to one side and can therefore, for example, protrude upwards from the bristle field of the manufactured brush after the stuffing process. This is remedied in brush manufacturing machines known from the state of the art by subsequent milling and grinding of the bristle field.
- bristle filaments whose ends are pre-treated and which no longer allow their filament ends to be processed after being separated from the material box
- higher demands can be placed on the quality and precision the removal and feeding of the bristle bundles using the bundle remover.
- These special requirements arise in particular when processing pre-rounded bristle filaments, chemically and/or mechanically sharpened bristle filaments and also bristle filaments whose bristle ends are marked.
- bristle filaments that are not round for example those that have a square, polygonal, x-shaped or hollow cross-section, the removal of the bristle filaments from the material box and the feeding to the downstream processing steps is particularly demanding.
- the bundle collector is often guided past the material box with the bundle removal notch between two reversal points in a stroke and return stroke.
- the bundle removal notch is empty and can be filled with bristle filaments after passing the counterpart on/in the material box.
- the bundle removal notch meets the counterpart again and passes a so-called dividing edge, which is formed on the counterpart and faces the bundle collector.
- the bundle removal notch begins to close, as the bundle removal notch slides past the dividing edge of the counterpart and is thus covered by a receiver side of the counterpart facing the bundle remover and thus closed.
- the bristle filaments in the bundle removal notch are finally separated from those in the material box. Some bristle filaments are pushed back into the material box along a counterpart tip, on which the dividing edge of the counterpart is formed. Some bristle filaments are held back in the bundle removal notch.
- the bundle removal notch is closed by the counterpart, it can now happen that It can happen that individual bristle filaments are damaged. There is a risk that damaged elements will be pushed back into the material box or remain in the bundle removal notch.
- damaged bristle filaments can cause subsequent errors, which can even go so far as to result in the rejection of finished brushes.
- Some of the damaged bristle filaments can have a kink and then protrude from the side of the bristle bundle. Some filaments are distorted and protrude from the top of the bristle field of the produced brush.
- the object of the invention is therefore to provide a bundle removal device, a brush manufacturing machine and methods for producing bundle removers and counterparts of bundle removal devices of the type defined at the outset, with which the previously outlined disadvantages of the bundle removal devices and brush manufacturing machines known from the prior art can be reduced or even avoided.
- the knife edges Since the bundle remover with its two knife edges is moved past the dividing edge of the counterpart for removing bristle bundles from the material box and for transporting the removed bristle bundles to a subsequent processing step at a very short distance, the knife edges also approach the dividing edge to a very small distance.
- the previously described rounding allows the bristle filaments to be removed more carefully.
- the bristle filaments are in danger of becoming trapped between the dividing edge and one of the knife edges, the rounding of the respective edge can lead to the affected bristle filament being pushed comparatively carefully either into the bundle removal notch or - just as carefully - is transported back into the material box.
- both knife edges and/or the dividing edge can also be rounded. In this way, bristle bundles can be gently removed from the material box not only when the bundle remover is lifted in the direction of the delivery position. Gentle removal can also be possible when the bundle remover is lifted back.
- the at least one knife edge and/or the dividing edge are each rounded with a radius transverse to their longitudinal extent.
- the radius or radii of the at least one knife edge and/or the dividing edge can be between 0.005 millimeters and 0.03 millimeters, particularly preferably between 0.005 millimeters and 0.02 millimeters.
- the quality of the interacting surfaces can also be important for the gentle removal of bristle bundles from the material box, it can be advantageous if a surface of at least one knife edge and/or a surface of the dividing edge is/are smoothed.
- the aforementioned surfaces can have an average roughness value or surface roughness value of Ra ⁇ 0.1, or even of Ra ⁇ 0.05 and particularly preferably of Ra ⁇ 0.02. In this way, particularly smooth edge surfaces are produced, on which the bristle filaments can slide particularly easily in the direction of the bundle removal notch or back into the material box without being damaged. to be distorted or bent.
- a length of at least one knife edge of the bundle removal device is smaller than a height of the bundle removal notch measured transversely to the direction of movement of the bundle remover. In this way, a length over which the bristle filaments can become trapped and damaged between the knife edge and the dividing edge on the counterpart can be reduced.
- the length of the at least one knife edge can be shorter than a length of bristle filaments to be removed with the bundle removal device.
- a knife edge bevel and/or a knife edge arc can be formed between a flat side of the bundle remover oriented transversely to the longitudinal axis of the bundle removal notch and the at least one knife edge. This can limit the length of the knife edge. However, it is also possible for at least one knife edge bevel and/or at least one knife edge arc to be formed between each of the two flat sides of the bundle remover oriented transversely to the longitudinal axis of the bundle removal notch and the at least one knife edge.
- At least one knife edge being arranged between at least two knife edge bevels and/or knife edge arcs, whereby a length of the at least one knife edge can be smaller than a height of the bundle removal notch measured transversely to the direction of movement of the bundle remover.
- a length of the knife edge can also be reduced and be smaller than a height of the bundle removal notch measured transversely to the direction of movement of the bundle remover.
- the knife edge can be arranged symmetrically between the at least two knife edge bevels or knife edge arcs.
- the bundle removal notch can have a flattened inlet slope into the bundle removal notch at least adjacent to one of the two knife edges, in particular to the rear knife edge in the transport direction of the braid bundles into their delivery position.
- the inlet slope rises starting from the knife edge, i.e. that the inlet slope has an increasing material thickness starting from the knife edge as it progresses and thus has a smaller thickness adjacent to the knife edge than in an area of the inlet slope facing away from the knife edge.
- At least one notch edge of the bundle removal notch oriented transversely or at right angles to a longitudinal center axis of the bundle removal notch is rounded.
- the at least one notch edge can be rounded with a notch edge radius, preferably with a notch edge radius with a length between 0.005 millimeters and 0.03 millimeters.
- a length of the dividing edge is less than a height of the counterpart measured transversely to the direction of movement of the bundle collector and/or smaller than a height of the bundle removal notch measured transversely to the direction of movement of the bundle collector.
- the length of the dividing edge can also be shorter than the length of bristle filaments that can be removed from the bristle supply using the bundle removal device.
- the counterpart has at least one dividing edge bevel oriented transversely to the longitudinal extension of the dividing edge and/or at least one dividing edge arc oriented transversely to the longitudinal extension of the dividing edge, by which the dividing edge is limited in its length.
- the counterpart it is also possible for the counterpart to have at least two dividing edge bevels oriented transversely to the longitudinal extension of the dividing edge and/or at least two dividing edge arcs oriented transversely to the longitudinal extension of the dividing edge, between which the dividing edge is arranged. This is so that a length of the dividing edge is smaller than a height of the counterpart measured transversely to the direction of movement of the bundle collector.
- the dividing edge can be connected to an upper side and/or an underside of the counterpart via the at least one dividing edge bevel and/or the at least one dividing edge arc.
- the length of the dividing edge can be smaller than the height of the counterpart measured transversely to the direction of movement of the bundle collector.
- These measures also serve - analogous to the attachment of knife edge bevels and/or radii and/or knife edge curves to the bundle collector in the area of at least one knife edge - to reduce the length of the dividing edge.
- the aim is to keep the length of a clamping area that can form between the dividing edge and the at least one knife edge of the bundle collector as short as possible and in this way to reduce or even avoid damage to bristle filaments when removing bristle filaments from the material box.
- both the at least one knife edge and the dividing edge can also be formed on a section of a circular arc-shaped edge or be circular arc-shaped overall.
- At least one edge oriented transversely or at right angles to the dividing edge can be rounded. Such rounding can be useful, especially for edges that can come into contact with bristle filaments. It is also possible for all edges of the counterpart to be rounded in this way.
- the rounded edges can be rounded with a radius, preferably with a radius with a length of 0.005 millimeters to 0.03 millimeters.
- the bundle remover has a front side which is oriented transversely or even at right angles to the front side of the bundle remover and which comprises a front surface delimited by at least one front bevel and/or by a front radius.
- the at least one front bevel can be aligned at an angle of 20° to 80° to the front surface of the bundle collector.
- the width of the front bevel can be between 0.05 millimeters and 0.4 millimeters.
- the bevel edges of at least one front bevel are rounded with a radius with a length between 0.005 millimeters and 0.03 millimeters.
- a box side of the counterpart facing the bristle supply and/or a collector side of the counterpart facing the bundle collector has/have at least one side bevel and/or at least one side radius by which a respective side front surface of the box side and/or is delimited.
- the at least one side bevel on the box side can be aligned at an angle of 20° to 80° to a side front surface of the box side adjacent to the side bevel. It is also possible that the at least one side bevel on the receiving side of the counterpart is aligned at an angle of 20° up to 80° to a side front surface of the pickup side adjacent to the side bevel.
- the respective side bevel can have a bevel width between 0.05 millimeters and 0.4 millimeters.
- the bevel edges of the side bevel can be rounded with a radius with a length between 0.005 millimeters and 0.03 millimeters.
- such brush manufacturing machines use material boxes with two or three or even more individual bristle magazines, from which the bristle bundles can be removed using the bundle remover and at least one bundle removal notch. This is usually done by gradually moving the individual bristle magazines of the material box into a removal position.
- the material box can be pivoted about a pivot axis.
- a counterpart side of the material box facing the counterpart and the bundle remover has a correspondingly curved contour, in particular curved along a circular arc, with which it can be pivoted past the counterpart.
- a box side of the counterpart facing the bristle supply is divided into at least a first section and a second section.
- the first section can be bent along its longitudinal extent by a first radius.
- the second section can also be bent along its longitudinal extent by a second radius. It is possible for the second radius to be larger than the first radius.
- a box side of the counterpart for example the previously mentioned side facing the bristle supply, can be divided into at least a first section, at one free end of which the dividing edge (17) is arranged, and a second section.
- the first section can be bent along its longitudinal extent by a first radius, while the second section has a straight, i.e. unbent, course.
- the first radius is bent in the opposite direction to the second radius - for example, bent away from the material box and the bristle supply.
- the dividing edge can then be arranged at a free end of the first section of the counterpart.
- the dividing edge is formed from two radii that approach each other tangentially, namely a radius facing the material box and a radius facing the bundle collector. If the dividing edge were rounded off here, the rounding would result in a relatively large loss of material on the counterpart. This means that the dividing edge on a counterpart manufactured in this conventional way would recede comparatively far due to the rounding, which would result in a complex adjustment of the geometry of the entire bundle collector.
- the dividing edge Due to the negatively aligned radius with which the first section of the box side is bent compared to the radius of the second section, a desired rounding of the dividing edge is possible with less material loss. possible.
- the dividing edge is created from the two radii, which again approach each other, on the one hand of the first section of the box side of the counterpart and on the other hand of the receiver side of the counterpart, whereby the radii do not have a tangentially approaching course, but rather an intersecting course, which leads to the more favorable geometric conditions for a rounding of the dividing edge with little material loss.
- At least one surface of the bundle collector can be smoothed.
- the following surfaces can be smoothed in this way: a surface of at least one or the knife edge radius, one or the knife edge bevel, a knife edge arc, a notch edge radius, an end face, an end bevel, an end radius and/or a bevel edge of at least one bevel.
- an inner surface of the bundle removal notch can also be smoothed.
- the respective smoothed surface can have an average roughness value or surface roughness value Ra of less than 0.1, less than 0.05 and particularly preferably less than 0.02. This can also result in a gentler processing of bristle filaments.
- the counterpart can also have at least one smoothed surface.
- the following surfaces of the counterpart can be smoothed, among others: a surface of a dividing edge radius, a dividing edge chamfer, a dividing edge arc, a side front surface of a box side, a side front surface of a pickup side of the counterpart, a side chamfer, a side radius and/or at least one chamfer edge of at least one of the chamfers on the counterpart.
- An average roughness value or surface roughness value Ra of the respective smoothed surface can be less than 0.1, preferably less than 0.05, particularly preferably less than 0.02.
- the smoothing or extremely smooth design of surfaces of the bundle collector and/or the counterpart in particular the previously specifically named surfaces of the bundle collector and/or the counterpart, which can come into direct contact with bristle filaments during the removal process, can promote a removal or a separation process of bristle filaments from the bristle supply in the material box. This is especially the case when separating a last bristle filament from the bristle supply and/or when at least one knife edge on the bundle removal notch and/or the separation edge of the counterpart are rounded.
- the counterpart can be provided with an inlet bevel into a tool on one or both sides in an area which is arranged adjacent to a delivery position of the bristle filaments to a downstream processing step, in particular to a stuffing tool.
- the bundle removal notch of the bundle remover can be an adjustable bundle removal notch.
- the bundle removal device can also have an adjusting device with which a notch depth of the bundle removal notch can be changed if necessary. With this adjusting device, a notch geometry of the bundle removal notch can also be changed if necessary and/or a bristle bundle positioned in the bundle removal can be ejected from the bundle removal notch.
- the at least one bundle removal notch and/or the at least one knife edge and/or the dividing edge and/or at least one bevel on the bundle remover and/or on the bundle removal notch and/or on the counterpart can be produced particularly efficiently and with satisfactory quality by HSC milling and/or HSC grinding.
- Possible processes for this include vibratory grinding, flow grinding, plasma polishing, drag grinding, drag finishing and/or hand polishing and/or electrochemical deburring. It is possible to produce the previously listed surfaces or radii and curves using just one of the previously mentioned processes or using several processes carried out one after the other.
- the bundle remover can be a circular arc divider that can be pivoted or rotated about a pivot axis. It should be mentioned at this point that circular arc dividers can also be referred to as circular arc removers.
- the bundle remover a circular bundle removal disk that can be swiveled or rotated about a swivel axis.
- the bundle removal device - regardless of how it is specifically designed - can also have several bundle removal notches with possibly different notch geometries in order to be able to remove several bundles of bristles from the material box in one stroke.
- bundle collectors which are designed as circular arc dividers or as circular arc collectors or as circular bundle collector discs
- a collector side of the counterpart facing the bundle collector is concavely curved by the same radius as a front side of the bundle collector which is convexly curved at a certain radius.
- the knife edges and/or the dividing edges have a length between 0.4 millimetres and 1.4 millimetres and/or have at least one straight section, oriented for example at right angles to the direction of movement of the bundle collector, with a length between 0.01 millimetres and 0.8 millimetres.
- At least one smoothed surface of the bundle collector is produced and/or reworked by grinding and/or polishing.
- a surface of at least one knife edge radius, a knife edge chamfer, a knife edge arc, a notch edge radius, an end face, an end chamfer, an end radius, a chamfer edge of at least one chamfer and/or an inner surface of the bundle removal notch can be produced and/or reworked by grinding and/or polishing.
- the aforementioned object is also achieved by a method mentioned at the outset for producing a counterpart of a bundle removal device of a bundle removal device according to one of claims 1 to 22, which has the means and features of the independent claim directed to the method for producing a counterpart of a bundle removal device.
- at least one dividing edge radius, a dividing edge chamfer, a dividing edge arc, a side front surface, a side chamfer, a side radius and/or at least one rounded chamfer edge of a chamfer is produced on the counterpart by HSC milling and/or HSC grinding.
- at least one smoothed surface of the counterpart is produced and/or reworked by grinding and/or polishing.
- the following surfaces can be produced and/or reworked in this way: The surface of a parting edge radius, a parting edge chamfer, a parting edge arc, a side front surface, a side chamfer, a side radius and/or at least one chamfer edge of a chamfer on the counterpart.
- the production and/or post-processing can be carried out by vibratory grinding, flow grinding, plasma polishing, drag grinding, drag finishing and/or hand polishing and/or electrochemical deburring.
- fine-grained walnut granulate can be used as a polishing or grinding agent and a processing time be shortened.
- Both the counterpart and the bundle collector of the bundle collector devices described above can be made of hardenable steel, for example HS steel.
- the steel can be manufactured as a blank with an allowance on or at the end faces in the soft state. Individual contours such as holes and fastening and alignment edges can then be manufactured.
- the blank of the bundle collector and/or the counterpart can then be hardened, aligned and ground to size on its respective end face. This is then usually the semi-finished product.
- the process steps for manufacturing or finishing the bundle collector and/or the counterpart, as dealt with in the claims and described above, can then be carried out.
- Figure 1 shows a brush manufacturing machine, designated as a whole by 1, with a material box 2 for storing a bristle supply 3 and with a bundle removal device 4 which has a bundle remover 8 for removing bristle bundles from the material box 2.
- the in Figure 1 The brush manufacturing machine 1 shown also has a stuffing tool 5.
- the bristle bundles removed from the material box 2 with the aid of the bundle removal device 4 can be transferred to this for stuffing into a brush body 7 held ready on a corresponding holding device 6.
- the brush body 7 can be brought into the position required for stuffing the bristle bundles relative to the stuffing tool 5.
- the bundle removal device 4 comprises a bundle remover 8 which is movable relative to the material box 2 and a counterpart 9 which is fixed relative to the movable bundle remover 8.
- a material holder 10 On the left side of the material box 2, a material holder 10 can also be seen, which can be designed analogously to the counterpart 9 if required.
- the bundle collector 8 has, in its position of use, facing the bristle supply 3 held in the material box 2.
- Front side 11 has at least one bundle removal notch 12.
- the bundle remover 8 with its at least one bundle removal notch 12 can be moved past the material box 2 and the bristle supply 3 located therein at least to a delivery position.
- the bundle removal notch 12 has two opposing knife edges 14, 15 which delimit a notch opening 13 of the bundle removal notch 12 and are oriented transversely to the direction of movement of the bundle remover 8.
- the counterpart 9 is provided with a dividing edge 17 facing the bundle remover 8.
- the material box 2 comprises three magazines, each with a supply of bristle filaments 16.
- the individual magazines can be brought into a position relative to the bundle collector 8 required for the removal of bristle filaments 16.
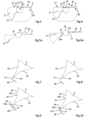
- FIGS. 5 and 5a show a bundle collector 8 and a corresponding counterpart 9, as they are known from the prior art. According to Figure 5a It can be clearly seen that both the knife edge 15 and the dividing edge 17 shown there are pointed, i.e. sharply tapered, whereby a Bristle filament 16 could be damaged when removed from the material box 2.
- the knife edge 15 is provided with a knife edge radius 15a and the rounded dividing edge 17 is provided with a dividing edge radius 17a and is rounded.
- the knife edge radius 15a and the dividing edge radius 17a are each oriented transversely to the longitudinal extension of the knife edges 14 and 15 and also of the dividing edge 17.
- These radii 15a and 17a, with which the knife edges 14 and/or 15 and the dividing edge 17 are rounded, can have a length between 0.005 millimeters and 0.03 millimeters, particularly preferably between 0.005 millimeters and 0.02 millimeters.
- a surface of the rounded knife edges 14, 15 and a surface of the rounded dividing edge 17 are smoothed.
- the smoothed surfaces of the knife edges 14, 15 and the dividing edge 17 can have an average roughness value or a surface roughness value of Ra ⁇ 0.1, preferably of Ra ⁇ 0.05, particularly preferably of Ra ⁇ 0.02.
- the bundle collector 8 is a circular arc divider 18 that can be pivoted or rotated about a pivot axis, which can also be referred to as a circular arc collector, or a circular bundle collector disk 19 that can be pivoted or rotated about a pivot axis.
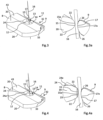
- the Figures 2 to 4a and the Figures 24 to 39 show that a length of at least one of the knife edges 14, 15 is smaller than a maximum height of the bundle removal notch 12 measured transversely to the direction of movement of the bundle remover 8.
- a knife edge bevel 21 and/or a knife edge arc 22 can be formed between a flat side 20 of the bundle remover 8 oriented transversely to the longitudinal axis of the bundle removal notch 12 and the respective knife edge 14, 15.
- the length of the knife edges 14 and/or 15 can be limited, which promotes a more gentle removal of bristle filaments 16 from the bristle supply 3 in the material box 2 of the brush manufacturing machine 1.
- the bundle removal notch 12 for example Figure 4a , 5a , 35, 36 , 40 it is provided that between the two flat sides 20 of the bundle collector 8 oriented transversely to the longitudinal axis of the bundle removal notch 12 and the at least one knife edge 14, 15, at least one knife edge bevel 21 and/or at least one knife edge arc 22 is formed in the form of a comparatively large radius, so that the respective knife edge 14, 15 is arranged between at least two knife edge bevels 21 and/or between at least two knife edge arcs 22.
- the Figures 4 and 4a show a further detail of the bundle removal device 4 according to the invention, which enables a gentle removal of bristle filaments 16 from the bristle supply 3.
- the bundle removal notch 12 has a flattened inlet slope 23 into the bundle removal notch 12 at least adjacent to one of the two knife edges 14, 15.
- notch edges 24 of the bundle removal notch 12 oriented transversely or at right angles to a longitudinal center axis of the bundle removal notch 12 are also rounded with a notch edge radius 24a, which preferably has a length between 0.005 millimeters and 0.03 millimeters.
- the counterpart 9 has at least one dividing edge chamfer 25 oriented transversely to the longitudinal extension of the dividing edge 17 or at least one dividing edge arc 26 oriented transversely to the longitudinal extension of the dividing edge 17 in the form of a radius.
- the dividing edge 17 is then limited in its length by both the dividing edge chamfer 25 and the radius 26.
- Figure 4a has the counterpart 9 has two dividing edge chamfers 25 oriented transversely to the longitudinal extension of the dividing edge 17.
- the dividing edge 17 is then arranged between the two bevels 25, so that a length of the dividing edge 17 is smaller than the height of the counterpart 9 measured transversely to the direction of movement of the bundle collector 8. If required, bevel edges of the dividing edge bevels 25 can be rounded, in particular with a radius.
- the Figures 3a and 4a show a further variant of the counterpart 9 according to the invention.
- the counterpart 9 has two dividing edge arches 26 oriented transversely to the longitudinal extension of the dividing edge 17, between which the dividing edge 17 is arranged, so that the length of the dividing edge 17 is smaller than a maximum height of the counterpart 9 measured transversely to the direction of movement of the bundle collector 8, smaller than a maximum height of the bundle removal notch 12 and smaller than a length of the bristle filaments 16.
- the edge-side front bevels 31 can be aligned at an angle of 20 degrees to 30 degrees to the front surface 30 of the bundle collector 8 and have a bevel width between 0.05 millimeters and 0.4 millimeters.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Brushes (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Description
- Die Erfindung betrifft Bündelabnahmevorrichtungen für Bürstenherstellungsmaschinen. Jede der Bündelabnahmevorrichtungen umfasst einen relativ zu einem Materialkasten beweglichen Bündelabnehmer und ein relativ zu dem beweglichen Bündelabnehmer feststehendes Gegenstück, wobei der Bündelabnehmer an seiner in Gebrauchsstellung einem in dem Materialkasten vorgehaltenen Borstenvorrat zugewandten Vorderseite zumindest eine Bündelabnahmekerbe aufweist und zur Abnahme eines Borstenbündels aus dem Borstenvorrat und zur Abgabe eines aufgenommenen Borstenbündels an die Bürstenherstellungsmaschine mit der zumindest einen Bündelabnahmekerbe an dem Borstenvorrat und an dem Gegenstück zumindest bis in eine Abgabeposition vorbeibewegbar ist, wobei die Bündelabnahmekerbe zwei eine Kerböffnung der Bündelabnahmekerbe begrenzende, quer zur Bewegungsrichtung des Bündelabnehmers orientierte, sich gegenüberliegende Messerkanten und das Gegenstück eine dem Bündelabnehmer zugewandte Teilungskante aufweisen.
- Die Erfindung betrifft außerdem eine Bürstenherstellungsmaschine mit einem Materialkasten zur Bevorratung eines Borstenvorrats und mit einer Bündelabnahmevorrichtung, die zumindest einen Bündelabnehmer zur Entnahme von Borstenbündeln aus dem Materialkasten aufweist.
- Außerdem betrifft die Erfindung auch Verfahren zur Herstellung eines Bündelabnehmers sowie Verfahren zur Herstellung eines Gegenstücks einer Bündelabnahmevorrichtung.
- Derartige Bündelabnahmevorrichtungen, Bürstenherstellungsmaschinen, Verfahren zur Herstellung eines Bündelabnehmers sowie Verfahren zur Herstellung eines Gegenstücks einer Bündelabnahmevorrichtung sind aus dem Stand der Technik in unterschiedlichen Ausführungsformen bekannt.
- Die Druckschrift
EP 0 433 470 A1 zeigt eine Bürstenstopfmaschine mit einem drehbaren Revolverkopf, an dem mehrere zu bestopfende Bürstenkörper aufgespannt sind. Über ein doppeltes Stopfwerkzeug können jeweils zwei an dem Revolverkopf angeordnete Bürstenkörper mit Borstenbündeln bestopft werden. - Aus der Druckschrift
WO 2015/185721 A1 ist eine Bürstenstopfvorrichtung zum Stopfen und Befestigen von Borstenbündeln in einem Bürstenkörper oder einem Zwischenbehälter vorbekannt. Die Bürstenstopfvorrichtung weist einen Bündelvereinzelner auf, der an seinem Außenumfang Aufnahmevertiefungen für Borstenbündel hat. Darüber hinaus ist ein Übernahmewerkzeug vorgesehen, das die einzelnen Borstenbündel zu einem Stopfwerkzeug überführt. - Die Druckschrift
DE 299 07 810 U1 befasst sich mit einer Universal-Fräß- und Bohrmaschine, die einen HSC-Fräßkopf aufweist. - Beim Abteilen oder Abnehmen von Borsten, die auch als Filamente bezeichnet werden, aus einem Materialkasten, der auch allgemein als Vorratsbehälter für mit in einer bestimmten Länge geschnittenen Borsten, Filamenten oder Borstenfilamenten, bezeichnet werden kann, werden einzelne Borsten mit einer sogenannten Bündelabnahmekerbe beim Vorbeibewegen eines Bündelabnehmers dem Materialkasten entnommen. Sobald der Bündelabnehmer den Abnahmebereich vor dem Materialkasten mit der Bündelabnahmekerbe verlässt, wird die Bündelabnahmerkerbe mit Hilfe eines sogenannten Gegenstücks geschlossen, sodass ein in der Bündelabnahmekerbe angeordnetes Bündel aus definierten Anzahl einzelner Borstenfilamente oder Borsten sicher in der Bündelabnahmerkerbe angeordnet ist. Dieses Borstenbündel wird dann mit Hilfe des Bündelabnehmers zu einem nächsten Arbeitsschritt befördert. Dabei kann vorgesehen sein, dass das Borstenbündel einem Stopfwerkzeug einer Bürstenherstellungsmaschine zugeführt wird und mit Hilfe dieses Stopfwerkzeuges gemeinsam mit einem Drahtanker in einem Bürstenkörper verankert wird.
- Bei einer anderen Art der Bürstenherstellung ist vorgesehen, dass das Borstenbündel mit Hilfe des Bündelabnehmers einem Werkzeug zugeführt wird, das das Borstenbündel in einer Kassette oder einen anderen Behälter definiert ablegt. Es ist aber auch möglich, das in der Bündelabnahmekerbe angeordnete Borstenbündel mit Hilfe einer Absaugvorrichtung aus der Bündelabnahmekerbe zu entnehmen und einer Kassette oder einem anderen Behälter zuzuführen. Eine derartige Vorgehensweise wird häufig im Zusammenhang mit der sogenannten Ankerlosfertigung von Bürsten angewandt.
- Bei herkömmlichen Bürstenherstellungsmaschinen bestehen die Borstenbündel aus einzelnen, runden Borstenfilamenten, die beidseitig abgeschnitten sind. Die Bündel werden mit Hilfe eines Bündelabnehmers und eines Gegenstücks einer Bündelabnahmevorrichtung aus dem Materialkasten der Bürstenherstellungsmaschine entnommen, mit einem Stopfwerkzeug in der Mitte gefaltet und mit einem Ankerdraht in einen Bürstenkörper oder Zahnbürstenkörper gestopft. Nach dem Stopfen werden die Enden der Bündel mit einem Fräser auf eine bestimmte Länge oder ein bestimmtes Profil abgeschnitten. Anschließend werden die Enden der Borstenbündel über mehrere Schleifvorgänge abgerundet. Beim Abteilen der Borstenbündel aus dem Materialkasten und beim Einführen der Borstenbündel in den Bürstenkörper kann es zu einem Verzug einzelner Borstenbündel oder auch nur einzelner Borstenfilamente kommen. Verzug heißt in diesem Zusammenhang, dass das Borstenbündel oder einzelne Borstenfilamente im Borstenbündel einseitig verschoben werden und somit nach dem Stopfvorgang beispielsweise aus dem Borstenfeld der hergestellten Bürste nach oben stehen können. Dies wird bei aus dem Stand der Technik vorbekannten Bürstenherstellungsmaschinen durch ein nachträgliches Fräsen und Schleifen des Borstenfeldes behoben.
- Soll in der Verarbeitung anspruchsvolleres Borstenmaterial verwendet werden, also beispielsweise Borstenfilamente, deren Enden vorbehandelt sind und die nach einem Abteilen aus dem Materialkasten keine Bearbeitung ihrer Filamentenden mehr zulassen, können höhere Anforderungen an die Qualität und Präzision der Entnahme und Zuführung der Borstenbündel mittels des Bündelabnehmers bestehen. Diese besonderen Anforderungen ergeben sich insbesondere bei der Verarbeitung von vorgerundeten Borstenfilamenten, chemisch und/oder mechanisch angespitzten Borstenfilamenten und auch Borstenfilamenten, deren Borstenenden mit Markierungen versehen sind. Auch bei Borstenfilamenten, die nicht rund sind, also beispielsweise solchen, die einen quadratischen, mehreckigen, x-förmigen oder auch hohlen Querschnitt aufweisen, ist die Entnahme der Borstenfilamente aus dem Materialkasten und die Zuführung zu den nachgelagerten Bearbeitungsschritten besonders anspruchsvoll.
- Der Bündelabnehmer wird oftmals zwischen zwei Umkehrpunkten in einem Hub und Rückhub mit der Bündelabnahmekerbe an dem Materialkasten vorbeigeführt. Beim Rückhub ist die Bündelabnahmekerbe leer und kann bereits nach Passieren des Gegenstücks am/im Materialkasten mit Borstenfilamenten befüllt werden. Nach einer erneuten Umkehr der Bewegung trifft die Bündelabnahmekerbe wieder auf das Gegenstück und passiert hier eine sogenannte Teilungskante, die an dem Gegenstück ausgebildet und dem Bündelabnehmer zugewandt ist.
- In diesem Moment beginnt das Schließen der Bündelabnahmekerbe, indem die Bündelabnahmekerbe an der Teilungskante des Gegenstücks vorbeigleitet und so also von einer dem Bündelabnehmer zugewandten Abnehmerseite des Gegenstücks verdeckt und somit geschlossen wird. Beim Schließen der Bündelabnahmekerbe werden die Borstenfilamente in der Bündelabnahmekerbe endgültig von denen im Materialkasten separiert. Manche Borstenfilamente werden entlang einer Gegenstückspitze, an der die Teilungskante des Gegenstücks ausgebildet ist, wieder zurück in den Materialkasten gedrängt. Manche Borstenfilamente werden in der Bündelabnahmekerbe zurückgehalten. Beim Schließen der Bündelabnahmekerbe durch das Gegenstück kann es nun dazu kommen, dass einzelne Borstenfilamente beschädigt werden. Dabei besteht das Risiko, dass beschädigte Elemente zurück in den Materialkasten gedrängt werden oder aber in der Bündelabnahmekerbe verbleiben.
- So kann es dazu kommen, dass beschädigte Borstenfilamente verarbeitet werden oder aber zu einem späteren Zeitpunkt die in den Materialkasten zurückgedrängten Borstenfilamente mittels der Bündelabnahmekerbe dem Materialkasten entnommen und dann nachfolgenden Verarbeitungsschritten zugeführt werden.
- Die Verarbeitung beschädigter Borstenfilamente kann Folgefehler auslösen, die sogar so weit reichen, dass sie zum Ausschussfehler fertig produzierter Bürsten führen können. Manche der beschädigten Borstenfilamente können einen Knick aufweisen und schauen dann seitlich aus dem Borstenbündel heraus. Manche Filamente werden verzogen und schauen oben aus dem Borstenfeld der produzierten Bürste heraus. Insbesondere bei Zahnbürsten kann es bei der Verarbeitung beschädigter Borstenfilamente vorkommen, dass diese während des Zähneputzens ausfallen und gegebenenfalls sogar verschluckt werden können.
- Aufgabe der Erfindung ist es daher, eine Bündelabnahmevorrichtung, eine Bürstenherstellungsmaschine sowie Verfahren zur Herstellung von Bündelabnehmern und Gegenstücken von Bündelabnahmevorrichtungen der eingangs definierten Art bereitzustellen, mit denen sich die zuvor skizzierten Nachteile der aus dem Stand der Technik bekannten Bündelabnahmevorrichtungen und Bürstenherstellungsmaschinen reduzieren oder gar vermeiden lassen.
- Diese Aufgabe wird bei einer Bündelabnahmevorrichtung der eingangs genannten Art mit den Mitteln und Merkmalen des auf eine solche gerichteten unabhängigen Anspruchs und insbesondere dadurch gelöst, dass zumindest eine der beiden Messerkanten und/oder die Teilungskante quer zu ihrer Längserstreckung abgerundet ist/sind.
- Es hat sich nämlich herausgestellt, dass die Geometrie der bei dem Abteilen von Borstenbündeln aus dem Borstenvorrat des Materialkastens zusammenwirkenden Kanten, nämlich einerseits zumindest eine Messerkante des Bündelabnehmers und andererseits die Teilungskante des Gegenstücks, eine besondere Rolle bei der beschädigungsarmen oder gar beschädigungsfreien Entnahme von Borstenfilamenten aus dem Materialkasten eine entscheidende Rolle spielen. Durch ein Abrunden zumindest einer der bei der Entnahme im Bereich der Bündelabnahmekerbe zusammenwirkenden Kanten kann das Risiko, dass es zu Beschädigungen einzelner Borstenfilamente bei der Entnahme der Borstenfilamente aus dem Materialkasten kommt, indem diese zwischen den zusammenwirkenden Kanten eingeklemmt werden, reduziert werden. Somit lassen sich die zuvor beschriebenen Folgefehler reduzieren oder gar vermeiden.
- Da der Bündelabnehmer mit seinen beiden Messerkanten an der Teilungskante des Gegenstücks zur Entnahme von Borstenbündeln aus dem Materialkasten und zum Transport der entnommenen Borstenbündel an einen nachgelagerten Bearbeitungsschritt mit nur geringem Abstand vorbeibewegt wird, nähern sich auch die Messerkanten der Teilungskante bis zu einem sehr geringen Abstand an. Durch die zuvor beschriebene Abrundung können die Borstenfilamente behutsamer entnommen. Insbesondere dann, wenn die Borstenfilamente zwischen der Teilungskante und einer der Messerkanten drohen eingeklemmt zu werden, kann die Abrundung der jeweiligen Kante dazu führen, dass das betroffene Borstenfilament vergleichsweise behutsam entweder noch in die Bündelabnahmekerbe geschoben wird oder aber - ebenso behutsam - zurück in den Materialkasten befördert wird.
- Dabei kann es besonders vorteilhaft sein, wenn zumindest eine in Transportrichtung der Borstenbündel in ihre Abgabeposition zu einem nachgelagerten Verarbeitungsschritt hintere Messerkante der beiden Messerkanten abgerundet ist. Es können aber auch beide Messerkanten und/oder auch die Teilungskante abgerundet sein. Auf diese Weise können Borstenbündel nicht nur bei einem Hub des Bündelabnehmers in Richtung der Abgabeposition Borstenbündel schonend dem Materialkasten entnommen werden können. Die schonende Entnahme kann so auch bei einem Rückhub des Bündelabnehmers möglich sein.
- Es möglich, dass die zumindest eine Messerkante und/oder die Teilungskante quer zu ihrer Längserstreckung jeweils mit einem Radius abgerundet sind. Dabei können der Radius oder die Radien der zumindest einen Messerkante und/oder der Teilungskante zwischen 0,005 Millimeter und 0,03 Millimeter, besonders bevorzugt zwischen 0,005 Millimeter und 0,02 Millimeter betragen.
- Da auch die Qualität der zusammenwirkenden Oberflächen bei der schonenden Abnahme von Borstenbündeln aus dem Materialkasten von Bedeutung sein kann, kann es vorteilhaft sein, wenn eine Oberfläche der zumindest einen Messerkante und/oder eine Oberfläche der Teilungskante geglättet ist/sind. Vorteilhafterweise können die zuvor erwähnten Oberflächen einen mittleren Rauheitswert oder Oberflächenrauhigkeitswert von Ra < 0,1, oder sogar von Ra < 0,05 und besonders bevorzugt von Ra < 0,02 aufweisen. Auf diese Weise werden besonders glatte Kantenflächen erzeugt, an denen die Borstenfilamente besonders leicht in Richtung der Bündelabnahmekerbe oder aber auch zurück in den Materialkasten gleiten können, ohne beschädigt, verzogen oder abgeknickt zu werden.
- Bei einer Ausführungsform der Bündelabnahmevorrichtung ist vorgesehen, dass eine Länge zumindest einer Messerkante der Bündelabnahmevorrichtung kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe der Bündelabnahmekerbe ist. Auf diese Weise kann eine Länge, auf der die Borstenfilamente zwischen der Messerkante und der Teilungskante an dem Gegenstück eingeklemmt und beschädigt werden können, reduziert werden. Dabei kann die Länge der zumindest einen Messerkante kürzer als eine Länge von mit der Bündelabnahmevorrichtung zu entnehmenden Borstenfilamenten sein.
- Es sei erwähnt, dass dieses Merkmal auch mit den in Bezug auf eine erfindungsgemäße Bündelabnahmevorrichtung weiter oben beschriebenen Merkmalen kombiniert werden kann.
- Um die Gefahr einer Beschädigung einzelner Borstenfilamente bei ihrer Entnahme aus dem Materialkasten mit Hilfe der Bündelabnahmekerbe weiter reduzieren zu können, kann zwischen einer quer zur Längsachse der Bündelabnahmekerbe orientierten Flachseite des Bündelabnehmers und der zumindest einen Messerkante eine Messerkanten-Fase und/oder ein Messerkanten-Bogen ausgebildet sein. Durch diese kann eine Länge der Messerkante begrenzt werden. Es ist aber auch möglich, dass zwischen jeder der beiden quer zur Längsachse der Bündelabnahmekerbe orientierten Flachseiten des Bündelabnehmers und der zumindest einen Messerkante jeweils wenigstens eine Messerkanten-Fase und/oder wenigstens ein Messerkanten-Bogen ausgebildet ist/sind. All dies führt dazu, dass die zumindest eine Messerkante zwischen wenigstens zwei Messerkanten-Fasen und/oder Messerkanten-Bögen angeordnet ist, wodurch eine Länge der zumindest einen Messerkante kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe der Bündelabnahmekerbe sein kann.
- Auch auf diese Weise kann eine Länge der Messerkante reduziert werden und kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe der Bündelabnahmekerbe sein. Zudem kann die Messerkante hier symmetrisch zwischen den wenigstens zwei Messerkanten-Fasen oder Messerkante-Bögen angeordnet sein.
- Die Bündelabnahmekerbe kann zumindest benachbart zu einer der beiden Messerkanten, insbesondere zu der in Transportrichtung der Bortenbündel in ihre Abgabeposition hinteren Messerkante, eine abgeflachte Einlaufschräge in die Bündelabnahmekerbe aufweisen. Hierbei kann vorgesehen sein, dass die Einlaufschräge ausgehend von der Messerkante ansteigt, also dass die Einlaufschräge ausgehend von der Messerkante in ihrem Verlauf eine zunehmende Materialstärke aufweist und so benachbart zu der Messerkante eine geringere Dicke als in einem von der Messerkante abgewandten Bereich der Einlaufschräge hat.
- Vorteilhaft kann es auch sein, wenn zumindest eine quer oder rechtwinklig zu einer Längsmittelachse der Bündelabnahmekerbe orientierte Kerbkante der Bündelabnahmekerbe abgerundet ist. Dabei kann die zumindest eine Kerbkante mit einem Kerbkanten-radius abgerundet sein und zwar vorzugsweise mit einem Kerbkantenradius mit einer Länge zwischen 0,005 Millimeter und 0,03 Millimeter.
- Bei einer Ausführungsform der Bündelabnahmevorrichtung ist vorgesehen, dass eine Länge der Teilungskante kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe des Gegenstücks und/oder kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe der Bündelabnahmekerbe ist.
- Damit kann die Länge der Teilungskante auch kürzer als eine Länge von Borstenfilamenten sein, die mit der Bündelabnahmevorrichtung dem Borstenvorrat entnommen werden können.
- Es sei erwähnt, dass dieses Merkmal auch mit den in Bezug auf die erfindungsgemäßen Bündelabnahmevorrichtungen weiter oben beschriebenen Merkmalen kombiniert werden kann.
- Bei einer weiteren Ausführungsform der erfindungsgemäßen Bündelabnahmevorrichtung kann ferner vorgesehen sein, dass das Gegenstück wenigstens eine quer zur Längserstreckung der Teilungskante orientierte Teilungskanten-Fase und/oder wenigstens einen quer zur Längserstreckung der Teilungskante orientierten Teilungskanten-Bogen aufweist, durch die/den die Teilungskante in ihrer Länge begrenzt ist.
- Es ist aber auch möglich, dass das Gegenstück wenigstens zwei quer zur Längserstreckung der Teilungskante orientierte Teilungskanten-Fasen und/oder wenigstens zwei quer zur Längserstreckung der Teilungskante orientierte Teilungskante-Bögen aufweist, zwischen denen die Teilungskante angeordnet ist. Dies, sodass eine Länge der Teilungskante kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe des Gegenstücks ist.
- Über die zumindest eines Teilungskanten-Fase und/oder den zumindest einen Teilungskanten-Bogen kann die Teilungskante mit einer Oberseite und/oder mit einer Unterseite des Gegenstücks verbunden sein.
- In beiden Fällen kann dadurch eine Länge der Teilungskante kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers gemessene Höhe des Gegenstücks sein. Auch diese Maßnahmen dienen - analog zu der Anbringung von Messerkanten-Fasen und/oder Radien und/oder Messerkanten-Bögen an dem Bündelabnehmer im Bereich der zumindest einen Messerkante - dazu, die Länge der Teilungskante zu reduzieren. Dies mit dem Ziel, eine Länge eines Klemmbereichs, der sich zwischen der Teilungskante und der zumindest einen Messerkante des Bündelabnehmers ausbilden kann, möglichst gering zu halten und auf diese Weise eine Beschädigung von Borstenfilamenten bei der Entnahme von Borstenfilamenten aus dem Materialkasten zu reduzieren oder gar zu vermeiden.
- In diesem Zusammenhang kann es vorteilhaft sein, wenn zumindest eine der Messerkanten und/oder die Teilungskante rechtwinklig zu einer Bewegungsrichtung des Bündelabnehmers und/oder parallel zu einer Ausrichtung der in der Bündelabnahmekerbe zu positionierenden Borstenbündeln orientiert sind. Sowohl die zumindest eine Messerkante als auch die Teilungskante kann/können aber auch an einem Abschnitt einer kreisbogenförmigen Kante ausgebildet oder insgesamt kreisbogenförmig sein.
- Grundsätzlich kann zumindest eine quer oder rechtwinklig zu der Teilungskante orientierte Kante abgerundet sein. Vor allem bei solchen Kanten, die mit Borstenfilamenten in Berührung kommen können, kann eine derartige Abrundung zweckmäßig sein. Es ist auch möglich, dass sämtliche Kanten des Gegenstücks derartig abgerundet sind. Dabei können die abgerundeten Kanten mit einem Radius, vorzugsweise mit einem Radius mit einer Länge von 0,005 Millimeter bis 0,03 Millimeter abgerundet sein.
- Bei einer Ausführungsform der Bündelabnahmevorrichtung wird vorgeschlagen, dass der Bündelabnehmer eine Stirnseite aufweist, die quer oder sogar rechtwinklig zur Vorderseite des Bündelabnehmers orientiert ist und die eine von zumindest einer Stirnfase und/oder von einem Stirnradius begrenzte Stirnfläche umfasst.
- Dabei kann die zumindest eine Stirnfase in einem Winkel von 20° bis 80° zu der Stirnfläche des Bündelabnehmers ausgerichtet sein. Eine Fasenbreite der Stirnfase kann zwischen 0,05 Millimeter und 0,4 Millimeter betragen.
- Vorteilhaft kann es sein, wenn Fasenkanten der zumindest einen Stirnfase mit einem Radius mit einer Länge zwischen 0,005 Millimeter und 0,03 Millimeter abgerundet sind.
- Bei einer Ausführungsform der Bündelabnahmevorrichtung wird vorgeschlagen, dass eine dem Borstenvorrat zugewandte Kastenseite des Gegenstücks und/oder eine dem Bündelabnehmer zugewandte Abnehmerseite des Gegenstücks zumindest eine Seitenfase und/oder zumindest einen Seitenradius aufweist/aufweisen, durch die eine jeweilige Seitenfrontfläche der Kastenseite und/oder begrenzt ist.
- Dabei kann die zumindest eine Seitenfase an der Kastenseite in einem Winkel von 20° bis 80° zu einer der Seitenfase benachbarten Seitenfrontfläche der Kastenseite ausgerichtet ist. Es ist auch möglich, dass die zumindest eine Seitenfase an der Abnehmerseite des Gegenstücks in einem Winkel von 20° bis 80° zu einer der Seitenfase benachbarten Seitenfrontfläche der Abnehmerseite ausgerichtet ist.
- Dabei kann die jeweilige Seitenfase eine Fasenbreite zwischen 0,05 Millimeter und 0,4 Millimeter aufweisen. Fasenkanten der Seitenfase können mit einen Radius mit einer Länge zwischen 0,005 Millimeter und 0,03 Millimeter abgerundet sein.
- Oftmals werden bei derartigen Bürstenherstellungsmaschinen Materialkästen mit zwei oder drei oder auch mehreren einzelnen Borstenmagazinen verwendet, aus denen die Borstenbündel mit Hilfe des Bündelabnehmers und der zumindest einen Bündelabnahmekerbe entnommen werden können. In der Regel geschieht dies, indem die einzelnen Borstenmagazine des Materialkastens nach und nach in eine Entnahmeposition gebracht werden. Dazu kann der Materialkasten um eine Schwenkachse schwenkbar sein. Um das Schwenken des Materialkasten um seine Schwenkachse zu ermöglichen, kann es vorteilhaft sein, wenn eine dem Gegenstück und dem Bündelabnehmer zugewandte Gegenstückseite des Materialkasten eine entsprechend gebogene, insbesondere entlang eines Kreisbogens gebogene Kontur aufweist, mit der er entlang des Gegenstücks vorbeigeschwenkt werden kann.
- In diesem Zusammenhang kann es vorteilhaft sein, wenn eine dem Borstenvorrat zugewandte Kastenseite des Gegenstücks zumindest in einem ersten Abschnitt und einem zweiten Abschnitt unterteilt ist. Dabei kann der erste Abschnitt entlang seiner Längserstreckung um einen ersten Radius gebogen sein. Auch der zweite Abschnitt kann entlang seiner Längserstreckung um einen zweiten Radius gebogen sein. Es ist möglich, dass der zweite Radius größer als der erste Radius ist.
- Bei einer anderen Ausführungsform einer erfindungsgemäßen Bündelabnahmevorrichtung kann eine, beispielsweise die bereits zuvor erwähnte, dem Borstenvorrat zugewandte Kastenseite des Gegenstücks zumindest in einen ersten Abschnitt, an dessen einem freien Ende die Teilungskante (17) angeordnet ist, und in einen zweiten Abschnitt unterteilt sein. Der erste Abschnitt kann dabei entlang seiner Längserstreckung um einen ersten Radius gebogen sein, während der der zweite Abschnitt einen geraden, also ungebogenen Verlauf aufweist.
- Um die Herstellung des Gegenstücks zu erleichtern und insbesondere eine materialschonende Abrundung der Teilungskante an dem Gegenstück zu ermöglichen, kann es in diesem Zusammenhang vorteilhaft sein, wenn der erste Radius in entgegengesetzter Richtung zum zweiten Radius gebogen ist - also beispielsweise vom Materialkasten und dem Borstenvorrat weggebogen ist. Die Teilungskante kann dann an einem freien Ende des ersten Abschnitts des Gegenstücks angeordnet sein.
- Bei einer herkömmlichen Variante des Gegenstücks ist vorgesehen, dass die Teilungskante aus zwei sich tangential annähernden Radien, nämlich einem dem Materialkasten zugewandten Radius und einem dem Bündelabnehmer zugewandten Radius, gebildet wird. Würde hier die Teilungskante abgerundet, ginge ein relativ großer Materialverlust an dem Gegenstück mit dem Abrunden einher. Das bedeutet, dass sich die Teilungskante an einem derartig konventionell hergestellten Gegenstück durch das Abrunden vergleichsweise weit zurückzieht, was eine aufwendige Anpassung der Geometrie der gesamten Bündelabnahmevorrichtung zur Folge hätte.
- Durch den entlang des im Vergleich zu dem Radius des zweiten Abschnitts negativ ausgerichteten Radius, mit dem der erste Abschnitt der Kastenseite gebogen ist, ist eine gewünschte Abrundung der Teilungskante mit geringerem Materialverlust möglich. Hier entsteht die Teilungskante aus den beiden sich wiederum annähernden Radien einerseits des ersten Abschnitts der Kastenseite des Gegenstücks und andererseits der Abnehmerseite des Gegenstücks, wobei die Radien keinen sich tangential annähernden Verlauf, sondern einen sich vielmehr schneidenden Verlauf haben, was zu den günstigeren geometrischen Bedingungen für eine materialverlustarme Abrundung der Teilungskante führt.
- Um die Entnahme von Borstenfilamenten aus dem Materialkasten noch zuverlässiger und schonender zu gestalten, kann zumindest eine Oberfläche des Bündelabnehmers geglättet sein.
- Konkret können zum Beispiel folgende Oberflächen derartig geglättet sein: eine Oberfläche wenigstens eines oder des Messerkanten-Radius, einer oder der Messerkanten-Fase, eines Messerkanten-Bogens, eines Kerbkanten-Radius, einer Stirnfläche, einer Stirnfase, eines Stirnradius und/oder einer Fasenkante zumindest einer Fase. Außerdem kann auch eine Innenfläche der Bündelabnahmekerbe geglättet sein. Die jeweils geglättete Oberfläche kann einen mittleren Rauheitswert oder Oberflächenrauhigkeitswert Ra von kleiner als 0,1, von kleiner als 0,05 und besonders bevorzugt von kleiner als 0,02 haben. Auch dies kann eine schonendere Verarbeitung von Borstenfilamenten bewirken.
- In analoger Weise kann auch das Gegenstück zumindest eine geglättete Oberfläche aufweisen. So können unter anderen folgenden Oberflächen des Gegenstücks geglättet sein: eine Oberfläche eines Teilungskanten-Radius, eine Teilungskanten-Fase, ein Teilungskanten-Bogen, einer Seitenfrontfläche einer Kastenseite, eine Seitenfrontfläche einer Abnehmerseite des Gegenstücks, eine Seitenfase, eines Seitenradius und/oder zumindest eine Fasenkante zumindest einer der Fasen an dem Gegenstück.
- Ein mittlerer Rauheitswert oder Oberflächenrauhigkeitswert Ra der jeweils geglätteten Oberfläche kann dabei kleiner als 0,1, vorzugsweise kleiner als 0,05, besonders bevorzugt kleiner als 0,02 sein.
- Die Glättung oder extrem glatte Gestaltung von Oberflächen des Bündelabnehmers und/oder des Gegenstücks, insbesondere der zuvor konkret benannten Oberflächen des Bündelabnehmers und/oder des Gegenstücks, die während des Entnahmevorgangs unmittelbar in Kontakt zu Borstenfilamenten treten können, kann eine Entnahme oder einen Abteilvorgang von Borstenfilamenten aus dem Borstenvorrat in dem Materialkasten begünstigen. Dies vor allem beim Abteilen eines letzten Borstenfilaments aus dem Borstenvorrat und/oder dann, wenn zumindest eine Messerkante an der Bündelabnahmekerbe und/oder die Teilungskante des Gegenstücks abgerundet sind.
- Abnehmerseitig kann das Gegenstück in einem Bereich, der benachbart zu einer Abgabeposition der Borstenfilamente an einen nachgelagerten Verarbeitungsschritt, insbesondere an ein Stopfwerkzeug, angeordnet ist, einseitig oder auch beidseitig mit einer Einlauffase in ein Werkzeug versehen sein.
- Die Bündelabnahmekerbe des Bündelabnehmers kann eine verstellbare Bündelabnahmekerbe sein. Zur Verstellung der Bündelabnahmekerbe kann die Bündelabnahmevorrichtung zudem eine Verstellvorrichtung aufweisen, mit der eine Kerbtiefe der Bündelabnahmekerbe im Bedarfsfall geändert werden kann. Mit dieser Verstellvorrichtung lässt sich gegebenenfalls auch eine Kerbgeometrie der Bündelabnahmekerbe verändern und/oder ein in der Bündelabnahme positioniertes Borstenbündel aus der Bündelabnahmekerbe auswerfen.
- Besonders effizient und mit zufriedenstellender Qualität können die zumindest eine Bündelabnahmekerbe und/oder die wenigstens eine Messerkante und/oder die Teilungskante und/oder zumindest eine Fase an dem Bündelabnehmer und/oder an der Bündelabnahmerkerbe und/oder an dem Gegenstück durch HSC-Fräsen und/oder HSC-Schleifen hergestellt sein.
- Geglättete Oberflächen des Bündelabnehmers und/oder des Gegenstücks können durch Polieren hergestellt sein. Außerdem können auch zumindest ein zumindest ein Messerkanten-Radius der zumindest einen Messerkante, ein Teilungskanten-Radius der Teilungskante und/oder zumindest ein Radius an einer Fasenkante wenigstens einer Fase an dem Bündelabnehmer und/oder an dem Gegenstück durch Polieren hergestellt und/oder nachbearbeitet sein.
- Als mögliche Verfahren kommen hierfür unter anderem Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder Handpolieren und/oder elektrochemisches Entgraten zum Einsatz. Dabei ist es möglich, die zuvor aufgeführten Oberflächen oder auch Radien und Bögen mit nur einem der zuvor genannten Verfahren herzustellen oder aber mit mehreren hintereinander durchgeführten Verfahren herzustellen.
- Bei einer besonders vorteilhaften Ausführungsform der erfindungsgemäßen Bündelabnahmevorrichtung kann der Bündelabnehmer ein um eine Schwenkachse schwenk- oder drehbarer Kreisbogenabteiler sein. An dieser Stelle sei erwähnt, dass Kreisbogenabteiler auch als Kreisbogenabnehmer bezeichnet werden können.
- Bei einer anderen Variante der erfindungsgemäßen Bündelabnahmevorrichtung kann auch vorgesehen sein, dass der Bündelabnehmer eine um eine Schwenkachse schwenk- oder drehbare kreisrunde Bündelabnehmerscheibe ist. Dabei können an dem Bündelabnehmer - unabhängig, wie dieser konkret ausgestaltet ist - auch mehrere Bündelabnahmekerben mit gegebenenfalls unterschiedlicher Kerbgeometrie angeordnet sein, um dem Materialkasten in einem Hub gleich mehrere Borstenbündel entnehmen zu können.
- Insbesondere bei Verwendung von Bündelabnehmern, die als Kreisbogenabteiler oder als Kreisbogenabnehmer oder als kreisrunde Bündelabnehmerscheiben ausgebildet sind, kann es zweckmäßig sein, wenn eine dem Bündelabnehmer zugewandte Abnehmerseite des Gegenstücks um denselben Radius konkav gebogen ist, wie eine in einem bestimmten Radius konvex gebogene Vorderseite des Bündelabnehmers.
- Günstig ist es, wenn die Messerkanten und/oder die Teilungskanten eine Länge zwischen 0,4 Millimeter und 1,4 Millimeter aufweisen und/oder zumindest einen geraden, zum Beispiel rechtwinklig zur Bewegungsrichtung des Bündelabnehmers, orientierten Abschnitt mit einer Länge zwischen 0,01 Millimeter und 0,8 Millimeter haben.
- Die zuvor benannte Aufgabe wird auch durch eine Bürstenherstellungsmaschine der eingangs genannten Art gelöst, die die Mittel und Merkmale des auf die Bürstenherstellungsmaschine gerichteten unabhängigen Anspruchs umfasst. Insbesondere wird die Aufgabe bei einer Bürstenherstellungsmaschine der eingangs genannten Art dadurch gelöst, dass die Bündelabnahmevorrichtung eine solche nach einem der auf die Bündelabnahmevorrichtung gerichteten Ansprüche ist.
- Die Aufgabe wird auch durch ein Verfahren zur Herstellung eines Bündelabnehmers, insbesondere eines Bündelabnehmers einer Bündelabnahmevorrichtung nach einem der Ansprüche 1 bis 22 gelöst, das die Mittel und Merkmale des Anspruchs 24 umfasst. Bei einem Verfahren zur Herstellung eines Bündelabnehmers, insbesondere eines Bündelabnehmers einer Bündelabnahmevorrichtung nach einem der Ansprüche 1 bis 22 ist zur Lösung der eingangs genannten Aufgabe demnach insbesondere vorgesehen, dass zumindest eine Bündelabnahmekerbe und/oder zumindest eine Messerkanten-Fase und/oder ein Messerkanten-Bogen und/oder eine Stirnfase und/oder ein Stirnradius und/oder eine oberseitige und/oder unterseitige Abnehmerfase an dem Bündelabnehmer und/oder ein Kerbkanten-Radius einer Bündelabnahmekerbe und/oder Fasenkanten zumindest einer Fase an dem Bündelabnehmer und/oder eine Innenfläche der Bündelabnahmekerbe durch HSC-Fräsen und/oder HSC-Schleifen erzeugt wird/werden.
- Bei einer Ausführungsform des Verfahrens zur Herstellung eines Bündelabnehmers, insbesondere eines Bündelabnehmers einer Bündelabnahmevorrichtung nach einem der Ansprüche 1 bis 22, gelöst, wird zumindest eine geglättete Oberfläche des Bündelabnehmers durch Schleifen und/oder Polieren hergestellt und/oder nachbearbeitet.
- Dabei können eine Oberfläche wenigstens eines Messerkanten-Radius, einer Messerkanten-Fase, eines Messerkanten-Bogens, eines Kerbkanten-Radius, einer Stirnfläche, einer Stirnfase, eines Stirnradius, einer Fasenkante zumindest einer Fase und/oder eine Innenfläche der Bündelabnahmekerbe durch Schleifen und/oder Polieren hergestellt und/oder nachbearbeitet werden.
- Ferner kann bei diesem Verfahren vorgesehen sein, dass die Herstellung oder Nachbearbeitung zumindest einer Oberfläche und/oder der Stirnfläche des Bündelabnehmers und/oder zumindest eines Radius an dem Bündelabnehmer, insbesondere an einer Messerkante zumindest einer Bündelabnahmekerbe des Bündelabnehmers und/oder zumindest einer Fase an dem Bündelabnehmer, insbesondere an einer Messerkante einer Bündelabnahmekerbe des Bündelabnehmers und/oder einer Innenfläche zumindest einer Bündelabnahmekerbe durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder durch Handpolieren und/oder durch elektrochemisches Entgraten erfolgt.
- Als Schleif- oder Poliermittel können dabei Nass- und/oder Trockengranulat, Porzellanschleifkörper, Kunststoffschleifkörper, Keramikschleifkörper, Inox-Chips, Kupferstifte, insbesondere solche, die einen Durchmesser von circa 0,2 Millimeter und eine Länge von circa 1 Millimeter aufweisen, Edelstahlschleifkörper, Zirkoniakugeln, Microfinishschleifkörper, Kunststoffpolierkörper, Nassschleifpaste, Polierpaste, Walnussgranulat, Maisgranulat und/oder Trockenschleifgranulat verwendet werden.
- Die zuvor genannte Aufgabe wird auch durch ein eingangs genanntes Verfahren zur Herstellung eines Gegenstücks einer Bündelabnahmevorrichtung einer Bündelabnahmevorrichtung nach einem der Ansprüche 1 bis 22 gelöst, das die Mittel und Merkmale des auf das Verfahren zur Herstellung eines Gegenstücks einer Bündelabnahmevorrichtung gerichteten unabhängigen Anspruchs aufweist. Erfindungsgemäß ist demnach vorgesehen, dass zumindest ein Teilungskanten-Radius, eine Teilungskanten-Fase, ein Teilungskanten-Bogen, eine Seitenfrontfläche, eine Seitenfase, ein Seitenradius und/oder zumindest eine abgerundete Fasenkante einer Fase an dem Gegenstück durch HSC-Fräsen und/oder HSC-Schleifen erzeugt wird. Bei einer Ausführungsform des Verfahrens kann vorgesehen sein, dass zumindest eine geglättete Oberfläche des Gegenstücks durch Schleifen und/oder Polieren hergestellt und/oder nachbearbeitet wird/werden.
- Beispielsweise folgende Oberflächen können so hergestellt und/oder nachbearbeitet werden:
Die Oberfläche eines Teilungskanten-Radius, einer Teilungskanten-Fase, eines Teilungskanten-Bogens, einer Seitenfrontfläche, einer Seitenfase, eines Seitenradius und/oder zumindest einer Fasenkante einer Fase an dem Gegenstück. - Dabei kann die Herstellung und/oder Nachbearbeitung durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder Handpolieren und/oder elektrochemisches Entgraten erfolgen.
- Als Schleif- oder Poliermittel können Nass- und/oder Trockengranulat, Porzellanschleifkörper, Kunststoffschleifkörper, Keramikschleifkörper, Inox-Chips, Kupferstifte, insbesondere solche, die einen Durchmesser von circa 0,2 Millimeter und eine Länge von circa 1 Millimeter aufweisen, Edelstahlschleifkörper, Zirkoniakugeln, Microfinishschleifkörper, Kunststoffpolierkörper, Nassschleifpaste, Polierpaste, Walnussgranulat, Maisgranulat und/oder Trockenschleifgranulat verwendet werden.
- Mit dem Gleitschleifen als Herstellungs- oder Nachbearbeitungsverfahren können zuverlässig qualitativ hochwertige Bearbeitungsergebnisse mit einem vertretbaren zeitlichen Aufwand erzielt werden, insbesondere, wenn dabei Kupferstifte als Schleif- und/oder Poliermittel zum Einsatz kommen.
- Beim Schleppschleifen können mehrere Werkstücke, also mehrere Bündelabnehmer und/oder Gegenstücke, an einem Träger befestigt und so gleichzeitig in einem Arbeitsgang bearbeitet werden. Unter anderem kann hierbei feinkörniges Walnussgranulat als Polier- oder Schleifmittel verwendet und eine Bearbeitungszeit verkürzt werden.
- Sowohl das Gegenstück als auch der Bündelabnehmer der zuvor beschriebenen Bündelabnahmevorrichtungen können aus härtbarem Stahl, beispielsweise HS-Stahl bestehen. Dabei kann der Stahl als Rohling mit einem Aufmaß auf oder an den Stirnflächen mit im weichen Zustand hergestellt werden. Danach können einzelne Konturen, wie Bohrungen und Befestigungs- und Ausrichtkanten hergestellt werden. Anschließend kann der Rohling des Bündelabnehmers und/oder des Gegenstücks gehärtet ausgerichtet und an seiner jeweiligen Stirnseite auf Maß geschliffen werden. Dies ist dann in der Regel das Halbzeug. Anschließend können die in den Ansprüchen abgehandelten und zuvor beschriebenen Verfahrensschritte zur Herstellung oder Fertigstellung des Bündelabnehmers und/oder des Gegenstücks durchgeführt werden.
- Nachfolgend sind Ausführungsbeispiele der Erfindung anhand der Figuren näher beschrieben. Es zeigen in teilweise stark schematisierter Darstellung:
- Fig. 1
- eine perspektivische Ansicht einer erfindungsgemäßen Bürstenherstellungsmaschine, mit einer Bündelabnahmevorrichtung, die einen um eine Schwenkachse schwenkbaren Bündelabnehmer in Form eines Kreisbogenabteiler und ein Stopfwerkzeug aufweist,
- Fig. 2
- eine perspektivische Ansicht einer ersten Variante einer erfindungsgemäßen Bündelabnahmevorrichtung, wobei zu erkennen ist, dass eine Messerkante der Bündelabnahmekerbe durch zwei benachbart zu der Messerkante angeordnete Messerkanten-Fasen in ihrer Länge reduziert ist und der Bündelabnehmer zudem eine oberseitige und eine unterseitige Abnehmerfase aufweist,
- Fig. 2a
- die in
Figur 2 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass eine Teilungskante des Gegenstücks durch Anbringung jeweils einer oberseitigen und einer unterseitigen Teilungskanten-Fase in ihrer Länge entsprechend der Länge der Messerkante reduziert ist, - Fig. 3
- eine weitere perspektivische Ansicht einer anderen Ausführungsform der erfindungsgemäßen Bündelabnahmevorrichtung, wobei die Messerkante der Bündelabnahmekerbe durch zwei benachbart zu der Messerkante angeordnete Messerkanten-Bögen oder Kreisbögen begrenzt ist,
- Fig. 3a
- die in
Figur 3 mit Kreis markierte Einzelheit in vergrößerter Darstellung, bei der eine Teilungskante eines Gegenstücks dieser Bündelabnahmevorrichtung entsprechend der Messerkante des Bündelabnehmers ausgebildet ist, wobei zu erkennen ist, dass die Messerkante und die Teilungskante einen geraden, rechtwinklig zur Bewegungsrichtung des Bündelabnehmers orientierten Verlauf aufweisen, - Fig. 4
- eine weitere perspektivische Ansicht einer dritten erfindungsgemäßen Ausführungsform einer Bündelabnahmevorrichtung,
- Fig. 4a
- die in
Figur 4 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass sich an eine oberseitige und an eine unterseitige Abnehmerfase jeweils ein Messerkanten-Bogen anschließt, der in die Messerkante münden, - Fig. 5
- eine Draufsicht auf einen herkömmlichen Bündelabnehmer in benachbarter Stellung zu einem spitz zulaufenden Gegenstück, an dem eine scharfe Teilungskante ausgebildet ist,
- Fig. 5a
- die in
Figur 5 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei ein zwischen einer scharfen Messerkante und einer scharfen Teilungskante angeordnetes Borstenfilament zu erkennen sind, - Fig. 6
- eine Draufsicht auf einen erfindungsgemäßen Bündelabnehmer in benachbarter Position zu einem Gegenstück mit einer abgerundeten Teilungskante,
- Fig. 6a
- die in
Figur 6 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei hier ein zwischen einer abgerundeten Messerkante des Bündelabnehmers und einer abgerundeten Teilungskante des Gegenstücks angeordnetes Borstenfilament zu erkennen ist, - Fig. 7
- eine Draufsicht auf ein herkömmliches Gegenstück mit einer spitz, also scharf zulaufenden Teilungskante an einer Spitze des Gegenstücks,
- Fig. 8
- eine Draufsicht auf das in
Figur 7 dargestellte Gegenstück nach einer Abrundung der Teilungskante, wobei anhand eines abgebildeten Messspitzes deutlich zu erkennen ist, dass eine Spitze des Gegenstücks durch das Abrunden der Teilungskante stark verkürzt ist, - Fig. 9
- eine Draufsicht auf ein erfindungsgemäßes Gegenstück, wobei zu erkennen ist, dass eine Kastenseite des Gegenstücks aus einem ersten Abschnitt mit einem ersten Radius und aus einem zweiten Abschnitt mit einem entgegen dem ersten Radius gebogenen zweiten Radius besteht,
- Fig. 10
- eine Draufsicht auf das in
Figur 9 dargestellte Gegenstück nach einem Abrunden der Teilungskante, wobei mit Hilfe des dort dargestellten Messspitzes deutlich gemacht ist, dass eine Spitze des Gegenstücks, an dem die Teilungskante angeordnet ist, durch das Abrunden aufgrund der beiden unterschiedlichen Radien der zwei Abschnitte der Kastenseite des Gegenstücks nur vergleichsweise gering verkürzt ist, - Fig. 11
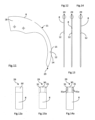
- eine Draufsicht auf einen Bündelabnehmer in Form eines Kreisbogenabteilers, wobei der Bündelabnehmer eine Bündelabnahmekerbe mit einer geglätteten Oberfläche, die eine mittlere Oberflächenrauhigkeit Ra von etwa 0,4 aufweist, umfasst,
- Fig. 12 bis Fig. 14
- drei Seitenansichten dreier unterschiedlicher, Bündelabnehmer,
- Fig.12a
- in
Figur 12 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass Kanten an einer Stirnfläche der Stirnseite des Kreisbogens nicht bearbeitet sind, - Fig.13a
- die in
Figur 13 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass eine Stirnfläche einer Stirnseite des Bündelabnehmers mit zwei randseitigen Stirnfasen versehen ist, wobei die Stirnfläche und die Fasenflächen der Stirnfasen geglättet sind und einen mittleren Oberflächenrauhigkeitswert von Ra etwa 0,1 aufweisen, - Fig.14a
- die in
Figur 14 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei hier die Stirnfläche an der Stirnseite des Kreisbogens mit randseitigen Fasen versehen ist, deren Fasenkanten mit einem Radius von 0,005 Millimeter bis 0,03 Millimeter abgerundet sind, wobei eine Oberflächenrauhigkeit der Stirnfläche und auch der Fasenflächen und auch der Radien einen mittleren Oberflächenrauhigkeitswert von Ra < 0,05 aufweisen, - Fig. 15
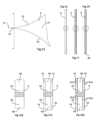
- eine Draufsicht auf ein erfindungsgemäßes Gegenstück,
- Fig. 16
- eine erste Variante des in
Figur 15 dargestellten Gegenstücks in einer entlang der inFigur 15 dargestellten Schnittlinie geschnittenen Vorderansicht, - Fig. 17
- eine zweite entlang der in
Figur 15 dargestellten Schnittlinie geschnittene Vorderansicht einer weiteren Variante eines erfindungsgemäßen Gegenstückes, - Fig. 18
- eine entlang der in
Figur 15 dargestellten Schnittlinie geschnittene Vorderansicht einer dritten Variante eines erfindungsgemäßen Gegenstücks, - Fig.16a
- die in
Figur 16 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass keine der Kanten des Gegenstücks bearbeitet sind, - Fig.17a
- die in
Figur 17 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass sowohl eine Kastenseite als auch eine Abnehmerseite des Gegenstücks jeweils mit Seitenfasen versehen sind, - Fig.18a
- die in
Figur 18 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass eine Kastenseite und eine Abnehmerseite des Gegenstücks mit randseitigen Seitenfasen versehen sind, wobei Fasenkanten der Seitenfasen mit jeweils einem Radius abgerundet sind, - Fig. 19
- eine Seitenansicht eines weiteren erfindungsgemäßen Gegenstücks, wobei eine Teilungskante an einer Spitze des Gegenstück zu erkennen ist,
- Fig. 20
- eine Seitenansicht eines weiteren erfindungsgemäßen Gegenstücks, wobei eine Teilungskante an einer Spitze des Gegenstück zu erkennen ist,
- Fig. 19a
- die in
Figur 19 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass die Teilungskante von zwei Teilungskanten-Fasen begrenzt ist, - Fig. 20a
- die in
Figur 20 mit dem Kreis markierte Einzelheit in vergrößerter Darstellung, wobei zu erkennen ist, dass die Teilungskante von zwei Teilungskanten-Bögen begrenzt ist, - Fig. 21
- eine perspektivische Ansicht eines aus dem Stand der Technik bekannten Bündelabnehmers in Form eines Kreisbogenabteilers,
- Fig. 22
- eine vergrößerte Darstellung einer aus dem Stand der Technik vorbekannten Bündelabnahmekerbe ohne Fasen und ohne Radien,
- Fig. 23 bis 39
- diverse Varianten von Bündelabnehmern mit Bündelabnahmekerben, deren Messerkanten durch diverse Kombinationen von Messerkanten-Fasen und/oder Messerkanten-Bögen sowie oberseitigen und/oder unterseitigen, die Bündelabnahmekerbe überdeckende Abnehmerfasen in ihrer Länge begrenzt sind,
- Fig. 40
- eine perspektivische Darstellung eines erfindungsgemäßen Bündelabnehmers in Form eines Kreisbogenabteilers mit insgesamt drei unterschiedlich groß gestalteten Bündelabnahmekerben, deren Messerkanten durch unterschiedlichen Messerkanten-Fasen und Messerkanten-Bögen in ihrer Länge begrenzt sind,
- Fig. 41
- eine perspektivische Ansicht eines erfindungsgemäßen Bündelabnehmers in Form eines Kreisbogenabteilers mit einer in ihrer Tiefe und in ihrem Querschnitt verstellbaren Kreisbogenkerbe sowie
- Fig. 42
- eine perspektivische Ansicht einer kreisrunden Bündelabnehmerscheibe, die mit mehreren Bündelabnahmekerben versehen ist, wobei die linken drei Bündelabnahmekerben Standardbündelabnahmekerben sind, wobei die mittleren drei Bündelabnahmekerben solche mit parallelem Austritt sind, wobei eine Austrittsrichtung axial orientiert ist, und wobei die rechten drei Bündelabnahmekerben solche mit parallelem Austritt sind, wobei Austrittsrichtungen parallel zueinander orientiert sind, wobei sämtliche Kerben nach einer der in den
Figuren 23 bis 39 dargestellten Varianten ausgebildet sein können. -
Figur 1 zeigt ein im Ganzen mit 1 bezeichnete Bürstenherstellungsmaschine mit einem Materialkasten 2 zur Bevorratung eines Borstenvorrats 3 und mit einer Bündelabnahmevorrichtung 4, die einen Bündelabnehmer 8 zur Entnahme von Borstenbündeln aus dem Materialkasten 2 aufweist. - Die in
Figur 1 dargestellte Bürstenherstellungsmaschine 1 weist darüber hinaus auch ein Stopfwerkzeug 5 auf. An dieses können die mit Hilfe der Bündelabnahmevorrichtung 4 dem Materialkasten 2 entnommene Borstenbündel zum Einstopfen in einen an einer entsprechenden Haltevorrichtung 6 bereit gehaltenen Bürstenkörper 7 übergeben werden. - Mit Hilfe der Haltevorrichtung 6 kann der Bürstenkörper 7 in die für das Einstopfen der Borstenbündel erforderliche Position relativ zu dem Stopfwerkzeug 5 gebracht werden.
- Die Bündelabnahmevorrichtung 4 umfasst einen relativ zu dem Materialkasten 2 beweglichen Bündelabnehmer 8 und ein relativ zu dem beweglichen Bündelabnehmer 8 feststehendes Gegenstück 9. In
Figur 1 auf der linken Seite des Materialkastens 2 ist außerdem ein Materialhalter 10 zu erkennen, der bei Bedarf analog zu dem Gegenstück 9 gestaltet sein kann. - Der Bündelabnehmer 8 weist an seiner in Gebrauchsstellung dem in dem Materialkasten 2 vorgehaltenen Borstenvorrat 3 zugewandten Vorderseite 11 zumindest eine Bündelabnahmekerbe 12 auf. Zur Abnahme und Vereinzelung eines Borstenbündels aus dem Borstenvorrat 3 und zur Abgabe eines aufgenommenen Borstenbündels an die Bürstenherstellungsmaschine 1 kann der Bündelabnehmer 8 mit seiner zumindest einen Bündelabnahmekerbe 12 zumindest bis in eine Abgabeposition an dem Materialkasten 2 und dem darin befindlichen Borstenvorrat 3 vorbeibewegt werden. Die Bündelabnahmekerbe 12 weist zwei eine Kerböffnung 13 der Bündelabnahmekerbe 12 begrenzende, quer zur Bewegungsrichtung des Bündelabnehmers 8 orientierte, sich gegenüberliegende Messerkanten 14, 15 auf. Das Gegenstück 9 ist mit einer dem Bündelabnehmer 8 zugewandten Teilungskante 17 versehen.
- Wie nun beispielsweise die
Figuren 6 und 6a verdeutlichen, sind zumindest eine der beiden Messerkanten 14, 15 und die Teilungskante 17 quer zu ihrer Längserstreckung abgerundet. Dies, um einzelne Borstenfilamente 16 bei dem Abteilen der Borstenfilamente 16 aus dem Borstenvorrat 3 loser Borstenfilamente 16 zu schonen. - Gemäß
Figur 1 umfasst der Materialkasten 2 drei Magazine mit jeweils einem Vorrat an Borstenfilamenten 16. Durch ein Schwenken des Materialkastens 2 in Richtung des Doppelpfeils um seine Schwenkachse, können die einzelnen Magazine in eine für die Entnahme von Borstenfilamenten 16 erforderliche Position relativ zu dem Bündelabnehmer 8 gebracht werden. - Die
Figuren 5 und 5a zeigen einen Bündelabnehmer 8 und ein entsprechendes Gegenstück 9, wie sie aus dem Stand der Technik vorbekannt sind. GemäßFigur 5a ist klar zu erkennen, dass sowohl die dort dargestellte Messerkante 15 als auch die dort dargestellte Teilungskante 17 spitz, also scharf zulaufend sind, wodurch ein zwischen diesen beiden angeordnetes Borstenfilament 16 bei der Entnahme aus dem Materialkasten 2 beschädigt werden könnte. - Gemäß den
Figuren 6 und 6a ist zumindest die in Transportrichtung der Borstenbündel in die Abgabeposition hintere Messerkante 15 der beiden Messerkanten 14, 15 abgerundet. - Dabei ist die Messerkante 15 mit einem Messerkanten-Radius 15a und die abgerundete Teilungskante 17 mit einem Teilungskanten-Radius 17a versehen und abgerundet. Der Messerkanten-Radius 15a und der Teilungskanten-Radius 17a sind jeweils quer zu der Längserstreckung der Messerkanten 14 und 15 und auch der Teilungskante 17 orientiert.
- Diese Radien 15a und 17a, mit denen die Messerkanten 14 und/oder 15 und die Teilungskante 17 abgerundet sind, können dabei eine Länge zwischen 0,005 Millimeter und 0,03 Millimeter besonders bevorzugt zwischen 0,005 Millimeter und 0,02 Millimeter haben.
- Erwähnenswert ist, dass eine Oberfläche der abgerundeten Messerkanten 14, 15 und eine Oberfläche der abgerundeten Teilungskante 17 geglättet sind.
- Dabei können die geglätteten Oberflächen der Messerkanten 14, 15 und der Teilungskante 17 ein mittleren Rauheitswert oder einen Oberflächenrauhigkeitswert von Ra < 0,1, vorzugsweise von Ra < 0,05, besonders bevorzugt von Ra < 0,02 aufweisen.
- Gemäß den
Figuren 1 ,40 und 41 ist der Bündelabnehmer 8 ein um eine Schwenkachse schwenk- beziehungsweise drehbarer Kreisbogenabteiler 18, der auch als Kreisbogenabnehmer bezeichnet werden kann, oder eine um eine Schwenkachse schwenk- oder drehbare kreisrunde Bündelabnehmerscheibe 19. - Die
Figuren 2 bis 4a und dieFiguren 24 bis 39 zeigen, dass eine Länge zumindest einer der Messerkanten 14, 15 kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers 8 gemessene maximale Höhe der Bündelabnahmekerbe 12 ist. - Zur Reduktion der Länge der Messerkanten 14, 15 kann dabei, je nach Ausführungsbeispiel der erfindungsgemäßen Bündelabnahmekerbe 12, zwischen einer quer zur Längsachse der Bündelabnahmekerbe 12 orientierten Flachseite 20 des Bündelabnehmers 8 und der jeweiligen Messerkante 14, 15 eine Messerkanten-Fase 21 und/oder ein Messerkanten-Bogen 22 ausgebildet sein. Durch das Anbringen derartiger Messerkanten-Fasen 21 und/oder derartiger Messerkanten-Bögen 22 kann die Länge der Messerkanten 14 und/oder 15 begrenzt werden, was eine schonendere Entnahme von Borstenfilamenten 16 aus dem Borstenvorrat 3 in dem Materialkasten 2 der Bürstenherstellungsmaschine 1 begünstigt.
- Bei einigen Ausführungsbeispielen der erfindungsgemäßen Bündelabnahmekerbe 12, beispielsweise
Figur 4a ,5a ,35, 36 ,40 ist vorgesehen, dass zwischen beiden quer zur Längsachse der Bündelabnahmekerbe 12 orientierten Flachseiten 20 des Bündelabnehmers 8 und der zumindest einen Messerkante 14, 15 jeweils wenigstens eine Messerkanten-Fase 21 und/oder wenigstens ein Messerkanten-Bogen 22 in Form eines vergleichsweise großen Radius ausgebildet ist, sodass die jeweilige Messerkante 14, 15 zwischen zumindest zwei Messerkanten-Fasen 21 und/oder zwischen zumindest zwei Messerkanten-Bögen 22 angeordnet ist. Auch dadurch wird eine Länge der jeweiligen Messerkante 14, 15 reduziert und ist dann somit kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers 8 gemessene maximale Höhe der Bündelabnahmekerbe 12 und auch kleiner als eine Länge der Borstenfilmanten 16. Dabei ist jede denkbare Kombination von derartigen Messerkanten-Fasen 21 und Messerkanten-Bögen 22, sei es nur an einer Seite der jeweiligen Messerkante 14, 15 oder auch an beiden Seiten der Messerkanten 14, 15, je nach Bedarf möglich. - Die
Figuren 4 und 4a zeigen eine weitere Einzelheit der erfindungsgemäßen Bündelabnahmevorrichtung 4, die eine schonende Entnahme Borstenfilamenten 16 aus dem Borstenvorrat 3 ermöglicht. Hier ist erkennbar, dass die Bündelabnahmekerbe 12 zumindest benachbart zu einer der beiden Messerkanten 14, 15 eine abgeflachte Einlaufschräge 23 in die Bündelabnahmekerbe 12 aufweist. - Gemäß den Ausführungsbeispielen des Bündelabnehmers 8, wie er in den
Figuren 4 und 4a und auch in einigen derFiguren 23 bis 39 dargestellt ist, sind auch quer beziehungsweise rechtwinklig zu einer Längsmittelachse der Bündelabnahmekerbe 12 orientierte Kerbkanten 24 der Bündelabnahmekerbe 12 mit einem Kerbkantenradius 24a, der vorzugsweise eine Länge zwischen 0,005 Millimeter und 0,03 Millimeter hat, abgerundet. - Bei Betrachtung der
Figuren 2 bis 4a und auch derFiguren 19 bis 20a fällt auf, dass auch eine Länge der Teilungskante 17 kleiner als eine quer zu der Bewegung des Bündelabnehmers 8 gemessene maximale Höhe des Gegenstücks 9 ist. - Um diese Längenreduktion der Teilungskante 17 zu erreichen, weist das Gegenstück 9 wenigstens eine quer zur Längserstreckung der Teilungskante 17 orientierte Teilungskanten-Fase 25 beziehungsweise wenigstens einen quer zur Längserstreckung der Teilungskante 17 orientierten Teilungskanten-Bogen 26 in Form eines Radius auf. Sowohl durch die Teilungskante-Fase 25 als auch durch den Radius 26 wird die Teilungskante 17 dann in ihrer Länge begrenzt. Gemäß
Figur 4a weist das Gegenstück 9 zwei quer zur Längserstreckung der Teilungskante 17 orientierte Teilungskanten-Fasen 25 auf. Diese sind besonders gut inFigur 4a zu erkennen. Die Teilungskante 17 ist dann zwischen den beiden Fasen 25 angeordnet, sodass eine Länge der Teilungskante 17 kleiner als die quer zur Bewegungsrichtung des Bündelabnehmers 8 gemessene Höhe des Gegenstücks 9 ist. Bei Bedarf können Fasenkanten der Teilungskanten-Fasen 25, insbesondere mit einem Radius, abgerundet sein. - Die
Figuren 3a und 4a zeigen eine weitere Variante des erfindungsgemäßen Gegenstücks 9. Hierbei ist vorgesehen, dass das Gegenstück 9 zwei quer zur Längserstreckung der Teilungskante 17 orientierte Teilungskanten-Bögen 26 aufweist, zwischen denen die Teilungskante 17 angeordnet ist, sodass die Länge der Teilungskante 17 kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers 8 gemessene maximale Höhe des Gegenstücks 9, kleiner als eine maximale Höhe der Bündelabnahmekerbe 12 und kleiner als eine Länge der Borstenfilamente 16 ist. - Selbstverständlich ist es möglich, den Übergang zwischen der Teilungskante 17 und einer Oberseite 27 und einer Unterseite 28, zwischen denen die Teilungskante 17 angeordnet ist, sowohl mit derartigen Teilungskanten-Bögen 26 als auch mit derartigen Teilungskanten-Fasen 25 zu überbrücken. Insbesondere bei der Verwendung von Teilungskanten-Fasen 25 ist es möglich Fasenkanten der Teilungskanten-Fasen 25 abzurunden, insbesondere mit Radien zu versehen, um einen Übergang zu schaffen, der möglichst weich und schonen für die Borstenfilamente 16 ist.
- Die
Figuren 2 bis 4a sowie 19 bis 19a zeigen, dass zumindest eine der Messerkanten 14, 15 und die Teilungskante 17 rechtwinklig zu einer Bewegungsrichtung des Bündelabnehmers 8 orientiert sind. Dies ist auch der Fall, wenn die jeweilige Messerkante 14, 15 beziehungsweise die jeweilige Teilungskante 17 einseitig oder auch beidseitig durch Messerkanten-Fasen 21 oder Teilungskanten-Fasen 25 beziehungsweise Messerkanten-Bögen 22 oder Teilungskanten-Bögen 26 begrenzt sind (vergleicheFigur 2a undFigur 3a sowieFigur 19a und Figur 20a ). Die in denFiguren 20 und 20a dargestellte Teilungskante 17 hat eine zwischen den beiden Teilungskanten-Bögen 26 angeordnete gerade Länge zwischen 0,01 mm und 0,8 Millimeter. Dies kann für jede denkbare Teilungskante 17 im Sinne der erfindungsgemäßen Bündelabnahmevorrichtung 4 gelten. - Eine quer zur Vorderseite 11 des Bündelabnehmers 8 ausgerichtete Stirnseite 29 weist eine Stirnfläche 30 auf, die, je nach Ausführungsbeispiel des Bündelabnehmers 8 durch zumindest eine randseitige Stirnfase 31 begrenzt ist.
- Die
Figuren 13 bis 14a zeigen Bündelabnehmer 8, deren Stirnflächen 30 jeweils durch zwei randseitige Stirnfasen 31 begrenzt sind. - Dabei können die randseitigen Stirnfasen 31 in einem Winkel von 20 Grad bis 30 Grad zu der Stirnfläche 30 des Bündelabnehmers 8 ausgerichtet sein und eine Fasenbreite zwischen 0,05 Millimeter und 0,4 Millimeter aufweisen.
- Gemäß dem Ausführungsbeispiel eines Bündelabnehmers 8 nach den
Figuren 14 und 14a sind Fasenkanten 31a der Stirnfasen 31 ihrerseits mit einem Radius mit einer Länge zwischen 0,005 Millimeter und 0,03 Millimeter abgerundet. - Insbesondere die
Figuren 17 bis 18a verdeutlichen, dass sowohl eine dem Borstenvorrat 3 zugewandte Kastenseite 32 des Gegenstücks 9 als auch eine dem Bündelabnehmer 8 zugewandte Abnehmerseite 33 des Gegenstücks 9 randseitige Seitenfasen 41 aufweisen, durch die die jeweilige Stirnfläche 30 der Kastenseite 32 beziehungsweise der Abnehmerseite 33 begrenzt ist. - Wie bereits im Zusammenhang mit den zuvor beschriebenen Ausführungsbeispielen des Bündelabnehmers 8 ausgeführt, ist auch hierbei vorgesehen, dass die randseitigen Seitenfasen 41 an der Kastenseite 32 des Gegenstücks 9 in einem Winkel von 20 Grad bis 80 Grad zu einer der Seitenfase 41 benachbarten Seitenfrontfläche 40 der Kastenseite 32 ausgerichtet sind. Auch an der Abnehmerseite 33 des Gegenstücks 9 sind die randseitigen Seitenfasen 41 in einem Winkel von 20 Grad bis 30 Grad zu einer den Seitenfase 41 benachbarten Seitenfrontfläche 40 der Abnehmerseite 33 des Gegenstücks 9 ausgerichtet.
- Bei dem Ausführungsbeispiel des Gegenstücks 9 gemäß den
Figuren 18 und 18a ist zu erkennen, dass sowohl die beiden an der Kastenseite 32 angeordneten Seitenfasen 41 als auch die an der Abnehmerseite 33 angeordneten Seitenfasen 41 mit einem Radius abgerundete Fasenkanten 41a aufweisen. Die Länge dieses Radius, mit dem die Fasenkanten abgerundet sind, beträgt dabei zwischen 0,005 Millimeter und 0,03 Millimeter. - Die Fasenbreite der Seitenfasen 41, aber auch der Stirnfasen 31 beträgt zwischen 0,05 Millimeter und 0,4 Millimeter.
- Die
Figuren 9 und 10 zeigen, dass die dem Borstenvorrat 3 zugewandte Kastenseite 32 des Gegenstücks 9 in einen ersten Abschnitt 34 und in einen zweiten Abschnitt 35 unterteilt ist. Dabei ist der erste Abschnitt 34 entlang seiner Längserstreckung um einen ersten Radius 34a gebogen. Der zweite Abschnitt 35 ist entlang seiner Längserstreckung um einen zweiten Radius 35a gebogen. Dabei ist der erste Radius 34a in entgegengesetzter Richtung zum zweiten Radius 35a gebogen. Die Teilungskante 17 ist an einem freien Ende 42, das auch als Spitze bezeichnet werden kann, des ersten Abschnitts 34 an dem Gegenstück 9 ausgebildet. Dabei ist der zweite Radius 35a erkennbar größer als der erste Radius 34a. - Die
Figuren 7 und 8 zeigen ein bisher aus dem Stand der Technik vorbekanntes Gegenstück 9. Bei diesem ist vorgesehen, dass die Kastenseite 32 in einem ersten Radius gekrümmt ist und die Abnehmerseite 33 in einem zweiten Radius. Die Teilungskante 17 dieses Gegenstücks 9 wird aus den sich tangential annähernden Radien der Kastenseite 32 und der Abnehmerseite 33 gebildet. Wird die Teilungskante 17 abgerundet, entsteht ein relativ großer Abstand zu dem nur der Anschaulichkeit halber in denFiguren 7 bis 10 dargestellten Messspitz 36. Dies aufgrund des umfangreichen Materialabtrags, der notwendig ist, um die Teilungskante 17 dieses Gegenstücks 9 abzurunden. - Das bedeutet, dass sich die Teilungskante 17 diese Gegenstücks 9 durch ihre Abrundung weit zurückzieht, also sich das freie Ende 42 verkürzt. Dies in einem Umfang, sodass die gesamte Geometrie der Bündelabnahmevorrichtung 4 angepasst werden muss.
- Im Vergleich dazu ist anhand der Relativposition der abgerundeten Teilungskante 17 des erfindungsgemäßen Gegenstücks 9 zu dem Messspitz 36 zu erkennen, dass eine Abrundung der Teilungskante 17 mit einer nur minimalen Änderung der Abmessungen des Gegenstücks 9 und einer nur minimalen Verkürzung des freien Endes 42 des erfindungsgemäßen Gegenstücks 9 einhergeht, sodass eine Neugestaltung der Bündelabnahmevorrichtung 4 durch das Abrunden der Teilungskante 17 nicht notwendig ist.
- Je nach Bedarf können auch die dem Materialkasten 2 zugewandten Oberflächen des Bündelabnehmers 8 und auch die dem Bündelabnehmer 8 zugewandten Oberflächen des Gegenstücks 9 geglättet sein. Dabei kann ein mittlerer Rauheitswert oder Oberflächenrauhigkeitswert Ra der geglätteten Oberflächen kleiner als 0,1, vorzugsweise als 0,05, besonders bevorzugt kleiner als 0,02 sein. Grundsätzlich können sämtliche Oberflächen sowohl des Bündelabnehmers 8 als auch des Gegenstücks derartig geglättet sein. Zudem sei darauf hingewiesen, dass auch Oberflächen der des Messerkanten-Radius 15a, Messerkanten-Fasen 21, des Teilungskanten-Radius 17a der Teilungskanten-Fasen 25, der Stirnfasen 31 und der Seitenfasen 41, wie auch der Messerkanten-Bögen 22 und der Teilungskanten-Bögen 26 sowie Radien zur Abrundung der Fasenkanten der Messerkanten-Fasen 21, der Teilungskanten-Fasen 25, der Stirnfasen 31 und der Seitenfasen 41, aber auch oberseitige und unterseitige Abnehmerfasen 43 an dem Bündelabnehmer 8 derartig geglättet sein können.
-
Figur 41 zeigt einen Bündelabnehmer 8 einer erfindungsgemäßen Bündelabnahmevorrichtung 4, dessen Bündelabnahmekerbe 12 eine verstellbare Bündelabnahmekerbe 12 ist. Zur Verstellung dieser Bündelabnahmekerbe 12 umfasst die Bündelabnahmevorrichtung 4 eine Verstellvorrichtung 37 zur Verstellung einer Kerbtiefe und/oder einer Querschnittsgeometrie der Bündelabnahmekerbe 12, die an dem Bündelabnehmer 8 angeordnet ist. Zur Verstellung der Kerbtiefe und/oder der Querschnittsgeometrie der Bündelabnahmekerbe 12 kann hier ein Verstellplättchen 38 von hinten in die Bündelabnahmekerbe 12 eingeschoben werden. - Die
Figuren 22 bis 39 zeigen unterschiedliche Ausführungsformen erfindungsgemäßer Bündelabnehmer 8. -
Figur 23 zeigt einen Bündelabnehmer 8 mit einer Bündelabnehmerkerbe 12, deren Kerbkanten 24 mittels eines Kerbkantenradius 24a abgerundet sind. -
Figur 24 zeigt einen Bündelabnehmer 8, dessen beiden Messerkanten 14 und 15 mittels eines Messerkanten-Radius 15a abgerundet sind. Die Kerbkanten 24 dieses Bündelabnehmers 8 sind mittels eines Kerbkantenradius 24a ebenfalls abgerundet. Die Bündelabnahmekerbe 12 ist zumindest von einer oberseitigen Abnehmerphase 43 überdeckt, die zu einer Reduzierung der Kantenlänge der beiden Messerkanten 14 und 15 dieses Bündelabnehmers 8 führt. -
Figur 25 zeigt einen Bündelabnehmer 8, dessen hintere Messerkante 15 beidseits durch jeweils zwei Messerkanten-Fasen 21 begrenzt ist. Auch bei diesem Bündelabnehmer 8 ist die Bündelabnahmekerbe 12 zumindest oberseitig von einer Abnehmerfase 43 überdeckt. - Der Bündelabnehmer 8 gemäß
Figur 26 unterscheidet sich von dem Bündelabnehmer 8 gemäßFigur 25 durch die Einlaufschräge 23, die benachbart zu der hinteren Messerkante 15 dieses Bündelabnehmers 8 angeordnet ist. - Der Bündelabnehmer 8 gemäß
Figur 27 weist zumindest eine oberseitige Abnehmerfase 43 auf, die die Bündelabnahmekerbe 12 überdeckt und so zu einer Reduzierung der Länge sowohl der Messerkante 14 als auch der hinteren Messerkante 15 führt. Zudem ist die hintere Messerkante 15 in ihrer Länge beidseits durch jeweils einen Messerkanten-Bogen 22 begrenzt. -
Figur 28 zeigt einen Bündelabnehmer 8, der sich von dem gemäßFigur 27 durch die benachbart zu der hinteren Messerkante 15 angeordnete Einlaufschräge 23 unterscheidet. -
Figur 29 zeigt einen Bündelabnehmer 8, der im Vergleich zu dem Bündelabnehmer 8, wie er inFigur 28 dargestellt ist, sowohl mittels eines Kerbkantenradius 24a abgerundete Kerbkanten 24 als auch eine mittels eines Messerkanten-Radius 15a abgerundete hintere Messerkante 15 aufweist. -
Figur 30 zeigt einen weiteren Bündelabnehmer 8, der eine oberseitige und eine unterseitige Abnehmerfase 43 aufweist. Die Längen der beiden Messerkanten 14 und 15 werden beiseits durch jeweils zwei Messerkanten-Fasen 21 in ihrer Länge begrenzt. Zudem sind benachbart sowohl zu der vorderen Messerkante 14 als auch zu der hinteren Messerkante 15 jeweils Einlaufschrägen 23 ausgebildet. -
Figur 31 zeigt einen Bündelabnehmer 8, der sowohl oberseitig als auch unterseitig eine Abnehmerfase 43 aufweist. Beide Messerkanten 14 und 15 sind in ihrer Länge durch jeweils zwei Messerkanten-Radien 22 begrenzt. Benachbart zu der Messerkante 14 und auch benachbart zu der Messerkante 15 ist an diesem Bündelabnehmer 8 jeweils eine Einlaufschräge 23 in die Bündelabnahmekerbe 12 ausgebildet. -
Figur 32 zeigt einen Bündelabnehmer 8, der keinerlei Abnehmerfase aufweist. Die hintere Messerkante 15 dieses Bündelabnehmers 8 ist beidseits durch jeweils zwei Messerkanten-Fasen 21 in ihrer Länge begrenzt. -
Figur 33 zeigt einen Bündelabnehmer 8, der sich von dem Bündelabnehmer 8, wie er inFigur 32 dargestellt ist, durch die mittels eines Kerbkantenradius 24a abgerundeten Kerbkanten 24 und die mittels eines Messerkanten-Radius 15a abgerundete hintere Messerkante 15 unterscheidet. -
Figur 34 zeigt einen weiteren Bündelabnehmer 8, der sich dadurch von dem inFigur 32 dargestellten Bündelabnehmer 8 unterscheidet, dass bei diesem auch die vordere Messerkante 14 der beiden Messerkanten 14 und 15 beidseits durch jeweils zwei Messerkanten-Fasen 21 in ihrer Länge begrenzt ist. -
Figur 35 zeigt einen Bündelabnehmer 8, der denselben Aufbau hat, wie der inFigur 34 dargestellte Bündelabnehmer 8, wobei sowohl die vordere Messerkante 14 als auch die hintere Messerkante 15 des Bündelabnehmers 8 jeweils durch einen Messerkanten-Radius 15a abgerundet sind. Erwähnenswert ist noch, dass die Kerbkanten 24 dieses Bündelabnehmers 8 mittels eines Kerbkanten-Radius 24a abgerundet sind. -
Figur 36 zeigt einen Bündelabnehmer 8 wiederum ohne eine Abnehmerfase 43, dessen hintere Messerkante 15 beidseits durch jeweils einen Messerkanten-Radius 22 in ihrer Länge begrenzt ist. -
Figur 37 zeigt einen Bündelabnehmer 8, der sich durch die mittels eines Kerbkanten-Radius 24a abgerundeten Kerbkanten 24 und mittels eines Messerkanten-Radius 15a abgerundeten hinteren Messerkante 15a von dem Bündelabnehmer 8 unterscheidet, der inFigur 36 dargestellt ist. -
Figur 38 zeigt einen Bündelabnehmer 8, dessen vordere Messerkante 14 und dessen hintere Messerkante 15 jeweils durch zwei Messerkanten-Radien 22 in ihrer Länge begrenzt sind. -
Figur 39 zeigt einen Bündelabnehmer 8, der sich durch die abgerundeten Kerbkanten 24 und die abgerundete hintere Messerkante 15 von dem Bündelabnehmer 8 gemäßFigur 38 unterscheidet, ansonsten jedoch identisch mit diesem ist. Die Kerbkanten 24 sind mittels des bereits zuvor erwähnten Kerbkantenradius 24a abgerundet. Die Messerkanten 14 und 15 sind durch jeweils einen Messerkanten-Radius 15a abgerundet. - Die Bündelabnahmekerbe 12, die Messerkanten 14 und 15, die Teilungskante 17 und auch sämtliche Fasen 21, 25, 31 und 41 an dem Bündelabnehmer 8 an der Bündelabnahmekerbe 12 und an dem Gegenstück 9 können durch HSC-Fräsen und/oder HSC-Schleifen hergestellt werden. Die geglätteten Oberflächen des Bündelabnehmers 8, des Gegenstücks 9 und auch die Radien zur Abrundung der wenigstens einen Messerkante 14, 15 und der Teilungskante 17 sind durch Polieren hergestellt oder zumindest nachbearbeitet. Dies kann insbesondere durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder Handpolieren und/oder elektrochemisches Entgraten geschehen.
- Auch die Radien zum Abrunden vorhandener Fasenkanten, insbesondere der Fasenkanten 31a, 41a können, wenn sie vergleichsweise klein sind mit derartigen Polierverfahren hergestellt oder zumindest nachbearbeitet werden.
- Auch die Stirnfläche 30 an dem Bündelabnehmer 8 und die Seitenfrontflächen 40 an der Kastenseite 32 und der Abnehmerseite 33 des Gegenstücks 9, die Fasenflächen der Stirnfasen 31 und der Seitenfasen 41 sowie Oberflächen der durch Radien abgerundeten Fasenkanten 31a und 41a (vergleiche
Figuren 12a, 12a, 14a ) und eine Innenfläche 39 der Bündelabnahmekerbe 12 können auf diese Weise hergestellt sein. - Die Fasenflächen der Stirnfasen 31 und die Stirnflächen 30 des Bündelabnehmers 8 gemäß
Figur 13a haben einen mittleren Oberflächenrauhigkeitswert Ra von 0,1. - Die Fasenflächen der Stirnfasen 31, die Oberflächen der durch Radien abgerundeten Fasenkanten 31a und die Stirnflächen 30 des Bündelabnehmers 8 gemäß
Figur 14a haben einen mittleren Oberflächenrauhigkeitswert Ra von 0,05. - Die Fasenflächen der Seitenfasen 41 und die Seitenfrontflächen 40 des Gegenstücks 9 gemäß
Figur 17a haben einen mittleren Oberflächenrauhigkeitswert Ra von 0,1. - Die Fasenflächen der Seitenfasen 41, die Oberflächen der abgerundeten Fasenkanten 41a und die Seitenfrontflächen 40 des Gegenstücks 9 gemäß
Figur 18a haben einen mittleren Oberflächenrauhigkeitswert Ra von 0,05. - Grundsätzlich kann je nach Anforderung jede Fase und jede Oberfläche, insbesondere solche, die mit Borstenfilamenten 16 in Kontakt kommen können, des Bündelabnehmers 8 und des Gegenstücks 9 geglättet sein.
- Zumindest die Oberfläche der Vorderseite 11 des Bündelabnehmers 8, die Oberflächen der Fasen 21 und 25 sowie die Oberflächen der Radien 22 und 26 an dem Bündelabnehmer 8 sowie die abgerundeten Fasenkanten, durch die die Fasen 21 und 25 begrenzt sein können, werden durch Schleifen und/oder Polieren hergestellt und/oder nachbearbeitet.
- Die Herstellung oder Nachbearbeitung zumindest dieser geglätteten Oberflächen des Bündelabnehmers 8 und auch des Gegenstücks kann konkret durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder Handpolieren und/oder elektrochemisches Entgraten erfolgen.
- Als Schleif- oder Poliermittel kommen Nass- und/oder Trockengranulat, Porzellanschleifkörper Kunststoffschleifkörper, Keramikschleifkörper, Inox-Chips, Kupferstifte, Edelstahlschleifkörper, Zirkoniakugeln, Microfinishschleifkörper, Kunststoffpolierkörper, Nassschleifpaste, Polierpaste, Walnussgranulat, Maisgranulat und/oder Trockenschleifgranulat zum Einsatz.
- Am unteren Ende des in Fig. 44 abgebildeten Gegenstücks 9 ist eine Einlauffase 44 für die Abgabe der Borstenfilamente 16 an das Stopfwerkzeug 5 zu erkennen.
- Zur Verbesserung auf dem Gebiet der Herstellung von Bürsten wird unter anderem die Bündelabnahmevorrichtung 4 vorgeschlagen, die den relativ zu dem Materialkasten 2 der Bürstenherstellungsmaschine 1 beweglichen Bündelabnehmer 8 umfasst, der an seiner in Gebrauchsstellung dem in dem Materialkasten 2 vorgehaltenen Borstenvorrat 3 zugewandten Vorderseite 11 zumindest eine Bündelabnahmekerbe 12 aufweist. Die Bündelabnahmekerbe 12 umfasst zwei die Kerböffnung 13 der Bündelabnahmekerbe 12 begrenzende, quer zur Bewegungsrichtung des Bündelabnehmers 8 orientierte, sich gegenüberliegende Messerkanten 14, 15. Teil der Bündelabnahmevorrichtung 4 ist auch das Gegenstück 9, das mit der dem Bündelabnehmer 8 zugewandten Teilungskante 17 versehen ist. Um eine möglichst schonende Entnahme von Borstenfilamenten 16 aus dem Borstenvorrat 4 zu ermöglichen, ist zumindest eine der beiden Messerkanten 14, 15 und/oder die Teilungskante 17 abgerundet.
-
- 1
- Bürstenherstellungsmaschine
- 2
- Materialkasten
- 3
- Borstenvorrat
- 4
- Bündelabnahmevorrichtung
- 5
- Stopfwerkzeug
- 6
- Haltevorrichtung
- 7
- Bürstenkörper
- 8
- Bündelabnehmer
- 9
- Gegenstück
- 10
- Materialhalter
- 11
- Vorderseite von 8
- 12
- Bündelabnahmekerbe
- 13
- Kerböffnung
- 14
- Messerkante
- 15
- hintere Messerkante
- 15a
- Messerkanten-Radius
- 16
- Borstenfilament
- 17
- Teilungskante
- 17a
- Teilungskanten-Radius
- 18
- Kreisbogenabteiler
- 19
- Bündelabnahmescheibe
- 20
- Flachseite von 8
- 21
- Messerkanten-Fase
- 22
- Messerkanten-Bogen
- 23
- Einlaufschräge
- 24
- Kerbkante
- 24a
- Kerbkantenradius
- 25
- Teilungskanten-Fase
- 26
- Teilungskanten-Bogen
- 27
- Oberseite von 9
- 28
- Unterseite von 9
- 29
- Stirnseite
- 30
- Stirnfläche
- 31
- Stirnfase an 30
- 31a
- Fasenkante an 31
- 32
- Kastenseite von 9
- 33
- Abnehmerseite von 9
- 34
- erster Abschnitt von 32
- 34a
- erster Radius
- 35
- zweiter Abschnitt von 32
- 35a
- zweiter Radius
- 36
- Messspitz
- 37
- Verstellvorrichtung
- 38
- Verstellplättchen
- 39
- Innenfläche von 12
- 40
- Seitenfrontfläche an 32, 33
- 41
- Seitenfase an 32, 33
- 41a
- Fasenkante an 41
- 42
- freies Ende von 34
- 43
- Abnehmerfase
- 44
- Einlauffase an 9
Claims (32)
- Bündelabnahmevorrichtung (4) für eine Bürstenherstellungsmaschine (1), wobei die Bündelabnahmevorrichtung (4) einen relativ zu einem Materialkasten (2) beweglichen Bündelabnehmer (8) und ein relativ zu dem beweglichen Bündelabnehmer (8) feststehendes Gegenstück (9) umfasst, wobei der Bündelabnehmer (8) an seiner in Gebrauchsstellung einem in dem Materialkasten (2) vorgehaltenen Borstenvorrat (3) zugewandten Vorderseite (11) zumindest eine Bündelabnahmekerbe (12) aufweist und zur Abnahme eines Borstenbündels aus dem Borstenvorrat (3) und zur Abgabe eines aufgenommenen Borstenbündels an die Bürstenherstellungsmaschine (1) mit der zumindest einen Bündelabnahmekerbe (12) an dem Borstenvorrat (3) und an dem Gegenstück (9) zumindest bis hin zu einer Abgabeposition vorbeibewegbar ist, wobei die Bündelabnahmekerbe (12) zwei eine Kerböffnung (13) der Bündelabnahmekerbe (12) begrenzende, quer zur Bewegungsrichtung des Bündelabnehmers (12) orientierte, sich gegenüberliegende Messerkanten (14, 15) und das Gegenstück (9) eine dem Bündelabnehmer (8) zugewandte Teilungskante (17) aufweisen, dadurch gekennzeichnet, dass zumindest eine der beiden Messerkanten (14,15) und/oder die Teilungskante (17) quer zu ihrer Längserstreckung abgerundet ist/sind.
- Bündelabnahmevorrichtung (4) nach Anspruch 1, dadurch gekennzeichnet, dass zumindest eine in Transportrichtung der Borstenbündel in die Abgabeposition hintere Messerkante (15) der beiden Messerkanten (14,15) abgerundet ist.
- Bündelabnahmevorrichtung (4) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass zumindest eine Messerkante (14, 15) und/oder die Teilungskante (17) mit einem Messerkanten-Radius (15a) und/oder mit einem Teilungskanten-Radius (17a) abgerundet sind, insbesondere wobei der Messerkantenradius (15a) und/oder der Teilungskanten-Radius (17a) eine Länge zwischen 0,005 mm und 0,03 mm, insbesondere zwischen 0,005 mm und 0,02 mm aufweist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass eine Oberfläche der zumindest einen Messerkante (14, 15) und/oder eine Oberfläche der Teilungskante (17) geglättet ist, insbesondere einen mittleren Rauheitswert oder Oberflächenrauhigkeitswert von Ra kleiner als 0,1, vorzugsweise von Ra kleiner als 0,05, besonders bevorzugt von Ra kleiner als 0,02 aufweist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass eine Länge zumindest einer Messerkante (14, 15) kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe der Bündelabnahmekerbe (12) ist.
- Bündelabnahmevorrichtung (4) nach Anspruch 5, dadurch gekennzeichnet, dass zwischen einer quer zur Längsachse der Bündelabnahmekerbe (12) orientierten Flachseite (20) des Bündelabnehmers (8) und der zumindest einen Messerkante (14, 15) eine Messerkanten-Fase (21) und/oder ein Messerkanten-Bogen (22) ausgebildet ist/sind, durch die/den eine Länge der Messerkante (14, 15) begrenzt ist, sodass eine Länge der zumindest einen Messerkante (14, 15) kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe der Bündelabnahmekerbe (12) ist, oder dass zwischen jeder der beiden quer zur Längsachse der Bündelabnahmekerbe (12) orientierten Flachseiten (20) des Bündelabnehmers (8) und der zumindest einen Messerkante (14, 15) jeweils wenigstens eine Messerkanten-Fase (21) und/oder wenigstens ein Messerkanten-Bogen (22) ausgebildet ist, sodass die zumindest eine Messerkante (14, 15) zwischen wenigstens zwei Messerkanten-Fasen (21) und/oder Messerkanten-Bögen (22) angeordnet ist, wodurch eine Länge der zumindest einen Messerkante (14, 15) kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe der Bündelabnahmekerbe (12) ist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die Bündelabnahmekerbe (12) zumindest benachbart zu einer der beiden Messerkanten (14, 15) eine abgeflachte Einlaufschräge (23) in die Bündelabnahmekerbe (12) aufweist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass zumindest eine quer oder rechtwinklig zu einer Längsmittelachse der Bündelabnahmekerbe (12) orientierte Kerbkante (24) der Bündelabnahmekerbe (12), insbesondere mit einem Kerbkanten-radius (24a), vorzugsweise mit einem Kerbkantenradius (24a) mit einer Länge zwischen 0,005 mm und 0,03 mm, abgerundet ist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass eine Länge der Teilungskante (17) kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe des Gegenstücks (9) und/oder kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe der Bündelabnahmekerbe (12) ist.
- Bündelabnahmevorrichtung (4) nach Anspruch 9, dadurch gekennzeichnet, dass das Gegenstück (9) wenigstens eine quer zur Längserstreckung der Teilungskante (17) orientierte Teilungskanten-Fase (25) und/oder wenigstens einen quer zur Längserstreckung der Teilungskante (17) orientierten Teilungskanten-Bogen (26) aufweist, durch die/den die Teilungskante (17) in ihrer Länge begrenzt ist, oder dass das Gegenstück (9) wenigstens zwei quer zur Längserstreckung der Teilungskante (17) orientierte Teilungskanten-Fasen (25) und/oder wenigstens zwei quer zur Längserstreckung der Teilungskante (17) orientierte Teilungskante-Bögen (26) aufweist, zwischen denen die Teilungskante (17) angeordnet ist, sodass eine Länge der Teilungskante (17) kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe des Gegenstücks (9) und/oder kleiner als eine quer zur Bewegungsrichtung des Bündelabnehmers (8) gemessene Höhe der Bündelabnahmekerbe (12) ist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass zumindest eine der Messerkanten (14, 15) und/oder die Teilungskante (17) rechtwinklig zu einer Bewegungsrichtung des Bündelabnehmers (8) orientiert sind und/oder dass zumindest eine der Messerkanten (14, 15) und/oder die Teilungskante (17) an einem Abschnitt einer kreisbogenförmigen Kante ausgebildet oder insgesamt kreisbogenförmig ist/sind.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass der Bündelabnehmer (8) eine Stirnseite (29) aufweist, die quer zur Vorderseite (11) des Bündelabnehmers (8) orientiert ist und die eine von zumindest einer Stirnfase (31) und/oder von einem Stirnradius begrenzte Stirnfläche (30) umfasst.
- Bündelabnahmevorrichtung (4) nach Anspruch 12, dadurch gekennzeichnet, dass die zumindest eine Stirnfase (31) in einem Winkel von 20° bis 80° zu der Stirnfläche (30) des Bündelabnehmers (8) ausgerichtet ist und/oder eine Fasenbreite zwischen 0,05 mm und 0,4 mm aufweist und/oder wobei Fasenkanten (31a) der zumindest einen Stirnfase (31), insbesondere mit einem Radius mit einer Länge zwischen 0,005 mm und 0,03 mm, abgerundet sind.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, dass eine dem Borstenvorrat (3) zugewandte Kastenseite (32) des Gegenstücks (9) und/oder eine dem Bündelabnehmer (8) zugewandte Abnehmerseite (33) des Gegenstücks (9) zumindest eine Seitenfase (41) und/oder zumindest einen Seitenradius aufweist/aufweisen, durch die eine jeweilige Seitenfrontfläche (40) der Kastenseite (32) und/oder der Abnehmerseite (33) begrenzt ist.
- Bündelabnahmevorrichtung (4) nach Anspruch 14, dadurch gekennzeichnet, dass die zumindest eine Seitenfase (41) an der Kastenseite (32) in einem Winkel von 20° bis 80° zu einer der Seitenfase (41) benachbarten Seitenfrontfläche (40) der Kastenseite (32) ausgerichtet ist und/oder dass die zumindest eine Seitenfase (42) an der Abnehmerseite (33) in einem Winkel von 20° bis 80° zu einer der Seitenfase (41) benachbarten Seitenfrontfläche (40) der Abnehmerseite (33) ausgerichtet ist, und/oder dass die Seitenfase (41) eine Fasenbreite zwischen 0,05 mm und 0,4 mm hat und/oder wobei Fasenkanten (41a) der Seitenfase (41), insbesondere mit einen Radius mit einer Länge zwischen 0,005 mm und 0,03 mm, abgerundet sind.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, dass eine oder die dem Borstenvorrat (3) zugewandte Kastenseite (32) des Gegenstücks (9) zumindest in einen ersten Abschnitt (34), an dessen einem freien Ende (42) die Teilungskante (17) angeordnet ist, und in einen zweiten Abschnitt (35) unterteilt ist, wobei der erste Abschnitt (34) entlang seiner Längserstreckung um einen ersten Radius (34a) gebogen ist und der zweite Abschnitt (35) entlang seiner Längserstreckung um einen zweiten Radius (35a) gebogen ist, wobei der erste Radius (34a) in entgegengesetzter Richtung zum zweiten Radius (35a) gebogen ist, und/oder wobei der zweite Radius (35a) größer als der erste Radius (34a) ist, oder dass eine oder die dem Borstenvorrat (3) zugewandte Kastenseite (32) des Gegenstücks (9) zumindest in einen ersten Abschnitt (34), an dessen einem freien Ende (42) die Teilungskante (17) angeordnet ist, und in einen zweiten Abschnitt (35) unterteilt ist, wobei der erste Abschnitt (34) entlang seiner Längserstreckung um einen ersten Radius (34a) gebogen ist und der zweite Abschnitt (35) einen geraden Verlauf aufweist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 16, dadurch gekennzeichnet, dass zumindest eine Oberfläche des Bündelabnehmers (8) geglättet ist, insbesondere dass eine Oberfläche wenigstens eines oder des Messerkanten-Radius (15a), einer oder der Messerkanten-Fase (21), eines oder des Messerkanten-Bogens (22), eines oder des Kerbkantenradius (24a), einer oder der Stirnfläche (30), einer oder der Stirnfase (31), eines oder des Stirnradius, einer oder der Fasenkanten (31a) zumindest einer Fase (21, 31) und/oder eine Innenfläche (39) der Bündelabnahmekerbe (12) geglättet ist/sind, insbesondere wobei ein mittlerer Rauheitswert oder Oberflächenrauhigkeitswert Ra der geglätteten Oberfläche kleiner als 0,1, vorzugsweise kleiner als 0,05, besonders bevorzugt kleiner als 0,02 ist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 17, dadurch gekennzeichnet, dass zumindest eine Oberfläche des Gegenstücks (9) geglättet ist, insbesondere dass eine Oberfläche wenigstens eines oder des Teilungskanten-Radius (17a), einer oder der Teilungskanten-Fase (25), eines oder des Teilungskanten-Bogens (26), einer oder der Seitenfrontfläche (40) einer Kastenseite (32) des Gegenstücks (9), einer oder der Seitenfrontfläche (40) einer Abnehmerseite (32) des Gegenstücks (9), einer oder der Seitenfase (41), eines oder des Seitenradius und/oder einer oder der Fasenkanten (41a) zumindest einer der Fasen (25, 41) an dem Gegenstück (9) geglättet ist/sind, insbesondere wobei ein mittlerer Rauheitswert oder Oberflächenrauhigkeitswert Ra der geglätteten Oberfläche kleiner als 0,1, vorzugsweise kleiner als 0,05, besonders bevorzugt kleiner als 0,02 ist.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 18, dadurch gekennzeichnet, dass die Bündelabnahmekerbe (12) eine verstellbare Bündelabnahmekerbe (12) ist und dass die Bündelabnahmevorrichtung (4) eine Verstellvorrichtung (37) zur Verstellung einer Kerbtiefe und/oder einer Querschnittsgeometrie der Bündelabnahmekerbe (12) umfasst.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 19, dadurch gekennzeichnet, dass die zumindest eine Bündelabnahmekerbe (12) und/oder die wenigstens eine Messerkante (14, 15) und/oder die Teilungskante (17) und/oder zumindest eine Fase (21, 31, 43) an dem Bündelabnehmer (8) und/oder an der Bündelabnahmekerbe (12) und/oder an dem Gegenstück (9) durch HSC-Fräsen und/oder HSC-Schleifen hergestellt ist/sind.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 20, dadurch gekennzeichnet, dass geglättete Oberflächen des Bündelabnehmers (8) und/oder des Gegenstücks (9), durch Polieren hergestellt und/oder nachbearbeitet ist/sind, insbesondere durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder Handpolieren und/oder elektrochemisches Entgraten.
- Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 21, dadurch gekennzeichnet, dass der Bündelabnehmer (8) ein um eine Schwenkachse schwenk- oder drehbarer Kreisbogenabteiler (18) oder eine um eine Schwenkachse schwenk- oder drehbare kreisrunde Bündelabnehmerscheibe (19) ist.
- Bürstenherstellungsmaschine (1) mit einem Materialkasten (2) zur Bevorratung eines Borstenvorrats (3) und mit einer Bündelabnahmevorrichtung (4), die zumindest einen Bündelabnehmer (8) zur Entnahme von Borstenbündeln aus dem Materialkasten (2) aufweist, dadurch gekennzeichnet, dass die Bündelabnahmevorrichtung (4) eine solche nach einem der vorherigen Ansprüche ist.
- Verfahren zur Herstellung eines Bündelabnehmers, insbesondere eines Bündelabnehmers (8) einer Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 22, dadurch gekennzeichnet, dass zumindest eine Bündelabnahmekerbe (12) und/oder zumindest eine Messerkanten-Fase (21) und/oder ein Messerkanten-Bogen (22) und/oder eine Stirnfase (31) und/oder ein Stirnradius und/oder eine oberseitige und/oder unterseitige Abnehmerfase (43) an dem Bündelabnehmer (8) und/oder ein Kerbkanten-Radius (24a) einer Bündelabnahmekerbe (12) und/oder Fasenkanten (31a) zumindest einer Fase (21, 31, 43) an dem Bündelabnehmer (8) und/oder eine Innenfläche (39) der Bündelabnahmekerbe (12) durch HSC-Fräsen und/oder HSC-Schleifen erzeugt wird.
- Verfahren nach Anspruch 24, dadurch gekennzeichnet, dass zumindest eine geglättete Oberfläche des Bündelabnehmers (8) durch Schleifen und/oder Polieren und/oder hergestellt und/oder nachbearbeitet wird.
- Verfahren nach Anspruch 25, dadurch gekennzeichnet, dass eine Oberfläche wenigstens eines oder des Messerkanten-Radius (15a), einer oder der Messerkanten-Fase (21), eines oder des Messerkanten-Bogens (22), eines oder des Kerbkantenradius (24a), einer oder der Stirnfläche (30), einer oder der Stirnfase (31), eines oder des Stirnradius, einer oder der Fasenkante (31a) zumindest einer Fase und/oder eine Innenfläche (39) der Bündelabnahmekerbe (12) durch Schleifen und/oder Polieren und/oder hergestellt und/oder nachbearbeitet wird/werden.
- Verfahren nach Anspruch 25 oder 26, dadurch gekennzeichnet, dass die Herstellung oder Nachbearbeitung durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder durch Handpolieren und/oder elektrochemisches Entgraten erfolgt.
- Verfahren zur Herstellung eines Gegenstücks (9) einer Bündelabnahmevorrichtung (4) einer Bündelabnahmevorrichtung (4) nach einem der Ansprüche 1 bis 22, dadurch gekennzeichnet, dass zumindest ein Teilungskanten-Radius (17a), eine Teilungskanten-Fase (25), ein Teilungskanten-Bogen (26), eine Seitenfrontfläche (40), eine Seitenfase (41), ein Seitenradius und/oder zumindest eine abgerundete Fasenkante (41a) einer Fase an dem Gegenstück (9) durch HSC-Fräsen und/oder HSC-Schleifen erzeugt wird.
- Verfahren nach Anspruch 28, dadurch gekennzeichnet, dass zumindest eine geglättete Oberfläche des Gegenstücks (9) durch Schleifen und/oder Polieren hergestellt und/oder nachbearbeitet wird/werden.
- Verfahren nach Anspruch 29, dadurch gekennzeichnet, dass eine Oberfläche eines Teilungskanten-Radius (17a), einer Teilungskanten-Fase (25), eines Teilungskanten-Bogens (26), einer Seitenfrontfläche (40), einer Seitenfase (41), eines Seitenradius und/oder zumindest einer Fasenkante (41a) einer Fase an dem Gegenstück (9) durch Schleifen und/oder Polieren hergestellt und/oder nachbearbeitet wird/werden.
- Verfahren nach einem der Ansprüche 29 oder 30, dadurch gekennzeichnet, dass die Herstellung und/oder Nachbearbeitung durch Gleitschleifen, Strömungsschleifen, Plasmapolieren, Schleppschleifen, Schleppfinishing und/oder durch Handpolieren und/oder durch elektrochemisches Entgraten erfolgt.
- Verfahren nach einem der Ansprüche 24 bis 31, dadurch gekennzeichnet, dass als Schleif- oder Poliermittel Nass- und/oder Trockengranulat, Porzellanschleifkörper, Kunststoffschleifkörper, Keramikschleifkörper, Inox-Chips, Kupferstifte, Edelstahlschleifkörper, Zirkoniakugeln, Microfinishschleifkörper, Kunststoffpolierkörper, Nassschleifpaste, Polierpaste, Walnussgranulat, Maisgranulat und/oder Trockenschleifgranulat verwendet wird/werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016011337.5A DE102016011337A1 (de) | 2016-09-21 | 2016-09-21 | Bündelabnahmevorrichtung, Bürstenherstellungsmaschine, Verfahren zur Herstellung eines Bündelabnehmers sowie Verfahren zur Herstellung eines Gegenstücks einer Bündelabnahmevorrichtung |
| PCT/EP2017/000985 WO2018054516A1 (de) | 2016-09-21 | 2017-08-16 | Bündelabnahmevorrichtung, bürstenherstellungsmaschine, verfahren zur herstellung eines bündelabnehmers sowie verfahren zur herstellung eines gegenstücks einer bündelabnahmevorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3515247A1 EP3515247A1 (de) | 2019-07-31 |
| EP3515247B1 true EP3515247B1 (de) | 2025-02-26 |
Family
ID=59686901
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17755420.1A Active EP3515247B1 (de) | 2016-09-21 | 2017-08-16 | Bündelabnahmevorrichtung, bürstenherstellungsmaschine, verfahren zur herstellung eines bündelabnehmers sowie verfahren zur herstellung eines gegenstücks einer bündelabnahmevorrichtung |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US11484114B2 (de) |
| EP (1) | EP3515247B1 (de) |
| JP (1) | JP7044756B2 (de) |
| KR (1) | KR102618271B1 (de) |
| CN (1) | CN109561759B (de) |
| DE (1) | DE102016011337A1 (de) |
| TW (1) | TWI736663B (de) |
| WO (1) | WO2018054516A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108937101B (zh) * | 2018-06-09 | 2023-11-28 | 广州市瑗辉制刷有限公司 | 一种马路刷成型装置 |
| EP4151122A1 (de) | 2018-10-22 | 2023-03-22 | Zahoransky AG | Verfahren zum formen von borstenbündeln und bürste |
| DE102018127982A1 (de) * | 2018-11-08 | 2020-05-14 | Gb Boucherie Nv | Bündelvereinzelner eines Bürstenstopfwerkzeugs |
| DE102019120756B3 (de) * | 2019-07-31 | 2020-11-12 | Gb Boucherie Nv | Borstenträger-Spannhalter |
| DE102021117793B4 (de) * | 2021-07-09 | 2024-03-14 | Zahoransky Ag | Abteilvorrichtung und Bürstenherstellungsmaschine mit einer Abteilvorrichtung |
| DE102024128141A1 (de) | 2024-09-27 | 2026-04-02 | Zahoransky Ag | Abteilvorrichtung und Bürstenherstellungsmaschine mit Abteilvorrichtung |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE68912597T2 (de) * | 1989-12-18 | 1994-05-05 | Boucherie Nv G B | Bürstenstopfvorrichtung und Verfahren zu deren Gebrauch. |
| DE4027288C2 (de) | 1990-08-29 | 2001-08-09 | Coronet Werke Gmbh | Vorrichtung zur Erzeugung von Borstenbündeln und Verfahren zur Herstellung von Borstenwaren mittels der Vorrichtung |
| DE29907810U1 (de) * | 1999-04-28 | 1999-07-29 | MMD Werkzeugmaschinen GmbH, 34308 Bad Emstal | Universal-Fräs- und Bohrmaschine |
| DE102006041466B4 (de) | 2006-09-02 | 2018-03-01 | Zahoransky Ag | Vorrichtung zum Herstellen von Bürsten |
| CN201468429U (zh) * | 2009-08-04 | 2010-05-19 | 桐乡市永鑫制刷机械厂 | 条刷机的给毛盘 |
| JP5427578B2 (ja) * | 2009-12-07 | 2014-02-26 | ライオン株式会社 | 植毛装置 |
| ES2443141T3 (es) * | 2010-04-13 | 2014-02-18 | Gb Boucherie Nv | Procedimiento y dispositivo para la fabricación de cepillos |
| DE102011010033A1 (de) * | 2011-02-02 | 2012-08-02 | Zahoransky Ag | Vorrichtung zum Stopfen von Borstenbündeln in Bündelaufnahmelöcher eines Trägerkörpers |
| DE102013019612B4 (de) * | 2013-01-29 | 2023-12-28 | Zahoransky Ag | Borstenbund-Zuführvorrichtung |
| DE102013008842A1 (de) * | 2013-05-24 | 2014-12-11 | Zahoransky Ag | Abteilvorrichtung zum Abteilen und/oder Vereinzeln von Abteilmaterial |
| US10517389B2 (en) * | 2013-11-08 | 2019-12-31 | The Procter & Gamble Company | Process and apparatus for creating tufts for tufted article |
| BE1023541B1 (de) * | 2014-06-05 | 2017-04-28 | Bart Gerard Boucherie | Bürstenstopfvorrichtung |
| EP3138438B1 (de) * | 2015-09-03 | 2018-09-05 | The Procter and Gamble Company | Büschelaufnehmer für eine büschelaufnahmevorrichtung einer bürstenherstellungsmaschine |
| EP3138436A1 (de) * | 2015-09-03 | 2017-03-08 | The Procter and Gamble Company | Büschelaufnahmevorrichtung für eine bürstenherstellungsmaschine |
-
2016
- 2016-09-21 DE DE102016011337.5A patent/DE102016011337A1/de active Pending
-
2017
- 2017-08-16 KR KR1020197000547A patent/KR102618271B1/ko active Active
- 2017-08-16 JP JP2019505165A patent/JP7044756B2/ja not_active Expired - Fee Related
- 2017-08-16 US US16/326,016 patent/US11484114B2/en active Active
- 2017-08-16 CN CN201780046172.4A patent/CN109561759B/zh active Active
- 2017-08-16 EP EP17755420.1A patent/EP3515247B1/de active Active
- 2017-08-16 WO PCT/EP2017/000985 patent/WO2018054516A1/de not_active Ceased
- 2017-08-24 TW TW106128769A patent/TWI736663B/zh not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| US20210330069A1 (en) | 2021-10-28 |
| EP3515247A1 (de) | 2019-07-31 |
| DE102016011337A1 (de) | 2018-03-22 |
| JP2019528815A (ja) | 2019-10-17 |
| KR20190053169A (ko) | 2019-05-17 |
| CN109561759B (zh) | 2021-06-11 |
| TW201813549A (zh) | 2018-04-16 |
| KR102618271B1 (ko) | 2023-12-26 |
| US11484114B2 (en) | 2022-11-01 |
| JP7044756B2 (ja) | 2022-03-30 |
| TWI736663B (zh) | 2021-08-21 |
| WO2018054516A1 (de) | 2018-03-29 |
| CN109561759A (zh) | 2019-04-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0346646B1 (de) | Verfahren und Vorrichtung zur Herstellung von Borstenwaren | |
| EP2526815B1 (de) | Zahnbürste mit gemischten Borstenbündeln und Verfahren zur Herstellung | |
| WO2018054516A1 (de) | Bündelabnahmevorrichtung, bürstenherstellungsmaschine, verfahren zur herstellung eines bündelabnehmers sowie verfahren zur herstellung eines gegenstücks einer bündelabnahmevorrichtung | |
| EP1301103B1 (de) | Behandlungsteil für einen apparat zur reinigung von zahnzwischenräumen, verfahren und vorrichtung zu dessen herstellung | |
| EP0444436A2 (de) | Borstenbearbeitung | |
| DE19963600B4 (de) | Verfahren zur Herstellung einer Mascarabürste | |
| EP1158880A1 (de) | Verfahren und vorrichtung zur herstellung von borstenwaren und danach hergestellte borstenwaren | |
| EP0894450B1 (de) | Reinigungskamm mit Zähnen, die in ihrer peripheren Oberfläche eine Rauhigkeit aufweisen, und Methode zur Herstellung eines Reinigungskamms mit hoher mechanischer Festigkeit | |
| DE102018101085A1 (de) | Eingedrehte Bürste, Verfahren zur Herstellung einer eingedrehten Bürste sowie Vorrichtung zur Herstellung einer eingedrehten Bürste | |
| DE69806389T2 (de) | Verfahren zum abrunden der enden von losen fasern | |
| EP3174434B1 (de) | Drahtkernapplikator mit mehrmaterialborsten | |
| DE102014003963B4 (de) | Schneidvorrichtung | |
| EP3370571B1 (de) | Verfahren zum mechanischen anspitzen von borsten und schleifvorrichtung | |
| DE20102438U1 (de) | Werkzeugaggregat zum Entgraten oder Anfassen einer Kante eines Werkstücks | |
| DE1602795A1 (de) | Schneidkoerper und zugehoeriges Klemmwerkzeug | |
| DE4425231B4 (de) | Verfahren und Vorrichtung zum Profilieren von Borstenfeldern | |
| DE3146183A1 (de) | "buerstenherstellungsmaschine und verfahren zum herstellen von buersten" | |
| DE4441985A1 (de) | Verfahren und Vorrichtung zum Herstellen von Bürsten und danach hergestellte Bürste | |
| DE102016012148B4 (de) | Abteilvorrichtung zum Abteilen von Borstenbündeln aus einem Borstenvorrat und Bürstenherstellungsmaschine | |
| DE19639453B4 (de) | Schleifvorrichtung | |
| DE4205991A1 (de) | Verfahren und buerstenherstellungsmaschine zum herstellen doppelseitiger buersten | |
| DE102005004661B4 (de) | Verfahren und Maschine zum Herstellen von Bürsten | |
| DE202004013709U1 (de) | Einrichtung zum Bearbeiten von Borsten | |
| BE1025538B1 (de) | Bürstenstopfmaschine | |
| WO2021105003A1 (de) | Bürstennacharbeitsvorrichtung und verfahren zum nachbearbeiten von bürsten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190423 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20220113 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241022 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017016716 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250526 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250626 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250626 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250527 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250819 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250829 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250820 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017016716 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260107 |
|
| 26N | No opposition filed |
Effective date: 20251127 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260324 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250831 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250816 |