EP3359316B1 - Spindelpresse und verfahren zur umformenden bearbeitung von werkstücken - Google Patents
Spindelpresse und verfahren zur umformenden bearbeitung von werkstücken Download PDFInfo
- Publication number
- EP3359316B1 EP3359316B1 EP16763255.3A EP16763255A EP3359316B1 EP 3359316 B1 EP3359316 B1 EP 3359316B1 EP 16763255 A EP16763255 A EP 16763255A EP 3359316 B1 EP3359316 B1 EP 3359316B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpiece
- axis
- rotary table
- machining
- forming
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J9/00—Forging presses
- B21J9/10—Drives for forging presses
- B21J9/18—Drives for forging presses operated by making use of gearing mechanisms, e.g. levers, spindles, crankshafts, eccentrics, toggle-levers, rack bars
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/08—Accessories for handling work or tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J7/00—Hammers; Forging machines with hammers or die jaws acting by impact
- B21J7/20—Drives for hammers; Transmission means therefor
- B21J7/22—Drives for hammers; Transmission means therefor for power hammers
- B21J7/32—Drives for hammers; Transmission means therefor for power hammers operated by rotary drive, e.g. by electric motor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B1/00—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen
- B30B1/18—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by screw means
- B30B1/181—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by screw means the screw being directly driven by an electric motor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B11/00—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses
- B30B11/02—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses using a ram exerting pressure on the material in a moulding space
- B30B11/08—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses using a ram exerting pressure on the material in a moulding space co-operating with moulds carried by a turntable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/08—Accessories for handling work or tools
- B21J13/085—Accessories for handling work or tools handling of tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/08—Accessories for handling work or tools
- B21J13/14—Ejecting devices
Definitions
- the invention relates to a spindle press for the forming processing of workpieces and a method for the forming processing of workpieces using such a device.
- Impact forming machines such as hammers and screw presses, in particular flywheel screw presses, are known for forming workpieces.
- a generic spindle press for forging a shaft flange is known, wherein a trained with lower dies for receiving workpieces turntable, which has different approach positions, is arranged aligned below a attached to a ram and several upper dies having tool plate.
- the forming energy required for forming the workpiece can be generated via a spindle and a percussion tool or a ram and transferred to the workpiece.
- the spindle can be motor-driven directly with a motor or with a positively or non-positively connected flywheel.
- the rotary movement of the spindle is converted into a linear ram movement via a steep multiple thread.
- an electric drive motor is used to drive the spindle or the flywheel.
- the US 2003/0167938 A1 describes a hydraulic press with a movable tool carrier, for the production of, for example, compacts, whereby the tool carrier can be designed as a turntable for the production of no components, and the tool carrier for the production of comparatively large components can be designed as a sliding carriage.
- the DE 1 627 688 A describes a press for the production of head-profiled elements such as bolts, pins, punches and the like. On matrices, it being possible for several matrices to be arranged on a rotary table.
- the DE 883 552 A describes a die-changing device for open-die forging presses, in which case, for example, two forging saddles, for example a flat saddle and a pointed saddle for carrying out different forging operations, can be arranged on a turntable.
- a spindle press which comprises a machining head with a plurality of different machining tools that is guided or mounted so that it can move along a movement axis for the forming machining of at least one workpiece.
- the processing head is attached to a ram or ram of the screw press or designed to be integrated therewith.
- the processing head comprises a tool plate which is designed to hold the plurality of different processing tools thereon, e.g.
- the movement axis can, for example, be collinear with the trajectory resulting from the operation of the screw press, i.e. the central movement axis, of the machining head or of a ram or ram coupled thereto.
- the proposed spindle press also includes a processing area located opposite the processing head with at least one processing station designed to receive and reshape the workpiece.
- the proposed screw press of the embodiment according to claim 1 further comprises a rotary table having a rotation axis true parallel to the moving direction.
- the rotary table also includes a plurality of lower tools which are offset relative to one another in the circumferential direction with respect to the axis of rotation. In total For example, there can be three, four or more lower tools in the circumferential direction along a circular line on the turntable.
- the turntable is designed or arranged and rotatably mounted according to the embodiment of claim 1 such that it is possible by rotating the turntable about the axis of rotation to transfer each of the lower tools into at least one first working position located within the machining area.
- the workpiece located in the respective first working position can be formed by moving one of the lower tools into a first working position and subsequent operation or subsequent activation of the machining head.
- the turntable of the embodiment according to claim 1 is designed or arranged and rotatably mounted such that it is possible by rotating the turntable about the axis of rotation to transfer each of the lower tools into at least one, second working position, which is lateral in axial projection with respect to the axis of movement is located outside a or the cross-sectional area of the processing head.
- the rotary table and the machining head can be arranged and mounted relative to one another in such a way that, viewed in axial projection parallel to the axis of movement of the machining head, the second working position(s) are located such that a lower tool located in a respective second working position is in a direction transverse to the axis of movement is located outside the cross-sectional area.
- the arrangement of rotary table and machining head and their design can be implemented in such a way that a central axis or an assembly opening designed for feeding and/or holding a workpiece on the lower tool is located laterally outside the cross-sectional area.
- the axis of movement can, for example, run parallel to the vertical direction, which means in particular that the processing head, and possibly a connected or coupled ram or ram, can be mounted and arranged such that it can move up and down, for example with respect to an upper crosshead.
- a ram of the screw press may be arranged to be movable back and forth in the axial direction thereof, i.e. along the movement axis, for example periodically, and it may be driven or moved in the axial direction by a screw.
- a screw Via the spindle, in particular a threaded spindle, which in turn can be driven by a suitable actuator, e.g. a motor or a motor coupled to a flywheel, forming energy can be transferred to a workpiece via the machining tools, in particular in cooperation with corresponding counter-tools of the lower tools .
- machining head i.e. the machining tools
- kinetic energy of the machining tools of the machining head and/or the ram or a ram can be converted into useful and lost work for forming the workpiece.
- the processing area in particular a base area thereof, can have the shape of a circular ring segment or a circular segment with a central angle of at least 180°, preferably a central angle of more than 180°, for example more than 270°. Accordingly the first working positions can/can be located within such a circular ring segment.
- the second or second working position(s) can be located within a circular ring segment or a circular segment with a central angle of less than 180°, for example less than 90°.
- the machining tools can be embodied symmetrically with respect to a center plane of the spindle of the spindle press that is parallel to the axis of movement.
- two machining tools are arranged or can be arranged in such a way that, seen in axial projection, the connecting axis of the centers of two, in particular adjacent, machining tools or machining tool holders run through the center of the spindle circle defined in axial projection by the outer circumference of the spindle.
- the axis of rotation of the rotary table can be located laterally outside the spindle circle.
- the processing head is formed or attached to the ram.
- the at least one second working position is located at least partially laterally outside a cross-sectional area of the ram, as seen in axial projection with respect to the axis of movement.
- the cross-sectional area of the ram can, for example, be a cross-sectional area which is defined by the dimensions of the ram at the end facing the machining area.
- the axis of rotation of the turntable is spaced from a ram axis, or spindle axis, parallel to the axis of movement in a direction transverse to the axis of rotation.
- An offset or distance between the axis of rotation of the rotary table and the, in particular central, ram axis or spindle axis can be, for example, between 360 mm and 375 mm, wherein in configurations a spindle diameter of the spindle can be 600 mm and a diameter of the turntable can be approximately 1400 mm.
- the spindle axis viewed in axial projection, is located within that circular line on which the center points of the lower tools of the turntable are located.
- the distance between the axis of rotation and the centers of the lower tools is greater than the distance between the axis of rotation and the ram or spindle axis.
- a distance between the circular line and the spindle or ram axis can be, for example, in the range between 50 mm and 65 mm, in particular around 57 mm.
- Forming stations can be set up in such a way that central axes (or: longitudinal axes) of the processing stations or processing tools running parallel to the movement axis, in particular the ram axis, intersect a circular line defined by the axes or central axes of the lower tools.
- the lower tools on the turntable can Spindle press can be arranged along a circular line, i.e. in a circle with respect to the axis of rotation M D , and can have predetermined angular distances from one another with respect to the axis of rotation of the rotary table, wherein an angular distance between two directly adjacent lower tools can be 60 degrees, 90 degrees or 120 degrees, for example, and where the angular distances can optionally be selected in such a way that the sub-tools are arranged evenly distributed along the circular line.
- the axes running parallel to the axis of rotation of the turntable or central axes of four processing stations can be located on one half or a semicircle of the circular line.
- two of the central axes may intersect the center of the circle, and two more of the central axes may intersect a secant of the circle.
- an axis of rotation of the rotary table, about which it is rotatably mounted on the screw press can be offset parallel to the central axis of the ram and offset parallel to the central axis of the machining head running in the axial direction. It should be noted at this point that the central axis of the ram and the central axis of the machining head do not necessarily have to be aligned with one another.
- the axis of rotation of the rotary table is set up and positioned in such a way that a lower tool can be transferred to a first working position located in the area of coverage or action of the axial projection of the machining head and/or the ram, and that by rotating the rotary table the lower tool can be moved into a second working position outside, in particular outside the coverage or effective area, of the processing area and different from the first second working position can be transferred.
- the turntable can be disk-shaped, with an axis of rotation arranged radially offset relative to the longitudinal axis of the ram and/or the machining head.
- a radius of curvature of the turntable is greater, for example at least twice as large as the cross-sectional radius of the ram and/or the machining head and/or the spindle.
- the turntable is mounted around an axis of rotation, for example on a forming table, in such a way that the turntable, in particular with regard to its axis of rotation, is located eccentrically to the machining area defined on the forming table by the ram and/or the machining head.
- the processing head can have several upper tools as processing tools for forming workpiece processing, it being possible for the upper tools to be provided on the processing head, for example, in a symmetrical arrangement with respect to one another.
- the upper tools can be arranged along an arc of a circle and/or located within a circular ring segment.
- the turntable has several lower tools.
- the lower tools in particular the middle points or centers thereof, can be arranged on the rotary table, for example, along a circular line when viewed in axial projection with respect to the axis of movement.
- upper tools defined circular arc at least partially, for example along a circular arc with a central angle greater than 180 °, or greater than 270 °, together with the defined by the vverKstUcKaurnanmen circular line.
- the processing area is essentially congruent when viewed in axial projection with respect to the axis of movement is the cross-sectional area of the machining head and/or ram.
- the dimensions of the machining area can be defined, for example, by the circular diameter of the spindle and/or the ram and/or the machining head.
- the machining area in particular the extent of the machining area, can be defined or fixed, for example, by the axial projection of the circumference of the ram and/or the circumference of the machining head and/or the circumference of the spindle.
- the machining head circumference viewed in axial projection with respect to the axis of movement, can lie completely within the circumference of the ram or be congruent with it.
- the at least one second working position is located outside the effective area or effective volume or stroke area or stroke volume taken up by the axial movement of the ram or machining head.
- workpieces in the second working position can be fed in comparatively easily or removed from the turntable comparatively simply, without being adversely affected by any axial movements and moving masses of the ram and/or machining head.
- the spindle diameter measured transversely to the movement axis and/or the machining head diameter is/are smaller than or at most equal to the radius or diameter of the turntable.
- the midpoints or centers of the machining tools and the further tools in axial projection can lie on a common path, in particular a circular path, when viewed with respect to the movement axis.
- An angular distance measured with respect to the axial direction between two immediately adjacent upper tools or lower tools can, for example, and in particular in each case, be in the range between 30 degrees and 120 degrees, in particular 30 degrees, 60 degrees or, for example, 90 degrees.
- the angular distance between adjacent machining tools is an integer fraction of the angular distance between adjacent lower tools.
- the angular distance between two immediately adjacent lower tools on the rotary table can be an integer multiple of the angular distance between two adjacent machining tools on the machining head.
- the machining tools and/or sub-tools are preferably evenly distributed, each arranged with the same angular distances from one another.
- the angular distance between directly adjacent lower tools on the rotary table can be 120 degrees
- an angular distance between directly adjacent machining tools on the machining head can be 60 degrees.
- At least one of the at least one second working position is provided and designed for care measures to be carried out on a lower tool located in a second working position.
- the spindle press can include a care device designed to carry out at least one corresponding care measure, wherein the care device can be designed, for example, to carry out lubrication, cleaning and/or cooling on the respective lower tool
- the screw press comprises at least one axial drive or at least one lifting unit, which is designed to lift the rotary table of the screw press and/or at least one lower tool and/or at least one coupled to a lower tool To move tool and / or at least one located in a lower tool of the turntable workpiece parallel to the axis of movement of the machining head of the spindle press.
- the axial drive or the lifting unit can be installed or mounted, for example, at least partially on or in a forming table, on or in a turntable receptacle designed for mounting the turntable on the forming table and/or on or in the turntable.
- the axial drive or the lifting unit can, for example, comprise at least one, for example motor-driven, reciprocatingly mounted drive ram, through which the turntable, the lower tool and/or the workpiece can be moved parallel to the movement axis.
- the axial drive can be designed in such a way that a workpiece located in a lower tool, for example, in individual machining stations relative to the Lower tool or raised against the turntable and / or lowered or is.
- the axial drive can be designed for this be to provide the workpiece in a lowered state in one working position and in a raised state in another, for example subsequent working position.
- Such an axial drive makes it possible to raise the rotary table, the lower tool and/or a workpiece during, before or after a forming step and/or when moving or turning the rotary table between different working positions.
- Lifting for example when changing the working position, can be used, for example, to reduce the friction that occurs during twisting between components that are moved relative to one another, for example between the rotary table and the forming table.
- a corresponding stroke of the axial drive in particular of a drive ram, ejector or lifting bar or ram of the axial drive, can be in the range of approximately 2 mm, for example.
- the drive ram or rams of the axial drive in the forming table, in or on which the turntable is rotatably mounted are present at at least a first and/or second working position.
- the drive rams can be longitudinally displaceable in the forming table, e.g. parallel to the axis of movement of the machining head or to the axis of rotation of the turntable.
- the rotary table, in particular its lower tools can be designed in such a way that they have one or more openings on the side facing the forming table, through which, when positioned in a working position equipped with a driving ram, the driving ram can be moved or reach through in order to relatively to be able to move to the rotary table or the lower tool.
- the axial drive can also be designed in such a way that in at least one working position the drive ram is lowered in relation to other working positions, so that in one of the working positions assigned Forming operation an expansion of the workpiece material in the direction of the lowered drive ram is possible.
- the drive ram can, for example, be arranged and designed in such a way that it can be lowered relative to a workpiece support level, for example in the forming table, with the workpiece support level being formed, for example, by a support surface formed between the forming table and the rotary table.
- the drive ram After appropriate forming and the associated expansion of the workpiece material in the direction of the drive ram, it can be moved in the direction of the rotary table in order to lift the workpiece so that the rotary table can be rotated further and/or for the purpose of subsequent removal of the workpiece from the lower tool.
- the axial drive can, for example, be designed and set up in such a way that it can move a workpiece located in the respective working position relative to the turntable, in particular lift it or lift it off the lower tool and/or move it in the lower tool.
- the axial drive can be designed in such a way that, in at least one working position, a workpiece can be moved parallel and/or opposite to the forming movement of the ram. Further configurations and variants of the axial drive result in particular from the description given below of exemplary embodiments in connection with the appended figures.
- the spindle press also includes a forming table assigned to the processing area, it being possible for the rotary table to be fastened to the forming table by means of an adapter unit or an adapter.
- the adapter unit is designed and can be coupled to the forming table and the turntable in such a way that the axis of rotation of the turntable is spaced apart from the spindle or ram axis, ie from the central axis of movement of the machining head, ie the turntable is arranged eccentrically with respect to the movement axis.
- the turntable can be arranged on the forming table, for example on a tabletop or bearing plate, with sliding bearings.
- a unit formed from the turntable and table top or bearing plate can in turn be fastened to an associated forming table, for example by means of screws.
- the spindle press includes a spindle designed to drive the machining head.
- At least one machining tool of the machining head can have a central axis running parallel to the movement axis of the machining head, which, viewed in axial projection, lies laterally inside, at the edge or directly adjacent to the spindle cross-sectional area.
- a connecting axis of the center points of two, in particular adjacent, machining tools or machining tool holders of the machining head can run through the center point of the spindle circle defined by the outer circumference of the spindle in axial projection.
- Both the insertion of the workpiece and the removal of the workpiece after forming can take place at second working positions, i.e. at working positions outside the working area of the ram and the upper tools. Apart from that, there can be a further second working position, i.e. a working position located outside the processing area, which is designed and provided for carrying out die care measures such as lubricating, cooling and/or cleaning.
- the turntable is rotated synchronously with the activation or deactivation of the machining head, preferably by an integer fraction of a full angle, and the direction of rotation of the turntable is preferably reversed at least once during the machining cycle of the workpiece .
- the turntable and/or at least one lower tool together with the workpiece is/are raised or lowered parallel to the axis of movement of the machining head or the axis of rotation of the turntable .
- the contact time between Workpiece and tool are reduced, for example to reduce the heat input into the tool.
- the lower tools are offset from one another by an angle of 120 degrees with respect to the axis of rotation, and a lower tool fitted with a workpiece, starting from the second working position for the forming processing of the workpiece, is successively divided into several, with respect to the axis of rotation is transferred at an angle from first working positions which are offset to one another.
- first working positions which are offset to one another.
- four offset first working positions can be traversed according to a movement pattern according to which the lower tool is rotated by rotating the rotary table starting from the or a second working position in a plan view of the rotary table by +60 degrees, i.e.
- a rotation through an angle of 120 degrees can be carried out, so that a lower tool that has been removed immediately beforehand remains unoccupied, and for example for die care measures such as cooling, lubrication, cleaning, etc., for Available.
- one of the lower tools in particular precisely one of the lower tools, during a complete operating cycle for producing the workpiece, ie during all the steps required for producing the workpiece comprehensive, operating cycle, in particular always, at least one, preferably exactly one, the lower tools is unoccupied.
- the lower tool can cool down or care measures can be carried out.
- the machining tools and lower tools as well as the rotation of the rotary table can be configured with corresponding four forming tools in such a way that in a first rotary position of the rotary table, a preform forging operation and insertion of a workpiece into a lower tool, in a rotary position rotated by +60°, a first taper, a finish forging operation and optionally die care, and in a rotary position rotated by a further -180°, a second taper and removal of a finished formed workpiece is possible.
- the rotary table can then be rotated by a further -120° and the rotary positions described can be run through again.
- three lower tools can be arranged offset from one another at an angular distance of 120 degrees, with adjacent first working positions corresponding to the position of the machining tools, for example by an angular distance of 60 degrees can be arranged offset to each other.
- a ram coupled to a spindle of the screw press can be moved relative to a lower support or tool table through the spindle be designed to be movable in a straight line in order to transmit a forming force to at least one workpiece arranged on the turntable.
- a plurality of lower tools can be offset from one another in the circumferential direction at the same basic angle of rotation to be available.
- the rotary table is mounted such that it can be moved about an axis of rotation, the axis of rotation being offset parallel to a spindle axis of the screw press.
- the circular path can be arranged in such a way that it lies with part of a circular sector, or that an arc of the circular path lies within a spindle circle defined by the spindle or by an axial projection of a spindle circle.
- the arc of a circle in which the spindle circle lies can, for example, span an angle of less than 90 degrees, or for example less than 60 degrees.
- the turntable has three lower tools for which six different approach positions are provided, wherein at least one, for example two of the six approach positions can be designed as second working positions.
- the ratio of the number of lower tools and the number of approach positions can be an integer, as in the present example, but non-integer ratios are also conceivable.
- At least two approach positions i. H. two working positions, into which the lower tools can be brought by rotating the rotary table, are designed as second working positions.
- Appropriate approach positions can be used, for example, for loading or unloading and/or for die care.
- At least one workpiece is placed in at least one lower tool arranged on the Drentiscn, and that the Drentiscn is moved around its axis in such a way that that the lower tool carrying the workpiece is positioned in a first working position, with at least one further lower tool being positioned in a second working position.
- the workpiece in question can be machined, for example by carrying out one or more machining steps, for example by working on the ram, e.g. on an underside of the ram and/or on an underside of a Processing head, arranged upper tools.
- the ram can be moved in an axial, linear movement towards the turntable, so that the upper tool can act on the workpiece located in the lower tool, whereby the joint action of the upper tool and lower tool and the force generated by the ram cause the workpiece to be e.g can be reshaped.
- a comparatively high-quality machining of workpieces can be achieved both quantitatively and qualitatively.
- An offset, i.e. eccentric, arrangement of the axis of rotation of the rotary table and spindle, ram and/or machining head with respect to the transversal makes it possible, in particular, for a workpiece to be machined to be rotated into different working positions, including at least one second working position which, for example, is used for machining and Disassembling with workpieces can be used.
- the processes described can be carried out approximately parallel to one another, for example during a processing step or cycle, depending on requirements. For example, while a workpiece is being machined or formed in a lower tool by the force of the ram, another workpiece can be removed from another workpiece holder in the second working position or another workpiece holder in the second working position, a new workpiece can be fitted.
- the number and arrangement of the working positions or approach positions, and thus in particular also the number and arrangement of the lower tools, can be variable, with the rotary table being able to have corresponding receptacles for lower tools, for example.
- the inventive eccentric arrangement of the axis of rotation of the rotary table with respect to the machining area makes it possible to position a lower tool arranged on the rotary table, and thus a workpiece accommodated therein, for example for a first machining or forming process in the area of a spindle circle in the area of the screw press, i.e. in the middle of the machining area, to position arranged machining tool, and to position the workpiece of the spindle circuit of the screw press in another machining process.
- forming operations that require comparatively high forming forces can be carried out in or near the spindle circle, while forming operations with comparatively low forming forces can be carried out in areas that are further away from the spindle circle.
- movement curves can be used which, compared to the diameter of the ram or machining area, have a significantly larger radius of curvature, for example larger by a factor of 2, than comparable rotary tables with an arrangement concentric to the respective machining head.
- the machining tools mentioned herein can be designed according to the shape desired for the respective workpiece.
- the upper tools can be designed as hollow cones and the like. It is also possible for an upper tool to be designed as a manipulator designed to grip the workpiece.
- the upper tools on the ram or machining head are arranged on a circular path whose curvature corresponds to the curvature of the circular path on the turntable defined by the workpiece holders.
- the angular spacing of the lower tools on the rotary table is selected in such a way that processing steps, in particular forming steps, are carried out at least partially in parallel.
- the axial drive described above for the workpieces and/or lower tools and/or the lifting device or unit for the turntable can, for example, comprise one or more lifting cylinders, which are set up in such a way that the workpiece, the lower tool and/or the turntable, for example together with the workpiece, can be raised and lowered in the axial direction, for example parallel to the axis of movement of the machining head or the ram.
- the hydraulic cylinder can lift the workpiece, the lower tool and/or the turntable when transferring to another working position.
- a stroke can be in the range of a few millimeters, for example approximately 2 mm, or a few centimeters.
- it can be provided in configurations of the method that during at least one processing step and/or at least between two processing steps the turntable and/or the lower tool together with the workpiece or only the workpiece is/are raised or lowered parallel to the movement axis.
- Each lower tool of the rotary table can be assigned its own axial drive unit in configurations, for example integrated into the forming table, so that workpieces are specifically raised in the respective working positions or can be lowered.
- the axial drive can be activated or deactivated, for example depending on the type of the respective working position and in particular independently of other working positions.
- the lifting device can, for example, be set up in such a way that it can be used independently of specific processing steps and/or approach positions.
- the axial drive and/or the lifting unit can be activated in such a way that the workpiece, the lower tool and/or the rotary table is/are placed on a forming table, a base plate or a press plate of the screw press during the forming process itself rests on/s, so that the torques otherwise acting on the rotary table and the axis of rotation due to the eccentric arrangement of the axis of rotation are at least reduced, preferably completely avoided.
- the turntable arrangement proposed here it is in particular possible for the turntable to have such a number of lower tools that, during proper operation, at least one lower tool is or can remain unoccupied in at least one machining step. For example, a care measure, as already explained above, can be carried out on the unoccupied lower tool.
- the lower tools and forming positions can be selected, for example, in such a way that at least one of the lower tools is positioned outside the forging or forming area, in a second working position, during each forging or forming process.
- a finished forged workpiece can be removed comparatively easily or a blank can be inserted into a free lower tool without a loading and unloading device such as a robot arm working in the immediate vicinity or within the movement range of the ram would have to.
- a corresponding configuration in which there is always a Lower tool is outside the working area of the ram in a second working position can be achieved, for example, by increasing the length of the circular line of the turntable on which the lower tools are located, for example by 1/6 to 1/3, in particular by 1/4 to 1/3 is greater than the circular arc of this circular line covered by the cross-sectional area of the machining head or by the machining area or working area of the ram.
- An unoccupied lower tool can, for example, be cleaned, cleaned, cooled, etc. in the unoccupied state.
- die maintenance such as cooling or lubrication, can be implemented, whereby wear on the tool can be minimized and/or the manufacturing quality can be improved.
- FIG. 1 to FIG. 14 are denoted by the same reference numerals.
- the screw press 13 comprises a ram 9 mounted on a frame 14 and a crosshead 15 in a motor-driven manner for performing an up and down movement, on the underside of which a machining head 16 with at least one upper tool holder 10 is arranged or fastened.
- the processing area 17 of the spindle press 13 is located in the axial projection below the processing head 16 or the ram 9, the diameter and transverse extent of which is approximately the same in the present case.
- the screw press 13 also includes a rotary table 1 arranged below the ram 9 or the spindle (not shown) provided for driving the ram 9 on a lower forming table or carrier 5, such as a table top be.
- the rotary table 1 is rotatably mounted about an axis of rotation M D , the axis of rotation M D being offset transversely with respect to a spindle axis M S of the spindle available for driving the ram 9 , ie spaced transversely to the axial direction of the spindle axis M S .
- the spindle axis M S coincides with the movement axis of the machining head 16 .
- the second working position(s) 20 is (are) located laterally outside of the cross-sectional area Q of the machining head 16 in axial projection with respect to the movement axis Ms, the cross-sectional area Q of the machining head 16 being congruent with the cross-sectional area Q of the ram 9, as in the example shown can.
- the first working position(s) 19 are arranged within the cross-sectional area Q when viewed in axial projection.
- a drive unit 21 is coupled to the turntable 1 for driving the turntable 1, particularly in a synchronized manner with the up and down movement of the ram 9, for example, to rotate the turntable 1 in a clockwise or counterclockwise motion.
- the drive unit 21 can also have a lifting unit (see Fig. FIG. 5 to FIG. 7 ) with which the rotary table 1 and/or the lower tools 8 and/or the workpieces 11 located in the lower tools can be raised and lowered in the axial direction.
- FIG. 1 shows a plan view of the rotary table 1, which is arranged rotatably on the lower carrier 5, for example a forming table or a press plate, as a component of the screw press 13.
- a circular path 2 is indicated within the area of the turntable 1 , on which several approach positions 4 or working positions are provided, which can be approached along the circular path 2 by rotating the turntable 1 .
- the circular path 2 is also divided into several circular sectors 3 of equal size, which are defined by a basic angle of rotation a. These give the same time Distance or opening angle between the individual approach positions 4, which are arranged at the respective ends of the circular arc of the circular sectors 3.
- the value of the basic angle of rotation ⁇ can be adapted to the respectively required number of approach positions 4, for example 60 degrees, or else 90 degrees or 120 degrees.
- FIG. 2 shows the same representation of the turntable 1 with an exemplary occupation with lower tools 8, or workpiece holders, on the turntable 1.
- the lower tools 8 are for loading or equipping with (in FIG. 4 shown) workpieces 11 and for transport to a designated approach position 4 in order to be able to machine the workpieces 11, e.g.
- FIG. 3 shows a top view of a ram 9 or machining head 16, which can be moved in a straight line along the movement axis Ms relative to the lower support 5 for machining a workpiece 11, for example by being coupled to a spindle (not shown).
- the plunger 9 is not the one shown Limited shape and can, for example, be formed around.
- the representation of the spindle or ram 9 or the machining area 17 is limited to a circular area denoted here by the spindle circle 7, which corresponds to the diameter of the spindle or its projection, with the spindle axis M S intersecting the transverse to the movement axis running ram axes A1 and A2 of the ram 9 coincides.
- the center of the ram 9 and the spindle, or the spindle circle 7, thus coincide in the present example.
- the circular path 2 runs around an axis of rotation M D of the turntable 1, which is arranged offset parallel to the spindle axis M S in such a way that at least one circular segment of a circular sector 3 is always located within the spindle circle 7, in particular in the machining area 17, while at the same time the Circular path 7 and thus at least one approach position 4 over the edge of the ram 9, in particular the processing area 17, protrudes.
- the radius R D of the rotary table 1 is, for example, twice as large as the diameter D S of the spindle and about the same size or larger than half a side length L of the ram 9.
- the rotary table 1 is, as in FIG. 3 shown, arranged eccentrically to the spindle axis M S , ie spindle axis M S and axis of rotation M D of the turntable 1 are spaced apart.
- the circular line 2 can, as in particular FIG. 1 and 2 can be removed, lie on the turntable 1 slightly outside of half the radius length of the turntable 1, the diameter of the lower tools 8 being slightly smaller, for example 1/4 smaller than the radius of the turntable 1.
- a lower tool 8 it is thus possible, for example, for a lower tool 8 to be in a central position below the ram 9 and thus below a machining tool connected to the ram 9 during machining that a maximum load or force load can be applied to the workpiece 11 for forming.
- a first working position 19 that is comparatively centered with respect to the ram axis MS for example within the spindle circle 7, can be used for finishing, in particular for a finish forging process, while first working positions 19 that are further away from the ram axis MS are used to produce preforms and other upstream ones Forging processes can be used in which comparatively small forming forces or forging forces occur.
- Another lower tool 8 is located outside of the cross-sectional area Q of the machining head 16 or the ram 9, viewed in axial projection, in particular outside of the machining area 17, where the workpiece 11 can be removed from the lower tool 8 in an operating area 6, for example.
- an empty lower tool 8 in this operating area 6 can be equipped with a workpiece 11 to be machined, also e.g. B. while another workpiece 11 at a first working position 19 just taking place forming process. It is also possible to carry out die care on the lower tools 8 at an approach position located in the operating area 6 or outside the machining area 17, for example for cleaning, lubricating and/or cooling the lower tools 8.
- the ram 9 comprises a plurality of upper tool holders 10 with upper tools 22 inserted therein, which interact with the lower tools 8 during machining.
- the upper tool holders 10 and upper tools 22 are arranged along a circular path 7 analogously to the lower tools 8 .
- the number and design of the upper tools 22 can be varied as desired depending on the intended use and is not limited to the exemplary representation of this description.
- Upper and lower tools as well as approach positions are aligned with one another with respect to the axial direction, ie in the direction of the movement axis M S , with directly adjacent upper and lower tools or approach positions can have an angular spacing of 120 degrees or 60 degrees.
- FIG. 4 shows an exemplary sequence of stages in the forming processing of a workpiece 11 into a stub shaft.
- the stage a 0 shows the workpiece 11 in the unmachined initial form.
- the workpiece 11 undergoes a first and a second coning process, respectively.
- the tapered workpiece is preformed and at stage d the preformed workpiece 11 is finish forged into the final shape comprising a shank with a head formed thereon.
- the upper tool holders 10a, 10b, 10c and 10d arranged by way of example in FIG. 3 are designed according to these forming stages and interact in a corresponding manner with the lower tools 8 arranged on the turntable 1, which take up the workpieces 11 and are brought into the corresponding approach position 4 by rotating the turntable 1.
- the upper tool holders 10a and 10b for generating the workpiece stages a and b are located in the eccentric area of the ram 9 and outside of the spindle circle 7.
- the central axes of the tool holders 10a and 10b intersect the center of the circular path 2.
- the workpiece stages c and d are positioned at approach positions 4 within or near the edge of the spindle circle 7 in order to be able to reliably absorb the comparatively greater forming forces. Additionally is in FIG. 3 a gripping tool 10e shown, which is designed for Removal or insertion of a workpiece 11 into a lower tool 8 in the surgical area 6.
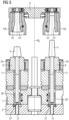
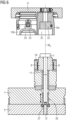
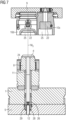
- FIG. 5 to 7 the construction of upper and lower tools according to the exemplary embodiment is illustrated in more detail.
- FIG. 5 shows the ram 9 comprising the upper tool holders 10a and 10b with upper tools 22, which in the present exemplary embodiment have conical surfaces 23 with different cone angles.
- the workpieces 11 are placed in the lower tools 8 , the lower tools 8 being clamped or fixed in tool holders 24 , for example chucks and the like, so that the lower tools 8 are supported on the turntable 1 via the tool holders 24 .
- the workpieces 11 can be rotated together with a rotation of the turntable 1 relative to the lower support 5, i. H. the table top, are moved into corresponding approach positions 4 under the respective upper tools 22 located in the upper tool holders 10a to 10d.
- the rotary table 1 and the lower support 5 have axial openings at the respective working positions or approach positions 4, which in the present example are arranged centrally and are aligned parallel to the spindle axis in the respective approach position.
- the axial openings can be provided as a displacement volume into which excess material can escape during the forming process when the forming tools are closed.
- the openings can be designed in such a way that a part of the workpiece 11, for example a shank of the workpiece 11 extending from a plate produced by the forging processes, can be accommodated therein.
- a respective socket 26 is mounted in a longitudinally displaceable manner along the respective opening, which is illustrated in the figures by a double arrow.
- the socket 26 is at least in the working positions of FIG. 5 and FIG. 6 on a sliding strip 27 embedded in the lower support 5, along which, for example, the bushing 26 can slide during one of the rotary movements of the turntable 1.
- the sliding strip can be interrupted, for example, and the bushing 26 can be removed with the lifting ram 12 lowered, as in FIG FIG. 7 shown, immerse in a lower support 5, ie the table top, introduced recess 28 or recess, or a deeper recording.
- the bushing 26 can be coupled to the lifting ram 12 or power ram 12 so that the bushing 26 can be retracted into the recess 28 with it.
- the bushing 26 can, for example, be designed to be displaceable by a distance of 10 mm to 20 mm or less, so that, for example during a forming process, material displaced from the forming volume can be re-injected in the axial direction.
- the degree of lowering of the bushing 26 can be adapted, for example, to the requirements relating to mass displacement or material flow required for a particular workpiece as a result of a forming process.
- the degree to which the bushing 26 is lowered can be set, for example, by setting the drive tappet 12 accordingly.
- a forged bushing 29 is arranged in the depression 28 .
- the length of the forged bushing 29 is chosen such that the bushing 26 facing end of the forged bushing 29 in the assembled state as in FIG FIG. 7 shown, is set back in relation to the edge of the depression 28, such that the offset between the end of the forged bushing 29 and the edge of the depression 28 corresponds to that length by which the bushing when re-shooting in the depression 28 is immersed.
- the forged bushing 29 can, as in FIG. 7 be arranged coaxially to the movement axis or spindle axis M S and concentrically to the drive ram 12 shown.
- the forged bushing 29 can be inserted into the depression so that it can be exchanged, so that forged bushings 29 of different lengths can be used, so that the degree of re-shooting can be changed by inserting forged bushings of different lengths into the depression.
- FIG. 7 The operating state shown, in which the bushing 26 is immersed in the recess 28, the bushing 26 rests on the forged bushing 29.
- the forged bushing 29 can be viewed as a depth stop for the bushing 26 when re-shooting.
- the volume of the opening in which the bushing 26 is arranged can be increased.
- An increase in the volume of the opening is particularly necessary or useful when an associated forging or forming process leads or can lead to the material of the machined workpiece 11 having to escape from the forming zone into the opening when the forging tools 8, 22 are closed. which in the example shown during the finish forging of the workpiece 11, specifically the plate of the workpiece 11, in the approach position FIG. 7 can occur.
- Lowering the bushing 26 is also advantageous insofar as it is possible in this way to compensate for, for example, tolerance-related differences in the length of the unmachined workpieces (a 0 ).
- the bushing 26 can be raised by moving the lifting ram 12 in such a way that the bottom of the bushing 26 is at the level of the upper side of the sliding strip 27 and can slide on it, so that the rotary table 1 can continue to rotate is or will
- the workpiece e.g.
- FIG. 6 is the preforming process
- FIG. 7 Finish forging for the workpiece stages c and d shown with the respective upper and lower tools.
- the correspondingly shaped upper tools 22 are arranged on the ram 9 on corresponding upper tool holders 10c and 10d in order to be able to machine the workpiece 11 .
- the upper tool 22 inserted into the upper tool holder 10c has a rectangular forming zone 25, and the upper tool 22 inserted into the upper tool holder 10d has a negative shape corresponding to the target shape of the workpiece 11 as forming zone 25.
- the ram 9 is moved relative to the axis of rotation M D of the turntable 1 by means of the operative connection to the spindle, not shown, in order to exert a force on the workpieces 11 via the upper tools 22, which is Lower tools 8 are included and are positioned on the circular path 2 in an approach position 4 each exactly below the corresponding upper tools 22 for forming processing.
- the workpieces 11 can be operatively connected to the lifting ram 12 in the respective approach position 4 .
- the lifting tappet 12 can, for example, comprise a lifting cylinder and be set up in such a way that the workpiece 11 can be lifted in a targeted manner.
- the workpiece 11 can be raised immediately after forming and lowered again when the next forming position is reached.
- the workpiece 11 is lifted at least during the movement of the workpiece 11 between the approach positions 4, so that the formed section is lifted from the lower tool 8, whereby, for example, the heat input into the lower tool 8 can be reduced.
- the lifting ram 12 can also be used as an ejector rod or ram in order to lift the workpiece 11 after completion, so that it can be removed more easily from the lower tool 8 in the second working position 20, for example.
- the lifting ram 12 is not limited to use for a parallel offset rotary table 1, but can also be used in the same way for a centrally arranged rotary table, i.e. a rotary table whose axis of rotation coincides with the spindle axis of the screw press.
- a lifting function and lifting device can also be used in the case of a linear conveyance of the workpieces 11, in particular in the case of forming devices without a rotary table.
- the rotary table 1 together with the lower tool holders or workpiece holders 8 and any lower tools 8 located therein can be designed to be raised parallel to the axis of rotation M D or spindle axis M S .
- the friction occurring between the table top and the turntable 1 when the turntable 1 rotates can be at least reduced.
- a correspondingly designed lifting unit can comprise, for example, one or more rollers which are accommodated in or on the lower support 5, i.e. the table top, and which lift the turntable 1 relative to the lower support 5 when actuated.
- the lifting unit can, for example, comprise four rollers.
- a stroke of the lifting unit can be 2 mm, for example.
- FIG. 8 to FIG. 13 show a machining sequence in steps I to VI of workpieces 11 according to an exemplary embodiment in which lower tools 8a, 8b and 8c are arranged along circular path 2.
- lower tools 8a, 8b and 8c are arranged along circular path 2.
- approach positions 4 at the respective points of the circular arc of the circular sectors 3 of the circular path 2 on the turntable 1, which can be approached by the lower tools 8a, 8b and 8c by rotating the turntable 1 accordingly, in order to move them together with the inserted workpieces 11a, 11b , 11c below an upper tool 22 according to FIG FIG. 3 to position for the purpose of processing.
- the basic angle of rotation ⁇ is 60 degrees. It is now possible to move the rotary table 1 in rotary steps D with positive or negative multiples of the basic angle of rotation a, in order to bring the lower tools 8a, 8b and 8c into the corresponding machining positions.
- step I after FIG. 8th the lower tool 8a is in the operating area 6 and a workpiece 11a in the state a 0 is inserted into it by means of the gripping tool 10e.
- a workpiece 11b that has already been placed in the lower tool 8b and is already in workpiece stage b is subjected to preforming for workpiece stage c.
- the lower tool 8b is located essentially within the spindle circle 7, so that it is in a central position below the ram 9, so that comparatively high forming forces can be applied.
- the lower tool 8c initially remains unoccupied.
- the tool for inserting the workpiece can be provided with a robot arm, for example, which can be moved automatically and synchronously with the ram 9 or the forming cycle or the forming movements of the ram 9, but independently of the specific movement of the ram 9.
- step II after FIG. 9 the rotary table 1 is moved in a rotary step D by 1 ⁇ 60 degrees to the left, ie +60 degrees.
- the lower tool 8b is now in a second approach position 4 essentially within the spindle circle 7 and the inserted workpiece 11b is finish-forged for the workpiece stage d by the upper tool 22 of the upper tool holder 10d to the final shape.
- the workpiece 11a placed in the lower tool 8a is subjected to the first taper for the workpiece stage a by the upper tool 22 of the upper tool holder 10a.
- die care eg cooling, lubrication, cleaning, etc., can be carried out on the unoccupied lower tool 8c.
- the rotary table 1 is moved in a rotary step D by 3x60 degrees to the right, ie -180 degrees.
- the lower tool 8a is now in an approach position 4 below the upper tool 22 of the upper tool holder 10b for the second coning of the workpiece 11b for workpiece stage b.
- the lower tool 8b is located in the operating area 6 for removing the finished workpiece.
- step IV after FIG. 11 the rotary table is moved in a rotary step D of 2x60 degrees to the right, i.e. -120 degrees, so that the previously unoccupied lower tool 8c can be loaded with an unmachined workpiece 11c using the gripping tool 10e, while the lower tool 8a is located within the spindle circle 7 for Preforming the inserted workpiece 11.
- the lower tool 8b emptied in step III also remains unoccupied in the subsequent steps V and VI in order to be able to carry out die maintenance, for example in step V. In the other unoccupied positions, the lower tool 8b or die can cool down for a subsequent operation.
- the rotary table After preforming to workpiece stage c (cf. FIG. 11 ) the rotary table is rotated 1x60 degrees counterclockwise, ie +60 degrees, and is thus positioned under the upper tool 22 set in the upper tool holder 10d, where the work 11a is finish forged by operating the upper tool 22 to the work stage d.
- the rotary table 1 is rotated further by 3x60 degrees to the right, i. H. -180 degrees, whereby the workpiece 11a is brought into the second working position, in which it can be removed from the lower tool 8a.
- the processing and forming of further workpieces can be repeated analogously to steps I to VI explained above.
- the turntable 2 ⁇ 60 degrees to the right, ie -120 degrees are further rotated, and the lower tool 8 then located in the second working position 20 is loaded.
- the lower tool 8a from which a finish-forged workpiece 11a is removed initially remains unoccupied in order to be able to carry out die maintenance on it, for example.
- the diameter of the spindle can be 600 mm, for example.
- the spindle press can be designed in such a way that the spindle has a maximum stroke of approx. 550 mm.
- a support plate 16 designed to accommodate upper tools can have a width and/or length of approximately 1250 mm transversely to the spindle axis Ms, with a center distance between adjacent tool receptacles for upper tools being approximately 425 mm.
- a thickness of the lower support, i.e. the table top can be around 250 mm for a thickness of the turntable of around 400 mm.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
- Machine Tool Units (AREA)
Description
- Die Erfindung betrifft eine Spindelpresse, zur umformenden Bearbeitung von Werkstücken sowie ein Verfahren zur umformenden Bearbeitung von Werkstücken unter Verwendung einer derartigen Vorrichtung.
- Für das Umformen von Werkstücken sind schlagende Umformmaschinen wie Hämmer und Spindelpressen, insbesondere Schwungrad-Spindelpressen, bekannt. Beispielhaft wird auf die
DE 78 22 648 U1 verwiesen, aus welcher eine gattungsgemäße Spindelpresse zum Schmieden eines Wellenflansches bekannt ist, wobei ein mit Untergesenken zur Aufnahme von Werkstücken ausgebildeter Drehtisch, welcher verschiedene Anfahrpositionen aufweist, fluchtend unterhalb einer an einem Stößel angebrachten und mehrere Obergesenke aufweisenden Werkzeugplatte angeordnet ist. - In solchen Spindelpressen kann die zur Werkstückumformung erforderliche Umformenergie über eine Spindel und ein Schlagwerkzeug bzw. einen Stößel erzeugt und auf das Werkstück übertragen. Die Spindel kann direkt mit einem Motor oder mit einem form- oder kraftschlüssig verbundenen Schwungrad motorisch angetrieben sein. Die Drehbewegung der Spindel wird über ein steilgängiges Mehrfachgewinde in eine geradlinige Stößelbewegung umgesetzt. Beim schlagartigen Auftreffen des Stößels auf das Werkstück wird die kinetische Energie von Schwungrad, Spindel und Stößel vollständig in Nutz- und Verlustarbeit umgewandelt. Als Antrieb für die Spindel bzw. das Schwungrad wird in der Regel ein elektrischer Antriebsmotor eingesetzt. Mit einem wie z.B. aus
DE 78 22 648 U1 bekannten Drehtisch können Werkstücke innerhalb des Bearbeitungsbereichs der Obergesenke zwischen verschiedenen Anfahrpositionen rotiert werden. - Die
US 2003/0167938 A1 beschreibt eine hydraulische Presse mit einem bewegbaren Werkzeugträger, zur Herstellung von z.B. Presslingen, wobei zur Herstellung von keinen Bauteilen der Werkzeugträger als Drehtisch, und der Werkzeugträger zur Herstellung von vergleichsweise großen Bauteilen als Schiebeschlitten ausgebildet sein können. - Dokument
US 5,095,731 A beschreibt eine hydraulische Presse zur Herstellung von Patronenhülsen, wobei mehrere unterschiedliche Gesenk-Bearbeitungsstationen einen Drehtisch angeordnet sein können. - Die
DE 1 627 688 A beschreibt eine Presse zur Herstellung von kopfprofilierten Elemente wie Bolzen, Stiften, Stanzstempel und dgl. auf Matrizen, wobei mehrere Matrizen auf einem Drehtisch angeordnet sein können. - In "DOPPELDRUCK-KALTPRESSEN HC MIT ROTIERENDEM MATRIZENHALTER ZUR HERSTELLUNG VON SCHRAUBEN; NIETEN UND ANDEREN FORMTEILEN", DRAHT, MEISENBACH, BAMBERG, DE, Bd. 38, Nr. 3, 1. März 1987, Seite 211/212 wird eine Doppeldruck-Kaltpresse zur Herstellung von Schrauben, Nieten und dgl. beschrieben, wobei die Doppeldruck-Kaltpresse einen rotierenden Werkzeughalter mit drei Pressmatrizen umfasst, bei dem Vorstaucher, Fertigstaucher und Auswerfer gleichzeitig betreibbar sind.
- Die
DE 883 552 A beschreibt eine Gesenkwechselvorrichtung für Freiformschmiedepressen, wobei z.B. zwei Schmiedesättel, beispielsweise ein Flachsattel und Spitzsattel zur Ausführung unterschiedlicher Schmiedeoperationen, auf einem Drehtisch angeordnet sein können. - Ausgehend davon ist es eine Aufgabe der Erfindung, eine neuartige Spindelpresse, und ein neuartiges Verfahren zum Umformen eines Werkstücks anzugeben, welche insbesondere eine verbesserte Werkstückführung und, optional, einen verbesserten Werkstückdurchsatz ermöglichen.
- Diese Aufgabe wird gelöst durch eine Spindelpresse nach Anspruch 1 und ein Verfahren zur umformenden Bearbeitung eines Werkstücks nach Anspruch 11. Vorteilhafte Ausgestaltungen und Weiterbildungen ergeben sich insbesondere aus den Abhängigen Ansprüchen, sowie aus der nachfolgenden Beschreibung.
- Nach einer Ausgestaltung der Erfindung nach Anspruch 1 wird eine Spindelpresse vorgeschlagen, welche einen zur umformenden Bearbeitung wenigstens eines Werkstücks entlang einer Bewegungsachse bewegbar geführten oder gelagerten Bearbeitungskopf mit mehreren verschiedenen Bearbeitungswerkzeugen umfasst.
- Der Bearbeitungskopf ist an einem Stößel oder Bären der Spindelpresse angebracht oder damit integriert ausgebildet. Der Bearbeitungskopf umfasst eine Werkzeugplatte, welche dazu ausgebildet ist, die mehreren verschiedenen Bearbeitungswerkzeuge daran, z.B. lösbar, zu haltern. Die Bewegungsachse kann beispielsweise kollinear zu der sich beim Betrieb der Spindelpresse ergebenden Trajektorie, d.h. der zentralen Bewegungsachse, des Bearbeitungskopfs oder eines damit gekoppelten Stößels oder Bären sein.
- Die vorgeschlagene Spindelpresse umfasst des Weiteren einen dem Bearbeitungskopf gegenüber liegenden Bearbeitungsbereich mit zumindest einer zur Aufnahme und umformenden Bearbeitung des Werkstücks ausgebildeten Bearbeitungsstation.
- Die vorgeschlagene Spindelpresse der Ausgestaltung nach Anspruch 1 umfasst des Weiteren einen Drehtisch mit einer zur Bewegungsrichtung echt parallelen Drehachse. Der Drehtisch umfasst ferner mehrere bezüglich der Drehachse in Umfangsrichtung versetzt zueinander angeordnete Unterwerkzeuge. Insgesamt können beispielsweise drei, vier oder mehr Unterwerkzeuge in Umfangsrichtung entlang einer Kreislinie am Drehtisch vorhanden sein.
- Der Drehtisch ist entsprechend der Ausgestaltung nach Anspruch 1 derart ausgebildet bzw. angeordnet und drehbar gelagert, so dass es durch Drehung des Drehtisches um die Drehachse möglich ist, jedes der Unterwerkzeuge in zumindest eine innerhalb des Bearbeitungsbereichs gelegene erste Arbeitsposition zu überführen. Durch Überführen eines der Unterwerkzeuge in eine erste Arbeitsposition und anschließendem Betrieb bzw. anschließender Aktivierung des Bearbeitungskopfs kann das in der jeweiligen ersten Arbeitsposition befindliche Werkstück umgeformt werden.
- Ferner ist der Drehtisch der Ausgestaltung nach Anspruch 1 derart ausgebildet bzw. angeordnet und drehbar gelagert, so dass es durch Drehung des Drehtisches um die Drehachse möglich ist, jedes der Unterwerkzeuge in zumindest eine, zweite Arbeitsposition zu überführen, welche in Axialprojektion bezüglich der Bewegungsachse lateral außerhalb einer oder der Querschnittsfläche des Bearbeitungskopfs gelegen ist. Dabei können der Drehtisch und der Bearbeitungskopf zueinander derart angeordnet und gelagert sein, dass in Axialprojektion parallel zur Bewegungsachse des Bearbeitungskopfes betrachtet die zweite(n) Arbeitsposition(en) so gelegen sind, dass ein in einer jeweiligen zweiten Arbeitsposition befindliches Unterwerkzeug in Richtung quer zur Bewegungsachse außerhalb der Querschnittsfläche angeordnet ist. Beispielsweise kann die Anordnung von Drehtisch und Bearbeitungskopf und deren Ausgestaltung derart umgesetzt sein, dass eine Mittelachse oder eine zur Zuführung und/oder Halterung eines Werkstücks am Unterwerkzeug ausgebildete Bestückungsöffnung lateral außerhalb der Querschnittsfläche gelegen ist.
- Die Bewegungsachse kann beispielsweise parallel zur vertikalen Richtung verlaufen, was insbesondere bedeutet, dass der der Bearbeitungskopf, und ggf. ein damit verbundener oder gekoppelter Stößel oder Bär, beispielsweise bezüglich eines oberen Querhaupts, auf- und abbewegbar angebracht und angeordnet sein kann.
- Ein Stößel der Spindelpresse kann in dessen Axialrichtung, d.h. entlang der Bewegungsachse, z.B. periodisch, vor- und zurückbewegbar angeordnet sein, wobei er durch eine Spindel in Axialrichtung angetrieben bzw. bewegt werden kann. Über die Spindel, insbesondere eine Gewindespindel, die wiederum durch einen geeigneten Aktor, z.B. einen Motor oder ein mit einem Schwungrad gekoppelten Motor, angetrieben werden kann, kann Umformenergie über die Bearbeitungswerkzeuge, insbesondere in Zusammenwirken mit entsprechenden Gegenwerkzeugen der Unterwerkzeuge, auf ein Werkstück übertragen werden.
- Beim, insbesondere schlagartigen, Auftreffen des Bearbeitungskopfs, sprich der Bearbeitungswerkzeuge auf das Werkstück kann kinetische Energie der Bearbeitungswerkzeuge des Bearbeitungskopfs und/oder des Stößels oder eines Bären in Nutz- und Verlustarbeit zur Umformung des Werkstücks umgewandelt werden.
- Der Bearbeitungsbereich, insbesondere eine Grundfläche desselben, kann die Form eines Kreisringsegments oder eines Kreissegments mit einem Mittelpunktswinkel von zumindest 180°, bevorzugt einem Mittelpunktswinkel von mehr als 180°, beispielsweise mehr als 270°, aufweisen. Entsprechend kann/können die ersten Arbeitspositionen innerhalb eines solchen Kreisringsegments gelegen sein. Die zweite oder zweiten Arbeitspositionen kann/können innerhalb eines Kreisringsegments oder eines Kreissegments mit Mittelpunktswinkel von weniger als 180°, beispielsweise von weniger als 90°, gelegen sein.
- Die Bearbeitungswerkzeuge können bezüglich einer zur Bewegungsachse parallelen Mittelebene der Spindel der Spindelpresse symmetrisch ausgebildet sein. Beispielsweise ist es möglich, dass zwei Bearbeitungswerkzeuge derart angeordnet sind oder angeordnet werden können, dass in Axialprojektion gesehen die Verbindungsachse der Mittelpunkte zweier, insbesondere benachbarter, Bearbeitungswerkzeuge oder Bearbeitungswerkzeugaufnahmen durch den Mittelpunkt des in Axialprojektion durch den Außenumfang der Spindel definierten Spindelkreises verlaufen. Bei solchen Ausgestaltungen, jedoch auch bei anderen hierin beschriebenen Ausgestaltungen, kann in Axialprojektion bezüglich der Bewegungsachse gesehen, die Drehachse des Drehtisches lateral außerhalb des Spindelkreises gelegen sein.
- Der Bearbeitungskopf ist am Stößel ausgebildet oder angebracht. Die zumindest eine zweite Arbeitsposition ist in Axialprojektion gesehen bezüglich der Bewegungsachse zumindest teilweise lateral außerhalb einer Querschnittsfläche des Stößels gelegen. Bei der Querschnittsfläche des Stößels kann es sich beispielsweise um eine Querschnittsfläche handeln, welche durch die Abmessungen des Stößels am Bearbeitungsbereich zugewandten Ende definiert ist.
- Die Drehachse des Drehtisches ist von einer parallel zur Bewegungsachse verlaufenden Stößelachse, oder Spindelachse, in einer Richtung quer zur Drehachse beabstandet.
- Ein Versatz oder Abstand zwischen Drehachse des Drehtisches und der, insbesondere zentralen, Stößelachse oder Spindelachse kann beispielsweise zwischen 360 mm und 375 mm betragen, wobei in Ausgestaltungen ein Spindeldurchmesser der Spindel 600 mm, und ein Durchmesser des Drehtisches etwa 1400 mm betragen können.
- In Ausgestaltungen kann vorgesehen sein, dass die Spindelachse in Axialprojektion gesehen innerhalb derjenigen Kreislinie gelegen ist, auf welcher die Mittelpunkte der Unterwerkzeuge des Drehtisches gelegen sind. Anders ausgedrückt kann in Ausgestaltungen vorgesehen sein, dass der Abstand zwischen Drehachse und Mittelpunkten der Unterwerkzeuge größer ist als der Abstand zwischen Drehachse und Stößel- oder Spindelachse. Ein Abstand zwischen der Kreislinie und Spindel- oder Stößelachse kann beispielsweise im Bereich zwischen 50 mm und 65 mm liegen, insbesondere bei etwa 57 mm.
- In Ausgestaltungen Kann vorgesenen sein, dass genau drei Unterwerkzeuge am Drehtisch ausgebildet sind, und dass, den Unterwerkzeugen zugewandt, genau vier Umformpositionen oder -stationen am Bearbeitungskopf oder Stößel ausgebildet sind.
- Die Unterwerkzeuge und Bearbeitungs- ozw. Umformstationen können derart eingerichtet sein, dass parallel zur Bewegungsachse, insbesondere Stößelachse, verlaufende Mittelachsen (oder: Längsachsen) der Bearbeitungsstationen oder Bearbeitungswerkzeuge eine durch die Achsen oder Mittelachsen aer Unterwerkzeuge definierte Kreislinie schneiden.
- In Ausgestaltungen, insbesondere nach einem der vorangehenden oder nachroigenuen Ausgestaltungen, können die Unterwerkzeuge am Drehtisch der Spindelpresse entlang einer Kreislinie, d.h. bezüglich der Drehachse MD kreisförmig, angeordnet sein, und können bezüglich der Drehachse des Drehtisches vorgegebene Winkelabstände zueinander aufweisen, wobei ein Winkelabstand zwischen zwei unmittelbar benachbarten Unterwerkzeugen beispielsweise 60 Grad, 90 Grad oder 120 Grad betragen kann, und wobei die Winkelabstände optional derart gewählt sein können, dass die Unterwerkzeuge gleichverteilt entlang der Kreislinie angeordnet sind.
- In Varianten können beispielsweise die parallel zur Drehachse des Drehtisches verlaufenden Achsen oder Mittelachsen von vier Bearbeitungsstationen auf einer Hälfte bzw. einem Halbkreis der Kreislinie gelegen sein. Zwei der Mittelachsen können beispielsweise die Zentrale der Kreislinie schneiden, und zwei weitere der Mittelachsen können eine Sekante der Kreislinie schneiden.
- In Ausgestaltungen kann bei der vorgeschlagenen Anordnung des Drehtisches eine Drehachse des Drehtisches, um welche dieser an der Spindelpresse drehbar gelagert ist, parallel versetzt zur Mittelachse des Stößels und parallel versetzt zu der in Axialrichtung verlaufenden Mittelachse des Bearbeitungskopfs angeordnet sein. Angemerkt sei an dieser Stelle, dass die Mittelachse des Stößels und die Mittelachse des Bearbeitungskopfs nicht zwingend zueinander fluchtend ausgebildet sein müssen. In beiden vorgenannten Fällen ist die Drehachse des Drehtisches so eingerichtet und positioniert, dass ein Unterwerkzeug in eine im Deckungs- oder Wirkungsbereich der axialen Projektion des Bearbeitungskopfs und/oder des Stößels gelegene erste Arbeitsposition überführbar ist, und dass durch Drehen des Drehtisches das Unterwerkzeug in eine außerhalb, insbesondere außerhalb des Deckungs- oder Wirkungsbereichs, des Bearbeitungsbereichs gelegene und von der ersten verschiedene zweite Arbeitsposition überführbar ist.
- In Varianten kann der Drehtisch scheibenförmig ausgebildet sein, mit einer zur Längsachse des Stößels und/oder des Bearbeitungskopfes radial versetzt angeordneten Drehachse. In Ausgestaltungen kann vorgesehen sein, dass ein Krümmungsradius des Drehtisches größer, beispielsweise mindestens doppelt so groß, ist wie der Querschnittsradius des Stößels und/oder des Bearbeitungskopfs und/oder der Spindel.
- In Varianten ist es möglich, dass der Drehtisch derart um eine Drehachse gelagert, beispielsweise an einem Umformtisch, angebracht ist, dass der Drehtisch, insbesondere bezüglich dessen Drehachse, exzentrisch zu dem am Umformtisch durch den Stößel und/oder den Bearbeitungskopf definierten Bearbeitungsbereich gelegen ist.
- Mit der vorgeschlagenen Drehtischanordnung, beispielsweise nach Art eines Revolvertellers, ist es in vorteilhafter Weise möglich, die Unterwerkzeugen Arbeitspositionen außerhalb der axialen Projektion des Bearbeitungskopfs und/oder des Stößels, und in bevorzugter Weise außerhalb des Wirkbereichs des Bearbeitungskopfs, zu bestücken oder sonstige Aktionen an bzw. mit ihnen durchzuführen.
- Der Bearbeitungskopf kann als Bearbeitungswerkzeuge mehrere Oberwerkzeuge zur umformenden Werkstückbearbeitung aufweisen, wobei die Oberwerkzeuge am Bearbeitungskopf beispielsweise in symmetrischer Anordnung zueinander vorgesehen sein können. Beispielsweise können die Oberwerkzeuge entlang eines Kreisbogens angeordnet sein und/oder innerhalb eines Kreisringsegments gelegen sein.
- Der Drehtisch weist mehrere Unterwerkzeuge auf. Die Unterwerkzeuge, insbesondere die Mittelpunkte oder Zentren derselben, können in Axialprojektion bezüglich der Bewegungsachse betrachtet, am Drehtisch beispielsweise entlang einer Kreislinie angeordnet sein, In Ausgestaltungen kann des weiteren vorgesehen sein, dass ein in Axialprojektion betrachtet durch die am BearbeitungsKopt vorhandenen Bearbeitungswerkzeuge, z. B. Oberwerkzeuge, definierter Kreisbogen zumindest teilweise, beispielsweise entlang eines Kreisbogens mit einem Mittelpunktswinkel großer 180°, oder großer als 270°, mit der durch die vverKstUcKaurnanmen definierte Kreislinie zusammenrallt.
- In Ausgestaltungen Kann vorgesenen sein, dass in Axialprojektion bezuglich der Bewegungsachse betrachtet der Bearbeitungsbereich im wesentlichen aeckungsgleich ist der Querschnittsfläche des Bearbeitungskopfes und/oder Stö-βels. Der Bearbeitungsbereich kann im Falle einer Spindelpresse in dessen Dimension beispielsweise definiert sein durch den Kreisdurchmesser der Spindel und/oder des Stößels und/oder Bearbeitungskopfs. Der Bearbeitungsbereich, insbesondere die Ausdehnung des Bearbeitungsbereichs, kann beispielsweise durch die Axialprojektion des Stößelumfangs und/oder des Bearbeitungskopfumfangs und/oder des Spindelkreisumfangs definiert oder festgelegt sein. in Ausgestaltungen kann der Bearbeitungskopfumfang, in Axialprojektion bezüglich der Bewegungsachse betrachtet vollständig innerhalb des Stößelumfangs liegen oder deckungsgleich dazu sein.
- Insbesondere bei Ausgestaltungen wie vorangehend erwähnt kann erreicht werden, dass die zumindest eine zweite Arbeitsposition außerhalb des durch die Axialbewegung des Stößels bzw. Bearbeitungskopfes vereinnahmten Wirkbereichs oder Wirkvolumens oder Hubbereichs oder Hubvolumens gelegen ist. Insbesondere können in solchen Fällen Werkstücke in der zweiten Arbeitsposition vergleichsweise einfach zugeführt bzw. vergleichsweise einfach vom Drehtisch entfernt werden, ohne durch etwaige Axialbewegungen und bewegte Massen von Stößel und/oder Bearbeitungskopf beeinträchtigt zu werden.
- In Ausgestaltungen kann vorgesehen sein, dass der quer zur Bewegungsachse gemessene Spindeldurchmesser und/oder der Bearbeitungskopfdurchmesser kleiner oder höchstens gleich groß ist/sind wie der Radius oder Durchmesser des Drehtisches.
- Die Mittelpunkte oder Zentren der Bearbeitungswerkzeuge, und der weiteren Werkzeuge in Axialprojektion können bezüglich der Bewegungsachse betrachtet auf einer gemeinsamen Bahn, insbesondere Kreisbahn liegen.
- Ein bezüglich der Axialrichtung gemessener Winkelabstand zwischen zwei unmittelbar benachbarten Oberwerkzeugen bzw. Unterwerkzeugen kann beispielsweise, und insbesondere jeweils, im Bereich zwischen 30 Grad und 120 Grad liegen, insbesondere 30 Grad, 60 Grad oder beispielswiese 90 Grad betragen.
- In Ausgestaltungen kann vorgesehen sein, dass der Winkelabstand zwischen benachbarten Bearbeitungswerkzeugen, z.B. Oberwerkzeugen ein ganzzahliger Bruchteil des Winkelabstands zwischen benachbarten Unterwerkzeugen, ist. Anders ausgedrückt, kann der Winkelabstand zweier unmittelbar benachbarter Unterwerkzeuge am Drehtisch ein ganzzahliges Vielfaches des Winkelabstands zwischen zwei benachbarten Bearbeitungswerkzeugen am Bearbeitungskopf betragen. Bevorzugt sind die Bearbeitungswerkzeuge und/oder Unterwerkzeuge gleichverteilt, mit jeweils gleichen Winkelabständen zueinander angeordnet. Beispielsweise kann der winkelabstand unmittelbar benachbarter Unterwerkzeuge am Drehtisch 120 Grad, und ein Winkelabstand unmittelbar benachbarter Bearbeitungswerkzeuge am Bearbeitungskopt kann 60 Grad betragen.
- In Ausgestaltungen kann vorgesehen sein, dass zumindest eine der zumindest einen zweiten Arbeitsposition dazu vorgesehen und ausgebildet ist, Pflegemaßnanmen an einer in aer einen zweiten Arbeitsposition befindlichen Unterwerkzeug durchzuführen.
- In weiteren Ausgestaltungen kann die Spindelpresse eine zur Durchführung zumindest einer entsprechenden Pflegemaßnahme ausgebildete Pflegevorrichtung umfassen, wobei die Pflegevorrichtung beispielsweise dazu ausgebildet sein kann eine Schmierung, Säuberung und/oder Kühlung am jeweiligen Unterwerkzeug durchzuführen
- In weiteren Varianten der oben und nachfolgend beschriebenen Ausgestaltungen kann vorgesehen sein, dass die Spindelpresse wenigstens einen Axialtrieb oder wenigstens eine Anhebeeinheit umfasst, welche dazu ausgebildet ist, den Drehtisch der Spindelpresse und/oder zumindest ein Unterwerkzeug, und/oder zumindest ein mit einem Unterwerkzeug gekoppeltes Werkzeug und/oder zumindest ein in einem Unterwerkzeug des Drehtisches befindliches Werkstück parallel zur Bewegungsachse des Bearbeitungskopfs der Spindelpresse zu verschieben.
- In Ausgestaltungen kann der Axialtrieb oder die Anhebeeinheit beispielsweise zumindest teilweise an oder in einem Umformtisch, an oder in einer zur Montage des Drehtisches am Umformtisch ausgebildeten Drehtischaufnahme und/oder an oder im Drehtisch installiert oder montiert sein. Der Axialtrieb oder die Anhebeeinheit kann beispielsweise zumindest einen, z.B. motorisch getriebenen, hin- und her bewegbar gelagerten Triebstößel umfassen, durch welchen der Drehtisch, das Unterwerkzeug und/oder das Werkstück parallel zur Bewegungsachse bewegbar ist. Im Falle eines vertikal bewegten Bearbeitungskopfs kann der Axialtrieb ausgebildet sein, derart, dass ein in einem Unterwerkzeug befindliches Werkstück beispielsweise in einzelnen Bearbeitungsstationen gegenüber dem Unterwerkzeug oder gegenüber dem Drehtisch angehoben und/oder abgesenkt wird bzw. ist. Beispielsweise kann der Axialtrieb dazu ausgebildet sein, das Werkstück in der einen Arbeitsposition in abgesenktem Zustand bereitzustellen, und in einer anderen, z.B. darauffolgenden Arbeitsposition, in angehobenem Zustand bereitzustellen.
- Ein solcher Axialtrieb ermöglicht es, den Drehtisch, das Unterwerkzeug und/oder ein Werkstück, während, vor oder nach einem Umformschritt und/oder beim Verfahren bzw. Verdrehen des Drehtisches zwischen verschiedenen Arbeitspositionen anzuheben.
- Ein Anheben, beispielsweise beim Wechsel der Arbeitsposition, kann beispielsweise dazu verwendet werden, die beim Verdrehen auftretende Reibung zwischen zueinander bewegten Komponenten, beispielsweise zwischen Drehtisch und Umformtisch, zu verringern. Ein entsprechender Hub des Axialtriebs, insbesondere eines Triebstößels, Auswerfer- oder Anhebestabs oder -stößels des Axialtriebs, kann beispielsweise im Bereich von ca. 2 mm liegen.
- In Ausgestaltungen kann vorgesehen sein, dass der oder die Triebstößel des Axialtriebs im Umformtisch, in oder auf welchem der Drehtisch drehbar gelagert ist, an zumindest einer ersten und/oder zweiten Arbeitsposition vorhanden sind. Die Triebstößel können im Umformtisch längsverschiebbar, z.B. parallel zur Bewegungsachse des Bearbeitungskopfs bzw. zur Drehachse des Drehtisches, gelagert sein. Der Drehtisch, insbesondere dessen Unterwerkzeuge können derart ausgebildet sein, diese an der dem Umformtisch zugewandten Seite einen oder mehrere Durchbrüche aufweisen, durch welche bei Positionierung in einer mit Triebstößel ausgestatteten Arbeitsposition, die Triebstößel hindurchbewegt werden bzw. hindurchgreifen können, um so das entsprechende Werkstück relativ zum Drehtisch bzw. dem Unterwerkzeug bewegen zu können.
- In Ausgestaltungen kann der Axialtrieb auch derart ausgestaltet sein, dass in zumindest einer Arbeitsposition der Triebstößel im Verhältnis zu weiteren Arbeitspositionen abgesenkt wird, so dass bei einer der Arbeitsposition zugeordneten Umformoperation eine Ausdehnung des Werkstückmaterials in Richtung des abgesenkten Triebstößels möglich ist. Der Triebstößel kann in solchen Ausgestaltungen beispielsweise derart angeordnet und ausgebildet sein, dass dieser gegenüber einem Werkstückauflageniveau, beispielsweise im Umformtisch, versenkt werden kann, wobei das Werkstückauflageniveau beispielsweise durch eine zwischen Umformtisch und Drehtisch ausgebildete Auflagefläche gebildet sein kann. Nach entsprechender Umformung und damit einhergehender Ausdehnung des Werkstückmaterials in Richtung des Triebstößels kann dieser in Richtung Drehtisch bewegt werden, um so das Werkstück, anzuheben, so dass der Drehtisch weitergedreht werden kann und/oder zum Zwecke einer nachfolgenden Entnahme des Werkstücks aus dem Unterwerkzeug.
- Der Axialtrieb kann beispielsweise derart ausgebildet und eingerichtet sein, dass er ein in der jeweiligen Arbeitsposition befindliches Werkstück relativ zum Drehtisch bewegen, insbesondere anheben bzw. vom Unterwerkzeug abheben, und/oder im Unterwerkzeug bewegen kann. Beispielsweise kann der Axialtrieb derart ausgebildet sein, dass, in zumindest einer Arbeitsposition, ein Werkstück parallel und/oder entgegengesetzt zur Umformbewegung des Stößels bewegt werden kann. Weitere Ausgestaltungen und Varianten des Axialtriebs ergeben sich insbesondere aus der weiter unten gegebenen Beschreibung von Ausführungsbeispielen im Zusammenhang mit den anhängenden Figuren.
- In Ausgestaltungen kann vorgesehen sein, dass die Spindelpresse des Weiteren einen dem Bearbeitungsbereich zugeordneten Umformtisch umfasst, wobei der Drehtisch mittels einer Adaptereinheit oder eines Adapters am Umformtisch befestigt sein kann. Die Adaptereinheit ist derart ausgebildet und mit dem Umformtisch und dem Drehtisch koppelbar, dass die Drehachse des Drehtischs beabstandet zur Spindel- oder Stößelachse, d.h. zur zentralen Bewegungsachse des Bearbeitungskopfs angeordnet ist, d.h. der Drehtisch ist bezüglich der Bewegungsachse exzentrisch angeordnet.
- In Ausgestaltungen kann der Drehtisch auf dem Umformtisch, beispielswiese auf einer Tischplatte oder Lagerplatte, gleitgelagert angeordnet sein. Eine aus Drehtisch und Tischplatte oder Lagerplatte gebildete Einheit wiederum kann auf einem zugehörigen Umformtisch befestigt sein, beispielsweise mittels Schrauben.
- Die Spindelpresse, umfasst eine zum Antrieb des Bearbeitungskopfes ausgebildete Spindel. Zumindest ein Bearbeitungswerkzeug des Bearbeitungskopfs kann dabei eine parallel zur Bewegungsachse des Bearbeitungskopfs verlaufende Mittenachse aufweisen, welche in Axialprojektion betrachtet lateral innerhalb, am Rand oder unmittelbar benachbart zur Spindelquerschnittsfläche liegt. Ferner kann, alternativ oder kumulativ in Axialprojektion betrachtet eine Verbindungsachse der Mittelpunkte zweier, insbesondere benachbarter, Bearbeitungswerkzeuge oder Bearbeitungswerkzeugaufnahmen des Bearbeitungskopfs durch den Mittelpunkt des in Axialprojektion durch den Außenumfang der Spindel definierten Spindelkreises verlaufen.
- Nach Anspruch 11 ist ein Verfahren zur umformenden Bearbeitung eines Werkstücks unter Verwendung der vorangehend beschriebenen Spindelpresse vorgesehen. Das vorgeschlagene Verfahren umfasst insbesondere die folgenden Schritte:
- a) Überführen eines der Unterwerkzeuge des Drehtisches in eine der zumindest einen, lateral außerhalb der Querschnittsfläche des Bearbeitungskopfs gelegenen zweiten Arbeitsposition durch Drehen des Drehtisches um dessen Drehachse;
- b) Einlegen des Werkstücks in das in der zweiten Arbeitsposition befindliche Unterwerkzeug;
- c) Drehen des Drehtischs um dessen Drehachse derart, dass das Werkstück von der zweiten Arbeitsposition in eine der zumindest einen ersten Arbeitsposition überführt wird;
- d) Aktivieren des Bearbeitungskopf zur umformenden Bearbeitung des Werkstücks;
- e) optionales Drehen des Drehtischs um dessen Drehachse und Überführen des Werkstücks in eine weitere erste Arbeitsposition;
- f) Überführen des Werkstücks in die zweite Arbeitsposition, oder in eine lateral außerhalb der Querschnittsfläche des Bearbeitungskopfs gelegene weitere zweite Arbeitsposition; und
- g) Entnahme des Werkstücks aus dem in der zweiten oder weiteren zweiten Arbeitsposition befindlichen Unterwerkzeug.
- Wegen Vorteilen und vorteilhaften Wirkungen des Verfahrens wird auf die Ausführungen zur Spindelpresse verwiesen, die entsprechend gelten.
- Sowohl das Einlegen des Werkstücks als auch die Entnahme des Werkstücks nach Umformung können an zweiten Arbeitspositionen, d.h. an Arbeitspositionen außerhalb des Arbeitsbereichs des Stößels und der Oberwerkzeuge, erfolgen. Davon abgesehen kann eine weitere zweite Arbeitsposition, d.h. eine außerhalb des Bearbeitungsbereichs gelegene Arbeitsposition, vorhanden sein, die ausgebildet und vorgesehen ist zur Durchführung von Gesenkpflegemaßnahmen, wie schmieren, Kühlen und/oder Säuberung.
- In Ausgestaltungen, insbesondere des Verfahrens, kann vorgesehen sein, dass der Drehtisch synchron zur Aktivierung oder Deaktivierung des Bearbeitungskopfs, bevorzugt um jeweils einen ganzzahligen Bruchteil eines Vollwinkels, gedreht wird, und wobei die Drehrichtung des Drehtisches während des Bearbeitungszyklus des Werkstücks bevorzugt zumindest einmal umgekehrt wird.
- In Ausgestaltungen, insbesondere des Verfahrens, kann vorgesehen sein, dass während zumindest eines Bearbeitungsschritts und/oder zumindest zwischen zwei Bearbeitungsschritten der Drehtisch und/oder zumindest ein Unterwerkzeug zusammen mit dem Werkstück parallel zur Bewegungsachse des Bearbeitungskopfs oder Drehachse des Drehtisches angehoben oder abgesenkt wird/werden. Auf diese Weise kann unter anderem die Kontaktzeit zwischen Werkstück und Werkzeug verringert werden, um beispielsweise den Wärmeeintrag ins Werkzeug zu vermindern. Wegen weiteren Vorteilen wird auf die Ausführungen weiter oben verwiesen.
- In Ausgestaltungen, insbesondere des Verfahrens, kann vorgesehen sein, dass die Unterwerkzeuge bezüglich der Drehachse um einen Winkel von 120 Grad versetzt zueinander angeordnet sind, und ein mit einem Werkstück bestücktes Unterwerkzeug ausgehend von der zweiten Arbeitsposition zur umformenden Bearbeitung des Werkstücks aufeinanderfolgend in mehrere, bezüglich der Drehachse um einen Winkel von versetzt zueinander angeordnete erste Arbeitspositionen überführt wird. Beispielsweise können vier versetzt zueinander angeordnete erste Arbeitspositionen durchfahren werden nach einem Bewegungsmuster, nach welchem das Unterwerkzeug durch Drehung des Drehtisches ausgehend von der oder einer zweiten Arbeitsposition in Draufsicht auf den Drehtisch zunächst um +60 Grad, d.h. in axialer Draufsicht auf den Drehtisch von oben um einen Winkel von 60 Grad gegen den Uhrzeigersinn, gedreht wird, und anschließend aufeinanderfolgend Drehungen um +180 Grad oder -180 Grad, -120 Grad und +60 Grad ausgeführt werden. Durch eine weitere, anschließende Drehung um einen Winkel von -180 Grad oder +180 Grad kann das Werkstück nach abgeschlossener Bearbeitung wieder in die zweite Arbeitsposition zur Entnahme des Werkstücks überführt werden.
- Vor Bestückung eines Unterwerkzeugs mit einem weiteren Werkstück nach einem vorausgehenden Entnahmeschritt kann beispielsweise eine Drehung um einen Winkel von 120 Grad ausgeführt werden, so dass ein unmittelbar zuvor entstücktes Unterwerkzeug unbesetzt bleibt, und beispielsweise für Gesenkpflegemaßnahmen, wie Abkühlen, Schmierung, Reinigung usw., zur Verfügung steht.
- In Ausgestaltungen des Verfahrens kann vorgesehen sein, dass eines der Unterwerkzeuge, insbesondere genau eines der Unterwerkzeuge, während eines vollständigen Betriebszyklus zur Herstellung des Werkstücks, d.h. während eines sämtliche, zur Herstellung des Werkstücks erforderlichen Schritte umfassenden, Betriebszyklus, insbesondere stets, zumindest eines, bevorzugt genau eines, der Unterwerkzeuge unbesetzt ist. In einem nicht mit einem Werkstück bzw. einem zur Herstellung des Werkstücks vorgesehenen Rohling besetzten Zustand kann das Unterwerkzeug abkühlen, bzw. es können Pflegemaßnahmen durchgeführt werden.
- Die Bearbeitungswerkzeuge und Unterwerkzeuge sowie die Drehung des Drehtisches können im Beispiel einer Spindelpresse, welche die vier Umformoperationen i) erstes Kegeln, ii) zweites Kegeln, iii) Vorformschmiedeoperation und iv) Fertigschmiedeoperation umfasst, mit korrespondierenden vier Umformwerkzeugen, derart konfiguriert sein, dass in einer ersten Drehstellung des Drehtellers eine Vorformschmiedeoperation und ein Einlegen eines Werkstücks in ein Unterwerkzeug, in einer um +60° gedrehten Drehstellung ein erstes Kegeln, eine Fertigschmiedeoperation und optional eine Gesenkpflege, und in einer um weitere -180° gedrehten Drehstellung ein zweites Kegeln und eine Entnahme eines fertig umgeformten Werkstücks möglich ist. Darauffolgend kann der Drehtisch um weitere -120° gedreht werden, und die beschriebenen Drehstellungen können erneut durchfahren werden.
- In einer entsprechenden Ausbildung mit vier Bearbeitungsstationen, d.h. vier ersten Arbeitspositionen, zur Umformung eines Werkstücks können drei Unterwerkzeuge mit einem Winkelabstand von 120 Grad versetzt zueinander angeordnet sein, wobei benachbarte erste Arbeitspositionen, korrespondierend zur Lage der Bearbeitungswerkzeuge, beispielsweise jeweils um einen Winkelabstand von 60 Grad versetzt zueinander angeordnet sein können.
- In Ausgestaltungen kann ein mit einer Spindel der Spindelpresse gekoppelter Stößel relativ zu einem unteren Träger, bzw. Werkzeugtisch, durch die Spindel geradlinig bewegbar ausgebildet sein, um so eine Umformkraft auf zumindest ein auf dem Drehtisch angeordnetes Werkstück zu übertragen. Bei dem Drehtisch können, z.B. auf einer Kreisbahn, jeweils im gleichem Grunddrehwinkel zueinander in Umfangsrichtung versetzt mehrere Unterwerkzeuge vorhanden sein.
- Der Drehtisch ist, wie bereits erwähnt, um eine Drehachse herum bewegbar gelagert, wobei die Drehachse parallel versetzt zu einer Spindelachse der Spindelpresse, gelegen ist.
- In Ausgestaltungen kann die Kreisbahn derart angeordnet sein, dass sie mit einem Teil eines Kreissektors, oder dass ein Kreisbogen der Kreisbahn, innerhalb eines durch die Spindel oder durch eine Axialprojektion eines von der Spindel definierten Spindelkreises liegt. Der Kreisbogen in dem der Spindelkreis liegt kann beispielsweise einen Winkel von weniger als 90 Grad, oder beispielsweise weniger als 60 Grad überspannen.
- In Ausgestaltungen kann beispielsweise vorgesehen sein, dass der Drehtisch drei Unterwerkzeuge aufweist, für die sechs verschiedene Anfahrpositionen vorgesehen sind, wobei zumindest eine, beispielsweise zwei der sechs Anfahrpositionen als zweite Arbeitspositionen ausgebildet sein können. Das Verhältnis von Anzahl der Unterwerkzeuge und Anzahl der Anfahrpositionen kann, wie im vorliegenden Beispiel ganzzahlig sein, jedoch sind auch nichtganzzahlige Verhältnisse denkbar.
- in Ausgestaltungen kann vorgesehen sein, dass zumindest zwei Anfahrpositionen, d. h. zwei Arbeitspositionen, in welche die Unterwerkzeuge durch Drehung des Drehtisches gebracht werden können, als zweite Arbeitspositionen ausgebildet sind. Entsprechende Anfahrpositionen Können beispielsweise zur Be- oder Entstückung und/oder zur Gesenkpflege verwendet werden.
- In varianten des verranrens Kann vorgesenen sein, dass zumindest ein werKstucK in zumindest ein aur dem Drentiscn angeordnetes unterwerkzeug eingelegt wird, und dass der Drentiscn derart um dessen urenacnse bewegt wird, dass das das Werkstück tragende Unterwerkzeug in einer ersten Arbeitsposition positioniert ist, wobei zumindest ein weiteres Unterwerkzeug in einer zweiten Arbeitsposition positioniert ist. Nach Positionierung des Werkstücks im Bearbeitungsbereich durch entsprechende Drehung des Drehtisches kann das jeweilige Werkstück bearbeitet werden, beispielsweise unter Ausführung eines einzelnen oder mehrerer Bearbeitungsschritte, indem beispielsweise mit auf dem Stößel, z.B. an einer Unterseite des Stößels und/oder an einer Unterseite eines dem Stößel zugeordneten Bearbeitungskopfs, angeordneten Oberwerkzeugen. Zur Bearbeitung kann der Stößel in einer axialen, geradlinigen Bewegung zum Drehtisch hin bewegt werden, so dass das Oberwerkzeug, auf das im Unterwerkzeug befindliche Werkstück einwirken kann, wobei durch die gemeinsame Wirkung von Oberwerkzeug und Unterwerkzeug und durch die vom Stößel erzeugte Kraftwirkung das Werkstück z.B. umgeformt werden kann.
- Durch die Anordnung der Unterwerkzeuge auf dem drehbar gelagerten Drehtisch kann sowohl quantitativ als auch qualitativ eine vergleichsweise hochwertige Bearbeitung von Werkstücken erzielt werden. Eine bezüglich der Transversalen versetzte, d.h. exzentrische, Anordnung von Drehachse des Drehtischs und Spindel, Stößel und/oder Bearbeitungskopf ermöglicht insbesondere, dass ein zu bearbeitendes Werkstück in unterschiedliche Arbeitspositionen gedreht werden kann, einschließlich in zumindest eine zweite Arbeitsposition, welche beispielsweise zum Be- und Entstücken mit Werkstücken verwendet werden kann.
- Die beschriebenen Vorgänge können, beispielsweise während eines Bearbeitungsschritts oder -zyklus, je nach Bedürfnis zeitlich etwa parallel zueinander durchgeführt werden. Beispielsweise kann während ein Werkstück in einem Unterwerkzeug mittels der Krafteinwirkung des Stößels bearbeitet oder umgeformt wird, ein weiteres Werkstück aus einer anderen Werkstückaufnahme in zweiter Arbeitsposition entnommen werden bzw. eine anderes Werkstückaufnahme in zweiter Arbeitsposition kann mit einem Werkstück neu bestückt werden.
- Die Anzahl und Anordnung der Arbeitspositionen oder Anfahrpositionen, und damit insbesondere auch die Anzahl und Anordnung der Unterwerkzeuge kann variabel gestaltet sein, wobei der Drehtisch beispielsweise entsprechende Aufnahmen für Unterwerkzeuge aufweisen kann. Insbesondere die hierin vorgeschlagene erfindungsgemäße exzentrische Anordnung der Drehachse des Drehtisches bezüglich des Bearbeitungsbereiches ermöglicht es, ein auf dem Drehtisch angeordnetes Unterwerkzeug, und damit ein darin aufgenommenes Werkstück, beispielsweise für einen ersten Bearbeitungs- oder Umformvorgang im Bereich eines im Bereich des Spindelkreises der Spindelpresse, d.h. in der Mitte des Bearbeitungsbereichs, angeordneten Bearbeitungswerkzeugs zu positionieren, und in einem anderen Bearbeitungsvorgang das Werkstück des Spindelkreises der Spindelpresse, zu positionieren. Bei entsprechender Positionierung der Arbeitspositionen und Bearbeitungswerkzeuge können Umformoperationen, welche vergleichsweise hohe Umformkräfte erfordern im Bereich bzw. in der Nähe des Spindelkreises ausgeführt werden, während Umformoperationen mit vergleichsweise geringen Umformkräften in Bereiche gelegt werden, die vom Spindelkreis weiter beabstandet sind.
- Indem der Drehtisch bezüglich der Mitte des Bearbeitungsbereichs versetzt gelagert ist, bestehen weit mehr Möglichkeiten zur Variation der von den Unterwerkzeugen bei Drehung des Drehtisches umsetzbaren Bewegungskurven. Insbesondere können Bewegungskurven verwendet werden, welche im Vergleich zum Durchmesser des Stößels, oder Bearbeitungsbereichs einen deutlich größeren, beispielsweise um den Faktor 2 größeren, Krümmungsradius aufweisen als vergleichbare Drehtische mit einer Anordnung konzentrisch zum jeweiligen Bearbeitungskopf. Insbesondere ist es möglich, die Bewegungskurve zu Linearisieren und zu entzerren, so dass auch die Anordnung mehrerer Bearbeitungsstationen vergleichsweise problemlos und flächenoptimiert möglich ist.
- Ein weiterer Vorteil der bezüglich des Bearbeitungsbereichs externen Positionierung von Einlegeposition/en für Werkstücke und/oder der versetzten Anordnung der Drehachse relativ zur Stößelachse kann auch darin gesehen werden, dass es damit möglich ist, den Drehtisch, d.h. die Unterwerkzeuge mit vergleichsweise langen Rohteilen bestücken zu können, ohne dabei gegen den Stößel zu stoßen und/oder mechanische Beschädigungen am Stößel hervorzurufen und/oder ohne dabei in den Aktionsbereich von bewegten Teilen der Spindelpresse eingreifen zu müssen.
- Die hierin erwähnten Bearbeitungswerkzeuge, z.B. Oberwerkzeuge, können gemäß der für das jeweilige Werkstück gewünschten Formgebung gestaltet sein. Beispielsweise können die Oberwerkzeuge als Hohlkegel und dgl. ausgebildet sein. Möglich ist es auch, dass ein Oberwerkzeug als ein zum Greifen des Werkstücks ausgebildeter Manipulator ausgestaltet ist.
- In Ausgestaltungen kann, wie bereits angedeutet, vorgesehen sein, dass die Oberwerkzeuge am Stößel oder Bearbeitungskopf auf einer Kreisbahn angeordnet sind, deren Krümmung der Krümmung der durch die Werkstückaufnahmen definierten Kreisbahn am Drehtisch entspricht.
- Beispielsweise ist es damit möglich, die Unterwerkzeuge mit den eingelegten Werkstücken gemäß des gewünschten Bearbeitungsschrittes exakt unterhalb eines Oberwerkzeugs zur Bearbeitung zu positionieren.
- Es ist vorgesehen, dass der Stößel bzw. Bearbeitungskopf mehrere verschiedene Oberwerkzeuge aufweist, um beispielsweise verschiedene Bearbeitungsschritte an in den Unterwerkzeugen eingelegten Werkstücken realisieren zu können. Erfindungsgemäß ist der Winkelabstand der Unterwerkzeuge am Drehtisch so gewählt, dass Bearbeitungsschritte, insbesondere Umformschritte, zumindest teilweise zeitlich parallel ausgeführt werden.
- Der weiter oben beschriebene Axialtrieb für die Werkstücke und/oder Unterwerkzeuge und/oder die Anhebevorrichtung oder -einheit für den Drehtisch, der/die integriert oder separat ausgebildet sein kann, kann beispielsweise einen oder mehrere Hubzylinder umfassen, welche/r derart eingerichtet ist, dass das Werkstück, das Unterwerkzeug und/oder der Drehtisch, beispielsweise zusammen mit dem Werkstück, in axialer Richtung, beispielsweise parallel zur Bewegungsachse des Bearbeitungskopfs oder des Stößels, angehoben und abgesenkt werden kann/können. Beispielsweise kann in Ausgestaltungen der Hydraulikzylinder das Werkstück, das Unterwerkzeug und/oder den Drehtisch bei der Überführung in eine andere Arbeitsposition anheben. Ein Hub kann beispielsweise im Bereich von einigen Millimetern, beispielsweise etwa ca. 2 mm, oder einigen Zentimetern betragen. Insbesondere kann in Ausgestaltungen des Verfahrens vorgesehen sein, dass während zumindest eines Bearbeitungsschritts und/oder zumindest zwischen zwei Bearbeitungsschritten der Drehtisch und/oder das Unterwerkzeug zusammen mit dem Werkstück oder lediglich das Werkstück parallel zur Bewegungsachse angehoben oder abgesenkt wird/werden.
- Durch Anheben des Drehtisches kann bei der Drehung des Drehtisches zwischen verschiedenen Arbeitspositionen oder Anfahrpositionen eine ansonsten beispielsweise auftretende abrasiv schleifende Berührung mit der darunter liegenden Tischplatte vermieden oder zumindest verringert werden. Entsprechendes gilt für die Unterwerkzeuge und/oder Werkstücke.
- Jedem Unterwerkzeug des Drehtisches kann in Ausgestaltungen, beispielsweise integriert in den Umformtisch, z.B. eine eigene Axialtriebeinheit zugeordnet sein, so dass Werkstücke in jeweiligen Arbeitspositionen spezifisch angehoben bzw. abgesenkt werden können. Insbesondere in solchen Ausgestaltungen kann der Axialtrieb beispielsweise in Abhängigkeit von der Art der jeweiligen Arbeitsposition und insbesondere unabhängig von anderen Arbeitspositionen aktiviert oder deaktiviert sein oder werden.
- Die Anhebevorrichtung kann beispielsweise so eingerichtet sein, dass diese unabhängig von konkreten Bearbeitungsschritten und/oder Anfahrpositionen eingesetzt werden kann.
- Insbesondere im Falle eines Umformschrittes kann z.B. der Axialtrieb und/oder die Anhebeeinheit derart aktiviert werden oder sein, dass das Werkstück, das Unterwerkzeug und/oder der Drehtisch beim Umformvorgang selbst auf einem Umformtisch, einer Grund- oder Pressplatte der Spindelpresse abgesetzt ist/sind oder aufliegt/en, so dass die auf Grund der exzentrischen Anordnung der Drehachse ansonsten auf den Drehtisch und die Drehachse wirkenden Drehmomente zumindest reduziert, bevorzugt gänzlich vermieden werden. Bei der hierin vorgeschlagenen Drehtischanordnung ist es insbesondere möglich, dass der Drehtisch eine derartige Anzahl an Unterwerkzeugen aufweist, dass beim ordnungsgemäßen Betrieb in zumindest einem Bearbeitungsschritt zumindest ein Unterwerkzeug unbesetzt ist oder unbesetzt bleiben kann. An dem unbesetzten Unterwerkzeug kann beispielsweise eine Pflegemaßnahme, wie weiter oben bereits erläutert, durchgeführt werden.
- Die Unterwerkzeuge und Umformpositionen können beispielsweise derart gewählt sein, dass bei jedem Schmiede- oder Umformvorgang zumindest eines der Unterwerkzeuge außerhalb des Schmiede- oder Umformbereichs, in einer zweiten Arbeitsposition positioniert ist. Auf diese Weise kann vergleichsweise einfach ein fertig geschmiedetes Werkstück entnommen oder ein Rohling in ein freies Unterwerkzeug eingelegt werden, ohne dass eine dazu verwendete Be- und Entnahmevorrichtung, wie z.B. ein Roboterarm, im unmittelbaren Nahbereich bzw. innerhalb des Bewegungsbereich des Stößels arbeiten müsste.
- Insbesondere bei drei Unterwerkzeugen und vier Umformpositionen oder -stationen kann eine entsprechende Ausgestaltung, bei welcher stets ein Unterwerkzeug außerhalb des Arbeitsbereichs des Stößels in einer zweiten Arbeitsposition ist, erreicht werden, indem beispielsweise die Länge der Kreislinie des Drehtisches, auf welcher die Unterwerkzeuge gelegen sind, z.B. um 1/6 bis 1/3, insbesondere um 1/4 bis 1/3 größer ist als der von der Querschnittsfläche des Bearbeitungskopfs, bzw. der vom Bearbeitungsbereich bzw. Arbeitsbereich des Stößels überdeckte Kreisbogen dieser Kreislinie.
- Ein unbesetztes Unterwerkzeug kann im unbesetzten Zustand beispielsweise gereinigt, gesäubert, gekühlt usw. werden. Beispielsweise kann nach der Entnahme eines Werkstücks aus einem Unterwerkzeug an diesem eine Gesenkpflege, wie beispielsweise eine Kühlung oder eine Schmierung, realisiert werden, wodurch der Verschleiß am Werkzeug minimiert werden kann und/oder die Herstellungsqualität verbessert werden kann.
- Die Erfindung wird nachstehend, auch hinsichtlich weiterer Merkmale und Vorteile, anhand der Beschreibung von beispielhaften Ausführungsbeispielen und unter Bezugnahme auf die beiliegenden Zeichnungen näher erläutert. Es zeigen
- FIG. 1
- eine Draufsicht auf einen Drehtisch einer Ausführungsform einer Spindelpresse gemäß der Erfindung,
- FIG. 2
- eine weitere Draufsicht auf den Drehtisch gemäß
Fig. 1 , - FIG. 3
- eine Draufsicht auf einen Stößel,
- FIG. 4
- eine Übersicht über verschiedene Stadien eines Werkstücks gemäß eines Ausführungsbeispiels,
- FIG. 5
- eine Schnittansicht einer Anordnung mit Stößel und Drehtisch gemäß eines Ausführungsbeispiels,
- FIG. 6
- eine weitere Schnittansicht einer Anordnung mit Stößel und Drehtisch gemäß eines Ausführungsbeispiels,
- FIG. 7
- eine weitere Schnittansicht einer Anordnung mit Stößel und Drehtisch gemäß eines Ausführungsbeispiels;
- FIG. 8 bis FIG. 13
- eine Bearbeitungsabfolge von Werkstücken gemäß eines Ausführungsbeispiels; und
- FIG. 14
- eine schematische Ansicht einer erfindungsgemäßen Spindelpresse.
- Einander entsprechende Teile und Komponenten in
FIG. 1 bis FIG. 14 sind mit den gleichen Bezugszeichen bezeichnet. - Wie insbesondere aus
FIG. 14 ersichtlich ist, umfasst die Spindelpresse 13 einen an einem Gestell 14 und einem Querhaupt 15 motorisch angetrieben zur Ausführung einer Auf- und Abbewegung gelagerten Stößel 9, an dessen Unterseite ein Bearbeitungskopf 16 mit zumindest einem oberen Werkzeughalter 10 angeordnet bzw. befestigt ist. - In Axialprojektion unterhalb des Bearbeitungskopfs 16 bzw. des Stößels 9, deren Durchmesser und Quererstreckung im vorliegenden Fall etwa gleich ist, liegt der Bearbeitungsbereich 17 der Spindelpresse 13.
- Die Spindelpresse 13 umfasst des Weiteren einen unterhalb des Stößels 9 bzw. der zum Antrieb des Stößels 9 vorhandenen (nicht gezeigten) Spindel auf einem unteren Umformtisch oder Träger 5 wie beispielsweise einer Tischplatte angeordneten Drehtisch 1. Der Drehtisch 1 kann beispielsweise gleitgelagert auf der Tischplatte angeordnet sein.
- Der Drehtisch 1 ist um eine Drehachse MD drehbar gelagert, wobei die Drehachse MD bezüglich einer Spindelachse MS der zum Antrieb des Stößels 9 vorhandenen Spindel transversal versetzt, d. h. quer zur Axialrichtung der Spindelachse MS von dieser beabstandet ist. Im vorliegenden Fall fällt die Spindelachse MS mit der Bewegungsachse des Bearbeitungskopfs 16 zusammen.
- Durch diese parallel versetzte Drehachse MD ist der Drehtisch 1 derart eingerichtet und in einer Transversalebene 18 drehbar gelagert, dass jede der Werkstückaufnahmen 8, d. h. jedes auf dem Drehtisch 1 angeordnete Unterwerkzeug 8, durch Drehung des Drehtisches 1 in eine innerhalb des Bearbeitungsbereichs 17 gelegene erste Arbeitsposition 19, und in zumindest eine außerhalb des Bearbeitungsbereichs 17 gelegene zweite Arbeitsposition 20 überführbar ist.
- Die zweite(n) Arbeitsposition(en) 20 ist (sind) in Axialprojektion bezüglich der Bewegungsachse Ms lateral außerhalb der Querschnittsfläche Q des Bearbeitungskopfs 16 gelegen, wobei die Querschnittsfläche Q des Bearbeitungskopfs 16 wie im gezeigten Beispiel mit der Querschnittsfläche Q des Stößels 9 deckungsgleich sein kann. Die erste(n) Arbeitsposition(en) 19 sind in Axialprojektion betrachtet innerhalb der Querschnittsfläche Q angeordnet.
- Zum Antrieb des Drehtisches 1, insbesondere in synchronisierter Weise mit der Auf- und Abwärtsbewegung des Stößels 9, beispielsweise zur Drehung des Drehtisches 1 in einer Bewegung im oder gegen den Uhrzeigersinn, ist eine Antriebseinheit 21 mit dem Drehtisch 1 gekoppelt. Die Antriebseinheit 21 kann des Weiteren einen Anhebeeinheit aufweisen (s.
FIG. 5 bis FIG. 7 ) mit welcher der Drehtisch 1 und/oder die Unterwerkzeuge 8 und/oder die in den Unterwerkzeugen befindlichen Werkstücke 11 in Axialrichtung angehoben und gesenkt werden können. -
FIG. 1 zeigt eine Draufsicht auf den drehbar auf dem unteren Träger 5, beispielsweise einem Umformtisch oder einer Pressplatte, angeordneten Drehtisch 1 als Bestandteil der Spindelpresse 13. - Innerhalb des Bereichs des Drehtischs 1 ist eine Kreisbahn 2 angedeutet, auf der mehrere Anfahrpositionen 4, bzw. Arbeitspositionen, vorgesehen sind, die entlang der Kreisbahn 2 durch eine Drehbewegung des Drehtisches 1 angefahren werden können.
- Die Kreisbahn 2 ist zudem in mehrere gleichgroße Kreissektoren 3 aufgeteilt, die durch einen Grunddrehwinkel a definiert sind. Diese geben gleichzeitig den Abstand bzw. Öffnungswinkel zwischen den einzelnen Anfahrpositionen 4 an, die an den jeweiligen Enden des Kreisbogens der Kreissektoren 3 angeordnet sind. Der Wert des Grunddrehwinkels α kann an die jeweils erforderliche Anzahl von Anfahrpositionen 4 angepasst sein, beispielsweise 60 Grad, oder auch 90 Grad oder 120 Grad betragen.
-
FIG. 2 zeigt die gleiche Darstellung des Drehtischs 1 mit einer beispielhaften Besetzung mit Unterwerkzeugen 8, bzw. Werkstückaufnahmen, auf dem Drehtisch 1. Die Unterwerkzeuge 8 sind zur Beladung oder Bestückung mit (inFIG. 4 dargestellten) Werkstücken 11 gedacht und zum Transport zu einer vorgesehenen Anfahrposition 4, um die Werkstücke 11, z.B. im Bearbeitungsbereich 18, in Zusammenwirkung mit dem Stößel 16, bzw. Oberwerkzeug 22, bearbeiten zu können, beispielsweise zum Zwecke der Umformung der Werkstücke 11. -
FIG. 3 zeigt eine Draufsicht auf einen Stößel 9 bzw. Bearbeitungskopf 16, der beispielsweise durch Kopplung an eine Spindel (nicht dargestellt) relativ zum unteren Träger 5 zur Bearbeitung eines Werkstücks 11 geradlinig entlang der Bewegungsachse Ms bewegt werden kann. Der Stößel 9 ist nicht auf die gezeigte Formgebung beschränkt und kann beispielsweise auch rund ausgebildet sein. - Die Darstellung der Spindel, bzw. Stößels 9, bzw. des Bearbeitungsbereichs 17 ist im Ausführungsbeispiel beschränkt auf eine hier mit Spindelkreis 7 bezeichnete Kreisfläche, die dem Durchmesser der Spindel, bzw. deren Projektion entspricht, wobei die Spindelachse MS mit dem Schnittpunkt der quer zur Bewegungsachse verlaufenden Stößelachsen A1 und A2 des Stößels 9 übereinstimmt. Der Mittelpunkt des Stößels 9 und der Spindel, bzw. des Spindelkreises 7, fallen im vorliegenden Beispiel somit zusammen.
- Die Kreisbahn 2 läuft um eine Drehachse MD des Drehtischs 1 herum, die parallel versetzt zur Spindelachse MS angeordnet ist, derart, dass sich zumindest ein Kreissegment eines Kreissektors 3 stets innerhalb des Spindelkreises 7, insbesondere im Bearbeitungsbereich 17, befindet, während gleichzeitig die Kreisbahn 7 und damit zumindest eine Anfahrposition 4 über den Rand des Stößels 9, insbesondere des Bearbeitungsbereichs 17, hinausragt.
- Der Radius RD des Drehtisches 1 ist, beispielsweise um das zweifache, größer als der Durchmesser DS der Spindel und etwa gleich groß oder größer als die Hälfte einer Seitenlänge L des Stößels 9. Der Drehtisch 1 ist, wie in
FIG. 3 gezeigt, exzentrisch zur Spindelachse MS angeordnet, d.h. Spindelachse MS und Drehachse MD des Drehtischs 1 sind voneinander beabstandet. - Die Kreislinie 2 kann, wie insbesondere aus
FIG. 1 und 2 entnommen werden kann, auf dem Drehtisch 1 etwas außerhalb der halben Radiuslänge des Drehtisches 1 liegen, wobei der Durchmesser der Unterwerkzeuge 8 etwas kleiner, z.B. um 1/4 kleiner als der Radius des Drehtischs 1 sein kann. - Somit ist es beispielsweise realisierbar, dass sich während der Bearbeitung ein Unterwerkzeug 8 in mittiger Position unterhalb des Stößels 9 und damit unterhalb eines mit dem Stößel 9 verbundenen Bearbeitungswerkzeugs, befindet so dass eine höchstmögliche Last oder Kraftbelastung auf das Werkstück 11 zur Umformung aufgebracht werden kann. Beispielsweise kann eine bezüglich der Stößelachse MS vergleichsweise zentriert, beispielsweise innerhalb des Spindelkreises 7, gelegene erste Arbeitsposition 19 zur Endbearbeitung, insbesondere für einen Fertigschmiedevorgang, verwendet werden, während von der Stößelachse MS weiter beabstandete erste Arbeitspositionen 19 zur Erzeugung von Vorformen und anderen vorgeschalteten Schmiedevorgängen verwendet werden können, bei welchen vergleichsweise kleine Umformkräfte oder Schmiedekräfte auftreten.
- Ein weiteres Unterwerkzeug 8 liegt in Axialprojektion betrachtet außerhalb der Querschnittsfläche Q des Bearbeitungskopfs 16 bzw. des Stößels 9, insbesondere außerhalb des Bearbeitungsbereichs 17, wo das Werkstück 11 beispielsweise in einem Operationsbereich 6 aus dem Unterwerkzeug 8 entfernt werden kann. Respektive kann ein leeres Unterwerkzeug 8 in diesem Operationsbereich 6 mit einem zu bearbeitenden Werkstück 11 bestückt werden, auch z. B. während ein anderes Werkstück 11 an einer ersten Arbeitsposition 19 gerade stattfindenden Umformvorgangs. Auch ist es möglich, an den Unterwerkzeugen 8 an einer im Operationsbereich 6 bzw. außerhalb des Bearbeitungsbereichs 17 gelegenen Anfahrposition, eine Gesenkpflege, beispielsweise zur Säuberung, Schmierung und/oder Kühlung der Unterwerkzeuge 8, vorzunehmen.
- In
FIG. 3 ist ferner beispielhaft dargestellt, dass der Stößel 9 mehrere obere Werkzeughalter 10 mit darin eingesetzten Oberwerkzeugen 22 umfasst, die mit den Unterwerkzeugen 8 bei der Bearbeitung zusammenwirken. Zu diesem Zweck sind die oberen Werkzeughalter 10 und Oberwerkzeuge 22 analog zu den Unterwerkzeugen 8 entlang einer Kreisbahn 7 angeordnet. Die Anzahl und Ausführung der Oberwerkzeuge 22 kann je nach Einsatzzweck beliebig variiert werden und ist nicht auf die beispielhafte Darstellung dieser Beschreibung beschränkt. Ober- und Unterwerkzeuge sowie Anfahrpositionen sind bezüglich der Axialrichtung, d.h. in Richtung der Bewegungsachse MS, fluchtend zueinander ausgebildet, wobei unmittelbar benachbarte Ober- und Unterwerkzeuge bzw. Anfahrpositionen einen Winkelabstand von 120 Grad bzw. 60 Grad aufweisen können. -
FIG. 4 zeigt eine beispielhafte Stadienabfolge bei der umformenden Bearbeitung eines Werkstücks 11 zu einer Flanschwelle. Das Stadium a0 zeigt das Werkstück 11 in der unbearbeiteten Ausgangsform. In den Stadien a und b unterliegt das Werkstück 11 einem ersten, bzw. einem zweiten Kegelungsprozess. Im Stadium c wird das gekegelte Werkstück vorgeformt, und im Stadium d wird das vorgeformte Werkstück 11 zur endgültigen Form, umfassend einen Schaft mit einem daran ausgebildeten Teller, fertig geschmiedet. - Die beispielhaft angeordneten oberen Werkzeughalter 10a, 10b, 10c, und 10d in
FIG. 3 sind entsprechend dieser Umformungsstadien gestaltet und wirken korrespondierend mit den auf dem Drehtisch 1 angeordneten Unterwerkzeugen 8 zusammen, die die Werkstücke 11 aufnehmen und durch Drehung des Drehtisches 1 in die entsprechende Anfahrposition 4 gebracht werden. - Wie in Zusammenschau mit
FIG. 3 ersichtlich wird, befinden sich die oberen Werkzeughalter 10a und 10b zur Erzeugung der Werkstückstadien a bzw. b im außermittigen Bereich des Stößels 9 und außerhalb des Spindelkreises 7. Mittelachsen der Werkzeughalter 10a und 10b schneiden im gezeigten Beispiel die Zentrale der Kreisbahn 2. - Bei den Kegelungsprozessen der oberen Werkzeughalter 10a und 10b treten kleinere Umformkräfte als beim Schmieden der Vorform und Endform auf, die in den bezüglich der Spindelachse MS außermittigen Anfahrpositionen 4 ohne Weiteres aufgenommen werden können.
- Auf Grund der beim Vorformen und Fertigschmieden auftretenden größeren Umformkräfte sind die Werkstückstadien c und d auf Anfahrpositionen 4 innerhalb oder nahe des Randes des Spindelkreises 7 positioniert, um die vergleichsweise größeren Umformkräfte sicher aufnehmen zu können. Zusätzlich ist in
FIG. 3 ein Greifwerkzeug 10e dargestellt, welches ausgebildet ist zur Entnahme, bzw. zum Einlegen eines Werkstücks 11 in ein Unterwerkzeug 8 im Operationsbereich 6. - In den
FIG. 5 bis 7 wird der Aufbau insbesondere von Ober- und Unterwerkzeugen gemäß dem Ausführungsbeispiel genauer veranschaulicht. -
FIG. 5 zeigt den Stößel 9 umfassend die oberen Werkzeughalter 10a und 10b mit Oberwerkzeugen 22, welche im vorliegenden Ausführungsbeispiel Kegelflächen 23 mit unterschiedlichen Kegelwinkeln aufweisen. - Die Werkstücke 11 sind in die Unterwerkzeuge 8 eingelegt, wobei die Unterwerkzeuge 8 in Werkzeughalterungen 24, beispielsweise Spannfutter und dgl., eingespannt oder festgelegt sind, so dass die Unterwerkzeuge 8 über die Werkzeughalterungen 24 auf dem Drehtisch 1 abgestützt sind. Auf diese Weise können die Werkstücke 11 zusammen mit einer Drehung des Drehtisches 1 gegenüber dem unteren Träger 5, d. h. der Tischplatte, in entsprechende Anfahrpositionen 4 unter die jeweiligen in den oberen Werkzeughaltern 10a bis 10d befindlichen Oberwerkzeuge 22 verfahren werden.
- Der Drehtisch 1 und der untere Träger 5 weisen an jeweiligen Arbeitspositionen, bzw. Anfahrpositionen 4, im vorliegenden Beispiel zentral angeordnete, in der jeweiligen Anfahrposition parallel zur Spindelachse ausgerichtete, axiale Durchbrüche auf.
- Die axialen Durchbrüche können als Verdrängungsvolumen vorgesehen sein, in welches beim Umformvorgang beim Schließen der Umformwerkzeuge überschüssiges Material entweichen kann. Beispielsweise können die Durchbrüche derart ausgebildet sein, dass ein Teil des Werkstücks 11, beispielsweise ein von einem durch die Schmiedevorgänge erzeugten Teller sich erstreckender Schaft des Werkstücks 11, darin aufgenommen werden kann.
- Im unteren Bereich der Durchbrüche, konkret im Kontaktbereich zwischen unterem Träger 5 und Drehtisch 1 ist in zumindest einem der Durchbrüche eine Buchse 26 eingesetzt. Eine jeweilige Buchse 26 ist entlang des jeweiligen Durchbruchs längsverschiebbar gelagert, was in den Figuren durch einen Doppelpfeil verdeutlicht ist.
- Die Buchse 26 liegt zumindest in den Arbeitspositionen der
FIG. 5 undFIG. 6 auf einer im unteren Träger 5 eingelassenen Gleitleiste 27 auf, entlang welcher beispielsweise die Buchse 26 bei einer der Drehbewegung des Drehtisches 1 gleiten kann. - In der Anfahrposition oder Arbeitsposition der
FIG. 7 , in welcher das Werkstück fertig geschmiedet wird, kann die Gleitleiste z.B. unterbrochen sein, und die Buchse 26 kann bei abgesenktem Anhebestößel 12, so wie inFIG. 7 gezeigt, in eine im unteren Träger 5, d.h. der Tischplatte, eingebrachte Vertiefung 28 oder Ausnehmung, bzw. eine tiefer gelegene Aufnahme eintauchen. Beispielsweise kann die Buchse 26 mit dem Anhebestößel 12 oder Triebstößel 12 gekoppelt sein, so dass die Buchse 26 mit diesem in die Vertiefung 28 zurückgezogen werden kann. - Die Buchse 26 kann beispielsweise um einen Weg von 10 mm bis 20 mm oder weniger verschiebbar ausgebildet, so dass beispielsweise bei einem Umformvorgang ein Nachschießen von aus dem Umformvolumen verdrängtem Material in Axialrichtung möglich ist. Der Grad der Absenkung der Buchse 26 kann beispielsweise angepasst sein an die bei einem jeweiligen Werkstück erforderlichen Anforderungen betreffend Massenverdrängung oder Materialfluss als Folge eines Umformvorgangs. Der Grad der Absenkung der Buchse 26 kann z.B. über eine entsprechende Stellung des Triebstößels 12 eingestellt werden.
- In der Vertiefung 28 ist eine Schmiedebuchse 29 angeordnet. Die Länge der Schmiedebuchse 29 ist derart gewählt, dass das der Buchse 26 zugewandte Ende der Schmiedebuchse 29 im montierten Zustand wie in
FIG. 7 gezeigt, gegenüber dem Rand der Vertiefung 28 zurückversetzt ist, derart, dass der Versatz zwischen dem Ende der Schmiedebuchse 29 und dem Rand der Vertiefung 28 derjenigen Länge entspricht, um welche die Buchse beim Nachschießen in die Vertiefung 28 eintaucht. Die Schmiedebuchse 29 kann, wie inFIG. 7 gezeigt koaxial zur Bewegungsachse bzw. Spindelachse MS und konzentrisch zum Triebstößel 12 angeordnet sein. Die Schmiedebuchse 29 kann in die Vertiefung auswechselbar eingesetzt sein, so dass Schmiedebuchsen 29 unterschiedlicher Länge eingesetzt werden können, so dass der Grad des Nachschießens durch Einsetzen unterschiedlich langer Schmiedebuchsen in die Vertiefung verändert werden kann. In dem inFIG. 7 gezeigten Betriebszustand, in welchem die Buchse 26 in die Vertiefung 28 eingetaucht ist, liegt die Buchse 26 auf der Schmiedebuchse 29 auf. Insoweit kann die Schmiedebuchse 29 als Tiefenanschlag für die Buchse 26 beim Nachschießen angesehen werden. - Durch ein Eintauchen der Buchse 26 in die Vertiefung 28, d.h. durch das Absenken der Buchse 26 parallel zur Schmiedeachse, d.h. Bewegungsachse des Bearbeitungskopfs 16, kann das Volumen des Durchbruchs in welchem die Buchse 26 angeordnet ist, vergrößert werden.
- Eine Vergrößerung des Volumens des Durchbruchs ist insbesondere dann erforderlich bzw. nützlich, wenn ein zugeordneter Schmiede- bzw. Umformvorgang dazu führt oder führen kann, dass Material des bearbeiteten Werkstücks 11 beim Schließen der Schmiedewerkzeuge 8, 22 aus der Umformzone in den Durchbruch entweichen muss, was im gezeigten Beispiel beim Fertigschmieden des Werkstücks 11, konkret des Tellers des Werkstücks 11, in der Anfahrposition nach
FIG. 7 auftreten kann. - Ein Absenken der Buchse 26 ist auch insoweit von Vorteil als auf diese Weise ein Ausgleich für z.B. toleranzbedingte Längenunterschiede der Rohwerkstücke (a0) erreicht werden kann.
- Nach dem jeweiligen Schmiede- oder Umformvorgang kann die Buchse 26 durch Verfahren des Anhebestößels 12 angehoben werden, derart, dass der Boden der Buchse 26 auf dem Niveau der Oberseite der Gleitleiste 27 ist und auf dieser gleiten kann, so dass ein Weiterdrehen des Drehtisches 1 möglich ist bzw. wird.
- Gleichzeitig mit dem Anheben der Buchse 26 kann das, z.B. fertig geschmiedete, Werkstück angehoben, und so in eine zur Entnahme geeignete Lage gebracht werden.
- In
FIG. 6 ist der Vorformungsprozess, und inFIG. 7 Fertigschmieden für die Werkstückstadien c bzw. d dargestellt mit jeweiligen Ober- und Unterwerkzeugen dargestellt. An dem Stößel 9 sind hierzu die entsprechend ausgeformten Oberwerkzeuge 22 an korrespondierenden oberen Werkzeughaltern 10c und 10d angeordnet, um das Werkstück 11 bearbeiten zu können. Das in den oberen Werkzeughalter 10c eingesetzte Oberwerkzeug 22 weist eine rechteckige Umformzone 25 auf, und das in den oberen Werkzeughalter 10 d eingesetzte Oberwerkzeug 22 weist eine zur Zielform des Werkstücks 11 entsprechende Negativform als Umformzone 25 auf. - Zur Erzeugung des jeweiligen Stadiums a, b, c oder d wird der Stößel 9 mittels der Wirkverbindung zu der nicht dargestellten Spindel relativ zur Drehachse MD des Drehtischs 1 bewegt, um über die Oberwerkzeuge 22 eine Kraft auf die Werkstücke 11 auszuüben, die von den Unterwerkzeugen 8 aufgenommen sind und die auf der Kreisbahn 2 in eine Anfahrposition 4 jeweils exakt unterhalb der entsprechenden Oberwerkzeuge 22 zur umformenden Bearbeitung positioniert werden.
- Wie in den
FIG. 5 bis 7 zu erkennen ist, können die Werkstücke 11 in der jeweiligen Anfahrposition 4 in Wirkverbindung mit dem Anhebestößel 12 stehen. Der Anhebestößel 12 kann beispielsweise einen Hubzylinder umfassen, und derart eingerichtet sein, dass ein gezieltes Anheben des Werkstücks 11 möglich ist. Beispielsweise kann das das Werkstück 11 unmittelbar nach einer Umformung angehoben und bei Erreichen der nächsten Umformposition wieder abgesenkt werden. Ferner ist es möglich, dass das Werkstück 11 zumindest während der Bewegung des Werkstücks 11 zwischen den Anfahrpositionen 4 angehoben wird, so dass der umgeformte Abschnitt vom Unterwerkzeug 8 abgehoben ist, wodurch beispielsweise der Wärmeeintrag in das Unterwerkzeug 8 verringert werden kann. Der Anhebestößel 12 kann auch als Auswerferstab oder -stößel eingesetzt werden, um das Werkstück 11 nach Fertigstellung anzuheben, so dass es in der zweiten Arbeitsposition 20 z.B. leichter aus dem Unterwerkzeug 8 entnommen werden kann. - Der Anhebestößel 12 ist nicht auf den Einsatz für einen parallel versetzt angeordneten Drehtisch 1 beschränkt, sondern kann in gleicher Weise auch für einen zentrisch angeordneten Drehtisch, d.h. einen Drehtisch, dessen Drehachse mit der Spindelachse der Spindelpresse zusammenfällt, verwendet werden. Auch bei einer linearen Förderung der Werkstücke 11, insbesondere bei Umformvorrichtungen ohne Drehtisch kann, kann eine solche Anhebefunktion und Anhebevorrichtung eingesetzt werden.
- In Ausgestaltungen kann vorgesehen sein, dass der Drehtisch 1 zusammen mit unteren Werkzeugaufnahmen oder Werkstückaufnahmen 8, und etwaiger darin befindlicher Unterwerkzeuge 8 parallel zur Drehachse MD bzw. Spindelachse MS anhebbar ausgebildet ist.
- Durch Anheben des Drehtisches 1 gegenüber beispielsweise der Tischplatte, d. h. dem unteren Träger 5, kann die zwischen Tischplatte und Drehtisch 1 bei einer Drehung des Drehtisches 1 auftretende Reibung zumindest vermindert werden.
- Zum Anheben des Drehtisches kann eine entsprechend ausgebildete Anhebeeinheit beispielsweise eine oder mehrere im oder am unteren Träger 5, d.h. der Tischplatte, aufgenommene Rollen umfassen, welche bei Betätigung den Drehtisch 1 gegenüber dem unteren Träger 5 anheben. Die Anhebeeinheit kann beispielsweise vier Rollen umfassen. Ein Hub der Anhebeeinheit kann in Ausgestaltungen beispielsweise 2 mm betragen.
-
FIG. 8 bis FIG. 13 zeigen eine Bearbeitungsabfolge in den Schritten I bis VI von Werkstücken 11 gemäß einem Ausführungsbeispiel, bei dem entlang der Kreisbahn 2 Unterwerkzeuge 8a, 8b und 8c angeordnet sind. Wie bereits erläutert, befinden sich mehrere Anfahrpositionen 4 an den jeweiligen Stellen des Kreisbogens der Kreissektoren 3 der Kreisbahn 2 auf dem Drehtisch 1, die von den Unterwerkzeugen 8a, 8b und 8c durch entsprechende Drehung des Drehtisches 1 angefahren werden können, um diese mitsamt den eingelegten Werkstücken 11a, 11b, 11c unterhalb eines Oberwerkzeugs 22 gemäßFIG. 3 zum Zwecke der Bearbeitung positionieren zu können. - In diesem Ausführungsführungsbeispiel beträgt der Grunddrehwinkel α 60 Grad. Es ist nun möglich, den Drehtisch 1 in Drehschritten D mit positiven oder negativen Vielfachen des Grunddrehwinkels a zu bewegen, um dadurch die Unterwerkzeuge 8a, 8b und 8c in die entsprechenden Bearbeitungspositionen zu bringen.
- Eine Abfolge von Bearbeitungsschritten wird nachfolgend für das in
FIG. 8 bis FIG. 13 zur besseren Verständlichkeit mit einem Stern gekennzeichnete Werkstück 11 beschrieben. - Im Schritt I nach
FIG. 8 befindet sich das Unterwerkzeug 8a im Operationsbereich 6 und ein Werkstück 11a im Zustand a0 wird mittels des Greifwerkzeugs 10e in dieses eingelegt. Parallel dazu wird während dieses Schritts ein bereits im Unterwerkzeug 8b eingelegtes und bereits im Werkstückstadium b befindliches Werkstück 11b für das Werkstückstadium c dem Vorformen unterzogen. Wie zu erkennen ist, befindet sich das Unterwerkzeug 8b im Wesentlichen innerhalb des Spindelkreises 7, damit in einer mittigen Position unterhalb des Stößels 9 so dass vergleichsweise hohe Umformkräfte aufgebracht werden können. Das Unterwerkzeug 8c bleibt zunächst unbelegt. - Beim Werkzeug zum Einlegen des Werkstücks kann beispielsweise ein Roboterarm vorgesehen sein, welcher automatisiert, und synchron mit dem Stößel 9 bzw. dem Umformzyklus oder der Umformbewegungen des Stößels 9, jedoch unabhängig von der konkreten Bewegung des Stößels 9 bewegt werden kann.
- Zur weiteren Bearbeitung im Schritt II nach
FIG. 9 wird der Drehtisch 1 in einem Drehschritt D um 1x60 Grad linksum, d.h. + 60 Grad, bewegt. Das Unterwerkzeug 8b befindet sich nun in einer zweiten Anfahrposition 4 im Wesentlichen innerhalb des Spindelkreises 7 und das eingelegte Werkstück 11b wird für das Werkstückstadium d durch das Oberwerkzeug 22 des oberen Werkzeughalters 10d zur finalen Form fertig geschmiedet. Parallel wird das ins Unterwerkzeug 8a eingelegte Werkstück 11a dem ersten Kegeln für das Werkstückstadium a durch das Oberwerkzeug 22 des oberen Werkzeughalters 10a unterzogen. Gleichzeitig kann an dem unbelegten Unterwerkzeug 8c eine Gesenkpflege, z.B. Abkühlung, Schmierung, Säuberung usw., erfolgen. - Für die Bearbeitung im Schritt III nach
FIG. 10 wird der Drehtisch 1 in einem Drehschritt D um 3x60 Grad rechtsum, d.h. -180 Grad, bewegt. Möglich wäre an dieser Stelle z.B. auch eine Drehung um 3x60 Grad linksum, d.h. +180 Grad. Das Unterwerkzeug 8a ist nunmehr in einer Anfahrposition 4 unterhalb des Oberwerkzeugs 22 des oberen Werkzeughalters 10b zum zweiten Kegeln des Werkstücks 11b für das Werkstückstadium b. Das Unterwerkzeug 8b hingegen befindet sich im Operationsbereich 6 zur Entnahme des fertigen Werkstücks. - Für den Schritt IV nach
FIG. 11 wird der Drehtisch in einem Drehschritt D von 2x60 Grad rechtsum, d.h. -120 Grad, bewegt, so dass das bisher unbesetzte Unterwerkzeug 8c mit einem unbearbeiteten Werkstück 11c mittels des Greifwerkzeugs 10e belegt werden kann, während sich das Unterwerkzeug 8a innerhalb des Spindelkreises 7 befindet zum Vorformen des eingelegten Werkstücks 11. - Das im Schritt III geleerte Unterwerkzeug 8b bleibt auch in den Folgeschritten V und VI weiterhin unbesetzt, um auch bei diesem, beispielsweise in Schritt V, eine Gesenkpflege realisieren zu können. In den weiteren unbesetzten Positionen kann das Unterwerkzeug 8b bzw. Gesenk für einen darauffolgenden Vorgang abkühlen.
- Nach dem Vorformen zum Werkstückstadium c (vgl.
FIG. 11 ) wird der Drehtisch um 1x60 Grad linksum, d. h. +60 Grad, gedreht, und wird so unter das in die obere Werkzeugaufnahme 10d eingesetzte Oberwerkzeug 22 positioniert, wo das Werkstück 11a durch Betätigung des Oberwerkzeugs 22 zum Werkstückstadium d fertig geschmiedet wird. - Nach dem Fertigschmieden erfolgt eine weitere Drehung des Drehtisches 1 um 3x60Grad rechtsum, d. h. -180 Grad, wodurch das Werkstück 11a in die zweite Arbeitsposition gebracht wird, in der es vom Unterwerkzeug 8a entnommen werden kann.
- In weiteren Bearbeitungsschritten kann die Bearbeitung und Umformung von weiteren Werkstücken analog zu den oben erläuterten Schritten I bis VI wiederholt werden. Beispielsweise kann nach Entnehmen des Werkstücks 11a nach Schritt VI der
FIG. 13 der Drehtisch um 2x60 Grad rechtsherum, d. h. -120 Grad, weitergedreht werden, und das dann in der zweiten Arbeitsposition 20 befindliche Unterwerkzeug 8 bestückt werden. Auf diese Weise kann erreicht werden, dass das Unterwerkzeug 8a dem ein fertig geschmiedetes Werkstück 11a entnommen wird zunächst unbesetzt bleibt um beispielsweise daran eine Gesenkpflege durchführen zu können. - In Ausgestaltungen und Varianten der hierin vorgeschlagenen Spindelpresse kann ein Durchmesser der Spindel beispielsweise 600 mm betragen. Die Spindelpresse kann beispielsweise so ausgelegt sein, dass die Spindel einen maximalen Hub von ca. 550 mm aufweist. Eine zur Aufnahme von Oberwerkzeugen ausgebildete Trägerplatte 16 kann quer zur Spindelachse Ms eine Breite und/oder Länge von ca. 1250 mm aufweisen, wobei ein Mittenabstand zwischen benachbarten Werkzeugaufnahmen für Oberwerkzeuge bei etwa 425 mm liegen kann. Eine Dicke des unteren Trägers, d.h. der Tischplatte, kann bei einer Dicke des Drehtisches von ca. 400 mm bei etwa 250 mm liegen.
- Mit der hierin vorgeschlagenen Spindelpresse und Ausgestaltungen derselben, insbesondere mit der vorgeschlagenen Anordnung des Drehtisches und/oder mit dem vorgeschlagenen Axialtrieb ist es insbesondere möglich, eine angemessene Gesenkpflege jedes einzelnen Unterwerkzeugs 8a bis 8c durchzuführen, während ausreichend Werkstücke in der jeweils erforderlichen Reihenfolge ohne Zeitverluste parallel bearbeitet bzw. bestückt, bzw. entnommen werden können.
-
- 1
- Drehtisch
- 2
- Kreisbahn
- 3
- Kreissektor
- 4
- Anfahrposition
- 5
- unterer Träger
- 6
- Operationsbereich
- 7
- Spindelkreis
- 8, 8a, 8b, 8c
- Unterwerkzeug
- 9
- Stößel
- 10, 10a...10d
- oberer Werkzeughalter
- 10e
- Greifwerkzeug
- 11, 11a, 11b, 11c
- Werkstück
- 12
- Anhebestößel, Triebstößel
- 13
- Spindelpresse
- 14
- Gestell
- 15
- Querhaupt
- 16
- Bearbeitungskopf
- 17
- Bearbeitungsbereich
- 18
- Transversalebene
- 19
- erste Arbeitsposition
- 20
- zweite Arbeitsposition
- 21
- Antriebseinheit
- 22
- Oberwerkzeug
- 23
- Kegelfläche
- 24
- Werkzeughalter
- 25
- Umformzone
- 26
- Buchse
- 27
- Gleitleiste
- 28
- Vertiefung
- 29
- Schmiedebuchse
- A1, A2
- Stößelachsen
- MD
- Drehachse Drehtisch
- MS
- Spindelachse Stößel, Bewegungsachse
- α
- Grunddrehwinkel
- D
- Drehschritt
- a0, a...d
- Werkstückstadien
- I...VI
- Bearbeitungsschritte
- RD
- Radius Drehtisch
- DS
- Durchmesser Spindel
- Q
- Querschnittsfläche
Claims (15)
- Spindelpresse (13) umfassend:a) einen zur umformenden Bearbeitung wenigstens eines Werkstücks (11) entlang einer Bewegungsachse bewegbar geführten Bearbeitungskopf (16) umfassend eine Werkzeugplatte mit mehreren verschiedenen, daran gehalterten Bearbeitungswerkzeugen (22), wobeia') die Spindelpresse (13) einen Stößel (9) umfasst und der Bearbeitungskopf (16) am Stößel (9) ausgebildet oder angebracht ist, undb) einen dem Bearbeitungskopf (16) gegenüber liegenden Bearbeitungsbereich (17) mit zumindest einer zur umformenden Bearbeitung des Werkstücks (11) ausgebildeten Bearbeitungsstation, und umfassend des Weiterenc) einen Drehtisch (1) mit einer zur Bewegungsrichtung parallelen Drehachse (MD), wobei die Drehachse (MD) von der parallel zur Bewegungsachse verlaufenden Spindel- oder Stößelachse (MS) in einer Richtung quer zur Drehachse (MD) beabstandet ist, und mehreren bezüglich der Drehachse (MD) in Umfangsrichtung versetzt zueinander angeordneten Unterwerkzeugen (8), wobeid) der Drehtisch (1) drehbar gelagert ist, wobeie) der Winkelabstand der Unterwerkzeuge (8) am Drehtisch (1) derart gewählt ist, dass Umformschritte, zumindest teilweise zeitlich parallel ausführbar sind, und wobeif) die Bearbeitungswerkzeuge (22) derart positioniert sind, dass Umformoperationen, welche vergleichsweise hohe Umformkräfte erfordern im Bereich der Stößelmitte, und Umformoperationen mit vergleichsweise geringen Umformkräften in von der Stößelmitte weiter beabstandeten Bereichen ausführbar sind, dadurch gekennzeichnet, dass der Drehtisch (1) derart ausgebildet ist, dass jedes der Unterwerkzeuge (8) durch Drehung des Drehtisches (1) in zumindest eine innerhalb des Bearbeitungsbereichs (17) gelegene erste Arbeitsposition (19), und in zumindest eine, zweite Arbeitsposition (20) überführbar ist, welche in Axialprojektion bezüglich der Bewegungsachse (MS) lateral außerhalb einer Querschnittsfläche (Q) des Bearbeitungskopfs (16) gelegen ist.
- Spindelpresse (13) nach Anspruch 1, wobei der Drehtisch (1) und Bearbeitungskopf (16) derart ausgestaltet sind, dass ein zur Zuführung und/oder Halterung eines Werkstücks (11) ausgebildetes Unterwerkzeug (8) in der zweiten Arbeitsposition (20) lateral außerhalb der Querschnittsfläche (Q) des Bearbeitungskopfs (16) gelegen ist.
- Spindelpresse (13) nach Anspruch 1 oder 2, wobei die zumindest eine zweite Arbeitsposition (20) in Axialprojektion bezüglich der Bewegungsachse (MS) des Weiteren lateral außerhalb einer Querschnittsfläche (Q) des Stößels (9) gelegen ist.
- Spindelpresse (13) nach einem der Ansprüche 1 bis 3, umfassend den Drehtisch (1) mit Unterwerkzeugen (8), wobei die Unterwerkzeuge (8) am Drehtisch (1) der Spindelpresse (13) entlang einer Kreislinie (2) angeordnet sind, und bezüglich der Drehachse (MD) des Drehtisches (1) vorgegebene Winkelabstände zueinander aufweisen, wobei ein Winkelabstand zwischen zwei unmittelbar benachbarten Unterwerkzeugen (8) bevorzugt 60 Grad, 90 Grad oder 120 Grad beträgt, und wobei die Unterwerkzeuge (8) bevorzugt gleichverteilt entlang der Kreislinie (2) angeordnet sind, und/oder wobei optional die Spindel- oder Stößelachse in Axialprojektion betrachtet innerhalb derjenigen Kreislinie (2) gelegen ist, auf welcher die Mittelpunkte der Unterwerkzeuge (8) des Drehtisches (1) gelegen sind.
- Spindelpresse (13) nach einem der Ansprüche 1 bis 4, wobei zumindest eine der zumindest einen zweiten Arbeitsposition (20) dazu vorgesehen und ausgebildet ist, Pflegemaßnahmen an einem in der einen zweiten Arbeitsposition (20) befindlichen Unterwerkzeug (8) durchzuführen, wobei die Spindelpresse (13) optional eine zur Durchführung zumindest einer entsprechenden Pflegemaßnahme ausgebildete Pflegevorrichtung umfasst, wobei die Pflegevorrichtung optional dazu ausgebildet ist eine Schmierung, Säuberung und/oder Kühlung am jeweiligen Unterwerkzeug (8) durchzuführen.
- Spindelpresse (13) nach einem der Ansprüche 1 bis 5, umfassend wenigstens einen Axialtrieb (12) oder wenigstens eine Anhebeeinheit (12), welcher/welche dazu ausgebildet ist, den Drehtisch (1) der Spindelpresse (13) und/oder zumindest ein Unterwerkzeug (8) und/oder zumindest ein im Unterwerkzeug (8) befindliches Werkstück (11) parallel zur Bewegungsachse des Bearbeitungskopfs (16) der Spindelpresse (13) zu verschieben, wobei der Axialtrieb (12) oder die Anhebeeinheit (12) bevorzugt zumindest teilweise an oder in einem Umformtisch (5), an oder in einer zur Montage des Drehtisches (1) am Umformtisch (5) ausgebildeten Drehtischaufnahme und/oder an oder im Drehtisch (1) installiert ist, wobei der Axialtrieb (12) oder die Anhebeeinheit (12) optional zumindest einen hin- und her bewegbar gelagerten Triebstößel (12) umfasst durch welchen der Drehtisch (1), die Werkstückaufnahme (8), das Unterwerkzeug (8) und/oder das Werkstück (11) parallel zur Bewegungsachse bewegbar ist.
- Spindelpresse (13) nach Anspruch 6, umfassend zumindest einen Triebstößel (12), wobei der Drehtisch (1), auf einem Umformtisch (5) angeordnet ist, welcher an der dem Drehtisch (1) zugewandten Seite einen oder mehrere Durchbrüche (28) aufweist, durch welche der zumindest eine Triebstößel (12) hindurchbewegt bzw. hindurchgreifen kann, so dass das entsprechende Werkstück (11) bei Positionierung in einer mit Triebstößel (12) ausgestatteten Arbeitsposition relativ zum Drehtisch (1) bzw. zum Unterwerkzeug (8) bewegt werden kann.
- Spindelpresse (13) nach Anspruch 6 oder 7, wobei der Axialtrieb (12) derart ausgestaltet ist, dass in zumindest einer Arbeitsposition (8) der Triebstößel (12) im Verhältnis zu weiteren Arbeitspositionen (8) absenkbar ist, so dass bei einer der Arbeitsposition (8) zugeordneten Umformoperation eine Ausdehnung des Werkstückmaterials in Richtung des abgesenkten Triebstößels (12) möglich ist, wobei der Triebstößel (12) optional derart angeordnet und ausgebildet ist, dass dieser gegenüber einem Werkstückauflageniveau versenkt werden kann, und dass nach entsprechender Umformung und damit einhergehender Ausdehnung des Werkstückmaterials in Richtung des Triebstößels (12) der Triebstößel (12) in Richtung Drehtisch (1) bewegt werden kann.
- Spindelpresse (13) nach einem der Ansprüche 1 bis 8, umfassend einen dem Bearbeitungsbereich (17) zugeordneten Umformtisch (5), oder, wenn abhängig von Patentanspruch 6 oder 7, den Umformtisch (5) nach einer Ausgestaltung nach Anspruch 6 bzw. nach Anspruch 7, wobei der Drehtisch (1) mittels einer Adaptereinheit am Umformtisch (5) befestigt ist, wobei die Adaptereinheit derart ausgebildet und mit dem Umformtisch (5) und dem Drehtisch (1) koppelbar ist, dass die Drehachse (MD) des Drehtischs (1) beabstandet zur Spindel-oder Stößelachse (MS) angeordnet ist.
- Spindelpresse (13) nach einem der Ansprüche 1 bis 9, umfassend eine zum Antrieb des Bearbeitungskopfes (16) ausgebildete Spindel, wobei zumindest ein Bearbeitungswerkzeug (22) des Bearbeitungskopfs (16) eine parallel zur Bewegungsachse (MS) verlaufende Mittenachse aufweist, welche in Axialprojektion betrachtet lateral innerhalb, am Rand oder unmittelbar benachbart zur Spindelquerschnittsfläche (7) liegt, und/oder wobei in Axialprojektion betrachtet eine Verbindungsachse der Mittepunkte zweier, insbesondere benachbarter, Bearbeitungswerkzeuge (22) oder Bearbeitungswerkzeugaufnahmen durch den Mittelpunkt des in Axialprojektion durch den Außenumfang der Spindel definierten Spindelkreises (7) verlaufen.
- Verfahren zur umformenden Bearbeitung eines Werkstücks (11) mit einer Spindelpresse (13) nach einem der vorangehenden Ansprüche mit folgenden Schritten:a) Überführen eines der Unterwerkzeuge (8) des Drehtisches (1) in eine der zumindest einen, lateral außerhalb der Querschnittsfläche (Q) des Bearbeitungskopfs (16) gelegenen zweiten Arbeitsposition (20) durch Drehen des Drehtisches (1) um dessen Drehachse (MD);b) Einlegen des Werkstücks (11) in das in der zweiten Arbeitsposition (20) befindliche Unterwerkzeug (8) ;c) Drehen des Drehtisches (1) um dessen Drehachse (MD) derart, dass das Werkstück (11) von der zweiten Arbeitsposition (20) in eine der zumindest einen ersten Arbeitsposition (19) überführt wird;d) Aktivieren des Bearbeitungskopfs (16, 10) zur umformenden Bearbeitung des Werkstücks (11);e) optionales Drehen des Drehtischs (1) um dessen Drehachse (MD) und Überführen des Werkstücks (11) in eine weitere erste Arbeitsposition (19),f) Überführen des Werkstücks (11) in die zweite Arbeitsposition (20), oder in eine lateral außerhalb der Querschnittsfläche des Bearbeitungskopfs (16) gelegene weitere zweite Arbeitsposition (20); undg) Entnahme des Werkstücks (11) aus dem in der zweiten (20) oder weiteren zweiten Arbeitsposition (20) befindlichen Unterwerkzeug (8), wobeih) Umformoperationen, welche vergleichsweise hohe Umformkräfte erfordern im Bereich der Stößelmitte, und Umformoperationen mit vergleichsweise geringen Umformkräften in von der Stößelmitte weiter beabstandeten Bereichen ausgeführt werden.
- Verfahren nach Anspruch 11, wobeia) der Drehtisch (1) synchron zur Aktivierung oder Deaktivierung des Bearbeitungskopfs (16, 10), bevorzugt um jeweils einen ganzzahligen Bruchteil eines Vollwinkels, gedreht wird, und wobei die Drehrichtung des Drehtisches (1) während des Bearbeitungszyklus des Werkstücks (11) bevorzugt zumindest einmal umgekehrt wird, und/oderb) zumindest eines der Unterwerkzeuge (8), insbesondere ein Unterwerkzeug (8), während eines vollständigen Betriebszyklus zur Herstellung des Werkstücks, insbesondere stets, zumindest eines, bevorzugt genau eines, der Unterwerkzeuge (8) unbesetzt ist.
- Verfahren nach Anspruch 11 oder 12, wobei die Unterwerkzeuge (8) bezüglich der Drehachse (M0) um einen Winkel von 120 Grad versetzt zueinander angeordnet sind, und ein mit einem Werkstück (11) bestücktes Unterwerkzeug (8) ausgehend von der zweiten Arbeitsposition (20) zur umformenden Bearbeitung des Werkstücks (11) aufeinanderfolgend in mehrere, bezüglich der Drehachse (M0) um einen Winkel von 60 Grad versetzt zueinander angeordnete erste Arbeitspositionen (19) überführt wird, wobei bevorzugt vier versetzt zueinander angeordnete erste Arbeitspositionen (19) durchfahren werden nach einem Bewegungsmuster, nach welchem das Unterwerkzeug (8) durch Drehung des Drehtisches (1) ausgehend von der zweiten Arbeitsposition (20) um +60 Grad, +180 Grad oder -180 Grad, -120 Grad und +60 Grad gedreht wird, und anschließend durch eine Drehung um einen Winkel von -180 Grad oder +180 Grad wieder in die zweite Arbeitsposition (20) zur Entnahme des Werkstücks (11) überführt wird.
- Verfahren nach einem der Ansprüche 11 bis 13, wobei zumindest eine der zumindest einen zweiten Arbeitsposition (20) dazu vorgesehen ist Pflegemaßnahmen an einem in der einen zweiten Arbeitsposition (20) befindlichen Unterwerkzeug (8) durchzuführen und wobei das Verfahren des Weiteren die Durchführung einer Pflegemaßnahme an einem in der einen zweiten Arbeitsposition (20) befindlichen Unterwerkzeug (8) umfasst, wobei die Pflegemaßnahme optional eine Schmierung, Säuberung und/oder Kühlung des Unterwerkzeugs (8) umfasst.
- Verfahren nach einem der Ansprüche 11 bis 14, wobei während zumindest eines Bearbeitungsschritts und/oder zumindest zwischen zwei Bearbeitungsschritten der Drehtisch (1) und/oder das Unterwerkzeug (8) zusammen mit dem Werkstück (11) oder lediglich das Werkstück (11) parallel zur Bewegungsachse angehoben oder abgesenkt wird/werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102015116974.6A DE102015116974A1 (de) | 2015-10-06 | 2015-10-06 | Umformvorrichtung, insbesondere Spindelpresse und Verfahren zur umformenden Bearbeitung von Werkstücken |
| PCT/EP2016/071192 WO2017060029A1 (de) | 2015-10-06 | 2016-09-08 | Umformvorrichtung, insbesondere spindelpresse und verfahren zur umformenden bearbeitung von werkstücken |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3359316A1 EP3359316A1 (de) | 2018-08-15 |
| EP3359316C0 EP3359316C0 (de) | 2023-08-02 |
| EP3359316B1 true EP3359316B1 (de) | 2023-08-02 |
Family
ID=56893973
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16763255.3A Active EP3359316B1 (de) | 2015-10-06 | 2016-09-08 | Spindelpresse und verfahren zur umformenden bearbeitung von werkstücken |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10967418B2 (de) |
| EP (1) | EP3359316B1 (de) |
| CN (1) | CN108698114A (de) |
| DE (1) | DE102015116974A1 (de) |
| RU (1) | RU2723877C2 (de) |
| WO (1) | WO2017060029A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118321863A (zh) * | 2018-01-12 | 2024-07-12 | 宁波会德丰铜业有限公司 | 自动安装系统及其方法 |
| CN109532091A (zh) * | 2018-12-27 | 2019-03-29 | 朱月兰 | 一种压力机床的上料装置及基于该上料装置的多道次压制方法 |
| WO2021048180A1 (de) * | 2019-09-09 | 2021-03-18 | Korsch Ag | Vorrichtung zum tragen eines bestandteils einer tablettiermaschine, sowie dessen verwendung und verfahren zum einstellen einer position eines bestandteils einer tablettiermaschine |
| CN115846512A (zh) * | 2022-12-26 | 2023-03-28 | 安徽华星消防设备(集团)有限公司 | 一种汽车空调自动化零件冲压系统及其控制方法 |
| CN117415244A (zh) * | 2023-12-07 | 2024-01-19 | 苏州合润智能科技有限公司 | 一种机床冲压装置用防护装置 |
| CN117505756B (zh) * | 2024-01-05 | 2024-03-08 | 邯郸正发科技有限公司 | 一种用于螺栓紧固件的成型装置 |
| CN120715160B (zh) * | 2025-08-25 | 2026-01-09 | 湖南中创空天新材料股份有限公司 | 大型高强铝合金环件的制备方法及铝合金环件 |
| CN120901172B (zh) * | 2025-10-10 | 2025-12-05 | 南通市力行机械制造有限公司 | 用于一体式金属工具的高效冲压成型模具 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE7822648U1 (de) * | 1978-07-28 | 1978-11-30 | Langenstein & Schemann Ag, 8630 Coburg | Vorrichtung zum schmieden eines wellenflansches |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE883552C (de) * | 1943-08-03 | 1953-07-20 | Adolf Kreuser G M B H | Gesenkwechselvorrichtung fuer Freiformschmiedepressen |
| US2390600A (en) * | 1944-03-18 | 1945-12-11 | Western Electric Co | Punch press mechanism |
| US3061913A (en) * | 1960-05-02 | 1962-11-06 | Gould National Batteries Inc | Indexing fixture and jig structure for presses |
| DE1627688A1 (de) * | 1967-07-06 | 1970-05-14 | Genoveffa Marezza | Verfahren und Vorrichtung fuer das Warmverformen von kopfprofilierten Elementen wie Bolzen,Stifte,Stanzstempel u.dgl.auf Matrizen |
| SU412020A1 (de) * | 1970-06-19 | 1974-01-25 | ||
| GB1401070A (en) * | 1972-12-19 | 1975-07-16 | Holt M G | Scott-maxwell d g machinery for moulding foodstuffs |
| PL86054B1 (de) * | 1974-07-29 | 1976-05-31 | ||
| DE2833181C2 (de) * | 1978-07-28 | 1982-05-13 | Langenstein & Schemann Ag, 8630 Coburg | Schmiedepresse zum Schmieden eines Wellenflansches |
| US4287748A (en) * | 1979-09-28 | 1981-09-08 | Stewart Stamping Corp. | Rotary transfer press apparatus |
| SU1310083A1 (ru) * | 1985-04-08 | 1987-05-15 | Предприятие П/Я В-8291 | Многопозиционный револьверный пресс-автомат |
| IT1197795B (it) * | 1985-08-05 | 1988-12-06 | Kubushiki Kaisha Mitsuishi Fuk | Pressa a vite |
| US5095731A (en) * | 1991-05-17 | 1992-03-17 | General Ordnance Corporation | Shell casing machine |
| JP2602176B2 (ja) | 1994-07-04 | 1997-04-23 | 日清紡績株式会社 | タレットパンチプレス |
| DE19535264A1 (de) * | 1995-09-22 | 1997-03-27 | Hilgeland Gmbh & Co Geb | Hochleistungskaltpresse |
| RU2098215C1 (ru) * | 1996-07-29 | 1997-12-10 | Открытое акционерное общество "ГАЗ" | Способ штамповки на пресс с поворотным столом |
| WO2001096044A1 (en) * | 2000-05-31 | 2001-12-20 | Morphic Technologies Aktiebolag (Publ) | Method, impact machine, and equipment included in an impact machine |
| SE522259C2 (sv) * | 2000-09-15 | 2004-01-27 | Morphic Technologies Ab | Slagmaskin och sätt att forma en kropp |
| CN201186499Y (zh) * | 2007-12-29 | 2009-01-28 | 浙江莎拉美紧固系统有限公司 | 一种多功位旋转冲压模具 |
| CN101817052B (zh) * | 2010-03-12 | 2012-05-16 | 杨东佐 | 一种多工位凹模回转镦锻机及工作方法 |
| CN101941299B (zh) * | 2010-09-03 | 2013-03-20 | 北京机电研究所 | 多工位摩擦螺旋压力机 |
| CN202824313U (zh) * | 2012-10-24 | 2013-03-27 | 吴江华鹏制罐厂 | 一种多工件加工用冲床 |
| CN104070098B (zh) * | 2014-06-12 | 2016-09-07 | 宁波新冠联机电有限公司 | 一种多工位冲压装置 |
-
2015
- 2015-10-06 DE DE102015116974.6A patent/DE102015116974A1/de active Granted
-
2016
- 2016-09-08 RU RU2018116895A patent/RU2723877C2/ru active
- 2016-09-08 US US15/766,344 patent/US10967418B2/en active Active
- 2016-09-08 CN CN201680071202.2A patent/CN108698114A/zh active Pending
- 2016-09-08 EP EP16763255.3A patent/EP3359316B1/de active Active
- 2016-09-08 WO PCT/EP2016/071192 patent/WO2017060029A1/de not_active Ceased
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE7822648U1 (de) * | 1978-07-28 | 1978-11-30 | Langenstein & Schemann Ag, 8630 Coburg | Vorrichtung zum schmieden eines wellenflansches |
Also Published As
| Publication number | Publication date |
|---|---|
| CN108698114A (zh) | 2018-10-23 |
| RU2018116895A3 (de) | 2019-11-07 |
| EP3359316C0 (de) | 2023-08-02 |
| EP3359316A1 (de) | 2018-08-15 |
| RU2018116895A (ru) | 2019-11-07 |
| DE102015116974A1 (de) | 2017-04-06 |
| US10967418B2 (en) | 2021-04-06 |
| WO2017060029A1 (de) | 2017-04-13 |
| US20180290201A1 (en) | 2018-10-11 |
| RU2723877C2 (ru) | 2020-06-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102015116974A1 (de) | Umformvorrichtung, insbesondere Spindelpresse und Verfahren zur umformenden Bearbeitung von Werkstücken | |
| EP2036629B1 (de) | Verfahren und Vorrichtung zum Feinschneidern und Umformen eines Werkstücks | |
| DE19639081C2 (de) | Vorrichtung zum Herstellen eines Werkstücks mit einer zylindrischen profilierten Wand | |
| EP1330338B1 (de) | Kombimaschine | |
| EP3338941B1 (de) | Rundtaktmaschine | |
| DE102006058710A1 (de) | Werkzeugmaschine und Bearbeitungsvorrichtung zum Verfestigen von Radienübergängen an Kurbelwellen für Brennkraftmaschinen oder ähnlichen Werkstücken | |
| EP1035936B1 (de) | Vorrichtung und Verfahren zum Bruchtrennen von Werkstücken | |
| DE10135233A1 (de) | Ringmaschine | |
| EP0427215B1 (de) | Nutenstanzanlage | |
| DE102004051977B4 (de) | Vorrichtung zum Transport und zur Lageveränderung von Werkstücken | |
| EP1074320A1 (de) | Stanz-und Prägemaschine | |
| WO2018162106A1 (de) | Vorrichtung und verfahren zum umformen | |
| EP3206812B1 (de) | Presse zum hauptzeitparallelen arbeiten | |
| AT516345B1 (de) | Freiformschmiedeanlage und Freiformschmiedeverfahren | |
| DE10063154B4 (de) | Schmiedepresse mit Stellvorrichtung auf Matrizenseite | |
| DE102012024154B4 (de) | Stanzeinrichtung und Verfahren zum Herstellen einer Durchbrechung | |
| DE102011014769B4 (de) | Presse mit Stößel und Bearbeitungswerkzeug | |
| EP2930154A1 (de) | Vorrichtung zum Pressen und Ablegen von Glasvorformlingen | |
| DE4333944A1 (de) | Verfahren und Vorrichtung zum Herstellen eines Rades, insbesondere eines vorzugweise vorgeformten Eisenbahnrades | |
| DE4411350C2 (de) | Vorrichtung zur Herstellung eines Käfigs für Wälzlager | |
| DE19602933C2 (de) | Verfahren und Vorrichtung zum Finishen von Umfangsflächen an Werkstücken | |
| DE2062977A1 (de) | Vorrichtung zum Herstellen von oben offenen Hohlkörpern | |
| DE102004028378A1 (de) | Verfahren zum Gesenkschmieden und Schmiedevorrichtung zur Durchführung des Verfahrens | |
| DE29908522U1 (de) | Modulares Schraubenfertigungs-Werkzeug | |
| DE102017107587A1 (de) | Vorrichtung und Verfahren zum Umformen und Härten eines Bauteils |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180425 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20210716 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230228 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016015993 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20230808 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20230816 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 8 Effective date: 20230927 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231202 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231102 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231202 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016015993 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230908 |
|
| 26N | No opposition filed |
Effective date: 20240503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230930 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20231102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230908 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231102 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 9 Effective date: 20240927 |
|
| U1N | Appointed representative for the unitary patent procedure changed after the registration of the unitary effect |
Representative=s name: MEISSNER BOLTE NUERNBERG; DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20160908 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20160908 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 10 Effective date: 20250926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230802 |