EP3303650B1 - Vorrichtung und verfahren zur verbesserten metalldampfabsaugung in einem kontinuierlichen schmelztauchverfahren - Google Patents
Vorrichtung und verfahren zur verbesserten metalldampfabsaugung in einem kontinuierlichen schmelztauchverfahren Download PDFInfo
- Publication number
- EP3303650B1 EP3303650B1 EP16727969.4A EP16727969A EP3303650B1 EP 3303650 B1 EP3303650 B1 EP 3303650B1 EP 16727969 A EP16727969 A EP 16727969A EP 3303650 B1 EP3303650 B1 EP 3303650B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- openings
- blow
- suction
- metal
- strip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/003—Apparatus
- C23C2/0034—Details related to elements immersed in bath
- C23C2/00342—Moving elements, e.g. pumps or mixers
- C23C2/00344—Means for moving substrates, e.g. immersed rollers or immersed bearings
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/003—Apparatus
- C23C2/0038—Apparatus characterised by the pre-treatment chambers located immediately upstream of the bath or occurring locally before the dipping process
- C23C2/004—Snouts
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/022—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by heating
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/024—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by cleaning or etching
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
Definitions
- the invention relates to a device for preventing surface defects caused by metal dust on a metal strip to be coated in a continuous hot dip process, wherein the metal strip to be coated is at least partially conveyable through the device along an axial direction, with a blow-suction unit, wherein the Blas Suction unit having a plurality of injection openings for loading the metal strip with inert gas, wherein a plurality of injection openings on a first side of the metal strip and a plurality of injection openings on a second side of the metal strip are arranged or arranged, wherein the blow-suction unit a plurality of suction openings for sucking with metal vapor and / or metal dust loaded inert gas, wherein a plurality of suction openings arranged on the first side of the metal strip and a plurality of suction openings on the second side of the metal strip or can be arranged.
- the invention also relates to a method for preventing surface defects caused by metal dust on a metal strip to be coated in a continuous hot dip method, comprising the steps of conveying the metal strip to be coated at least in sections along an axial direction through a device, in particular through a device according to the invention
- Apparatus comprising a blow-suction unit, applying inert gas to the metal strip through a plurality of blowing openings of the blow-suction unit, wherein a plurality of injection openings are arranged on a first side of the metal strip and a plurality of injection openings on a second side of the metal strip , and suctioning metal gas and / or metal dust-laden inert gas through a plurality of suction openings of the blow-suction unit, wherein a plurality of suction openings on the first side of the metal strip and a plurality of Absaugöffnun conditions are arranged on the second side of the metal strip.
- devices for continuous hot-dip galvanizing steel strip consist inter alia of a continuous furnace and a zinc bath (molten bath).
- the steel strip is continuously annealed. Recrystallization of the steel sets the desired mechanical properties of the base material.
- iron oxides formed in a preheating zone are thereby reduced.
- the strip is cooled under protective gas to a temperature close to the melt bath temperature. The protective gas is intended to prevent the annealed strip from oxidizing before galvanizing, which would considerably impair the adhesion of the zinc layer.
- a so-called furnace trunk is used as a connector between the continuous furnace and the zinc bath.
- the furnace trunk is provided with both sides of the band in each case a single injection opening (circulation opening) and vertically below it on both sides of the band, each with a single suction opening.
- the suction openings are each formed as a longitudinal slot in a tube which penetrates a side wall of the trunk and extends on the top and bottom of the steel strip over the entire steel strip width.
- a plurality of injection openings and suction openings are provided and the distance between the respective injection opening and a suction opening assigned to it is selected and the flow velocity of the protective gas emerging from the respective injection opening is controlled such that an entrainment of protective gas in the direction of the zinc bath occurring during movement of the metal strip is counteracted ,
- This is essentially achieved in that a mixed area is provided both with injection openings and with suction openings.
- the area with injection openings and the area with extraction openings completely overlap or mesh with one another like a comb.
- the present invention is therefore an object of the invention to provide a generic device and a generic method by which the extraction of metal vapor can be improved by the inert gas and the propagation of metal vapor can be reduced.
- the blow-suction unit has a blowing area, in which the injection openings are arranged, and arranged in the strip running direction behind the blowing area arranged suction, in which the suction openings are arranged wherein the injection area and the suction area are arranged without overlapping.
- the suction region is viewed in the axial direction, that is to say in the direction of travel of the strip, is arranged behind the injection region means that the properties of the device or of the method can be significantly improved.
- the invention thus turns away from the most recent state of the art, which provides a mixed arrangement of injection openings and suction openings, conscious, and follows a contrary approach. Although this also provides a variety of injection openings and suction openings. However, these are provided in separate successively arranged areas. It has been shown that the combination of on the one hand a plurality of openings on each side of the band and on the other just no mixed, but rather a separate arrangement of the injection openings on the one hand and the suction on the other hand in successive areas due to numerous effects is advantageous.
- an improved metal vapor extraction and an effective barrier system for ascending metal vapor, for example, in a furnace trunk can be achieved by the device or the method.
- This is attributed inter alia to the fact that the direct mixing of metal vapor and protective gas can be reduced by the arrangement and design of the injection area and the suction area.
- an improved, that is to say homogeneous, temperature distribution in the trunk is achieved by the device or the method can be achieved, which in turn counteracts a local condensation or resublimation of metal vapor.
- a positive guidance laterally ascending metal vapors can be avoided.
- the comparatively simple construction remains essentially independent of the width of a inserted oven trunk. As a result, the device or the method can finally be used for higher metal vapor concentrations.
- the continuous hot dipping process may in particular be a continuous hot dip galvanizing.
- the metal bath or molten bath may in particular be a zinc bath.
- the metal vapor or metal dust can be zinc vapor or zinc dust in particular.
- the coating may in particular be a galvanizing.
- the metal strip may in particular be a steel strip.
- the steel strip is conveyed through the device in a coil-to-coil process.
- the first side of the metal strip is, for example, an upper side or front side of the metal strip.
- the second side of the metal strip is, for example, a bottom or rear side of the metal strip.
- the metal strip may, for example, have a width of at least 1000 mm, preferably at least 1300 mm, particularly preferably at least 1500 mm. It has been shown that the device or the method is also suitable for very broad bands.
- the metal strip can be conveyed in the axial direction, for example, at a belt speed of at least 80 m / min, preferably at least 100 m / min, particularly preferably at least 120 m / min.
- the belt speed is at most 180 m / min. Even at these high speeds an effective barrier to the zinc vapor and homogeneous temperatures can be achieved.
- blow-suction units may be provided. So it is at least one blow-suction unit provided. Under one / the blow-suction unit is therefore at least one / understand the at least one blow-suction unit.
- the suction area is arranged downstream of the injection area in the strip running direction, the metal strip conveyed in the strip running direction initially travels through the injection area and then through the suction area.
- the injection area is free of suction openings and the suction area is free of injection openings. That is, the injection openings and the suction openings are spatially separated.
- the injection area and the suction area for example, adjoin one another directly.
- the injection openings and / or the suction openings may for example be at least partially provided as bores, which simplifies the manufacture of the device.
- the protective gas is, for example, a gas which prevents the oxidation of the metal strip.
- the shielding gas is a hydrogen-nitrogen mixture (HNX).
- HNX hydrogen-nitrogen mixture
- the shielding gas about 95% N 2 and about 5% H 2 .
- the protective gas is, for example, at a temperature of at least 430 ° C, preferably at least 440 ° C, more preferably at a temperature of at least 550 ° C, in particular at a temperature of about 600 ° C, blown. As a result, condensation or resublimation of the metal vapor is further counteracted.
- the injection openings and the suction openings are provided in such a way that the protective gas injected through the injection openings of the injection area is initially deliberately entrained with the metal strip conveyed by the device in the strip running direction and flows in the direction of strip travel and then towards the strip running direction the suction of the suction area flows.
- the injection openings and the suction openings can for this purpose be arranged and / or formed accordingly.
- the protective gas injected through the injection openings of the injection area is first deliberately entrained with the metal strip conveyed by the device in the strip running direction and flows in the strip running direction and then flows counter to the strip running direction to the suction openings of the suction area.
- a targeted flow of the protective gas can be achieved by an arrangement of the suction region in the strip running direction behind the injection area.
- the entrainment of the protective gas by the metal strip is deliberately provoked instead of counteracting it. This reduces a direct mixing of metal vapor and inert gas and provides an effective metal vapor barrier system.
- a particularly homogeneous temperature distribution is achieved.
- the device or the method is also suitable for higher metal vapor concentrations, which were hitherto unsatisfactory to handle.
- the injected inert gas initially flows along the surface of the metal strip with the metal strip in the direction of strip travel until the flow strikes the surface of the metal bath or molten bath and is deflected there.
- the shielding gas absorbs a large part of the metal vapors of the metal bath.
- the shielding gas flows at a distance from the surface of the metal strip, for example along a walling, for example a furnace trunk, against the strip running direction to the suction openings of the suction area. This results in a continuous flow of the protective gas, so that an uninterrupted Metalldampfabsaugung is achieved.
- the injection area and the suction area are arranged without overlapping.
- An overlap is understood to mean that one area at least partially coincides with the other area.
- the injection area formed by the injection openings and the suction area formed by the suction openings therefore do not overlap.
- in the strip running direction initially only blowing openings and then exclusively suction openings are provided. It has been shown that this further improves the extraction of metal vapor by the protective gas and the propagation of metal vapor can be further reduced.
- the injection openings of the injection area and / or the suction openings of the suction area are at least partially arranged in a regular grid, in particular with a shortest distance of at least 30mm, preferably at least 40mm, more preferably at least 60mm.
- a particularly homogeneous temperature distribution can be achieved and, on the other hand, a further optimized flow of the protective gas can be achieved, which counteracts the propagation of metal vapor.
- the blowing openings of the blowing area and the suction openings of the suction area are arranged in the same regular grid.
- the injection openings and / or the suction openings are arranged in a rectangular grid.
- the injection openings and / or the suction openings are located, for example, on the nodes of a (imaginary) two-dimensional rectangular grid.
- the shortest distance of the injection openings and / or the suction openings in the axial direction is greater than transverse to the axial direction.
- the shortest distance between the injection openings and / or the suction openings in the axial direction is between 50 mm and 150 mm, preferably between 80 mm and 120 mm, particularly preferably between 90 mm and 110 mm.
- the shortest distance between the injection openings and / or the suction openings in the axial direction is about 100 mm.
- the shortest distance of the injection openings and / or the suction openings transverse to the axial direction between 30 mm and 90mm, preferably between 40mm and 80mm, more preferably between 50mm and 70mm.
- the shortest distance of the injection openings and / or the suction openings transverse to the axial direction is about 60mm.
- the suction openings are at least partially larger than the injection openings formed.
- the size of the injection openings or suction openings is understood in particular to mean the (average) diameter of the opening.
- the diameter of the injection openings is preferably between 5 mm and 10 mm, preferably about 8 mm.
- the diameter of the suction openings is preferably between 8mm and 15mm, preferably about 10mm. It has been found that this can be achieved with respect to an efficient metal vapor extraction further improved flow.
- the standard volume flow for the suction is greater than the standard volume flow for blowing.
- the standard volume flow for injection per side of the metal strip is at least 100 Nm 3 / h (standard cubic meter), preferably at least 150 Nm 3 / h.
- the standard volume flow is 100-300 Nm 3 / h.
- the standard volume flow may also be higher depending on the width of the device.
- the standard volume flow for the suction per side of the metal strip is at least 150 Nm 3 / h, preferably at least 200 Nm 3 / h.
- the standard volume flow is 150-400 Nm 3 / h.
- the standard volume flow may also be higher depending on the width of the device.
- the injection openings are at least partially provided such that the protective gas substantially transversely to the axial direction from the injection openings in the direction of respective side of the metal strip flows.
- the injection openings are for example arranged and / or formed accordingly.
- the protective gas flows in a preferred embodiment of the method according to the invention substantially transversely to the axial direction in the direction of the respective side of the metal strip from the injection openings.
- the protective gas flowing out of the injection openings is directed at an angle of 70 ° to 110 °, preferably 80 ° to 100 °, particularly preferably about 90 ° in the direction of the respective side of the metal strip.
- the blow-suction unit comprises a first blow-suction box, which is arranged on the first side of the metal strip to be coated, and a second blow-suction box, which on the second side of coating metal strip is arranged.
- the device may also include other blow-suction boxes.
- blow-suction boxes By providing blow-suction boxes, the loading of the metal strip with protective gas can be realized in a structurally particularly simple manner from both sides.
- the blow-suction boxes for example, easily allow scalability of the device.
- the blow-suction boxes are substantially flat.
- the blow-suction boxes have at least one connection for blowing in the protective gas and at least one connection for sucking off the mixture of protective gas and metal vapor / metal dust.
- the blow-suction boxes each have at least one blow box for providing the injection area and at least one suction box for providing the suction area.
- a blow box and a suction box may be separated from each other by a partition wall.
- a blow-suction box can also have a plurality of blow boxes and / or suction boxes. These may for example also be separated by a partition.
- the blow boxes and / or the suction boxes each have a connection for blowing in the protective gas or for sucking off the mixture of protective gas and metal vapor / metal dust.
- the device comprises a furnace trunk for connecting a continuous furnace with a metal bath, wherein the blow-suction unit is at least partially provided in the furnace trunk.
- the method according to a preferred embodiment of the method is at least partially carried out in a furnace trunk for connecting a continuous furnace with a metal bath.
- the furnace trunk may be at least partially heated, for example to a temperature of at least 400 ° C, preferably at least 450 ° C.
- the furnace trunk has, for example, an inlet opening for retracting the metal strip and an outlet opening for extending the metal strip.
- the furnace trunk tapers, for example, at least in sections, for example, from the inlet opening in the direction of the outlet opening.
- the device is supplied in the strip running direction before the blow-suction unit, a sealing gas.
- a sealing gas for this purpose, the device, for example, a barrier gas introduction exhibit.
- the shielding gas can also be used for the purging gas and the purging gas corresponds to the composition already described, for example (HNX).
- the sealing gas with at least 300 Nm 3 / h, for example, blown on one side.
- the device also has one or more of the following units: a continuous furnace upstream of the blow-suction unit for heating the metal strip to be coated; a metal bath following the blow-suction unit, in particular a zinc bath, for coating the metal strip and optionally a stripping device adjoining the metal bath for adjusting the thickness of the coating of the metal strip; a separation device for cleaning the suction gas sucked through the suction openings and laden with metal vapor and / or metal dust; a heating device for heating the protective gas supplied via the injection openings, in particular to a temperature of more than 430 ° C.
- the method additionally comprises one or more of the following steps: heating the metal strip to be coated in a continuous furnace upstream of the blow-suction unit; Coating the metal strip in a metal bath following the blow-suction unit, in particular a zinc bath, and optionally adjusting the thickness of the coating of the metal strip by a scraping device following the metal bath; Cleaning the protective gas sucked through the suction openings and laden with metal vapor and / or metal dust in a separating device; Heating the protective gas supplied via the injection openings in a heating device, in particular to a temperature greater than 430 °.
- the temperature of the metal bath is for example between 400 ° C and 500 ° C, preferably between 440 ° C and 470 ° C.
- the stripping device can be realized, for example, by air nozzles, for example air steel flat nozzles.
- the zinc deposition apparatus may preferably be provided with a cooling device which effects resublimation of the metal vapor.
- the resulting metal dust can be separated by means of a separator from the protective gas and passed, for example, in a collecting container.
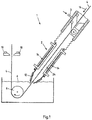
- Fig. 1 shows a longitudinal sectional view of an embodiment of a device 1 according to the invention in the form of a continuous hot-dip galvanizing plant for carrying out an embodiment of a method according to the invention.
- the device 1 in particular has a furnace trunk 2.
- a metal strip 4 to be galvanized, for example steel strip, is annealed in a continuous furnace (not shown) and fed to a zinc bath 6 under protective gas (HNX).
- the band 4 dips obliquely down into the zinc bath 6 and is deflected by a roller 8 arranged in the zinc bath 6 upwards.
- the bath temperature is typically in the range of about 440 ° C to 470 ° C.
- the band 4 Upon exiting the bath 6, the band 4 entrains a quantity of liquid zinc which may be considerably higher than the desired coating thickness.
- the still liquid excess coating material is stripped off by means of the air jet flat nozzles 10 extending across the band width from the first side and the second side (ie the upper side and the lower side or front side and rear side) of the now coated band 4.
- insulating 12 for example, mineral wool and / or ceramic plates
- the oven trunk 2 By means of the oven trunk 2 is to be prevented inter alia that the annealed strip 4 oxidized before galvanizing, whereby the adhesion of the zinc layer would be deteriorated. Therefore, the band 4 is subjected to inert gas.
- the protective gas should also serve to counteract the propagation of zinc vapor.
- the furnace trunk 2 is equipped with a special blow-suction unit 14, which acts on the metal strip 4 with inert gas and sucks the loaded with zinc vapor and / or zinc dust shielding gas.
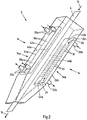
- Fig. 2 shows a perspective view of the Ofenrüssels 2 Fig. 1 and Fig. 3 shows a longitudinal sectional view of the Ofenrüssels 2 from Fig. 1 ,
- the metal strip 4 to be coated is conveyed in this section along the strip running direction 16 through the furnace trunk 2 or through the blow-suction unit 14 of the device 1.
- the blow-suction unit 14 has a plurality of injection openings 18 for acting on the metal strip 4 with inert gas.
- a plurality of injection openings 18 are arranged on a first side of the metal strip and a plurality of injection openings 18 on a second side of the metal strip, so that the metal strip 4 can be acted upon on both sides with the protective gas.
- the injection openings 18 form an injection area 20.
- the blow-suction unit 14 also has a plurality of suction openings 22 for extracting protective gas laden with metal vapor and / or metal dust.
- a plurality of suction openings 22 on the first side of the metal strip 4 and a plurality of suction openings 22 on the second side of the metal strip 4 are arranged.
- the suction openings 22 form a suction area 24.
- the injection area 20, in which the injection openings 18 are arranged is arranged in the strip running direction 16 before the suction area 24, in which the suction openings 22 are arranged.
- the blowing region 20 and the suction region 24 are arranged without overlapping.
- the blow-suction unit 14 comprises a first blow-suction box 14a, which is arranged on the first side of the metal strip 4 to be coated, and a second blow-suction box 14b, which on the second side of the metal strip to be coated 4 is arranged.
- the blow-suction boxes 14a, 14b each have two blow boxes 26a and 26b for providing the blow-in area 20 and two suction boxes 28a and 28b respectively for providing the suction area 24.
- the blow boxes 26a (or 26b) are mutually separated by a partition wall 42a (or 42b).
- the suction boxes 28a (or 28b) are mutually separated by a partition wall 44a (or 44b).
- the blow box 26a (or 26b) and the suction box 28a (or 28b) are separated from each other by a partition wall 46a (or 46b).
- the individual blow boxes 26a, 26b each have separate connections 30a, 30b for supplying protective gas.
- the standard volume flow for blowing through the ports 30a is about 150Nm 3 / h.
- the standard flow for blowing through the ports 30b is also about 150 Nm 3 / h.
- the standard volume flow for the suction through the ports 32a is about 200Nm 3 / h.
- the standard volume flow for the suction through the ports 32b is also about 200Nm 3 / h.
- Sealing gas are introduced into the device 1.
- the sealing gas is identical to the shielding gas and is injected with 300 Nm 3 / h through the barrier gas inlet 3, as well as by the arrows 33 in Fig. 3 illustrated.
- the sealing gas is advantageously between two Abdichtklappen (see. Fig. 1 ) fed.
- the sealing gas By the sealing gas, the gas flow in the furnace trunk 2 is shielded by an upstream furnace, so that entrainment of zinc vapor is prevented in the furnace.
- the pressure decreases from the area of the protective gas inlet 3 over the area of the blow boxes 26a or 26b to the area of the suction boxes 28a or 28b.
- the injection openings 18 are provided such that the protective gas flows substantially transversely to the axial direction 16 from the injection openings in the direction of the respective side of the metal strip 4.
- the protective gas is blown through the injection openings 18 perpendicularly in the direction of the respective side of the metal strip 4.
- the direction of flow of the protective gas is illustrated by the arrows 34.
- the protective gas injected through the injection openings 18 of the injection area 20 is first deliberately entrained with the metal strip 4 conveyed by the device 1 in the axial direction 16 and flows in the axial direction 16.
- the protective gas flows along the surface of the metal strip 4.
- the protective gas flows mixed with zinc vapor and Zinc dust along the wall of the furnace trunk 2 against the strip running direction 16 to the suction openings 22 of the suction 24th
- Points 36 illustrate the distribution and concentration of zinc vapor and zinc dust.
- concentration of zinc dust and zinc vapor decreases noticeably against the direction of strip 16.
- the blow-suction unit 14 provides an effective barrier for the zinc vapor and the zinc dust and effective extraction of the zinc vapor and the zinc dust.
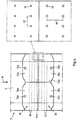
- a plan view of the injection region 20 and the suction region 24 of the blow-suction box 14a is shown Fig. 1 ,
- the injection openings 18 of the injection area 20 and the extraction openings 22 of the extraction area 24 are arranged in a regular grid.
- the shortest distance between adjacent openings 18, 22 in the axial direction 16 is greater than transverse to the axial direction 16.
- the shortest distance 38 of the injection openings 18 or the suction openings 22 in the axial direction is approximately 100 mm here.
- the shortest distance 40 of the injection openings 18 or the suction openings 22 transversely to the axial direction 16 is about 60 mm.
- the injection openings 18 are smaller than the suction openings 22 are formed. Of the Diameter of the injection openings 18 is about 8mm.
- the diameter of the suction openings 22 is about 10mm.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zur Vermeidung von durch Metallstaub verursachten Oberflächenfehlern an einem in einem kontinuierlichen Schmelztauchverfahren zu beschichtenden Metallband, wobei das zu beschichtende Metallband zumindest abschnittsweise entlang einer axialen Richtung durch die Vorrichtung beförderbar ist, mit einer Blas-Saug-Einheit, wobei die Blas-Saug-Einheit eine Vielzahl von Einblasöffnungen zur Beaufschlagung des Metallbandes mit Schutzgas aufweist, wobei eine Vielzahl von Einblasöffnungen auf einer ersten Seite des Metallbandes und eine Vielzahl von Einblasöffnungen auf einer zweiten Seite des Metallbandes angeordnet oder anordenbar sind, wobei die Blas-Saug-Einheit eine Vielzahl von Absaugöffnungen zum Absaugen von mit Metalldampf und/oder Metallstaub beladenem Schutzgas aufweist, wobei eine Vielzahl von Absaugöffnungen auf der ersten Seite des Metallbandes und eine Vielzahl von Absaugöffnungen auf der zweiten Seite des Metallbandes angeordnet oder anordenbar sind.
- Die Erfindung betrifft auch ein Verfahren zur Vermeidung von durch Metallstaub verursachten Oberflächenfehlern an einem in einem kontinuierlichen Schmelztauchverfahren zu beschichtenden Metallband, umfassend die Schritte: Befördern des zu beschichtende Metallbands zumindest abschnittsweise entlang einer axialen Richtung durch eine Vorrichtung, insbesondere durch eine erfindungsgemäße Vorrichtung, wobei die Vorrichtung eine Blas-Saug-Einheit aufweist, Beaufschlagen des Metallbands mit Schutzgas über eine Vielzahl von Einblasöffnungen der Blas-Saug-Einheit, wobei eine Vielzahl von Einblasöffnungen auf einer ersten Seite des Metallbandes und eine Vielzahl von Einblasöffnungen auf einer zweiten Seite des Metallbandes angeordnet sind, und Absaugen von mit Metalldampf und/oder Metallstaub beladenem Schutzgas über eine Vielzahl von Absaugöffnungen der Blas-Saug-Einheit, wobei eine Vielzahl von Absaugöffnungen auf der ersten Seite des Metallbandes und eine Vielzahl von Absaugöffnungen auf der zweiten Seite des Metallbandes angeordnet sind.
- Gattungsgemäße Vorrichtungen bzw. Verfahren sind in ähnlicher Form bereits aus dem Stand der Technik bekannt.
- Beispielsweise werden Vorrichtungen zur kontinuierlichen Feuerverzinkung von Stahlband verwendet, welche unter anderem aus einem Durchlaufofen und einem Zinkbad (Schmelzbad) bestehen. In dem Durchlaufofen wird das Stahlband kontinuierlich geglüht. Dabei werden durch Rekristallisation des Stahls die gewünschten mechanischen Eigenschaften des Grundwerkstoffs eingestellt. Zudem werden dabei in einer Vorwärmzone gebildete Eisenoxide reduziert. In einer auf den Durchlaufofen folgenden Kühlzone wird das Band unter Schutzgas auf eine Temperatur nahe der Schmelzbadtemperatur abgekühlt. Das Schutzgas soll dabei verhindern, dass das geglühte Band vor dem Verzinken oxidiert, wodurch die Haftung der Zinkschicht erheblich verschlechtert würde. Als Verbindungsstück zwischen dem Durchlaufofen und dem Zinkbad wird ein sogenannter Ofenrüssel eingesetzt.
- In den Ofenrüsseln kontinuierlicher Bandverzinkungsanlagen aus dem Stand der Technik kommt es üblicherweise zu Ablagerungen von Zinkstaub, der insbesondere bei in der Anlage auftretenden Erschütterungen in größeren Stücken auf das Zinkbad und/oder das Stahlband fällt und damit Oberflächenfehler (Verzinkungsfehler) verursacht.
- Um dem entgegenzuwirken, ist aus der
JP 7157853 (A - Dies wurde darauf zurückgeführt, dass das in Richtung des Zinkbades bewegte Stahlband im Rüssel unter Umständen Schutzgas unkontrolliert nach unten mitreißen kann, wobei das mitgerissene Schutzgas an der Zinkbadoberfläche Zinkdampf aufnimmt, welcher beim Aufsteigen des mitgerissenen Schutzgases an den kälteren Innenwänden des Rüssels kondensiert bzw. resublimiert und sich dort als Staub absetzt.
- Um dem entgegenzuwirken, wird gemäß der
WO 2014/006183 A1 vorgeschlagen, die Mitnahme des Schutzgases zu vermeiden. Dazu werden mehrere Einblasöffnungen und Absaugöffnungen vorgesehen und der Abstand zwischen der jeweiligen Einblasöffnung und einer ihr zugeordneten Absaugöffnung so gewählt und die Strömungsgeschwindigkeit des aus der jeweiligen Einblasöffnung austretenden Schutzgases so gesteuert, dass einer bei Bewegung des Metallbandes auftretenden Mitnahme von Schutzgas in Richtung des Zinkbades entgegenwirkt wird. Dies wird im Wesentlichen dadurch erreicht, dass ein gemischter Bereich sowohl mit Einblasöffnungen als auch mit Absaugöffnungen vorgesehen wird. Mit andern Worten überlappt der Bereich mit Einblasöffnungen und der Bereich mit Absaugöffnungen vollständig bzw. greift kammartig ineinander. - Es hat sich jedoch gezeigt, dass bei dieser Lösung unter Umständen die Zinkdampfabsaugung nicht zufriedenstellend erreicht wird. Insbesondere hat sich gezeigt, dass die Sperrung des aufsteigenden Zinkdampfes weiterhin verbesserungsbedürftig ist, was bei den Lösungen aus dem Stand der Technik auf eine zu direkte Durchmischung von Zinkdampf und Schutzgas zurückgeführt wird. Ebenfalls wurde festgestellt, dass teilweise weiterhin eine inhomogene Temperaturverteilung im Rüssel herrschen kann, was eine Ablagerung von Metalldampf begünstigt.
- Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, eine gattungsgemäße Vorrichtung und ein gattungsgemäßes Verfahren anzugeben, mit dem die Absaugung von Metalldampf durch das Schutzgas verbessert sowie die Ausbreitung von Metalldampf reduziert werden kann.
- Die Aufgabe wird bei einer gattungsgemäßen Vorrichtung und bei einem gattungsgemäßen Verfahren dadurch gelöst, dass die Blas-Saug-Einheit einen Einblasbereich, in dem die Einblasöffnungen angeordnet sind, und einen in Bandlaufrichtung gesehen hinter dem Einblasbereich angeordneten Absaugbereich, in dem die Absaugöffnungen angeordnet sind, aufweist, wobei der Einblasbereich und der Absaugbereich überlappungsfrei angeordnet sind.
- Es hat sich gezeigt, dass dadurch, dass der Absaugbereich in axialer Richtung gesehen, das heißt in Bandlaufrichtung gesehen, hinter dem Einblasbereich angeordnet wird, die Eigenschaften der Vorrichtung bzw. des Verfahrens deutlich verbessert werden können. Die Erfindung wendet sich also vom jüngsten Stand der Technik, welcher eine durchmischte Anordnung von Einblasöffnungen und Absaugöffnungen vorsieht, bewusst ab, und verfolgt einen gegenteiligen Ansatz. Dieser sieht zwar ebenfalls eine Vielzahl von Einblasöffnungen und Absaugöffnungen vor. Diese sind jedoch in getrennten hintereinander angeordneten Bereichen vorgesehen. Es hat sich gezeigt, dass durch die Kombination von zum einen einer Vielzahl an Öffnungen auf jeder Seite des Bandes und zum anderen gerade keiner gemischten, sondern vielmehr einer separierten Anordnung der Einblasöffnungen einerseits und der Absaugöffnungen andererseits in hintereinander liegenden Bereichen aufgrund zahlreicher Effekte vorteilhaft ist.
- Insbesondere kann durch die Vorrichtung bzw. das Verfahren eine verbesserte Metalldampfabsaugung und ein effektives Sperrsystem für aufsteigenden Metalldampf beispielsweise in einem Ofenrüssel erreicht werden. Dies wird unter anderem darauf zurückgeführt, dass durch die Anordnung und Ausgestaltung des Einblasbereichs und des Absaugbereichs die direkte Durchmischung von Metalldampf und Schutzgas reduziert werden kann. Zudem hat sich gezeigt, dass durch die Vorrichtung bzw. das Verfahren eine verbesserte, das heißt homogene Temperaturverteilung im Rüssel erreicht werden kann, was wiederum einem lokalen Kondensieren bzw. Resublimieren von Metalldampf entgegenwirkt. Zudem kann eine Zwangsführung seitlich aufsteigender Metalldämpfe vermieden werden. Dabei bleibt die vergleichsweise einfache Konstruktion im Wesentlichen unabhängig von der Breite eines eingesetzten Ofenrüssels. Im Ergebnis kann die Vorrichtung bzw. das Verfahren schließlich auch für höhere Metalldampf-Konzentrationen eingesetzt werden.
- Das kontinuierliche Schmelztauchverfahren kann insbesondere ein kontinuierliches Feuerverzinken sein. Dementsprechend kann das Metallbad bzw. Schmelzbad insbesondere ein Zinkbad sein. Dementsprechend kann der Metalldampf bzw. Metallstaub insbesondere Zinkdampf bzw. Zinkstaub sein. Dementsprechend kann das Beschichten insbesondere eine Verzinkung sein.
- Das Metallband kann insbesondere ein Stahlband sein. Beispielsweise wird das Stahlband in einem Coil-to-Coil-Verfahren durch die Vorrichtung befördert. Die erste Seite des Metallbandes ist beispielsweise eine Oberseite oder Vorderseite des Metallbandes. Die zweite Seite des Metallbandes ist beispielsweise eine Unterseite oder Rückseite des Metallbandes. Das Metallband kann beispielsweise eine Breite von mindestens 1000mm aufweisen, bevorzugt mindestens 1300mm, besonders bevorzugt mindestens 1500mm. Es hat sich gezeigt, dass die Vorrichtung bzw. das Verfahren auch für sehr breite Bänder geeignet ist.
- Das Metallband kann beispielsweise mit einer Bandgeschwindigkeit von mindestens 80m/min, bevorzugt mindestens 100m/min, besonders bevorzugt mindestens 120m/min in axialer Richtung befördert werden. Beispielsweise ist beträgt die Bandgeschwindigkeit höchstens 180 m/min. Selbst bei diesen hohen Geschwindigkeiten können eine effektive Sperre für den Zinkdampf und homogene Temperaturen erreicht werden.
- Bei der Vorrichtung bzw. dem Verfahren können auch weitere Blas-Saug-Einheiten vorgesehen sein. Es ist also mindestens eine Blas-Saug-Einheit vorgesehen. Unter einer/der Blas-Saug-Einheit ist daher mindestens eine/die mindestens eine Blas-Saug-Einheit zu verstehen.
- Dadurch, dass der Absaugbereich in Bandlaufrichtung gesehen hinter dem Einblasbereich angeordnet ist, fährt das in Bandlaufrichtung beförderte Metallband zunächst durch den Einblasbereich und anschließend durch den Absaugbereich. Dabei ist der Einblasbereich frei von Absaugöffnungen und der Absaugbereich ist frei von Einblasöffnungen. Das heißt die Einblasöffnungen und die Absaugöffnungen sind räumlich voneinander getrennt. Der Einblasbereich und der Absaugbereich grenzen beispielsweise unmittelbar aneinander an.
- Die Einblasöffnungen und/oder die Absaugöffnungen können beispielsweise zumindest teilweise als Bohrungen vorgesehen sein, was die Herstellung der Vorrichtung vereinfacht.
- Das Schutzgas ist beispielsweise ein Gas, welches die Oxidation des Metallbandes verhindert. Beispielsweise ist das Schutzgas eine Wasserstoff-Stickstoff-Mischung (Hydrogen Nitrogen Mixture, HNX). Beispielsweise weist das Schutzgas etwa 95% N2 und etwa 5% H2 auf.
- Das Schutzgas wird beispielsweise mit einer Temperatur von mindestens 430°C, vorzugsweise mindestens 440°C, weiter vorzugsweise mit einer Temperatur von mindestens 550°C, insbesondere mit einer Temperatur von etwa 600°C, eingeblasen. Dadurch wird einer Kondensation bzw. Resublimation des Metalldampfes weiter entgegengewirkt.
- Gemäß einer bevorzugten Ausgestaltung der erfindungsgemäßen Vorrichtung, sind die Einblasöffnungen und die Absaugöffnungen derart vorgesehen, dass das durch die Einblasöffnungen des Einblasbereichs eingeblasene Schutzgas zunächst mit dem durch die Vorrichtung in Bandlaufrichtung beförderten Metallband gezielt mitgerissen wird und in die Bandlaufrichtung strömt und anschließend entgegen der Bandlaufrichtung zu den Absaugöffnungen des Absaugbereichs strömt. Die Einblasöffnungen und die Absaugöffnungen können hierzu entsprechend angeordnet und/oder ausgebildet sein.
- Dementsprechend wird gemäß einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens das durch die Einblasöffnungen des Einblasbereichs eingeblasene Schutzgas zunächst mit dem durch die Vorrichtung in Bandlaufrichtung beförderten Metallband gezielt mitgerissen und strömt in die Bandlaufrichtung und strömt anschließend entgegen der Bandlaufrichtung zu den Absaugöffnungen des Absaugbereichs.
- Es hat sich gezeigt, dass durch eine Anordnung des Absaugbereichs in Bandlaufrichtung gesehen hinter dem Einblasbereich eine gezielte Strömung des Schutzgases zu erreichen ist. Dabei wird gerade entgegen der Zielsetzung des Stands der Technik das Mitreißen des Schutzgases durch das Metallband gezielt provoziert, anstatt diesem entgegenzuwirken. Dadurch wird eine direkte Durchmischung von Metalldampf und Schutzgas reduziert und es wird ein effektives Sperrsystem für aufsteigenden Metalldampf bereitgestellt. Gleichzeitig wird eine besonders homogene Temperaturverteilung erreicht. Dadurch eignet sich die Vorrichtung bzw. das Verfahren auch für höhere Metalldampf-Konzentrationen, welche bisher nicht zufriedenstellend handzuhaben waren.
- Beispielsweise strömt das eingeblasene Schutzgas zunächst entlang der Oberfläche des Metallbandes mit dem Metallband in die Bandlaufrichtung, bis die Strömung auf die Oberfläche des Metallbades oder Schmelzbades trifft und dort umgelenkt wird. Dort nimmt das Schutzgas beispielsweise einen Großteil der Metalldämpfe des Metallbades auf. Anschließend strömt das Schutzgas beabstandet von der Oberfläche des Metallbandes beispielsweise entlang einer Bewandung, beispielsweise eines Ofenrüssels, entgegen der Bandlaufrichtung zu den Absaugöffnungen des Absaugbereichs. Es ergibt sich also eine kontinuierliche Strömung des Schutzgases, sodass eine unterbrechungsfreie Metalldampfabsaugung erreicht wird.
- Gemäß der erfindungsgemäßen Vorrichtung sind der Einblasbereich und der Absaugbereich überlappungsfrei angeordnet. Unter einer Überlappung wird verstanden, dass der eine Bereich zumindest teilweise mit dem anderen Bereich zusammenfällt. Der durch die Einblasöffnungen gebildete Einblasbereich und der durch die Absaugöffnungen gebildete Absaugbereich überlappen Sich also nicht. Erfindungsgemäß sind in Bandlaufrichtung zunächst ausschließlich Einblasöffnungen und anschließend ausschließlich Absaugöffnungen vorgesehen. Es hat sich gezeigt, dass hierdurch die Absaugung von Metalldampf durch das Schutzgas weiter verbessert sowie die Ausbreitung von Metalldampf weiter reduziert werden kann.
- Gemäß einer weiteren Ausgestaltung der erfindungsgemäßen Vorrichtung sind die Einblasöffnungen des Einblasbereichs und/oder die Absaugöffnungen des Absaugbereichs zumindest teilweise in einem regelmäßigen Raster angeordnet, insbesondere mit einem kürzesten Abstand von mindestens 30mm, vorzugsweise mindestens 40mm, besonders bevorzugt mindestens 60mm. Hierdurch kann insbesondere eine besonders homogene Temperaturverteilung erreicht werden und andererseits eine weiter optimierte Strömung des Schutzgases erreicht werden, was der Ausbreitung von Metalldampf entgegenwirkt.
- Beispielsweise sind die Einblasöffnungen des Einblasbereichs und die Absaugöffnungen des Absaugbereichs im gleichen regelmäßigen Raster angeordnet. Beispielsweise sind die Einblasöffnungen und/oder die Absaugöffnungen in einem rechteckigen Raster angeordnet. Mit andern Worten liegen die Einblasöffnungen und/oder die Absaugöffnungen beispielsweise auf den Knoten eines (gedachten) zwei-dimensionalen rechteckigen Gitters. Beispielsweise ist der kürzeste Abstand der Einblasöffnungen und/oder der Absaugöffnungen in axialer Richtung größer als quer zur axialen Richtung. Beispielsweise beträgt der kürzeste Abstand der Einblasöffnungen und/oder der Absaugöffnungen in axialer Richtung zwischen 50mm und 150mm, bevorzugt zwischen 80mm und 120mm, besonders bevorzugt wischen 90mm und 110mm. Beispielsweise beträgt der kürzeste Abstand der Einblasöffnungen und/oder der Absaugöffnungen in axialer Richtung etwa 100mm.
- Beispielsweise beträgt der kürzeste Abstand der Einblasöffnungen und/oder der Absaugöffnungen quer zur axialen Richtung zwischen 30 mm und 90mm, bevorzugt zwischen 40mm und 80mm, besonders bevorzugt wischen 50mm und 70mm. Beispielsweise beträgt der kürzeste Abstand der Einblasöffnungen und/oder der Absaugöffnungen quer zur axialen Richtung etwa 60mm.
- Gemäß einer bevorzugten Ausgestaltung der erfindungsgemäßen Vorrichtung sind die Absaugöffnungen zumindest teilweise größer als die Einblasöffnungen ausgebildet. Unter der Größe der Einblasöffnungen bzw. Absaugöffnungen wird insbesondere der (mittlere) Durchmesser der Öffnung verstanden. Der Durchmesser der Einblasöffnungen beträgt vorzugsweise zwischen 5mm und 10mm, bevorzugt etwa 8mm. Der Durchmesser der Absaugöffnungen beträgt vorzugsweise zwischen 8mm und 15mm, bevorzugt etwa 10mm. Es hat sich gezeigt, dass hierdurch eine in Hinblick auf eine effiziente Metalldampfabsaugung weiterhin verbesserte Strömung erreicht werden kann.
- Es ist in dieser Hinsicht weiterhin vorteilhaft, wenn der Normvolumenstrom für das Absaugen größer ist als der Normvolumenstrom für das Einblasen. Beispielsweise beträgt der Normvolumenstrom für das Einblasen pro Seite des Metallbandes mindestens 100Nm3/h (Normkubikmeter), vorzugsweise mindestens 150Nm3/h. Beispielsweise beträgt der Normvolumenstrom 100 - 300 Nm3/h. Der Normvolumenstrom kann in Abhängigkeit der Breite der Vorrichtung jedoch auch noch höher liegen. Beispielsweise beträgt der Normvolumenstrom für das Absaugen pro Seite des Metallbandes mindestens 150Nm3/h, vorzugsweise mindestens 200Nm3/h. Beispielsweise beträgt der Normvolumenstrom 150 - 400Nm3/h. Der Normvolumenstrom kann in Abhängigkeit der Breite der Vorrichtung jedoch auch noch höher liegen.
- Gemäß einer weiteren Ausgestaltung der erfindungsgemäßen Vorrichtung sind die Einblasöffnungen zumindest teilweise derart vorgesehen, dass das Schutzgas im Wesentlichen quer zur axialen Richtung aus den Einblasöffnungen in Richtung der jeweiligen Seite des Metallbandes strömt. Hierzu sind die Einblasöffnungen beispielsweise entsprechend angeordnet und/oder ausgebildet.
- Dementsprechend strömt das Schutzgas gemäß einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens im Wesentlichen quer zur axialen Richtung in Richtung der jeweiligen Seite des Metallbandes aus den Einblasöffnungen.
- Es hat sich gezeigt, dass auf diese Weise der Strömungsverlauf des Schutzgases weiter optimiert werden kann, was insbesondere zu einer Verringerung der Ausbreitung von Metalldampf führt.
- Beispielsweise wird das aus den Einblasöffnungen strömende Schutzgas in einem Winkel von 70° bis 110°, vorzugsweise 80° bis 100°, besonders bevorzugt etwa 90° in Richtung der jeweiligen Seite des Metallbandes gerichtet.
- Gemäß einer weiteren Ausgestaltung der erfindungsgemäßen Vorrichtung umfasst die Blas-Saug-Einheit einen ersten Blas-Saug-Kasten, welcher auf der ersten Seite des zu beschichtenden Metallbandes angeordnet ist, und einen zweiten Blas-Saug-Kasten, welcher auf der zweiten Seite des zu beschichtenden Metallbandes angeordnet ist. Dabei kann die Vorrichtung auch noch weitere Blas-Saug-Kästen umfassen.
- Durch das Vorsehen von Blas-Saug-Kästen kann die Beaufschlagung des Metallbandes mit Schutzgas von beiden Seiten konstruktiv besonders einfach realisiert werden. Zudem ermöglichen die Blas-Saug-Kästen beispielsweise auf einfach Weise eine Skalierbarkeit der Vorrichtung. Zudem kann durch die Blas-Saug-Kästen eine flächige Beaufschlagung mit dem Schutzgas und Absaugung des Metalldampfes erreicht werden. Die Blas-Saug-Kästen sind beispielsweise im Wesentlichen flach ausgebildet. Beispielsweise weisen die Blas-Saug-Kästen mindestens einen Anschluss zum Einblasen des Schutzgases und mindestens einen Anschluss zum Absaugen der Mischung aus Schutzgas und Metalldampf/Metallstaub auf.
- Gemäß einer weiteren Ausgestaltung der erfindungsgemäßen Vorrichtung weisen die Blas-Saug-Kästen jeweils mindestens einen Blaskasten zur Bereitstellung des Einblasbereichs und jeweils mindestens einen Saugkasten zur Bereitstellung des Absaugbereichs auf. Durch das Vorsehen von separaten Blaskästen und Saugkästen kann eine räumlich getrennte Anordnung des Einblasbereichs und des Absaugbereichs auf einfache Weise erreicht werden. Ein Blaskasten und ein Saugkasten können beispielsweise durch eine Trennwand voneinander getrennt sein. Ebenfalls kann ein Blas-Saug-Kasten auch mehrere Blaskästen und/oder Saugkästen aufweisen. Diese können beispielsweise ebenfalls durch einen Trennwand voneinander getrennt sein. Beispielsweise weisen die Blaskästen und/oder die Saugkästen jeweils eine Anschluss zum Einblasen des Schutzgases bzw. zum Absaugen der Mischung aus Schutzgas und Metalldampf/Metallstaub auf.
- Gemäß einer weiteren Ausgestaltung der erfindungsgemäßen Vorrichtung, umfasst die Vorrichtung einen Ofenrüssel zur Verbindung eines Durchlaufofens mit einem Metallbad, wobei die Blas-Saug-Einheit zumindest teilweise in dem Ofenrüssel vorgesehen ist.
- Dementsprechend wird das Verfahren gemäße einer bevorzugten Ausgestaltung des Verfahrens zumindest teilweise in einem Ofenrüssel zur Verbindung eines Durchlaufofens mit einem Metallbad durchgeführt.
- Der Ofenrüssel kann beispielsweise zumindest teilweise beheizt werden, beispielsweise auf eine Temperatur von mindestens 400°C, vorzugsweise mindestens 450°C. Der Ofenrüssel weist beispielsweise eine Eintrittsöffnung zum Einfahren des Metallbandes und eine Austrittsöffnung zum Ausfahren des Metallbandes auf. Der Ofenrüssel verjüngt sich beispielsweise zumindest abschnittsweise beispielsweise von der Eintrittsöffnung in Richtung der Austrittsöffnung.
- Gemäß einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens wird der Vorrichtung in Bandlaufrichtung gesehen vor der Blas-Saug-Einheit ein Sperrgas zugeführt. Hierzu kann die Vorrichtung beispielsweise eine Sperrgaseinleitung aufweisen. Beispielsweise kann für das Sperrgas ebenfalls das Schutzgas verwendet werden und das Sperrgas entspricht der bereits beschriebenen Zusammensetzung, beispielsweise (HNX). Beispielsweise wird das Sperrgas mit mindestens 300Nm3/h, beispielsweise einseitig, eingeblasen. Durch eine druckunterschiedliche Gaseinleitung können vorteilhaft bereichsweise unterschiedliche Druckverhältnisse erreicht werden. Durch die Einspeisung des Sperrgases kann die Gasströmung in dem Rüssel beispielsweise von einem Ofen abgeschirmt werden und somit ein Einschleppen von Zinkdampf in andere Teile der Vorrichtung, wie etwa den Ofen, verhindert werden.
- Gemäß einer bevorzugten Ausgestaltung der erfindungsgemäßen Vorrichtung weist die Vorrichtung zudem eine oder mehrere der folgenden Einheiten auf: einen der Blas-Saug-Einheit vorgelagerten Durchlaufofen zur Erhitzung des zu beschichtenden Metallbandes; ein sich der Blas-Saug-Einheit anschließendes Metallbad, insbesondere Zinkbad, zur Beschichtung des Metallbandes und optional eine sich dem Metallbad anschließende Abstreifvorrichtung zur Einstellung der Dicke der Beschichtung des Metallbandes; eine Abscheidevorrichtung zur Reinigung des durch die Absaugöffnungen abgesaugten und mit Metalldampf und/oder Metallstaub beladenen Schutzgases; eine Heizeinrichtung zur Erwärmung des über die Einblasöffnungen zugeführten Schutzgases, insbesondere auf eine Temperatur von mehr als 430°C.
- Dementsprechend weist das Verfahren gemäß einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens zusätzlich einen oder mehrere der Schritte auf: Erhitzen des zu beschichtenden Metallbandes in einem der Blas-Saug-Einheit vorgelagerten Durchlaufofen; Beschichten des Metallbandes in einem sich der Blas-Saug-Einheit anschließenden Metallbad, insbesondere Zinkbad, und optional Einstellen der Dicke der Beschichtung des Metallbandes durch eine sich dem Metallbad anschließende Abstreifvorrichtung; Reinigen des durch die Absaugöffnungen abgesaugten und mit Metalldampf und/oder Metallstaub beladenen Schutzgases in einer Abscheidevorrichtung; Erwärmen des über die Einblasöffnungen zugeführten Schutzgases in einer Heizeinrichtung, insbesondere auf eine Temperatur größer als 430°.
- Die Temperatur des Metallbades liegt beispielsweise zwischen 400°C und 500°C, vorzugsweise zwischen 440°C und 470°C.
- Die Abstreifvorrichtung kann beispielsweise durch Luft-Düsen, beispielsweise Luftstahl-Flachdüsen realisiert sein.
- Die Zinkabscheidevorrichtung kann vorzugsweise mit einer Kühleinrichtung versehen sein, die eine Resublimation des Metalldampfes bewirkt. Der dadurch entstehende Metallstaub kann mittels einer Trenneinrichtung vom Schutzgas abgetrennt und beispielsweise in einen Sammelbehälter geleitet werden.
- Durch die vorherige und folgende Beschreibung von Verfahrensschritten gemäß bevorzugter Ausführungsformen des Verfahrens sollen auch entsprechende Mittel oder Einrichtungen zur Durchführung der Verfahrensschritte durch bevorzugte Ausführungsformen der Vorrichtung offenbart sein. Ebenfalls soll durch die Offenbarung von Mitteln zur Durchführung eines Verfahrensschrittes der entsprechende Verfahrensschritt offenbart sein.
- Nachfolgend wird die Erfindung anhand der Zeichnung näher erläutert. Dabei können weitere bevorzugte Ausgestaltungen und Vorteile der Erfindung der Zeichnung und der Beschreibung des in der Zeichnung gezeigten Ausführungsbeispiels entnommen werden. In der Zeichnung zeigt
- Fig. 1
- eine Längsschnittansicht eines Ausführungsbeispiels einer erfindungsgemäßen Vorrichtung zur Durchführung eines Ausführungsbeispiels eines erfindungsgemäßen Verfahrens;
- Fig. 2
- eine perspektivische Darstellung des Ofenrüssels aus
Fig. 1 ; - Fig. 3
- eine Längsschnittansicht des Ofenrüssels aus
Fig. 1 ; - Fig. 4
- eine Draufsicht auf den Einblasbereich und den Absaugbereich des Blas-Saug-Kastens aus
Fig. 1 . -
Fig. 1 zeigt eine Längsschnittansicht eines Ausführungsbeispiels einer erfindungsgemäßen Vorrichtung 1 in Form einer kontinuierlichen Feuerverzinkungsanlage zur Durchführung eines Ausführungsbeispiels eines erfindungsgemäßen Verfahrens. Die Vorrichtung 1 weist insbesondere einen Ofenrüssel 2 auf. Ein zu verzinkendes Metallband 4, etwa Stahlband, wird in einem Durchlaufofen (nicht gezeigt) geglüht und unter Schutzgas (HNX) einem Zinkbad 6 zugeführt. Das Band 4 taucht schräg nach unten in das Zinkbad 6 ein und wird durch eine im Zinkbad 6 angeordnete Rolle 8 nach oben umgelenkt. Die Badtemperatur liegt typischerweise im Bereich von ca. 440°C bis 470°C. Beim Austritt aus dem Bad 6 reißt das Band 4 eine flüssige Zinkmenge mit, die erheblich über der gewünschten Überzugsdicke liegen kann. Das noch flüssige überschüssige Überzugsmaterial wird mittels sich über die Bandbreite erstreckenden Luftstrahl-Flachdüsen 10 von der ersten Seite und der zweiten Seite (das heißt der Oberseite und der Unterseite bzw. Vorderseite und Rückseite) des nun beschichteten Bandes 4 abgestreift. - Zur Vermeidung einer zu starken Abkühlung (insbesondere unter die Taupunkt- bzw. Resublimationstemperatur des Schutzgas-Zinkdampf-Gemisches) des Ofenrüssels 2 im Bereich nahe des Zinkbades 6 können optional Isolierelemente 12 (beispielsweise Mineralwolle und/oder Keramikplatten) vorgesehen werden.
- Mittels des Ofenrüssels 2 soll unter anderem verhindert werden, dass das geglühte Band 4 vor dem Verzinken oxidiert, wodurch die Haftung der Zinkschicht verschlechtert würde. Daher wird das Band 4 mit Schutzgas beaufschlagt. Das Schutzgas soll gleichzeitig dazu dienen, der Ausbreitung von Zinkdampf entgegenzuwirken. Aus diesem Grund ist der Ofenrüssel 2 mit einer speziellen Blas-Saug-Einheit 14 ausgestattet, welche das Metallband 4 mit Schutzgas beaufschlagt und das mit Zinkdampf und/oder Zinkstaub beladene Schutzgas absaugt.
-
Fig. 2 zeigt eine perspektivische Darstellung des Ofenrüssels 2 ausFig. 1 undFig. 3 zeigt eine Längsschnittansicht des Ofenrüssels 2 ausFig. 1 . - Das zu beschichtende Metallband 4 wird in diesem Abschnitt entlang der Bandlaufrichtung 16 durch den Ofenrüssel 2 bzw. durch die Blas-Saug-Einheit 14 der Vorrichtung 1 befördert. Die Blas-Saug-Einheit 14 weist eine Vielzahl von Einblasöffnungen 18 zur Beaufschlagung des Metallbandes 4 mit Schutzgas auf. Dabei sind eine Vielzahl von Einblasöffnungen 18 auf einer ersten Seite des Metallbandes und eine Vielzahl von Einblasöffnungen 18 auf einer zweiten Seite des Metallbandes angeordnet, sodass das Metallband 4 beidseitig mit dem Schutzgas beaufschlagt werden kann. Die Einblasöffnungen 18 bilden dabei einen Einblasbereich 20. Die Blas-Saug-Einheit 14 weist zudem eine Vielzahl von Absaugöffnungen 22 zum Absaugen von mit Metalldampf und/oder Metallstaub beladenem Schutzgas auf. Dabei sind eine Vielzahl von Absaugöffnungen 22 auf der ersten Seite des Metallbandes 4 und eine Vielzahl von Absaugöffnungen 22 auf der zweiten Seite des Metallbandes 4 angeordnet. Die Absaugöffnungen 22 bilden dabei einen Absaugbereich 24.
- Der Einblasbereich 20, in dem die Einblasöffnungen 18 angeordnet sind, ist dabei in Bandlaufrichtung 16 gesehen vor dem Absaugbereich 24, in dem die Absaugöffnungen 22 angeordnet sind, angeordnet. Dabei sind der Einblasbereich 20 und der Absaugbereich 24 überlappungsfrei angeordnet.
- Die Blas-Saug-Einheit 14 umfasst dabei einen ersten Blas-Saug-Kasten 14a, welcher auf der ersten Seite des zu beschichtenden Metallbandes 4 angeordnet ist, und einen zweiten Blas-Saug-Kasten 14b, welcher auf der zweiten Seite des zu beschichtenden Metallbandes 4 angeordnet ist. Die Blas-Saug-Kästen 14a, 14b weisen jeweils zwei Blaskästen 26a bzw. 26b zur Bereitstellung des Einblasbereichs 20 und jeweils zwei Saugkästen 28a bzw. 28b zur Bereitstellung des Absaugbereichs 24 auf. Die Blaskästen 26a (bzw. 26b) sind untereinander jeweils durch eine Trennwand 42a (bzw. 42b) voneinander getrennt. Auch sind die Saugkästen 28a (bzw. 28b) untereinander durch eine Trennwand 44a (bzw. 44b) voneinander getrennt. Ebenfalls sind der Blaskasten 26a (bzw. 26b) und der Saugkasten 28a (bzw. 28b) voneinander durch eine Trennwand 46a (bzw. 46b) getrennt.
- Die einzelnen Blaskästen 26a, 26b weisen jeweils separate Anschlüsse 30a, 30b zur Versorgung mit Schutzgas auf. Der Normvolumenstrom für das Einblasen durch die Anschlüsse 30a beträgt etwa 150Nm3/h. Der Normvolumenstrom für das Einblasen durch die Anschlüsse 30b beträgt ebenfalls etwa 150Nm3/h. Der Normvolumenstrom für das Absaugen durch die Anschlüsse 32a beträgt etwa 200Nm3/h. Der Normvolumenstrom für das Absaugen durch die Anschlüsse 32b beträgt ebenfalls etwa 200Nm3/h.
- Gleichzeitig kann mittels der Sperrgaseinleitung 3 (vgl.
Fig. 1 ) Sperrgas in die Vorrichtung 1 eingeleitet werden. Das Sperrgas ist hier identisch zu dem Schutzgas und wird mit 300 Nm3/h durch die Sperrgaseinleitung 3 eingeblasen, wie auch durch die Pfeile 33 inFig. 3 veranschaulicht. Das Sperrgas wird vorteilhaft zwischen zwei Abdichtklappen (vgl.Fig. 1 ) eingespeist. Durch das Sperrgas wird die Gasströmung in dem Ofenrüssel 2 von einem vorgelagerten Ofen abgeschirmt, sodass ein Einschleppen von Zinkdampf in den Ofen verhindert wird. Beispielsweise nimmt der Druck vom Bereich der Schutzgaseinleitung 3 über den Bereich der Blaskästen 26a bzw. 26b bis zum Bereich der Saugkästen 28a bzw. 28b ab. - Wie insbesondere in
Fig. 3 zu erkennen ist, sind die Einblasöffnungen 18 derart vorgesehen, dass das Schutzgas im Wesentlichen quer zur axialen Richtung 16 aus den Einblasöffnungen in Richtung der jeweiligen Seite des Metallbandes 4 strömt. Das Schutzgas wird in diesem Fall durch die Einblasöffnungen 18 senkrecht in Richtung der jeweiligen Seite des Metallbandes 4 geblasen. Die Strömungsrichtung des Schutzgases ist durch die Pfeile 34 veranschaulicht. Das durch die Einblasöffnungen 18 des Einblasbereichs 20 eingeblasene Schutzgas wird zunächst mit dem durch die Vorrichtung 1 in axialer Richtung 16 beförderten Metallband 4 gezielt mitgerissen und strömt in die axiale Richtung 16. Das Schutzgas strömt dabei entlang der Oberfläche des Metallbandes 4. Anschließend strömt das Schutzgas gemischt mit Zinkdampf und Zinkstaub entlang der Bewandung des Ofenrüssels 2 entgegen der Bandlaufrichtung 16 zu den Absaugöffnungen 22 des Absaugbereichs 24. - Die Punkte 36 veranschaulichen die Verteilung und die Konzentration des Zinkdampfes und des Zinkstaubs. Die Konzentration des Zinkstaubs und Zinkdampfes nimmt entgegen der Bandlaufrichtung 16 erkennbar ab. Die Blas-Saug-Einheit 14 ermöglicht eine effektive Sperre für den Zinkdampf und den Zinkstaub und eine effektive Absaugung des Zinkdampfes und des Zinkstaubs.
- Geht man beispielsweise von einem Zinkdampfeintrag von etwa 34g/h durch das Zinkbad 6 aus, ergeben Simulationen eine Zinkdampfkonzentration von etwa 5 x 10⁻⁵ kg/m3 in der Nähe des Zinkbades 6 im unteren Bereich des Ofenrüssels. Im Absaugbereich 24 ergibt sich nur noch eine Zinkdampfkonzentration von etwa 3 x 10- 5 kg/m3 bis etwa 7 x 10⁻⁶ kg/m3. Im Einblasbereich 20 ist die Zinkdampfkonzentration bereits geringer als 7 x 10⁻⁶ kg/m3.
- Bei einem höheren Zinkdampfeintrag 340 g/h ergeben sich im Absaugbereich 24 zwar noch Zinkdampfkonzentrationen von bis zu 5 x 10⁻⁵ kg/m3. Allerdings fallen diese im Einblasbereich 20 auf unter 1 x 10⁻⁵ kg/m3, teilweise auch auf unter 7 x 10⁻⁶ kg/m3 ab. Somit ist die Vorrichtung bzw. das Verfahren auch für derartig hohe Zinkdampfeinträge geeignet.
-
Fig. 4 zeigt schließlich exemplarisch eine Draufsicht auf den Einblasbereich 20 und den Absaugbereich 24 des Blas-Saug-Kastens 14a ausFig. 1 . Die Einblasöffnungen 18 des Einblasbereichs 20 und die Absaugöffnungen 22 des Absaugbereichs 24 sind in einem regelmäßigen Raster angeordnet. Dabei ist der kürzeste Abstand benachbarter Öffnungen 18, 22 in axialer Richtung 16 größer als quer zur axialen Richtung 16. Der kürzeste Abstand 38 der Einblasöffnungen 18 bzw. der Absaugöffnungen 22 in axialer Richtung beträgt hier etwa 100mm. Der kürzeste Abstand 40 der Einblasöffnungen 18 bzw. der Absaugöffnungen 22 quer zur axialen Richtung 16 beträgt etwa 60mm. Die Einblasöffnungen 18 sind kleiner als die Absaugöffnungen 22 ausgebildet. Der Durchmesser der Einblasöffnungen 18 beträgt etwa 8mm. Der Durchmesser der Absaugöffnungen 22 beträgt etwa 10mm.
Claims (15)
- Vorrichtung zur Vermeidung von durch Metallstaub verursachten Oberflächenfehlern an einem in einem kontinuierlichen Schmelztauchverfahren zu beschichtenden Metallband (4), wobei das zu beschichtende Metallband (4) zumindest abschnittsweise entlang der Bandlaufrichtung durch die Vorrichtung (1) beförderbar ist,
mit einer Blas-Saug-Einheit (14), wobei die Blas-Saug-Einheit (14) eine Vielzahl von Einblasöffnungen (18) zur Beaufschlagung des Metallbandes (4) mit Schutzgas aufweist, wobei eine Vielzahl von Einblasöffnungen (18) auf einer ersten Seite des Metallbandes (4) und eine Vielzahl von Einblasöffnungen (18) auf einer zweiten Seite des Metallbandes (4) angeordnet sind, wobei die Blas-Saug-Einheit (14) eine Vielzahl von Absaugöffnungen (22) zum Absaugen von mit Metalldampf und/oder Metallstaub beladenem Schutzgas aufweist, wobei eine Vielzahl von Absaugöffnungen (22) auf der ersten Seite des Metallbandes (4) und eine Vielzahl von Absaugöffnungen (22) auf der zweiten Seite des Metallbandes (4) angeordnet sind,
dadurch gekennzeichnet, dass
die Blas-Saug-Einheit (14) einen Einblasbereich (20), in dem die
Einblasöffnungen (18) angeordnet sind, und einen in Bandlaufrichtung gesehen hinter dem Einblasbereich (20) angeordneten Absaugbereich (24), in dem die Absaugöffnungen (22) angeordnet sind, aufweist, und der Einblasbereich (20) und der Absaugbereich (24) überlappungsfrei angeordnet sind. - Vorrichtung nach Anspruch 1,
wobei die Einblasöffnungen (18) und die Absaugöffnungen (22) derart vorgesehen sind, dass das durch die Einblasöffnungen (18) des Einblasbereichs (20) eingeblasene Schutzgas zunächst mit dem durch die Vorrichtung (1) in Bandlaufrichtung beförderten Metallband (4) gezielt mitgerissen wird und in die Bandlaufrichtung (16) strömt und anschließend entgegen der Bandlaufrichtung zu den Absaugöffnungen (22) des Absaugbereichs (24) strömt. - Vorrichtung nach Anspruch 1 oder 2,
wobei die Einblasöffnungen (18) des Einblasbereichs (20) und/oder die
Absaugöffnungen (22) des Absaugbereichs (24) zumindest teilweise in einem regelmäßigen Raster angeordnet sind, insbesondere mit einem kürzesten Abstand (38, 40) von mindestens 30mm, vorzugsweise mindestens 40mm, besonders bevorzugt mindestens 60mm. - Vorrichtung nach einem der Ansprüche 1 bis 3,
wobei die Absaugöffnungen (18) zumindest teilweise größer als die
Einblasöffnungen (22) ausgebildet sind. - Vorrichtung nach einem der Ansprüche 1 bis 4,
wobei die Einblasöffnungen (18) zumindest teilweise derart vorgesehen sind, dass das Schutzgas in einem Winkel von 70° bis 110° zur Bandlaufrichtung aus den Einblasöffnungen (18) in Richtung der jeweiligen Seite des Metallbandes (4) strömt. - Vorrichtung nach einem der Ansprüche 1 bis 5,
wobei die Blas-Saug-Einheit (14) einen ersten Blas-Saug-Kasten (14a) umfasst, welcher auf der ersten Seite des zu beschichtenden Metallbandes (4) angeordnet ist, und wobei die Blas-Saug-Einheit (14) einen zweiten Blas- Saug-Kasten (14b) umfasst, welcher auf der zweiten Seite des zu beschichtenden Metallbandes (4) angeordnet ist. - Vorrichtung nach Anspruch 6, wobei die Blas-Saug-Kästen (14a, 14b) jeweils mindestens einen Blaskasten (26a, 26b) zur Bereitstellung des Einblasbereichs (20) und jeweils mindestens einen Saugkasten (28a, 28b) zur Bereitstellung des Absaugbereichs (24) aufweisen.
- Vorrichtung nach einem der Ansprüche 1 bis 7,
wobei die Vorrichtung (1) einen Ofenrüssel (2) zur Verbindung eines
Durchlaufofens mit einem Metallbad (6) umfasst, wobei die Blas-Saug-Einheit (14) zumindest teilweise in dem Ofenrüssel (2) vorgesehen ist. - Vorrichtung nach einem der Ansprüche 1 bis 8,
wobei die Vorrichtung (1) zudem eine oder mehrere der folgenden Einheiten aufweist:einen der Blas-Saug-Einheit (14) vorgelagerten Durchlaufofen zur Erhitzung des zu beschichtenden Metallbandes (4);ein sich der Blas-Saug-Einheit (14) anschließendes Metallbad (6), insbesondere Zinkbad, zur Beschichtung des Metallbandes (4) und optional eine sich dem Metallbad (6) anschließende Abstreifvorrichtung (10) zur Einstellung der Dicke der Beschichtung des Metallbandes (4); eine Abscheidevorrichtung zur Reinigung des durch die Absaugöffnungen (22) abgesaugten und mit Metalldampf und/oder Metallstaub beladenen Schutzgases;eine Heizeinrichtung zur Erwärmung des über die Einblasöffnungen (18) zugeführten Schutzgases, insbesondere auf eine Temperatur von mehr als 430°C. - Verfahren zur Vermeidung von durch Metallstaub verursachten Oberflächenfehlern an einem in einem kontinuierlichen Schmelztauchverfahren zu beschichtenden Metallband, umfassend die Schritte:Befördern des zu beschichtende Metallbands zumindest abschnittsweise entlang der Bandlaufrichtung durch eine Vorrichtung nach einem der Ansprüche 1 bis 9, wobei die Vorrichtung eine Blas-Saug-Einheit aufweist, Beaufschlagen des Metallbands mit Schutzgas über eine Vielzahl von Einblasöffnungen der Blas-Saug-Einheit, wobei eine Vielzahl von
Einblasöffnungen auf einer ersten Seite des Metallbandes und eine Vielzahl von Einblasöffnungen auf einer zweiten Seite des Metallbandes angeordnet sind, und Absaugen von mit Metalldampf und/oder Metallstaub beladenem Schutzgas über eine Vielzahl von Absaugöffnungen der Blas-Saug-Einheit,wobei eine Vielzahl von Absaugöffnungen auf der ersten Seite des Metallbandes und eine Vielzahl von Absaugöffnungen auf der zweiten Seite des Metallbandes angeordnet sind, dadurchgekennzeichnet, dassdie Blas-Saug-Einheit einen Einblasbereich, in dem die Einblasöffnungen angeordnet sind, und einen in Bandlaufrichtung gesehen hinter dem
Einblasbereich angeordneten Absaugbereich, in dem die Absaugöffnungen angeordnet sind, aufweist, und der Einblasbereich (20) und der Absaugbereich (24) überlappungsfrei angeordnet sind. - Verfahren nach Anspruch 10,
wobei das durch die Einblasöffnungen des Einblasbereichs eingeblasene
Schutzgas zunächst mit dem durch die Vorrichtung in Bandlaufrichtung
beförderten Metallband gezielt mitgerissen wird und in die Bandlaufrichtung strömt und anschließend entgegen der Bandlaufrichtung zu den Absaugöffnungen des Absaugbereichs strömt. - Verfahren nach Anspruch 10 oder 11,
wobei das Schutzgas in einem Winkel von 70° bis 110° zur Bandlaufrichtung aus den Einblasöffnungen in Richtung der jeweiligen Seite des Metallbandes strömt. - Verfahren nach einem der Ansprüche 10 bis 12,
wobei das Verfahren zumindest teilweise in einem Ofenrüssel zur Verbindung eines Durchlaufofens mit einem Metallbad durchgeführt wird. - Verfahren nach einem der Ansprüche 10 bis 13,
wobei der Vorrichtung in Bandlaufrichtung gesehen vor der Blas-Saug-Einheit ein Sperrgas zugeführt wird. - Verfahren nach einem der Ansprüche 10 bis 14,
wobei das Verfahren zusätzlich einen oder mehrere der Schritte aufweist:Erhitzen des zu beschichtenden Metallbandes in einem der Blas-Saug- Einheit vorgelagerten Durchlaufofen;Beschichten des Metallbandes in einem sich der Blas-Saug-Einheit anschließenden Metallbad, insbesondere Zinkbad, und optional Einstellen der Dicke der Beschichtung des Metallbandes durch eine sich demMetallbad anschließende Abstreifvorrichtung;Reinigen des durch die Absaugöffnungen abgesaugten und mitMetalldampf und/oder Metallstaub beladenen Schutzgases in einer Abscheidevorrichtung;Erwärmen des über die Einblasöffnungen zugeführten Schutzgases in einer Heizeinrichtung, insbesondere auf eine Temperatur größer als 430°C.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102015108334.5A DE102015108334B3 (de) | 2015-05-27 | 2015-05-27 | Vorrichtung und Verfahren zur verbesserten Metalldampfabsaugung bei einem kontinuierlichen Schmelztauchverfahren |
| PCT/EP2016/061483 WO2016188922A1 (de) | 2015-05-27 | 2016-05-20 | Vorrichtung und verfahren zur verbesserten metalldampfabsaugung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3303650A1 EP3303650A1 (de) | 2018-04-11 |
| EP3303650B1 true EP3303650B1 (de) | 2019-10-16 |
Family
ID=56116399
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16727969.4A Active EP3303650B1 (de) | 2015-05-27 | 2016-05-20 | Vorrichtung und verfahren zur verbesserten metalldampfabsaugung in einem kontinuierlichen schmelztauchverfahren |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US10689742B2 (de) |
| EP (1) | EP3303650B1 (de) |
| JP (1) | JP2018515693A (de) |
| KR (1) | KR20180012289A (de) |
| CN (1) | CN107683343B (de) |
| DE (1) | DE102015108334B3 (de) |
| ES (1) | ES2763351T3 (de) |
| WO (1) | WO2016188922A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018228661A1 (de) * | 2017-06-12 | 2018-12-20 | Thyssenkrupp Steel Europe Ag | Rüssel für eine schmelztauchbeschichtungsanlage sowie verfahren für dessen betrieb |
| WO2018228662A1 (de) * | 2017-06-12 | 2018-12-20 | Thyssenkrupp Steel Europe Ag | Rüssel für eine schmelztauchbeschichtungsanlage |
| CN110832104B (zh) * | 2017-06-12 | 2021-11-23 | 蒂森克虏伯钢铁欧洲股份公司 | 用于气体气氛分离的装置和方法 |
| DE102018211182A1 (de) | 2018-07-06 | 2020-01-09 | Thyssenkrupp Ag | Vorrichtung und Verfahren zum Schmelztauchbeschichten eines Metallbandes |
| CN110358993A (zh) * | 2019-07-04 | 2019-10-22 | 武汉科技大学 | 一种抑制镀锌线炉鼻子内锌蒸气扩散的方法 |
| CN110358999B (zh) * | 2019-08-15 | 2021-08-24 | 武汉钢铁有限公司 | 一种具有锌灰喷吹放散处理功能的热镀锌炉鼻子 |
| WO2022053847A1 (en) * | 2020-09-08 | 2022-03-17 | Arcelormittal | Filtration system |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5445632A (en) * | 1977-09-19 | 1979-04-11 | Nippon Steel Corp | Method and appatatus for one surface plating in molten metal bath |
| JPS582586B2 (ja) * | 1979-07-13 | 1983-01-17 | 日新製鋼株式会社 | 連続溶融金属めつき装置 |
| JPH0635646B2 (ja) * | 1985-04-22 | 1994-05-11 | 大同特殊鋼株式会社 | 亜鉛・アルミ合金メツキ装置 |
| JPS61246352A (ja) * | 1985-04-22 | 1986-11-01 | Daido Steel Co Ltd | 亜鉛・アルミ合金メツキ装置 |
| JPH06212381A (ja) * | 1993-01-13 | 1994-08-02 | Nippon Steel Corp | 連続溶融亜鉛メッキのスナウト内の亜鉛蒸気除去法 |
| JPH06272006A (ja) * | 1993-03-17 | 1994-09-27 | Nippon Steel Corp | 溶融メッキラインにおけるスナウト内亜鉛ヒューム除去装置 |
| JPH07157853A (ja) * | 1993-12-06 | 1995-06-20 | Nippon Steel Corp | 溶融金属めっきのスナウト内亜鉛ヒューム除去方法及び装置 |
| JPH07157854A (ja) * | 1993-12-06 | 1995-06-20 | Nippon Steel Corp | 溶融金属めっきのスナウト内清浄化方法及び装置 |
| JP3437731B2 (ja) * | 1996-11-27 | 2003-08-18 | 新日本製鐵株式会社 | 溶融めっきにおけるスナウト内生成異物の鋼板付着防止装置 |
| JPH11302811A (ja) * | 1998-04-17 | 1999-11-02 | Nippon Steel Corp | 連続亜鉛メッキ設備の炉内雰囲気ガス制御装置 |
| JP2002302752A (ja) * | 2001-04-05 | 2002-10-18 | Nkk Corp | 連続溶融金属めっき方法および装置 |
| KR100847666B1 (ko) * | 2001-12-14 | 2008-07-21 | 주식회사 포스코 | 소둔로 스나우트의 아연재 흡입 및 가스 분사장치 |
| KR100704692B1 (ko) | 2002-09-13 | 2007-04-10 | 제이에프이 스틸 가부시키가이샤 | 용융도금 금속대의 제조방법 및 제조장치 |
| KR101516509B1 (ko) * | 2011-07-04 | 2015-05-04 | 신닛테츠스미킨 카부시키카이샤 | 연속 용융 도금 설비에 있어서의 스나우트 내 금속 흄 제거 방법 및 장치 |
| KR20130122312A (ko) * | 2012-04-30 | 2013-11-07 | 주식회사 포스코 | 스나우트 장치 |
| CN202830136U (zh) | 2012-05-24 | 2013-03-27 | 河北钢铁股份有限公司邯郸分公司 | 一种热镀锌炉鼻子内锌灰清除及抑制形成装置 |
| DE102012106106A1 (de) * | 2012-07-06 | 2014-09-18 | Thyssenkrupp Steel Europe Ag | Verfahren und Vorrichtung zur Vermeidung von durch Zinkstaub verursachten Oberflächenfehlern in einer kontinuierlichen Bandverzinkung |
| DE102013101132A1 (de) | 2013-02-05 | 2014-08-07 | Thyssenkrupp Steel Europe Ag | Verfahren zum Schmelztauchbeschichten von Metallband, insbesondere Stahlband |
| DE102013101131A1 (de) | 2013-02-05 | 2014-08-07 | Thyssenkrupp Steel Europe Ag | Vorrichtung zum Schmelztauchbeschichten von Metallband |
| DE102013101134B3 (de) | 2013-02-05 | 2014-05-08 | Thyssenkrupp Steel Europe Ag | Metallisches, durch Schmelztauchbeschichten oberflächenveredeltes Flacherzeugnis, vorzugsweise aus Stahl |
| DE102013104267B3 (de) | 2013-04-26 | 2014-02-27 | Thyssenkrupp Steel Europe Ag | Vorrichtung zum kontinuierlichen Schmelztauchbeschichten von Metallband |
| JP5928412B2 (ja) * | 2013-06-19 | 2016-06-01 | Jfeスチール株式会社 | 鋼板の竪型冷却装置、およびそれを用いた溶融亜鉛めっき鋼板の製造方法 |
| DE102014003473A1 (de) * | 2014-03-05 | 2015-09-10 | Linde Aktiengesellschaft | Verfahren zum Betreiben einer Verzinkungsanlage |
-
2015
- 2015-05-27 DE DE102015108334.5A patent/DE102015108334B3/de not_active Expired - Fee Related
-
2016
- 2016-05-20 CN CN201680030658.4A patent/CN107683343B/zh active Active
- 2016-05-20 ES ES16727969T patent/ES2763351T3/es active Active
- 2016-05-20 EP EP16727969.4A patent/EP3303650B1/de active Active
- 2016-05-20 US US15/575,477 patent/US10689742B2/en active Active
- 2016-05-20 WO PCT/EP2016/061483 patent/WO2016188922A1/de not_active Ceased
- 2016-05-20 KR KR1020177036908A patent/KR20180012289A/ko not_active Withdrawn
- 2016-05-20 JP JP2017560931A patent/JP2018515693A/ja active Pending
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| CN107683343B (zh) | 2019-12-17 |
| JP2018515693A (ja) | 2018-06-14 |
| WO2016188922A1 (de) | 2016-12-01 |
| EP3303650A1 (de) | 2018-04-11 |
| DE102015108334B3 (de) | 2016-11-24 |
| CN107683343A (zh) | 2018-02-09 |
| KR20180012289A (ko) | 2018-02-05 |
| ES2763351T3 (es) | 2020-05-28 |
| US10689742B2 (en) | 2020-06-23 |
| US20180171458A1 (en) | 2018-06-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102015108334B3 (de) | Vorrichtung und Verfahren zur verbesserten Metalldampfabsaugung bei einem kontinuierlichen Schmelztauchverfahren | |
| EP2870268B2 (de) | Verfahren und vorrichtung zur vermeidung von durch zinkstaub verursachten oberflächenfehlern in einer kontinuierlichen bandverzinkung | |
| EP2954085B1 (de) | Vorrichtung zum schmelztauchbeschichten von metallband | |
| DE2911510A1 (de) | Verfahren, vorrichtung und glaeser zum herstellen von glasfasern und damit hergestellte glasfasern | |
| AT397498B (de) | Verfahren und vorrichtung zur ausbildung eines metalloxidüberzuges auf einem heissen glassubstrat | |
| DE68908993T2 (de) | Glasbeschichtung. | |
| DE102015010387A1 (de) | Additive Fertigung dreidimensionaler Strukturen | |
| DD273430A5 (de) | Verfahren und Einrichtung zur Beschickung von Flachglas | |
| EP2776600A1 (de) | Verfahren und vorrichtung zum schmelztauchbeschichten eines metallbands mit einem metallischen überzug | |
| DE941384C (de) | Verfahren und Vorrichtung zur Herstellung von Fasern aus faserbildenden Werkstoffen | |
| DE1508531A1 (de) | Schmelztiegel | |
| EP3638823B1 (de) | Rüssel für eine schmelztauchbeschichtungsanlage sowie verfahren für dessen betrieb | |
| EP3638822B1 (de) | Vorrichtung und verfahren zur separierung von gasatmosphären | |
| DE4320638A1 (de) | Verfahren und Anlage zum raschen Abkühlen eines in einem Warmwalzwerk verarbeitenden Walzgutes | |
| EP3591088B1 (de) | Vorrichtung zum schmelztauchbeschichten eines metallbandes | |
| DE19746415C1 (de) | Kühlzone einer Lackieranlage und Verfahren zur Minimierung der Bildung von Lacklösemittelkondensat im Deckenbereich dieser Kühlzone | |
| EP3638821B1 (de) | Rüssel für eine schmelztauchbeschichtungsanlage | |
| EP1626829B1 (de) | Verfahren zur herstellung eines gegossenen metallbandes und zweiwalzengiesseinrichtung hierzu | |
| DE102008028592B3 (de) | Abkühleinrichtung mit Dampfsperre für eine Durchlauf-Wärmebehandlungsanlage | |
| EP4214010A1 (de) | Verfahren und sprüheinrichtung zur thermischen oberflächenbehandlung eines metallischen produkts | |
| DE10333766B4 (de) | Verfahren und Vorrichtung zum Schmelztauchbeschichten von Metallband | |
| WO2001053000A2 (de) | Pulverbeschichtungsanlage und beschichtungsverfahren | |
| DE102011118199B3 (de) | Verfahren und Vorrichtung zum Schmelztauchbeschichten eines Metallbands mit einem metallischen Überzug | |
| DE102011109534A1 (de) | Verfahren und Vorrichtung zur Kühlung von kontinuierlich durchlaufendem Material | |
| DE4328021C2 (de) | Verfahren zur kontinuierlichen ein- oder beidseitigen Beschichtung von Metallbändern mit Email- oder Kunststoffpulvern sowie Vorrichtung zur Durchführung eines solchen Verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20171106 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190326 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTC | Intention to grant announced (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20190520 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016007133 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1191320 Country of ref document: AT Kind code of ref document: T Effective date: 20191115 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200116 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200217 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200117 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200116 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2763351 Country of ref document: ES Kind code of ref document: T3 Effective date: 20200528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200224 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016007133 Country of ref document: DE |
|
| PG2D | Information on lapse in contracting state deleted |
Ref country code: IS |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200216 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| 26N | No opposition filed |
Effective date: 20200717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200531 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200520 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191016 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20250521 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250521 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250527 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20250521 Year of fee payment: 10 Ref country code: IT Payment date: 20250527 Year of fee payment: 10 Ref country code: BE Payment date: 20250521 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250528 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250522 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20250513 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250630 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502016007133 Country of ref document: DE Owner name: THYSSENKRUPP STEEL EUROPE AG, DE Free format text: FORMER OWNERS: THYSSENKRUPP AG, 45143 ESSEN, DE; THYSSENKRUPP STEEL EUROPE AG, 47166 DUISBURG, DE |
|
| REG | Reference to a national code |
Ref country code: LU Ref legal event code: PD Owner name: THYSSENKRUPP STEEL EUROPE AG; DE Free format text: FORMER OWNER: THYSSENKRUPP AG Effective date: 20260319 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: PD Owner name: THYSSENKRUPP STEEL EUROPE AG; DE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), ASSIGNMENT; FORMER OWNER NAME: THYSSENKRUPP STEEL EUROPE AG Effective date: 20260409 |