EP2976172B1 - Inoculant a particules de surface - Google Patents
Inoculant a particules de surface Download PDFInfo
- Publication number
- EP2976172B1 EP2976172B1 EP14716891.8A EP14716891A EP2976172B1 EP 2976172 B1 EP2976172 B1 EP 2976172B1 EP 14716891 A EP14716891 A EP 14716891A EP 2976172 B1 EP2976172 B1 EP 2976172B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- particles
- support particles
- mass
- iron
- calcium
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C1/00—Refining of pig-iron; Cast iron
- C21C1/10—Making spheroidal graphite cast-iron
- C21C1/105—Nodularising additive agents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D1/00—Treatment of fused masses in the ladle or the supply runners before casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/16—Metallic particles coated with a non-metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/17—Metallic particles coated with metal
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C7/00—Treating molten ferrous alloys, e.g. steel, not covered by groups C21C1/00 - C21C5/00
- C21C7/0037—Treating molten ferrous alloys, e.g. steel, not covered by groups C21C1/00 - C21C5/00 by injecting powdered material
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D5/00—Heat treatments of cast-iron
- C21D5/02—Heat treatments of cast-iron improving the malleability of grey cast-iron
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C37/00—Cast-iron alloys
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C37/00—Cast-iron alloys
- C22C37/04—Cast-iron alloys containing spheroidal graphite
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C37/00—Cast-iron alloys
- C22C37/06—Cast-iron alloys containing chromium
- C22C37/08—Cast-iron alloys containing chromium with nickel
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/006—Graphite
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C33/00—Making ferrous alloys
- C22C33/08—Making cast-iron alloys
Definitions
- the present invention relates to an inoculant product for the treatment of cast iron, as well as to a process for the manufacture of said inoculant.
- Cast iron is a well-known and widely used iron-carbon alloy for the manufacture of mechanical parts. Cast iron is obtained by mixing the constituents of the alloy in the liquid state at a temperature between 1135°C and 1350°C before casting in a mold and cooling the alloy obtained.
- carbon can adopt different physico-chemical structures depending on several parameters.
- White cast iron has the characteristic of being hard and brittle, which is undesirable for some applications.
- Gray cast iron is softer and can be worked.
- the liquid cast iron undergoes an inoculation treatment aimed at introducing into the cast iron graphitizing components which will promote, during the cooling of the cast iron in the mould, the appearance of graphite rather than iron carbide.
- the components of an inoculant are elements which promote the formation of graphite during the solidification of cast iron. Mention may be made, by way of example, of carbon, silicon, calcium, aluminum,
- CN102373361A describes, in the context of a process for manufacturing ductile iron, the use of a graphitizing component, coated over its entire surface with an insulating agent.
- the graphitizing component is made of ferro-silicon, magnesium and a rare earth metal, but does not contain aluminum.
- This inoculant comprises a ferro-silicon core on which titanium carbide particles and optionally nickel particles are distributed.
- DE2157395A1 describes a cast iron treatment agent consisting of a metal core, or support particle, and a coating, or surface particle, covering said core to which it adheres via a binder.
- the support particles are made of a material chosen from silicon, ferrosilicon, magnesium, tin and alloys of silicon with at least one of calcium, strontium, magnesium, iron, rare earth, zirconium, copper, nickel, tin and molybdenum.
- the coating contains the binder material and may be graphite, sulfide, sulfur, iron, pyrite, or an alloy of silicon with iron, calcium, strontium, magnesium, rare earth, copper, tin, nickel or molybdenum.
- an inoculant can also be designed to fulfill other functions and to this end comprise other components having a particular effect.
- the graphite formed may in particular be desired, depending on the desired properties, for the graphite formed to be spheroidal, vermicular or lamellar.
- One or the other graphitic form can be obtained preferentially by a particular treatment of the cast iron using specific components.
- spheroidal graphite can be favored by a so-called nodulizing treatment aimed mainly at providing the cast iron with sufficient quantity of magnesium so that the graphite can grow in such a way as to form round particles (spheroids).
- nodulizing components can be included in the inoculating alloy, for example.
- CN101608280B discloses a cast iron inoculant intended to promote the formation of type D flake graphite.
- it is a material comprising silicon (35-50%, preferably 40%), magnesium (1-4%, preferably 2%), rare earth (4-8%, preferably 6%), titanium (4-9%, preferably 7%), aluminum (1.5-3%, preferably 2 %), antimony (0.5-2%, preferably 1%), calcium (2-5%, preferably 3%), barium (1-4%, preferably 3%), and the balance in iron.
- inoculants are conventionally manufactured from a ferro-silicon alloy of the FeSi 65 or FeSi 75 type with adjustment of the chemistry according to the target composition of the inoculant. Adjustment is possible in the oven or in a ladle, with often mediocre yields depending on the elements to be added. They can also be mixtures of several alloys.
- the inoculation efficiency of the cast iron part also depends on its thickness.
- the cooling will be slower and will favor the formation of graphite.
- the cooling may be too slow and the graphite formed may lose its nodularity near the center of the part.
- the inoculant is also desirable for the inoculant to be insensitive to the basic composition of the cast iron which can vary from one batch to another (initial carbon, silicon, sulfur content, in particular, etc.) .
- the surface particles form a discontinuous coating, the support particle always having areas of contact with the cast iron.
- the surface particles may be placed on the surface of the support particles by any appropriate technique, for example by grafting, gluing, coating, subject to maintaining access for the support particle to the liquid cast iron when the inoculant is incorporated therein.
- the surface particles have a particle size smaller than that of the support particles. It has in fact been found surprisingly that such a configuration, namely a set of support particles partially coated with support particles, of a different nature, such as a different particle size, exhibited a profile of dissolution and inoculation responding to the problems mentioned.
- the difference in nature between carrier particles and support particles can further be expressed in the constituent materials of the particles, respectively.
- the support particles have low inoculant properties.
- the invention it is possible to use products with weak or moderate inoculants which can be doped by this means.
- the support particles have inoculant properties for compositions or conditions different from those for which the set of support particles and surface particles act.
- the support particles are made from silicon, the proportion of which is variable.
- the support particles may be made from carbon associated with silicon, it may be in the form of silicon carbide for example.
- the support particles contain at least 40% by mass of silicon relative to the mass of the support particles.
- the support particles are made from an alloy, more particularly ferrous.
- the support particles comprise, in particular in alloyed form, at least one addition element, in particular between 0.2 and 5% by mass for each addition element, relative to the mass of the support particles.
- the support particles comprise, in particular in alloyed form, at least one treatment element with an anti-shrinkage effect, in particular in an amount of between 0.5 and 6% by mass, relative to the mass of the support particles.
- the proportion of surface particles is between 1 and 8% by mass, preferably from 1 to 5%, relative to the mass of the inoculant.
- the surface particles are distributed in a substantially homogeneous manner on the surface of the support particles, in particular within a batch of particles.
- the surface particles, until their introduction into the cast iron, occupy between 80 and 90% of the surface of the support particles.
- the surface particles are chosen, individually or as a mixture, from aluminum, bismuth and manganese, iron, rare earth and calcium silicides, aluminum, calcium, silicon and barium oxides , sulphides of iron, calcium and rare earths, and barium sulphate.
- the invention also relates to a process for the manufacture of an inoculant of the invention.
- a first step of the method there are support particles as defined above, made of a fusible material in liquid cast iron, having a particle size varying from 0.2 to 7 mm, on the one hand, and surface particles as defined above, having a particle size such that their d50 is less than or equal to one tenth of the d50 of the support particles, on the other hand, then in a second step, the surface particles are deposited on the support particles .
- This step can be implemented by any technique well known to those skilled in the art.
- particle size varying from 0.2 to 7 mm By particle size varying from 0.2 to 7 mm, the conventional particle sizes of the field of cast iron inoculants are included, namely the particle sizes 0.2-0.5 mm, 0.4-2 mm and 2-7 mm.
- the deposition of the surface particles is carried out mechanically, by incrustation.
- the support particles and the surface particles are mixed dry, at high speed, for example from 1000 to 1500 rpm, to obtain a deposit by incrustation of the surface particles on the surface of the support particles, according to a discontinuous distribution.
- the first step there is also a binder in a solvent
- the carrier particles, surface particles and binder can be added at the same time or sequentially, in any order. For example, a preliminary mixing of the surface particles in the binder solution can be carried out, to which the support particles are then added.
- a suitable binder is advantageously chosen from organic and polymeric binders, and in particular from polyvinyl alcohol (PVA), cellulose (CMC), polyvinylpyrrolidone (PVP) and cement.
- PVA polyvinyl alcohol
- CMC cellulose
- PVP polyvinylpyrrolidone
- An inoculant according to the invention may be manufactured in the following way.
- the minimum fluidization speed is determined conventionally, then the air flow is kept substantially constant and greater than this minimum speed.
- the temperature inside the reactor is brought to about 100°C. This temperature will allow the water injected later to be eliminated.
- the particles of this alloy will form the support particles to the surface of which the inoculant particles will be fixed.
- the surface particles will be, in the present example, particles of calcium silicide CaSi and metallic aluminum, both having particle sizes less than 400 micrometers.
- the surface particles to be fixed are mixed beforehand with a binder in aqueous solution, then injected into the reactor in about 30 minutes at a temperature of 100°C.
- the assembly of surface particles, support particles and binder is fluidized and heated until the water introduced has been completely evaporated. It is possible to control the evaporation of the water by any usual method, in particular by measuring the humidity of the air leaving the reactor.
- the inoculant according to the invention is then recovered and characterized in order to evaluate the effectiveness of the coating. This characterization can be made in particular by checking with a scanning electron microscope.
- the binder used may be of the organic or polymer type, such as binders of the polyvinyl alcohol (PVA), cellulose (CMC) and polyvinylpyrrolidone (PVP) type, etc. Obviously, this list is not exhaustive.
- PVA polyvinyl alcohol
- CMC cellulose
- PVP polyvinylpyrrolidone
- the quantity of water used for the dilution of the binder obviously depends on the solubility of the latter in water and must be adapted accordingly.
- mineral binders in particular of the sodium silicate type, as well as hydraulic binders of the cement or lime type.
- binder used may depend on the inoculant materials and supports used.
- the quantity of binder used will be calculated in such a way as to best allow almost total fixation of the surface particles without manifest excess which could then degrade the final performance of the inoculant according to the invention.
- the amount of binder used will obviously depend on its tackiness and will also have to be adapted accordingly. It will be possible in particular to proceed by tests and visual verification with the aid of a scanning electron microscope in particular.
- the amount of binder used may be between 0.001 and 1% by mass of binder relative to the total mass of the particles (support particles and surface particles).
- approximately 500 kg of FeSi 70 containing 1% by mass of Al and 1.5% by mass of Ca, with a particle size of 0.2-0.5 mm are introduced into a fluidized bed reactor.
- the FeSi alloy is fluidized by air injection.
- the temperature inside the reactor is brought to 100°C.
- These particles are the support particles.
- a suspension is made with PVP and water. 8% of surface particles, containing bismuth Bi and ferro-silico-rare earth alloy FeSiTR, both of particle size ⁇ 200 ⁇ m are added to the PVP+water solution, then suspended.
- This suspension is then injected at a rate of 10% by mass into the reactor for about 40 min at a temperature of 100°C. After total injection of the mixture, the inside of the reactor is maintained at 100° C. until the product has completely dried.
- approximately 1000 kg of FeSi 70 containing 1% by mass of Al and 1.5% by mass of Ca, with a particle size of 2-7 mm and approximately 50 kg of Aluminum powder with a particle size ⁇ 300 ⁇ m are introduced into a fluidized bed reactor. All the particles are fluidized by injecting depleted air. The temperature inside the reactor is brought to 100°C. A suspension is made with PVP and water. This suspension is then injected at a rate of 10% by mass into the reactor for about 40 min at a temperature of 100°C. After complete injection of the mixture, the interior of the reactor is maintained at 100° C. until the product has completely dried.
- the implementation of the method is not limited to the use of a fluidized bed reactor and other coating techniques can be used. Mention may in particular be made of the following methods.
- a first method is the use of a high-speed mixer, for example of the order of 1000 to 1500 revolutions per minute.
- the mixing speed allows the mechanical embedding of the fine surface particles in the larger FeSi particles (carrier particles).
- Such mechanical incrustation does not require the use of a binder and we then speak of dry and cold coating.
- Support particles of the FeSi 75 type, containing mainly the FeSi 2,4 and Si phases, can be embedded directly by the surface particles.
- a second method is the use of a high shear mixer.
- the mixing is carried out at more or less high speed (between 50 and 500 revolutions per minute, for example) in a mixer of the mixer-granulator type, in the presence of a binder (examples cited above).
- a drying step is carried out to remove the water from the binder.
- Means of drying can equip the mixer. It may in particular be a burner ramp, for example gas, heating the outside of the mixer by conduction; a heating mat, for example made of silicone, surrounding in particular the walls of the mixer; or even any other system making it possible to bring the powder inside the mixer to a temperature of between 80 and 150° C. in order to eliminate the water.
- a burner ramp for example gas
- a heating mat for example made of silicone
- the mixer systems used, of the drum or granulator type, must allow movement of the powder inside said mixer resulting in effective mixing and a certain regularity of the bonding.
- the mixer can be equipped with stirring fins on its walls or else a mixer-granulator with a central or offset rotation system along one or two axes.
- the method of the invention can be carried out either continuously or discontinuously in batches (batch).
- the support and surface particles can be added either together or separately.
- they When they are added together, they may advantageously be pre-mixed, before adding the binder to ensure bonding.
- the carrier particles When they are added separately, the carrier particles will preferably be introduced first before adding the surface particles, preferably continuously, the binder also being preferably introduced continuously.
- support particles based on FeSi it is of course possible to use other materials conventionally used in foundry, and in particular support particles of the SiC or graphite type. It is appropriate to simply transpose the manufacturing examples to these materials.
- inoculants according to the invention comprising other types of support particles such as silicon carbide or graphite, these materials being however used less frequently in foundries.
- a cast iron bath with spheroidal graphite was treated at a rate of 0.3% by weight with an inoculant alloy of the FeSi 75 type, and containing 0.8% by mass of aluminum and 0.7% by mass of calcium.
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the residual magnesium of the cast iron is 400 thousandths.
- the cast iron was then poured into a BCIRA type mould.
- Example 2 inoculant according to the invention
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.32%.
- the residual magnesium of the cast iron is 400 thousandths.
- the cast iron was then poured into a BCIRA type mould.
- Example 3 inoculant according to the invention
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the amount of carbon equivalent (Ceq) of cast iron is 4.32%. Residual magnesium is 420 thousandths.
- the cast iron is cast in a BCIRA mould.
- a cast iron bath with spheroidal graphite was treated at a rate of 0.3% by mass with an inoculant conventionally prepared of the FeSi 75 type, and containing 1.2% by mass of aluminum, 1.5% by mass of calcium and 1.5% by weight of zirconium.
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.32%.
- the residual magnesium of the cast iron is 400 thousandths.
- the cast iron was then poured into a BCIRA type mould.
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.3%.
- the cast iron is cast in a BCIRA mould.
- Example 6 inoculant according to the invention
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.3%.
- the cast iron is cast in a BCIRA mould.
- the treatment is carried out by adding the inoculant to the melting ladle, before filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.3%.
- the cast iron is cast in a BCIRA mould.
- Example 8 Pieces of different thicknesses - inoculant according to the invention
- the treatment is carried out by adding the inoculant to the jet when filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.32%.
- the cast iron is then poured into a mold to make a piece with different thicknesses: 4 mm and 25 mm.
- the treatment is carried out by adding the inoculant to the jet when filling the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.31%.
- the cast iron is then poured into a mold to make a piece with different thicknesses: 4 mm and 25 mm.
- Example 10 Very thick parts - inoculant according to the invention
- the treatment is carried out by adding the inoculant in the casting basin during the filling of the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.33%.
- the cast iron is then poured into a mold to make a very thick part (170mm).
- the treatment is carried out by adding the inoculant in the casting basin during the filling of the mould.
- the carbon equivalent amount of cast iron (Ceq) is 4.31%.
- the cast iron is then poured into a mold to make a very thick part: 170 mm.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
- Pretreatment Of Seeds And Plants (AREA)
- Cultivation Of Plants (AREA)
- Agricultural Chemicals And Associated Chemicals (AREA)
- Carbon And Carbon Compounds (AREA)
- Powder Metallurgy (AREA)
Description
- La présente invention se rapporte à un produit inoculant pour le traitement de la fonte, ainsi qu'à un procédé de fabrication dudit inoculant.
- La fonte est un alliage fer-carbone bien connu et largement utilisé pour la fabrication de pièces mécaniques. La fonte est obtenue par mélange des constituants de l'alliage à l'état liquide à une température comprise entre 1135°C et 1350°C avant coulée dans un moule et refroidissement de l'alliage obtenu.
- Lors de son refroidissement, le carbone peut adopter différentes structures physico-chimiques dépendant de plusieurs paramètres.
- Lorsque le carbone s'associe au fer et forme du carbure de fer FesC (également appelé cémentite), la fonte résultante est appelée fonte blanche. La fonte blanche présente la caractéristique d'être dure et cassante, ce qui n'est pas souhaitable pour certaines applications.
- Si le carbone apparaît sous forme de graphite, la fonte résultante est appelée fonte grise. La fonte grise est plus tendre et peut être travaillée.
- Pour obtenir des pièces en fonte possédant de bonnes propriétés mécaniques, il faut donc obtenir une structure de la fonte comprenant le maximum de carbone sous forme graphite et limiter le plus possible la formation de ces carbures de fer qui durcissent et fragilisent l'alliage.
- En l'absence de tout traitement particulier, le carbone a toutefois tendance à s'associer au fer pour former du carbure de fer.
- Il est donc nécessaire de traiter la fonte à l'état liquide de manière à modifier les paramètres d'association du carbone et obtenir la structure souhaitée.
- A cette fin, la fonte liquide subit un traitement d'inoculation visant à introduire dans la fonte des composants graphitisants qui vont favoriser, lors du refroidissement de la fonte dans le moule, l'apparition de graphite plutôt que de carbure de fer.
- De manière générale, les composants d'un inoculant sont des éléments favorisant la formation de graphite pendant la solidification de la fonte. On peut citer, à titre d'exemple, le carbone, le silicium, le calcium, l'aluminium,
- Ainsi,
CN102373361A ) décrit, dans le cadre d'un procédé de fabrication de fonte ductile, l'utilisation d'un composant graphitisant, revêtu sur la totalité de sa surface d'un agent isolant. Le composant graphitisant est constitué de ferro-silicium, de magnésium et d'un métal de terres rares, mais ne contient pas d'aluminium. - EH Kim et al., Progress in Organic Coatings, Elsevier BV, NL, 2010, pages 1-6, divulgue un agent inoculant pour limiter la formation de cémentite dans la fonte. Cet inoculant comporte un cœur de ferro-silicium sur lequel sont réparties des particules de carbure de titane et optionnellement des particules de nickel.
-
DE2157395A1 décrit un agent de traitement de la fonte consistant en un noyau métallique, ou particule support, et un revêtement, ou particule de surface, recouvrant ledit noyau sur lequel il adhère par l'intermédiaire d'un liant. Les particules support sont en un matériau choisi parmi le silicium, le ferrosilicium, le magnésium, l'étain et les alliages de silicium avec au moins l'un du calcium, strontium, magnésium, fer, terre rare, zirconium, cuivre, nickel, étain et molybdène. Le revêtement contient le matériau liant et peut être du graphite, un sulfure, du soufre, du fer, de la pyrite ou un alliage de silicium avec du fer, du calcium, du strontium, du magnésium, une terre rare, du cuivre, de l'étain, du nickel ou du molybdène. - Bien évidemment, un inoculant peut être également conçu pour remplir d'autres fonctions et comprendre à cette fin d'autres composants présentant un effet particulier.
- On peut notamment souhaiter, selon les propriétés recherchées, que le graphite formé soit sphéroïdal, vermiculaire ou lamellaire. L'une ou l'autre forme graphitique pourra être obtenue de manière préférentielle par un traitement particulier de la fonte à l'aide de composants spécifiques.
- Par exemple, la formation de graphite sphéroïdal peut être favorisée par un traitement dit nodulisant visant principalement à apporter à la fonte du magnésium en quantité suffisante pour que le graphite puisse croître de manière à former des particules rondes (sphéroïdes).
- Ces composants nodulisants peuvent être inclus dans l'alliage inoculant, par exemple.
- Ainsi,
CN101608280B divulgue un agent inoculant pour fonte destiné à favoriser la formation de graphite en paillette de type D. A cet effet, il est un matériau comprenant du silicium (35-50%, de préférence 40%), du magnésium (1-4%, de préférence 2%), une terre rare (4-8%, de préférence 6%), du titane (4-9%, de préférence 7%), de l'aluminium (1,5-3%, de préférence 2%), de l'antimoine (0,5-2%, de préférence 1%), du calcium (2-5%, de préférence 3%), du baryum (1-4%, de préférence 3%), et le reste en fer. - On peut encore citer l'addition de produits désulfurants, ou de produits permettant de traiter spécifiquement certains défauts de la fonte en fonction de la composition initiale du bain de fonte liquide, tels que les micro retassures, susceptibles d'apparaître lors du refroidissement. Il pourra notamment s'agir de lanthane et de terres rares.
- Ces traitements peuvent s'effectuer en une ou plusieurs fois et à différents moments de la fabrication de la fonte. On connaît notamment des ajouts d'inoculant dans la poche, avant la coulée de la fonte dans le moule (inoculation en poche), pendant la coulée, ou encore dans le jet de coulée (inoculation tardive).
- La plupart des inoculants sont classiquement fabriqués à partir d'un alliage ferro-silicium de type FeSi65 ou FeSi75 avec ajustement de la chimie suivant la composition visée de l'inoculant. L'ajustement est possible en four ou en poche, avec des rendements souvent médiocres selon les éléments à ajouter. Il peut également s'agir de mélanges de plusieurs alliages.
- Il convient de noter que l'efficacité d'inoculation de la pièce en fonte dépend également de son épaisseur.
- Dans les zones de faibles épaisseurs, refroidissant plus vite, on notera un risque plus élevé de formation de carbures.
- Inversement, dans les zones de plus fortes épaisseurs, le refroidissement sera plus lent et favorisera la formation de graphite. Toutefois, dans les pièces de fortes épaisseurs, le refroidissement peut être trop lent et le graphite formé peut perdre sa nodularité au voisinage du centre de la pièce.
- Il s'ensuit que les pièces avec des zones d'épaisseur différentes pourront avoir des structures physico-chimiques différentes d'une zone à l'autre, ce qui n'est pas souhaitable.
- Il existe donc un besoin pour un inoculant permettant d'inoculer des pièces en fonte de différentes épaisseurs en limitant le risque de dégénérescence du graphite et la formation de carbures, et d'assurer une bonne uniformité de la structure métallurgique d'une zone de la pièce à l'autre.
- Par ailleurs, il est également souhaitable que l'inoculant soit peu sensible à la composition de base de la fonte qui peut varier d'un lot à l'autre (taux de carbone, silicium, soufre initiaux, notamment, etc ...).
- De plus, il reste bien évidemment souhaitable qu'un tel inoculant ne nécessite pas un taux d'addition supérieur aux produits connus et qu'il conserve des bonnes propriétés de dissolution dans la fonte, similaires à ces produits et ne génère pas sensiblement plus de crasses et laitiers que ces derniers.
- Pour ce faire, la présente invention vise à proposer un nouveau produit inoculant pour le traitement de la fonte en phase liquide, répondant à tout ou partie de ces contraintes. A cet effet, elle apporte un inoculant particulaire, en poudre, comprenant,
- d'une part, des particules support en un matériau fusible dans la fonte liquide liquide favorisant l'association du carbone au fer sous forme de graphite et comprenant au moins un alliage ferro-silicium, de l'aluminium et du calcium, où le silicium est présent en une teneur d'au moins 40% en masse par rapport à la masse desdites particules support et l'aluminium et le calcium sont présents, sous forme alliée, chacun en une teneur de 0,2 à 5% en masse par rapport à la masse desdites particules support, et
- d'autre part, des particules de surface en un matériau favorisant la germination et la croissance de graphite, choisi, individuellement ou en mélange, parmi des éléments métalliques, des siliciures, des oxydes, des sulfures métalliques, des sulfates et le noir de carbone, le matériau des particules de surface étant différent du matériau des particules support, lesdites particules de surface étant disposées et réparties de manière discontinue à la surface des particules support, les particules de surface présentant une granulométrie inférieure à celle des particules support et telle que leur d50 est inférieur ou égal à un dixième du d50 des particules support.
- Ainsi disposées, les particules de surface forment un enrobage discontinu, la particule support présentant toujours des zones de contact avec la fonte.
- Les particules de surface pourront être disposées à la surface des particules support par toute technique appropriée, par exemple par greffage, collage, enrobage, sous réserve de conserver pour la particule support des accès à la fonte liquide lorsque l'inoculant y est incorporé.
- Comme indiqué précédemment, les particules de surface ont une granulométrie inférieure à celle des particules support. Il a en effet été constaté de manière surprenante qu'une telle configuration, à savoir un ensemble de particules support partiellement revêtues de particules de support, d'une nature différente, telle qu'une granulométrie différente, présentait un profil de dissolution et d'inoculation répondant aux problèmes évoqués. La différence de nature entre les particules support et les particules de support peut en outre s'exprimer dans les matériaux constitutifs des particules, respectivement.
- Il a notamment été constaté qu'une telle structure physico chimique limitait fortement la dégénération du graphite au centre de pièces de fortes épaisseurs. Une telle structure permet également d'améliorer fortement l'homogénéité de l'inoculation, et plus particulièrement pour les pièces présentant des zones d'épaisseurs variables.
- Par ailleurs, par rapport à une technique de fabrication classique en alliage au four, étant donné que l'effet inoculant est apporté par l'ensemble particules support / particules disposées en surface et non par ajustement de la composition chimique d'un alliage, les rendements d'incorporation des éléments additionnés en sont grandement améliorés.
- Selon un premier mode de réalisation, les particules support possèdent des propriétés peu inoculantes. Ainsi, grâce à l'invention, on pourra utiliser des produits faiblement ou moyennement inoculants que l'on pourra doper par ce moyen.
- Selon un deuxième mode de réalisation, les particules support possèdent des propriétés inoculantes pour des compositions ou conditions différentes de celles pour lesquelles l'ensemble particules de support et particules de surface agissent.
- Avantageusement, les particules support sont réalisées à partir de silicium, dont la proportion est variable.
- De manière complémentaire ou alternative, les particules support pourront être réalisées à partir de carbone associé au silicium, il peut se présenter sous la forme de carbure de silicium par exemple.
- Les particules support contiennent au moins 40 % en masse de silicium par rapport à la masse des particules support.
- Les particules support sont réalisées à partir d'un alliage, plus particulièrement ferreux.
- De manière avantageuse, les particules support comprennent, notamment sous forme alliée, au moins un élément d'addition, notamment entre 0,2 et 5 % en masse pour chaque élément d'addition, par rapport à la masse des particules support.
- De manière avantageuse encore, les particules support comprennent, notamment sous forme alliée, au moins un élément de traitement à effet anti-retassure notamment en une quantité comprise entre 0,5 et 6 % en masse, par rapport à la masse des particules support.
- Préférentiellement, la proportion de particules de surface est comprise en 1 et 8 % en masse, de préférence de 1 à 5 %, par rapport à la masse de l'inoculant.
- Avantageusement, les particules de surface sont réparties de manière sensiblement homogène à la surface des particules support, notamment au sein d'un lot de particules.
- De manière préférentielle, les particules de surface, jusqu'à l'introduction dans la fonte, occupent entre 80 et 90 % de la surface des particules support.
- Avantageusement, les particules de surface sont choisies, individuellement ou en mélange, parmil'aluminium, le bismuth et le manganèse, les siliciures de fer, de terres rares et de calcium, les oxydes d'aluminium, de calcium, de silicium et de baryum, les sulfures de fer, de calcium et de terres rares, et le sulfate de baryum.
- L'invention concerne aussi un procédé de fabrication d'un inoculant de l'invention. Selon une première étape du procédé, on dispose de particules support telles que définies ci-dessus, en un matériau fusible dans la fonte liquide, présentant une granulométrie variant de 0,2 à 7 mm, d'une part, et de particules de surface telles que définies ci-dessus, présentant une granulométrie telle que leur d50 est inférieur ou égal à un dixième du d50 des particules support, d'autre part, puis dans une seconde étape on procède au dépôt des particules de surface sur les particules de support. Cette étape peut être mise en oeuvre par toute technique bien connue de l'homme du métier.
- Par granulométrie variant de 0,2 à 7 mm, on inclut les granulométries classiques du domaine des inoculants de la fonte, à savoir les granulométries 0,2-0,5 mm, 0,4-2 mm et 2-7 mm.
- Dans une variante de l'invention, le dépôt des particules de surface est réalisé mécaniquement, par incrustation. A cet effet, on mélange les particules support et les particules de surface, à sec, à grande vitesse, par exemple de 1000 à 1500 tours/min, pour obtenir un dépôt par incrustation des particules de surface à la surface des particules support, selon une répartition discontinue.
- Dans une autre variante de l'invention, à la première étape, on dispose en outre d'un liant dans un solvant, puis à la seconde étape, on mélange les particules support, les particules de surface et le liant, puis on élimine le solvant du liant, par exemple par évaporation. Comme il sera décrit plus en détail, les particules de support, les particules de surface et le liant peuvent être ajoutés en même temps ou successivement, dans quelque ordre que ce soit. Par exemple, un mélange préalable des particules de surface dans la solution de liant peut être effectué, auquel sont ensuite ajoutées les particules support.
- Un liant approprié est avantageusement choisi parmi les liants organiques et polymères, et notamment, parmi l'alcool polyvinylique (APV), la cellulose (CMC), la polyvinylpyrrolidone (PVP) et le ciment.
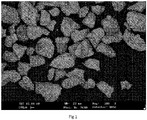
- La présente invention sera mieux comprise à la lumière de la description détaillée et des exemples de mises en oeuvre qui suivent en regard du dessin annexé dans lequel :
- la
figure 1 est une vue d'ensemble au microscope électronique à balayage d'un lot d'inoculant particulaire selon l'invention comprenant des particules support (noires) à la surface desquelles sont fixées des particules de surface (blanches) conférant à l'ensemble un fort pouvoir inoculant. - la
figure 2 est un zoom de lafigure 1 sur une particule inoculante selon l'invention. - Un inoculant selon l'invention pourra être fabriqué de la manière suivante.
- Environ 500 kilogrammes d'un alliage FeSi contenant 1 % en masse d'aluminium et 1,5 % en masse de calcium et possédant une granulométrie comprise entre 0,4 et 2 mm sont introduits dans un réacteur en lit fluidisé, l'alliage FeSi étant mis en fluidisation par injection d'air.
- La vitesse minimale de fluidisation est déterminée classiquement, puis le débit d'air est maintenu sensiblement constant et supérieur à cette vitesse minimale.
- La température à l'intérieur du réacteur est portée à environ 100°C. Cette température permettra à l'eau injectée ultérieurement d'être éliminée.
- Les particules de cet alliage formeront les particules supports à la surface desquelles seront fixées les particules inoculantes.
- Les particules de surface seront, dans le présent exemple, des particules de siliciure de calcium CaSi et d'aluminium métallique, présentant toutes deux des granulométries inférieures à 400 micromètres.
- On utilisera 5 % en masse de ces particules de surface, soit environ 25 kilogrammes de ce mélange de particules CaSi et Al.
- Afin de permettre la fixation sur les particules supports, les particules de surface à fixer sont préalablement mélangées avec un liant en solution aqueuse, puis injectées dans le réacteur en environ 30 minutes à la température de 100°C.
- Après injection totale du mélange de particules et du liant, l'ensemble particules de surface, particules support et liant est fluidisé et chauffé jusqu'à ce que l'eau introduite ait été complètement évaporée. On pourra contrôler l'évaporation de l'eau par toute méthode usuelle, notamment par mesure de l'humidité de l'air sortant du réacteur.
- L'inoculant selon l'invention est ensuite récupéré et caractérisé pour évaluer l'efficacité de l'enrobage. Cette caractérisation pourra être faite notamment par contrôle au microscope électronique à balayage.
- Le liant utilisé pourra être de type liant organique ou polymère, comme par exemple, des liants de type alcool polyvinylique (APV), cellulose (CMC) et polyvinylpyrrolidone (PVP) ... Bien évidemment, cette liste n'est pas limitative.
- La quantité d'eau utilisée pour la dilution du liant dépend bien évidemment de la solubilité de ce dernier dans l'eau et devra être adaptée en conséquence.
- Il est également possible d'envisager l'utilisation de liants minéraux, notamment de type silicate de sodium, ainsi que des liants hydrauliques de type ciment ou chaux.
- Bien évidemment, la nature du liant utilisé pourra dépendre des matériaux inoculants et supports utilisés.
- La quantité de liant utilisée sera calculée de manière à permettre au mieux la fixation quasi-totale des particules de surface sans excès manifeste qui pourrait ensuite dégrader les performances finales de l'inoculant selon l'invention.
- Cette quantité de liant utilisée dépendra bien évidemment de son pouvoir collant et devra également être adaptée en conséquence. On pourra notamment procéder par tests et vérification visuelle à l'aide d'un microscope électronique à balayage notamment. Typiquement, la quantité de liant utilisée pourra être comprise entre 0,001 et 1 % en masse de liant par rapport à la masse totale des particules (particules support et particules de surface).
- Selon un autre exemple possible de fabrication de l'inoculant selon l'invention, environ 500 kg de FeSi70 contenant 1 % en masse d'AI et 1,5 % en masse de Ca, de granulométrie 0,2-0,5 mm sont introduits dans un réacteur à lit fluidisé. L'alliage FeSi est mis en fluidisation par injection d'air. La température à l'intérieur du réacteur est portée à 100°C. Ces particules sont les particules support. Une suspension est réalisée avec du PVP et de l'eau. 8 % de particules de surface, contenant du bismuth Bi et d'alliage ferro-silico-terres rares FeSiTR, toutes deux de granulométrie <200µm sont ajoutées à la solution PVP + eau, puis mises en suspension. Cette suspension est ensuite injectée à raison de 10 % en masse dans le réacteur pendant environ 40 min à la température de 100°C. Après injection totale du mélange, l'intérieur du réacteur est maintenu à 100°C jusqu'à séchage complet du produit.
- Selon encore un autre exemple possible de fabrication de l'inoculant selon l'invention, environ 1000 kg de FeSi70 contenant 1 % en masse d'AI et 1,5 % en masse de Ca, de granulométrie 2 - 7 mm et environ 50 kg de poudre d'Aluminium de granulométrie <300µm sont introduits dans un réacteur à lit fluidisé. L'ensemble des particules est mis en fluidisation par injection d'air appauvri. La température à l'intérieur du réacteur est portée à 100°C. Une suspension est réalisée avec du PVP et de l'eau. Cette suspension est ensuite injectée à raison de 10 % en masse dans le réacteur pendant environ 40 min à la température de 100°C. Après injection totale du mélange, l'intérieur du réacteur est maintenu à 100°C jusqu'à séchage complet du produit.
- Bien évidemment, la mise en oeuvre du procédé n'est pas limitée à l'utilisation d'un réacteur à lit fluidisé et d'autres techniques d'enrobage peuvent être utilisées. On peut notamment citer les méthodes suivantes.
- Une première méthode est l'utilisation d'un mélangeur à grande vitesse, par exemple de l'ordre de 1000 à 1500 tours par minute.
- La vitesse de mélange permet l'incrustation mécanique des fines particules de surface dans les particules plus grosses de FeSi (particules support). Une telle incrustation mécanique ne nécessite pas l'utilisation d'un liant et on parle alors d'enrobage à sec et à froid. Les particules support du type FeSi75 contenant principalement les phases FeSi2,4 et Si, peuvent être incrustées directement par les particules de surface.
- Une deuxième méthode est l'utilisation d'un mélangeur à fort taux de cisaillement.
- Dans ce cas, le mélange s'effectue à plus ou moins grande vitesse (entre 50 et 500 tours par minutes, par exemple) dans un mélangeur du type mélangeur granulateur, en présence d'un liant (exemples cités précédemment). Après mélange, on procède à une étape de séchage pour éliminer l'eau du liant.
- Des moyens de séchage peuvent équiper le mélangeur. Il peut notamment s'agir d'une rampe de brûleurs, par exemple à gaz, chauffant l'extérieur du mélangeur par conduction ; d'un tapis chauffant, par exemple en silicone, entourant notamment les parois du mélangeur ; ou encore de tout autre système permettant d'amener la poudre à l'intérieur du mélangeur à une température comprise entre 80 et 150°C en vue d'éliminer l'eau.
- Les systèmes de mélangeurs utilisés, du type à tambour ou granulateur doivent permettre un mouvement de la poudre à l'intérieur dudit mélangeur entraînant un brassage efficace et une certaine régularité du collage.
- A cette fin, le mélangeur peut être équipé d'ailettes de brassage sur ses parois ou encore un mélangeur granulateur à système de rotation central ou déporté selon un ou deux axes.
- Le procédé de l'invention peut être conduit indifféremment en continu, ou en discontinu par lots (batch).
- Lors de la mise en œuvre, les particules support et de surface peuvent être ajoutées soit ensemble, soit de manière séparée.
- Lorsqu'elles sont ajoutées ensemble, elles pourront être avantageusement pré-mélangées, avant ajout du liant pour assurer le collage.
- Lorsqu'elles sont ajoutées séparément, on introduira préférentiellement les particules support en premier avant d'ajouter les particules de surface, préférentiellement en continu, le liant étant également introduit préférentiellement en continu.
- Il convient également de noter que bien qu'illustré avec des particules support à base de FeSi, il est bien évidemment possible d'utiliser d'autres matériaux classiquement utilisés en fonderie, et notamment des particules support de type SiC ou graphite. Il convient de simplement transposer les exemples de fabrication à ces matériaux.
- Les résultats d'un tel inoculant selon l'invention ont été testés sur un bain de fonte.
- Comme pour le procédé de fabrication, les exemples sont donnés pour des cas d'utilisation les plus courants avec un inoculant selon l'invention dont la particule support est de type FeSi.
- Cela n'empêche en aucune manière l'utilisation d'inoculants selon l'invention comprenant d'autres types de particules support tel que le carbure de silicium ou le graphite, ces matériaux étant toutefois utilisés moins fréquemment en fonderie.
- Un bain de fonte à graphite sphéroïdal a été traité à un taux de 0,3 % en poids avec un alliage inoculant de type FeSi75, et contenant 0,8 % en masse d'aluminium et 0,7 % en masse de calcium.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,32 % (calculé selon la formule simplifiée Ceq = %C + 1/3 (%Si + %P) où %C, %Si et %P sont les teneurs en carbone, silicium et phosphore de la fonte).
- Le magnésium résiduel de la fonte est à 400 millièmes.
- La fonte a ensuite été coulée dans un moule de type BCIRA.
- A une épaisseur de 6 mm, la fonte traitée présente les caractéristiques suivantes :
- Structure de la matrice : 55 % perlite, 15 % ferrite, 30 % cémentite
- Nombre de nodules par mm2 : 270
- Graphite de type VI : 57 %
- Nodularité moyenne : 85 %
- Diamètre moyen : 16,2 microns
- Un bain de fonte à graphite sphéroïdal a été traité à un taux de 0,3 % en masse avec un inoculant selon l'invention possédant la composition suivante :
- Alliage de particule support : FeSi75, et contenant 0,8 % en masse d'aluminium et 0,7 % en masse de calcium
- Particules de surface: 1,5% en masse de particules de CaSi possédant une taille inférieure à 50 microns et 1,5% en masse de particules d'aluminium métallique de taille inférieure à 50 microns
- Liant : 10% en masse d'une solution aqueuse de PVP
- Dépôt des particules de surface par collage réalisé par fluidisation à 100°C.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,32 %.
- Le magnésium résiduel de la fonte est à 400 millièmes.
- La fonte a ensuite été coulée dans un moule de type BCIRA.
- A une épaisseur de 6 mm, la fonte traitée présente les caractéristiques suivantes :
- Structure de la matrice : 45 % perlite, 50 % ferrite, 5 % cémentite
- Nombre de nodules par mm2 : 540
- Graphite de type VI : 59 %
- Nodularité moyenne : 92 %
- Diamètre moyen : 18,7 microns
- Traitement d'un bain de fonte à graphite sphéroïdal à 0,3 % en masse avec un produit constitué :
- d'un alliage support: FeSi 75 avec Al = 0,8 % en masse et Ca = 0,7 % en masse
- de particules en surface : 2,5 % de particules de Bismuth Bi de taille <100µm, et 2,5 % en masse de particules de l'alliage ferro-silico-terres rares (FeSiTR) de taille <100µm.
- Liant : 10% en masse d'une solution aqueuse de PVP
- Dépôt des particules de surface par collage réalisé par fluidisation à 100°C.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent (Ceq) de la fonte est à 4,32 %. Le magnésium résiduel est à 420 millièmes.
- La fonte est coulée dans un moule BCIRA.
- A l'épaisseur de 6 mm, la fonte présente les caractéristiques suivantes :
- Structure de la matrice = 50 % Perlite - 50 % Ferrite - 0 % de cémentite
- Nombre de nodules/mm2 = 570
- Graphite de type VI = 62 %
- Nodularité moyenne = 92 %
- Diamètre moyen = 17,8µm
- Un bain de fonte à graphite sphéroïdal a été traité à un taux de 0,3 % en masse avec un inoculant élaboré classiquement de type FeSi75, et contenant 1,2 % en masse d'aluminium, 1,5 % en masse de calcium et 1,5 % en masse de zirconium.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,32 %.
- Le magnésium résiduel de la fonte est à 400 millièmes.
- La fonte a ensuite été coulée dans un moule de type BCIRA.
- A une épaisseur de 6 mm, la fonte traitée présente les caractéristiques suivantes :
- Structure de la matrice : 45 % perlite, 50 % ferrite, 5 % cémentite
- Nombre de nodules par mm2 : 505
- Graphite de type VI : 59 %
- Nodularité moyenne : 87 %
- Diamètre moyen : 18,9 microns
- Ainsi, on voit que pour obtenir sensiblement les mêmes résultats, il serait nécessaire d'augmenter largement les quantités de composants inoculants et d'introduire du zirconium, par rapport à un inoculant possédant une structure selon notre invention.
- Traitement d'un bain de fonte de graphite lamellaire à 0,3 % en poids avec un produit base FeSi 75 avec Al = 1,0% en poids et Ca = 1,5 % en poids.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,3 %.
- La fonte est coulée dans un moule BCIRA.
- A l'épaisseur de 6 mm, la fonte présente les caractéristiques suivantes :
- Nombre de cellules eutectiques/mm2: 0,2
- 40 % cémentite
- Traitement d'un bain de fonte de graphite lamellaire à 0,3 % en masse avec un produit constitué :
- d'un alliage support: FeSi 75 avec Al = 1,0 % en masse et Ca = 1,5 % en masse.
- de particules en surface : 5 % en masse de particules de sulfate de baryum BaSO4 de taille <100µm
- Liant : 5% en masse d'une solution aqueuse de ciment
- Dépôt des particules de surface par collage réalisé par fluidisation à 100°C.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,3 %.
- La fonte est coulée dans un moule BCIRA.
- A l'épaisseur de 6 mm, la fonte présente les caractéristiques suivantes :
- Nombre de cellules eutectiques par mm2 : 2
- Pas de cémentite
- Traitement d'un bain de fonte de graphite lamellaire à 0,3 % en masse avec un produit base FeSi75 avec FeSi 75 avec Al = 1,0 % en masse, Ca = 1,5% en masse et Zr = 1,5 % en masse.
- Le traitement s'effectue par ajout de l'inoculant dans la poche de fonte, avant remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,3 %.
- La fonte est coulée dans un moule BCIRA.
- A l'épaisseur de 6 mm, la fonte présente les caractéristiques suivantes :
- Nombre de cellules eutectiques par mm2 : 1,5.
- 5 % de cémentite
- Traitement d'un bain de fonte de graphite sphéroidal à 0,3 % en masse avec un produit constitué :
- d'un alliage support: FeSi 75 avec Al = 1,0 % en masse et Ca = 1,0 % en masse
- de particules en surface : 5 % d'un mélange de poudres d'aluminium (taille <75µm) et de CaSi (taille <75µm)
- Liant : 2% en masse d'une solution aqueuse de PVP
- Dépôt des particules de surface par collage réalisé par fluidisation à 100°C.
- Le traitement s'effectue par ajout de l'inoculant au jet lors du remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,32 %.
- La fonte est ensuite coulée dans un moule pour fabriquer une pièce ayant des épaisseurs différentes: 4 mm et 25 mm.
- Sur la pièce coulée, sur la partie d'épaisseur de 4 mm, la fonte présente les caractéristiques suivantes :
- Nombre de nodules /mm2 : 502
- Diamètre moyen : 17µm
- Graphite de type VI : 85 %
- Nodularité : 98 %
- Cémentite : 0 %
- Ferrite : 48 %
- Perlite : 52 %
- Sur la pièce coulée, sur la partie d'épaisseur de 25 mm, la fonte présente les caractéristiques suivantes :
- Nombre de nodules /mm2 : 250
- Diamètre moyen : 23 µm
- Graphite de type VI : 87 %
- Nodularité : 98.5 %
- Cémentite : 0 %
- Ferrite : 50 %
- Perlite : 50 %
- Traitement d'un bain de fonte de graphite sphéroidal à 0,3 % en masse avec un alliage FeSi75 obtenu classiquement, contenant 1,0% Al, 1.0 % Ca et 1.5 % Zr.
- Le traitement s'effectue par ajout de l'inoculant au jet lors du remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,31 %.
- La fonte est ensuite coulée dans un moule pour fabriquer une pièce ayant des épaisseurs différentes: 4 mm et 25 mm.
- Sur la pièce coulée, sur la partie d'épaisseur de 4 mm, la fonte présente les caractéristiques suivantes :
- Nombre de nodules /mm2 : 350.
- Diamètre moyen : 19 µm
- Graphite de type VI : 70 %
- Nodularité : 95 %
- Cémentite : 30 %
- Ferrite : 40 %
- Perlite : 30 %
- Sur la pièce coulée, sur la partie d'épaisseur de 25 mm, la fonte présente les caractéristiques suivantes :
- Nombre de nodules /mm2 : 150.
- Diamètre moyen : 25 µm
- Graphite de type VI : 73 %
- Nodularité : 95.5 %
- Cémentite : 0 %
- Ferrite : 50 %
- Perlite : 50 %
- Ainsi, on voit qu'il est possible avec l'inoculant selon l'invention d'inoculer efficacement les différentes parties d'une pièce avec différentes épaisseurs, alors qu'il est difficile d'y parvenir avec un inoculant fabriqué suivant l'art antérieur.
- Traitement d'un bain de fonte de graphite sphéroidal à 0,3 % en masse avec un produit constitué :
- d'un alliage support: FeSi75 avec Al = 1,0 % en masse et Ca = 1,0 % en masse
- de particules en surface : 5 % d'un mélange de poudres d'aluminium (taille <75µm) et de CaSi (taille <75µm)
- Liant : 10% en masse d'une solution aqueuse de ciment
- Dépôt des particules de surface par collage réalisé par fluidisation à 100°C.
- Le traitement s'effectue par ajout de l'inoculant dans le bassin de coulée lors du remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,33 %.
- La fonte est ensuite coulée dans un moule pour fabriquer une pièce de forte épaisseur (170mm).
- Sur la pièce coulée d'épaisseur 170mm, au centre de la pièce, la fonte présente les caractéristiques suivantes :
- Nombre de nodules /mm2 : 160
- Graphite de type VI : 65 %
- Diamètre moyen : 25 µm
- Nodularité : 99.2 %
- Cémentite : 0 %
- Ferrite : 50 %
- Perlite : 50 %
- Traitement d'un bain de fonte de graphite sphéroidal à 0,3 % en masse avec un alliage FeSi75 obtenu classiquement, contenant 1.0 % de Bi, et 0.6 % de Terres Rares.
- Le traitement s'effectue par ajout de l'inoculant dans le bassin de coulée lors du remplissage du moule.
- La quantité de carbone équivalent de la fonte (Ceq) est à 4,31 %.
- La fonte est ensuite coulée dans un moule pour fabriquer une pièce de forte épaisseur : 170 mm.
- Sur la pièce coulée, en milieu de la pièce d'épaisseur 170 mm, la fonte présente les caractéristiques suivantes :
- Nombre de nodules /mm2 : 155.
- Diamètre moyen : 22 µm
- Graphite de type VI : 50 %
- Nodularité : 85 %
- Cémentite : 0 %
- Ferrite : 52 %
- Perlite : 48 %
- Ainsi, on voit qu'il est possible avec l'inoculant selon l'invention d'inoculer efficacement des pièces de fortes épaisseurs, tout en conservant une bonne nodularité du graphite.
Claims (9)
- Inoculant particulaire en poudre pour le traitement de la fonte en phase liquide, caractérisé en ce queil comprend,d'une part, des particules support qui sont en un matériau fusible dans la fonte liquide favorisant l'association du carbone au fer sous forme de graphite et comprenant au moins un alliage ferro-silicium, de l'aluminium et du calcium, où le silicium est présent en une teneur d'au moins 40% en masse par rapport à la masse desdites particules support et l'aluminium et le calcium sont présents, sous forme alliée, chacun en une teneur de 0,2 à 5% en masse par rapport à la masse desdites particules support, etd'autre part, des particules de surface qui sont en un matériau favorisant la germination et la croissance de graphite, choisi, individuellement ou en mélange, parmi des éléments métalliques, des siliciures, des oxydes, des sulfures métalliques, des sulfates et du noir de carbone, le matériau des particules de surface étant différent du matériau des particules support, lesdites particules de surface étant disposées et réparties de manière discontinue à la surface des particules support, les particules de surface présentant une granulométrie inférieure à celle des particules support et telle que leur d50 est inférieur ou égal à un dixième du d50 des particules support.
- Inoculant selon la revendication 1, caractérisé en ce que le matériau des particules de surface est choisi parmi l'aluminium, le bismuth, le manganèse, les siliciures de fer, de terres rares et de calcium, les oxydes d'aluminium, de calcium, de silicium et de baryum, les sulfures de fer, de calcium et de terres rares et le sulfate de baryum.
- Inoculant selon la revendication 1 ou 2, caractérisé en ce que la proportion des particules de surface est comprise en 1 et 8 % en masse, par rapport à la masse d'inoculant.
- Inoculant selon l'une quelconque des revendications 1 à 3, caractérisé en ce que, jusqu'à l'introduction dans la fonte, les particules de surface occupent entre 80 et 90 % de la surface des particules support.
- Inoculant selon l'une quelconque des revendications 1 à 4, caractérisé en ce que les particules de surface sont incrustées à la surface des particules support.
- Inoculant selon l'une quelconque des revendications 1 à 5, caractérisé en ce que les particules de surface sont collées par l'intermédiaire d'un liant à la surface des particules support.
- Procédé de fabrication d'un inoculant pour le traitement de la fonte selon l'une quelconque des revendications 1 à 6, comprenant les étapes suivantes :On disposede particules support qui sont en un matériau fusible dans la fonte liquide favorisant l'association du carbone au fer sous forme de graphite et comprenant au moins un alliage ferro-silicium, de l'aluminium et du calcium, où le silicium est présent en une teneur d'au moins 40% en masse par rapport à la masse desdites particules support et l'aluminium et le calcium sont présents, sous forme alliée, chacun en une teneur de 0,2 à 5% en masse par rapport à la masse desdites particules support, lesdites particules, lesdites particules support présentant une granulométrie variant de 0,2 à 7 mm, d'une part, etde particules de surface qui sont en un matériau favorisant la germination et la croissance de graphite, choisi, individuellement ou en mélange, parmi des éléments métalliques, tels qu'aluminium, bismuth et manganèse, des siliciures, notamment de fer, terres rares et calcium, des oxydes, tels qu'oxydes d'aluminium, de calcium, de silicium ou de baryum, des sulfures métalliques, notamment de fer, calcium et terres rares, des sulfates, notamment de baryum, et du noir de carbone, le matériau des particules de surface étant différent du matériau des particules support, lesdites particules de surface présentant une granulométrie inférieure à celle des particules support et telle que leur d50 est inférieur ou égal à un dixième du d50 des particules support, d'autre part, etOn mélange les particules support et les particules de surface, à sec, à grande vitesse, par exemple de 1000 à 1500 tours/min, pour obtenir un dépôt par incrustation des particules de surface à la surface des particules support, selon une répartition discontinue.
- Procédé de fabrication d'un inoculant selon l'une quelconque des revendications 1 à 6, comprenant les étapes suivantes :On disposede particules support qui sont en un matériau fusible dans la fonte liquide favorisant l'association du carbone au fer sous forme de graphite et comprenant au moins un alliage ferro-silicium, de l'aluminium et du calcium, où le silicium est présent en une teneur d'au moins 40% en masse par rapport à la masse desdites particules support et l'aluminium et le calcium sont présents, sous forme alliée, chacun en une teneur de 0,2 à 5% en masse par rapport à la masse desdites particules support, lesdites particules, lesdites particules support présentant une granulométrie variant de 0,2 à 7 mm,de particules de surface qui sont en un matériau favorisant la germination et la croissance de graphite, choisi, individuellement ou en mélange, parmi des éléments métalliques, tels qu'aluminium, bismuth et manganèse, des siliciures, notamment de fer, terres rares et calcium, des oxydes, tels qu'oxydes d'aluminium, de calcium, de silicium ou de baryum, des sulfures métalliques, notamment de fer, calcium et terres rares, des sulfates, notamment de baryum, et du noir de carbone, le matériau des particules de surface étant différent du matériau des particules support, lesdites particules de surface présentant une granulométrie inférieure à celle des particules support et telle que leur d50 est inférieur ou égal à un dixième du d50 des particules support, etd'un liant dans un solvant,On mélange les particules support, les particules de surface et le liant, etOn élimine le solvant du liant, par exemple par évaporation.
- Procédé selon la revendication 8, caractérisé en ce que le liant est choisi parmi les liants organiques et polymères, et notamment, parmi l'alcool polyvinylique (APV), la cellulose (CMC), la polyvinylpyrrolidone (PVP) et le ciment.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SI201431959T SI2976172T1 (sl) | 2013-03-19 | 2014-03-19 | Inokulant s površinskimi delci |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1352419A FR3003577B1 (fr) | 2013-03-19 | 2013-03-19 | Inoculant a particules de surface |
| PCT/FR2014/050636 WO2014147342A1 (fr) | 2013-03-19 | 2014-03-19 | Inoculant a particules de surface |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2976172A1 EP2976172A1 (fr) | 2016-01-27 |
| EP2976172B1 true EP2976172B1 (fr) | 2022-04-27 |
Family
ID=48656082
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP14716891.8A Active EP2976172B1 (fr) | 2013-03-19 | 2014-03-19 | Inoculant a particules de surface |
Country Status (15)
| Country | Link |
|---|---|
| US (1) | US10351920B2 (fr) |
| EP (1) | EP2976172B1 (fr) |
| JP (2) | JP2016519714A (fr) |
| KR (1) | KR20150131087A (fr) |
| CN (1) | CN105121061A (fr) |
| BR (1) | BR112015023924B8 (fr) |
| CA (1) | CA2905802C (fr) |
| DK (1) | DK2976172T3 (fr) |
| ES (1) | ES2915375T3 (fr) |
| FR (1) | FR3003577B1 (fr) |
| MX (1) | MX381668B (fr) |
| PT (1) | PT2976172T (fr) |
| SI (1) | SI2976172T1 (fr) |
| UA (1) | UA118555C2 (fr) |
| WO (1) | WO2014147342A1 (fr) |
Families Citing this family (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3003577B1 (fr) * | 2013-03-19 | 2016-05-06 | Ferropem | Inoculant a particules de surface |
| MY203897A (en) | 2013-06-14 | 2024-07-23 | Genomatica Inc | Methods of producing omega-hydroxylated fatty acid derivatives |
| US11441130B2 (en) | 2014-06-16 | 2022-09-13 | Genomatica, Inc. | Omega-hydroxylase-related fusion polypeptides with improved properties |
| WO2017101987A1 (fr) | 2015-12-15 | 2017-06-22 | REG Life Sciences, LLC | Variants de polypeptides de fusion liés à oméga-hydroxylase, à propriétés améliorées |
| NO347571B1 (en) * | 2016-06-30 | 2024-01-15 | Elkem Materials | Cast Iron Inoculant and Method for Production of Cast Iron Inoculant |
| NO20161094A1 (en) * | 2016-06-30 | 2018-01-01 | Elkem As | Cast Iron Inoculant and Method for Production of Cast Iron Inoculant |
| BR102016022690B1 (pt) * | 2016-09-29 | 2022-02-08 | Tupy S.A. | Liga de ferro fundido vermicular para bloco e cabeçote de motor a combustão interna |
| CN107326138A (zh) * | 2017-07-10 | 2017-11-07 | 山东力得制动科技有限公司 | 一种铸造汽车制动毂铸件用灰铸铁的熔炼工艺 |
| NO346252B1 (en) | 2017-12-29 | 2022-05-09 | Elkem Materials | Cast iron inoculant and method for production of cast iron inoculant |
| NO349037B1 (en) | 2017-12-29 | 2025-09-01 | Elkem Materials | Cast iron inoculant and method for production of cast iron inoculant |
| NO349310B1 (en) | 2017-12-29 | 2025-12-01 | Elkem Materials | Cast iron inoculant and method for production of cast iron inoculant |
| NO349041B1 (en) | 2017-12-29 | 2025-09-08 | Elkem Materials | Cast iron inoculant and method for production of cast iron inoculant |
| NO349312B1 (en) | 2017-12-29 | 2025-12-01 | Elkem Materials | Cast iron inoculant and method for production of cast iron inoculant |
| CN110396638A (zh) * | 2019-07-10 | 2019-11-01 | 广西大学 | 一种灰铸铁的孕育剂及其制备方法 |
| CN113061689B (zh) * | 2021-03-24 | 2022-05-17 | 宁夏科通新材料科技有限公司 | 用矿石原料制备硅钙钡铝合金的方法 |
| CN113174460A (zh) * | 2021-03-31 | 2021-07-27 | 江苏亚峰合金材料有限公司 | 一种加硅脱氧孕育剂的制备工艺 |
| CN113106186A (zh) * | 2021-04-21 | 2021-07-13 | 江苏亚峰合金材料有限公司 | 一种强韧铸铁用的孕育剂的制备方法 |
| CN113789449B (zh) * | 2021-09-28 | 2023-03-24 | 四川兰德高科技产业有限公司 | 一种细化剂及其制备方法和应用 |
| CN114653902B (zh) * | 2022-04-19 | 2024-03-22 | 江苏亚峰合金材料有限公司 | 一种含稀土元素的环保型铸造孕育剂 |
| CN115216578B (zh) * | 2022-05-30 | 2025-03-25 | 上海铸米科技有限公司 | 一种铸铁用孕育剂及该孕育剂的制备方法 |
| CN120249585B (zh) * | 2025-06-04 | 2025-08-22 | 山东亿佰通机械股份有限公司 | 一种高球化率球墨铸铁的球化孕育方法 |
| CN121592822A (zh) * | 2026-01-28 | 2026-03-03 | 中铜洛阳装备技术有限公司 | 外加纳米SiC强化球墨铸铁及制备方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2157395A1 (de) * | 1971-11-19 | 1973-05-24 | Metallgesellschaft Ag | Mittel zum behandeln von eisenlegierungsschmelzen |
| CN101608280B (zh) * | 2009-07-17 | 2011-01-05 | 河北科技大学 | 用于生产d型石墨铸铁的复合孕育剂及其制备方法 |
| CN102373361A (zh) * | 2010-08-20 | 2012-03-14 | 沈阳福铝科技有限公司 | 延长球化剂起爆时间的方法和环保型球化剂及制备方法 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4817408B1 (fr) * | 1967-06-15 | 1973-05-29 | ||
| US4152150A (en) * | 1977-12-09 | 1979-05-01 | Caterpillar Tractor Co. | Particulate treating material |
| JPS5544561A (en) * | 1978-09-27 | 1980-03-28 | Meika Giken Kk | Additive for manufacturing tough cast iron |
| JPS5687604A (en) * | 1979-12-05 | 1981-07-16 | Atomic Energy Authority Uk | Particle coating |
| GB2064370B (en) * | 1979-12-05 | 1983-09-01 | Atomic Energy Authority Uk | Coating of particles |
| DE3431263A1 (de) * | 1984-08-24 | 1986-03-06 | Elektroschmelzwerk Kempten GmbH, 8000 München | Verfahren zur behandlung von gusseisenschmelzen mit siliciumcarbid |
| JPS63282206A (ja) * | 1987-05-15 | 1988-11-18 | Meika Giken Kk | 強靭鋳鉄用接種剤及びその接種方法 |
| US5951738A (en) * | 1995-10-27 | 1999-09-14 | Alcan International Limited | Production of granules of reactive metals, for example magnesium and magnesium alloy |
| JPH09291333A (ja) * | 1996-04-25 | 1997-11-11 | Toyota Central Res & Dev Lab Inc | 接種調製快削鋳鉄及びその切削方法 |
| JPH10273710A (ja) * | 1996-10-24 | 1998-10-13 | Hitachi Metals Ltd | 球状黒鉛鋳鉄製造用添加剤、球状黒鉛鋳鉄の製造方法および球状黒鉛鋳鉄鋳物部品 |
| US6126713A (en) * | 1996-10-24 | 2000-10-03 | Hitachi Metals, Ltd. | Additive for use in producing spheroidal graphite cast iron |
| JP3962450B2 (ja) * | 1997-07-03 | 2007-08-22 | アイシン高丘株式会社 | 接種フィルタ及び鋳鉄溶湯接種方法 |
| NO306169B1 (no) * | 1997-12-08 | 1999-09-27 | Elkem Materials | Ympemiddel for stöpejern og fremgangsmÕte for fremstilling av ympemiddel |
| US6126731A (en) * | 1998-08-21 | 2000-10-03 | Idea Development Company | Polymerizable ink composition |
| CA2409524A1 (fr) * | 2002-10-23 | 2004-04-23 | Hydro-Quebec | Particule comportant un noyau a base de graphite recouvert d'au moins une couche continue ou discontinue, leurs procedes d'obtention et leurs utilisations |
| US9833838B2 (en) * | 2011-07-29 | 2017-12-05 | Baker Hughes, A Ge Company, Llc | Method of controlling the corrosion rate of alloy particles, alloy particle with controlled corrosion rate, and articles comprising the particle |
| US9803439B2 (en) * | 2013-03-12 | 2017-10-31 | Baker Hughes | Ferrous disintegrable powder compact, method of making and article of same |
| FR3003577B1 (fr) * | 2013-03-19 | 2016-05-06 | Ferropem | Inoculant a particules de surface |
-
2013
- 2013-03-19 FR FR1352419A patent/FR3003577B1/fr active Active
-
2014
- 2014-03-19 JP JP2016503709A patent/JP2016519714A/ja active Pending
- 2014-03-19 PT PT147168918T patent/PT2976172T/pt unknown
- 2014-03-19 SI SI201431959T patent/SI2976172T1/sl unknown
- 2014-03-19 CA CA2905802A patent/CA2905802C/fr active Active
- 2014-03-19 MX MX2015013384A patent/MX381668B/es unknown
- 2014-03-19 BR BR112015023924A patent/BR112015023924B8/pt active IP Right Grant
- 2014-03-19 UA UAA201510144A patent/UA118555C2/uk unknown
- 2014-03-19 US US14/778,842 patent/US10351920B2/en active Active
- 2014-03-19 WO PCT/FR2014/050636 patent/WO2014147342A1/fr not_active Ceased
- 2014-03-19 CN CN201480017023.1A patent/CN105121061A/zh active Pending
- 2014-03-19 ES ES14716891T patent/ES2915375T3/es active Active
- 2014-03-19 EP EP14716891.8A patent/EP2976172B1/fr active Active
- 2014-03-19 KR KR1020157027366A patent/KR20150131087A/ko not_active Ceased
- 2014-03-19 DK DK14716891.8T patent/DK2976172T3/da active
-
2018
- 2018-12-12 JP JP2018232781A patent/JP2019073801A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2157395A1 (de) * | 1971-11-19 | 1973-05-24 | Metallgesellschaft Ag | Mittel zum behandeln von eisenlegierungsschmelzen |
| CN101608280B (zh) * | 2009-07-17 | 2011-01-05 | 河北科技大学 | 用于生产d型石墨铸铁的复合孕育剂及其制备方法 |
| CN102373361A (zh) * | 2010-08-20 | 2012-03-14 | 沈阳福铝科技有限公司 | 延长球化剂起爆时间的方法和环保型球化剂及制备方法 |
Non-Patent Citations (2)
| Title |
|---|
| EUN-HEE KIM ET AL: "Dual coating process for a high funtional reinforcement phase in metal matrix composites", 22 December 2010 (2010-12-22), pages 1 - 6, XP002628151, ISSN: 0300-9440, Retrieved from the Internet <URL:http://www.sciencedirect.com/science?_ob=MImg&_imagekey=B6THD-51S6FS0-3-9&_cdi=5280&_user=987766&_pii=S0300944010003309&_origin=gateway&_coverDate=12%2F22%2F2010&_sk=999999999&view=c&wchp=dGLzVtz-zSkWA&md5=2cbf5f60882e864557abe16aff1d6a3f&ie=/sdarticle.pdf> [retrieved on 20110314], DOI: 10.1016/J.PORGCOAT.2010.11.011 * |
| V Т KALININ ET AL: "Theory and Practice of Cast-Iron Inoculation by Ultra - and Nanodispersed Materials", 1 January 2010 (2010-01-01), pages 341 - 62107, XP055128013, Retrieved from the Internet <URL:http://metaljournal.com.ua/assets/Uploads/attachments/Kalinin341.pdf> [retrieved on 20140710] * |
Also Published As
| Publication number | Publication date |
|---|---|
| PT2976172T (pt) | 2022-07-18 |
| ES2915375T3 (es) | 2022-06-22 |
| KR20150131087A (ko) | 2015-11-24 |
| SI2976172T1 (sl) | 2022-07-29 |
| JP2019073801A (ja) | 2019-05-16 |
| US20160047008A1 (en) | 2016-02-18 |
| MX2015013384A (es) | 2016-05-05 |
| CA2905802A1 (fr) | 2014-09-25 |
| FR3003577B1 (fr) | 2016-05-06 |
| JP2016519714A (ja) | 2016-07-07 |
| CA2905802C (fr) | 2020-12-08 |
| EP2976172A1 (fr) | 2016-01-27 |
| CN105121061A (zh) | 2015-12-02 |
| BR112015023924B8 (pt) | 2020-05-05 |
| US10351920B2 (en) | 2019-07-16 |
| BR112015023924B1 (pt) | 2020-01-28 |
| UA118555C2 (uk) | 2019-02-11 |
| BR112015023924A2 (pt) | 2017-07-18 |
| WO2014147342A1 (fr) | 2014-09-25 |
| FR3003577A1 (fr) | 2014-09-26 |
| DK2976172T3 (da) | 2022-07-04 |
| MX381668B (es) | 2025-03-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2905802C (fr) | Inoculant a particules de surface | |
| CA2889124C (fr) | Alliage inoculant pour pieces epaisses en fonte | |
| EP0357521B1 (fr) | Procédé d'obtention de fonte à graphite sphéroidal | |
| EP0816522B1 (fr) | Ferroalliage pour l'inoculation des fontes à graphite sphéroidal | |
| CA2526268C (fr) | Produits inoculants contenant du bismuth et des terres rares | |
| CA2484036A1 (fr) | Alliage inoculant anti microretassure pour traitement des fontes de moulage | |
| FR2638763A1 (fr) | Procede de traitement d'un bain de fusion de fonte a l'aide de magnesium pur | |
| FR3141698A1 (fr) | Objet tubulaire en fonte à graphite lamellaire, élément de tuyauterie et procédé de fabrication correspondants | |
| EP0769567B1 (fr) | Procédé pour revêtir une tôle | |
| FR3124409A1 (fr) | Procede de fabrication d’une piece en alliage d’aluminium 6061 par fabrication additive | |
| EP3684525B1 (fr) | Utilisation d'une barbotine de fonderie | |
| FR3089138A1 (fr) | Poudre de moule et revêtement de moule | |
| FR2834721A1 (fr) | Melange a fort pouvoir inoculant pour traitement des fontes gl | |
| FR2825098A1 (fr) | Procede de fabrication d'une composition de traitement de sol, compositions de traitement de sol et utilisation de telles compositions | |
| FR2838134A1 (fr) | Pion inoculant anti microretassures pour traitement des fontes de moulage | |
| EP0897583A1 (fr) | Procede d'obtention de materiau magnetiquement anisotrope a base de terres rares et metaux de transition par solidification d'un alliage liquide sous champ orienteur | |
| FR2719318A1 (fr) | Matériau pour cible de pulvérisation cathodique. | |
| CH292144A (fr) | Procédé de fabrication de fonte malléable. | |
| CH278655A (fr) | Procédé pour l'obtention d'une pièce en fonte graphitique et pièce obtenue par ce procédé. | |
| CH236957A (fr) | Procédé de préparation de béton à haute résistance mécanique. | |
| CH229052A (fr) | Aimant permanent et procédé pour le fabriquer. | |
| BE499772A (fr) | ||
| BE505228A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20151006 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20181018 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20211110 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602014083404 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1486543 Country of ref document: AT Kind code of ref document: T Effective date: 20220515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2915375 Country of ref document: ES Kind code of ref document: T3 Effective date: 20220622 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 Effective date: 20220629 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 2976172 Country of ref document: PT Date of ref document: 20220718 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20220712 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: NO Ref legal event code: T2 Effective date: 20220427 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220728 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220727 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220827 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602014083404 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 |
|
| 26N | No opposition filed |
Effective date: 20230130 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: UEP Ref document number: 1486543 Country of ref document: AT Kind code of ref document: T Effective date: 20220427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20230319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230319 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230331 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230319 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230319 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250401 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220427 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20260327 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20260327 Year of fee payment: 13 Ref country code: DE Payment date: 20260327 Year of fee payment: 13 Ref country code: DK Payment date: 20260325 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260327 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20260327 Year of fee payment: 13 Ref country code: IT Payment date: 20260319 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20260326 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260325 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20260311 Year of fee payment: 13 Ref country code: CZ Payment date: 20260310 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SI Payment date: 20260302 Year of fee payment: 13 |