EP2737100B1 - Verfahren zur substratbeschichtung und verwendung additivversehener, pulverförmiger beschichtungsmaterialien in derartigen verfahren - Google Patents
Verfahren zur substratbeschichtung und verwendung additivversehener, pulverförmiger beschichtungsmaterialien in derartigen verfahren Download PDFInfo
- Publication number
- EP2737100B1 EP2737100B1 EP12741313.6A EP12741313A EP2737100B1 EP 2737100 B1 EP2737100 B1 EP 2737100B1 EP 12741313 A EP12741313 A EP 12741313A EP 2737100 B1 EP2737100 B1 EP 2737100B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- coating material
- additive
- particles
- spraying
- thermal plasma
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C30/00—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C24/00—Coating starting from inorganic powder
- C23C24/02—Coating starting from inorganic powder by application of pressure only
- C23C24/04—Impact or kinetic deposition of particles
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/04—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the coating material
- C23C4/06—Metallic material
- C23C4/067—Metallic material containing free particles of non-metal elements, e.g. carbon, silicon, boron, phosphorus or arsenic
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/12—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the method of spraying
- C23C4/123—Spraying molten metal
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/12—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the method of spraying
- C23C4/129—Flame spraying
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/12—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the method of spraying
- C23C4/134—Plasma spraying
Definitions
- the present invention deals with the use of powdered coating materials for coating substrates. Further, the present invention includes methods of substrate coating using such powdery coating materials. Furthermore, the present invention comprises powdery coating materials which are suitable for the aforementioned uses and / or processes.
- a variety of coating techniques have been developed to provide the desired properties for the particular application.
- Known methods use for generating the coatings, for example, kinetic energy, thermal energy or mixtures thereof, wherein the thermal energy may for example come from a conventional combustion flame or a plasma flame.
- the latter are further distinguished in thermal and non-thermal plasmas, which have in common that a gas has been partially or completely separated into free charge carriers such as ions or electrons.
- the formation of the coating takes place by applying a powder to a substrate surface, the powder particles being greatly accelerated.
- a heated process gas is accelerated by expansion in a Laval nozzle to supersonic speed and then injected the powder. Due to the high kinetic energy, the particles form a dense layer upon impact with the substrate surface.
- the WO 2010/003396 A1 the use of cold gas spraying as a coating method for the application of wear protection coatings. Furthermore, there are revelations of the cold gas spraying process, for example in EP 1 363 811 A1 . EP 0 911 425 B1 and US 7,740,905 B2 ,
- Flame spraying belongs to the group of thermal coating processes.
- a powdery coating material is introduced into the flame of a fuel gas-oxygen mixture.
- acetylene oxygen flames temperatures of up to about 3200 ° C. become. Details on the procedure may be publications such as EP 830 464 B1 and US 5,207,382 A be removed.
- thermal plasma spraying a powdery coating material is injected into a thermal plasma.
- temperatures of up to about 20,000 K are reached, whereby the injected powder melts and is deposited as a coating on a substrate.
- thermal plasma spraying and specific embodiments as well as process parameters are known to the person skilled in the art. Exemplary will be on the WO 2004/016821 which describes the use of thermal plasma spraying to apply an amorphous coating. Further, for example, discloses EP 0 344 781 the use of flame spraying and thermal plasma spraying as a coating method using a tungsten carbide powder mixture. Specific devices for use in plasma spraying methods have been widely described in the literature, such as in US Pat EP 0 342 428 A2 . US 7,678,428 B2 . US 7,928,338 B2 and EP 1 287 898 A2 ,
- the non-thermal plasma spraying is largely analogous to thermal plasma spraying and flame spraying.
- a powder coating material is injected into a non-thermal plasma and applied to a substrate surface.
- Such as the EP 1 675 971 B1 can be removed, this method is characterized by a particularly low thermal stress of the coated substrate.
- This method, particular embodiments and corresponding process parameters are known to the skilled person from various publications. For example, this describes EP 2 104 750 A2 the application of this method and an apparatus for carrying it out. For example DE 103 20 379 A1 describes the production of an electrically heatable element using this method. Further disclosures regarding the method or devices for non-thermal plasma spraying can be found, for example, in US Pat EP 1 675 971 B1 .
- a general problem of coating methods using a powdery coating material is the promotion of the powder.
- a very uniform supply of the powdery coating material is necessary.
- the EP 0 459 115 A1 relates to a thermal spray powder.
- the object of the present invention is to enable the production of novel coatings or to improve the production of known coatings. Furthermore, it is an object of the present invention to enable the production of high-quality, particularly thin coatings. Further, it is an object of the present invention to solve existing problems regarding the conveyability of the powdery coating material used in a coating process.
- Another object of the present invention is to provide a substrate coating process characterized by novel coatings or improved coating quality.
- Another object of the present invention is to provide a powdery coating material which is particularly suitable for one of the aforementioned uses in coating processes.
- the present invention relates to the use of a particle-containing powdery coating material according to claim 1.
- the weight proportion of the additive (s) is at most 32% by weight, based on the total weight of the coating material and the additive.
- the weight proportion of the additive or additives is between 0.02% and 32% by weight, each based on the total weight of the coating material and the additive.
- the carbon content of the additive-coated particles of the powdery coating material is from 0.01% to 15% by weight, based on the total weight of the coating material and the additive.
- the weight proportion of the additive or additives is at least 0.02% by weight, based on the total weight of the coating material and of the additive.
- the compound used as an additive or have the compounds used as an additive at least 6 carbon atoms.
- the particles of powdered coating material include or are metal particles and the metal is selected from the group consisting of silver, gold, platinum, palladium, vanadium, chromium, manganese, cobalt, germanium, antimony, aluminum, zinc, tin , Iron, copper, nickel, titanium, silicon, alloys and mixtures thereof.
- the coating process is selected from the group consisting of. Flame spraying and non-thermal plasma spraying. Particularly preferred is non-thermal plasma spraying.
- the at least one additive does not comprise stearic acid and / or oleic acid and preferably no saturated and unsaturated C 18 carboxylic acids, more preferably no saturated and unsaturated C 14 to C 18 carboxylic acids, even more preferably no saturated and unsaturated C 12 to C 18 carboxylic acids, and most preferably no saturated and unsaturated C 10 to C 20 carboxylic acids.
- the additive or additives are selected from the group consisting of polymers, monomers, silanes, waxes, oxidized waxes, carboxylic acids, phosphonic acids, derivatives of the abovementioned and mixtures thereof.
- the additive or additives are removable from the coated particles with organic and / or aqueous solvent.
- the powdery coating material has a particle size distribution with a D 50 value in the range from 1.5 to 53 ⁇ m.
- the powdery coating material has a particle size distribution with a D 90 value in the range of 9 to 103 ⁇ m.
- the powdery coating material has a particle size distribution with a D 10 value in the range of 0.2 to 5 ⁇ m.
- the present invention relates to methods for coating a substrate according to claim 10.
- the method is selected from the group consisting of flame spraying and non-thermal plasma spraying.
- the method is non-thermal plasma spraying.
- the powdery coating material is conveyed as an aerosol.
- the medium directed to the substrate is air or was generated from air.
- the aforementioned air can be taken from the ambient atmosphere.
- the air is cleaned prior to its use, wherein, for example, dust and / or water vapor is separated.
- the gaseous constituents of the air are substantially completely separated apart from nitrogen and oxygen, the total amount of the impurities preferably being ⁇ 0.01% by volume, more preferably ⁇ 0.001% by volume.
- powder coating material in the context of the present invention refers to a particle mixture which is applied to the substrate as a coating.
- the provision of the surface of the particles of the powdery coating material with the additive or the additives need not be complete in this case in order to enable the use according to the invention. Without intending to be construed as limiting the invention, it is the view of the inventors that the effect of the applied additives is inter alia caused by an effect as a spacer between the individual particles, wherein a deposition or coverage of the surface over a certain degree
- conveyability with no noticeably improved conveyability is connected, but requires an increased use of the additive or additives, which therefore causes only costs and therefore does not make economic sense.
- At most 90%, preferably at most 85%, more preferably at most 80%, even more preferably at most 75%, and most preferably at most 70% of the surface area of the particles be coated with the additive (s) .
- the fullest possible occupation of the surface of the particles offers a certain protective effect, for example against oxidizing influences from the environment.
- at least 20%, preferably at least 25%, more preferably at least 30%, and even more preferably at least 35% of the surface area of the particles be coated with the additive (s).
- At least 40%, preferably at least 50%, more preferably at least 55% and even more preferably at least 60% of the surface area of the particles are coated with the additive (s).
- a determination of the surface coverage of the powdery coating materials according to the invention is carried out by means of SEM, whereby 30 randomly selected particles are considered.
- the inventors have found that the conveyability of a powdery coating material is significantly increased by the at least partial coverage of the surface of the particles with at least one additive. This is of great importance in coating processes, in particular those in which a thin layer is to be applied, in order to obtain high-quality and reproducible results.
- An increase in the reproducibility of the process and more uniform delivery of the powdery coating material also allows the production of much more homogeneous coatings with little defects and a very high degree of crosslinking of the particles.
- Such features are of particular importance for the production of particularly thin coatings.
- such improved conveyability results in a significantly simplified supply of the powdered coating material and a drastic reduction in the expenditure on equipment.
- Inventive methods used to build coatings include cold gas spraying, thermal plasma spraying, non-thermal plasma spraying, flame spraying, and high velocity flame spraying. Of particular importance is improved conveyability, especially in coating processes in which the lowest possible thermal load on the substrate is to be produced and no or almost no thermal component is used for the application of the coating. In certain embodiments, therefore, the use of the powdery coating material according to the invention in flame spraying, non-thermal plasma spraying, cold gas spraying and high-speed flame spraying is preferred. In certain cases, it is also desirable to be able to coat even sensitive substrates with the method according to the invention, which is why the powdery coating material may be applied with only limited kinetic energy.
- the method is therefore preferably selected from the group consisting of flame spraying and non-thermal plasma spraying.
- flame spraying requires the use and to ensure continuous operation, the storage of large quantities of the gas used. Since flammable gases require flammable gases to produce the flame, their storage is associated with a corresponding safety risk and therefore requires special safety regulations.
- a plasma can also be generated using non-combustible gases, so that the storage of corresponding amounts of gas is associated with lower safety standards and therefore reduced costs.
- the non-thermal plasma spraying is used as a coating method.
- additive in the context of the present invention refers to substances which are uncrosslinked on the surface of the particles of the powdery coating material, ie were not crosslinked.
- additive refers to carbonaceous compound that has not been crosslinked on the surface of the particles of powdered coating material.
- not crosslinked on the surface is understood to mean that no covalent bonds are formed between the individual additive molecules during or after the application of the additive to the particles of the powdered coating material, thus no postcrosslinking takes place on the pigment surface.
- additive does not mean crosslinked polymers, as described, for example, in US Pat EP 2115075 A1 be revealed.
- the additives are applied to the particles of the powdered material only by means of physical bonds Coating material are bound, for example by means of Van der Waals interactions, dipole interactions or hydrogen bonds. However, it is also possible that the additives are additionally or alternatively bound by means of chemical bonds such as covalent or ionic bonds to the surface of the particles of the powdery coating material.
- the additives according to the invention can be removed again from the particles by the use of organic and / or aqueous solvents.
- Such additives have the particular advantage that they are easy and inexpensive to apply.
- certain preferred additives may, for example, be dispersed in a solvent and applied to the powder particles by mechanical forces. Additionally or alternatively, in certain embodiments, the additives may be dissolved in a suitable solvent, then mixed with the powder particles and applied to the powder particles by evaporation of the solvent.
- Substances which are additives for the purposes of the present invention are in particular carbon-containing compounds which are bound chemically and / or physically to the surface of the particles of the powdery coating material.
- the weight fraction of the carbon atoms of the additive-containing powdery coating material is at least 0.01% by weight, preferably at least 0.05% by weight, more preferably at least 0.1% by weight, and even more preferably at least 0.17 wt .-% is.
- the weight fraction of carbon atoms of the additive-coated powdery coating material be at least 0.22 wt%, preferably at least 0.28 wt%, more preferably at least 0.34 wt%, and even more preferably at least 0.4 wt .-% is.
- the aforementioned% by weight refers to the total weight of the coating material and the additive.
- the weight ratio of the carbon atoms of the additive-containing powdery coating material is at most 15% by weight, preferably at most 10% by weight, more preferably at most 7% by weight, and still more preferably at most 5% by weight. is.
- the carbon content is at most 4 wt%, preferably at most 3 wt%, more preferably at most 2 wt%, and even more preferably at most 1 wt%.
- the aforementioned% by weight refers to the total weight of the coating material and the additive.
- the weight fraction of the carbon atoms of the additive-containing powdery coating material in the range between 0.01 wt .-% and 15 wt .-%, preferably in the range between 0.05 wt .-% and 10 wt. %, more preferred in the range between 0.1 wt .-% and 7 wt .-% and even more preferably in the range between 0.17 wt .-% and 5 wt .-%.
- the weight fraction of the carbon atoms of the additive-containing powdery coating material in the range between 0.22 wt .-% and 4 wt .-%, preferably in the range between 0.28 wt .-% and 3 wt %, more preferably in the range between 0.34 wt .-% and 2 wt .-% and even more preferably in the range between 0.4 wt .-% and 1 wt .-% is.
- the aforementioned% by weight refers to the total weight of the coating material and the additive.
- the determination of the weight fraction of the carbon atoms in the total weight of the coating material and of the additive takes place, for example, with a CS 200 device from Leco Instruments GmbH.
- the compounds employed as the additive contain at least 6 carbon atoms, preferably at least 7 carbon atoms, more preferably at least 8 carbon atoms and even more preferably at least 9 carbon atoms.
- the compounds employed as the additive contain at least 10 carbon atoms, preferably at least 11 carbon atoms, more preferably at least 12 carbon atoms and even more preferably at least 13 carbon atoms.
- the number of carbon atoms contained in the additive according to the invention can be determined, for example, by determining the particular additive. In this case, all methods known to the person skilled in the art for determining a substance can be used.
- an additive using organic and / or aqueous solvents can be detached from the particles of the powdered coating material and subsequently identified by means of HPLC, GCMS, NMR, CHN or combinations of the abovementioned with one another or with other routinely used methods.
- the weight proportion of the additive (s) is at least 0.02 wt.%, Preferably at least 0.08 wt.%, More preferably at least 0.17 wt.%, And even more preferably at least 0.30 wt .-% is.
- the C content of the coating material and the additive be at least 0.35 wt.%, Preferably at least 0.42 wt.%, More preferably at least 0.54 wt even more preferably at least 0.62 wt .-% is.
- the aforementioned% by weight refers to the total weight of the coating material and the additive.
- the weight fraction of the additive is at most 32% by weight, preferably at most 18% by weight, more preferably at most 13% by weight and even more preferably at most 9% by weight.
- the C content of the coating material and the additive is at most 7% by weight, preferably at most 6% by weight, more preferably at most 4.5% by weight, and still more preferably at most 2.3 wt .-% is.
- the aforementioned% by weight refers to the total weight of the coating material and the additive.
- the weight proportion of the additive ranges between 0.02 wt% and 32 wt%, preferably between 0.08 wt% and 18 wt%, more preferably in the range between 0.17 wt .-% and 13 wt .-% and even more preferably in the range between 0.30 wt .-% and 9 wt .-% is.
- the weight fraction of the carbon atoms of the coating material and the additive ranges between 0.35 wt.% And 7 wt.%, Preferably Range between 0.42 wt% and 6 wt%, more preferably between 0.54 wt% and 4.5 wt% and even more preferably in the range between 0.62 wt% and 2.3 wt .-% is.
- the aforementioned% by weight refers to the total weight of the coating material and the additive.
- Substances which are used as additives for the purposes of the present invention are: Polymers (eg polysaccharides, plastics), monomers, silanes, waxes, oxidized waxes, carboxylic acids (eg fatty acids), phosphonic acids, derivatives of the aforementioned (in particular carboxylic acid derivatives and phosphoric acid derivatives) and mixtures thereof.
- polysaccharides, plastics, silanes, waxes, oxidized waxes, carboxylic acids (eg fatty acids), carboxylic acid derivatives, phosphonic acids, phosphoric acid derivatives or mixtures thereof preferably polysaccharides, silanes, waxes, oxidized waxes, carboxylic acids (eg fatty acids), carboxylic acid derivatives, Phosphonic acids, phosphoric acid derivatives or mixtures thereof, more preferably polysaccharides, silanes, waxes, oxidized waxes, phosphonic acids, phosphoric acid derivatives or mixtures thereof, can be used as an additive.
- the aforementioned waxes include natural waxes as well as synthetic waxes.
- waxes are paraffin waxes, petroleum waxes, montan waxes, animal waxes (eg beeswax, shellack, wool wax), vegetable waxes (eg carnauba wax, candelilla wax, rice wax), fatty acid amide waxes (such as erucamide), polyolefin waxes (such as polyethylene waxes, polypropylene waxes), grafted polyolefin waxes , Fischer-Tropsch waxes, and oxidized polyethylene waxes and modified polyethylene and polypropylene waxes (eg metallocene waxes).
- the waxes of the invention are preferably bonded via physical bonds in certain embodiments. However, it is not excluded that the waxes are added further specific embodiments have functional groups which allow alternatively or additionally an ionic and / or covalent bond.
- polymer in the context of the present invention also encompasses oligomers.
- the polymers used in this invention are preferably composed of at least 25 monomer units, more preferably at least 35 monomer units, even more preferably at least 45 monomer units, and most preferably at least 50 monomer units.
- the polymers may in this case be bound to the particles of the powdery coating material without covalent or ionic bonding being formed.
- the additive of the invention can form at least one ionic or covalent bond to the particles of the powdered coating material. Such bonding preferably takes place in certain of the abovementioned embodiments via a phosphoric acid, carboxylic acid, silane or sulfonic acid group contained in the polymer.
- polysaccharide within the meaning of the present invention also includes oligosaccharides.
- the polysaccharides used in the invention are preferably composed of at least 4 monomer units, more preferably at least 8 monomer units, even more preferably at least 10 monomer units, and most preferably at least 12 monomer units.
- Particularly preferred polysaccharides in certain embodiments are cellulose, cellulose derivatives such as methylcellulose, ethylcellulose, carboxymethylcelluose, hydroxyethylcellulose, hydroxypropylmethylcellulose, nitrocellulose (eg, Ethocel or Methocel from Dow Wolff cellulosics), cellulose esters (eg, cellulose acetate, cellulose acetobutyrate, and cellulose propionate), such as starch Corn starch, potato starch and wheat starch and modified starches.
- cellulose cellulose derivatives such as methylcellulose, ethylcellulose, carboxymethylcelluose, hydroxyethylcellulose, hydroxypropylmethylcellulose, nitrocellulose (eg, Ethocel or Methocel from Dow Wolff cellulosics), cellulose esters (eg, cellulose acetate, cellulose acetobutyrate, and cellulose propionate), such as starch Corn starch, potato starch and wheat starch and
- plastic in the sense of the present invention encompasses thermoplastic, thermosetting or elastomeric plastics, thermoplastic materials being particularly preferred, all thermoplastics known to those skilled in the art being suitable Plastic Paperback, ed. Saechtling, 25th edition, Hanser-Verlag, Kunststoff, 1992 , in particular chapter 4 and references cited therein, and in Kunststoff-Handbuch, ed. G. Becker and D.
- thermoplastics are to be exemplified for clarification: polyoxyalkylenes, polycarbonates (PC), polyesters such as polybutylene terephthalate (PBT) or polyethylene terephthalate (PET), polyolefins such as polyethylene or polypropylene (PP), poly (meth) acrylates, Polyamides, vinylaromatic (co) polymers such as polystyrene, impact-modified polystyrene such as HI-PS, or ASA, ABS or AES polymers, polyarylene ethers such as polyphenylene ether (PPE), polysulfones, polyurethanes, polylactides, halogen-containing polymers, imid weakness audience polymers, cellulose esters, silicone Polymers and thermoplastic elastomers. It is also possible to use mixtures of different thermoplastics in the form of single- or multi-phase polymer blend
- Polyoxyalkylene homopolymers or copolymers in particular (co) polyoxymethylenes (POM), and processes for their preparation are known per se to the person skilled in the art and are described in the literature.
- the polymer backbone of these polymers has at least 50 mole% of repeating units -CH 2 O-.
- the homopolymers are generally prepared by polymerization of formaldehyde or trioxane, preferably catalytically. Examples are polyoxymethylene copolymers and Polyoxymethylenterpolymerisate.
- Suitable polycarbonates are known per se and are, for example, according to DE 1 300 266 B1 by interfacial polycondensation or according to DE 14 95 730 A1 by reaction of biphenyl carbonate with bisphenols available.
- polyesters are also known per se and described in the literature.
- the polyesters can be prepared by reacting aromatic dicarboxylic acids, their esters or other ester-forming derivatives thereof with aliphatic dihydroxy compounds in a manner known per se.
- the dicarboxylic acids used are naphthalenedicarboxylic acid, terephthalic acid and isophthalic acid or mixtures thereof.
- Up to 10 mol% of the aromatic dicarboxylic acids can be replaced by aliphatic or cycloaliphatic dicarboxylic acids such as adipic acid, azelaic acid, sebacic acid, dodecanedioic acids and cyclohexanedicarboxylic acids.
- aliphatic dihydroxy compounds are diols having 2 to 6 carbon atoms, in particular 1,2-ethanediol, 1,4-butanediol, 1,6-hexanediol, 1,4-hexanediol, 1,4-cyclohexanediol and neopentyl glycol or mixtures thereof.
- polyolefins examples include polyethylene and polypropylene and copolymers based on ethylene or propylene, optionally also with higher ⁇ -olefins.
- polyolefin in the sense of the present invention also encompasses ethylene-propylene elastomers and ethylene-propylene terpolymers.
- poly (meth) acrylates examples are polymethyl methacrylate (PMMA) and copolymers based on methyl methacrylate with up to 40% by weight of further copolymerizable monomers, e.g. n-butyl acrylate, t-butyl acrylate or 2-ethylhexyl acrylate.
- PMMA polymethyl methacrylate
- copolymers based on methyl methacrylate with up to 40% by weight of further copolymerizable monomers, e.g. n-butyl acrylate, t-butyl acrylate or 2-ethylhexyl acrylate.
- the aforementioned polyamides also include polyetheramides such as polyether block amides and are described, for example, in the disclosures of US 2,071,250 . US 2,071,251 . US 2,130,523 . US 2,130,948 . US 2,241,322 . US 2,312,966 . US 2,512,606 and US 3,393,210 described.
- the aforementioned polyamides include, for example, polycaprolactams, polycapryllactams, polylaurolactams, and polyamides obtained by reacting dicarboxylic acids with diamines. Examples of suitable dicarboxylic acids are alkanedicarboxylic acids having 6 to 12, in particular 6 to 10 carbon atoms and aromatic dicarboxylic acids used.
- suitable diamines are alkanediamines having 6 to 12, in particular 6 to 8 carbon atoms, and m-xylylenediamine, di (4-aminophenyl) methane, di (4-aminocyclohexyl) methane, 2,2-di- (4-aminophenyl) propane or 2,2-di (4-aminocyclohexyl) propane.
- SAN styrene-acrylonitrile copolymers
- HIPS impact-modified polystyrene
- ASA acrylonitrile-styrene-acrylic ester
- ABS acrylonitrile-butadiene-styrene
- AES acrylonitrile-EPDM-rubber-styrene).
- ABS polymers can be found, for example, in DE 197 28 629 A1 and of ASA polymers, for example in EP 99 532 A2 .
- Information about the production of AES polymers can also be found for example in the US 3,055,859 or in the US 4,224,419 ,
- polyarylene ethers examples include polyarylene ethers per se, polyarylene ether sulfides, polyarylene ether sulfones and polyarylene ether ketones.
- Their arylene groups may be identical or different and independently of one another, for example, an aromatic radical having 6 to 18 carbon atoms.
- suitable arylene radicals are phenylene, bisphenylene, terphenylene, 1,5-naphthylene, 1,6-naphthylene, 1,5-anthrylene, 9,10-anthrylene or 2,6-anthrylene.
- Exemplary preparation data of polyarylene ether sulfones can be found in EP 113 112 A1 and EP 135 130 A2 ,
- polymers of lactic acid, polylactides, and processes for their preparation are known in the art. In certain embodiments, it is particularly preferred to use copolymers or block copolymers based on lactic acid and other monomers.
- halogen-containing polymers are the polymers of vinyl chloride, such as polyvinyl chloride (PVC) (e.g., rigid PVC and plasticized PVC), and copolymers of vinyl chloride (e.g., PVC-U molding compounds).
- PVC polyvinyl chloride
- PVC-U molding compounds copolymers of vinyl chloride
- PTFE polytetrafluoroethylene
- FEP tetrafluoroethylene-perfluoropropylene copolymers
- EFE tetrafluoroethylene-perfluoropropylene copolymers
- ETDFE ethylene-tetrafluoroethylene copolymers
- PVDF polyvinylidene fluoride
- imide group-containing polymers examples include polyimides, polyetherimides, and polyamide-imides. Such polymers are for example in Römpp Chemie Lexikon, CD-ROM Version 1.0, Thieme Verlag Stuttgart 1995 , described.
- thermoplastic elastomers are characterized in that they can be processed like thermoplastics, but have elastomeric properties. Further information can be found for example in G. Holden et al., Thermoplastic Elastomers, 2nd edition, Hanser Verlag, Kunststoff 1996 , Examples are thermoplastic polyurethane elastomers (TPE-U or TPU), styrene-oligoblock copolymers (TPE-S) such as SBS (styrene-butadiene-styrene-oxy block copolymer) and SEES (styrene-ethylene-butylene-styrene block copolymer obtainable by hydrogenating SBS). , thermoplastic polyolefin elastomers (TPE-O), thermoplastic polyester elastomers (TPE-E), thermoplastic polyamide elastomers (TPE-A) and thermoplastic vulcanizates (TPE-V).
- TPE-U or TPU thermoplastic polyurethane
- polyacrylates examples include poly (meth) acrylates, which are preferably present as homopolymers or as block polymers. Such polymers are sold, for example, by Evonik under the trade name Degalan.
- the additives be selected from the group consisting of the products of the copolymerization of PE or PP with maleic acid (anhydride) or acrylic acid.
- the polymers employed as additives have a molecular weight of at most 200,000, preferably at most 170,000, more preferably at most 150,000 and even more preferably at most 130,000.
- the compounds employed as additives have a molecular weight of at most 110,000, preferably at most 90,000, more preferably at most 70,000 and even more preferably at most 50,000.
- carboxylic acids in particular embodiments also include, in particular, dicarboxylic acids, tricarboxylic acids and tetracarboxylic acids.
- dicarboxylic acids are succinic acid, glutaric acid, adipic acid, pimelic acid, suberic acid, azelaic acid and sebacic acid.
- the aforementioned carboxylic acid derivatives are especially aligned with carboxylic esters.
- Examples of the aforementioned fatty acids are capric acid, undecanoic acid, lauric acid, tridecanoic acid, myristic acid, pentadecanoic acid, palmitic acid, margaric acid, nonadecanoic acid, arachic acid, behenic acid, lignoceric acid, cerotic acid, melissic acid, undecylenic acid, palmitoleic acid, elaidic acid, vaccenic acid, icosenoic acid, cetoleic acid, erucic acid, nervonic acid, sorbic acid , Linoleic acid, linolenic acid, elaeostearic acid, arachidonic acid, timnodonic acid, clupanodonic acid, docosahexaenoic acid, stearic acid and oleic acid.
- the additives include no stearic acid and oleic acid and preferably no saturated and unsaturated C 18 carboxylic acids, more preferably no saturated and unsaturated C 14 to C 18 carboxylic acids, even more preferably no saturated and unsaturated C 12 to C 18 carboxylic acids and most preferably no saturated and unsaturated C10 to C20 carboxylic acids.
- C followed by a number in the context of the present invention refers to the carbon atoms contained in a molecule or molecular component, the number representing the number of carbon atoms.
- substituted in the context of the present invention describes that at least one hydrogen atom of the group in question by a halogen, hydroxy, cyano, C1-C8 alkyl, C2-C8 alkenyl, C2-C8 alkynyl, C1-C5 alkanoyl , C3-C8 cycloalkyl, heterocyclic, aryl, heteroaryl, C1-C7 alkylcarbonyl, C1-C7 alkoxy, C2-C7 alkenyloxy, C2-C7 alkynyloxy, aryloxy, acyl, C1-C7 acryloxy, C1- C7 methacryloxy, C1-C7 epoxy, C1-C7 vinyl, C1-C5 alkoxycarbonyl, aroyl, aminocarbonyl, alkylaminocarbonyl, dialkylaminocarbonyl, aminarbonyloxy, C1-C7 alkylaminocarbonyloxy, C
- cycloalkyl group and “heterocycloalkyl group” within the meaning of the present invention include saturated, partially saturated and unsaturated Systems other than aromatic systems referred to as “aryl groups” or “heteroaryl groups”.
- alkyl in the context of the present invention is, unless stated otherwise, preferably straight or branched C1 to C27, more preferably straight or branched C1 to C25 and even more preferably straight or branched C1 to C20 carbon chains.
- alkenyl and alkynyl in the context of the present invention are, unless stated otherwise, preferably straight or branched C2 to C27, more preferably straight or branched C2 to C25 and even more preferably straight or branched C2 to C20 carbon chains.
- aryl in the context of the present invention stands for aromatic carbon rings, preferably for aromatic carbon rings having at most 7 carbon atoms, more preferably for the phenyl ring, wherein the abovementioned aromatic carbon rings may be part of a fused ring system.
- aryl groups are phenyl, hydroxyphenyl, biphenyl and naphthyl.
- heteroaryl in the context of the present invention stands for aromatic rings in which formally a carbon atom of an analogous aryl ring has been replaced by a heteroatom, preferably against an atom selected from the group consisting of O, S and N.
- silanes are characterized by a structure of the formula (II): R p SiX (4-p) (II), wherein p is 0, 1, 2 or 3, X may be the same or different and is hydrogen, hydroxy, halogen or NR ' 2 , R' may be the same or different and is hydrogen, a substituted or unsubstituted C1-C9 alkyl group or a is substituted or unsubstituted aryl group and R may be the same or different and is selected from the group consisting of C 1 -C 30 alkyl groups, C 2 -C 30 alkenyl groups, C 2 -C 30 alkynyl groups, C 5 -C 30 Aryl groups, C6-C30 arylalkyl groups, C4-C30 heteroaryl groups, C5-C30 heteroarylalkyl groups, C3-C30 cycloalkyl groups, C4-C30 cycloalkylalkyl groups, C2-C30 hetero
- the additive may, for example, be bound chemically or physically to the surface of the particles of the powdered coating material. In this case, it is not necessary for a complete surface coverage of the particles to take place, although this is preferred in certain embodiments of the present invention.
- the additives are bonded as lightly as possible to the surface of the particles of the powdery coating material.
- the additives used according to the invention do not bear a functional group.
- the term "functional group" in the sense of the present invention denotes molecular groups in molecules that significantly influence the material properties and the reaction behavior of the molecules. Examples of such functional groups are: carboxylic acid groups, sulfonic acid groups, phosphoric acid groups, silane groups, carbonyl groups, hydroxyl groups, amine groups, hydrazine groups, halogen groups and nitro groups.
- the additives can not be easily removed from the surface due to friction, for example.
- the additives used according to the invention carry at least one functional group, preferably at least two functional groups, more preferably at least three functional groups.
- the inventors have surprisingly found that when using the powdery coating materials coated with an additive according to the invention, it is also possible to use coating materials with an unexpectedly high melting point. Without intending to be construed as limiting the invention, it is the view of the inventors that the more uniform delivery of the particles, with a reduced tendency to agglomerate, allows the particles to impinge on the substrate surface sporadically and completely absorb the kinetic energy present to deform the particle can be used. In the case of an uneven, ie localized, application of agglomerates, a part of the kinetic energy is apparently consumed by the breaking up of the agglomerate and later impacting particles are cushioned by coating material already present at this point but not yet solidified. Further, if the powdery coating material is previously passed through a flame, the thermal energy is likely to be better transmitted to the particles with evenly charged particles without agglomerates.
- powdered coating materials coated with at least one additive according to the invention can also be used to produce homogeneous layers if the melting point of the coating material measured in [K] is up to 50%, preferably up to 60%, more preferably up to 65% and still more preferably up to 70% of the temperature measured in [K] of the medium used in the coating process, for example the gas flow, the combustion flame and / or the plasma flame, directed to the substrate.
- At least one additive coated powdered coating materials are also used for the preparation of homogeneous layers, when measured in [K] melting point of the coating material up to 75%, preferably up to 80%, more preferably up to 85% and even more preferably up to 90% of in [K] measured temperature of the medium used in the coating process directed to the substrate, for example, the gas stream, the combustion flame and / or the plasma flame is.
- the abovementioned percentages refer to the ratio of the melting temperature of the coating material to the temperature of the gas stream in cold gas spraying, the combustion flame in flame spraying and high-speed flame spraying or the plasma flame in non-thermal or thermal plasma spraying in [K].
- the term "homogeneous layer” in the sense of the present invention describes that the relevant coating is less than 10%, preferably less than 5%, more preferably less than 3%, even more preferably less than 1% and most preferably less than 0, Have 1% cavities. In particular, it is preferred that no cavities are to be recognized.
- the aforementioned term "cavity" in the sense of the present invention describes the proportion of the gaps enclosed in the coating on the two-dimensional surface of a transverse section of the coated substrate, based on the coating contained in the two-dimensional surface. A determination of this proportion is carried out by means of SEM at 30 randomly selected points of the coating produced according to the invention, wherein, for example, a length of 100 ⁇ m of the substrate coating is considered.
- the use of the coating material and the additive not only provides improved conveyability of powdered coating materials, but also not yet conveyable powdered coating materials can be conveyed in a simple manner and used for the production of high-quality coatings.
- the determination of the size distribution of the particles is preferably carried out by means of laser granulometry.
- the particles can be measured in the form of a powder.
- the scattering of the irradiated laser light is detected in different spatial directions and evaluated according to the Fraunhofer diffraction theory.
- the particles are treated mathematically as spheres.
- the determined diameters always relate to the equivalent spherical diameter determined over all spatial directions, irrespective of the actual shape of the particles.
- It determines the size distribution which is calculated in the form of a volume average, based on the equivalent spherical diameter.
- This volume-averaged size distribution can be represented as a cumulative frequency distribution.
- the cumulative frequency distribution is simplified by various characteristic values, for example the D 10 , D 50 or D 90 value.
- the measurements can be carried out, for example, using the particle size analyzer HELOS from Sympatec GmbH, Clausthal-Zellerfeld, Germany.
- the dispersion of a dry powder can take place here with a dispersion unit of the Rodos T4.1 type at a primary pressure of, for example, 4 bar.
- size distribution curve of the particles can be measured, for example, with a device from the company Quantachrome (device: Cilas 1064) according to the manufacturer's instructions.
- 1.5 g of the powdered coating material are suspended in about 100 ml of isopropanol, treated for 300 seconds in an ultrasonic bath (apparatus: Sonorex IK 52, Fa.
- the powdery coating material has a particle size distribution with a D 50 value of at most 53 ⁇ m, preferably at most 51 ⁇ m, more preferably at most 50 ⁇ m and even more preferably at most 49 ⁇ m.
- the powdery coating material has a particle size distribution with a D 50 value of at most 48 ⁇ m, preferably at most 47 ⁇ m, more preferably at most 46 ⁇ m and even more preferably at most 45 ⁇ m.
- D 50 in the sense of the present invention denotes the particle size at which 50% of the aforementioned volume-average particle size distribution determined by means of laser granulometry is below the stated value.
- the measurements can be carried out, for example, according to the abovementioned measuring method using a particle size analyzer HELOS from Sympatec GmbH, Clausthal-Zellerfeld, Germany.
- the powdered coating material has a particle size distribution with a D 50 value of at least 1.5 ⁇ m, preferably at least 2 ⁇ m, more preferably at least 4 ⁇ m and even more preferably at least 6 ⁇ m.
- the powdery coating material has a particle size distribution with a D 50 value of at least 7 ⁇ m, preferably at least 9 ⁇ m, more preferably at least 11 ⁇ m and even more preferably at least 13 ⁇ m.
- the powder has a particle size distribution with a D 50 value in the range from 1.5 to 53 ⁇ m, preferably in the range of 2 to 51 ⁇ m, more preferably in the range of 4 to 50 ⁇ m, and even more preferably in the range of 6 to 49 ⁇ m.
- the powder has a particle size distribution with a D 50 value in the range of 7 to 48 ⁇ m, preferably in the range of 9 to 47 ⁇ m, more preferably in the range of 11 to 46 ⁇ m and even more preferably in the range of 13 to 45 microns.
- the powder has a particle size distribution with a D 50 value in the range of 1.5 to 45 .mu.m, preferably in the range of 2 to 43 .mu.m, more preferably in the range of 2.5 to 41 .mu.m and even more preferably in the range of 3 to 40 microns.
- the powder has a particle size distribution with a D 50 value in the range of 3.5 to 38 ⁇ m, preferably in the range of 4 to 36 ⁇ m, more preferably in the range of 4.5 to 34 and more preferably in the range of 5 to 32 microns.
- the powder has a particle size distribution with a D 50 value in the range of 9 to 53 microns, preferably in the range of 12 to 51 microns, more preferably in the range of 15 to 50 microns, even more preferably in the range of 17 to 49 microns.
- the powder has a particle size distribution with a D 50 value in the range of 19 to 48 ⁇ m, preferably in the range of 21 to 47 ⁇ m, more preferably in the range of 23 to 46 ⁇ m and even more preferably in the range of 25 to 45 microns.
- the powdery coating material has a particle size distribution with a D 90 value of at most 103 ⁇ m, preferably at most 99 ⁇ m, more preferably at most 95 ⁇ m, even more preferably at most 91 ⁇ m, and most preferably at most 87 ⁇ m.
- the powdery coating material has a D 90 value of at most 83 ⁇ m, preferably at most 79 ⁇ m, more preferably at most 75 ⁇ m, and still more preferably at most 71 ⁇ m.
- D 90 in the sense of the present invention denotes the particle size at which 90% of the aforementioned volume-average particle size distribution determined by means of laser granulometry is below the stated value.
- the measurements can be carried out, for example, according to the abovementioned measuring method using a particle size analyzer HELOS from Sympatec GmbH, Clausthal-Zellerfeld, Germany.
- the powdery coating material has a particle size distribution with a D 90 value of at least 9 ⁇ m, preferably at least 11 ⁇ m, more preferably at least 13 ⁇ m and even more preferably at least 15 ⁇ m.
- the powdered coating material has a particle size distribution having a D 90 value of at least 17 ⁇ m, preferably at least 19 ⁇ m, more preferably at least 21 ⁇ m and even more preferably at least 22 ⁇ m.
- the powdery coating materials have a particle size distribution with a D 90 value in the range of 42 to 103 ⁇ m, preferably in the range of 45 to 99 ⁇ m, more preferably in the range of 48 to 95 ⁇ m and even more preferably in the range of 50 to 91 microns.
- the powdered coating material have a D 90 value in the range of 52 to 87 microns, preferably in the range of 54 to 81 microns, more preferably in the range of 56 to 75 microns, and even more preferably in Range of 57 to 71 microns has.
- the powdery coating material has a particle size distribution with a D 10 value of at most 5 ⁇ m, preferably at most 4 ⁇ m, more preferably at most 3 ⁇ m and even more preferably at most 2.5 ⁇ m.
- the powdery coating material has a grain size distribution having a D 10 value of at most 2.2 ⁇ m, preferably at most 2 ⁇ m, more preferably at most 1.8 ⁇ m, and still more preferably at most 1.7 ⁇ m having.
- D 10 in the sense of the present invention denotes the particle size at which 10% of the aforementioned volume-average particle size distribution determined by means of laser granulometry is below the stated value.
- the measurements can be carried out, for example, according to the abovementioned measuring method using a particle size analyzer HELOS from Sympatec GmbH, Clausthal-Zellerfeld, Germany.
- the additive-containing powdery coating materials with a high fines content still strongly to the formation of fine dusts, whereby the handling of corresponding powder clearly is difficult.
- the additive-containing, powdery coating material has a particle size distribution with a D 10 value of at least 0.2 ⁇ m, preferably at least 0.4 ⁇ m, more preferably at least 0.5 ⁇ m and even more preferably at least 0, 6 microns have.
- the additive-containing, powdery coating material has a particle size distribution with a D 10 value of at least 0.7 ⁇ m, preferably 0.8 ⁇ m, more preferably 0.9 ⁇ m and even more preferably at least 1, 0 microns.
- the additive-coated, powdery coating material is characterized in that it has a particle size distribution with a D 10 value from a range of 0.2 to 5 microns, preferably from a range of 0.4 to 4 microns, more preferably from a Range of 0.5 to 3 microns, and more preferably from a range of 0.6 to 2.5 microns.
- the additive-coated, powdery coating material has a particle size distribution with a D 10 value from a range from 0.7 to 2.2 ⁇ m, preferably from a range from 0.8 to 2.1 ⁇ m more preferably from a range of 0.9 to 2.0 microns and even more preferably from a range of 1.0 to 1.9 microns
- the powdered coating material has a particle size distribution with a D 10 value of 3.7 to 26 ⁇ m, a D 50 value of 6 to 49 ⁇ m and a D 90 value of 12 to 86 ⁇ m having.
- the powdery coating material has a particle size distribution with a D 10 value of 5.8 to 26 ⁇ m, a D 50 value of 11 to 46 ⁇ m and a D 90 value of 16 to 83 microns having.
- the powdery coating material has a particle size distribution with a D 10 value of 9 to 19 ⁇ m, a D 50 value of 16 to 35 ⁇ m and a D 90 value of 23 to 72 ⁇ m having.
- the powdery coating material has a particle size distribution with a D 10 value of 0.8 to 28 ⁇ m, a D 50 value of 1.5 to 45 ⁇ m and a D 90 value of 2, 5 to 81 microns.
- the powdery coating material has a particle size distribution with a D 10 value of 2.2 to 22 ⁇ m, a D 50 value of 4 to 36 ⁇ m and a D 90 value of 4 to 62 has ⁇ m.
- the powdery coating material has a particle size distribution with a D 10 value of 2.8 to 17 ⁇ m, a D 50 value of 6 to 28 ⁇ m and a D 90 value of 9 to 49 microns has.
- the powdered coating material has a particle size distribution with a D 10 value of 4.8 to 29 microns, a D 50 value 9-53 microns and a D 90 value of 13 to 97 microns having.
- the powdery coating material has a particle size distribution with a D 10 value of 12 to 26 ⁇ m, a D 50 value of 23 to 46 ⁇ m and a D 90 value of 35 to 87 ⁇ m , In certain of the aforementioned embodiments, it is even more preferable that the powdery coating material has a particle size distribution with a D 10 value of 15 to 24 ⁇ m, a D 50 value of 28 to 44 ⁇ m and a D 90 value of 41 to 78 ⁇ m having.
- the conveyability of the additive-containing, powdery coating material is dependent on the width of the particle size distribution.
- the span of the powdery coating material is therefore at most 2.9, preferably at most 2.6, more preferably at most 2.4, and even more preferably at most 2.1.
- the span of the powdery coating material is at most 1.9, preferably at most 1.8, more preferably at most 1.7, and even more preferably at most 1.6.
- the span value of the powdery coating material is therefore 0.4, preferably at least 0.5, more preferably at least 0.6 and even more preferably at least 0.7.
- the span value of the powdered coating material is at least 0.8, preferably at least 0.9, more preferably at least 1.0 and even more preferably at least 1.1.
- the powdered coating material may have a span value in the range of 0.4 to 2.9, preferably in the range of 0.5 to 2.6, more preferably in the range of 0.6 to 2, 4 and more preferably in the range of 0.7 to 2.1.
- the powdery coating material has a span value in the range of 0.8 to 1.9, preferably in the range of 0.9 to 1.8, more preferably in the range of 1.0 to 1.7 and more preferably in the range of 1.1 to 1.6.
- the powdery coating material has a particle size distribution with a span in the range from 0.4 to 2.9 and a D 50 value in the range from 1.5 to 53 ⁇ m, preferably in the range from 2 to 51 ⁇ m, more preferably in the range from 4 to 50 ⁇ m, more preferably in the range of 6 to 49 ⁇ m, and most preferably in the range of 7 to 48 ⁇ m.
- the powdery coating material has a particle size distribution with a span in the range of 0.5 to 2.6 and a D 50 value in the range of 1.5 to 53 microns, preferably in the range of 2 to 51 microns, more preferably in the range of 4 to 50 ⁇ m, more preferably in the range of 6 to 49 ⁇ m, and most preferably in the range of 7 to 48 ⁇ m.
- the powdery coating material has a particle size distribution with a span in the range of 0.6 to 2.4 and a D 50 value in the range of 1.5 to 53 .mu.m, preferably in the range of 2 to 51 .mu.m, more preferably in the range of 4 to 50 ⁇ m, more preferably in the range of 6 to 49 ⁇ m, and most preferably in the range of 7 to 48 ⁇ m.
- the powdery coating material has a particle size distribution with a span in the range of 0.7 to 2.1 and a D 50 value in the range of 1.5 to 53 ⁇ m, preferably in the range of 2 to 51 ⁇ m, more preferably in the range of 4 to 50 ⁇ m, more preferably in the range of 6 to 49 ⁇ m, and most preferably in the range of 7 to 48 ⁇ m.
- the density of the powdery coating material can have an influence on the promotion of such powders in the form of an aerosol. Without intending to be construed as limiting the invention, it is the view of the inventors that the differences in inertia of equally sized particles of different density will result in a different behavior of the aerosol streams of powdered coating materials having identical grain size distribution. Therefore, it may be difficult to transfer production processes that have been optimized for a specific D 50 to different density powdered coating materials. In certain embodiments, it is therefore preferable that the upper limit of the span value is corrected depending on the density of the powdery coating material used.
- spa n OK spa n O ⁇ ⁇ Alu ⁇ X 1 3
- Span OK is the corrected upper span value
- Span O is the upper span value
- ⁇ Alu is the density of aluminum (2.7 g / cm 3 )
- ⁇ X is the density of the powdered coating material used.
- Coating processes which can be used according to the invention are known to the person skilled in the art under the name of cold gas spraying, thermal plasma spraying, non-thermal plasma spraying, flame spraying and high-speed flame spraying.
- the cold gas spraying is characterized in that the powder to be applied is not melted in the gas jet, but that the particles are greatly accelerated and form a coating on the surface of the substrate due to their kinetic energy.
- gases known to those skilled in the art can be used as the carrier gas, such as nitrogen, helium, argon, air, krypton, neon, xenon, carbon dioxide, oxygen or mixtures thereof. In certain variants, it is particularly preferred that are used as gas, air, helium or mixtures thereof.
- a controlled expansion of the aforementioned gases in a corresponding nozzle gas velocities of up to 3000 m / s can be achieved.
- the particles can be accelerated up to 2000 m / s.
- a powder is converted into the liquid or plastic state by means of a flame and then applied as a coating to a substrate.
- a flame e.g. a mixture of oxygen and a combustible gas such as acetylene or hydrogen burned.
- part of the oxygen is used to convey the powdery coating material into the combustion flame.
- the particles reach in conventional variants of this process speeds between 24 to 31 m / s.
- high-speed flame spraying converts a powder into a liquid or plastic state by means of a flame.
- the particles are accelerated significantly faster compared to the aforementioned method.
- a velocity of the gas stream of 1220 to 1525 m / s is called with a velocity of the particles of about 550 to 795 m / s.
- gas velocities of over 2000 m / s are achieved.
- the speed of the flame is between 1000 and 2500 m / s.
- the flame temperature is between 2200 ° C and 3000 ° C.
- the temperature of the flame is thus comparable to the temperature during flame spraying. This is achieved by combustion of the gases under a pressure of about 515 to 621 kPa followed by the expansion of the combustion gases in a nozzle.
- coatings produced thereby have a higher density compared to, for example, coatings obtained by the flame spraying process.
- the detonation / explosive flame spraying can be regarded as a subspecies of the high-velocity flame spraying.
- the powdery coating material is greatly accelerated by repeated detonations of a gas mixture such as acetylene / oxygen, for example, particle velocities of about 730 m / s are achieved.
- the detonation frequency of the method is in this case for example between approximately 4 to 10 Hz. In variants such as the so-called high-frequency gas detonation spraying, however, detonation frequencies of approximately 100 Hz are also selected.
- the resulting layers should usually have a particularly high hardness, strength, density and good bonding to the substrate surface.
- a disadvantage of the aforementioned method the increased security costs, and, for example, the large noise pollution due to the high gas velocities.
- thermal plasma spraying for example, a primary gas such as argon is passed through a DC arc furnace at a rate of 40 l / min and a secondary gas such as hydrogen at a rate of 2.5 l / min, thereby generating a thermal plasma.
- the feed of, for example, 40 g / min of the powdery coating material is then carried out with the aid of a carrier gas stream which is passed into the plasma flame at a rate of 4 l / min.
- the delivery rate of the powdered coating material is between 5 g / min and 60 g / min, more preferably between 10 g / min and 40 g / min.
- argon, helium or mixtures thereof as ionizable gas.
- the total gas flow is also preferably 30 to 150 SLPM (standard liters per minute) for certain variants.
- the electrical power used for the ionization of the gas flow without the heat energy dissipated as a result of cooling can be selected, for example, between 5 and 100 kW, preferably between 40 and 80 kW. In this case, plasma temperatures between 4000 K and a few 10000 K can be achieved.
- a non-thermal plasma is used to activate the powdery coating material.
- the plasma used in this case is generated for example with a barrier discharge or corona discharge with a frequency of 50 Hz to 1 MHz. In certain variants of non-thermal plasma spraying, it is preferred to operate at a frequency of 10 kHz to 100 kHz.
- the temperature of the plasma is preferably less than 3000 K, preferably less than 2500 K and more preferably less than 2000 K. This minimizes the technical complexity and keeps the energy input in the applied coating material as low as possible, which in turn allows a gentle coating of the substrate , The magnitude of the temperature of the plasma flame is thus preferably comparable to that in flame spraying or high-speed flame spraying.
- Targeted choice of parameters also allows the generation of nonthermal plasmas with a core temperature below 1173 K or even below 773 K in the core region.
- the measurement of the temperature in the core region takes place here, for example, with a thermocouple type NiCr / Ni and a tip diameter of 3 mm in 10 mm distance from the nozzle exit in the core of the exiting plasma jet at ambient pressure.
- Such non-thermal plasmas are particularly suitable for coatings of very temperature-sensitive substrates.
- the outlet opening of the plasma flame to make such that the web widths of the coatings produced are between 0.2 mm and 10 mm.
- This allows a very accurate, flexible, energy-efficient coating with the best possible utilization of the coating material used.
- a distance of the spray lance to the substrate for example, a distance of 1 mm is selected. This allows for the greatest possible flexibility of the coatings while ensuring high-quality coatings.
- the distance between the spray lance and the substrate is between 1 mm and 35 mm.
- ionizable gas various gases known to those skilled in the art and mixtures thereof can be used in the non-thermal plasma process. Examples of these are helium, argon, xenon, nitrogen, oxygen, hydrogen or air, preferably argon or air. A particularly preferred ionizable gas is air.
- the speed of the plasma flow is below 200 m / s.
- a flow rate for example, a value between 0.01 m / s and 100 m / s, preferably between 0.2 m / s and 10 m / s are selected.
- the volume flow of the carrier gas is between 10 and 25 l / min, more preferably between 15 and 19 l / min.
- the particles of the powdery coating material are preferably metallic particles or metal-containing particles.
- the metal content of the metallic Particles or metal-containing particles at least 95 wt .-%, preferably at least 99 wt .-%, even more preferably at least 99.9 wt .-% is.
- the metal or metals are selected from the group consisting of silver, gold, platinum, palladium, vanadium, chromium, manganese, cobalt, germanium, antimony, aluminum, zinc, tin, iron, copper, nickel, titanium, silicon , Alloys and mixtures thereof.
- the metal or metals be selected from the group consisting of silver, gold, aluminum, zinc, tin, iron, copper, nickel, titanium, silicon, alloys, and mixtures thereof, preferably from the group consisting of silver, gold, aluminum, zinc, tin, iron, nickel, titanium, silicon, alloys and mixtures thereof.
- the metal or the metals of the particles of the powdery coating material is selected from the group consisting of silver, aluminum, zinc, tin, copper, alloys and mixtures thereof.
- Particularly suitable particles in specific embodiments have been found to be metallic particles or metal-containing particles in which the metal or metals are selected from the group consisting of silver, aluminum and tin.
- the powdery coating material consists of inorganic particles, which are preferably selected from the group consisting of carbonates, oxides, hydroxides, carbides, halides, nitrides and mixtures thereof. Particularly suitable are mineral and / or metal oxide particles.
- the inorganic particles are alternatively or additionally selected from the group consisting of carbon particles or graphite particles.
- Another possibility is the use of mixtures of the metallic particles and the aforementioned inorganic particles, such as mineral and / or metal oxide particles, and / or the particles selected from the group consisting of carbonates, oxides, hydroxides, carbides, halides, nitrides and mixtures thereof.
- the powdery coating material may include or consist of glass particles. In certain embodiments, it is particularly preferred that the powdered coating material comprises or consists of coated glass particles.
- the powdered coating material comprises or consists of organic and / or inorganic salts.
- the powdery coating material comprises or consists of plastic particles.
- the abovementioned plastic particles are formed from, for example, pure or mixed homo-, co-, block- or prepolymers or mixtures thereof.
- the plastic particles may be pure crystals or be mixed crystals or have amorphous phases.
- the plastic particles can be obtained, for example, by mechanical comminution of plastics.
- the powdery coating material comprises or consists of mixtures of particles of different materials.
- the powdery coating material consists in particular of at least two, preferably three, different particles of different materials.
- the particles can be produced by different methods.
- the metal particles can be obtained by atomization or atomization of molten metal.
- Glass particles can be produced by mechanical comminution of glass or else from the melt. In the latter case, the molten glass can also be atomized or atomized. Alternatively, molten glass can also be cut on rotating elements, such as a drum.
- Mineral particles, metal oxide particles and inorganic particles selected from the group consisting of oxides, hydroxides, carbonates, carbides, nitrides, halides and mixtures thereof can be obtained by comminuting the naturally occurring minerals, rocks, etc. and subsequently size-classified.
- Size classification can be carried out, for example, by means of cyclones, air separators, screening, etc.
- the particles of powdered coating material have been coated before being coated with the additive.
- the aforesaid coating may comprise or be made of a metal.
- a coating of a particle may be closed or particulate, with closed structure coatings being preferred.
- the layer thickness of such a metallic coating is preferably less than 1 ⁇ m, more preferably less than 0.8 ⁇ m and even more preferably less than 0.5 ⁇ m.
- such coatings have a thickness of at least 0.05 ⁇ m, more preferably at least 0.1 ⁇ m.
- particularly preferred metals for use in any of the foregoing coatings are selected from the group consisting of copper, titanium, gold, silver, tin, zinc, iron, silicon, nickel, and aluminum, preferably selected from the group of gold, silver, tin and zinc, more preferably from the group consisting of silver, tin and zinc.
- the term main constituent in the sense of the abovementioned coating denotes that the metal in question or a mixture of the abovementioned metals represents at least 90% by weight, preferably 95% by weight, more preferably 99% by weight, of the metal content of the coating. It must be understood that in the case of a partial oxidation of the oxygen content of the corresponding oxide layer is not included.
- the production of such metallic coatings can be carried out, for example, by means of gas-phase synthesis or wet-chemical processes.
- the particles of the powdery coating material according to the invention are additionally or alternatively coated with a metal oxide layer.
- this metal oxide layer consists essentially of silicon oxide, aluminum oxide, boron oxide, zirconium oxide, cerium oxide, iron oxide, titanium oxide, chromium oxide, tin oxide, molybdenum oxide, their hydrated oxides, their hydroxides and mixtures thereof.
- the metal oxide layer consists essentially of silicon oxide.
- the aforementioned term "consists essentially of" in the sense of the present invention means that at least 90%, preferably at least 95%, more preferably at least 98%, even more preferably at least 99% and most preferably at least 99.9% of the metal oxide layer the aforementioned metal oxides, in each case based on the number of particles of the metal oxide layer, wherein optionally contained water is not included.
- the determination of the composition of the metal oxide layer can be carried out by methods known to the person skilled in the art, for example sputtering in combination with XPS or TOF-SIMS.
- the metal oxide layer is not an oxidation product of a metal core located thereunder.
- the application of such a metal oxide layer can be carried out, for example, by the sol-gel method.
- the substrate is selected from the group consisting of plastic substrates, inorganic substrates, cellulosic substrates, and mixtures thereof.
- the plastic substrates may be, for example, plastic films or molded plastic.
- the shaped bodies can have geometrically simple or complex shapes.
- the plastic molding may be, for example, a component of the automotive industry or the construction industry.
- the cellulose-containing substrates may be cardboard, paper, wood, wood-containing substrates, etc.
- the inorganic substrates may be, for example, metallic substrates, such as metal sheets or metallic moldings or ceramic or mineral substrates or moldings.
- the inorganic substrates may also be solar cells or silicon wafers onto which, for example, electrically conductive coatings or contacts are applied.
- Substrates made of glass can also be used as inorganic substrates.
- the glass, in particular glass panes can be provided using the method according to the invention, for example with electrochromic coatings.
- coated by the process according to the invention substrates are suitable for very different applications.
- the coatings have optical and / or electromagnetic effects.
- the coatings can cause reflections or absorptions.
- the coatings may be electrically conductive, semi-conductive or non-conductive.
- Electrically conductive layers can be applied to components, for example in the form of printed conductors. This can be used, for example, to enable the power supply in the context of the electrical system in a motor vehicle component. Furthermore, however, such a track may also be shaped, for example, as an antenna, as a shield, as an electrical contact, etc. This is for example particularly advantageous for RFID applications (radio frequency identification). Furthermore, coatings according to the invention can be used, for example, for heating purposes or for specific heating of special components or special parts of larger components.
- the coatings produced serve as slip layers, diffusion barriers for gases and liquids, wear and / or corrosion protection layers. Furthermore, the coatings produced can influence the surface tension of liquids or have adhesion-promoting properties.
- the coatings produced according to the invention can furthermore be used as sensor surfaces, for example as a human-machine interface (HMI: human-machine interface), for example in the form of a touch screen.
- HMI human-machine interface
- the coatings can be used to shield from electromagnetic interference (EMI) or to protect against electrostatic discharge (ESD).
- EMI electromagnetic interference
- ESD electrostatic discharge
- the coatings can also be used to effect electromagnetic compatibility (EMC).
- layers can be applied by the use of the particles according to the invention, which are applied, for example, to increase the stability of corresponding components after their repair.
- An example is repairs in the aircraft sector, for example, a loss of material due to processing steps must be compensated or a coating is to be applied, for example, for stabilization. This proves difficult for aluminum components, for example, and usually requires finishing operations such as sintering.
- firmly adhering coatings can be applied under very gentle conditions, even without post-processing steps such as sintering being necessary.
- the coatings serve as electrical contacts and permit electrical connection between different materials.
- Figures 1 and 2 show a wafer coated with solar contact paste, which was coated with a powdery coating material according to the invention using the non-thermal plasma spraying according to Example 14.
- the size distribution of the particles of the powdered coating materials used was determined by means of a HELOS instrument (Sympatec, Germany). For the measurement, 3 g of the powdered coating material was placed in the meter and sonicated for 30 seconds prior to measurement. For dispersion, a Rodos T4.1 dispersion unit was used, the primary pressure being 4 bar. The evaluation was carried out with the standard software of the device.
- Example 1 powdery coating materials coated with acrylic polymer (poly (iso-butyl methacrylate))
- Example 2 Ethyl cellulose coated, powdery coating materials
- the application of the additive was carried out analogously to Example 1.
- the additive used was 1 g of ethylcellulose (Ethocel Standard 10, Dow Wolff Cellulosics).
- Example 3 powdery coating materials coated with acrylic polymer (methyl methacrylate)
- the application of the additive was carried out analogously to Example 1.
- the additive used was 2 g of an acrylic polymer based on methyl methacrylate and n-butyl methacrylate (Degalan LP AL 23, FA Evonik).
- Example 4 powdery coating materials coated with 1,10-decanedicarboxylic acid
- the application of the coating aid was carried out analogously to Example 4.
- As a coating aid 3 g of monoethyl fumarate was used.
- Example 6 powdery coating materials coated with adipic acid monoethyl ester
- the application of the coating aid was carried out analogously to Example 4.
- coating assistant 3 g of adipic acid monoethyl ester were used.
- Example 7 powdery coating materials coated with methyltriglycol
- the application of the coating aid was carried out analogously to Example 4.
- coating assistant 3 g of methyltriglycol were used.
- Example 8 powdered coating materials coated with adipic acid monoethyl ester
- the application of the coating aid was carried out analogously to Example 4. Here, however, copper particles were used with a D 50 of 34 microns.
- As coating assistant 3 g of adipic acid monoethyl ester were used.
- Example 9 powdery coating materials coated with methyltriglycol
- the application of the coating aid was carried out analogously to Example 4. Here, however, a copper particle was used with a D 50 of 34 microns.
- As coating assistant 3 g of methyltriglycol were used.
- Example 10 Ethocel coated, powdery coating materials
- the application of the coating aid was carried out analogously to Example 4. In this case, a copper particle with a D 50 value of 34 microns was used.
- coating assistant 3 g of ethylcellulose (Ethocel Standard 10, Dow Wolff Cellulosics) were used.
- Example 11 Monoethyl fumarate-coated, powdery coating materials
- the application of the coating aid was carried out analogously to Example 4. In this case, a copper particle with a D 50 value of 34 microns was used.
- coating assistant 3 g of DEGALAN PM 381 (copolymer of methyl methacrylate and isobutyl methacrylate, Evonik) were used.
- Example 12 powdery coating materials coated with Aerosil 200
- the application of the additive was carried out analogously to Example 4.
- 100 g of spherical tin particles were used with a D 50 of 28 microns.
- 3 g of Aerosil 200 (fumed silica, Evonik) were used as the additive.
- Example 14 Non-thermal plasma spraying of tin particles
- the application of the powdery coating material was carried out by means of a Plasmatron plant from Inocon, Attnang-Puchheim, Austria. Nitrogen was used as the ionizable gas. Standard process parameters were used. The substrate used was wafers coated with a solar contact paste. As powdery coating materials were used with additive-coated tin particles according to Example 12 and analogous tin particles without additive.
- Example 15 Flame Spraying of Powder Coating Materials According to Examples 4 to 11
- coated sheets according to the invention were much more homogeneous in terms of their appearance and feel. SEM images of the surfaces show the formation of larger uniform areas of the coating, while the surface of the comparative examples are characterized by a large number of separated particles. Furthermore, the cross-section shows that cavities contained in the coating of the sheet according to the invention are significantly smaller.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Plasma & Fusion (AREA)
- Physics & Mathematics (AREA)
- Paints Or Removers (AREA)
- Coating By Spraying Or Casting (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Description
- Die vorliegende Erfindung behandelt die Verwendung pulverförmiger Beschichtungsmaterialien zur Beschichtung von Substraten. Ferner umfasst die vorliegende Erfindung Verfahren zur Substratbeschichtung unter Verwendung derartiger pulverförmiger Beschichtungsmaterialien. Ferner umfasst die vorliegende Erfindung pulverförmige Beschichtungsmaterialien, die für die vorgenannten Verwendungen und/oder Verfahren geeignet sind.
- Es sind bereits eine Vielzahl an Beschichtungsverfahren für unterschiedliche Substrate bekannt. Beispielsweise werden Metalle oder deren Vorstufen aus der Gasphase auf einer Substratoberfläche abgeschieden, siehe z.B. PVD- oder CVD-Verfahren. Ferner können entsprechende Stoffe beispielsweise aus einer Lösung mittels galvanischer Verfahren abgeschieden werden. Zudem ist es möglich, Beschichtungen beispielsweise in der Form von Lacken auf die Oberfläche aufzubringen. Alle Verfahren besitzen jedoch spezifische Vor- und Nachteile. Beispielsweise werden bei der Auftragung in Form von Lacken große Mengen an Wasser und/oder organische Lösemittel benötigt, eine Trocknungszeit ist erforderlich, das aufzubringende Beschichtungsmaterial muss mit dem Basislack kompatibel sein und ein Rest der Basislackes verbleibt ebenfalls auf dem Substrat. Beispielsweise die Aufbringung mittels PVD-Verfahren erfordert große Mengen an Energie, um schwerflüchtige Stoffe in die Gasphase zu bringen.
- In Anbetracht der vorgenannten Einschränkungen wurde eine Vielzahl von Beschichtungsverfahren entwickelt, um die für den jeweiligen Verwendungszweck gewünschten Eigenschaften bereitzustellen. Bekannte Verfahren nutzen zur Erzeugung der Beschichtungen beispielsweise kinetische Energie, thermische Energie oder Mischungen hiervon, wobei die thermische Energie beispielsweise aus einer konventionellen Verbrennungsflamme oder einer Plasmaflamme stammen kann. Letztere werden weiter unterschieden in thermische und nichtthermische Plasmen, denen gemein ist, dass ein Gas partiell oder vollständig in freie Ladungsträger wie Ionen oder Elektronen aufgetrennt wurde.
- Beim Kaltgasspritzen erfolgt die Bildung der Beschichtung durch Aufbringen eines Pulvers auf eine Substratoberfläche, wobei die Pulverpartikel stark beschleunigt werden. Hierzu wird ein erhitztes Prozessgas durch Expansion in einer Lavaldüse auf Überschallgeschwindigkeit beschleunigt und anschließend das Pulver injiziert. Infolge der hohen kinetischen Energie bilden die Partikel beim Auftreffen auf der Substratoberfläche eine dichte Schicht.
- Beispielsweise offenbart die
WO 2010/003396 A1 die Verwendung des Kaltgasspritzens als Beschichtungsverfahren zum Aufbringen von Verschleißschutzbeschichtungen. Weiterhin finden sich Offenbarungen des Kaltgasspritzverfahrens beispielsweise inEP 1 363 811 A1 ,EP 0 911 425 B1 undUS 7,740,905 B2 . - Das Flammspritzen gehört zur Gruppe der thermischen Beschichtungsverfahren. Hierbei wird ein pulverförmiges Beschichtungsmaterial in die Flamme eines Brenngas-Sauerstoff-Gemisches eingebracht. Hierbei können beispielsweise mit Acetylen-Sauerstoffflammen Temperaturen von bis zu ungefähr 3200 °C erreicht werden. Details zum Verfahren können Publikationen wie z.B.
EP 830 464 B1 US 5,207,382 A entnommen werden. - Beim Thermischen Plasmaspritzen wird ein pulverförmiges Beschichtungsmaterial in ein thermisches Plasma injiziert. Im typischerweise verwendeten thermischen Plasma werden Temperaturen von bis zu ca. 20 000 K erreicht, wodurch das injizierte Pulver aufschmilzt und als Beschichtung auf einem Substrat abgeschieden wird.
- Das Verfahren des thermischen Plasmaspritzens und spezifische Ausführungsformen sowie Verfahrensparameter sind dem Fachmann bekannt. Exemplarisch wird auf die
WO 2004/016821 verwiesen, die den Einsatz des thermischen Plasmaspritzens zum Aufbringen einer amorphen Beschichtung beschreibt. Ferner offenbart beispielsweiseEP 0 344 781 den Einsatz des Flammspritzens und des thermischen Plasmaspritzens als Beschichtungsverfahren unter Einsatz eines Wolframcarbidpulvergemisches. Spezifische Geräte zur Verwendung in Plasmaspritzverfahren sind vielfach in der Literatur beschrieben, wie beispielsweise inEP 0 342 428 A2 ,US 7,678,428 B2 ,US 7,928,338 B2 undEP 1 287 898 A2 . - Beim Hochgeschwindigkeitsflammspritzen wird ein Kraftstoff unter hohem Druck verbrannt, wobei als Kraftstoff sowohl Brenngase, flüssige Brennstoffe und Mischungen hiervon eingesetzt werden können. In die hochbeschleunigte Flamme wird ein pulverförmiges Beschichtungsmaterial injiziert. Dieses Verfahren ist bekannt dafür, dass es sich durch verhältnismäßig dichte Spritzschichten auszeichnen soll. Auch das Hochgeschwindigkeitsflammspritzen ist dem Fachmann gut bekannt und wurde bereits in zahlreichen Veröffentlichungen beschrieben. Beispielsweise offenbart
EP 0 825 272 A2 eine Substratbeschichtung mit einer Kupferlegierung unter Einsatz des Hochgeschwindigkeitsflammspritzens. Ferner offenbaren beispielsweiseWO 2010/037548 A1 undEP 0 492 384 A1 das Verfahren des Hochgeschwindigkeitflammspritzens und Geräte zur Verwendung hierin. - Das nichtthermische Plasmaspritzen erfolgt weitgehend analog zum thermischen Plasmaspritzen und Flammspritzen. Ein pulverförmiges Beschichtungsmaterial wird in ein nichtthermisches Plasma injiziert und hiermit auf eine Substratoberfläche aufgetragen. Wie beispielsweise der
EP 1 675 971 B1 entnommen werden kann, zeichnet sich dieses Verfahren durch eine besonders niedrige thermische Belastung des beschichteten Substrats aus. Auch dieses Verfahren, besondere Ausführungsformen und entsprechende Verfahrensparameter sind dem Fachmann aus verschiedenen Publikationen bekannt. Beispielsweise beschreibt dieEP 2 104 750 A2 die Anwendung dieses Verfahrens und eine Vorrichtung zu dessen Durchführung. BeispielsweiseDE 103 20 379 A1 beschreibt die Herstellung eines elektrisch beheizbaren Elementes unter Einsatz dieses Verfahrens. Weitere Offenbarungen hinsichtlich des Verfahrens oder Vorrichtungen für das nichtthermische Plasmaspritzen finden sich beispielsweise inEP 1 675 971 B1 ,DE 10 2006 061 435 A1 ,WO 03/064061 A1 WO 2005/031026 A1 ,DE 198 07 086 A1 ,DE 101 16 502 A1 ,WO 01/32949 A1 EP 0 254 424 B1 ,EP 1 024 222 A2 ,DE 195 32 412 A1 ,DE 199 55 880 A1 undDE 198 56 307 C1 . - Ein allgemeines Problem von Beschichtungsverfahren unter Einsatz eines pulverförmigen Beschichtungsmaterials ist die Förderung der Pulver. Insbesondere zur Herstellung von beispielsweise besonders dünnen Schichten ist eine sehr gleichmäßige Zuführung des pulverförmigen Beschichtungsmaterials notwendig. Aus diesem Grund finden sich zusätzlich verschiedene speziell ausgestaltete Fördervorrichtungen als Thema eigener Patentanmeldungen. Beispiele finden sich in
WO 03/029762 A1 WO 2011/032807 A1 . - Die
EP 0 459 115 A1 betrifft ein thermisches Spritzpulver. - Aufgabe der vorliegenden Erfindung ist es, die Erzeugung neuartiger Beschichtungen zu ermöglichen oder die Herstellung bekannter Beschichtungen zu verbessern. Ferner ist es eine Aufgabe der vorliegenden Erfindung, die Erzeugung hochwertiger besonders dünner Beschichtungen zu ermöglichen. Ferner ist es eine Aufgabe der vorliegenden Erfindung, bestehende Probleme hinsichtlich der Förderbarkeit des in einem Beschichtungsverfahren eingesetzten pulverförmigen Beschichtungsmaterials zu lösen.
- Eine weitere Aufgabe der vorliegenden Erfindung ist es, Verfahren zur Substratbeschichtung bereitzustellen, die sich durch neuartige Beschichtungen oder eine verbesserte Qualität der Beschichtung auszeichnen.
- Eine weitere Aufgabe der vorliegenden Erfindung ist es, ein pulverförmiges Beschichtungsmaterial bereitzustellen, das für eine der vorgenannten Verwendungen in Beschichtungsverfahren besonders geeignet ist.
- Die vorliegende Erfindung betrifft die Verwendung eines Partikel-haltigen pulverförmigen Beschichtungsmaterials gemäß Anspruch 1.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendung beträgt der Gewichtsanteil des Additivs bzw. der Additive höchstens 32 Gew.-%, bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen beträgt der Gewichtsanteil des Additivs bzw. der Additive zwischen 0,02 % und 32 Gew.-%, jeweils bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen beträgt der Kohlenstoffgehalt der additivversehenen Partikel des pulverförmigen Beschichtungsmaterials von 0,01 Gew.-% bis 15 Gew.-%, jeweils bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen beträgt der Gewichtsanteil des Additivs bzw. der Additive mindestens 0,02 Gew.-%, bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen weist die als Additiv eingesetzte Verbindung bzw. weisen die als Additiv eingesetzten Verbindungen mindestens 6 Kohlenstoffatome auf.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen umfassen oder sind die Partikel des pulverförmigen Beschichtungsmaterials Metallpartikel und das Metall wird ausgewählt aus der Gruppe bestehend aus Silber, Gold, Platin, Palladium, Vanadium, Chrom, Mangan, Cobalt, Germanium, Antimon, Aluminium, Zink, Zinn, Eisen, Kupfer, Nickel, Titan, Silizium, Legierungen und Mischungen davon.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen wird das Beschichtungsverfahren ausgewählt aus der Gruppe bestehend aus. Flammspritzen und nichtthermischem Plasmaspritzen. Besonders bevorzugt ist das nichtthermische Plasmaspritzen.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen umfasst das mindestens eine Additiv keine Stearinsäure und/oder Ölsäure und vorzugsweise keine gesättigte und ungesättigte C18-Carbonsäuren, mehr bevorzugt keine gesättigte und ungesättigte C14 bis C18-Carbonsäuren, noch mehr bevorzugt keine gesättigte und ungesättigte C12 bis C18-Carbonsäuren und am meisten bevorzugt keine gesättigte und ungesättigte C10 bis C20-Carbonsäuren.
- Erfindungsgemäß wird das Additiv bzw. werden die Additive ausgewählt aus der Gruppe bestehend aus Polymeren, Monomeren, Silanen, Wachsen, oxidierten Wachsen, Carbonsäuren, Phosphonsäuren, Derivaten der vorgenannten und Mischungen davon.
- Erfindungsgemäß weist das pulverförmige Beschichtungsmaterial einen Span-Wert im Bereich von 0,4 bis 2,9 auf, der wie folgt definiert ist:

- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen ist das Additiv bzw. sind die Additive von den beschichteten Partikeln mit organischem und/oder wässrigem Lösungsmittel ablösbar.
- Erfindungsgemäß weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert im Bereich von 1,5 bis 53 µm auf.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D90-Wert im Bereich von 9 bis 103 µm auf.
- Bei bestimmten Ausführungsformen der vorgenannten Verwendungen weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert im Bereich von 0,2 bis 5 µm auf.
- Weiterhin betrifft die vorliegende Erfindung Verfahren zur Beschichtung eines Substrats gemäß Anspruch 10.
- Bei bestimmten Ausführungsformen des vorgenannten Verfahrens wird das Verfahren ausgewählt wird aus der Gruppe bestehend aus Flammspritzen und nichtthermisches Plasmaspritzen. Vorzugsweise ist das Verfahren in bestimmten der vorgenannten Ausführungsformen das nichtthermische Plasmaspritzen.
- Bei bestimmten Ausführungsformen der vorgenannten Verfahren wird das pulverförmige Beschichtungsmaterial als Aerosol gefördert.
- Bei bestimmten Ausführungsformen der vorgenannten Verfahren ist das auf das Substrat gerichtete Medium Luft oder wurde aus Luft erzeugt. Die vorgenannte Luft kann aus der Umgebungsatmosphäre entnommen werden. Bei bestimmten Ausführungsformen, bei denen beispielsweise eine besonders hohe Reinheit der Beschichtung gewünscht ist, wird die Luft vor ihrem Einsatz gereinigt, wobei beispielsweise Staub und/oder Wasserdampf abgetrennt wird. Ebenfalls kann es bevorzugt sein, dass auch die gasförmigen Bestandteile der Luft außer Stickstoff und Sauerstoff weitgehend vollständig abgetrennt werden, wobei die Gesamtmenge der Verunreinigungen vorzugsweise < 0,01 Vol.-%, weiter bevorzugt <0,001 Vol.-% ist.
- Der Begriff "pulverförmiges Beschichtungsmaterial" im Sinne der vorliegenden Erfindung bezieht sich auf ein Partikelgemisch, das auf das Substrat als Beschichtung aufgebracht wird. Das Versehen der Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials mit dem Additiv bzw. den Additiven muss hierbei nicht vollständig sein, um die erfindungsgemäße Verwendung zu ermöglichen. Ohne dass es als Einschränkung der Erfindung verstanden werden soll, ist es die Ansicht der Erfinder, dass die Wirkung der aufgebrachten Additive unter anderem durch eine Wirkung als Abstandshalter zwischen den einzelnen Partikeln verursacht wird, wobei ein Aufbringen oder eine Belegung der Oberfläche über einen bestimmten Grad hinaus mit keiner merklich verbesserten Förderbarkeit verbunden ist, jedoch einen vermehrten Einsatz des Additivs bzw. der Additive erfordert, welcher daher nur Kosten verursacht und somit wirtschaftlich nicht sinnvoll ist. Daher ist es bei bestimmten Ausführungsformen bevorzugt, dass höchstens 90 %, vorzugsweise höchstens 85 %, mehr bevorzugt höchstens 80 %, noch mehr bevorzugt höchstens 75 % und am meisten bevorzugt höchstens 70 % der Oberfläche der Partikel mit dem Additiv bzw. den Additiven belegt sind. Gleichzeitig bietet eine möglichst vollständige Belegung der Oberfläche der Partikel jedoch eine gewisse Schutzwirkung beispielsweise vor oxidierenden Einflüssen aus der Umgebung. Daher ist es bei bestimmten besonders bevorzugten Ausführungsformen der Erfindung bevorzugt, dass mindestens 20 %, vorzugsweise mindestens 25 %, mehr bevorzugt mindestens 30 % und noch mehr bevorzugt mindestens 35 % der Oberfläche der Partikel mit dem Additiv bzw. den Additiven belegt sind. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass mindestens 40 %, vorzugsweise mindestens 50 %, mehr bevorzugt mindestens 55 % und noch mehr bevorzugt mindestens 60 % der Oberfläche der Partikel mit dem Additiv bzw. den Additiven belegt sind. Eine Bestimmung der Oberflächenbelegung der erfindungsgemäßen pulverförmigen Beschichtungsmaterialien erfolgt mittels REM, wobei 30 zufällig ausgewählte Partikel betrachtet werden.
- Überraschenderweise haben die Erfinder festgestellt, dass die Förderbarkeit eines pulverförmigen Beschichtungsmaterials durch die zumindest partielle Belegung der Oberfläche der Partikel mit mindestens einem Additiv deutlich erhöht wird. Dies ist in Beschichtungsverfahren, insbesondere bei solchen, bei denen eine dünne Schicht aufgetragen werden soll, von großer Bedeutung, um hochqualitative und reproduzierbare Ergebnisse zu erhalten. Eine Erhöhung der Reproduzierbarkeit des Verfahrens und gleichmäßigere Zuführung des pulverförmigen Beschichtungsmaterials ermöglicht ferner die Herstellung deutlich homogenerer Beschichtungen mit wenig Fehlstellen und einem sehr hohen Vernetzungsgrad der Partikel. Derartige Merkmale sind insbesondere von Bedeutung für die Herstellung besonders dünner Beschichtungen. Zudem resultiert eine derart verbesserte Förderbarkeit in einer deutlich vereinfachten Zuführung des pulverförmigen Beschichtungsmaterials und einer drastischen Verringerung des apparativen Aufwands.
- Erfindungsgemäße Verfahren, die zum Aufbau von Beschichtungen eingesetzt werden, sind Kaltgasspritzen, thermisches Plasmaspritzen, nichtthermisches Plasmaspritzen, Flammspritzen und Hochgeschwindigkeitsflammspritzen. Von besonders großer Bedeutung erweist sich eine verbesserte Förderbarkeit insbesondere bei Beschichtungsverfahren, bei denen eine möglichst geringe thermische Belastung des Substrats hervorgerufen werden soll und keine oder nahezu keine thermische Komponente für die Aufbringung der Beschichtung eingesetzt wird. Bei bestimmten Ausführungsformen ist daher die Verwendung des erfindungsgemäßen pulverförmigen Beschichtungsmaterials beim Flammspritzen, nichtthermischen Plasmaspritzen, Kaltgasspritzen und Hochgeschwindigkeitsflammspritzen bevorzugt. In bestimmten Fällen ist es zudem erwünscht, auch empfindliche Substrate mit dem erfindungsgemäßen Verfahren beschichten zu können, weshalb das pulverförmige Beschichtungsmaterial mit lediglich begrenzter kinetischer Energie aufgebracht werden darf. Bei bestimmten der vorgenannten
Ausführungsformen wird das Verfahren daher bevorzugt ausgewählt aus der Gruppe bestehend aus Flammspritzen und nichtthermischen Plasmaspritzen. Der industrielle Einsatz des Flammspritzens erfordert jedoch den Einsatz und zur Sicherstellung eines kontinuierlichen Betriebs die Lagerung großer Mengen des eingesetzten Gases. Da beim Flammspritzen brennbare Gase zum Erzeugen der Flamme erforderlich sind, ist deren Lagerung mit einem entsprechenden Sicherheitsrisiko verbunden und erfordert daher spezielle Sicherheitsvorschriften. Ein Plasma kann hingegen auch unter Einsatz nichtbrennbarer Gase erzeugt werden, so dass die Lagerung entsprechender Gasmengen mit geringeren Sicherheitsstandards und daher verminderten Kosten verbunden ist. Bei bestimmten der vorgenannten Ausführungsformen ist es daher ganz besonders bevorzugt, dass das nichtthermische Plasmaspritzen als Beschichtungsverfahren genutzt wird. - Der Begriff "Additiv" im Sinne der vorliegenden Erfindung bezieht sich auf Stoffe die auf der Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials unvernetzt vorliegen, d.h. nicht vernetzt wurden. Insbesondere bezieht sich der Begriff "Additiv" bei bevorzugten Ausführungsformen der vorliegenden Erfindung auf kohlenstoffhaltige Verbindung, die auf der Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials nicht vernetzt wurden. Im Sinne der vorliegenden Erfindung wird unter "nicht auf der Oberfläche vernetzt" verstanden, dass während oder nach dem Aufbringen des Additivs auf die Partikel des pulverförmigen Beschichtungsmaterials keine kovalenten Bindungen zwischen den einzelnen Additivmolekülen aufgebaut werden, mithin keine Nachvernetzung auf der Pigmentoberfläche erfolgt. Insbesondere werden unter dem Begriff "Additiv" keine vernetzten Polymere verstanden, wie sie beispielsweise in der
EP 2115075 A1 offenbart werden. - Bei bestimmten Ausführungsformen ist es insbesondere bevorzugt, dass die Additive nur mittels physikalischer Bindungen an die Partikel des pulverförmigen Beschichtungsmaterials gebunden sind, beispielsweise mittels Van-der-Waals-Wechselwirkungen, Dipol-Wechselwirkungen oder Wasserstoffbrücken. Es ist jedoch auch möglich, dass die Additive zusätzlich oder alternativ mittels chemischer Bindungen wie beispielsweise kovalenten oder ionischen Bindungen an die Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials gebunden sind.
- Generell ist es bevorzugt, dass die erfindungsgemäßen Additive durch den Einsatz organischer und/oder wässriger Lösungsmittel wieder von den Partikeln abgelöst werden können. Derartige Additive besitzen insbesondere den Vorteil, dass sie leicht und kostengünstig aufzubringen sind. Bei bestimmten Ausführungsformen können bestimmte bevorzugte Additive beispielsweise in einem Lösungsmittel dispergiert und durch mechanische Kräfte auf die Pulverpartikel aufgebracht werden. Zusätzlich oder alternativ können bei bestimmten Ausführungsformen die Additive in einem geeigneten Lösungsmittel gelöst, dann mit den Pulverpartikeln gemischt und durch Abdampfen des Lösungsmittels auf die Pulverpartikel aufgebracht werden.
- Ohne dass es als Einschränkung der Erfindung verstanden werden soll, ist es die Ansicht der Erfinder, dass die erfindungsgemäßen Additive die Wechselwirkungen zwischen den Partikeln herabsetzen und dadurch die Förderbarkeit erhöhen.
- Stoffe, die als Additive im Sinne der vorliegenden Erfindung sind insbesondere kohlenstoffhaltige Verbindungen, die chemisch und/oder physikalisch auf der Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials gebunden werden.
- Ohne dass es als Einschränkung der vorliegenden Erfindung verstanden werden soll, ist es die Ansicht der Erfinder, dass eine besonders starke Verbesserung der erfindungsgemäß hergestellten Beschichtungen bei der Verwendung von Additiven mit hohem Kohlenstoffgehalt in einer Verbrennungsflamme oder einer Plasmaflamme dadurch hervorgerufen wird, dass das Additiv in der Flamme verbrennt und hierbei vorhandene Agglomerate des pulverförmigen Beschichtungsmaterials aufbricht. Bei bestimmten Ausführungsformen ist es daher bevorzugt, dass der Gewichtsanteil der Kohlenstoffatome des additivbelegten pulverförmigen Beschichtungsmaterials mindestens 0,01 Gew.-%, vorzugsweise mindestens 0,05 Gew.-%, mehr bevorzugt mindestens 0,1 Gew.-% und noch mehr bevorzugt mindestens 0,17 Gew.-% ist. Insbesondere ist es in bestimmten Ausführungsformen bevorzugt, dass der Gewichtsanteil der Kohlenstoffatome des additivbelegten pulverförmigen Beschichtungsmaterial mindestens 0,22 Gew.-%, vorzugsweise mindestens 0,28 Gew.-%, mehr bevorzugt mindestens 0,34 Gew.-% und noch mehr bevorzugt mindestens 0,4 Gew.-% ist. Die vorgenannten Gew.-% beziehen sich auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Andererseits ist es bei bestimmten Ausführungsformen bevorzugt, dass der Gewichtsanteil der Kohlenstoffatome des additivbelegten pulverförmigen Beschichtungsmaterial höchstens 15 Gew.-%, vorzugsweise höchstens 10 Gew.-%, mehr bevorzugt höchstens 7 Gew.-% und noch mehr bevorzugt höchstens 5 Gew.-% beträgt. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass der Kohlenstoffgehalt höchstens 4 Gew.-%, vorzugsweise höchstens 3 Gew.-%, mehr bevorzugt höchstens 2 Gew.-% und noch mehr bevorzugt höchstens 1 Gew.-% beträgt. Die vorgenannten Gew.-% beziehen sich auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei bestimmten Ausführungsformen ist es insbesondere bevorzugt, dass der Gewichtsanteil der Kohlenstoffatome des additivbelegten pulverförmigen Beschichtungsmaterial im Bereich zwischen 0,01 Gew.-% und 15 Gew.-%, vorzugsweise im Bereich zwischen 0,05 Gew.-% und 10 Gew.-%, mehr bevorzugt im Bereich zwischen 0,1 Gew.-% und 7 Gew.-% und noch mehr bevorzugt im Bereich zwischen 0,17 Gew.-% und 5 Gew.-% liegt. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass der Gewichtsanteil der Kohlenstoffatome des additivbelegten pulverförmigen Beschichtungsmaterial im Bereich zwischen 0,22 Gew.-% und 4 Gew.-%, vorzugsweise im Bereich zwischen 0,28 Gew.-% und 3 Gew.-%, mehr bevorzugt im Bereich zwischen 0,34 Gew.-% und 2 Gew.-% und noch mehr bevorzugt im Bereich zwischen 0,4 Gew.-% und 1 Gew.-% liegt. Die vorgenannten Gew.-% beziehen sich auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs. Die Bestimmung des Gewichtsanteils der Kohlenstoffatome am Gesamtgewicht des Beschichtungsmaterials und des Additivs erfolgt beispielsweise mit einem CS 200 Gerät der Firma Leco Instruments GmbH.
- Bei bestimmten Ausführungsformen ist es ferner bevorzugt, dass die als Additiv eingesetzten Verbindungen mindestens 6 Kohlenstoffatome, vorzugsweise mindestens 7 Kohlenstoffatome, mehr bevorzugt mindestens 8 Kohlenstoffatome und noch mehr bevorzugt mindestens 9 Kohlenstoffatome enthalten. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass die als Additiv eingesetzten Verbindungen mindestens 10 Kohlenstoffatome, vorzugsweise mindestens 11 Kohlenstoffatome, mehr bevorzugt mindestens 12 Kohlenstoffatome und noch mehr bevorzugt mindestens 13 Kohlenstoffatome enthalten. Die Anzahl der im erfindungsgemäßen Additiv enthaltenen Kohlenstoffatome kann beispielsweise durch Bestimmung des jeweiligen Additivs bestimmt werden. Hierbei können alle dem Fachmann bekannten Verfahren zur Bestimmung einer Substanz herangezogen werden. Beispielsweise kann ein Additiv unter Einsatz organischer und/oder wässriger Lösungsmittel von den Partikeln des pulverförmigen Beschichtungsmaterials abgelöst werden und anschließend mittels HPLC, GCMS, NMR, CHN oder Kombinationen der vorgenannten untereinander oder mit anderen routinemäßig genutzten Verfahren identifiziert werden.
- Bei bestimmten Ausführungsformen ist es ferner bevorzugt, dass der Gewichtsanteil des Additivs bzw. der Additive mindestens 0,02 Gew.-%, vorzugsweise mindestens 0,08 Gew.-%, mehr bevorzugt mindestens 0,17 Gew.-% und noch mehr bevorzugt mindestens 0,30 Gew.-% beträgt. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass der C-Gehalt des Beschichtungsmaterials und des Additivs mindestens 0,35 Gew.-%, vorzugsweise mindestens 0,42 Gew.-%, mehr bevorzugt mindestens 0,54 Gew.-% und noch mehr bevorzugt mindestens 0,62 Gew.-% beträgt. Die vorgenannten Gew.-% beziehen sich auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei weiteren bestimmten Ausführungsformen ist es ferner bevorzugt, dass der Gewichtsanteil des Additivs höchstens 32 Gew.-%, vorzugsweise höchstens 18 Gew.-%, mehr bevorzugt höchstens 13 Gew.-% und noch mehr bevorzugt höchstens 9 Gew.-% beträgt. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass der C-Gehalt des Beschichtungsmaterial und des Additivs höchstens 7 Gew.-%, vorzugsweise höchstens 6 Gew.-%, mehr bevorzugt höchstens 4,5 Gew.-% und noch mehr bevorzugt höchstens 2,3 Gew.-% beträgt. Die vorgenannten Gew.-% beziehen sich auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Bei weiteren bestimmten Ausführungsformen ist es ferner bevorzugt, dass der Gewichtsanteil des Additivs im Bereich zwischen 0,02 Gew.-% und 32 Gew.-%, vorzugsweise im Bereich zwischen 0,08 Gew.-% und 18 Gew.-%, mehr bevorzugt im Bereich zwischen 0,17 Gew.-% und 13 Gew.-% und noch mehr bevorzugt im Bereich zwischen 0,30 Gew.-% und 9 Gew.-% liegt. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass der Gewichtsanteil der Kohlenstoffatome des Beschichtungsmaterials und des Additivs im Bereich zwischen 0,35 Gew.-% und 7 Gew.-%, vorzugsweise im Bereich zwischen 0,42 Gew.-% und 6 Gew.-%, mehr bevorzugt im Bereich zwischen 0,54 Gew.-% und 4,5 Gew.-% und noch mehr bevorzugt im Bereich zwischen 0,62 Gew.-% und 2,3 Gew.-% liegt. Die vorgenannten Gew.-% beziehen sich auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Stoffe, die als Additive im Sinne der vorliegenden Erfindung eingesetzt werden, sind:
Polymere (z.B. Polysaccharide, Kunststoffe), Monomere, Silane, Wachse, oxidierte Wachse, Carbonsäuren (z.B. Fettsäuren), Phosphonsäuren, Derivate der vorgenannten (insbesondere Carbonsäurederivate und Phosphorsäurederivate) und Mischungen hiervon. Bei bestimmten Ausführungsformen ist es bevorzugt, dass Polysaccharide, Kunststoffe, Silane, Wachse, oxidierte Wachse, Carbonsäuren (z.B. Fettsäuren) Carbonsäurederivate, Phosphonsäuren, Phosphorsäurederivate oder Mischungen hiervon, vorzugsweise Polysaccharide, Silane, Wachse, oxidierte Wachse, Carbonsäuren (z.B. Fettsäuren) Carbonsäurederivate, Phosphonsäuren, Phosphorsäurederivate oder Mischungen hiervon, mehr bevorzugt Polysaccharide, Silane, Wachse, oxidierte Wachse, Phosphonsäuren, Phosphorsäurederivate oder Mischungen hiervon, als Additiv eingesetzt werden. - Die vorgenannten Wachse umfassen natürliche Wachse als auch synthetische Wachse. Beispiele derartiger Wachse sind Paraffinwachse, Petroleumwachse, Montanwachse, tierische Wachse (z.B. Bienenwachs, Shellack, Wollwachs), pflanzliche Wachse (z.B. Carnaubawachs, Candelillawachs, Reiswachs), Fettsäureamidwachse (wie z.B. Erucamid), Polyolefinwachse (wie z.B. Polyethylenwachse, Polypropylenwachse), gepfropfte Polyolefinwachse, Fischer-Tropsch Wachse, und oxidierte Polyethylenwachse und modifizierte Polyethylen und Polypropylenwachse (z.B. Metallocen-Wachse). Die erfindungsgemäßen Wachse sind bei bestimmten Ausführungsformen bevorzugt über physikalische Bindungen gebunden. Es ist jedoch nicht ausgeschlossen, dass die Wachse bei weiteren bestimmten Ausführungsformen über funktionelle Gruppen verfügen, die alternativ oder zusätzlich eine ionische und/oder kovalente Bindung ermöglichen.
- Der Begriff "Polymer" im Sinne der vorliegenden Erfindung umfasst auch Oligomere. Bei bestimmten bevorzugten Ausführungsformen sind die erfindungsgemäß eingesetzten Polymere jedoch bevorzugt aus mindestens 25 Monomereinheiten, mehr bevorzugt aus mindestens 35 Monomereinheiten, noch mehr bevorzugt aus mindestens 45 Monomereinheiten und am meisten bevorzugt aus mindestens 50 Monomereinheiten aufgebaut. Die Polymere können hierbei an die Partikel des pulverförmigen Beschichtungsmaterials gebunden sein, ohne dass kovalente oder ionische Bindung ausgebildet werden. Bei bestimmten Ausführungsformen ist es jedoch bevorzugt, dass das erfindungsgemäße Additiv mindestens eine ionische oder kovalente Bindung zu den Partikeln des pulverförmigen Beschichtungsmaterials ausbilden kann. Eine derartige Bindung erfolgt bei bestimmten der vorgenannten Ausführungsformen vorzugsweise über eine im Polymer enthaltene Phosphorsäure-, Carbonsäure-, Silan- oder Sulfonsäuregruppe.
- Der Begriff "Polysaccharid" im Sinne der vorliegenden Erfindung umfasst auch Oligosaccharide. Bei bestimmten bevorzugten Ausführungsformen sind die erfindungsgemäß eingesetzten Polysaccharide jedoch bevorzugt aus mindestens 4 Monomereinheiten, mehr bevorzugt aus mindestens 8 Monomereinheiten noch mehr bevorzugt aus mindestens 10 Monomereinheiten und am meisten bevorzugt aus mindestens 12 Monomereinheiten aufgebaut sind. Bei bestimmten Ausführungsformen besonders bevorzugte Polysaccharide sind Cellulose, Cellulosederivate wie z.B. Methylcellulose, Ethylcellulose, Carboxymethylcelluose, Hydroxyethylcellulose, Hydroxypropylmethylcellulose, Nitrocellulose (z.B. Ethocel, oder Methocel von der Dow Wolff cellulosics), Celluloseester (z.B. Celluloseacetat, Celluloseacetobutyrat, und Cellulosepropionat), Stärke wie z.B. Maisstärke, Kartoffelstärke und Weizenstärke und modifizierte Stärken.
- Der Begriff "Kunststoff' im Sinne der vorliegenden Erfindung umfasst thermoplastische, duroplastische oder elastomere Kunststoffe. Besonders bevorzugt sind hierbei thermoplastische Kunststoffe, wobei alle dem Fachmann bekannten Thermoplaste in Betracht kommen. Eine Zusammenstellung entsprechender Thermoplaste findet sich z.B. im Kunststoff-Taschenbuch, Hrsg. Saechtling, 25. Ausgabe, Hanser-Verlag, München, 1992, insbesondere Kapitel 4 sowie darin zitierte Verweise, und im Kunststoff-Handbuch, Hrsg. G. Becker und D. Braun, Bände 1 bis 11, Hanser-Verlag, München, 1966 bis 1996. Ohne hierauf beschränkt zu sein, sollen zur Verdeutlichung die folgenden Thermoplaste exemplarisch genannt werden: Polyoxyalkylene, Polycarbonate (PC), Polyester wie Polybutylenterephthalat (PBT) oder Polyethylenterephthalat (PET), Polyolefine wie Polyethylen oder Polypropylen (PP), Poly(meth)acrylate, Polyamide, vinylaromatische (Co)polymere wie Polystyrol, schlagzähmodifiziertes Polystyrol wie HI-PS, oder ASA-, ABS- oder AES-Polymerisate, Polyarylenether wie Polyphenylenether (PPE), Polysulfone, Polyurethane, Polylactide, halogenhaltige Polymerisate, imidgruppenhaltige Polymere, Celluloseester, Silicon-Polymere und thermoplastische Elastomere. Es können auch Mischungen unterschiedlicher Thermoplaste in der Form von ein- oder mehrphasigen Polymerblends eingesetzt werden.
- Polyoxyalkylenhomo- oder -copolymerisate, insbesondere (Co)polyoxymethylene (POM), und Verfahren zu deren Herstellung sind dem Fachmann an sich bekannt und in der Literatur beschrieben. Die Polymerhauptkette dieser Polymere weist mindestens 50 Mol-% an wiederkehrenden Einheiten -CH2O- auf. Die Homopolymeren werden im Allgemeinen durch Polymerisation von Formaldehyd oder Trioxan, vorzugsweise katalytisch, hergestellt. Beispiele sind Polyoxymethylencopolymere und Polyoxymethylenterpolymerisate.
- Geeignete Polycarbonate sind an sich bekannt und sind z.B. gemäß
DE 1 300 266 B1 mittels Grenzflächenpolykondensation oder gemäßDE 14 95 730 A1 durch Umsetzung von Biphenylcarbonat mit Bisphenolen erhältlich. - Geeignete Polyester sind ebenfalls an sich bekannt und in der Literatur beschrieben. Die Polyester können durch Umsetzung von aromatischen Dicarbonsäuren, deren Estern oder anderer esterbildender Derivate derselben mit aliphatischen Dihydroxyverbindungen in an sich bekannter Weise hergestellt werden. Bei bestimmten Ausführungsformen werden als Dicarbonsäuren Naphthalindicarbonsäure, Terephthalsäure und Isophthalsäure oder deren Mischungen eingesetzt. Bis zu 10 mol-% der aromatischen Dicarbonsäuren können durch aliphatische oder cycloaliphatische Dicarbonsäuren wie Adipinsäure, Azelainsäure, Sebacinsäure, Dodecandisäuren und Cyclohexandicarbonsäuren ersetzt werden. Beispiele aliphatischer Dihydroxyverbindungen sind Diole mit 2 bis 6 Kohlenstoffatomen, insbesondere 1,2-Ethandiol, 1,4-Butandiol, 1,6-Hexandiol, 1,4-Hexandiol, 1,4-Cyclohexandiol und Neopentylglykol oder deren Mischungen.
- Beispiele der vorgenannten Polyolefine sind Polyethylen und Polypropylen sowie Copolymerisate auf der Basis von Ethylen oder Propylen, ggf. auch mit höheren α-Olefinen. Der Begriff "Polyolefin" im Sinne der vorliegenden Erfindung umfasst auch Ethylen-Propylen-Elastomere und Ethylen-Propylen-Terpolymere.
- Beispiele der vorgenannten Poly(meth)acrylate sind Polymethylmethacrylat (PMMA) und Copolymere auf der Basis von Methylmethacrylat mit bis zu 40 Gew.-% weiterer copolymerisierbarer Monomeren, wie z.B. n-Butylacrylat, t-Butylacrylat oder 2-Ethylhexylacrylat.
- Die vorgenannten Polyamide umfassen auch Polyetheramide wie Polyetherblockamide und werden beispielsweise in den Offenbarungen der
US 2,071,250 ,US 2,071,251 ,US 2,130,523 ,US 2,130,948 ,US 2,241,322 ,US 2,312,966 ,US 2,512,606 undUS 3,393,210 beschrieben. Ferner umfassen die vorgenannten Polyamide beispielsweise Polycaprolactame, Polycapryllactame, Polylaurinlactame und Polyamide, die durch Umsetzung von Dicarbonsäuren mit Diaminen erhalten werden. Beispiele hierfür geeigneter Dicarbonsäuren sind Alkandicarbonsäuren mit 6 bis 12, insbesondere 6 bis 10 Kohlenstoffatomen und aromatische Dicarbonsäuren einsetzbar. Beispiel geeigneter Diamine sind Alkandiamine mit 6 bis 12, insbesondere 6 bis 8 Kohlenstoffatomen sowie m-Xylylendiamin, Di-(4-aminophenyl)methan, Di-(4-aminocyclohexyl)-methan, 2,2-Di-(4-aminophenyl)-propan oder 2,2-Di-(4-aminocyclohexyl)-propan. - Beispiele der vorgenannten vinylaromatischen (Co)polymere sind Polystyrol, Styrol-Acrytnitril-Copolymere (SAN) und schlagzähmodifiziertes Polystyrol (HIPS = High Impact Polystyrene). Die Herstellung derartiger vinylaromatischen (Co)polymere ist dem Fachmann bekannt und findet sich beispielsweise in der
EP-A-302 485 DE 197 28 629 A1 und von ASA-Polymerisaten beispielsweise inEP 99 532 A2 US 3,055,859 oder in derUS 4,224,419 . - Beispiele der vorgenannten Polyarylenether sind Polyarylenether an sich, Polyarylenethersulfide, Polyarylenethersulfone und Polyarylenetherketone. Deren Arylengruppen können gleich oder verschieden und unabhängig voneinander beispielsweise einen aromatischen Rest mit 6 bis 18 C-Atomen sein. Beispiele geeigneter Arylenreste sind Phenylen, Bisphenylen, Terphenylen, 1,5-Naphthylen, 1,6-Naphthylen, 1,5-Anthrylen, 9,10-Anthrylen oder 2,6- Anthrylen. Exemplarische Herstellungsangaben von Polyarylenethersulfonen finden sich in
EP 113 112 A1 EP 135 130 A2 - Weitere Beispiele von Kunststoffen, die bei bestimmten Ausführungsformen als Additive eingesetzt werden können, sind Polyurethane, Polyisocyanurate und Polyharnstoffe.
- Beispiele der Polymere der Milchsäure, Polylactide, sowie Verfahren zu deren Herstellung sind dem Fachmann bekannt. Bei bestimmten Ausführungsformen ist es insbesondere bevorzugt, Co- oder Blockcopolymere auf der Basis von Milchsäure und weiteren Monomeren einzusetzen.
- Beispiele halogenhaltiger Polymerisate sind die Polymerisate des Vinylchlorids, wie Polyvinylchlorid (PVC) (z.B. Hart-PVC und Weich-PVC), und Copolymerisate des Vinylchlorids (z.B. PVC-U-Formmassen).
- Weitere Beispiele von Kunststoffen, die bei bestimmten Ausführungsformen als Additive eingesetzt werden können, sind fluorhaltige Polymere wie Polytetrafluorethylen (PTFE), Tetrafluorethylen-Perfluorpropylen-Copolymere (FEP), Copolymere des Tetrafluorethylens mit Perfluoralkylvinylether, Ethylen-Tetrafluorethylen-Copolymere (ETFE), Polyvinylidenfluorid (PVDF), Polyvinylfluorid (PVF), Polychlortrifluorethylen (PCTFE) und Ethylen-Chlortrifluorethylen-Copolymere (ECTFE).
- Beispiele der vorgenannten imidgruppenhaltigen Polymere sind Polyimide, Polyetherimide, und Polyamidimide. Derartige Polymere werden beispielsweise in Römpp Chemie Lexikon, CD-ROM Version 1.0, Thieme Verlag Stuttgart 1995, beschrieben.
- Die vorgenannten thermoplastischen Elastomere (TPE) sind dadurch gekennzeichnet, dass sie sich wie Thermoplaste verarbeiten lassen, jedoch kautschukelastische Eigenschaften aufweisen. Nähere Informationen finden sich beispielsweise in G. Holden et al., Thermoplastic Elastomers, 2. Auflage, Hanser Verlag, München 1996. Beispiele sind thermoplastische Polyurethanelastomere (TPE-U oder TPU), Styrol-Oligoblock-Copolymere (TPE-S) wie SBS (StyrolButadien-Styrol-oxyBlockcopolymer) und SEES (Styrol-Ethylen-Butylen-Styrol-Blockcopolymer, erhältlich durch Hydrieren von SBS), thermoplastische Polyolefin-Elastomere (TPE-O), thermoplastische Polyester-Elastomere (TPE-E), thermoplastische Polyamid-Elastomere (TPE-A) und thermoplastische Vulkanisate (TPE-V).
- Beispiele für die vorgenannten Polyacrylate sind Poly(meth)acrylate, welche bevorzugt als Homopolymere oder als Blockpolymere vorliegen. Derartige Polymere werden beispielsweise von der Fa. Evonik unter dem Handelsnamen Degalan vertrieben.
- Bei bestimmten Ausführungsformen ist es bevorzugt, dass die Additive ausgewählt werden aus der Gruppe bestehend aus den Produkten der Copolymerisation von PE oder PP mit Maleinsäure(anhydrid) oder Acrylsäure.
- Bei bestimmten Ausführungsformen ist es bevorzugt, dass die als Additive eingesetzten Polymere ein Molekulargewicht von höchstens 200 000, vorzugsweise von höchstens 170 000, mehr bevorzugt von höchstens 150 000 und noch mehr bevorzugt höchstens 130 000 aufweisen. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass die als Additive eingesetzten Verbindungen ein Molekulargewicht von höchstens 110 000, vorzugsweise von höchstens 90 000, mehr bevorzugt von höchstens 70 000 und noch mehr bevorzugt von höchstens 50 000 aufweisen.
- Die vorgenannten Carbonsäuren umfassen bei bestimmten Ausführungsformen insbesondere auch Dicarbonsäuren, Tricarbonsäuren und Tetracarbonsäuen. Beispiele von Dicarbonsäuren sind Bernsteinsäure, Glutarsäure, Adipinsäure, Pimelinsäure, Korksäure, Azelainsäure und Sebacinsäure.
- Bei bestimmten bevorzugten Ausführungsformen sind die vorgenannten Carbonsäurederivate insbesondere auf Carbonsäureester ausgerichtet.
- Beispiele der vorgenannten Fettsäuren sind Caprinsäure, Undecansäure, Laurinsäure, Tridecansäure, Myristinsäure, Pentadecansäure, Palmitinsäure, Margarinsäure, Nonadecansäure, Arachinsäure, Behensäure, Lignocerinsäure, Cerotinsäure, Melissinsäure, Undecylensäure, Palmitoleinsäure, Elaidinsäure, Vaccensäure, Icosensäure, Cetoleinsäure, Erucasäure, Nervonsäure, Sorbinsäure, Linolsäure, Linolensäure, Elaeostearinsäure, Arachidonsäure, Timnodonsäure, Clupanodonsäure, Docosahexaensäure, Stearinsäure und Ölsäure. Bei bestimmten ganz besonders bevorzugten Ausführungsformen der vorliegenden Erfindung umfassen die Additive keine Stearinsäure und Ölsäure und vorzugsweise keine gesättigte und ungesättigte C18-Carbonsäuren, mehr bevorzugt keine gesättigte und ungesättigte C14 bis C18-Carbonsäuren, noch mehr bevorzugt keine gesättigte und ungesättigte C12 bis C18-Carbonsäuren und am meisten bevorzugt keine gesättigte und ungesättigte C10 bis C20-Carbonsäuren. Der Begriff "C" gefolgt von einer Zahl bezieht sich im Sinne der vorliegenden Erfindung auf die in einem Molekül bzw. Molekülbestandteil enthaltenen Kohlenstoffatome, wobei die Zahl die Anzahl der Kohlenstoffatome wiedergibt.
- Die vorgenannten Phosphonsäuren werden durch Formel (I) wiedergegeben:
(X)mP(=0)YnR(3-m) (I),
wobei m 0, 1 oder 2 ist, n 0 oder 1 ist, X gleich oder verschieden sein kann und Wasserstoff, Hydroxy, Halogen oder-NR'2 ist, R' gleich oder verschieden sein kann und Wasserstoff, eine substituierte oder unsubstituierte C1-C9 Alkylgruppe oder eine substituierte oder unsubstituierte Arylgruppe ist, Y gleich oder verschieden sein kann und -O-, -S-, -NH- oder -NR- ist und R gleich oder verschieden sein kann und ausgewählt wird aus der Gruppe bestehend aus C1-C30 Alkylgruppen, C2-C30 Alkenylgruppen, C2-C30 Alkinylgruppen, C5-C30 Arylgruppen, C6-C30 Arylalkylgruppen, C4-C30 Heteroarylgruppen, C5-C30 Heteroarylalkylgruppen, C3-C30 Cycloalkylgruppen, C4-C30 Cycloalkylalkylgruppen, C2-C30 Heterocycloalkylgruppen, C3-C30 Heterocycloalkylalkylgruppen, C1-C30 Estergruppen, C1-C30 Alkylethergruppen, C1-C30 Cycloalkylethergruppen, C1-C30 Cycloalkenylethergruppen, C6-C30 Arylethergruppen, C7-C30 Arylalkylethergruppen, wobei die vorgenannten Gruppen substituiert oder unsubstituiert und gegebenenfalls geradkettig oder verzweigt sein können. - Der Begriff "substituiert" im Sinne der vorliegenden Erfindung beschreibt, dass mindestens ein Wasserstoffatom der betreffenden Gruppe durch eine Halogen-, Hydroxy-, Cyano-, C1-C8 Alkyl-, C2-C8 Alkenyl, C2-C8 Alkinyl, C1-C5 Alkanoyl, C3-C8 Cycloalkyl-, heterocyclische, Aryl-, Heteroaryl, C1-C7 Alkylcarbonyl, C1-C7 Alkoxy-, C2-C7 Alkenyloxy-, C2-C7 Alkinyloxy-, Aryloxy-, Acyl, C1-C7 Acryloxy-, C1-C7 Methacryloxy-, C1-C7 Epoxy-, C1-C7 Vinyl-, C1-C5 Alkoxycarbonyl-, Aroyl-, Aminocarbonyl-, Alkylaminocarbonyl-, Dialkylaminocarbonyl-, Amincarbonyloxy-, C1-C7 Alkylaminocarbonyloxy-, C1-C7 Dialkylamincarbonyloxy-, C1-C7 Alkanoylamin-, C1-C7 Alkoxycarbonylamin-, C1-C7 Alkylsulfonylamin-, Aminosulfonyl-, C1-C7 Alkylaminosulfonyl-, C1-C7 Dialkylaminsulfonyl-, Carboxy-, Cyano-, Trifluoromethyl-, Trifluoromethoxy-, Nitro-, Sulfonsäure-, Phosphorsäure-, Amin-, Amid- (wobei das Stickstoffatom optional unabhängig voneinander einfach oder zweifach substituiert mit C1-C5 Alkyl oder Arylgruppen ist), Ureido- (wobei die Stickstoffatome optional unabhängig voneinander einfach oder zweifach substituiert mit C1-C5 Alkyl oder Arylgruppen ist) oder C1-C5 Alkylthiogruppe.
- Die Begriffe "Cycloalkylgruppe" und "Heterocycloalkylgruppe" im Sinne der vorliegenden Erfindung umfassen gesättigte, partiell gesättigte und ungesättigte Systeme ausgenommen aromatische Systeme, die als "Arylgruppen" bzw. "Heteroarylgruppen" bezeichnet werden.
- Der Begriff "Alkyl" im Sinne der vorliegenden Erfindung steht soweit nicht anders angegeben bevorzugt für gerade oder verzweigte C1 bis C27-, mehr bevorzugt für gerade oder verzweigte C1 bis C25- und noch mehr bevorzugt für gerade oder verzweigte C1 bis C20-Kohlenstoffketten. Die Begriffe "Alkenyl" und "Alkinyl" im Sinne der vorliegenden Erfindung stehen soweit nicht anders angegeben bevorzugt für gerade oder verzweigte C2 bis C27-, mehr bevorzugt für gerade oder verzweigte C2 bis C25- und noch mehr bevorzugt für gerade oder verzweigte C2 bis C20-Kohlenstoffketten. Der Begriff "Aryl" im Sinne der vorliegenden Erfindung steht für aromatische Kohlenstoffringe, vorzugsweise für aromatische Kohlenstoffringe mit höchstens 7 Kohlenstoffatomen, mehr bevorzugt für den Phenylring, wobei die vorgenannten aromatischen Kohlenstoffringe Bestandteil eines kondensierten Ringsystems sein können. Beispiele für Arylgruppen sind Phenyl, Hydroxyphenyl, Biphenyl und Naphthyl. Der Begriff "Heteroaryl" im Sinne der vorliegenden Erfindung steht für aromatische Ringe, bei denen formal ein Kohlenstoffatom eines analogen Arylringes durch ein Heteroatom ersetzt wurde, vorzugsweise gegen ein Atom ausgewählt aus der Gruppe bestehend aus O, S und N.
- Die vorgenannten Silane sind gekennzeichnet durch eine Struktur gemäß Formel (II):
RpSiX(4-p) (II),
wobei p 0, 1, 2 oder 3 ist, X gleich oder verschieden sein kann und Wasserstoff, Hydroxy, Halogen oder-NR'2 ist, R' gleich oder verschieden sein kann und Wasserstoff, eine substituierte oder unsubstituierte C1-C9 Alkylgruppe oder eine substituierte oder unsubstituierte Arylgruppe ist und R gleich oder verschieden sein kann und ausgewählt wird aus der Gruppe bestehend aus C1-C30 Alkylgruppen, C2-C30 Alkenylgruppen, C2-C30 Alkinylgruppen, C5-C30 Arylgruppen, C6-C30 Arylalkylgruppen, C4-C30 Heteroarylgruppen, C5-C30 Heteroarylalkylgruppen, C3-C30 Cycloalkylgruppen, C4-C30 Cycloalkylalkylgruppen, C2-C30 Heterocycloalkylgruppen, C3-C30 Heterocycloalkylalkylgruppen, C1-C30 Estergruppen, C1-C30 Alkylethergruppen, C1-C30 Cycloalkylethergruppen, C1-C30 Cycloalkenylethergruppen, C6-C30 Arylethergruppen, C7-C30 Arylalkylethergruppen, wobei die vorgenannten Gruppen substituiert oder unsubstituiert und gegebenenfalls geradkettig oder verzweigt sein können. - Das Additiv kann beispielsweise chemisch oder physikalisch an die Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials gebunden sein. Hierbei ist es nicht erforderlich, dass eine lückenlose Oberflächenbelegung der Partikel erfolgt, auch wenn dies bei bestimmten Ausführungsformen der vorliegenden Erfindung bevorzugt ist.
- Bei bestimmten Ausführungsformen ist es bevorzugt, dass die Additive möglichst leicht an der Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials gebunden sind. Beispielsweise ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass die erfindungsgemäß eingesetzten Additive keine funktionelle Gruppe tragen. Der Begriff "funktionelle Gruppe" im Sinne der vorliegenden Erfindung bezeichnet Molekülgruppen in Molekülen, die die Stoffeigenschaften und das Reaktionsverhalten der Moleküle maßgeblich beeinflussen. Beispiele derartiger funktioneller Gruppen sind: Carbonsäuregruppen, Sulfonsäuregruppen, Phosphorsäuregruppen, Silangruppen, Carbonylgruppen, Hydroxylgruppen, Amingruppen, Hydrazingruppen, Halogengruppen und Nitrogruppen.
- Bei bestimmten anderen Ausführungsformen ist es hingegen bevorzugt, dass die Additive beispielsweise infolge von Reibung nicht zu leicht von der Oberfläche abgetragen werden können. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass die erfindungsgemäß eingesetzten Additive mindestens eine funktionelle Gruppe, vorzugsweise mindestens zwei funktionelle Gruppen, mehr bevorzugt mindestens drei funktionelle Gruppen tragen.
- Die Erfinder haben überraschenderweise gefunden, dass bei der Verwendung der erfindungsgemäß mit einem Additiv belegten pulverförmigen Beschichtungsmaterialien auch den Einsatz von Beschichtungsmaterialien mit einem unerwartet hohen Schmelzpunkt erlaubt. Ohne dass es als Einschränkung der Erfindung verstanden werden soll, ist es die Ansicht der Erfinder, dass die gleichmäßigere Förderung der Partikel bei verminderter Neigung zur Agglomeration es erlaubt, dass die Partikel vereinzelt auf der Substratoberfläche auftreffen und die vorhandene kinetische Energie vollständig zur Verformung des Partikels genutzt werden kann. Im Falle einer ungleichmäßigen, also lokalisierten, Aufbringung von Agglomeraten wird scheinbar ein Teil der kinetischen Energie durch das Aufbrechen des Agglomerats aufgebraucht und später auftreffende Partikel durch bereits an dieser Stelle vorhandenes, jedoch noch nicht erstarrtes Beschichtungsmaterial abgefedert. Sofern das pulverförmige Beschichtungsmaterial zuvor durch eine Flamme geführt wird, wird die thermische Energie bei gleichmäßig zugeführten Partikeln ohne Agglomerate ferner wahrscheinlich besser auf die Partikel übertragen.
- Beispielsweise können bei bestimmten Ausführungsformen erfindungsgemäß mit mindestens einem Additiv belegte pulverförmige Beschichtungsmaterialien auch zur Herstellung homogener Schichten eingesetzt werden, wenn der in [K] gemessene Schmelzpunkt des Beschichtungsmaterials bis zu 50 %, vorzugsweise bis zu 60 %, mehr bevorzugt bis zu 65% und noch mehr bevorzugt bis zu 70 % der in [K] gemessenen Temperatur des im Beschichtungsverfahren eingesetzten auf das Substrat gerichteten Mediums, beispielsweise des Gasstroms, der Verbrennungsflamme und/oder der Plasmaflamme, beträgt. Bei bestimmten der vorgenannten Ausführungsformen können ferner erfindungsgemäß mit mindestens einem Additiv belegte pulverförmige Beschichtungsmaterialien auch zur Herstellung homogener Schichten eingesetzt werden, wenn der in [K] gemessene Schmelzpunkt des Beschichtungsmaterials bis zu 75 %, vorzugsweise bis zu 80 %, mehr bevorzugt bis zu 85% und noch mehr bevorzugt bis zu 90 % der in [K] gemessenen Temperatur des im Beschichtungsverfahren eingesetzten auf das Substrat gerichteten Mediums, beispielsweise des Gasstroms, der Verbrennungsflamme und/oder der Plasmaflamme, beträgt. Die vorgenannten Prozentzahlen beziehen sich auf das Verhältnis der Schmelztemperatur des Beschichtungsmaterials zur Temperatur des Gasstromes beim Kaltgasspritzen, der Verbrennungsflamme beim Flammspritzen und Hochgeschwindigkeitsflammspritzen oder der Plasmaflamme beim nichtthermischen oder thermischen Plasmaspritzen in [K].
- Der Begriff "homogene Schicht" im Sinne der vorliegenden Erfindung beschreibt, dass die betreffende Beschichtung weniger als 10 %, vorzugsweise weniger als 5 %, mehr bevorzugt weniger als 3 %, noch mehr bevorzugt weniger als 1 % und am meisten bevorzugt weniger als 0,1 % Hohlräume aufweisen. Insbesondere ist es bevorzugt, dass gar keine Hohlräume zu erkennen sind. Der vorgenannte Begriff "Hohlraum" im Sinne der vorliegenden Erfindung beschreibt den Anteil der in der Beschichtung eingeschlossenen Lücken an der zweidimensionalen Fläche eines Querschliffes des beschichteten Substrates, bezogen auf die in der zweidimensionalen Fläche enthaltene Beschichtung. Eine Bestimmung dieses Anteils erfolgt mittels REM an 30 zufällig ausgewählten Stellen der erfindungsgemäß erzeugten Beschichtung, wobei beispielsweise eine Länge von 100 µm der Substratbeschichtung betrachtet wird.
- Überraschenderweise wurde gefunden, dass durch den Einsatz des Beschichtungsmaterials und des Additivs nicht nur eine verbesserte Förderbarkeit pulverförmiger Beschichtungsmaterialien gegeben ist, sondern auch bislang nicht förderbare pulverförmige Beschichtungsmaterialien auf einfache Weise gefördert und zur Herstellung hochwertiger Beschichtungen eingesetzt werden können.
- Die Bestimmung der Größenverteilung der Partikel erfolgt vorzugsweise mittels Lasergranulometrie. Bei dieser Methode können die Partikel in Form eines Pulvers vermessen werden. Die Streuung des eingestrahlten Laserlichts wird in verschiedene Raumrichtungen erfasst und gemäß der Fraunhofer Beugungstheorie ausgewertet. Dabei werden die Partikel rechnerisch als Kugeln behandelt. Somit beziehen sich die ermittelten Durchmesser stets auf den über alle Raumrichtungen ermittelten Äquivalentkugeldurchmesser, unabhängig von der tatsächlichen Form der Partikel. Es wird die Größenverteilung ermittelt, die in Form eines Volumenmittels, bezogen auf den Äquivalentkugeldurchmesser berechnet wird. Diese volumengemittelte Größenverteilung kann als Summenhäufigkeitsverteilung dargestellt werden. Die Summenhäufigkeitsverteilung wird vereinfachend durch verschiedene Kennwerte charakterisiert, beispielsweise den D10-, D50- oder D90-Wert.
- Die Messungen können beispielsweise mit dem Partikelgrößenanalysator HELOS der Fa. Sympatec GmbH, Clausthal-Zellerfeld, Deutschland, durchgeführt werden. Die Dispergierung eines trockenen Pulvers kann hierbei mit einer Dispergiereinheit vom Typ Rodos T4.1 bei einem Primärdruck von beispielsweise 4 bar erfolgen. Alternativ kann Größenverteilungskurve der Partikel beispielsweise mit einem Gerät der Fa. Quantachrome (Gerät: Cilas 1064) gemäß Herstellerangaben vermessen werden. Hierzu werden 1,5 g des pulverförmigen Beschichtungsmaterials in ca. 100 ml Isopropanol suspendiert, 300 Sekunden im Ultraschallbad (Gerät: Sonorex IK 52, Fa. Bandelin) behandelt und anschließend mittels einer Pasteurpipette in die Probenvorbereitungszelle des Messgerätes gegeben und mehrmals vermessen. Aus den einzelnen Messergebnissen werden die resultierenden Mittelwerte gebildet. Die Auswertung der Streulichtsignale erfolgt dabei nach der Fraunhofer Methode.
- Bei bestimmten Ausführungsformen der Erfindung ist es bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert von höchstens 53 µm, vorzugsweise höchstens 51 µm, mehr bevorzugt höchstens 50 µm und noch mehr bevorzugt höchstens 49 µm aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert von höchstens 48 µm, vorzugsweise höchstens 47 µm, mehr bevorzugt höchstens 46 µm und noch mehr bevorzugt höchstens 45 µm aufweist.
- Der Begriff "D50" im Sinne der vorliegenden Erfindung bezeichnet die Partikelgröße, bei der 50 % der vorgenannten mittels Lasergranulometrie volumengemittelten Partikelgrößenverteilung unterhalb des angegebenen Wertes liegen. Die Messungen können beispielsweise gemäß dem vorgenannten Messverfahren mit einem Partikelgrößenanalysator HELOS der Fa. Sympatec GmbH, Clausthal-Zellerfeld, Deutschland, durchgeführt werden.
- Bei bestimmten Ausführungsformen der Erfindung ist es insbesondere bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert von mindestens 1,5 µm, vorzugsweise mindestens 2 µm, mehr bevorzugt mindestens 4 µm und noch mehr bevorzugt mindestens 6 µm aufweist. insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert von mindestens 7 µm, vorzugsweise mindestens 9 µm, mehr bevorzugt mindestens 11 µm und noch mehr bevorzugt mindestens 13 µm aufweist.
- Erfindungsgemäß weist das Pulver eine Korngrößenverteilung mit einem D50-Wert im Bereich von 1,5 bis 53 µm, vorzugsweise im Bereich von 2 bis 51 µm, mehr bevorzugt im Bereich von 4 bis 50 µm und noch mehr bevorzugt im Bereich von 6 bis 49 µm auf. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das Pulver eine Korngrößenverteilung mit einem D50-Wert im Bereich von 7 bis 48 µm, vorzugsweise im Bereich von 9 bis 47 µm, mehr bevorzugt im Bereich von 11 bis 46 µm und noch mehr bevorzugt im Bereich von 13 bis 45 µm aufweist.
- Bei anderen Ausführungsformen ist es beispielsweise bevorzugt, dass das Pulver eine Korngrößenverteilung mit einem D50-Wert im Bereich von 1,5 bis 45 µm, vorzugsweise im Bereich von 2 bis 43 µm, mehr bevorzugt im Bereich von 2,5 bis 41 µm und noch mehr bevorzugt im Bereich von 3 bis 40 µm aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das Pulver eine Korngrößenverteilung mit einem D50-Wert im Bereich von 3,5 bis 38 µm, vorzugsweise im Bereich von 4 bis 36 µm, mehr bevorzugt im Bereich von 4,5 bis 34 µm und noch mehr bevorzugt im Bereich von 5 bis 32 µm aufweist.
- Bei wieder anderen Ausführungsformen ist es hingegen beispielsweise bevorzugt, dass das Pulver eine Korngrößenverteilung mit einem D50-Wert im Bereich von 9 bis 53 µm, vorzugsweise im Bereich von 12 bis 51 µm, mehr bevorzugt im Bereich von 15 bis 50 µm, noch mehr bevorzugt im Bereich von 17 bis 49 µm aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das Pulver eine Korngrößenverteilung mit einem D50-Wert im Bereich von 19 bis 48 µm, vorzugsweise im Bereich von 21 bis 47 µm, mehr bevorzugt im Bereich von 23 bis 46 µm und noch mehr bevorzugt im Bereich von 25 bis 45 µm aufweist.
- Bei weiteren bestimmten Ausführungsformen der Erfindung ist es bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D90-Wert von höchstens 103 µm, vorzugsweise höchstens 99 µm, mehr bevorzugt höchstens 95 µm, noch mehr bevorzugt höchstens 91 µm und am meisten bevorzugt höchstens 87 µm aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial einen D90-Wert von höchstens 83 µm, vorzugsweise höchstens 79 µm, mehr bevorzugt höchstens 75 µm und noch mehr bevorzugt höchstens 71 µm aufweist.
- Der Begriff "D90" im Sinne der vorliegenden Erfindung bezeichnet die Partikelgröße, bei der 90 % der vorgenannten mittels Lasergranulometrie volumengemittelten Partikelgrößenverteilung unterhalb des angegebenen Wertes liegen. Die Messungen können beispielsweise gemäß dem vorgenannten Messverfahren mit einem Partikelgrößenanalysator HELOS der Fa. Sympatec GmbH, Clausthal-Zellerfeld, Deutschland, durchgeführt werden.
- Bei bestimmten Ausführungsformen ist es daher bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D90-Wert von mindestens 9 µm, vorzugsweise mindestens 11 µm, mehr bevorzugt mindestens 13 µm und noch mehr bevorzugt mindestens 15 µm aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D90-Wert von mindestens 17 µm, vorzugsweise mindestens 19 µm, mehr bevorzugt mindestens 21 µm und noch mehr bevorzugt mindestens 22 µm aufweist.
- Gemäß bestimmten bevorzugten Ausführungsformen weisen die pulverförmigen Beschichtungsmaterialien eine Korngrößenverteilung mit einem D90-Wert im Bereich von 42 bis 103 µm, vorzugsweise im Bereich von 45 bis 99 µm, mehr bevorzugt im Bereich von 48 bis 95 µm und noch mehr bevorzugt im Bereich von 50 bis 91 µm auf. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial einen D90-Wert im Bereich von 52 bis 87 µm, vorzugsweise im Bereich von 54 bis 81 µm, mehr bevorzugt im Bereich von 56 bis 75 µm und noch mehr bevorzugt im Bereich von 57 bis 71 µm aufweist.
- Ferner wurde überraschenderweise gefunden, dass eine deutliche Verbesserung der Förderbarkeit feiner Partikelgrößen durch eine Additivbelegung erreicht wird. Dies bietet den Vorteil, dass auch pulverförmige Beschichtungsmaterialien mit einem größeren Feinanteil und daher besserer Aktivierbarkeit beim nichtthermischen Plasmaspritzen einsetzbar werden. Bei weiteren bestimmten Ausführungsformen der Erfindung ist es bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von höchstens 5 µm, vorzugsweise höchstens 4 µm, mehr bevorzugt höchstens 3 µm und noch mehr bevorzugt höchstens 2,5 µm aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von höchstens 2,2 µm, vorzugsweise höchstens 2 µm, mehr bevorzugt höchstens 1,8 µm und noch mehr bevorzugt höchstens 1,7 µm aufweist.
- Der Begriff "D10" im Sinne der vorliegenden Erfindung bezeichnet die Partikelgröße, bei der 10 % der vorgenannten mittels Lasergranulometrie volumengemittelten Partikelgrößenverteilung unterhalb des angegebenen Wertes liegen. Die Messungen können beispielsweise gemäß dem vorgenannten Messverfahren mit einem Partikelgrößenanalysator HELOS der Fa. Sympatec GmbH, Clausthal-Zellerfeld, Deutschland, durchgeführt werden.
- Andererseits neigen auch die additivbelegten pulverförmigen Beschichtungsmaterialien mit hohem Feinanteil noch in starkem Maße zur Bildung von Feinstäuben, wodurch die Handhabung entsprechender Pulver deutlich erschwert wird. Bei bestimmten Ausführungsformen ist es daher bevorzugt, dass das additivbelegte, pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von mindestens 0,2 µm, vorzugsweise mindestens 0,4 µm, mehr bevorzugt mindestens 0,5 µm und noch mehr bevorzugt mindestens 0,6 µm aufweisen. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das additivbelegte, pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von mindestens 0,7 µm, vorzugsweise 0,8 µm, mehr bevorzugt 0,9 µm und noch mehr bevorzugt mindestens 1,0 µm aufweist.
- Bei bestimmten bevorzugten Ausführungsformen ist das additivbelegte, pulverförmige Beschichtungsmaterial dadurch gekennzeichnet, dass es eine Körngrößenverteilung mit einem D10-Wert aus einem Bereich von 0,2 bis 5 µm, vorzugsweise aus einem Bereich von 0,4 bis 4 µm, mehr bevorzugt aus einem Bereich von 0,5 bis 3 µm und noch mehr bevorzugt aus einem Bereich von 0,6 bis 2,5 µm aufweisen. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das additivbelegte, pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert aus einem Bereich von 0,7 bis 2,2 µm, vorzugsweise aus einem Bereich von 0,8 bis 2,1 µm, mehr bevorzugt aus einem Bereich von 0,9 bis 2,0 µm und noch mehr bevorzugt aus einem Bereich von 1,0 bis 1,9 µm aufweist
- Insbesondere ist es beispielsweise bei bestimmten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 3,7 bis 26 µm, einem D50-Wert von 6 bis 49 µm und einem D90-Wert von 12 bis 86 µm aufweist. Bei bestimmten der vorgenannten Ausführungsformen ist es besonders bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 5,8 bis 26 µm, einem D50-Wert von 11 bis 46 µm und einem D90-Wert von 16 bis 83 µm aufweist. Bei bestimmten der vorgenannten Ausführungsformen ist es noch mehr bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 9 bis 19 µm, einem D50-Wert von 16 bis 35 µm und einem D90-Wert von 23 bis 72 µm aufweist.
- Bei weiteren bestimmten Ausführungsformen ist es beispielsweise bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 0,8 bis 28 µm, einem D50-Wert von 1,5 bis 45 µm und einem D90-Wert von 2,5 bis 81 µm aufweist. Bei bestimmten der vorgenannten Ausführungsformen ist es besonders bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 2,2 bis 22 µm, einem D50-Wert von 4 bis 36 µm und einem D90-Wert von 4 bis 62 µm aufweist. Bei bestimmten der vorgenannten Ausführungsformen ist es noch mehr bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 2,8 bis 17 µm, einem D50-Wert von 6 bis 28 µm und einem D90-Wert von 9 bis 49 µm aufweist.
- Bei weiteren bestimmten Ausführungsformen ist es beispielsweise bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 4,8 bis 29 µm, einem D50-Wert von 9 bis 53 µm und einem D90-Wert von 13 bis 97 µm aufweist. Bei bestimmten der vorgenannten Ausführungsformen ist es besonders bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 12 bis 26 µm, einem D50-Wert von 23 bis 46 µm und einem D90-Wert von 35 bis 87 µm aufweist. Bei bestimmten der vorgenannten Ausführungsformen ist es noch mehr bevorzugt, dass das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D10-Wert von 15 bis 24 µm, einem D50-Wert von 28 bis 44 µm und einem D90-Wert von 41 bis 78 µm aufweist.
- Ferner wurde beobachtet, dass die Förderbarkeit des additivbelegten, pulverförmigen Beschichtungsmaterials von der Breite der Korngrößenverteilung abhängig ist. Eine Berechnung dieser Breite kann durch Angabe des sogenannten Span-Wertes erfolgen, welcher wie folgt definiert ist:

Andererseits haben die Erfinder gefunden, dass nicht notwendigerweise ein sehr enger Span zur Bereitstellung der gesuchten Förderbarkeit erforderlich ist, was die Herstellung des pulverförmigen Beschichtungsmaterials erleichtert. Der Span-Wert des pulverförmigen Beschichtungsmaterials ist daher 0,4, vorzugsweise mindestens 0,5, mehr bevorzugt mindestens 0,6 und noch mehr bevorzugt mindestens 0,7. Insbesondere ist es bei bestimmten Ausführungsformen bevorzugt, dass der Span-Wert des pulverförmigen Beschichtungsmaterials mindestens 0,8, vorzugsweise mindestens 0,9, mehr bevorzugt mindestens 1,0 und noch mehr bevorzugt mindestens 1,1 ist. - Basierend auf der hierin offenbarten Lehre kann der Fachmann eine beliebige Kombination insbesondere der vorgenannten Span-Wertgrenzwerte auswählen, um die gewünschten Eigenschaftskombination bereitzustellen. Bei bestimmten Ausführungsformen ist es beispielsweise bevorzugt, dass das pulverförmige Beschichtungsmaterial einen Span-Wert im Bereich von 0,4 bis 2,9, vorzugsweise im Bereich von 0,5 bis 2,6, mehr bevorzugt im Bereich von 0,6 bis 2,4 und noch mehr bevorzugt im Bereich von 0,7 bis 2,1 aufweist. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das pulverförmige Beschichtungsmaterial einen Span-Wert im Bereich von 0,8 bis 1,9, vorzugsweise im Bereich von 0,9 bis 1,8, mehr bevorzugt im Bereich von 1,0 bis 1,7 und noch mehr bevorzugt im Bereich von 1,1 bis 1,6 aufweist.
- Dem Fachmann ist bewusst, dass basierend auf der hierin offenbarten Lehre je nach gewünschter Kombination der Vorteile bestimmte Kombinationen der Span-Grenzwerte oder Wertbereiche mit den oben genannten bevorzugten D50-Wertbereichen bevorzugt sind. Erfindungsgemäß weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem Span im Bereich von 0,4 bis 2,9 und einem D50-Wert im Bereich von 1,5 bis 53 µm, vorzugsweise im Bereich von 2 bis 51 µm, mehr bevorzugt im Bereich von 4 bis 50 µm, noch mehr bevorzugt im Bereich von 6 bis 49 µm und am meisten bevorzugt im Bereich von 7 bis 48 µm auf. Bei bestimmten bevorzugten der vorgenannten Ausführungsformen weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem Span im Bereich von 0,5 bis 2,6 und einem D50-Wert im Bereich von 1,5 bis 53 µm, vorzugsweise im Bereich von 2 bis 51 µm, mehr bevorzugt im Bereich von 4 bis 50 µm, noch mehr bevorzugt im Bereich von 6 bis 49 µm und am meisten bevorzugt im Bereich von 7 bis 48 µm auf. Bei bestimmten weiter bevorzugten Ausführungsformen weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem Span im Bereich von 0,6 bis 2,4 und einem D50-Wert im Bereich von 1,5 bis 53 µm, vorzugsweise im Bereich von 2 bis 51 µm, mehr bevorzugt im Bereich von 4 bis 50 µm, noch mehr bevorzugt im Bereich von 6 bis 49 µm und am meisten bevorzugt im Bereich von 7 bis 48 µm auf. Bei bestimmten noch weiter bevorzugten Ausführungsformen weist das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem Span im Bereich von 0,7 bis 2,1 und einem D50-Wert im Bereich von 1,5 bis 53 µm, vorzugsweise im Bereich von 2 bis 51 µm, mehr bevorzugt im Bereich von 4 bis 50 µm, noch mehr bevorzugt im Bereich von 6 bis 49 µm und am meisten bevorzugt im Bereich von 7 bis 48 µm auf.
- Ferner wurde gefunden, dass die Dichte des pulverförmigen Beschichtungsmaterials einen Einfluss auf die Förderung derartiger Pulver in Form eines Aerosols haben kann. Ohne dass es als Einschränkung der Erfindung verstanden werden soll, ist es die Ansicht der Erfinder, dass die Trägheitsunterschiede gleichgroßer Partikel unterschiedlicher Dichte zu einem unterschiedlichen Verhalten der Aerosolströme pulverförmiger Beschichtungsmaterialien mit identischer Korngrößenverteilung führen. Daher kann es sich als schwierig erweisen, Förderungsverfahren, die für einen spezifischen D50 optimiert wurden, auf pulverförmige Beschichtungsmaterialien anderer Dichte zu übertragen. Bei bestimmten Ausführungsformen ist es daher bevorzugt, dass die obere Grenze des Span-Wertes in Abhängigkeit von der Dichte des eingesetzten pulverförmigen Beschichtungsmaterials korrigiert wird.
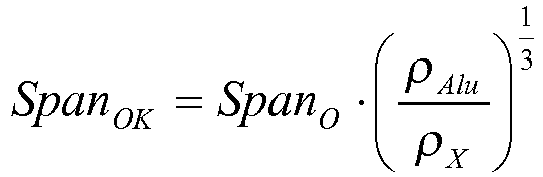
- Hierbei ist SpanOK der korrigierte obere Span-Wert, SpanO der obere Span-Wert, ρAlu die Dichte von Aluminium (2,7 g/cm3) und ρX die Dichte des eingesetzten pulverförmigen Beschichtungsmaterials. Es wurde jedoch ferner gefunden, dass die Unterschiede bei pulverförmigen Beschichtungsmaterialien mit einer geringeren Dichte als Aluminium nur geringfügig sind und eine diesbezüglich optimierte Auswahl des pulverförmigen Beschichtungsmaterials keine merkliche Verbesserung der Förderbarkeit bewirkt. Für pulverförmige Beschichtungsmaterialien mit einer Dichte geringer als die Dichte von Aluminium wird daher ein pulverförmiges Beschichtungsmaterial mit unkorrigiertem oberem Span-Wert eingesetzt.
- Erfindungsgemäß einsetzbare Beschichtungsverfahren sind dem Fachmann unter den Namen Kaltgasspritzen, thermisches Plasmaspritzen, nichtthermisches Plasmaspritzen, Flammspritzen und Hochgeschwindigkeitsflammspritzen bekannt.
- Das Kaltgasspritzen zeichnet sich dadurch aus, dass das aufzubringende Pulver nicht im Gasstrahl aufgeschmolzen wird, sondern dass die Partikel stark beschleunigt werden und infolge ihrer kinetischen Energie eine Beschichtung auf der Oberfläche des Substrats bilden. Hierbei können verschiedene dem Fachmann bekannte Gase als Trägergas eingesetzt werden wie Stickstoff, Helium, Argon, Luft, Krypton, Neon, Xenon, Kohlenstoffdioxid, Sauerstoff oder Mischungen davon. Bei bestimmten Varianten ist es insbesondere bevorzugt, dass als Gas, Luft, Helium oder Gemische davon eingesetzt werden.
- Durch eine kontrollierte Expansion der vorgenannten Gase in einer entsprechenden Düse werden Gasgeschwindigkeiten von bis zu 3000 m/s erreicht. Die Partikel können hierbei auf bis zu 2000 m/s beschleunigt werden. Bei bestimmten Varianten des Kaltgasspritzens ist es jedoch bevorzugt, dass sie Partikel beispielsweise Geschwindigkeiten zwischen 300 m/s und 1600 m/s, vorzugsweise zwischen 1000 m/s und 1600 m/s, mehr bevorzugt zwischen 1250 m/s und 1600 m/s erreichen.
- Nachteilig ist beispielsweise die große Lärmentwicklung, die durch die hohen Geschwindigkeiten der verwendeten Gasströme hervorgerufen wird.
- Beim Flammspritzen wird beispielsweise ein Pulver mittels einer Flamme in den flüssigen oder plastischen Zustand überführt und dann als Beschichtung auf ein Substrat aufgetragen. Hierbei wird z.B. eine Mischung aus Sauerstoff und einem brennbaren Gas wie Acetylen oder Wasserstoff verbrannt. In bestimmten Varianten des Flammspritzens wird ein Teil des Sauerstoff genutzt, um das pulverförmige Beschichtungsmaterial in die Verbrennungsflamme zu befördern. Die Partikel erreichen bei gebräuchlichen Varianten dieses Verfahrens Geschwindigkeiten zwischen 24 bis 31 m/s.
- Ähnlich wie bei Flammspritzen wird auch beim Hochgeschwindigkeitsflammspritzen beispielsweise ein Pulver mittels einer Flamme in einen flüssigen oder plastischen Zustand überführt. Die Partikel werden jedoch im Vergleich zum vorgenannten Verfahren bedeutend höher beschleunigt. Bei spezifischen Beispielen des vorgenannten Verfahrens wird beispielsweise eine Geschwindigkeit des Gasstroms von 1220 bis 1525 m/s mit einer Geschwindigkeit der Partikel von ca. 550 bis 795 m/s genannt. Bei weiteren Varianten dieses Verfahrens werden jedoch auch Gasgeschwindigkeiten von über 2000 m/s erreicht. Im Allgemeinen ist es bei gebräuchlichen Varianten des voranstehenden Verfahrens bevorzugt, dass die Geschwindigkeit der Flamme zwischen 1000 und 2500 m/s liegt. Ferner ist es bei gebräuchlichen Varianten bevorzugt, dass die Flammentemperatur zwischen 2200 °C und 3000 °C liegt. Die Temperatur der Flamme ist somit vergleichbar zur Temperatur beim Flammspritzen. Dies wird erreicht durch Verbrennung der Gase unter einem Druck von ca. 515 bis 621 kPa gefolgt von der Expansion der Verbrennungsgase in einer Düse. Im Allgemeinen wird die Auffassung vertreten, dass hierbei erzeugte Beschichtungen eine höhere Dichte aufweisen, verglichen mit beispielsweise Beschichtungen erhalten durch das Flammspritzverfahren.
- Das Detonations/Explosivflammspritzen kann als Unterart des Hochgeschwindigkeitsflammspritzens betrachtet werden. Hierbei wird das pulverförmige Beschichtungsmaterial durch wiederholte Detonationen eines Gasgemisches wie Acetylen/Sauerstoff stark beschleunigt, wobei beispielsweise Partikelgeschwindigkeiten von ca. 730 m/s erreicht werden. Die Detonationsfrequenz des Verfahrens liegt hierbei beispielsweise zwischen ca. 4 bis 10 Hz. Bei Varianten wie dem sogenannten Hochfrequenz-Gasdetonationsspritzen werden jedoch auch Detonationsfrequenzen um ca. 100 Hz gewählt.
- Die erhaltenen Schichten sollen gewöhnlicherweise eine besonders hohe Härte, Stärke, Dichte und gute Bindung an die Substratoberfläche aufweisen. Nachteilig ist bei den vorgenannten Verfahren der erhöhte Sicherheitsaufwand, sowie beispielsweise die große Lärmbelastung aufgrund der hohen Gasgeschwindigkeiten.
- Beim thermischen Plasmaspritzen wird beispielsweise ein Primärgas wie Argon mit einer Geschwindigkeit von 40 l/min und ein Sekundärgas wie Wasserstoff mit einer Geschwindigkeit von 2,5 l/min durch einen Gleichstromlichtbogenofen geleitet, wobei ein thermisches Plasma erzeugt wird. Anschließend erfolgt die Zuführung von beispielsweise 40 g/min des pulverförmigen Beschichtungsmaterials unter Hilfe eines Trägergasstromes, der mit einer Geschwindigkeit von 4 l/min in die Plasmaflamme geleitet wird. Bei gebräuchlichen Varianten des thermischen Plasmaspritzens beträgt die Förderrate des pulverförmigen Beschichtungsmaterials zwischen 5 g/min und 60 g/min, mehr bevorzugt zwischen 10 g/min und 40 g/min.
- Bei bestimmten Varianten des Verfahrens ist es bevorzugt Argon, Helium oder Mischungen davon als ionisierbares Gas einzusetzen. Der gesamte Gasstrom beträgt bei bestimmten Varianten ferner bevorzugt 30 bis 150 SLPM (standard liters per minute). Die zur Ionisation des Gasstromes eingesetzte elektrische Leistung ohne die infolge einer Kühlung abgeführte Wärmeenergie kann beispielsweise zwischen 5 und 100 kW, vorzugsweise zwischen 40 und 80 kW, gewählt werden. Hierbei können Plasmatemperaturen zwischen 4000 K und einigen 10000 K erreicht werden.
- Beim nichtthermischen Plasmaspritzen wird ein nichtthermisches Plasma zur Aktivierung des pulverförmigen Beschichtungsmaterials eingesetzt. Das hierbei verwendete Plasma wird beispielsweise mit einer Barriereentladung oder Coronaentladung mit einer Frequenz von 50 Hz bis 1 MHz erzeugt. In bestimmten Varianten des nichtthermischen Plasmaspritzens ist es bevorzugt, dass bei einer Frequenz von 10 kHz bis 100 kHz gearbeitet wird. Die Temperatur des Plasmas beträgt hierbei bevorzugt weniger als 3000 K, vorzugsweise weniger als 2500 K und noch mehr bevorzugt weniger als 2000 K. Dies minimiert den technischen Aufwand und hält den Energieeintrag in das aufzubringende Beschichtungsmaterial möglichst gering, was wiederum eine schonende Beschichtung des Substrats erlaubt. Die Größenordnung der Temperatur der Plasmaflamme ist somit bevorzugt vergleichbar mit der beim Flammspritzen oder beim Hochgeschwindigkeitsflammspritzen. Durch gezielte Wahl der Parameter lassen sich auch nichtthermische Plasmen erzeugen, deren Kerntemperatur unter 1173 K oder sogar unter 773 K im Kernbereich beträgt. Die Messung der Temperatur im Kernbereich erfolgt hierbei beispielsweise mit einem Thermoelement Typ NiCr/Ni und einem Spitzendurchmesser von 3 mm in 10 mm Abstand vom Düsenaustritt im Kern des austretenden Plasmastrahls bei Umgebungsdruck. Derartige nichtthermische Plasmen sind insbesondere für Beschichtungen von sehr temperaturempfindlichen Substraten geeignet.
- Zur Erzeugung von Beschichtungen mit scharfen Begrenzungen ohne die Notwendigkeit gezielt Bereiche abdecken zu müssen, hat es sich als vorteilhaft erwiesen, insbesondere die Austrittöffnung der Plasmaflamme derart zu gestalten, dass die Bahnbreiten der erzeugten Beschichtungen zwischen 0,2 mm und 10 mm liegen. Dies ermöglicht eine sehr genaue, flexible, energieeffiziente Beschichtung unter bestmöglicher Ausnutzung des eingesetzten Beschichtungsmaterials. Als Abstand der Spritzlanze zum Substrat wird beispielsweise eine Distanz von 1 mm gewählt. Dies ermöglicht eine größtmögliche Flexibilität der Beschichtungen und gewährleistet gleichzeitig qualitativ hochwertige Beschichtungen. Zweckdienlicherweise liegt der Abstand zwischen Spritzlanze und Substrat zwischen 1 mm und 35 mm.
- Als ionisierbares Gas können im nichtthermischen Plasmaverfahren verschiedene, dem Fachmann bekannte Gase und deren Mischungen eingesetzt werden. Beispiele hierfür sind Helium, Argon, Xenon, Stickstoff, Sauerstoff, Wasserstoff oder Luft, vorzugsweiseweise Argon oder Luft. Ein besonders bevorzugtes ionisierbares Gas ist Luft.
- Beispielsweise zur Verminderung der Lärmbelastung kann es auch hier bevorzugt sein, dass die Geschwindigkeit des Plasmastromes unter 200 m/s liegt. Als Strömungsgeschwindigkeit kann beispielsweise ein Wert zwischen 0,01 m/s und 100 m/s, vorzugsweise zwischen 0,2 m/s und 10 m/s gewählt werden. Insbesondere ist es bei bestimmten Ausführungsformen beispielsweise bevorzugt, dass der Volumenstrom des Trägergases zwischen 10 und 25 l/min, mehr bevorzugt zwischen 15 und 19 l/min liegt.
- Gemäß einer bevorzugten Ausführungsform sind die Partikel des pulverförmigen Beschichtungsmaterials vorzugsweise metallische Partikel oder metallhaltige Partikel. Insbesondere ist es bevorzugt, dass der Metallgehalt der metallischen Partikel oder metallhaltigen Partikel mindestens 95 Gew.-%, vorzugsweise mindestens 99 Gew.-%, noch mehr bevorzugt mindestens 99,9 Gew.-% ist. Bei bestimmten bevorzugten Ausführungsformen wird das Metall oder die Metalle aus der Gruppe bestehend aus Silber, Gold, Platin, Palladium, Vanadium, Chrom, Mangan, Cobalt, Germanium, Antimon, Aluminium, Zink, Zinn, Eisen, Kupfer, Nickel, Titan, Silizium, Legierungen und Mischungen davon ausgewählt. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass das Metall oder die Metalle aus der Gruppe bestehend aus Silber, Gold, Aluminium, Zink, Zinn, Eisen, Kupfer, Nickel, Titan, Silizium, Legierungen und Mischungen davon, vorzugsweise aus der Gruppe bestehend aus Silber, Gold, Aluminium, Zink, Zinn, Eisen, Nickel, Titan, Silizium, Legierungen und Mischungen davon, ausgewählt wird.
- Gemäß weiteren bevorzugten Ausführungsformen des erfindungsgemäßen Verfahrens wird das Metall oder werden die Metalle der Partikel des pulverförmigen Beschichtungsmaterials ausgewählt aus der Gruppe bestehend aus Silber, Aluminium, Zink, Zinn, Kupfer, Legierungen und Mischungen davon ausgewählt. Als bei spezifischen Ausführungsformen besonders geeignete Partikel haben sich insbesondere metallische Partikel oder metallhaltige Partikel erwiesen, bei denen das Metall oder die Metalle ausgewählt werden aus der Gruppe bestehend aus Silber, Aluminium und Zinn.
- Bei weiteren Ausführungsformen der Erfindung besteht das pulverförmige Beschichtungsmaterial aus anorganischen Partikeln, die vorzugsweise aus der Gruppe bestehend aus Carbonaten, Oxiden, Hydroxiden, Carbiden, Halogeniden, Nitriden und Mischungen davon ausgewählt werden. Besonders geeignet sind mineralische und/oder metalloxidische Partikel.
- Bei anderen Ausführungsformen werden die anorganischen Partikel alternativ oder zusätzlich aus der Gruppe bestehend aus Kohlepartikeln oder Graphitpartikeln ausgewählt.
- Eine weitere Möglichkeit besteht in der Verwendung von Mischungen der metallischen Partikel und der vorgenannten anorganischen Partikel, wie beispielsweise mineralische und/oder metalloxidische Partikel, und/oder den Partikeln, die aus der Gruppe bestehend aus Carbonaten, Oxiden, Hydroxiden, Carbiden, Halogeniden, Nitriden und Mischungen davon, ausgewählt werden.
- Ferner kann das pulverförmige Beschichtungsmaterial Glaspartikel umfassen oder aus ihnen bestehen. Bei bestimmten Ausführungsformen ist es insbesondere bevorzugt, dass das pulverförmige Beschichtungsmaterial beschichtete Glaspartikel umfasst oder aus ihnen besteht.
- Zudem umfasst das pulverförmige Beschichtungsmaterial bei bestimmten Ausführungsformen organische und/oder anorganische Salze oder besteht aus ihnen.
- Bei wieder anderen Ausführungsformen der vorliegenden Erfindung umfasst das pulverförmige Beschichtungsmaterial Kunststoffpartikel oder besteht aus ihnen. Die vorgenannten Kunststoffpartikel werden gebildet aus beispielsweise reinen oder gemischten Homo-, Co-, Block- oder Präpolymeren oder Mischungen davon. Hierbei können die Kunststoffpartikel reine Kristalle sein oder Mischkristalle sein oder amorphe Phasen aufweisen. Die Kunststoffpartikel können beispielsweise durch mechanische Zerkleinerung von Kunststoffen erhalten werden.
- Bei bestimmten Ausführungsformen des erfindungsgemäßen Verfahrens umfasst oder besteht das pulverförmige Beschichtungsmaterial aus Mischungen von Partikeln unterschiedlicher Materialien. Bei bestimmten bevorzugten Ausführungsformen besteht das pulverförmige Beschichtungsmaterial insbesondere aus mindestens zwei, vorzugsweise drei, verschiedenen Partikeln unterschiedlicher Materialien.
- Die Partikel können über unterschiedliche Verfahren hergestellt sein. Beispielsweise können die Metallpartikel durch Verdüsung oder Zerstäubung von Metallschmelzen erhalten werden. Glaspartikel können durch mechanische Zerkleinerung von Glas oder aber auch aus der Schmelze erzeugt werden. Im letzteren Fall kann die Glasschmelze ebenfalls zerstäubt oder verdüst werden. Alternativ kann geschmolzenes Glas auch auf rotierenden Elementen, beispielsweise einer Trommel, zerteilt werden.
- Mineralische Partikel, metalloxidische Partikel und anorganische Partikel, die aus der Gruppe, die aus Oxiden, Hydroxiden, Carbonaten, Carbiden, Nitriden, Halogeniden und Mischungen davon besteht, ausgewählt werden, können erhalten werden, indem die natürlich vorkommenden Mineralien, Gesteine, etc. zerkleinert und nachfolgend größenklassiert werden.
- Das Größenklassieren kann beispielsweise mittels Zyklonen, Windsichtern, Sieben, etc. durchgeführt werden.
- Bei bestimmten Ausführungsformen der vorliegenden Erfindung sind die Partikel des pulverförmigen Beschichtungsmaterials mit einer Beschichtung versehen worden, bevor sie mit dem Additiv belegt wurden.
- Bei bestimmten bevorzugten Ausführungsformen der vorliegenden Erfindung kann die vorgenannte Beschichtung ein Metall umfassen oder aus einem Metall bestehen. Eine derartige Beschichtung eines Partikels kann geschlossen oder partikulär ausgebildet sein, wobei Beschichtungen mit geschlossener Struktur bevorzugt sind. Die Schichtdicke einer derartigen metallischen Beschichtung liegt vorzugsweise unter 1 µm, mehr bevorzugt unter 0,8 µm und noch mehr bevorzugt unter 0,5 µm. Bei bestimmten Ausführungsformen weisen derartige Beschichtungen eine Dicke von mindestens 0,05 µm, mehr bevorzugt von mindestens 0,1 µm auf. Bei bestimmten Ausführungsformen besonders bevorzugte Metalle zur Verwendung in einer der vorgenannten Beschichtungen, vorzugsweise als Hauptbestandteile, werden ausgewählt aus der Gruppe bestehen aus Kupfer, Titan, Gold, Silber, Zinn, Zink, Eisen, Silicium, Nickel und Aluminium, vorzugsweise aus der Gruppe bestehend aus Gold, Silber, Zinn und Zink, weiter bevorzugt aus der Gruppe bestehend aus Silber, Zinn und Zink. Der Begriff Hauptbestandteil im Sinne der vorgenannten Beschichtung bezeichnet, dass das betreffende Metall oder eine Mischung der vorgenannten Metalle mindestens 90 Gew.-%, vorzugsweise 95 Gew.-%, weiter bevorzugt 99 Gew.-% des Metallgehalts der Beschichtung darstellen. Es muss verstanden werden, dass im Falle einer partiellen Oxidation der Sauerstoffanteil der entsprechenden Oxidschicht nicht eingerechnet wird. Die Herstellung derartiger metallischer Beschichtungen kann beispielsweise mittels der Gasphasensynthese oder nasschemischen Verfahren erfolgen.
- Bei weiteren bestimmten Ausführungsformen sind die erfindungsgemäßen Partikel des pulverförmigen Beschichtungsmaterials zusätzlich oder alternativ mit einer Metalloxidschicht beschichtet. Vorzugsweise besteht diese Metalloxidschicht im Wesentlichen aus Siliziumoxid, Aluminiumoxid, Boroxid, Zirkoniumoxid, Ceroxid, Eisenoxid, Titanoxid, Chromoxid, Zinnoxid, Molybdänoxid, deren Oxidhydraten, deren Hydroxiden und Mischungen davon. Bei bestimmten bevorzugten Ausführungsformen besteht die Metalloxidschicht im Wesentlichen aus Siliziumoxid. Der vorgenannte Begriff "besteht im Wesentlichen aus" im Sinne der vorliegenden Erfindung bedeutet, dass mindestens 90 %, vorzugsweise mindestens 95 %, mehr bevorzugt mindestens 98 %, noch mehr bevorzugt mindestens 99 % und am meisten bevorzugt mindestens 99,9 % der Metalloxidschicht aus den vorgenannten Metalloxiden besteht, jeweils bezogen auf die Anzahl der Teilchen der Metalloxidschicht, wobei gegebenenfalls enthaltenes Wasser nicht mitgerechnet wird. Die Bestimmung der Zusammensetzung der Metalloxidschicht kann mittels dem Fachmann bekannter Verfahren wie beispielsweise dem Sputtern in Kombination mit XPS oder TOF-SIMS erfolgen. Insbesondere ist es bei bestimmten der vorgenannten Ausführungsformen bevorzugt, dass die Metalloxidschicht kein Oxidationsprodukt eines darunter befindlichen Metallkernes darstellt. Die Aufbringung einer derartigen Metalloxidschicht kann beispielsweise mit dem Sol-Gel-Verfahren erfolgen.
- Bei bestimmten bevorzugten Ausführungsformen wird das Substrat aus der Gruppe bestehend aus Kunststoffsubstraten, anorganischen Substraten, Cellulose-haltigen Substraten und Mischungen davon ausgewählt.
- Bei den Kunststoffsubstraten kann es sich beispielsweise um Kunststofffolien oder Formkörper aus Kunststoffen handeln. Die Formkörper können dabei geometrisch einfache oder komplexe Formen aufweisen. Der Kunststoffformkörper kann beispielsweise ein Bauteil aus der Kraftfahrzeugindustrie oder der Bauindustrie sein.
- Bei den Cellulose-haltigen Substraten kann es sich um Pappe, Papier, Holz, Holzenthaltende Substrate, etc. handeln.
- Die anorganischen Substrate können beispielsweise metallische Substrate, wie Bleche oder metallische Formkörper oder keramische oder mineralische Substrate oder Formkörper sein. Die anorganischen Substrate können auch Solarzellen oder Siliziumwaver sein, auf die beispielsweise elektrisch leitfähige Beschichtungen oder Kontakte aufgebracht werden.
- Als anorganische Substrate können auch Substrate aus Glas, wie beispielsweise Glasscheiben, verwendet werden. Das Glas, insbesondere Glasscheiben, können unter Verwendung des erfindungsgemäßen Verfahrens beispielsweise mit elektrochromen Beschichtungen versehen werden.
- Die mittels dem erfindungsgemäßen Verfahren beschichteten Substrate sind für sehr unterschiedliche Anwendungen geeignet.
- Bei bestimmten Ausführungsformen weisen die Beschichtungen optische und/oder elektromagnetische Wirkungen auf. Hierbei können die Beschichtungen Reflektionen oder Absorptionen hervorrufen. Ferner können die Beschichtungen elektrisch leitfähig, semi-leitfähig oder nichtleitend sein.
- Elektrisch leitfähige Schichten können beispielsweise in der Form von Leiterbahnen auf Bauteile aufgebracht werden. Dies kann beispielsweise dazu verwendet werden, um die Stromführung im Rahmen des Bordnetzes bei einem Kraftfahrzeugbauteil zu ermöglichen. Ferner kann eine derartige Leiterbahn jedoch auch beispielsweise als Antenne, als Abschirmung, als elektrischer Kontakt, etc. geformt sein. Dies ist beispielsweise besonders vorteilhaft für RFID-Anwendungen (radio frequency identifcation). Weiterhin können erfindungsgemäße Beschichtungen beispielsweise für Heizzwecke oder zur gezielten Beheizung spezieller Bauteile oder spezieller Teile größerer Bauteile verwendet werden.
- Bei weiteren bestimmten Ausführungsformen dienen die erzeugten Beschichtungen als Gleitschichten, Diffusionsbarrieren für Gase und Flüssigkeiten, Verschleiß- und/oder Korrosionsschutzschichten. Weiterhin können die erzeugten Beschichtungen die Oberflächenspannung von Flüssigkeiten beeinflussen oder haftvermittelnde Eigenschaften aufweisen.
- Die erfindungsgemäß hergestellten Beschichtungen können ferner als Sensorflächen, beispielsweise als Mensch-Maschine-Schnittstelle (HMI: Human-Machine-Interface), beispielsweise in Form eines Berührungsbildschirmes (Touch Screen) verwendet werden. Ebenso können die Beschichtungen zur Abschirmung von elektromagnetischen Interferenzen (EMI) oder zum Schutz vor elektrostatischen Entladungen (ESD) verwendet werden. Die Beschichtungen können auch verwendet werden, um eine elektromagnetische Verträglichkeit (EMV) zu bewirken.
- Ferner können durch die Verwendung der erfindungsgemäßen Partikel Schichten appliziert werden, die beispielsweise zum Erhöhung der Stabilität entsprechender Bauteile nach deren Reparatur aufgetragen werden. Ein Beispiel sind Reparaturen im Flugzeugsektor, wobei beispielsweise ein Materialschwund infolge von Bearbeitungsschritten ausgeglichen werden muss oder eine Beschichtung beispielsweise zur Stabilisierung aufgetragen werden soll. Dies erweist sich als schwierig für beispielsweise Aluminiumbauteile und erfordert normalerweise Nachbearbeitungsschritte wie das Sintern. Mittels der erfindungsgemäßen Verfahren können hingegen festhaftende Beschichtung unter sehr schonenden Bedingungen aufgebracht werden, auch ohne dass Nachbearbeitungsschritte wie Sintern erforderlich sind.
- Bei wieder anderen Ausführungsformen dienen die Beschichtungen als elektrische Kontakte und erlauben eine elektrische Verbindung zwischen verschiedenen Materialien.
- Dem Fachmann ist bewusst, dass die vorstehend im Hinblick auf das erfindungsgemäße Verfahren angegebenen Spezifizierungen bezüglich des pulverförmigen Beschichtungsmaterials und der darin enthaltenen Partikel entsprechend auch für die Verwendung des pulverförmigen Beschichtungsmaterials und der darin enthaltenen Partikel gelten, sowie umgekehrt.
- Abbildungen 1 und 2 zeigen einen mit Solarkontaktpaste beschichteten Wafer, welcher mit einem erfindungsgemäßen pulverförmigen Beschichtungsmaterials unter Einsatz des nichtthermischen Plasmaspritzens gemäß Beispiel 14 beschichtet wurde.
- Verwendete Materialien und Methoden.
- Die Bestimmung der Größenverteilung der Partikel der verwendeten pulverförmigen Beschichtungsmaterialien erfolgte mittels eines HELOS Gerätes (Sympatec, Deutschland). Für die Messung wurden 3 g des pulverförmigen Beschichtungsmaterials in das Messgerät gegeben und vor der Messung für 30 Sekunden mit Ultraschall behandelt. Zur Dispergierung wurde eine Rodos T4.1 Dispergiereinheit eingesetzt, wobei der Primärdruck 4 bar betrug. Die Auswertung erfolgte mit der Standardsoftware des Gerätes.
- Das erfindungsgemäße Verfahren wird nunmehr anhand der nachstehenden Beispiele näher erläutert, ohne dabei auf die Bespiele beschränkt zu sein.
- Es wurden 0,3 g eines Acrylpolymeren auf Basis von iso-Butylmethacrylat (Degalan P 675, Fa. Evonik) als Additiv eingesetzt und in 50 g Essigester gelöst. Anschließend wurde diese Mischung zusammen mit 240 g Aluminiumpartikel (D50 = 17,5 µm) in einen Kneter (Duplex-Kneter der Fa. IKA) gegeben und 30 min bei RT (20 °C) geknetet. Danach wurde eine Temperatur von 40 °C und ein Vakuum von 250 mbar eingestellt. Es wurde 1 h getrocknet und danach wurden die additivierten Partikel aus dem Kneter entnommen und anschließend gesiebt (71 µm).
- Die Aufbringung des Additivs wurde analog zu Beispiel 1 durchgeführt. Als Additiv wurde 1 g Ethylcellulose (Ethocel Standard 10, Fa. Dow Wolff Cellulosics) verwendet.
- Die Aufbringung des Additivs wurde analog zu Beispiel 1 durchgeführt. Als Additiv wurden 2 g eines Acrylpolymeren auf Basis von Methylmethacrylat und n-Butylmethacrylat (Degalan LP AL 23, FA. Evonik) verwendet.
- Es wurde 3 g von 1,10-Decandicarbonsäure als Beschichtungshilfsstoff eingesetzt und in 50 g Essigester gelöst. Anschließend wurde diese Mischung zusammen mit 240 g Aluminiumpartikel (D50 = 2 µm) in einen Kneter (Duplex-Kneter der Fa. IKA) gegeben und 30 min bei RT (20 °C) geknetet. Danach wurde eine Temperatur von 40 °C und ein Vakuum von 250 mbar eingestellt. Es wurde 1 h getrocknet und danach wurden die mit dem Beschichtungshilfsstoff belegten Partikel aus dem Kneter entnommen und anschließend gesiebt (71 µm).
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Als Beschichtungshilfsstoff wurden 3 g Monoethylfumarat verwendet.
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Als Beschichtungshilfsstoff wurden 3 g Adipinsäuremonoethylester verwendet.
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Als Beschichtungshilfsstoff wurden 3 g Methyltriglykol verwendet.
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Hierbei wurden jedoch Kupferpartikel mit einem D50 von 34 µm eingesetzt. Als Beschichtungshilfsstoff wurden 3 g Adipinsäuremonoethylester verwendet.
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Hierbei wurde jedoch ein Kupferpartikel mit einem D50 von 34 µm eingesetzt. Als Beschichtungshilfsstoff wurden 3 g Methyltriglykol verwendet.
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Hierbei wurde ein Kupferpartikel mit einem D50-Wert von 34 µm eingesetzt. Als Beschichtungshilfsstoff wurden 3 g Ethylcellulose (Ethocel Standard 10, Fa. Dow Wolff Cellulosics) verwendet.
- Die Aufbringung des Beschichtungshilfsstoffs wurde analog zu Beispiel 4 durchgeführt. Hierbei wurde ein Kupferpartikel mit einem D50-Wert von 34 µm eingesetzt. Als Beschichtungshilfsstoff wurden 3 g DEGALAN PM 381 (Copolymer aus Methylmethacrylat und Isobutylmethacrylat, Fa. Evonik) verwendet.
- Die Aufbringung des Additivs erfolgte analog zu Beispiel 4. Hierbei wurden 100 g sphärische Zinnpartikel mit einem D50 von 28 µm eingesetzt. Als Additiv wurden 3 g Aerosil 200 (pyrogene Kieselsäure, Fa. Evonik) verwendet.
- Um eine Verbesserung der Förderbarkeit des erfindungsgemäß mit einem Additiv belegten pulverförmigen Beschichtungsmaterials zu bestimmen, wurde ein Fluidimeter AS 100 der Firma Sames eingesetzt. Hierbei wurden 250 g der jeweiligen Partikel gemäß Beispiel 1 bis 3 eingefüllt und mit einem Gas fluidisiert. Als Gas wurde hierbei Stickstoff eingesetzt. Anschließend wurde für 30 Sekunden eine kalibrierte Bohrung geöffnet und das Gewicht (G) des in dieser Zeit ausgeflossenen Materials als Maßgröße festgehalten.
Probe Gewicht Standart Alugrieß WA 25 5 g Beispiel 1 12 g Beispiel 2 28 g Beispiel 3 16 g - Die Applikation des pulverförmigen Beschichtungsmaterials erfolgte mittels einer Plasmatron Anlage der Firma Inocon, Attnang-Puchheim, Österreich. Als ionisierbares Gas wurde Stickstoff verwendet. Hierbei wurden Standardprozessparameter genutzt. Als Substrat wurden mit einer Solarkontaktpaste beschichtete Wafer eingesetzt. Als pulverförmige Beschichtungsmaterialien dienten mit additivbelegte Zinnpartikel gemäß Beispiel 12 und analoge Zinnpartikel ohne Additiv.
- Die Förderung der Zinnpartikel ohne Additiv war nicht in der für die Beschichtung erforderlichen Kontinuität möglich. Die Förderung versagte schnell und die geringe geförderte Menge wurde scheinbar stoßweise in die Flamme eingespeist. Das pulverförmige Beschichtungsmaterial gemäß Beispiel 12 konnte hingegen problemlos gefördert werden und eine erste optische Bewertung der erhaltenen Beschichtungen zeigte eine gleichmäßige Applikation. REM-Aufnahmen der erhaltenen Beschichtungen finden sich in den Abbildungen 1 und 2.
- Unter Einsatz einer Flammspritzanlage der Firma CASTOLIN wurden mittels einer Acetylen/Sauerstoffflamme Aluminiumpartikel mit einem D50-Wert von 2 µm ohne Beschichtungshilfsstoff, sowie die Aluminiumpartikel gemäß den Beispielen 4 bis 7 auf ein Blech aufgebracht. Ferner wurden analog Kupferpartikel mit einem D50-Wert von 34 µm ohne Beschichtungshilfsstoff, sowie die Kupferpartikel gemäß den Beispielen 8 bis 11 appliziert. Die erhaltenen Bleche wurden mittels REM untersucht.
- Die erfindungsgemäß beschichteten Bleche waren in Bezug auf ihre Optik wie auch Haptik deutlich homogener. REM-Aufnahmen der Oberflächen belegen die Ausbildung größerer einheitlicher Bereiche der Beschichtung, während die Oberfläche der Vergleichsbeispiele durch eine Vielzahl vereinzelter Partikel geprägt sind. Ferner zeigt der Querschliff, dass in der Beschichtung des erfindungsgemäßen Bleches enthaltene Hohlräume bedeutend kleiner sind.
Claims (13)
- Verwendung eines Partikel-haltigen pulverförmigen Beschichtungsmaterials bei einem Beschichtungsverfahren ausgewählt aus der Gruppe bestehend aus Kaltgasspritzen, Flammspritzen, Hochgeschwindigkeitsflammspritzen, thermischem Plasmaspritzen und nichtthermischem Plasmaspritzen, wobei die Oberfläche der Partikel des pulverförmigen Beschichtungsmaterials zumindest teilweise mit mindestens einem Additiv versehen sind, wobei das mindestens eine Additiv aus der Gruppe, die aus Polymeren, Monomeren, Silanen, Wachsen, oxidierten Wachsen, Carbonsäuren, Phosphonsäuren, Derivaten der vorgenannten und Mischungen davon besteht, ausgewählt wird und wobei das pulverförmige Beschichtungsmaterial einen Span der Korngrößenverteilung aus einem Bereich von 0,4 bis 2,9 hat und wobei das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert aus einem Bereich von 1,5 bis 53 µm aufweist:

- Verwendung gemäß Anspruch 1, wobei der Gewichtsanteil des mindestens einen Additivs höchstens 32 Gew.-% beträgt, bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Verwendung gemäß einem der Ansprüche 1 oder 2, wobei der Kohlenstoffgehalt des mit mindestens einem Additiv versehenen pulverförmigen Beschichtungsmaterials von 0,01 Gew.-% bis 15 Gew.-%, bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs, beträgt.
- Verwendung gemäß einem der Ansprüche 1 bis 3, wobei der Gewichtsanteil des mindestens einen Additivs mindestens 0,02 Gew.-% beträgt, bezogen auf das Gesamtgewicht des Beschichtungsmaterials und des Additivs.
- Verwendung gemäß einem der Ansprüche 1 bis 4, wobei die als Additiv eingesetzte Verbindung bzw. die als Additiv eingesetzten Verbindungen mindestens 6 Kohlenstoffatome aufweist bzw. aufweisen.
- Verwendung gemäß einem der Ansprüche 1 bis 5, wobei die Partikel Metallpartikel umfassen oder sind und das Metall ausgewählt wird aus der Gruppe bestehend aus Silber, Gold, Platin, Palladium, Vanadium, Chrom, Mangan, Cobalt, Germanium, Antimon, Aluminium, Zink, Zinn, Eisen, Kupfer, Nickel, Titan, Silizium, Legierungen und Mischungen davon.
- Verwendung gemäß einem der Ansprüche 1 bis 6, wobei das Beschichtungsverfahren ausgewählt wird aus der Gruppe bestehend aus Flammspritzen und nichtthermischem Plasmaspritzen, und vorzugsweise das nichtthermische Plasmaspritzen ist.
- Verwendung gemäß einem der Ansprüche 1 bis 7, wobei das mindestens eine Additiv keine Stearinsäure und/oder Ölsäure umfasst.
- Verwendung gemäß einem der Ansprüche 1 bis 8, wobei das mindestens eine Additiv von den beschichteten Partikeln mit organischem und/oder wässrigem Lösungsmittel ablösbar ist.
- Verfahren zur Beschichtung eines Substrats ausgewählt aus der Gruppe bestehend aus Kaltgasspritzen, Flammspritzen, Hochgeschwindigkeitsflammspritzen, thermischem Plasmaspritzen und nichtthermischem Plasmaspritzen, welches den folgenden Schritt umfasst: Einbringen eines Partikel-haltigen pulverförmiges Beschichtungsmaterial in ein auf ein zu beschichtendes Substrat gerichtetes Medium, wobei die Oberfläche der Partikel mit mindestens einem Additiv versehen sind, wobei das mindestens eine Additiv aus der Gruppe, die aus Polymeren, Monomeren, Silanen, Wachsen, oxidierten Wachsen, Carbonsäuren, Phosphonsäuren, Derivaten der vorgenannten und Mischungen davon besteht, ausgewählt wird und wobei das pulverförmige Beschichtungsmaterial einen Span der Korngrößenverteilung aus einem Bereich von 0,4 bis 2,9 hat und wobei das pulverförmige Beschichtungsmaterial eine Korngrößenverteilung mit einem D50-Wert aus einem Bereich von 1,5 bis 53 µm aufweist:

- Verfahren gemäß Anspruch 10, wobei das Verfahren zur Beschichtung ausgewählt wird aus der Gruppe bestehend aus Flammspritzen und nichtthermischem Plasmaspritzen, und vorzugsweise das nichtthermische Plasmaspritzen ist.
- Verfahren gemäß einem der Ansprüche 10 oder 11, wobei das pulverförmige Beschichtungsmaterial als Aerosol gefördert wird.
- Verfahren gemäß einem der Ansprüche 10 bis 12, wobei das auf das Substrat gerichtete Medium Luft ist oder aus Luft erzeugt wurde.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011052120A DE102011052120A1 (de) | 2011-07-25 | 2011-07-25 | Verwendung speziell belegter, pulverförmiger Beschichtungsmaterialien und Beschichtungsverfahren unter Einsatz derartiger Beschichtungsmaterialien |
| DE102011052119A DE102011052119A1 (de) | 2011-07-25 | 2011-07-25 | Verfahren zur Substratbeschichtung und Verwendung additivversehener, pulverförmiger Beschichtungsmaterialien in derartigen Verfahren |
| PCT/EP2012/064638 WO2013014213A2 (de) | 2011-07-25 | 2012-07-25 | Verfahren zur substratbeschichtung und verwendung additivversehener, pulverförmiger beschichtungsmaterialien in derartigen verfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2737100A2 EP2737100A2 (de) | 2014-06-04 |
| EP2737100B1 true EP2737100B1 (de) | 2018-12-19 |
Family
ID=46601799
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12741313.6A Not-in-force EP2737100B1 (de) | 2011-07-25 | 2012-07-25 | Verfahren zur substratbeschichtung und verwendung additivversehener, pulverförmiger beschichtungsmaterialien in derartigen verfahren |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20140230692A1 (de) |
| EP (1) | EP2737100B1 (de) |
| JP (1) | JP2014527575A (de) |
| KR (1) | KR20140061422A (de) |
| CN (2) | CN108950459A (de) |
| WO (1) | WO2013014213A2 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11662300B2 (en) | 2019-09-19 | 2023-05-30 | Westinghouse Electric Company Llc | Apparatus for performing in-situ adhesion test of cold spray deposits and method of employing |
| US11898986B2 (en) | 2012-10-10 | 2024-02-13 | Westinghouse Electric Company Llc | Systems and methods for steam generator tube analysis for detection of tube degradation |
| US11935662B2 (en) | 2019-07-02 | 2024-03-19 | Westinghouse Electric Company Llc | Elongate SiC fuel elements |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011052118A1 (de) * | 2011-07-25 | 2013-01-31 | Eckart Gmbh | Verfahren zum Aufbringen einer Beschichtung auf einem Substrat, Beschichtung und Verwendung von Partikeln |
| DE102011052121A1 (de) * | 2011-07-25 | 2013-01-31 | Eckart Gmbh | Beschichtungsverfahren nutzend spezielle pulverförmige Beschichtungsmaterialien und Verwendung derartiger Beschichtungsmaterialien |
| JP6571308B2 (ja) * | 2013-08-29 | 2019-09-04 | 日立造船株式会社 | 溶射材料およびその製造方法、並びに、溶射方法 |
| CN104307718A (zh) * | 2014-09-12 | 2015-01-28 | 湖州鑫隆镀膜科技有限公司 | 一种便于工件表面处理的生产方法 |
| CN104357791A (zh) * | 2014-11-13 | 2015-02-18 | 常熟市星源金属涂层厂 | 一种防锈金属涂层 |
| JP6813941B2 (ja) * | 2015-02-25 | 2021-01-13 | Dowaエレクトロニクス株式会社 | 磁性コンパウンド、アンテナおよび電子機器 |
| CN104651572B (zh) * | 2015-03-02 | 2017-01-18 | 江西省科学院应用物理研究所 | 一种强化碳素钢工件表面性能的方法 |
| US10189972B2 (en) * | 2016-07-12 | 2019-01-29 | The Gillette Company Llc | Molding material |
| EP3293232B1 (de) | 2016-09-08 | 2020-07-29 | IGP Pulvertechnik AG | Pulverlack und verfahren zur herstellung eines pulverlacks |
| CN106752219A (zh) * | 2016-11-30 | 2017-05-31 | 立邦涂料(天津)有限公司 | 一种用于粉末涂料的组合物、粉末涂料及其制备方法 |
| JP6893121B2 (ja) * | 2017-05-29 | 2021-06-23 | 日立造船株式会社 | 溶射材料の製造方法、溶射材料および溶射方法 |
| CN110343989A (zh) * | 2019-08-12 | 2019-10-18 | 无锡康斯达机械电器有限公司 | 一种热喷涂锌铝抗水涂层及其使用方法 |
| WO2021065920A1 (ja) * | 2019-09-30 | 2021-04-08 | トーカロ株式会社 | 減圧プラズマ溶射法 |
| KR102330431B1 (ko) * | 2020-02-20 | 2021-11-25 | 주식회사 싸이노스 | 금속분말을 이용한 반도체 장비용 코팅방법 및 이에 의한 코팅층을 갖는 반도체 증착공정용 반도체 장비 |
| CN119663266B (zh) * | 2024-10-31 | 2025-10-10 | 兰州理工大学 | 一种低压冷喷涂制备Al-Al2O3-TPU混合耐腐蚀涂层的方法及其应用 |
Family Cites Families (60)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2071250A (en) | 1931-07-03 | 1937-02-16 | Du Pont | Linear condensation polymers |
| US2071251A (en) | 1931-07-03 | 1937-02-16 | Du Pont | Fiber and method of producing it |
| US2130523A (en) | 1935-01-02 | 1938-09-20 | Du Pont | Linear polyamides and their production |
| US2130948A (en) | 1937-04-09 | 1938-09-20 | Du Pont | Synthetic fiber |
| US2241322A (en) | 1938-09-30 | 1941-05-06 | Du Pont | Process for preparing polyamides from cyclic amides |
| US2312966A (en) | 1940-04-01 | 1943-03-02 | Du Pont | Polymeric material |
| US2512606A (en) | 1945-09-12 | 1950-06-27 | Du Pont | Polyamides and method for obtaining same |
| NL99388C (de) | 1956-09-28 | |||
| DE1300266B (de) | 1960-06-10 | 1969-07-31 | Bayer Ag | Verfahren zur Herstellung hochmolekularer, linearer Polycarbonate |
| DE1495730B2 (de) | 1963-07-24 | 1971-03-18 | Farbenfabriken Bayer AG, 5090 Le verkusen | Verfahren zum herstellen thermoplastischer polykondensations produkte |
| IL24111A (en) | 1964-08-24 | 1969-02-27 | Du Pont | Linear polyamides |
| DE2826925A1 (de) | 1978-06-20 | 1980-01-17 | Basf Ag | Witterungsbestaendige, schlagzaehe thermoplastische massen mit guter einfaerbbarkeit |
| DE3227555A1 (de) | 1982-07-23 | 1984-01-26 | Basf Ag, 6700 Ludwigshafen | Thermoplastische formmasse |
| CA1246295A (en) | 1982-12-23 | 1988-12-06 | Robert A. Clendinning | Aromatic amorphous thermoplastic terpolymers |
| DE3330154A1 (de) | 1983-08-20 | 1985-03-07 | Basf Ag, 6700 Ludwigshafen | Verfahren zur herstellung von polyethern |
| CA1327769C (en) | 1986-06-20 | 1994-03-15 | Shoji Ikeda | Powder treating method and apparatus used therefor |
| DE3726283A1 (de) | 1987-08-07 | 1989-02-16 | Basf Ag | Thermoplastische formmassen |
| JPH01156458A (ja) * | 1987-12-14 | 1989-06-20 | Nikkiso Co Ltd | 超伝導材原料粉末の供給方法 |
| DE3816585A1 (de) | 1988-05-16 | 1989-11-23 | Thyssen Guss Ag | Vorrichtung zum plasmaspritzen |
| US4872904A (en) | 1988-06-02 | 1989-10-10 | The Perkin-Elmer Corporation | Tungsten carbide powder and method of making for flame spraying |
| DE8908954U1 (de) | 1989-06-03 | 1990-09-27 | Castolin S.A., Lausanne-St. Sulpice, Waadt/Vaud | Autogenes Flammspritzgerät zum Flammspritzen von pulverförmigen Werkstoffen bzw. Spritzpulver |
| US5126205A (en) * | 1990-05-09 | 1992-06-30 | The Perkin-Elmer Corporation | Powder of plastic and treated mineral |
| DE4041623A1 (de) | 1990-12-22 | 1992-06-25 | Osu Maschinenbau Gmbh | Duese fuer eine vorrichtung und ein verfahren zum hochgeschwindigkeitsflammenspritzen |
| US5302450A (en) * | 1993-07-06 | 1994-04-12 | Ford Motor Company | Metal encapsulated solid lubricant coating system |
| JPH08290977A (ja) * | 1995-04-19 | 1996-11-05 | Showa Denko Kk | 溶射材料 |
| DE19532412C2 (de) | 1995-09-01 | 1999-09-30 | Agrodyn Hochspannungstechnik G | Vorrichtung zur Oberflächen-Vorbehandlung von Werkstücken |
| US5716422A (en) | 1996-03-25 | 1998-02-10 | Wilson Greatbatch Ltd. | Thermal spray deposited electrode component and method of manufacture |
| JPH1060617A (ja) | 1996-08-22 | 1998-03-03 | Suruzaa Meteko Japan Kk | 高速フレーム溶射方法 |
| DE19728629A1 (de) | 1997-07-04 | 1999-01-07 | Basf Ag | Thermoplastische Formmassen mit geringer Eigenfarbe |
| US5817372A (en) * | 1997-09-23 | 1998-10-06 | General Electric Co. | Process for depositing a bond coat for a thermal barrier coating system |
| DE19747386A1 (de) | 1997-10-27 | 1999-04-29 | Linde Ag | Verfahren zum thermischen Beschichten von Substratwerkstoffen |
| DE19807086A1 (de) | 1998-02-20 | 1999-08-26 | Fraunhofer Ges Forschung | Verfahren zum Beschichten von Oberflächen eines Substrates, Vorrichtung zur Durchführung des Verfahrens, Schichtsystem sowie beschichtetes Substrat |
| DE19856307C1 (de) | 1998-12-07 | 2000-01-13 | Bosch Gmbh Robert | Vorrichtung zur Erzeugung eines freien kalten Plasmastrahles |
| EP1024222A3 (de) | 1999-01-27 | 2000-09-13 | eybl International AG | Verfahren zur Ausrüstung von textilen Substraten |
| DE29919142U1 (de) | 1999-10-30 | 2001-03-08 | Agrodyn Hochspannungstechnik GmbH, 33803 Steinhagen | Plasmadüse |
| DE19955880A1 (de) | 1999-11-20 | 2001-05-23 | Henkel Kgaa | Plasmabeschichtung von Metallen bei Atmosphärendruck |
| DE10046956C2 (de) * | 2000-09-21 | 2002-07-25 | Federal Mogul Burscheid Gmbh | Thermisch aufgetragene Beschichtung für Kolbenringe aus mechanisch legierten Pulvern |
| DE10109087A1 (de) | 2001-02-24 | 2002-10-24 | Leoni Bordnetz Sys Gmbh & Co | Verfahren zum Herstellen eines Formbauteils mit einer integrierten Leiterbahn |
| DE10116502B4 (de) | 2001-04-03 | 2004-02-19 | Viöl, Wolfgang, Prof. Dr. | Verfahren und Vorrichtung zur Ausbildung eines Plasmastrahls |
| JP3543149B2 (ja) | 2001-09-03 | 2004-07-14 | 島津工業有限会社 | プラズマ溶射用のトーチヘッド |
| WO2003029762A1 (de) | 2001-09-29 | 2003-04-10 | Michael Dvorak | Verfahren und vorrichtung zur zuführung dosierter mengen eines feinkörnigen schüttguts |
| BR0307285B1 (pt) | 2002-01-29 | 2013-07-23 | processo para a produção de um revestimento fortemente aderente sobre um substrato inorgânico ou orgânico | |
| AU2003208247A1 (en) | 2002-04-12 | 2003-10-27 | Sulzer Metco Ag | Plasma injection method |
| US7179526B2 (en) | 2002-08-02 | 2007-02-20 | 3M Innovative Properties Company | Plasma spraying |
| DE10320379A1 (de) | 2003-05-06 | 2004-12-02 | Leoni Ag | Elektrisch beheizbares Element und Verfahren zum Herstellen eines elektrisch beheizbaren Elements |
| CH696811A5 (de) | 2003-09-26 | 2007-12-14 | Michael Dvorak Dr Ing Dipl Phy | Verfahren zur Beschichtung einer Substratoberfläche unter Verwendung eines Plasmastrahles. |
| EP1707650A1 (de) * | 2005-03-31 | 2006-10-04 | Siemens Aktiengesellschaft | Matrix und Schichtsystem |
| US7799111B2 (en) * | 2005-03-28 | 2010-09-21 | Sulzer Metco Venture Llc | Thermal spray feedstock composition |
| EP1806183A1 (de) | 2006-01-10 | 2007-07-11 | Siemens Aktiengesellschaft | Düsenanordnung und Verfahren zum Kaltgasspritzen |
| DE102006047103A1 (de) * | 2006-09-28 | 2008-04-03 | Siemens Ag | Pulver für Kaltgasspritzverfahren |
| DE102006061435A1 (de) * | 2006-12-23 | 2008-06-26 | Leoni Ag | Verfahren und Vorrichtung zum Aufspritzen insbesondere einer Leiterbahn, elektrisches Bauteil mit einer Leiterbahn sowie Dosiervorrichtung |
| US7928338B2 (en) | 2007-02-02 | 2011-04-19 | Plasma Surgical Investments Ltd. | Plasma spraying device and method |
| DE102007006820A1 (de) | 2007-02-07 | 2008-08-14 | Eckart Gmbh & Co.Kg | Chemikalienbeständige Metalleffektpigmente, Verfahren zu deren Herstellung und Verwendung derselben |
| JP2009235558A (ja) * | 2007-12-28 | 2009-10-15 | Tosoh Corp | 窒化アルミニウム溶射部材及びその製造方法 |
| CN101280129B (zh) * | 2008-05-22 | 2010-10-27 | 上海交通大学 | 金属钛、钴和碳化硼混合热喷涂粉末浆料制备方法 |
| DE102008031843A1 (de) | 2008-07-05 | 2010-01-07 | Mtu Aero Engines Gmbh | Verfahren und Vorrichtung zum Kaltgasspritzen |
| DE102008050184B4 (de) | 2008-10-01 | 2011-04-21 | Technische Universität Chemnitz | Verfahren und Vorrichtung zum Hochgeschwindigkeitsflammspritzen |
| JP2010133021A (ja) * | 2008-10-31 | 2010-06-17 | Topy Ind Ltd | 溶射用粒子 |
| DE102009041338A1 (de) | 2009-09-15 | 2011-04-07 | Reinhausen Plasma Gmbh | Verfahren und Vorrichtung zum Fördern und Verteilen von Pulvern in einem Gasstrom |
| EP2686460A1 (de) * | 2011-03-16 | 2014-01-22 | Reinhausen Plasma GmbH | Beschichtung sowie verfahren und vorrichtung zum beschichten |
-
2012
- 2012-07-25 EP EP12741313.6A patent/EP2737100B1/de not_active Not-in-force
- 2012-07-25 WO PCT/EP2012/064638 patent/WO2013014213A2/de not_active Ceased
- 2012-07-25 US US14/234,851 patent/US20140230692A1/en not_active Abandoned
- 2012-07-25 JP JP2014522093A patent/JP2014527575A/ja active Pending
- 2012-07-25 KR KR1020147004893A patent/KR20140061422A/ko not_active Withdrawn
- 2012-07-25 CN CN201810874735.5A patent/CN108950459A/zh not_active Withdrawn
- 2012-07-25 CN CN201280046396.2A patent/CN103827344A/zh active Pending
Non-Patent Citations (1)
| Title |
|---|
| None * |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11898986B2 (en) | 2012-10-10 | 2024-02-13 | Westinghouse Electric Company Llc | Systems and methods for steam generator tube analysis for detection of tube degradation |
| US11935662B2 (en) | 2019-07-02 | 2024-03-19 | Westinghouse Electric Company Llc | Elongate SiC fuel elements |
| US11662300B2 (en) | 2019-09-19 | 2023-05-30 | Westinghouse Electric Company Llc | Apparatus for performing in-situ adhesion test of cold spray deposits and method of employing |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103827344A (zh) | 2014-05-28 |
| US20140230692A1 (en) | 2014-08-21 |
| EP2737100A2 (de) | 2014-06-04 |
| WO2013014213A3 (de) | 2013-06-13 |
| CN108950459A (zh) | 2018-12-07 |
| JP2014527575A (ja) | 2014-10-16 |
| WO2013014213A2 (de) | 2013-01-31 |
| KR20140061422A (ko) | 2014-05-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2013014213A2 (de) | Verfahren zur substratbeschichtung und verwendung additivversehener, pulverförmiger beschichtungsmaterialien in derartigen verfahren | |
| DE102011052120A1 (de) | Verwendung speziell belegter, pulverförmiger Beschichtungsmaterialien und Beschichtungsverfahren unter Einsatz derartiger Beschichtungsmaterialien | |
| JP7468977B2 (ja) | 金属粉末の噴霧化製造方法 | |
| DE102011052121A1 (de) | Beschichtungsverfahren nutzend spezielle pulverförmige Beschichtungsmaterialien und Verwendung derartiger Beschichtungsmaterialien | |
| CN106660129B (zh) | 银微粒子分散体、银微粒子及其制造方法及接合用组合物 | |
| WO2013014212A2 (de) | Verfahren zum aufbringen einer beschichtung auf einem substrat, beschichtung und verwendung von partikeln | |
| JP2014522913A5 (de) | ||
| AU2017249439A1 (en) | Reactive metal powders in-flight heat treatment processes | |
| WO2022093554A2 (en) | Chemically functionalized graphene oxide nanoparticle composites, coatings and methods of use thereof | |
| WO2003000808A1 (de) | Verfahren zur herstellung von formkörpern mit elektrisch-leitfähiger beschichtung und formkörper mit entsprechender beschichtung | |
| US20180133847A1 (en) | Fine silver particle composition | |
| DE102011052119A1 (de) | Verfahren zur Substratbeschichtung und Verwendung additivversehener, pulverförmiger Beschichtungsmaterialien in derartigen Verfahren | |
| RU2511146C1 (ru) | Способ нанесения теплозащитного электропроводящего покрытия на углеродные волокна и ткани | |
| Zhao et al. | Laser ignition of different aluminum nanopowders for solid rocket propulsion | |
| JP6290402B2 (ja) | 無機粒子分散体 | |
| WO2015197802A1 (de) | Verfahren zur herstellung eines partikelhaltigen aerosols | |
| JP4776885B2 (ja) | 片状粒体による被膜形成方法 | |
| WO2012065704A1 (de) | Verfahren zur herstellung von beschichtungen aus feinkörnigen pulvern | |
| JP2001234323A (ja) | 溶射粉末材、およびそれを使用した溶射方法並びに溶射皮膜 | |
| EP2366730A1 (de) | Verfahren zur chemischen Modifizierung der polymeren Oberfläche eines partikulären Feststoffs | |
| Vetter et al. | Polypyrrole/aluminium flake hybrid pigments for corrosion inhibition of aluminium 2024 | |
| Milgravis et al. | Adhesion Strength Test Comparison for HVOF Nickel-Based Superalloy Powders on Steel Substrates and Layer Characterization | |
| DE102016219056A1 (de) | Verfahren zur Oberflächenmodifizierung von Partikeln | |
| DE3813657A1 (de) | Verbindungen mit einem gehalt an nickel, eisen und phosphor, verfahren zu ihrer herstellung und ihre verwendung in ueberzugsmassen | |
| JPS59222501A (ja) | 固体超微粒子粉体分散材の製造法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140219 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20170926 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 502012014015 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: C23C0004040000 Ipc: C23C0004129000 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: C23C 4/04 20060101ALI20180718BHEP Ipc: C23C 4/129 20160101AFI20180718BHEP Ipc: C23C 4/123 20160101ALI20180718BHEP Ipc: C23C 4/134 20160101ALI20180718BHEP Ipc: C23C 24/04 20060101ALI20180718BHEP Ipc: C23C 4/12 20160101ALI20180718BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20180815 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012014015 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1078796 Country of ref document: AT Kind code of ref document: T Effective date: 20190115 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20181219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190319 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190319 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190419 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190419 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012014015 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| 26N | No opposition filed |
Effective date: 20190920 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20190731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190731 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190725 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190725 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1078796 Country of ref document: AT Kind code of ref document: T Effective date: 20190725 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190725 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120725 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181219 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230622 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240719 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20240723 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20240724 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012014015 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250725 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250725 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20260203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250731 |