EP1688523A1 - Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn - Google Patents
Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn Download PDFInfo
- Publication number
- EP1688523A1 EP1688523A1 EP05100574A EP05100574A EP1688523A1 EP 1688523 A1 EP1688523 A1 EP 1688523A1 EP 05100574 A EP05100574 A EP 05100574A EP 05100574 A EP05100574 A EP 05100574A EP 1688523 A1 EP1688523 A1 EP 1688523A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- web
- rollers
- width
- pair
- clamping frame
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06B—TREATING TEXTILE MATERIALS USING LIQUIDS, GASES OR VAPOURS
- D06B7/00—Mercerising, e.g. lustring by mercerising
- D06B7/08—Mercerising, e.g. lustring by mercerising of fabrics of indefinite length
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06C—FINISHING, DRESSING, TENTERING OR STRETCHING TEXTILE FABRICS
- D06C3/00—Stretching, tentering or spreading textile fabrics; Producing elasticity in textile fabrics
- D06C3/06—Stretching, tentering or spreading textile fabrics; Producing elasticity in textile fabrics by rotary disc, roller, or like apparatus
- D06C3/062—Stretching, tentering or spreading textile fabrics; Producing elasticity in textile fabrics by rotary disc, roller, or like apparatus acting on the selvedges of the material only
Definitions
- the invention relates to a method and a device for treating a stretched, textile web, in particular after impregnation in a mercerizing process according to the preamble of claim 1 and of claim 9, respectively.
- the method and a device should be characterized by better handling. In particular, the warp density should be uniform over the entire width of the textile web.
- Next existing Mercerisieranlagen should be retrofitted in a simple manner.
- the textile material web can later be made up over the entire width and there is no scrap in the edge region.
- the process is not limited to mercerizing processes and it does not necessarily have to be used on the tentering frame.
- the use of the method is advantageous in the context of a mercerizing process in which the fabric web is stretched in a tenter after impregnation by means of a pair of clamping chains, wherein in the region of the tenter frame at least a first edge region of the textile fabric web with the aid of a pair of rolls, the only on the first edge region is applied, is mechanically stretched.
- both outer edge regions of the textile material web are mechanically stretched by means of a respective pair of rolls which acts only on the edge region.
- the stretching is advantageously carried out transversely to the direction of passage of the textile web or in the direction of the weft threads (in a fabric web).
- the first edge area can each amount to at least 2% of the product width and at most 40% of the product width.
- the textile web is mechanically stretched in an edge region of at most 25% of the product width.
- a further region of the textile material web is mechanically drawn. This area can be arranged offset in relation to the first edge area inwards. Of course, even more pairs of rollers could be arranged. By arranging a plurality of roller pairs, the method can be further optimized.
- At least part of the web for stabilizing spray nozzles arranged above the web is sprayed with a medium, in particular with hot weak liquor. This allows the shrinking forces in the web are degraded, whereby a stabilization of the web takes place. With a relatively low expenditure on equipment so an improved quality over the entire width of goods can be achieved.
- the edge zones can be specifically stabilized.
- this spraying is done after the mechanical stretching of the edge regions, since then the corrected warp thread number is stabilized.
- the spray density can be preselected by appropriate adjustment by means of control valves.
- the outer edge zones of the web can be sprayed more strongly than their middle zone.
- the first edge region, which is mechanically stretched is less than or equal to the outer edge zone in which the textile material web is sprayed more strongly or even at all.
- the textile material web can be uniformly sprayed over the entire width of the product with the medium, in particular with the hot weak liquor.
- the medium is sucked off directly at the place of spraying or shortly afterwards with the aid of a suction device.
- the spraying and the suction takes place within less than 5 seconds, preferably within less than 1 second. The stabilization process can thus be initiated and accelerated immediately.
- the invention also relates to a device having the features in claim 9.
- the arrangement of the extender, between which the web is guided, can be particularly simple way, the web is acted upon on both sides and thereby deformed so that the desired mechanical draft setting.
- the extenders may be sliding or rolling pressed against the web and suitably profiled components. Conceivable are offset to one another arranged rolling elements such as balls, discs or the like, which are pressed against each other.
- the stretching means are a pair of rollers having an upper and a lower roller.
- the upper and lower rollers are arranged interlocking, preferably approximately parallel to the transport direction extending ribs and grooves.
- the two rollers can also engage helically in each other, wherein depending on the course or after the pitch of the screw, an additional train can preferably be achieved inwards.
- the web is forced transversely to the direction of passage in a slightly sinusoidal or zigzag shape and thereby stretched.
- the ribs and grooves are advantageously rounded, whereby the tissue is not injured.
- the rollers are approximately cylindrical.
- the rollers of a pair of rollers are then preferably arranged axially parallel to each other, wherein the axes of the upper and lower rollers are particularly preferably in a plane which is perpendicular to the textile web and in particular vertically.
- Such rollers may be formed substantially in one piece.
- a roller is composed for example of a plurality of individual discs of different diameters, wherein the discs are arranged alternately side by side.
- other rotatable elements could be provided, which cooperate in such a way that the textile material web can be mechanically stretched in the effective range of the rolls.
- the rollers are preferably freely rotatably mounted. It is also conceivable that at least one of the rollers of the roller pair is rotatably drivable. It is then conceivable that the rotational speeds of the rollers of the roller pair with each other or in relation to the transport speed are different, whereby a longitudinal tension can be exerted on the fabric during the passage.
- the pairs of rollers are advantageously arranged in the parallel field or at the end of the conical field of the clamping frame.
- the width of the rolls can be at most 40%, preferably at most 25% and particularly preferably at most 5% of the tenter width.
- the clamping frame width is essentially determined by the distance between the clamping chains of the tensioning chain pair.
- the ribs and grooves may be distributed uniformly alternately over the shell of the upper or lower roll. In this way, a nearly uniform width expansion is ensured in the edge region of the textile web.
- the distance between the individual ribs can be at least 5mm and at most 50mm.
- the rib-groove arrangement may also have an uneven distribution.
- the ratio of the width of the grooves to the width of the ribs is advantageously between 1.5 to 2.5.
- the upper and / or lower roller can be displaceably mounted, the displacement advantageously being perpendicular to the textile material web and, as a rule, vertical.
- a slidable arrangement of the rollers allows adjustment of the Distance or the gap space between the rollers, whereby the stretching or width expansion of the edge region of the textile web can be adjusted in a simple manner.
- At least one spray nozzle arranged above the clamping frame is provided for spraying at least part of the textile material web with a medium, in particular with hot weak liquor. These are preferably downstream of the roller pair with respect to the transport direction.
- the sprayed outer edge zone corresponds approximately to the mechanically stretched first edge area.
- the spray nozzle is assigned to a respective pair of rollers.
- a single spray nozzle may be arranged in each case centrally with respect to the transverse direction of the textile material web to form a pair of rollers.
- a plurality of spray nozzles may also be assigned to a pair of rolls.
- a suction device can be provided for sucking off the medium, in particular the hot weak liquor.
- the clamping frame advantageously has an adjusting device for changing the distance between the two clamping chains, wherein the pairs of rollers, the spray nozzles and the suction device are fixed to the clamping frame, that they are adjustable together with the clamping chains.
- the pairs of rollers on the two first edge regions or outer edge zones always about the same distance to the outer edge of the textile web.
- the suction device has a suction box with at least one suction slot, which is particularly advantageous each associated with a pair of rollers, wherein the length of the suction box corresponds approximately to the width of the sprayed with the medium outer edge zone.
- a stretcher 11 of a mercerizing system has a pair of clamping chains 12, 12 'for guiding and transporting a textile material web 2, in particular a fabric web.
- the clamping chains detect in a known manner by means of needle bars and / or terminals frictionally the edges of the web 2 and stretch them in the conical inlet field of the clamping frame, where increases the distance between the two clamping chains.
- 3 ' are arranged, each with an upper and a lower roller 4 and 5, between which in a first edge region R1, the web 2 is guided.
- Such pairs of rollers can be used or retrofitted in particular on the clamping frame of the known type.
- the textile web With the help of the clamping frame, the textile web is stretched to the desired width (WB).
- WB desired width
- the web is preferably carried out by a stabilizing and delousing zone, which completes the Mercerisier processes. Details of the basic Mercerisiermaschine can be found, for example, from the aforementioned EP-A1-305 326 or EP-A-198 793.
- Figure 1 (as well as in Figures 2 and 3) is symbolically connected to an adjusting device connected to the spindle via a 16 with the aid of a motor M, the arrangement of the clamping chains or pairs of rollers 3, 3 'of the fabric width WB can be.
- outer edge zones R2 can be sprayed with a hot weak liquor with the aid of a spray nozzle 8, 8 '. In this way, a marginal stabilization reaches the web 2.
- the spray nozzle arrangement according to FIG. 2 is advantageously downstream of the roller pair arrangement according to FIG. Of course, but another order is conceivable.
- the sprayed edge zone R2 can be significantly larger than the stretched first edge region R1 according to FIG.
- the outer edge zone R2 is preferably to be selected such that R2 corresponds to approximately R1.
- the spray density can be preselected by appropriate adjustment of control valves. In this case, any medium having a stabilizing effect on the tissue, but in particular hot weak liquor, can be used as the spray medium.
- Figure 3 shows a spray bar for spraying the textile web 2 with hot weak liquor with a manifold 20, valves 9 and spray nozzles 8. With the help of the plurality of spray nozzles 8, the web 2 is sprayed such that the edge zones are sprayed more than the center.
- a spraying device can additionally be provided in the conical inlet field of the clamping frame (cf EP-B1-340 166). It is also conceivable that the spraying device according to FIG. 3 is used instead of the spraying device according to FIG.
- the rollers 4 and 5 of a pair of rollers 3 alternately arranged ribs 6 and grooves 7.
- the rollers 4 and 5 are arranged at a distance a from each other such that the ribs 6 and grooves 7 engage with each other, whereby an approximately sinusoidal gap space between the rollers 4 and 5 is formed.
- the textile web, which is guided between the rollers 4 and 5, thereby also has a slightly approximately sinusoidal (or zigzag) course in the transverse direction.
- the mechanical stretching or width expansion of the web 2 depends essentially on the distance a.
- the lower roller 5 can be mounted vertically displaceable (in the z-direction).
- the distance a between the adjacent rollers must be in an area where the fabric is not overstressed.
- the size and shape of the ribs, grooves and rollers of the type of fabric used is adapted.
- the roller pair 3 acts only on the first edge region R1.
- This edge region R1 is evidently given by the widths of the rollers B '(or B ").
- the web 2 is guided at the edge by needle elements 14 and transported in the e-direction.
- Other types of clamping frames are conceivable instead of a Nadelspannrahmens.
- the outer edge of the web 2 facing side of the edge region R1 is advantageously removed in the smallest possible distance from the needle elements 14.
- the width of the grooves 7 is greater than the width of the ribs.
- the ratio of the width of the grooves 7 to the width of the ribs is advantageously between 1.5 and 2.5.
- the roller pair arranged at the edge is arranged with the rollers 4 and 5 shortly before the parallel field 18 of the clamping frame 11.
- the clamping chains run parallel to each other.
- a hinge 19 is arranged in the tensioning chain frame.
- one or more spray nozzles 8 are arranged in the transport direction e. With the aid of these spray nozzles, the web 2 can be sprayed with a medium, in particular with hot weak liquor (cf., FIG. 2 or 3).
- the nozzle 8 assigned to the roller pair 3 is arranged approximately centrally with respect to the transverse direction.
- the spraying angle of the spray nozzle is set in such a way the sprayed outer edge zone R2 corresponds approximately to the first edge region R1 defined by the rollers.
- R2 should be chosen so that R2 is slightly larger than R1.
- the upper roller 4 is mounted on an upper roller frame 21 which engages over the tension chain guide 23.
- the lower roller 5 is mounted on a lower roller frame 22 which is fixed on the inside of the tensioning chain frame, directly above the lower tensioning chain guide 23. Both rollers 4 and 5 rotate on roller bearing pin 24.
- the lower roller frame 22 or possibly both roller frames are secured with a screw that they can be adjusted in the direction of arrow z to adjust the degree of stretching.
- the spray nozzle 8 is attached to a nozzle holder 26, which is also attached to the side of the tensioning chain frame 25.
- the suction box of the suction device 10 is fixed with a holder 27 on the tensioning chain frame and preferably at the same screw as the lower roller frame 22nd
- a suction device 10 is provided.
- the suction device 10 includes a horizontal or in the transverse direction extending suction box, which has a plurality of the fabric web 13 facing suction.
- the suction device 10 is connected via a connection with a suction device (not shown).
- the pair of rollers 3 with the rollers 4 and 5, the pair of rollers associated spray nozzle 8 and the suction device 10 are advantageously relatively close to each other.
- these three elements are arranged in a stabilizing section designated SA, which extends over less than one meter, preferably less than 0.5 meter.
- spraying pipes extending transversely to the textile material web and possibly extending over the parallel field of the clamping frame can be arranged, which are provided with spray nozzles distributed uniformly over the entire width of the textile material web.
- the (not shown) arranged transversely to the textile web spray tubes spray the stretched textile web evenly over the entire width and thus cause a stabilization.
- Figures 8 to 10 show alternative embodiments of extenders, which could also be used depending on the nature and condition of the textile fabric 2.
- an upper stretching block 28 provided with grooves 30 is pressed against a lower stretching block 29 provided with ribs 31. Grooves and ribs extend in the transport direction e, wherein the web 2 is stretched as a result of the deformation.
- an upper ball cage 32 and a lower ball cage 33 respectively carry a plurality of balls 34, which are each arranged offset from one another. Depending on the radius of the ball and on the distance between the two ball cages, this results in a larger or a smaller draft of the material web 2.
- the material web becomes 2 is guided between an upper disc pack 35 and a lower disc pack 36.
- the individual discs of the upper and lower packets are each offset from one another. The effect is comparable to the profiled rollers.
- the disk packages can be designed so that the distance between the individual disks can be adjusted by inserting spacers of different lengths.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
- Preliminary Treatment Of Fibers (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn, insbesondere nach dem Imprägnieren in einem Mercerisierprozess gemäss dem Oberbegriff von Anspruch 1 bzw. von Anspruch 9.
- Bei zahlreichen textilen Behandlungsverfahren mit kontinuierlicher Warenbahnführung, insbesondere aber beim Mercerisierprozess kann sich ein Schrumpfen der Warenbahn einstellen, das durch die Quellung der einzelnen textilen Fasern hervorgerufen wird. Beim Mercerisieren der Warenbahn in gebundener Bahnführung auf Walzen ist die Haftreibung nämlich in der Regel geringer als die auftretenden Schrumpfkräfte. Diese Erscheinung macht sich vor allem in den äusseren Randzonen der textilen Warenbahn bemerkbar. Diese unterschiedliche Einwirkung der Streckkräfte auf die Warenbahn hat bei einem Gewebe ersichtlicherweise einen Einfluss auf die Anordnung der Kettfäden bzw. auf die Kettfadendichte. Auch bei Maschenware kann sich dieser Effekt negativ auswirken.
- Es sind bereits zahlreiche Verfahren und Vorrichtungen bekannt, welche sich dieses Problem annehmen. Aus der EP-A1-305 326 ist es beispielsweise bekannt, bei der Stabilisierung der textilen Warenbahn deren Randzonen im konischen Einlauffeld des Spannrahmens stärker mit einer heissen Schwachlauge zu besprühen als die Mittelzone. In der Praxis hat sich gezeigt, dass die Regelung eines solchen Verfahrens verhältnismässig komplex und aufwendig ist. Weiter hat sich gezeigt, dass die äusseren Randbereiche der textilen Warenbahn erhöhten Anforderungen hinsichtlich einer gleichmässigen Qualität über die gesamte Breite der textilen Warenbahn nicht genügen.
- Es ist deshalb eine Aufgabe der vorliegenden Erfindung, ein Verfahren und eine Vorrichtung der eingangs genannten Art zu schaffen um eine gleichmässige Qualität über die gesamte Breite der Warenbahn zu erzielen. Dies soll ohne aufwendige konstruktive Vorrichtungen erreicht werden können. Weiter soll sich das Verfahren und eine Vorrichtung durch eine bessere Handhabung auszeichnen. Insbesondere die Kettfadendichte soll über die gesamte Breite der textilen Warenbahn gleichmässig sein. Weiter sollen bestehende Mercerisieranlagen auf einfache Art und Weise nachrüstbar sein.
- Erfindungsgemäss werden diese Aufgaben mit einem Verfahren mit den Merkmalen von Anspruch 1 gelöst.
- Durch die Beaufschlagung der Warenbahn in einem ersten Randbereich mittels der Streckmittel von beiden Seiten her und der dabei bewirkten Deformation quer zur Transportrichtung, stellt sich eine mechanische Verstreckung ein, mit welcher der unregelmässige Einfluss der Schrumpfkräfte eines vorgängigen Verfahrens wieder kompensiert werden kann. Durch diese einfache Massnahme kann die textile Warenbahn später über die gesamte Breite konfektioniert werden und es entsteht kein Ausschuss im Randbereich. Das Verfahren ist nicht auf Mercerisierprozesse beschränkt und es muss dort auch nicht zwingend auf dem Spannrahmen eingesetzt werden.
- Vorteilhaft ist jedoch die Anwendung des Verfahrens im Rahmen eines Mercerisierprozesses, bei dem die Warenbahn nach dem Imprägnieren mittels eines Spannkettenpaares in einem Spannrahmen breitgestreckt wird, wobei im Bereich des Spannrahmens wenigstens ein erster Randbereich der textilen Warenbahn mit Hilfe jeweils eines Walzenpaares, das nur auf den ersten Randbereich einwirkt, mechanisch verstreckt wird.
- Vorzugsweise werden beide äusseren Randbereiche der textilen Warenbahn mit Hilfe jeweils eines Walzenpaares, das nur auf den Randbereich einwirkt, mechanisch verstreckt. Die Verstreckung erfolgt dabei vorteilhaft quer zur Durchlaufrichtung der textilen Warenbahn bzw. in Richtung der Schussfäden (bei einer Gewebebahn). Durch Hindurchführen der textilen Warenbahn zwischen einer oberen und einer unteren Walze des Walzenpaars kann der Wirkbereich, in welchem verstreckt werden soll, genau festgelegt werden. Dies kann mit einem verhältnismässig geringen apparativen Aufwand erreicht werden.
- Besonders vorteilhaft ist es, wenn die mechanische Verstreckung im Parallelfeld oder am Ende des konischen Feldes des Spannrahmens erfolgt. Eine solche Anordnung gewährleistet eine optimierte Verstreckung. Auch die Handhabung sowie die Prozesssicherheit des Verfahrens können so weiter verbessert werden.
- Der erste Randbereich kann jeweils wenigstens 2% der Warenbreite und höchstens 40% der Warenbreite betragen. Bevorzugt wird die textile Warenbahn in einem Randbereich von höchstens 25% der Warenbreite mechanisch verstreckt.
- In einer weiteren Ausführungsform wird ein weiterer Bereich der textilen Warenbahn mechanisch verstreckt. Dieser Bereich kann dabei in Bezug auf den ersten Randbereich nach innen versetzt angeordnet sein. Selbstverständlich könnten noch weitere Walzenpaare angeordnet werden. Durch die Anordnung einer Mehrzahl von Walzenpaaren kann das Verfahren weiter optimiert werden.
- In einer bevorzugten Ausführungsform wird wenigstens ein Teil der Warenbahn zum Stabilisieren aus über der Warenbahn angeordneten Sprühdüsen mit einem Medium, insbesondere mit heisser Schwachlauge besprüht. Dadurch können die Schrumpfkräfte in der Warenbahn abgebaut werden, wodurch eine Stabilisierung der Warenbahn erfolgt. Mit einem verhältnismässig geringen apparativen Aufwand kann so eine verbesserte Qualität über die gesamte Warenbreite erreicht werden.
- Besonders vorteilhaft ist es, wenn nur die äusseren Randzonen mit dem Medium besprüht werden. Auf diese Weise können die Randzonen gezielt stabilisiert werden. Vorzugsweise erfolgt dieses Besprühen nach der mechanischen Verstreckung der Randbereiche, da dann die korrigierte Kettfadenzahl stabilisiert wird. Die Sprühdichte kann durch entsprechende Einstellung mittels Steuerventile vorgewählt werden. Alternativ können die äusseren Randzonen der Warenbahn stärker besprüht werden als deren Mittelzone.
- Vorteilhaft ist es, wenn der erste Randbereich, welcher mechanisch verstreckt wird, kleiner oder gleich als die äussere Randzone ist, in welcher die textile Warenbahn stärker oder überhaupt besprüht wird.
- Selbstverständlich kann nachfolgend zum Abschliessen des Stabilisierprozesses die textile Warenbahn über die ganze Warenbreite gleichmässig mit dem Medium, insbesondere mit der heissen Schwachlauge besprüht werden.
- Besonders vorteilhaft ist es, wenn das Medium unmittelbar am Ort des Aufsprühens oder kurz danach mit Hilfe einer Absaugeinrichtung abgesaugt wird. Bevorzugt erfolgt das Aufsprühen und das Absaugen innerhalb weniger als 5 Sekunden, vorzugsweise innerhalb weniger als 1 Sekunde. Der Stabilisiervorgang kann damit sofort eingeleitet und beschleunigt werden.
- Die Erfindung betrifft auch eine Vorrichtung mit den Merkmalen im Anspruch 9. Durch die Anordnung der Streckmittel, zwischen denen die Warenbahn hindurchführbar ist, kann auf besonders einfache Weise die Warenbahn auf beiden Seiten beaufschlagt und dabei derart deformiert werden, dass sich die gewünschte mechanische Verstreckung einstellt. Bei den Streckmitteln kann es sich um gleitend oder rollend gegen die Warenbahn gepresste und geeignet profilierte Komponenten handeln. Denkbar sind versetzt zu einander angeordnete Wälzkörper wie z.B. Kugeln, Scheiben oder dergleichen, die gegeneinander gepresst werden.
- Bei einer vorteilhaften Ausführungsform zum Mercerisieren der Warenbahn mit einem ein Spannkettenpaar aufweisenden Spannrahmen zum Breitstrecken und Transportieren der Warenbahn nach dem Imprägnieren handelt es sich bei den Streckmitteln um ein Walzenpaar mit einer oberen und einer unteren Walze. Auf der Mantelfläche der oberen und der unteren Walze sind ineinander greifende, vorzugsweise etwa parallel zur Transportrichtung verlaufende Rippen und Nuten angeordnet. Die beiden Walzen können aber auch schraubenförmig ineinander greifen, wobei je nach Verlauf bzw. nach der Steigung der Schraube ein zusätzlicher Zug vorzugsweise nach innen erzielt werden kann.
- Die Warenbahn wird quer zur Durchlaufrichtung in eine leicht etwa sinusförmige oder zickzackförmige Form gezwungen und dadurch verstreckt. Die Rippen und Nuten sind vorteilhaft abgerundet, wodurch das Gewebe nicht verletzt wird. Bevorzugt sind die Walzen etwa zylindrisch ausgebildet. Die Walzen eines Walzenpaars sind sodann vorzugsweise zueinander achsparallel angeordnet, wobei die Achsen der oberen und unteren Walze besonders bevorzugt in einer Ebene liegen, die senkrecht zur textilen Warenbahn und insbesondere vertikal verläuft. Derartige Walzen können im Wesentlichen einstückig ausgebildet sein. Vorstellbar ist allerdings auch, dass eine Walze beispielsweise aus einer Mehrzahl von einzelnen Scheiben unterschiedlicher Durchmesser zusammengesetzt ist, wobei die Scheiben abwechselnd nebeneinander angeordnet sind. Selbstverständlich könnten statt Walzen andere drehbare Elemente vorgesehen werden, die derart zusammenwirken, dass die textile Warenbahn im Wirkbereich der Walzen mechanisch verstreckt werden kann.
- Die Walzen sind vorzugsweise frei drehbar gelagert. Denkbar ist aber auch, dass wenigstens eine der Walzen des Walzenpaars drehantreibbar ist. Denkbar ist sodann, dass die Drehgeschwindigkeiten der Walzen des Walzenpaars untereinander oder in Bezug auf die Transportgeschwindigkeit verschieden sind, wodurch auf das Gewebe während des Durchlaufs eine Längsspannung ausgeübt werden kann.
- Die Walzenpaare sind vorteilhaft im Parallelfeld oder am Ende des konischen Feldes des Spannrahmens angeordnet.
- Die Breite der Walzen kann höchstens 40%, vorzugsweise höchstens 25% und besonders bevorzugt höchstens 5% der Spannrahmenbreite betragen. Die Spannrahmenbreite ist dabei im Wesentlichen durch die Distanz zwischen den Spannketten des Spannkettenpaars festgelegt.
- Die Rippen und Nuten können gleichmässig abwechselnd über den Mantel der oberen bzw. unteren Walze verteilt sein. Auf diese Weise ist eine nahezu gleichmässige Breitendehnung im Randbereich der textilen Warenbahn sichergestellt. Der Abstand zwischen den einzelnen Rippen kann wenigstens 5mm und höchstens 50mm betragen. Selbstverständlich kann die Rippen-Nut-Anordnung auch eine ungleichmässige Verteilung aufweisen.
- Das Verhältnis der Breite der Nuten zur Breite der Rippen liegt vorteilhaft zwischen 1,5 bis 2,5.
- Die obere und/oder untere Walze kann verschiebbar gelagert sein, wobei die Verschiebung vorteilhaft senkrecht zur textilen Warenbahn und in der Regel vertikal erfolgt. Eine verschiebbare Anordnung der Walzen ermöglicht ein Einstellen des Abstands bzw. des Spaltraums zwischen den Walzen, wodurch die Verstreckung bzw. Breitendehnung des Randbereichs der textilen Warenbahn auf einfache Art und Weise eingestellt werden kann.
- Vorteilhaft ist es, wenn wenigstens eine über dem Spannrahmen angeordnete Sprühdüse zum Besprühen wenigstens eines Teils der textilen Warenbahn mit einem Medium, insbesondere mit heisser Schwachlauge vorgesehen ist. Diese sind in Bezug auf die Transportrichtung dem Walzenpaar bevorzugt nachgelagert.
- Bevorzugt entspricht die besprühte äussere Randzone etwa dem mechanisch verstreckten ersten Randbereich. Die Sprühdüse ist jeweils einem Walzenpaar zugeordnet. Eine einzelne Sprühdüse kann in Bezug auf die Querrichtung der textilen Warenbahn jeweils mittig zu einem Walzenpaar angeordnet sein. Selbstverständlich können je nach Grösse der Walzenbreiten auch mehrere Sprühdüsen einem Walzenpaar zugeordnet sein.
- Weiter kann eine Absaugeinrichtung zum Absaugen des Mediums, insbesondere der heissen Schwachlauge vorgesehen sein. Eine derartige Anordnung gewährleistet, dass der Stabilisierprozess auf einfach Art und Weise intensiviert wird.
- Um unterschiedliche Bahnbreiten behandeln zu können, weist der Spannrahmen vorteilhaft eine Verstellvorrichtung zum Verändern der Distanz zwischen den beiden Spannketten auf, wobei die Walzenpaare, die Sprühdüsen und die Absaugeinrichtung derart am Spannrahmen befestigt sind, dass sie zusammen mit den Spannketten verstellbar sind. Auf diese Weise haben die Walzenpaare über den beiden ersten Randbereichen bzw. äusseren Randzonen immer etwa die gleiche Distanz zur Aussenkante der textilen Warenbahn.
- Besonders vorteilhaft ist es, wenn die Absaugeinrichtung einen Absaugkasten mit wenigstens einem Absaugschlitz aufweist, der jeweils einem Walzenpaar zugeordnet ist, wobei die Länge des Absaugkastens etwa der Breite der mit dem Medium besprühten äusseren Randzone entspricht.
- Weitere Einzelmerkmale und Vorteile der Erfindung ergeben sich aus der nachfolgenden Beschreibung der Ausführungsbeispiele und aus den Zeichnungen. Es zeigen:
- Figur 1
- Eine schematische Darstellung eines Querschnitts durch einen Spannrahmen mit jeweils seitlich angeordneten Walzenpaaren,
- Figur 2
- Ein Querschnitt durch den Spannrahmen gemäss Figur 1 mit jeweils seitlich angeordneten Sprühdüsen,
- Figur 3
- Ein Querschnitt durch einen Spannrahmen gemäss Figur 1 mit einer alternativen Anordnung von Sprühdüsen,
- Figur 4
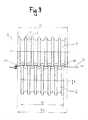
- Eine Ansicht auf ein Walzenpaar in Transportrichtung,
- Figur 5
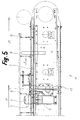
- Eine Seitenansicht eines Teils eines Spannrahmens einer Mercerisiermaschine,
- Figur 6
- Eine Ansicht auf das Walzenpaar in Figur 5 in Transportrichtung,
- Figur 7
- Eine Seitenansicht der Anwendung gemäss Figur 6.
- Figur 8
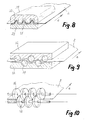
- Ein alternatives Ausführungsbeispiel von Streckmitteln mit gegeneinander pressbaren Kammelementen,
- Figur 9
- Ein weiteres Ausführungsbeispiel von Streckmitteln mit gegeneinander pressbaren Kugelelementen, und
- Figur 10
- Ein weiteres Ausführungsbeispiel von Streckmitteln mit gegeneinander pressbaren Scheibenpaketen.
- Ein mit 11 bezeichneter Spannrahmen einer Mercerisieranlage weist gemäss Figur 1 ein Spannkettenpaar 12, 12' zum Führen und Transportieren einer textilen Warenbahn 2, insbesondere einer Gewebebahn, auf. Die Spannketten erfassen auf an sich bekannte Weise mittels Nadelleisten und/oder Klemmen kraftschlüssig die Kanten der Warenbahn 2 und strecken diese im konischen Einlauffeld des Spannrahmens, wo sich die Distanz zwischen den beiden Spannketten vergrössert. Jeweils randseitig sind am Ende des konischen Feldes Walzenpaare 3, 3' mit je einer oberen und einer unteren Walze 4 und 5 angeordnet, zwischen welche in einem ersten Randbereich R1 die Warenbahn 2 geführt ist.
- Derartige Walzenpaare können insbesondere am Spannrahmen der bekannten Art eingesetzt bzw. nachgerüstet werden. Mit Hilfe des Spannrahmens wird die textile Warenbahn auf die gewünschte Breite (WB) gestreckt. Anschliessend wird die Warenbahn vorzugsweise durch eine Stabilisier- und Entlaugungszone durchgeführt, die den Mercerisierprozess abschliesst. Einzelheiten über das grundsätzliche Mercerisierverfahren können beispielsweise aus der eingangs erwähnten EP-A1-305 326 oder der EP-A-198 793 entnommen werden.
- In Figur 1 (sowie auch in den Figuren 2 und 3) ist symbolisch eine mit dem Spannrahmen verbundene Verstellvorrichtung dargestellt, an der über eine Spindel 16 mit Hilfe eines Motors M die Anordnung der Spannketten bzw. der Walzenpaare 3, 3' der Warenbreite WB angepasst werden können.
- Wie aus Figur 2 hervorgeht, können mit Hilfe je einer Sprühdüse 8, 8' äussere Randzonen R2 mit einer heissen Schwachlauge besprüht werden. Auf diese Weise wird eine randseitige Stabilisierung der Warenbahn 2 erreicht. Die Sprühdüsen-Anordnung gemäss Figur 2 ist vorteilhaft der Walzenpaar-Anordnung gemäss Figur 1 nachgelagert. Selbstverständlich ist aber auch eine andere Reihenfolge denkbar. Ersichtlicherweise kann die besprühte Randzone R2 deutlich grösser als der verstreckte erste Randbereich R1 gemäss Figur 1 sein. Wie insbesondere die nachfolgende Figur 6 zeigt, ist die äussere Randzone R2 vorzugsweise jedoch derart zu wählen, dass R2 etwa R1 entspricht. Die Sprühdichte kann durch entsprechende Einstellung von Steuerventilen vorgewählt werden. Als Sprüh-Medium kann dabei jedes Medium mit Stabilisierwirkung auf das Gewebe, insbesondere aber heisse Schwachlauge verwendet werden.
- Figur 3 zeigt einen Sprühbalken zum Besprühen der textilen Warenbahn 2 mit heisser Schwachlauge mit einer Sammelleitung 20, Ventilen 9 sowie Sprühdüsen 8. Mit Hilfe der Mehrzahl von Sprühdüsen 8 wird die Warenbahn 2 derart besprüht, dass die Randzonen stärker als deren Mitte besprüht werden. Eine derartige Sprüheinrichtung kann zusätzlich im konischen Einlauffeld des Spannrahmens vorgesehen werden (vgl. dazu EP-B1-340 166). Denkbar ist auch, dass die Sprühreinrichtung gemäss Figur 3 anstatt der Sprüheinrichtung gemäss Figur 2 verwendet wird.
- Wie aus Figur 4 hervorgeht, weisen die Walzen 4 und 5 eines Walzenpaares 3 abwechselnd angeordnete Rippen 6 und Nuten 7 auf. Die Walzen 4 und 5 sind derart in einem Abstand a zueinander angeordnet, dass die Rippen 6 und Nuten 7 ineinander greifen, wodurch ein etwa sinusförmiger Spaltraum zwischen den Walzen 4 und 5 gebildet wird. Die textile Warenbahn, die zwischen den Walzen 4 und 5 hindurch geführt wird, weist dadurch ebenfalls einen leicht etwa sinusförmigen (oder zickzackförmigen) Verlauf in Querrichtung auf. Die mechanische Verstreckung bzw. Breitendehnung der Warenbahn 2 hängt im Wesentlichen von Abstand a ab. Dazu kann beispielsweise die untere Walze 5 vertikal (in z-Richtung) verschiebbar gelagert sein.
- Der Abstand a zwischen den benachbarten Walzen muss in einem Bereich liegen, in dem das Gewebe nicht übermässig beansprucht wird. Selbstverständlich ist die Grösse und Form der Rippen, Nuten und Walzen der verwendeten Gewebeart angepasst.
- Das Walzenpaar 3 wirkt nur auf den ersten Randbereich R1 ein. Dieser Randbereich R1 wird ersichtlicherweise durch die Breiten der Walzen B' (bzw. B'') vorgegeben. Die Warenbahn 2 wird jeweils am Rand durch Nadelelemente 14 geführt und in e-Richtung transportiert. Selbstverständlich sind statt eines Nadelspannrahmens auch andere Typen von Spannrahmen denkbar. Die der Aussenkante der Warenbahn 2 zugewandte Seite des Randbereichs R1 ist vorteilhaft in einem möglichst geringen Abstand von den Nadelelemente 14 entfernt.
- Die Breite der Nuten 7 ist grösser als die Breite der Rippen. Das Verhältnis der Breite der Nuten 7 zur Breite der Rippen liegt vorteilhaft zwischen 1,5 und 2,5.
- Wie aus der Seitenansicht gemäss Figur 5 hervorgeht, ist das randseitig angeordnete Walzenpaar mit den Walzen 4 und 5 kurz vor dem Parallelfeld 18 des Spannrahmens 11 angeordnet. In diesem Abschnitt, der sich unmittelbar an das konische Einlauffeld 17 anschliesst, verlaufen die Spannketten parallel zueinander. Zwischen dem konischen Einlauffeld 17 und dem Parallelfeld 18 ist ein Scharnier 19 im Spannkettengestell angeordnet. Hinter dem Walzenpaar 3 sind in Transportrichtung e eine oder mehrere Sprühdüse 8 angeordnet. Mit Hilfe dieser Sprühdüsen kann die Warenbahn 2 mit einem Medium, insbesondere mit heisser Schwachlauge besprüht werden (vgl. Figur 2 oder 3).
- Wie aus Figur 6 hervorgeht, ist die dem Walzenpaar 3 zugeordnete Düse 8 etwa mittig in Bezug auf die Quer-Richtung angeordnet. Der Sprühwinkel der Sprühdüse ist derart eingestellt, dass die besprühte äussere Randzone R2 in etwa dem durch die Walzen definierten ersten Randbereich R1 entspricht. Vorzugsweise ist R2 so zu wählen, dass R2 leicht grösser als R1 ist. Durch das Besprühen mit heisser Schwachlauge wird erreicht, dass der mechanisch verstreckte Randbereich R1 stabilisiert wird.
- Aus Figur 6 sind ausserdem weitere Einzelheiten der Lagerung des Walzenpaars 3 am Spannkettengestell 25 ersichtlich. Die obere Walze 4 ist an einem oberen Walzengestell 21 gelagert, das die Spannkettenführung 23 übergreift. Die untere Walze 5 ist an einem unteren Walzengestell 22 gelagert, das auf der Innenseite des Spannkettengestells, unmittelbar über der unteren Spannkettenführung 23 befestigt ist. Beide Walzen 4 und 5 drehen sich auf Wälzlagerzapfen 24. Das untere Walzengestell 22 oder gegebenenfalls auch beide Walzengestelle sind derart mit einer Schraubverbindung befestigt, dass sie in Pfeilrichtung z zum Einstellen des Verstreckungsgrades verstellt werden können. Die Sprühdüse 8 ist an einer Düsenhalterung 26 befestigt, die ebenfalls seitlich am Spannkettengestell 25 befestigt ist. Auch der Absaugkasten der Absaugvorrichtung 10 ist mit einer Halterung 27 am Spannkettengestell fixiert und zwar vorzugsweise an der gleichen Schraubverbindung wie das untere Walzengestell 22.
- Wie aus Figur 7 hervorgeht, wird das auf die Warenbahn 2 gesprühte Medium unmittelbar danach abgesaugt. Dazu ist eine Absaugeinrichtung 10 vorgesehen. Die Absaugeinrichtung 10 enthält einen horizontal bzw. in Querrichtung sich erstreckenden Absaugkasten, welcher mehrere der textilen Warenbahn zugewandten Absaugschlitze 13 aufweist. Selbstverständlich können statt des Absaugkastens auch andere Hohlprofil-Varianten vorgesehen werden, insbesondere könnte ein rundes Profil vorgesehen werden. Die Absaugeinrichtung 10 ist über einen Stutzen mit einer (nicht gezeigten) Saugvorrichtung verbunden.
- Das Walzenpaar 3 mit den Walzen 4 und 5, die dem Walzenpaar zugeordnete Sprühdüse 8 sowie die Absaugeinrichtung 10 liegen vorteilhaft verhältnismässig nahe bei einander. Vorteilhaft sind diese drei Elemente in einem mit SA bezeichneten Stabilisierungsabschnitt angeordnet, welcher sich über weniger als ein Meter, vorzugsweise weniger als 0,5 Meter erstreckt.
- Durch die unmittelbar nachgeschaltete Absaugeinrichtung 10 wirkt die heisse Schwachlauge nur kurz auf die textile Warenbahn 2 ein.
- Für den vollständigen Abschluss des Mercerisierprozesses können allenfalls nachfolgend über dem parallelen Feld des Spannrahmens quer zur textilen Warenbahn verlaufende Sprührohre angeordnet sein, welche mit über die ganze Breite der textilen Warenbahn gleichmässig verteilten Sprühdüsen versehen sind. Die (nicht gezeigten) quer zur textilen Warenbahn angeordneten Sprührohre besprühen die gestreckte textile Warenbahn gleichmässig über die gesamte Breite und bewirken so eine Stabilisierung.
- Die Figuren 8 bis 10 zeigen alternative Ausführungsbeispiele von Streckmitteln, die je nach Art und Beschaffenheit des textilen Flächengebildes 2 ebenfalls eingesetzt werden könnten. Gemäss Figur 8 wird ein mit Nuten 30 versehener oberer Streckklotz 28 gegen ein mit Rippen 31 versehenen unteren Streckklotz 29 gepresst. Nuten und Rippen verlaufen in Transportrichtung e, wobei die Warenbahn 2 in Folge der Deformation gestreckt wird. Gemäss Figur 9 tragen ein oberer Kugelkäfig 32 und ein unterer Kugelkäfig 33 jeweils eine Mehrzahl von Kugeln 34, welche jeweils versetzt zueinander angeordnet sind. Je nach Kugelradius und nach der Distanz zwischen den beiden Kugelkäfigen ergibt sich dabei eine grössere oder eine kleinere Verstreckung der Warenbahn 2. Gemäss Figur 10 wird die Warenbahn 2 zwischen einem oberen Scheibenpaket 35 und einem unteren Scheibenpaket 36 hindurch geführt. Die einzelnen Scheiben der oberen und der unteren Pakete sind jeweils versetzt zueinander angeordnet. Die Wirkung ist vergleichbar zu den profilierten Walzen. Die Scheibenpakete können jedoch so ausgebildet sein, dass sich der Abstand zwischen den einzelnen Scheiben durch Einlegen von Distanzhülsen unterschiedlicher Länge verstellen lässt.
Claims (19)
- Verfahren zum Behandeln einer breitgestreckten, textilen Warenbahn (2), insbesondere nach dem Imprägnieren in einem Mercerisierprozess, bei dem die Warenbahn kontinuierlich in einer Transportrichtung (e) transportiert wird, dadurch gekennzeichnet, dass die Warenbahn wenigstens in einem ersten Randbereich (R1) durch Beaufschlagung mittels Streckmitteln (4,5) von beiden Seiten her derart quer zur Transportrichtung deformiert wird, dass sich eine mechanische Verstreckung einstellt.
- Verfahren nach Anspruch 1, bei dem die Warenbahn nach dem Imprägnieren mittels eines Spannkettenpaares (12) in einem Spannrahmen (11) breitgestreckt wird, dadurch gekennzeichnet, dass im Bereich des Spannrahmens (11) wenigstens ein erster Randbereich (R1) der Warenbahn (2) mit Hilfe jeweils eines Walzenpaares (3), das nur auf den ersten Randbereich (R1) einwirkt, mechanisch verstreckt wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass die mechanische Verstreckung im Parallelfeld (18) oder am Ende des konischen Feldes (17) des Spannrahmens (11) erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der erste Randbereich (R1) jeweils wenigstens 2 % der Warenbreite und höchstens 40 % der Warenbreite beträgt.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass wenigstens ein weiterer Bereich der Warenbahn (2) mit Hilfe jeweils weiterer Streckmittel, die nur auf den weiteren Bereich einwirken, mechanisch verstreckt wird, wobei der weitere Bereich in Bezug auf den ersten Randbereich (R1) versetzt angeordnet ist.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass wenigstens ein Teil der Warenbahn (2) zum Stabilisieren aus über der Warenbahn angeordneten Sprühdüsen mit einem Medium, insbesondere mit heisser Schwachlauge besprüht wird.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass nur die äusseren Randzonen (R2) der Warenbahn (2) besprüht werden oder dass die äusseren Randzonen (R2) der Warenbahn (2) stärker besprüht werden als deren Mittelzone.
- Verfahren nach Anspruch 6 oder 7, dadurch gekennzeichnet, dass das Medium unmittelbar am Ort des Aufsprühens oder kurz danach mit Hilfe einer Absaugeinrichtung (10) abgesaugt wird.
- Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn (2), insbesondere nach dem Imprägnieren in einem Mercerisierprozess, wobei die Warenbahn mittels einer Transportvorrichtung in einer Transportrichtung (e) transportierbar ist, dadurch gekennzeichnet, dass wenigstens ein erster Randbereich (R1) der Warenbahn zwischen Streckmitteln (4,5) hindurchführbar ist, mit denen beide Seiten der Warenbahn beaufschlagbar sind und die Warenbahn dabei derart deformierbar ist, dass sich eine mechanische Verstreckung einstellt.
- Vorrichtung nach Anspruch 9 zum Mercerisieren einer Warenbahn (2) mit einem ein Spannkettenpaar (12) aufweisenden Spannrahmen (11) zum Breitstrecken und Transportieren der Warenbahn (2) nach dem Imprägnieren, dadurch gekennzeichnet, dass randseitig im Bereich des Spannrahmens (11) je ein Walzenpaar (3) mit einer oberen und einer unteren Walze (4,5) vorgesehen ist, zwischen welchen die Warenbahn hindurch führbar ist und dass auf den Mantelflächen der oberen und der unteren Walze (4,5) ineinander greifende, vorzugsweise etwa parallel zur Transportrichtung (e) verlaufende Rippen (6) und Nuten (7) zum Verstrecken des ersten Randbereichs (R1) angeordnet sind.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, dass die Walzenpaare (3) im Parallelfeld oder am Ende des konischen Feldes des Spannrahmens (11) angeordnet sind.
- Vorrichtung nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Breite (B', B'') der Walzen (4,5) höchstens 40 %, vorzugsweise höchstens 25% und besonders bevorzugt höchstens 5% der Spannrahmenbreite beträgt.
- Vorrichtung nach einem Ansprüche 10 bis 12, dadurch gekennzeichnet, dass die Rippen (6) und Nuten (7) gleichmässig abwechselnd über dem Mantel der oberen bzw. unteren Walze verteilt sind, wobei der Abstand zwischen den einzelnen Rippen wenigstens 5mm und höchstens 50mm beträgt.
- Vorrichtung nach einem Ansprüche 10 bis 13, dadurch gekennzeichnet, dass das Verhältnis der Breite der Nuten (6) zur Breite der Rippen (6) zwischen 1.5 bis 2.5 liegt.
- Vorrichtung nach einem Ansprüche 10 bis 14, dadurch gekennzeichnet, dass die obere und/oder die untere Walze (4,5) wenigstens zum Einstellen des Abstands (a) zwischen den Walzen verschiebbar gelagert ist.
- Vorrichtung nach einem Ansprüche 10 bis 15, dadurch gekennzeichnet, dass wenigstens eine über dem Spannrahmen (11) angeordnete Sprühdüse (8) zum Besprühen wenigstens eines Teils der Warenbahn (2) mit einem Medium, insbesondere mit heisser Schwachlauge vorgesehen ist.
- Vorrichtung nach Anspruch 16, dadurch gekennzeichnet, dass die Sprühdüse (8) jeweils einem Walzenpaar (3) zugeordnet und diesem in Bezug auf die Transportrichtung (e) nachgelagert ist.
- Vorrichtung nach Anspruch 16 oder 17, dadurch gekennzeichnet, dass eine Absaugeinrichtung (10) zum Absaugen des Mediums vorgesehen ist.
- Vorrichtung nach Anspruch 18, dadurch gekennzeichnet, dass die Absaugeinrichtung (10) einen Absaugkasten mit wenigstens einem Absaugschlitz (13) aufweist, wobei der Absaugkasten jeweils einem Walzenpaar zugeordnet ist und wobei seine Länge vorzugsweise etwa der Breite einer äusseren Randzone (R2) entspricht.
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT05100574T ATE382728T1 (de) | 2005-01-28 | 2005-01-28 | Verfahren und vorrichtung zum behandeln einer breitgestreckten, textilen warenbahn |
| DE502005002400T DE502005002400D1 (de) | 2005-01-28 | 2005-01-28 | Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn |
| EP05100574A EP1688523B1 (de) | 2005-01-28 | 2005-01-28 | Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn |
| PCT/EP2006/050090 WO2006079578A1 (de) | 2005-01-28 | 2006-01-09 | Verfahren und vorrichtung zum behandeln einer breitgestreckten, textilen warenbahn |
| CN2006800033742A CN101111633B (zh) | 2005-01-28 | 2006-01-09 | 用于整理拉幅的门幅织物的方法和装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05100574A EP1688523B1 (de) | 2005-01-28 | 2005-01-28 | Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1688523A1 true EP1688523A1 (de) | 2006-08-09 |
| EP1688523B1 EP1688523B1 (de) | 2008-01-02 |
Family
ID=34938596
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05100574A Expired - Lifetime EP1688523B1 (de) | 2005-01-28 | 2005-01-28 | Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP1688523B1 (de) |
| CN (1) | CN101111633B (de) |
| AT (1) | ATE382728T1 (de) |
| DE (1) | DE502005002400D1 (de) |
| WO (1) | WO2006079578A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10793984B2 (en) | 2016-08-04 | 2020-10-06 | Pvh Corporation | Non-iron fabrics and garments, and a method of finishing the same |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106988063A (zh) * | 2017-05-14 | 2017-07-28 | 响水县中兴纺织有限公司 | 一种色纺纱生产用牵引装置 |
| CN114164589B (zh) * | 2021-12-23 | 2023-06-27 | 浙江屹男印染有限公司 | 一种可减少织物形变的丝光机 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB191222248A (en) * | 1912-09-30 | 1913-09-30 | William Thomas Craven | Improvements in and relating to Machinery Employed in Mercerising Cotton Piece Goods and the like. |
| GB1219601A (en) * | 1967-01-25 | 1971-01-20 | Samcoe Holding Corp | Improvements in knitted fabric spreaders |
| US3624874A (en) * | 1962-07-06 | 1971-12-07 | Raduner & Co Ag | Apparatus for stretching fabrics |
| US3838481A (en) * | 1971-07-21 | 1974-10-01 | M Kuroda | Apparatus for laterally stretching textile fabric and the like |
| CH595498A5 (en) * | 1976-09-24 | 1978-02-15 | Wakayama Iron Works | Mercerising fabric stretching |
| EP0305326A1 (de) * | 1987-08-26 | 1989-03-01 | Benninger AG | Verfahren und Vorrichtung zum Mercerisieren einer Gewebebahn |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1793460B2 (de) * | 1968-09-20 | 1976-08-26 | Hoechst Ag, 6000 Frankfurt | Beta-brom- und beta-chloralkyl- isocyanate und verfahren zu ihrer herstellung |
| CN1381631A (zh) * | 2002-06-03 | 2002-11-27 | 咸阳众合染整设备有限公司 | 印染中碱丝光分段拉幅开幅技术 |
-
2005
- 2005-01-28 DE DE502005002400T patent/DE502005002400D1/de not_active Expired - Lifetime
- 2005-01-28 EP EP05100574A patent/EP1688523B1/de not_active Expired - Lifetime
- 2005-01-28 AT AT05100574T patent/ATE382728T1/de not_active IP Right Cessation
-
2006
- 2006-01-09 WO PCT/EP2006/050090 patent/WO2006079578A1/de not_active Ceased
- 2006-01-09 CN CN2006800033742A patent/CN101111633B/zh not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB191222248A (en) * | 1912-09-30 | 1913-09-30 | William Thomas Craven | Improvements in and relating to Machinery Employed in Mercerising Cotton Piece Goods and the like. |
| US3624874A (en) * | 1962-07-06 | 1971-12-07 | Raduner & Co Ag | Apparatus for stretching fabrics |
| GB1219601A (en) * | 1967-01-25 | 1971-01-20 | Samcoe Holding Corp | Improvements in knitted fabric spreaders |
| US3838481A (en) * | 1971-07-21 | 1974-10-01 | M Kuroda | Apparatus for laterally stretching textile fabric and the like |
| CH595498A5 (en) * | 1976-09-24 | 1978-02-15 | Wakayama Iron Works | Mercerising fabric stretching |
| EP0305326A1 (de) * | 1987-08-26 | 1989-03-01 | Benninger AG | Verfahren und Vorrichtung zum Mercerisieren einer Gewebebahn |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10793984B2 (en) | 2016-08-04 | 2020-10-06 | Pvh Corporation | Non-iron fabrics and garments, and a method of finishing the same |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE382728T1 (de) | 2008-01-15 |
| CN101111633B (zh) | 2010-05-19 |
| DE502005002400D1 (de) | 2008-02-14 |
| CN101111633A (zh) | 2008-01-23 |
| EP1688523B1 (de) | 2008-01-02 |
| WO2006079578A1 (de) | 2006-08-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4122121C2 (de) | Breitdehnvorrichtung | |
| DE1460311C3 (de) | Vorrichtung zur kontinuierlichen NaBbehandlung von schlauchförmiger Wirk- oder Strickware | |
| DE3433701A1 (de) | Verfahren und vorrichtung zum dehnen von schlauchware | |
| DE1504502B2 (de) | Reckanlage zum biaxialen recken einer thermoplastischen kunststoffolienbahn | |
| DE1504790A1 (de) | Verfahren und Vorrichtung zum Strecken von Material in Form eines Films oder eines Bandes | |
| EP1688523B1 (de) | Verfahren und Vorrichtung zum Behandeln einer breitgestreckten, textilen Warenbahn | |
| DE1460514B2 (de) | Verfahren und vorrichtung zum waermebehandeln von bahnigem gut, insbesondere textilgut | |
| EP0305326B1 (de) | Verfahren und Vorrichtung zum Mercerisieren einer Gewebebahn | |
| EP0830472A1 (de) | Breitstreckaggregat | |
| EP1660709B1 (de) | Verfahren zum kompressiven krumpfen und gummituch-krumpfanlage | |
| DE4008870C2 (de) | Verfahren zur kontinuierlichen Entfeuchtung und anschließenden Stauchung eines flächigen Textilgutes wie Gewebe, Gewirke oder unstrukturierten Materials sowie Vorrichtung zur Durchführung des Verfahrens | |
| EP0058227B1 (de) | Spannmaschine für textile Warenbahnen | |
| DE2344066A1 (de) | Verfahren und vorrichtung zur handhabung von gewebeartigem material | |
| DE1964343C3 (de) | Vorrichtung zum kontinuierlichen Naßbehandeln und Anstoßen und/oder Kneten ausgebreiteter Textilbahnen | |
| DE2219641A1 (de) | Vorrichtung zum Behandeln von fadenförmigem Material | |
| CH595498A5 (en) | Mercerising fabric stretching | |
| WO2019072342A1 (de) | Vorrichtung und verfahren zum strecken sich bewegenden bahnförmigen gutes quer zur bewegungsrichtung | |
| DE2725356C2 (de) | Vorrichtung zum Festhalten und Bewegen von textilen Bahnen | |
| DE2331340A1 (de) | Verfahren und vorrichtung zur ausweitung und waermebehandlung von rohrfoermigem tuch oder gewebe | |
| DE69602567T2 (de) | Quetschvorrichtung für Garne | |
| DE849687C (de) | Verfahren und Vorrichtung zum Vergleichmaessigen oder Beseitigen innerer Spannungen von Textilbahnen | |
| AT345245B (de) | Vorrichtung zum bewegen von textilen bahnen | |
| DE1504502C (de) | Reckanlage zum biaxialen Recken einer thermoplastischen Kunststoffohenbahn | |
| DE7326379U (de) | Vorrichtung zum behandeln von webketten | |
| DE974277C (de) | Schrumpfanlage fuer Textilgewebe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20060911 |
|
| 17Q | First examination report despatched |
Effective date: 20061026 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 502005002400 Country of ref document: DE Date of ref document: 20080214 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] | ||
| BERE | Be: lapsed |
Owner name: BENNINGER A.G. Effective date: 20080131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080502 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080402 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080602 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| EN | Fr: translation not filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080402 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| 26N | No opposition filed |
Effective date: 20081003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081024 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080128 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080403 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: HEPP WENGER RYFFEL AG |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200114 Year of fee payment: 16 Ref country code: IT Payment date: 20200114 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20200122 Year of fee payment: 16 Ref country code: CH Payment date: 20200327 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20200128 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005002400 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210131 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210131 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210803 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210128 |