EP1458504B1 - Verfahren und vorrichtung zum wechseln der walzen in einem rohrschweissgerüst - Google Patents
Verfahren und vorrichtung zum wechseln der walzen in einem rohrschweissgerüst Download PDFInfo
- Publication number
- EP1458504B1 EP1458504B1 EP02799736A EP02799736A EP1458504B1 EP 1458504 B1 EP1458504 B1 EP 1458504B1 EP 02799736 A EP02799736 A EP 02799736A EP 02799736 A EP02799736 A EP 02799736A EP 1458504 B1 EP1458504 B1 EP 1458504B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rollers
- roller
- lateral
- transport means
- bridge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/08—Making tubes with welded or soldered seams
Definitions
- the invention relates to a method and a Lfitsnahtrohrsch routinemaschine with a device for changing consisting of upper rollers, side rollers and a lower roller mounted in chocks of a framework of a continuous Lfitsnahtrohrsch bulkmaschine sets of rollers, the upper rollers are harnessbar, as known from JP 59199113 A.
- a large part of steel and other metal tubes is produced by continuous longitudinal welding.
- a tape is unwound from a coil, formed in several rolling stands to form a round slotted tube and welded.
- the strip edges are heated to welding temperature and compressed in a welding stand so that they weld together.
- the rollers of these scaffolds must be changed frequently, either with a change in the pipe diameter or with advanced wear.
- the time to change the rollers must be kept as short as possible to avoid unwanted downtime.
- the roll change should not least be carried out for cost reasons with a small amount of technical and mechanical aids and manual handling.
- the invention has for its object to provide a method and an apparatus with which a roll change can be realized easily and quickly and with a low equipment cost.
- the top rollers are driven with their guides on, for example, motor-driven Spindelhubiata in an upper expansion position. Then, the bridge guided on the top roller carriage is moved by means of the movable, for example via a motor / spindle combination displacement device from the side so far into the mill until the bridge engages with their profile L-shaped arms the top rollers. After the top rollers are seated on the bridge, the bridge is pushed out of the framework by means of the displacement device until it is freely accessible laterally next to the framework. Here the top rollers can then be exchanged for another set of rollers.
- a further embodiment of the invention provides for the removal of the upper rollers together with the side rollers and the lower roller, that the side rollers are mounted in side roller holders and are motorized and the side holder are formed with centerings for the bridge supporting the upper rollers.
- the side rollers with their sowalzenhaltem be moved so far apart, for example, also motor-driven Spindelhubiana until the centerings are with the complementary engagement openings of the upper rollers supporting bridge in the covering position.
- the arranged on a height-adjustable table lower roller is raised.
- the side roll holders are raised above the chocks of the lower roll until the side roll holders sit under the bridge and support it.
- the centering of the side roller holders are now in engagement with the openings in the bridge and lock them secure against movement.
- the side rollers are decoupled from their adjusting devices and, on the other hand, the guides are released from the upper rollers.
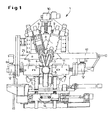
- a welding frame 1 a pipe welding machine in the longitudinal direction of a pipe 2 is shown.
- the welding frame 1 consists of the two top rollers 3, 4, the side rollers 5, 6 and the bottom roller 7.
- the top rollers 3, 4 are mounted in guides 8 and are a motor-gearbox combination 9 and a motor-driven Spindelhubelement 10 - jobs 9 and 10 - hired.
- the side rollers 5, 6 are mounted in sowalzenhaltem 11 and are employed via a motor-spindle combination 12.
- the lower roller 7 is mounted in chocks 13, which are arranged on a movable over a height adjustment 14 table 15. The entire set of rollers is shown in FIG. 1 in working position.
- the upper rollers 3, 4 are moved via the motor-operated jobs 9, 10 in an upper expansion position in a first step. Subsequently, a bridge 16, which is movably clamped on a top roller carriage 17 (see FIG. 3), is moved from the side into the position shown below the top rollers 3, 4 via a spindle-operated displacement device 18.
- the top rollers 3, 4 are lowered with their guides 8 by means of their motor-operated jobs 9, 10 on the bridge 16, wherein the top rollers 3, 4 supported on the bridge 16 on the one hand with an overarching Einhakance 19 and rest on the other hand with their guides 8 on a projecting, in cross-section L-shaped, an additional support bidding arm 20 of the bridge 16.
- the bridge 16 and the top roller 17 are arranged on a support rail 21, which is encompassed by the upper roller carriage 17 (see Fig. 3).
- the side rollers 5, 6 are moved apart with their sowalzenhaltem 11 on the jobs 12.
- centerings 22 with height distance in cover position with complementary centering 23 of the bridge 16th
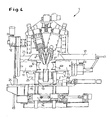
- the table 15 is raised with the lower roller 7 via the height adjustment 14 to the level of a scaffolding plate 24.
- the side rollers 5, 6 are lifted with their sowalzenhaltem 11 arranged on the chocks 13 of the lower roller 7 Kragarmen 25.
- the side roller holder 11 sit down supporting the bridge 16, wherein the centering 22 engage in the centering openings 23 of the bridge 16.
- Fig. 5 shows the roll expansion phase in which the guides 8 are released from the top rollers 3, 4 and raised by means of the jobs 9, 10.
- the complete set of rollers is thus prepared for lateral retraction from the framework 1, where it is from a waiting in place, with its surface at a height with the framework plate 24, on which the set of rollers is slidably displaced, wherein the bridge 16 guided on the Support rail 21 with displaced, extending roll changing carriage 26 can be added.
- the change carriage 26 can be optionally (not shown) equipped with a prepared new set of rolls, so that after the removal of the used set of rolls by eg a transversely to the frame 1 to be performed sliding movement of the new set of rolls in position for installation in the framework and at the same time the old set of rolls is moved to a position from which, for example, a hall crane can undertake the removal.
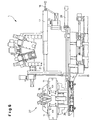
- FIG. 6 now shows the roll change set 27 pushed onto the change carriage 26 by a push-out device 28.
- the bridge centered on the side roll holders 11 becomes. 16 pushed down with the seated top rollers 3, 4 of the remaining on the support rail 21 in its position upper roller carriage 17.
- the change carriage 26 can now - as previously mentioned - moved in the longitudinal direction parallel to the welding stand and a new set of rolls are brought into position, which is then installed in reverse order to the above-described expansion in the welding frame 1.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
- Rolls And Other Rotary Bodies (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Arc Welding In General (AREA)
Description
- Die Erfindung betrifft ein Verfahren und eine Längsnahtrohrschweißmaschine mit einer Vorrichtung zum Wechseln von aus Oberwalzen, Seitenwalzen und einer Unterwalze bestehenden, in Einbaustücken eines Gerüstes einer kontinuierlich arbeitenden Längsnahtrohrschweißmaschine gelagerten Walzensätzen, wobei die Oberwalzen hochfahrbar sind, wie durch die JP 59199113 A bekannt geworden.
- Ein großer Teil von aus Stahl und anderen Metallen bestehenden Rohren wird durch kontinuierliches Längsnahtschweißen hergestellt. Dazu wird ein Band von einem Coil abgewickelt, in mehreren Walzgerüsten zu einem runden Schlitzrohr eingeformt und verschweißt. Zum Zweck des Zusammenfügens werden die Bandkanten auf Schweißtemperatur erwärmt und in einem Schweißgerüst so zusammengepreßt, daß sie miteinander verschweißen. Die Walzen dieser Gerüste müssen häufig gewechselt werden, entweder bei einer Änderung des Rohrdurchmessers oder bei fortgeschrittenem Verschleiß. Die Zeit zum Wechseln der Walzen muß möglichst kurz gehalten werden, um unerwünschte Stillstandszeiten zu vermeiden. Der Walzenwechsel soll nicht zuletzt aus Kostengründen mit einem geringen Aufwand an technischen und maschinellen Hilfsmitteln sowie manuellen Handreichungen durchgeführt werden.
- Kleinere Rohrschweißmaschinen weisen meist Walzen und Einbaustücke mit niedrigen Gewichten auf, so daß die Einbauten häufig noch von Hand gewechselt werden. Bei Schweißmaschinen für große Rohre, von z.B. 600 mm Rohrdurchmesser aufwärts ist ein Wechsel von Hand nicht mehr möglich und es werden entsprechende mechanische Hilfsmittel benötigt. Bei einer aus der DE-AS 1 602 315 bekanntgewordenen Methode des Walzenwechsels werden die Walzen einzeln an ein Seil angehängt und mittels eines Hebezeuges aus der Maschine herausgehoben. Um die Walzen vom Walzenständer zu lösen, muß vorher eine Steckachse herausgezogen werden. Die Steckachse und deren Verbindung mit der Walze verlangt allerdings eine aufwendige Konstruktion. Durch das einzelne Auswechseln der Walzen und das zeitraubende Anschlagen an einen beispielsweise Kranhaken wird außerdem eine lange Unterbrechung der Produktion verursacht.
- Ein anderer Stand der Technik ist aus der DE-OS 34 23 706 bekannt. Um den Wechsel von einer auf eine andere Rohrabmessung in kurzer Zeit durchzuführen, sind hier vier Walzengerüste in unterschiedlichen Abmessungen vorhanden und in Form eines Drehkreuzes auf dem Maschinenbett angeordnet. Ändert sich die Rohrabmessung, wird das Drehkreuz in die entsprechende Teilung weitergedreht, bis der neue Einbausatz in Position gebracht ist. Diese Art des Wechselns ist zwar zeitsparend, verlangt jedoch einen außerordentlich hohen Geräteaufwand.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung zu schaffen, mit denen sich ein Walzenwechsel einfach und schnell sowie mit einem geringen Geräteaufwand realisieren läßt.
- Diese Aufgabe wird erfindungsgemäß durch ein Verfahren gelöst, welches gekennzeichnet ist durch,
- Einbringen eines Ausbau-Transportmittels unter die hochgefahrenen Oberwalzen
- Absenken und Absetzen der Oberwalzen auf das Ausbau-Transportmittel
- Anheben der Seitenwalzen und der Unterwalze an das Ausbau-Transportmittel, bis Zentrierungen von Seitenwalzhaltem in Zentrieröffnungen des Ausbau-Transportmittels eingreifen, und
- nach dem Lösen der Oberwalzen seitliches Herausfahren des Ausbau-Transportmittels mit dem kompletten Walzensatz.
- Mit den vorstehend genannten Verfahrensschritten wird vorteilhaft ein schneller und aufgrund des geringen maschinenbaulichen Aufwandes kostengünstiger Wechsel der gesamten Walzen erreicht, so daß es insbesondere möglich ist, den Umbau beim Wechsel von einer Rohrabmessung auf eine andere in kürzester Zeit durchzuführen, wobei der Umbau hierbei kaum noch manuelle Eingriffe erfordert.
- Eine Vorrichtung zur Durchführung des Verfahrens sieht erfindungsgemäß vor,
- daß die Oberwalzen in Führungen gelagert und motorisch anstellbar sind,
- daß das Ausbau-Transportmittel als Brücke ausgebildet ist, die einseitig einen auf einer Führungsschiene angeordneten Oberwalzenwagen übergreift und auf diesem verschiebbar angeordnet ist sowie mit einem vorkragenden Arm die Oberwalzen untergreift, und
- daß dem Oberwalzenwagen mit der Brücke eine außerhalb des Schweißgerüstes vorgesehene Verschiebevorrichtung zugeordnet ist.
- Hierbei werden die Oberwalzen mit ihren Führungen über beispielsweise motorisch angetriebene Spindelhubelemente in eine obere Ausbauposition gefahren. Sodann wird die auf dem Oberwalzenwagen geführte Brücke mittels der beispielsweise über eine Motor/Spindelkombination verfahrbaren Verschiebevorrichtung von der Seite her so weit in das Walzgerüst gefahren bis die Brücke mit ihren im Profil L-förmigen Armen die Oberwalzen untergreift. Nachdem die Oberwalzen auf der Brücke aufsitzen, wird die Brücke mittels der Verschiebevorrichtung so weit aus dem Gerüst herausgeschoben, bis sie seitlich neben dem Gerüst frei zugänglich ist. Hier können die Oberwalzen dann gegen einen anderen Walzensatz ausgetauscht werden.
- Eine weitere Ausgestaltung der Erfindung sieht zum Ausbau der Oberwalzen zusammen mit den Seitenwalzen und der Unterwalze vor, daß die Seitenwalzen in Seitenwalzenhaltern gelagert sowie motorisch anstellbar sind und die Seitenhalter mit Zentrierungen für die die Oberwalzen tragende Brücke ausgebildet sind.
- Die Seitenwalzen mit ihren Seitenwalzenhaltem werden über beispielsweise ebenfalls motorisch angetriebene Spindelhubelemente so weit auseinandergefahren, bis sich die Zentrierungen mit den komplementären Eingriffsöffnungen der die Oberwalzen tragenden Brücke in Deckungslage befinden. Nachfolgend wird die auf einem höhenverstellbaren Tisch angeordnete Unterwalze angehoben. Einhergehend damit werden die Seitenwalzenhalter über die Einbaustücke der Unterwalze so weit angehoben, bis sich die Seitenwalzenhalter unter die Brücke setzen und diese abstützen. Die Zentrierungen der Seitenwalzenhalter stehen nun im Eingriff mit den Öffnungen in der Brücke und arretieren diese bewegungssicher. Anschließend werden zum einen die Seitenwalzen von ihren Anstelleinrichtungen abgekoppelt und zum anderen die Führungen von den Oberwalzen gelöst. Somit kann nunmehr der gesamte Einbauwechselsatz, umfassend die Brücke mit den darauf abgesetzten Oberwalzen, die Seitenwalzen mit ihren Haltern und die Unterwalze, von einer Ausschiebevorrichtung seitlich aus dem Gerüst herausgeschoben und dort komplett gegen einen neuen Walzensatz getauscht werden.
- Weitere Merkmale und Einzelheiten der Erfindung ergeben sich aus den Ansprüchen und der nachfolgenden Beschreibung von in den Zeichnungen dagestellten Ausführungsbeispielen der Erfindung. Es zeigen:
- Fig. 1
- einen allgemeinen Aufbau eines Schweißgerüstes einer Rohrschweißmaschine in der Vorderansicht dargestellt;
- Fig.2,4,5 und 6
- jeweils das Schweißgerüst in der Vorderansicht dargestellt, anhand der aufeinanderfolgenden Figuren der Verfahrensablauf eines Walzenwechsels des gesamten Walzensatzes gezeigt wird;
- Fig. 3
- eine Oberwalze des Schweißgerüstes als Teilausschnitt von der Seite her gesehen; und
- Fig. 7
- das Schweißgerüst der Rohrschweißmaschine mit hier lediglich ausgebauten Oberwalzen, in der Vorderansicht dargestellt.
- In Fig. 1 ist ein Schweißgerüst 1 einer Rohrschweißmaschine in Längsrichtung eines Rohres 2 dargestellt. Das Schweißgerüst 1 besteht aus den beiden Oberwalzen 3, 4, den Seitenwalzen 5, 6 und der Unterwalze 7. Die Oberwalzen 3, 4 sind in Führungen 8 gelagert und werden über eine Motor-Getriebekombination 9 sowie ein motorisch betätigtes Spindelhubelement 10 - Anstellungen 9 und 10 - angestellt. Die Seitenwalzen 5, 6 sind in Seitenwalzenhaltem 11 gelagert und werden über eine Motor-Spindelkombination 12 angestellt. Die Unterwalze 7 ist in Einbaustücken 13 gelagert, die auf einem über eine Höhenverstellung 14 verfahrbaren Tisch 15 angeordnet sind. Der gesamte Walzensatz befindet sich gemäß Fig. 1 in Arbeitsposition.
- Zum Ausbau der gesamten Walzenanordnung werden in einem ersten Schritt, wie in Fig. 2 dargestellt, die Oberwalzen 3, 4 über die motorisch betätigten Anstellungen 9, 10 in eine obere Ausbauposition gefahren. Anschließend wird eine Brücke 16, die auf einem Oberwalzenwagen 17 beweglich verklammert ist (vgl. hierzu Fig. 3), über eine spindelbetätigte Verschiebevorrichtung 18 von der Seite her in die dargestellte Position unterhalb der Oberwalzen 3, 4 gefahren. Nachfolgend werden die Oberwalzen 3, 4 mit ihren Führungen 8 mittels ihrer motorisch betätigten Anstellungen 9, 10 auf die Brücke 16 abgesenkt, wobei sich die Oberwalzen 3, 4 einerseits mit einer übergreifenden Einhakleiste 19 auf der Brücke 16 abstützen und andererseits mit ihren Führungen 8 auf einem vorkragenden, im Querschnitt L-förmigen, eine zusätzliche Abstützung bietenden Arm 20 der Brücke 16 aufliegen. Die Brücke 16 und der Oberwalzenwagen 17 sind auf einer Tragschiene 21 angeordnet, die vom Oberwalzenwagen 17 umgriffen wird (vgl. hierzu Fig. 3). Gleichzeitig werden die Seitenwalzen 5, 6 mit ihren Seitenwalzenhaltem 11 über die Anstellungen 12 auseinandergefahren. Beim Erreichen der Wechselposition befinden sich auf den Seitenhaltem 11 angeordnete Zentrierungen 22 mit Höhendistanz in Deckungslage mit komplementären Zentrieröffnungen 23 der Brücke 16.
- In einem weiteren Schritt, wie in Fig. 4 dargestellt, wird der Tisch 15 mit der Unterwalze 7 über die Höhenverstellung 14 auf die Ebene einer Gerüstplatte 24 angehoben. Außerdem werden gleichzeitig die Seitenwalzen 5, 6 mit ihren Seitenwalzenhaltem 11 von an den Einbaustücken 13 der Unterwalze 7 angeordneten Kragarmen 25 abgehoben. Die Seitenwalzenhalter 11 setzen sich dabei abstützend unter die Brücke 16, wobei die Zentrierungen 22 in die Zentrieröffnungen 23 der Brücke 16 eingreifen.
- Die Fig. 5 zeigt die Walzenausbauphase, in der die Führungen 8 von den Oberwalzen 3, 4 gelöst und mittels der Anstellungen 9, 10 hochgefahren werden. Der komplette Walzensatz ist damit zum seitlichen Herausfahren aus dem Gerüst 1 vorbereitet, wo er von einem sich in Wartestellung befindenden, mit seiner Oberfläche in einer Höhe mit der Gerüstplatte 24, auf der der Walzensatz gleitend verschoben wird, wobei sich die Brücke 16 geführt auf der Tragschiene 21 mit verschiebt, verlaufenden Walzenwechselwagen 26 aufgenommen werden kann. Der Wechselwagen 26 läßt sich gegebenenfalls (nicht dargestellt) mit einem vorbereiteten neuen Walzensatz bestücken, so daß nach dem Ausbau des verbrauchten Walzensatzes durch z.B. eine quer zum Gerüst 1 durchzuführende Verschiebebewegung der neue Walzensatz in Position zum Einbau in das Gerüst und gleichzeitig der alte Walzensatz in eine Lage gefahren wird, aus der beispielsweise ein Hallenkran den Abtransport übemehmen kann.
- Die Fig. 6 zeigt nun den durch eine Ausschiebevorrichtung 28 auf den Wechselwagen 26 geschobenen Walzenwechselsatz 27. Beim Ausbau des Walzensatzes 27 wird die auf den Seitenwalzenhaltern 11 zentrierte Brücke. 16 mit den aufsitzenden Oberwalzen 3, 4 von dem auf der Tragschiene 21 in seiner Position verharrenden Oberwalzenwagen 17 heruntergeschoben. Der Wechselwagen 26 kann jetzt - wie zuvor schon erwähnt - in Längsrichtung parallel zum Schweißgerüst verfahren und ein neuer Walzensatz in Position gebracht werden, der dann in umgekehrter Reihenfolge zu dem vorstehend beschriebenen Ausbau in das Schweißgerüst 1 eingebaut wird.
- Abweichend von dem bisher beschriebenen Ausbau des gesamten Walzensatzes wird anhand der Fig. 7 ein Ausbau lediglich der Oberwalzen 3, 4 dargestellt, die gegenüber den Seitenwalzen 5, 6 und der Unterwalze 7 schneller verschleißen. In diesem Falle brauchen die Seitenwalzen 5, 6 und die Unterwalze 7 nicht angehoben zu werden, sie verbleiben vielmehr in Arbeitsposition. Statt dessen wird nur der die Brücke 16 tragende Oberwalzenwagen 17 mittels der Verschiebevorrichtung 18 auf der Schiene 21 so weit verschoben, daß die Brücke 16 mit den darauf aufsitzenden Oberwalzen 3, 4 in eine aus dem Gerüst 1 vorkragende, frei zugängliche Lage kommt. Hier können die Oberwalzen 3, 4 dann einfach gegen einen neuen Walzensatz ausgetauscht werden.
Claims (5)
- Verfahren zum Wechseln von aus Oberwalzen (3, 4), Seitenwalzen (5, 6) und einer Unterwalze (7) bestehenden, in Einbaustücken eines Gerüstes (1) einer kontinuierlich arbeitenden Längsnahtrohrschweißmaschine gelagerten Walzensätzen, wobei die Oberwalzen (3, 4) hoch gefahren werden, gekennzeichnet durch:a) Einbringen eines Ausbau-Transportmittels (16) unter die hochgefahrenen Oberwalzen (3, 4),b) Absenken und Absetzen der Oberwalzen (3, 4) auf das Ausbau-Transportmittel (16),c) Anheben der Seitenwalzen (5, 6) und der Unterwalze (7) an das Ausbau-Transportmittel (16), bis Zentrierungen (22) von Seitenwalzenhaltern (11) in Zentrieröffnungen (23) des Ausbau-Transportmittels (16) eingreifen undd) nach dem Lösen der Oberwalzen (3, 4) seitliches Herausfahren des Ausbau-Transportmittels (16) mit dem kompletten Walzensatz.
- Längsnahtrohrschweißmaschine mit einer Vorrichtung zum Wechseln von aus Oberwalzen (3, 4), Seitenwalzen (5, 6) und einer Unterwalze (7) bestehenden, in Einbaustücken eines Schweißgerüstes (1) einer kontinuierlich arbeitenden Längsnahtrohrschweißmaschine gelagerten Walzensätzen, wobei die Oberwalzen (3, 4) hochfahrbar sind, insbesondere zur Durchführung des Verfahrens nach Anspruch 1,
dadurch gekennzeichnet,- daß die Oberwalzen (3, 4) in Führungen (8) gelagert und motorisch anstellbar sind,- daß das Ausbau-Transportmittel als Brücke (16) ausgebildet ist, die einseitig einen auf einer Tragschiene (21) angeordneten Oberwalzenwagen (17) übergreift und auf diesem verschiebbar angeordnet ist sowie mit einem vorkragenden Arm (20) die Oberwalzen (3, 4) untergreift, und- daß dem Oberwalzenwagen (17) mit der eingehängten Brücke (16) eine außerhalb des Schweißgerüstes (1) vorgesehene Verschiebevorrichtung (18) zugeordnet ist. - Längsnahtrohrschweißmaschine nach Anspruch 2,
dadurch gekennzeichnet,
daß die Seitenwalzen (5, 6) in Seitenwalzenhaltem (11) gelagert und motorisch anstellbar sind und die Seitenhalter (11) mit Zentrierungen (22) für die die Oberwalzen (3, 4) tragende Brücke (16) ausgebildet sind. - Längsnahtrohrschweißmaschine nach Anspruch 2 oder 3,
dadurch gekennzeichnet,
daß die Unterwalze (7) auf einem höhenverstellbaren Tisch (15) angeordnet ist. - Längsnahtrohrschweißmaschine nach einem der Ansprüche 2 bis 4,
dadurch gekennzeichnet,
daß der gesamte Einbauwechselsatz (27), umfassend die Brücke (16) mit den darauf abgesetzten Oberwalzen (3, 4), die Seitenwalzen (5, 6) und die Unterwalze (7), von einer Ausschiebevorrichtung (28) beaufschlagbar ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10160004A DE10160004B4 (de) | 2001-12-06 | 2001-12-06 | Verfahren und Vorrichtung zum Wechseln der Walzen in einem Rohr-Schweißgerüst |
| DE10160004 | 2001-12-06 | ||
| PCT/EP2002/013635 WO2003047783A1 (de) | 2001-12-06 | 2002-12-03 | Verfahren und vorrichtung zum wechseln der walzen in einem rohrschweissgerüst |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1458504A1 EP1458504A1 (de) | 2004-09-22 |
| EP1458504B1 true EP1458504B1 (de) | 2006-04-12 |
Family
ID=7708293
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02799736A Expired - Lifetime EP1458504B1 (de) | 2001-12-06 | 2002-12-03 | Verfahren und vorrichtung zum wechseln der walzen in einem rohrschweissgerüst |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US7188502B2 (de) |
| EP (1) | EP1458504B1 (de) |
| JP (1) | JP3938918B2 (de) |
| CN (1) | CN1273236C (de) |
| AT (1) | ATE322947T1 (de) |
| AU (1) | AU2002364388A1 (de) |
| BR (1) | BR0214671B1 (de) |
| CA (1) | CA2469192C (de) |
| DE (2) | DE10160004B4 (de) |
| ES (1) | ES2260513T3 (de) |
| UA (1) | UA76267C2 (de) |
| WO (1) | WO2003047783A1 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005022244B4 (de) * | 2005-05-13 | 2007-07-19 | Eroform Edelstahl Gmbh | Führungs- und Verformungssystem, dessen Verwendung sowie Verfahren zur Herstellung von geschweißten Rohren |
| JP5631337B2 (ja) | 2009-12-28 | 2014-11-26 | 株式会社中田製作所 | 成形装置 |
| JP5781821B2 (ja) * | 2011-04-18 | 2015-09-24 | 株式会社中田製作所 | スクイズロールスタンド |
| CN102328163A (zh) * | 2011-06-10 | 2012-01-25 | 苏州九方焊割科技有限公司 | 一种预焊机的合拢装置 |
| CN106180307B (zh) * | 2016-08-31 | 2018-03-27 | 江苏省南扬机械制造有限公司 | 柔性辊弯成型生产线 |
| CN106862810B (zh) * | 2017-01-19 | 2019-04-02 | 张家港江苏科技大学产业技术研究院 | 焊管机焊接压力检测装置 |
| CN110711782A (zh) * | 2018-07-14 | 2020-01-21 | 大连冶金工具厂有限公司 | 一种高频焊管轧机挤压辊孔型 |
| CN113134703B (zh) * | 2020-01-20 | 2025-05-06 | 浙江德威不锈钢管业股份有限公司 | 用于圆管成型的焊接组件 |
| JP6823212B1 (ja) * | 2020-01-31 | 2021-01-27 | 株式会社中田製作所 | スクイズ装置 |
| CN113198889A (zh) * | 2021-04-16 | 2021-08-03 | 凌云工业股份有限公司 | 一种用于异型截面高频焊管的五辊挤压机 |
| CN115815378A (zh) * | 2022-11-25 | 2023-03-21 | 大连中远海运川崎船舶工程有限公司 | 一种简易钢板折弯装置 |
| CN116078854B (zh) * | 2022-12-29 | 2025-09-26 | 山东济钢型材有限公司 | 一种用于方形厚管焊接的实时调距式五辊挤压装置 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2012795A (en) * | 1931-09-25 | 1935-08-27 | Republic Steel Corp | Method and apparatus for forming heavy gauge pipe blanks from flat metal |
| US3006224A (en) * | 1957-08-30 | 1961-10-31 | Ind Tool Engineering Company | Roll forming machine |
| GB1008944A (en) * | 1962-01-08 | 1965-11-03 | Davy & United Eng Co Ltd | Rolling mills horizontal-roll change |
| DE1602315B1 (de) * | 1967-09-13 | 1970-05-21 | Mannesmann Meer Ag | Lagerung fuer auswechselbare Walzen in einem Walzgeruest fuer Schweisswalzwerke fuer Laengsnahtrohre |
| US4122696A (en) * | 1976-12-13 | 1978-10-31 | Nippon Steel Corporation | Method and apparatus for manufacturing metallic pipe |
| FR2460745A1 (fr) * | 1979-07-06 | 1981-01-30 | Egimot | Bloc forgeur pour la fabrication de tubes metalliques |
| JPS59199113A (ja) * | 1983-04-26 | 1984-11-12 | Mitsubishi Heavy Ind Ltd | スクイズロ−ル装置 |
| JPH07115073B2 (ja) * | 1984-03-15 | 1995-12-13 | 日下部電機株式会社 | 鋼管の連続製造装置 |
| GB2226513B (en) * | 1988-11-29 | 1992-04-08 | Senior Bigwood Limited | Tube weld mill |
| US4979555A (en) * | 1989-05-12 | 1990-12-25 | Bethlehem Steel Corporation | Roll change assembly for a continuous caster |
| DE69027786T2 (de) * | 1989-12-04 | 1997-01-09 | Kawasaki Steel Co | Vorrichtung zur herstellung geschweisster stahlrohre |
| DE4447397C2 (de) * | 1994-12-23 | 2000-09-21 | Mannesmann Ag | Universalformwalzgerüst zum kontinuierlichen Konturformen von Rohren |
| US5823036A (en) * | 1997-08-19 | 1998-10-20 | Braner Usa, Inc. | Roll forming machine and method for changing rolls |
| DE19855652C1 (de) * | 1998-12-03 | 2000-03-23 | Sket Walzwerkstechnik Gmbh | Verfahren und Einrichtung zum Auswechseln der Walzen von Walzgerüsten unterschiedlicher Baugröße |
-
2001
- 2001-12-06 DE DE10160004A patent/DE10160004B4/de not_active Expired - Fee Related
-
2002
- 2002-03-12 UA UA20040705326A patent/UA76267C2/uk unknown
- 2002-12-03 EP EP02799736A patent/EP1458504B1/de not_active Expired - Lifetime
- 2002-12-03 CA CA002469192A patent/CA2469192C/en not_active Expired - Lifetime
- 2002-12-03 WO PCT/EP2002/013635 patent/WO2003047783A1/de not_active Ceased
- 2002-12-03 BR BRPI0214671-1A patent/BR0214671B1/pt active IP Right Grant
- 2002-12-03 AU AU2002364388A patent/AU2002364388A1/en not_active Abandoned
- 2002-12-03 AT AT02799736T patent/ATE322947T1/de active
- 2002-12-03 CN CN02824465.6A patent/CN1273236C/zh not_active Expired - Lifetime
- 2002-12-03 JP JP2003549023A patent/JP3938918B2/ja not_active Expired - Lifetime
- 2002-12-03 ES ES02799736T patent/ES2260513T3/es not_active Expired - Lifetime
- 2002-12-03 DE DE50206421T patent/DE50206421D1/de not_active Expired - Lifetime
- 2002-12-03 US US10/498,275 patent/US7188502B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| US7188502B2 (en) | 2007-03-13 |
| ES2260513T3 (es) | 2006-11-01 |
| DE50206421D1 (de) | 2006-05-24 |
| EP1458504A1 (de) | 2004-09-22 |
| JP2005511306A (ja) | 2005-04-28 |
| UA76267C2 (en) | 2006-07-17 |
| JP3938918B2 (ja) | 2007-06-27 |
| AU2002364388A1 (en) | 2003-06-17 |
| CN1273236C (zh) | 2006-09-06 |
| WO2003047783A1 (de) | 2003-06-12 |
| DE10160004A1 (de) | 2003-06-26 |
| ATE322947T1 (de) | 2006-04-15 |
| DE10160004B4 (de) | 2004-01-29 |
| CA2469192A1 (en) | 2003-06-12 |
| BR0214671B1 (pt) | 2009-08-11 |
| US20050006351A1 (en) | 2005-01-13 |
| CN1602231A (zh) | 2005-03-30 |
| CA2469192C (en) | 2009-03-10 |
| BR0214671A (pt) | 2004-11-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2162249B1 (de) | Richtmaschine mit richtwalzen-schnellwechselsystem sowie verfahren zum schnellen wechseln von richtwalzen einer richtmaschine | |
| DE3123933C2 (de) | Walzenwechsel-Vorrichtung für ein Sechswalzen-Hochgerüst | |
| EP3678799B1 (de) | Radial-axial-ringwalzwerk zum walzen eines ringes | |
| DE10160004B4 (de) | Verfahren und Vorrichtung zum Wechseln der Walzen in einem Rohr-Schweißgerüst | |
| EP1951453A1 (de) | Verfahren und vorrichtung zum wechseln/transportieren von walzen | |
| DE3316663C2 (de) | Anordnung zum Austausch von Zylindern in einer Druckmaschine | |
| AT392305B (de) | Vorrichtung zum auswechseln elastischer-walzen eines superkalanders | |
| DE3418741C2 (de) | Schneid- und Wickelmaschine | |
| WO2019201716A1 (de) | Hängeregisterspeicher für eine biegemaschine für abstandhalterrahmen von isolierglasscheiben | |
| DE19725189C1 (de) | Vorrichtung zum Biegen von Glasscheiben | |
| DE3620964C2 (de) | ||
| DE10021398A1 (de) | Druckwerk einer Rollenrotationsdruckmaschine, vorzugsweise einer Tiefdruck-Rollenrotationsdruckmaschine | |
| DE1916806A1 (de) | Verfahren und Vorrichtung fuer den Walzenwechsel eines Walzwerkes | |
| DE102017004410B3 (de) | Behälterwechselvorrichtung | |
| DE102020133203A1 (de) | Richtmaschine und Verfahren zum Inspizieren, Warten oder Ersetzen von Stützrollen in einer Richtmaschine | |
| DE10241516B3 (de) | Walzensatz für Universalgerüste | |
| DE4041989C2 (de) | ||
| EP0597265B1 (de) | Walzgerüst | |
| DE2536032A1 (de) | Rollenrichtmaschine | |
| DE4028884C2 (de) | Vorrichtung und Verfahren zum Herstellen von senkrecht stehenden Wandelementen aus Mauersteinen | |
| DE3634736C2 (de) | Maschine zur Herstellung rohrförmiger Bewehrungskörper für Betonrohre | |
| DE3225067A1 (de) | Vorrichtung und verfahren zum wenden von teigstuecken | |
| DE4116559A1 (de) | Kran-abstuetzplatten und verfahren zu deren herstellung | |
| DE202020101754U1 (de) | Wechselvorrichtung für einen Wechsel von wenigstens zwei Werkstückauflagen für eine Bearbeitungsmaschine | |
| DE3021496C2 (de) | Fahrbares Montagegerüst |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040608 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO |
|
| 17Q | First examination report despatched |
Effective date: 20050317 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SI SK TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060412 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 50206421 Country of ref document: DE Date of ref document: 20060524 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN Ref country code: CH Ref legal event code: NV Representative=s name: SCHMAUDER & PARTNER AG PATENTANWALTSBUERO |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060712 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060712 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20060402223 Country of ref document: GR |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20060802 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060912 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2260513 Country of ref document: ES Kind code of ref document: T3 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061231 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060712 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061203 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060412 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: SCHMAUDER & PARTNER AG PATENT- UND MARKENANWAELTE VSP;ZWAENGIWEG 7;8038 ZUERICH (CH) |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50206421 Country of ref document: DE Representative=s name: HEMMERICH & KOLLEGEN PATENTANWAELTE, DE Ref country code: DE Ref legal event code: R082 Ref document number: 50206421 Country of ref document: DE Representative=s name: HEMMERICH & KOLLEGEN, DE Ref country code: DE Ref legal event code: R081 Ref document number: 50206421 Country of ref document: DE Owner name: SMS GROUP GMBH, DE Free format text: FORMER OWNER: SMS MEER GMBH, 41069 MOENCHENGLADBACH, DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20211221 Year of fee payment: 20 Ref country code: FR Payment date: 20211224 Year of fee payment: 20 Ref country code: FI Payment date: 20211222 Year of fee payment: 20 Ref country code: DE Payment date: 20211210 Year of fee payment: 20 Ref country code: AT Payment date: 20211222 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20211223 Year of fee payment: 20 Ref country code: CH Payment date: 20211221 Year of fee payment: 20 Ref country code: BE Payment date: 20211221 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20220218 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 50206421 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20221202 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MK Effective date: 20221203 |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: MAE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 322947 Country of ref document: AT Kind code of ref document: T Effective date: 20221203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20221202 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20230504 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20221204 |