EP1336451B1 - Schnellauf-Spindeleinheit für Werkzeugmaschine - Google Patents
Schnellauf-Spindeleinheit für Werkzeugmaschine Download PDFInfo
- Publication number
- EP1336451B1 EP1336451B1 EP03002628A EP03002628A EP1336451B1 EP 1336451 B1 EP1336451 B1 EP 1336451B1 EP 03002628 A EP03002628 A EP 03002628A EP 03002628 A EP03002628 A EP 03002628A EP 1336451 B1 EP1336451 B1 EP 1336451B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spindle
- gap
- housing
- ring
- threaded ring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 125000006850 spacer group Chemical group 0.000 claims description 14
- 239000000463 material Substances 0.000 claims description 8
- 238000005553 drilling Methods 0.000 claims description 2
- 238000003801 milling Methods 0.000 claims description 2
- 238000005096 rolling process Methods 0.000 description 11
- 230000000694 effects Effects 0.000 description 8
- 230000002093 peripheral effect Effects 0.000 description 7
- 230000035939 shock Effects 0.000 description 6
- 238000003754 machining Methods 0.000 description 5
- 238000001816 cooling Methods 0.000 description 4
- 238000003466 welding Methods 0.000 description 4
- 230000002411 adverse Effects 0.000 description 2
- 238000007689 inspection Methods 0.000 description 2
- 238000012423 maintenance Methods 0.000 description 2
- 229910001369 Brass Inorganic materials 0.000 description 1
- 229910000906 Bronze Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000010951 brass Substances 0.000 description 1
- 239000010974 bronze Substances 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 230000009931 harmful effect Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C39/00—Relieving load on bearings
- F16C39/02—Relieving load on bearings using mechanical means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q1/00—Members which are comprised in the general build-up of a form of machine, particularly relatively large fixed members
- B23Q1/70—Stationary or movable members for carrying working-spindles for attachment of tools or work
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C19/00—Bearings with rolling contact, for exclusively rotary movement
- F16C19/52—Bearings with rolling contact, for exclusively rotary movement with devices affected by abnormal or undesired conditions
- F16C19/522—Bearings with rolling contact, for exclusively rotary movement with devices affected by abnormal or undesired conditions related to load on the bearing, e.g. bearings with load sensors or means to protect the bearing against overload
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C19/00—Bearings with rolling contact, for exclusively rotary movement
- F16C19/02—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows
- F16C19/14—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load
- F16C19/16—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with a single row of balls
- F16C19/163—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with a single row of balls with angular contact
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C19/00—Bearings with rolling contact, for exclusively rotary movement
- F16C19/54—Systems consisting of a plurality of bearings with rolling friction
- F16C19/541—Systems consisting of juxtaposed rolling bearings including at least one angular contact bearing
- F16C19/542—Systems consisting of juxtaposed rolling bearings including at least one angular contact bearing with two rolling bearings with angular contact
- F16C19/543—Systems consisting of juxtaposed rolling bearings including at least one angular contact bearing with two rolling bearings with angular contact in O-arrangement
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2322/00—Apparatus used in shaping articles
- F16C2322/39—General buildup of machine tools, e.g. spindles, slides, actuators
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T408/00—Cutting by use of rotating axially moving tool
- Y10T408/94—Tool-support
- Y10T408/95—Tool-support with tool-retaining means
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T409/00—Gear cutting, milling, or planing
- Y10T409/30—Milling
- Y10T409/30392—Milling with means to protect operative or machine [e.g., guard, safety device, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T409/00—Gear cutting, milling, or planing
- Y10T409/30—Milling
- Y10T409/309352—Cutter spindle or spindle support
- Y10T409/309408—Cutter spindle or spindle support with cutter holder
- Y10T409/309464—Cutter spindle or spindle support with cutter holder and draw bar
Definitions
- the invention relates to a high-speed spindle unit for machine tools for machining workpieces of the type specified in the preamble of claim 1.
- Modern high-speed spindles are operated at speeds of up to several thousand rpm, which is naturally only possible with fully functional and high-precision bearings.
- the precision bearings for the spindle used in such high-speed spindle units are highly sensitive to, inter alia, pressure and shock loads which act on the tool and the spindle body and in particular are transmitted to the housing via the front roller bearing. This applies once to shock and impact loads of the clamped tool and / or the tool spindle, which are caused outside of a machining operation during travel movements of the workpiece and / or the spindle unit by collision with a machine part or the workpiece.
- a bearing assembly for a spindle unit of a milling and drilling machine which includes a rotatable device for applying a bias voltage.
- This device is intended to produce a precise bias of the front and rear bearings of the spindle and compensate for the adverse effects caused by temperature or speed changes.
- a motor is provided outside the spindle unit whose output shaft is engaged via a pinion with a gear which is arranged at the rear end portion between and behind the two spindle rolling bearings. Between the inner rings of the two spindle bearings a spacer sleeve is clamped.
- a housing closure ring is fixedly connected by a plurality of coaxial bolts with the spindle housing, which has a radially inwardly facing annular shoulder.
- This annular shoulder cooperates with a threaded ring which is screwed onto the rear end portion of the rotary driven spindle.
- a circumferential gap is present, which allows a non-contact rotational movement of the spindle.
- a radial gap between a thickened end of the threaded ring and the annular shoulder of the housing end bushing is provided.
- the object of the invention is to provide a high-speed spindle unit, in which damage to the front bearing of the spindle caused by mechanical load peaks and damage caused by overload are largely avoided.
- the spindle is jerked axially, for example, by collision with the workpiece, the impact forces are harmless to a certain acceptable order on the clamped tool holder, the spindle body and the inner ring of the front bearing under permissible elastic deformation of these components transferred to the housing. If these impact loads exceed the given order of magnitude, then they arrive the attached to the rear spindle body threaded ring after closing the gap with the associated end face of the GeHouseabschlußrings in pressure contact, whereby the pressure peaks are then introduced directly into the housing and the bearing components are removed from the action of these load peaks.
- the dimensioning of the column according to the invention is of essential importance, whereby the gap width for different spindle designs is determined on the basis of different design and operating parameters for the respective spindle unit.
- gap widths in the range of 50 to 100 ⁇ m have proved suitable.
- an advantageous development of the invention is characterized in that the spindle component and the housing component at least in the region of their Reib vomclamung consist of a resistant to Reibversch spaung material. This counteracts the creation of a fixed connection caused by friction welding these components. To achieve this effect, one or both of these friction surfaces may also be coated with a material resistant to friction welding.
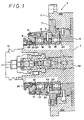
- the illustrated high-speed spindle unit includes a spindle 1 which is driven on the rear side by a drive unit (not shown) and whose front end section is mounted in two multi-part housing 4 in two roller bearings 2, 3 arranged one behind the other.
- the housing 4 includes an outer spindle housing 5, in which a housing part 6 and a front bearing housing 7 are accommodated.
- At the front end side of the bearing housing 7 is profiled in cross-section Housing end ring 8 secured by screws 9.
- This housing end ring 8 has at its rear, the front bearing 2 facing radial end side on a central annular groove 10 and is supported with its radially outer portion 11 on the outer housing-fixed bearing ring 12 of this bearing 2 from.
- the forward facing part of this housing closure ring 8 is stepped, each with a front radial surface 13, 14, 15 per stage.
- a collet 16 is provided for clamping the tool holder 17 in the frontal recess of the spindle 1, which is formed in a conventional manner and will not be further described below for this reason.
- the inner bearing shells or inner rings 18, 19 of the two rolling bearings 1, 2 have an approximately rectangular cross section and are non-rotatably seated on the front by a step 20 tapered portion of the spindle 1, wherein the inner ring 19 of the rear bearing 3 is supported at this stage 20 ,
- the rolling elements are designed as balls, a spacer ring 21 is fixed without play and rotationally fixed on the spindle 1, which is surrounded by a profiled in cross-section cooling ring 22.
- This cooling ring 22 has in its two end faces depending on a circumferential annular groove and a central annular chamber 23 into which an angled in the housing parts 7, 6 and 5 extending cooling channel 24 opens. As in particular from Fig. 2 can be seen, the radially outer portions of the end faces of this cooling ring 22 are in contact with the two outer bearing rings of the rolling bearings 2, 3rd
- a spacer ring 25 is rotatably mounted on the spindle 1, the rear end face rests against the front end face of the inner ring 18.
- a threaded bushing 26 is screwed tightly, which has on its outer peripheral surface a plurality of steps corresponding to the steps 13, 14, 15 of the housing end ring 8 in the manner shown.
- the rear radial end face 27 of this threaded bush 26 is supported with a radially inner portion on the front end face of the spacer ring 25 from.
- the two inventively provided column 29 and 30 serve to protect the front bearings 2, 3 against overload by acting on the clamped tool or the spindle body load peaks.
- the tool extends with a stationary spindle by a feed movement in the spindle axis and thereby encounters a solid component, for example on the workpiece, the impact caused thereby in the axial direction on the tool holder 17 the spindle 1 transmitted.
- the impact forces caused by this impact were introduced by the spindle alone via the rolling bearings in the dimensionally stable housing parts, which led at higher loads to the aforementioned damage, in particular the foremost rolling bearing.
- this radial gap 29 is chosen on the basis of various structural and operational parameters so that the loads occurring are introduced to the still harmless value in a conventional manner via the front bearing 2 in the housing 4, wherein the gap width of this gap 29 reduced according to the size of the axial load. Below the critical load for the rolling bearing 2, the gap 29 is already closed, so that from this moment the axial loading forces are introduced directly into the housing closure ring 8. It is obvious that the width of this radial gap 29 and also of the circumferential gap 30 are each selected according to the specific parameters of the spindle design.
- the gap width is dimensioned according to the respective design and operating parameters of the spindle design in the range of about 50 to 120 microns.
- the spacer ring 25, the threaded ring 26 and the housing closure ring 8 at least in the column 29, 30 bounding wall areas of materials from the viewpoint of high heat resistance and / or good Sliding properties have been selected at high temperatures.
- materials include, for example, special ceramic materials, possibly with fiber reinforcement, hard steel, brass, bronze, each alone or in mating.
- the respective surfaces of these components can also be coated with such materials in a suitable thickness in order to counteract extremely high temperatures in the region of the friction surface pairing and / or to counter weld phenomena.
- Fig. 3 in enlarged axial section variant corresponds in its structural design of the embodiment according to Fig. 1 . 2 , so that corresponding components are identified by the same reference numerals.
- the inventively dimensioned radial annular gap 40 is formed between a rear side annular shoulder of the threaded ring 26a and a front side annular surface of the housing end ring 8a.
- the width of this annular gap 40 is as in the execution after Fig. 1 . 2 in the range of about 10 to 80 microns and is determined according to the specific conditions and parameters for the respective spindle type.
- Circumferential gaps 39, 43 are scih between the threaded ring 26a and the housing end ring 8a, these two components can be easily removed by loosening the respective screw and possibly replaced. This results in several hours savings in assembly time.
- the invention is not limited to the illustrated embodiment, but also extends to spindle units in which other annular gaps and / or circumferential gaps between rotating spindle parts and stationary housing parts are dimensioned in the aforementioned manner to protect sensitive to load components.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Turning (AREA)
Description
- Die Erfindung betrifft eine Schnellauf-Spindeleinheit für Werkzeugmaschinen zur spanenden Bearbeitung von Werkstücken der im Oberbegriff des Patentanspruchs 1 angegebenen Gattung.
- Moderne Schnellauf-Spindeln werden mit Drehzahlen bis zu einigen zigtausend Upm betrieben, was naturgemäß nur bei voll funktionsfähigen und hochpräzisen Lagerungen möglich ist. Die in derartigen Schnellauf-Spindeleinheiten eingesetzten Präzisionslager für die Spindel sind u.a. gegenüber Druck- und Stoßbelastungen hochempfindlich, die auf das Werkzeug und den Spindelkörper einwirken und insbesondere über die vordere Wälzlagerung auf das Gehäuse übertragen werden. Dies gilt einmal für Schlag- und Stoßbelastungen des eingespannten Werkzeugs und/oder der Werkzeugspindel, die außerhalb eines Bearbeitungsvorganges bei Fahrbewegungen des Werkstücks und/oder der Spindeleinheit durch Kollision mit einem Maschinenteil oder dem Werkstück verursacht werden. Daneben können extrem hohe Belastungen auch während eines Bearbeitungsvorganges auftreten, beispielsweise bei übergroßem Vorschub, falsch gewähltem Spanwerkzeug, Änderung der Materialstruktur im Werkstück. In beiden Belastungsfällen können die schlagartigen Stoßbelastungen bzw. die Belastungsspitzen die vordersten hochgenauen Wälzlager der Spindel beschädigen und dadurch die hier besonders kritischen Rundlaufeigenschaften beeinträchtigen mit der Folge einer möglichen dauerhaften Beschädigung der beteiligten Bauteile, was zwangsläufig einen Austausch der Spindeleinheit zur Folge hat.
- Aus der
US 4 657 412 A ist eine Lageranordnung für eine Spindeleinheit einer Fräs- und Bohrmaschine bekannt, die eine drehbare Vorrichtung zum Aufbringen einer Vorspannung enthält. Diese Vorrichtung soll eine genaue Vorspannung der vorderen und hinteren Wälzlager der Spindel erzeugen und die durch Temperatur- bzw. Drehzahländerungen verursachten nachteiligen Wirkungen kompensieren. Zu diesem Zweck ist außerhalb der Spindeleinheit ein Motor vorgesehen, dessen Ausgangswelle über ein Ritzel mit einem Zahnrad in Eingriff steht, das am rückwärtigen Endteil zwischen bzw. hinter den beiden Spindel-Wälzlagern angeordnet ist. Zwischen den Innenringen der beiden Spindel-Wälzlager ist eine Distanzhülse eingespannt. An dem hinteren, dem Innenkegel für die Werkzeugaufnahme entgegengesetzten Ende des Spindelgehäuses ist ein Gehäuseabschlußring durch mehrere koaxiale Schraubbolzen mit dem Spindelgehäuse fest verbunden, der eine nach radial innen weisende Ringschulter aufweist. Diese Ringschulter wirkt mit einem Gewindering zusammen, der auf dem hinteren Endteil der drehangetriebenen Spindel aufgeschraubt ist. Zwischen einer äußeren Umfangsfläche dieses Gewinderings und einer inneren Umfangsfläche der an der Gehäuseabschlußbuchse ausgebildeten Ringschulter ist ein Umfangsspalt vorhanden, der eine berührungslose Drehbewegung der Spindel ermöglicht. Ferner ist ein Radialspalt zwischen einem verdickten Ende des Gewinderinges und der Ringschulter der Gehäuseabschlußbuchse vorgesehen. Zwar ändert sich die Spaltweite des Radialspaltes und auch des Umfangsspaltes mit sich ändernden Belastungen, ein direkter Anlagekontakt der jeweiligen Flächenpaarungen ist jedoch nicht vorgesehen und hätte auch aufgrund der Anordnung dieser Spalte am rückwärtigen Ende der Arbeitsspindel keine Wirkungen. - Aufgabe der Erfindung ist es, eine Schnellauf-Spindeleinheit zu schaffen, bei der Beschädigungen der vorderen Lager der Spindel durch mechanische Belastungsspitzen sowie durch Überlast verursachte Schäden weitgehend vermieden werden.
- Diese Aufgabe wird erfindungsgemäß durch die im Anspruch 1 angegebenen Merkmale gelöst.
- Wenn bei inaktivem, z.B. stillstehendem, Werkzeug die Spindel beispielsweise durch Kollision mit dem Werkstück stoßartig axial belastet wird, werden die Stoßkräfte bis zu einer gewissen akzeptierbaren Größenordnung über den eingespannten Werkzeughalter, den Spindelkörper und den Innenring des vorderen Wälzlagers unter zulässiger elastischer Verformung dieser Bauteile schadlos auf das Gehäuse übertragen. Übersteigen diese Stoßbelastungen die vorgegebene Größenordnung, dann gelangt der am hinteren Spindelkörper befestigte Gewindering nach Schließen des Spaltes mit der zugeordneten Stirnfläche des Gehäuseabschlußrings in Druckkontakt, wodurch dann die Druckspitzen direkt in das Gehäuse eingeleitet werden und die Lagerbauteile der Einwirkung dieser Belastungsspitzen entzogen sind. Wenn auf das Werkzeug während eines Bearbeitungsvorganges axiale Belastungen einwirken, die innerhalb vorgegebener Grenzen liegen, werden diese vom Spindelkörper in der oben angegebenen Weise über die Wälzlager auf das Gehäuse übertragen, wobei sich die Weite des erfindungsgemäßen Spaltes entsprechend der Größe der Belastung verringert. Erst nach vollständigem Schließen dieses Spaltes bei hohen Belastungen erfolgt eine Druckanlage der rotierenden hinteren Stirnfläche des Gewinderinges an dem vorderen Stirnflächenabschnitt des drehfesten Gehäuseabschlußringes mit der sich daraus ergebenden Folge einer starken Erwärmung der Reibflächenpaarung. Die vorstehend beschriebene Funktion des erfindungsgemäßen Spalts ergibt einmal eine Entlastung der Wälzlagerteile gegenüber anormal großen Belastungen der Spindel. Da die Einzelflächen der Reibflächenpaarung regelmäßig anlaufen, d.h. sich farblich verändern, kann durch Augenscheinnahme bei Wartungsarbeiten festgestellt werden, ob die Spindel im Betrieb mit vom Hersteller nicht genehmigten übergroßen Belastungen betrieben worden ist.
- Zur Erzielung der beabsichtigten Effekte ist die Bemessung der erfindungsgemäßen Spalte von wesentlicher Bedeutung, wobei dieder Spaltweite für unterschiedliche Spindelausführungen auf Festlegung der Grundlage von verschiedenen Konstruktions- und Betriebsparametern für die jeweilige Spindeleinheit erfolgt. Als geeignet haben sich bisher Spaltweiten im Bereich von 50 bis 100 µm erwiesen.
- Die vorstehend erläuterten Effekte gelten in entsprechender Weise für quer oder schräg zur Spindelachse gerichtete Belastungen, zu deren Kompensation bzw. Ausgleich ein innerhalb vorgegebener Grenzen genau dimensionierter Umfangsspalt zwischen dem Distanzring und dem Gehäuseabschlußring vorgesehen ist.
- Um den nachteiligen Wirkungen von Reibschweißvorgängen zu begegnen, zeichnet sich eine vorteilhafte Weiterbildung der Erfindung dadurch aus, daß der Spindel-Bauteil und der Gehäuse-Bauteil zumindest im Bereich ihrer Reibflächenpaarung aus einem gegen Reibverschweißung widerstandsfähigen Material bestehen. Dadurch wird dem Entstehen einer durch Reibschweißen verursachten festen Verbindung dieser Bauteile entgegengewirkt. Zur Erzielung dieses Effektes können eine oder auch beide dieser Reibflächen auch mit einem gegen Reibverschweißung widerstandsfähigem Material beschichtet sein.
- Weitere Besonderheiten und Vorzüge der Erfindung ergeben sich aus der folgenden Beschreibung bevorzugter Ausführungsbeispiele anhand der Zeichnung. Es zeigen
- Fig. 1
- einen Axialschnitt des vorderen Endbereichs einer Schnelllauf-Spindeleinheit,
- Fig. 2
- eine vergrößerte Detailansicht der
Fig. 1 und - Fig. 3
- einen vergrößerten Ausschnitt der oberen Spindellagerung eines weiteren Ausführungsbeispiels.
- Die dargestellte Schnellauf-Spindeleinheit enthält eine Spindel 1, die rückseitig von einem - nicht dargestellten - Antriebsaggregat angetrieben wird und deren vorderer Endabschnitt in zwei hintereinander angeordneten Wälzlagern 2, 3 in einem mehrteiligen Gehäuse 4 gelagert ist. Das Gehäuse 4 enthält ein äußeres Spindelgehäuse 5, in dem ein Gehäuseteil 6 und ein vorderes Lagergehäuse 7 aufgenommen sind. An der vorderen Stirnseite des Lagergehäuses 7 ist ein im Querschnitt profilierter Gehäuseabschlußring 8 durch Schrauben 9 befestigt. Dieser Gehäuseabschlußring 8 weist an seiner hinteren, dem vorderen Wälzlager 2 zugekehrten radialen Stirnseite eine mittlere Ringnut 10 auf und stützt sich mit seinem radial äußeren Abschnitt 11 an dem äußeren gehäusefesten Lagerring 12 dieses Wälzlagers 2 ab. Wie insbesondere aus
Figur 2 ersichtlich, ist der nach vorn weisende Teil dieses Gehäuseabschlußringes 8 stufenförmig ausgebildet mit je einer vorderen Radialfläche 13, 14, 15 pro Stufe. - In einer Zentralbohrung der Spindel 1 ist eine Spannzange 16 zum Festspannen des Werkzeughalters 17 in der stirnseitigen Ausnehmung der Spindel 1 vorgesehen, die in herkömmlicher Weise ausgebildet ist und aus diesem Grunde im folgenden nicht weiter beschrieben wird. Die inneren Lagerschalen bzw. Innenringe 18, 19 der beiden Wälzlager 1, 2 haben einen etwa rechteckigen Querschnitt und sitzen drehfest auf dem vorderen durch eine Stufe 20 verjüngten Abschnitt der Spindel 1, wobei sich der Innenring 19 des hinteren Wälzlagers 3 an dieser Stufe 20 abstützt. Zwischen den Innenringen 18, 19 der beiden Wälzlager 2, 3, deren Wälzkörper als Kugeln ausgebildet sind, ist ein Abstandsring 21 spielfrei und drehfest auf der Spindel 1 befestigt, der von einem im Querschnitt profilierten Kühlring 22 umgeben ist. Dieser Kühlring 22 weist in seinen beiden Stirnflächen je eine umlaufende Ringnut sowie eine zentrale Ringkammer 23 auf, in die ein in den Gehäuseteilen 7, 6 und 5 abgewinkelt verlaufender Kühlkanal 24 ausmündet. Wie insbesondere aus
Fig. 2 ersichtlich, befinden sich die radial äußeren Abschnitte der Stirnflächen dieses Kühlrings 22 in Anlage an den beiden äußeren Lagerringen der Wälzlager 2, 3. - An der vorderen Stirnseite des Innenrings 18 des vorderen Wälzlagers 2 ist ein Distanzring 25 auf der Spindel 1 drehfest angeordnet, dessen hintere Stirnfläche an der vorderen Stirnfläche des Innenrings 18 anliegt.
- Auf dem vordersten Endabschnitt der Spindel 1 ist eine Gewindebuchse 26 fest aufgeschraubt, die an ihrer äußeren Umfangsfläche mehrere Stufen aufweist, welche den Stufen 13, 14, 15 des Gehäuseabschlußrings 8 in der dargestellten Weise entsprechen. Die hintere radiale Stirnfläche 27 dieser Gewindebuchse 26 stützt sich mit einem radial inneren Abschnitt an der vorderen Stirnfläche des Distanzringes 25 ab.
- Bei der Ausführung nach
Fig. 1 ,2 ist erfindungsgemäß zwischen dem radial äußeren Abschnitt dieser Stirnfläche 27 und dem radialen Flächenabschnitt 13 des Gehäuseabschlußringes 8 ein inFig. 1 mit 29 bezeichneter, durchgehender Radialspalt von genau dimensionierter Spaltweite vorgesehen, dessen Funktion im folgenden ausführlicher beschrieben wird. Ein weiterer, ebenfalls genau dimensionierter Umfangsspalt 30 ist zwischen der Mantelfläche des Distanzrings 25 und der dieser gegenüberliegenden inneren Umfangsfläche des Gehäuseabschlußringes 8 ausgebildet. Neben diesen beiden Spalten 29, 30 mit genau dimensionierter Spaltweite existiert noch ein breiterer durchgehender Spalt zwischen den rotierenden Spindelteilen und den drehfesten Gehäuseteilen, um überhaupt eine Rotationsbewegung des Spindelkörpers im Gehäuse zu ermöglichen. Die Weite dieses durchgehenden Spaltes ist jedoch überall so bemessen, daß auch bei extremen Belastungsspitzen die der Spindel zugehörigen drehbaren Bauelemente nicht mit den dem Gehäuse zugehörigen, drehfesten Bauteilen in Kontakt gelangen können. - Die beiden erfindungsgemäß vorgesehenen Spalte 29 und 30 dienen dem Schutz der vorderen Wälzlager 2, 3 gegen Überlastung durch auf das eingespannte Werkzeug oder den Spindelkörper einwirkende Belastungsspitzen. Wenn das Werkzeug bei stillstehender Spindel durch eine Vorschubbewegung in der Spindelachse ausfährt und dabei auf ein festes Bauteil, beispielsweise auf das Werkstück stößt, wird der dadurch verursachte Schlag in axialer Richtung über den Werkzeughalter 17 auf die Spindel 1 übertragen. Bei den bisher verwendeten Ausführungen wurden die durch diesen Schlag verursachten Stoßkräfte von der Spindel allein über die Wälzlager in die formsteifen Gehäuseteile eingeleitet, was bei höheren Belastungen zu den eingangs genannten Beschädigungen insbesondere des vordersten Wälzlagers führte. Das Vorsehen des genau dimensionierten, in radialer Richtung verlaufenden Ringspaltes 29 bewirkt, daß normale axiale Stoßbelastungen der Spindel über die Gewindebuchse 26, den Distanzring 25 und das vordere Wälzlager 2 in den Gehäuseteil 7 eingeleitet werden, solange diese Stoßbelastungen einen vorgegebenen Wert nicht überschreiten. Mit Größerwerden dieser Stoßbelastungen vermindert sich die Weite des Radialspaltes 29. Bei einer bestimmten Größe dieser Stoßbelastungen ist der Radialspalt 29 geschlossen, sodaß der radial äußere Abschnitt der hinteren Stirnfläche 27 der Gewindebuchse 26 an dem gegenüberliegenden Flächenabschnitt 13 des Gehäuseabschlußrings 8 anliegt. Damit werden die auf die Spindel 1 einwirkenden Stoßbelastungen über die Gewindebuchse 26 und die Ringflächenpaarung 13, 27 direkt in den Gehäuseabschlußring 8 eingeleitet, der starr mit dem Lagergehäuse 7 des Gehäuses 4 verbunden ist. Dies bedeutet, daß die axialen Spitzenkräfte nicht mehr über den Distanzring 25 auf die innere Lagerschale 18 einwirken, wodurch das vordere Wälzlager 2 dann vor extremen Beanspruchungen geschützt ist.
- Die Weite dieses erfindungsgemäßen Radialspaltes 29 wird auf der Grundlage von verschiedenen konstruktiven und betriebstechnischen Parametern so gewählt, daß die auftretenden Belastungen bis zu einem noch unschädlichen Wert in herkömmlicher Weise über das vordere Wälzlager 2 in das Gehäuse 4 eingeleitet werden, wobei sich die Spaltweite dieses Spaltes 29 entsprechend der Größe der axialen Belastung vermindert. Unterhalb der für das Wälzlager 2 kritischen Belastung ist der Spalt 29 bereits geschlossen, sodaß ab diesem Moment die axialen Belastungskräfte direkt in den Gehäuseabschlußring 8 eingeleitet werden. Es liegt auf der Hand, daß die Weite dieses Radialspaltes 29 und auch des Umfangsspaltes 30 jeweils nach den spezifischen Parametern der Spindelausführung gewählt werden.
- Ähnliche Wirkungen und Effekte ergeben sich dann, wenn die stillstehende Spindel durch eine seitliche Relativbewegung mit einem Maschinenteil, bzw. einem Werkstück, kollodiert, wodurch dann vorzugsweise radial- oder schräggerichtete Belastungen auf die Spindel einwirken, die bei den bisher gebräuchlichen Spindeleinheiten ebenfalls ausschließlich über die Wälzlager in das Gehäuse eingeleitet wurden. Zum Schutz insbesondere des vorderen Wälzlagers 2 dient der erfindungsgemäße Umfangsspalt 30 zwischen dem Distanzring 25 und der Gegenfläche des Gehäuseabschlußringes 8, dessen Spaltweite entsprechend den jeweiligen Konstruktions- und Betriebsparametern der Spindelausführung im Bereich von etwa 50 bis 120 µm dimensioniert wird.
- Wenn während eines Bearbeitungsvorganges bei hochtourig umlaufender Spindeleinheit axial oder schräg gerichtete Belastungsspitzen auftreten, deren Größe die vorgenannten Grenzwerte übersteigen, d.h. ein Schließen des einen oder anderen Spaltes 29, 30 zur Folge haben, kann an der dann vorliegenden Flächenpaarung ein Reibschweißvorgang entstehen, dessen Intensität in Grenzen zu halten ist, um ein Festfressen der Spindel zu verhindern. Dieser Fall tritt allerdings in der Praxis sehr selten auf, und zwar wenn durch Fehlverhalten im Betrieb die vom Hersteller vorgegebenen Maximalbelastungen überschritten werden. Um die schädlichen Auswirkungen eines solchen Reibschweißvorganges bei extrem hohen Belastungen zu vermindern, besteht der Distanzring 25, der Gewindering 26 und der Gehäuseabschlußring 8 zumindest in den die Spalte 29, 30 begrenzenden Wandbereichen aus Materialien, die unter dem Gesichtspunkt einer hohen Warmfestigkeit und/oder guter Gleiteigenschaften bei hohen Temperaturen ausgewählt worden sind. Zu solchen Materialien gehören beispielsweise spezielle keramische Werkstoffe, ggf. mit Faserverstärkung, Hartstähle, Messing, Bronze, jeweils allein oder in Paarung. Die jeweiligen Flächen dieser Bauteile können auch mit derartigen Materialien in geeigneter Dicke beschichtet sein, um extrem hohen Temperaturen im Bereich der Reibflächenpaarung entgegenzuwirken und/oder Verschweißerscheinungen zu begegnen.
- Die in
Fig. 3 in vergrößertem Axialschnitt dargestellte Variante entspricht in ihrem konstruktiven Aufbau der Ausführung nachFig. 1 ,2 , so daß entsprechende Bauteile durch gleiche Bezugszeichen gekennzeichnet sind. Im Unterschied zu der Ausführung nachFig. 1 ,2 , ist bei der Variante nachFig. 3 der erfindungsgemäß dimensionierte radiale Ringspalt 40 zwischen einer rückseitigen Ringschulter des Gewinderings 26a und einer vorderseitigen Ringfläche des Gehäuseabschlußrings 8a ausgebildet. Die Weite dieses Ringspaltes 40 liegt wie bei der Ausführung nachFig. 1 ,2 im Bereich von etwa 10 bis 80 µm und wird nach den spezifischen Gegebenheiten und Parametern für den jeweiligen Spindeltyp festgelegt. Bei der Variante nachFig. 3 hat der auf dem vorderen Endteil der Spindel 1 befestigte Gewindering 8a einen radial inneren Ansatz 41, dessen Endfläche an der Stirnfläche des hier schmaler ausgebildeten, auf der Spindel 1 z.B. durch Aufschrumpfen befestigten Distanzringes 25a anliegt. Zwischen der äußeren Umfangsfläche dieses Distanzrings 25a und der Gegenfläche am Gehäuseabschlußring 8a ist ein relativ weiter Ringspalt vorgesehen, dessen Spaltweite einen Kontakt beider Bauteile 25a, 8a auch bei extrem hohen Belastungsspitzen ausschließt. Der erfindungsgemäße genau dimensionierte Umfangsspalt 39, der funktional dem Umfangsspalt 30 der Ausführung nachFig. 1 ,2 entspricht, befindet sich bei der Variante nachFig. 3 zwischen der äußeren Umfangsfläche des inneren Ansatzes 41 des Gewinderings 26a und einer inneren Umfangsfläche des Gehäuseabschlußrings 8a. Die vorstehend beschriebene Variante nachFig. 3 hat den Vorteil einer vereinfachten Wartung und Inspektion, da der Distanzring 25a den Einflüssen der Belastungsspitzen entzogen ist und auf der Spindel 1 verbleiben kann. Die beiden hinsichtlich der Belastungsspitzen relevanten Ring- bzw. - Umfangsspalte 39, 43 befinden scih zwischen dem Gewindering 26a und dem Gehäuseabschlußring 8a, wobei diese beiden Bauteile auf einfache Weise durch Lösen der jeweiligen Schraubverbindungen ausgebaut und ggf. ersetzt werden können. Dadurch wird eine mehrstündige Einsparung an Montagezeit erzielt.
- Die Erfindung ist nicht auf das dargestellte Ausführungsbeispiel beschränkt, sondern erstreckt sich auch auf Spindeleinheiten, bei denen andere Ringspalte und/oder Umfangsspalte zwischen drehenden Spindelteilen und ortsfesten Gehäuseteilen in der vorgenannten Weise dimensioniert werden, um gegenüber Last empfindlich reagierende Bauelemente zu schützen.
Claims (4)
- Schnellauf-Spindeleinheit für Fräs- und Bohrmaschinen mit- einem Spindelgehäuse (4, 7) an dessen vorderem Endteil (7) eine Gehäuseabschlußbuchse (8, 8a) lösbar befestigt ist, und- einer im Spindelgehäuse (4, 7) in zumindest einem vorderen Wälzlager (2) gelagerten drehangetriebenen Werkzeugspindel (1), auf deren vorderem Endteil ein Gewindering (26, 26a) befestigt ist, wobei zwischen der Gehäuseabschlußbuchse (8, 8a) und dem Gewindering (26, 26a) ein Radialspalt (29, 40) und ein Umfangsspalt (39) ausgebildet sind, deren Spaltweite sich mit zunehmender Belastung der Spindel (1) verringert,dadurch gekennzeichnet, daß- die Spaltweite des Radialspalts (29, 40) und die des Umfangsspalts (39) zwischen 50 und 120 µm vordimensioniert ist und sich mit zunehmender Belastung der Spindel (1) bis zur direkten Anlage des rotierenden Gewinderings (26, 26a) an der drehfesten Gehäuseabschlußbuchse (8, 8a) auf Null verringert,- so daß bei Erreichen eines auf die Spindel (1) einwirkenden Belastungswertes die beiden Stirnflächen des Radialspalts (29, 40) oder die beiden Mantelflächen des Umfangsspalts (39) in gegenseitigen Kontakt gelangen und daraufhin die Belastung direkt von dem rotierenden Gewindering (26, 26a) auf das drehfeste Gehäusebauteil unter Umgehung des Wälzlagers (2) übertragen wird.
- Schnellauf-Spindeleinheit nach Anspruch 1,
dadurch gekennzeichnet, daß
der vordimensionierte Umfangsspalt (30) zwischen einem auf der Spindel (1) vor dem vorderen Wälzlager (2) befestigten Distanzring (25) und der Gehäuseabschlußbuchse (8) ausgebildet ist. - Schnellauf-Spindel nach Anspruch 1,
dadurch gekennzeichnet, daß
der vordimensionierte Umfangsspalt (39) zwischen der Gehäuseabschlußbuchse (8a) und dem auf der Spindel lösbar befestigten Gewindering (26a) ausgebildet ist. - Schnellauf-Spindeleinheit nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, daß
die den Radialspalt (29, 40) und den Umfangsspalt (30, 39) begrenzenden Bauteile zumindest im Bereich der jeweiligen Reibflächenpaarung aus einem gegen Reibverschleiß widerstandsfähigen Material bestehen oder mit einem derartigen Material beschichtet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE20202260U | 2002-02-14 | ||
| DE20202260U DE20202260U1 (de) | 2002-02-14 | 2002-02-14 | Schnelllauf-Spindeleinheit für Werkzeugmaschine |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1336451A2 EP1336451A2 (de) | 2003-08-20 |
| EP1336451A3 EP1336451A3 (de) | 2003-10-01 |
| EP1336451B1 true EP1336451B1 (de) | 2010-12-08 |
Family
ID=7967766
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03002628A Expired - Lifetime EP1336451B1 (de) | 2002-02-14 | 2003-02-10 | Schnellauf-Spindeleinheit für Werkzeugmaschine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6843623B2 (de) |
| EP (1) | EP1336451B1 (de) |
| JP (1) | JP4371680B2 (de) |
| DE (2) | DE20202260U1 (de) |
| ES (1) | ES2355498T3 (de) |
Families Citing this family (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20050091060A1 (en) * | 2003-10-23 | 2005-04-28 | Wing Thomas W. | Hearing aid for increasing voice recognition through voice frequency downshift and/or voice substitution |
| JP4287829B2 (ja) * | 2005-03-01 | 2009-07-01 | 株式会社オーエム製作所 | ターニングセンターの工具取付装置を用いた工具取付方法 |
| JP2006305669A (ja) * | 2005-04-27 | 2006-11-09 | Okuma Corp | 工作機械の主軸装置 |
| US7356897B2 (en) * | 2005-05-11 | 2008-04-15 | The Boeing Company | Systems and methods for verifying a pre-programmed materials processing path |
| DE202005018002U1 (de) * | 2005-11-17 | 2006-01-12 | Deckel Maho Pfronten Gmbh | Motorspindel |
| GB2471680A (en) * | 2009-07-07 | 2011-01-12 | Agco As | Bearing support assembly |
| US20120082407A1 (en) * | 2010-10-01 | 2012-04-05 | Amsted Rail Company, Inc. | Railway car bearing seal spacer assembly |
| JP5712839B2 (ja) * | 2011-02-24 | 2015-05-07 | 日本精工株式会社 | モータビルトイン方式の主軸装置 |
| JP5712840B2 (ja) * | 2011-07-22 | 2015-05-07 | 日本精工株式会社 | モータビルトイン方式の主軸装置 |
| CN103003014B (zh) * | 2011-07-20 | 2014-12-10 | 日本精工株式会社 | 主轴装置 |
| JP5712838B2 (ja) * | 2011-07-22 | 2015-05-07 | 日本精工株式会社 | 主軸装置 |
| JP5742534B2 (ja) * | 2011-07-20 | 2015-07-01 | 日本精工株式会社 | 主軸装置 |
| JP5887923B2 (ja) * | 2011-12-27 | 2016-03-16 | 日本精工株式会社 | スピンドル装置 |
| JP5899917B2 (ja) * | 2011-12-27 | 2016-04-06 | 日本精工株式会社 | スピンドル装置 |
| EP2799167B1 (de) * | 2011-12-27 | 2019-03-13 | NSK Ltd. | Spindelvorrichtung |
| JP5899933B2 (ja) * | 2012-01-06 | 2016-04-06 | 日本精工株式会社 | スピンドル装置 |
| JP5899932B2 (ja) * | 2012-01-06 | 2016-04-06 | 日本精工株式会社 | スピンドル装置 |
| JP5962342B2 (ja) * | 2012-08-31 | 2016-08-03 | 日本精工株式会社 | スピンドル装置 |
| JP5962343B2 (ja) * | 2012-08-31 | 2016-08-03 | 日本精工株式会社 | スピンドル装置及びスピンドル装置用フリンガー |
| JP6085918B2 (ja) * | 2012-08-31 | 2017-03-01 | 日本精工株式会社 | スピンドル装置及びスピンドル装置用フリンガー |
| JP6085917B2 (ja) * | 2012-08-31 | 2017-03-01 | 日本精工株式会社 | スピンドル装置 |
| JP6076503B2 (ja) * | 2013-12-27 | 2017-02-08 | 株式会社牧野フライス製作所 | 工作機械の制御装置 |
| CA2936444C (en) | 2014-01-10 | 2020-03-24 | Flowserve Management Company | Bearing isolator seal for rotating shaft |
| JP6213548B2 (ja) * | 2015-12-03 | 2017-10-18 | 日本精工株式会社 | スピンドル装置 |
| FR3063922B1 (fr) * | 2017-03-17 | 2019-04-26 | Fives Machining | Electro-broche compacte |
| CN108405891A (zh) * | 2018-05-04 | 2018-08-17 | 深圳市速锋科技股份有限公司 | 一种具有温度检测的电主轴及采用电主轴的加工方法 |
| US10850332B1 (en) * | 2019-06-11 | 2020-12-01 | Kennametal Inc. | Hollow shank tool holder |
| US11021994B2 (en) * | 2019-11-01 | 2021-06-01 | Pratt & Whitney Canada Corp. | Flanged integral piston bearing |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4063786A (en) * | 1976-12-09 | 1977-12-20 | Westinghouse Electric Corporation | Self-lubricating auxiliary bearing with a main bearing failure indicator |
| US4514123A (en) * | 1981-10-29 | 1985-04-30 | Kearney & Trecker Corporation | Adaptive control system for machine tool or the like |
| US4657412A (en) * | 1985-03-25 | 1987-04-14 | The Torrington Company | Variable preload bearing assembly |
| DE3710185A1 (de) * | 1987-03-27 | 1988-10-13 | Skf Gmbh | Festlagerung fuer eine in einem gehaeuse eingebaute, in einer axialrichtung belastete spindel |
| US4815903A (en) * | 1987-08-07 | 1989-03-28 | Skidmore Sr Samuel C | Auxiliary support bearing for a milling machine head |
| US5779474A (en) * | 1994-06-09 | 1998-07-14 | Den-Tal-Ez, Inc. | Sudden stop mechanism and air-gap seal for dental handpiece |
| IL131526A0 (en) * | 1999-08-23 | 2001-01-28 | Leonid Kashchenevsky | Hybrid hydrostatic spindle for wide range of applications |
-
2002
- 2002-02-14 DE DE20202260U patent/DE20202260U1/de not_active Expired - Lifetime
-
2003
- 2003-02-10 EP EP03002628A patent/EP1336451B1/de not_active Expired - Lifetime
- 2003-02-10 DE DE50313302T patent/DE50313302D1/de not_active Expired - Lifetime
- 2003-02-10 ES ES03002628T patent/ES2355498T3/es not_active Expired - Lifetime
- 2003-02-11 US US10/364,964 patent/US6843623B2/en not_active Expired - Fee Related
- 2003-02-13 JP JP2003076571A patent/JP4371680B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US6843623B2 (en) | 2005-01-18 |
| JP2003266205A (ja) | 2003-09-24 |
| US20030152433A1 (en) | 2003-08-14 |
| JP4371680B2 (ja) | 2009-11-25 |
| EP1336451A2 (de) | 2003-08-20 |
| EP1336451A3 (de) | 2003-10-01 |
| DE50313302D1 (de) | 2011-01-20 |
| DE20202260U1 (de) | 2002-04-25 |
| ES2355498T3 (es) | 2011-03-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1336451A2 (de) | Schnellauf-Spindeleinheit für Werkzeugmaschine | |
| EP2603340B1 (de) | Werkzeughalter | |
| DE3606042C2 (de) | ||
| DE10027750C5 (de) | Motorspindel für eine Werkzeugmaschine sowie Moduleinheit für eine solche | |
| WO2016142431A1 (de) | Spannzangenfutter | |
| DE1286377B (de) | Vorrichtung zur Einstellung der Lagervorspannung einer Werkzeugmaschinenspindel | |
| WO2018065488A1 (de) | BOHR-FRÄS-EINRICHTUNG MIT EINER EINRICHTUNG ZUR VERGLEICHMÄßIGUNG VON DREHMOMENT UND DREHZAHL DER SPINDEL | |
| WO1989001579A1 (fr) | Entrainement sans jeu pour mecanisme de reglage d'un microtome | |
| DE102017113396A1 (de) | Arbeitsspindel mit Radialklemmeinrichtung | |
| EP1194265B1 (de) | Lageranordnung für werkzeugmaschinenspindeln | |
| EP2072201B1 (de) | Kantentaster | |
| DE4326150C2 (de) | Vorrichtung zur axialen Festlegung von Bauteilen | |
| DE102019200190A1 (de) | Mahlwalze mit Randelementen | |
| DE19956942C2 (de) | Lagerung für eine ein umlaufendes Werkzeug tragende Welle | |
| DE102016115039A1 (de) | Werkzeugaufnahme | |
| DE2365252A1 (de) | Fliehkraft-vorspanneinrichtung fuer lager | |
| EP1820601A2 (de) | Abdichtung für Hydrostatiklagerung | |
| DE102017206686B4 (de) | Lageranordnung zur Lagerung einer Getriebewelle | |
| WO2018011079A2 (de) | Werkzeugspindel | |
| DE69531073T2 (de) | Verriegelungsmutter | |
| DE112007001043T5 (de) | Mehrreihige Wälzlageranordnung | |
| DE102009031607A1 (de) | Vorrichtung zum Tieflochbohren | |
| DE4115564A1 (de) | Lagervorrichtung | |
| DE3025020A1 (de) | Radial- und schwinglager | |
| DE19721808B4 (de) | Planetwalzenextruder mit Planetenspindeln und Anlaufring |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7B 23Q 1/70 A Ipc: 7F 16C 25/08 B |
|
| 17P | Request for examination filed |
Effective date: 20040319 |
|
| AKX | Designation fees paid |
Designated state(s): CH DE ES FR GB IT LI |
|
| 17Q | First examination report despatched |
Effective date: 20080527 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE ES FR GB IT LI |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: MICHELI & CIE SA |
|
| REF | Corresponds to: |
Ref document number: 50313302 Country of ref document: DE Date of ref document: 20110120 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2355498 Country of ref document: ES Kind code of ref document: T3 Effective date: 20110328 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20110909 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50313302 Country of ref document: DE Effective date: 20110909 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20160224 Year of fee payment: 14 Ref country code: DE Payment date: 20160229 Year of fee payment: 14 Ref country code: ES Payment date: 20160321 Year of fee payment: 14 Ref country code: CH Payment date: 20160225 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20160226 Year of fee payment: 14 Ref country code: FR Payment date: 20160229 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50313302 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20170210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170228 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170228 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20171031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170228 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170210 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170210 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20180704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170211 |