EP1268088B1 - Verfahren zur kleinflächigen beseitigung von lackierungsfehlern - Google Patents
Verfahren zur kleinflächigen beseitigung von lackierungsfehlern Download PDFInfo
- Publication number
- EP1268088B1 EP1268088B1 EP01921289A EP01921289A EP1268088B1 EP 1268088 B1 EP1268088 B1 EP 1268088B1 EP 01921289 A EP01921289 A EP 01921289A EP 01921289 A EP01921289 A EP 01921289A EP 1268088 B1 EP1268088 B1 EP 1268088B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- paint
- refinish
- film
- finish
- lacquer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 103
- 239000004922 lacquer Substances 0.000 title abstract description 58
- 239000003973 paint Substances 0.000 claims abstract description 198
- 230000001681 protective effect Effects 0.000 claims abstract description 34
- 238000004040 coloring Methods 0.000 claims abstract description 14
- 238000005488 sandblasting Methods 0.000 claims abstract description 9
- 238000005507 spraying Methods 0.000 claims abstract description 4
- 239000000049 pigment Substances 0.000 claims description 58
- 230000007547 defect Effects 0.000 claims description 51
- 230000000694 effects Effects 0.000 claims description 44
- 239000000463 material Substances 0.000 claims description 31
- 238000000576 coating method Methods 0.000 claims description 23
- 239000011248 coating agent Substances 0.000 claims description 22
- 238000005422 blasting Methods 0.000 claims description 18
- 239000003795 chemical substances by application Substances 0.000 claims description 14
- 239000002245 particle Substances 0.000 claims description 10
- 239000000203 mixture Substances 0.000 claims description 8
- 238000013461 design Methods 0.000 claims description 7
- 238000001035 drying Methods 0.000 claims description 7
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 claims description 6
- 239000007787 solid Substances 0.000 claims description 5
- 238000004140 cleaning Methods 0.000 claims description 3
- 238000005498 polishing Methods 0.000 claims description 3
- 239000002904 solvent Substances 0.000 claims description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 3
- 238000003801 milling Methods 0.000 claims description 2
- 238000007373 indentation Methods 0.000 claims 9
- 230000008602 contraction Effects 0.000 claims 2
- 238000005553 drilling Methods 0.000 claims 1
- 230000008439 repair process Effects 0.000 abstract description 83
- 238000011049 filling Methods 0.000 abstract description 12
- 239000000945 filler Substances 0.000 abstract description 8
- 239000010410 layer Substances 0.000 description 50
- 239000000853 adhesive Substances 0.000 description 11
- 238000010422 painting Methods 0.000 description 10
- 239000002966 varnish Substances 0.000 description 8
- 238000002679 ablation Methods 0.000 description 5
- 239000003086 colorant Substances 0.000 description 5
- 238000000227 grinding Methods 0.000 description 5
- 238000012937 correction Methods 0.000 description 4
- 230000007797 corrosion Effects 0.000 description 4
- 238000005260 corrosion Methods 0.000 description 4
- 238000003475 lamination Methods 0.000 description 4
- 230000001133 acceleration Effects 0.000 description 2
- 230000008030 elimination Effects 0.000 description 2
- 238000003379 elimination reaction Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- 238000010030 laminating Methods 0.000 description 2
- 230000000670 limiting effect Effects 0.000 description 2
- 230000000873 masking effect Effects 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 239000011241 protective layer Substances 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- 239000007921 spray Substances 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- 239000003082 abrasive agent Substances 0.000 description 1
- 238000005270 abrasive blasting Methods 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000002313 adhesive film Substances 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000011247 coating layer Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000007865 diluting Methods 0.000 description 1
- 238000010790 dilution Methods 0.000 description 1
- 239000012895 dilution Substances 0.000 description 1
- 239000012153 distilled water Substances 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 239000003550 marker Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000003595 mist Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 238000007591 painting process Methods 0.000 description 1
- 230000036961 partial effect Effects 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 238000007517 polishing process Methods 0.000 description 1
- 239000011253 protective coating Substances 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
- 239000013589 supplement Substances 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/08—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for polishing surfaces, e.g. smoothing a surface by making use of liquid-borne abrasives
- B24C1/086—Descaling; Removing coating films
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D5/00—Processes for applying liquids or other fluent materials to surfaces to obtain special surface effects, finishes or structures
- B05D5/005—Repairing damaged coatings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
Definitions
- the present invention relates to a method for repairing Lack michsstandstellen, in particular small Lack michsstandstellen an automotive painting, wherein the paint is removed in the defect area so deep that the Lack michstationstelle is at least partially removed, and a resulting from the removal recess is repainted. It also relates to methods for filling corresponding paint repair sites or paint wells, especially in effect coatings, with a suitable repair paint and a misting process for already filled with paint paint repair sites with a repair job laminating paint. The invention further relates to a special painting method, in particular for automobiles, for providing an optimally suitable colored lacquer for carrying out these methods. Finally, the invention relates to a protective film which can be used for the method for covering the paint area surrounding the defect.
- spot repair method the affected vehicle is covered or masked during repainting as protection for the rest of the paint, except for the actual defect largely or completely with films or the like, so that a corresponding flaw repair is extremely laborious and expensive. Another, no less expensive The method consists of repainting the entire affected component by means of a so-called full-scale coating.
- WO 93/10912 further discloses a process for producing a readily renewable final coating at a desired location of a surface of an article.
- the method consists of several steps wherein firstly a first agent is applied to the desired location on the surface of the article which acts against any impurities present and at the same time provides a layer as a type of primer.
- a paint is prepared which agrees with the final color of the final coating of the article, thirdly adding a first and second additive to that paint, with the aim of reacting with the primer layer on the one hand and the final coating of the paint on the other Subject is faulty, liable and on the other hand has no liability in areas of a still flawless final coating.
- a layer of the paint produced in the third step is applied to the desired location of the surface of the article, in particular sprayed, and finally applied a hardening transparent protective layer over the sprayed paint layer and the surrounding surface in a manner which is effective Adjustment of the applied, preferably sprayed ink layer compared to the original end coating of the article delivers.
- the thermosetting protective layer and the sprayed paint layer can be removed from the surface of the article at a later time without causing damage to the original finish.
- This method does not allow completely invisible removal at the desired locations of the surface.
- the object of the present invention is to provide a less labor-intensive, simpler, faster and cheaper generic method for inconspicuous and almost invisible to the human eye elimination or lamination of corresponding Lack istshuntstellen.
- the repainting of the flaw area comprises according to the invention a filling of the paint well produced with a refinish, that is the application of at least one pigmented refinish layer in the defect area, a fogging (lamination) of the defect area with a color coat and a subsequent application of a clearcoat.
- the refinish can be particularly advantageous either as a mixture of color-giving lacquer and clear lacquer or applied as successively applied color and clear lacquer layers. It should be understood here by a colorant lacquer or color lacquer a lacquer containing color pigments and optionally effect pigments.
- a repair point which corresponds more closely to the original original finish will be achieved, as will be explained in more detail below.
- a color coat for both the refinish and for the fogging is preferably colored paint surrounding the repair site original paint or a lake of the same paint batch used.
- a clearcoat for the refinish and / or the final clearcoat film light-crosslinked so-called UV clearcoat materials have proven to be particularly useful because of their desired good shrinkage properties.
- a precision spray device is preferably used in this case, the defect area being cleaned beforehand by means of an isopropanol / water mixture.
- the flaw area can also be ground and / or polished between the individual operations, in particular before and / or after the misting and / or the application of a clearcoat film.
- the coating is removed in a region whose diameter corresponds to not more than a 10-fold, according to a special embodiment, at most a 5-fold diameter of the Lackleiterstationstelle.
- the paintwork is therefore only very small area or even almost selectively removed in the defect area. The removal takes place in each case only a maximum of a few millimeters beyond the defect, so that the Abtragungs- or processing area compared to conventional methods kept extremely small and after appropriate repainting in the manner described below in detail according to the invention for the human eye practically no longer is visible.
- the diameter of the ablation region is preferably only about 0.5 to 20 mm, but in particular about 0.6 to 10 mm. Particularly good results are obtained with diameters between about 0.7 and 4 mm, but especially between about 0.8 and 2 mm.
- the coating is preferably removed down to a colorless basecoat layer or coating layer below it under a protective clearcoat layer, which in the case of a conventional paint finish of an automotive finish corresponds to a removal depth of approximately 55 to 75 ⁇ m. Even with deeper coating defects or inclusions into the range of a below the filler layer and serving as corrosion protection catophoretic dip or KTL layer the imperfections can be concealed by a repair according to the invention of the filler, base and / or clear coat virtually invisible. Although the coating can be removed in such a case, even in the cathodic fluid layer or even down to the underlying sheet, but this may possibly have some problems, since the filler color usually deviates from the color of the cathodic fluid layer.
- the repair is performed on an original filler substrate in the area of the filler or base coat, any difficulties in the subsequent color restoration can be avoided.
- the KTL layer or corrosion protection layer remains intact, which would otherwise also repair or rebuild to avoid any corrosion problems, which would be associated with at least one additional process step, which would lead to a longer repair time and higher repair costs.
- the painting in the defect area is preferably removed by means of a boring, milling or grinding method, a blasting method or another suitable material removal method, for example a laser method.
- a sandblasting method is used in which also the removal process, that is the removal rate, the Abtragungstiefe and the shape or the edge steepness of the resulting crater-shaped depression, on the blasting agent and / or the blasting agent and / or the blasting agent speed and / or the particle size and / or the jet time is controlled.
- Has proven particularly useful is a vacuum sand blasting method, in which a negative pressure is used not only for sucking the blasting agent used over an acceleration section, but also for sucking the blasting agent and the removed paint particles, so that any damage to the area surrounding the flaw paint by flying paint - Are reliably prevented or sand particles.
- the protective film Before ablating, grinding, polishing and / or applying a lacquer layer, but especially before the removal of the flaw area, the will Lack area surrounding lacquer area preferably covered by a protective film with a merely the flaw area and its immediate environment exposed opening.
- the protective film also has the task to specifically protect the further environment of the defect from disturbing influences by the processing, in particular from paint mist and mechanical damage. Due to the invention small-scale operation and the use of precision instruments for removing and painting only an extremely small film size is required.
- the diameter of the centrally arranged in the protective film and substantially circular opening is chosen appropriate for the individual Lack istswehlstellen depending on the defect size and is typically 0.5 to 4.0 mm. Particularly good, ie virtually invisible repair results can be achieved with a protective film opening of 0.8 to 2.0 mm.
- the protective film may for example be square with an edge length of between about 25 ⁇ 25 mm 2 and about 100 ⁇ 100 mm 2 , but in particular between about 40 ⁇ 40 mm 2 and about 60 ⁇ 60 mm 2 .
- edge length of between about 25 ⁇ 25 mm 2 and about 100 ⁇ 100 mm 2 , but in particular between about 40 ⁇ 40 mm 2 and about 60 ⁇ 60 mm 2 .
- other configurations such as circular protective films with corresponding diameters, conceivable.
- the protective film is provided in a preferred embodiment with a mark for identifying the position of the opening, advantageously with cross-shaped marking lines or the like in order to position paint defects easier and better in the center of the recessed area can.
- the protective film according to the invention is preferably colored and / or transparent, the color of the film deviating from the paint surrounding the repair site is selectable so that it is simultaneously usable as Lack Receivmark ist. Due to the low film thickness, the protective film is preferably applied to a carrier device and sorted delivered to different opening diameters and colors ready to go.
- the application of the protective film on the paint is greatly facilitated by using a self-adhesive or self-adhesive film.
- the material of the protective film and any adhesion-promoting coating should meet various requirements.
- the film should be able to be removed from the paint residue-free and easily, in order to avoid further post-treatment steps.
- a resistance of the film material should be designed so that the film mechanical loads, for example, the sandblasting process, which typically lasts for 50 seconds at 20 mbar vacuum withstand, without perforating.
- the adhesion of the film must be sufficient to prevent partial detachment.
- neither film nor adhesion-promoting coating should be soluble in a varnish or solvent used for the repainting.
- the protective films are preferably provided with a gripping device or a so-called "catcher", which may be designed, for example, as a one-sided or multi-sided, non-self-adhesive or adhesive edge reinforcement. Again, however, other embodiments are conceivable.
- the repair of the defect is all the more inconspicuous, the better a color impression of the repair site coincides with the surrounding original finish.
- the color impression can be characterized colorimetrically by the shade determined by its wavelength, the color saturation and the brightness.
- the color saturation is determined by the totality of the color pigments superposed in the individual coloring layers or, in the case of effect lacquers, also by effect pigments.
- the refinish applied in the depression and the colorant sprayed on it is adjusted such that the sum of the color and / or effect pigments of the refinish coat applied in the paint recess and the overblown dye coat 85 to 115%, preferably 90 to 110%, equal to the sum of the original paintwork surrounding the repair site.
- the number of pigments differs by a maximum of ⁇ 3% from the original finish.
- the sum of the pigments in each case refers to one perpendicular to a paint surface extending axis, that is on the total depth of paint.
- a proportion of color pigments and / or effect pigments in the applied in the paint recess repair paint is such that the sum of the color and / or effect pigments of the repair paint layer 50 to 95%, preferably 65 to 92%, the sum of color and / or effect pigments of the color coat layer of the original finish corresponds. Even better results can be achieved with a refinish layer containing 75 to 90% of the pigments of the original finish.
- the stated proportions can be adjusted by appropriate proportions of the colored lacquer of the repair lacquer layer or by a corresponding dilution with clear lacquer.
- the sum of the pigments of the repair lacquer layer is lower than in the original lacquer layer, in order to supplement the lack of saturation by an appropriate design of the paint layer which takes over the repair site.
- the latter is achieved by a suitable choice of a layer thickness of the color coat layer.
- an at least the same bright refinish as the original finish is applied, the color impression is corrected later by the subsequent misting, since the color correction of a too dark repair paint by spraying is subsequently hardly possible.
- effect pigments in so-called effect paints. Due to a two-dimensional platelet or rod-like shape of conventional effect pigments, these preferably align parallel to the substrate surface and to one another. In the surface area of the lacquer layer, the effect pigments also tend to have a surface-parallel alignment. As a result, the effect pigments in extensive paint surfaces therefore assume a largely ordered alignment, which essentially determines the visual impression and varies the reflectance as a function of a viewing angle.
- the repair of small lacquer defects leads to an alignment of the effect pigments deviating from the surrounding lacquer finish and an undesired optical conspicuity of the repair site.
- a particularly advantageous method for filling a lacquer recess or a lacquer repair site in the case of effect lacquers it is therefore provided that at least 80%, preferably at least 90%, of the effect pigments of the repair lacquer layer applied in the recess align substantially parallel to the effect pigments of an original finish surrounding the repair site that is, parallel to the paint surface.
- This can be achieved with a method in which a surface tension of the effect pigment-containing repair paint, in particular by suitable selection of the solvent is adjusted such that the refinish after curing forms a substantially planar surface, with a maximum height deviation with respect to the surrounding paint level at most 10 microns is.
- the height deviation is at most 5 ⁇ m, in particular at most 1 ⁇ m. In this way it is avoided that caused by concave or convex surface distortions in the repair area area pigment alignments that differ from the parallel orientation in the environment.
- an effect pigment-containing refinish is applied, the reflectance of which is independent of a viewing angle.
- This can be achieved, for example, by using effect pigments for the refinish paint, which have a three-dimensional design instead of the usual rod-shaped or platelet-shaped design, in which a ratio of dimensions of two dimensions is 0.2 to 5 in each case.
- This may in particular be a tetrahedral, cubic, octahedral or another substantially uniform geometry or a spherical design.
- Such pigments show no or only a slight tendency to align and therefore have at least largely direction-independent reflection properties.
- a repair lacquer is applied to fill the crater, which has a shrinkage of more than about 30%, in particular more than about 50%, less than the color-providing lacquer of the original finish surrounding the repair site.
- This can be achieved by a refinish with a solids content of more than about 40%, but more preferably more than about 50%.
- the repair lacquer is preferably applied so thickly that the repair point has only a deviation, in particular an elevation, of a maximum of approximately 10 ⁇ m with respect to the lacquer level surrounding it. Particularly good results are obtained for deviations of at most about 5 microns, but in particular at most about 1 micron.
- the refinish varnish uses a coloring pigment-containing varnish and clear varnish which is used as a volume-filling material. includes.
- the properties of the refinish paint explained above such as hue, color impression, color saturation, brightness, reflection properties and shrinkage properties, basically relate to the sum of color coat and clear coat, regardless of whether they are applied as a mixture or in layers.
- a color coat is preferably applied, which has a higher pigment density than the refinish, preferably color of the paint surrounding the repair site original paint or at least one color coat of the same paint batch is used. In this way, the color impression can be particularly well matched to the surrounding original finish.
- the overspray region preferably has a diameter of less than about 20 mm, but in particular less than about 10 mm, and is therefore also much smaller in area than is usual in the prior art.
- a color layer is preferably applied whose thickness is about 5 to 75%, but preferably 5 to 50%, in particular about 10 to 25%, of the thickness of the coloring layer of the original paint surrounding the repair site.
- the misting of the repair site with color-providing paint in an overspray area with a diameter of, in particular, less than 10 mm is preferably achieved by shading the area surrounding the repair site by a diaphragm arranged at a distance from the surface, which is arranged before the misting.
- a diaphragm which is particularly suitable for this purpose comprises two films arranged one above the other on the coating surface and having openings lying one above the other. In this case, the opening of a paint-side arranged, spacing film has a larger diameter than the opening (aperture opening) of the overlying, the over-fog region-determining film.
- a preferred aperture diameter of less than 10 mm for the achievement of an overspray range is 1 to 5 mm, in particular 2 to 3 mm.
- a film thickness of the film arranged on the paint side of 0.5 to 2.0 mm, in particular of 1 mm, has proven particularly useful. This film thickness specifies the distance between the aperture and the coating surface, which ensures a virtually continuous flow of the overspray region.
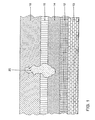
- the coating according to FIG. 1 comprises a corrosion protection layer or KTL layer 12 having a thickness of approximately 17 to 22 ⁇ m applied to a metal sheet 10, an overlying filler layer 14 having a thickness of approximately 30 to 40 ⁇ m, a coloring basecoat film 16 having a thickness from about 12 to 30 microns and a protective clearcoat layer 18 having a thickness of about 35 to 40 microns.
- a paint defect 20 reaching into the clearcoat film 18 is in the form of a small and nearly "punctiform" foreign inclusion in view of the automobile dimensions which, despite its small size, is clearly visible to the human eye through the clearcoat film 18 and therefore by a appropriate correction or repair process, such as the repair process of the invention described below, eliminated and / or concealed almost invisible to the human eye to obtain a perfect finish without value-reducing visible Lack istsstandstellen.
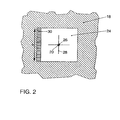
- the protective film 24 is a preferably self-adhesive, square film having a side length a of approximately 50 ⁇ 50 mm consisting of a suitable plastic and having in the center a circular opening 26 with a diameter of approximately 2 mm, and so on is glued to the clearcoat layer 18 that the Lack effetstationstelle 20 is located in the middle of the opening 26.
- the protective film 24 is provided with a cross-shaped mark 28, in the center of which the opening 26 is located.
- the marker 28 serves to identify the opening 26 and the more comfortable positioning of the opening 26 on the flaw 20.
- the left side of the film is provided with a handle device 30 in the form of a corresponding non-self-adhesive edge reinforcement.
- the protective film 24 may be formed in different colors and at the same time transparent and thus at the same time be used as a marking device for painting defects to be removed or laminated, depending on the car color.
- the thickness of the protective film is about 0.2 mm in the present embodiment.
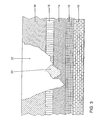
- the lacquer layer in the defective area according to FIG. 3 is removed by cratering into the filler layer 14 by means of a vacuum sandblasting process, whereby at the same time the enclosure 20 is removed or removed so far that it no longer extends beyond the coloring basecoat 16 protrudes into the clearcoat 18.
- the diameter of the ablation area at the surface is defined by the diameter of the opening 26 of the protective film 24 and is thus about 2 mm. He is thus only slightly larger than the inclusion 20 itself.
- the recess 22 is first wiped with a, moistened with a mixture of isopropanol and distilled water soft cloth to possibly prior to the inventive application of the repair paint 16a, 18a to remove adhering paint particles or dirt particles.
- a, moistened with a mixture of isopropanol and distilled water soft cloth to possibly prior to the inventive application of the repair paint 16a, 18a to remove adhering paint particles or dirt particles.
- other cleaning options such as blowing with compressed air or the like, may be used.
- the protective coating 24 surrounding the paint repair site, self-adhesive or self-adhesive, applied protective film 24 is simply removed from the paint film and disposed of without residue.
- clearcoat 18a which serves as a volume-filling material without color impression.
- the clearcoat 18a is in this case applied so thickly that after the clearcoat 18a has dried, the repair point 22 only has a minimal deviation of a few micrometers or more, in particular with respect to the surface of the surrounding clearcoat layer 18, but in particular a slight elevation of less than approximately 1 ⁇ m, which is then ground and polished to the surrounding clearcoat level.
- the clearcoat 18a is chosen so that after drying and optionally grinding only a shrinkage of at most about 3 microns occurs. Due to their good shrinkage properties, so-called UV clearcoats proved to be particularly effective.
- Another possibility is to fill the recess 22 introduced into the lacquer 12, 14, 16, 18 with a mixture of base lacquer 16 and clear lacquer 18, in which case original base lacquer 16 again surrounds the repair site 22 in order to achieve optimum repair results
- Original finish 12, 14, 16, 18 or at least one coat of the same lot of paint is used.
- the mixing ratio between the basecoat 16 and the clearcoat 18 is chosen so that the mixture used as a refinish coating has a shrinkage of more than about 30%, but preferably more than about 50%, less than the original basecoat 16, which results in a high Solids content of more than about 40%, but more preferably more than about 50%, can be achieved, which is introduced by the base varnish 16 diluting clearcoat 18 with its high solids content of about 60% in the repair paint.
- the color impression of the filled-in recess 22 or the paint repair point 22 thus already essentially corresponds to the desired color impression of the original finish 12, 14, 16, 18 surrounding it.
- the repair site for lamination of the color transitions by means of the precision sprayer with original basecoat 16 is fogged.
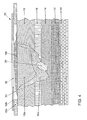
- the region surrounding the repair point 22 is shaded by means of a diaphragm 32.
- a self-adhesive or self-adhesive first film 32a having a film thickness of about 1 mm is applied to the surface of the original finish 12, 14, 16, 18 such that an opening 34 of the film 32a of about 8 mm is positioned over the repair point 22.
- a second film 32b is glued with an aperture 36 of about 2 to 3 mm on the first film 32a, wherein the Aperture opening 36 is arranged centrally above the opening 34 of the first film 32a.
- the films 32a, 32b may be glued to each other prior to application and then applied as a unit to the repair site 22.
- the first film 32a serves as a distance sensor for the second film 32b.
- the spray diameter is determined by the aperture 36.
- the defect area is covered with a thin basecoat 16b, the thickness of which depending on the color used about 5 to 75%, but especially about 5 to 50% and preferably about 10 to 25% of the layer thickness of the original basecoat 16.
- the diameter of the overfoaming region here is usually only less than about 20 mm, but in particular significantly less than about 10 mm, with a diameter of the crater-shaped depression of about 2 to 4 mm.
- the spaced arrangement of the aperture 36 over the repair point 22 results in a gradual leakage of the edges of the over-fogging range, which is almost invisible to the eye. If the film 32b of the panel 32 were glued directly onto the surrounding clearcoat 18, there would inevitably be a visible edge.
- the lacquer recess 22 is filled with repair lacquer 16a, 18a too lightly or not sufficiently opaque, that is to say with too low a pigment density, the second color layer 16b applied by overspraying must become very dense in order to cover the repair site. If this color layer 16b becomes too thick as a result, it is conspicuously visible in the original finish 12, 14, 16, 18. On the other hand, if one mists too little, the filled-in lacquer recess 22 will shine through the second color layer 16b. Likewise, if there is too much in the ratio between the repair paint 16a, 18a in the resist groove 22 and the second ink layer 16b or the second spot.
- the field of application of the method according to the invention is not limited to the elimination of painting defects in the automotive industry. Rather, the described method can be used advantageously everywhere where it is necessary to eliminate punctiform or small coating defects of the type mentioned as small as possible and almost inconspicuously. As already mentioned, this also applies in particular to curved surfaces.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Details Or Accessories Of Spraying Plant Or Apparatus (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Reparatur von Lackierungsfehlstellen, insbesondere von kleinen Lackierungsfehlstellen einer Automobillackierung, wobei die Lackierung im Fehlstellenbereich so tief abgetragen wird, dass die Lackierungsfehlstelle zumindest teilweise entfernt wird, und eine durch die Abtragung entstandene Vertiefung nachlackiert wird. Sie betrifft zudem Verfahren zum Auffüllen entsprechender Lackierungs-Reparaturstellen oder Lackvertiefungen, insbesondere auch bei Effektlackierungen, mit einem geeigneten Reparaturlack und ein Übernebelungsverfahren für bereits mit Lack aufgefüllte Lackierungs-Reparaturstellen mit einem die Reparaturstelle kaschierenden Farblack. Die Erfindung betrifft ferner ein spezielles Lackierungsverfahren, insbesondere für Automobile, zur Bereitstellung eines optimal geeigneten Farblackes zur Durchführung dieser Verfahren. Schließlich betrifft die Erfindung eine für die Verfahren einsetzbare Schutzfolie zur Abdeckung des die Fehlstelle umgebenden Lackbereiches.
- Beim Lackieren von Automobilen treten regelmäßig kleine Lackierungsfehler oder Lackierungsfehlstellen auf, die gut sichtbar sind und daher nachträglich für das menschliche Auge nahezu unsichtbar beseitigt werden müssen. Diese Fehlstellen können sowohl oberflächliche Fehler in einer äußeren schützenden Klarlackschicht umfassen, die als Lackerhebungen oder Lackpickel auftreten und durch Abschleifen und anschließendes Polieren der Schleifstellen beseitigt werden, als auch unterhalb und/oder innerhalb der Klarlackschicht auftretende Fehler, die durch den Klarlack hindurch gut sichtbar sind und sich nicht durch eine einfache Egalisierung der Klarlackschicht beseitigen lassen. Herkömmlich werden solche Fehlstellen daher zunächst großflächig abgeschliffen, wobei üblicherweise jeweils eine etwa handtellergroße Schleifstelle entsteht, die anschließend großflächig zum Rand hin auslaufend nachlackiert wird. Das Nachlackieren muss hierbei so großflächig erfolgen, dass das Auge eines Betrachters die Übergänge zu der die Fehlstelle umgebenden Originallackierung nicht mehr auflösen kann. Bei diesem sogenannten "Spotrepair-Verfahren" wird das betroffene Fahrzeug beim Nachlackieren als Schutz für die übrige Lackierung bis auf die eigentliche Fehlstelle weitgehend oder komplett mit Folien oder dergleichen abgedeckt oder maskiert, so dass eine entsprechende Fehlstellenreparatur außerordentlich arbeitsaufwendig und teuer ist. Eine andere, nicht minder aufwendige Methode besteht darin, durch eine so genannten Ganzteillackierung das gesamte betroffene Bauteil nachzulackieren.
- Aus der WO 93/10912 geht ferner ein Verfahren zur Herstellung eines einfach erneuerbaren Endüberzuges an einer gewünschten Stelle einer Oberfläche eines Gegenstandes hervor. Das Verfahren besteht aus mehreren Schritten, wobei erstens ein erstes Mittel auf der gewünschten Stelle der Oberfläche des Gegenstandes aufgetragen wird, welches gegen eventuell vorhandene Verunreinigungen wirkt und gleichzeitig eine Schicht als eine Art Primer liefert. Zweitens wird eine Farbe vorbereitet, welche mit der endgültigen Farbe des Endüberzuges des Gegenstandes übereinstimmt, wobei drittens dieser Farbe ein erstes und zweites Additiv beigemischt wird, mit dem Ziel, dass die Farbe einerseits mit der Primerschicht reagiert und an den Stellen, wo der Endüberzug des Gegenstandes fehlerhaft ist, haftet und andererseits in Bereichen eines noch fehlerfreien Endüberzuges kein Haftungsvermögen besitzt. In einem vierten Schritt wird eine Schicht der im dritten Schritt hergestellten Farbe auf die gewünschte Stelle der Oberfläche des Gegenstandes aufgebracht, insbesondere aufgesprüht, und abschließend eine aushärtende durchsichtige Schutzschicht über die gesprühte Farbschicht und die umgebende Fläche in einer Art und Weise aufgebracht, welche eine effektive Anpassung der aufgebrachten, vorzugsweise gesprühten Farbschicht im Vergleich zum Originalendüberzug des Gegenstandes liefert. Die aushärtende Schutzschicht und die gesprühte Farbschicht sind zu einem späteren Zeitpunkt, ohne dem Originalendüberzug Schaden zuzufügen, aus der Oberfläche des Gegenstandes wieder herauslösbar. Nachteilig ist jedoch, dass dieses Verfahren keine vollständig unsichtbare Beseitigung an den gewünschten Stellen der Oberfläche ermöglicht.
- Die Aufgabe der vorliegenden Erfindung besteht in der Schaffung eines weniger arbeitsintensiven, einfacheren, schnelleren und kostengünstigeren gattungsgemäßen Verfahrens zur unauffälligen und für das menschliche Auge nahezu unsichtbaren Beseitigung oder Kaschierung entsprechender Lackierungsfehlstellen.
- Erfindungsgemäß wird diese Aufgabe durch ein Verfahren mit den in Anspruch 1 genannten Merkmalen gelöst.
- Das Nachlackieren des Fehlstellenbereiches umfasst erfindungsgemäß ein Auffüllen der erzeugten Lackvertiefung mit einem Reparaturlack, das heißt das Aufbringen zumindest einer pigmenthaltigen Reparaturlackschicht im Fehlstellenbereich, ein Übernebeln (Kaschieren) des Fehlstellenbereiches mit einem Farblack und ein anschließendes Aufbringen einer Klarlackschicht. Dabei kann der Reparaturlack besonders vorteilhaft entweder als ein Gemisch aus farbgebendern Lack und Klarlack oder als nacheinander aufzutragende Farb- und Klarlackschichten aufgebracht werden. Es soll hier unter farbgebendern Lack oder Farblack ein Lack verstanden werden, der Farbpigmente und gegebenenfalls Effektpigmente enthält. Dadurch, dass in beiden Fällen der Farblackanteil im Reparaturlack durch den Klarlack beziehungsweise durch die Klarlackschicht verdünnt wird, wird - wie im Folgenden noch näher ausgeführt wird - eine genauer der umgebenden Originallackierung entsprechende Reparaturstelle erzielt. Als Farblack sowohl für den Reparaturlack als auch für das Übernebeln wird vorzugsweise Farblack der die Reparaturstelle umgebenden Originallackierung oder ein Farblack der gleichen Lackcharge verwendet. Als Klarlack für den Reparaturlack und/oder die abschließende Klarlackschicht haben sich insbesondere wegen deren erwünschten guten Schrumpfungseigenschaften lichtvernetzte so genannte UV-Klarlacke bewährt. Zum Aufbringen der einzelnen Lackschichten wird hierbei vorzugsweise eine Präzisions-Sprüheinrichtung verwendet, wobei der Fehlstellenbereich zuvor mittels eines Isopropanol/Wasser-Gemisches gereinigt wird. Der Fehlstellenbereich kann zudem zwischen den einzelnen Arbeitsgängen, insbesondere vor und/oder nach dem Übernebeln und/oder dem Aufbringen einer Klarlackschicht, abgeschliffen und/oder poliert werden.
- Bevorzugt ist vorgesehen, dass die Lackierung in einem Bereich abgetragen wird, dessen Durchmesser nicht mehr als ein 10-Faches, nach einer speziellen Ausführung höchstens eines 5-Faches eines Durchmessers der Lackierungsfehlstelle entspricht. Die Lackierung wird also lediglich im Fehlstellenbereich sehr kleinflächig oder sogar nur nahezu punktuell abgetragen. Die Abtragung erfolgt hierbei jeweils nur maximal wenige Millimeter über die Fehlstelle hinaus, so dass der Abtragungs- oder Bearbeitungsbereich im Vergleich zu herkömmlichen Verfahren äußerst klein gehalten und nach entsprechender Nachlackierung auf die nachstehend noch ausführlich beschriebene erfindungsgemäße Art und Weise für das menschliche Auge praktisch nicht mehr sichtbar ist. Der Durchmesser des Abtragungsbereiches beträgt vorzugsweise lediglich etwa 0,5 bis 20 mm, insbesondere jedoch etwa 0,6 bis 10 mm. Besonders gute Ergebnisse ergeben sich bei Durchmessern zwischen etwa 0,7 und 4 mm, insbesondere jedoch zwischen etwa 0,8 und 2 mm.
- Die Lackierung wird vorzugsweise bis in eine sich unter einer schützenden Klarlackschicht befindende farbgebende Basislackschicht oder eine darunter liegende Füllerschicht abgetragen, was bei einem herkömmlichen Lackaufbau einer Automobillackierung einer Abtragungstiefe von etwa 55 bis 75 µm entspricht. Selbst bei tiefer reichenderen Lackierungsfehlstellen oder Einschlüssen bis in den Bereich einer unter der Füllerschicht liegenden und als Korrosionsschutz dienenden katophoretischen Tauchlackierung oder KTL-Schicht lassen sich die Fehlstellen durch eine erfindungsgemäße Reparatur der Füller-, Basis- und/oder Klarlackschicht praktisch unsichtbar kaschieren. Die Lackierung kann in einem solchen Fall zwar auch bis in die KTL-Schicht oder gar bis auf das darunter liegende Blech abgetragen werden, hierbei können jedoch eventuell gewisse Probleme auftreten, da die Füllerfarbe üblicherweise von der Farbe der KTL-Schicht abweicht. Wenn die Reparatur auf einem Originalfülleruntergrund im Bereich der Füller- oder Basislackschicht erfolgt, lassen sich eventuelle Schwierigkeiten bei der nachfolgenden Farbrestaurierung vermeiden. Zudem bleibt bei dieser Vorgehensweise die KTL-Schicht oder Korrosionsschutzschicht unversehrt, die man ansonsten zur Vermeidung eventueller Korrosionsprobleme ebenfalls reparieren oder wieder aufbauen müsste, was mit zumindest einem zusätzlichen Verfahrensschritt verbunden wäre, der zu einer längeren Reparaturzeit und zu höheren Reparaturkosten führen würde.
- Durch das Abtragen der Lackierung wird vorzugsweise eine kraterförmige Vertiefung mit einer Flankensteilheit von etwa 30 bis 95°, insbesondere jedoch von etwa 60 bis 80°, erzeugt. Es können jedoch gegebenenfalls auch andere Werte für die Flankensteilheit gewählt werden; bei zu großen oder zu kleinen Neigungswinkeln können hierbei jedoch eventuelle Probleme beim Abtragen der Lackierung und/oder beim späteren Verfüllen und Kaschieren des erzeugten Kraters auftreten.
- Die Lackierung im Fehlstellenbereich wird vorzugsweise mittels eines Ausbohr-, Ausfräsoder Ausschleifverfahrens, eines Strahlverfahrens oder eines sonstigen geeigneten Materialabtragungsverfahrens, wie zum Beispiel eines Laserverfahrens, abgetragen. Gemäß eines besonders vorteilhaften Verfahrens wird ein Sandstrahlverfahren verwendet, bei dem zudem der Abtragungsvorgang, das heißt die Abtragungsgeschwindigkeit, die Abtragungstiefe und die Form oder die Flankensteilheit der entstehenden kraterförmigen Vertiefung, über das Strahlmittel und/oder die Strahlmittelmenge und/oder die Strahlmittelgeschwindigkeit und/oder die Partikelgröße und/oder die Strahlzeit gesteuert wird. Besonders bewährt hat sich ein Unterdruck-Sandstrahlverfahren, bei dem ein Unterdruck nicht nur zum Ansaugen des verwendeten Strahlmittels über eine Beschleunigungsstrecke, sondern gleichzeitig auch zum Absaugen des Strahlmittels und der abgetragenen Lackpartikel genutzt wird, so dass eventuelle Beschädigungen des den Fehlstellenbereich umgebenden Lackes durch herumfliegende Lack- oder Sandpartikel zuverlässig verhindert werden.
- Vor dem Abtragen, Abschleifen, Polieren und/oder Aufbringen einer Lackschicht, insbesondere jedoch vor dem Abtragen des Fehlstellenbereiches, wird der den Fehlstellenbereich umgebende Lackbereich vorzugsweise durch eine Schutzfolie mit einer lediglich den Fehlstellenbereich und seine unmittelbare Umgebung freilassenden Öffnung abgedeckt. Der eigentliche Arbeitsbereich bei den anschließenden Abtragungs-, Abschleif-, Nachlackierungs- und/oder Poliervorgängen, insbesondere der Durchmesser des Abtragungsbereiches, wird vorzugsweise durch die Größe und Gestalt der Öffnung der Schutzfolie bestimmt. Der Schutzfolie kommt ferner die Aufgabe zu, die weitere Umgebung der Fehlstelle gezielt vor störenden Einwirkungen durch die Bearbeitung, insbesondere vor Farbnebel und mechanischen Beschädigungen, zu schützen. Durch die erfindungsgemäß kleinflächige Arbeitsweise und die Verwendung von Präzisionsinstrumenten zum Abtragen und Lackieren ist nur eine äußerst geringe Folienabmessung erforderlich. Das herkömmliche großflächige aufwendige Abkleben der Lackreparaturstelle entfällt. Störende Lackierungsfehlstellen können somit sehr kleinflächig oder sogar punktuell beseitigt und äußerst unauffällig und für das menschliche Auge nahezu unsichtbar gehalten werden. Entsprechende Schutzfolien sind zudem auch für gekrümmte Flächen geeignet und somit in der Automobilindustrie problemlos einsetzbar. Nach erfolgter Bearbeitung der Lackierungsfehlstelle oder gegebenenfalls auch nach einem der hierfür erforderlichen Zwischenschritte, insbesondere vor dem Übernebeln, wird die vorzugsweise selbsthaftend oder selbstklebend ausgebildete Schutzfolie einfach rückstandsfrei von der Lackschicht abgezogen und entsorgt.
- Der Durchmesser der zentral in der Schutzfolie angeordneten und im Wesentlichen kreisförmigen Öffnung wird für die einzelnen Lackierungsfehlstellen in Abhängigkeit von der Fehlstellengröße jeweils passend gewählt und beträgt typischerweise 0,5 bis 4,0 mm. Besonders gute, das heißt nahezu unsichtbare Reparaturergebnisse lassen sich mit einer Schutzfolienöffnung von 0,8 bis 2,0 mm erzielen.
- Die Schutzfolie kann beispielsweise quadratisch ausgebildet sein mit einer Kantenlänge zwischen etwa 25 x 25 mm2 und etwa 100 x 100 mm2, insbesondere jedoch zwischen etwa 40 x 40 mm2 und etwa 60 x 60 mm2. Es sind jedoch auch andere Ausgestaltungen, wie zum Beispiel kreisrunde Schutzfolien mit entsprechenden Durchmessern, denkbar.
- Die Schutzfolie ist in einer bevorzugten Ausgestaltung mit einer Markierung zur Kennzeichnung der Lage der Öffnung versehen, vorteilhafterweise mit kreuzförmigen Markierungslinien oder dergleichen, um Lackierungsfehlstellen einfacher und besser in den Mittelpunkt der ausgesparten Fläche positionieren zu können. Darüber hinaus ist die Schutzfolie erfindungsgemäß vorzugsweise farbig und/oder transparent ausgebildet, wobei die Färbung der Folie abweichend von der die Reparaturstelle umgebenden Lackfarbe zu wählen ist, so dass sie gleichzeitig als Lackfehlermarkierung verwendbar ist. Aufgrund der geringen Foliendicke wird die Schutzfolie vorzugsweise auf einer Trägereinrichtung aufgebracht und nach verschiedenen Öffnungsdurchmessern und Farben sortiert abzugsfertig ausgeliefert.
- Das Aufbringen der Schutzfolie auf den Lack wird durch Verwendung einer selbsthaftenden oder selbstklebenden Folie erheblich erleichtert. Das Material der Schutzfolie und einer etwaigen haftvermittelnden Beschichtung sollte verschiedenen Anforderungen entsprechen. So sollte sich die Folie nach Gebrauch rückstandsfrei und leicht von dem Lack entfernen lassen, um weitere Nachbehandlungsschritte zu ersparen. Auf der anderen Seite sollte eine Widerstandsfähigkeit des Folienmaterials derart ausgelegt sein, dass die Folie mechanischen Belastungen, beispielsweise beim Sandstrahlvorgang, der typischerweise 50 s bei 20 mbar Unterdruck andauert, standhält, ohne zu perforieren. Gleichzeitig muss die Haftung der Folie ausreichen, um ein partielles Ablösen zu vermeiden. Schließlich sollten weder Folie noch haftvermittelnde Beschichtung in einem für die Nachlackierung verwendeten Lack beziehungsweise Lösungsmittel löslich sein.
- Zur besseren Handhabung sind die Schutzfolien vorzugsweise mit einer Griffeinrichtung oder einem so genannten "Anfasser" versehen, der beispielsweise als eine ein- oder mehrseitige, nicht selbstklebende oder -haftende Randverstärkung ausgebildet sein kann. Auch hierbei sind jedoch wiederum andere Ausgestaltungen denkbar.
- Die Reparatur der Fehlstelle wird um so unauffälliger, je besser ein Farbeindruck der Reparaturstelle mit der umgebenden Originallackierung übereinstimmt. Der Farbeindruck lässt sich farbmetrisch durch den durch seine Wellenlänge bestimmten Farbton, die Farbsättigung und die Helligkeit charakterisieren. Um den Farbton zu treffen, wird - wie bereits erläutert wurde - möglichst der gleiche Farblack der Originallackierung für den Reparatur- und den Übernebelungslack verwendet. Die Farbsättigung wird durch die Gesamtheit der in den einzelnen farbgebenden Schichten überlagernden Farbpigmente oder bei Effektlacken auch Effektpigmente bestimmt. Um den Farbeindruck der Originallackierung möglichst genau nachzuahmen, wird daher der in die Vertiefung aufgebrachte Reparaturlack und der darüber aufgenebelte Farblack derart abgestimmt, dass die Summe der Farb- und/oder Effektpigmente der in die Lackvertiefung aufgebrachten Reparaturlackschicht und der übernebelten Farblackschicht 85 bis 115 %, vorzugsweise 90 bis 110 %, der Summe der die Reparaturstelle umgebenden Originallackierung entspricht. Im optimalen Fall weicht die Anzahl der Pigmente um maximal ±3 % von der Originallackierung ab. Dabei bezieht sich die Summe der Pigmente jeweils auf eine senkrecht zu einer Lackoberfläche verlaufende Achse, das heißt auf die Gesamtlacktiefe. Dabei ist weiterhin vorgesehen, dass ein Anteil von Farbpigmenten und/oder Effektpigmenten in dem in die Lackvertiefung aufgebrachten Reparaturlack derart bemessen wird, dass die Summe der Farb- und/oder Effektpigmente der Reparaturlackschicht 50 bis 95 %, vorzugsweise 65 bis 92 %, der Summe von Farb- und/oder Effektpigmenten der Farblackschicht der Originallackierung entspricht. Noch bessere Ergebnisse lassen sich mit einer Reparaturlackschicht erzielen, die 75 bis 90 % der Pigmente der Originallackierung enthält. Die genannten Anteile lassen sich durch entsprechende Anteile des Farblackes der Reparaturlackschicht beziehungsweise durch eine entsprechende Verdünnung mit Klarlack einstellen. Insgesamt ist wichtig, dass in jedem Fall die Summe der Pigmente der Reparaturlackschicht geringer als in der Originallackschicht ist, um die fehlende Sättigung durch eine entsprechende Auslegung der die Reparaturstelle übernebelnden Farblackschicht zu ergänzen. Letzteres wird durch eine geeignete Wahl einer Schichtdicke der Farblackschicht erreicht. Vorzugsweise wird ferner ein zumindest gleich heller Reparaturlack wie die Originallackierung aufgebracht, dessen Farbeindruck später durch das anschließende Übernebeln korrigiert wird, da die Farbkorrektur eines zu dunklen Reparaturlackes durch Übernebeln nachträglich kaum noch möglich ist.
- Eine besondere Schwierigkeit bei der Reparatur kleiner Lackierungsfehler ist durch eine räumliche Ausrichtung von Effektpigmenten in so genannten Effektlacken gegeben. Aufgrund einer zweidimensionalen plättchen- oder stäbchenartigen Gestalt üblicher Effektpigmente richten sich diese bevorzugt parallel zur Substratfläche und zueinander aus. Im Oberflächenbereich der Lackschicht tendieren die Effektpigmente zudem zu einer oberflächenparallelen Ausrichtung. Im Ergebnis nehmen in ausgedehnten Lackflächen die Effektpigmente daher eine weitestgehend geordnete Ausrichtung an, die den optischen Eindruck wesentlich bestimmt und den Reflexionsgrad abhängig von einem Betrachtungswinkel variiert. Bei der Reparatur kleiner Lackierungsfehler kommt es wegen der geringen Schichtdicke der Reparaturlackschicht, des nicht planen Untergrundes sowie des kleinen Reparaturlackvolumens zu einer von der umgebenden Lackierung abweichenden Ausrichtung der Effektpigmente und einer unerwünschten optischen Auffälligkeit der Reparaturstelle. Nach einem besonders vorteilhaften Verfahren zum Auffüllen einer Lackvertiefung oder einer Lackierungs-Reparaturstelle bei Effektlacken ist daher vorgesehen, dass mindestens 80 %, vorzugsweise mindestens 90 % der Effektpigmente der in die Vertiefung aufgebrachten Reparaturlackschicht sich im Wesentlichen parallel zu den Effektpigmenten einer die Reparaturstelle umgebenden Originallackierung ausrichten, das heißt parallel zur Lackoberfläche. Dabei ist besonders bevorzugt vorgesehen, dass eine durch die Effektpigmente der Reparaturlackschicht gebildete Hauptreflexionsebene um nicht mehr als 10°, insbesondere um höchstens 5°, von einer Hauptreflexionsebene der Effektpigmente der Originallackierung abweicht. Dies lässt sich mit einem Verfahren erreichen, bei dem eine Oberflächenspannung des effektpigmenthaltigen Reparaturlackes, insbesondere durch geeignete Auswahl des Lösungsmittels, derart eingestellt wird, dass der Reparaturlack nach Aushärtung eine im Wesentlichen plane Oberfläche ausbildet, wobei eine maximale Höhenabweichung bezüglich des umgebenden Lackniveaus höchstens 10 µm beträgt. Noch vorteilhafter beträgt die Höhenabweichung höchstens 5 µm, insbesondere höchstens 1 µm. Auf diese Weise wird vermieden, dass durch konkave oder konvexe Oberflächenverzerrungen im Reparaturstellenbereich Pigmentausrichtungen verursacht werden, die von der parallelen Ausrichtung in der Umgebung abweichen.
- In einer weiteren vorteilhaften Ausbildung des Verfahrens wird ein effektpigmenthaltiger Reparaturlack aufgetragen, dessen Reflexionsgrad unabhängig von einem Betrachtungswinkel ist. Dies lässt sich etwa erreichen, indem Effektpigmente für den Reparaturlack verwendet werden, die statt der üblichen stäbchen- oder plättchenförmigen Gestalt eine dreidimensionale Gestaltung besitzen, bei der ein Verhältnis von Ausdehnungen zweier Dimensionen jeweils 0,2 bis 5 beträgt. Dies kann insbesondere eine tetraedrische, kubische, oktaedrische oder eine andere im Wesentlichen gleichflächige Geometrie oder eine kugelförmige Gestaltung sein. Derartige Pigmente zeigen keine oder eine nur geringe Neigung zur Ausrichtung und weisen daher zumindest weitgehend richtungsunabhängige Reflexionseigenschaften auf.
- Vorzugsweise wird zum Auffüllen des Kraters ein Reparaturlack aufgebracht, der eine um mehr als etwa 30 %, insbesondere eine mehr als etwa 50 %, geringere Schrumpfung als der farbgebende Lack der die Reparaturstelle umgebenden Originallackierung besitzt. Erreichen lässt sich dies durch einen Reparaturlack mit einem Feststoffgehalt von mehr als etwa 40 %, insbesondere jedoch mehr als etwa 50 %.
- Der Reparaturlack wird erfindungsgemäß vorzugsweise so dick aufgebracht, dass die Reparaturstelle bezüglich des sie umgebenden Lackniveaus nur noch eine Abweichung, insbesondere eine Überhöhung, von maximal etwa 10 µm aufweist. Besonders gute Ergebnisse ergeben sich bei Abweichungen von maximal etwa 5 µm, insbesondere jedoch maximal etwa 1 µm.
- Es wurde bereits mehrfach erwähnt, dass der Reparaturlack einen farbgebenden pigmenthaltigen Lack und Klarlack, der als volumenausfüllendes Material verwendet wird, umfasst. In diesem Sinne beziehen sich die vorausgehend erläuterten Eigenschaften des Reparaturlackes, wie Farbton, Farbeindruck, Farbsättigung, Helligkeit, Reflexionseigenschaften und Schrumpfeigenschaften, grundsätzlich auf die Summe aus Farb- und Klarlack unabhängig, ob diese als Gemisch oder schichtweise aufgetragen werden.
- Beim Übernebeln der Lackierungs-Reparaturstelle wird bevorzugt ein Farblack aufgebracht, der eine höhere Pigmentdichte als der Reparaturlack besitzt, wobei vorzugsweise Farblack der die Reparaturstelle umgebenden Originallackierung oder zumindest ein Farblack der gleichen Lackcharge verwendet wird. Auf diese Weise lässt sich der Farbeindruck besonders gut auf die umgebende Originallackierung abstimmen. Der Übernebelungsbereich besitzt vorzugsweise einen Durchmesser von weniger als etwa 20 mm, insbesondere jedoch weniger als etwa 10 mm, und ist damit ebenfalls wesentlich kleinflächiger als im Stand der Technik üblich. Beim Übernebeln wird vorzugsweise eine Farbschicht aufgebracht, deren Dicke etwa 5 bis 75 %, vorzugsweise jedoch 5 bis 50 %, insbesondere etwa 10 bis 25 %, der Dicke der farbgebenden Schicht der die Reparaturstelle umgebenden Originallackierung beträgt.
- Das Übernebeln der Reparaturstelle mit farbgebendern Lack in einem Übernebelungsbereich mit einem Durchmesser von insbesondere kleiner als 10 mm wird bevorzugt durch Abschattung des die Reparaturstelle umgebenden Bereiches durch eine beabstandet zur Oberfläche angeordneten Blende erreicht, die vor dem Übernebeln angeordnet wird. Eine hierfür besonders geeignete Blende umfasst zwei übereinander auf der Lackierungsoberfläche angeordnete Folien mit übereinander liegenden Öffnungen. Dabei besitzt die Öffnung einer lackseitig angeordneten, abstandsgebenden Folie einen größeren Durchmesser als die Öffnung (Blendenöffnung) der darüber liegenden, den Übernebelungsbereich bestimmenden Folie. Ein zur Erzielung eines Übernebelungsbereiches von unter 10 mm bevorzugter Durchmesser der Blendenöffnung beträgt 1 bis 5 mm, insbesondere 2 bis 3 mm. Gleichzeitig hat sich eine Folienstärke der lackseitig angeordneten Folie von 0,5 bis 2,0 mm, insbesondere von 1 mm, besonders bewährt. Diese Folienstärke gibt den Abstand zwischen Blendenöffnung und Lackierungsoberfläche vor, welcher ein nahezu übergangsloses Verlaufen des Übernebelungsbereiches gewährleistet.
- Da beim Nachlackieren, das heißt beim Auffüllen und Übernebeln der Lackierungs-Reparaturstelle, als farbgebender Lack vorzugsweise Farblack der die Reparaturstelle umgebenden Originallackierung oder zumindest ein Lack der gleichen Lackcharge verwendet wird, wird erfindungsgemäß zudem noch vorgeschlagen, dass bei einem herkömmlichen Lackierungsverfahren stets eine bestimmte Menge des zum Lackieren verwendeten farbgebenden Lacks oder der betreffenden Lackcharge abgesondert und für eine eventuell erforderliche spätere Lackreparatur aufbewahrt wird.
- Weitere Einzelheiten, Merkmale und Vorteile der vorliegenden Erfindung ergeben sich nicht nur aus den zugehörigen Ansprüchen - für sich und/oder in Kombination - sondern auch aus der nachfolgenden Beschreibung eines bevorzugten erfindungsgemäßen Ausführungsbeispiels in Verbindung mit den zugehörigen Zeichnungen.
- In den Zeichnungen zeigen:
- Figur 1
- in einem stark vergrößerten Maßstab eine schematische Darstellung eines Querschnitts durch eine Automobillackierung mit einer typischen Lackierungsfehlstelle in Form eines Fremdeinschlusses;
- Figur 2
- in einem annähernd originalgetreuen Maßstab eine schematische Darstellung einer Draufsicht einer auf einen Fehlstellenbereich aufgeklebten Schutzfolie;
- Figur 3
- die Darstellung gemäß Figur 1 mit einer im Fehlstellenbereich erfindungsgemäß in den Lack eingebrachten kraterförmigen Vertiefung;
- Figur 4
- die Darstellung gemäß Figur 3 mit erfindungsgemäß aufgefülltem und übernebeltem Fehlstellenbereich und aufgeklebter Blende und
- Figur 5
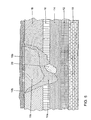
- die Darstellung gemäß Figur 4 mit efindungsgemäß nachlackiertem Fehlstellenbereich zur Kaschierung des Fremdeinschlusses.
- Die Lackierung gemäß Figur 1 umfasst eine auf einem Blech 10 aufgebrachte Korrosionsschutzschicht oder KTL-Schicht 12 mit einer Dicke von etwa 17 bis 22 µm, eine darüber liegende Füllerschicht 14 mit einer Dicke von etwa 30 bis 40 µm, eine farbgebende Basislackschicht 16 mit einer Dicke von etwa 12 bis 30 µm und eine schützende Klarlackschicht 18 mit einer Dicke von etwa 35 bis 40 µm. In der Basislackschicht 16 und der Füllerschicht 14 befindet sich eine bis in die Klarlackschicht 18 reichende Lackierungsfehlstelle 20 in Form eines kleinen und angesichts der Automobildimensionen nahezu "punktförmigen" Fremdeinschlusses, der trotz seiner geringen Größe durch die Klarlackschicht 18 hindurch für das menschliche Auge gut sichtbar ist und daher durch ein geeignetes Korrektur- oder Reparaturverfahren, wie zum Beispiel das nachfolgend beschriebene erfindungsgemäße Reparaturverfahren, beseitigt und/oder für das menschliche Auge nahezu unsichtbar kaschiert werden muss, um eine einwandfreie Lackierung ohne wertmindernde sichtbare Lackierungsfehlstellen zu erhalten.
- Vor Beginn der erfindungsgemäßen Reparaturarbeiten wird - wie in der Draufsicht in Figur 2 dargestellt ist - die Umgebung der Lackierungsfehlstelle oder Reparaturstelle zunächst durch eine Schutzfolie 24 mit einer lediglich den Fehlstellenbereich freilassenden Öffnung 26 abgedeckt, so dass der umgebende Lackbereich sicher vor eventuellen Beschädigungen oder Bearbeitungsspuren geschützt wird. Ein großflächiges Abkleben des gesamten oder nahezu des gesamten Fahrzeugs wie bei herkömmlichen Reparaturverfahren ist dabei nicht erforderlich. Bei der Schutzfolie 24 handelt es sich um eine aus einem geeigneten Kunststoff bestehende, vorzugsweise selbstklebend ausgebildete, quadratische Folie mit einer Seitenlänge a von etwa 50 x 50 mm, die in der Mitte eine kreisförmige Öffnung 26 mit einem Durchmesser von etwa 2 mm aufweist und so auf die Klarlackschicht 18 aufgeklebt wird, dass sich die Lackierungsfehlstelle 20 in der Mitte der Öffnung 26 befindet. Die Schutzfolie 24 ist mit einer kreuzförmigen Markierung 28 versehen, in deren Zentrum sich die Öffnung 26 befindet. Die Markierung 28 dient der Kennzeichnung der Öffnung 26 und der komfortableren Positionierung der Öffnung 26 über der Fehlstelle 20. Zum einfacheren Anbringen und zur leichteren Handhabung ist die linke Folienseite mit einer Griffeinrichtung 30 in Form einer entsprechenden nicht selbstklebenden Randverstärkung versehen. Die Schutzfolie 24 kann verschiedenfarbig und gleichzeitig transparent ausgebildet sein und somit je nach Autofarbe gleichzeitig auch als Markierungseinrichtung für zu beseitigende oder zu kaschierende Lackierungsfehler verwendet werden. Die Dicke der Schutzfolie beträgt bei dem vorliegenden Ausführungsbeispiel etwa 0,2 mm.
- Nach dem Aufbringen der Schutzfolie wird die Lackschicht im Fehlstellenbereich gemäß Figur 3 mittels eines Unterdruck-Sandstrahlverfahrens kraterförmig bis in die Füllerschicht 14 hinein abgetragen, wobei gleichzeitig auch der Einschluss 20 so weit abgetragen oder entfernt wird, dass er nicht mehr über den farbgebenden Basislack 16 hinaus in die Klarlackschicht 18 hineinragt. Der Durchmesser des Abtragungsbereiches an der Oberfläche wird durch den Durchmesser der Öffnung 26 der Schutzfolie 24 definiert und beträgt somit etwa 2 mm. Er ist damit nur minimal größer als der Einschluss 20 selbst.
- Bei dem verwendeten Sandstrahlverfahren wird ein Strahlmittel mittels eines aufgebauten Unterdruckes über eine Beschleunigungsstrecke auf die Strahl-, Abtragungs- oder Reparaturstelle gerichtet, wobei die Abtragungsgeschwindigkeit sowie die Tiefe und Gestalt der sich bildenden Lackvertiefung durch die abrasiv wirksame Strahlmittelmenge gesteuert wird. Die gewünschte Dosierung erfolgt hierbei entweder durch eine Begrenzung der zur Verfügung stehenden Strahlmittelmenge oder durch eine zeitliche Begrenzung des Strahlvorgangs bei kontinuierlicher Strahlmittelzufuhr. Es kann jedoch auch eine Steuerung über die Partikelgeschwindigkeit und/oder Partikelgröße und/oder das eigentliche Strahlmittelmaterial erfolgen. Durch den. Unterdruck werden zudem nicht nur die Strahlmittelteilchen, sondern auch die abgetragenen Lackpartikel und Fremdeinschlussteilchen abgesaugt und die nähere und weitere Umgebung der Reparaturstelle damit zuverlässig vor eventuellen Beschädigungen durch herumfliegende Partikel geschützt. Es können jedoch auch andere geeignete Materialabtragungsverfahren, wie zum Beispiel ein Laserverfahren, zur Erzeugung der gewünschten kraterförmigen Vertiefung im Fehlstellenbereich und zur teilweisen oder vollständigen Abtragung der Lackierungsfehlstelle verwendet werden.
- Nach dem Abtragen der Lackierung und der Bildung einer kraterförmigen Vertiefung 22 gewünschter Form und Größe im Fehlstellenbereich wird die Vertiefung 22 zunächst mit einem, mit einem Gemisch aus Isopropanol und destilliertem Wasser befeuchteten weichen Tuch ausgewischt, um vor dem erfindungsgemäßen Aufbringen des Reparaturlackes 16a, 18a eventuell anhaftende Farbpartikel oder Schmutzteilchen zu beseitigen. Es können jedoch auch andere Reinigungsmöglichkeiten, wie zum Beispiel ein Ausblasen mit Druckluft oder dergleichen, verwendet werden.
- Nach dem Reinigen der erzeugten Lackvertiefung 22 wird gemäß Figur 4 mittels einer (nicht dargestellten) Präzisions-Sprüheinrichtung auf die schrägen Seitenwände und auf den Bodenbereich der Vertiefung 22 zunächst eine farbgebende Basislackschicht 16a aufgebracht, wobei zur Erreichung eines optimalen Reparaturergebnisses mit einer für das menschliche Auge kaum noch sichtbaren Reparaturstelle 22 Original-Basislack 16 der die Reparaturstelle 22 umgebenden Originallackierung 12, 14, 16, 18 oder zumindest ein Lack der gleichen Lackcharge verwendet wird. Dieser Lack wird beim Aufbringen der Originallackierung 12, 14, 16, 18 abgefüllt oder abgesondert und für eventuelle spätere Lackreparaturen aufbewahrt.
- Nach dem Aufbringen der Basislackschicht 16a in die Vertiefung 22 wird die die Lackreparaturstelle schützend umgebende, selbsthaftend oder selbstklebend ausgebildete, aufgebrachte Schutzfolie 24 einfach rückstandsfrei von der Lackschicht abgezogen und entsorgt.
- Anschließend wird der verbleibende Rest der Vertiefung 22 mit Klarlack 18a aufgefüllt, der als volumenausfüllendes Material ohne Farbeindruck dient. Der Klarlack 18a wird hierbei so dick aufgebracht, dass die Reparaturstelle 22 nach der Trocknung des Klarlacks 18a bezüglich der Oberfläche der sie umgebenden Klarlackschicht 18 nur noch eine minimale Abweichung von maximal einigen wenigen Mikrometern, insbesondere jedoch eine leichte Überhöhung von weniger als etwa 1 µm, aufweist, die anschließend auf das sie umgebende Klarlackniveau abgeschliffen und poliert wird. Der Klarlack 18a wird hierbei so gewählt, dass nach dem Trocknen und gegebenenfalls Abschleifen nur noch eine Schrumpfung von maximal etwa 3 µm auftritt. Aufgrund ihrer guten Schrumpfungseigenschaften bewährten sich so genannte UV-Klarlacke hierbei besonders gut.
- Eine andere Möglichkeit besteht darin, die im Fehlstellenbereich in den Lack 12, 14, 16, 18 eingebrachte Vertiefung 22 mit einer Mischung aus Basislack 16 und Klarlack 18 aufzufüllen, wobei auch hierbei wiederum zur Erreichung optimaler Reparaturergebnisse Original-Basislack 16 der die Reparaturstelle 22 umgebenden Originallackierung 12, 14, 16, 18 oder zumindest ein Lack der gleichen Lackcharge verwendet wird. Das Mischungsverhältnis zwischen Basislack 16 und Klarlack 18 wird hierbei so gewählt, dass die als Reparaturlack verwendete Mischung eine um mehr als etwa 30 %, vorzugsweise jedoch mehr als etwa 50 %, geringere Schrumpfung als der Original-Basislack 16 aufweist, was sich durch einen hohen Feststoffgehalt von mehr als etwa 40 %, insbesondere jedoch mehr als etwa 50 %, erreichen lässt, der durch den den Basislack 16 verdünnenden Klarlack 18 mit seinem hohen Feststoffgehalt von etwa 60 % in den Reparaturlack eingebracht wird. Bei beiden Verfahrensvarianten entspricht der Farbeindruck der aufgefüllten Vertiefung 22 oder der Lackreparaturstelle 22 damit bereits im Wesentlichen dem erwünschten Farbeindruck der sie umgebenden Originallackierung 12, 14, 16, 18.
- Nach dem Auffüllen der Lackvertiefung 22 mit Reparaturlack 16a, 18a, dem Trocknenlassen und dem Abschleifen des aufgebrachten Reparaturlacks 16a, 18a auf das Niveau des umgebenden Klarlackes 18 wird die Reparaturstelle zur Kaschierung der Farbübergänge mittels der Präzisions-Sprüheinrichtung mit Original-Basislack 16 übernebelt. Zur Begrenzung des Übernebelungsbereiches auf einen Durchmesser vorzugsweise unterhalb von 10 mm wird der die Reparaturstelle 22 umgebende Bereich mittels einer Blende 32 abgeschattet. Dafür wird zunächst eine selbstklebende oder selbsthaftende erste Folie 32a mit einer Folienstärke von etwa 1 mm derart auf die Oberfläche der Originallackierung 12, 14, 16, 18 aufgebracht, dass eine Öffnung 34 der Folie 32a von etwa 8 mm über der Reparaturstelle 22 positioniert wird. Dann wird eine zweite Folie 32b mit einer Blendenöffnung 36 von etwa 2 bis 3 mm auf die erste Folie 32a aufgeklebt, wobei die Blendenöffnung 36 zentrisch über der Öffnung 34 der ersten Folie 32a angeordnet wird. Alternativ können die Folien 32a, 32b auch vor der Applikation aufeinander geklebt werden und dann als Einheit auf die Reparaturstelle 22 aufgebracht werden. Die erste Folie 32a dient als Abstandsgeber für die zweite Folie 32b. Der Sprühdurchmesser wird durch die Blendenöffnung 36 bestimmt. Nach Aufbringen der Blende 32 wird der Fehlstellenbereich mit einer dünnen Basislackschicht 16b übernebelt, deren Dicke je nach verwendeter Farbe etwa 5 bis 75 %, insbesondere jedoch etwa 5 bis 50 % und vorzugsweise etwa 10 bis 25 % der Schichtdicke der Original-Basislackierung 16 beträgt. Der Durchmesser des Übernebelungsbereiches liegt hierbei üblicherweise lediglich bei weniger als etwa 20 mm, insbesondere jedoch bei deutlich weniger als etwa 10 mm, bei einem Durchmesser der kraterförmigen Vertiefung von etwa 2 bis 4 mm. Durch die beabstandete Anordnung der Blendenöffnung 36 über der Reparaturstelle 22 ergibt sich ein graduelles Auslaufen der Ränder des Übernebelungsbereiches, der für das Auge nahezu unsichtbar verläuft. Würde die Folie 32b der Blende 32 direkt auf den umgebenden Klarlack 18 aufgeklebt, bliebe zwangsläufig ein sichtbarer Rand stehen.
- Beim Übernebeln der Lackreparaturstelle ist darauf zu achten, dass die Summe der Farbpigmente beziehungsweise Effektpigmente, die durch Überdeckung der beiden Farbaufträge 16a und 16b entsteht, im Farbeindruck der umgebenden Lackierung 12, 14, 16, 18 entspricht. Hierbei werden typischerweise etwa 75 % bis 90 % des Originalfarbeindrucks bereits durch das Auffüllen der Vertiefung 22 mit Reparaturlack 16a, 18a, das heißt mit Basislack 16a und Klarlack 18a, erreicht, während das Nachnebeln mit Basislack 16b den so erzeugten Farbeindruck beziehungsweise Reflexionseindruck nur noch korrigiert. Das exakte Verhältnis ist von Farbton zu Farbton unterschiedlich. Wenn die Lackvertiefung 22 zu hell oder zu wenig deckend, das heißt mit einer zu geringen Pigmentdichte, mit Reparaturlack 16a, 18a gefüllt wird, muss die durch Übernebeln aufgebrachte zweite Farbschicht 16b sehr dicht werden, um die Reparaturstelle abzudecken. Wenn diese Farbschicht 16b dadurch zu dick wird, ist sie in der Originallackierung 12, 14, 16, 18 zu auffällig sichtbar. Nebelt man dagegen zu wenig nach, scheint die aufgefüllte Lackvertiefung 22 durch die zweite Farbschicht 16b hindurch. Genauso ist es bei einem Zuviel im Verhältnis zwischen dem Reparaturlack 16a, 18a in der Lackvertiefung 22 und der zweiten Farbschicht 16b oder dem zweiten Spot. Eine Korrektur einer zu dunklen Kraterfüllung oder eines zu dunklen Reparaturlacks 16a, 18a durch Nachnebeln ist daher jedoch kaum noch möglich, da die Summe der Farbpigmente über der kreisförmigen Lackreparaturstelle größer ist als in der Fläche. Entsprechendes gilt für eine Korrektur eines im Reparaturlack 16a, 18a zu hohen Anteils an Effektpigmenten.
- Nach dem Trocknenlassen der aufgebrachten Basislackschicht 16b wird die Blende 32 entfernt und der Fehlstellenbereich schließlich noch mit einer schützenden Klarlackschicht 18b abgedeckt und nach deren Trocknen nachpoliert. Das Ergebnis ist in Figur 5 dargestellt.
- Das Anwendungsgebiet des erfindungsgemäßen Verfahrens ist selbstverständlich nicht nur auf die Beseitigung von Lackierungsfehlern im Automobilbau beschränkt. Das beschriebene Verfahren ist vielmehr dort überall vorteilhaft einsetzbar, wo es gilt, punktförmige oder kleine Lackierungsfehler der genannten Art möglichst kleinflächig und nahezu unauffällig zu beseitigen. Wie bereits erwähnt wurde, gilt dies insbesondere auch für gekrümmte Flächen.
Claims (58)
- Verfahren zur Reparatur von Lackierungsfehlstellen (20), insbesondere von kleinen Lackierungsfehlstellen (20) einer Automobillackierung, wobei die Lackierung (12, 14, 16, 18) im Fehlstellenbereich so tief abgetragen wird, dass die Lackierungsfehlstelle (20) zumindest teilweise entfernt wird, und eine durch die Abtragung entstandene Vertiefung (22) nachlackiert wird, dadurch gekennzeichnet, dass das Nachlackieren ein Aufbringen zumindest einer Reparaturlackschicht (16a, 18a) in die Vertiefung (22), ein Übernebeln des Fehlstellenbereiches mit einem Farblack (16b) und ein Aufbringen einer Klarlackschicht (18b) umfasst, und die Reparaturlackschicht (16a, 18a) zumindest je eine Farblackschicht (16a) und eine Klarlackschicht (18a) oder eine Lackschicht aus einem Lackgemisch aus Farblack (16a) und einem Klarlack (18a) umfasst.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) in einem Bereich abgetragen wird, dessen Durchmesser nicht mehr als ein 10-Faches eines Durchmessers der Lackierungsfehlstelle (20) entspricht.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass der Durchmesser der Abtragung nicht mehr als ein 5-Faches der Lackierungsfehlstelle (20) entspricht.
- Verfahren nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) in einem 0,5 bis 20 mm großen Bereich abgetragen wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) in einem 0,6 bis 10 mm großen Bereich abgetragen wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) in einem 0,7 bis 4 mm großen Bereich abgetragen wird.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) in einem 0,8 bis 2 mm großen Bereich abgetragen wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) bis in eine sich unter der Klarlackschicht (18) befindende farbgebende Basislackschicht (16) oder eine darunter liegende Füllerschicht (14) abgetragen wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) bis in eine Tiefe von 55 bis 75 µm bezüglich der Oberfläche abgetragen wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass durch das Abtragen eine kraterförmige Vertiefung (22) mit einer Flankensteilheit von 30 bis 95° erzeugt wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass durch das Abtragen eine kraterförmige Vertiefung (22) mit einer Flankensteilheit von 60 bis 80° erzeugt wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) mittels eines Ausbohr-, Ausfräs- oder Ausschleifverfahrens, eines Strahlverfahrens oder eines sonstigen Materialabtragungsverfahrens abgetragen wird.
- Verfahren nach Anspruch 12, dadurch gekennzeichnet, dass die Lackierung (12, 14, 16, 18) mit einem Sandstrahlverfahren abgetragen und bei dem ein Unterdruck zur Beschleunigung des Strahlmittels genutzt wird.
- Verfahren nach Anspruch 13, dadurch gekennzeichnet, dass der Abtragungsvorgang der Lackierung (12, 14, 16, 18) über ein Strahlmittel und/oder eine Strahlmittelmenge und/oder eine Strahlmittelgeschwindigkeit und/oder eine Strahlzeit des Sandstrahlverfahrens gesteuert wird.
- Verfahren nach Anspruch 13 oder 14, dadurch gekennzeichnet, dass ein Sandstrahlverfahren verwendet wird, bei dem der Unterdruck gleichzeitig zum Absaugen des Strahlmittels und abgetragener Lackpartikel genutzt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Farblack (16a) für den Reparaturlack (16a, 18a) und/oder als farbgebender Lack (16b) für das Übernebeln Farblack (16) der die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18) oder ein Farblack der gleichen Lackcharge verwendet wird.
- Verfahren nach einem der Ansprüche 1 oder 16, dadurch gekennzeichnet, dass als Klarlack (18a) für den Reparaturlack (16a, 18a) und/oder für die abschließende Klarlackschicht (18b) ein UV-Lack verwendet wird.
- Verfahren nach einem der Ansprüche 1, 16 oder 17, dadurch gekennzeichnet, dass der Fehlstellenbereich vor dem Aufbringen einer Lackschicht gereinigt wird.
- Verfahren nach Anspruch 18, dadurch gekennzeichnet, dass zum Reinigen ein lsopropanol/Wasser-Gemisch verwendet wird.
- Verfahren nach einem der Ansprüche 1 oder 16 bis 19, dadurch gekennzeichnet, dass der Fehlstellenbereich vor und/oder nach dem Übernebeln und/oder nach dem Aufbringen der Klarlackschicht (18b) abgeschliffen und/oder poliert wird.
- Verfahren nach einem der Ansprüche 1 oder 16 bis 20, dadurch gekennzeichnet, dass zum Nachlackieren eine Präzisions-Sprüheinrichtung verwendet wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der den Fehlstellenbereich umgebende Lackbereich vor dem Abtragen, Abschleifen, Polieren und/oder dem Aufbringen einer Lackschicht durch eine Schutzfolie (24) mit einer lediglich den Fehlstellenbereich und seine unmittelbare Umgebung freilassenden Öffnung (26) abgedeckt wird.
- Verfahren nach Anspruch 22, dadurch gekennzeichnet, dass der den Fehlstellenbereich umgebende Lackbereich vor dem Abtragen der Lackierung (12, 14, 16, 18) mit der Schutzfolie (24) abgedeckt wird.
- Verfahren nach Anspruch 22 oder 23, dadurch gekennzeichnet, dass die Öffnung (26) der Schutzfolie (24) die Abmessung des Abtragungsbereiches, insbesondere des Kraters (22), definiert.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das Nachlackieren ein Aufbringen zumindest einer pigmenthaltigen Reparaturlackschicht (16a, 18a) in die Vertiefung (22), ein Übernebeln des Fehlstellenbereiches mit einem pigmenthaltigen Farblack (16b) und ein Aufbringen einer Klarlackschicht (18b) umfasst, wobei eine Summe der Farb- und/oder Effektpigmente der in die Lackvertiefung (22) aufgebrachten Reparaturlackschicht (16a, 18a) und der übernebelten Farblackschicht (16b) 85 bis 115 % der Summe der die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18), jeweils bezogen auf eine senkrecht zu einer Lackoberfläche verlaufende Achse, entspricht.
- Verfahren nach Anspruch 25, dadurch gekennzeichnet, dass die Summe der Farb- und/oder Effektpigmente der Reparaturlackschicht (16a, 18a) und der übernebelten Farblackschicht (16b) 90 bis 110 %, insbesondere 97 bis 103 %, der Summe der Farb- und/oder Effektpigmente der umgebenden Originallackierung (12, 14, 16, 18) entspricht.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das Nachlackieren ein Aufbringen zumindest einer pigmenthaltigen Reparaturlackschicht (16a, 18a) in die Vertiefung (22), ein Übernebeln des Fehlstellenbereiches mit einem pigmenthaltigen Farblack (16b) und ein Aufbringen einer Klarlackschicht (18b) umfasst, wobei ein Anteil von Farbpigmenten und/oder Effektpigmenten in dem in die Lackvertiefung (22) aufgebrachten Reparaturlack (16a, 18a) derart bemessen wird, dass eine Summe der Farb- und/oder Effektpigmente der Reparaturlackschicht (16a, 18a) 50 bis 95% der Summe von Farb- und/oder Effektpigmenten einer Farblackschicht (16) der die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18), jeweils bezogen auf eine senkrecht zu einer Lackoberfläche verlaufende Achse, entspricht.
- Verfahren nach Anspruch 27, dadurch gekennzeichnet, dass die Summe der Farb- und/oder Effektpigmente der in die Lackvertiefung (22) aufgebrachten Reparaturlackschicht (16a, 18a) 65 bis 92 % der Summe der Farb- und/oder Effektpigmente der Originallackierung (12, 14, 16, 18) entspricht.
- Verfahren nach Anspruch 28, dadurch gekennzeichnet, dass die Summe der Farb- und/oder Effektpigmente der Reparaturlackschicht (16a, 18a) 75 bis 90 % der Summe der Farb- und/oder Effektpigmente der Originallackierung (12, 14, 16, 18) entspricht.
- Verfahren nach einem der Ansprüche 27 bis 29, dadurch gekennzeichnet, dass die Summe der Farb- und/oder Effektpigmente der die Reparaturlackschicht (16a, 18a) übernebelnden Farblackschicht (16b) derart bemessen ist, dass sie eine Differenz der Farb- und/oder Effektpigmente zwischen Originallackierung (12, 14, 16, 18) und Reparaturlackschicht (16a, 18a) ergänzt.
- Verfahren nach einem der Ansprüche 27 bis 30, dadurch gekennzeichnet, dass eine Helligkeit der Reparaturlackschicht (16a, 18a) größer oder gleich einer Helligkeit der die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18) ist.
- Verfahren nach Anspruch 25 oder 27, dadurch gekennzeichnet, dass mindestens 80 % von Effektpigmenten der Reparaturlackschicht (16a, 18a) nach Trocknung eine Ausrichtung annehmen, die im Wesentlichen parallel zu einer Ausrichtung der Effektpigmente einer die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18) ist.
- Verfahren nach Anspruch 32, dadurch gekennzeichnet, dass mindestens 90 % der Effektpigmenten der Reparaturlackschicht (16a, 18a) sich im Wesentlichen parallel zu den Effektpigmenten der die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18) ausrichten.
- Verfahren nach Anspruch 33 oder 34, dadurch gekennzeichnet, dass eine Hauptreflexionsebene von Effektpigmenten der Reparaturlackschicht (16a, 18a) nach Trocknung um nicht mehr als 10°, insbesondere um höchstens 5°, von einer Hauptreflexionsebene der Effektpigmente einer die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18) abweicht.
- Verfahren nach Anspruch 25 oder 27, dadurch gekennzeichnet, dass eine Oberflächenspannung des effektpigmenthaltigen Reparaturlackes (16a, 18a) derart eingestellt wird, dass dieser nach Trocknung eine im Wesentlichen plane Oberfläche ausbildet und eine maximale Höhenabweichung bezüglich des umgebenden Lackniveaus höchstens 10 µm beträgt.
- Verfahren nach Anspruch 35, dadurch gekennzeichnet, dass die Höhenabweichung höchstens 5 µm, insbesondere höchstens 1 µm, beträgt.
- Verfahren nach Anspruch 35 oder 36, dadurch gekennzeichnet, dass die Oberflächenspannung durch geeignete Auswahl eines Lösungsmittels des Reparaturlackes (16a, 18a) eingestellt wird.
- Verfahren nach Anspruch 25 oder 27, dadurch gekennzeichnet, dass ein effektpigmenthaltiger Reparaturlack aufgetragen wird, dessen Reflexionsgrad unabhängig von einem Betrachtungswinkel ist.
- Verfahren nach Anspruch 38, dadurch gekennzeichnet, dass die Effektpigmente des Reparaturlackes (16a, 18a) eine dreidimensionale Gestaltung besitzen, bei der ein Verhältnis von Ausdehnungen zweier Dimensionen jeweils 0,2 bis 5 beträgt.
- Verfahren nach Anspruch 38 oder 39, dadurch gekennzeichnet, dass die Effektpigmente eine im Wesentlichen tetraedrische, kubische, oktaedrische oder eine andere im Wesentlichen gleichflächige Gestaltung oder eine kugelförmige Gestaltung besitzen.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass ein Reparaturlack (16a, 18a) aufgebracht wird, der eine um mehr als 30 % geringere Schrumpfung als der farbgebende Lack (16) der die Reparaturstelle (22) umgebenden Originallackierung (12, 14, 16, 18) besitzt.
- Verfahren nach Anspruch 41, dadurch gekennzeichnet, dass der Reparaturlack (16a, 18a) eine um mehr als 50 % geringere Schrumpfung als der farbgebende Lack (16) der Originallackierung (12, 14, 16, 18) besitzt.
- Verfahren nach Anspruch 41 oder 42, dadurch gekennzeichnet, dass ein Reparaturlack (16a, 18a) aufgebracht wird, der nach erfolgter Trocknung um ≤ 3 µm schrumpft.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass ein Reparaturlack (16a, 18a) mit einem Feststoffgehalt ≥ 40 % verwendet wird.
- Verfahren nach Anspruch 44, dadurch gekennzeichnet, dass ein Reparaturlack (16a, 18a) mit einem Feststoffgehalt ≥ 50 % verwendet wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Reparaturlack (16a, 18a) so dick aufgebracht wird, dass die Reparaturstelle bezüglich des sie umgebenden Lackniveaus (18) der Originallackierung (12, 14, 16, 18) nur noch eine Abweichung, insbesondere eine Überhöhung, von maximal 10 µm nach erfolgter Trocknung aufweist.
- Verfahren nach Anspruch 46, dadurch gekennzeichnet, dass die Abweichung maximal 5 µm beträgt.
- Verfahren nach Anspruch 47, dadurch gekennzeichnet, dass die Abweichung maximal 1 µm beträgt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass ein Farblack (16b) aufgebracht wird, der eine höhere Pigmentdichte als der Reparaturlack (16a, 18a) besitzt.
- Verfahren nach Anspruch 49, dadurch gekennzeichnet, dass das Übernebeln auf einem kleinflächigen Bereich mit einem Durchmesser von weniger als 20 mm erfolgt.
- Verfahren nach Anspruch 50, dadurch gekennzeichnet, dass der Durchmesser weniger als 10 mm beträgt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass durch das Übernebeln eine Farbschicht (16b) aufgebracht wird, deren Dicke 5 bis 75% der farbgebenden Schicht (16) der die Reparaturstelle (16a, 18a) umgebenden Originallackierung (12, 14, 16, 18) beträgt.
- Verfahren nach Anspruch 52, dadurch gekennzeichnet, dass die Farbschichtdicke 5 bis 50 % der farbgebenden Schicht (16) der die Reparaturstelle (16a, 18a) umgebenden Originallackierung (12, 14, 16, 18) beträgt.
- Verfahren nach Anspruch 53, dadurch gekennzeichnet, dass die Farbschichtdicke 10 bis 25 % der farbgebenden Schicht (16) der die Reparaturstelle (16a, 18a) umgebenden Originallackierung (12, 14, 16, 18) beträgt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass vor dem Übernebeln der die Reparaturstelle (16a, 18a) umgebende Bereich durch eine beabstandet zur Oberfläche angeordnete Blende (32) abgeschattet wird.
- Verfahren nach Anspruch 55, dadurch gekennzeichnet, dass vor dem Übernebeln der die Reparaturstelle (16a, 18a) umgebende Bereich durch eine Blende (32) abgeschattet wird und die Blende (32) zwei übereinander angeordnete Folien (32a, 32b) mit übereinander angeordneten Öffnungen (34, 36) umfasst, wobei die Öffnung (34) der lackseitig angeordneten, abstandsgebenden Folie (32a) einen größeren Durchmesser als die Blendenöffnung (36) der den Übernebelungsbereich bestimmenden Folie (32b) besitzt.
- Verfahren nach Anspruch 56, dadurch gekennzeichnet, dass eine abstandsgebende Folienstärke der lackseitig angeordneten Folie (32a) 0,5 bis 2,0 mm, insbesondere 1 mm, beträgt.
- Verfahren nach Anspruch 57, dadurch gekennzeichnet, dass der Durchmesser der den Übernebelungsbereich bestimmenden Blendenöffnung (36) der Folie (32b) 1 bis 5 mm, insbesondere 2 bis 3 mm, beträgt.
Applications Claiming Priority (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10012752 | 2000-03-16 | ||
| DE10012752 | 2000-03-16 | ||
| DE10053141 | 2000-10-26 | ||
| DE10053141 | 2000-10-26 | ||
| DE10055045 | 2000-11-07 | ||
| DE10055045 | 2000-11-07 | ||
| PCT/EP2001/002250 WO2001068270A2 (de) | 2000-03-16 | 2001-02-28 | Verfahren zur kleinflächigen beseitigung von lackierungsfehlern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1268088A2 EP1268088A2 (de) | 2003-01-02 |
| EP1268088B1 true EP1268088B1 (de) | 2007-01-24 |
Family
ID=27213729
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01921289A Expired - Lifetime EP1268088B1 (de) | 2000-03-16 | 2001-02-28 | Verfahren zur kleinflächigen beseitigung von lackierungsfehlern |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20060263515A1 (de) |
| EP (1) | EP1268088B1 (de) |
| JP (1) | JP2003527233A (de) |
| CN (1) | CN1418133A (de) |
| DE (2) | DE50111955D1 (de) |
| WO (1) | WO2001068270A2 (de) |
Families Citing this family (34)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7713297B2 (en) | 1998-04-11 | 2010-05-11 | Boston Scientific Scimed, Inc. | Drug-releasing stent with ceramic-containing layer |
| US20070224235A1 (en) | 2006-03-24 | 2007-09-27 | Barron Tenney | Medical devices having nanoporous coatings for controlled therapeutic agent delivery |
| US8187620B2 (en) | 2006-03-27 | 2012-05-29 | Boston Scientific Scimed, Inc. | Medical devices comprising a porous metal oxide or metal material and a polymer coating for delivering therapeutic agents |
| US8815275B2 (en) | 2006-06-28 | 2014-08-26 | Boston Scientific Scimed, Inc. | Coatings for medical devices comprising a therapeutic agent and a metallic material |
| EP2032091A2 (de) | 2006-06-29 | 2009-03-11 | Boston Scientific Limited | Medizinprodukte mit selektiver beschichtung |
| JP2010503469A (ja) | 2006-09-14 | 2010-02-04 | ボストン サイエンティフィック リミテッド | 薬物溶出性皮膜を有する医療デバイス |
| US7981150B2 (en) | 2006-11-09 | 2011-07-19 | Boston Scientific Scimed, Inc. | Endoprosthesis with coatings |
| US8431149B2 (en) | 2007-03-01 | 2013-04-30 | Boston Scientific Scimed, Inc. | Coated medical devices for abluminal drug delivery |
| US8070797B2 (en) | 2007-03-01 | 2011-12-06 | Boston Scientific Scimed, Inc. | Medical device with a porous surface for delivery of a therapeutic agent |
| US8067054B2 (en) | 2007-04-05 | 2011-11-29 | Boston Scientific Scimed, Inc. | Stents with ceramic drug reservoir layer and methods of making and using the same |
| US7976915B2 (en) | 2007-05-23 | 2011-07-12 | Boston Scientific Scimed, Inc. | Endoprosthesis with select ceramic morphology |
| US8002823B2 (en) | 2007-07-11 | 2011-08-23 | Boston Scientific Scimed, Inc. | Endoprosthesis coating |
| US7942926B2 (en) | 2007-07-11 | 2011-05-17 | Boston Scientific Scimed, Inc. | Endoprosthesis coating |
| US9284409B2 (en) | 2007-07-19 | 2016-03-15 | Boston Scientific Scimed, Inc. | Endoprosthesis having a non-fouling surface |
| US7931683B2 (en) | 2007-07-27 | 2011-04-26 | Boston Scientific Scimed, Inc. | Articles having ceramic coated surfaces |
| US8815273B2 (en) | 2007-07-27 | 2014-08-26 | Boston Scientific Scimed, Inc. | Drug eluting medical devices having porous layers |
| WO2009018340A2 (en) | 2007-07-31 | 2009-02-05 | Boston Scientific Scimed, Inc. | Medical device coating by laser cladding |
| JP2010535541A (ja) | 2007-08-03 | 2010-11-25 | ボストン サイエンティフィック リミテッド | 広い表面積を有する医療器具用のコーティング |
| US8216632B2 (en) | 2007-11-02 | 2012-07-10 | Boston Scientific Scimed, Inc. | Endoprosthesis coating |
| US20090118812A1 (en) * | 2007-11-02 | 2009-05-07 | Boston Scientific Scimed, Inc. | Endoprosthesis coating |
| US8029554B2 (en) | 2007-11-02 | 2011-10-04 | Boston Scientific Scimed, Inc. | Stent with embedded material |
| US7938855B2 (en) | 2007-11-02 | 2011-05-10 | Boston Scientific Scimed, Inc. | Deformable underlayer for stent |
| JP5581311B2 (ja) | 2008-04-22 | 2014-08-27 | ボストン サイエンティフィック サイムド,インコーポレイテッド | 無機材料のコーティングを有する医療デバイス及びその製造方法 |
| WO2009132176A2 (en) | 2008-04-24 | 2009-10-29 | Boston Scientific Scimed, Inc. | Medical devices having inorganic particle layers |
| WO2009155328A2 (en) | 2008-06-18 | 2009-12-23 | Boston Scientific Scimed, Inc. | Endoprosthesis coating |
| US8231980B2 (en) | 2008-12-03 | 2012-07-31 | Boston Scientific Scimed, Inc. | Medical implants including iridium oxide |
| US8071156B2 (en) | 2009-03-04 | 2011-12-06 | Boston Scientific Scimed, Inc. | Endoprostheses |
| US8287937B2 (en) | 2009-04-24 | 2012-10-16 | Boston Scientific Scimed, Inc. | Endoprosthese |
| CN103625652A (zh) * | 2013-11-28 | 2014-03-12 | 陕西飞机工业(集团)有限公司 | 一种用于飞机转场飞行途中的机体表面临时保护方法 |
| KR20180018546A (ko) * | 2015-05-11 | 2018-02-21 | 울마단-알.디. 에이피에스 | 플레이트의 연속 모서리 처리 방법 및 모서리 처리 장치 |
| CN106995036B (zh) * | 2016-01-22 | 2018-11-16 | 江南造船(集团)有限责任公司 | 菱形独立液货舱保护层的修复方法 |
| KR20220049535A (ko) * | 2019-08-23 | 2022-04-21 | 엔트로테크 아이엔씨 | 페인트 필름을 복구하는 방법 및 복구된 페인트 필름을 포함하는 물품 |
| CN112517353A (zh) * | 2020-11-06 | 2021-03-19 | 中国第一汽车股份有限公司 | 一种解决油漆车身返修存在色差的方法 |
| CN116921283A (zh) * | 2023-07-20 | 2023-10-24 | 中国电子科技集团公司第十研究所 | 一种去除天线罩表面漆膜杂质的方法 |
Family Cites Families (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5325844B2 (de) * | 1971-12-30 | 1978-07-29 | ||
| US4814200A (en) * | 1985-08-26 | 1989-03-21 | International Flying Colors, Inc. | Method for restoring painted surface |
| US4960611A (en) * | 1987-09-30 | 1990-10-02 | Kansai Paint Company, Limited | Method of remedying coating |
| JPH0299171A (ja) * | 1988-10-05 | 1990-04-11 | Kansai Paint Co Ltd | 塗膜面の補修塗装方法 |
| JPH0372979A (ja) * | 1989-08-11 | 1991-03-28 | Nippon Paint Co Ltd | ハイソリッドメタリック塗膜の補修方法 |
| DE4009000A1 (de) * | 1990-03-21 | 1991-09-26 | Basf Lacke & Farben | Verfahren zur herstellung einer mehrschichtigen reparaturlackierung |
| JPH04217450A (ja) * | 1990-12-19 | 1992-08-07 | Suzuki Motor Corp | 塗膜の修正方法 |
| JP3065399B2 (ja) * | 1991-09-27 | 2000-07-17 | 新東工業株式会社 | 車輌における塗膜及びパテの除去方法 |
| US5279862A (en) * | 1991-10-21 | 1994-01-18 | E. I. Du Pont De Nemours And Company | Process for refinishing clear coat/color coat finish |
| WO1993010912A1 (en) * | 1991-12-06 | 1993-06-10 | Chipsaway, Inc. | Method of repairing and protecting a vehicle's finish |
| DE4329897A1 (de) * | 1993-09-04 | 1995-03-09 | Basf Lacke & Farben | Verfahren zur Herstellung einer mehrschichtigen Reparaturlackierung |
| US5364656A (en) * | 1993-09-15 | 1994-11-15 | Koorey Daniel P | Method for refinishing vehicle wheels |
| DE4426039A1 (de) * | 1994-07-22 | 1996-01-25 | Basf Lacke & Farben | Verfahren zur Herstellung und Ausbesserung von mehrschichtigen Effektlackierungen |
| DE19613915C1 (de) * | 1996-04-06 | 1997-08-21 | Daimler Benz Ag | Verfahren zum sparsamen Ausbessern einer Schadstelle an einer neuen Außenlackierung eines Kraftfahrzeuges |
| DE19720945A1 (de) * | 1996-05-25 | 1997-11-27 | Volkswagen Ag | Verfahren zur Reparatur lokal begrenzter Lackfilmfehler |
| DE19635447C1 (de) * | 1996-08-31 | 1997-11-20 | Herberts Gmbh | Verfahren zur Herstellung einer Reparaturlackierung |
| DE19646956C1 (de) * | 1996-11-13 | 1998-05-20 | Daimler Benz Ag | Verfahren zur Reparatur kleiner Lackfehler in Lackschichten |
| JPH10165890A (ja) * | 1996-12-09 | 1998-06-23 | Nippon Paint Co Ltd | 塗膜形成方法 |
| DE19727324C1 (de) * | 1997-06-27 | 1999-04-01 | Daimler Benz Ag | Verfahren und Vorrichtung zur Reparatur kleiner Lackfehler in Lackschichten |
| DE19754833A1 (de) * | 1997-12-10 | 1999-06-17 | Volkswagen Ag | Verfahren zur Reparatur lokal begrenzter Fehler in der Lackierung von Teilen, insbesondere Karosserieteilen von Kraftfahrzeugen |
| DE19809982B4 (de) * | 1998-03-09 | 2007-09-27 | Volkswagen Ag | Verfahren zum kleinflächigen Reparieren von Lackfehlerstellen einer Lackbeschichtung |
| JP4187061B2 (ja) * | 1998-09-04 | 2008-11-26 | 上垣 健男 | 車輌塗装面の修理方法 |
| EP0983801A3 (de) * | 1998-09-04 | 2001-03-14 | Dukeplanning & Co. , Inc. | Verfahren zum Reparieren von beschichteten Kraftfahrzeugoberflächen |
| JP2000084473A (ja) * | 1998-09-16 | 2000-03-28 | Nippon Paint Co Ltd | 積層塗膜の形成方法及び補修方法 |
| DE19849802A1 (de) * | 1998-10-29 | 2000-05-04 | Volkswagen Ag | Lackfehlererkennung und Beseitigung |
| DE29904205U1 (de) * | 1999-03-09 | 1999-07-22 | Spittel, Wolfgang, 34132 Kassel | Auflageschablone für Lackausbesserungsarbeiten |
| DE19955012A1 (de) * | 1999-11-16 | 2001-05-17 | Volkswagen Ag | Verfahren zur Beseitigung punktförmiger Lackerhebungen |
| US20040146638A1 (en) * | 2002-12-17 | 2004-07-29 | Harald Kloeckner | Process for repairing coatings |
-
2001
- 2001-02-28 DE DE50111955T patent/DE50111955D1/de not_active Expired - Lifetime
- 2001-02-28 EP EP01921289A patent/EP1268088B1/de not_active Expired - Lifetime
- 2001-02-28 JP JP2001566816A patent/JP2003527233A/ja active Pending
- 2001-02-28 DE DE10110503A patent/DE10110503A1/de not_active Withdrawn
- 2001-02-28 WO PCT/EP2001/002250 patent/WO2001068270A2/de not_active Ceased
- 2001-02-28 CN CN01806640A patent/CN1418133A/zh active Pending
-
2006
- 2006-05-18 US US11/383,978 patent/US20060263515A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| US20060263515A1 (en) | 2006-11-23 |
| WO2001068270A3 (de) | 2002-03-14 |
| EP1268088A2 (de) | 2003-01-02 |
| DE50111955D1 (de) | 2007-03-15 |
| CN1418133A (zh) | 2003-05-14 |
| WO2001068270A2 (de) | 2001-09-20 |
| DE10110503A1 (de) | 2001-09-20 |
| JP2003527233A (ja) | 2003-09-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE10110503A1 (de) | Verfahren zur kleinflächigen Beseitigung von Lackierungsfehlern | |
| EP0842710B1 (de) | Verfahren zur Reparatur kleiner Lackfehler in Lackschichten | |
| DE102015013167B4 (de) | Verfahren zum Bearbeiten von glänzenden Lackoberflächen | |
| DE19613915C1 (de) | Verfahren zum sparsamen Ausbessern einer Schadstelle an einer neuen Außenlackierung eines Kraftfahrzeuges | |
| DE10323412B4 (de) | Verfahren und Vorrichtung zum Herstellen eines Bauteils mit einer Oberfläche vorbestimmten Aussehens | |
| EP2464462A1 (de) | Verfahren und vorrichtung zum glätten einer oberfläche eines bauteils, insbesondere von grossstrukturen | |
| DE4419197A1 (de) | Verfahren zum Herstellen einer ein farbiges Dekor aufweisenden Lackierung | |
| CN109604128A (zh) | 一种家具油漆涂装工艺 | |
| US20030185972A1 (en) | Method for removing minor lacquer imperfections | |
| DE102017116007A1 (de) | Vorrichtung und Verfahren zum Auftragen einer Beschichtung auf einer Innenfläche einer Bohrung eines Kraftfahrzeugrads | |
| KR101974177B1 (ko) | 요철표면을 갖는 석재에 무늬를 형성하는 방법 및 그에 의해 제조된 석재장식품 | |
| EP0719185B1 (de) | Verfahren zur herstellung einer mehrschichtigen reparaturlackierung | |
| DE19854760A1 (de) | Verfahren zum Herstellen eines entfernbaren Oberflächenschutzes auf einer lackierten Kraftfahrzeugkarosserie | |
| DE19809982B4 (de) | Verfahren zum kleinflächigen Reparieren von Lackfehlerstellen einer Lackbeschichtung | |
| DE102010047924A1 (de) | Verfahren und Vorrichtung zum Erzeugen einer Oberfläche einer aushärtenden Flüssigkeit | |
| EP1101539B1 (de) | Verfahren zur Beseitigung punktförmiger Lackerhebungen | |
| DE69325745T2 (de) | Verfahren und Vorrichtung zur Beschichtung einer Glasscheibenoberfläche | |
| DE202019106951U1 (de) | Zusatzaggregat für eine Maschine zum Bearbeiten eines Werkstücks | |
| DE102014117834A1 (de) | Verfahren zum Ausbilden von wenigstens zwei, sich hinsichtlich ihrer Anmutung unterscheidender Bereiche der Schüssel eines Fahrzeugrades sowie Fahrzeugrad | |
| DE19963591C2 (de) | Verfahren zum Ausbessern von Schadstellen in Lackflächen | |
| EP4059617B1 (de) | Lackierverfahren mit gedruckter maske sowie druckvorrichtung | |
| AT510125A1 (de) | Schmuckstein mit schutzschicht | |
| DE19754833A1 (de) | Verfahren zur Reparatur lokal begrenzter Fehler in der Lackierung von Teilen, insbesondere Karosserieteilen von Kraftfahrzeugen | |
| EP2367639A1 (de) | Verfahren und vorrichtung zum aufbringen einer lackfolie als flüssigfolie | |
| DE10248943A1 (de) | Verfahren zur Reparatur lokal begrenzter Fehlstellen in einer Lackierung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20021016 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20030319 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE ES FR GB IT |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50111955 Country of ref document: DE Date of ref document: 20070315 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070505 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070425 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20071025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20130228 Year of fee payment: 13 Ref country code: GB Payment date: 20130228 Year of fee payment: 13 Ref country code: FR Payment date: 20130319 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50111955 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140228 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20141031 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50111955 Country of ref document: DE Effective date: 20140902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140902 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140228 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140228 |