EP1256386B1 - Kabine zur Pulverbeschichtung von Werkstücken - Google Patents
Kabine zur Pulverbeschichtung von Werkstücken Download PDFInfo
- Publication number
- EP1256386B1 EP1256386B1 EP02001679A EP02001679A EP1256386B1 EP 1256386 B1 EP1256386 B1 EP 1256386B1 EP 02001679 A EP02001679 A EP 02001679A EP 02001679 A EP02001679 A EP 02001679A EP 1256386 B1 EP1256386 B1 EP 1256386B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cabin
- workpieces
- coating station
- manual coating
- aperture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000843 powder Substances 0.000 title claims description 10
- 238000005507 spraying Methods 0.000 title 1
- 239000011248 coating agent Substances 0.000 claims description 41
- 238000000576 coating method Methods 0.000 claims description 41
- 238000011144 upstream manufacturing Methods 0.000 claims description 5
- 238000004140 cleaning Methods 0.000 claims description 4
- 230000000694 effects Effects 0.000 description 2
- 239000007921 spray Substances 0.000 description 2
- 240000006829 Ficus sundaica Species 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 239000012811 non-conductive material Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 229940098458 powder spray Drugs 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B16/00—Spray booths
- B05B16/90—Spray booths comprising conveying means for moving objects or other work to be sprayed in and out of the booth, e.g. through the booth
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B16/00—Spray booths
- B05B16/20—Arrangements for spraying in combination with other operations, e.g. drying; Arrangements enabling a combination of spraying operations
- B05B16/25—Arrangements for spraying in combination with other operations, e.g. drying; Arrangements enabling a combination of spraying operations for both automatic and manual spraying
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B16/00—Spray booths
- B05B16/40—Construction elements specially adapted therefor, e.g. floors, walls or ceilings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B14/00—Arrangements for collecting, re-using or eliminating excess spraying material
- B05B14/40—Arrangements for collecting, re-using or eliminating excess spraying material for use in spray booths
- B05B14/48—Arrangements for collecting, re-using or eliminating excess spraying material for use in spray booths specially adapted for particulate material
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S118/00—Coating apparatus
- Y10S118/07—Hoods
Definitions
- the invention relates to a booth for powder coating of workpieces according to the preamble of claim 1 and claim 2.
- the cabin interior is delimited by side walls, end walls on both sides, a cabin floor and a canopy which is divided by a longitudinal gap ( EP-A-0 839 582 ; DE 195 24 327A ).
- the cabin has in its upstream and upstream end walls each have a passage opening for the workpieces.
- a manual coating space is provided in each case.
- the cabin floor has in its center a suction for fallen or removed in a cleaning of the cabin interior of the walls excess powder.
- the suction opening is connected to a suction line, which is fed under the cabin floor.
- the invention has the object of providing a cabin of the type mentioned in such a way that the escape of powder particles in the environment of the cabin reduces and still an unimpeded hand coating high quality economically, i. in particular with the lowest possible extraction power can be achieved.
- the suction opening is located in the end wall, so next possible to the associated manual coating space. This is advantageous because the suction decreases with increasing distance of the suction opening of the manual coating station, so would have to be installed to produce the same suction effects so larger suction.
- a second manual coating station downstream of a second passage for the workpieces in a second end wall at the downstream end of the cabin is advantageous when there is a need for post-coating or automatic coating control in the cabin.
- This hand coating station can also be provided as the only manual coating station.
- lamps for illuminating the coating locations can be provided on the outside of the cabin.
- the unavoidable lighting inside the cabin can thus be carried out as ceiling lighting, i. be attached to a pollution-prone site.
- the cabin shown in the figures is used for coating of dash-dotted lines indicated workpieces W, which are conveyed along a likewise dash-dotted line transport path T in the direction of the corresponding arrow through the cabin continuously or gradually.
- the cabin has two side walls 2, which with vertical slots 4 for passing in Fig. 1 arranged, vertically movable automatic powder spray guns 6 are provided.
- the cabin further has a canopy 8 divided by a longitudinal gap S.
- the longitudinal gap allows hangers 10 for the workpieces W to allow the transport of the hangers 10 with the workpieces W hanging therefrom through the car along the transport path T.
- the cabin further has a bottom 12 and a front end wall 14, which in the Fig. 1 and 3 is arranged at the left end of the cabin, as well as a rear end wall 20, which in on the Fig. 1 and 3 Seen right end of the cabin is arranged.
- the end wall 14 has a large passage opening 16 which is significantly larger than the transverse profile of the workpieces W (s. Fig. 2 ). This passage opening 16 can be closed by a sliding door 18 for the cleaning operation, via which the walk-in cabin interior is accessible.
- the rear end wall 20 has a für Stammsö Maschinenmaschine Maschinen19, which may be sized as well as the passage opening 16 for passing the workpieces W out of the cabin. A door may be missing here in particular if an exhaust is provided near the front end wall 14.
- a designated generally by the reference numeral 30 Handbe Anlagenllsplatz is arranged with a feet supported on 32, accessible floor 34, which is above the cabin floor 12 and of the in Fig. 2 right side of the transport path T wallless, so is freely accessible.
- a rear wall 36 is provided, which in its upper region to a partial roofing 38 of the manual coating station in the four different embodiments according to the Fig. 5a ) to 5d) is bent and parallel to the transport path T directly to the in Fig. 2 seen left edge of the gap S for passing the suspension device 10 for the work W extends.
- the sliding door 18 is in its upper, in Fig. 2 left area 18 'of the contour of the partial roofing 38 profiled accordingly. Since the profiling of the sliding door 18 is adapted to that of the rear wall 36 and part roofing 38, can be achieved by using a seal 39 (in Fig. 5a) to 5d ) indicated) achieve an optimal cleaning effect with the sliding door 18 closed.
- a suction line 50 performed below the floor 34 closes at an opening 52 in the front end wall 14 of the cabin at.
- Suction line 50 is connected to a waste powder filtration or recovery unit (not shown).
- a second manual coating station 40 is located downstream of the cab with a floor 44 on feet 42 which is accessible from the opposite side as the manual coating station 30 and also provided with a back wall 46 having a partial roof 48 ,
- the suction line 50 could also connect via an opening below the stand 44 in the rear end wall 22 to the cabin interior.
- the manual coating station 30 has seen a larger dimension L in the transport direction T than the corresponding dimension 1 of the manual coating station 40, because near the suction opening 52, the suction through the passage opening 16 into the cabin is stronger than the suction through the passage opening 19.
- the coater can thus work at this end of the cabin at a greater distance from the passage opening than at the other end of the cabin and has correspondingly greater freedom.
- At least the cabin walls 2, 14 20, the car roof 8 and the rear walls 36, 38 and 46, 48 made of an electrically non-conductive material.
Landscapes
- Spray Control Apparatus (AREA)
- Electrostatic Spraying Apparatus (AREA)
- Automobile Manufacture Line, Endless Track Vehicle, Trailer (AREA)
- Details Or Accessories Of Spraying Plant Or Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Coating Apparatus (AREA)
Description
- Die Erfindung betrifft eine Kabine zur Pulverbeschichtung von Werkstücken gemäß dem Oberbegriff des Anspruchs 1 und des Anspruchs 2.
- Bei bekannten derartigen Kabinen ist der Kabineninnerraum durch Seitenwände, beidendige Stirnwände, einen Kabinenboden und ein Kabinendach begrenzt, welches durch einen Längsspalt geteilt ist (
EP-A-0 839 582 ;DE 195 24 327A ). Durch diesen Längsspalt werden gewöhnlich die Werkstücke mittels einer Transportvorrichtung hindurch bewegt. Um dies zu ermöglichen, hat die Kabine in ihren stromaufwärts und stromaufwärts gelegenen Stirnwänden je eine Durchtrittsöffnung für die Werkstücke. Außerhalb der Kabine vor bzw. hinter der betreffenden Durchtrittsöffnung ist jeweils ein Handbeschichtungsplatz vorgesehen. Der Kabinenboden hat in seiner Mitte eine Absaugöffnung für abgefallenes oder bei einer Reinigung des Kabineninnenraumes von den Wänden entferntes Überschußpulver. Die Absaugöffnung ist an eine Absaugleitung angeschlossen, die unter dem Kabinenboden zugeführt ist. - Der Erfindung liegt die Aufgabe zugrunde, eine Kabine der eingangs genannten Art so auszubilden, daß das Entweichen von Pulverpartikeln in die Umgebung der Kabine vermindert und trotzdem eine ungehinderte Handbeschichtung hoher Qualität wirtschaftlich, d.h. insbesondere mit möglichst kleiner Absaugleistung, erzielbar ist.
- Diese Aufgabe ist durch Patentansprüche 1 und 2 gelöst.
- Bei einer Kabine gemäß der Erfindung nach Anspruch 2 ist die Absaugöffnung in der Stirnwand gelegen, also nächstmöglich zu dem zugehörigen Handbeschichtungsplatz. Dies ist vorteilhaft, weil der Sog mit zunehmender Entfernung der Absaugöffnung von dem Handbeschichtungsplatz abnimmt, zum Erzeugen gleicher Absaugeffekte also größere Absaugleistung installiert werden müßte.
- Durch die Anordnung des betreffenden Handbeschichtungsplatzes nahe der im Beschichtungsbetrieb stets offen gehaltenen Durchtrittsöffnung und damit auch nahe der Absaugöffnung in der Stirnwand ist dafür Sorge getragen, daß praktisch kein beim Handbeschichten versprühtes Pulver in die Umgebung verloren geht; denn der Unterdruck in der Kabine sorgt für ein Einsaugen von überschüssigem, nicht zum Werkstück gelangenden Pulver durch die Durchtrittsöffnung in die Kabine hinein.
- Ein zweiter Handbeschichtungsplatz stromabwärts von einer zweiten Durchtrittsöffnung für die Werkstücke in einer zweiten Stirnwand am stromabwärtigen Ende der Kabine ist dann von Vorteil, wenn Bedarf für ein Nachbeschichten oder eine Kontrolle nach der automatischen Beschichtung in der Kabine besteht. Dieser Handbeschichtungsplatz kann auch als einziger Handbeschichtungsplatz vorgesehen sein.
- Zum Ausleuchten der von Hand zu beschichtenden Stellen kann Tageslicht oder eine ohnehin vorhandene Werkstattbeleuchtung ausreichen. Zusätzlich können auch Lampen zur Ausleuchtung der Beschichtungsorte außen an der Kabine vorgesehen werden. Die unvermeidbare Beleuchtung innerhalb der Kabine kann so als Deckenbeleuchtung ausgeführt werden, d.h. an einer verschmutzungsunanfälligen Stelle angebracht werden.
- Weitere vorteilhafte Ausgestaltungen der Erfindung sind in den weiteren Unteransprüchen unter Schutz gestellt.
- Die Erfindung ist im folgenden anhand schematischer Zeichnungen an Ausführungsbeispielen mit weiteren Einzelheiten näher erläutert. Es zeigen:
- Fig. 1
- eine Draufsicht auf eine Kabine gemäß der Erfindung;
- Fig. 2
- eine Stirnansicht der Kabine nach
Fig. 1 in Richtung des Pfeiles II inFig. 1 ; - Fig. 3
- eine Seitenansicht der Kabine nach den
Fig. 1 und2 in Richtung des Pfeiles III inFig. 1 ; - Fig. 4
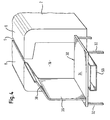
- eine perspektivische Ansicht des stromaufwärtigen Endes der Kabine mit einem gemäß der Erfindung ausgebildeten und angeordneten Handbeschichtungsplatz und
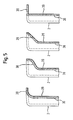
- Fig. 5a) bis 5d)
- vier Beispiele für die Gestaltung der Rückwand eines Handbeschichtungsplatzes gemäß der Erfindung in Teilschnitten quer zur Transportrichtung der Werkstücke in die Kabine.
- Die in den Figuren gezeigte Kabine dient zur Beschichtung von strichpunktiert angedeuteten Werkstücken W, welche längs einer ebenfalls strichpunktiert gezeichneten Transportbahn T in Richtung des entsprechenden Pfeiles durch die Kabine kontinuierlich oder schrittweise gefördert werden. Die Kabine hat zwei Seitenwände 2, welche mit vertikalen Langlöchern 4 zum Durchlassen von in
Fig. 1 angeordneten, vertikal beweglichen Automatik-Pulversprühpistolen 6 versehen sind. - Die Kabine hat ferner ein durch einen Längsspalt S geteiltes Kabinendach 8. Der Längsspalt lässt Aufhängevorrichtungen 10 für die Werkstücke W durch, um den Transport der Aufhängevorrichtungen 10 mit den daran hängenden Werkstücken W durch die Kabine längs der Transportbahn T zuzulassen.
- Die Kabine hat ferner einen Boden 12 sowie eine vordere Stirnwand 14, welche in den
Fig. 1 und3 gesehen am linken Ende der Kabine angeordnet ist, sowie eine hintere Stirnwand 20, welche am in denFig. 1 und3 gesehen rechten Ende der Kabine angeordnet ist. Die Stirnwand 14 hat eine große Durchtrittsöffnung 16, die deutlich größer als das Querprofil der Werkstücke W ist (s.Fig. 2 ). Diese Durchtrittsöffnung 16 ist durch eine Schiebetür 18 für den Reinigungsbetrieb verschließbar, über welche der begehbare Kabineninnenraum zugänglich ist. - Die hintere Stirnwand 20 hat eine Durchtrittsöffnung19, die ebenso wie die Durchtrittsöffnung 16 zum Durchlassen der Werkstücke W aus der Kabine heraus bemessen sein kann. Eine Tür kann hier insbesondere dann fehlen, wenn eine Absaugung nahe der vorderen Stirnwand 14 vorgesehen ist.
- An die Stirnwand 14 anschließend ist ein insgesamt mit der Bezugszahl 30 bezeichneter Handbeschichtungsplatz mit einem auf Füßen 32 abgestützten, begehbaren Standboden 34 angeordnet, der oberhalb des Kabinenbodens 12 liegt und von der in
Fig. 2 rechts liegenden Seite der Transportbahn T wandlos, also frei zugänglich ist. InFig.2 auf der linken Seite ist eine Rückwand 36 vorgesehen, die in ihrem oberen Bereich zu einer Teilüberdachung 38 des Handbeschichtungsplatzes in den vier unterschiedlichen Ausformungen gemäß denFig. 5a ) bis 5d) abgeknickt ist und sich parallel zur Transportbahn T unmittelbar bis zum inFig. 2 gesehen linken Rand des Spaltes S zum Durchlassen der Aufhängevorrichtung 10 für die Werkstücke W erstreckt. Die Schiebetür 18 ist in ihrem oberen, inFig. 2 linken Bereich 18' der Kontur der Teilüberdachung 38 entsprechend profiliert. Da die Profilierung der Schiebetür 18 an diejenige von Rückwand 36 und Teilüberdachung 38 angepaßt ist, lässt sich durch Einsatz einer Dichtung 39 (inFig. 5a) bis 5d ) angedeutet) eine optimale Reinigungswirkung bei geschlossener Schiebetür 18 erreichen. - Wie aus den
Figuren 2 ,3 und4 ersichtlich ist, schließt eine unterhalb des Standbodens 34 durchgeführte Absaugleitung 50 an eine Öffnung 52 in der vorderen Stirnwand 14 der Kabine an. Die Absaugleitung 50 ist mit einer nicht gezeigten Filter- oder Rückgewinnungseinheit für überschüssiges Pulver verbunden. - Unmittelbar anschließend an die Stirnwand 20 ist ein zweiter Handbeschichtungsplatz 40 stromabwärts von der Kabine mit einem Standboden 44 auf Füßen 42 angeordnet, der von der entgegengesetzten Seite her zugänglich ist wie der Handbeschichtungsplatz 30 und ebenso wie dieser mit einer Rückwand 46 mit abgeknickter Teilüberdachung 48 versehen ist. Anstatt über die Öffnung 52 in der vorderen Stirnwand könnte die Absaugleitung 50 auch über eine Öffnung unterhalb des Standbodens 44 in der hinteren Stirnwand 22 an den Kabineninnenraum anschließen. Bei dem in
Fig. 1 gezeigten Beispiel hat der Handbeschichtungsplatz 30 eine größere Abmessung L in Transportrichtung T gesehen als die entsprechende Abmessung 1 des Handbeschichtungsplatzes 40, weil nahe der Absaugöffnung 52 der Sog durch die Durchtrittsöffnung 16 in die Kabine hinein stärker ist als der Sog durch die Durchtrittsöffnung 19. Der Beschichter kann an diesem Ende der Kabine also in größerem Abstand von der Durchtrittsöffnung arbeiten als am anderen Ende der Kabine und hat entsprechend größeren Freiraum. - Bevorzugt bestehen mindestens die Kabinenwände 2, 14 20, das Kabinendach 8 und die Rückwände 36, 38 bzw. 46, 48 aus einem elektrisch nicht leitenden Material.
- Im Betrieb der Kabine werden Werkstücke W in den
Fig. 1 und3 gesehen von links nach rechts durch die Kabine kontinuierlich oder schrittweise gefördert. Gleichzeitig mit dem automatischen Beschichten mittels der Automatik-Sprühpistolen 6 im Kabineninnenraum vorbeschichtet ein auf dem Standboden 34 stehender oder sitzender Handbeschichter ein noch außerhalb der Kabine befindliches Werkstück W an kritischen Stellen. In gleicher Weise kann ein weiterer Handbeschichter aus der Kabine austretende, fehlerhaft oder unvollständig beschichtete Werkstücke W an dem Handbeschichtungsplatz 40 nachbeschichten. Die Handbeschichter können dabei ihre Handbeschichtungs-Sprühpistole mit praktisch unbegrenztem Freiraum außerhalb des Kabineninnenraumes handhaben, wobei die Werkstücke an den zu beschichtenden Stellen durch am Kabinendach außen angebrachte Lampen beleuchtbar sein können. - Durch den Sog in die Durchtrittsöffnung 16 bzw. 19 in den jeweiligen Stirnwänden 14, 20 in die Kabine hinein wird überschüssiges, beim Handbeschichten nicht auf die jeweiligen Werkstücke W gelangendes Pulver in diese Durchtrittsöffnungen hinein gesaugt.
- Die in der Beschreibung, den Ansprüchen und den Zeichnungen offenbarten Merkmale der Erfindung können einzeln als auch in beliebiger Kombination für die Verwirklichung der Erfindung wesentlich sein.
Claims (8)
- Kabine zur Pulverbeschichtung von Werkstücken (W), die durch eine erste Durchtrittsöffnung (16) für die Werkstücke in einer vorderen Stirnwand (14) der Kabine transportiert und innerhalb der Kabine automatisch beschichtet werden, wobei in der Kabine ein Unterdruck über eine in den Kabineninnenraum mündende Absaugleitung (50) erzeugbar ist und mindestens ein erster Handbeschichtungsplatz(30) außerhalb der Kabine vorgesehen ist, wobei der erste Handbeschichtungsplatz (30) stromaufwärts von der ersten Durchtrittsöffnung (16) gelegen ist und in Transportrichtung (T) der Werkstücke (W) gesehen jenseits und benachbart der ersten Durchtrittsöffnung (16) angeordnet ist, dadurch gekennzeichnet, daß die Absaugleitung (50) unterhalb eines Standbodens (34) des ersten Handbeschichtungsplatzes (30) durchgeführt ist und über eine unterhalb des Standbodens gelegene Absaugöffnung (52) in der vorderen Stirnwand (14) in den Kabineninnenraum mündet
- Kabine zur Pulverbeschichtung von Werkstücken (W). die durch eine erste Durchtrittsöffnung (16) für die Werkstücke in einer Stirnwand (14) transportiert und innerhalb der Kabine automatisch beschichtet werden, wobei in der Kabine ein Unterdruck über eine in den Kabineninnenraum mündende Absaugleitung (50) erzeugbar ist und mindestens ein erster Handbeschichtungsplatz (30) außerhalb der Kabine vorgesehen ist, wobei der erste Handbeschichtungsplatz (30) stromaufwärts von der ersten Durchtrittsöffnung (16) gelegen und in Transportrichtung (T) der Werkstücke (W) gesehen jenseits und benachbart der Durchtrittsöffnung (16) angeordnet ist, und wobei ein weiterer Handbeschichtungsplatz 40) stromabwärts von einer zweiten Durchtrittsöffnung (19) für die Werkstücke (W) in einer zweiten Stirnwand (20) der Kabine vorgesehen ist, dadurch gekennzeichnet, daß die Absaugleitung (50) unterhalb eines Standbodens (34) des ersten Handbeschichtungsplatzes (30) durchgeführt ist und über eine unterhalb des Standbodens gelegene Absaugöffnung (52) in der Stirnwand(14,20) in den Kabineninnenraum mündet.
- Kabine nach Anspruch 1, dadurch gekennzeichnet, daß ein weiterer Handbeschichtungsplatz (40) stromabwärts von einer zweiten Durchtrittsöffnung (19) für die Werkstücke (W) in einer hinteren Stirnwand (20) der Kabine vorgesehen ist.
- Kabine nach Anspruch 2 oder 3, dadurch gekennzeichnet, daß derjenige Handbeschichtungsplatz (30) eine größere Abmessung (L) in Transportrichtung (T) hat, der benachbart der Stirnwand (14) mit der Absaugöffnung (52) gelegen ist.
- Kabine nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die oder jede Durchtrittsöffnung (16; 19) zum Reinigen der Kabine von ein er Tür (18) verschließbar ist.
- Kabine nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der oder jeder Handbeschichtungsplatz (30; 40) eine parallel zur Transportrichtung (T) der Werkstücke angeordnete Rückwand (36; 46) aufweist und daß der oder jeder Standboden (34, 44) von der gegenüber der Rückwand liegenden Seite aus frei zugänglich ist.
- Kabine nach Anspruch 6, dadurch gekennzeichnet, daß mit der Rückwand (36, 46) eine Teilüberdachung (38, 48) des oder jedes Handbeschichtungsplatzes integriert ist, welche die Transportbahn (T) für die Werkstücke (W) in und durch die Kabine freilässt.
- Kabine nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß Lampen zum Beleuchten des Beschichtungsortes des oder jedes Handbeschichtungsplatzes (30, 40) außen an der Kabine angebracht sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE20107767U | 2001-05-08 | ||
| DE20107767U DE20107767U1 (de) | 2001-05-08 | 2001-05-08 | Kabine zur Pulverbeschichtung von Werkstücken |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1256386A2 EP1256386A2 (de) | 2002-11-13 |
| EP1256386A3 EP1256386A3 (de) | 2005-01-12 |
| EP1256386B1 true EP1256386B1 (de) | 2008-06-18 |
Family
ID=7956627
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02001679A Expired - Lifetime EP1256386B1 (de) | 2001-05-08 | 2002-01-24 | Kabine zur Pulverbeschichtung von Werkstücken |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6743295B2 (de) |
| EP (1) | EP1256386B1 (de) |
| DE (2) | DE20107767U1 (de) |
| ES (1) | ES2307677T3 (de) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6746535B2 (en) * | 2002-03-28 | 2004-06-08 | Dubois Equipment Company, Inc. | Apparatus for spray coating a continuously advancing article |
| WO2008152098A2 (de) * | 2007-06-12 | 2008-12-18 | Tgc Technologie Beteiligungsgesellschaft Mbh | Beschichtungsvorrichtung, beschichtungsstation und verfahren zur beschichtung eines objekts |
| EP2098303B2 (de) | 2008-03-07 | 2021-12-22 | J. Wagner AG | Beschichtungsanlage zum Beschichten eines Werkstücks |
| DE102009060649A1 (de) * | 2009-12-22 | 2011-06-30 | EISENMANN Anlagenbau GmbH & Co. KG, 71032 | Anlage zur Oberflächenbehandlung von Gegenständen |
| EP2368643A1 (de) | 2010-03-09 | 2011-09-28 | J. Wagner AG | Pulverbeschichtungsanlage zum Beschichten von Werkstücken mit Pulver |
| DE102014107396A1 (de) * | 2014-05-26 | 2015-11-26 | Gema Switzerland Gmbh | Pulversprühbeschichtungskabine |
| EP3459642B1 (de) | 2017-09-26 | 2020-08-05 | Wagner International Ag | Pulverbeschichtungsanlage zum beschichten eines werkstücks mit beschichtungspulver |
| DE102022108374A1 (de) | 2022-03-21 | 2023-09-21 | Gema Switzerland Gmbh | Beschichtungskabine zum beschichten von werkstücken mit beschichtungsmaterial |
| EP4249130B1 (de) | 2022-03-21 | 2026-02-25 | Gema Switzerland GmbH | Beschichtungskabine zum beschichten von werkstücken mit beschichtungsmaterial |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10162033A1 (de) * | 2001-12-17 | 2003-06-26 | Erich Bauer | Schalenversetzte Pulverbeschichtungskabine |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3402697A (en) | 1964-03-13 | 1968-09-24 | Devilbiss Co | Film thickness control for electrostatic coating systems |
| FR2442080A1 (fr) | 1978-11-21 | 1980-06-20 | Europ Equip Menager | Installation de poudrage electrostatique d'objets |
| US4231289A (en) * | 1979-01-26 | 1980-11-04 | Alain Domicent | Painting booth |
| JPS58151517A (ja) | 1982-03-05 | 1983-09-08 | Sumitomo Metal Ind Ltd | 粉粒体の流量測定方法及び装置 |
| DE3340510C2 (de) | 1983-11-09 | 1986-10-30 | Hans-Josef 5010 Bergheim Licher | Elektrostatische Pulverbeschichtungsvorrichtung |
| DE3721875A1 (de) | 1987-07-02 | 1989-01-12 | Gema Ransburg Ag | Verfahren und einrichtung fuer eine pulverspruehbeschichtungsanlage |
| US5023116A (en) * | 1989-08-07 | 1991-06-11 | Larry Williams | Environmentally acceptable process and apparatus for ventilation of continuous paint lines |
| US5060860A (en) | 1989-08-18 | 1991-10-29 | Hughes Aircraft Company | Paint conductivity measurement system |
| JP2813007B2 (ja) | 1989-10-11 | 1998-10-22 | バブコツク日立株式会社 | マイクロ波式粉体流量計 |
| US5078084A (en) * | 1990-04-16 | 1992-01-07 | Nordson Corporation | Powder coating system |
| DE4406046C2 (de) | 1994-02-24 | 1997-11-20 | Wagner Int | Einrichtung und Verfahren zum Messen eines Pulver-Massestromes |
| DE19524327A1 (de) * | 1994-10-24 | 1996-04-25 | Erich Kraemer | Pulverbeschichtungskabine |
| DE4443859A1 (de) | 1994-12-09 | 1996-06-13 | Friedrich Lothar | Verfahren und Vorrichtung zum Messen der Lackierpulverdurchflußmengen bei der elektrostatischen Pulverbeschichtung |
| DE19502741C2 (de) | 1995-01-18 | 1997-04-03 | Alexander Ghantus | Einrichtung zur Erzeugung eines Stromes aus einem Pulver-Gas-Gemisch |
| DE19616220A1 (de) * | 1996-04-23 | 1997-10-30 | Erich Kraemer | Pulverbeschichtungskabine |
| DE19645262A1 (de) * | 1996-11-02 | 1998-05-07 | Gema Volstatic Ag | Pulver-Sprühbeschichtungskabine |
| DE19650112C1 (de) | 1996-12-03 | 1998-05-20 | Wagner Int | Einrichtung und Verfahren zum Messen eines Pulver-Massestromes |
| DE19717353A1 (de) | 1997-04-24 | 1998-11-05 | Wagner Int | Pulverbeschichtungsanlage |
| JP3125924B2 (ja) | 1998-03-16 | 2001-01-22 | セイコーエプソン株式会社 | プリンタ、印刷方法及び記録媒体 |
| DE10028553A1 (de) * | 2000-06-09 | 2001-12-13 | Itw Gema Ag | Pulversprühbeschichtungskabine |
-
2001
- 2001-05-08 DE DE20107767U patent/DE20107767U1/de not_active Expired - Lifetime
-
2002
- 2002-01-24 EP EP02001679A patent/EP1256386B1/de not_active Expired - Lifetime
- 2002-01-24 DE DE50212373T patent/DE50212373D1/de not_active Expired - Lifetime
- 2002-01-24 ES ES02001679T patent/ES2307677T3/es not_active Expired - Lifetime
- 2002-02-20 US US10/081,544 patent/US6743295B2/en not_active Expired - Lifetime
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10162033A1 (de) * | 2001-12-17 | 2003-06-26 | Erich Bauer | Schalenversetzte Pulverbeschichtungskabine |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2307677T3 (es) | 2008-12-01 |
| DE20107767U1 (de) | 2001-07-12 |
| EP1256386A2 (de) | 2002-11-13 |
| US6743295B2 (en) | 2004-06-01 |
| EP1256386A3 (de) | 2005-01-12 |
| US20020166506A1 (en) | 2002-11-14 |
| DE50212373D1 (de) | 2008-07-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60130545T2 (de) | Beschichtungskabine mit pulverrückgewinnung | |
| EP0044310B2 (de) | Vorrichtung zum pulverbeschichten von werkstücken mit einer das werkstück zeitweise aufnehmenden sprühkabine | |
| EP0727258B1 (de) | Reinigungseinrichtung für eine Pulverbeschichtungskabine | |
| EP0765696B1 (de) | Vorrichtung zum Trockenhalten von Kaltband im Auslauf von Kaltwalz- und Bandanlagen | |
| EP1162002B1 (de) | Pulversprühbeschichtungskabine | |
| DE1752212A1 (de) | Anlage zum Beschichten von Gegenstaenden | |
| DE2952170A1 (de) | Verkleideter foerderer | |
| EP0839582B1 (de) | Pulver-Sprühbeschichtungskabine für Automatik- und Handbeschichtung | |
| DE202005013403U1 (de) | Filtereinrichtung | |
| EP0777534B1 (de) | Vorrichtung zur sprühbeschichtung von werkstücken mit farbe | |
| EP0839583B1 (de) | Vorrichtung zum Sprühbeschichten von Objekten | |
| EP1256386A2 (de) | Kabine zur Pulverbeschichtung von Werkstücken | |
| EP1819447B1 (de) | Pulverbeschichtungskabine oder unterbau dafür | |
| EP1466670B1 (de) | Vorrichtung zur Reinigung einer Pulverbeschichtungskabine und Pulverbeschichtungskabine mit Reinigungsvorrichtung | |
| DE10350332A1 (de) | Pulversprühbeschichtungskabine | |
| EP1156893A1 (de) | Verfahren und vorrichtung zum trocknen und trockenhalten von insbesondere kaltband im auslaufbereich von kaltwalz- und bandanlagen | |
| EP0678336A2 (de) | Pulverbeschichtungskabine | |
| EP1656998B1 (de) | Pulversprühbeschichtungskabine | |
| DE4126890A1 (de) | Verfahren und anlage zum elektrostatischen spruehbeschichten | |
| DE19822537A1 (de) | Reinigungsvorrichtung für Karosserien von Fahrzeugen | |
| DE10249243B4 (de) | Vorrichtung zur Behandlung von Werkstücken | |
| DE2910232A1 (de) | Beschichtungsanlage | |
| DE20121880U1 (de) | Verbesserungen an und betreffend Pulverbeschichtungssysteme | |
| EP3613643B1 (de) | Fahrzeugwaschanlage | |
| DE10006865B4 (de) | Verfahren zum Lackieren von Fahrzeugkarosserien |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20050708 |
|
| AKX | Designation fees paid |
Designated state(s): DE GB IT SE |
|
| 17Q | First examination report despatched |
Effective date: 20061204 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAC | Information related to communication of intention to grant a patent modified |
Free format text: ORIGINAL CODE: EPIDOSCIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE ES FR GB IT SE |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT SE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50212373 Country of ref document: DE Date of ref document: 20080731 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2307677 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: ITW GEMA GMBH Effective date: 20090318 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PLCK | Communication despatched that opposition was rejected |
Free format text: ORIGINAL CODE: EPIDOSNREJ1 |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| 27O | Opposition rejected |
Effective date: 20111018 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R100 Ref document number: 50212373 Country of ref document: DE Effective date: 20111018 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20151214 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20160112 Year of fee payment: 15 Ref country code: GB Payment date: 20160120 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20170124 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 50212373 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: B05B0015120000 Ipc: B05B0016000000 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170125 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170124 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170125 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20181113 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20201222 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20210129 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20201229 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 50212373 Country of ref document: DE |