EP0922543A2 - Längsschneide- und Rill-Maschine für Wellpappebahnen - Google Patents
Längsschneide- und Rill-Maschine für Wellpappebahnen Download PDFInfo
- Publication number
- EP0922543A2 EP0922543A2 EP98122091A EP98122091A EP0922543A2 EP 0922543 A2 EP0922543 A2 EP 0922543A2 EP 98122091 A EP98122091 A EP 98122091A EP 98122091 A EP98122091 A EP 98122091A EP 0922543 A2 EP0922543 A2 EP 0922543A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- creasing
- pairs
- counter
- tool
- corrugated cardboard
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
- B26D7/2628—Means for adjusting the position of the cutting member
- B26D7/2635—Means for adjusting the position of the cutting member for circular cutters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/01—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work
- B26D1/12—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cutting member moving about an axis
- B26D1/14—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cutting member moving about an axis with a circular cutting member, e.g. disc cutter
- B26D1/24—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cutting member moving about an axis with a circular cutting member, e.g. disc cutter coacting with another disc cutter
- B26D1/245—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cutting member moving about an axis with a circular cutting member, e.g. disc cutter coacting with another disc cutter for thin material, e.g. for sheets, strips or the like
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/02—Other than completely through work thickness
- Y10T83/0207—Other than completely through work thickness or through work presented
- Y10T83/023—With infeeding of work
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/02—Other than completely through work thickness
- Y10T83/0304—Grooving
- Y10T83/0311—By use of plural independent rotary blades
Definitions
- the invention relates to a slitting and creasing machine for corrugated cardboard webs.
- Such a machine is known from EP 0 354 515 B1 (corresponding to US Pat. No. 4,976,676) known, in the direction of transport of the respective corrugated cardboard web several stations with knives on the one hand or creasing tools on the other are provided.
- Tool carriers are provided in one station, each carry two tools, either knives or creasing tools. When using knives or creasing tools, one can be used Tool can be provided as a replacement. If creasing tools are provided are, they can have different creasing profiles.
- Slitting and creasing machines for corrugated cardboard webs are known, the two in a row - based on the direction of transport of the corrugated cardboard web arranged stations creasing tools and counter-creasing tools exhibit.
- a third station is with knives for slitting the corrugated web.
- the basic problem of such Slitting and creasing machines is that a quick format change or a quick change in the creasing only at relatively low Transport speeds of the corrugated cardboard web is possible.
- the invention has for its object, even at high transport speeds the corrugated cardboard web of more than 150 m / min quick format change and also a quick change of creasing profiles to enable.
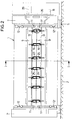
- the slitting and creasing machine shown in the drawing has a machine frame 1 which is in principle stationary and which is on the floor 2 over a horizontal and transverse to the transport direction 3 of a corrugated cardboard web 4 directional cross-tracking 5 is supported.
- the machine frame 1 has horizontal and transverse to the transport direction 3 longitudinal beams 6, which are connected to one another at their ends by side walls 7, 7 ' are.
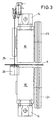
- the transverse adjustment of the pairs of tool carriers 15, 15 'or 16, 16' or 17, 17 ' takes place for each pair of tool carriers 15, 15' or 16, 16 'or 17, 17' by a transverse adjustment motor 18 and each tool carrier 15, 15 ', 16, 16' and 17, 17 'associated control shafts 19, 19', the two being a pair of tool carriers 15, 15 'and 16, 16' or 17, 17 'assigned control shafts 19, 19' via a toothed belt drive 20 are coupled together. Because numerous pairs of tool carriers 15, 15 ', 16, 16' and 17, 17 'are present, there is a large number of actuating shafts 19, 19 'assigned to one another in pairs. In Fig. 2 there is only one Motor 18 with a toothed belt drive 20 for a single pair of tool carriers 16, 16 '.
- a grooving tool 21 is arranged, one each located below the corrugated cardboard web 4
- Tool carrier 15 'bearing counter-creasing tool 22 is assigned.
- On the tool carriers 16, 16 'assigned to station B are corresponding Creasing tools 23 or counter-creasing tools 24 mounted. It is also on these tool carriers 16 each have a knife 25 rotatably mounted a counter table 26 is assigned to the lower tool carrier 16 '. Appropriate Knives 27 and counter tables 28 are on the tool carriers 17 and 17 'of station C are provided.
- the creasing tools 21 and counter-creasing tools 22 of the creasing station A can by means of the swivel drives 12 and 12 'in a shown in Fig. 1 Engagement or creasing position are brought in, by means of each Pair of creasing tools 21 or counter-creasing tools 22 in the in Transport direction 3 transported corrugated cardboard web 4 creates a crease becomes. They can also be pivoted into a position that is not shown, in which the creasing tools 21 and counter-creasing tools 22 are disengaged with the corrugated cardboard web 4.
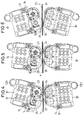
- the tool carriers 16, 16 'of station B are as shown 4 to 6 by means of the swivel drives assigned to them 12 or 12 'can be pivoted into three positions, namely a first one in FIG. 4 shown position, in which the creasing tools 23 and the counter creasing tools 24 are in pairs with the corrugated cardboard web 4 and create a crease.
- the knives 25 and the counter tables 26 are in this case out of engagement with the corrugated cardboard web 4.
- the position of the tool carriers 16, 16 ' are both the creasing tools 23 and the counter-creasing tools 24 as well as the knives 25 and Counter tables 26 of station B out of engagement with the corrugated web 4.
- a third position according to FIG.
- corrugated cardboard web 4 is only slit, if not Creases are generated, then a format change, i.e. a change the width of the individual partial webs cut from the corrugated cardboard web 4, even at high transport speeds of the corrugated cardboard web 4 take place because the knife 25 not in use with counter tables 26 or knife 27 with counter tables 28 of stations B and C can be pre-positioned out of engagement with the corrugated web 4. she are then engaged and at the same time the knives 27 with counter tables 28 or knife 25 with counter tables 26 of the stations C or B disengaged.
- the creasing profiles can be changed quickly, i.e. Creasing tools 21 with counter-creasing tools 22 of station A or Creasing tools 23 with counter-creasing tools 24 of station B can be pre-positioned and are brought to the intervention in quick change, then simultaneously the creasing tools 23 and the counter creasing tools 24 of station B or the creasing tools 21 and counter creasing tools 22 of station A are disengaged.
- the quick change disengaged pairs of creasing tools 23 and counter-creasing tools 24 of station B or the creasing tools 21 and counter-creasing tools 22 of station A can then - but without Pre-positioning - still engaged to create additional creases can be brought with the corrugated cardboard web 4.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Machines For Manufacturing Corrugated Board In Mechanical Paper-Making Processes (AREA)
- Making Paper Articles (AREA)
- Nonmetal Cutting Devices (AREA)
- Dovetailed Work, And Nailing Machines And Stapling Machines For Wood (AREA)
Abstract
Description
- Fig. 1
- einen vertikalen Querschnitt durch eine Maschine nach der Erfindung gemaß der Schnittlinie I-I in Fig. 2,
- Fig. 2
- einen vertikalen Querschnitt durch die Maschine gemaß der Schnittlinie II-II in Fig. 1,
- Fig. 3
- eine Ansicht eines Paares von Werkzeugträgern mit Rillwerkzeugen und Messern,
- Fig. 4
- eine Längsschneide- und Rill-Station der Maschine im vertikalen Querschnitt mit Rillwerkzeugen und Gegen-Rillwerkzeugen im Eingriff,
- Fig. 5
- die Station nach Fig. 4, wobei Messer und Rillwerkzeuge außer Eingriff sind und
- Fig. 6
- die Station nach den Fig. 4 und 5 mit im Eingriff befindlichen Messern.
Claims (2)
- Längsschneide- und Rill-Maschine für Wellpappebahnen,mit einem Maschinengestell (1);mit einer im Maschinengestell (1) angeordneten Rill-Station (A) mit mehreren Werkzeugträgern (15, 15') die-- einander paarweise zugeordnet sind,-- jeweils quer zur Transportrichtung (3) einer Wellpappebahn (4) verschiebbar sind und-- jeweils paarweise ein Rillwerkzeug (21) und ein mit diesem zusammenwirkendes Gegen-Rillwerkzeug (22) aufweisen, die--- jeweils paarweise unter Eingriff in die Wellpappebahn (4) aufeinander zu und voneinander weg bewegbar sind;mit einer im Maschinengestell (1) angeordneten Längsschneide- und Rill-Station (B) mit mehreren Werkzeugträgern (16, 16'), die-- einander paarweise zugeordnet sind,-- jeweils paarweise quer zur Transportrichtung (3) der Wellpappebahn (4) verschiebbar sind und-- jeweils paarweise ein Rillwerkzeug (23) und ein mit diesem zusammenwirkendes Gegen-Rillwerkzeug (24) aufweisen, dieund die--- jeweils paarweise unter Eingriff in die Wellpappebahn (4) aufeinander zu und voneinander weg bewegbar sind,-- jeweils paarweise ein Messer (25) und ein Gegenwerkzeug (26) aufweisen,--- die jeweils paarweise und gegensinnig zum jeweiligen Rillwerkzeug (23) und Gegen-Rillwerkzeug (24) unter Eingriff in die Wellpappebahn (4) aufeinander zu und voneinander weg bewegbar sind; undmit einer im Maschinengestell (1) angeordneten Längsschneide-Station (C) mit mehreren Werkzeugträgern (17, 17'), die-- einander paarweise zugeordnet sind,-- jeweils paarweise quer zur Transportrichtung (3) der Wellpappebahn (4) verschiebbar sind und-- jeweils paarweise ein Messer (27) und ein mit diesem zusammenwirkendes Gegenwerkzeug (28) aufweisen, die--- jeweils paarweise unter Eingriff in die Wellpappebahn (4) aufeinander zu und voneinander weg bewegbar sind.
- Längsschneide- und Rill-Maschine nach Anspruch 1, wobei die Rillwerkzeuge (23) und Gegen-Rillwerkzeuge (24) und Messer (25) und Gegenwerkzeuge (26) der Längsschneide- und Rillstation (B) gleichzeitig außer Eingriff mit der Wellpappebahn (4) bringbar sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19754799 | 1997-12-10 | ||
| DE19754799A DE19754799A1 (de) | 1997-12-10 | 1997-12-10 | Längsschneide- und Rill-Maschine für Wellpappebahnen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0922543A2 true EP0922543A2 (de) | 1999-06-16 |
| EP0922543A3 EP0922543A3 (de) | 2002-12-18 |
Family
ID=7851384
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98122091A Withdrawn EP0922543A3 (de) | 1997-12-10 | 1998-11-21 | Längsschneide- und Rill-Maschine für Wellpappebahnen |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US6071222A (de) |
| EP (1) | EP0922543A3 (de) |
| DE (1) | DE19754799A1 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2161113A1 (de) | 2008-09-06 | 2010-03-10 | BHS Corrugated Maschinen-und Anlagenbau GmbH | Automatische Schmierung |
| ITMI20120286A1 (it) * | 2012-02-27 | 2013-08-28 | Sales Spa | Stazione di applicazione di segmenti di striscia di apertura/richiusura su film plastici in nastro atti a formare sacchetti |
| EP3689561A1 (de) * | 2019-01-29 | 2020-08-05 | Multigraf AG | Vorrichtung zur bearbeitung flächiger objekte |
Families Citing this family (35)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2203049T3 (es) * | 1999-02-25 | 2004-04-01 | Fosber S.P.A. | Aparato para el corte transversal de material en banda. |
| DE10038511A1 (de) * | 2000-08-08 | 2002-02-21 | Bhs Corr Masch & Anlagenbau | Längs-Bearbeitungs-Maschine für Wellpappe-Bahnen |
| DE10143633A1 (de) * | 2001-09-06 | 2003-03-27 | Bhs Corr Masch & Anlagenbau | Wellpappe-Anlage |
| ITMO20010196A1 (it) * | 2001-10-03 | 2003-04-03 | Pedrini Luigi | Calibratrice dello spessore di materiali in lastre, filagne opiastrelle, quali il gres porcellanato, granito, pietre dure o marmo |
| US7115089B2 (en) * | 2003-02-24 | 2006-10-03 | Rutgers, The State University Of New Jersey | Technology for continuous folding of sheet materials |
| DE10312600A1 (de) * | 2003-03-21 | 2004-10-07 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage sowie Verfahren zur Herstellung von Wellpappe-Bögen |
| DE10312601A1 (de) * | 2003-03-21 | 2004-09-30 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Material-Bahn sowie Verfahren zur Herstellung von Wellpappe |
| DE10359479A1 (de) * | 2003-12-17 | 2005-07-21 | Cfs Germany Gmbh | Längsschneider |
| US20050202948A1 (en) * | 2004-03-10 | 2005-09-15 | Jensen L. G. | Web forming machine |
| US20060060149A1 (en) * | 2004-09-23 | 2006-03-23 | Response Engineering, Inc. | Spill-resistant drinking container for animals |
| DE102004046127A1 (de) * | 2004-09-23 | 2006-04-13 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage und Verfahren zur Herstellung von Wellpappe-Bögen |
| EP1647378B1 (de) * | 2004-10-12 | 2010-04-14 | Fosber S.P.A. | Maschine zum Längsschneiden von bahnförmigen Material, insbesondere Wellpappebahnen |
| WO2006091149A1 (en) * | 2005-02-25 | 2006-08-31 | Niklas Pettersson | A cutting-and creasing-wheel assembly, and a method for cutting and creasing a compressible material |
| DE102005026532A1 (de) | 2005-06-08 | 2006-12-14 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappeanlage |
| CN100430214C (zh) * | 2005-09-20 | 2008-11-05 | 吴积国 | 异形纸板修边机 |
| JP4928912B2 (ja) * | 2006-11-07 | 2012-05-09 | 吉野石膏株式会社 | 石膏ボード製造装置のスコーリング装置 |
| DE102007054194B3 (de) | 2007-11-14 | 2009-05-14 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage und Verfahren zur Herstellung einer endlosen Wellpappe-Bahn |
| DE102008033775B4 (de) | 2008-07-18 | 2011-04-07 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage mit einer Schleusen-Einrichtung und Verfahren zum Ausschleusen von Stücken einer Wellpappe-Bahn |
| DE102008033776B4 (de) * | 2008-07-18 | 2017-05-11 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage |
| DE202009008741U1 (de) * | 2009-06-25 | 2010-11-11 | Müller Martini Buchtechnologie GmbH | Rillwerk zum Rillen von flachen Druckbogen oder Bahnen |
| IT1394812B1 (it) * | 2009-07-13 | 2012-07-13 | Panotec Srl | Macchina per il taglio e/o la cordonatura di un materiale relativamente rigido, quale ad esempio cartone, gruppo di taglio e/o cordonatura e relativo procedimento di taglio e/o cordonatura |
| US10625483B2 (en) * | 2011-03-30 | 2020-04-21 | Giuseppe Capoia | Creasing device and corresponding method |
| ITUD20110047A1 (it) * | 2011-03-30 | 2012-10-01 | Panotec Srl | Dispositivo di cordonatura e relativo metodo |
| EP3243615B1 (de) | 2011-11-10 | 2020-01-08 | Packsize LLC | Hohe konvertiermaschine zum umwandeln von materialien in verpackungsvorlagen |
| DE102015206650A1 (de) | 2015-04-14 | 2016-10-20 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Anlage zur Herstellung einer Wellpappe-Bahn |
| PL3310567T3 (pl) * | 2015-06-17 | 2025-02-03 | Panotec Srl | Pneumatyczna jednostka napędowa do narzędzia roboczego ze stosunkowo sztywnego materiału i odpowiadające jej urządzenie do obróbki stosunkowo sztywnego materiału |
| DE202015006139U1 (de) | 2015-08-31 | 2015-10-15 | G. Kraft Maschinenbau Gmbh | Vorrichtung zum Rillen, Perforieren, Schneiden und Ritzen von flächigen Gegenständen |
| DE102015011399B4 (de) | 2015-08-31 | 2020-01-23 | G. Kraft Maschinenbau Gmbh | Vorrichtung und Verfahren zum Rillen, Perforieren, Schneiden und Ritzen von flächigen Elementen |
| DE102015219630A1 (de) | 2015-09-24 | 2017-03-30 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage |
| JP6927574B2 (ja) * | 2016-09-21 | 2021-09-01 | デュプロ精工株式会社 | スリッタ、シート裁断機、及びシート加工装置 |
| DE102017201371A1 (de) * | 2017-01-27 | 2018-08-02 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Wellpappe-Anlage |
| US11634244B2 (en) | 2018-06-21 | 2023-04-25 | Packsize Llc | Packaging machine and systems |
| US11701854B2 (en) * | 2019-03-14 | 2023-07-18 | Packsize Llc | Packaging machine and systems |
| IT202200000215A1 (it) * | 2022-01-10 | 2023-07-10 | Fosber Spa | Impianto e metodo per la produzione di cartone ondulato con rilevatore di cambio d’ordine |
| IT202300026979A1 (it) * | 2023-12-18 | 2025-06-18 | Fosber Spa | Impianto di laminazione in linea di cartone corrugato |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3929047A (en) * | 1972-10-13 | 1975-12-30 | Coulter Electronics | Longitudinal cutting and/or grooving machine for material webs in motion, particularly cardboard means |
| JPS591190B2 (ja) * | 1978-12-13 | 1984-01-10 | 東京電子工業株式会社 | 裁断及び罫線装置における位置決めヘツド |
| US4214495A (en) * | 1979-02-09 | 1980-07-29 | Molins Machine Company, Inc. | Slitter scorer apparatus |
| IT1131092B (it) * | 1980-03-27 | 1986-06-18 | Elio Cavagna | Dispositivo per taglio e/o cordonatura di nastri di carta o cartone ondulato o plastica,particolarmente per produzione in continua |
| DE8132018U1 (de) * | 1981-11-03 | 1982-04-08 | Werner H.K. Peters Maschinenfabrik Gmbh, 2000 Hamburg | "maschine zum laengsschneiden und -rillen einer materialbahn, insbesondere wellpappe" |
| DE3202914C2 (de) * | 1982-01-29 | 1984-04-19 | BHS-Bayerische Berg-, Hütten- und Salzwerke AG, 8000 München | Längsschneide- und/oder Rillmaschine für bewegte Materialbahnen, insbesondere für Wellpappebahnen |
| ES522170A0 (es) * | 1983-05-06 | 1984-04-16 | Torres Martinez M | Mejoras introducidas en una maquina hendidora-cortadora de banda de carton o similar. |
| DE3826993A1 (de) * | 1988-08-09 | 1990-02-15 | Bhs Bayerische Berg | Laengsschneide- und/oder rillmaschine fuer bewegte materialbahnen, insbesondere fuer wellpappebahnen |
| FR2645790A1 (fr) * | 1989-03-30 | 1990-10-19 | Umat | Appareil de decoupage rotatif |
| CH682549A5 (fr) * | 1990-02-21 | 1993-10-15 | Peters W Maschf | Machine à refouler et couper en long une bande de matière qui défile. |
| DE4133760A1 (de) * | 1991-10-11 | 1993-04-15 | Bhs Bayerische Berg | Verfahren und vorrichtung zum herstellen von wellpappeboegen mit veraenderbarem format |
| DE4226075A1 (de) * | 1992-08-06 | 1994-02-24 | Bhs Bayerische Berg | Schneid- und Rillmaschine für eine Warenbahn, insbesondere Wellpappenbahn |
| JP3563111B2 (ja) * | 1994-07-01 | 2004-09-08 | 株式会社イソワ | 段ボール連続シートの切断方法 |
| JPH0847987A (ja) * | 1994-08-05 | 1996-02-20 | Isowa Corp | スリッタスコアラ |
-
1997
- 1997-12-10 DE DE19754799A patent/DE19754799A1/de not_active Withdrawn
-
1998
- 1998-11-21 EP EP98122091A patent/EP0922543A3/de not_active Withdrawn
- 1998-12-02 US US09/203,575 patent/US6071222A/en not_active Expired - Fee Related
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2161113A1 (de) | 2008-09-06 | 2010-03-10 | BHS Corrugated Maschinen-und Anlagenbau GmbH | Automatische Schmierung |
| DE102008046153A1 (de) | 2008-09-06 | 2010-03-11 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Automatische Schmierung |
| ITMI20120286A1 (it) * | 2012-02-27 | 2013-08-28 | Sales Spa | Stazione di applicazione di segmenti di striscia di apertura/richiusura su film plastici in nastro atti a formare sacchetti |
| WO2013128259A1 (en) * | 2012-02-27 | 2013-09-06 | Sales S.P.A. | Station of application of segments of opening/closing strip on plastic web films suitable to form bags |
| EP3689561A1 (de) * | 2019-01-29 | 2020-08-05 | Multigraf AG | Vorrichtung zur bearbeitung flächiger objekte |
| US11453140B2 (en) | 2019-01-29 | 2022-09-27 | Multigraf Ag | Apparatus for processing flat objects |
Also Published As
| Publication number | Publication date |
|---|---|
| DE19754799A1 (de) | 1999-06-17 |
| EP0922543A3 (de) | 2002-12-18 |
| US6071222A (en) | 2000-06-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19754799A1 (de) | Längsschneide- und Rill-Maschine für Wellpappebahnen | |
| DE4204254C2 (de) | Einrichtung zum Längsfalzen mehrerer gleichbreiter Papierbahnen in einer Rollenrotationsdruckmaschine | |
| DE2547337C3 (de) | Vorrichtung zum Schneiden und Rillen einer fortlaufenden Flachmaterialbahn | |
| DE60110161T2 (de) | Vorrichtung sowie Verfahren zum Formatwechsel in einer Anlage zum Querschneiden von bahnförmigen Materialien | |
| DE4425155A1 (de) | Anlage zur Herstellung von Wellpappebögen mit veränderbarem Format | |
| DE3714662C2 (de) | ||
| EP1105333B1 (de) | Verfahren und vorrichtung zur perforation von materialbahnen | |
| EP0888887A2 (de) | Wendeturmanordnung | |
| EP2163376A2 (de) | Faltschachtelklebemaschine zur Herstellung von Faltschachteln aus Zuschnitten | |
| DE3334263A1 (de) | Automatischer laengsschneider | |
| DE2554662A1 (de) | Verfahren und vorrichtung zum unmittelbaren besaeumen in rollenrotationsdruckmaschinen erzeugter, gefalzter signaturen | |
| EP0204866A1 (de) | Querschneidmaschine in einer Wellpappenanlage | |
| EP1415944A1 (de) | Vorrichtung zum Verstellen von Anpressrollen und/oder Schneidmesser an Falzapparaten | |
| DE69101457T2 (de) | Vorrichtung zum Eindrücken und Schneiden in Längsrichtung eines laufenden Materialbandes. | |
| DE2307245C3 (de) | Rotierendes Schneidgerät | |
| EP1693324B1 (de) | Vorrichtung zum Führen einer teilbreiten Bahn in einer Bearbeitungsmaschine | |
| DE3213895C2 (de) | Vorrichtung zum Zickzack-Falzen von Papierbahnen o.dgl. | |
| DE3201836A1 (de) | "dreimesserschneidemaschine" | |
| EP1431220B1 (de) | Vorrichtung zum Führen einer Bedruckstoffbahn | |
| DE4407375A1 (de) | Falteinrichtung für Blattlagen | |
| EP1976682B1 (de) | Verfahren zur herstellung von zuschnitten aus pappe oder pappähnlichen materialien und vorrichtung zur durchführung des verfahrens | |
| DE1561462B1 (de) | Vorrichtung zum Bearbeiten,beispielsweise Stanzen,Schneiden oder Durchbohren,von kontinuierlich bewegten Werkstoffbahnen in Beutel- und Sackmaschinen | |
| EP1990117A2 (de) | Sägemaschineneinheit und Sägemaschine | |
| DE3725955A1 (de) | Stanz- und laengsschneidvorrichtung fuer rotationsfalzer | |
| DE69120476T2 (de) | Vorrichtung zum Einziehen unterschiedlicher Wellpappearten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20010601 |