EP0918974B1 - Vorrichtung zum gepulsten ausgeben eines mediums zur behandlung von oberflächen - Google Patents
Vorrichtung zum gepulsten ausgeben eines mediums zur behandlung von oberflächen Download PDFInfo
- Publication number
- EP0918974B1 EP0918974B1 EP97928096A EP97928096A EP0918974B1 EP 0918974 B1 EP0918974 B1 EP 0918974B1 EP 97928096 A EP97928096 A EP 97928096A EP 97928096 A EP97928096 A EP 97928096A EP 0918974 B1 EP0918974 B1 EP 0918974B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- medium
- frame
- medium jet
- objects
- nozzle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B5/00—Drying solid materials or objects by processes not involving the application of heat
- F26B5/14—Drying solid materials or objects by processes not involving the application of heat by applying pressure, e.g. wringing; by brushing; by wiping
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B21/00—Arrangements for supplying or controlling air or other gases for drying solid materials or objects
- F26B21/50—Ducting arrangements from the source of air or other gases to the materials or objects being dried
Definitions
- the invention relates to a device for pulsed output a medium for the treatment of surfaces according to the Preamble of claim 1.
- Such a device is e.g. known from EP-A-0 486 711.
- the Device according to patent specification EP 0 486 711 comprises one Containers for the items to be dried.
- this container is two spaced apart Air jet dispensers arranged. Between Air jet dispensers are the objects to be treated applicable.
- the device has a drive on which with the air jet dispensers such are connected to the drive in parallel and in operation are moved in opposite directions to each other.
- Any air jet dispenser comprises a sequence of side by side, pieces of pipe aligned with each other in the axial direction, which are connected to a compressed air source.
- Each pipe section has a number of compressed air outlet openings on.
- Another disadvantage of the device according to the Patent EP 0 486 711 is that they have one own, specially made container. she can consequently not without a container or together with an existing one, commercial container or drying oven used become.
- the object of the present invention is to create a device for the pulsed delivery of a medium for treating surfaces, in which the disadvantages of the known pulse blow dryer are eliminated.
- Another object is to design the device in such a way that objects can be wetted, rinsed, cleaned and / or treated with steam using various liquids (for example water, cleaning liquid, etc.). The object is achieved with the aid of the features of patent claim 1.
- Advantageous developments of the invention are the subject of the dependent claims.
- the proposed pulse blow-off spray cleaning device 1 has a frame 2 which consists of two longitudinal struts 3 and two transverse struts 4 with, for example, an L-shaped cross section.
- One leg 7, 5 of each cross strut 4 and each longitudinal strut 3 runs horizontally; the other leg 6 runs vertically.
- the vertical legs 6 form the outer boundary of the frame 2.
- the pulse blow-off spray cleaning device can be placed on an existing cuboid container 8 with this frame 2. In the attached state, the horizontal legs 7, 5 of the cross struts 4 and longitudinal struts 3 of the frame 2 rest on the upper end faces of the container walls 9.
- the vertical legs of the cross struts 4 and the vertical legs 6 of the longitudinal struts 3 run parallel to the outer sides of the container walls 9 (cf. FIG. 3). You can rest on the outside of the container walls 9.
- two medium jet delivery units 12 are suspended from frame 2.
- a linear slide 19, which rests on the frame 2 and is fastened to the frame 2, is used for fastening (see FIG. 3).
- a traction device is fixed on the linear slide 19.
- a wire rope 10 is used as the traction means, which is guided through four or six deflection rollers 11 (cf. FIGS. 1, 2a and 2b).
- Gears or belt wheels are then used for guidance.
- one of four deflection rollers 11 is rotatably attached to each frame corner (cf. FIGS. 1 and 2a).
- a medium jet delivery unit 12 is attached to each run of the wire rope 10 running along the longitudinal frame strut 3.
- a deflection roller 11 is also attached to each frame corner.
- a further deflection roller 11 is rotatably fastened to the inside on two deflection rollers 11, which are arranged on the same longitudinal half of the frame 2 (cf. FIG. 2b).
- the wire rope 10 is first passed over the first outer deflection roller 11 and then over the second outer deflection roller 11.
- the wire rope 10 extends from the second outer deflection roller 11 back to the first inner deflection roller 11, which is arranged on the inside of the first outer deflection roller 11.
- the wire rope finally extends from the first inner deflection roller 11 to the second inner deflection roller 11.
- a total of three runs of the wire rope 10 thus run along the corresponding frame longitudinal strut 3.
- At least one linear slide 19 is fastened to the middle run.
- At least one linear slide 19 is also attached to the run on the opposite longitudinal half of the frame 2.
- the distance between them is slightly less than 50% of the frame length.
- the drive for the wire rope 10 in the exemplary embodiment further consists of an electric motor 13 which is fastened to a cross strut 4 of the frame 2 near a frame corner.
- the motor axis runs vertically and carries a drive wheel 14 for a rotating traction device.
- a drive chain 16 is used as the traction means.
- other traction means such as a wire rope or a drive belt, can also be used.
- a deflection roller 15 is rotatably attached to the same cross strut 4 as the electric motor 13, close to the corner facing away from it.
- the drive chain 16 is guided over the drive wheel 14 and the deflection roller 15.
- the deflection roller 15 for example a horizontally extending support plate projecting on the outside and bearing a vertical axis can be attached to the cross strut 4.
- the deflection roller 15 is attached to this axis.
- the electric motor 13 moves the drive chain 16 at a constant speed and in the same direction of rotation. So that the circumferential movement of the drive chain 16 can be converted into a to-and-fro movement of the wire rope 10, the wire rope 10 carries a driver on the run that runs parallel to the drive chain 16 17.
- This driver 17 is connected to the drive chain 16 at the same time.
- the drive chain 16 moves the driver 17 in a circumferential path, which has two straight sections running parallel to the frame cross struts 4 between the drive wheel 14 and the deflection roller 15.
- the driver 17 moves along the one straight track section, it pulls the wire rope 10 along the frame cross strut 4 in one direction, but if the driver 17 moves along the other straight track section, it pulls the wire rope 10 along the frame cross strut 4 in the opposite direction.
- the distance between the drive wheel 14 and the deflection roller 15 is now selected such that the maximum path which the wire rope 10 travels measures a little less than 50% of the frame length.
- Each medium jet delivery unit 12 is moved back and forth along a longitudinal frame strut 3 between two end positions. One end position is located near a frame corner, the other end position near the opposite frame corner of the respective longitudinal strut 3.
- the objects 20 to be treated are suspended from a goods carrier 21 and inserted from above through the central region of the frame 2 into the space between the medium jet delivery units 12.
- the goods carrier 21 can consist, for example, of a rod, on which hooks 23 can be hung, which carry the objects 20 to be treated. In the exemplary embodiment, this rod runs along the longitudinal axis of the frame 2.
- a cover 22 can be arranged above the product carrier 21. In the exemplary embodiment, this cover 22 is gable-shaped. It is connected by vertical struts to the goods carrier 21 and thus also to the bar of the goods carrier. In Fig. 1, the cover 22 and the article carrier 21 are not shown, the connecting struts.
- each medium jet delivery unit 12 consists of a vertically running support rod 24, which is provided with an angle piece 25 in its upper end region.
- the angle piece 25 is fastened with its horizontal leg, for example on a linear slide 19.
- the linear slide 19 is connected to the wire rope 10 by means of a suitable fastening element.
- Two or more medium-jet delivery devices 32, each with a plurality of nozzle bars 28, are fastened to the carrier bar 24 (cf. FIGS. 4 and 5).
- the nozzle rods 28 have a round cross section. They are preferably made from round bar pieces.
- the round bar pieces are provided with a longitudinal bore and the end faces or the end face of each longitudinal bore are subsequently closed.
- the wall has a plurality of outlet nozzles 29.
- Each outlet nozzle 29 is formed by a radial bore in the wall.
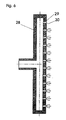
- the outermost section 30 of each bore is flared (see FIG. 6).
- the outlet nozzles 29 must not be too short so that the medium jets are concentrated sufficiently. Therefore, the wall of a nozzle rod 28 must also have a certain thickness. Since commercially available pipes have walls that are too thin, they are unsuitable for the production of the nozzle rods 28.
- the conically widened, outer section 30 of each outlet nozzle 29 reduces the swirling of the medium jet at the outer mouth of the nozzle 29.
- the outlet nozzles 29 are arranged in two parallel longitudinal rows (cf. FIGS. 7a to 7d).
- the outlet nozzles 29 of the one row can be arranged offset with respect to the outlet nozzles 29 of the other row (cf. FIGS. 7a and 7b) or also non-offset (cf. FIGS. 7c and 7d).
- the objects 20 to be treated usually have surfaces which are aligned at right angles to the direction of movement of the medium jet delivery units 12. Such surfaces are insufficiently impacted by the medium jets if all medium jets run parallel to these surfaces.
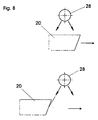
- the arrangement of the outlet nozzles 29 described above means that the medium jets run at different angles with respect to the direction of movement of the medium jet delivery unit 12. As a result, all surfaces of the objects 20 to be treated can be sufficiently impacted by the medium jets (cf. FIG. 8).
- each nozzle rod 28 is connected to a compressed air source 36 via a medium line 31.
- a compressor can serve as the compressed air source 36.
- Each medium line 31 can be opened and closed with its own valve 18.
- the valves 18 are connected to a control device via control cables. With the control device, the opening duration and the opening frequency of each valve can be individually defined.
- the pulse frequency is preferably in a range from 5 to 50 Hertz.
- the control cables and medium lines 31 are guided upwards out of the container along the support rod 24.
- the nozzle rods 28 are arranged in vertical rows. Each row forms a medium jet delivery device 32.
- each medium jet delivery unit 12 has two medium jet delivery devices 32.
- Each medium jet delivery device 32 also comprises four nozzle rods 28.
- the carrier rod 24 and the uppermost nozzle rods 28 protrude from the top of the frame 2.
- the cover 22 and the article carrier 21 can also be exposed to medium jets.
- the cover 22 and the goods carrier 21 are first dried, for example with high air pressure. Only then do you dry the goods with lower air pressure. This prevents liquid from dripping onto the goods carrier 21 or from the cover 22 while the goods are drying.
- the nozzle rods 28 of a medium jet delivery unit 12 can run parallel or obliquely to the carrier rod 24 (cf. FIGS. 4 and 5). In the exemplary embodiment, the angular position of the nozzle rods 28 is parallel with respect to the carrier rod 24.
- the oblique arrangement of the nozzle rods 28 results in an optimal distribution of the medium jets, in particular the compressed air jets, to the objects to be dried. So that the medium jets, in particular the compressed air jets, of two nozzle bars 28 lying next to one another do not overlap, the valves 18 of the two nozzle bars 28 are opened and closed at different times.
- the medium jet delivery units 12 are moved in opposite directions on both sides of the frame, then they intersect at a specific point. If all of the nozzle rods 28 now run vertically, then when air is used as the medium, the compressed air jets directed against one another meet. This will at least partially remove the air pressure. This effect can be counteracted by angling the nozzle rods 28 with respect to the vertical. As a result, the areas in which the compressed air jets collide exactly can be significantly reduced, which leads to an increase in efficiency.
- the air pressure can the medium jet delivery unit 12 can be changed separately.
- This can be achieved, for example, by the compressed air line, which is a medium jet delivery unit 12 feeds, installs a plurality of valves 35 connected in parallel (see Fig. 1).
- Either valves with an upstream valve are used Pressure reducers or adjustable pressure reducing valves.
- the first valve 35 reduces, for example the pressure to 4 bar, the second to 3 bar, the third to 2 bar and the fourth to 1 bar.
- the open one Valve 35 determines the pressure of the air which is in the Medium jet delivery device 32 of the medium jet delivery unit 12 is directed.
- the air pressure can thus shape and Size of the objects to be dried 20 can be adjusted.
- Others can open the medium valves 37, 38 or 39 Media as air are fed to the nozzle rods 28.
- a first medium e.g. Rinse water
- a second medium e.g. Steam fed to the nozzle rods 28.
- a third medium valve 39 e.g. Cleaning liquid
- the medium pressure can by upstream (not shown) pressure reducer to be treated Items 20 are adjusted. The in the media lines and nozzle rods 28 remaining residual liquids are blown out with low air pressure. Subsequently then the surfaces of the objects can be removed with normal air pressure 20 be blown off.
- Liquid adhering to the surfaces of objects 20 can be blown off and possibly reused. The carryover and consumption are minimized. With longer blow-off times, spot-free drying is achieved. If necessary, the drying effect can be enhanced with warm, circulating air.
- This first step can be followed by a second step if necessary. In this second step, for example, rinse water is sprayed onto the surfaces of the objects 20 and then immediately blown off again. This process can be repeated until the parts are clean and / or stain-free dry. It is also possible, for example, to spray the parts with steam in an intermediate step in order to achieve an additional cleaning effect.
- a cleaning liquid is sprayed onto the objects 20.
- the cleaning liquid is then blown off and returned to the storage tank, for example.
- clean rinse water is sprayed onto the objects.
- the rinse water is also blown off immediately. This process can be repeated until the parts are clean and / or dry without stains.
- the proposed pulse blow-off spray cleaning device 1 has significant advantages over the known pulse blow dryers: In addition to blowing off and / or drying with compressed air, the same device can be used to wet, rinse, clean and / or treat surfaces with different liquids (for example water, cleaning liquid, etc.).
- different liquids for example water, cleaning liquid, etc.
- the proposed pulse blow-off spray cleaning device 1 does not have to be firmly connected to a container, it can be placed on any container. However, it can also be used in an existing drying oven, for example. They can also be installed in a crane (transport device). Furthermore, the treatment times when using the proposed pulse blow-off spray cleaning device 1 are shorter than in known pulse blow dryers. Because two or more medium jet delivery units 12 can be arranged on each frame side, the time it takes for the medium jets, in particular the compressed air jets, to pass all objects 20 to be dried to pass can be reduced by at least 50%.
- the efficiency of the proposed pulse blow-off spray cleaning device 1 is considerably higher than in the case of the nozzle nozzles 28, thanks to the improved nozzles 29, the double rows of nozzles, the double medium jet dispensers 32 and the oblique arrangement of the nozzle rods 28 conventional pulse blow dryers, less energy is required for the same drying effect, or a greater drying effect can be achieved with the same amount of energy.
- the proposed pulse blow-off spray cleaning device 1 thanks to the vertical arrangement of the medium jet delivery unit 12, a simpler construction can be realized than with conventional pulse blow dryers with horizontally arranged medium jet delivery devices.
- the medium lines and the control cables can namely be led out of the container at the top.
- the proposed pulse blow-off spray cleaning device 1 is so in terms of manufacturing, time and maintenance cheaper than the known pulse blow dryer. It also takes up less space. thanks to this There will be a lot of interest in the market.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Health & Medical Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Molecular Biology (AREA)
- Cleaning By Liquid Or Steam (AREA)
- Drying Of Solid Materials (AREA)
- Cleaning In General (AREA)
Description
Ausserdem ist es bekannt, zum Trocknen von Oberflächen Lösungsmittel (FCKW, FKW etc.) zu verwenden. Wasser kann mit diesen Trocknungsverfahren nicht beseitigt werden. Sie eignen sich vor allem für das Entfernen von chemischen Behandlungsmitteln. Das Trocknen mit Lösungsmitteln führt jedoch zu einer Belastung der Umwelt. Ferner ist die Entsorgung oder Wiederaufbereitung solcher Lösungsmittel sehr energieaufwendig.
Die Aufgabe wird mit Hilfe der Merkmale des Patentanspruchs 1 gelöst. Vorteilhafte Weiterbildungen der Erfindung sind Gegenstand der abhängigen Ansprüche.
Im weiteren weist sie einen rechteckigen Rahmen auf. An einer Seite oder an zwei sich gegenüber liegenden Seiten des Rahmens sind eine oder mehrere Mediumstrahl-Abgabeeinheiten vertikal hängend befestigt. Auf jeder Rahmenseite können mehrere Mediumstrahl-Abgabeeinheiten nebeneinander angeordnet sein. Zwischen den Mediumstrahl-Abgabeeinheiten der einen Rahmenseite und den Mediumstrahl-Abgabeeinheiten der anderen Rahmenseite werden die zu behandelnden Gegenstände eingefügt. Die vorgeschlagene Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung weist ferner einen Antrieb auf, welcher mit den Mediumstrahl-Abgabevorrichtungen derartig antriebsverbunden ist, dass diese im Betrieb parallel und gegensinnig oder parallel und gleichsinnig zueinander bewegt werden. Jede Mediumstrahl-Abgabeeinheit besteht aus einem vertikal verlaufenden Trägerstab, an welchem ein, zwei oder mehrere Mediumstrahl-Abgabevorrichtungen befestigt sind. Eine Mediumstrahl-Abgabevorrichtung besteht wiederum aus einer Vielzahl von hohlen Düsenstäben. Die Düsenstäbe verlaufen parallel oder schräg zum Trägerstab. Die Mediumstrahl-Abgabevorrichtungen können paarweise nebeneinander angeordnet sein. Als Medien zur Behandlung von Gegenständen können Gase, insbesondere Luft, Dampf oder Flüssigkeiten, insbesondere Wasser oder Reinigungsflüssigkeiten, eingesetzt werden. Falls als Medium Luft eingesetzt wird, ist jeder Düsenstab über ein Ventil mit einer Druckluftquelle verbunden. Im weiteren weist jeder Düsenstab eine Vielzahl von Austrittsdüsen auf, welche vorzugsweise in zwei zumindest annähernd parallelen Längsreihen angeordnet sind. Die Düsenstäbe geben eine Vielzahl mit einer Frequenz von etwa 1 bis 50 Hertz (d.h., nicht hochfrequent) pulsierende, gegen die Gegenstände gerichtete, schlagartig erfolgende Medienstrahl-Stösse ab, um die Flüssigkeit bzw. Verschmutzungen zu vertreiben. Zwischen den zu behandelnden Gegenständen und den Mediumstrahl-Abgabeeinheiten wird eine Relativbewegung erzeugt, welche senkrecht oder schräg zur Strömungsrichtung der Druckluftstrahlen gerichtet ist. Der Druck des Mediums in den Mediumstrahl-Abgabevorrichtungen kann verändert und dadurch an die unterschiedlichen Grössen und Formen der zu behandelnden Gegenstände angepasst werden. Die Erfindung ist im Folgenden anhand von Ausführungsbeispielen unter anderem in den Zeichnungen erläutert. Es zeigen:
- Fig. 1
- eine schematische, perspektivische Darstellung einer erfindungsgemässen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung mit der Ventilanordnung, mit welcher der Pressluft-Druck in den Mediumstrahl-Abgabevorrichtungen gesteuert werden kann;
- Fig. 2a
- eine schematische Aufsicht einer Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung, deren Mediumstrahl-Abgabevorrichtungen parallel und gegensinnig zueinander bewegt werden;
- Fig. 2b
- eine schematische Aufsicht einer Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung, deren Mediumstrahl-Abgabevorrichtungen parallel und gleichsinnig zueinander bewegt werden;
- Fig. 3
- eine schematische Darstellung der Düsenstab-Anordnung einer erfindungsgemässen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung gemäss Fig. 1;
- Fig. 4
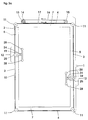
- eine Vorderansicht einer Mediumstrahl-Abgabeeinheit mit zwei Mediumstrahl-Abgabevorrichtungen, deren Düsenstäbe parallel zum Trägerstab verlaufen;
- Fig. 5
- eine Vorderansicht einer Mediumstrahl-Abgabeeinheit mit zwei Mediumstrahl-Abgabevorrichtungen, deren Düsenstäbe schräg zum Trägerstab verlaufen;
- Fig. 6
- einen Längsschnitt durch einen Düsenstab mit Austrittsdüsen;
- Fig. 7a
- eine Vorderansicht eines Teils eines Düsenstabs mit in zwei Reihen angeordneten Austrittsdüsen, wobei die Austrittsdüsen der beiden Reihen gegeneinander versetzt angeordnet sind;
- Fig. 7b
- einen Querschnitt A-A durch einen Düsenstab gemäss Fig. 6a;
- Fig. 7c
- eine Vorderansicht eines Teils eines Düsenstabs mit in zwei Reihen angeordneten Austrittsdüsen, wobei die Austrittsdüsen der beiden Reihen zueinander unversetzt angeordnet sind;
- Fig. 7d
- einen Querschnitt B-B durch einen Düsenstab gemäss Fig. 6c;
- Fig. 8
- eine schematische Darstellung eines Düsenstabes einer Mediumstrahl-Abgabevorrichtung, der zwei Mediumstrahlen abgibt, welche auf zu behandelnde Gegenstände auftreffen.
Bei einer zweiten Ausbildungsart des Antriebs für die Linearschlitten 19 ist ebenfalls an jeder Rahmenecke je eine Umlenkrolle 11 befestigt. Ausserdem ist innen an zwei Umlenkrollen 11, welche an der selben Längshälfte des Rahmens 2 angeordnet sind, je eine weitere Umlenkrolle 11 drehbar befestigt (vgl. Fig. 2b). Das Drahtseil 10 wird hier zuerst über die erste äussere Umlenkrolle 11 und danach über die zweite äussere Umlenkrolle 11 geführt. Von der zweiten äusseren Umlenkrolle 11 erstreckt sich das Drahtseil 10 zurück zur ersten inneren Umlenkrolle 11, welche innen an der ersten äusseren Umlenkrolle 11 angeordnet ist. Von der ersten inneren Umlenkrolle 11 erstreckt sich das Drahtseil schliesslich zur zweiten inneren Umlenkrolle 11. Entlang der entsprechenden Rahmenlängsstrebe 3 verlaufen folglich insgesamt drei Trums des Drahtseils 10. Am mittleren Trum ist mindestens ein Linearschlitten 19 befestigt. Am Trum auf der gegenüberliegenden Längshälfte des Rahmens 2 ist ebenfalls mindestens ein Linearschlitten 19 befestigt.
Bei einem Einsatz von zwei Luftstrahl-Abgabeeinheiten 12 pro Trum ist der Abstand dazwischen etwas kleiner als 50 % der Rahmenlänge. Indem das Drahtseil 10 alternierend im Uhrzeigersinn bzw. im Gegenuhrzeigersinn um den Rahmen 2 bewegt wird, werden die Mediumstrahl-Abgabeeinheiten 12 in der Längsrichtung des Rahmens 2 hin und her bewegt.
Der Antrieb für das Drahtseil 10 besteht beim Ausführungsbeispiel im weiteren aus einem Elektromotor 13, welcher an einer Querstrebe 4 des Rahmens 2 nahe einer Rahmenecke befestigt ist. Die Motorachse verläuft vertikal und trägt ein Antriebsrad 14 für ein umlaufendes Zugmittel. Als Zugmittel wird beim Ausführungsbeispiel eine Antriebskette 16 verwendet. Es können jedoch auch andere Zugmittel, wie z.B. ein Drahtseil oder ein Treibriemen, verwendet werden. An der gleichen Querstrebe 4 wie der Elektromotor 13, nahe an der von diesem abgewandten Ecke ist eine Umlenkrolle 15 drehbar befestigt. Die Antriebskette 16 wird über das Antriebsrad 14 und die Umlenkrolle 15 geführt. Zur Befestigung der Umlenkrolle 15 kann an der Querstrebe 4 beispielsweise eine an der Aussenseite abstehende, horizontal verlaufende Tragplatte befestigt sein, die eine vertikale Achse trägt. An dieser Achse ist die Umlenkrolle 15 befestigt. Der Elektromotor 13 bewegt die Antriebskette 16 mit konstanter Geschwindigkeit und in gleichbleibender Umlaufrichtung. Damit die umlaufende Bewegung der Antriebskette 16 in eine Hin- und Herbewegung des Drahtseils 10 umgewandelt werden kann, trägt das Drahtseil 10 an demjenigen Trum, welches parallel zur Antriebskette 16 verläuft, einen Mitnehmer
17. Dieser Mitnehmer 17 ist gleichzeitig mit der Antriebskette 16 verbunden. Die Antriebskette 16 bewegt den Mitnehmer 17 in einer umlaufenden Bahn, welche zwischen dem Antriebsrad 14 und der Umlenkrolle 15 zwei gerade, parallel zu den Rahmenquerstreben 4 verlaufende Abschnitte aufweist. Wenn sich der Mitnehmer 17 entlang des einen geraden Bahnabschnittes bewegt, dann zieht er das Drahtseil 10 entlang der Rahmenquerstrebe 4 in die eine Richtung, wenn sich der Mitnehmer 17 jedoch entlang des anderen geraden Bahnabschnittes bewegt, dann zieht er das Drahtseil 10 entlang der Rahmenquerstrebe 4 in die entgegengesetzte Richtung. Beim Ausführungsbeispiel ist der Abstand zwischen dem Antriebsrad 14 und der Umlenkrolle 15 nun derartig gewählt, dass der maximale Weg, welcher das Drahtseil 10 zurücklegt, etwas weniger als 50% der Rahmenlänge misst.
Mit dem beschriebenen Antrieb der ersten Ausbildungsart (vgl. Fig. 1 und Fig. 2a) wird erreicht, dass sich die Mediumstrahl-Abgabeeinheit 12 an der einen Rahmenlängsstrebe 3 gegenüber der Mediumstrahl-Abgabeeinheit 12 an der anderen Rahmenlängsstrebe 3 gegensinnig bewegt.
Mit dem beschriebenen Antrieb der zweiten Ausbildungsart (vgl. Fig. 2b) wird erreicht, dass sich die Mediumstrahl-Abgabeeinheit 12 an der einen Rahmenlängsstrebe 3 gegenüber der Mediumstrahl-Abgabeeinheit 12 an der anderen Rahmenlängsstrebe 3 gleichsinnig bewegt.
Jede Mediumstrahl-Abgabeeinheit 12 besteht beim Ausführungsbeispiel aus einem vertikal verlaufenden Trägerstab 24, welcher in seinem oberen Endbereich mit einem Winkelstück 25 versehen ist. Das Winkelstück 25 ist mit seinem horizontalen Schenkel zum Beispiel auf einem Linearschlitten 19 befestigt. Der Linearschlitten 19 ist mittels eines geeigneten Befestigungselementes mit dem Drahtseil 10 verbunden. Am Trägerstab 24 sind zwei oder mehrere Mediumstrahl-Abgabevorrichtungen 32 mit jeweils mehreren Düsenstäben 28 befestigt (vgl. Fig. 4 und Fig. 5). Die Düsenstäbe 28 weisen beim Ausführungsbeispiel einen runden Querschnitt auf. Sie werden vorzugsweise aus Rundstabstücken hergestellt. Die Rundstabstücke werden mit einer Längsbohrung versehen und die Stirnseiten bzw. die Stirnseite jeder Längsbohrung nachträglich verschlossen. Auf diese Art und Weise können stabförmige Hohlkörper mit relativ dicker Wand hergestellt werden. Die Wand weist eine Vielzahl Austrittsdüsen 29 auf. Jede Austrittsdüse 29 wird durch eine radiale Bohrung in der Wand gebildet. Der äusserste Abschnitt 30 jeder Bohrung ist konisch erweitert (vgl. Fig. 6). Damit die Mediumstrahlen genügend stark gebündelt werden, dürfen die Austrittsdüsen 29 nicht zu kurz sein. Daher muss die Wand eines Düsenstabes 28 auch eine gewisse Dicke haben. Da handelsübliche Rohre zu dünne Wände aufweisen, sind sie für die Herstellung der Düsenstäbe 28 ungeeignet. Der konisch erweiterte, äussere Abschnitt 30 jeder Austrittsdüse 29 reduziert die Verwirbelung des Mediumstrahls an der äusseren Mündung der Düse 29. Je besser die aus den Austrittsdüsen 29 austretenden Mediumstrahlen gebündelt sind, um so grösser ist auch ihr Wirkungsgrad. Die Reduktion der Verwirbelung hat noch den zusätzlichen, positiven Nebeneffekt, dass die Lärmemissionen der Düsen 29 geringer werden.
Die Austrittsdüsen 29 sind beim Ausführungsbeispiel in zwei parallelen Längsreihen angeordnet (vgl. Fig. 7a bis 7d). Die Austrittsdüsen 29 der einen Reihe können gegenüber den Austrittsdüsen 29 der anderen Reihe versetzt (vgl. Fig. 7a und 7b) oder auch unversetzt (vgl. 7c und 7d) angeordnet sein. Indem man die Austrittsdüsen 29 in zwei Reihen anordnet, kann erreicht werden, dass die aus den Austrittsdüsen 29 austretenden Mediumstrahlen die zu behandelnden Gegenstände 20 in mindestens zwei unterschiedlichen Winkeln beaufschlagen. Dies ist vor allem bei Gegenständen 20 mit unebener Oberfläche von Bedeutung, da dadurch die Wahrscheinlichkeit, dass eine Stelle der Oberfläche stets in einem ungünstigen Winkel beaufschlagt wird, merklich sinkt. Der Abblas- , Trocknungs- bzw. Reinigungseffekt kann dadurch für unebene Oberflächen verbessert werden. Ausserdem weisen die zu behandelnden Gegenstände 20 meistens Flächen auf, welche rechtwinklig zur Bewegungsrichtung der Mediumstrahl-Abgabeeinheiten 12 ausgerichtet sind. Solche Flächen werden durch die Mediumstrahlen ungenügend beaufschlagt, falls sämtliche Mediumstrahlen parallel zu diesen Flächen verlaufen. Durch die beschriebene Anordnung der Austrittsdüsen 29 wird nun erreicht, dass die Mediumstrahlen bezüglich der Bewegungsrichtung der Mediumstrahl-Abgabeeinheit 12 in unterschiedlichen Winkeln verlaufen. Dadurch können alle Oberflächen der zu behandelnden Gegenstände 20 von den Mediumstrahlen genügend beaufschlagt werden (vgl. Fig. 8).
Die Pulsfrequenz liegt vorzugsweise in einem Bereich von 5 bis 50 Hertz.
Die Steuerkabel und Mediumsleitungen 31 werden entlang dem Trägerstab 24 nach oben aus dem Behälter geführt. Beim Arbeiten mit der vorgeschlagenen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung 1 können folglich Behälter 8 mit geschlossenen Wänden 9 verwendet werden, da Austrittsöffnungen in den Behälterwänden 9 für die Steuerkabel und Mediumsleitungen 31 unnötig sind.
Beim Trocknungsvorgang mit Druckluft werden zuerst z.B. mit hohem Luftdruck die Abdeckung 22 und der Warenträger 21 getrocknet. Erst anschliessend trocknet man mit niedrigerem Luftdruck die Ware. Damit kann vermieden werden, dass vom Warenträger 21 oder von der Abdeckung 22 während des Trocknens der Ware Flüssigkeit auf diese hinuntertropft. Falls die Ware nicht die volle Behältertiefe beansprucht, können die untersten Ventile 18 abgeschaltet werden, damit Druckluft gespart werden kann.
Die Düsenstäbe 28 einer Mediumstrahl-Abgabeeinheit 12 können parallel oder schräg zum Trägerstab 24 verlaufen (vgl. Fig. 4 und 5). Beim Ausführungsbeispiel ist die Winkellage der Düsenstäbe 28 in bezug auf den Trägerstab 24 parallel. Durch die schräge Anordnung der Düsenstäbe 28 wird eine optimale Verteilung der Mediumstrahlen, insbesondere der Druckluftstrahlen, an die zu trocknenden Gegenstände erreicht. Damit sich die Mediumstrahlen, insbesondere die Druckluftstrahlen, von zwei nebeneinander liegenden Düsenstäben 28 nicht überschneiden, werden die Ventile 18 der beiden Düsenstäbe 28 zeitlich verschoben geöffnet und geschlossen.
Wenn die Mediumstrahl-Abgabeeinheiten 12 an beiden Rahmenseiten gegensinnig zueinander bewegt werden, dann kreuzen sie sich an einer bestimmten Stelle. Falls nun alle Düsenstäbe 28 vertikal verlaufen, dann treffen bei der Verwendung von Luft als Medium die gegeneinander gerichteten Druckluftstrahlen aufeinander. Der Luftdruck wird dadurch zumindest teilweise aufgehoben. Diesem Effekt kann entgegengewirkt werden, indem man die Düsenstäbe 28 bezüglich der Vertikalen abwinkelt. Dadurch können die Bereiche, in denen die Druckluftstrahlen genau aufeinandertreffen massgeblich verkleinert werden, was zu einer Erhöhung des Wirkungsgrades führt.
Auf diesen ersten Arbeitsschritt kann bei Bedarf ein zweiter Arbeitsschritt folgen. In diesem zweiten Arbeitsschritt wird beispielsweise Spülwasser auf die Oberflächen der Gegenstände 20 aufgesprüht und danach sofort wieder abgeblasen. Dieser Vorgang kann so oft wiederholt werden, bis die Teile sauber und/oder fleckenfrei trocken sind. Es ist z.B. auch möglich, in einem Zwischenschritt die Teile mit Dampf zu besprühen, um noch einen zusätzlichen Reinigungseffekt zu erzielen.
Mit der vorgeschlagenen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung können auch ausschliesslich Reinigungsarbeiten durchgeführt werden. Dafür wird eine Reinigungsflüssigkeit auf die Gegenstände 20 gespritzt. Die Reinigungsflüssigkeit wird danach abgeblasen und zum Beispiel wieder in den Lagertank zurückgeführt. In einem zweiten Schritt wird beispielsweise sauberes Spülwasser auf die Gegenstände gespritzt. Das Spülwasser wird ebenfalls sofort wieder abgeblasen. Dieser Vorgang kann so oft wiederholt werden, bis die Teile sauber und/oder auch fleckenfrei trocken sind. Es besteht auch die Möglichkeit, die Gegenstände 20 mit unterschiedlichen Reinigungsflüssigkeiten zu behandeln, wobei jede Reinigungsflüssigkeit jeweils mit Spülwasser vollständig entfernt wird, bevor die nächste Reinigungsflüssigkeit aufgespritzt wird.
Zusätzlich zum Abblasen und/oder Trocknen mit Druckluft können mit der gleichen Vorrichtung Oberflächen mit verschiedenen Flüssigkeiten (z.B. Wasser, Reinigungsflüssigkeit usw.) benetzt, gespült, gereinigt und/oder mit Dampf behandelt werden.
Im weiteren sind die Behandlungszeiten beim Einsatz der vorgeschlagenen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung 1 geringer als bei bekannten Puls-Blastrocknern. Dadurch, dass pro Rahmenseite zwei oder mehrere Mediumstrahl-Abgabeeinheiten 12 angeordnet werden können, kann die Zeit, die ein Vorbei ziehen der Mediumstrahlen, insbesondere der Druckluftstrahlen, an allen zu trocknenden Gegenständen 20 benötigt, um mindestens 50% reduziert werden. Da ausserdem bei der vorgeschlagenen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung 1 dank den verbesserten Düsen 29, den doppelten Düsenreihen, den doppelten Mediumstrahl-Abgabevorrichtungen 32 pro Mediumstrahl-Abgabeeinheit 12 und der schrägen Anordnung der Düsenstäbe 28 der Wirkungsgrad wesentlich höher ist als bei herkömmlichen Puls-Blastrocknern, braucht man für den gleichen Trocknungseffekt weniger Energie, oder mit der gleichen Energiemenge kann ein grösserer Trocknungseffekt erzielt werden.
Nicht zuletzt kann bei der vorgeschlagenen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung 1 dank der vertikalen Anordnung der Mediumstrahl-Abgabeeinheit 12 eine einfachere Konstruktion verwirklicht werden als bei herkömmlichen Puls-Blastrocknern mit horizontal angeordneten Mediumstrahl-Abgabevorrichtungen. Die Mediumsleitungen und die Steuerkabel können bei der vorgeschlagenen Impuls-Abblas-Sprüh-Reinigungs-Vorrichtung 1 nämlich oben aus dem Behälter herausgeführt werden. Bei den herkömmlichen Puls-Blastrocknern wurden diese wegen der vertikalen Bewegungsrichtung der Mediumstrahl-Abgabeeinheiten durch vertikale Schlitze in den Behälterwänden aus dem Behälter herausgeführt. Durch diese Schlitze wurden abgeblasene Wassertropfen oder heruntergefallene Teile aus dem Trocknerinnenraum hinausgeblasen. Heruntergefallene Teile konnten sich in den Schlitzen verklemmen und dann die horizontal angeordneten Mediumstrahl-Abgabeeinheiten blockieren.
Claims (14)
- Vorrichtung zum gepulsten Ausgeben eines Mediums zur Behandlung von Oberflächen von in einen Behälter (8) mit Behälterwänden (9) einsetzbaren Gegenständen (20), wobei die in Draufsicht rechteckförmige Vorrichtung (1) an zwei gegenüberliegenden Seiten Mediumstrahl-Abgabeeinheiten (12) aufweist, die durch Antriebsmittel (10, 11 und 13 bis 17 und 19) derart antriebsverbunden sind, dass während der Ausgabe des Mediums an den zu behandelnden Gegenständen (20) eine Relativbewegung zwischen den Gegenständen und den Mediumstrahl-Abgabeeinheiten entsteht,
dadurch gekennzeichnet, dass
die Vorrichtung (1) aus einem an den Behälterwänden (9) lösbar anbringbaren Rahmen (2) mit Längs- und Querstreben (3, 4) gebildet ist, wobei an einer Strebe oder an einander gegenüberliegenden Streben jeweils eine oder mehrere Mediumstrahl-Abgabeeinheiten (12) vertikal hängend befestigt sind. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass ein auf dem Rahmen (2) aufliegender Linearschlitten (19) zur Aufhängung der Mediumstrahl-Abgabeeinheiten (12) vorgesehen ist, an dem ein Zugmittel (10) fixiert ist, das zum Bewirken einer Bewegung der Mediumstrahl-Abgabeeinheiten (12) dient.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass als Antriebsmitttel ein Elektromotor (13) vorgesehen ist, der ein Antriebsrad (14) antreibt, an dem eine Antriebskette (16) gelagert ist, die über eine Umlenkrolle (15) und mittels eines Mitnehmers (17) ein über Umlenkrollen (11) an den Ecken des Rahmens (2) verlaufendes Drahtseil (10) als Zugmittel des Linearschlittens (19) bewegt.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, dass für eine parallele und gegensinnige Bewegung von an gegenüberliegenden Längsstreben (3) des Rahmens (2) vorgesehenen Linearschlitten (19) jeweils eine Umlenkrolle (11) an einer Ecke des Rahmens zur Führung des Drahtseils (10) vorgesehen ist, während für eine parallele und gleichsinnige Bewegung von an gegenüberliegenden Längsstreben (3) des Rahmens (2) vorgesehenen Linearschlitten (19) an einer Längsstrebe (3) jeweils eine Umlenkrolle (11) an einer Ecke des Rahmens und an der gegenüberliegenden Längsstrebe (3) jeweils zwei Umlenkrollen (11) an einer Ecke des Rahmens zur Führung des Drahtseils (10) vorgesehen sind.
- Vorrichtung nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Mediumstrahl-Abgabeeinheit (12) aus einem vertikal verlaufenden Trägerstab (24) besteht, an welchem wenigstens eine aus einer Vielzahl hohler Düsenstäbe (28) bestehende Mediumstrahl-Abgabevorrichtung (32) befestigt ist, wobei die Düsenstäbe parallel oder schräg zum Trägerstab verlaufen.
- Vorrichtung nach Anspruch 5, wenn dieser auf einen der Ansprüche 2 bis 4 zurückbezogen ist, dadurch gekennzeichnet, dass der Trägerstab (24) in seinem oberen Endbereich mit einem Winkelstück versehen ist, das mit seinem horizontalen Schenkel auf dem Linearschlitten (19) befestigt ist.
- Vorrichtung nach Anspruch 5, dadurch gekennzeichnet, dass die Düsenstäbe (28) vorzugsweise einen runden Querschnitt und dicke Wände aufweisen, wobei in den Wänden eine Vielzahl von Austrittsdüsen (29) vorgesehen sind, deren äusserster Abschnitt (30) sich konisch erweitert.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass die Austrittsdüsen (29) an den Düsenstäben (28) in zwei parallelen Längsreihen angeordnet sind, wobei die Reihen zueinander versetzt oder unversetzt angeordnet sind.
- Vorrichtung nach einem der Ansprüche 5 bis 8, dadurch gekennzeichnet, dass die Düsenstäbe (28) bezüglich der Vertikalen abgewinkelt sind.
- Vorrichtung nach einem der Ansprüche 5 bis 9, dadurch gekennzeichnet, dass bei Luft als Medium jeder Düsenstab (28) über eine Mediumsleitung (31) mit zugehörigem Ventil (18) zum Öffnen und Schliessen der Mediumsleitung mit einer Druckluftquelle (36) verbunden ist, wobei die Mediumsleitung entlang dem Trägerstab (24) vertikal nach oben geführt ist.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, dass eine mit den Ventilen (18) über Steuerkabel verbundene Steuervorrichtung zum Definieren der Öffnungsdauer und der Öffnungsfrequenz der Ventile (18) vorgesehen ist, wobei die Steuerleitung entlang dem Trägerstab (24) vertikal nach oben geführt ist.
- Vorrichtung nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass in eine die Mediumstrahl-Abgabeeinheit (12) speisende Leitung mehrere parallel geschaltete Ventile (35; 37, 38, 39) eingebaut sind, die zum Einstellen eines bestimmten Drucks oder zum Auswählen eines bestimmten Mediums dienen, wobei unterschiedliche bestimmte Medien aufeinanderfolgend verwendbar sind.
- Vorrichtung nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Mediumstrahl-Abgabeeinheiten (12) derart ausgebildet sind, dass auch ein Warenträger (21) zum Befördern zu behandelnder Gegenstände von oben durch den zentralen Bereich des Rahmens (2) hindurch in den Raum zwischen den Mediumstrahl-Abgabeeinheiten und/oder eine oberhalb des Warenträgers angeordnete Abdeckung (22) mit Mediumstrahlen beaufschlagbar sind.
- Vorrichtung nach einem der vorangehenden Ansprüche, dass das Medium Druckluft, Spülwasser, Reinigungsflüssigkeit oder Dampf ist.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH201596 | 1996-08-16 | ||
| CH2015/96 | 1996-08-16 | ||
| CH02015/96A CH691927A5 (de) | 1996-08-16 | 1996-08-16 | Vorrichtung zum gepulsten Ausgeben eines Mediums zur Behandlung von Oberflächen. |
| PCT/CH1997/000261 WO1998008040A1 (de) | 1996-08-16 | 1997-07-03 | Vorrichtung zum gepulsten ausgeben eines mediums zur behandlung von oberflächen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0918974A1 EP0918974A1 (de) | 1999-06-02 |
| EP0918974B1 true EP0918974B1 (de) | 2000-02-02 |
Family
ID=4223913
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97928096A Expired - Lifetime EP0918974B1 (de) | 1996-08-16 | 1997-07-03 | Vorrichtung zum gepulsten ausgeben eines mediums zur behandlung von oberflächen |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0918974B1 (de) |
| CH (1) | CH691927A5 (de) |
| DE (1) | DE59701099D1 (de) |
| WO (1) | WO1998008040A1 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3435538A (en) * | 1967-03-08 | 1969-04-01 | Lawrence W Hargett | Web drying apparatus having multiple hot air nozzles and exhaust outlets |
| ATE109553T1 (de) * | 1990-11-19 | 1994-08-15 | Ernst Eichholzer | Vorrichtung zum abblasen einer flüssigkeit von einem gegenstand. |
| DE4328199C1 (de) * | 1993-08-21 | 1994-10-13 | Duerr Gmbh & Co | Verfahren und Einrichtung zum Trocknen eines nach einer Bearbeitung mit einer Reinigungsflüssigkeit gereinigten Werkstücks |
| DE4336085A1 (de) * | 1993-10-22 | 1995-04-27 | Atotech Deutschland Gmbh | Verfahren zum Entfernen von Flüssigkeit von der Oberfläche eines benetzten Behandlungsgutes und Anordnung zur Durchführung des Verfahrens |
-
1996
- 1996-08-16 CH CH02015/96A patent/CH691927A5/de not_active IP Right Cessation
-
1997
- 1997-07-03 WO PCT/CH1997/000261 patent/WO1998008040A1/de not_active Ceased
- 1997-07-03 EP EP97928096A patent/EP0918974B1/de not_active Expired - Lifetime
- 1997-07-03 DE DE59701099T patent/DE59701099D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| WO1998008040A1 (de) | 1998-02-26 |
| CH691927A5 (de) | 2001-11-30 |
| DE59701099D1 (de) | 2000-03-09 |
| EP0918974A1 (de) | 1999-06-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3301525C2 (de) | ||
| EP0648549A1 (de) | Reaktionskammer zur Dekontamination von Bekleidungs- und Ausrüstungsgegenständen | |
| DE69224339T2 (de) | Flexible und kompakte Maschine zum Reinigen von Probenflaschen | |
| EP0289875B1 (de) | Verfahren und Vorrichtung zum Reinigen von Werkstücken | |
| EP1526206A2 (de) | Nassbehandlungsmaschine für strangförmiges Textilgut | |
| EP0535287B1 (de) | Verfahren und Vorrichtung zur Griff- und Oberflächenverbesserung von textilen Geweben und Gewirken | |
| DE2735532A1 (de) | Langspritzautomat zur reinigung von glasbehaeltern | |
| EP0775534A2 (de) | Automatisch arbeitende Reinigungsanlage für Werkstücke | |
| EP0650022B1 (de) | Verfahren und Anordnung zum fleckenfreien Entfernen von an Oberflächen von Behandlungsgut anhaftender Flüssigkeit | |
| EP0486711B1 (de) | Vorrichtung zum Abblasen einer Flüssigkeit von einem Gegenstand | |
| EP0559032A1 (de) | Vorrichtung zum Transport von Gegenständen | |
| DE2940964A1 (de) | Vorrichtung und verfahren zum entfernen von farbteilchen aus farbnebelhaltiger luft | |
| DE3838927A1 (de) | Langgut-pulverbeschichtungsanlage | |
| DE2303430C3 (de) | Vorrichtung zum Reinigen von gasförmigen Stoffen, welche Farbstoff, Lack bzw. Zellulose enthalten | |
| CH691927A5 (de) | Vorrichtung zum gepulsten Ausgeben eines Mediums zur Behandlung von Oberflächen. | |
| DE3329489A1 (de) | Reinigungsvorrichtung fuer behaelter | |
| DE2432987A1 (de) | Vorrichtung zur behandlung von behaeltern | |
| EP1039053B1 (de) | Einheit bestehend aus Flüssigkeitsbehälter und Vorrichtung zur Reinhaltung des Flüssigkeitsbehälters | |
| EP0244865B1 (de) | Vorrichtung zum Reinigen von Dosen | |
| DE19602374A1 (de) | Transporteinrichtung | |
| DE102008049296A1 (de) | Vorrichtung zum Abblasen oder Trocknen von Kästen oder dergleichen Behältern | |
| DE60001010T2 (de) | Druckplattenwaschvorrichtung | |
| DE3013781A1 (de) | Waschstrasse fuer kaesten, traeger, koerbe o.dgl. | |
| DE4342108C2 (de) | Verfahren und Vorrichtung zum Endbehandeln, insbesondere zum Trocknen, von vorgereinigten und mit Flüssigkeit benetzten Teilen | |
| CH685124A5 (de) | Verfahren zum Behandeln eines Spinnbandendes und Vorrichtung zur Durchführung des Verfahrens. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19990211 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE IT |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 19990622 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE IT |
|
| REF | Corresponds to: |
Ref document number: 59701099 Country of ref document: DE Date of ref document: 20000309 |
|
| ITF | It: translation for a ep patent filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070831 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20070723 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080703 |