EP0751359A2 - Stütze für eine kontinuierliche Transporteinrichtung - Google Patents
Stütze für eine kontinuierliche Transporteinrichtung Download PDFInfo
- Publication number
- EP0751359A2 EP0751359A2 EP96107543A EP96107543A EP0751359A2 EP 0751359 A2 EP0751359 A2 EP 0751359A2 EP 96107543 A EP96107543 A EP 96107543A EP 96107543 A EP96107543 A EP 96107543A EP 0751359 A2 EP0751359 A2 EP 0751359A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- support
- sheets
- curved
- horizontal axis
- angled
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000011248 coating agent Substances 0.000 claims abstract description 5
- 238000000576 coating method Methods 0.000 claims abstract description 5
- 238000001035 drying Methods 0.000 claims description 5
- 238000000034 method Methods 0.000 claims description 2
- 238000007669 thermal treatment Methods 0.000 claims description 2
- 238000005452 bending Methods 0.000 description 5
- 239000002184 metal Substances 0.000 description 4
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 125000006850 spacer group Chemical group 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B15/00—Machines or apparatus for drying objects with progressive movement; Machines or apparatus with progressive movement for drying batches of material in compact form
- F26B15/02—Machines or apparatus for drying objects with progressive movement; Machines or apparatus with progressive movement for drying batches of material in compact form with movement in the whole or part of a circle
- F26B15/08—Machines or apparatus for drying objects with progressive movement; Machines or apparatus with progressive movement for drying batches of material in compact form with movement in the whole or part of a circle in a vertical plane
- F26B15/085—Machines or apparatus for drying objects with progressive movement; Machines or apparatus with progressive movement for drying batches of material in compact form with movement in the whole or part of a circle in a vertical plane with endless clamp or tray conveyor, e.g. wicket conveyor
Definitions
- Support in particular wire, web or profile frames for preferably continuous transport devices flat, thin and flexible, preferably with a fresh surface coating, such as sheets or sheets, for example through a drying tunnel or a tunnel for thermal treatment or through a storage of objects between two successive processes, the support being able to be transferred from an approximately horizontal position to a position below the vertical and the surface of the support initially receiving the object in an approximately horizontal position being uneven.
- a fresh surface coating such as sheets or sheets
- brackets are usually attached to chain conveyors with two spaced roller chains, the links of which are each bridged by the supports.
- the supports are in the upper substantially horizontal transport position at an angle from the chains upward, while the wedge-shaped chambers in the inlet area of end deflection gears form for the essentially horizontal insertion of the sheets or metal sheets.
- EU 0 506 834 B1 In order to prevent any risk of undesired bending of very thin sheets or metal sheets during transport, which could cause them to lie on the coated surface on the back of the pre-arranged support and thus damage the surface coating, the following has been proposed in EU 0 506 834 B1, to form the surface of the support so that it is bent or angled such that the objects undergo a pre-bending about a vertical axis, preferably about the vertical central axis, in order to prevent the object from deforming when it is erected into the vertical position before or during transport about an axis which is approximately perpendicular to the plane mentioned.
- This type of deformation of the metal sheets has the disadvantage, however, that when the sheets are pushed onto the supports in their essentially horizontal position, they initially rest only along the side edges and then fall through in the middle in accordance with the bend or angle, and thus not smoothly and without abrupt Deformations and impacts can be taken over.
- this type of stiffening of the sheets or sheets by deformation about a vertical axis has the disadvantage that lateral fluttering of the vertical longitudinal edges of the sheets or sheet, which experience has shown to be frequently troublesome in such drying systems, cannot be prevented.
- the invention is therefore based on the object of designing a support of the type mentioned in such a way that both a smooth, smooth entry of the sheets or panels into the transport device on the horizontal supports is possible and, in addition, the fluttering of the lateral longitudinal edges is reliably prevented.
- the surface of the support is curved or angled in such a way that it gives the object a pre-bend around at least one horizontal axis in such a way that the object is at least partially concave in the transport direction.
- the invention thus works in exactly the opposite way to the described device according to the prior art, in which the bending is vertical Axis should take place.
- the bending around the horizontal axis has the advantage that the slides or slides first line-up when sliding on with the leading edge on the inner section of the support, since there is no deformation of the supports in the horizontal central plane and then the further placement of the arches or plates with the further movement of the supports through the horizontal and gently and gradually runs so that the sheets or sheets do not suddenly fall down in the middle after only being supported on the side.
- the supports In addition to the design of the supports such that their surface is a cylinder jacket surface which is essentially uniformly curved about a horizontal axis, provision can also be made for the surface of the supports to be flat in the larger upper part, which is greater than the height, and only one or more lower sections are curved or angled.
- the surface of the supports has several waves or mutually directed kinks and thus a particularly effective multiple stiffening is achieved.
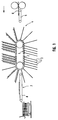
- Fig. 1 shows a transport device with a chain conveyor 2 with two spaced conveyor chains, of which only the front chain 2 can be seen, while the other is to be thought at a distance behind.
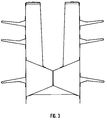
- the conveyor chains 2 are bridged by supports 3, which are each arranged at a distance from one another and can in each case be designed in principle as shown in FIGS. 2 and 3.
- Such a transport device in the input section 4 from a conveyor 5 delivered thin flexible sheets or metal sheets 6, the recording being carried out in the substantially horizontal position of the supports 3 which swivel from bottom to top.
- the supports then swivel into a vertical position inclined position in which the sheets or sheets arranged one behind the other in the chambers between two successive supports, which have been provided, for example, with a fresh surface coating, are moved through a drying oven.
- the sheets dried in the exemplary embodiment described above are in turn taken off via a conveyor belt 8 or the like and are then transported onward.
- the supports 3, which are provided at the upper end with spacers 9 so that the chambers 10 formed between them cannot fall, are designed in such a way that their surface is bent or kinked about at least one horizontal axis.
- the surface of the supports 3 essentially forms a section from a cylindrical surface with a horizontal cylinder axis.
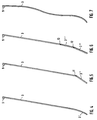
- the upper section of the support 3 is essentially flat and only the lower section 3 'is bent about a horizontal axis. 5, the lower section 3 '' is also flat and angled about a horizontal axis 11.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Drying Of Solid Materials (AREA)
- Advancing Webs (AREA)
Abstract
Description
- Stütze, insbesondere Draht-, Steg- oder Profilrahmen für vorzugsweise kontinuierliche Transporteinrichtungen flacher, dünner und biegsamer, vorzugsweise mit einer frischen Oberflächenbeschichtung versehener Gegenstände, wie Tafeln oder Bleche, zum Beispiel durch einen Trocknungstunnel oder einen Tunnel für thermische Behandlung oder durch einen Speicher von Gegenständen zwischen zwei aufeinanderfolgenden Prozessen, wobei die Stütze aus einer etwa horizontalen Lage in eine Stellung unterhalb der Vertikalen überführbar ist und die Oberfläche der den Gegenstand zunächst in etwa horizontaler Position aufnehmenden Stütze uneben ausgebildet ist.
- Derartige Transporteinrichtungen sind seit vielen Jahrzehnten bekannt und werden sehr häufig eingesetzt, wobei die Bügel meist an Kettenumlaufförderern mit zwei beabstandeten Rollenketten befestigt sind, deren Glieder jeweils durch die Stützen überbrückt werden. Die Stützen stehen dabei in der oberen im wesentlichen horizontalen Transportstellung schräg von den Ketten nach oben, während die im Einlaufbereich von endseitigen Umlenkzahnrädern keilförmig sich öffnenden Kammern zum im wesentlichen horizontalen Einschieben der Bogen oder Blechtafeln bilden.
- Um jede Gefahr einer ungewünschten Verbiegung sehr dünner Bogen oder Blechtafeln beim Transport zu verhindern, wodurch sie sich beispielsweise mit ihrer beschichteten Fläche an der Rückseite der vorlaufend angeordneten Stütze anlegen und damit die Oberflächenbeschichtung beschädigen könnten, ist in der EU 0 506 834 B1 vorgeschlagen worden, die Oberfläche der Stütze derart gebogen oder abgewinkelt auszubilden, daß die Gegenstände eine Vorbiegung um eine vertikale Achse, vorzugsweise um die vertikale Mittelachse erfahren, um auf diese Weise zu verhindern, daß sich der Gegenstand beim Aufrichten in die vertikale Stellung vor bzw. bei dem Transport um eine etwa senkrecht zur genannten Ebene verlaufende Achse verformt.
- Diese Art der Verformung der Blechtafeln hat jedoch den Nachteil, daß die Tafeln beim Einschieben auf die Stützen in deren im wesentlichen horizontaler Lage zunächst nur längs der Seitenränder aufliegen und dann in der Mitte entsprechend der Biegung oder Abwinklung durchfallen, und somit nicht glatt und ohne abrupte Verformungen und Schläge übernommen werden können. Darüber hinaus hat diese Art der Versteifung der Bleche oder Tafeln durch Verformung um eine vertikale Achse den Nachteil, daß ein seitliches Flattern der senkrechten Längskanten der Tafeln oder Blech, das erfahrungsgemäß in solchen Trocknungsanlagen häufig störend auftritt, nicht verhindert werden kann.
- Der Erfindung liegt daher die Aufgabe zugrunde, eine Stütze der eingangs genannten Art so auszugestalten, daß sowohl ein glatter stoßfreier Einlauf der Bleche oder Tafeln in die Transporteinrichtung auf die horizontalen Stützen möglich ist und darüber hinaus auch das Flattern der seitlichen Längskanten sicher unterbunden ist.
- Zur Lösung dieser Aufgabe ist erfindungsgemäß vorgesehen, daß die Oberfläche der Stütze derart gebogen oder ausgewinkelt verläuft, daß sie dem Gegenstand eine Vorbiegung um wenigstens eine horizontale Achse verleiht, derart, daß der Gegenstand in Transportrichtung wenigstens teilweise konkav gewölbtist.
- Die Erfindung arbeitet damit genau umgekehrt wie die beschriebene Vorrichtung gemäß dem Stand der Technik, bei dem die Verbiegung um eine vertikale Achse erfolgen soll. Die Verbiegung um die horizontale Achse hat den Vorteil daß die Bogen oder Bleche beim Aufschieben zunächst mit der vorlaufenden Kante auf dem inneren Abschnitt der Stütze linienförmige aufsetzen, da ja in der horizontalen Mittelebene keine Verformung der Stützen vorhanden ist und daß dann das weitere Auflegen der Bogen oder Platten mit der Weiterbewegung der Stützen durch die Horizontale hindurch sanft und allmählich verläuft so daß die Bogen oder Tafeln nicht schlagartig nach einer nur seitlichen Abstützung in der Mitte nach unten fallen.
- Von ganz besonderer Bedeutung ist bei der erfindungsgemäßen Stützenausbildung die Tatsache, daß die Biegeversteifung - im Gegensatz zur vorbekannten Anordnung - speziell auch für die entsprechend gebogenen oder abgewinkelten vertikalen Längskanten der aufgerichteten Bogen oder Tafeln gilt, so daß das so unerwünschte Flattern dieser Kanten beim Transport durch Bogentrocknungsanlagen oder dergleichen nicht mehr auftreten kann.
- Neben einer Ausbildung der Stützen derart, daß ihre Oberfläche eine im wesentlichen gleichmäßig um eine horizontale Achse gebogene Zylindermantelfläche ist, kann auch vorgesehen sein, daß die Oberfläche der Stützen im größeren mehr als die Höhe betragenden oberen Teil, eben ausgebildet ist und nur ein oder mehrere untere Abschnitte gebogen oder abgewinkelt sind.
- Schließlich liegt es auch noch im Rahmen der Erfindung, daß die Oberfläche der Stützen mehrere Wellen oder gegeneinander gerichtete Knicke aufweist und somit eine besonders effektive Mehrfachversteifung erreicht ist.
- Weitere Vorteile, Merkmale und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung einiger Ausführungsbeispiele sowie anhand der Zeichnung. Dabei zeigen:
- Fig. 1
- eine schematische Seitenansicht einer Transporteinrichtung mit an Kettenumlaufförderern befestigten Stütze zwischen einer Belade- und einer Entnahmestation,
- Fig. 2
- eine Seitenansicht mehrerer Stützen deren Oberfläche im wesentlichen gleichmäßig um eine horizontale Achse gebogene Zylindermantelsegmente darstellen,
- Fig. 3
- eine Draufsicht auf eine Stütze, und
- Fig. 4 - 7
- Seitenansichten unterschiedlicher Ausführungsbeispiele von Stützen mit um eine oder mehrere horizontale Achsen abgeknickten oder gebogenen Abschnitten.
- Die Fig. 1 zeigt eine Transporteinrichtung mit einem Kettenumlaufförderer 2 mit zwei beabstandeten Förderketten, von denen nur die vordere Kette 2 zu erkennen ist, während die andere im Abstand dahinterliegend zu denken ist. Die Förderketten 2 werden durch Stützen 3 überbrückt, die jeweils in Abstand voneinander angeordnet sind und dabei jeweils im Grundsatz so ausgebildet sein können, wie es in den Fig. 2 und 3 dargestellt ist. Eine solche Transportvorrichtung im Eingabeabschnitt 4 von einem Förderer 5 angelieferte dünne flexible Bogen oder Blechtafeln 6 auf, wobei die Aufnahme in der im wesentlichen horizontalen Stellung der von unten nach oben durchschwenkenden Stützen 3 erfolgt. Die Stützen schwenken dann in eine gegenüber der Vertikalen noch geneigte Position in der die hintereinander in den Kammern zwischen zwei aufeinanderfolgenden Stützen angeordneten Bogen oder Tafeln, die beispielsweise mit einer frischen Oberflächenbeschichtung versehen worden sind durch einen Trocknungsofen hindurchbewegt werden. Am gegenüberliegenden Ausgang 7 erfolgt wiederum über ein Förderband 8 oder dergleichen die Abnahme der im vorstehend beschriebenen Ausführungsbeispiel getrockneten Bogen, die dann weitertransportiert werden.
- Erfindungsgemäß sind die Stützen 3, die am oberen Ende mit Abstandhaltern 9 versehen sind, so daß die zwischen ihnen gebildeten Kammern 10 nicht zufallen können, derart ausgebildet, daß ihre Oberfläche um wenigstens eine horizontale Achse gebogen oder geknickt ist. Im Falle der Ausbildung nach Fig. 2 bildet die Oberfläche der Stützen 3 im wesentlichen einen Ausschnitt aus einer Zylindermantelfläche mit horizontaler Zylinderachse.
- Bei der Anordnung nach Fig. 4 ist der obere Abschnitt der Stütze 3 im wesentlichen eben ausgebildet und nur der untere Abschnitt 3' ist um eine horizontale Achse gebogen. Bei der Anordnung nach Fig. 5 ist der untere Abschnitt 3'' ebenfalls eben ausgebildet und um eine horizontale Achse 11 abgewinkelt. Im Falle des Ausführungsbeispiels nach Fig. 4 hat man zwei um horizontale Achsen 12 und 13 abgewinkelte untere Abschnitte 3''' und 3'''' gegenüber dem ebenen oberen Abschnitt der Stütze 3.
- Die Stütze nach Fig. 7 ist schließlich mehrfach in Wellen gebogen ausgebildet.
Claims (4)
- Stütze, insbesondere Draht-, Steg- oder Profilrahmen für vorzugsweise kontinuierliche Transporteinrichtungen flacher, dünner und biegsamer, vorzugsweise mit einer frischen Oberflächenbeschichtung versehener Gegenstände, wie Tafeln oder Bleche, zum Beispiel durch einen Trocknungstunnel oder einen Tunnel für thermische Behandlung oder durch einen Speicher von Gegenständen zwischen zwei aufeinanderfolgenden Prozessen, wobei die Stütze aus einer etwa horizontalen Lage in eine Stellung unterhalb der Vertikalen überführbar ist und die Oberfläche der den Gegenstand zunächst in etwa horizontaler Position aufnehmenden Stütze uneben ausgebildet ist, dadurch gekennzeichnet, daß die Oberfläche der Stütze (3) derart gebogen oder abgewinkelt verläuft, daß sie dem Gegenstand eine Vorbiegung um wenigstens eine horizontale Achse verleiht, derart, daß der Gegenstand in Transportvorrichtung wenigstens teilweise konkav gewölbt ist.
- Stütze nach Anspruch 1, dadurch gekennzeichnet, daß ihre Oberfläche eine im wesentlichen gleichmäßig um eine horizontale Achse gebogene Zylindermantelfläche ist.
- Stütze nach Anspruch 1, dadurch gekennzeichnet, daß ihre Oberfläche im größeren oberen Teil eben ausgebildet ist und nur ein oder mehrere untere Abschnitte gebogen oder abgewinkelt sind.
- Stütze nach Anspruch 1, dadurch gekennzeichnet, daß ihre Oberfläche mehrere Wellen oder gegeneinandergerichtete Knicke aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19522572 | 1995-06-26 | ||
| DE1995122572 DE19522572A1 (de) | 1995-06-26 | 1995-06-26 | Stütze für eine kontinuierliche Transporteinrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0751359A2 true EP0751359A2 (de) | 1997-01-02 |
| EP0751359A3 EP0751359A3 (de) | 1998-04-29 |
Family
ID=7764911
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96107543A Withdrawn EP0751359A3 (de) | 1995-06-26 | 1996-05-11 | Stütze für eine kontinuierliche Transporteinrichtung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0751359A3 (de) |
| DE (1) | DE19522572A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021239416A1 (de) * | 2020-05-29 | 2021-12-02 | Koenig & Bauer Ag | Produktionslinie zur bearbeitung von blechtafeln |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB132790A (en) * | 1918-09-14 | 1920-12-02 | Charles Wagner | Improvements in and relating to Drying Apparatus for Sheet-metal Plates. |
| NL7701897A (nl) * | 1977-02-22 | 1978-08-24 | Meulen Leonard V D | Inrichting voor het afleggen van stukken folie- materiaal. |
| US4537390A (en) * | 1984-06-14 | 1985-08-27 | Rockwell International Corporation | High speed folder fly |
| CH676841A5 (de) * | 1989-02-03 | 1991-03-15 | Grapha Holding Ag | |
| US5071305A (en) * | 1989-08-03 | 1991-12-10 | Ezio Curti | Device for supporting and turning over board-like objects, to be transported through a continuous circulation oven |
| FR2655959B1 (fr) * | 1989-12-18 | 1995-06-30 | Wolf Jacques | Peigne pour transporteur en continu. |
| DE4139990A1 (de) * | 1991-12-04 | 1993-06-09 | Thomas Mueller Gmbh, 7141 Murr, De | Werkstuecktraeger |
-
1995
- 1995-06-26 DE DE1995122572 patent/DE19522572A1/de not_active Ceased
-
1996
- 1996-05-11 EP EP96107543A patent/EP0751359A3/de not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021239416A1 (de) * | 2020-05-29 | 2021-12-02 | Koenig & Bauer Ag | Produktionslinie zur bearbeitung von blechtafeln |
Also Published As
| Publication number | Publication date |
|---|---|
| DE19522572A1 (de) | 1997-01-02 |
| EP0751359A3 (de) | 1998-04-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2030919B1 (de) | Förderanlage zum Transport von Gütern mittels eines Förderbandes | |
| DE2527035B2 (de) | Vorrichtung zum Stapeln von Tafeln aus Karton o.dgl | |
| DE4200539B4 (de) | Gurtförderer | |
| EP3793921B1 (de) | Speichereinrichtung zum speichern von glastafeln, vorzugsweise verbundglastafeln oder einscheibensicherheitsglastafeln | |
| DE69008113T2 (de) | Vorrichtung zur Getreideförderung. | |
| CH636061A5 (de) | Vorrichtung zum gerichteten ablegen von einzeln angefoerderten, biegeweichen folien. | |
| DE1934342A1 (de) | Bewegliche Foerderrinnen und -leitungen zur stetigen Foerderung | |
| EP1063184A1 (de) | Anordnung zum Zwischenlagern von Paketen | |
| DE102009012929B3 (de) | Richtwalzenanlage zum Planrichten von metallischem Gut, insbesondere von Metallbändern und Blechen | |
| EP0010597B1 (de) | Zuführrinne für Stangen und Rohre | |
| DE102007062104A1 (de) | Vorrichtung für einen Rollformer zum Profilieren eines Blechbandes und dazugehöriges Verfahren | |
| DE1806888A1 (de) | Foerdervorrichtung zum Ausrichten von Gegenstaenden | |
| DE1951598B2 (de) | Ausweichspur für eine Arbeitsvorrichtung enthaltende Fertigungsstraßen | |
| DE19506105C1 (de) | Belademaschine für eine Bogentrocknungsanlage | |
| DE102008037457A1 (de) | Förderband für eine Streckenförderanlage auf Tragseilen oder Längsschienen | |
| EP0805025B1 (de) | Druckgutfördervorrichtung zwischen Druckwerken | |
| DE19522572A1 (de) | Stütze für eine kontinuierliche Transporteinrichtung | |
| DE3224765C2 (de) | Vorrichtung zum Einbringen von Schüttgut | |
| DE2425452B2 (de) | Vorrichtung zur Übergabe von Gegenstanden | |
| EP1935713A1 (de) | Einrichtung zur seitlichen Abstützung von auf Transportfahrzeugen befindlichen Gütern | |
| CH618897A5 (en) | Conveyor table for a device for treating both sides of flat articles by means of sprayed liquids | |
| DE102018126128B4 (de) | Lagereinrichtung insb. für Spaltcoils und Spaltbandringe aller Art | |
| WO1991008975A2 (de) | Halterahmen für eine kontinuierliche transportvorrichtung | |
| AT517875B1 (de) | Kommissioniervorrichtung und Kommissionierlager | |
| DE3235601C2 (de) | Vorrichtung zur Abdeckung von Warenbahneintritts- und Warenbahnaustrittsschlitzen an Spannrahmen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE ES FR GB IT |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE ES FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19981019 |
|
| 17Q | First examination report despatched |
Effective date: 19991112 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Withdrawal date: 20001017 |