EP0510505B1 - Zieheinrichtung in einer Presse - Google Patents
Zieheinrichtung in einer Presse Download PDFInfo
- Publication number
- EP0510505B1 EP0510505B1 EP92106506A EP92106506A EP0510505B1 EP 0510505 B1 EP0510505 B1 EP 0510505B1 EP 92106506 A EP92106506 A EP 92106506A EP 92106506 A EP92106506 A EP 92106506A EP 0510505 B1 EP0510505 B1 EP 0510505B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cylinders
- setbolts
- movement
- press
- sheet metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000002184 metal Substances 0.000 description 23
- 238000006073 displacement reaction Methods 0.000 description 3
- 230000005540 biological transmission Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D24/00—Special deep-drawing arrangements in, or in connection with, presses
- B21D24/04—Blank holders; Mounting means therefor
- B21D24/08—Pneumatically or hydraulically loaded blank holders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D24/00—Special deep-drawing arrangements in, or in connection with, presses
- B21D24/04—Blank holders; Mounting means therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D24/00—Special deep-drawing arrangements in, or in connection with, presses
- B21D24/10—Devices controlling or operating blank holders independently, or in conjunction with dies
- B21D24/14—Devices controlling or operating blank holders independently, or in conjunction with dies pneumatically or hydraulically
Definitions
- the invention relates to a drawing device in a press according to the preamble of claim 1.
- the sheet metal part edges are to be held.
- the sheet metal holding is carried out by countering a sheet metal holder which is force and displacement controlled by the drawing device, with the sheet metal part edge being interposed on a contact surface in the upper part of the tool.
- the sheet metal parts can be ejected from the lower part of the tool using the sheet metal holder and the corresponding actuation of the drawing cylinder or a separate ejector cylinder.
- there are sheet metal parts of different sizes or at the same time e.g.
- the forming and ejection of the sheet metal parts can be carried out with a movable drawing die in the lower part of the tool, so that the pressure bolts acting on the sheet metal holder or the drawing die must also be selected for this purpose.
- DE 34 05 316 C2 discloses a pulling device in a stepped press.
- a sliding table can be moved into the press, with which a tool or a tool set can be exchanged.
- a pulling device with, for example, four pressure cylinders, the piston rods of which act on a pressure cheek.
- Pressure bolts are supported on the pressure cheek and can be raised and lowered by the drawing cylinders and pressurized for a sheet metal holder or ejector force.
- the die cushion as a whole is slidably arranged between the individual work stages of the step press.
- Claim 5 thus represents an embodiment which enables a traversing movement of the drawing cylinders in two horizontal directions of movement (axes) in order to expand the possibilities of using existing drawing cylinders.
- the link to the distance between the cylinders in a block is omitted.
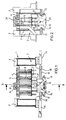
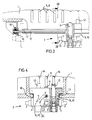
- a pulling device 3 which interacts with pressure bolts 5, 6 for the pressure and movement control of a sheet metal holder 21.
- the pressure bolts 5, 6, of which the pressure bolts positioned at 6 are raised by the pulling device, are guided in a perforated plate 4 and held in a crossbar 7 supported by web bolts or plates 8.
- the drawing cylinders 9, 10 are located below the pressure bolts 5, 6 and are individually or, as shown, block-mounted displaceably in rails 13.
- the drawing cylinders can be controlled via valves 15 from a pressure supply, and their push rods 11, 12 can be placed against the pressure bolts 5, 6 from below.
- the position of the piston rods 12 which raises the pressure bolts 6 is shown for two of the drawing cylinders.
- the displacement movement of the drawing cylinders 9, 10 in the rails takes place by means of hydraulic servomotors 14, which are commercially available, and push rods 16, which are guided out of them and which are firmly connected to the drawing cylinders or drawing cylinder blocks 20 (FIGS. 1, 2) or a worm spindle drive ( 3, 4) which has a motor (not shown) which acts via a worm 19 and a worm wheel 18 on a threaded spindle 17 which, in the sense of a right-left rotation of the worm 18, a displacement movement of an individual drawing cylinder or a drawing cylinder block in one horizontal direction.
- the sheet metal holder 21 indicated in the figures is matched in shape and size to the shape and size of the sheet metal part to be formed. In individual cases, it may be sufficient to control the sheet metal holder discreetly when forming a sheet metal part or the sheet metal holder when forming two sheet metal parts that are, for example, mirror-like or also the same sheet metal parts in only four points. In any case, because of the shape and size, it must be possible for the sheet metal holder (s) to be loaded in different areas in order to be able to deal with the drawing conditions. This may require the drawing cylinders 9, 10 to be mounted in slides, the slides, as shown as block 20 in FIG.
- a (fixed) distance between the cylinders 9, 10 is provided in the block 20, which corresponds to the Distance from two adjacent pressure bolts 5, 6 corresponds. Thanks to the additional horizontal movement axis that has been set up, n times a fixed distance is possible when setting up a new workpiece - tool change.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Press Drives And Press Lines (AREA)
Description
- Die Erfindung betrifft eine Zieheinrichtung in einer Presse gemäß dem Oberbegriff des Anspruchs 1. Beim Umformen - Ziehen bzw. Tiefziehen - von Blechen bzw. Blechteilen sind die Blechteilränder zu halten. Die Blechhaltung erfolgt durch Gegenlage eines durch die Zieheinrichtung kraft- und weggesteuerten Blechhalters unter Zwischenlage des Blechteilrandes an einer Anlagefläche im Werkzeugoberteil. Nach dem Umformen kann über den Blechhalter und entsprechender Ansteuerung der Ziehzylinder oder eines gesonderten Auswerferzylinders der Auswurf der Blechteile aus dem Werkzeugunterteil erfolgen. Einerseits sind Blechteile unterschiedlicher Größe oder es sind gleichzeitig z.B. bei spiegelgleiche Blechteile umzuformen, so daß nur bestimmte Ziehzylinder zu beaufschlagen sind entsprechend der Größe des bzw. der Blechhalter. Andererseits kann die Umformung und der Auswurf der Blechteile mit beweglicher Ziehmatrize im Werkzeugunterteil erfolgen, so daß auch hierfür eine Selektierung der auf den Blechhalter bzw. die Ziehmatrize wirkenden Druckbolzen erfolgen muß.
- In der DE 34 05 316 C2 ist eine Zieheinrichtung offenbart in einer Stufenpresse. In die Presse ist ein Schiebetisch verfahrbar, mit dem ein Werkzeug bzw. ein Werkzeugsatz austauschbar ist. Im Pressentisch befindet sich eine Zieheinrichtung mit beispielsweise vier Druckzylindern, deren Kolbenstangen auf eine Druckwange wirken. Auf der Druckwange sind Druckbolzen abgestützt, die von den Ziehzylindern heb- und senkbar und für eine Blechhalter- bzw. Auswerferkraft durckbeaufschlagbar sind. Das Ziehkissen insgesamt ist zwischen den einzelnen Arbeitsstufen der Stufenpresse verschiebbar angeordnet.
- Demgegenüber ist es Aufgabe der Erfindung, einzelne Druckbolzen für die Blechhalterbetätigung beim Ziehen und Auswerfen zu beaufschlagen. Insbesondere soll hierbei die Beaufschlagung durch weniger Ziehzylinder als insgesamt an Druckbolzen vorhanden sind erfolgen.
- Diese Aufgabe ist gelöst durch die Merkmale des Anspruchs 1. Von besonderer Bedeutung ist hierbei die kurzfristige Stellungswahl der Ziehzylinder bei Werkzeugwechsel. Die Stellwerte sind speicherbar und so dem Werkzeug bzw. dem Werkzeugsatz für ein erneutes Einrichten direkt zuzuordnen.
- Die weiteren Ansprüche kennzeichnen bevorzugte Ausgestaltungen. So stellt Anspruch 5 eine Ausgestaltung dar, die eine Verfahrbewegung der Ziehzylinder in zwei horizontalen Bewegungsrichtungen (Achsen) ermöglicht, um die Möglichkeiten in der Nutzung vorhandener Ziehzylinder zu erweitern. Die Bindung an den Abstand der Zylinder in eine Block entfällt.
- Anhand von Ausführungsbeispielen soll im folgenden die Erfindung näher erläutert werden.
- Die Zeichnung zeigt in:
- Fig. 1
- eine in den Tisch einer Presse integrierte Zieheinrichtung nach der Erfindung in teilgeschnittener Darstellungsweise,
- Fig. 2
- eine Darstellung der Zieheinrichtung entsprechend dem Schnittverlauf II-II in Fig. 1,
- Fig. 3
- einen zweiten Verstellantrieb für die Ziehzylinder in gegenüber der Fig. 1 vergrößerter Darstellung und
- Fig. 4
- eine Darstellung der Zieheinrichtung, entsprechend dem Schnittverlauf IV-IV in Fig. 3.
- In den Pressentisch 1 einer Presse, von der Pressenständer 2 angedeutet sind, ist eine Zieheinrichtung 3 integriert, die mit Druckbolzen 5, 6 für die Druck- und Bewegungssteuerung eines Blechhalters 21 zusammenwirkt. Die Druckbolzen 5, 6, von denen die mit 6 positionierten Druckbolzen durch die Zieheinrichtung angehoben sind, sind in einer Lochplatte 4 geführt und in einer durch Stegbolzen oder -bleche 8 abgestützten Traverse 7 gehalten. Die Ziehzylinder 9, 10 befinden sich unterhalb der Druckbolzen 5, 6 und sind einzeln, oder wie gezeigt, blockweise in Schienen 13 verschieblich gelagert. Die Ziehzylinder sind über Ventile 15 aus einer Druckversorgung ansteuerbar, und deren Druckstangen 11, 12 sind von unten gegen die Druckbolzen 5, 6 legbar. Für zwei der Ziehzylinder ist die die Druckbolzen 6 anhebende Stellung der Kolbenstangen 12 dargestellt. Die Verschiebebewegung der Ziehzylinder 9, 10 in den Schienen erfolgt vermittels hydraulischer Stellmotore 14, die handelserhältlich sind und aus diesen herausgeführte Druckstangen 16, die an die Ziehzylinder bzw. Ziehzylinderblöcke 20 fest angeschlossen sind (Fign. 1, 2) oder einen Schnecken-Spindeltrieb (Fign. 3, 4) der einen Motor (nicht gezeigt) aufweist, der über eine Schnecke 19 und ein Schneckenrad 18 auf eine Gewindespindel 17 wirkt, die im Sinne einer Rechts-Linksdrehung der Schnecke 18 eine Verschiebebewegung eines einzelnen Ziehzylinders oder eines Ziehzylinderblocks in einer horizontalen Richtung bewirkt.
- Der in den Figuren angedeutete Blechhalter 21 ist in Form und Größe abgestimmt auf die Form und Größe des umzuformenden Blechteils. Im Einzelfall mag es ausreichend sein, den Blechhalter beim Umformen eines Blechteils bzw. die Blechhalter beim Umformen von zwei z.B. spiegelgleichen Blechteilen oder auch gleicher Blechteile in nur vier Punkten diskret anzusteuern. In jede Fall muß wegen der Form und Größe eine Beaufschlagung des bzw. der Blechhalter in unterschiedlichen Bereichen möglich sein, um auf die Ziehverhältnisse eingehen zu können. Dieses erfordert ggf. eine Lagerung der Ziehzylinder 9, 10 in Schlitten, wobei die Schlitten, wie diese als Block 20 in Fig. 4 dargestellt sind, in einer ersten horizontalen Bewegungsrichtung (Achse) in den Schienen 13 vermittels Stellmittel und Bewegungsübertragungsmittel, wie zuvor beschrieben, bewegbar sind. Die Schlitten 20 sind für den Bewegungsantrieb der Ziehzylinder 9, 10 in einer Bewegung quer zur ersten Bewegungsrichtung mit Schienen zu versehen, in denen die Zylinder bewegbar gelagert und über gleiche, wie zu den Fign. 1 und 3 genannte Stellmotore 14 und Stellmittel 17, 18, 19 bewegbar, so daß eine Mehrzahl an Druckbolzen 5, 6 entsprechend der Anzahl an Ziehzylindern 9, 10 aus in eine Rasterfeld angeordneten Druckbolzen anfahr- und danach ansteuerbar sind. Entsprechend Fign. 1 und 2 ergibt sich für dieses Beispiel ein Rasterfeld von 3 x 8 Druckbolzen 5, 6. In den Ausgestaltungen der Fign. 1 bis 4 ist ein (fester) Abstand der Zylinder 9, 10 in dem Block 20 vorgesehen, der dem Abstand von zwei benachbarten Druckbolzen 5, 6 entspricht. Durch die zusätzlich eingerichtete zweite horizontale Bewegungsachse sind das n-fache eines festen Abstands beim Einrichten auf ein neues Werkstück - Werkzeugwechsel - möglich.
Claims (5)
- Zieheinrichtung (3) in einer Presse, mit Ziehzylindern (9, 10) zum Blechhalten von Blechteilen während des Umformens und ggf. zum Auswerfen der Blechteile aus dem Werkzeugunterteil nach dem Umformen, wobei die Kolben der Ziehzylinder (9, 10) über Druckbolzen (5, 6) auf den Blechhalter im Werkzeugunterteil wirken, dadurch gekennzeichnet, daß die Ziehzylinder (9, 10) einzeln oder in Gruppen in verschiedenen Schlitten (20) angeordnet und über diese in pressenfesten, horizontalen Schienen (13) geführt sind und vermittels Stell- und Bewegungsübertragungsmittel (14, 16, 17, 18, 19) in zumindest einer Bewegungsrichtung unterhalb der Druckbolzen (5, 6) einzeln, bei gemeinsamer Verstellanordnung in Gruppen, verfahrbar sind, wobei die Druckbolzen (5, 6) unmittelbar von den Ziehzylindern (9, 10) betätigt werden.
- Zieheinrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Stellmittel hydraulisch ansteuerbare Stellmotore (14) sind, deren Druckstangen (16) mit bzw. mit zumindest je eine Ziehzylinder (9, 10) wirkverbunden sind.
- Zieheinrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß zumindest zwei Ziehzylinder (9, 10) in eine Block (20) angeordnet sind, der von eine Stellmotor (14) verschiebbar ist.
- Zieheinrichtung nach Anspruch 3, dadurch gekennzeichnet, daß der Abstand der Ziehzylinder (9, 10) in einem Block (20) zueinander dem Abstand zweier benachbarter Druckbolzen (5, 6) entspricht.
- Zieheinrichtung nach eine oder mehreren der vorgenannten Ansprüche, dadurch gekennzeichnet, daß die Ziehzylinder (9, 10) in Schlitten (20) quer zur Bewegungsrichtung der Schlitten gleichfalls in Schienen (13) vermittels Stellmotore (14) horizontal verstellbar gelagert sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4112945A DE4112945A1 (de) | 1991-04-20 | 1991-04-20 | Zieheinrichtung in einer presse |
| DE4112945 | 1991-04-20 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0510505A1 EP0510505A1 (de) | 1992-10-28 |
| EP0510505B1 true EP0510505B1 (de) | 1995-08-16 |
Family
ID=6430002
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92106506A Expired - Lifetime EP0510505B1 (de) | 1991-04-20 | 1992-04-15 | Zieheinrichtung in einer Presse |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0510505B1 (de) |
| DE (2) | DE4112945A1 (de) |
| ES (1) | ES2077907T3 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4322061C1 (de) * | 1993-07-02 | 1994-12-01 | Schaefer Maschbau Wilhelm | Vorrichtung zum gleichzeitigen Herstellen mehrerer Teilhohlkörper nach dem Innenhochdruck-Umformverfahren |
| DE4441442A1 (de) * | 1994-11-23 | 1996-05-30 | Erfurt Umformtechnik Gmbh | Wechseleinrichtung im fahrbaren Werkzeugträger für Pressen |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3405316A1 (de) * | 1984-02-15 | 1985-08-22 | Maschinenfabrik Müller-Weingarten AG, 7987 Weingarten | Verschiebbares hydrokissen als ziehkissen fuer stufenpresse mit schiebetisch |
| DE3406526C2 (de) * | 1984-02-23 | 1987-01-15 | Maschinenfabrik Müller-Weingarten AG, 7987 Weingarten | Einfachwirkende Presse mit einem Ziehkissen im Pressentisch und einem Schiebetisch |
-
1991
- 1991-04-20 DE DE4112945A patent/DE4112945A1/de not_active Withdrawn
-
1992
- 1992-04-15 EP EP92106506A patent/EP0510505B1/de not_active Expired - Lifetime
- 1992-04-15 ES ES92106506T patent/ES2077907T3/es not_active Expired - Lifetime
- 1992-04-15 DE DE59203261T patent/DE59203261D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP0510505A1 (de) | 1992-10-28 |
| ES2077907T3 (es) | 1995-12-01 |
| DE59203261D1 (de) | 1995-09-21 |
| DE4112945A1 (de) | 1992-10-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0106056B1 (de) | Vorrichtung insbesondere zum Be- und Entladen einer Bearbeitungsmaschine für Blech | |
| DE69833396T2 (de) | Hydraulische Presse zur Herstellung von Metallplatten | |
| DE69309312T2 (de) | Verfahren und vorrichtung zum wechseln von formen in warmformpressen | |
| DE69204636T2 (de) | Tranferpresse mit quertrager. | |
| EP0418779A1 (de) | Verfahren zum Herstellen von Werkstücken durch Schneiden, insbesondere in einem Konterschneidwerkzeug | |
| EP0173755B1 (de) | Zieheinrichtung in einer Presse | |
| DE2844509A1 (de) | Formwechselvorrichtung fuer biegemaschinen | |
| DE69900959T2 (de) | Maschine zum Stanzen und Biegen von Blechen | |
| DE3339503C2 (de) | Stanzmaschine und Werkzeugsatz für Stanzmaschinen | |
| DE4112656A1 (de) | Zieheinrichtung in einer presse zum ziehen von blechformteilen | |
| DE3135266C2 (de) | Schneidpresse zum Herausschneiden oder -trennen von Teilen aus einer Werkstücktafel | |
| DE3010631A1 (de) | Presse | |
| DE69210210T2 (de) | Revolverstanzmaschine | |
| DE4311154A1 (de) | Verfahren und Einrichtung zur Finishbearbeitung von tuschierten Werkzeugen | |
| DE3406526C2 (de) | Einfachwirkende Presse mit einem Ziehkissen im Pressentisch und einem Schiebetisch | |
| EP2114587B1 (de) | Umformpresse mit im schiebetisch integrierter ziehkissenfunktionalität | |
| EP0510505A1 (de) | Zieheinrichtung in einer Presse | |
| EP1878558A2 (de) | Thermoformmaschine | |
| DE3136753C2 (de) | Tiefzieheinrichtung für Platine | |
| DE2402190C3 (de) | Vorrichtung zum Biegen von Stahlblechen bzw. -platten | |
| DE3875243T2 (de) | Matrizenaustausch bei pressen. | |
| DE3933888C2 (de) | Greiferleistenwechseleinrichtung für den automatischen Werkzeugwechsel an Pressen | |
| DE3239482C2 (de) | ||
| EP0351741B1 (de) | Presse zur Herstellung von Blechformteilen in mehreren Stufen | |
| DE102005034256A1 (de) | Ziehkissenvorrichtung einer Presse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19930403 |
|
| 17Q | First examination report despatched |
Effective date: 19931206 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SCHULER PRESSEN GMBH & CO. |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT SE |
|
| REF | Corresponds to: |
Ref document number: 59203261 Country of ref document: DE Date of ref document: 19950921 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950829 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2077907 Country of ref document: ES Kind code of ref document: T3 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19990322 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19990414 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19990423 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19990618 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20000412 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 20000417 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 92106506.6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20001229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010415 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20010415 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20020204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050415 |