EP0344648A2 - Vorrichtung zur Herstellung von kegelförmigen Körpern aus Glas, vorzugsweise von Lampenschirmen im Tiffany-Stil - Google Patents
Vorrichtung zur Herstellung von kegelförmigen Körpern aus Glas, vorzugsweise von Lampenschirmen im Tiffany-Stil Download PDFInfo
- Publication number
- EP0344648A2 EP0344648A2 EP89109557A EP89109557A EP0344648A2 EP 0344648 A2 EP0344648 A2 EP 0344648A2 EP 89109557 A EP89109557 A EP 89109557A EP 89109557 A EP89109557 A EP 89109557A EP 0344648 A2 EP0344648 A2 EP 0344648A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- base plate
- segments
- cone
- mandrel
- corner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000011521 glass Substances 0.000 title claims abstract description 14
- 238000004519 manufacturing process Methods 0.000 title description 2
- 238000005476 soldering Methods 0.000 claims abstract description 11
- 238000000034 method Methods 0.000 description 8
- 238000007688 edging Methods 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
- B44C3/00—Processes, not specifically provided for elsewhere, for producing ornamental structures
- B44C3/12—Uniting ornamental elements to structures, e.g. mosaic plates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
- B44C3/00—Processes, not specifically provided for elsewhere, for producing ornamental structures
- B44C3/04—Modelling plastic materials, e.g. clay
- B44C3/046—Modelling plastic materials, e.g. clay using a modelling surface, e.g. plate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44F—SPECIAL DESIGNS OR PICTURES
- B44F1/00—Designs or pictures characterised by special or unusual light effects
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F21—LIGHTING
- F21V—FUNCTIONAL FEATURES OR DETAILS OF LIGHTING DEVICES OR SYSTEMS THEREOF; STRUCTURAL COMBINATIONS OF LIGHTING DEVICES WITH OTHER ARTICLES, NOT OTHERWISE PROVIDED FOR
- F21V1/00—Shades for light sources, i.e. lampshades for table, floor, wall or ceiling lamps
- F21V1/26—Manufacturing shades
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S228/00—Metal fusion bonding
- Y10S228/903—Metal to nonmetal
Definitions
- the invention relates to a device for the production of substantially conical flat bodies, the outer surface of which is formed from n-shaped segments (preferably 4, 6, 8), each of which is composed of a plurality of joined glass pieces, in particular lampshades in the Tiffany style, with the boundary lines of adjacent segments lying in a common plane or on a straight line, comprising a base body or molded cone for supporting the glass pieces for soldering, a base plate attached to the molded cone and a mandrel which is arranged axially in the center of the base plate and the molded cone .
- the object of the present invention is to design a shape in such a way that only a single alignment process is required, even if a large number of solder joints are required due to a large number of individual segments and also if no precisely horizontal support is available.
- the mandrel is held on the shaped cone and the base plate is adjustable in the axial direction
- the base plate is designed as an n-corner, a 2-corner or the like, and that when the lower mandrel and any side of the n- Corners of the base plate on a base, the diametrically opposite boundary line of two segments of the body or the cone of shape can be aligned horizontally via axial adjustment of the mandrel.
- the device according to the invention is used as follows.
- the individual pieces of glass in the desired color and shape are provided with borders and adjusted so that they fill a single segment within a working frame. If such a segment surface has been filled exactly, the workpieces can be placed on the molded body. They can be fixed in a few places. The other segments are joined together in the same way and also placed on the molded body.
- the individual boundary lines of the segments of the glass pieces must be soldered together, and for this it is necessary that the boundary line to be soldered is aligned horizontally.
- the upper boundary line of two neighboring segments can be aligned horizontally by inserting or pulling the mandrel more or less far into the mold cone. Once this position has been reached, the boundary line can be soldered. Then a new boundary line can be brought into the horizontal orientation without further adjustment processes by turning the cone of shape and the next soldering process can be carried out.
- the shape cone is designated by 10, and here the case has been chosen that the shape cone is formed from eight segments, four of which are provided with the reference numbers 11 to 14.
- the individual segments have the shape of a trapezoid, as can be seen in FIG. 4 in the representation of a work frame 140 for a segment.
- the segments of the shaped cone 10 are made of cardboard and are assembled into an eight-surface truncated cone.
- the individual segments are attached to a base plate 15 made of cardboard, which is also octagonal in accordance with the number of segments.
- the mandrel 16 is axially aligned both to the mold cone 10 and to the base plate 15, both parts 10 and 15 are in some way axially fastened with the mandrel 16 in such a way that the mandrel is brought into different axial positions, ie more or less into the mold cone 10 can be retracted.
- Fig. 1 the mandrel 16 has been moved so far into the mold cone 10 that the upper boundary line 18 between two segments is parallel to the work surface 17. It is obvious that this adjustment process can be carried out with the aid of a spirit level or by eye so that the boundary line is aligned horizontally, even if the work surface 17 should be inclined. In the position shown, not only a part of the mandrel 16 but also a support surface or side line of the base plate 15, designated 30, rests on the work surface 17. If there are individual pieces of mosaic or glass of the actual lampshade on the shape, the associated boundary line of the individual mosaic segments must also be arranged horizontally, and in this position the soldering can be carried out properly.
- the cone 10 is rotated by 1/8 of its circumference, so that again a boundary surface between two segments is arranged horizontally.
- FIG. 2 shows that the boundary line 18 is arranged perpendicular to the opposite bearing surface 30 of the base plate. It can be seen that with only a single adjustment of the mandrel 16 relative to the mold cone 10 it can be achieved that a boundary line between adjacent segments is always aligned horizontally. This is a significant advantage when you consider that Tiffany lamps can have 12 or 24 individual segments.
- a work frame 140 is shown for a segment.
- a boundary line is designated.
- the individual mosaic segments in the exact location.
- a section 25 serves as a template for the correct adjustment of the glass pieces downwards.
- the working template 140 can be fastened to a base using fastening means 27.
- a base plate 15 which has the shape of a quadrilateral eight, this enables a Tiffany lamp to be constructed from three, four, six, eight and twelve individual segments. It is also conceivable that the individual segments are unequal in size, for example segments with a basic unit length of four and with a basic unit length of five alternate with one another. In any case, the device according to the present invention makes it easy to always bring the corresponding soldering lines into the horizontal position by means of a single alignment process.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Dispersion Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- General Engineering & Computer Science (AREA)
- Joining Of Glass To Other Materials (AREA)
- Non-Portable Lighting Devices Or Systems Thereof (AREA)
- Electric Connection Of Electric Components To Printed Circuits (AREA)
Abstract
Die Körper, deren Mantelfläche aus n-gefaßten Segmenten, (vorzugsweise 4, 6, 8) gebildet ist, die jeweils aus einer Mehrzahl gefaßter miteinander verbundener Glasstücke zusammengesetzt sind, wobei die Begrenzungslinien benachbarter Segmente in einer gemeinsamen Ebene oder auf einer Geraden liegen, aufweisend einen Grundkörper oder Formkegel (10) zur Auflage der Glasstücke zwecks Verlötung, eine am Formkegel (10) angebrachte Bodenplatte (15) und einen Dorn (16), der axial mittig zur Bodenplatte und dem Formkegel angeordnet ist. Der Dorn (16) ist am Formkegel (10) und der Bodenplatte (15) in axialer Richtung verstellbar gehaltert. Die Bodenplatte (15) ist als n-Eck, 2-Eck oder dergl. ausgebildet, und bei Auflage des unteren Dornes (16) und einer beliebigen Seite des n-Ecks der Bodenplatte (15) auf einer Unterlage (17) ist die diametral gegenüberliegende Begrenzungslinie (18) zweier Segmente des Körpers bzw. des Formkegels (10) über Axialverstellung des Dornes (16) waagerecht ausrichtbar.
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zur Herstellung von im wesentlichen kegelförmigen flächigen Körpern, deren Mantelfläche aus n gefaßten Segmenten, (vorzugsweise 4, 6, 8) gebildet ist, die jeweils aus einer Mehrzahl gefaßter miteinander verbundener Glasstücke zusammengesetzt sind, insbesondere von Lampenschirmen im Tiffany-Stil, wobei die Begrenzungslinien benachbarter Segmente in einer gemeinsamen Ebene oder auf einer Geraden liegen, aufweisend einen Grundkörper oder Formkegel zur Auflage der Glasstücke zwecks Verlötung, eine am Formkegel angebrachte Bodenplatte und einen Dorn, der axial mittig zur Bodenplatte und dem Formkegel angeordnet ist.
- Bei einer bekannten Vorrichtung der vorangehend genannten Art treten im Einsatz Probleme auf, wenn es darum geht, die einzelnen Segmente einer Lampe, die eine metallische Einfassung in Form eines Falzprofiles aufweisen, miteinander zu verlöten. Hierzu müssen die Begrenzungslinien für den Lötvorgang möglichst waagerecht ausgerichtet sein, da ansonsten eine unzureichende Verlötung eintritt. Es ist daher erforderlich, vor jedem einzelnen Lötvorgang die Form mit den darauf befindlichen Glas- oder Mosaiksegmenten genau auszurichten.
- Bei der vorliegenden Erfindung geht es darum, eine Form so auszugestalten, daß lediglich ein einziger Ausrichtvorgang erforderlich ist, und zwar auch, wenn eine Vielzahl von Lötstellen aufgrund einer hohen Zahl von einzelnen Segmenten anfällt und auch, wenn keine genau waagerechte Auflage zur Verfügung steht.
- Erreicht wird dies dadurch, daß der Dorn am Formkegel und der Bodenplatte in axialer Richtung verstellbar gehaltert ist, die Bodenplatte als n-Eck, 2-Eck oder dergl. ausgebildet ist, und daß bei Auflage des unteren Dornes und einer beliebigen Seite des n-Ecks der Bodenplatte auf einer Unterlage die diametral gegenüberliegende Begrenzungslinie zweier Segmente des Körpers bzw. des Formkegels über Axialverstellung des Dornes waagerecht ausrichtbar ist.
- Mit Hilfe der Vorrichtung gemäß der Erfindung wird, wie folgt, vorgegangen. Die einzelnen Glasstücke in gewünschter Farbe und Form werden mit Einfassungen versehen und so zugepaßt, daß sie innerhalb eines Arbeitsrahmens ein einzelnes Segment ausfüllen. Wenn eine solche Segmentfläche genau ausgefüllt worden ist, können die Arbeitsstücke auf den Formkörper aufgelegt werden. Hierbei können Sie an einigen wenigen Stellen fixiert werden. In gleicher Weise werden die weiteren Segmente zusammengefügt und ebenfalls auf dem Formkörper abgelegt.
- Nunmehr müssen die einzelnen Begrenzungslinien der Segmente der Glasstücke zusammengelötet werden, und hierzu ist es erforderlich, daß die zu lötende Begrenzungslinie waagerecht ausgerichtet ist. Mit Hilfe einer Wasserwaage kann die obere Begrenzungslinie zweier benachbarter Segmente in die waagerechte ausgerichtet werden, indem der Dorn mehr oder weniger weit in den Formkegel eingefahren oder herausgezogen wird. Ist diese Lage erreicht worden, kann die Begrenzungslinie gelötet werden. Danach kann durch Drehen des Formkegels eine neue Begrenzungslinie ohne weitere Einstellvorgänge in die waagerechte Ausrichtung gebracht werden, und der nächste Lötvorgang kann durchgeführt werden.
- Die Erfindung wird nachstehend anhand der Zeichnung beispielsweise erläutert.
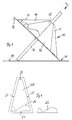
- Fig. 1 zeigt eine Seitenansicht eines Formkegels mit Glasstücken in Lötstellung.
- Fig. 2 zeigt eine Draufsicht auf die in Fig. 1 gemäß Pfeil II gezeigten Formkegel.
- Fig. 3 zeigt eine seitliche Ansicht des Formkegels mit eingefahrenem Dorn.
- Fig. 4 zeigt eine Draufsicht auf einen Arbeitsrahmen.
- In den Figuren ist mit 10 der Formkegel bezeichnet, und zwar ist hier der Fall gewählt worden, daß der Formkegel aus acht Segmenten gebildet ist, von denen vier mit den Bezugszahlen 11 bis 14 versehen sind. Die einzelnen Segmente haben die Form eines Trapezes, wie dies in der Fig. 4 bei der Darstellung eines Arbeitsrahmens 140 für ein Segment zu erkennen ist. Die Segmente des Formkegels 10 sind aus Pappe gefertigt und werden zu einem achtflächigen Kegelstumpf zusammengefügt.
- Die einzelnen Segmente sind an einer Bodenplatte 15 aus Pappe befestigt, die entsprechend der Zahl der Segmente ebenfalls achteckig ausgebildet ist.
- Der Dorn 16 ist sowohl zum Formkegel 10 als auch zur Bodenplatte 15 axial ausgerichtet, beide Teile 10 und 15 sind mit dem Dorn 16 in irgendeiner Weise so axial befestigt, daß der Dorn in unterschiedliche Axialstellungen gebracht werden, d.h. mehr oder weniger in den Formkegel 10 eingefahren werden kann.
- In Fig. 1 ist der Dorn 16 so weit in den Formkegel 10 eingefahren, daß die obere Begrenzungslinie 18 zwischen zwei Segmenten parallel zur Arbeitsfläche 17 ist. Es liegt auf der Hand, daß dieser Einstellvorgang mit Hilfe einer Wasserwaage oder über das Augenmaß so vorgenommen werden kann, daß die Begrenzungslinie horizontal ausgerichtet ist, und zwar selbst dann, wenn die Arbeitsfläche 17 geneigt sein sollte. In der gezeigten Lage ruht nicht nur ein Teil des Dornes 16, sondern auch eine mit 30 bezeichnete Auflagerfläche oder Seitenlinie der Grundplatte 15 auf der Arbeitsfläche 17 auf. Befinden sich auf der Form einzelne Mosaik-oder Glasstücke des eigentlichen Lampenschirmes, so muß die zugehörige Begrenzungslinie der einzelnen Mosaiksegmente ebenfalls in der Waagerechten angeordnet sein, und in dieser Lage kann die Lötung einwandfrei durchgeführt werden. Am Ende des Lötvorganges wird der Formkegel 10 um 1/8 seines Umfanges verdreht, so daß wiederum eine Begrenzungsfläche zwischen zwei Segmenten waagerecht angeordnet ist. Diese Verhältnisse lassen sich auch ohne weiteres aus der Fig. 2 erkennen, die zeigt, daß die Begrenzungslinie 18 senkrecht zur gegenüberliegenden Auflagerfläche 30 der Grundplatte angeordnet ist. Es ist ersichtlich, daß durch lediglich eine einzige Einstellung des Dornes 16 relativ zum Formkegel 10 erreicht werden kann, daß immer eine Begrenzungslinie zwischen benachbarten Segmenten waagerecht ausgerichtet ist. Dies stellt einen bedeutenden Vorteil dar, wenn man bedenkt, daß Tiffany-Lampen durchaus 12 oder 24 einzelne Segmente aufweisen können.
- In Fig. 4 ist ein Arbeitsrahmen 140 für ein Segment gezeigt.
- Mit 26 ist eine Begrenzungslinie bezeichnet. Mit Hilfe des Arbeitsrahmens 14 können die einzelnen Mosaiksegmente in die genaue Lage gebracht werden. Zur unteren Begrenzung dient ein Teilstück 25, welches als Schablone für die richtige Justierung der Glasstücke nach unten hin dient. Die Arbeitsschablone 140 kann über Befestigungsmittel 27 an einer Unterlage befestigt werden.
- Verwendet man eine Grundplatte 15, die die Form eines Achtundvierzigeckes hat, so ermöglicht diese den Aufbau einer Tiffany-Lampe aus drei, vier, sechs, acht und zwölf Einzelsegmenten. Es ist auch denkbar, daß die einzelnen Segmente ungleich groß sind, beispielsweise Segmente mit einer Grundeinheitslänge von vier und mit einer Grundeinheitslänge von fünf sich einander abwechseln. In jedem Falle ist es durch die Vorrichtung gemäß dervorliegenden Erfindung leicht möglich, die entsprechenden Lötlinien durch einen einzigen Ausrichtvorgang immer in die waagerechte Lage zu bringen.
Claims (4)
1. Vorrichtung zur Herstellung von im wesentlichen kegelförmigen flächigen Körpern, deren Mantelfläche aus n gefaßten Segmenten, (vorzugsweise 4, 6, 8) gebildet ist, die jeweils aus einer Mehrzahl gefaßter miteinander verbundener Glasstücke zusammengesetzt sind, insbesondere von Lampenschirmen im Tiffany-Stil, wobei die Begrenzungslinien benachbarter Segmente in einer gemeinsamen Ebene oder auf einer Geraden liegen, aufweisend einen Grundkörper oder Formkegel zur Auflage der Glasstücke zwecks Verlötung, eine am Formkegel angebrachte Bodenplatte und einen Dorn, der axial mittig zur Bodenplatte und dem Formkegel angeordnet ist, dadurch gekennzeichnet, daß der Dorn (16) am Formkegel (10) und der Bodenplatte (15) in axialer Richtung verstellbar gehaltert ist, die Bodenplatte (15) als n-Eck, 2-Eck oder dergl. ausgebildet ist, und daß bei Auflage des unteren Dornes (16) und einer beliebigen Seite des n-Ecks der Bodenplatte (15) auf einer Unterlage (17) die diametral gegenüberliegende Begrenzungslinie (18) zweier Segmente des Körpers bzw. des Formkegels (10) über Axialverstellung des Dornes (16) waagerecht ausrichtbar ist.
2. Vorrichtung nach Anspruch 1, gekennzeichnet durch einen Arbeitsrahmen (140), der die Fläche eines der Segmente (14) einschließt und als Vorlage für die einzelnen Glasstücke eines Segmentes dient.
3. Vorrichtung nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, daß die Segmente (14) eine nicht geradlinige untere Begrenzung, vorzugsweise in Form einer Kurve (26) haben.
4. Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der Formkörper (10), die Bodenplatte (15) und der Arbeitsrahmen (140) aus Pappe gebildet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8807147U | 1988-06-01 | ||
| DE8807147U DE8807147U1 (de) | 1988-06-01 | 1988-06-01 | Form zur Herstellung von Lampenschirmen im Tiffany-Stil |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0344648A2 true EP0344648A2 (de) | 1989-12-06 |
| EP0344648A3 EP0344648A3 (de) | 1990-12-19 |
Family
ID=6824605
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19890109557 Withdrawn EP0344648A3 (de) | 1988-06-01 | 1989-05-26 | Vorrichtung zur Herstellung von kegelförmigen Körpern aus Glas, vorzugsweise von Lampenschirmen im Tiffany-Stil |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US5007575A (de) |
| EP (1) | EP0344648A3 (de) |
| DE (1) | DE8807147U1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4219059C1 (de) * | 1992-06-11 | 1993-11-04 | Knop Karl Heinz | Verfahren zur herstellung eines gewoelbten, aus einer vielzahl von miteinander verbundenen glasscherben, insbesondere eines lampenschirms |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6439449B1 (en) * | 1999-12-20 | 2002-08-27 | Ephrem Gelfman | Assembling jig for sectional articles |
| CN110000441B (zh) * | 2018-08-01 | 2022-08-05 | 卓见 | 一种水冷旋压内焊铜包镶多面体器 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US120991A (en) * | 1871-11-14 | Improvement in soldering-apparatus | ||
| US4146162A (en) * | 1977-12-07 | 1979-03-27 | Skakunov Mikhail G | Arrangement for manufacturing spherical reservoirs |
| DE3417925A1 (de) * | 1984-05-15 | 1985-11-21 | Klaus-Peter 7995 Neukirch Lührs | Verfahren zur herstellung von lampenschirmen im tiffany-stil sowie vorrichtung zur durchfuehrung des verfahrens |
| DE3444820A1 (de) * | 1984-12-08 | 1986-06-12 | Klöckner-Wilhelmsburger GmbH, 2054 Geesthacht | Verfahren und vorrichtung zum verschweissen von mindestens zwei rohren entlang ihrer durchdringungslinie |
| DE3532072A1 (de) * | 1985-09-09 | 1987-03-12 | Robert Zuern | Verfahren zum herstellen eines lampenschirms aus einer vielzahl von glasplaettchen |
| DE3538697A1 (de) * | 1985-10-31 | 1987-05-07 | Luehrs Klaus Peter | Verfahren zur herstellung von lampenschirmen im tiffany-stil sowie vorrichtung zur durchfuehrung des verfahrens |
| DE8600869U1 (de) * | 1986-01-16 | 1986-04-30 | Kluwe, Horst, 4600 Dortmund | Werkstückhalter zur Herstellung und Bearbeitung von Lampenschirmen, insbesondere Tiffany-Lampenschirmen |
| US4861364A (en) * | 1986-08-18 | 1989-08-29 | Trujillo Ted A | Method for using stained glass revolving work station with removable work surface |
| US4832322A (en) * | 1988-03-21 | 1989-05-23 | Mcneilus Truck And Manufacturing, Inc. | Drum welding apparatus |
-
1988
- 1988-06-01 DE DE8807147U patent/DE8807147U1/de not_active Expired
-
1989
- 1989-05-24 US US07/408,041 patent/US5007575A/en not_active Expired - Fee Related
- 1989-05-26 EP EP19890109557 patent/EP0344648A3/de not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4219059C1 (de) * | 1992-06-11 | 1993-11-04 | Knop Karl Heinz | Verfahren zur herstellung eines gewoelbten, aus einer vielzahl von miteinander verbundenen glasscherben, insbesondere eines lampenschirms |
Also Published As
| Publication number | Publication date |
|---|---|
| US5007575A (en) | 1991-04-16 |
| DE8807147U1 (de) | 1988-08-04 |
| EP0344648A3 (de) | 1990-12-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60127603T2 (de) | Ausrichtbare Vakuum-Greifervorrichtung für den Transport oder die Bearbeitung eines beliebig geformten Werkstückes | |
| DE2521764B2 (de) | Puzzlering | |
| DE1121286B (de) | Vorrichtung zur Waermebehandlung von Glas | |
| CH688306A5 (de) | Verfahren und Einrichtung zum Stanzen von Loechernin ein flaches Werkstueck. | |
| DE3017676A1 (de) | Vorrichtung zur ueberfuehrung von elementen | |
| DE3444708C2 (de) | Adapter für ein Leiterplattenprüfgerät | |
| DE60104931T2 (de) | Vorrichtung und Verfahren zum Verbinden von Verstärkungsrippen an eine Schale, insbesondere für ein Unterseeboot | |
| DE2549653B2 (de) | Einrichtung zum Ziehen eines Antennenreflektors | |
| DE60219027T2 (de) | Vorrichtung zum unterstützen von plattenprodukten | |
| DE8807147U1 (de) | Form zur Herstellung von Lampenschirmen im Tiffany-Stil | |
| DE2836438C2 (de) | Rohschablone zum Herstellen einer den Umfang eines Brillenglases bestimmenden Fertigschablone und Anwendung der Rohschablone | |
| CH629125A5 (de) | Vorrichtung zur herstellung eines teiles eines rotationsbehaelters. | |
| DE3207228C2 (de) | ||
| EP0008467A1 (de) | Verfahren und Vorrichtung zum Einsetzen einer Schattenmaske in die Bildschirmwanne einer Farbbildröhre | |
| DE69603844T2 (de) | Vorrichtung zur herstellung von mehrschichtschaltungen | |
| DE9304567U1 (de) | Leuchterobjekt | |
| DE4219059C1 (de) | Verfahren zur herstellung eines gewoelbten, aus einer vielzahl von miteinander verbundenen glasscherben, insbesondere eines lampenschirms | |
| DE2751281A1 (de) | Steuervorrichtung fuer schneidbrenner | |
| DE69531049T2 (de) | Verfahren zum bearbeiten von zweiteiligen werkstücken, wobei jeder teil von zähnen versehen wird | |
| DE2049437C3 (de) | Anordnung zum Formen von Weichkäse | |
| DE2305180C3 (de) | Vorrichtung zur Festlegung einer optimalen Bestückung von Bauteileträger | |
| DE3721396C2 (de) | Vogelscheuche | |
| EP3259981A1 (de) | Bohrer zum maschinellen erstellen von pflanzlöchern | |
| DE2536531B2 (de) | Verfahren zur herstellung des trichterteiles des glaskolbens einer farbfernsehroehre sowie vorrichtung zur durchfuehrung des verfahrens | |
| DE676607C (de) | Vorrichtung zum Herstellen gekruemmter Flaechen mittels eines Werkzeuges |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE ES FR GB IT LI LU NL |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE ES FR GB IT LI LU NL |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19910620 |